
Производство стретч-пленки представляет собой непрерывный процесс переработки: заданная рецептура смолы дозируется, плавится, фильтруется, формуется в виде литой или выдувной пленки, охлаждается, наматывается, разрезается, тестируется и выпускается в виде готовых рулонов. Каждый этап изменяет то, что в конечном итоге получает покупатель — однородность толщины, липкость, сопротивление проколу, реакцию на растяжение, усилие размотки, геометрию рулона и стабильности груза. Поэтому полезная спецификация начинается с описания упаковочного применения и метода испытаний, а не с названия смолы или единственного основного свойства.
Понимание двух производственных маршрутов
Для информации о полимерах обратитесь к NIH PubChem обзор полиэтилена перед сравнением заявлений о готовой пленке.
Для получения информации о полимерной основе обратитесь к 在比较成品薄膜声明之前,请先查阅NIH PubChem聚乙烯概述。.
Полиолефиновая пленка обычно производится методом Экструзия плоскощелевой плёнки или экструзия с раздувом рукава. Оба способа плавят термопласт в экструдере и продавливают его через фильеру, однако формирование и охлаждение полотна различаются. Руководство LyondellBasell по экструзии полиолефиновых плёнок описывает оба метода и показывает, почему технологические условия, конструкция фильеры, охлаждение и вытяжка должны рассматриваться совместно, а не как взаимозаменяемые настройки.
Литьевая экструзия стретч-пленки
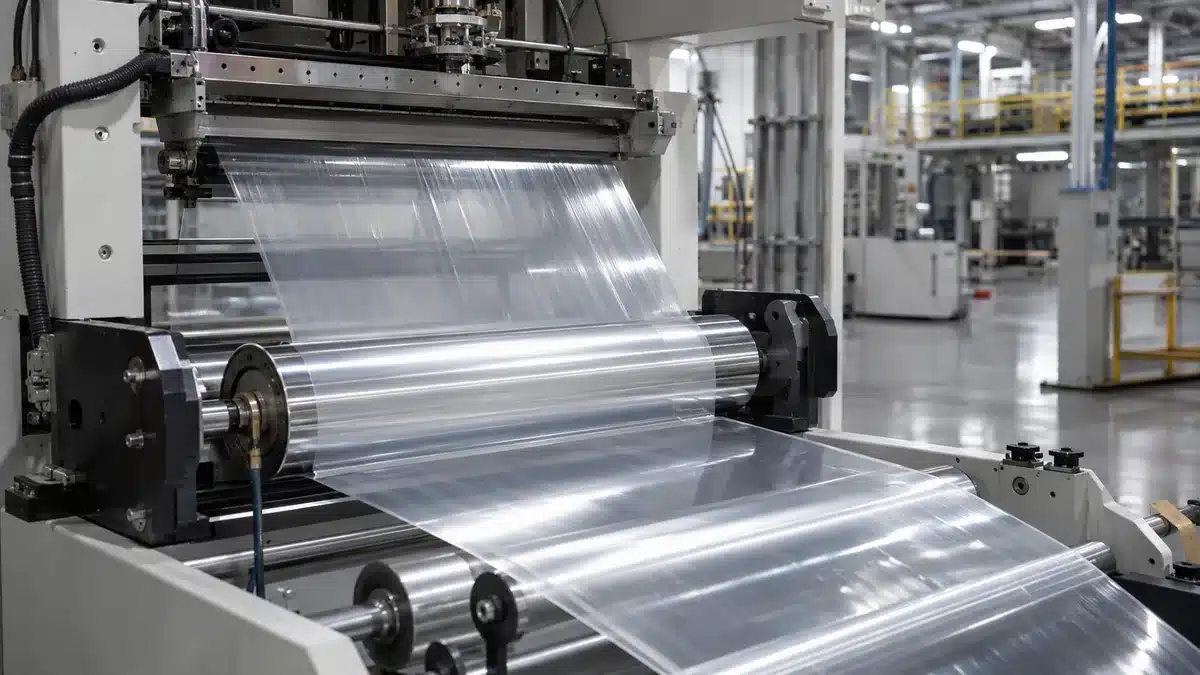
На литьевой линии, один или несколько экструдеров подают материал в плоскую фильеру. Расплав выходит в виде широкой завесы, контактирует с охлаждаемым валком, быстро затвердевает и проходит через узлы обработки полотна и намотки. Быстрое охлаждение может обеспечить прозрачный вид и точный контроль толщины, но результат все равно зависит от точного состава смолы, расположения слоев, профиля фильеры, воздушного зазора, контакта с охлаждением, скорость линии, и условий намотки.
Выдувная экструзия стретч-пленки
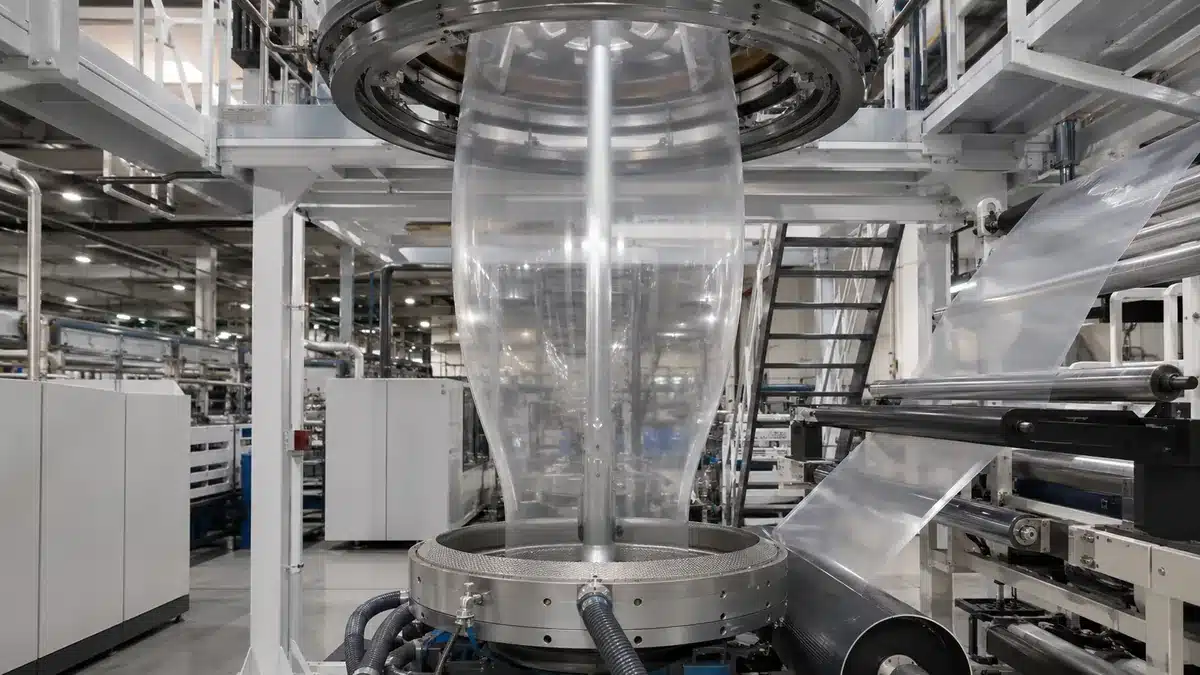
На выдувной линии, расплав выходит из кольцевой фильеры в виде трубки. Внутренний воздух раздувает трубку в пузырь, воздушное кольцо охлаждает его, а складывающая рама превращает его в плоское полотно перед захватом и намоткой. Геометрия пузыря и охлаждение создают ориентацию как в машинном, так и в поперечном направлениях. Это не делает каждую выдувной плёнки пленку прочнее в каждом испытании; толщина, рецептура, направление образца, метод и кондиционирование по-прежнему определяют любое достоверное сравнение.
Важно: Литьевая и выдувная экструзия — это производственные маршруты, а не полные классы эксплуатационных характеристик. Решение о закупке должно основываться на сравнении фактических спецификаций пленки и отчетов об испытаниях при сопоставимых методах и условиях.
Шаг 1: Определите спецификацию готового рулона
Контроль производства начинается со спецификации, которая описывает вариант использования.“«Стретч-пленка из ЛПЭНП ” недостаточно, поскольку одно и то же семейство полимеров может быть переработано в различные структуры, толщины, конфигурации липкости и форматы рулонов. Производственной группе необходимы измеримые цели и план выпуска перед выбором рецептуры или настройки линии.
- Применение: Ручная обмотка, машинная обмотка, силовое предварительное растяжение, обвязка или другое определенное применение.
- Груз и оборудование: Геометрия поддона, опасные кромки, распределение веса, схема обмотки, тип каретки и доступная настройка предварительного растяжения.
- Конструкция пленки: литьевой или выдувной маршрут, однослойная или соэкструзионная конструкция, сторона липкости, цвет, обработка поверхности, и любые функции добавок, специфичные для продукта.
- Размеры: Номинальная толщина, допустимый допуск и метод измерения, ширина, длина рулона или чистая масса, внутренний диаметр втулки и максимальный диаметр рулона.
- Эксплуатационные характеристики: реакция на растяжение, сопротивление проколу или удару, липкость, коэффициент трения, усилие размотки, упругое восстановление и удерживающая способность под нагрузкой, где это применимо.
- Прослеживаемость: определение партии, план отбора проб, кондиционирование, критерии приемки,, записи и требования к управлению изменениями.
Покупатель должен указать, какие значения являются номинальными, какие — гарантированными пределами, а какие — только для информации. Направление тестирования имеет значение: данные по машинному направлению не должны заменять данные по поперечному направлению. Аналогично, результат испытания пленки в лаборатории не является автоматически результатом для упакованного поддона.
Шаг 2: Выберите и дозируйте систему смол
Линейный полиэтилен низкой плотности полиэтилена Широко используется в составах для стретч-обмотки, в то время как другие марки полиэтилена или совместимые модификаторы могут выбираться для технологических или целевых функций. На странице LyondellBasell, посвящённой стретч-обмотке, отмечается, что заказчики используют марки LLDPE, LDPE и HDPE в смесях или соэкструзионных слоях для выполнения различных ролей. Эти общие рекомендации не определяют рецептуру BestY Pack и не подтверждают эксплуатационные характеристики готовой плёнки.
Утвержденная спецификация материалов может включать базовую смолу, систему липкости, технологическую добавку, антиблокирующие или скользящие компоненты, цветной концентрат, УФ-стабилизатор или другие добавки. Каждый ингредиент должен быть совместим с выбранной структурой и целевым применением. Заявления о контакте с пищевыми продуктами, содержании вторичного сырья или устойчивости требуют документации, специфичной для продукта и рынка; одного названия полимера или брошюры поставщика недостаточно.
- Проверьте идентичность смолы и добавок на соответствие утвержденной спецификации материалов и текущим документам поставщика.
- Защищайте гранулы и концентраты от загрязнения, смешивания и неутвержденного вторичного или промывочного материала.
- Дозируйте каждый компонент с помощью калиброванного оборудования, соответствующего требуемой точности дозирования.
- Записывайте номера партий, фактические настройки подачи, назначение линии и любые утвержденные отклонения.
Сушка или специальная обработка должны выполняться в точном соответствии с инструкциями поставщика материала; не следует предполагать это только на том основании, что материал называется полиэтиленом. В соэкструзионной пленке каждый экструдер имеет свой собственный поток подачи, поэтому ошибка дозирования может изменить соотношение слоев, даже если общая только толщина пленки. масса кажется приемлемой.
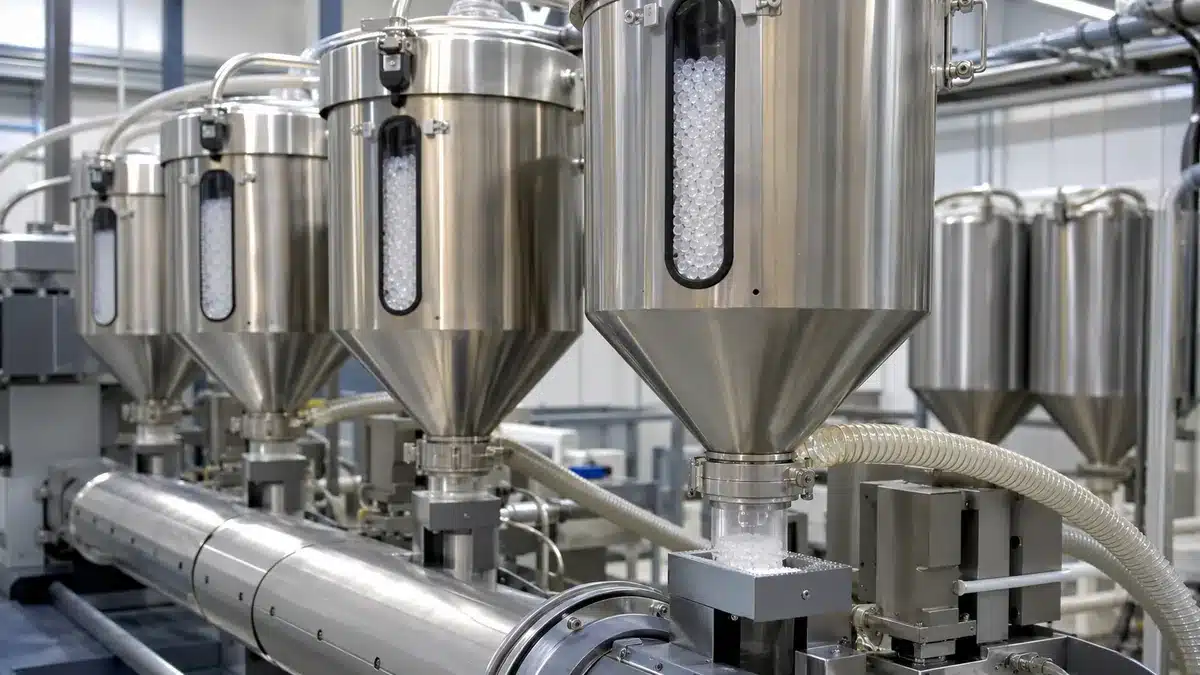
Шаг 3: Расплавьте, смешайте и отфильтруйте полимер
Внутри экструдера вращающийся шнек перемещает гранулы через нагретые зоны цилиндра. Тепло от цилиндра и сдвиг от шнека создают находящийся под давлением гомогенный расплав. Правильный температурный профиль зависит от марки, шнека, производительности и оборудования; публикация одной универсальной температуры плавления была бы вводящей в заблуждение.
- Установите стабильную подачу перед повышением производительности, чтобы шнек не переключался между режимами голодания и затопления.
- Контролируйте температуры цилиндра, адаптера, фильерного блока и фильеры в пределах утвержденного технологический диапазон по результатам линейных испытаний..
- Отслеживайте давление расплава, нагрузку на двигатель и температуру расплава для выявления тенденций, а не полагайтесь только на уставки нагревателей.
- Пропускайте расплав через утвержденную систему сит или фильтрации и меняйте ее в соответствии с документированным критерием.
- Для соэкструзии сбалансируйте производительность экструдеров и объедините потоки в утвержденном порядке слоев и соотношении.
Неплавленые частицы, деградированный полимер, загрязнения, нестабильное давление или плохое распределение слоев могут впоследствии проявиться в виде гелей, линий от фильеры, слабых мест, оптических дефектов или непостоянной липкости. Фильтр может удалить некоторые загрязнения, но не может исправить несовместимую рецептуру или чрезмерное время пребывания.
Шаг 4: Сформируйте и охладите пленку
Фильера превращает расплав под давлением в непрерывную пленку, а охлаждение фиксирует большую часть результирующей морфологии и стабильности полотна. Это точка, где литьевой и выдувной маршруты расходятся наиболее заметно.
На литьевой линии
Плоская фильера распределяет расплав по ширине. Автоматическая или ручная регулировка фильеры, однородность расплава, деклинг, воздушный зазор, вакуумная или воздушно-шаберная помощь, температура чилл-ролла и контакт с валком могут влиять на толщину и внешний вид поверхности. Кромки обычно обрезаются, так как утяжка кромок и нестабильность кромок могут сделать их непригодными для товарного полотна. Обрезь кромок может быть переработана только в соответствии с утвержденным, прослеживаемым правилом рецептуры.
На выдувной линии
Кольцевая фильера формирует трубку расплава, которая надувается и вытягивается вверх. Коэффициент раздува, скорость отбора, положение линии инея, баланс охлаждающего воздуха, стабильность пузыря, геометрия складывания и юстировка захвата взаимодействуют с толщиной и ориентацией МН/ПН. Операторы должны контролировать утвержденное технологическое окно и использовать измеренные результаты пленки; стабильно выглядящий пузырь сам по себе не доказывает соответствие пленки требованиям.
диапазона. Ни один из маршрутов не требует отдельной стадии растяжения для каждой обычной Стретч-плёнка. пленки. Способность к растяжению может быть обеспечена системой смолы и ориентацией, создаваемой в процессе формования и вытяжки. Производственная предварительная растяжка или дополнительный этап ориентации являются специфичными для продукта и должны документироваться отдельно, а не предполагаться.
Шаг 5: Стабилизируйте толщину, липкость и натяжение полотна
После затвердевания линия должна поддерживать полотно плоским и центрированным, одновременно контролируя профиль толщины, поверхностное взаимодействие и натяжение. Эти параметры связаны: полоса разнотолщинности может создать жесткую дорожку в рулоне, чрезмерное натяжение может растянуть тонкие участки, а неподходящий баланс липкости или скольжения может вызвать блокировку или нестабильную транспортировку.
- Отслеживайте тенденции толщины по ширине полотна и вдоль рулона, используя утвержденный контактный или бесконтактный метод.
- Подтвердите, какая сторона должна быть липкой, и защитите эту поверхность от загрязнения или непреднамеренной обработки.
- Координируйте давление в захвате, коэффициент вытяжки, юстировку направляющих и зоны натяжения, чтобы полотно двигалось без складок.
- Учитывайте время миграции добавок или кондиционирования, когда утвержденная рецептура делает липкость или коэффициент трения зависимыми от времени.
- Отделяйте проверки внешнего вида от проверок эксплуатационных характеристик; прозрачный рулон все равно может не пройти испытания на толщину, восстановление, прокол или нагрузку.
Результаты по толщине требуют указания прибора, мест отбора проб, единицы измерения и статистической обработки. Результаты по коэффициенту трения требуют указания стороны пленки, контактирующей поверхности, условий кондиционирования, скорости и условий испытания. Результаты по липкости также требуют определенного метода и указания растянутого или нерастянутого состояния. Без этих деталей цифры от разных поставщиков не подлежат безопасному сравнению.
Шаг 6: Намотайте маточный рулон
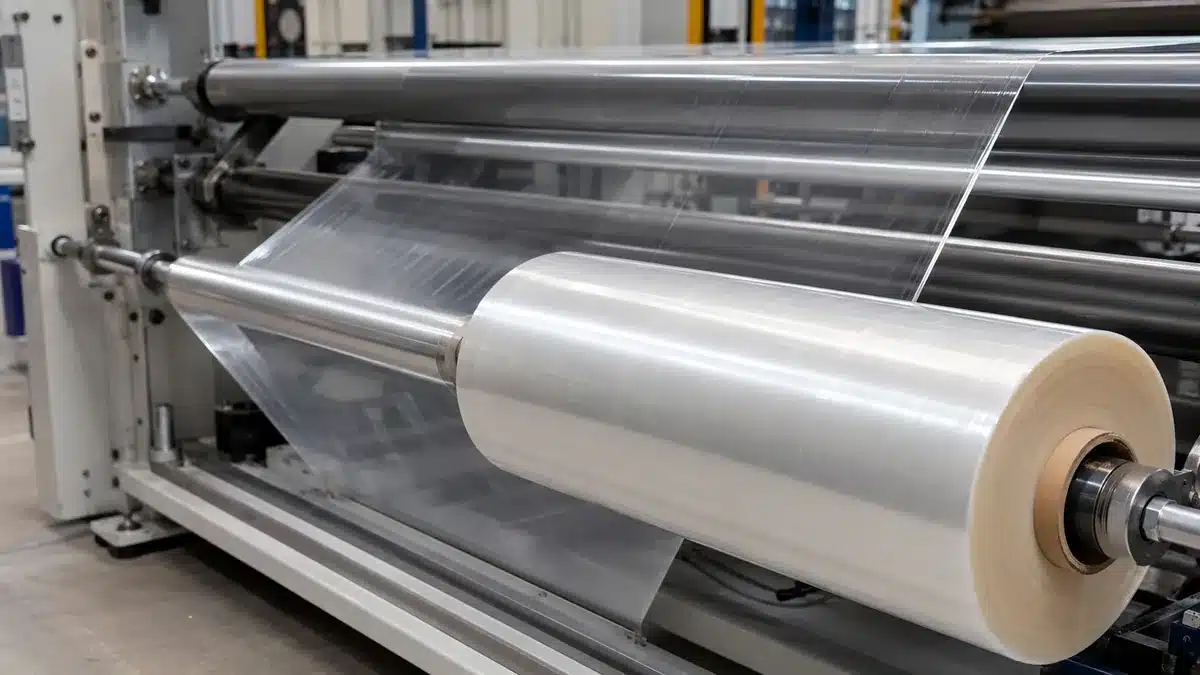
Намотка превращает непрерывное полотно в стабильный маточный рулон, который можно хранить и перерабатывать. Намоточное устройство координирует натяжение полотна, давление прижимного или контактного вала, крутящий момент, скорость, диаметр рулона, состояние втулки и смену рулона. Предпочтительный профиль конусности и давления зависит от толщины пленки,, липкости, модуля упругости, ширины рулона и условий последующей размотки.
- Осмотрите втулку и выровняйте ее относительно полотна перед передачей.
- Обеспечить надежный пуск без складок, захваченного мусора или чрезмерного локального давления.
- Регулировать натяжение и обжатие по мере увеличения диаметра в соответствии с утвержденным рецептом намотки.
- Контролировать выравнивание кромок, морщины, захваченный воздух, жесткие полосы, телескопирование и температуру рулона.
- Закрыть рулон, идентифицировать партию и защитить его от деформации или загрязнения перед переработкой.
Мастер-рулон может пройти испытания свойств пленки, но при этом плохо перерабатываться, если он намотан слишком туго, слишком слабо или неравномерно. Качество намотки, таким образом, является частью характеристик продукта, а не просто удобством хранения.
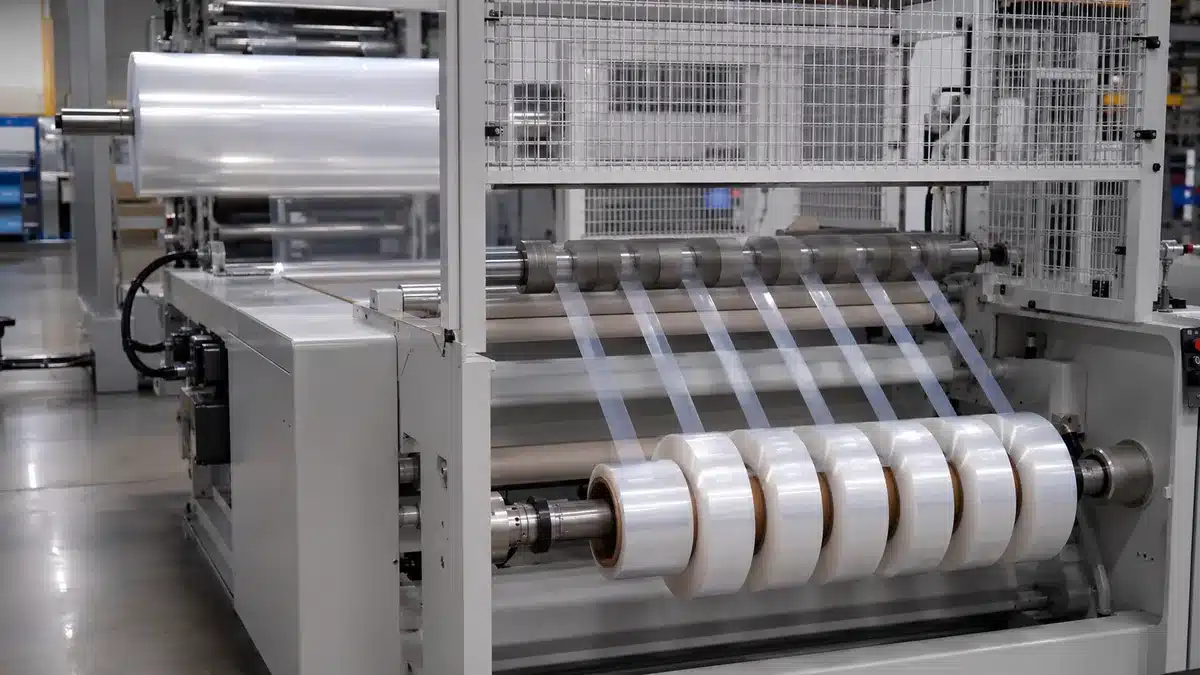
Шаг 7: Резка и перемотка готовых рулонов
Резка и перемотка преобразуют.
- Проверить идентичность мастер-рулона и статус его разрешения к использованию перед загрузкой.
- Установить метод резки, состояние ножей, траекторию полотна и готовую ширину.
- Контролировать тормоз размотки, промежуточное натяжение, крутящий момент намотки и давление прижимного вала.
- Проверять качество кромки, ширину, формирование рулона, соосность втулки, телескопирование и блокировку во время работы.
- Подтвердить длину рулона или чистую массу заявленным методом, затем промаркировать и упаковать рулон для прослеживаемости и транспортировки.
Чистая линия реза важна, так как повреждение кромки может инициировать разрывы при высокоскоростной машинной обмотке. Геометрия рулона также влияет на загрузку каретки и поведение при размотке. Поэтому приемка должна включать размерные и функциональные проверки, а не только оценку внешнего вида верхнего слоя.
Шаг 8: Тестирование и выпуск производственной партии
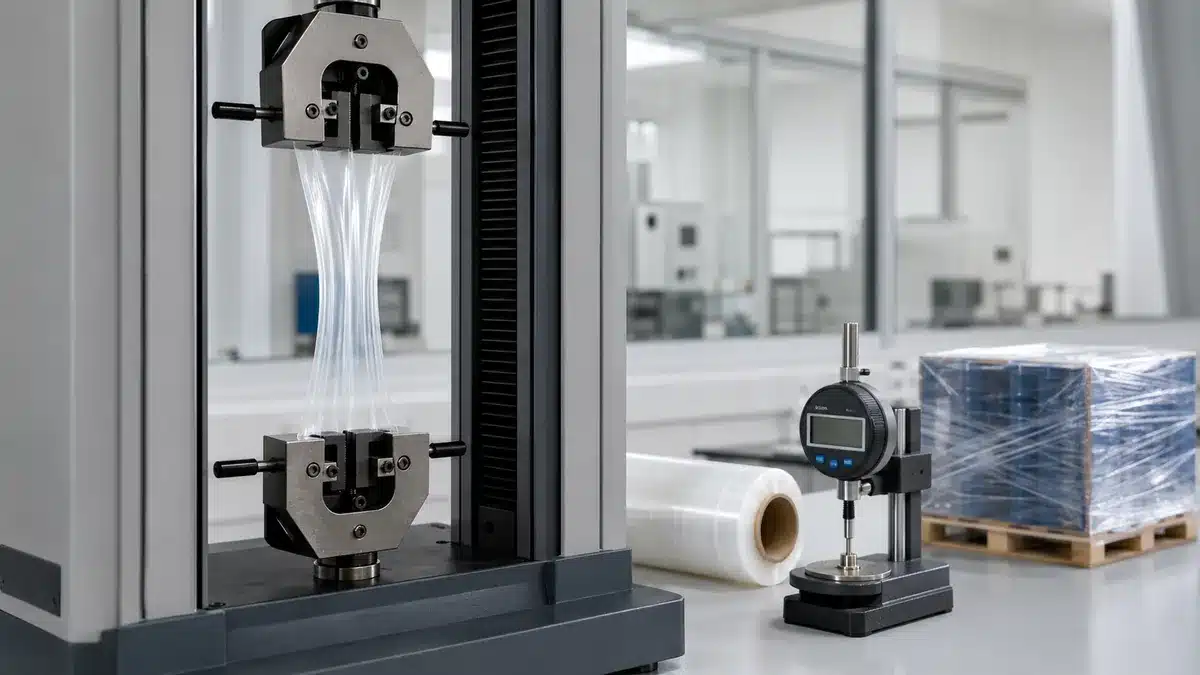
Испытания для выпуска должны связывать спецификацию пленки с областью применения упаковки. Текущий каталог ASTM включает методы для определения свойств тонких пленок на растяжение, ударной вязкости, трения, липкости, восстановления и эксплуатационных характеристик нанесенной стретч-пленки. Редакция метода, кондиционирование образца, толщина, направление пленки, скорость, оборудование, единица измерения и план отбора проб должны сопровождать любой сообщаемый результат.
Верификация на уровне пленки
- Толщина: Использовать согласованную схему отбора проб и прибор; сообщать номинальные значения, отдельные показания и вариацию в соответствии со спецификацией.
- Свойства на растяжение: ASTM D882-26 охватывает свойства на растяжение тонких пластиковых листов; при необходимости указывать значения отдельно для МН и ПН.
- Ударная вязкость или прокол: ASTM D1709-24 касается испытаний на удар свободно падающим дротиком, в то время как для прокола стретч-пленки может использоваться другой согласованный метод; не нормализовать различные методы или толщины.
- Трение и липкость: ASTM D1894-24 касается статического и кинетического КТ, а ASTM D5458-95(2025) касается липкости отслаивания стретч-пленки в растянутом и нерастянутом состояниях.
- Восстановление и удержание: ASTM D5459-95(2025) касается упругого восстановления в машинном направлении, остаточной деформации и удержания напряжения.
Верификация приложенной нагрузки
Данные о пленке сами по себе не могут доказать стабильность паллеты. Прикладные испытания должны определять нагрузку, обмотчик, настройку предварительного растяжения, вес пленки, схему обмотки, измерение удерживающего усилия, последовательность обработки и приемочный предел. ASTM перечисляет D8314-20(2025) для испытаний эксплуатационных характеристик нанесенных стретч-пленок и другие методы для оценки вибрации и удара унитизированных грузов. Используйте редакцию и процедуру, согласованные для проекта.
Лабораторные и производственные записи должны идентифицировать отобранную партию и подтверждать, что метод испытаний соответствует заявленным требованиям. Сертификат системы менеджмента не заменяет испытания пленки, а успешное испытание пленки не заменяет валидированную нагрузку, когда решающим фактором является риск при распределении.
Распространенные дефекты и пути их исследования
Видимый симптом редко имеет только одну причину. Исследование должно начинаться с затронутого рулона и партии, затем двигаться назад через переработку, намотку, обработку полотна, охлаждение, фильеру, фильтрацию, экструзию и записи о материалах. Таблица перечисляет направления контроля для исследования, а не автоматические диагнозы.
| Симптом | Области процесса для исследования | Верификация |
|---|---|---|
| Толщинные полосы или неравномерная твердость рулона | Профиль фильеры, однородность расплава, охлаждение, контроль толщины, натяжение и обжатие | Карта толщины по ширине полотна, профиль твердости рулона, тренды процесса |
| Гели, крапинки или линии от фильеры | Идентичность материала, загрязнение, время пребывания, фильтрация, состояние фильеры | Образец дефекта, запись о смене фильтров, история очистки и партий материала |
| Морщины или телескопирование | Выравнивание полотна, зоны натяжения, обжатие, состояние втулки, хранение рулона | Геометрия рулона, рецепт натяжения, выравнивание кромок и запись о хранении |
| Низкая или неравномерная липкость | Ориентация липкой стороны, дозировка, загрязнение поверхности, время кондиционирования | Определенный метод липкости, сторона пленки, возраст партии и кондиционирование |
| Блокировка или затрудненная размотка | Баланс добавок, давление намотки, температура хранения, поверхность пленки | Тренд усилия размотки, твердость рулона, история хранения и тест КТ или липкости |
| Преждевременные разрывы при использовании | Качество кромки, тонкие места, гели, подверженность проколу, настройки обмотчика | Осмотр кромки, карта толщины, данные по растяжению или проколу и прикладное испытание |
Корректирующее действие должно быть проверено на новом материале, а не выведено только из измененной настройки оборудования. Когда изменяется более одной переменной, запись должна сохранять достаточно информации, чтобы определить, какое изменение фактически повлияло на результат.
Что покупатели должны проверить перед утверждением
Обзор производства наиболее полезен, когда он улучшает квалификацию поставщика. Запрашивайте доказательства, связывающие предлагаемый рулон с предлагаемым оборудованием и нагрузкой, избегая запросов на неподтвержденные универсальные заявления.
- Какой литой или выдувной метод, структура слоев, марки смол и функции добавок применяются к указанному продукту?
- Какие размеры контролируются, каким методом, с каким допуском и планом отбора проб?
- Какая сторона липкая, как измеряются КТ и липкость, и как время кондиционирования влияет на испытания для выпуска?
- Какие проверки на растяжение, прокол или удар, восстановление, размотку и формирование рулона включены в сертификат или запись партии?
- Какой обмотчик, предварительное растяжение, нагрузка, схема обмотки и последовательность распределения будут использоваться для валидации применения?
- Какие изменения в смоле, добавке, соотношении слоев, линии, фильере, втулке или методе испытаний требуют уведомления или переквалификации?
- рулоны. Если контакт с пищевыми продуктами, содержание вторичного сырья., или другое регулируемое требование имеет значение, какой именно продукт, структура, рынок, применение, время и температура охвачены документами?
Наиболее безопасный путь одобрения — это контролируемый образец или испытание с использованием предполагаемой упаковки и репрезентативной нагрузки, с последующим составлением письменной спецификации, фиксирующей условия испытаний и правила контроля изменений. Такой подход преобразует знание процесса в доказательства для принятия фактического решения о закупке.
Вывод: Производственный контроль должен соответствовать условиям применения
Стретч-плёнка изготавливается посредством взаимосвязанной последовательности операций: контроль спецификации материала, экструзия, формование плёнки, охлаждение, обработка полотна, намотка, конвертирование и проверка. Кастовая и.
Связанные ресурсы Bestypack
- Машинная стрейч-плёнка (выдувная и литая)
- Литая стрейч-плёнка
- PE стретч-пленка Полиэтиленовая упаковочная пленка
- Стретч-плёнка
- Типы PE-пленки: Характеристики и применение
- Процесс производства гибкой упаковочной плёнки
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German