ストレッチフィルムの製造は、 連続的な変換プロセスである。すなわち、定義された樹脂システムを計量し、溶融し、濾過し、キャストまたはブローンとして成形し、冷却し、巻き取り、スリットし、試験し、完成したロールとして出荷する。各段階は、購入者が最終的に体験するもの—ゲージの均一性、粘着性、突き刺し挙動、延伸応答、巻き出し力、ロール形状、および 荷安定性. —を変化させる。したがって、有用な仕様書は、樹脂名や単一の主要特性ではなく、包装用途と試験方法から始まるべきである。.
2つの製造ルートを理解する
ポリマーの背景情報については、NIH PubChemを参照してください。 ポリエチレン概要 を参照してから、完成フィルムの性能主張を比較すること。.
ポリマーの背景については、 完成薄膜相关主張を比較する前に、NIH PubChemのポリエチレン概要を確認する。.
ポリオレフィンフィルムは 一般的に キャストフィルムまたはブローンフィルム押出成形。いずれの方法も、押出機内で熱可塑性樹脂を溶融し、ダイを通して押し出すが、ウェブの形成方法と冷却方法は異なる。LyondellBasellのポリオレフィンフィルム押出ガイドは、両方法を説明し、プロセス条件、ダイ設計、冷却、および引き取りを、互換性のある設定として扱うのではなく、総合的に考慮する必要がある理由を示している。.
キャストストレッチフィルム押出
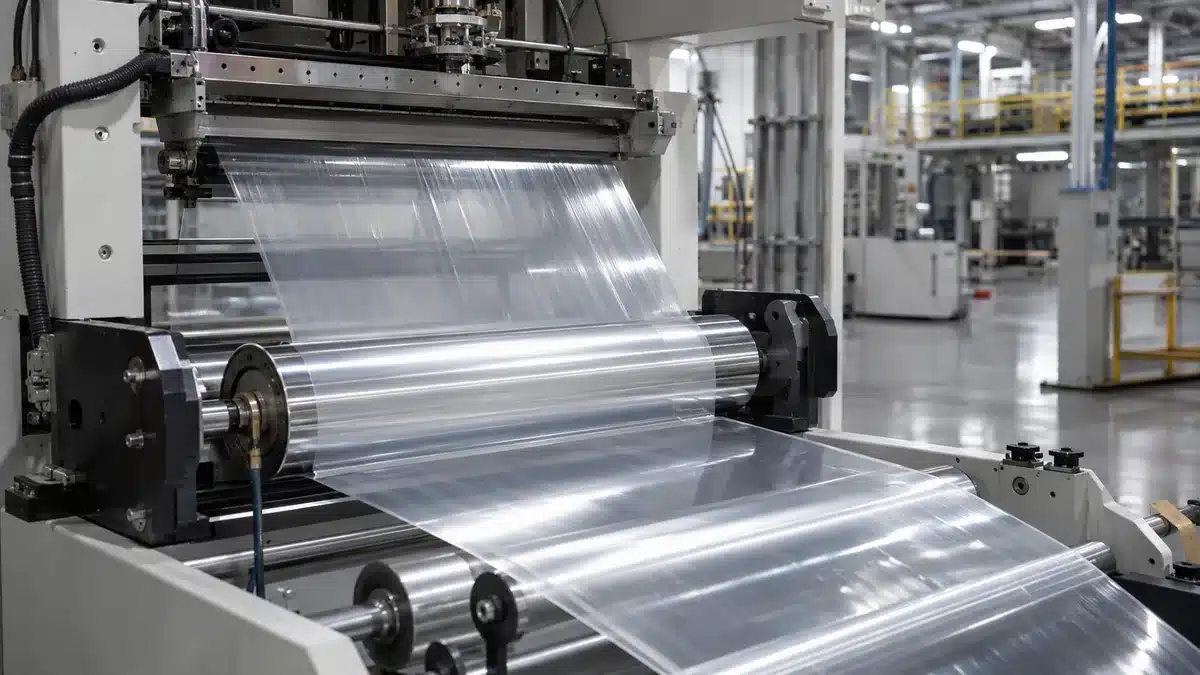
キャストラインの場合, キャスト法では、1台または複数の押出機がフラットダイに供給する。溶融物は幅広のカーテンとして出て、温度管理された冷却ロールに接触し、急速に固化し、ウェブハンドリングおよび巻取ステーションへと進む。急速冷却は透明性と厳密なゲージ管理を支えることができるが、結果は正確な樹脂、層構成、ダイプロファイル、エアギャップ、冷却接触、, line speed, 、および巻取条件に依存する。.
ブローンストレッチフィルム押出
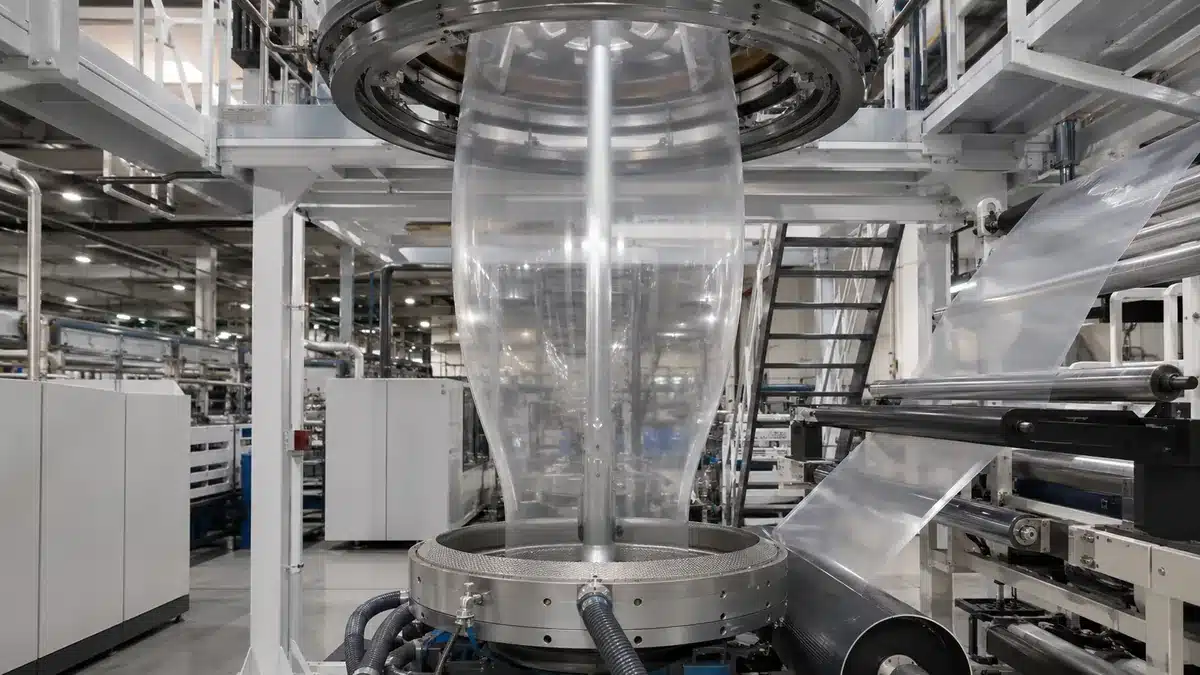
ブローンラインの場合, ブローン法では、溶融物は環状ダイからチューブとして出る。内部空気がチューブをバブル状に膨張させ、エアリングがそれを冷却し、折り畳みフレームがニップと巻取の前にそれをフラットウェブに変換する。バブルの形状と冷却は、機械方向と横方向の両方に配向を生み出す。しかし、これはすべての ブローフィルム をあらゆる試験でより強くするわけではない。厚み、配合、試験片の方向、方法、および調湿条件が、あらゆる有効な比較を依然として支配する。.
Important注意点:キャストとブローンは製造方法であり、完全な性能グレードではない。調達判断は、一致した方法と条件下での実際のフィルム仕様と試験報告書を比較しなければならない。.
ステップ1:完成ロールの仕様を定義する
生産管理は、使用事例を説明する仕様から始まります。「“LLDPEストレッチ フィルム」だけでは不十分です。なぜなら、同じポリマーファミリーが異なる構造、ゲージ、粘着構成、およびロール形式に加工される可能性があるからです。製造チームは、レシピやライン設定を選択する前に、測定可能な目標とリリース計画を必要とします。.
- 用途: 手巻き、機械巻き、パワープリストレッチ、結束、またはその他の定義された用途。.
- 荷物と装置: パレット形状、エッジハザード、重量分布、巻き付けパターン、キャリッジタイプ、および利用可能なプリストレッチ設定。.
- フィルム構造: キャストまたはブローン法、単層または共押出設計、粘着面、色、, 表面處理、, 、および製品固有の添加剤機能。.
- 寸法: 公称厚さ、許容公差と測定方法、幅、ロール長さまたは正味質量、コア内径、および最大ロール直径。.
- Performance: 引張応答、突き刺しまたは衝撃挙動、粘着性、, coefficient of friction, 、巻き出し力、弾性回復、および該当する場合の荷重保持力。.
- トレーサビリティ: ロット定義、サンプリング計画、調湿条件、, acceptance criteria, 、記録、および変更管理の期待値。.
買い手は、どの値が公称値であり、どの値が保証限度であり、どの値が情報提供のみであるかを明記すべきです。試験方向は重要です。機械方向のデータを横方向のデータの代わりに使用すべきではありません。同様に、実験室でのフィルム結果が自動的に適用パレット結果になるわけではありません。.
ステップ2:樹脂システムを選択し計量する
直鎖状低密度ポリエチレン ポリエチレン ストレッチラップ配合において広く使用されており、その他のポリエチレングレードまたは適合する改質剤が、加工性や特定の機能を目的として選択される場合がある。LyondellBasellのストレッチラップ用途ページでは、顧客がLLDPE、LDPE、およびHDPEグレードをブレンドまたは共押出層として異なる役割で使用していることが記載されている。この一般的なガイダンスは、BestY Packの配合を定義するものではなく、完成フィルムの性能を証明するものではない。.
承認された材料リストには、ベース樹脂、粘着システム、加工助剤、アンチブロックまたはスリップ成分、カラーコンパウンド、UV安定剤、またはその他の添加剤が含まれる場合があります。各成分は、選択された構造と対象用途と互換性がなければなりません。食品接触、リサイクル含有率、または持続可能性の主張には、製品および市場固有の文書が必要です。ポリマー名またはサプライヤーのパンフレットだけでは十分ではありません。.
- 承認された材料リストおよび現在のサプライヤー文書に対して、樹脂および添加剤の同一性を確認する。.
- ペレットおよびコンパウンドを汚染、混入、および未承認のリグラインドまたはパージ材料から保護する。.
- 必要な計量精度に適した校正済みの装置で各成分を計量する。.
- ロット番号、実際の供給設定、ライン割り当て、および承認された逸脱を記録する。.
乾燥または特別な取り扱いは、材料サプライヤーの正確な指示に従うべきである。材料がポリエチレンと呼ばれるという理由だけで、それを想定すべきではない。共押出フィルムでは、各押出機が独自の供給流を持つため、総 フィルム厚さ が許容範囲に見えても、計量エラーが層比率を変える可能性がある。.
ステップ3:ポリマーを溶融、混合、濾過する
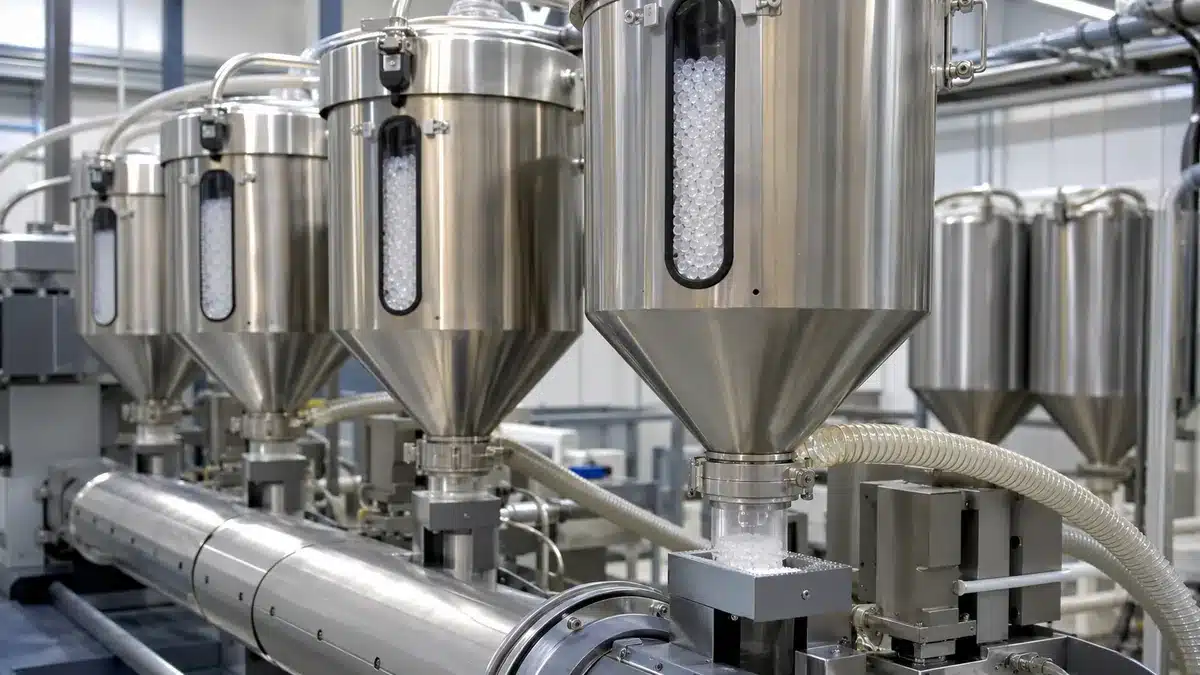
押出機内部では、回転スクリューが加熱されたバレルゾーンを通してペレットを搬送します。バレルからの熱とスクリューからのせん断により、加圧された均質な溶融物が生成されます。正しい温度プロファイルは、グレード、スクリュー、出力、および設備固有です。単一の普遍的な溶融温度を公開することは誤解を招くでしょう。.
- スクリューがスター状態とフラッド状態を交互に繰り返さないように、出力を上げる前に安定した供給を確立する。.
- バレル、アダプター、フィードブロック、およびダイ温度を承認された process window.
- ヒーター設定値のみに依存するのではなく、溶融圧力、モーター負荷、および溶融温度を傾向として監視する。.
- 承認されたスクリーンパックまたは濾過システムに溶融物を通し、文書化された基準を使用してそれを交換する。.
- 共押出の場合、押出機の出力をバランスさせ、承認された層順序と比率で流れを結合する。.
未溶融粒子、劣化ポリマー、汚染、不安定な圧力、または不十分な層分布は、後にゲル、ダイライン、脆弱領域、光学欠陥、または不均一な粘着性として現れる可能性があります。フィルターは一部の汚染を除去する可能性がありますが、互換性のない配合や過剰な滞留時間を修正することはできません。.
ステップ4:フィルムを成形し冷却する
ダイは加圧された溶融物を連続フィルムに変換し、冷却は結果として生じる形態とウェブ安定性の多くを固定します。これは、キャストルートとブローンルートが最も明確に分岐するポイントです。.
キャストラインの場合
フラットダイは幅全体に溶融物を分配します。自動または手動のダイ調整、溶融均一性、デッリング、エアギャップ、真空またはエアナイフ補助、チルロール温度、およびロール接触はすべて、ゲージと表面外観に影響を与える可能性があります。ネックインとエッジ不安定性により、エッジは販売可能なウェブに適さなくなる可能性があるため、通常トリミングされます。エッジトリムは、承認されトレーサブルな配合ルールの下でのみリサイクルされる場合があります。.
ブローンラインの場合
環状ダイは溶融チューブを形成し、それは膨張され上方に引き取られます。ブローアップ比、引き取り速度、フロストライン位置、冷却空気バランス、バブル安定性、コラプシング形状、およびニップアライメントは、厚さおよびMD/TD配向と相互作用します。オペレーターは承認されたプロセスウィンドウを制御し、測定されたフィルム結果を使用すべきです。安定して見えるバブルだけでは、適合フィルムを証明するものではありません。.
範囲内で管理する。いずれの方法も、従来のすべての ストレッチフィルム. に対して別個の延伸段階を必要とするわけではない。延伸挙動は、樹脂システムと、成形および引き取り中に発現する配向に由来し得る。製造時のプレストレッチまたは追加の配向工程は製品固有であり、想定ではなく別途文書化されるべきである。.
ステップ5:ゲージ、粘着性、およびウェブ張力を安定化する
固化後、ラインはウェブを平坦で中央に保ちながら、厚さプロファイル、表面相互作用、および張力を制御しなければなりません。これらの制御は相互に関連しています。ゲージバンドはロールに硬いレーンを作成する可能性があり、過剰な張力は薄い領域を伸ばす可能性があり、不適切な粘着性または滑りバランスはブロッキングまたは不安定な搬送を引き起こす可能性があります。.
- 承認された接触式または非接触式の方法を使用して、ウェブ全体およびロールに沿った厚さの傾向を監視する。.
- どの面が粘着することを意図しているかを確認し、その面を汚染または意図しない処理から保護する。.
- ウェブがしわなく進行するように、ニップ圧力、延伸比、ガイドアライメント、および張力ゾーンを調整する。.
- 承認された配合により粘着性またはCOFが時間依存性になる場合、添加剤の移行またはコンディショニング時間を考慮する。.
- 外観検査と性能検査を分離する。透明なロールでも、ゲージ、回復性、突き刺し、または荷重試験に不合格となる可能性があります。.
厚さの結果には、機器、サンプリング位置、単位、および統計的処理が必要です。COF結果には、フィルム面、相手面、コンディショニング、速度、および試験条件が必要です。粘着性結果も同様に、定義された方法と延伸または非延伸状態を必要とします。これらの詳細がなければ、異なるサプライヤーからの数値は安全に比較できません。.
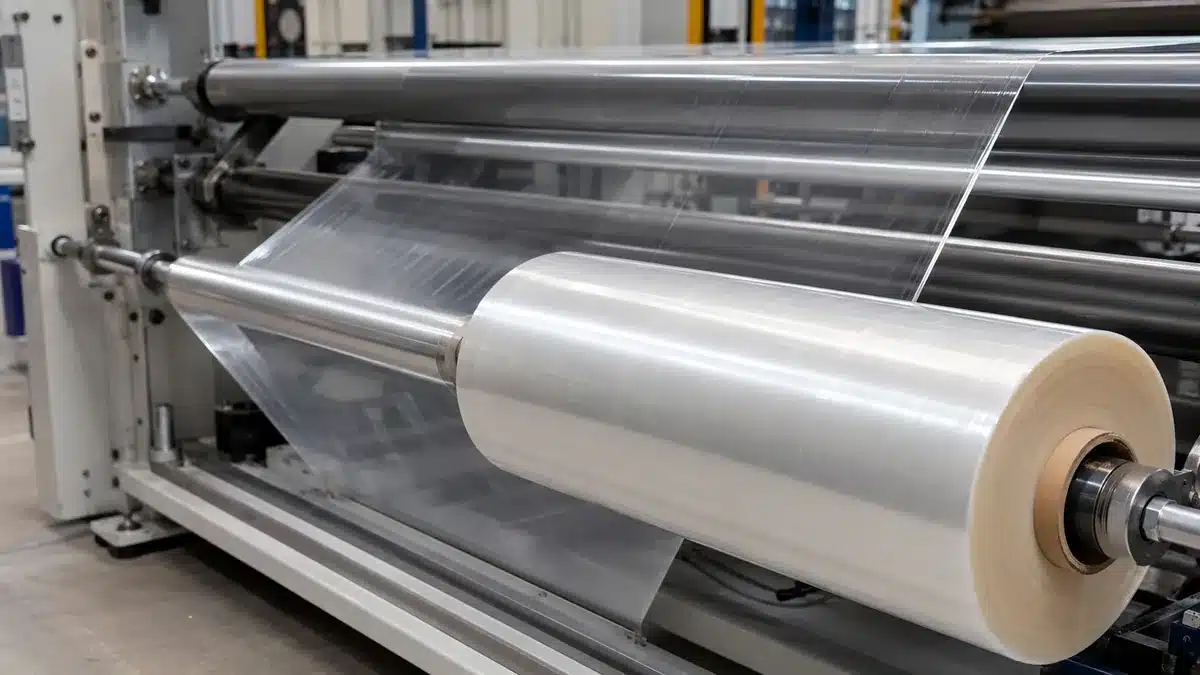
ステップ6:マスターロールを巻き取る
巻取は、連続ウェブを、保管および変換が可能な安定したマスターロールに変える。巻取機は、ウェブ張力、ニップまたはレイオンプレッシャー、トルク、速度、ロール径、コア状態、および切り替えを調整する。好ましいテーパーと圧力プロファイルは、 ASTM D6988は、厚さが特性試験結果に直接使用される場合のプラスチックフィルム試験片の厚さ決定のためのガイドを提供します。ASTM D8136は、MDまたはTDにおける厚さのばらつきを特徴付けるプロファイルを生成できる非接触静電容量法を提供します。接触式マイクロメーターと非接触式静電容量法は、異なる測定原理を提供します。, 、粘着性、弾性率、ロール幅、および下流の巻き出しに依存する。.
- 転写前にコアを検査し、ウェブに位置合わせする。.
- 折り込み、異物の巻き込み、または過度な局所圧力がない、安全な開始を確立すること。.
- 承認された巻取レシピに従い、直径の増加に伴って張力とニップを調整すること。.
- エッジの位置ずれ、シワ、巻き込み空気、ハードバンド、テレスコーピング、およびロール温度を監視すること。.
- ロールを閉じ、ロットを特定し、加工前に変形や汚染から保護すること。.
マスターロールはフィルム物性試験に合格しても、巻きが硬すぎる、柔らかすぎる、または不均一である場合、加工性が低下することがある。したがって、巻取品質は単なる保管の便宜ではなく、製品性能の一部である。.
ステップ7:スリットおよび巻き戻しによる完成ロールの製造
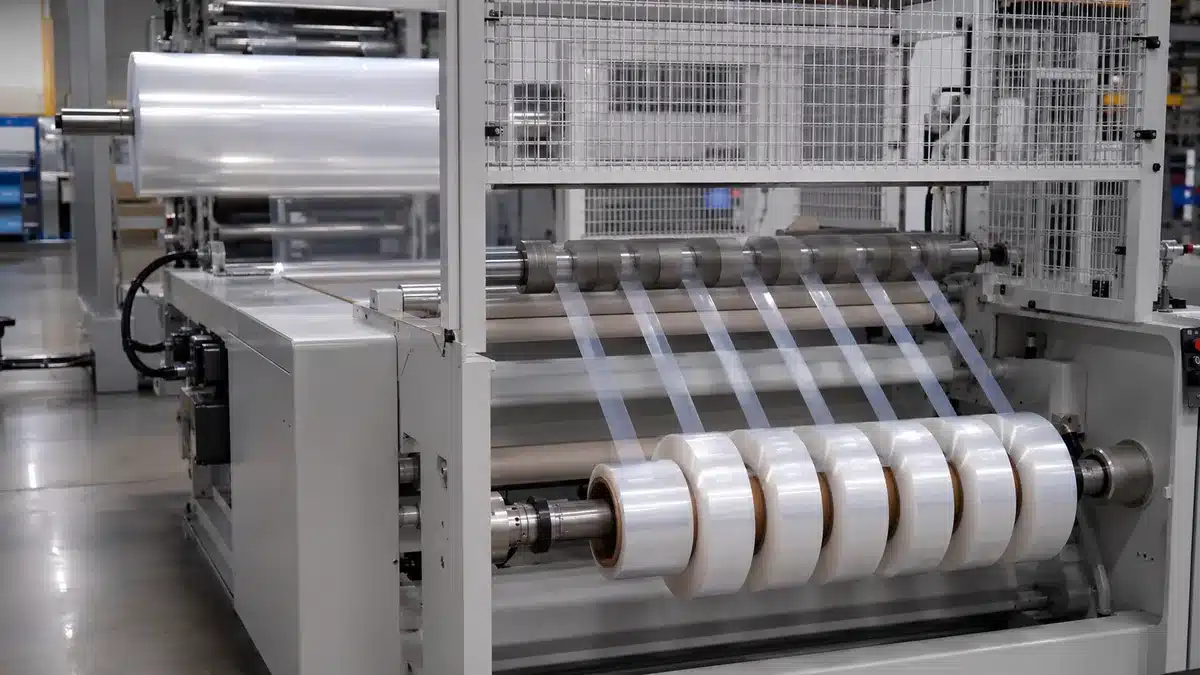
スリッティングと巻き直しは、マスターロールを.
- マスターロールを装填する前に、その識別情報とリリースステータスを確認すること。.
- スリット方法、ブレードの状態、ウェブ経路、および完成幅を設定すること。.
- 巻出しブレーキ、中間張力、巻取トルク、およびレイオンプレッシャーを制御すること。.
- 運転中にエッジ品質、幅、ロール形状、コアの位置ずれ、テレスコーピング、およびブロッキングを確認すること。.
- 規定された方法でロール長さまたは正味質量を確認し、その後、トレーサビリティと輸送のためにロールにラベルを貼り、包装すること。.
きれいな切断エッジは重要である。なぜなら、エッジの損傷は高速機械包装時に裂け目の原因となり得るからである。また、ロール形状はキャリッジへの積載や巻出し挙動にも影響を与える。したがって、受入検査には外観の確認だけでなく、寸法および機能チェックを含めるべきである。.
ステップ8:生産ロットの試験とリリース
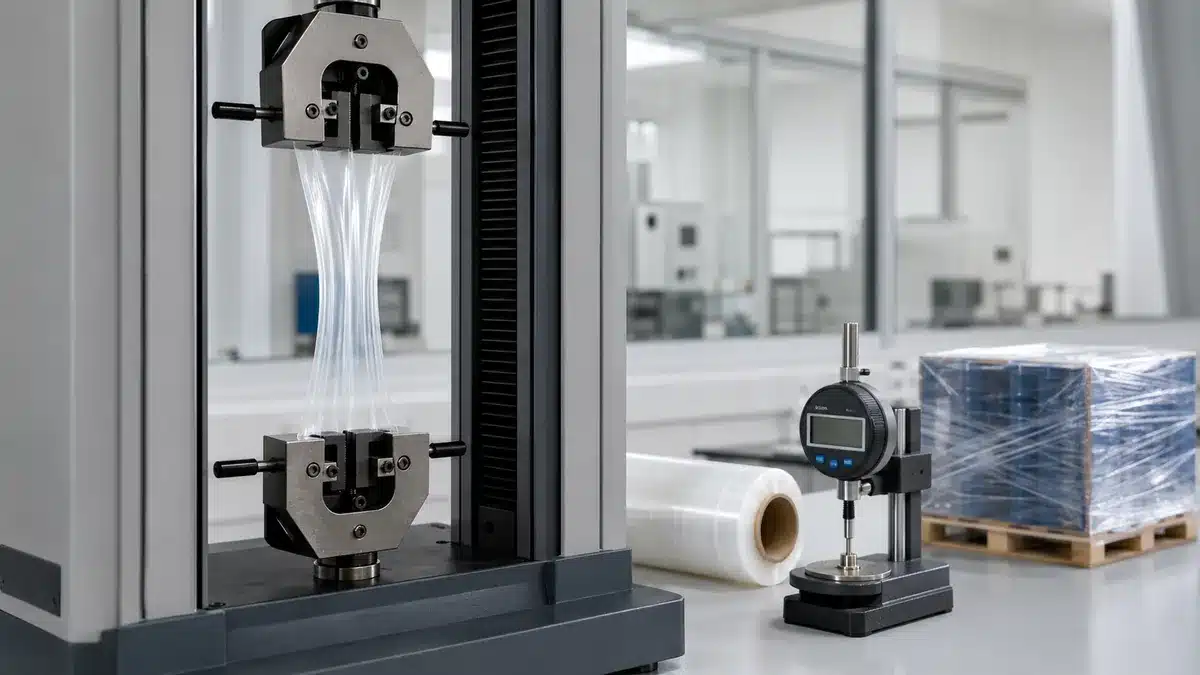
リリース試験は、フィルム仕様を包装用途に結び付けるものでなければならない。現在のASTMカタログには、薄膜の引張特性、衝撃、摩擦、粘着性、回復性、および適用ストレッチフィルム性能に関する方法が含まれている。方法のエディション、試験片の調質、厚さ、フィルム方向、速度、装置、単位、およびサンプリング計画は、報告されるすべての結果に付随しなければならない。.
フィルムレベルの検証
- 厚さ: 合意されたサンプリングパターンと機器を使用し、規定に従って公称値、個別測定値、およびばらつきを報告すること。.
- 引張特性: ASTM D882-26は、薄いプラスチックシートの引張特性を対象としており、必要に応じてMDとTDを別々に報告すること。.
- 衝撃または耐パンク性: ASTM D1709-24は自由落下ダート衝撃を対象とし、ストレッチラップの耐パンク性には別の合意された方法が使用される場合がある。異なる方法や厚さで正規化しないこと。.
- 摩擦および粘着性: ASTM D1894-24は静摩擦係数および動摩擦係数を対象とし、ASTM D5458-95(2025)は伸張状態および非伸張状態におけるストレッチラップの剥離粘着性を対象としている。.
- 回復性および保持性: ASTM D5459-95(2025)は機械方向の弾性回復、永久変形、および応力保持を対象としている。.
適用荷重の検証
フィルムデータだけではパレットの安定性を証明できない。適用試験では、荷重、包装機、プリストレッチ設定、フィルム重量、包装パターン、拘束力測定、ハンドリング手順、および受入限度を定義すべきである。ASTMは、適用ストレッチフィルムの性能試験に関するD8314-20(2025)や、ユニットロードの振動および衝撃評価に関する他の方法を掲載している。プロジェクトで合意されたエディションと手順を使用すること。.
実験室および生産記録は、サンプリングされたロットを特定し、試験方法が主張に適切であることを確認すべきである。マネジメントシステム認証はフィルム試験に代わるものではなく、また、流通リスクが判断基準となる場合、合格したフィルム試験は検証済みの荷重に代わるものではない。.
一般的な欠陥とその調査手順
目に見える症状の原因が一つであることは稀である。調査は影響を受けたロールとロットから開始し、その後、加工、巻取、ウェブハンドリング、冷却、ダイ、ろ過、押出、および材料記録へと遡るべきである。表は調査すべき管理方向を示しており、自動診断ではない。.
| 症状 | 調査すべきプロセス領域 | 検証 |
|---|---|---|
| ゲージバンドまたは不均一なロール硬度 | ダイプロファイル、溶融均一性、冷却、厚さ制御、張力およびニップ | ウェブ幅方向のゲージマップ、ロール硬度プロファイル、プロセス傾向 |
| ゲル、異物、またはダイライン | 材料識別、汚染、滞留時間、ろ過、ダイ状態 | 欠陥サンプル、スクリーン交換記録、パージおよび材料ロット履歴 |
| シワまたはテレスコーピング | ウェブ位置合わせ、張力ゾーン、ニップ、コア状態、ロール保管 | ロール形状、張力レシピ、エッジ位置合わせおよび保管記録 |
| 粘着性の低下または不均一 | 粘着面の向き、添加量、表面汚染、調質時間 | 規定された粘着性試験方法、フィルム面、ロット経過時間および調質 |
| ブロッキングまたは巻出し困難 | 添加剤バランス、巻取圧力、保管温度、フィルム表面 | 巻出し力の傾向、ロール硬度、保管履歴およびCOFまたは粘着性試験 |
| 使用中の早期破断 | エッジ品質、薄肉部、ゲル、耐パンク性、包装機設定 | エッジ検査、ゲージマップ、引張または耐パンク性データ、および適用試験 |
是正措置は、新しい材料で検証されるべきであり、変更された機械設定のみから推測されるべきではない。複数の変数が変更された場合、記録はどの変更が実際に結果に影響を与えたかを判断するのに十分な情報を保持すべきである。.
バイヤーが承認前に確認すべき事項
製造概要は、サプライヤーの資格評価を向上させる場合に最も有用である。提供されるロールを提案された設備および荷重に結び付ける証拠を求め、裏付けのない汎用的な主張の要求は避けること。.
- 見積対象品目には、どのキャストまたはブロー方式、層構造、樹脂グレード、および添加剤機能が適用されるか?
- どの寸法が、どの方法で、どのような公差とサンプリング計画で管理されているか?
- どの面が粘着性を持ち、COFと粘着性はどのように測定され、調質時間はリリース試験にどのように影響するか?
- 認証書またはロット記録には、どの引張、耐パンク性または衝撃、回復性、巻出し、およびロール形状チェックが含まれているか?
- 用途検証には、どの包装機、プリストレッチ、荷重、包装パターン、および流通手順が使用されるか?
- 樹脂、添加剤、層比率、ライン、ダイ、コア、または試験方法のどの変更が、通知または再認定を必要とするか?
- 完成ロールに変換する。食品接触、, リサイクル含有量, 、または別の規制上の主張が重要である場合、文書がカバーする正確な製品、構造、市場、用途、時間、および温度は何か。
最も安全な承認経路は、目的の包装材と代表的な荷重を用いた管理されたサンプルまたは試験を実施し、その試験条件と変更管理ルールを記載した文書化された仕様書を作成することである。このアプローチにより、プロセスに関する知識が実際の購買判断のための証拠となる。.
結論:製造管理は使用ケースに適合しなければならない
ストレッチフィルムは、仕様材料の管理、押出、フィルム形成、冷却、ウェブのハンドリング、巻き取り、加工、および検証という一連の連携した工程を通じて製造される。キャストおよび。.
関連するBestypackリソース
- マシンストレッチフィルム(ブロウン&キャスト)
- キャストストレッチフィルム
- PEストレッチフィルム ポリエチレン包装フィルム
- ストレッチフィルム
- PEフィルムの種類:特徴と用途
- PETフィルムの用途と利点
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German