
يُعد تصنيع فيلم التمدد عملية تحويل مستمرة: يتم قياس نظام راتنجات محدد، وصهره، وتصفيته، وتشكيله كفيلم مصبوب أو منفوخ، وتبريده، ولفه، وتقطيعه، واختباره، وإطلاقه كلفائف نهائية. كل مرحلة تغيّر ما يختبره المشتري في النهاية—اتساق السُمك، والالتصاق، وسلوك الثقب، واستجابة التمدد، وقوة الفك، وهندسة اللفة، و 负载稳定性. لذلك تبدأ المواصفة الفنية المفيدة بتطبيق التغليف وطريقة الاختبار، وليس باسم الراتنج أو خاصية رئيسية واحدة.
了解两种制造路线
有关聚合物背景知识,请查阅NIH PubChem 聚乙烯概述 在比较成品薄膜的声明之前。.
有关聚合物背景,请咨询 مقارنةً بالادعاءات الخاصة بالأغشية النهائية، يجب الاطلاع أولاً على النظرة العامة للبولي إيثيلين من قاعدة بيانات NIH PubChem.
فيلم البولي أوليفين يُنتَج عادةً عن طريق يتم البثق إما بطريقة الفيلم المصبوب أو الفيلم المنفوخ. يقوم كلا المسارين بإذابة لدن حراري في جهاز البثق ودفعه عبر قالب، لكنهما يختلفان في تشكيل وتبريد الشبكة. يشرح دليل لايوندل باسيل لبثق أفلام البولي أوليفين كلا الطريقتين ويوضح لماذا يجب النظر إلى ظروف التشغيل، وتصميم القالب، والتبريد، والسحب معًا بدلاً من التعامل معها كإعدادات قابلة للتبديل.
流延拉伸膜挤出
在流延生产线上, ، يغذي جهاز بثق واحد أو أكثر قالبًا مسطحًا. يخرج المصهور كستارة عريضة، ويلامس أسطوانة تبريد مضبوطة الحرارة، ويتصلب بسرعة، ويستمر عبر محطات معالجة الشبكة واللف. يمكن أن يدعم التبريد السريع مظهرًا شفافًا وتحكمًا دقيقًا في السُمك، لكن النتيجة لا تزال تعتمد على الراتنج الدقيق، وترتيب الطبقات، وملف القالب، وفجوة الهواء، وملامسة التبريد،, 线速度, ، وظروف اللف.
吹塑拉伸膜挤出
在吹塑生产线上, ، يخرج المصهور من قالب حلقي كأنبوب. يعمل الهواء الداخلي على نفخ الأنبوب إلى فقاعة، ويقوم حلقة هوائية بتبريده، ويحوّلها إطار طي إلى شبكة مسطحة قبل نقطة الضغط واللف. تخلق هندسة الفقاعة والتبريد توجيهًا في كل من الاتجاهين الآلي والعرضي. وهذا لا يجعل كل فيلم منفوخ أقوى في كل اختبار؛ فالسُمك، والتركيبة، واتجاه العينة، والطريقة، والتهيئة لا تزال تتحكم في أي مقارنة صحيحة.
重要提示:: المصبوب والمنفوخ هما مساران تصنيعيان، وليسا درجات أداء كاملة. يجب أن يقارن قرار التوريد مواصفات الفيلم الفعلية وتقارير الاختبار بطرق وظروف مطابقة.
步骤 1:定义成品卷规格
生产控制始于描述使用场景的规格。“LLDPE 拉伸 膜”是不够的,因为同一聚合物家族可加工成不同的结构、厚度、粘性配置和卷材形式。制造团队在选择配方或生产线设置前,需要可衡量的目标和释放计划。.
- التطبيق: 手工缠绕、机器缠绕、动力预拉伸、捆扎或其他特定用途。.
- 负载和设备: 托盘几何形状、边缘危险、重量分布、缠绕模式、托架类型和可用的预拉伸设置。.
- 薄膜结构: المسار المصبوب أو المنفوخ، التصميم أحادي الطبقة أو متعدد الطبقات، جانب الالتصاق، اللون،, معالجة سطحية, ، وأي وظائف إضافية خاصة بالمنتج.
- 尺寸: 标称厚度、允许公差和测量方法、宽度、卷材长度或净重、芯管内径和最大卷材直径。.
- الأداء: استجابة الشد، سلوك الثقب أو الصدم، الالتصاق،, **معامل الاحتكاك**, ، قوة الفك، الاسترداد المرن، واحتواء الحمولة المطبقة حيثما كان ذلك مناسبًا.
- 可追溯性: تعريف الدفعة، خطة أخذ العينات، التهيئة،, معايير القبول, ، السجلات، وتوقعات التحكم في التغيير.
买方应说明哪些值是标称值,哪些是有保证的限值,哪些仅供参考。测试方向很重要:纵向数据不应替代横向数据。同样,实验室薄膜结果并不自动等同于实际托盘应用结果。.
步骤 2:选择和计量树脂体系
البولي إيثيلين منخفض الكثافة الخطي البولي إيثيلين يُستخدم على نطاق واسع في تركيبات أفلام التمدد، بينما قد تُختار درجات أخرى من البولي إيثيلين أو معدّلات متوافقة لأغراض المعالجة أو وظائف مستهدفة. تشير صفحة تطبيقات أفلام التمدد لدى لايوندل باسيل إلى أن العملاء يستخدمون درجات LLDPE وLDPE وHDPE في خلائط أو طبقات مشتركة البثق لأدوار مختلفة. هذا التوجيه العام لا يحدد تركيبة خاصة بشركة BestY Pack ولا يثبت أداء الفيلم النهائي.
批准的物料清单可能包括基础树脂、粘性体系、加工助剂、抗粘连或爽滑组分、色母粒、紫外线稳定剂或其他添加剂。每种成分必须与所选结构和目标用途相容。食品接触、回收含量或可持续性声明需要产品和市场特定的文件;仅凭聚合物名称或供应商手册是不够的。.
- 根据批准的物料清单和当前供应商文件,验证树脂和添加剂的标识。.
- 保护粒料和浓缩物免受污染、混料以及未经批准的回收料或清机料的影响。.
- 使用适合所需计量精度的校准设备,对每种组分进行计量。.
- 记录批号、实际进料设置、生产线分配以及任何批准的偏差。.
يجب اتباع تعليمات مورد المواد الدقيقة بشأن التجفيف أو المناولة الخاصة؛ ولا ينبغي افتراض ذلك لمجرد أن المادة تُسمى بولي إيثيلين. في الفيلم متعدد الطبقات، يمتلك كل جهاز بثق تيار تغذية خاصًا به، لذا قد يغيّر خطأ الجرعات نسبة الطبقات حتى عندما يبدو الإجمالي 薄膜厚度 مقبولًا.
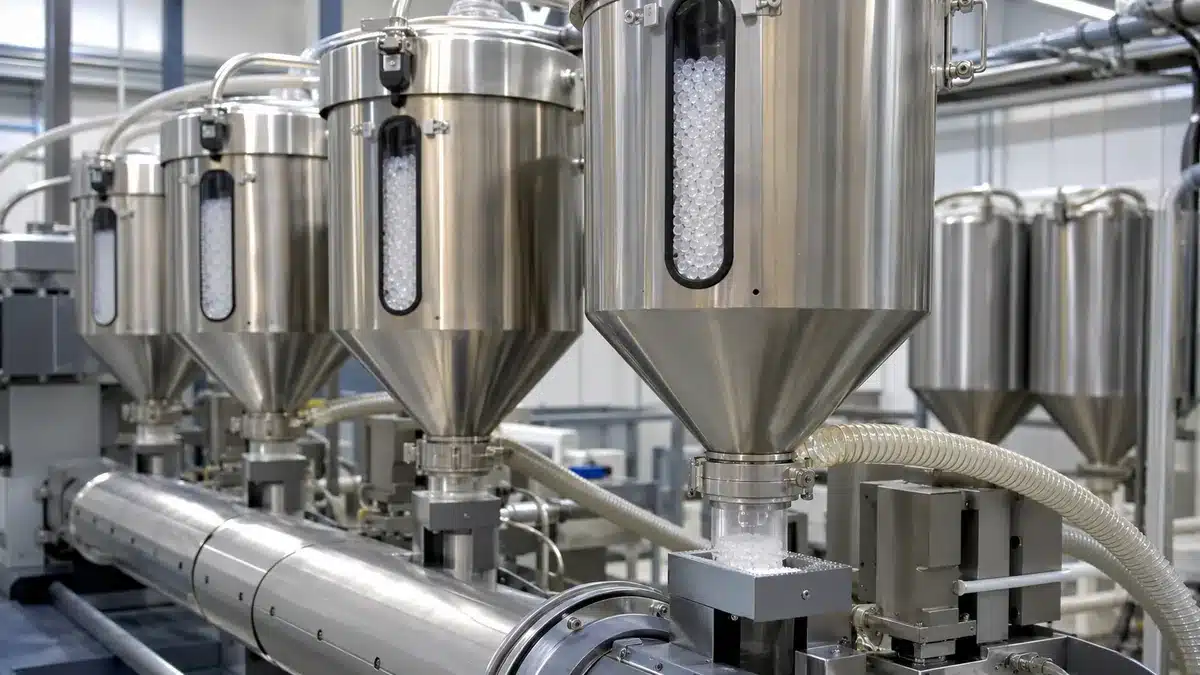
步骤 3:熔融、混合和过滤聚合物
在挤出机内部,旋转螺杆将粒料输送通过加热的机筒区段。来自机筒的热量和来自螺杆的剪切产生加压的、均匀的熔体。正确的温度曲线是特定于牌号、螺杆、产量和设备的;发布一个通用的熔融温度会产生误导。.
- 在提高产量前建立稳定的进料,以免螺杆在缺料和满料状态之间交替。.
- تحكم في درجات حرارة الأسطوانة، والمحول، وكتلة التغذية، والقالب ضمن النطاق المعتمد 工艺窗口.
- 监测熔体压力、电机负载和熔体温度的趋势,而不是仅依赖加热器设定值。.
- 使熔体通过批准的滤网组或过滤系统,并根据记录的标准进行更换。.
- 对于共挤,平衡挤出机输出,并按批准的层序和比例合并料流。.
未熔融颗粒、降解聚合物、污染、压力不稳定或层分布不良,随后可能表现为晶点、模线、薄弱区域、光学缺陷或不一致的粘性。过滤器可能去除一些污染物,但无法纠正不相容的配方或过长的停留时间。.
步骤 4:成型和冷却薄膜
模头将加压熔体转化为连续薄膜,冷却则固定了大部分由此产生的形态和薄膜稳定性。这是流延和吹塑路线差异最明显的阶段。.
在流延生产线上
平模头将熔体分布在整个宽度上。自动或手动模头调节、熔体均匀性、边缘封边、气隙、真空或气刀辅助、冷却辊温度和辊接触均可影响厚度和表面外观。由于颈缩和边缘不稳定性,边缘通常被修边,使其不适合用于可销售的薄膜。边缘废料只能在批准且可追溯的配方规则下进行回收。.
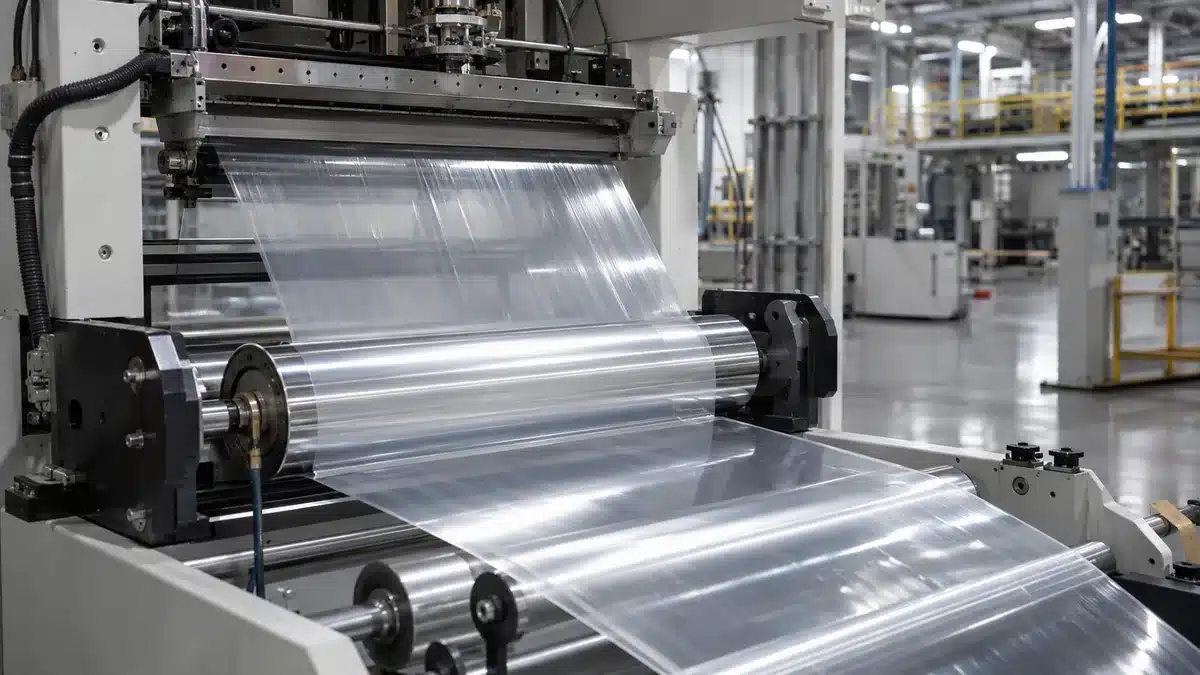
在吹塑生产线上
环形模头形成熔体管,该管被充气并向上牵引。吹胀比、牵引速度、霜线位置、冷却风平衡、泡状稳定性、折叠几何形状和夹紧对齐与厚度及纵向/横向取向相互作用。操作员应控制批准的工艺窗口并使用测量的薄膜结果;仅凭稳定的泡状外观并不能证明薄膜合格。.
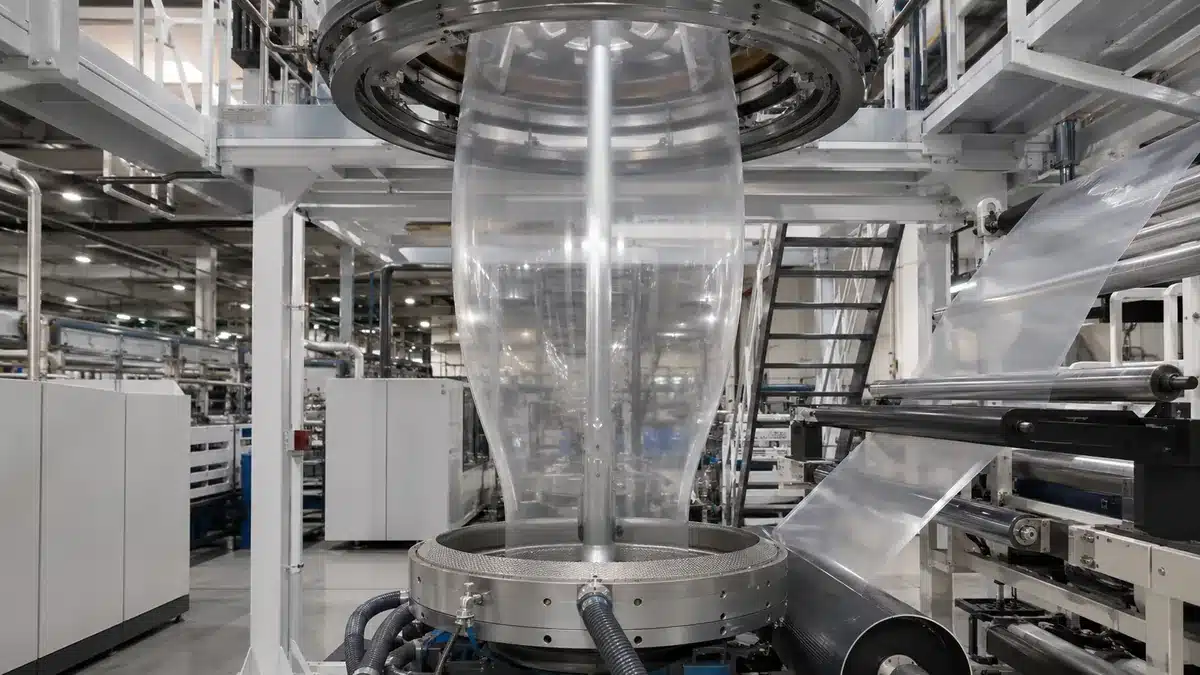
لا يتطلب أي من المسارين مرحلة تمدد منفصلة لكل فيلم التمدد. تقليدي. يمكن أن تأتي سلوكيات التمدد من نظام الراتنج والتوجيه المطوَّر أثناء التشكيل والسحب. يُعد التمدد المسبق التصنيعي أو خطوة التوجيه الإضافية خاصًا بالمنتج ويجب توثيقه بشكل منفصل بدلاً من افتراضه.
步骤 5:稳定厚度、粘性和薄膜张力
固化后,生产线必须保持薄膜平整且居中,同时控制厚度分布、表面相互作用和张力。这些控制是相互关联的:厚度带可能在卷材中形成硬道,过大的张力可能拉伸薄区域,不合适的粘性或爽滑平衡可能导致粘连或不稳定的传输。.
- 使用批准的接触式或非接触式方法,追踪薄膜宽度方向和卷材长度方向的厚度趋势。.
- 确认哪一面旨在提供粘性,并保护该表面免受污染或意外处理。.
- 协调夹紧压力、拉伸比、导辊对齐和张力区,使薄膜平稳运行而无褶皱。.
- 当批准的配方使粘性或摩擦系数随时间变化时,考虑添加剂迁移或状态调节时间。.
- 将外观检查与性能检查分开;外观清晰的卷材仍可能无法通过厚度、回复、抗穿刺或负载测试。.
厚度结果需要仪器、取样位置、单位和统计处理方法。摩擦系数结果需要薄膜面、接触面、状态调节、速度和测试条件。粘性结果同样需要定义的方法以及拉伸或未拉伸状态。没有这些细节,来自不同供应商的数据无法安全地进行比较。.
步骤 6:收卷母卷
يحوّل اللف الشبكة المستمرة إلى لفة رئيسية مستقرة يمكن تخزينها وتحويلها. ينسق جهاز اللف شد الشبكة، وضغط النقطة أو الأسطوانة المساعدة، وعزم الدوران، والسرعة، وقطر اللفة، وحالة القلب، والتغيير. يعتمد ملف الاستدقاق والضغط المفضل على الشائع:, ، والالتصاق، ومعامل المرونة، وعرض اللفة، وفك اللف في المراحل اللاحقة.
- 在换卷前检查芯管并将其与薄膜对齐。.
- إنشاء بداية آمنة دون ثنيات، أو حطام محصور، أو ضغط موضعي مفرط.
- ضبط الشد والضغط النقطي مع زيادة القطر وفقًا لوصفة اللف المعتمدة.
- مراقبة محاذاة الحواف، والتجاعيد، والهواء المحبوس، والطبقات الصلبة، والتداخل التلسكوبي، ودرجة حرارة اللفة.
- إغلاق اللفة، وتحديد الدفعة، وحمايتها من التشوه أو التلوث قبل عملية التحويل.
يمكن للفة رئيسية أن تجتاز اختبارات خصائص الفيلم ومع ذلك تتحول بشكل سيئ إذا كانت ملفوفة بشدة شديدة، أو بضعف شديد، أو بشكل غير متساوٍ. لذلك، تعتبر جودة اللف جزءًا من أداء المنتج، وليست مجرد وسيلة راحة للتخزين.
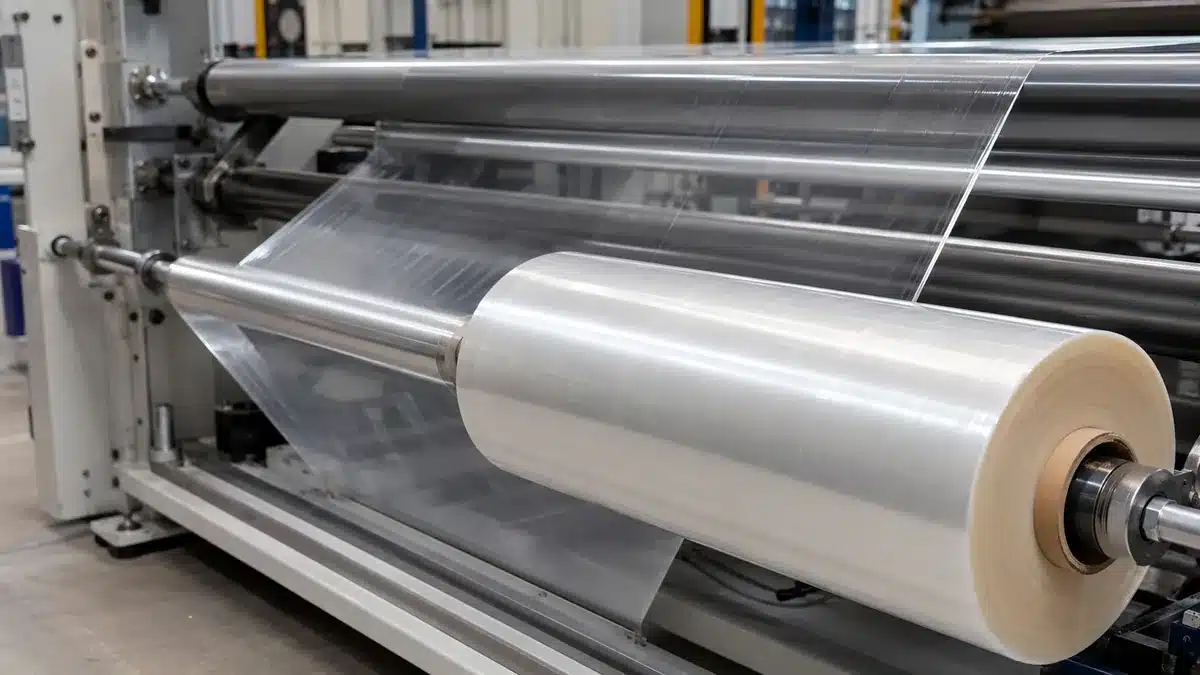
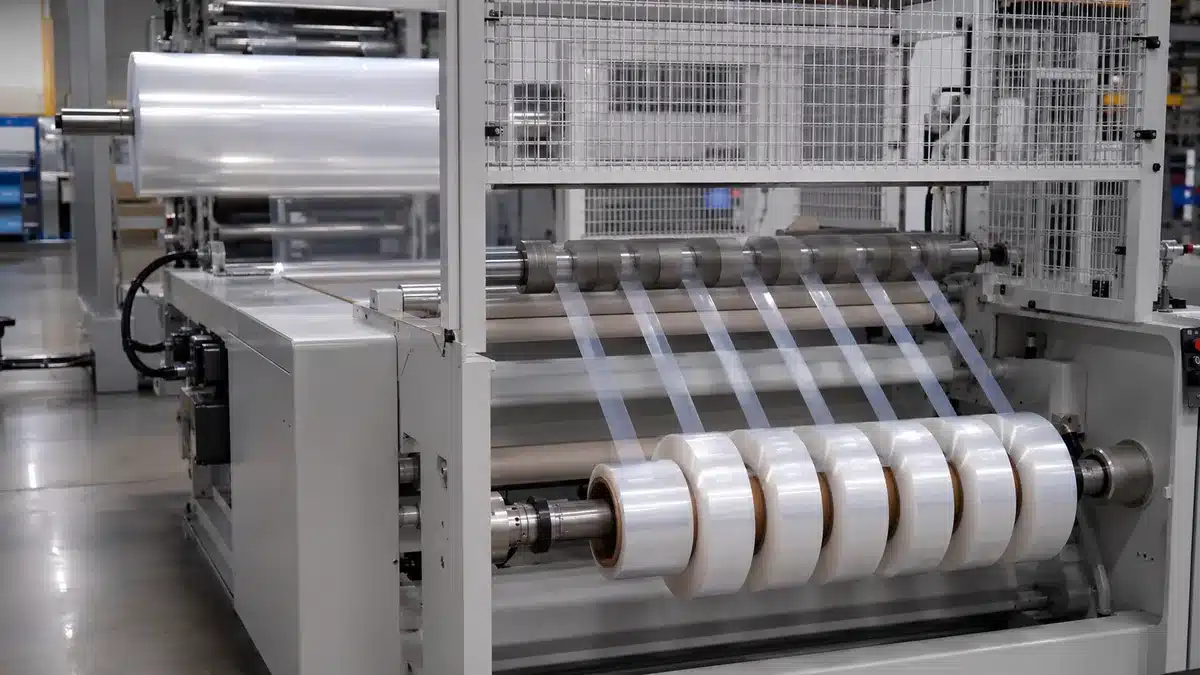
الخطوة 7: شق وإعادة لف اللفات النهائية
يحوّل التقطيع وإعادة اللف.
- التحقق من هوية اللفة الرئيسية وحالة الإفراج عنها قبل تحميلها.
- ضبط طريقة الشق، حالة الشفرة، مسار الشبكة، والعروض النهائية.
- التحكم في مكابح الفك، الشد الوسيط، عزم إعادة اللف، وضغط التلامس.
- فحص جودة الحافة، العرض، بناء اللفة، محاذاة القلب، التداخل التلسكوبي، والانسداد أثناء التشغيل.
- تأكيد طول اللفة أو الكتلة الصافية بالطريقة المعلنة، ثم وضع العلامات وتغليف اللفة لضمان التتبع والنقل.
تعتبر الحافة المقطوعة النظيفة مهمة لأن تلف الحافة يمكن أن يبدأ تمزقات أثناء التغليف الآلي عالي السرعة. تؤثر هندسة اللفة أيضًا على تحميل الحامل وسلوك الفك. لذلك، يجب أن يشمل القبول فحوصات الأبعاد والوظائف، وليس فقط مظهر الغلاف الخارجي.
الخطوة 8: اختبار وإفراج دفعة الإنتاج
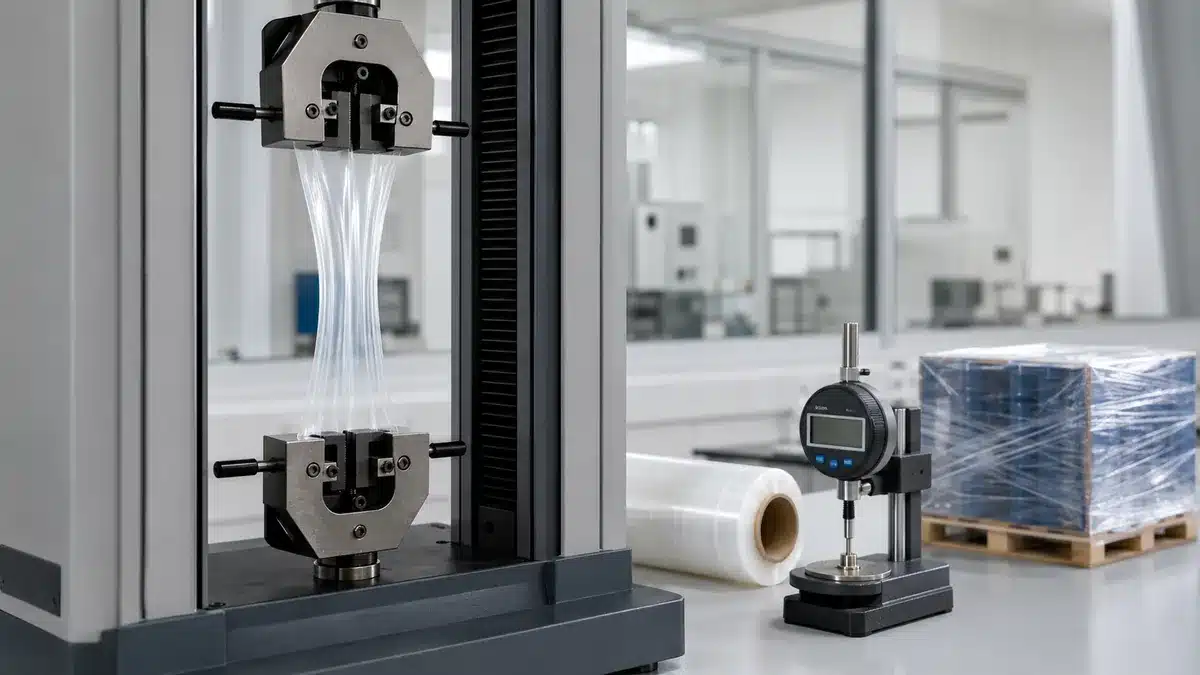
يجب أن يربط اختبار الإفراج مواصفات الفيلم بتطبيق التغليف. تتضمن كتالوجات ASTM الحالية طرقًا لخصائص الشد للأغشية الرقيقة، الصدم، الاحتكاك، الالتصاق، الاسترداد، وأداء فيلم التمدد المطبق. يجب أن ترافق طبعة الطريقة، تهيئة العينة، السمك، اتجاه الفيلم، السرعة، الجهاز، الوحدة، وخطة أخذ العينات أي نتيجة يتم الإبلاغ عنها.
التحقق على مستوى الفيلم
- السمك: استخدام نمط أخذ العينات والأداة المتفق عليهما؛ الإبلاغ عن القراءة الاسمية، القراءات الفردية، والتباين كما هو محدد.
- خصائص الشد: تغطي ASTM D882-26 خصائص الشد للألواح البلاستيكية الرقيقة؛ الإبلاغ عن MD و TD بشكل منفصل عند الحاجة.
- الصدم أو الثقب: تتناول ASTM D1709-24 تأثير السقوط الحر للقذيفة، بينما قد يستخدم ثقب فيلم التمدد طريقة أخرى متفق عليها؛ لا تقم بتطبيع الطرق أو السماكات المختلفة.
- الاحتكاك والالتصاق: تتناول ASTM D1894-24 معامل الاحتكاك الساكن والحركي، وتتناول ASTM D5458-95(2025) التصاق التقشير لفيلم التمدد في حالات التمدد وعدم التمدد.
- الاسترداد والاحتفاظ: تتناول ASTM D5459-95(2025) الاسترداد المرن في اتجاه الآلة، والتشوه الدائم، والاحتفاظ بالإجهاد.
التحقق من الحمل المطبق
لا يمكن لبيانات الفيلم وحدها إثبات استقرار البليت. يجب أن تحدد التجارب التطبيقية الحمل، آلة التغليف، إعداد الشد المسبق، وزن الفيلم، نمط التغليف، قياس قوة الاحتواء، تسلسل المناولة، وحد القبول. تدرج ASTM D8314-20(2025) لاختبار أداء أفلام التمدد المطبقة وطرق أخرى لتقييم الاهتزاز والصدم للأحمال الموحدة. استخدم الطبعة والإجراء المتفق عليه للمشروع.
يجب أن تحدد سجلات المختبر والإنتاج الدفعة التي تم أخذ العينة منها وتؤكد أن طريقة الاختبار مناسبة للادعاء. لا تحل شهادة نظام الإدارة محل اختبار الفيلم، ولا يحل اختبار الفيلم الناجح محل الحمل المُتحقق منه عندما يكون خطر التوزيع هو القرار.
العيوب الشائعة ومسار التحقيق فيها
نادرًا ما يكون للعرض المرئي سبب واحد فقط. يجب أن يبدأ التحقيق من اللفة والدفعة المتأثرتين، ثم يتجه للخلف عبر سجلات التحويل، اللف، معالجة الشبكة، التبريد، القالب، الترشيح، البثق، والمواد. يسرد الجدول اتجاهات التحكم التي يجب التحقيق فيها، وليس تشخيصات تلقائية.
| العرض | مجالات العملية للتحقيق | التحقق |
|---|---|---|
| نطاقات السمك أو صلابة اللفة غير المتساوية | ملف القالب، تجانس الذوبان، التبريد، التحكم في السمك، الشد والضغط النقطي | خريطة السمك عبر الشبكة، ملف صلابة اللفة، اتجاهات العملية |
| الهلاميات، البقع أو خطوط القالب | هوية المادة، التلوث، زمن المكوث، الترشيح، حالة القالب | عينة العيب، سجل تغيير الشاشة، التنظيف وتاريخ دفعة المادة |
| التجاعيد أو التداخل التلسكوبي | محاذاة الشبكة، مناطق الشد، الضغط النقطي، حالة القلب، تخزين اللفة | هندسة اللفة، وصفة الشد، محاذاة الحافة وسجل التخزين |
| التصاق منخفض أو غير متساوٍ | توجيه جانب الالتصاق، الجرعات، تلوث السطح، وقت التهيئة | طريقة التصاق محددة، جانب الفيلم، عمر الدفعة والتهيئة |
| الانسداد أو صعوبة الفك | توازن المواد المضافة، ضغط اللف، درجة حرارة التخزين، سطح الفيلم | اتجاه قوة الفك، صلابة اللفة، تاريخ التخزين واختبار COF أو الالتصاق |
| تمزقات مبكرة أثناء الاستخدام | جودة الحافة، النقاط الرقيقة، الهلاميات، التعرض للثقب، إعدادات آلة التغليف | فحص الحافة، خريطة السمك، بيانات الشد أو الثقب والتجربة التطبيقية |
يجب التحقق من الإجراء التصحيحي على مادة جديدة، وليس استنتاجه من تغيير إعداد آلة فقط. عندما يتغير أكثر من متغير واحد، يجب أن يحتفظ السجل بمعلومات كافية لتحديد أي تغيير أثر فعليًا على النتيجة.
ما يجب على المشترين التحقق منه قبل الموافقة
تكون نظرة عامة على التصنيع أكثر فائدة عندما تحسن تأهيل المورد. اطلب أدلة تربط اللفة المعروضة بالمعدات والحمل المقترحين، مع تجنب طلبات الادعاءات العالمية غير المدعومة.
- أي مسار (صب أو نفخ)، هيكل طبقات، درجات الراتنج، ووظائف المواد المضافة تنطبق على العنصر المذكور؟
- أي الأبعاد يتم التحكم فيها، وبأي طريقة، وبأي تفاوت وخطة أخذ عينات؟
- أي جانب يلتصق، وكيف يتم قياس COF والالتصاق، وكيف يؤثر وقت التهيئة على اختبار الإفراج؟
- أي فحوصات للشد، الثقب أو الصدم، الاسترداد، الفك، وبناء اللفة يتم تضمينها في الشهادة أو سجل الدفعة؟
- ما هي آلة التغليف، الشد المسبق، الحمل، نمط التغليف، وتسلسل التوزيع التي سيتم استخدامها للتحقق من صحة التطبيق؟
- أي تغييرات في الراتنج، المادة المضافة، نسبة الطبقات، الخط، القالب، القلب، أو طريقة الاختبار تتطلب إشعارًا أو إعادة تأهيل؟
- إذا كان ملامسة الغذاء،, المحتوى المعاد تدويره, ، أو أي ادعاء منظم آخر مهمًا، فما هو المنتج والبنية والسوق والاستخدام والوقت ودرجة الحرارة المحددة التي تغطيها المستندات؟
مسار الموافقة الأكثر أمانًا هو عينة أو تجربة خاضعة للرقابة باستخدام الغلاف المقصود والحمل التمثيلي، يليها مواصفات مكتوبة تسجل ظروف الاختبار وقواعد التحكم في التغيير. هذا النهج يحول المعرفة العملية إلى دليل لقرار الشراء الفعلي.
الخلاصة: يجب أن يتطابق التحكم في التصنيع مع حالة الاستخدام
يُصنع فيلم التمدد من خلال سلسلة مترابطة من الخطوات: مراقبة المواد المحددة، والبثق، وتشكيل الفيلم، والتبريد، ومعالجة الشبكة، واللف، والتحويل، والتحقق. ويتم ذلك لكل من الطريقتين المصبوبة والمنفوخة.
相关Bestypack资源
- فيلم التمدد الآلي (منفوخ ومصبوب)
- فيلم التمدد المصبوب (Cast Stretch Film)
- فيلم التمديد البولي إيثيلين (PE Stretch Film) - فيلم تغليف بولي إيثيلين
- فيلم التمدد
- أنواع أفلام البولي إيثيلين: الميزات والتطبيقات
- عملية تصنيع فيلم التغليف المرن
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German