
De productie van rekwikkelfolie is een continu conversieproces: een gedefinieerd harsmengsel wordt gedoseerd, gesmolten, gefilterd, gevormd als gegoten of geblazen folie, gekoeld, gewikkeld, gesneden, getest en vrijgegeven als afgewerkte rollen. Elke fase verandert wat de koper uiteindelijk ervaart—dikteconsistentie, kleefkracht, penetratiegedrag, rekrepons, afwikkelkracht, rolgeometrie, en ladingsstabiliteit. Een nuttige specificatie begint daarom met de wikkeltoepassing en testmethode, niet met een harsnaam of een enkele hoofdeigenschap.
Begrijp de twee productieroutes
Raadpleeg voor polymeerachtergrond de NIH PubChem polyethyleenoverzicht voordat u claims over afgewerkte folie vergelijkt.
Raadpleeg voor polymeerachtergrond het NIH PubChem-polyethyleenoverzicht voordat de claims over het afgewerkte folie worden vergeleken.
Polyolefinefolie wordt gewoonlijk geproduceerd door cast-film of blown-film-extrusie. Beide routes smelten een thermoplast in een extruder en persen deze door een matrijs, maar ze vormen en koelen de baan op verschillende wijzen. De LyondellBasell polyolefine folie-extrusiegids beschrijft beide methoden en toont aan waarom procesomstandigheden, matrijsontwerp, koeling en afrekken gezamenlijk moeten worden beschouwd in plaats van als onderling verwisselbare instellingen te worden behandeld.
Giet-rekwikkelfolie-extrusie
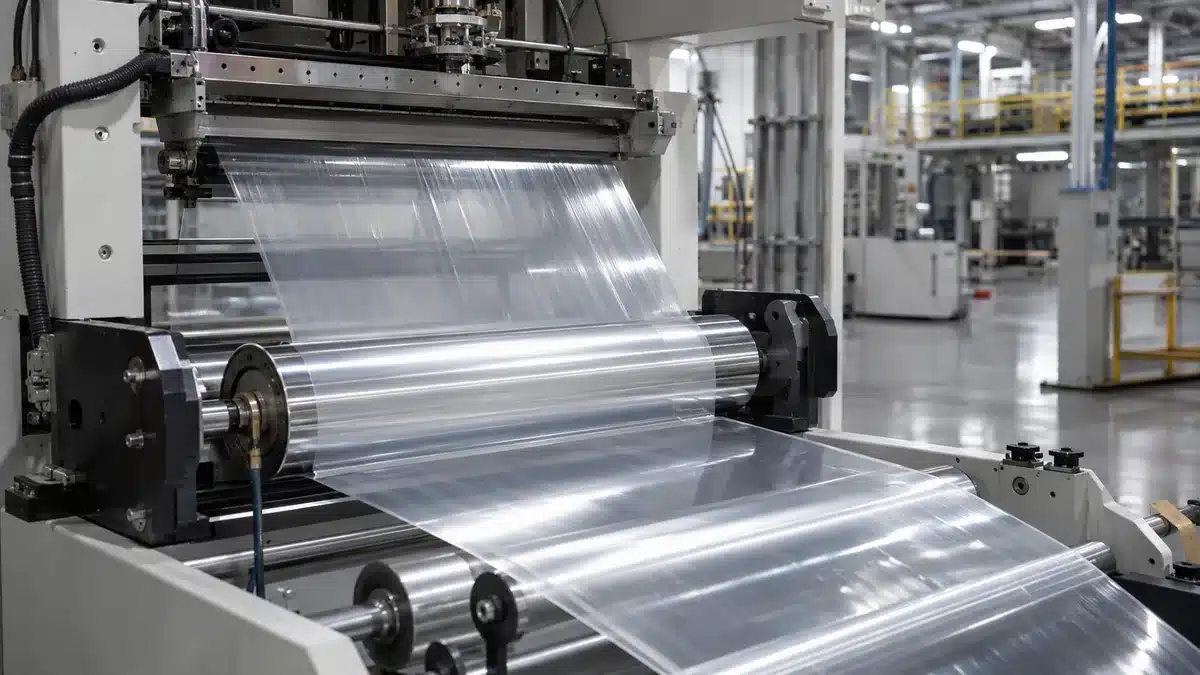
Op een gietlijn, één of meer extruders voeden een vlakke matrijs. Het smeltmateriaal verlaat de matrijs als een breed gordijn, komt in contact met een temperatuurgeregelde koelrol, stolt snel en gaat verder door baanbehandelings- en wikkelstations. Snelle afschrikking kan een helder uiterlijk en strakke diktecontrole ondersteunen, maar het resultaat hangt nog steeds af van de exacte hars, laagindeling, matrijsprofiel, luchtspleet, koelcontact, lijnsnelheid, en wikkelomstandigheden.
Geblazen rekwikkelfolie-extrusie
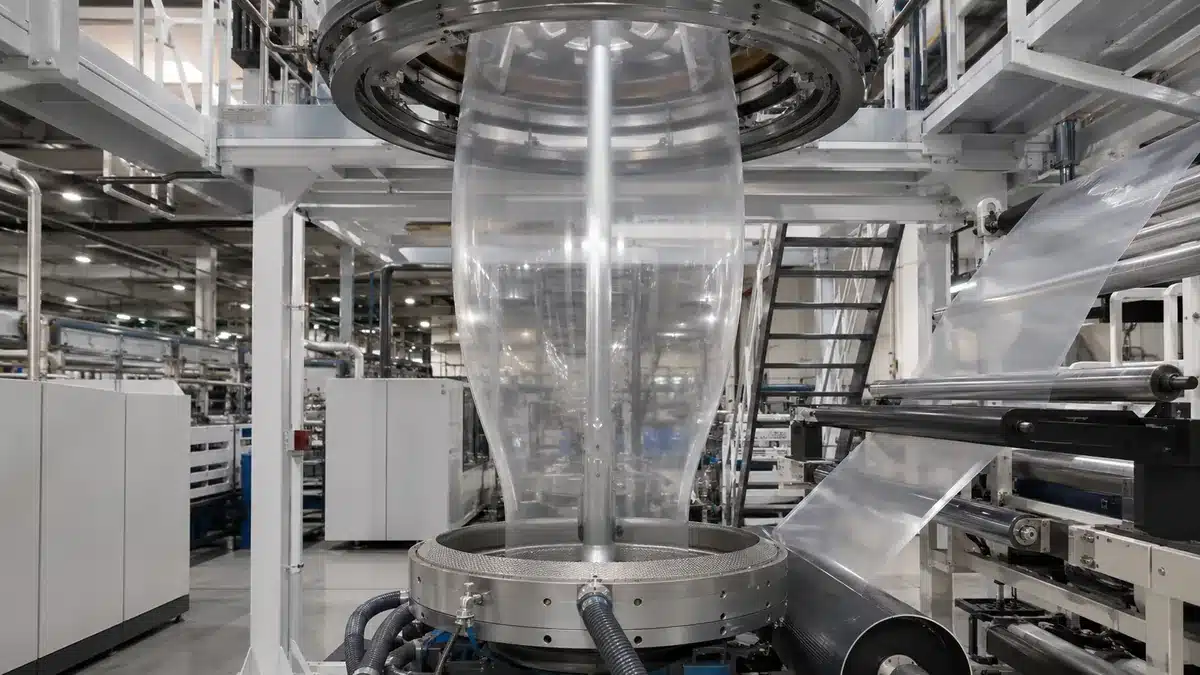
Op een blaaslijn, verlaat het smeltmateriaal een ringvormige matrijs als een buis. Interne lucht blaast de buis op tot een bel, een luchtring koelt deze, en een instortframe zet het om in een vlakke baan vóór de nip en het wikkelen. Belgeometrie en koeling creëren oriëntatie in zowel machine- als dwarsrichting. Dat maakt niet elke blaasfolie sterker in elke test; dikte, formulering, monsterrichting, methode en conditionering bepalen nog steeds elke geldige vergelijking.
Belangrijk: Gieten en blazen zijn productieroutes, geen volledige prestatieklassen. Een inkoopbeslissing moet werkelijke filmspecificaties en testrapporten vergelijken onder overeenkomende methoden en omstandigheden.
Stap 1: Definieer de specificatie van de afgewerkte rol
Productiecontrole begint met een specificatie die het gebruiksscenario beschrijft. “LLDPE rekwikkel folie” is niet voldoende omdat dezelfde polymeerfamilie kan worden verwerkt tot verschillende structuren, diktes, kleefconfiguraties en rolformaten. Het productieteam heeft meetbare doelen en een vrijgaveplan nodig voordat een recept of lijnopstelling wordt geselecteerd.
- Toepassing: handwikkelen, machinewikkelen, power pre-stretch, bundelen, of een ander gedefinieerd gebruik.
- Lading en apparatuur: palletgeometrie, randgevaren, gewichtsverdeling, wikkelpatroon, wagentype en beschikbare pre-stretch instelling.
- Folieconstructie: gegoten of geblazen route, monolagig of gecoëxtrudeerd ontwerp, kleefzijde, kleur, oppervlaktebehandeling, en eventuele productspecifieke additiefuncties.
- Afmetingen: nominale dikte, toegestane tolerantie en meetmethode, breedte, rollengte of nettogewicht, kerndiameter en maximale roldiameter.
- Prestaties: trekrespons, penetratie- of slaggedrag, kleefkracht, wrijvingscoëfficiënt beïnvloeden., afwikkelkracht, elastisch herstel, en belastingbehoud bij belasting waar relevant.
- Traceerbaarheid: partijdefinitie, bemonsteringsplan, conditionering, van de recycler of het programma, registraties, en verwachtingen voor wijzigingsbeheer.
Een koper moet aangeven welke waarden nominaal zijn, welke gegarandeerde limieten zijn en welke alleen ter informatie dienen. Testrichting is belangrijk: machine-richting gegevens mogen niet worden vervangen door dwars-richting gegevens. Evenzo is een laboratoriumfolieresultaat niet automatisch een toegepast palletresultaat.
Stap 2: Selecteer en doseer het harssysteem
Lineair laag-dichtheidspolyethyleen polyethyleen wordt veel gebruikt in rekwikkelformuleringen, terwijl andere polyethyleenkwaliteiten of compatibele modificatoren kunnen worden geselecteerd voor verwerking of gerichte functies. De stretch-wrap-toepassingspagina van LyondellBasell merkt op dat klanten LLDPE-, LDPE- en HDPE-kwaliteiten gebruiken in mengsels of gecoëxtrudeerde lagen voor verschillende rollen. Deze algemene richtlijn definieert geen BestY Pack-formule of bewijst de prestatie van een afgewerkte folie.
De goedgekeurde stuklijst kan een basishars, een kleefsysteem, verwerkingshulpmiddel, antiblok- of slipcomponenten, kleurconcentraat, UV-stabilisator of andere additieven bevatten. Elk ingrediënt moet compatibel zijn met de gekozen structuur en het beoogde gebruik. Voedselcontact, gerecycled gehalte of duurzaamheidsclaims vereisen product- en marktspecifieke documentatie; een polymeernaam of leveranciersbrochure alleen is niet voldoende.
- Controleer de identiteit van hars en additief aan de hand van de goedgekeurde stuklijst en actuele leveranciersdocumenten.
- Bescherm pellets en concentraten tegen verontreiniging, vermenging en niet-goedgekeurd regranulaat of purgeermateriaal.
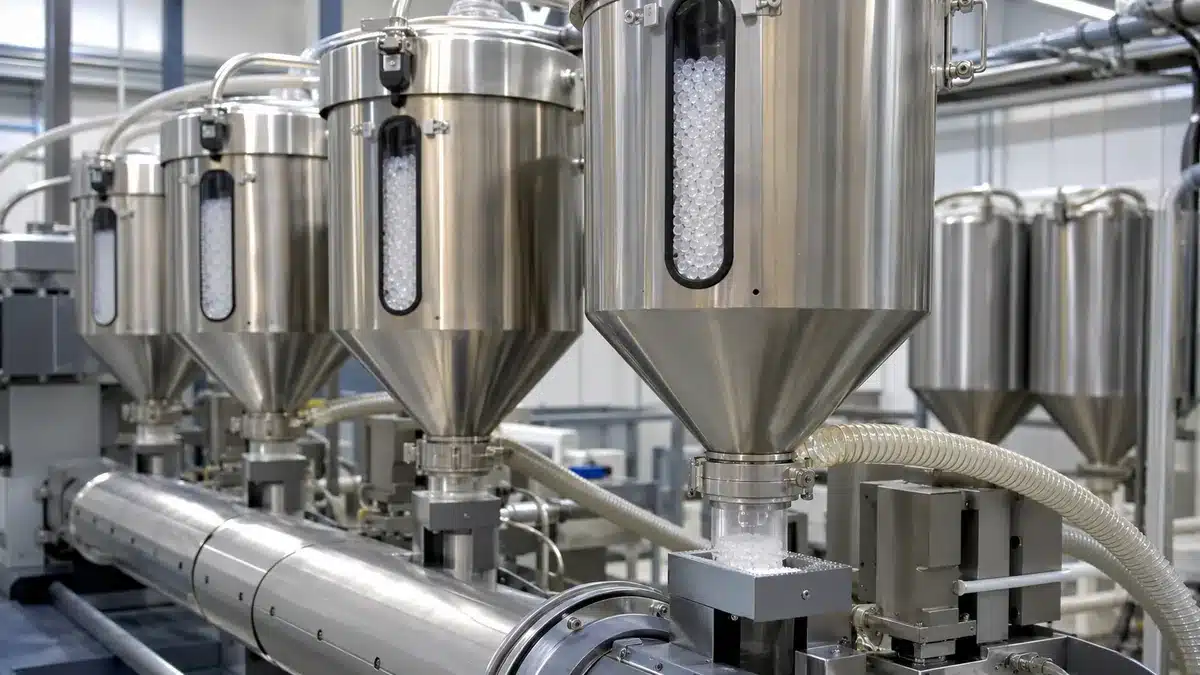
- Doseer elk onderdeel met gekalibreerde apparatuur die geschikt is voor de vereiste doseernauwkeurigheid.
- Registreer partijnummers, werkelijke voedingsinstellingen, lijn toewijzing en eventuele goedgekeurde afwijkingen.
Drogen of speciale behandeling moet de exacte instructies van de materiaalleverancier volgen; het mag niet worden aangenomen alleen omdat het materiaal polyethyleen wordt genoemd. In een gecoëxtrudeerde folie heeft elke extruder zijn eigen toevoerstroom, dus een doseerfout kan de laagverhouding veranderen, zelfs wanneer de totale foliedikte acceptabel lijkt.
Stap 3: Smelt, meng en filter het polymeer
In de extruder transporteert een roterende schroef pellets door verwarmde cilinderzones. Warmte van de cilinder en afschuiving van de schroef produceren een onder druk staande, homogene smelt. Het juiste temperatuurprofiel is specifiek voor kwaliteit, schroef, output en apparatuur; het publiceren van één universele smelttemperatuur zou misleidend zijn.
- Zorg voor een stabiele voeding voordat de output wordt verhoogd, zodat de schroef niet afwisselt tussen hongerige en overstroomde omstandigheden.
- Regel de temperaturen van cilinder, adapter, voedingsblok en matrijs binnen de goedgekeurde procesvenster.
- Bewaak smeltdruk, motorbelasting en smelttemperatuur op trends in plaats van alleen te vertrouwen op verwarmerinstelpunten.
- Voer de smelt door het goedgekeurde zeefpakket of filtersysteem en vervang het volgens een gedocumenteerd criterium.
- Voor coëxtrusie, balanceer extruderoutputs en combineer de stromen in de goedgekeurde laagvolgorde en -verhouding.
Ongesmolten deeltjes, gedegradeerd polymeer, verontreiniging, onstabiele druk of slechte laagverdeling kunnen later verschijnen als gelen, matrijsstrepen, zwakke plekken, optische defecten of inconsistente kleefkracht. Een filter kan enige verontreiniging verwijderen, maar kan een incompatibele formulering of overmatige verblijftijd niet corrigeren.
Stap 4: Vorm en koel de folie
De matrijs zet onder druk staande smelt om in een continue folie, en koeling fixeert een groot deel van de resulterende morfologie en baanstabiliteit. Dit is het punt waar de giet- en blaasroutes het meest zichtbaar uiteenlopen.
Op een gietlijn
De vlakke matrijs verdeelt smelt over de breedte. Automatische of handmatige matrijsaanpassing, smeltuniformiteit, dekling, luchtspleet, vacuüm- of luchtmesondersteuning, koelroltemperatuur en rolcontact kunnen allemaal de dikte en het oppervlakte-uiterlijk beïnvloeden. De randen worden normaal gesproken bijgesneden omdat nekintrek en randinstabiliteit ze ongeschikt kunnen maken voor de verkoopbare baan. Randafval mag alleen worden gerecycled onder een goedgekeurde, traceerbare formuleringregel.
Op een blaaslijn
De ringvormige matrijs vormt een smeltbuis, die wordt opgeblazen en omhoog getrokken. Blaasverhouding, afneemsnelheid, vorstlijnpositie, koelluchtbalans, belstabiliteit, klapgeometrie en knijpuitlijning interageren met dikte en MD/TD-oriëntatie. Operators moeten het goedgekeurde procesvenster beheersen en gemeten folieresultaten gebruiken; een stabiel ogende bel alleen bewijst geen conforme folie.
Geen van beide routes vereist een aparte rektrap voor elke conventionele rekfolie. Rekgedrag kan komen van het harsmengsel en de oriëntatie die tijdens het vormen en uitrekken wordt ontwikkeld. Een productie-rek of extra oriëntatiestap is productspecifiek en moet apart worden gedocumenteerd in plaats van worden aangenomen.
Stap 5: Stabiliseer dikte, kleefkracht en baanspanning
Na stolling moet de lijn de baan vlak en gecentreerd houden, terwijl het dikteprofiel, oppervlakte-interactie en spanning worden geregeld. Deze regelingen zijn met elkaar verbonden: een dikteband kan een harde baan in de rol creëren, overmatige spanning kan dunne gebieden uitrekken, en een ongeschikte kleef- of slipbalans kan blokkeren of onstabiel transport veroorzaken.
- Volg de dikte over de baan en langs de rol met behulp van de goedgekeurde contact- of contactloze methode.
- Bevestig welke zijde bedoeld is om te kleven en bescherm dat oppervlak tegen verontreiniging of onbedoelde behandeling.
- Coördineer knijpdruk, rekkingsverhouding, geleideruitlijning en spanningszones zodat de baan zonder rimpels wordt geleid.
- Houd rekening met additiefmigratie of conditioneringstijd wanneer de goedgekeurde formulering kleefkracht of COF tijdsafhankelijk maakt.
- Scheid uiterlijkcontroles van prestatiecontroles; een heldere rol kan nog steeds falen op dikte, herstel, perforatie of belastingstests.
Dikteresultaten hebben het instrument, de bemonsteringslocaties, de eenheid en de statistische behandeling nodig. COF-resultaten hebben de foliezijde, het contactoppervlak, de conditionering, de snelheid en de testomstandigheden nodig. Kleefkrachtresultaten vereisen eveneens een gedefinieerde methode en een gerekte of ongerekte toestand. Zonder die details zijn getallen van verschillende leveranciers niet veilig vergelijkbaar.
Stap 6: Wikkel de moederrol
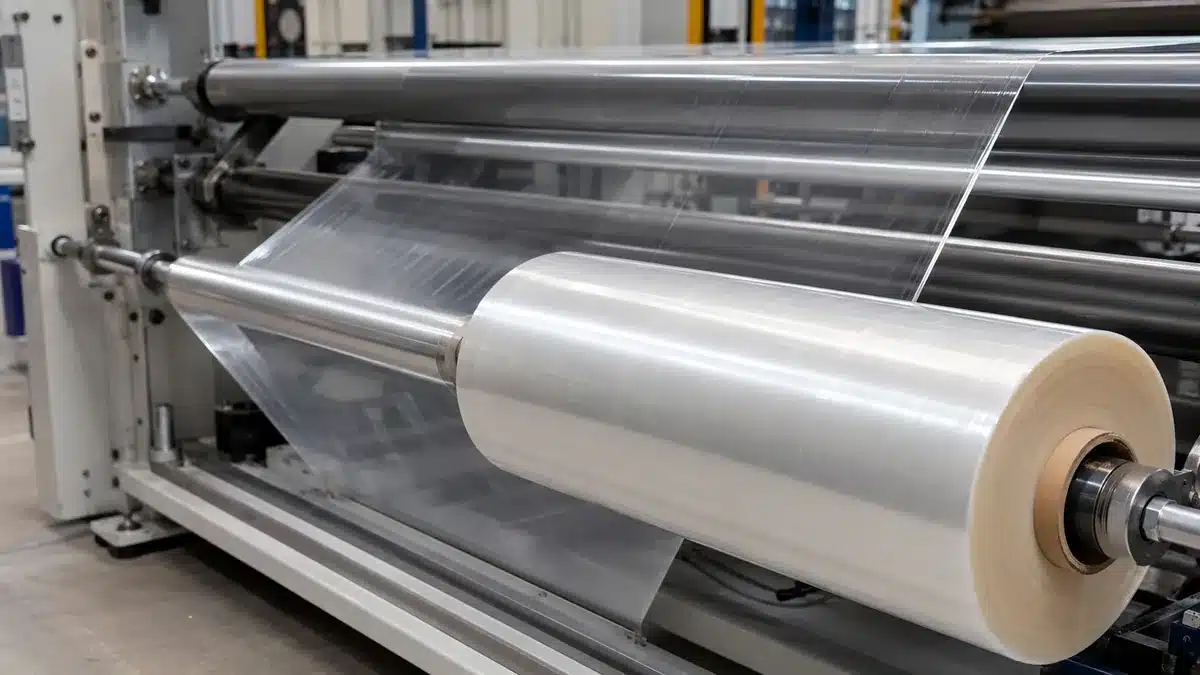
Wikkelen zet een continue baan om in een stabiele moederrol die kan worden opgeslagen en verwerkt. De wikkelmachine coördineert baanspanning, nip- of aanlegdruk, koppel, snelheid, roldiameter, kernconditie en wisseling. Het voorkeurstapert- en drukprofiel hangt af van foliegauge, kleefkracht, modulus, rolbreedte en stroomafwaarts afwikkelen.
- Inspecteer de kern en lijn deze uit met de baan vóór de overdracht.
- Zorg voor een veilige start zonder vouwen, ingesloten vuil of overmatige lokale druk.
- Pas de spanning en de nijpkracht aan naarmate de diameter toeneemt, volgens het goedgekeurde wikkelrecept.
- Controleer de randuitlijning, rimpels, ingesloten lucht, harde banden, telescopering en de roltemperatuur.
- Sluit de rol af, identificeer de partij en bescherm deze tegen vervorming of verontreiniging vóór verdere verwerking.
Een moederrol kan de film-eigenschapstests doorstaan, maar toch slecht worden verwerkt als deze te hard, te zacht of ongelijkmatig is gewikkeld. Wikkelkwaliteit is daarom onderdeel van de productprestaties, niet slechts een opslaggemak.
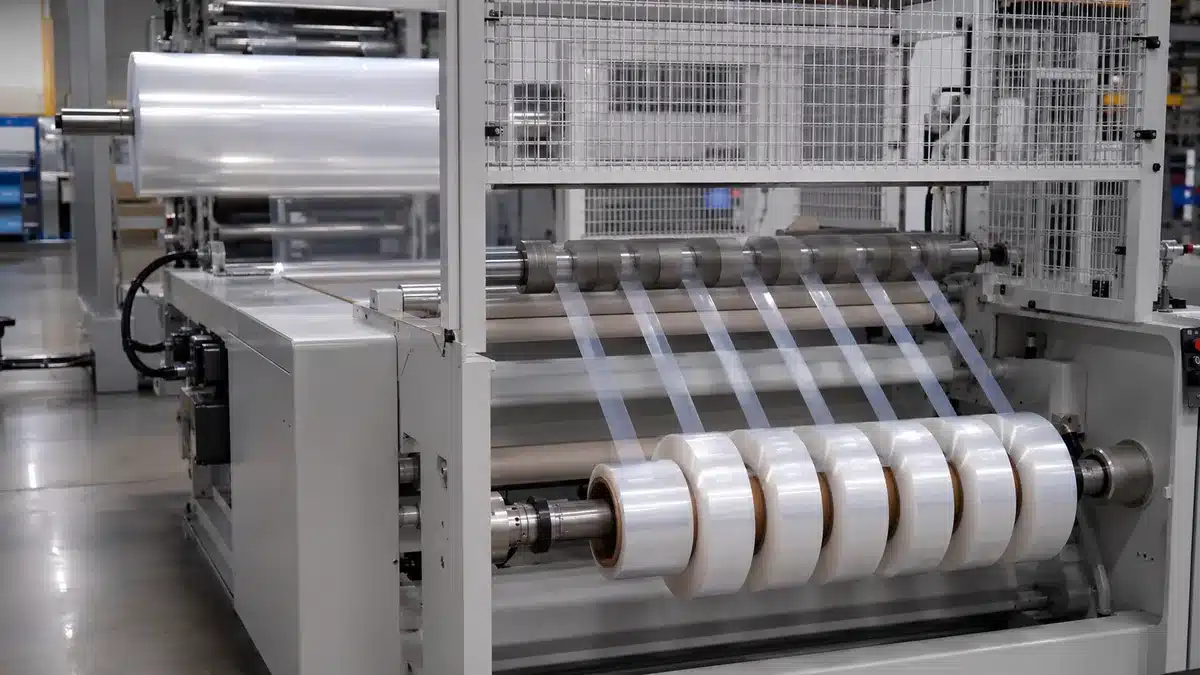
Stap 7: Snijden en Opnieuw Wikkelen van Gereedgemaakte Rollen
Snijden en herwikkelen zetten de.
- Controleer de identiteit en vrijgavestatus van de moederrol voordat u deze laadt.
- Stel de snijmethode, mesconditie, webpad en eindbreedtes in.
- Regel de afrolrem, tussenspanning, opwikkelkoppel en aandrukdruk.
- Controleer tijdens de productie de randkwaliteit, breedte, rolopbouw, kernuitlijning, telescopering en blokkering.
- Bevestig de rollengte of het nettogewicht met de aangegeven methode, label en verpak de rol vervolgens voor traceerbaarheid en transport.
Een schone snijrand is belangrijk omdat randschade scheuren kan veroorzaken tijdens snelle machineverpakking. Rolgeometrie beïnvloedt ook het laden op de wagen en het afrolgedrag. Acceptatie moet daarom dimensionale en functionele controles omvatten, niet alleen het uiterlijk van de buitenste wikkeling.
Stap 8: Testen en Vrijgeven van de Productiepartij
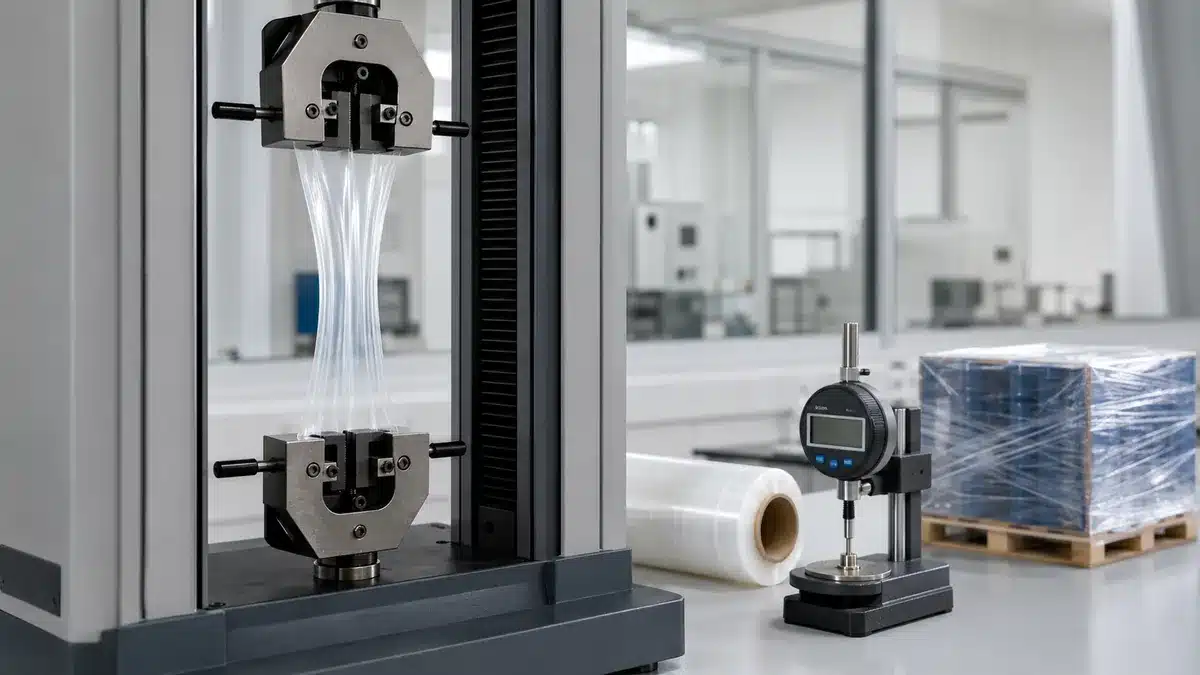
Vrijgavetests moeten de filmspecificatie koppelen aan de wikkeltoepassing. De huidige ASTM-catalogus bevat methoden voor treksterkte-eigenschappen van dunne films, impact, wrijving, kleefkracht, herstel en prestaties van aangebrachte rekwikkelfolie. De methodeditie, conditie van het monster, dikte, filmrichting, snelheid, apparaat, eenheid en bemonsteringsplan moeten bij elk gerapporteerd resultaat worden vermeld.
Filmniveau-verificatie
- Dikte: Gebruik het overeengekomen bemonsteringspatroon en instrument; rapporteer nominale waarden, individuele metingen en variatie zoals gespecificeerd.
- Trekeigenschappen: ASTM D882-26 behandelt trekeigenschappen van dunne plastic folie; rapporteer MD en TD afzonderlijk waar vereist.
- Impact of punctie: ASTM D1709-24 behandelt vrije-val darts impact, terwijl rekwikkelpunctie een andere overeengekomen methode kan gebruiken; normaliseer geen ongelijke methoden of diktes.
- Wrijving en kleefkracht: ASTM D1894-24 behandelt statische en kinetische COF, en ASTM D5458-95(2025) behandelt de peel cling van rekwikkelfolie in gerekte en ongerekte toestanden.
- Herstel en retentie: ASTM D5459-95(2025) behandelt machine-richting elastisch herstel, permanente vervorming en spanningsretentie.
Aangebrachte belastingverificatie
Filmgegevens kunnen op zichzelf geen palletstabiliteit bewijzen. Toepassingsproeven moeten de belasting, wikkelmachine, pre-stretch instelling, filmgewicht, wikkelpatroon, containmentskrachtmeting, hanteringsvolgorde en acceptatielimiet definiëren. ASTM vermeldt D8314-20(2025) voor prestatietesten van aangebrachte rekwikkelfolies en andere methoden voor trillings- en impactevaluatie van geünificeerde ladingen. Gebruik de editie en procedure die voor het project zijn overeengekomen.
De laboratorium- en productierecords moeten de bemonsterde partij identificeren en bevestigen dat de testmethode geschikt is voor de claim. Een managementsysteemcertificaat vervangt geen filmtest, en een geslaagde filmtest vervangt geen gevalideerde lading wanneer distributierisico de beslissing is.
Veelvoorkomende Defecten en Hun Onderzoekspad
Een zichtbaar symptoom heeft zelden slechts één oorzaak. Onderzoek moet beginnen met de getroffen rol en partij, en dan teruggaan via conversie, wikkelen, webbehandeling, koeling, matrijs, filtratie, extrusie en materiaalrecords. De tabel geeft controlerichtingen aan om te onderzoeken, geen automatische diagnoses.
| Symptoom | Te onderzoeken procesgebieden | Verificatie |
|---|---|---|
| Diktebanden of ongelijke rolhardheid | Matrijsprofiel, smeltuniformiteit, koeling, dikteregeling, spanning en nijpkracht | Cross-web diktekaart, rolhardheidsprofiel, procestrends |
| Gels, spikkels of matrijsstrepen | Materiaalidentiteit, verontreiniging, verblijftijd, filtratie, matrijstoestand | Defectmonster, zeefwisselrecord, spoel- en materiaalpartijgeschiedenis |
| Rimpels of telescopering | Webuitlijning, spanningszones, nijpkracht, kerntoestand, rolopslag | Rolgeometrie, spanningsrecept, randuitlijning en opslagrecord |
| Lage of ongelijkmatige kleefkracht | Kleefkrachtzijde-oriëntatie, dosering, oppervlakteverontreiniging, conditioneringstijd | Gedefinieerde kleefkrachtmethode, filmzijde, partijleeftijd en conditionering |
| Blokkering of moeilijk afrollen | Additievenbalans, wikkeldruk, opslagtemperatuur, filmoppervlak | Afrolkrachttrend, rolhardheid, opslaggeschiedenis en COF- of kleefkrachttest |
| Voortijdige scheuren tijdens gebruik | Randkwaliteit, dunne plekken, gels, punctieblootstelling, wikkelmachine-instellingen | Randinspectie, diktekaart, trek- of punctiegegevens en toepassingsproef |
Corrigerende maatregelen moeten worden geverifieerd op nieuw materiaal, niet worden afgeleid uit een gewijzigde machine-instelling alleen. Wanneer meer dan één variabele verandert, moet het record voldoende informatie bevatten om te bepalen welke wijziging het resultaat daadwerkelijk heeft beïnvloed.
Wat Kopers Moeten Verifiëren Vóór Goedkeuring
Een productieoverzicht is het meest nuttig wanneer het de leverancierskwalificatie verbetert. Vraag om bewijs dat de aangeboden rol verbindt met de voorgestelde apparatuur en belasting, terwijl verzoeken om niet-ondersteunde universele claims worden vermeden.
- Welke gegoten of geblazen route, laagstructuur, harskwaliteiten en additiefuncties zijn van toepassing op het geciteerde item?
- Welke afmetingen worden gecontroleerd, met welke methode, en met welke tolerantie en bemonsteringsplan?
- Welke zijde kleeft, hoe worden COF en kleefkracht gemeten, en hoe beïnvloedt conditioneringstijd de vrijgavetests?
- Welke trek-, punctie- of impact-, herstel-, afrol- en rolopbouwcontroles zijn opgenomen in het certificaat of partijrecord?
- Welke wikkelmachine, pre-stretch, belasting, wikkelpatroon en distributiesequentie zullen worden gebruikt voor toepassingsvalidatie?
- Welke wijzigingen aan hars, additief, laagverhouding, lijn, matrijs, kern of testmethode vereisen kennisgeving of herkwalificatie?
- Indien levensmiddelencontact, gerecycled materiaal, of een andere gereguleerde claim van belang is, welk exact product, structuur, markt, gebruik, tijd en temperatuur worden dan gedekt door de documenten?
De veiligste goedkeuringsroute is een gecontroleerd monster of een proef met de beoogde verpakking en een representatieve lading, gevolgd door een schriftelijke specificatie die de testomstandigheden en de regels voor wijzigingsbeheer vastlegt. Deze aanpak zet proceskennis om in bewijs voor de daadwerkelijke aankoopbeslissing.
Conclusie: Productiebeheer moet overeenkomen met de toepassing
Rekfolie wordt vervaardigd via een gekoppelde reeks van specificatiemateriaalcontrole, extrusie, filmvorming, koeling, baanhantering, wikkelen, omzetten en verificatie. Cast- en.
Gerelateerde Bestypack-bronnen
- Machine-rekfolie geblazen en gegoten
- Gegoten rekfolie
- PE Rekfolie Polyethyleen Verpakkingsfolie
- rekfolie
- Soorten PE-folie: Kenmerken en toepassingen
- Productieproces van flexibele verpakkingsfolie
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German