
La fabricación de película estirable es un proceso continuo de conversión: un sistema de resina definido se dosifica, funde, filtra, se forma como película fundida o soplada, se enfría, se enrolla, se corta, se prueba y se libera como rollos terminados. Cada etapa cambia lo que el comprador experimenta finalmente: consistencia de calibre, adherencia, comportamiento ante perforaciones, respuesta al estiramiento, fuerza de desenrollado, geometría del rollo y la estabilidad de la carga.. Una especificación útil, por lo tanto, comienza con la aplicación de envoltura y el método de prueba, no con un nombre de resina o una única propiedad destacada.
Comprender las dos rutas de fabricación
Para conocer los antecedentes del polímero, consulte la descripción general del polipropileno del NIH PubChem la descripción general del polietileno antes de comparar las afirmaciones sobre la película terminada.
Para conocer los antecedentes de los polímeros, consulte La descripción general del polietileno en NIH PubChem antes de comparar las afirmaciones sobre la película terminada.
La película de poliolefina se produce comúnmente mediante La extrusión de película fundida o la extrusión de película soplada. Ambas rutas funden un termoplástico en una extrusora y lo fuerzan a través de un dado, pero forman y enfrían la banda de manera diferente. La guía de extrusión de películas de poliolefinas de LyondellBasell describe ambos métodos y muestra por qué las condiciones del proceso, el diseño del dado, el enfriamiento y el estiramiento deben considerarse en conjunto, en lugar de tratarse como ajustes intercambiables.
Extrusión de película estirable por fundición
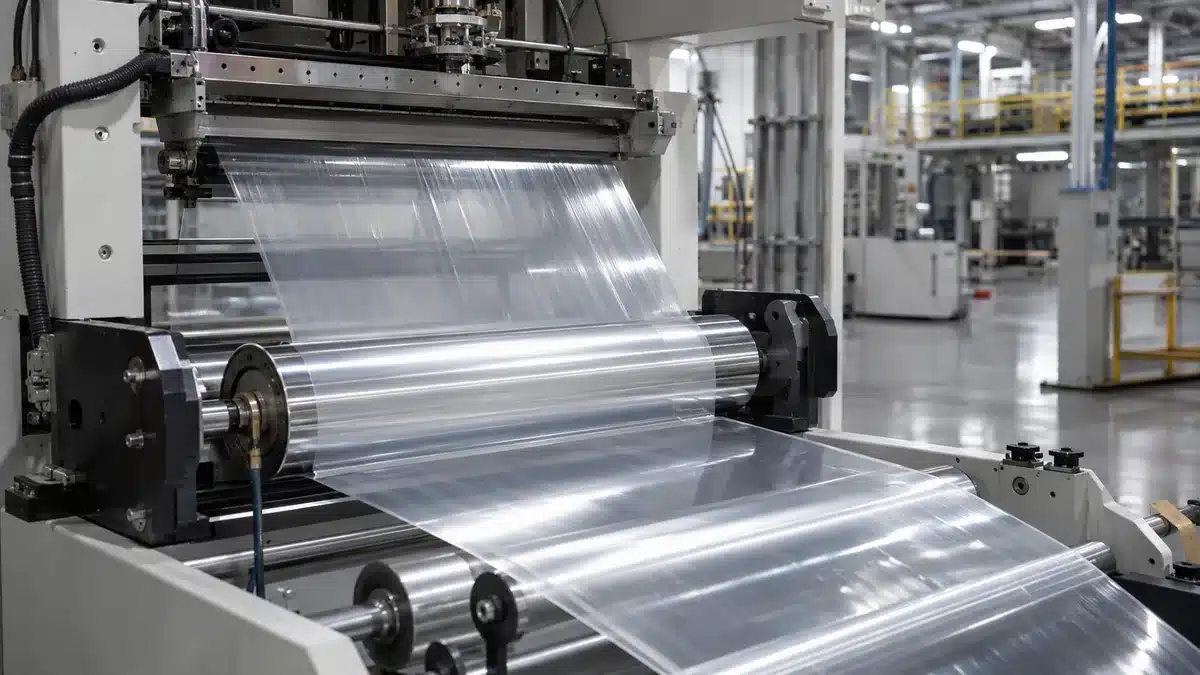
En una línea de fundición, una o más extrusoras alimentan un dado plano. El fundido sale como una cortina ancha, contacta un rodillo de enfriamiento con control de temperatura, se solidifica rápidamente y continúa a través de estaciones de manejo de banda y bobinado. El enfriamiento rápido puede favorecer una apariencia clara y un control estricto del calibre, pero el resultado aún depende de la resina exacta, la disposición de capas, el perfil del dado, el espacio de aire, el contacto de enfriamiento, la velocidad de línea, y las condiciones de bobinado.
Extrusión de película estirable por soplado
En una línea de soplado, el fundido sale de un dado anular como un tubo. El aire interno infla el tubo formando una burbuja, un anillo de aire la enfría, y un marco de colapso la convierte en una banda plana antes del paso por los rodillos de presión y el bobinado. La geometría de la burbuja y el enfriamiento crean orientación tanto en dirección de máquina como transversal. Esto no hace que cada soplada sea más resistente en cada prueba; el espesor, la formulación, la dirección de la probeta, el método y el acondicionamiento aún controlan cualquier comparación válida.
Importante:: Fundida y soplada son rutas de fabricación, no grados completos de desempeño. Una decisión de abastecimiento debe comparar especificaciones reales de película e informes de prueba bajo métodos y condiciones equivalentes.
Paso 1: Definir la especificación del rollo terminado
El control de producción comienza con una especificación que describa el caso de uso. “Película estirable de LLDPE ” no es suficiente porque la misma familia de polímeros puede procesarse en diferentes estructuras, calibres, configuraciones de adherencia y formatos de rollo. El equipo de fabricación necesita objetivos medibles y un plan de liberación antes de seleccionar una receta o configuración de línea.
- Aplicación: Envoltura manual, envoltura con máquina, preestiramiento motorizado, agrupamiento u otro uso definido.
- Carga y equipo: geometría del palé, peligros de bordes, distribución de peso, patrón de envoltura, tipo de carro y ajuste de preestiramiento disponible.
- Construcción de la película: ruta fundida o soplada, diseño monocapa o coextruido, lado adherente, color, tratamiento superficial,, y cualquier función aditiva específica del producto.
- Dimensiones: espesor nominal, tolerancia permitida y método de medición, ancho, longitud del rollo o masa neta, diámetro interior del núcleo y diámetro máximo del rollo.
- Rendimiento: respuesta a la tensión, comportamiento ante perforación o impacto, adherencia, coeficiente de fricción, fuerza de desenrollado, recuperación elástica y contención de carga aplicada cuando corresponda.
- Trazabilidad: definición de lote, plan de muestreo, acondicionamiento, predefinidos, registros y expectativas de control de cambios.
Un comprador debe indicar qué valores son nominales, cuáles son límites garantizados y cuáles son solo para información. La dirección de la prueba es importante: los datos de la dirección de la máquina no deben sustituir a los datos de la dirección transversal. Asimismo, un resultado de película en laboratorio no es automáticamente un resultado de palé aplicado.
Paso 2: Seleccionar y dosificar el sistema de resina
El polietileno lineal de baja densidad polietileno Se utiliza ampliamente en formulaciones de película estirable, mientras que otros grados de polietileno o modificadores compatibles pueden seleccionarse para el procesamiento o funciones específicas. La página de aplicaciones de película estirable de LyondellBasell señala que los clientes utilizan grados de LLDPE, LDPE y HDPE en mezclas o capas coextruidas para diferentes funciones. Esa guía general no define una fórmula específica de BestY Pack ni demuestra el rendimiento de una película terminada.
La lista de materiales aprobada puede incluir una resina base, un sistema de adherencia, auxiliar de procesamiento, componentes antiadherentes o deslizantes, concentrado de color, estabilizador UV u otros aditivos. Cada ingrediente debe ser compatible con la estructura elegida y el uso previsto. Las declaraciones de contacto con alimentos, contenido reciclado o sostenibilidad requieren documentación específica del producto y del mercado; un nombre de polímero o un folleto de proveedor por sí solo no es suficiente.
- Verificar la identidad de la resina y el aditivo contra la lista de materiales aprobada y los documentos actuales del proveedor.
- Proteger los gránulos y concentrados de la contaminación, mezcla y material de molienda o purga no aprobado.
- Dosificar cada componente con equipo calibrado apropiado para la precisión de dosificación requerida.
- Registrar números de lote, configuraciones de alimentación reales, asignación de línea y cualquier desviación aprobada.
El secado o manejo especial debe seguir las instrucciones exactas del proveedor de material; no debe asumirse simplemente porque el material se denomine polietileno. En una película coextruida, cada extrusora tiene su propia corriente de alimentación, por lo que un error de dosificación puede alterar la proporción de capas incluso cuando el el espesor de la película, total parece aceptable.
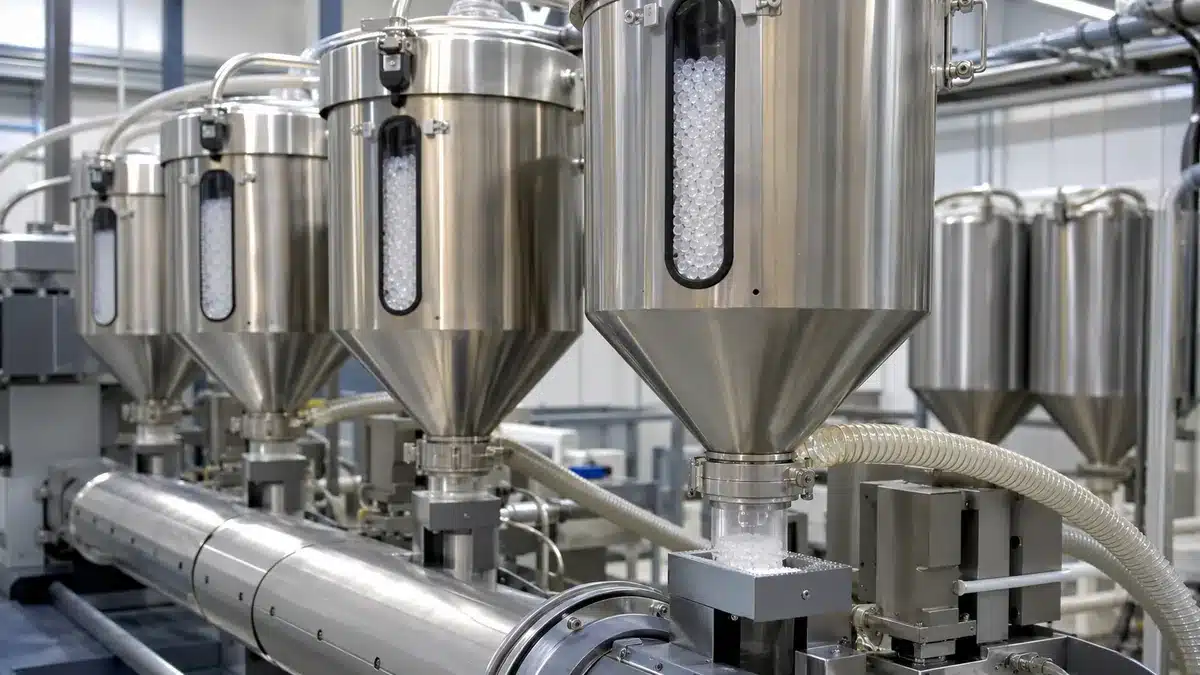
Paso 3: Fundir, mezclar y filtrar el polímero
Dentro de la extrusora, un tornillo giratorio transporta los gránulos a través de zonas de barril calentadas. El calor del barril y el cizallamiento del tornillo producen un fundido homogéneo y presurizado. El perfil de temperatura correcto es específico del grado, tornillo, producción y equipo; publicar una temperatura de fusión universal sería engañoso.
- Establecer una alimentación estable antes de aumentar la producción para que el tornillo no alterne entre condiciones de falta y exceso de material.
- Controle las temperaturas del barril, adaptador, bloque de alimentación y dado dentro del Tratarlos como cambios registrados separados dentro de un plan de calificación. Establecer primero la línea base actual. Cuando se instale la película candidata, usar una condición de inicio compatible con el equipo y la película, luego ajustar una variable a la vez. Una configuración de preestiramiento que funciona para una película puede no ser válida para otra..
- Monitorear la presión del fundido, la carga del motor y la temperatura del fundido para detectar tendencias, en lugar de depender únicamente de los puntos de ajuste del calentador.
- Pasar el fundido a través del paquete de tamices o sistema de filtración aprobado y cambiarlo utilizando un criterio documentado.
- Para coextrusión, equilibrar las salidas de las extrusoras y combinar las corrientes en el orden y proporción de capas aprobados.
Partículas no fundidas, polímero degradado, contaminación, presión inestable o mala distribución de capas pueden aparecer posteriormente como geles, líneas de dado, zonas débiles, defectos ópticos o adherencia inconsistente. Un filtro puede eliminar algo de contaminación, pero no puede corregir una formulación incompatible o un tiempo de residencia excesivo.
Paso 4: Formar y enfriar la película
El dado convierte el fundido presurizado en una película continua, y el enfriamiento fija gran parte de la morfología resultante y la estabilidad de la banda. Este es el punto donde las rutas de fundición y soplado divergen más visiblemente.
En una línea de fundición
El dado plano distribuye el fundido a lo ancho. El ajuste automático o manual del dado, la uniformidad del fundido, el embocinado, el espacio de aire, la asistencia de vacío o cuchilla de aire, la temperatura del rodillo de enfriamiento y el contacto del rodillo pueden influir en el calibre y la apariencia superficial. Los bordes normalmente se recortan porque el estrechamiento y la inestabilidad del borde pueden hacerlos inadecuados para la banda vendible. El recorte de bordes solo puede reciclarse bajo una regla de formulación aprobada y trazable.
En una línea de soplado
El dado anular forma un tubo fundido, que se infla y se estira hacia arriba. La relación de soplado, la velocidad de extracción, la posición de la línea de escarcha, el equilibrio del aire de enfriamiento, la estabilidad de la burbuja, la geometría de colapso y la alineación del punto de presión interactúan con el espesor y la orientación MD/TD. Los operadores deben controlar la ventana de proceso aprobada y utilizar resultados de película medidos; una burbuja de apariencia estable por sí sola no prueba una película conforme.
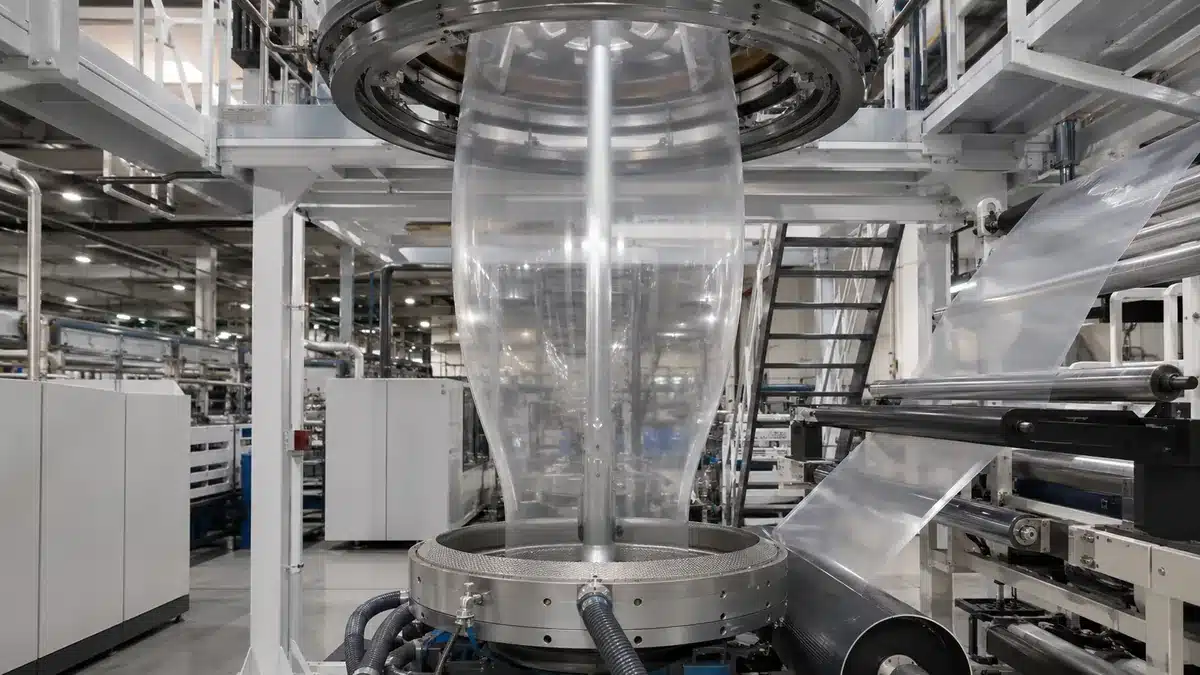
aprobado. Ninguna de las rutas requiere una etapa separada de estiramiento para cada Película estirable. convencional. El comportamiento de estiramiento puede provenir del sistema de resina y de la orientación desarrollada durante el formado y el estirado. Un pre-estiramiento de fabricación o una etapa adicional de orientación es específico del producto y debe documentarse por separado, no asumirse.
Paso 5: Estabilizar el calibre, la adherencia y la tensión de la banda
Después de la solidificación, la línea debe mantener la banda plana y centrada mientras controla el perfil de espesor, la interacción superficial y la tensión. Estos controles están conectados: una banda de calibre puede crear una zona dura en el rollo, una tensión excesiva puede estirar áreas delgadas y un equilibrio inadecuado de adherencia o deslizamiento puede causar bloqueo o transporte inestable.
- Tendenciar el espesor a lo ancho de la banda y a lo largo del rollo utilizando el método de contacto o no contacto aprobado.
- Confirmar qué lado está destinado a adherirse y proteger esa superficie de la contaminación o tratamiento no intencionado.
- Coordinar la presión del punto de presión, la relación de estiramiento, la alineación de las guías y las zonas de tensión para que la banda avance sin arrugas.
- Permitir el tiempo de migración o acondicionamiento de aditivos cuando la formulación aprobada haga que la adherencia o el COF dependan del tiempo.
- Separar las verificaciones de apariencia de las verificaciones de rendimiento; un rollo claro aún puede fallar en las pruebas de calibre, recuperación, punzonamiento o carga.
Los resultados de espesor necesitan el instrumento, las ubicaciones de muestreo, la unidad y el tratamiento estadístico. Los resultados de COF necesitan el lado de la película, la superficie de contacto, el acondicionamiento, la velocidad y las condiciones de prueba. Los resultados de adherencia también requieren un método definido y un estado estirado o no estirado. Sin esos detalles, los números de diferentes proveedores no son comparables de manera segura.
Paso 6: Bobinar el rollo maestro
El bobinado convierte una banda continua en un rollo maestro estable que puede almacenarse y convertirse. El bobinador coordina la tensión de la banda, la presión de contacto o de los rodillos, el torque, la velocidad, el diámetro del rollo, la condición del núcleo y el cambio de rollo. El perfil preferido de conicidad y presión depende de de película plástica, la adherencia, el módulo, el ancho del rollo y el desenrollado posterior.
- Inspeccionar el núcleo y alinearlo con la banda antes de la transferencia.
- Establezca un inicio seguro sin pliegues, residuos atrapados ni presión local excesiva.
- Ajuste la tensión y el contacto a medida que aumenta el diámetro, de acuerdo con la receta de bobinado aprobada.
- Supervise la alineación de los bordes, arrugas, aire arrastrado, bandas duras, telescopaje y temperatura del rollo.
- Cierre el rollo, identifique el lote y protéjalo contra deformaciones o contaminación antes de la conversión.
Un rollo maestro puede pasar las pruebas de propiedades de la película y, sin embargo, convertirse mal si se enrolla demasiado duro, demasiado blando o de manera desigual. Por lo tanto, la calidad del bobinado es parte del rendimiento del producto, no simplemente una conveniencia de almacenamiento.
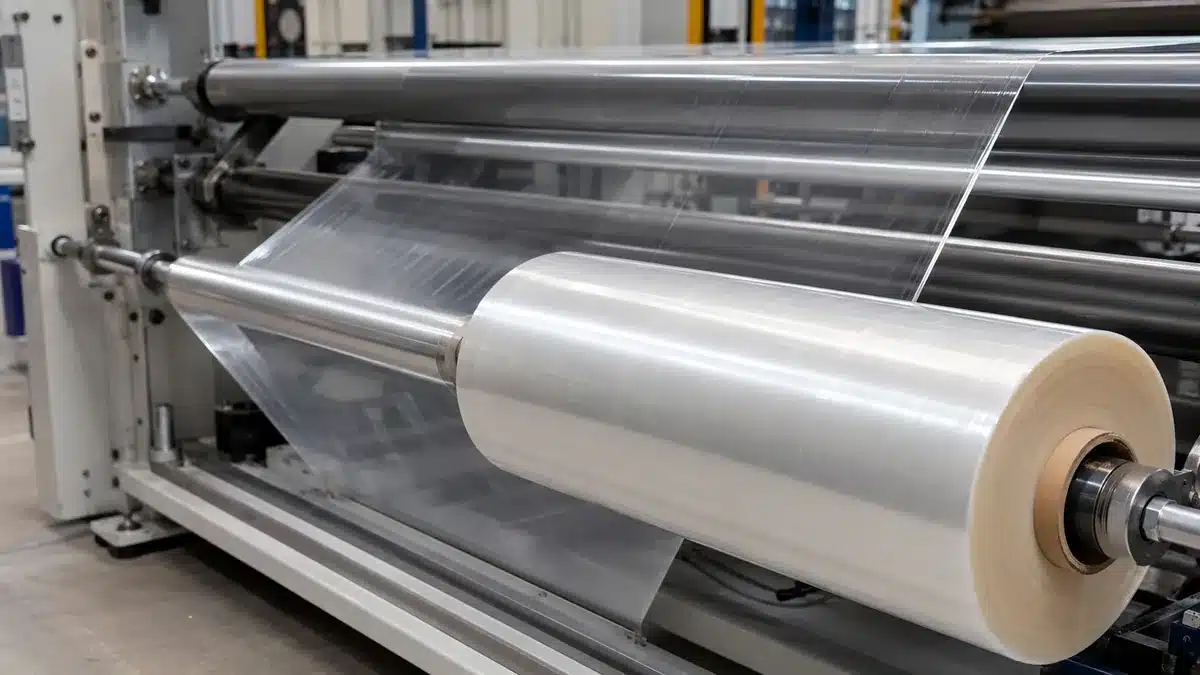
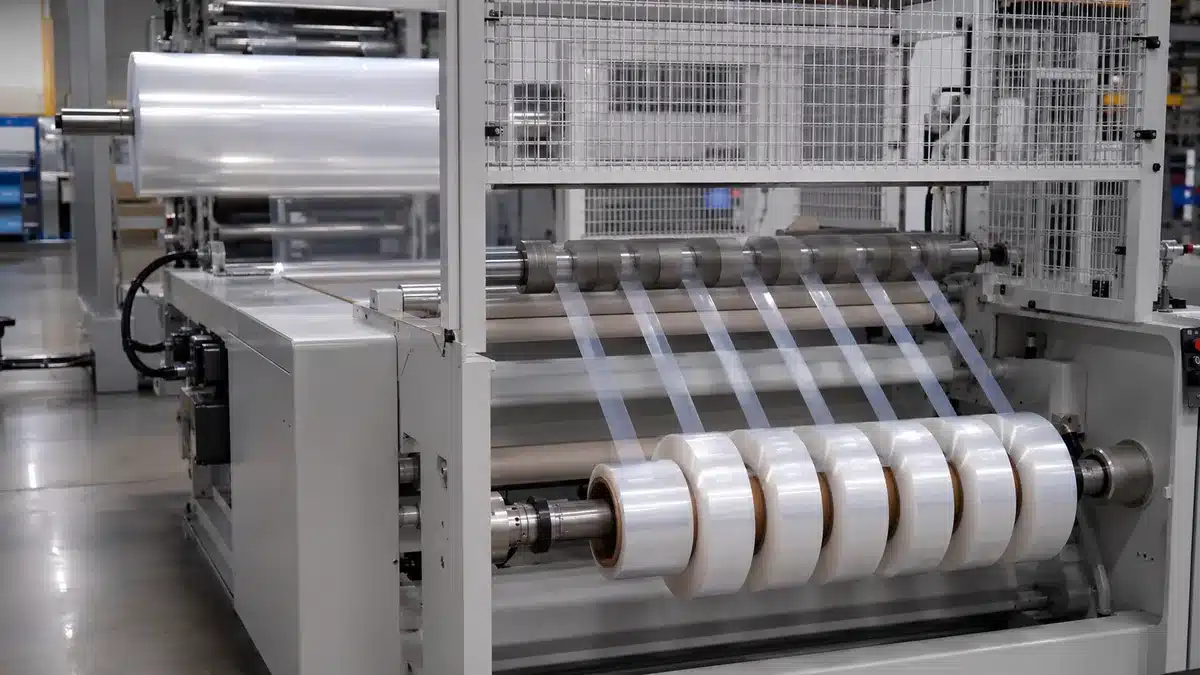
Paso 7: Cortar y Rebobinar Rollos Terminados
El corte y rebobinado convierten el.
- Verifique la identidad y el estado de liberación del rollo maestro antes de cargarlo.
- Configure el método de corte, el estado de las cuchillas, la trayectoria de la banda y los anchos terminados.
- Controle el freno de desbobinado, la tensión intermedia, el par de rebobinado y la presión de contacto.
- Verifique la calidad del borde, el ancho, la formación del rollo, la alineación del núcleo, el telescopaje y el bloqueo durante la operación.
- Confirme la longitud del rollo o la masa neta con el método declarado, luego etiquete y empaque el rollo para su trazabilidad y transporte.
Un borde de corte limpio es importante porque el daño en el borde puede iniciar desgarros durante el envoltorio de alta velocidad en máquina. La geometría del rollo también afecta la carga en el carro y el comportamiento de desbobinado. Por lo tanto, la aceptación debe incluir verificaciones dimensionales y funcionales, no solo la apariencia de la envoltura exterior.
Paso 8: Probar y Liberar el Lote de Producción
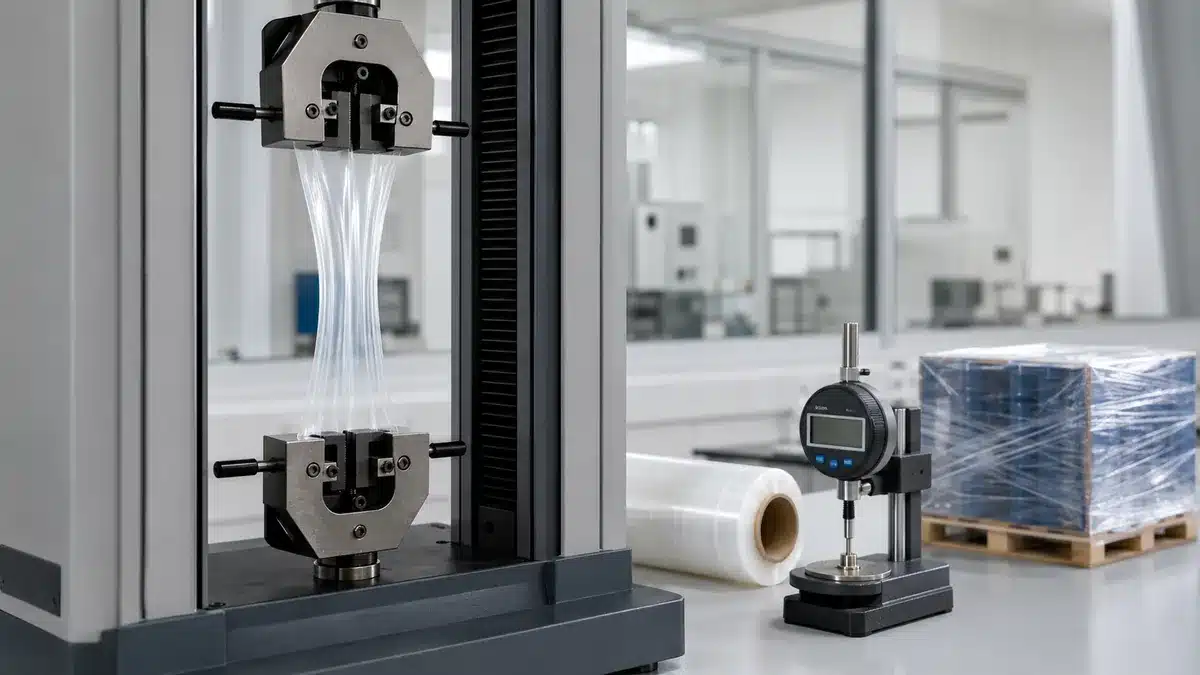
Las pruebas de liberación deben conectar la especificación de la película con la aplicación de envoltura. El catálogo actual de ASTM incluye métodos para propiedades de tracción de películas delgadas, impacto, fricción, adherencia, recuperación y rendimiento de película estirable aplicada. La edición del método, el acondicionamiento de la muestra, el espesor, la dirección de la película, la velocidad, el aparato, la unidad y el plan de muestreo deben acompañar a cualquier resultado informado.
Verificación a nivel de película
- Espesor: Utilice el patrón de muestreo y el instrumento acordados; informe el valor nominal, las lecturas individuales y la variación según lo especificado.
- Propiedades de tracción: ASTM D882-26 cubre las propiedades de tracción de láminas plásticas delgadas; informe MD y TD por separado cuando sea requerido.
- Impacto o punzonado: ASTM D1709-24 aborda el impacto de dardo en caída libre, mientras que el punzonado de película estirable puede usar otro método acordado; no normalice métodos o espesores diferentes.
- Fricción y adherencia: ASTM D1894-24 aborda el COF estático y cinético, y ASTM D5458-95(2025) aborda la adherencia por pelado de película estirable en condiciones estiradas y no estiradas.
- Recuperación y retención: ASTM D5459-95(2025) aborda la recuperación elástica en dirección máquina, la deformación permanente y la retención de tensión.
Verificación de carga aplicada
Los datos de la película por sí solos no pueden probar la estabilidad del palé. Las pruebas aplicadas deben definir la carga, la envolvedora, el ajuste de preestiramiento, el peso de la película, el patrón de envoltura, la medición de la fuerza de contención, la secuencia de manipulación y el límite de aceptación. ASTM enumera D8314-20(2025) para pruebas de rendimiento de películas estirables aplicadas y otros métodos para la evaluación de vibraciones e impacto de cargas unitizadas. Utilice la edición y el procedimiento acordados para el proyecto.
Los registros de laboratorio y producción deben identificar el lote muestreado y confirmar que el método de prueba es apropiado para la afirmación. Un certificado del sistema de gestión no reemplaza las pruebas de película, y una prueba de película aprobada no reemplaza una carga validada cuando el riesgo de distribución es la decisión.
Defectos Comunes y su Ruta de Investigación
Un síntoma visible rara vez tiene una sola causa. La investigación debe comenzar con el rollo y lote afectados, luego retroceder a través de los registros de conversión, bobinado, manejo de banda, enfriamiento, dado, filtración, extrusión y materiales. La tabla enumera direcciones de control para investigar, no diagnósticos automáticos.
| Síntoma | Áreas de proceso a investigar | Verificación |
|---|---|---|
| Bandas de calibre o dureza desigual del rollo | Perfil del dado, uniformidad de la masa fundida, enfriamiento, control de espesor, tensión y contacto | Mapa de calibre transversal, perfil de dureza del rollo, tendencias del proceso |
| Geles, motas o líneas de dado | Identidad del material, contaminación, tiempo de residencia, filtración, condición del dado | Muestra del defecto, registro de cambio de tamiz, historial de purga y lote de material |
| Arrugas o telescopaje | Alineación de la banda, zonas de tensión, contacto, condición del núcleo, almacenamiento del rollo | Geometría del rollo, receta de tensión, alineación del borde y registro de almacenamiento |
| Adherencia baja o desigual | Orientación del lado adherente, dosificación, contaminación superficial, tiempo de acondicionamiento | Método de adherencia definido, lado de la película, edad del lote y acondicionamiento |
| Bloqueo o desbobinado difícil | Balance de aditivos, presión de bobinado, temperatura de almacenamiento, superficie de la película | Tendencia de la fuerza de desbobinado, dureza del rollo, historial de almacenamiento y prueba de COF o adherencia |
| Roturas prematuras en uso | Calidad del borde, puntos delgados, geles, exposición a punzonado, ajustes de la envolvedora | Inspección del borde, mapa de calibre, datos de tracción o punzonado y prueba aplicada |
La acción correctiva debe verificarse en material nuevo, no inferirse únicamente a partir de un cambio en la configuración de la máquina. Cuando cambie más de una variable, el registro debe conservar suficiente información para determinar qué cambio afectó realmente el resultado.
Qué Deben Verificar los Compradores Antes de la Aprobación
Una visión general de fabricación es más útil cuando mejora la calificación del proveedor. Solicite evidencia que conecte el rollo ofrecido con el equipo y la carga propuestos, evitando solicitudes de afirmaciones universales sin respaldo.
- ¿Qué ruta de colada o soplado, estructura de capas, grados de resina y funciones de aditivos se aplican al artículo cotizado?
- ¿Qué dimensiones se controlan, mediante qué método, y con qué tolerancia y plan de muestreo?
- ¿Qué lado se adhiere, cómo se miden el COF y la adherencia, y cómo afecta el tiempo de acondicionamiento a las pruebas de liberación?
- ¿Qué verificaciones de tracción, punzonado o impacto, recuperación, desbobinado y formación del rollo se incluyen en el certificado o registro del lote?
- ¿Qué envolvedora, preestiramiento, carga, patrón de envoltura y secuencia de distribución se utilizarán para la validación de la aplicación?
- ¿Qué cambios en la resina, aditivo, relación de capas, línea, dado, núcleo o método de prueba requieren notificación o recalificación?
- . Si el contacto con alimentos, el contenido reciclado, u otra afirmación regulada es relevante, ¿qué producto exacto, estructura, mercado, uso, tiempo y temperatura están cubiertos por los documentos?
La vía de aprobación más segura es una muestra controlada o un ensayo utilizando el envoltorio previsto y una carga representativa, seguido de una especificación escrita que capture las condiciones de prueba y las reglas de control de cambios. Este enfoque convierte el conocimiento del proceso en evidencia para la decisión de compra real.
Conclusión: El control de fabricación debe coincidir con el caso de uso
La película estirable se fabrica mediante una secuencia vinculada de control de especificación de materiales, extrusión, formación de película, enfriamiento, manejo de la banda, bobinado, conversión y verificación. Fundida y.
Related Bestypack Resources
- Película estirable para máquina, soplada y fundida
- Película estirable fundida
- Film Estirable de PE – Film de Embalaje de Polietileno
- Película estirable
- Tipos de película de PE: características y aplicaciones
- Proceso de fabricación de película de embalaje flexible
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German