
Stretch hood suele ser el primero sistema a evaluar cuando una línea de palés necesita aplicación de film sin calor, automatización repetible y una capucha que pueda mantener la contención mientras la carga compatible se asienta. La capucha retráctil puede seguir siendo adecuada cuando la contracción térmica alrededor de contornos difíciles es valiosa y el producto, el empaque primario y la instalación pueden tolerar un proceso térmico controlado. Ninguna de las dos opciones debe aprobarse basándose en un folleto genérico el espesor de la película, o en un catálogo de máquinas. La decisión segura combina el film exacto, los ajustes del equipo, la geometría del palé, los riesgos de distribución, el costo total y los resultados de pruebas con cargas representativas.
Cómo funcionan el Stretch Hood y el Shrink Hood
Para conocer los antecedentes del polímero, consulte la descripción general del polipropileno del NIH PubChem la descripción general del polietileno antes de comparar las afirmaciones sobre la película terminada.
Para conocer los antecedentes de los polímeros, consulte el NIH PubChem polietileno Resumen antes de comparar las afirmaciones sobre la película terminada.
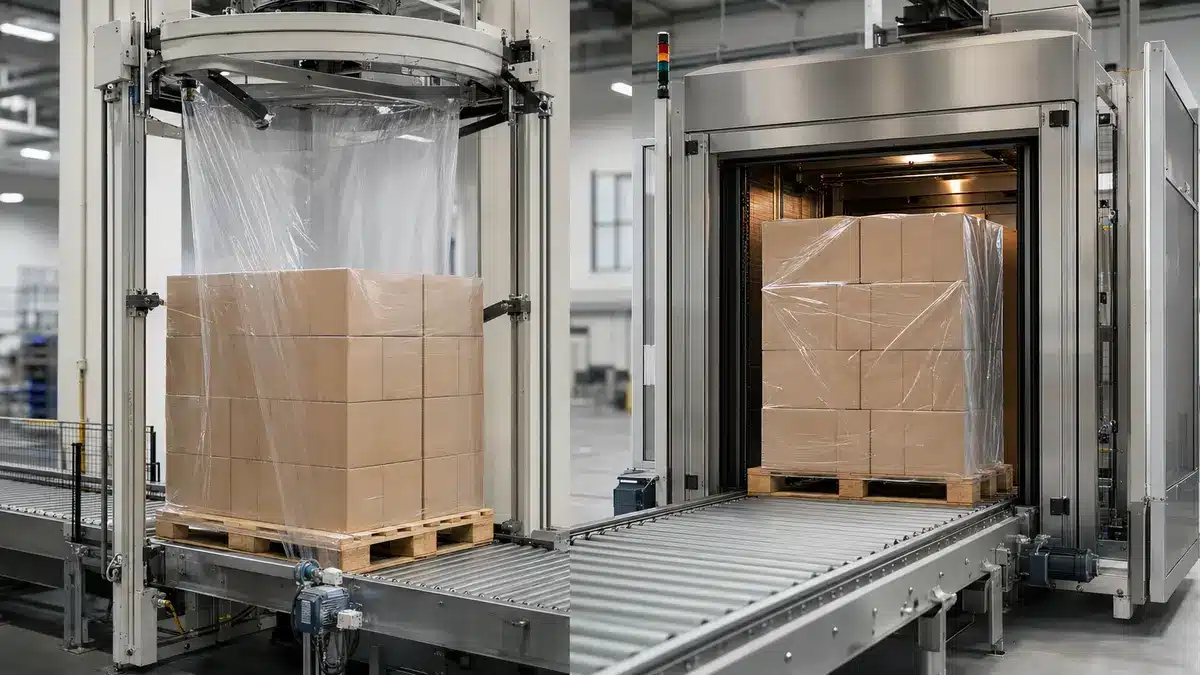
Ambos sistemas pueden comenzar con film tubular, pero generan fuerza de maneras diferentes. Esa distinción física afecta al equipo, la exposición del producto durante la aplicación, las propiedades del film que importan y las variables que deben controlarse durante la calificación.
Stretch hood: estiramiento mecánico y recuperación elástica
Una máquina de estiramiento de capucha abre un film tubular, forma una capucha con la longitud requerida, estira mecánicamente su circunferencia y la baja sobre la carga del palé. Cuando los elementos de estiramiento liberan el film, la recuperación elástica acerca la capucha hacia la carga. Dependiendo de la configuración seleccionada, la capucha puede cubrir la parte superior y los laterales, y puede posicionarse alrededor de la base del palé.
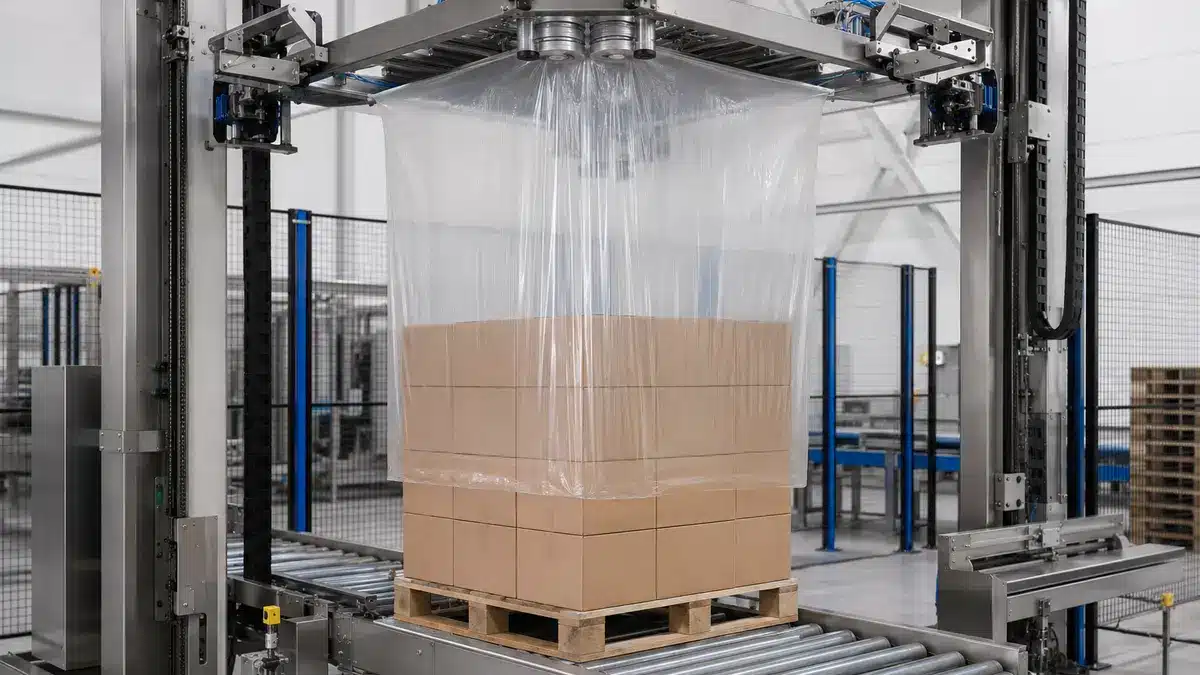
La contención resultante no es.
Shrink hood: contracción térmica alrededor de la carga
Un proceso de encogimiento con capucha coloca una capucha tubular relativamente holgada sobre el palé y luego aplica calor controlado. La película se contrae a medida que se libera su orientación molecular, atrayendo la capucha hacia los contornos de la carga. El resultado depende del comportamiento de contracción de la película tanto en la dirección de la máquina como en la transversal, el perfil de temperatura-tiempo aplicado, el tamaño de la capucha, el sellado y el flujo de aire.
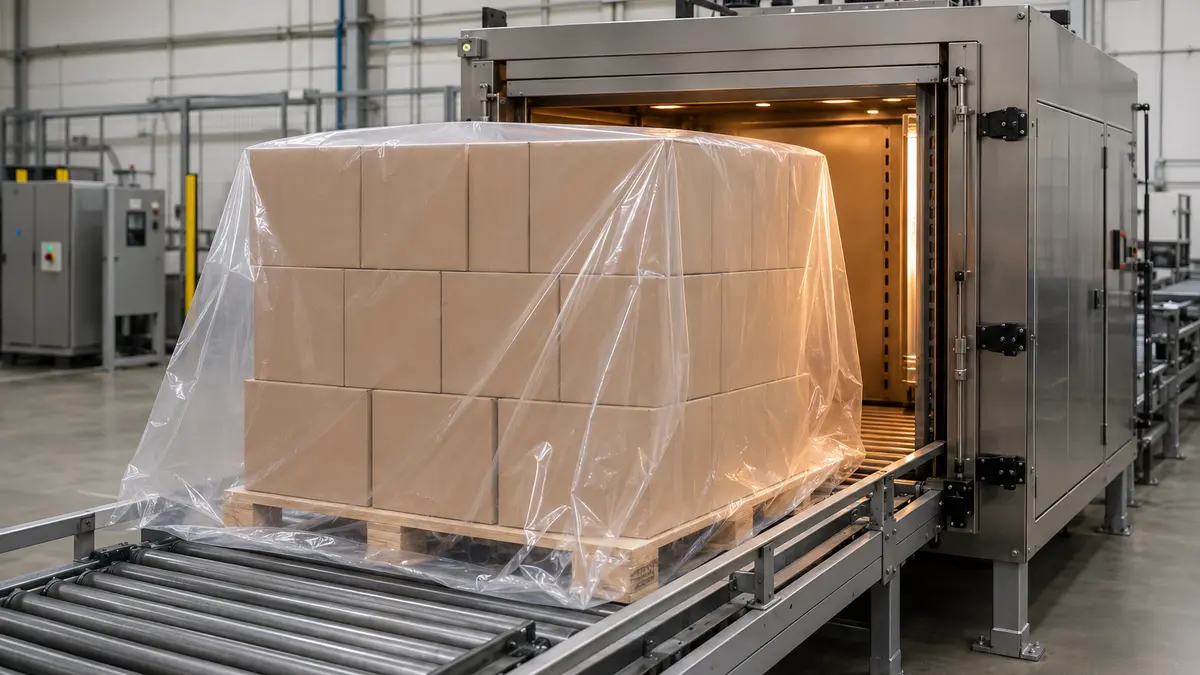
La conformidad térmica puede ser útil, pero un ajuste visual ajustado no prueba por sí mismo la estabilidad de la carga. ni protección. Un calentamiento desigual puede producir adelgazamiento local, arrugas, agujeros incompletos por contracción o fuerza inconsistente. El comprador también debe confirmar la tolerancia al calor del producto y de todos los materiales de empaque primario o secundario expuestos durante el ciclo. Un valor de contracción de laboratorio solo tiene significado con.
Comparación lado a lado para compradores técnicos
Utilice la tabla como una herramienta de selección. Cada fila identifica una diferencia probable y la evidencia necesaria antes de que se convierta en una conclusión de compra.
| Eje de comparación | Stretch hood | Shrink hood | What the buyer should verificar |
|---|---|---|---|
| Mecanismo de generación de fuerza | Estiramiento mecánico seguido de recuperación elástica | El calor activa la contracción del film alrededor de la carga | Ajustes aplicados, distribución de fuerza resultante y rendimiento después del acondicionamiento |
| Exposición del producto al calor | Sin paso de calor para contraer el film | El producto y el embalaje están expuestos a un proceso de calor definido | Temperaturas superficiales e internas máximas en ubicaciones representativas |
| Ajuste a la geometría de la carga | Requiere un tamaño de cubierta compatible, ventana de estiramiento y perfil de esquina | Puede adaptarse a contornos cuando el calentamiento es suficientemente uniforme | Ensayos con cargas regulares, irregulares, con huecos, salientes y en el peor caso |
| Respuesta al asentamiento | La recuperación elástica puede ayudar a mantener el contacto a medida que una carga compatible se asienta | El comportamiento final depende del film contraído, el movimiento de la carga y la relajación | Contención retenida después de almacenamiento, vibración, manipulación y asentamiento |
| Equipo y servicios | Equipo de formación y estiramiento mecánico de la cubierta; sin túnel de contracción ni quemador | Aplicación de cubierta más un sistema de contracción a gas o eléctrico, según el diseño | Potencia instalada, combustible, ventilación, gestión del calor, protecciones y huella de la línea |
| Especificación del film | Importan el estiramiento, la recuperación, la perforación, la propagación de desgarros, el sellado y el comportamiento de fricción | Respuesta de contracción MD/TD, fuerza de contracción, exposición térmica, sellado y comportamiento ante perforaciones son importantes | Construcción exacta, dimensiones, tolerancias, métodos, direcciones, condiciones y unidades |
Importante: Ninguna fila demuestra que un sistema sea mejor para un palé específico. El calibre del film por sí solo no es una comparación justa, y una capucha visualmente ajustada no es evidencia de un rendimiento seguro en distribución. Compare configuraciones completas y aprobadas bajo las mismas predefinidos.
Dónde el Stretch Hood suele ser el mejor punto de partida
El stretch hood suele ser el candidato de primera prueba más sólido cuando el resumen operativo favorece un proceso de aplicación en frío y la carga se ajusta a una ventana de estiramiento repetible. Las condiciones de selección útiles incluyen:
- El producto, la etiqueta, el adhesivo, el recubrimiento o el embalaje primario tienen una tolerancia al calor restringida o incierta.
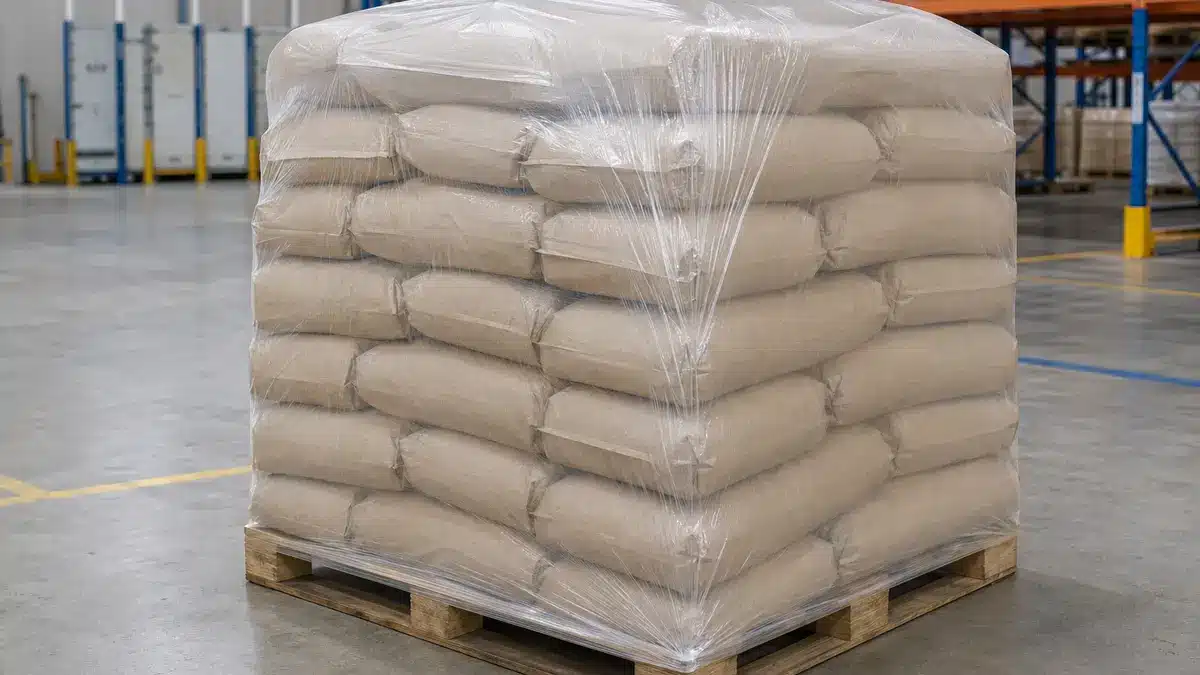
- Las cargas en cajas o bolsas tienen una huella razonablemente controlada y pueden asentarse durante el almacenamiento o la distribución.
- La línea necesita manejo automatizado de formatos en un rango definido de alturas o tamaños de palés.
- Se requiere cobertura superior y lateral, inspección visual o lectura de código de barras, según el diseño real del capó y las propiedades ópticas de la película.
- La instalación desea evitar agregar una etapa de termorretráctil con calentamiento a gas o eléctrico, así como sus requisitos asociados de servicios públicos y gestión térmica.
- La planta puede controlar bordes afilados, protuberancias, estado del palé, centrado de la película y el programa de estiramiento.
La limitación principal es la compatibilidad, no la falta de ventajas promocionales. El capó estirable puede fallar cuando el tamaño del tubo seleccionado es incorrecto, la ventana de estiramiento y recuperación de la película no coincide con la máquina, las esquinas inician perforaciones, la carga se deforma bajo compresión, o el capó no puede enganchar el palé según lo previsto. Las cargas muy irregulares pueden causar puentes y concentración de tensiones. Por lo tanto, una prueba exitosa necesita más que una muestra que se vea aceptable inmediatamente después de la aplicación; necesita un rendimiento retenido después de la secuencia esperada de acondicionamiento y manipulación.
Dónde el Capó Termorretráctil Puede Seguir Siendo Adecuado
El capó termorretráctil sigue siendo una opción creíble cuando la conformidad térmica controlada resuelve un problema de carga que una configuración práctica de capó estirable no resuelve. Puede merecer una prueba cuando:
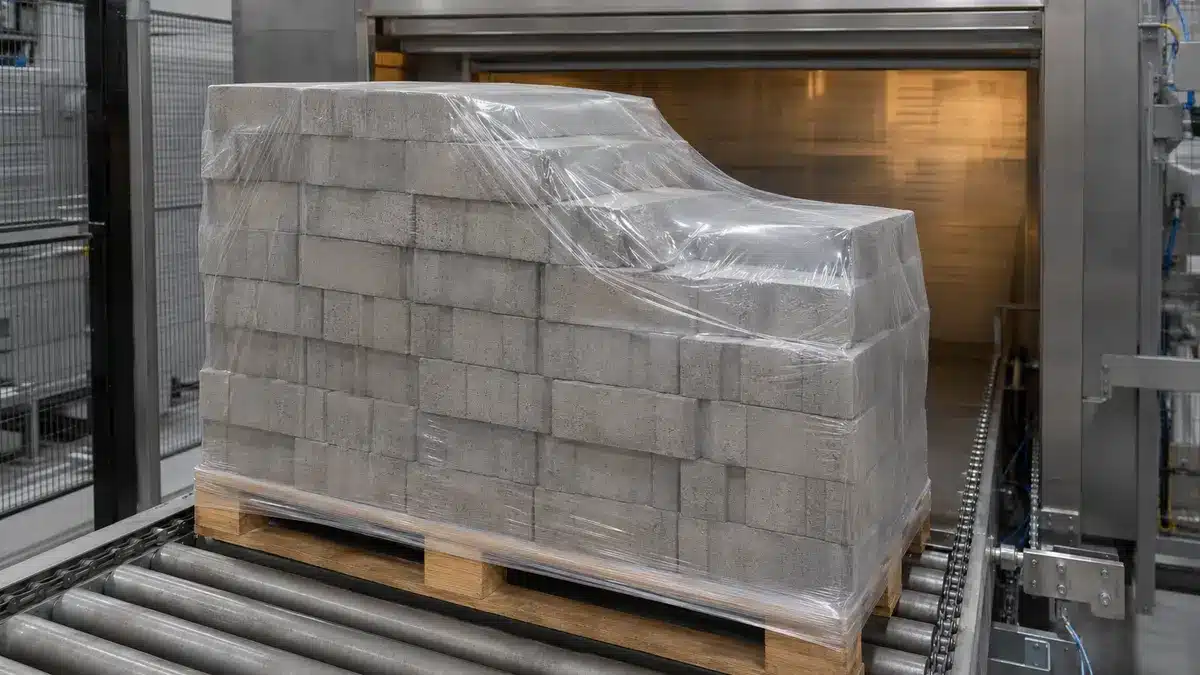
- La carga tiene huecos profundos, secciones transversales cambiantes, o una huella sustancialmente más pequeña que el palé, y estirar la película hacia esos contornos tiene un valor funcional definido.
- El producto y todos los componentes de embalaje expuestos pueden tolerar el perfil térmico medido sin distorsión, adhesión, decoloración, pérdida de resistencia u otros daños.
- Una línea existente de capó termorretráctil ya cuenta con recetas validadas, operadores capacitados, ventilación adecuada y un historial de mantenimiento aceptable.
- El requisito de protección o contención ya se ha demostrado con un diseño de capó y un patrón de calentamiento específicos.
Estas condiciones no hacen que el capó termorretráctil sea inherentemente más estable. El calor puede ser bloqueado por la carga, concentrado en los bordes o aplicado de manera desigual. El espesor y la fuerza resultantes de la película pueden variar según la ubicación. El proceso también introduce una fuente de calor, controles térmicos y cargas en la instalación que deben incluirse en la revisión de seguridad, servicios públicos, mantenimiento y costo.
Advertencia: No utilice “el producto no se deformó visiblemente” como criterio de aceptación térmica. Defina los límites de temperatura para el producto y el embalaje, mida los puntos calientes representativos y las áreas protegidas, e inspeccione la función después del período completo de acondicionamiento.
Compare el Costo Total con Datos de la Planta
La pregunta económica útil no es qué película tiene el precio más bajo por kilogramo. Es qué configuración aprobada produce un palé aceptable al menor costo total verificado y riesgo para la producción requerida.
Utilice un límite contable para ambos sistemas:
Costo por palé aceptado = (película + energía de aplicación + mano de obra directa + mantenimiento planificado + tiempo de inactividad no planificado + pérdida por cambio de formato + desecho/reproceso + capital asignado + costo de daño medido) ÷ palés aceptados
Defina la moneda, el período de tiempo, el volumen de producción, el método de asignación y la regla de aceptación antes de recopilar datos. Luego mida:
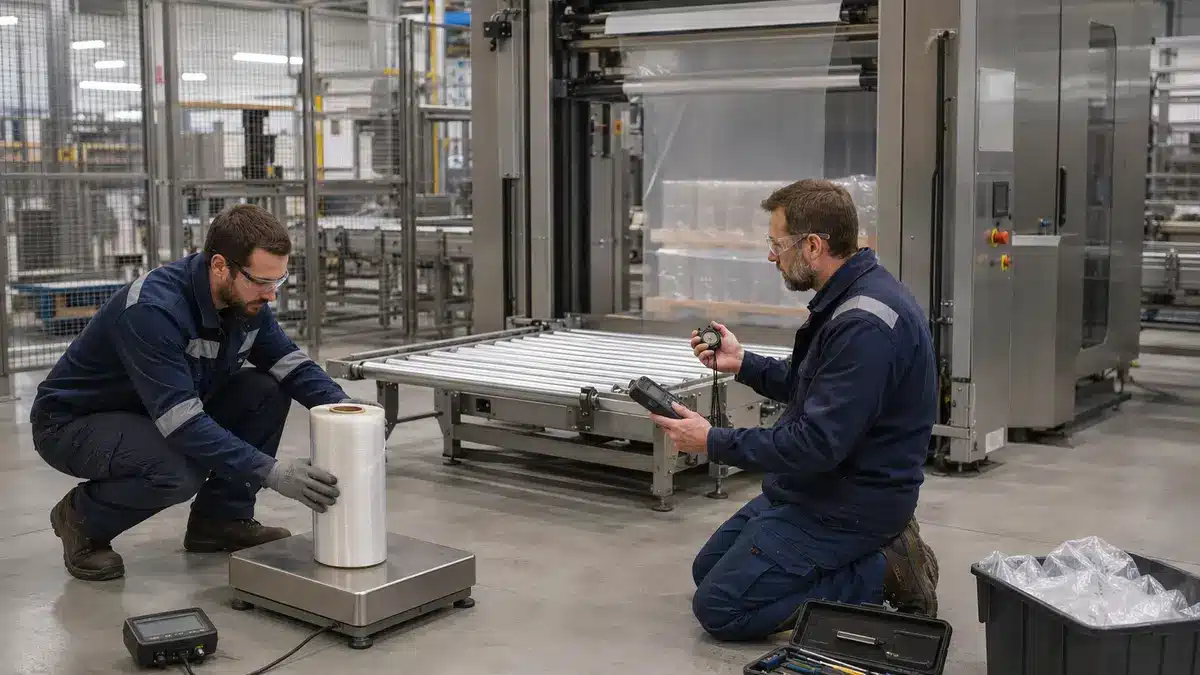
- Masa de película por palé, incluyendo sellos, colas, capós rechazados, desecho de inicio y desecho por cambio de formato.
- Electricidad y combustible atribuibles al proceso de encapsulado, utilizando unidades consistentes y un período tarifario declarado.
- Mano de obra para operación, cambios de rollo, limpieza, ajuste, controles de calidad y reproceso.
- Piezas y servicio planificados, más la duración y la causa de las paradas no planificadas.
- Tiempo de cambio de formato y el número de palés no conformes antes de que el proceso vuelva a estar bajo control.
- Daños, contaminación, entrada de agua, desplazamiento de carga, fallo en la lectura de etiquetas y otros defectos definidos por el comprador.
- Rendimiento aceptado con la mezcla de carga requerida, en lugar de la tasa de ciclo mecánico máxima de un folleto.
Este modelo puede mostrar por qué una película de mayor precio aún puede reducir el costo, o por qué una máquina familiar puede seguir siendo económica a un volumen modesto. También puede revelar que un ahorro reclamado desaparece cuando se contabilizan los desechos, la gestión térmica, los cambios de formato o los palés fallidos. El cálculo es un insumo para la aprobación, no un sustituto de la validación técnica.
Especifique la Película, la Máquina y la Carga Juntos
El rendimiento del encapsulado es una interacción entre el material, el equipo, la carga y el entorno de distribución. Una solicitud de cotización (RFQ) útil mantiene esas entradas conectadas para que los proveedores no estén comparando supuestos diferentes.
Datos de la película a solicitar
Solicite una especificación específica del producto en lugar de una descripción genérica de resina:
- Construcción de polímero y capas al nivel que el proveedor esté autorizado a divulgar, más el espesor total, la tolerancia y el método de espesor.
- Ancho plano, dimensiones del fuelle, longitud del rollo, núcleo, diámetro del rollo, dirección de bobinado,, y tolerancias dimensionales.
- Construcción del sello y la prueba utilizada para evaluarlo.
- Para capó estirable, la ventana de estiramiento recomendada de la máquina, la definición de recuperación o fuerza retenida, y el tiempo y las condiciones utilizadas para la medición.
- Para capó termorretráctil, comportamiento de contracción en dirección máquina (MD) y dirección transversal (TD), y fuerza de contracción en temperaturas y tiempos de exposición declarados.
- Datos de tracción, punzonamiento o impacto, desgarro y coeficiente de fricción solo cuando el informe identifique la dirección de la muestra, el espesor, el acondicionamiento, la edición del método, el procedimiento y las unidades.
- Aditivos, impresión, tratamiento superficial,, estabilización UV, perforación, deslizamiento o características antibloqueo solo cuando formen parte de la construcción ofrecida.
La norma ASTM D882 aborda las propiedades de tracción de películas delgadas, la ASTM D1709 aborda el impacto de dardo en caída libre bajo sus procedimientos establecidos, y la ASTM D1894 aborda los coeficientes de fricción estáticos y cinéticos en condiciones especificadas. La ASTM D2732 aborda la contracción térmica lineal sin restricciones a una temperatura de muestra determinada. Estos métodos miden diferentes propiedades; ninguno prueba de forma independiente la estabilidad final del palé.
Datos del equipo y la instalación a solicitar
Exija que la propuesta del equipo indique:
- Dimensiones mínimas y máximas del palé y la carga, desplazamientos permitidos y formas de carga validadas.
- Formatos de película, cambios de formato automáticos o manuales, procedimiento de cambio de rollo, manejo de empalmes y lógica de rechazo.
- Definición del ciclo y tasa probada para la mezcla de carga real del comprador, incluyendo restricciones aguas arriba y aguas abajo.
- Ajustes de estiramiento o recetas de calentamiento, parámetros controlados, alarmas, captura de datos y acceso a recetas.
- Carga eléctrica, aire comprimido, combustible, ventilación, rechazo de calor, espacio en el piso, protecciones e interfaces de seguridad requeridas.
- Tareas de mantenimiento preventivo, piezas de desgaste, acceso de servicio esperado, soporte de resolución de problemas y repuestos críticos.
Para capó termorretráctil, incluya la fuente de calor, el control del flujo de aire, el escape, las comprobaciones de temperatura superficial y los límites térmicos del producto. Para capó estirable, incluya el mecanismo de estiramiento, los controles de energía almacenada, la fiabilidad de apertura de la película y la repetibilidad del ajuste de fuerza. Estas son preguntas sobre el equipo; no pueden ser respondidas solo por la hoja de datos de la película.
Datos de carga y distribución a proporcionar
Proporcione a cada licitador el mismo perfil de carga:
- Material del palé, dimensiones, estado de la cubierta, espacio libre inferior y cualquier característica afilada o dañada.
- Altura y huella de carga mínima, nominal y máxima; peso; centro de gravedad; voladizo o falta de apoyo.
- Patrón de apilamiento, número de capas, compresibilidad, comportamiento de asentamiento, fricción superficial, huecos, hendiduras, protuberancias y esquinas afiladas.
- Límites térmicos del producto y del embalaje primario, límites de presión, sensibilidad a la humedad, sensibilidad a la abrasión y apariencia aceptable.
- Equipo de manipulación, número de transferencias, apilamiento, duración del almacenamiento, exposición al exterior, rango de temperatura y humedad, y modo de transporte.
- Daños definidos, deformación permitida, defectos del sello o capó, límites de entrada de agua y otros criterios de aceptación.
Sin estos datos, dos cotizaciones pueden usar diferentes tamaños de capó, masas de película, tasas de máquina o supuestos de protección y parecer comparables cuando no lo son.
Valide la Elección Antes de la Aprobación
La aprobación debe seguir una secuencia controlada:
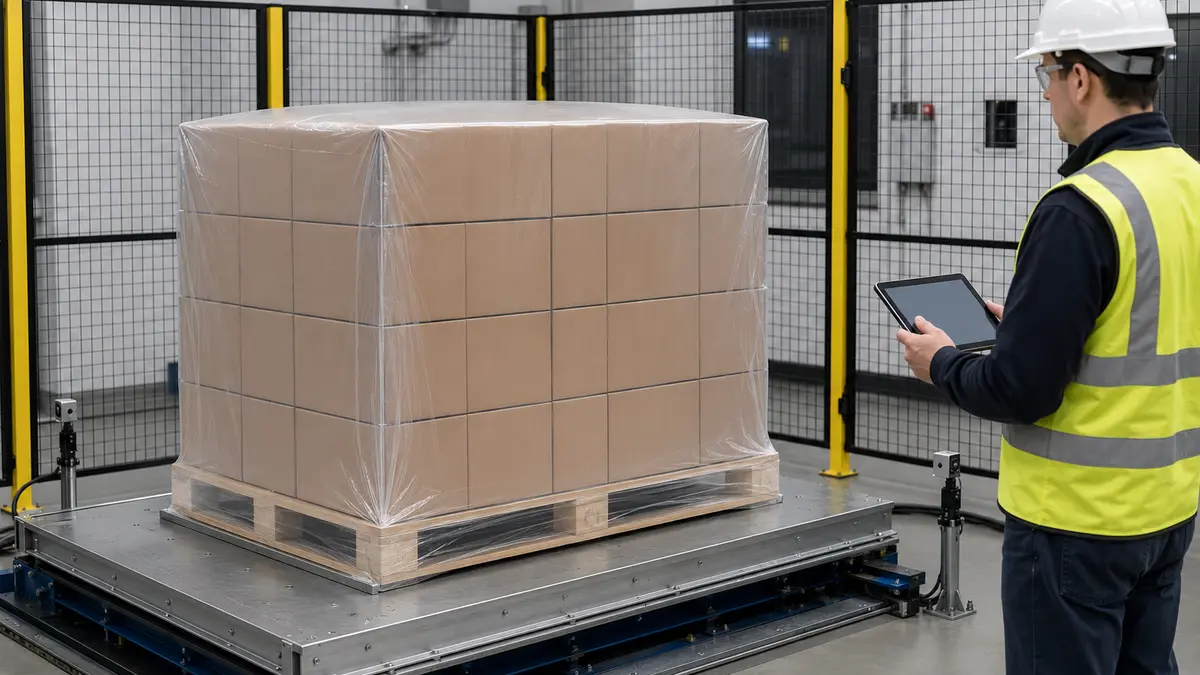
- Seleccione cargas representativas y desafiantes. Incluya extremos dimensionales, el patrón de apilamiento menos estable, las esquinas aceptables más afiladas, la variación esperada del palé, los componentes sensibles al calor y las cargas que se asientan.
- Congele la configuración de la prueba. Registre la identificación y el lote de la película, la construcción o especificación declarada, las dimensiones, la receta de la máquina, los ajustes de estiramiento o el perfil térmico, las condiciones ambientales y el operador.
- Inspeccionar la calidad de la aplicación. Verificar la apertura del capó, el sellado, el centrado, la cobertura superior, la tensión en las esquinas, el acoplamiento con el palé, los agujeros, las arrugas, el adelgazamiento local, la compresión del producto y la evidencia de efectos térmicos.
- Acondicionar las cargas unitarias. Utilizar el tiempo de almacenamiento previsto y la secuencia ambiental antes de evaluar la contención retenida. Incluir el asentamiento, el apilamiento y la exposición exterior o a la humedad cuando formen parte de la ruta real.
- Realizar pruebas de manipulación y distribución que coincidan con el objetivo. El Procedimiento ISTA 3E se aplica a productos empaquetados similares en cargas unitarias para su entrega en camión completo; no es una prueba de ruta universal. La norma EUMOS 40509:2020 aborda la rigidez de la unidad de carga bajo su método dinámico especificado. Seleccionar cualquier procedimiento con un laboratorio cualificado o un ingeniero de empaque e indicar qué cubre y qué omite.
- Medir las entradas operativas durante la misma prueba. Registrar la masa de la película, la energía, el tiempo de ciclo, el cambio de formato, los rechazos, las intervenciones, el tiempo de inactividad y el retrabajo utilizando definiciones consistentes.
- Aprobar una configuración acotada. Vincular la película aceptada, las dimensiones, la receta de la máquina, la familia de cargas, la ruta y los criterios de aprobación. Definir qué cambios requieren revisión o recalificación.
Importante: Un informe de propiedades de la película y una prueba de carga unitaria responden a preguntas diferentes. Recalificar cuando una construcción de material, espesor, dimensión del capó, patrón de palé, receta de máquina, perfil térmico, producto o ruta de distribución cambie lo suficiente como para afectar la evidencia aprobada.
Regla de Selección Final
Elegir el capó estirable como primera prueba provisional cuando la aplicación sin calor, la geometría de carga compatible, la recuperación elástica y el control de formato automatizado se alineen con el resumen operativo. Mantener el capó retráctil en la comparación cuando la conformidad térmica medida resuelva un problema definido de geometría o protección, la carga completa tolere el perfil térmico y la instalación pueda soportar los controles requeridos.
El ganador final es la configuración acotada de película-máquina-carga que supere los criterios acordados de manipulación y distribución al menor costo verificado por palé aceptado. Si ninguna configuración lo supera, revisar la carga, el palé, la protección de bordes, el diseño del capó, la especificación de la película o la receta de la máquina y probar de nuevo. Una etiqueta de sistema no es una aprobación.
Related Bestypack Resources
- Envoltura retráctil vs. Envoltura estirable: ¿Cuál es la diferencia?
- ¿Cuántos palets puede cubrir un rollo de film estirable?
- Película estirable para máquina, soplada y fundida
- Seleccione el Ancho y Grosor Adecuados del Film Estirable
- ¿Cómo reducir el grosor de la película estirable para reducir costos?
- Grosor del Film Estirable: Lo Que Necesita Saber
Related Bestypack Resources
- Envoltura retráctil vs. Envoltura estirable: ¿Cuál es la diferencia?
- ¿Cuántos palets puede cubrir un rollo de film estirable?
- Película estirable para máquina, soplada y fundida
- Seleccione el Ancho y Grosor Adecuados del Film Estirable
- ¿Cómo reducir el grosor de la película estirable para reducir costos?
- Grosor del Film Estirable: Lo Que Necesita Saber
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German