
Elija Encogimiento de POF película del producto ancho, largo y altura máximos del paquete—no solo del nombre del producto. Primero identifique si su línea utiliza película de centro doblado, película de bobinado simple, tubo o bolsas preformadas. Luego calcule el requerimiento geométrico de película, agregue la tolerancia operativa especificada para la película y la máquina reales, y pruebe el siguiente tamaño compatible disponible. El cálculo crea una especificación de prueba; la posición del sello, la evacuación de aire, el comportamiento en el túnel y el desperdicio durante una ejecución real determinan el tamaño de producción.
Respuesta breve: Dimensionar la película alrededor del envoltorio del paquete
Para conocer los antecedentes del polímero, consulte la descripción general del polipropileno del NIH PubChem la descripción general del polietileno antes de comparar las afirmaciones sobre la película terminada.
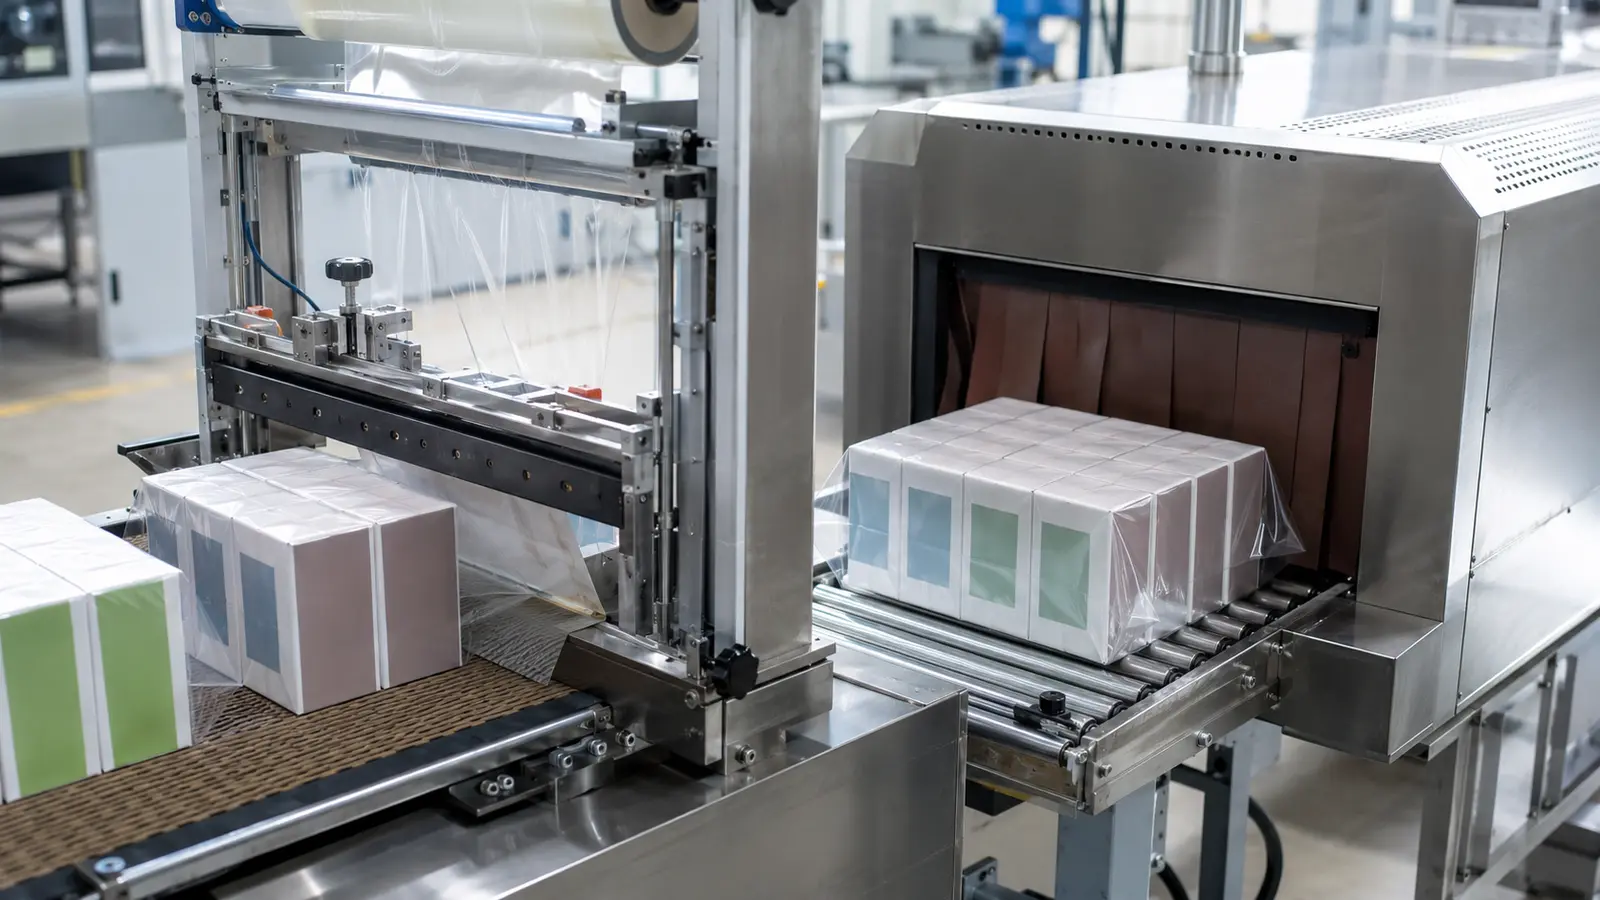
El tamaño correcto es la película más pequeña que pueda envolver el producto, pasar por la selladora sin arrastrarse ni estirarse, formar sellos confiables alejados del producto y encogerse sin exceso de película suelta ni desperdicio. Cuatro factores controlan esa decisión:
- el formato de película utilizado por la máquina;
- las dimensiones máximas del producto en su orientación de operación;
- la tolerancia requerida por el grado de película, la selladora y el método de manipulación; y
- los anchos estándar o personalizados que la máquina y el proveedor pueden proporcionar.
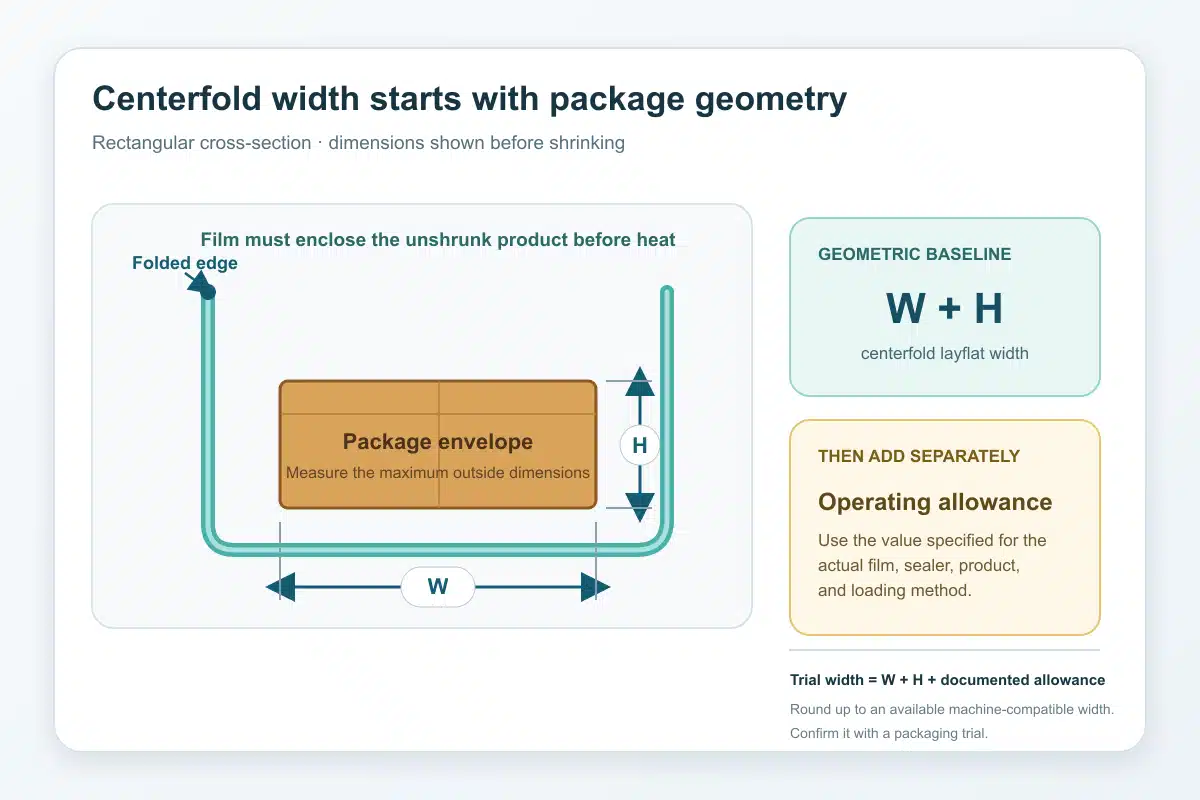
Para un producto rectangular en película de centro doblado, la geometría básica en dirección transversal es ancho del producto más altura del producto. Eso es solo el mínimo geométrico. Aún se debe agregar una tolerancia de ancho documentada antes de redondear al tamaño de rollo disponible.
Importante: No reste un porcentaje de encogimiento anunciado de las dimensiones del producto. La película debe pasar primero alrededor del producto sin encoger y ser sellada. El rendimiento de encogimiento se evalúa después del envoltorio; no es permiso para comenzar con una película que no pueda cargarse o sellarse correctamente.
Identifique primero el formato de película y la máquina de empaque
“Ancho de la película” no significa la misma cantidad física de material para cada formato. Confirme el formato de rollo o bolsa en la orden de compra y verifique que coincida con el manual de la máquina antes de calcular un tamaño.
Película POF de centro doblado
La película de centro doblado se pliega longitudinalmente y se suministra como dos capas unidas en el pliegue. Un rollo nominal de 400 mm de centro doblado mide aproximadamente 400 mm de ancho cuando está plegado y aproximadamente 800 mm cuando se abre plano. Las selladoras en L suelen usar este formato porque el producto entra entre las capas y la máquina cierra los lados restantes.
Película POF de bobinado simple
La película de bobinado simple es una red plana. Su ancho nominal describe la capa simple completa, por lo que no puede sustituirse uno a uno por un ancho de centro doblado. La envolvedora puede usar dos redes, un hombro formador, un solapamiento o un sello longitudinal. El dibujo del equipo—no una fórmula de centro doblado—debe definir el ancho de red requerido, el solapamiento y el recorte.
Tubo POF y bolsas de encogimiento preformadas
El tubo se suministra como un manguito aplanado, mientras que una bolsa preformada ya tiene uno o más bordes cerrados. Su ancho indicado normalmente es el ancho plano. La longitud de la bolsa es una dimensión de compra separada y debe incluir espacio para el producto, su altura o geometría de los extremos, y el sello final.
| Formato | Lo que describe el ancho nominal | Punto de partida típico del cálculo | Lo que debe confirmarse |
|---|---|---|---|
| Rollo de centro doblado | Ancho de la red de dos capas plegada | La mitad del perímetro de la sección transversal más la tolerancia operativa | Orientación del pliegue, apertura del sello, límites del rollo |
| Rollo de bobinado simple | Ancho completo de una red plana | Trayecto de red específico de la máquina alrededor del producto | Número de redes, solapamiento, recorte, geometría de formación |
| Tubo | Ancho plano del manguito aplanado | La mitad de la circunferencia medida del producto más la tolerancia operativa | Espacio de carga y método de sello de extremo |
| Bolsa preformada | Ancho plano de la bolsa y longitud de la bolsa | Ancho de media circunferencia más la longitud final requerida | Apertura de la bolsa, posición del sello, geometría de las esquinas |
Las guías publicadas por los proveedores también separan los cálculos por formato y equipo. Esa distinción es más importante que elegir una fórmula conveniente primero e intentar forzarla en la línea.
Mida el producto en su orientación de operación
Elija cómo entrará el producto en la envolvedora antes de asignar ancho, largo y altura. Para película de centro doblado, use estas definiciones:
- W — ancho del producto: la dirección transversal, generalmente paralela al corte o sello transversal;
- L — largo del producto: la dirección de la máquina, generalmente paralela al centro doblado; y
- H — altura del producto: la distancia vertical desde la superficie de soporte hasta el punto más alto.
Mida la configuración real del paquete, no solo un dibujo. Incluya tapas, asas, etiquetas, cajas combadas, componentes apilados y otras protuberancias. Para una familia de SKU, registre el envoltorio máximo de cada SKU en lugar de combinar el ancho más grande de un artículo con la altura más grande de otro, a menos que esa combinación pueda ocurrir realmente.
Productos rectangulares
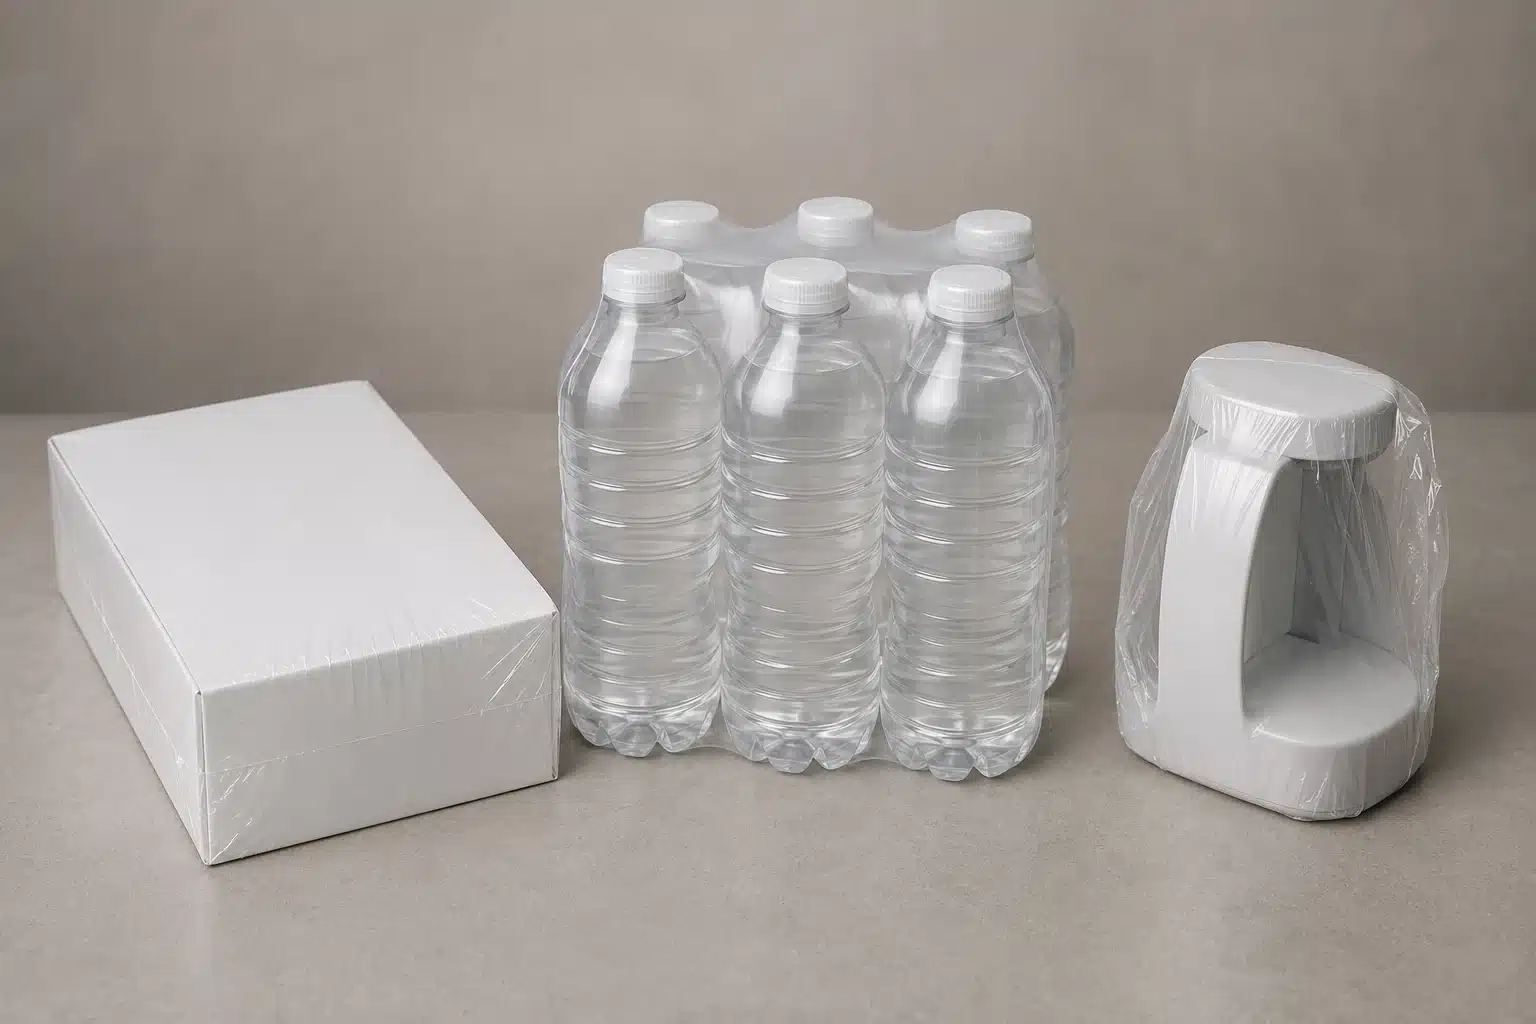
Mida W, L y H en los puntos más anchos, más largos y más altos en la orientación seleccionada. Si la caja varía, mida muestras representativas y use un máximo controlado que refleje la tolerancia de entrada. Mantenga las unidades consistentes durante todo el cálculo.
La orientación del producto es una decisión de uso de material así como de ajuste a la máquina. Rotar un paquete rectangular puede intercambiar un rollo más ancho por un corte más corto, o viceversa. Compare ambas orientaciones solo si cada una se ajusta a la barra de sellado, la cinta transportadora, la abertura del túnel y los requisitos de manipulación del producto.
Productos redondos e irregulares
Para un producto redondo, mida el diámetro exterior máximo, incluyendo tapas o proyecciones. Para un producto irregular, una cinta flexible alrededor de la sección transversal más ancha es más segura que asumir un círculo o rectángulo perfecto. Mantenga la cinta en el mismo plano que la sección transversal de la película y no la apriete en huecos que la película no pueda seguir antes de encogerse.
También verifique la estabilidad. Un asa de cesta, un contenedor cónico, un paquete agrupado o un artículo flexible pueden cambiar de forma o posición durante la carga. La prueba debe usar el producto aceptable más grande y menos estable, no solo la muestra más fácil.
Cómo calcular el ancho de la película POF de centro doblado
Use la geometría para establecer una línea base, luego agregue una tolerancia operativa identificada por separado. Defina:
- W = ancho máximo del producto en la dirección transversal;
- H = altura máxima del producto;
- C = circunferencia medida alrededor de la sección transversal más ancha;
- D = diámetro máximo para un producto verdaderamente redondo; y
- Aw = tolerancia de ancho total requerida por la película, la máquina y el método de carga.
Fórmula para paquete rectangular
El perímetro de una sección transversal rectangular W por H es 2W + 2H. El ancho plano del centro doblado es la mitad de ese perímetro, por lo que la línea base geométrica es:
Ancho geométrico del centro doblado = W + H
Por lo tanto, el ancho del rollo de prueba es:
Ancho de prueba del centro doblado = W + H + Aw
Aw no es una constante universal de POF. Utilice la tolerancia indicada por el proveedor de la película o el fabricante del equipo para el grado de película, tipo de sellador, altura del producto y método de operación correspondientes. Luego redondee al ancho disponible más cercano que se mantenga dentro de los límites de la máquina.
Fórmula para productos redondos
Para una circunferencia medida:
Ancho geométrico del plano extendido = C ÷ 2
Para una sección transversal verdaderamente circular, C = πD, por lo tanto:
Ancho geométrico del plano extendido = πD ÷ 2
Agregue la tolerancia operativa documentada después de calcular la base. Utilice una circunferencia medida cuando tapas, asas, paquetes o variaciones de forma hagan que el diámetro sea una descripción incompleta.
Ejemplo práctico
Suponga que un paquete rectangular mide 240 mm de ancho y 60 mm de alto en la orientación de operación seleccionada.
- Calcule la base:
240 mm + 60 mm = 300 mm. - Obtenga la tolerancia aplicable del método de prueba exacto de película y máquina.
- Si ese método requiere una tolerancia total de 40 mm en este ejemplo, el ancho de prueba es
300 mm + 40 mm = 340 mm. - Seleccione el siguiente ancho compatible disponible igual o superior a 340 mm y realice una prueba de empaque.
El valor de 40 mm es ilustrativo, no una recomendación general. Las guías públicas utilizan enfoques diferentes: Uline muestra una adición fija para sus productos de pliegue central, Quick Pak publica un margen fijo distinto, IPS Packaging & Automation varía su adición según el tipo de máquina y la altura del producto, y otro proveedor utiliza un multiplicador porcentual. El desacuerdo es evidencia de que el margen operativo debe permanecer vinculado a su fuente y aplicación.
Importante: Registre juntos el cálculo, la fuente de la tolerancia, las unidades, la orientación, el formato de la película, el modelo de la máquina y la identificación del rollo de prueba. Un número sin esas condiciones no es una especificación transferible.
Cómo calcular el corte, el tubo o la longitud de la bolsa
Utilice la geometría del paquete terminado como verificación final.
El ancho solo cubre la sección transversal del producto. La película en rollo de centro doblado también necesita suficiente material en la dirección de la máquina para pasar sobre la longitud del producto y bajar por sus extremos antes de que se realice el sello transversal.
Para una prueba rectangular, un punto de partida geométrico útil es:
Longitud de corte de prueba = L + H + Al
donde Al es la tolerancia total en la dirección de la máquina para el espacio libre del producto, la colocación del sello y el comportamiento del corte. Utilice el método del sellador o del proveedor de la película para establecer esta tolerancia. Los selladores automáticos en L pueden requerir un margen diferente al de los equipos manuales o semiautomáticos.
Para tubos o bolsas prefabricadas:
- calcule el ancho del plano extendido a partir de la mitad de la circunferencia máxima medida más la tolerancia de carga aplicable;
- calcule la longitud de la bolsa o el tubo a partir de la longitud del producto, la geometría del extremo y el material necesario para el sello de cierre;
- incluya cualquier cabezal, recorte o requisito de cierre solo cuando sea parte del diseño real del empaque; y
- redondee a un tamaño que el sellador pueda cerrar sin colocar el sello sobre el producto.
Una bolsa descrita como “300 × 450 mm” está incompleta a menos que se conozcan el orden de dimensiones del proveedor, el borde de apertura, la configuración del sello y las tolerancias.
Por qué la tolerancia no es un número universal
Las guías de dimensionamiento publicadas coinciden en medir el envolvente del producto, pero no coinciden en una fórmula de espacio libre. Algunas agregan un número fijo de pulgadas, otras usan un porcentaje y algunas cambian la adición según el tipo de equipo y la altura del producto. Cada método incorpora suposiciones sobre la película, los anchos de stock, la maquinaria y la experiencia operativa de ese proveedor.
El porcentaje de contracción no es lo mismo que la tolerancia de dimensionamiento
El porcentaje de contracción describe la recuperación dimensional bajo condiciones de calentamiento y prueba establecidas. La tolerancia de dimensionamiento proporciona espacio para cargar, mover y sellar la película antes de que el paquete llegue al túnel de contracción. Estas son etapas y cantidades diferentes.
Incluso una película capaz de una contracción libre sustancial no puede corregir una banda que es demasiado estrecha para envolver el producto sin contraer. Por el contrario, el ancho adicional no es automáticamente útil: el exceso de material puede aumentar el recorte, retrasar la evacuación de aire y dejar esquinas más grandes que el proceso debe manejar.
El grado de la película, la forma del producto y el equipo cambian el margen
El espacio libre operativo puede cambiar con:
- rigidez, deslizamiento, espesor y perfil de fuerza de contracción de la película;
- esquinas afiladas, superficies blandas, asas o productos agrupados inestables;
- carga manual frente a presentación automática del producto;
- geometría de la barra de sellado, separador de película, cabezal inversor o trayectoria de formación;
- perforación y la forma en que el aire sale del paquete;
- flujo de aire del túnel, soporte del transportador, tiempo de permanencia y espaciado del paquete; y
- tolerancias de producción en el producto y la película.
Importante: Trate cualquier fórmula de banda como una regla de dimensionamiento de prueba con una fuente nombrada. No la convierta en una garantía de producto de BestY Pack a menos que el grado exacto, la tolerancia de ancho, el equipo y el registro de validación respalden esa redacción.
Verifique el resultado contra el sellador y el túnel de contracción
Una película matemáticamente adecuada aún puede ser inutilizable en la línea. Antes de ordenar, compare el tamaño propuesto con el manual exacto del equipo y la configuración actual:
- ancho máximo y mínimo de la película aceptado por el portapelícula;
- configuración de centro doblado o bobinado simple y el lado de pliegue requerido.;
- abertura de la barra de sellado, longitud del sello transversal y altura utilizable del empaque;
- diámetro máximo del rollo, tamaño del núcleo, peso del rollo y dirección de desenrollado;
- separador de película, perforador, bailarín, desenrollado motorizado y límites de seguimiento;
- ancho del transportador y la orientación del producto que puede mantener;
- abertura del túnel de contracción, espacio libre sobre el producto y soporte del transportador; y
- compatibilidad del elemento de sellado y del grado de película.
El túnel no ajusta.
Realice una prueba de empaque antes de ordenar rollos de producción.
Utilice el tamaño calculado como una prueba controlada, no como la respuesta final.
- Seleccione muestras representativas. Incluya las dimensiones máximas, la variación normal, la esquina más afilada, el paquete menos estable y cualquier configuración de producto aprobada que pueda ser difícil de envolver.
- Registre los datos de entrada de la prueba. Anote W, L, H o circunferencia, orientación, formato de película, ancho del rollo, corte, grado y espesor de la película, ID del rollo, modelo de máquina y configuraciones relevantes.
- Verifique la carga y el sellado antes del calor. La película debe abrirse y desplazarse sin estirarse alrededor del producto. Los sellos deben cerrarse sin tocar, aplastar o atrapar el producto.
- Observe el proceso de contracción. Verifique la evacuación de aire, la integridad del sellado, la formación de esquinas, arrugas, perforaciones, distorsión y el movimiento a través del túnel.
- Mida el uso de material y la estabilidad. Registre la cola y el recorte lateral, los rechazos, las paradas, el comportamiento de seguimiento y si los operadores pueden repetir el resultado a la velocidad requerida.
- Ajuste una variable a la vez. Si el empaque falla, distinga el tamaño de la película de la perforación, las configuraciones de sellado, las condiciones del túnel, la orientación del producto y los efectos del grado de película antes de cambiar la especificación del rollo.
Importante: Una prueba con una muestra ideal no valida toda la tolerancia del producto ni todas las condiciones de la línea. Defina lo aceptado.
Solucione problemas de película demasiado estrecha o demasiado ancha.
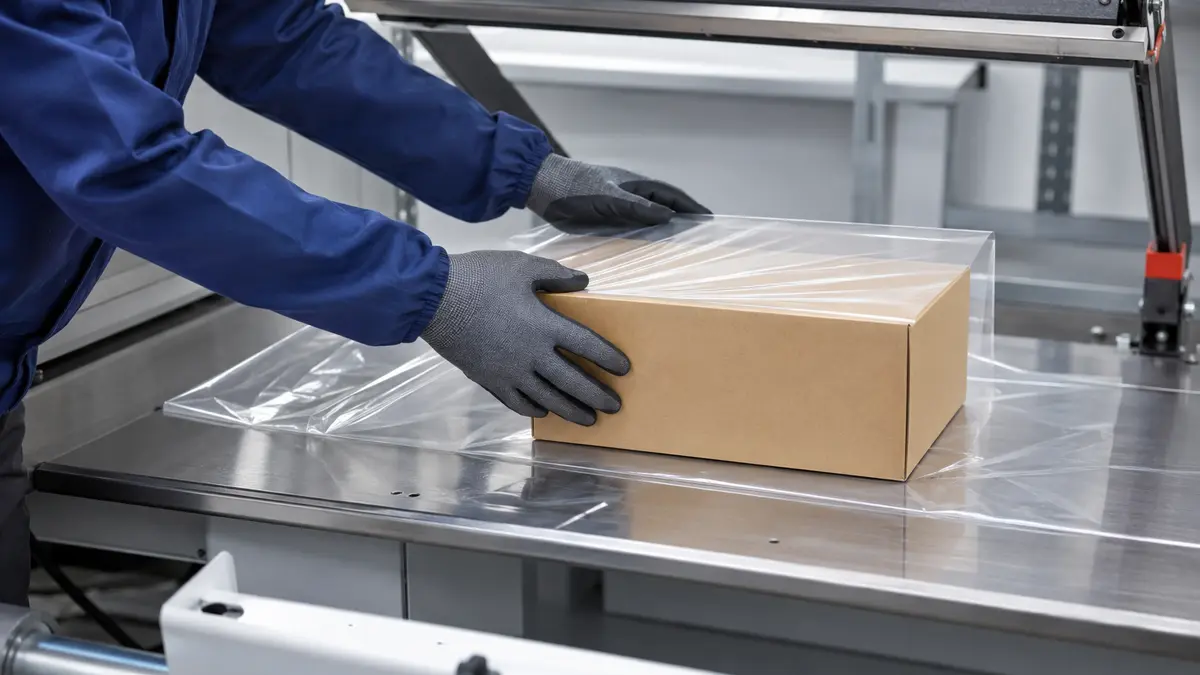
Los síntomas de dimensionamiento son pistas útiles, pero no constituyen un diagnóstico completo. El calor, el sellado, la perforación, el seguimiento, el grado de película y la manipulación pueden crear defectos similares.
| Observación | Posible causa de dimensionamiento | Qué verificar antes de cambiar el tamaño | Dirección controlada |
|---|---|---|---|
| El producto es difícil de insertar o la película ya está tensa antes del calor. | El ancho o la abertura de la bolsa pueden ser demasiado pequeños. | Envolvente máxima, orientación, protuberancias, trayectoria de la película, tolerancia del ancho de stock. | Aumente el ancho de prueba o cambie la orientación después de la verificación de la máquina. |
| El pliegue se eleva por un lado o el sello transversal queda demasiado cerca del producto. | Margen de ancho inadecuado o carga descentrada. | Posición del pliegue, guías, centrado del producto, altura real. | Corrija el seguimiento primero; luego pruebe el siguiente ancho si es necesario. |
| El sello transversal no puede cerrar limpiamente más allá del producto. | El corte o la longitud de la bolsa pueden ser demasiado cortos. | L y H reales, posición del producto, abertura de la barra de sellado. | Aumente el corte o la longitud de la bolsa utilizando el método de la máquina. |
| Esquinas laterales grandes, recorte excesivo o película suelta innecesaria. | El ancho puede ser mayor de lo necesario. | Perforación, flujo de aire, orientación y espacio libre de sellado estable. | Pruebe el siguiente ancho compatible más pequeño sin comprometer la carga. |
| Colas finales largas y ciclos lentos. | El corte puede ser excesivo. | Posición del sensor, espaciado del producto, sincronización del sellado, L y H. | Reduzca el corte en pasos controlados. |
| Quedan arrugas aunque el espacio libre de carga parezca correcto. | El tamaño puede no ser la causa principal. | Flujo de aire del túnel, perfil de temperatura, velocidad del transportador, perforación, grado de película. | Mantenga el tamaño constante mientras aísla las variables del proceso. |
Cuando se realizan dos cambios juntos, la prueba no puede mostrar cuál solucionó o causó el resultado. Conserve una línea base verificada y documente cada revisión.
Lista de verificación del tamaño de la película retráctil de POF para su proveedor.
Proporcione suficiente información para que el proveedor recomiende una prueba en lugar de adivinar a partir de una descripción del producto:
- fotografías del producto o un dibujo acotado, con detalles confidenciales eliminados cuando sea necesario;
- W, L y H máximos en la orientación de funcionamiento propuesta;
- circunferencia máxima para productos redondos o irregulares;
- tolerancia dimensional normal y la gama de SKU a cubrir;
- formato de película requerido: doblez central, bobinado simple, tubo o bolsa;
- fabricante de la máquina, modelo, trayectoria de la película, abertura de sellado, abertura del túnel, núcleo y límites de diámetro del rollo;
- grado de película actual, espesor, ancho del rollo, corte y problemas conocidos, si se reemplaza una película existente;
- peso del producto, bordes afilados, sensibilidad al calor y estabilidad durante el transporte;
- velocidad de producción requerida y la forma en que se evacua el aire; y
- observaciones de aceptación de ensayos, muestra aprobada y método de control de cambios.
Importante: Espesor de la película, estructura, capacidad de sellado, comportamiento de contracción e idoneidad regulatoria son campos de especificación independientes. Requieren documentos técnicos y ensayos específicos para cada grado; un ancho correcto no demuestra ninguno de ellos.
Preguntas Frecuentes
¿Debo elegir el siguiente ancho de stock mayor?
Generalmente, elija el siguiente ancho disponible mayor después de agregar el margen operativo documentado —no simplemente después de calcular el mínimo geométrico desnudo. Confirme que el ancho mayor se ajuste a la máquina y no genere desperdicio inaceptable. Si el paso entre anchos de stock es grande, compare ambos tamaños en un ensayo controlado o solicite un ancho de corte personalizado.
¿El espesor de la película cambia el ancho que necesito?
La geometría del producto no cambia con el espesor de la película, pero la holgura práctica puede hacerlo. Diferentes espesores o grados de película pueden tener diferente rigidez, deslizamiento, comportamiento de sellado, fuerza de contracción, y respuesta de seguimiento. Revalide el ancho cuando cambie la especificación de la película; no asuma que un rollo del mismo ancho nominal funcionará de manera idéntica.
¿Puede un tamaño de película POF cubrir varios tamaños de producto?
Depende. Un ancho puede cubrir una familia de SKU definida cuando cada producto se ajusta a la máquina, se carga de manera confiable, sella en la posición correcta y produce una apariencia de contracción y uso de material aceptables. Valide los productos más pequeños y más grandes, además de formas difíciles, en lugar de aprobar el rango solo a partir de las dimensiones. Un segundo ancho puede ser más económico cuando un rollo “universal” genera desperdicio excesivo o resultados inestables.
Por lo tanto, el tamaño final de la película POF no es solo un número calculado. Es una combinación documentada de envolvente del producto, orientación, formato de película, margen operativo, límites del equipo y evidencia de ensayos.
Related Bestypack Resources

- Película termocontraíble de poliolefina reticulada
- BestY Pack Industries Ltd. es un fabricante especializado en materiales de embalaje. Ofrecemos película retráctil, embalaje flexible, película envolvente, cintas, aislamiento y embalaje de envío. Ofrecemos producción personalizada OEM y ODM. Estamos encantados de establecer una relación comercial con usted. Le proporcionamos soluciones fiables.
- Proveedor de Películas Retráctiles de Poliolefina POF
- Películas retráctiles de POF vs PVC: La comparación definitiva
- ¿Qué es el Film Retráctil de Poliolefina?
- POF
Related Bestypack Resources
- Película termocontraíble de poliolefina reticulada
- BestY Pack Industries Ltd. es un fabricante especializado en materiales de embalaje. Ofrecemos película retráctil, embalaje flexible, película envolvente, cintas, aislamiento y embalaje de envío. Ofrecemos producción personalizada OEM y ODM. Estamos encantados de establecer una relación comercial con usted. Le proporcionamos soluciones fiables.
- Proveedor de Películas Retráctiles de Poliolefina POF
- Películas retráctiles de POF vs PVC: La comparación definitiva
- ¿Qué es el Film Retráctil de Poliolefina?
- POF
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German