
Choisissez Rétraction du film POF film provenant du produit largeur, longueur et hauteur maximales emballées—et non uniquement le nom du produit. Identifiez d’abord si votre ligne utilise un film à pli central, un film enroulé simple, un tube ou des sacs préfabriqués. Calculez ensuite le besoin géométrique en film, ajoutez le jeu de fonctionnement spécifié pour le film et la machine réels, et testez la taille compatible disponible suivante. Le calcul crée une spécification d’essai ; la position du joint, l’évacuation de l’air, le comportement en tunnel et les déchets lors d’un cycle réel déterminent la taille de production.
Réponse courte : Dimensionnez le film autour de l’enveloppe de l’emballage
Pour les connaissances sur les polymères, consultez le NIH PubChem Aperçu du polyéthylène avant de comparer les revendications relatives aux films finis.
La taille correcte est le plus petit film pouvant enfermer le produit, passer dans la scelleuse sans traîner ni s’étirer, former des joints fiables à distance du produit, et rétrécir sans excès de film libre ou de déchets. Quatre paramètres contrôlent cette décision :
- le format de film utilisé par la machine ;
- les dimensions maximales du produit dans son orientation de passage ;
- le jeu requis par le grade de film, la scelleuse et la méthode de manutention ; et
- les largeurs standard ou personnalisées que la machine et le fournisseur peuvent fournir.
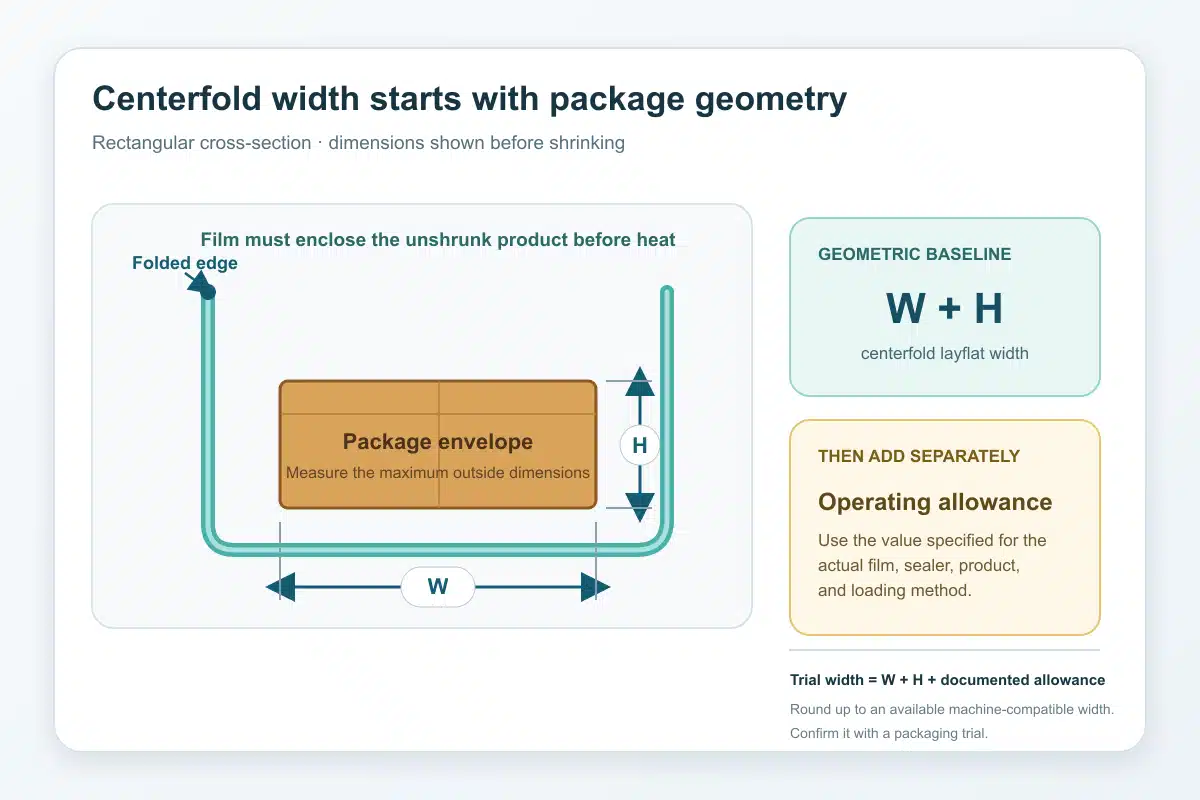
Pour un produit rectangulaire dans un film à pli central, la géométrie de base dans le sens travers est la largeur du produit plus la hauteur du produit. Ce n’est que le minimum géométrique. Une marge de largeur documentée doit encore être ajoutée avant d’arrondir à une taille de rouleau disponible.
Important : Ne soustrayez pas un pourcentage de rétrécissement annoncé des dimensions du produit. Le film doit d’abord passer autour du produit non rétréci et être scellé. La performance de rétrécissement est évaluée après l’enveloppement ; elle n’autorise pas à commencer avec un film qui ne peut pas être chargé ou scellé correctement.
Identifiez d’abord le format de film et la machine d’emballage
“Largeur du film” ne signifie pas la même quantité physique de matériau pour chaque format. Confirmez le format du rouleau ou du sac sur le bon de commande et faites-le correspondre au manuel de la machine avant de calculer une taille.
Film POF à pli central
Le film à pli central est plié dans le sens de la longueur et fourni en deux couches reliées au pli. Un rouleau à pli central nominal de 400 mm mesure environ 400 mm de large une fois plié et environ 800 mm de large une fois ouvert à plat. Les scelleuses en L utilisent couramment ce format car le produit entre entre les couches et la machine ferme les côtés restants.
Film POF enroulé simple
Le film enroulé simple est une seule bande plate. Sa largeur nominale décrit la couche unique complète, il ne peut donc pas être substitué un pour un à une largeur de pli central. L’emballeuse peut utiliser deux bandes, un épaulement de formage, un chevauchement ou un joint longitudinal. Le dessin de l’équipement—et non une formule de pli central—doit définir la largeur de bande requise, le chevauchement et la coupe.
Tubes POF et sacs rétractables préfabriqués
Le tube est fourni comme un manchon aplati, tandis qu’un sac préfabriqué a déjà un ou plusieurs bords fermés. Leur largeur indiquée est normalement la largeur à plat. La longueur du sac est une dimension d’achat distincte et doit inclure de l’espace pour le produit, sa hauteur ou sa géométrie d’extrémité, et le joint final.
| Format | Ce que décrit la largeur nominale | Point de départ typique du calcul | Ce qui doit être confirmé |
|---|---|---|---|
| Rouleau à pli central | Largeur de la bande pliée à deux couches | Moitié du périmètre de la section transversale plus marge de fonctionnement | Orientation du pli, ouverture du joint, limites du rouleau |
| Rouleau enroulé simple | Largeur totale d’une bande plate | Trajet de bande spécifique à la machine autour du produit | Nombre de bandes, chevauchement, coupe, géométrie de formage |
| Tube | Largeur à plat du manchon aplati | Moitié de la circonférence mesurée du produit plus marge de fonctionnement | Jeu de chargement et méthode de joint d’extrémité |
| Sac préfabriqué | Largeur du sac à plat et longueur du sac | Largeur de demi-circonférence plus longueur finie requise | Ouverture du sac, position du joint, géométrie des coins |
Les guides publiés par les fournisseurs séparent également les calculs par format et équipement. Cette distinction importe plus que de choisir d’abord une formule pratique et d’essayer de l’imposer à la ligne.
Mesurez le produit dans son orientation de passage
Choisissez comment le produit entrera dans l’emballeuse avant d’attribuer la largeur, la longueur et la hauteur. Pour le film à pli central, utilisez ces définitions :
- W — largeur du produit : le sens travers, généralement parallèle à la coupe ou au joint transversal ;
- L — longueur du produit : le sens machine, généralement parallèle au pli central ; et
- H — hauteur du produit : la distance verticale de la surface de support au point le plus haut.
Mesurez la configuration réelle emballée, pas seulement un dessin. Incluez les couvercles, poignées, étiquettes, cartons bombés, composants empilés et autres saillies. Pour une famille d’UGS, enregistrez l’enveloppe maximale de chaque UGS plutôt que de combiner la plus grande largeur d’un article avec la plus grande hauteur d’un autre, sauf si cette combinaison peut réellement se produire.
Produits rectangulaires
Mesurez W, L et H aux points les plus larges, les plus longs et les plus hauts dans l’orientation choisie. Si le carton varie, mesurez des échantillons représentatifs et utilisez un maximum contrôlé qui reflète la tolérance d’entrée. Gardez les unités cohérentes tout au long du calcul.
L’orientation du produit est une décision d’utilisation de matière ainsi qu’une décision d’adaptation à la machine. Faire pivoter un emballage rectangulaire peut échanger un rouleau plus large contre une coupe plus courte, ou l’inverse. Comparez les deux orientations seulement si chacune correspond aux exigences de la barre de scellage, du convoyeur, de l’ouverture du tunnel et de la manutention du produit.
Produits ronds et irréguliers
Pour un produit rond, mesurez le diamètre extérieur maximal, y compris les capuchons ou projections. Pour un produit irrégulier, un ruban flexible autour de la section transversale la plus large est plus sûr que de supposer un cercle ou un rectangle parfait. Maintenez le ruban dans le même plan que la section transversale du film et ne le serrez pas dans les creux que le film ne peut pas suivre avant le rétrécissement.
Vérifiez également la stabilité. Une poignée de panier, un contenant conique, un pack groupé ou un article flexible peut changer de forme ou de position lors du chargement. L’essai doit utiliser le produit acceptable le plus grand et le moins stable, pas seulement l’échantillon le plus facile.
Comment calculer la largeur du film POF à pli central
Utilisez la géométrie pour établir une base, puis ajoutez une marge de fonctionnement identifiée séparément. Définissez :
- W = largeur maximale du produit dans le sens travers ;
- H = hauteur maximale du produit ;
- C = circonférence mesurée autour de la section transversale la plus large ;
- D = diamètre maximal pour un produit vraiment rond ; et
- Aw = marge de largeur totale requise par le film, la machine et la méthode de chargement.
Formule pour emballage rectangulaire
Le périmètre d’une section transversale rectangulaire W par H est 2W + 2H. La largeur à plat du pli central est la moitié de ce périmètre, donc la base géométrique est :
Largeur géométrique de la soudure centrale = L + H
La largeur d’essai du rouleau est donc :
Largeur d’essai de la soudure centrale = L + H + Aw
Aw n’est pas une constante universelle du POF. Utilisez la tolérance indiquée par le fournisseur de film ou le fabricant de l’équipement pour le grade de film concerné, le type de soudeuse, la hauteur du produit et la méthode d’exploitation. Arrondissez ensuite à une largeur disponible qui reste dans les limites de la machine.
Formule pour produit rond
Pour une circonférence mesurée :
Largeur géométrique à plat = C ÷ 2
Pour une section transversale vraiment circulaire, C = πD, donc :
Largeur géométrique à plat = πD ÷ 2
Ajoutez la tolérance d’exploitation documentée après avoir calculé la base. Utilisez une circonférence mesurée lorsque les capuchons, poignées, lots ou variations de forme rendent le diamètre incomplet.
Exemple pratique
Supposons qu’un emballage rectangulaire mesure 240 mm de large et 60 mm de haut dans l’orientation d’exploitation choisie.
- Calculez la base :
240 mm + 60 mm = 300 mm. - Obtenez la tolérance applicable à partir de la méthode d’essai exacte film-et-machine.
- Si cette méthode prévoit une tolérance totale de 40 mm dans cet exemple, la largeur d’essai est
300 mm + 40 mm = 340 mm. - Sélectionnez la largeur compatible disponible suivante à 340 mm ou au-dessus et réalisez un essai d’emballage.
La valeur de 40 mm est donnée à titre indicatif et ne constitue pas une recommandation générale. Les guides publics adoptent différentes approches : Uline indique un ajout fixe pour ses produits à pli central, Quick Pak publie une marge fixe différente, IPS Packaging & Automation fait varier son ajout selon le type de machine et la hauteur du produit, et un autre fournisseur utilise un multiplicateur en pourcentage. Ce désaccord prouve que la marge opérationnelle doit rester liée à sa source et à son application.
Important : Enregistrez ensemble le calcul, la source de la tolérance, les unités, l’orientation, le format du film, le modèle de machine et l’identification du rouleau d’essai. Un nombre sans ces conditions n’est pas une spécification transférable.
Comment calculer la longueur de coupe, de tube ou de sachet
Utilisez la géométrie de l’emballage fini comme vérification finale.
La largeur ne couvre que la section transversale du produit. Le film en rouleau à soudure centrale nécessite également suffisamment de matière dans le sens machine pour passer sur la longueur du produit et descendre sur ses extrémités avant la réalisation de la soudure transversale.
Pour un essai rectangulaire, un point de départ géométrique utile est :
Longueur de coupe d’essai = L + H + Al
où Al est la tolérance totale dans le sens machine pour le dégagement du produit, le placement de la soudure et le comportement de coupe. Utilisez la méthode du fournisseur de soudeuse ou de film pour définir cette tolérance. Les soudeuses automatiques en L peuvent nécessiter une marge différente de celle des équipements manuels ou semi-automatiques.
Pour les tubes ou sachets préfabriqués :
- calculez la largeur à plat à partir de la moitié de la circonférence maximale mesurée plus la tolérance de chargement applicable ;
- calculez la longueur du sachet ou du tube à partir de la longueur du produit, de la géométrie des extrémités et du matériau nécessaire pour la soudure de fermeture ;
- incluez toute en-tête, garniture ou exigence de fermeture uniquement si elle fait partie de la conception réelle de l’emballage ; et
- arrondissez à une taille que la soudeuse peut fermer sans placer la soudure sur le produit.
Un sachet décrit comme “ 300 × 450 mm ” est incomplet à moins que l’ordre des dimensions du fournisseur, le bord d’ouverture, la configuration de la soudure et les tolérances ne soient connus.
Pourquoi la tolérance n’est pas un nombre universel
Les guides de dimensionnement publiés s’accordent sur la mesure de l’enveloppe du produit, mais ils ne s’accordent pas sur une formule de dégagement unique. Certains ajoutent un nombre fixe de pouces, certains utilisent un pourcentage, et certains modifient l’ajout selon le type d’équipement et la hauteur du produit. Chaque méthode intègre des hypothèses sur le film, les largeurs de stock, les machines et l’expérience d’exploitation de ce fournisseur.
Le pourcentage de rétraction n’est pas la même chose que la tolérance de dimensionnement
Le pourcentage de rétraction décrit la reprise dimensionnelle dans des conditions de chauffage et d’essai spécifiées. La tolérance de dimensionnement fournit l’espace pour charger, déplacer et souder le film avant que l’emballage n’atteigne le tunnel de rétraction. Ce sont des étapes et des quantités différentes.
Même un film capable d’une rétraction libre substantielle ne peut pas corriger une bande trop étroite pour envelopper le produit non rétracté. Inversement, une largeur supplémentaire n’est pas automatiquement utile : un excès de matière peut augmenter les chutes, retarder l’évacuation de l’air et laisser des coins plus grands que le processus doit gérer.
Le grade du film, la forme du produit et l’équipement modifient la marge
Le dégagement d’exploitation peut changer avec :
- la rigidité du film, le glissement, l’épaisseur et le profil de force de rétraction ;
- les coins pointus, les surfaces molles, les poignées ou les produits groupés instables ;
- le chargement manuel par rapport à la présentation automatique du produit ;
- la géométrie de la barre de soudure, le séparateur de film, la tête d’inversion ou le chemin de formage ;
- la perforation et la manière dont l’air quitte l’emballage ;
- le flux d’air du tunnel, le support du convoyeur, le temps de séjour et l’espacement des emballages ; et
- les tolérances de production du produit et du film.
Important : Traitez toute formule de bande comme une règle de dimensionnement d’essai avec une source nommée. Ne la convertissez pas en une garantie de produit BestY Pack à moins que le grade exact, la tolérance de largeur, l’équipement et le dossier de validation ne soutiennent cette formulation.
Vérifiez le résultat par rapport à la soudeuse et au tunnel de rétraction
Un film mathématiquement adéquat peut encore être inutilisable sur la ligne. Avant de commander, comparez la taille proposée avec le manuel d’équipement exact et la configuration actuelle :
- largeur de film maximale et minimale acceptée par le chariot porte-film ;
- configuration à soudure centrale ou à enroulement simple et le côté de pliage requis.;
- ouverture de la barre de scellage, longueur de scellage transversal, et hauteur utilisable de l'emballage ;
- diamètre maximal du rouleau, taille du mandrin, poids du rouleau, et sens de déroulage ;
- séparateur de film, perforateur, danseur, déroulage motorisé, et limites de guidage ;
- largeur du convoyeur et orientation du produit qu'il peut maintenir ;
- ouverture du tunnel de rétraction, dégagement au-dessus du produit, et support du convoyeur ; et
- compatibilité de l'élément de scellage et de la qualité du film.
Le tunnel ne se règle pas.
Effectuer un essai d'emballage avant de commander des rouleaux de production.
Utiliser la taille calculée comme un essai contrôlé, et non comme la réponse finale.
- Sélectionner des échantillons représentatifs. Inclure les dimensions maximales, la variation normale, le coin le plus aigu, le lot le moins stable, et toute configuration de produit approuvée pouvant être difficile à emballer.
- Enregistrer les paramètres de l'essai. Noter L, l, H ou la circonférence, l'orientation, le format du film, la largeur du rouleau, la longueur de coupe, la qualité et l'épaisseur du film, l'ID du rouleau, le modèle de machine, et les réglages pertinents.
- Vérifier le chargement et le scellage avant la chaleur. Le film doit s'ouvrir et se déplacer sans être étiré autour du produit. Les soudures doivent se fermer sans toucher, écraser ou emprisonner le produit.
- Observer le processus de rétraction. Vérifier l'évacuation de l'air, l’intégrité du scellage, la formation des coins, les plis, les brûlures, les déformations, et le mouvement à travers le tunnel.
- Mesurer l'utilisation de matière et la stabilité. Enregistrer les queues et les chutes latérales, les rejets, les arrêts, le comportement de guidage, et si les opérateurs peuvent reproduire le résultat à la vitesse requise.
- Ajuster une variable à la fois. Si l'emballage échoue, distinguer les effets de la taille du film de ceux de la perforation, des réglages de scellage, des conditions du tunnel, de l'orientation du produit, et de la qualité du film avant de modifier la spécification du rouleau.
Important Un essai sur un seul échantillon idéal ne valide pas la tolérance complète du produit ni toutes les conditions de la ligne. Définir l'accepté.
Résoudre les problèmes de film trop étroit ou trop large.
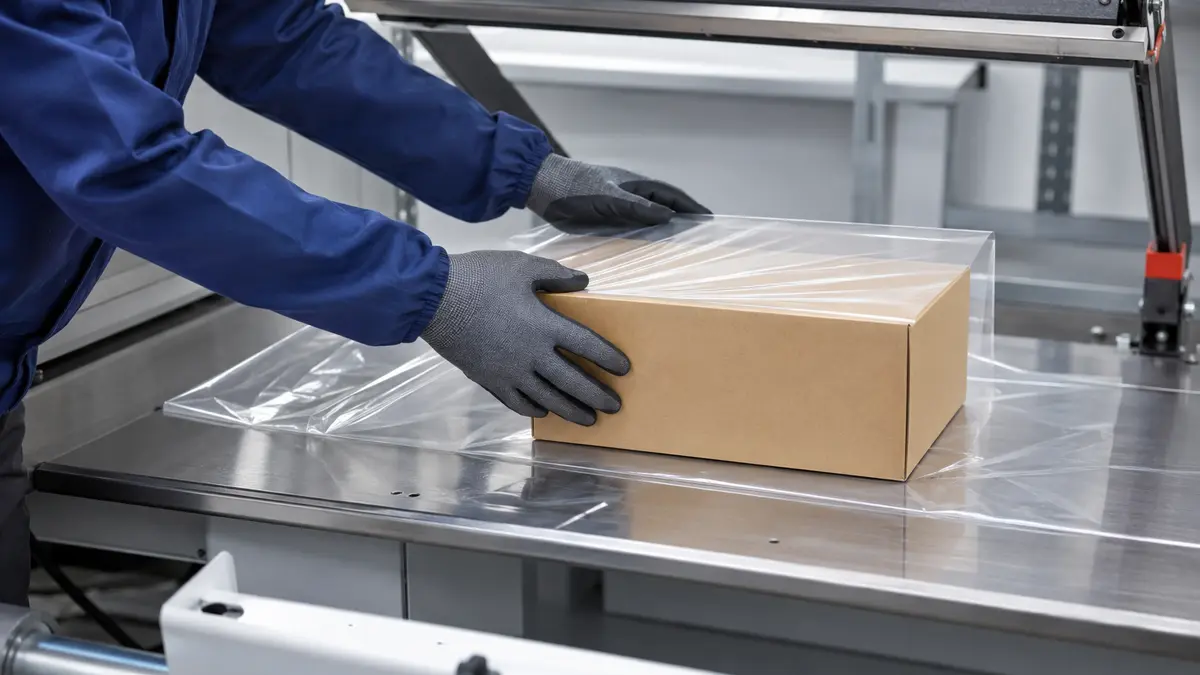
Les symptômes de dimensionnement sont des indices utiles, mais ils ne constituent pas un diagnostic complet. La chaleur, le scellage, la perforation, le guidage, la qualité du film et la manipulation peuvent créer des défauts similaires.
| Observation | Cause possible liée au dimensionnement | Éléments à vérifier avant de modifier la taille | Direction contrôlée |
|---|---|---|---|
| Le produit est difficile à insérer ou le film est déjà tendu avant la chaleur | La largeur ou l'ouverture du sachet peut être trop petite | Enveloppe maximale, orientation, saillies, chemin du film, tolérance de largeur du stock | Augmenter la largeur d'essai ou changer l'orientation après vérification de la machine |
| Le pli remonte d'un côté ou la soudure transversale atterrit trop près du produit | Marge de largeur insuffisante ou chargement décentré | Position du pli, guides, centrage du produit, hauteur réelle | Corriger d'abord le guidage ; puis tester la largeur suivante si nécessaire |
| La soudure transversale ne peut pas se fermer proprement au-delà du produit | La longueur de coupe ou la longueur du sachet peut être trop courte | L et H réels, position du produit, ouverture de la barre de scellage | Augmenter la longueur de coupe ou la longueur du sachet en utilisant la méthode machine |
| Grands coins latéraux, excès de chutes, ou film inutilement lâche | La largeur peut être plus grande que nécessaire | Perforation, flux d'air, orientation, et jeu de scellage stable | Essayer la largeur compatible inférieure suivante sans compromettre le chargement |
| Longues queues d'extrémité et cycles lents | La longueur de coupe peut être excessive | Position du capteur, espacement des produits, synchronisation du scellage, L et H | Réduire la longueur de coupe par étapes contrôlées |
| Des plis persistent alors que le jeu de chargement semble correct | La taille n'est peut-être pas la cause principale | Flux d'air du tunnel, profil de température, vitesse du convoyeur, perforation, qualité du film | Maintenir la taille constante tout en isolant les variables du processus |
Lorsque deux modifications sont apportées ensemble, l'essai ne peut pas montrer laquelle a corrigé ou causé le résultat. Conserver une référence validée et documenter chaque révision.
Liste de contrôle pour la taille du film rétractable POF à fournir à votre fournisseur
Fournir suffisamment d'informations pour que le fournisseur puisse recommander un essai plutôt que de deviner à partir d'une description du produit :
- photographies du produit ou un dessin coté, avec les détails confidentiels supprimés si nécessaire ;
- L, l et H maximums dans l'orientation de fonctionnement proposée ;
- circonférence maximale pour les produits ronds ou irréguliers ;
- tolérance dimensionnelle normale et gamme d'UGS à couvrir ;
- format de film requis : plié en deux, simple enroulement, manchon, ou sachet ;
- fabricant de la machine, modèle, chemin du film, ouverture de scellage, ouverture du tunnel, mandrin, et limites de diamètre du rouleau ;
- qualité actuelle du film, épaisseur, largeur du rouleau, longueur de coupe, et problèmes connus, en cas de remplacement d'un film existant ;
- poids du produit, arêtes vives, sensibilité à la chaleur, et stabilité pendant le convoyage ;
- vitesse de production requise et mode d'évacuation de l'air ; et
- Observations d'acceptation des essais, échantillon approuvé et méthode de contrôle des modifications.
Important : Épaisseur du film, la structure, l'étanchéité, le comportement au retrait et la conformité réglementaire sont des domaines de spécifications distincts. Ils nécessitent des documents techniques et des essais propres à chaque qualité ; une largeur correcte ne prouve aucun de ces éléments.
Foire aux questions
Dois-je choisir la largeur de stock supérieure suivante ?
En règle générale, choisissez la largeur disponible immédiatement supérieure après avoir ajouté la marge opérationnelle documentée — et pas simplement après avoir calculé le minimum géométrique nu. Confirmez que la largeur supérieure est adaptée à la machine et ne génère pas de rebut inacceptable. Si l'écart entre les largeurs de stock est important, comparez les deux tailles lors d'un essai contrôlé ou demandez une largeur de coupe personnalisée.
L'épaisseur du film modifie-t-elle la largeur dont j'ai besoin ?
La géométrie du produit ne change pas avec l'épaisseur du film, mais le jeu pratique peut changer. Différentes épaisseurs ou qualités de film peuvent présenter une rigidité, un glissement, un comportement de scellage, force de rétraction, et une réponse de guidage différents. Revalidez la largeur lorsque la spécification du film change ; ne supposez pas qu'un rouleau de même largeur nominale se comportera de manière identique.
Une seule taille de film POF peut-elle couvrir plusieurs tailles de produits ?
Cela dépend. Une largeur peut couvrir une famille d'unités de gestion de stock (SKU) définie lorsque chaque produit s'adapte à la machine, se charge de manière fiable, se scelle à la bonne position et produit un aspect de retrait et une utilisation de matière acceptables. Validez les produits les plus petits et les plus grands, ainsi que les formes difficiles, plutôt que d'approuver la plage à partir des seules dimensions. Une deuxième largeur peut être plus économique lorsqu'un rouleau “ universel ” génère des rebuts excessifs ou des résultats instables.
La taille finale du film POF n'est donc pas simplement un nombre calculé. C'est une combinaison documentée de l'enveloppe du produit, de l'orientation, du format du film, de la marge opérationnelle, des limites de l'équipement et des preuves d'essai.
Ressources connexes de Bestypack

- Film rétractable en polyoléfine réticulée
- Types de films rétractables : plié au centre, enveloppe simple et tube rétractable
- Fournisseur de films rétractables en polyoléfine (POF)
- Films rétractables POF vs PVC : La comparaison ultime
- Qu'est-ce que le film rétractable polyoléfine
- POF
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German