
Le film rétractable réticulé est souvent le candidat de départ le plus robuste pour les emballages exigeants, mais il n'est pas automatiquement le meilleur film. Un film non réticulé peut être parfaitement adapté aux produits courants, aux lignes stables ou aux emballages sensibles à la déformation. La comparaison utile ne repose donc pas uniquement sur l'étiquette. Les acheteurs doivent comparer une qualité et une épaisseur précises selon les performances mécaniques,, le comportement de scellage, la réponse au retrait, les propriétés optiques, la fenêtre de fonctionnement et le coût total par emballage accepté—puis confirmer le résultat sur le produit et l'équipement prévus.
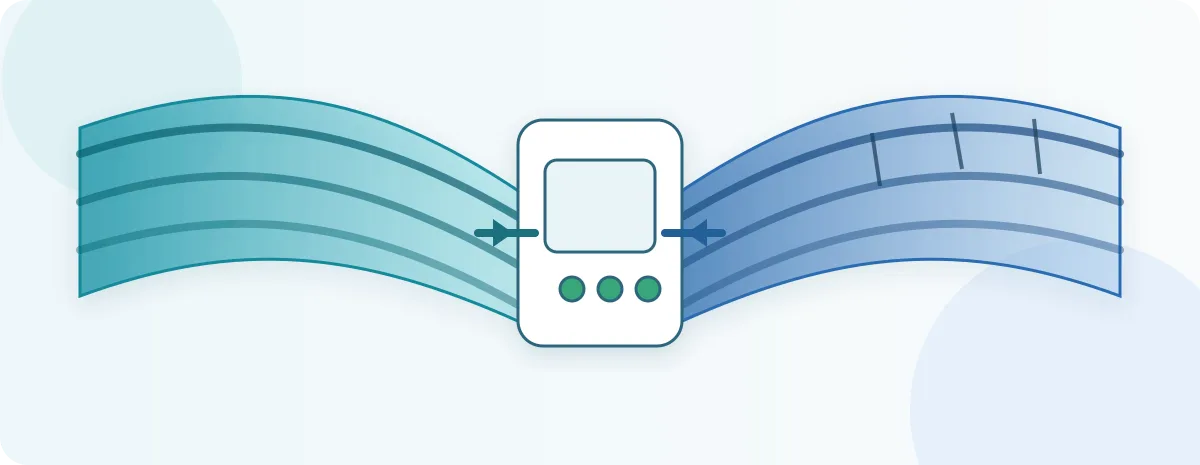
Ce que signifie la réticulation dans les films rétractables en polyoléfine
Pour le contexte réglementaire, consultez les directives de la FDA américaine relatives aux emballages alimentaires avant d’approuver une utilisation en contact alimentaire prévue.
Dans cet article, les deux options sont film rétractable des familles de films destinées à des applications d'emballage comparables. La réticulation décrit une modification supplémentaire du réseau polymère. Elle n'identifie pas chaque couche de résine, additif, condition d'orientation, traitement de surface,, ni valeur de performance dans le film fini. Ces variables restent partie intégrante de la spécification de qualité.
Comment l'irradiation peut créer des liaisons entre les chaînes polymères
Les producteurs industriels de films peuvent exposer une structure polymère à un rayonnement ionisant, tel qu'un faisceau d'électrons. L'énergie crée des sites réactifs dans le polymère. Certains sites forment des liaisons entre chaînes voisines, produisant un réseau inter-chaînes. L'Agence internationale de l'énergie atomique décrit cela comme un réseau tridimensionnel créé par liaison directe entre chaînes polymères.
Ce réseau peut modifier le comportement.
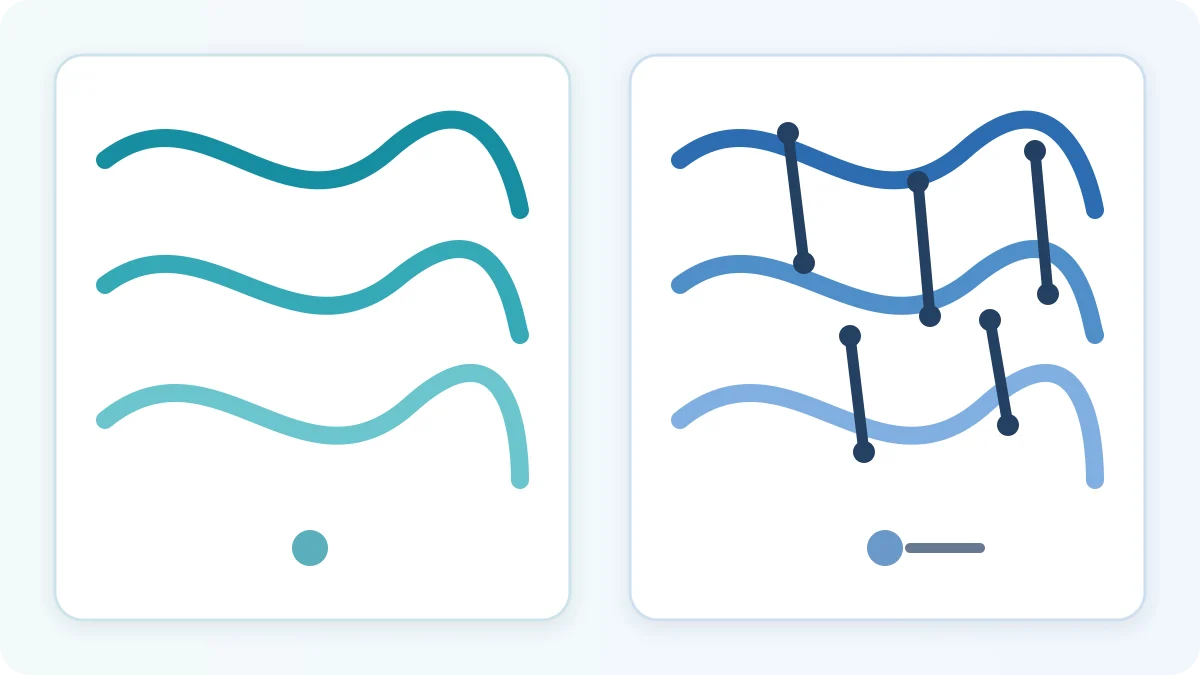
Ce que signifie non réticulé—et ce que cela ne vous dit pas
Non réticulé signifie généralement que le film n'a pas subi l'étape de réticulation intentionnelle utilisée pour la qualité de comparaison. Cela ne signifie pas que le film est monocouche, faible, lent, trouble ou de faible qualité. Un film standard peut toujours utiliser plusieurs couches, des résines sélectionnées, une orientation contrôlée, des systèmes de glissement et une conception de scellage.
La définition négative ne dit également pas grand-chose sur l'épaisseur, la force de retrait, le retrait libre, l'initiation du scellage, une résistance aux chocs, ni les propriétés optiques. Ces valeurs doivent provenir de la qualité nommée, mesurées selon des méthodes et conditions déclarées. Demandez aux fournisseurs de décrire la construction à un niveau commercialement approprié et de fournir des données spécifiques à la qualité. Si deux offres diffèrent par la famille de résines, la structure des couches, l'épaisseur ou l'application prévue, la comparaison ne constitue pas un test propre de la réticulation seule.
Film rétractable réticulé vs non réticulé en un coup d'œil
Le tableau présente des tendances utiles de sélection, et non des règles catégoriques garanties. Une qualité standard haute performance peut surpasser une qualité réticulée inadaptée sur une ligne particulière. Utilisez chaque ligne pour déterminer quelles preuves fournisseur ou quelles mesures d'essai sont nécessaires.
| Axe de comparaison | Film réticulé : hypothèse de départ utile | Film non réticulé : hypothèse de départ utile | Éléments à vérifier |
|---|---|---|---|
| Tolérance aux abus | Souvent présélectionné pour les bords tranchants, les charges lourdes, les perforations répétées ou la manipulation brutale | Souvent adapté lorsque la géométrie du produit et les abus de distribution sont modérés | Épaisseur exacte, méthode de perforation ou d'impact, et échecs d'essais d'emballage |
| Fenêtre de fonctionnement du scellage | Certaines qualités peuvent tolérer des conditions de scellage variables ou exigeantes | Certaines qualités standard peuvent néanmoins fonctionner rapidement avec un temps de maintien court et des scellages résistants | Température de scellage, pression, temps de maintien, refroidissement, force et mode de défaillance |
| Comportement de rétraction | Peut supporter des formes exigeantes ou une latitude de traitement élargie dans une qualité nommée | Peut être suffisant pour des emballages stables ; des qualités spéciales peuvent offrir un faible force de rétraction | Retrait libre, force sous contrainte, distorsion, température et temps |
| Optique | Une clarté et un brillant élevés sont disponibles dans les qualités nommées | Une clarté et un brillant élevés sont également disponibles dans les qualités nommées | Même épaisseur, méthode de voile, géométrie de brillance et état de surface |
| La réduction d'épaisseur | La ténacité peut créer une opportunité d'essai à épaisseur réduite | Les qualités standard allégées peuvent également être économiques | Production acceptée, protection, rendement au rouleau, rebuts et dommages |
| Adaptation à la ligne | Un candidat solide pour les opérations à haut risque ou variables | Un candidat solide pour les applications éprouvées et stables | Scelleuse réelle, tunnel, vitesse, flux d'air, perforation et état de maintenance |
La différence pratique réside dans le niveau et le type de capacité disponibles dans une formulation spécifique. Aucune catégorie n'élimine la nécessité de comparer ce qui est comparable. Les tableaux des fournisseurs doivent utiliser les mêmes unités, méthodes d'essai, directions du matériau, base d'épaisseur et conditions de conditionnement dans la mesure du possible.
Résistance, résistance à la perforation et intégrité du scellage
“ Plus résistant ” est trop large pour une approbation de film. Étirer un échantillon, propager une déchirure, initier un dommage par impact et séparer un scellage sont des événements différents. Chacun nécessite un essai approprié et une interprétation au niveau de l'emballage.
Ténacité du corps du film : perforation, déchirure et impact
L'ASTM D882 traite des propriétés en traction des films plastiques minces. Les résultats dépendent de l'épaisseur de l'échantillon, de la préparation, de la vitesse d'essai, de la séparation des mors et de la direction. L'ASTM D1922 mesure la propagation une résistance à la déchirure, de la déchirure, et non la force nécessaire pour créer l'incision initiale, ni la ténacité totale de l'emballage. Les résultats MD et TD doivent rester séparés.
Les méthodes d'impact répondent également à des questions différentes. L'ASTM D1709 rapporte la masse de fléchette associée à la défaillance de 50 % des échantillons selon une méthode définie. Les méthodes A et B ne sont pas interchangeables. L'ASTM D4272 mesure l'énergie absorbée lors de l'impact et de la défaillance ; elle ne doit donc pas être présentée comme un nombre équivalent.
Pour une comparaison équitable des qualités, enregistrez l'épaisseur réelle et testez les films dans la même direction et dans les mêmes conditions. Reliez ensuite les résultats de laboratoire à la défaillance observée en usage. Un coin de carton tranchant peut provoquer une perforation locale. Une entaille près d'un scellage peut devenir une déchirure par propagation. Un multipack tombé peut générer des charges d'impact et de scellage simultanées. Aucune valeur unique ne prédit les trois.
Comportement du scellage : résistance, cohérence et mode de défaillance
Un corps de film peut survivre à la manipulation tandis que son scellage échoue. Inversement, une force de pelage élevée peut masquer une défaillance indésirable dans le film adjacent au scellage. L'ASTM F88/F88M mesure la force requise pour séparer un scellage de matériau flexible et exige que le mode de défaillance soit enregistré. La technique d'essai doit rester cohérente car le support de l'échantillon et la géométrie de pelage affectent le résultat.
Construisez une étude de scellage autour du processus réel. Enregistrez la température de scellage, le temps de maintien, la pression, l'état des mors, le refroidissement, la vitesse de ligne, la largeur de l'échantillon, la vitesse de traction, le conditionnement et le mode de défaillance. Échantillonnez sur toute la fenêtre de fonctionnement attendue, pas seulement au réglage optimal. Comparez la force moyenne et la variation, puis inspectez le pelage, la défaillance cohésive, la déchirure adjacente au scellage, la brûlure, les canaux ou la contamination.
L'ASTM fournit une méthode, et non une limite d'acceptation universelle. L'acheteur doit fixer les limites à partir de la masse de l'emballage, de la manipulation, des attentes d'ouverture, des risques de distribution et du risque qualité. Le film préféré est celui qui reste systématiquement dans cette fenêtre spécifique à l'application.
Réponse au retrait, propriétés optiques et comportement sur ligne d'emballage
Le pourcentage de retrait, la force, l'apparence et le comportement machine interagissent. Un film qui semble excellent dans un bain de laboratoire sans contrainte peut déformer un produit flexible ou se comporter différemment dans un tunnel avec un flux d'air inégal. Approuvez ces attributs comme un système.
Force de retrait, retrait libre et distorsion du produit
Le retrait libre et la force de retrait ne sont pas des synonymes. L'ASTM D2732 détermine le changement dimensionnel linéaire sans contrainte d'un film plastique à une température spécifiée. Elle aide à décrire la contraction potentielle d'un échantillon lorsqu'il est libre de se déplacer. L'ASTM D2838 traite de la tension de retrait et de la contrainte de libération d'orientation sous contrainte.
Enregistrez la température, le temps d'exposition, les directions MD et TD, la préparation des échantillons et la procédure. Un pourcentage de retrait libre plus élevé ne crée pas automatiquement un meilleur conditionnement. Le film doit tirer la bande dans la forme souhaitée sans écraser les barquettes, incurver le carton, plier les composants délicats ou créer une contrainte excessive sur les bords. Les produits sensibles à la distorsion peuvent nécessiter un grade avec une force de retrait délibérément plus faible, même lorsqu'un grade plus résistant est disponible.
Clarté, voile, brillance et effets de calibre
La clarté est souvent utilisée comme terme commercial général. Une comparaison contrôlée doit séparer le voile, la brillance, les défauts visibles, les plis et la présentation d'impression. L'ASTM D1003 couvre le voile et le facteur de transmission lumineuse pour les plastiques transparents. L'ASTM D2457 couvre la brillance spéculaire à des géométries définies. Un résultat de voile et un résultat de brillance ne sont pas interchangeables.
Comparez les échantillons au même calibre réel avec la même méthode de mesure et la même orientation de surface. La finesse peut affecter la manipulation et l'apparence finale, même lorsque le système de résine est inchangé. Inspectez également le conditionnement fini sous un éclairage convenu. L'optique de laboratoire ne peut pas représenter pleinement les plis, les oreilles de chien, les soudures, les motifs de perforation, les éraflures ou l'effet visuel de la tension du film sur les graphiques imprimés.
Réglages de la soudeuse et du tunnel, débit et résidus
Commencez avec les réglages qualifiés actuels et une machine entretenue. Ensuite, enregistrez les modifications plutôt que de vous fier à une affirmation générique de “ plus de chaleur ” ou “ moins de chaleur ”.
- Consignez la température ou la puissance de la soudeuse, le temps de maintien, la pression, l'état des couteaux ou des fils, le refroidissement et la tension du film.
- Consignez les températures des zones du tunnel, la vitesse du convoyeur, la direction du flux d'air, la position des registres et l'espacement des produits.
- Comptez les conditionnements acceptés, les déchets de démarrage, les percées, les soudures faibles ou ouvertes, les plis, les oreilles de chien, les distorsions et les reprises.
- Enregistrez le suivi du film, l'électricité statique, les performances de perforation, la durée des changements de série, les arrêts et les dépôts sur les composants de scellage.
- Conservez des échantillons provenant du fonctionnement normal et des limites de la fenêtre de fonctionnement acceptable.
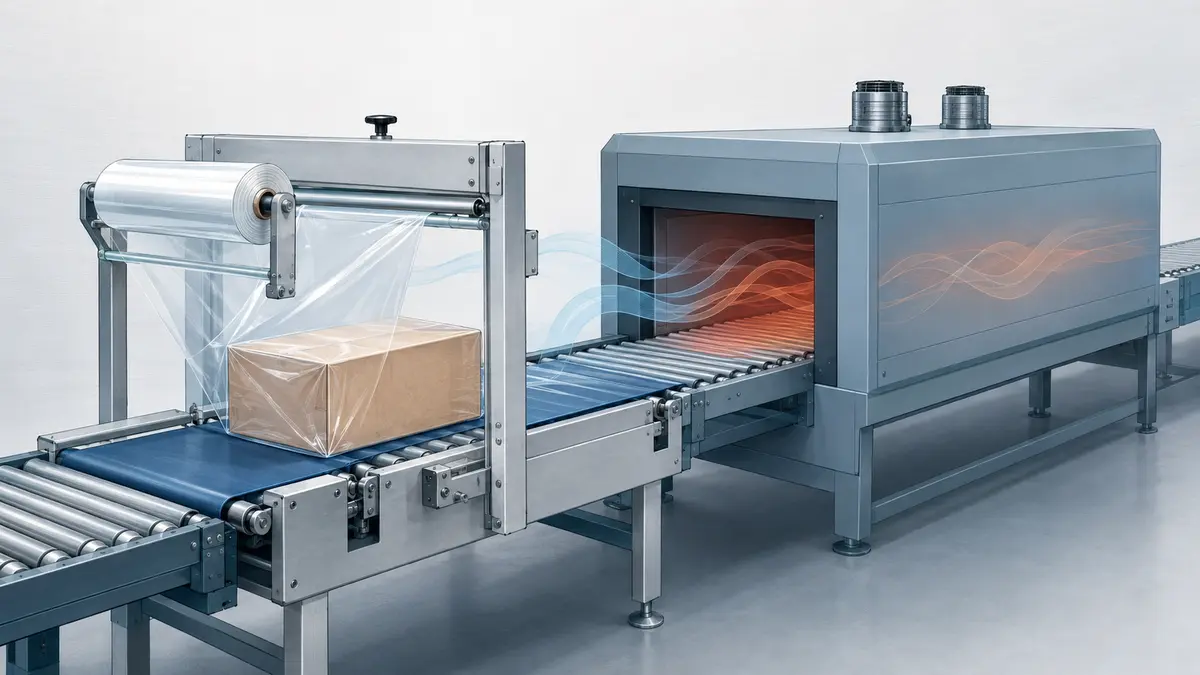
Un excès de chaleur dans le tunnel, un mauvais flux d'air, une perforation incorrecte, une tension instable ou des pièces de scellage usées peuvent ressembler à un problème de film. Corrigez les défauts évidents de l'équipement avant de déclarer l'une ou l'autre catégorie inadaptée. Une fenêtre de fonctionnement plus large n'a de valeur que lorsque le grade cible la démontre sur la ligne de l'acheteur.
Lorsque le film rétractable réticulé constitue le meilleur point de départ
Le film réticulé mérite la priorité lorsque le coût ou la fréquence des défaillances de conditionnement est élevé et qu'un fournisseur propose un grade conçu pour ce risque. Il s'agit d'une décision de présélection, et non d'une décision d'approbation.
Produits à haut risque et lignes à haut rendement
Utilisez la matrice suivante pour traduire un signal de risque en action d'essai.
| Condition observée | Pourquoi un grade réticulé peut être présélectionné en premier | Preuves d'essai requises | Important Limite |
|---|---|---|---|
| Coins vifs ou points de contact irréguliers | Une tolérance aux abus plus élevée peut réduire l'initiation locale de perforation ou de déchirure | Nombre de défaillances par emplacement, échantillons conservés, contrôle d'impact ou de distribution | La géométrie et le calibre contrôlent toujours la concentration de contraintes |
| Multipacks lourds | Des charges plus élevées peuvent combiner la contrainte du corps du film et celle des soudures | Mode de défaillance des soudures, test de levage/manipulation, simulation de distribution | Un film résistant ne répare pas une soudure sous-dimensionnée |
| Percées fréquentes ou soudures variables | Un grade nommé peut offrir une fenêtre de scellage démontrée plus large | Cartographie de la fenêtre en fonction de la vitesse, du temps de maintien, de la température et de la pression | Diagnostiquez d'abord l'état des mâchoires et la tension |
| Ligne à haut rendement avec arrêts coûteux | Une latitude de traitement plus large ou un calibre validé plus faible peut améliorer le rendement | Conditionnements acceptés par heure, arrêts, déchets, changements de rouleaux | La vitesse élevée seule n'exige pas la réticulation |
| Dommages actuels du conditionnement ou défaillances sur le terrain | Une ténacité accrue peut remédier à une défaillance identifiée du corps du film | Preuves d'analyse des causes profondes et essai de transport représentatif | Le film ne peut pas corriger toutes les causes liées au produit ou à la machine |
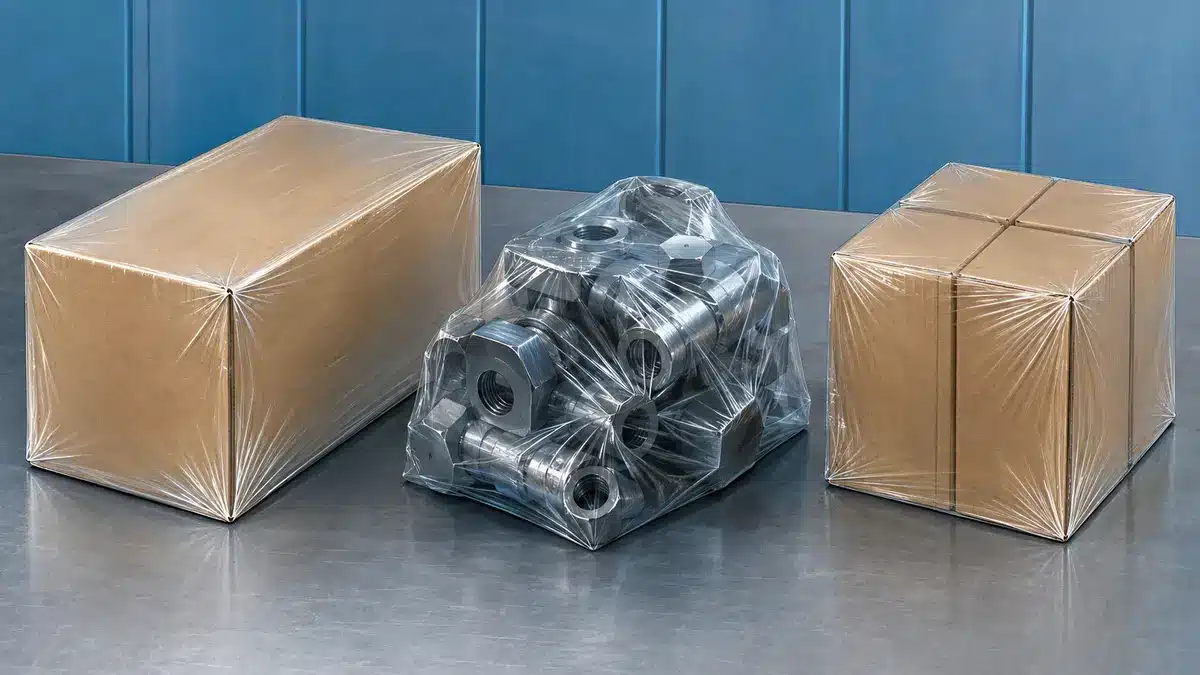
Le film réticulé est également un premier essai raisonnable lorsque l'acheteur souhaite explorer une réduction de calibre sans sacrifier la protection. Le calibre inférieur doit toujours satisfaire aux critères de soudure, de retrait, d'apparence, de manipulation et de distribution. Ne traitez pas une déclaration générale de portefeuille d'un fournisseur comme une preuve pour chaque grade réticulé.
Lorsque le film rétractable non réticulé peut être le meilleur choix
Le film standard doit rester sur la liste restreinte lorsque l'application est prévisible et que les performances requises sont déjà atteintes. Acheter plus de capacité que le conditionnement n'en utilise peut ajouter du travail de qualification sans améliorer le rendement accepté.
Produits standard, équipement existant et discipline des coûts
Un grade non réticulé peut être le meilleur premier essai lorsque les produits ont une géométrie lisse, une masse modeste, une exposition limitée aux abus et des dimensions de conditionnement stables. Il peut également convenir à une ligne établie avec une fenêtre de fonctionnement documentée et un faible taux de rejet. Il est important de noter qu'un grade standard peut toujours être conçu pour un fonctionnement à haute vitesse, un temps de maintien de soudure court, des soudures résistantes et une bonne optique. Ce sont des affirmations de grade à vérifier, et non des propriétés exclusives de l'une ou l'autre catégorie.
Conservez le candidat standard lorsqu'il réussit ces vérifications :
- Le film actuel ne présente pas de défaillances récurrentes de perforation, d'impact, de déchirure ou de soudure.
- La soudeuse et le tunnel fonctionnent de manière constante au rendement requis sans fenêtre étroite ou instable.
- Les limites d'apparence, de retrait, de distorsion et de manipulation sont respectées au calibre proposé.
- Les essais de distribution et l'historique sur le terrain démontrent une protection adéquate.
- Le coût par conditionnement accepté est compétitif après comptabilisation des déchets, des temps d'arrêt, de la main-d'œuvre, de l'énergie et des dommages.
Pour les barquettes délicates, les produits en papier ou les composants facilement déformables, spécifiez directement la faible force de retrait requise. Ne supposez pas que le non réticulé signifie automatiquement une force plus faible. Approuvez le grade nommé sur le produit réel.
Comparez le coût total du conditionnement, pas seulement le prix du film
Le prix du rouleau est une donnée d'entrée, pas le résultat économique. Le calibre, aux dimensions du rouleau,, le rendement, les changements de série, les rebuts, la vitesse, l'énergie, les reprises et les dommages peuvent inverser un avantage de prix apparent. Comparez les candidats sur la même périmètre comptable et une période de production représentative.
Un modèle de coût par conditionnement accepté
Utilisez ce modèle symbolique :
Coût par conditionnement accepté = (film consommé + main-d'œuvre d'exploitation directe + coût de changement de série + coût des temps d'arrêt + rebuts et reprises + énergie imputable + dommages ou retours liés au conditionnement) ÷ conditionnements acceptés produits
Définissez chaque variable avant l'essai. Le film consommé doit provenir de l'utilisation réelle des rouleaux ou de la longueur et largeur vérifiées, et non du seul nombre nominal de conditionnements. Le coût de changement de série peut inclure la production perdue et la main-d'œuvre. Les temps d'arrêt nécessitent une règle de chiffrage convenue. L'énergie ne doit être incluse que lorsqu'elle peut être mesurée ou estimée de manière cohérente. Les dommages et retours nécessitent une limite causale et temporelle claire.
Le dénominateur est le nombre de conditionnements acceptés, et non le nombre total de cycles. Les conditionnements rejetés ont consommé des matériaux et du temps machine mais n'ont pas créé de production utilisable. Signalez les déchets de démarrage séparément afin qu'une démonstration courte ne les masque pas.
Des calibres plus fins peuvent augmenter le rendement surfacique. Des rouleaux plus longs peuvent réduire les changements de rouleaux. Ni l'un ni l'autre ne garantit un coût total inférieur. Un film plus fin qui crée des soudures faibles, une distorsion ou davantage de dommages sur le terrain peut être plus coûteux. Un film plus cher peut être économique si les gains mesurés de disponibilité ou de protection dépassent sa prime. Utilisez les données de production de l'acheteur ; les études de cas des fournisseurs sont des hypothèses, pas des prévisions d'économies.
Comment valider un film rétractable avant de l'approuver
L'approbation doit combiner des preuves de ligne contrôlées, des données de laboratoire tenant compte de la méthode et une documentation d'approvisionnement. Définissez les critères de réussite/échec avant de voir le résultat. Sinon, les équipes peuvent inconsciemment déplacer les objectifs vers le fournisseur préféré.
Effectuer un essai contrôlé sur machine et un essai d'emballage
- Figer la référence de base. Enregistrer le grade en vigueur, le lot, l'épaisseur réelle, les dimensions du rouleau, la configuration du produit, l'état de la machine, les réglages, le rendement, les défauts, les rebuts et écrits du recycleur ou du programme.
- Confirmer la comparabilité. Faire correspondre la largeur et l'application prévue. Documenter la construction, l'épaisseur nominale, l'épaisseur mesurée, le lot, le stockage et le conditionnement pour chaque candidat.
- Modifier une seule variable matériau à la fois. Partir d'un réglage sûr recommandé par le fournisseur, puis cartographier la fenêtre opératoire tout en maintenant stables le produit, les opérateurs, le schéma d'emballage et les règles d'inspection.
- Mesurer à la fois les résultats du procédé et ceux de l'emballage. Compter la production acceptée, les rejets, les interruptions, les changements de rouleaux, les défaillances de scellage, les brûlures, les plis, les déformations, les problèmes optiques et les dommages au corps du film.
- Mettre l'emballage à l'épreuve. Effectuer les contrôles pertinents de manutention, d'impact, de pointe acérée, de distribution, de vieillissement ou environnementaux. Utiliser le même protocole pour chaque candidat.
- Examiner le coût total et le risque. Calculer le coût par emballage accepté, examiner les modes de défaillance et documenter tout compromis. Répéter si l'essai était trop court ou non représentatif.
Conserver les échantillons archivés et les observations brutes. Un seul emballage attrayant produit avec un réglage optimisé ne suffit pas à établir une fenêtre de production robuste.
Spécifier les essais, les conditions et les preuves pour la demande de devis (RFQ)
Les rapports de laboratoire ne sont comparables que lorsque leur base est visible. L'ASTM D618 fournit les pratiques de conditionnement pour les plastiques. L'ASTM D6988 traite de la détermination de l'épaisseur des échantillons de film. Ces contrôles sont importants car l'épaisseur et le conditionnement peuvent modifier les résultats mécaniques.
Demander les éléments suivants dans la RFQ ou la fiche de comparaison technique :
- Fabricant, grade exact, description de la construction, identité du lot ou du batch, date de production et utilisation prévue.
- Épaisseur nominale et tolérance, méthode de mesure de l'épaisseur, largeur, longueur, mandrin, winding direction, diamètre maximal du rouleau et politique de raccordement.
- Méthode d'essai et édition, direction de l'échantillon, conditionnement, température, humidité, vitesse et unités pour chaque valeur rapportée.
- Données de traction, de déchirure, d'impact ou de perforation pertinentes pour le risque ; méthode de scellage, conditions de scellage, force, variabilité et mode de défaillance.
- Valeurs de retrait libre dans les sens machine (MD) et travers (TD) avec le temps et la température ; données de force de retrait sous contrainte lorsque la déformation est importante.
- Voile et brillance avec la méthode et la géométrie indiquées, ainsi que les critères d'apparence de l'emballage fini.
- Identification claire des valeurs typiques par rapport aux limites de spécification garanties.
- Documents de conformité spécifiques au produit et au marché le cas échéant, ainsi qu'un support pour les rouleaux d'échantillons et les essais en ligne.
Les normes définissent les procédures d'essai. Elles ne déterminent pas la résistance minimale, le voile maximal, la déformation acceptable ou le taux de production requis par l'acheteur. Placer ces limites dans le plan d'approbation.
Foire aux questions
Le film rétractable réticulé est-il toujours plus résistant que le film non réticulé ?
Non. Un grade réticulé nommé peut présenter des valeurs plus élevées dans certains essais sélectionnés, mais la “ résistance ” couvre plusieurs propriétés non équivalentes. Comparer le grade exact, l'épaisseur réelle, la direction MD ou TD, le conditionnement et la méthode. La traction, la déchirure par propagation, l'impact de fléchette, l'impact total, la perforation et la force de scellage répondent à des questions différentes.
Le film réticulé peut-il toujours être réduit en épaisseur (downgauging) ?
Non. Une ténacité accrue peut créer une opportunité utile de réduction d'épaisseur, mais l'épaisseur inférieure doit préserver le rendement d'emballages acceptés. Vérifier les scellages, le retrait, l'apparence, la manutention, la protection en distribution, la fenêtre opératoire, le rendement en rouleaux, les rejets et le coût total. Il n'existe pas de réduction d'épaisseur sûre universelle.
Le film réticulé nécessite-t-il plus de chaleur dans le tunnel ?
Pas nécessairement. La demande de chaleur dépend du grade exact, de l'épaisseur, de la conception du tunnel, du flux d'air, de la vitesse du convoyeur, de la perforation, de la géométrie de l'emballage et de l'apparence souhaitée. Utiliser les recommandations de départ du fournisseur, puis cartographier la fenêtre opératoire. Ne pas attribuer une règle de température unique à l'une ou l'autre catégorie.
Quel film est le meilleur pour les produits pointus ou irréguliers ?
Le film réticulé est souvent le premier candidat le plus judicieux car certains grades sélectionnés ciblent les formes exigeantes et le risque de perforation. Ce n'est pas obligatoire. Localiser les véritables points de contrainte, comparer les épaisseurs appropriées, inspecter le placement des scellages et effectuer un essai de manutention ou un essai de distribution représentatif avant approbation.
Le film rétractable non réticulé est-il plus recyclable ?
Cela ne peut pas être conclu à partir du seul statut de réticulation. Le Guide de conception APR évalue l'emballage dans le contexte de la conception complète et de la filière de recyclage. La construction, les attaches, les encres, les étiquettes, la collecte, le tri, le retraitement, l'acceptation et les marchés finaux peuvent tous avoir une importance. Évaluer l'emballage exact sur son marché de destination et éviter une déclaration de recyclabilité.
conclusion inconditionnelle.
Quelles données les fournisseurs doivent-ils fournir pour une comparaison équitable ?.
Demander l'identité exacte du grade et du lot, la construction, l'épaisseur et les dimensions, les méthodes d'essai et leurs éditions, les données MD/TD, le conditionnement et les réglages d'essai, les valeurs typiques par rapport aux limites de spécification, les preuves de conformité applicables et le support d'essai. Si la base d'une valeur est manquante, la traiter comme non comparable jusqu'à clarification.
Choisir par adéquation vérifiée, pas uniquement par l'étiquette.
Le film réticulé est un candidat de départ solide pour les géométries exigeantes, les abus, les conditions de scellage variables ou un essai de réduction d'épaisseur soigneusement contrôlé. Le film non réticulé peut être le meilleur choix lorsqu'un grade standard répond déjà aux exigences d'emballage, de ligne, d'apparence, de protection et de coût. Aucune étiquette ne constitue une approbation.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German