
El film retráctil entrecruzado es a menudo el candidato inicial más resistente para envases exigentes, pero no es automáticamente el mejor film. El film no entrecruzado puede ser totalmente adecuado para productos rutinarios, líneas estables o envases sensibles a la distorsión. Por lo tanto, la comparación útil no es solo la etiqueta. Los compradores deben comparar un grado y calibre exactos mediante rendimiento mecánico,, el comportamiento de sellado, la respuesta de retracción, la óptica, la ventana operativa y el costo total por envase aceptado—y luego confirmar el resultado en el producto y equipo previstos.
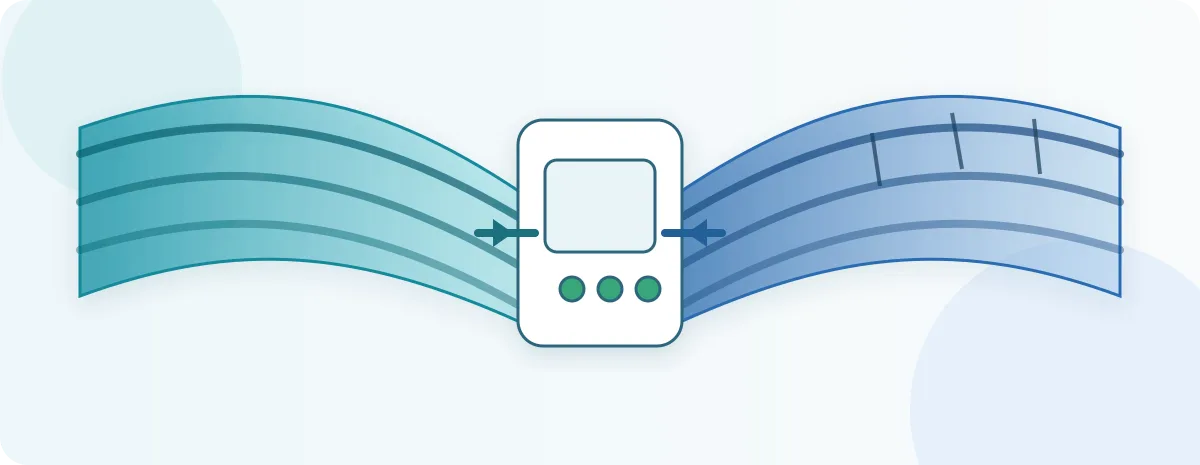
Qué Significa el Entrecruzamiento en el Film Retráctil de Poliolefina
Para el contexto normativo, consulte la guía de envasado de alimentos de la FDA de EE. UU. antes de aprobar un uso previsto en contacto con alimentos.
En este artículo, ambas opciones son película de contracción de poliolefina familias de films destinadas a aplicaciones de envasado comparables. El entrecruzamiento describe un cambio adicional en la red polimérica. No identifica cada capa de resina, aditivo, condición de orientación, tratamiento superficial,, ni valor de rendimiento en el film terminado. Esas variables siguen siendo parte de la especificación del grado.
Cómo la irradiación puede crear enlaces entre cadenas poliméricas
Los productores industriales de films pueden exponer una estructura polimérica a radiación ionizante, como un haz de electrones. La energía crea sitios reactivos en el polímero. Algunos sitios forman enlaces entre cadenas vecinas, produciendo una red inter-cadena. El Organismo Internacional de Energía Atómica describe esto como una red tridimensional creada por enlace directo entre cadenas poliméricas.
Esa red puede cambiar cómo.
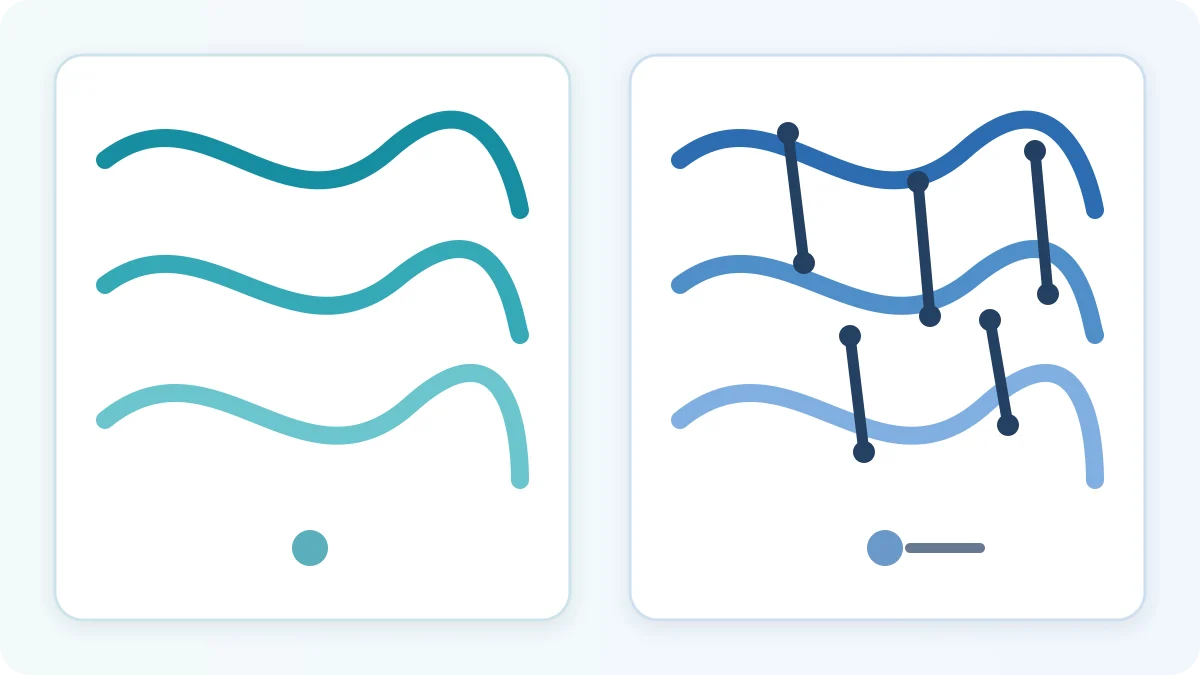
Qué significa no entrecruzado—y qué no le indica
No entrecruzado generalmente significa que el film no ha recibido el paso de entrecruzamiento intencional utilizado para el grado de comparación. No significa que el film sea un material de una sola capa, débil, lento, opaco o de baja calidad. Un film estándar puede utilizar múltiples capas, resinas seleccionadas, orientación controlada, sistemas de deslizamiento y diseño de sellante.
La definición negativa también dice poco sobre el calibre, la fuerza de retracción, la retracción libre, la iniciación de sellado, resistencia al impacto, ni la óptica. Esos valores deben provenir del grado específico, medidos con métodos y condiciones declarados. Solicite a los proveedores que describan la construcción a un nivel comercialmente apropiado y que proporcionen datos específicos del grado. Si dos ofertas difieren en la familia de resinas, la estructura de capas, el calibre o la aplicación prevista, la comparación no es una prueba limpia del entrecruzamiento únicamente.
Film Retráctil Entrecruzado vs. No Entrecruzado de un Vistazo
La tabla muestra tendencias útiles de selección, no reglas categóricas garantizadas. Un grado estándar de alto rendimiento puede superar a un grado entrecruzado inadecuado en una línea particular. Utilice cada fila para decidir qué evidencia del proveedor o medición de prueba se necesita.
| Eje de comparación | Film entrecruzado: hipótesis inicial útil | Film no entrecruzado: hipótesis inicial útil | Qué verificar |
|---|---|---|---|
| Tolerancia al abuso | A menudo preseleccionado para bordes afilados, cargas pesadas, punciones repetidas o manipulación brusca | A menudo adecuado cuando la geometría del producto y el abuso en distribución son moderados | Calibre exacto, método de punción o impacto, y fallas en pruebas de envase |
| Ventana operativa de sellado | Grados seleccionados pueden tolerar condiciones de sellado variables o exigentes | Grados estándar seleccionados pueden operar rápidamente con tiempo de permanencia corto y sellos fuertes | Temperatura de sellado, presión, tiempo de permanencia, enfriamiento, fuerza y modo de falla |
| Comportamiento de contracción | Puede soportar formas exigentes o mayor latitud de procesamiento en un grado específico | Puede ser suficiente para envases estables; grados especiales pueden ofrecer baja fuerza de contracción | Retracción libre, fuerza restringida, distorsión, temperatura y tiempo |
| Óptica | Alta claridad y brillo disponibles en grados específicos | Alta claridad y brillo también disponibles en grados específicos | Mismo calibre, método de turbidez, geometría de brillo y condición de superficie |
| El Downgauging | La tenacidad puede crear una oportunidad de prueba a menor calibre | Los grados estándar livianos también pueden ser económicos | Producción aceptada, protección, rendimiento de rollo, rechazos y daños |
| Ajuste a la línea | Un candidato fuerte para operaciones de alto riesgo o variables | Un candidato fuerte para aplicaciones probadas y estables | Selladora real, túnel, velocidad, flujo de aire, perforación y estado de mantenimiento |
La diferencia práctica es el nivel y tipo de capacidad disponible en una formulación específica. Ninguna categoría elimina la necesidad de comparar lo comparable. Las tablas del proveedor deben utilizar las mismas unidades, métodos de prueba, direcciones del material, base de calibre y acondicionamiento siempre que sea posible.
Resistencia, Resistencia a la Punción e Integridad del Sello
“Más resistente” es demasiado amplio para la aprobación de un film. Estirar una muestra, propagar un desgarro, iniciar daño por impacto y separar un sello son eventos diferentes. Cada uno requiere una prueba apropiada y una interpretación a nivel de envase.
Tenacidad del cuerpo del film: punción, desgarro e impacto
ASTM D882 aborda las propiedades de tracción de láminas plásticas delgadas. Los resultados dependen del espesor de la muestra, la preparación, la velocidad de prueba, la separación de las mordazas y la dirección. ASTM D1922 mide la propagación resistencia al desgarro, no la fuerza necesaria para crear el corte inicial ni la tenacidad total del envase. Los resultados en MD y TD deben permanecer separados.
Los métodos de impacto también responden a diferentes preguntas. ASTM D1709 reporta la masa del dardo asociada con la falla del 50% de las muestras bajo un método definido. El Método A y el Método B no son intercambiables. ASTM D4272 mide la energía absorbida a través del impacto y la falla, por lo que no debe presentarse como un número equivalente.
Para una comparación justa de grados, registre el espesor real y pruebe los films en la misma dirección bajo las mismas condiciones. Luego conecte los resultados de laboratorio con la falla observada en uso. Una esquina afilada de cartón puede provocar punción local. Una muesca cerca del sello puede convertirse en un desgarro propagado. Un multipack caído puede generar cargas de impacto y sellado simultáneamente. Ningún valor único predice los tres.
Comportamiento del sello: resistencia, consistencia y modo de falla
El cuerpo de un film puede sobrevivir a la manipulación mientras su sello falla. Por el contrario, una alta fuerza de pelado puede ocultar una falla indeseable en el film adyacente al sello. ASTM F88/F88M mide la fuerza requerida para separar un sello de material flexible y exige que se registre el modo de falla. La técnica de prueba debe mantenerse consistente porque el soporte de la muestra y la geometría de pelado afectan el resultado.
Construya un estudio de sellado en torno al proceso real. Registre la temperatura de sellado, el tiempo de permanencia, la presión, la condición de las mordazas, el enfriamiento, la velocidad de línea, el ancho de la muestra, la velocidad de tracción, el acondicionamiento y el modo de falla. Muestree a lo largo de la ventana operativa esperada, no solo en el ajuste óptimo. Compare la fuerza promedio y la variación, luego inspeccione pelado, falla cohesiva, desgarro junto al sello, quemado, canales o contaminación.
ASTM proporciona un método, no un límite de aceptación universal. El comprador debe establecer límites a partir de la masa del envase, la manipulación, las expectativas de apertura, los peligros de distribución y el riesgo de calidad. El film preferido es aquel que permanece repetidamente dentro de esa ventana específica de la aplicación.
Respuesta de Retracción, Óptica y Comportamiento en Línea de Envasado
El porcentaje de retracción, la fuerza, la apariencia y el comportamiento en máquina interactúan. Un film que se ve excelente en un baño de laboratorio sin restricción puede distorsionar un producto flexible o comportarse de manera diferente en un túnel con flujo de aire desigual. Apruebe estos atributos como un sistema.
Fuerza de retracción, retracción libre y distorsión del producto
La retracción libre y la fuerza de retracción no son sinónimos. ASTM D2732 determina el cambio dimensional lineal sin restricción de un film plástico a una temperatura especificada. Ayuda a describir cuánto puede contraerse una muestra cuando es libre de moverse. ASTM D2838 aborda la tensión de retracción y la tensión de liberación de orientación bajo restricción.
Registre la temperatura, el tiempo de exposición, la dirección MD y TD, la preparación de la muestra y el procedimiento. Un mayor porcentaje de contracción libre no crea automáticamente un mejor empaque. La película debe tensar la red hacia la forma deseada sin aplastar bandejas, curvar cartón, doblar componentes delicados ni crear tensión excesiva en los bordes. Los productos sensibles a la distorsión pueden necesitar un grado con fuerza de contracción deliberadamente menor, incluso cuando se disponga de un grado más resistente.
Claridad, turbidez, brillo y efectos de calibre
La claridad se utiliza a menudo como un término comercial amplio. Una comparación controlada debe separar turbidez, brillo, defectos visibles, arrugas y presentación de impresión. La norma ASTM D1003 cubre la turbidez y la transmitancia luminosa para plásticos transparentes. La norma ASTM D2457 cubre el brillo especular en geometrías definidas. Un resultado de turbidez y un resultado de brillo no son intercambiables.
Compare muestras al mismo calibre real con el mismo método de medición y orientación de superficie. La delgadez puede afectar el manejo y la apariencia final incluso cuando el sistema de resina no cambia. También inspeccione el empaque terminado bajo iluminación acordada. La óptica de laboratorio no puede representar completamente arrugas, orejas de perro, sellos, patrones de perforación, rozaduras o el efecto visual de la tensión de la película sobre gráficos impresos.
Configuración de selladora y túnel, rendimiento y residuos
Comience con la configuración calificada actual y una máquina mantenida. Luego registre los cambios en lugar de confiar en una afirmación genérica de “más calor” o “menos calor”.
- Registre la temperatura o potencia de la selladora, el tiempo de permanencia, la presión, la condición de la cuchilla o alambre, el enfriamiento y la tensión de la película.
- Registre las temperaturas de las zonas del túnel, la velocidad del transportador, la dirección del flujo de aire, la posición de las compuertas y el espaciado del producto.
- Cuente los paquetes aceptados, el desperdicio de arranque, las perforaciones, los sellos débiles o abiertos, las arrugas, las orejas de perro, la distorsión y el retrabajo.
- Registre el seguimiento de la película, la estática, el rendimiento de la perforación, la duración del cambio, las paradas y los depósitos en los componentes de sellado.
- Conserve muestras de la operación normal y de los extremos de la ventana operativa aceptable.
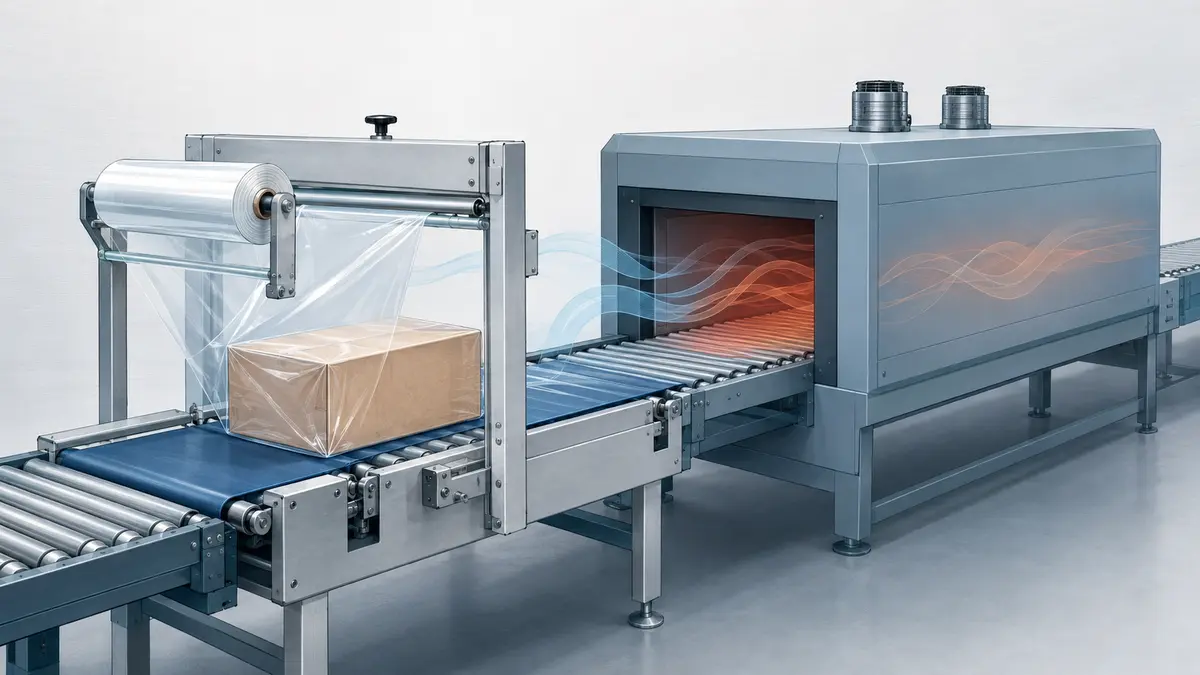
El exceso de calor en el túnel, el flujo de aire deficiente, la perforación incorrecta, la tensión inestable o las piezas de sellado desgastadas pueden parecer un problema de la película. Corrija las fallas evidentes del equipo antes de declarar que cualquiera de las categorías no es adecuada. Una ventana operativa más amplia solo es valiosa cuando el grado objetivo la demuestra en la línea del comprador.
Cuando la película de contracción reticulada es el mejor punto de partida
La película reticulada merece prioridad cuando el costo o la frecuencia de falla del empaque es alto y un proveedor ofrece un grado diseñado para ese riesgo. Es una decisión de lista corta, no una decisión de aprobación.
Productos de alto riesgo y líneas de alta producción
Utilice la siguiente matriz para traducir una señal de riesgo en una acción de prueba.
| Condición observada | Por qué un grado reticulado puede ser preseleccionado primero | Evidencia de prueba requerida | Importante: Límite |
|---|---|---|---|
| Esquinas afiladas o puntos de contacto irregulares | Mayor tolerancia al abuso puede reducir la iniciación local de perforaciones o desgarros | Conteo de fallas por ubicación, muestras retenidas, verificación de impacto o distribución | La geometría y el calibre aún controlan la concentración de tensión |
| Paquetes múltiples pesados | Cargas más altas pueden combinar tensión del cuerpo de la película y del sello | Modo de falla del sello, prueba de elevación/manipulación, simulación de distribución | Una película fuerte no repara un sello de tamaño insuficiente |
| Perforaciones frecuentes o sellos variables | Un grado específico puede ofrecer una ventana de sellado demostrada más amplia | Mapa de ventana a través de velocidad, permanencia, temperatura y presión | Diagnostique primero la condición de las mordazas y la tensión |
| Línea de alta producción con paradas costosas | Mayor latitud de procesamiento o un calibre validado más bajo pueden mejorar la producción | Paquetes aceptados por hora, paradas, desperdicio, cambios de rollo | La alta velocidad por sí sola no requiere reticulación |
| Daño actual del paquete o fallas en campo | Mayor tenacidad puede abordar una falla identificada del cuerpo de la película | Evidencia de causa raíz y prueba de transporte representativa | La película no puede corregir toda causa de producto o máquina |
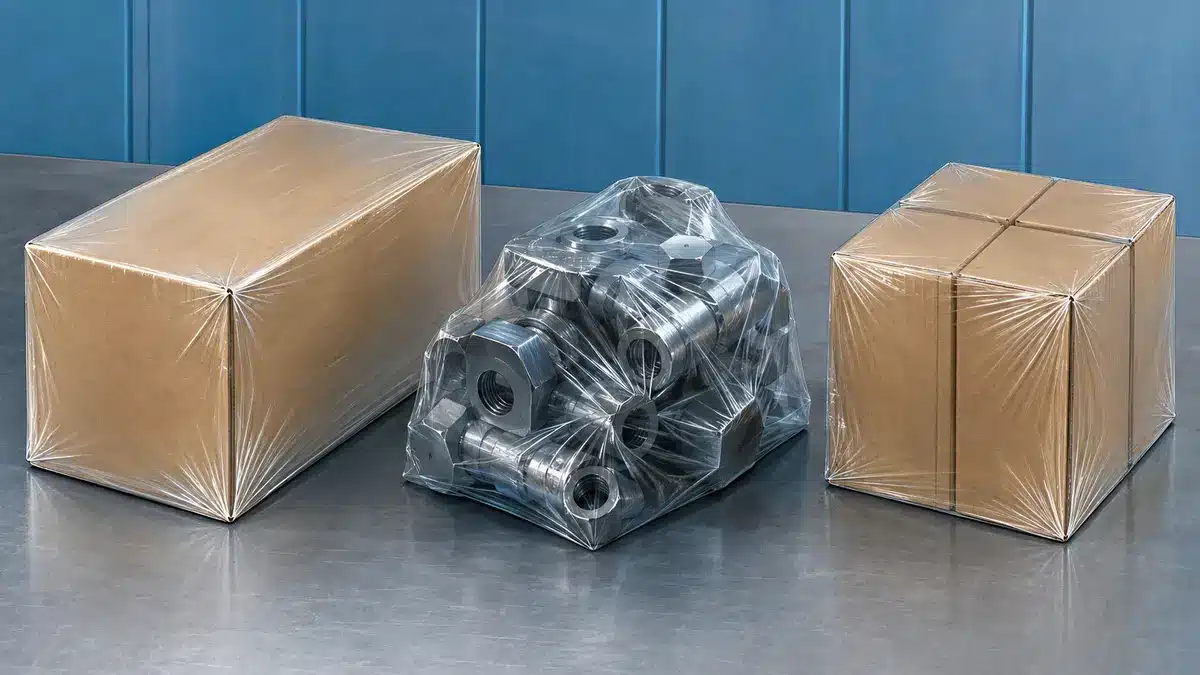
La película reticulada también es un primer ensayo razonable cuando el comprador desea explorar la reducción de calibre sin renunciar a la protección. El calibre más bajo aún debe cumplir con los criterios de sello, contracción, apariencia, manejo y distribución. No trate la declaración amplia de cartera de un proveedor como prueba para cada grado reticulado.
Cuando la película de contracción no reticulada puede ser la mejor opción
La película estándar debe permanecer en la lista corta cuando la aplicación es predecible y el rendimiento requerido ya se logra. Comprar más capacidad de la que el empaque utiliza puede agregar trabajo de calificación sin mejorar la producción aceptada.
Productos estándar, equipos existentes y disciplina de costos
Un grado no reticulado puede ser el mejor primer ensayo cuando los productos tienen geometría suave, masa moderada, exposición limitada al abuso y dimensiones de empaque estables. También puede adaptarse a una línea establecida con una ventana operativa documentada y baja tasa de rechazo. Es importante destacar que un grado estándar aún puede estar diseñado para operación de alta velocidad, tiempo de sellado corto, sellos fuertes y buena óptica. Esas son afirmaciones de grado a verificar, no propiedades exclusivas de ninguna categoría.
Mantenga el candidato estándar cuando pase estas verificaciones:
- La película actual no muestra fallas recurrentes de perforación, impacto, desgarro o sello.
- La selladora y el túnel funcionan de manera consistente a la producción requerida sin una ventana estrecha o inestable.
- Se cumplen los límites de apariencia, contracción, distorsión y manejo al calibre propuesto.
- Las pruebas de distribución y el historial de campo muestran protección adecuada.
- El costo por paquete aceptado es competitivo después de contabilizar desperdicio, tiempo de inactividad, mano de obra, energía y daños.
Para bandejas delicadas, productos de papel o componentes fácilmente distorsionables, especifique directamente la baja fuerza de contracción requerida. No asuma que lo no reticulado significa automáticamente menor fuerza. Apruebe el grado específico en el producto real.
Compare el costo total del empaque, no solo el precio de la película
El precio del rollo es un insumo, no el resultado económico. El calibre, dimensiones del rollo, el rendimiento, los cambios, el desperdicio, la velocidad, la energía, el retrabajo y los daños pueden revertir una aparente ventaja de precio. Compare candidatos bajo el mismo límite contable y período de producción representativo.
Un modelo de costo por paquete aceptado
Utilice este modelo simbólico:
Costo por paquete aceptado = (película consumida + mano de obra operativa directa + costo de cambio + costo de tiempo de inactividad + desperdicio y retrabajo + energía atribuible + daños o devoluciones relacionados con el empaque) ÷ paquetes aceptados producidos
Defina cada variable antes de la prueba. La película consumida debe provenir del uso real del rollo o de longitud y ancho verificados, no solo del conteo nominal de paquetes. El costo de cambio puede incluir producción perdida y mano de obra. El tiempo de inactividad necesita una regla de costeo acordada. La energía debe incluirse solo cuando pueda medirse o estimarse de manera consistente. Los daños y devoluciones necesitan un límite causal y temporal claro.
El denominador son paquetes aceptados, no ciclos totales. Los paquetes rechazados consumieron material y tiempo de máquina pero no crearon producción utilizable. Reporte el desperdicio de arranque por separado para que una demostración corta no lo oculte.
Los calibres más delgados pueden aumentar el rendimiento por área. Los rollos más largos pueden reducir los cambios de rollo. Ninguno garantiza un costo total más bajo. Una película más delgada que crea sellos débiles, distorsión o más daños en campo puede ser más costosa. Una película de mayor precio puede ser económica si las ganancias medidas de tiempo de actividad o protección superan su prima. Utilice los datos de producción del comprador; los estudios de caso del proveedor son hipótesis, no pronósticos de ahorro.
Cómo validar una película de contracción antes de aprobarla
La aprobación debe combinar evidencia controlada de línea, datos de laboratorio conscientes del método y documentación de adquisiciones. Defina los criterios de aprobación/rechazo antes de ver el resultado. De lo contrario, los equipos pueden mover inconscientemente los objetivos hacia el proveedor preferido.
Ejecutar una prueba controlada de máquina y empaque
- Congelar la línea base. Registrar el grado actual, lote, calibre real, dimensiones del rollo, configuración del producto, condición de la máquina, ajustes, producción, defectos, desperdicio y predefinidos.
- Confirmar la comparabilidad. Igualar el ancho y la aplicación prevista. Documentar la construcción, calibre nominal, espesor medido, lote, almacenamiento y acondicionamiento para cada candidato.
- Cambiar una variable de material a la vez. Partir de un ajuste seguro recomendado por el proveedor y luego mapear la ventana operativa manteniendo estables el producto, los operadores, el patrón de empaque y las reglas de inspección.
- Medir tanto los resultados del proceso como los del empaque. Contar la producción aceptada, rechazos, interrupciones, cambios de rollo, fallas de sellado, perforaciones por quemado, arrugas, distorsión, problemas ópticos y daños en el cuerpo de la película.
- Desafiar el empaque. Realizar las verificaciones pertinentes de manejo, impacto, punta afilada, distribución, envejecimiento o ambientales. Usar el mismo protocolo para cada candidato.
- Revisar el costo total y el riesgo. Calcular el costo por empaque aceptado, examinar los modos de falla y documentar cualquier compensación. Repetir si la corrida fue demasiado corta o no representativa.
Conservar muestras retenidas y observaciones crudas. Un solo empaque atractivo fabricado con un ajuste afinado no es suficiente para establecer una ventana de producción robusta.
Especificar pruebas, condiciones y evidencia para la solicitud de cotización (RFQ)
Los informes de laboratorio solo son comparables cuando su base es visible. ASTM D618 proporciona prácticas de acondicionamiento para plásticos. ASTM D6988 aborda la determinación de espesor para especímenes de película. Estos controles importan porque el calibre y el acondicionamiento pueden alterar los resultados mecánicos.
Solicitar lo siguiente en la RFQ o en la hoja de comparación técnica:
- Fabricante, grado exacto, descripción de la construcción, identidad del lote o partida, fecha de producción y uso previsto.
- Calibre nominal y tolerancia, método de medición del espesor, ancho, largo, núcleo, dirección de bobinado,, diámetro máximo del rollo y política de empalmes.
- Método de prueba y edición, dirección del espécimen, acondicionamiento, temperatura, humedad, velocidad y unidades para cada valor reportado.
- Datos de tensión, desgarro, impacto o punción relevantes al riesgo; método de sellado, condiciones de sellado, fuerza, variabilidad y modo de falla.
- Valores de contracción libre en MD y TD con tiempo y temperatura; datos de fuerza de contracción restringida cuando la distorsión sea relevante.
- Turbidez y brillo con el método y la geometría indicados, más criterios de apariencia del empaque terminado.
- Identificación clara de los valores típicos frente a los límites de especificación garantizados.
- Documentos de cumplimiento específicos del producto y del mercado cuando se requieran, más soporte de rollos de muestra y pruebas de línea.
Las normas definen procedimientos de prueba. No deciden la resistencia mínima del comprador, la turbidez máxima, la distorsión aceptable ni la tasa de producción requerida. Coloque esos límites en el plan de aprobación.
Preguntas Frecuentes
¿La película termocontraíble reticulada es siempre más resistente que la no reticulada?
No. Un grado reticulado con nombre específico puede tener valores más altos en pruebas seleccionadas, pero la “resistencia” abarca varias propiedades no equivalentes. Compare el grado exacto, el calibre real, la dirección MD o TD, el acondicionamiento y el método. La tensión, el desgarro por propagación, el impacto de dardo, el impacto total, la punción y la fuerza de sellado responden a preguntas diferentes.
¿Se puede reducir siempre el calibre de la película reticulada?
No. Una tenacidad adicional puede crear una oportunidad útil de reducción de calibre, pero el calibre inferior debe preservar la producción de empaques aceptados. Verifique sellos, contracción, apariencia, manejo, protección en distribución, ventana operativa, rendimiento del rollo, rechazos y costo total. No existe una reducción de calibre segura universal.
¿La película reticulada requiere más calor en el túnel?
No necesariamente. La demanda de calor depende del grado exacto, el calibre, el diseño del túnel, el flujo de aire, la velocidad del transportador, la perforación, la geometría del empaque y la apariencia deseada. Use la guía inicial del proveedor y luego mapee la ventana operativa. No asigne una regla de temperatura única a ninguna de las categorías.
¿Qué película es mejor para productos afilados o irregulares?
La película reticulada suele ser el primer candidato más sensato porque los grados seleccionados están diseñados para formas exigentes y riesgo de punción. No es obligatorio. Ubique los puntos de tensión reales, compare calibres adecuados, inspeccione la colocación de los sellos y realice una prueba representativa de manejo o Registro conjunto: capturar la masa de película base y del candidato, base de costo entregado, configuraciones, revoluciones, mediciones de contención, roturas, tiempo de inactividad, reenvolturas, defectos, configuración de prueba, resultado de aprobado/fallido y desviaciones. antes de la aprobación.
¿La película termocontraíble no reticulada es más reciclable?
Eso no puede concluirse únicamente a partir del estado de reticulación. La Guía de Diseño APR evalúa el empaque en el contexto del diseño completo y la vía de reciclaje. La construcción, los aditamentos, las tintas, las etiquetas, la recolección, la clasificación, el reprocesamiento, la aceptación y los mercados finales pueden ser relevantes. Evalúe el empaque exacto en su mercado de destino y evite una declaración de reciclabilidad.
¿Qué datos deben proporcionar los proveedores para una comparación justa?
Solicite el grado exacto y la identidad del lote, la construcción, el calibre y las dimensiones, los métodos de prueba y sus ediciones, los datos MD/TD, el acondicionamiento y los ajustes de prueba, los valores típicos frente a los límites de especificación, la evidencia de cumplimiento aplicable y el soporte de pruebas. Si falta la base de un valor, trátelo como no comparable hasta que se aclare.
Elegir por ajuste verificado, no solo por la etiqueta
La película reticulada es un candidato inicial sólido para geometrías exigentes, abuso, condiciones de sellado variables o una prueba cuidadosamente controlada de reducción de calibre. La película no reticulada puede ser la mejor opción cuando un grado estándar ya cumple con los requisitos de empaque, línea, apariencia, protección y costo. Ninguna etiqueta es una aprobación.
Defina primero los riesgos de falla y los límites de aceptación. Compare grados exactos con los mismos métodos, base de calibre, producto, equipo y límite contable. Luego apruebe la película que produzca sellos estables, contracción y óptica aceptables, productos protegidos, rendimiento confiable y el costo más bajo defendible por empaque aceptado.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German