
Película de CPP puede ser eficaz banda de empaque flexible, capa sellante, sustrato metalizado o capa interna especializada, pero solo cuando su grado y función asignada coinciden con el producto, el laminado, la línea de llenado, el entorno de distribución y el mercado objetivo. La tarea práctica no es preguntar si el CPP es el “mejor”. Es definir las funciones del empaque, seleccionar una familia de grados adecuada, solicitar evidencia comparable de proveedores y validar la película mediante ensayos de laboratorio, conversión, máquina y empaque terminado antes de la aprobación.
¿Qué son las películas de CPP—y qué cambia la colada?
Para conocer los antecedentes de los polímeros, consulte el NIH PubChem Descripción general del polipropileno antes de comparar las afirmaciones sobre la película terminada.
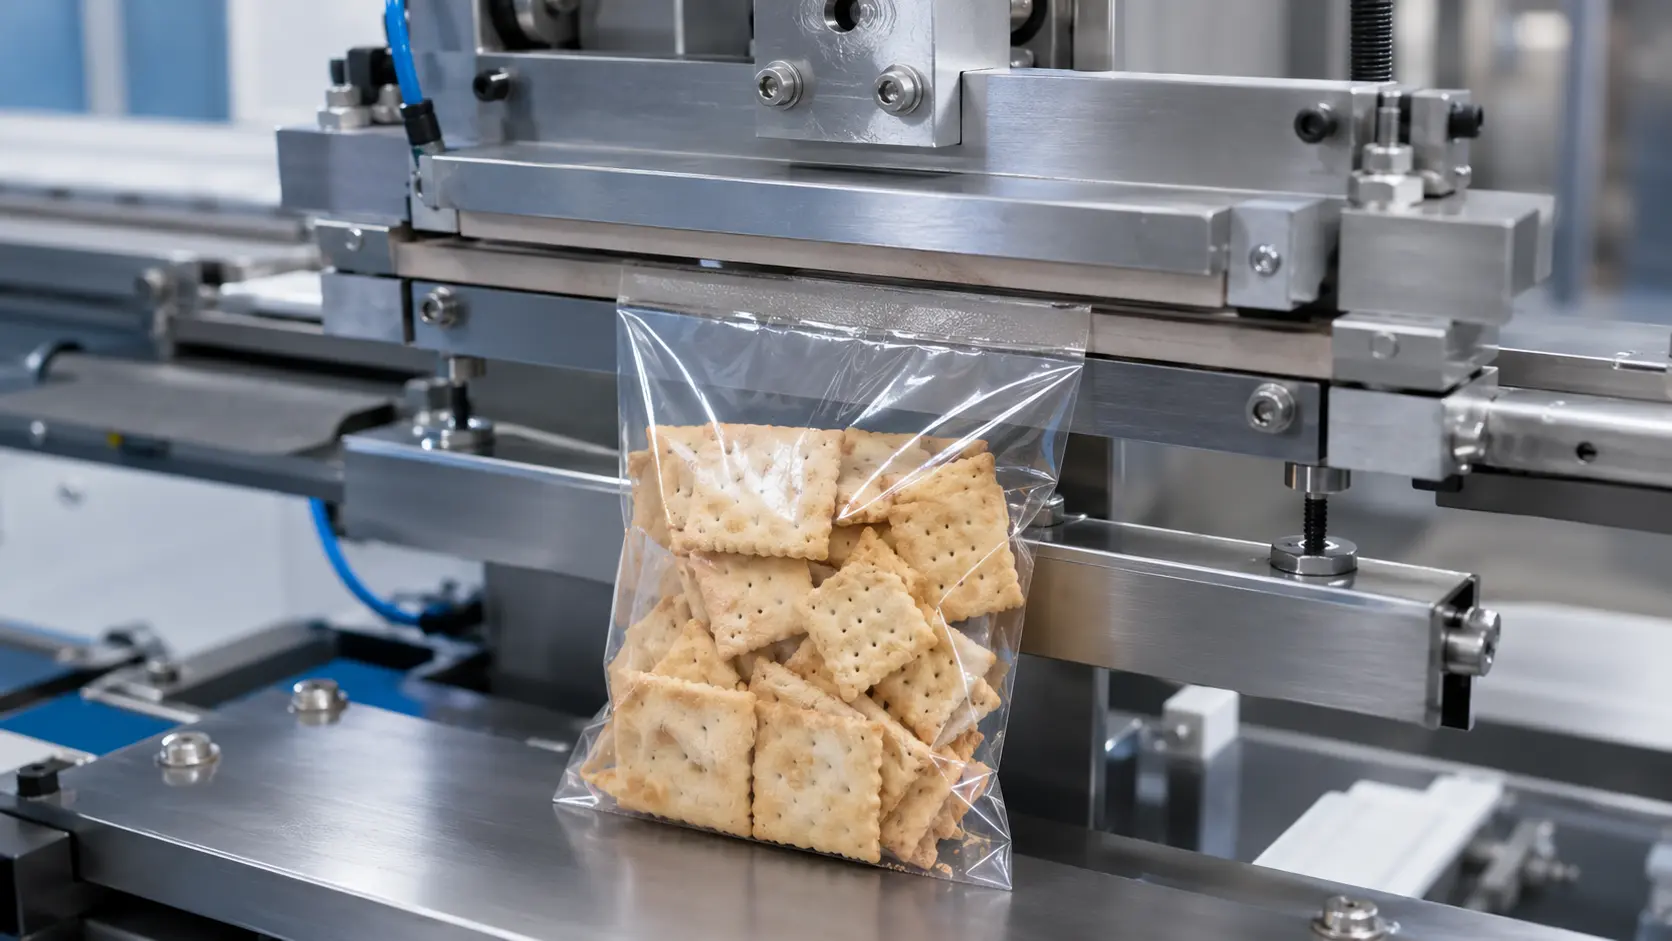
CPP significa fundido (cast) fundido película. En un proceso típico de película fundida, la formulación de polipropileno fundido sale de un dado plano, se deposita sobre un rodillo enfriado y se solidifica en una banda continua. La película final puede contener más de una capa coextruida y puede incluir modificadores de sellado, aditivos deslizantes o antibloqueo, pigmentos u otros componentes funcionales. Por lo tanto, “CPP” describe una familia de materiales y una ruta de fabricación, no una formulación fija ni una especificación de rendimiento.
A diferencia del BOPP, que se estira deliberadamente tanto en la dirección de la máquina como en la transversal, el CPP no está orientado biaxialmente. Esta diferencia ayuda a explicar por qué muchos grados de CPP se seleccionan donde importan la flexibilidad, la tolerancia al impacto, la conformabilidad o una función sellante, mientras que las películas orientadas se seleccionan a menudo donde importan la rigidez, estabilidad dimensional, o un rol de impresión exterior. Estas son tendencias, no garantías. El grado del polímero, el diseño de capas, el espesor, el enfriamiento, el paquete de aditivos, el tratamiento superficial, el acondicionamiento y el método de ensayo pueden cambiar materialmente el resultado.
La comparación correcta es consecuentemente entre grados nombrados bajo condiciones equivalentes. Un equipo de empaque no debe copiar un valor de tensión, turbidez, coeficiente de fricción, sellado o barrera de una descripción genérica de CPP a una especificación. Debe obtener la hoja de datos técnicos aplicable, anotar el método y las condiciones de la muestra, y verificar las propiedades que controlan el empaque previsto. El fundido establece un punto de partida útil; el grado terminado y el sistema de empaque determinan el rendimiento comercial.
Dónde encaja el CPP en un envase flexible
El CPP puede desempeñar varias funciones diferentes, y cada función crea una especificación diferente. Una banda clara de CPP puede formar una bolsa simple o envoltura cuando el producto necesita protección moderada y la película misma puede satisfacer las necesidades de conversión y sellado. En un laminado, el CPP frecuentemente sirve como sellante del lado del producto mientras que otra banda proporciona impresión, rigidez, resistencia al calor, o barrera adicional. Un grado de CPP metalizable puede llevar una capa de metal depositado. Una banda interna especializada puede diseñarse para funciones como sellado controlado, comportamiento antivaho o procesamiento térmico.
El rol asignado debe escribirse antes de que un comprador solicite un grado o espesor:
- Una banda independiente debe proporcionar por sí misma las funciones requeridas de manejo, apariencia, sellado, superficie y protección.
- Una capa sellante debe interactuar correctamente con la superficie de sellado opuesta, las mordazas de sellado, las condiciones de contaminación, la carga de llenado, el tiempo de enfriamiento y la geometría del empaque.
- Una banda metalizada debe soportar la adhesión del metal y preservar la barrera requerida después de la conversión, flexión y formación de la bolsa.
- Una capa interna especializada debe estar respaldada por evidencia específica del grado para la función declarada y las condiciones completas de uso final.
¿Banda independiente, capa sellante o capa interna funcional?
Estos roles no son intercambiables. Una bolsa transparente independiente puede priorizar claridad, resistencia al bloqueo, comportamiento al desgarro y sellado sencillo. Una banda laminada para snacks puede usar CPP principalmente para la formación del sello y el hot tack, mientras que la banda exterior lleva impresión inversa y rigidez. Una bolsa procesada térmicamente puede requerir un grado de CPP apto para retort, adhesivo compatible, capas exteriores adecuadas, curado validado y pruebas térmicas del empaque completo. Un nombre de material no puede probar ese sistema.
Comience asignando responsabilidad para sellado, impresión, barrera, protección mecánica, exposición al calor y documentación regulatoria. El CPP es óptimo solo cuando sus responsabilidades son explícitas y las funciones restantes se asignan deliberadamente en otro lugar.
Traducir las tendencias de propiedades del CPP en requisitos de envasado
Las listas de propiedades se vuelven útiles solo después de traducirse en requisitos medibles de empaque y proceso. “Flexible”, por ejemplo, puede significar que una banda se conforma alrededor de un producto irregular, tolera impactos o proporciona una sensación más suave al tacto. No define automáticamente la resistencia a la punción, propagación del desgarro, comportamiento al agrietamiento por flexión o rendimiento en caída. Asimismo, “claro” no establece un valor aceptable de turbidez, objetivo de brillo, límite de defectos visuales o condición de envejecimiento.
Tendencias mecánicas y ópticas
Muchos grados de CPP son comparativamente flexibles y pueden mostrar una tenacidad útil para aplicaciones de sellante y bolsas. La evidencia relevante aún depende de la dirección de la muestra, el espesor, el acondicionamiento y el método. Los resultados de tracción deben identificar las direcciones de máquina y transversal; las pruebas de desgarro e impacto deben identificar el método seleccionado; la turbidez y el brillo deben identificar el estándar del instrumento y la preparación de la muestra. Los resultados obtenidos con diferentes métodos o espesores no deben colocarse en una simple tabla de ganador versus perdedor.
Las necesidades ópticas también pertenecen a la construcción completa. La impresión inversa, el adhesivo, la metalización, los recubrimientos y la exposición al calor pueden cambiar la apariencia de la banda convertida. Un rollo claro que se ve aceptable antes de la laminación puede no cumplir con el estándar del envase final después del curado, corte, sellado y distribución.
Realidad del sellado, tratamiento superficial, COF y barrera
El rendimiento del sellado depende de la formulación de la capa sellante y su superficie de contacto, no meramente de las letras CPP. La ventana operativa útil es una curva producida a través de temperatura, presión, tiempo de permanencia, enfriamiento, geometría de mordazas, velocidad de línea y contaminación realista, no un resultado único de fuerza máxima. ASTM F88/F88M-23 puede usarse para medir la resistencia del sellado, cuando la configuración de la muestra, la técnica de soporte, el modo de falla y la base de reporte están controlados; el comportamiento de hot tack requiere un método adecuado para el sello caliente y la carga de línea.
El tratamiento superficial y coeficiente de fricción son igualmente operativos. El tratamiento debe ser apropiado para la tinta, adhesivo, recubrimiento o metalización previstos y debe verificarse a la edad relevante. El COF debe acordarse por lado, dirección, acondicionamiento, método y rango de aceptación, porque un deslizamiento excesivo o insuficiente puede afectar el bobinado, el registro, la alimentación y el comportamiento en pila.
Las afirmaciones de barrera requieren la mayor moderación. El CPP claro no modificado a menudo se considera para aplicaciones sensibles a la humedad, pero la transmisión de oxígeno y vapor de agua nunca se prueba con esa declaración general. Los informes de OTR y WVTR necesitan la película o laminado exacto, espesor, lado de prueba, temperatura, humedad relativa, gas, unidad y método. La metalización u otra capa de barrera puede cambiar el rendimiento, pero la flexión, los orificios, los sellos y la geometría del envase pueden cambiarlo nuevamente.
Igualar la familia de grados de CPP al trabajo
Los nombres de familias de grados son etiquetas de selección útiles. No son predefinidos. Los compradores deben usarlos para solicitar el paquete técnico correcto y luego comparar grados nombrados bajo el resumen de aplicación y el plan de ensayos.
Grados claros de uso general y funcionales
Los grados claros de uso general pueden ser adecuados para bolsas simples, envolturas o capas sellantes de laminados cuando su óptica, comportamiento mecánico, tratamiento superficial,, deslizamiento, resistencia al bloqueo y respuesta de sellado cumplen con el proyecto. Los grados claros funcionales pueden apuntar a menor iniciación de sellado, mayor hot tack, comportamiento antivaho, pelado controlado, rendimiento antiestático u otras necesidades.
Cada modificador puede crear compensaciones. Los sistemas de deslizamiento y antibloqueo pueden afectar la óptica, el tratamiento, la impresión, la laminación o el sellado. Una menor tendencia a la iniciación de sellado no prueba por sí misma un hot tack adecuado o la la integridad del sellado. final. El comportamiento antivaho depende de la formulación, la humedad, la temperatura, el tiempo y el entorno alimentario. El comportamiento de fácil apertura depende de la interfaz completa del sello y del método de pelado. El proveedor debe identificar el grado, la construcción, la función prevista, los límites de almacenamiento, el método de ensayo y qué validación posterior sigue siendo necesaria.
Grados metalizables y aptos para retorta
Un grado de CPP metalizable está diseñado para aceptar una capa de metal depositado, pero el equipo de envasado aún debe especificar la adhesión del metal, la densidad óptica u otro control de deposición, el método y las condiciones de barrera, la durabilidad a la flexión, la sellabilidad y la compatibilidad del laminado. Deben evaluarse el rollo convertido y el envase terminado—no solo una muestra de película sin convertir.
El CPP apto para retort es otra familia especializada. La idoneidad no puede inferirse del comportamiento de fusión del polipropileno ni de la palabra “retort”. El grado exacto, el espesor, el diseño del sello, el adhesivo, la tinta, las bandas exteriores, el curado, la construcción de la bolsa, la temperatura del proceso, la presión, el tiempo, el enfriamiento, la química del producto y la documentación regulatoria importan. El procesamiento térmico puede exponer delaminación, distorsión, fluencia del sello, olor, extractables o cambios de barrera que no eran visibles en una prueba de película a temperatura ambiente. La aprobación pertenece por lo tanto a la estructura completa y Tratarlos como cambios registrados separados dentro de un plan de calificación. Establecer primero la línea base actual. Cuando se instale la película candidata, usar una condición de inicio compatible con el equipo y la película, luego ajustar una variable a la vez. Una configuración de preestiramiento que funciona para una película puede no ser válida para otra..
Diseñar el laminado en torno al rol asignado del CPP
Un laminado funciona dividiendo funciones entre capas e interfaces. El siguiente mapa de roles es una guía de diseño, no una lista de estructuras preaprobadas.
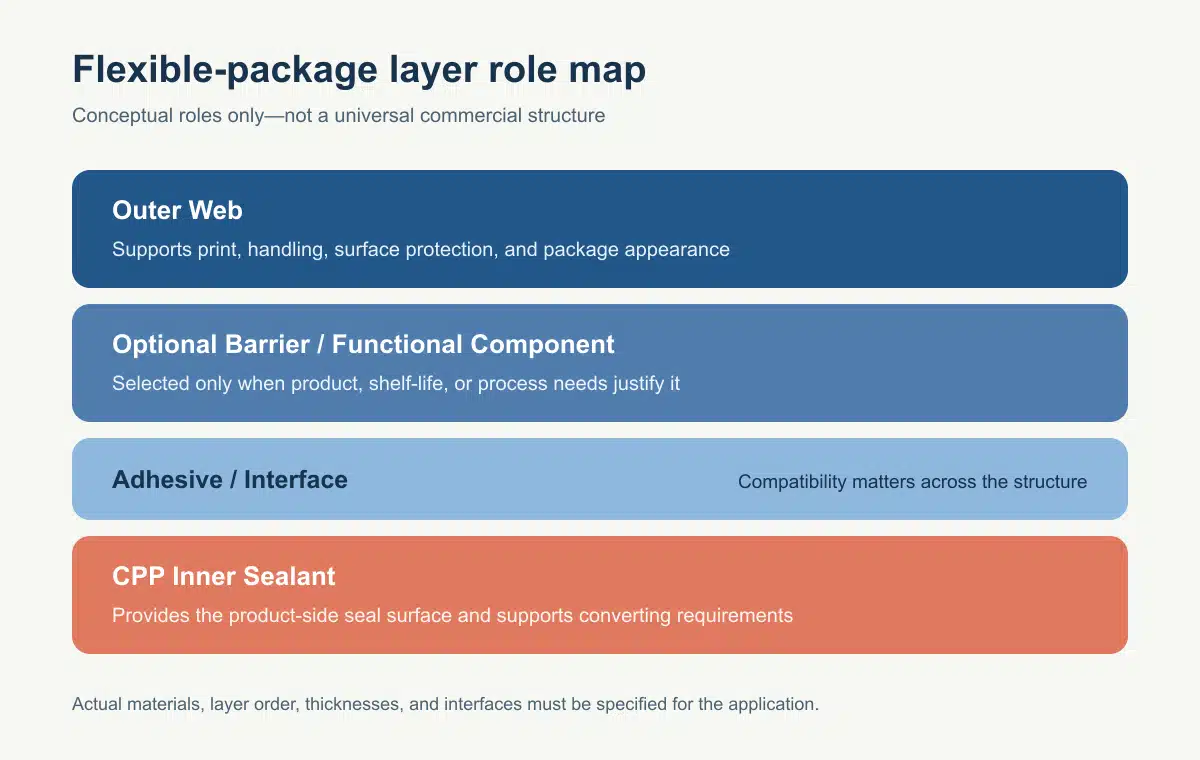
Responsabilidades de la banda exterior, componente de barrera, adhesivo y sellante
| Elemento | Responsabilidad típica | Evidencia a solicitar | Importante: Limitación |
|---|---|---|---|
| Banda exterior | Soporte de impresión, rigidez, protección contra abrasión, resistencia al calor, control dimensional | Datos del grado, tratamiento, prueba de impresión, resultados térmicos y mecánicos | Puede no proporcionar el sellado o la barrera requeridos |
| Componente de barrera | Controlar la transmisión de oxígeno, vapor de agua, aroma o luz | Informes de OTR/WVTR u otros relevantes con condiciones; datos de laminado flexionado cuando sea necesario | Un valor de película o capa depositada puede no representar el envase sellado |
| Tinta, imprimación, recubrimiento y adhesivo | Gráficos, compatibilidad de interfaz, formación de enlace, resistencia química y térmica | Declaraciones de compatibilidad del proveedor, peso de recubrimiento, condiciones de curado, evidencia de enlace y migración | Un curado o química incorrectos pueden comprometer toda la construcción |
| Banda interior de CPP | Superficie de contacto con el producto, respuesta de sellado, tenacidad, función de rol seleccionado | HDS del grado exacto, curva de sellado, adhesión en caliente, COF, tratamiento, archivos mecánicos y reglamentarios | No se puede asumir que el CPP proporciona todas las funciones de protección |
Una estructura BOPP/CPP, PET/CPP, PA/CPP, metalizada o que contenga lámina puede ser razonable en una aplicación definida, pero las abreviaturas omiten información crítica. Los grados y espesores de las capas, la posición de impresión, la química del adhesivo y el peso de recubrimiento, la preparación de la superficie, el tiempo de curado, el corte, el diseño de la bolsa y el uso final deben especificarse. Incluso un concepto totalmente de polipropileno necesita evaluación de tintas, adhesivos, recubrimientos, accesorios, recolección, clasificación y la guía de diseño de reciclaje aplicable antes de hacer una declaración de reciclabilidad.
La pregunta de diseño no es “¿Qué laminado común deberíamos copiar?” Es “¿Qué elemento posee cada requisito, y qué interfaces pueden fallar?” Esa pregunta produce una estructura comprobable en lugar de una promesa basada en el nombre del material.
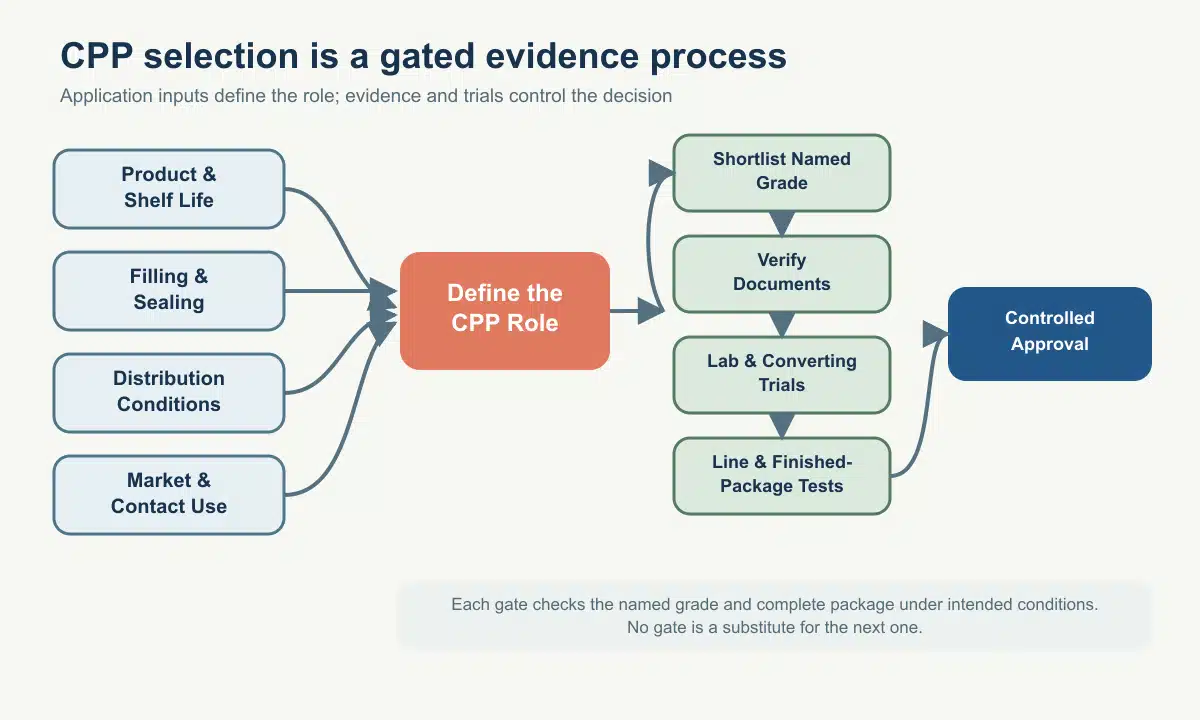
Elaborar el resumen de la aplicación antes de seleccionar la película
Un resumen de aplicación útil convierte el producto envasado y el proceso en requisitos que un proveedor de película, convertidor y envasador puedan interpretar de manera consistente. Comience con el producto: composición, contenido de aceite o aroma, sensibilidad a la humedad y al oxígeno, bordes afilados, temperatura de llenado, contaminación por partículas, masa de la porción y vida útil esperada. Luego defina el formato del envase, la geometría del sello, la impresión y apariencia, las tensiones de distribución, el clima de almacenamiento y el mercado de disposición final.
Entradas de producto, vida útil, línea, distribución y mercado
| Área de entrada | Preguntas a responder | Decisión resultante sobre CPP | Verificación necesaria |
|---|---|---|---|
| Producto y vida útil | ¿Qué causa el deterioro? ¿Qué período de protección y clima de almacenamiento se requieren? | CPP independiente, sellante de CPP con barrera separada, u otra ruta de material | Trabajo de barrera y vida útil específicos del producto |
| Llenado y sellado | VFFS, HFFS, bolsa preformada, tapa o envasado manual? ¿Qué tipo de mordaza, velocidad, carga de sellado y contaminación ocurren? | Formulación del sellante, espesor, COF, hot-tack y preselección de la ventana de sellado | Curvas de sellado en laboratorio seguidas de pruebas en línea |
| Exposición mecánica | ¿Hay bordes afilados, caídas, flexión, compresión o manipulación en congelación? | Requisitos de tenacidad, punzonado, desgarro y soporte del laminado | Pruebas de película y envase específicas por dirección y condición |
| Apariencia y conversión | ¿Transparente u opaco? ¿Impresión superficial o inversa? ¿Metalizado, recubierto, laminado o no laminado? | Objetivo óptico, lado de tratamiento, adhesión metálica y requisitos de unión | Pruebas de impresión, laminación, curado, corte y visuales |
| Uso en mercado y contacto | ¿Qué país, tipo de alimento, tiempo de contacto, temperatura y condición de uso repetido aplican? | Paquete de documentación y posibles restricciones de formulación | Declaraciones específicas del producto y evidencia de migración |
Para proyectos de contacto alimentario en EE. UU., 21 CFR 177.1520 describe condiciones para polímeros olefínicos listados, pero una entrada regulatoria para.
Completar este resumen antes de solicitar muestras evita el error común de comparar ofertas técnicamente diferentes bajo el mismo nombre.
Validar la película, el sellante, el laminado y el envase terminado
La validación debe pasar de una revisión de evidencia de bajo costo a pruebas cada vez más realistas. Los criterios de aceptación, la identidad de la muestra, los métodos, las condiciones, las partes responsables y las reglas de control de cambios deben acordarse antes de que comience la prueba.
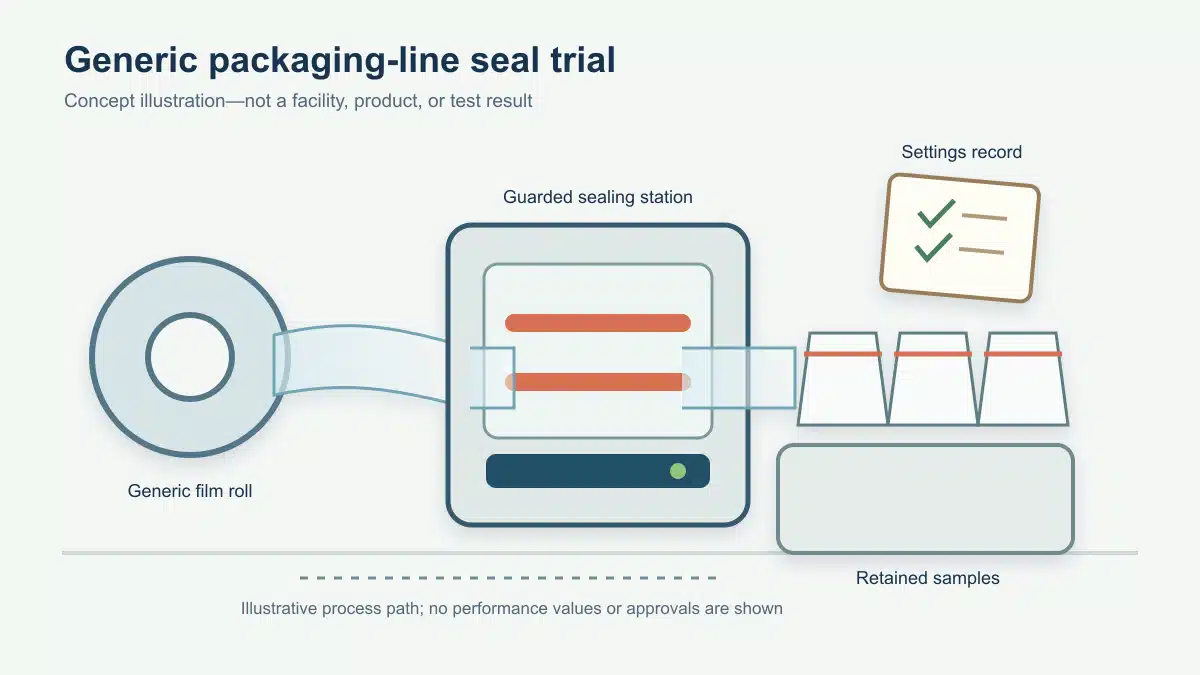
- Confirmar el grado exacto, la construcción de capas, el espesor, el lado de tratamiento, las funciones de los aditivos, la geometría del rollo, el lote de producción, la condición de almacenamiento y la revisión del documento.
- Revisar la documentación técnica aplicable, de contacto alimentario, migración y sostenibilidad según el mercado y uso previstos. Registrar lo que cada documento no cubre.
- Probar las propiedades de la película y el laminado bajo acondicionamiento definido. Los métodos candidatos pueden incluir ASTM D882 para propiedades de tracción, ASTM D1894 para COF estático y cinético, ASTM D3985 para transmisión de oxígeno, ASTM F1249 para transmisión de vapor de agua, y un método apropiado de desgarro, impacto, unión o tratamiento. Confirmar la edición vigente y la idoneidad antes de su uso.
- Establecer curvas de sellado y comportamiento de hot-tack utilizando el par de sellado real, temperatura realista, presión, tiempo de permanencia, enfriamiento, geometría de la mordaza, contaminación y condiciones de carga de la máquina.
- Realizar pruebas de impresión, metalizado, laminación, curado, corte, fabricación de bolsas y envasado que representen entornos comerciales. Conservar muestras retenidas y datos del proceso.
- Probar el envase terminado para los riesgos identificados en el resumen de la aplicación, como fugas, integridad del sellado, estallido, caída, compresión, flexión, procesamiento térmico, distribución o vida útil.
Medir curvas de sellado y hot-tack bajo condiciones realistas
ASTM F88/F88M mide la fuerza requerida para separar una tira de prueba que contiene un sellado e identifica el modo de falla. La técnica, el ancho de la muestra, la configuración de pelado, la velocidad de prueba, el acondicionamiento y la ubicación de la falla pueden afectar la interpretación. Una fuerza máxima sin una serie de temperaturas de sellado puede ocultar una ventana operativa estrecha o inestable.
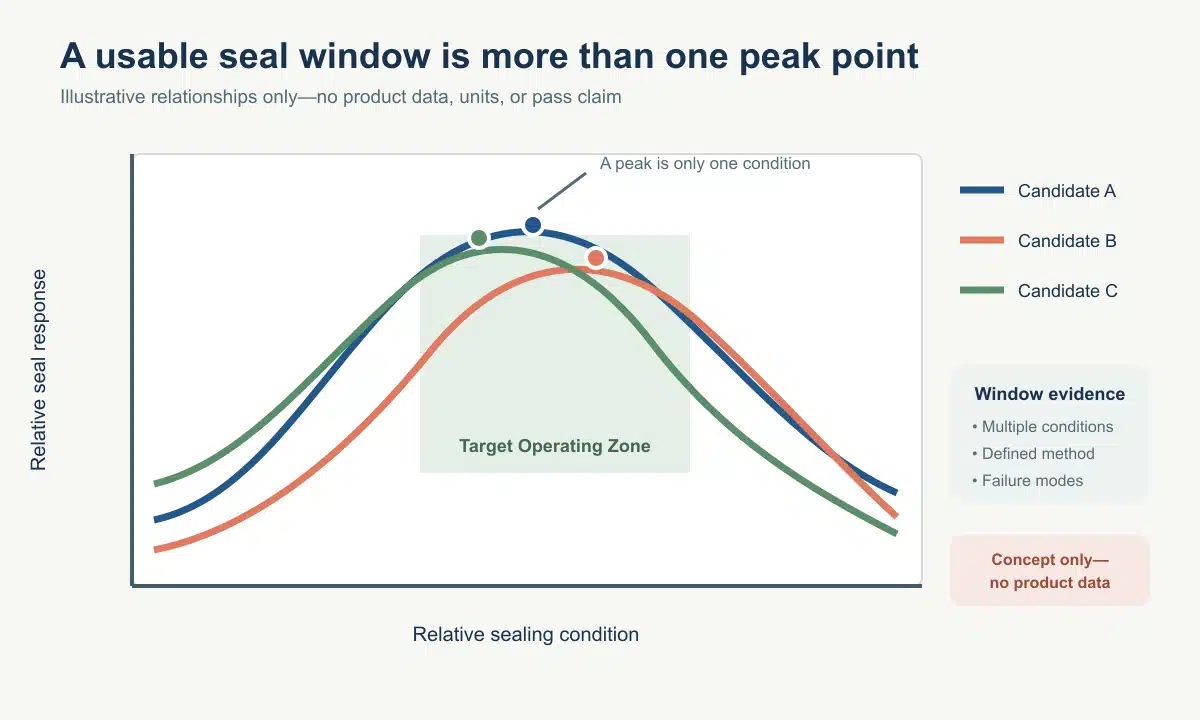
El hot tack aborda el comportamiento de carga de un sello mientras permanece caliente. Es especialmente importante cuando un llenado vertical o una descarga rápida carga el sello antes del enfriamiento completo. Las temperaturas de ensayo deben abarcar la operación realista, y los resultados deben relacionarse con la masa del producto, la contaminación, el tiempo de enfriamiento y la velocidad de línea. Ni un sello de laboratorio ni un resultado de hot tack sustituyen la observación de sellos en la máquina comercial.
Confirmar maquinabilidad, durabilidad, barrera e integridad del envase
| Área de verificación | Registrar con cada resultado | Lo que el resultado no puede probar por sí solo |
|---|---|---|
| COF y bobinado | Método, lados probados, dirección, acondicionamiento, edad, ubicación del rollo | Alimentación estable en cada máquina o después de almacenamiento prolongado |
| Mecánico y óptico | Método, espesor, MD/TD, acondicionamiento, unidades, muestra y lote | Rendimiento de un grado, calibre, laminado o bolsa diferente |
| OTR y WVTR | Estructura completa, espesor, lado de prueba, temperatura, HR, gas y unidades | Vida útil real o barrera del envase sellado sin correlación |
| Sellado y unión | Par de sellado, ajustes de mordaza, técnica de pelado, modo de falla, curado y edad de la muestra | Distribución sin fugas o rendimiento en proceso térmico |
| Envase terminado | Formato del envase, llenado, proceso, entorno, tamaño de muestra y regla de aceptación | Cada lote de producción a menos que se mantengan controles de proceso y monitoreo |
Evitar fallos comunes en la selección de CPP
Las fallas de selección a menudo comienzan cuando una tendencia útil del material se trata como una garantía del empaque terminado. Un sello débil puede provenir de la capa sellante incorrecta, temperatura insuficiente, variación de presión o tiempo de permanencia, contaminación, tratamiento en el lado del sello, migración de aditivos, mal enfriamiento o un empaque distorsionado.
Tabla de diagnóstico de síntoma a variable
| Síntoma | Variables posibles—no un diagnóstico | Evidencia a recopilar | Etapa responsable a revisar |
|---|---|---|---|
| Resistencia de sellado baja o variable | Desajuste de grado, temperatura, presión, permanencia, contaminación, el espesor de la película,, perfil de mordazas, enfriamiento | Curva de sellado, mapa de mordaza, modo de falla, identificación de lote y lado | Selección de película, fabricación de bolsas, línea de envasado |
| El sello se abre inmediatamente después del llenado | Adherencia en caliente insuficiente, alta carga de llenado, enfriamiento corto, contaminación, velocidad de línea | Curva de adherencia en caliente, sincronización de descarga, masa del producto y video | Selección de película y línea de envasado |
| La banda se desliza o arrastra | COF fuera de rango, orientación incorrecta del lado, envejecimiento, temperatura, polvo, estado del rodillo | COF específico por lado, trayectoria de la banda, tensión e historial del rollo | Película, corte y línea de envasado |
| La unión de laminación es débil | Degradación del tratamiento, mezcla o peso de recubrimiento del adhesivo, curado, humedad, compatibilidad con la tinta | Datos de superficie, lote de adhesivo, peso de recubrimiento, registro de curado, modo de falla de unión | Impresión y laminación |
| La barrera disminuye después de la conversión | Daño del metal, agrietamiento por flexión, microporos, fuga del sello, desajuste de condiciones de prueba | Pruebas de barrera antes/después, microscopía, protocolo de flexión, resultados de fugas del paquete | Metalización, laminación y fabricación de bolsas |
| La bolsa retorta se deforma o deslaminiza | Grado o adhesivo incompatible, curado inadecuado, fluencia del sello, severidad del proceso | Estructura completa, registro de curado, perfil de retorta, resultados de sello y unión | Diseño de estructura, conversión y proceso térmico |
Cambiar varias variables a la vez oculta la causa. Mantenga la identidad de la muestra y las condiciones de prueba, cambie un factor controlado cuando sea práctico, y conserve tanto las muestras que pasan como las que fallan. Si un síntoma presenta un riesgo de seguridad o regulatorio, contenga el material afectado e involucre a los equipos de calidad y técnicos responsables antes de continuar con la producción.
Especificar y adquirir película CPP con evidencia comparable
Una RFQ comparable describe la aplicación y solicita a cada proveedor candidato los mismos campos. Como mínimo, incluya:
- función exacta de la película, formato del paquete, tipo de producto, mercado objetivo, condiciones de contacto, objetivo de vida útil, método de llenado, velocidad de línea, geometría del sello, distribución y almacenamiento;
- nombre del grado, descripción del polímero y capas, espesores nominales totales y por capa, tolerancias, ancho, longitud de rollo, núcleo, diámetro máximo de rollo, dirección de bobinado,, política de empalmes y empaque;
- tipo y lado del tratamiento, requerimiento de dina u otra superficie en producción y uso, COF por lado, intención de deslizamiento y antibloqueo, objetivos ópticos y límites de defectos;
- curva de sello y datos de adherencia en caliente con el par de sellado, método y configuraciones; datos mecánicos, de barrera, de unión, térmicos o funcionales con métodos, unidades, direcciones y condiciones;
- declaraciones de contacto con alimentos, migración o archivos de respaldo para el mercado y uso indicados; evidencia de sostenibilidad controlada cuando sea relevante;
- identidad del lote de muestra, campos del certificado de análisis, revisiones de documentos, guía de vida útil y almacenamiento, reglas de notificación y compromiso de control de cambios.
Utilice una hoja de comparación que separe los valores típicos declarados por el proveedor de los límites de especificación garantizados y los criterios de aceptación del proyecto.
| Tipo de campo | Respuesta del proveedor | Tratamiento del comprador |
|---|---|---|
| Datos típicos | Describe el comportamiento esperado o representativo | Úselo para selección, no para aceptación automática |
| Especificación garantizada | Define un límite de suministro controlado y un método | Confirme que cubre el requisito crítico y la base de prueba |
| Documento regulatorio | Se aplica a un producto, mercado y alcance de uso nombrados | Verifique la formulación, fecha, restricciones y condiciones previstas |
| Resultado de prueba | Describe muestras identificadas bajo condiciones registradas | Correlacione con equipos comerciales y pruebas de paquete terminado |
La aprobación debe identificar el grado aceptado, la estructura, los documentos de lote, la ventana de proceso, las pruebas de empaque, las reglas de desviación y los desencadenantes de recalificación. Un precio más bajo por kilogramo no es necesariamente un costo más bajo por producto empacado si.
Preguntas frecuentes sobre películas CPP para envases flexibles
¿La película CPP siempre es termosellable?
No. Muchos grados de CPP son.
¿Es la película CPP un material de alta barrera?
No solo por el nombre del material.
¿Cuándo se debe usar CPP en lugar de BOPP o PE?
Depende del rol asignado de la capa. El CPP a menudo se preselecciona para un sellante flexible o un rol de banda interna especializada; el BOPP a menudo se preselecciona para una banda orientada, rígida de impresión o soporte; los grados de PE pueden preferirse para otras necesidades de sellado, tenacidad, proceso o diseño de reciclaje. Compare grados nombrados frente al mismo resumen de aplicación en lugar de elegir por acrónimo de polímero.
¿Se puede usar la película CPP para envases retorta?
Sí, pero solo se debe considerar un grado de CPP adecuado para retorta dentro de una estructura completa validada y un proceso térmico. Confirme la película, adhesivo, tinta, banda externa, curado, sello, geometría de la bolsa, química del producto, perfil de retorta, documentos de contacto con alimentos y rendimiento del paquete posterior a la retorta. El CPP de uso general no es automáticamente adecuado para retorta.
¿Qué datos debe proporcionar un proveedor de película CPP?
El proveedor debe identificar el grado, material y construcción de capas, tolerancias de espesor y rollo, tratamiento, COF, óptica, propiedades mecánicas, datos de sello y adherencia en caliente, datos de barrera aplicables, métodos y condiciones, guía de almacenamiento, archivos regulatorios, estado típico versus garantizado, control de cambios y trazabilidad del lote de muestra. Pregunte qué no cubre cada documento.
¿Cómo debe un equipo de envasado aprobar un cambio de película CPP?
Utilice una revisión de equivalencia controlada, no la afirmación de que dos películas son ambas CPP. Compare la formulación o construcción, especificaciones críticas, métodos, certificados y alcance regulatorio; realice pruebas de laboratorio, conversión, línea, paquete terminado y vida útil basadas en riesgo; documente desviaciones; y defina desencadenantes de recalificación. La aprobación debe aplicarse solo al grado, estructura, ventana de proceso, paquete, mercado y conjunto de evidencia identificados.
Related Bestypack Resources
- Empaque Flexible de Alimentos: Una Guía de lo que Usted
- La Diferencia Entre Poliolefina, PVC y Polietileno
- Guía definitiva sobre la película BOPE: beneficios, aplicaciones, tipos
- ¿Cuáles Son los Diferentes Tipos de Embalaje Aislante Común?
- Guía de Películas Termosellables: Aplicaciones, Tipos, Funciones
- Soluciones de embalaje en cadena de frío para alimentos
- La guía definitiva: todos los tipos de envasado de espuma
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German