
El empaque flexible de alimentos es un sistema, no una película individual. Una especificación confiable conecta el alimento, la vida útil prevista, el proceso de llenado, los riesgos de distribución, el formato del empaque, las capas funcionales, el comportamiento del sellado, la evidencia de contacto con alimentos y el objetivo de fin de vida útil. Los nombres de los materiales por sí solos no pueden establecer esas conexiones. Los compradores e ingenieros deben definir primero la aplicación, comparar las estructuras candidatas bajo condiciones de prueba establecidas y aprobar el empaque final en equipos representativos con evidencia de vida útil e integridad específica del producto.
Qué incluye el envase flexible para alimentos
Para el contexto normativo, consulte la guía de envasado de alimentos de la FDA de EE. UU. antes de aprobar un uso previsto en contacto con alimentos.
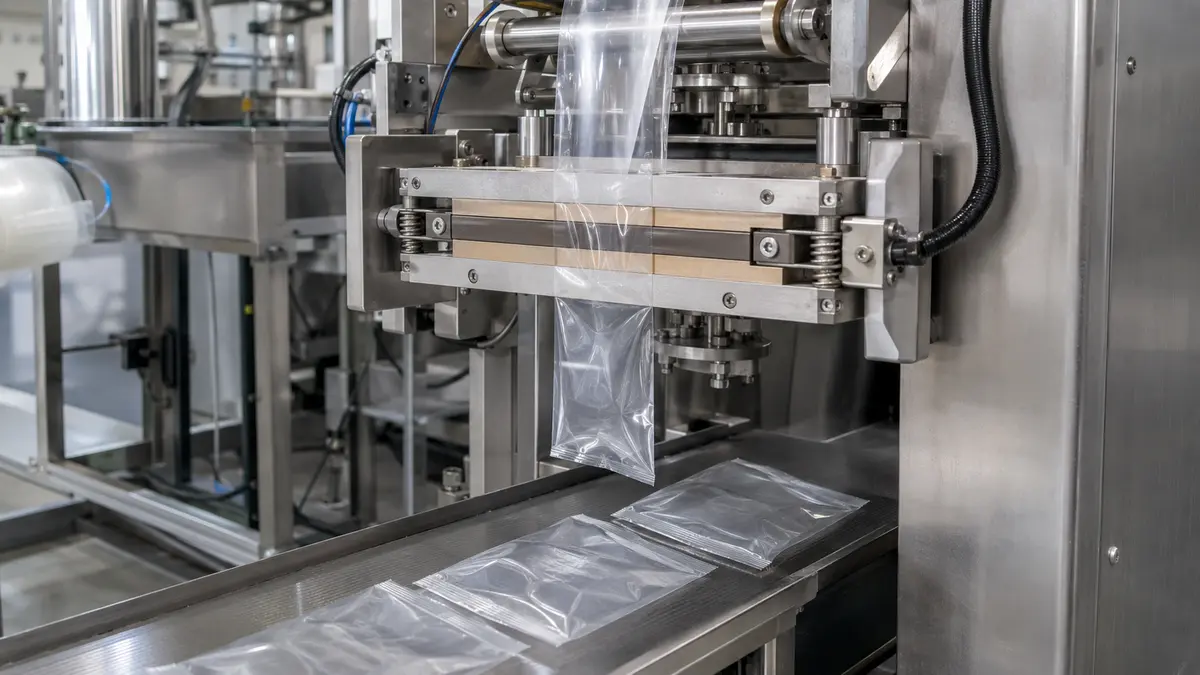
El empaque flexible de alimentos incluye materiales que se doblan fácilmente y formatos de empaque fabricados a partir de ellos. Ejemplos comunes son bobinas para equipos de formado, llenado y sellado horizontal o vertical, películas para flow-pack, películas de tapa, sobres, bolsas tipo almohada, bolsas de vacío y bolsas planas o de pie preformadas. El papel, el aluminio, la película plástica, los recubrimientos, los adhesivos, las tintas y los cierres pueden aparecer solos o en una construcción combinada.
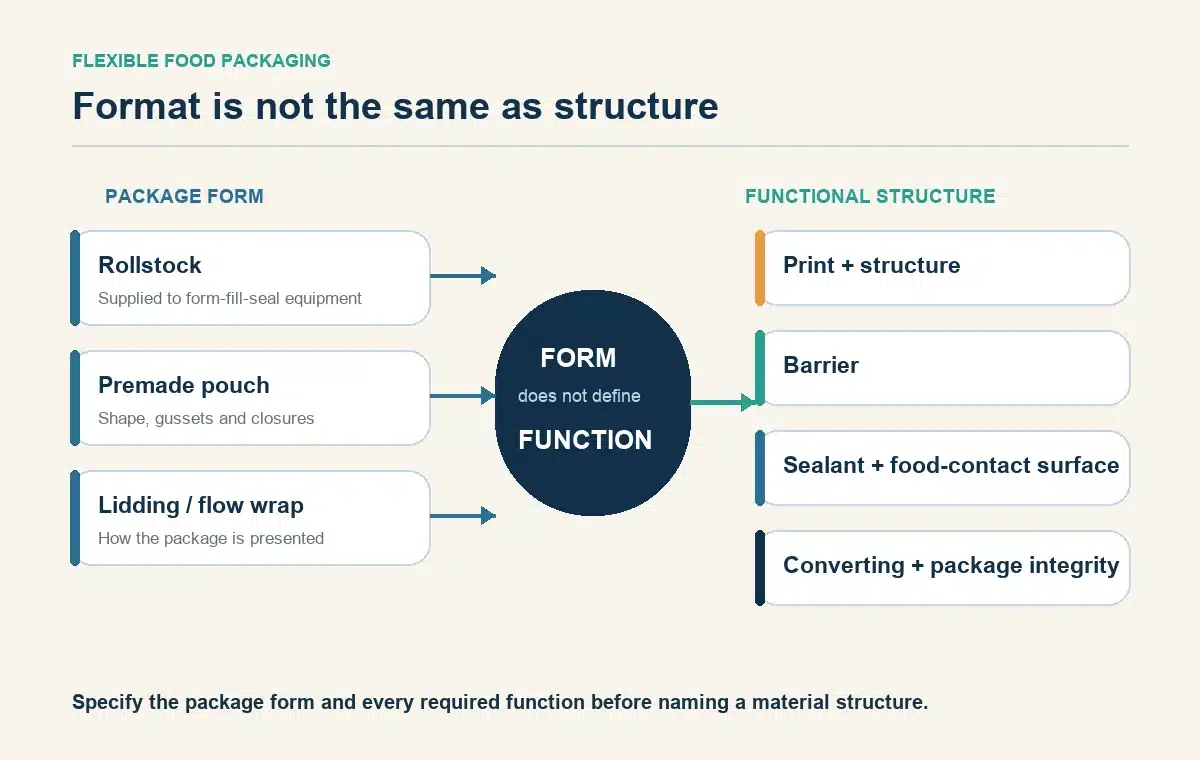
El formato y la estructura responden preguntas diferentes. “Bolsa de pie” describe una forma de empaque; no identifica los polímeros, la capa barrera, el sellante, el espesor ni la ventana de proceso. “PET/PE” nombra dos familias de materiales, pero no define calidades, espesores de capa, adhesivo, posición de impresión, tratamiento superficial,, ni el rendimiento del empaque terminado. Asimismo, “bolsa reciclable” es una afirmación que requiere una construcción final definida y una vía relevante de recolección y reciclaje. Por lo tanto, una discusión útil comienza con lo que el empaque debe hacer, y luego identifica el formato y la estructura funcional que pueden lograrlo.
Comience con los requisitos del alimento, el proceso y la distribución
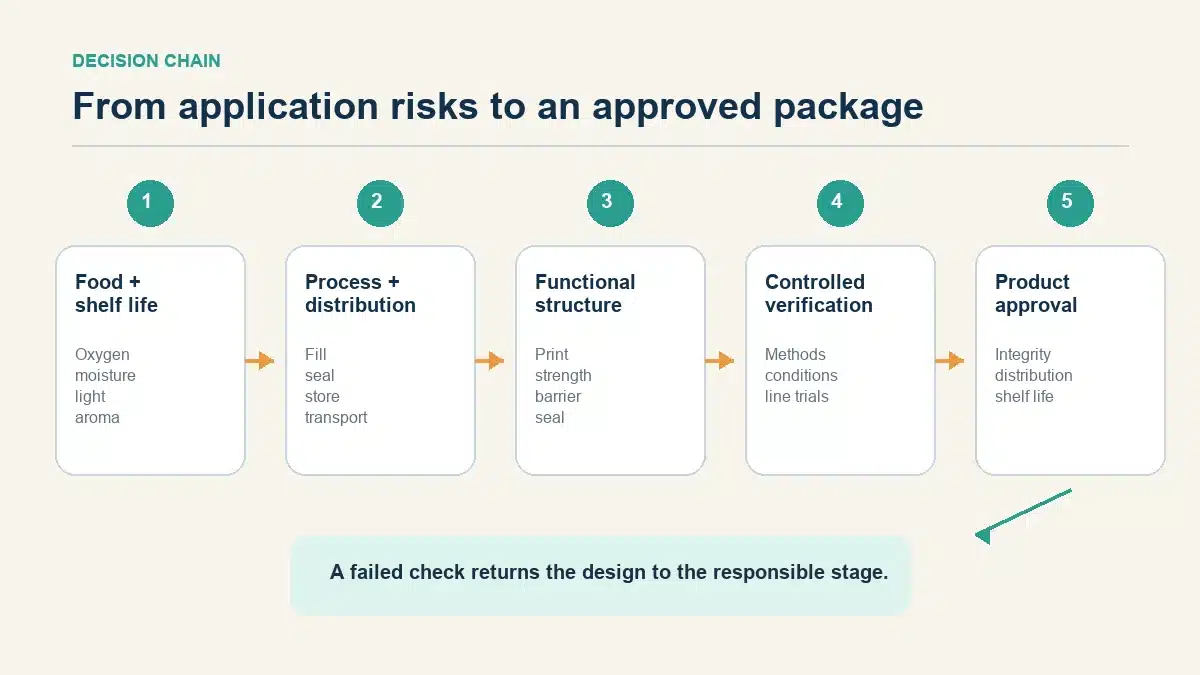
El mismo empaque puede comportarse de manera diferente cuando cambian el alimento, el método de llenado, la humedad de almacenamiento o el perfil de transporte. Antes de solicitar una estructura, elabore un resumen de aplicación que separe los requisitos conocidos de los supuestos que deben probarse.
Mapee los riesgos del producto y de la vida útil
Registre la sensibilidad del alimento al oxígeno, la ganancia o pérdida de humedad, la luz, la pérdida de aroma, la grasa y la absorción de sabores. Observe si las partículas, los huesos, los bordes afilados o un alto peso de llenado crean riesgos de punción o grietas por flexión. La química del producto, la actividad de agua, el espacio de cabeza, los conservantes y el punto final sensorial deseado afectan el estudio de vida útil, pero no producen por sí solos un objetivo universal de OTR o WVTR.
La vida útil es una propiedad del producto envasado y sus condiciones, no una propiedad genérica de un nombre de resina. Defina el período objetivo, predefinidos, la temperatura y humedad de almacenamiento, las posibles desviaciones de temperatura y las mediciones utilizadas para determinar la falla. Los datos de barrera pueden respaldar la selección de candidatos, pero la decisión final aún requiere un protocolo de vida útil específico del producto.
Registre las condiciones de llenado, envasado, almacenamiento y distribución
Documente la temperatura de llenado, el riesgo de contaminación del producto en el área de sellado, las condiciones de vacío o atmósfera modificada, la exposición a esterilización o pasteurización, y si el producto es congelado, refrigerado o a temperatura ambiente. Agregue el tipo de línea, la dirección de desenrollado, las necesidades de registro, la geometría de las mordazas de sellado, la velocidad nominal, el rango de tiempo de permanencia y las dimensiones del empaque.
| Área de requisito | Preguntas a responder | Evidencia o ensayo necesario |
|---|---|---|
| Alimento y vida útil | ¿Qué modo de falla pone fin a la vida útil aceptable? | Protocolo de vida útil específico del producto |
| Llenado y sellado | ¿Qué temperatura, presión, tiempo de permanencia, velocidad y contaminación de sellado ocurren? | Curva de sellado en laboratorio más evidencia representativa-prueba en línea. |
| Distribución | ¿Qué caídas, vibración, compresión, altitud, frío o calor pueden ocurrir? | Ensayos relevantes de distribución e integridad |
| Uso del consumidor | ¿Se requiere apertura fácil, recierre, uso en microondas, congelación o porcionado? | Confirmación de usabilidad y condiciones de uso |
| Mercado | ¿Dónde se venderá y utilizará el envase? | Expediente de contacto alimentario y etiquetado para ese mercado |
Esta matriz de requisitos es el documento de control para la selección de materiales. Si un campo es desconocido, márquelo como un elemento abierto en lugar de permitir que un proveedor lo infiera.
Construya la estructura por función, no por nombre de material
Una estructura flexible puede ser una película monocapa, una coextrusión, una película recubierta o un laminado adhesivo. El número correcto de capas es el necesario para cumplir funciones verificadas sin complejidad innecesaria. Cada capa, recubrimiento, tinta, adhesivo, capa de unión (tie layer) y cierre debe tener una función identificada.
Funciones de la cara exterior y estructurales
La red exterior puede proporcionar imprimibilidad, rigidez, resistencia al calor en las mordazas de sellado, estabilidad dimensional, resistencia a la abrasión, brillo o acabado mate, y soporte mecánico. La orientación puede cambiar la rigidez, el comportamiento de tracción, la propagación del desgarro, la respuesta de contracción y el rendimiento de conversión, por lo que “PP”, “PET” o “PE” no es una descripción completa. El lado de impresión, el sistema de tinta, el nivel de tratamiento, el vínculo de laminación y las condiciones esperadas de curado o envejecimiento también pertenecen al registro de construcción.
El diseño mecánico debe reflejar la geometría del envase y el abuso al que será sometido. Una película que funciona bien como rollo plano puede comportarse de manera diferente después de pliegues, fueros (gussets), inserción de cremallera, marcado por láser o flexión repetida. Se necesitan ensayos del envase terminado siempre que la conversión introduzca concentradores de tensión.
Funciones de barrera y sellante en contacto con alimentos
Las funciones de barrera controlan la transferencia de oxígeno, vapor de agua, aroma y luz. Una barrera puede provenir de un polímero base, una capa coextruida, un recubrimiento, metalización o aluminio. Su rendimiento puede cambiar con el espesor, la humedad, la flexión, los orificios microscópicos (pinholes), la continuidad del recubrimiento y la conversión posterior. La estructura final—no una ficha técnica aislada de resina—debe evaluarse bajo condiciones relevantes.
La capa interna normalmente proporciona la superficie de contacto con los alimentos y la respuesta de sellado. Debe ser compatible con el alimento, el proceso de sellado, la temperatura de almacenamiento y el comportamiento de apertura deseado. El grado del sellante influye en el comportamiento de iniciación del sellado, el pegajoso en caliente, la tolerancia a la contaminación y el sellado enfriado, la resistencia del sellado, pero el resultado del empaque también depende de la presión, el tiempo de permanencia, la condición de las mordazas, el enfriamiento y la geometría. El estado de contacto con alimentos debe.
Relacione las familias de materiales con sus funciones y compensaciones
Las familias de materiales proporcionan un vocabulario inicial, no una especificación final. Las calidades, la orientación, los aditivos, los recubrimientos y las combinaciones pueden cambiar el rendimiento sustancialmente. Utilice la tabla como herramienta de preselección y verifique la construcción real.
Sellantes poliolefínicos y caras exteriores de poliolefina orientada
Las capas a base de PE se utilizan ampliamente donde la flexibilidad, la resistencia a la humedad, la tenacidad y el sellado por calor son importantes. Diferentes densidades, diseños moleculares y aditivos afectan la rigidez, el pegajoso en caliente, el rango de sellado y el comportamiento a baja temperatura. coeficiente de fricción.
El PP puede aparecer como una red exterior orientada, una red sellante fundida o parte de una construcción apta para retorta. El PP orientado comúnmente contribuye con rigidez, claridad y resistencia a la humedad; CPP puede proporcionar sellado por calor y resistencia a la temperatura. Esas descripciones son condicionales. La fragilidad a baja temperatura, ventana de sellado, la barrera y la velocidad de línea dependen del grado exacto y la estructura.
Poliéster, poliamida, aluminio y tecnologías de barrera
El PET orientado a menudo se considera.
El EVOH, el PVdC, los recubrimientos de óxido, la metalización y otras tecnologías de barrera tienen diferentes sensibilidades y limitaciones de conversión. Por ejemplo, la humedad, el agrietamiento, la protección de capas y la continuidad del recubrimiento pueden cambiar la barrera que ofrece el envase terminado.
| Familia o tecnología | Funciones comúnmente consideradas | Importante: compensaciones a verificar |
|---|---|---|
| Películas a base de PE | Sellante, tenacidad, resistencia a la humedad | Ventana de sellado, hot tack, rigidez, COF, exposición a temperatura |
| PP orientado / CPP | Cara exterior o sellante, claridad, rigidez, resistencia a la humedad | Comportamiento a baja temperatura, sellabilidad, La barrera al oxígeno, contracción |
| PET orientado | Cara estructural y de impresión, estabilidad dimensional | Requiere un sellante compatible; flexión y diseño de fin de vida útil |
| Poliamida | Tenacidad y la resistencia a la punción | Respuesta a la humedad, costo, compatibilidad con el objetivo de reciclaje |
| EVOH o recubrimientos | Oxígeno o al aroma | Sensibilidad a la humedad, durabilidad a la flexión, continuidad del recubrimiento |
| Película metalizada o aluminio | Barrera a la luz y los gases | Pinholes, flex cracking, inspection, metal detection, end of life |
Do not compare values across different methods, thicknesses, directions, or climates. The shortlist is complete only when it links each role to an acceptance test.
Specify Barrier Performance Under Defined Conditions
OTR describe la tasa de transmisión de oxígeno; WVTR describe tasa de transmisión de vapor de agua. Ambas son tasas para una muestra y un entorno de prueba determinados. No son constantes de material atemporales, y ninguna de las dos tasas por sí sola demuestra la vida útil de un empaque lleno.
ASTM D3985-24 covers a coulometric method for oxygen transmission through films, laminates, coextrusions, and coated materials. ASTM F1249-25 covers a modulated-infrared method for water-vapor transmission through flexible barrier materials. A purchase specification should name the adopted method and edition or require the parties to confirm the current adopted edition for the project.
Report Method, Temperature, Humidity, Thickness, Test Side, and Units
| Required field | Por qué es importante |
|---|---|
| Complete structure and total/layer thickness | Barrier can change with construction and gauge |
| Test method and edition | Different instruments and procedures are not automatically interchangeable |
| Temperature and relative humidity on each side | Permeation and some barrier layers are condition-sensitive |
| Test gas, test side, and specimen conditioning | Direction and preparation can affect interpretation |
| Units and reporting basis | Prevents hidden area, time, or pressure differences |
| Sample identity, lot, and converting state | Distinguishes base film from printed, laminated, flexed, or formed material |
Importante: translate the shelf-life risk into a candidate barrier range through modeling or experiments, then confirm it with the actual packed food. Do not label a structure “high barrier” without the conditions and the product decision it supports.
Engineer Sealing and Package Integrity as a System
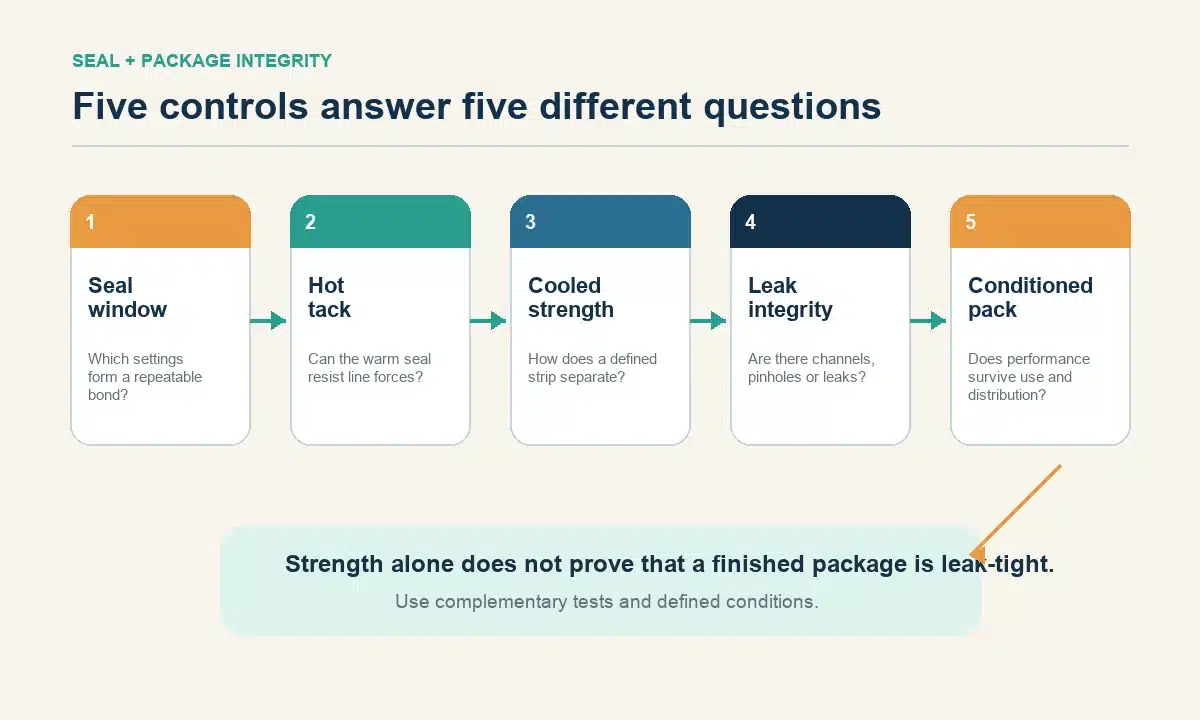
Sealing has at least four related controls: the conditions that form a bond, the strength while the seal is hot, the strength after cooling, and the absence of leak paths in the completed package. A single pull value cannot represent all four.
Establish a Seal Window and Hot-Tack Requirement
Build a laboratory seal curve across a justified range of jaw temperatures while holding and recording pressure, dwell time, specimen width, conditioning, and peel configuration. The useful window is not simply the lowest temperature that makes any bond; it is the region that consistently meets the application’s strength, failure-mode, appearance, and integrity criteria.
ASTM F1921/F1921M-12(2023) addresses instrumented hot-tack measurement immediately after sealing. Hot tack matters when product weight or machine motion loads a seal before it cools. ASTM F88/F88M-23 measures the force to separate a seal strip and identifies failure mode. The F88 holding technique, specimen geometry, rate, width, and reported maximum or average force must remain consistent when results are compared.
Use this validation sequence:
- Define the failure modes and acceptance criteria for the package.
- Screen candidate structures with controlled seal curves and hot-tack work where relevant.
- Run each candidate on representative equipment across normal and credible edge settings.
- Test cooled seal strength, visual defects, and an appropriate integrity method.
- Recheck after conditioning, distribution simulation, and shelf-life exposure.
Separate Seal Strength From Leak Integrity
Un resultado de pelado fuerte no excluye una arruga en canal, un orificio de alfiler o un sello contaminado. Por el contrario, un empaque puede ser hermético en un momento dado pero carecer de margen adecuado para la distribución o el envejecimiento. Los métodos de integridad tienen diferentes límites de detección y resultados. La inspección visual puede revelar variación del proceso pero no puede reemplazar una prueba de fugas sensible. Burbuja.
Treat the system as a chain: material and sealant behavior → jaw settings and contamination control → cooled strength and failure mode → package leak integrity → distribution and shelf-life confirmation. A failure at any link returns the design to the responsible step.
Treat Food-Contact Compliance as Use-Specific Evidence
Food-contact evidence is not a generic badge. It depends on the complete material or article, substances used, food type, contact time and temperature, repeated or single use, and destination market. A supplier statement should identify the construction and scope it covers, plus exclusions and supporting documents.
Match the Authorization or Declaration to the Intended Use
En los Estados Unidos, la FDA explica que las sustancias en contacto con alimentos que son aditivos alimentarios requieren una autorización aplicable, y Contacto con alimentos Las notificaciones son específicas del fabricante o proveedor identificado y del uso previsto. En la Unión Europea, el Reglamento (UE) N.º 10/2011 aplica requisitos específicos a los materiales y artículos plásticos, incluidos los plásticos multicapa y las capas plásticas en multicapas de múltiples materiales. El texto consolidado aplicable y sus modificaciones deben consultarse para el proyecto.
Request, as relevant:
- exact product, grade, formulation, and layer identity covered;
- intended food types and conditions of use;
- declaration, authorization, migration basis, and supporting test scope;
- tratamiento de tintas, recubrimientos, adhesivos, transferencia, el contenido reciclado, y sustancias no añadidas intencionalmente;
- document owner, issue date, market, limitations, and change-notification terms.
Advertencia: do not convert a resin supplier statement into a compliance claim for a printed, laminated, converted package. Final responsibility and required documentation vary by market and supply-chain role; obtain qualified regulatory review for the actual use.
Evaluate Sustainability Without Performance Shortcuts
Sustainability work should begin with preventing food loss and unnecessary packaging while maintaining required protection. After that, evaluate material use, manufacturing yield, transport, reuse where practical, recycled content, and compatibility with the relevant collection, sorting, and recycling system. “Mono-material” describes a design direction; it does not by itself prove that the final printed package will be collected or recycled at scale.
Separate four questions: Is the structure technically sortable and recyclable under a named protocol? Is it actually accepted in the target market? Do inks, adhesives, coatings, barriers, zippers, valves, and contamination stay within the protocol? Is the public claim supported under current law and guidance? Compostability, biodegradability, bio-based content, and recycled content are different attributes and need separate evidence.
For the EU, Regulation (EU) 2025/40 on packaging and packaging waste entered into force on 11 February 2025 and generally applies from 12 August 2026. Its requirements and implementing details should be checked against the date and market of the project. A redesign should be revalidated for barrier, seals, line performance, food contact, shelf life, and consumer use; an environmental goal does not waive those controls.
Turn Requirements Into an RFQ and Validation Plan
A useful RFQ tells the supplier what must be protected and how success will be judged. It also asks the supplier to return a construction, tolerances, evidence, and change controls that can be audited.
Send a Complete Requirement and Evidence Checklist
Provide the food description, fill weight, package format and dimensions, target shelf life, headspace or atmosphere, filling temperature, sterilization or freezing exposure, expected line and speed range, storage and distribution climates, mechanical hazards, opening/reclosure needs, destination markets, and sustainability objective.
Solicite al proveedor que devuelva:
- complete layer sequence, material/grade identities, total and layer thicknesses, tolerances, and roll geometry;
- print, treatment, ink, adhesive, coating, curing, slip, and COF information needed for converting;
- OTR/WVTR and mechanical data with methods, conditions, direction, units, sample identity, and limitations;
- seal curve, hot-tack or seal-strength data where relevant, including pressure and dwell time;
- food-contact documentation for the intended market and use;
- end-of-life claim basis, quality plan, certificate-of-analysis fields, traceability, and change-notification agreement.
This checklist is not a demand for every possible test. It is a way to make each claimed function traceable to a requirement and an appropriate verification method.
Validate Samples, Pilot Runs, and Production Changes
Apruebe por etapas. Primero, revise los documentos y las incompatibilidades evidentes. Segundo, pruebe los materiales candidatos en el laboratorio. Tercero, procese suficiente material en equipos representativos para observar el arranque, el estado estacionario, los empalmes, los cambios de velocidad, los bordes de la ventana de sellado, el registro, el seguimiento, la estática, el rizado y el manejo del empaque. Cuarto, pruebe los empaques terminados después del acondicionamiento y la exposición a distribución relevantes. Finalmente, complete el estudio de vida útil específico del producto y documente la construcción aprobada y Tratarlos como cambios registrados separados dentro de un plan de calificación. Establecer primero la línea base actual. Cuando se instale la película candidata, usar una condición de inicio compatible con el equipo y la película, luego ajustar una variable a la vez. Una configuración de preestiramiento que funciona para una película puede no ser válida para otra..
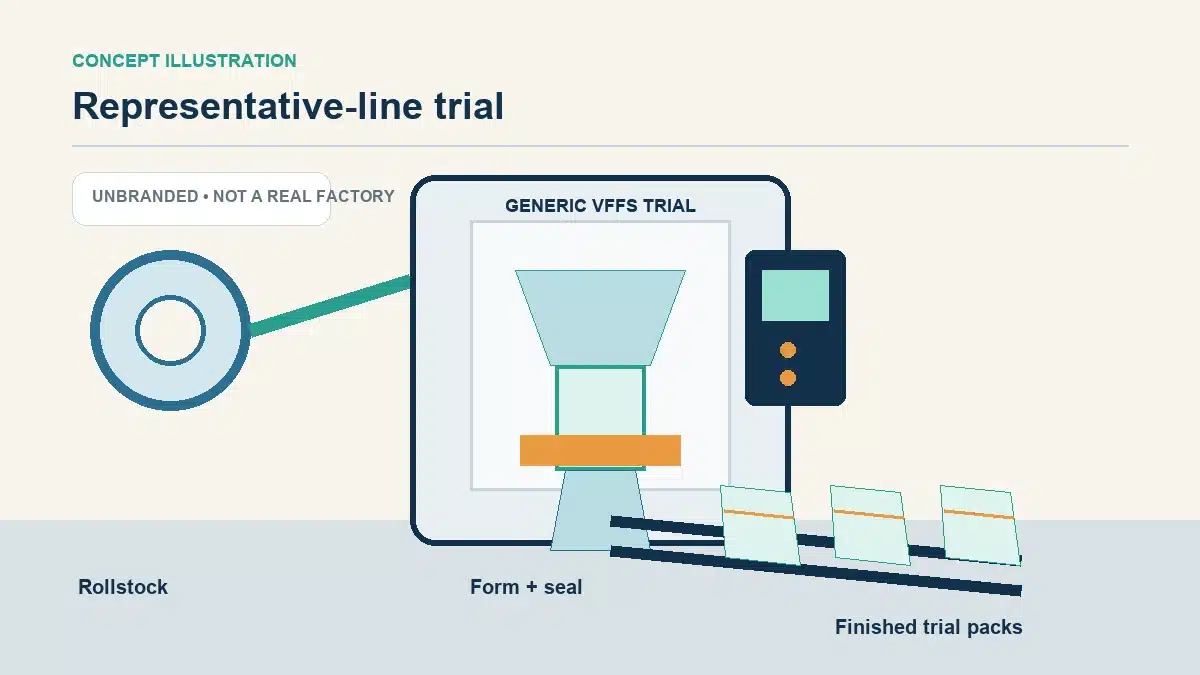
Conserve muestras de referencia y defina qué desencadena la recalificación. El grado de resina, el espesor de capa, la tecnología de barrera, el adhesivo, la tinta, el recubrimiento, el tratamiento, el sitio de fabricación, el proceso o los cambios críticos de aditivos pueden alterar el rendimiento incluso cuando el nombre comercial del producto permanece igual. El control de cambios convierte un ensayo exitoso de una sola vez en una especificación mantenible.
Preguntas Frecuentes Sobre Envases Flexibles para Alimentos
¿El Envase Flexible para Alimentos es Siempre Multicapa?
No. Algunas aplicaciones pueden usar una película monocapa, mientras que otras necesitan estructuras coextruidas, recubiertas o laminadas para combinar funciones de impresión, rigidez, barrera, tenacidad y sellado. La elección depende del alimento, el objetivo de vida útil, el proceso, la geometría del envase y la meta de fin de vida. Cuente funciones y riesgos verificados en lugar de asumir que más capas siempre es mejor.
¿Qué Material de Envase Flexible es el Mejor para Alimentos?
No existe un material universalmente mejor. PE, PP, PET, poliamida, foil, recubrimientos y polímeros de barrera resuelven diferentes problemas e introducen diferentes compensaciones. Defina los requisitos del alimento y del proceso, construya estructuras candidatas por función y compare las construcciones terminadas mediante pruebas controladas y ensayos en líneas representativas.
¿Cuál es la Diferencia Entre OTR y WVTR?
OTR mide la tasa de transmisión de oxígeno a través de una muestra bajo condiciones establecidas. WVTR mide la transmisión de vapor de agua. Un alimento puede ser sensible a uno, a ambos o a ninguno en un nivel exigente. Cada resultado necesita el método, la temperatura, la humedad, el espesor, el lado de prueba, las unidades y la identidad de la muestra, y ningún resultado por sí solo establece la vida útil del producto terminado.
¿Un Sello Térmico Fuerte Prueba que un Envase No Tendrá Fugas?
No. La resistencia del sello mide la resistencia a la separación bajo una prueba especificada, mientras que las pruebas de integridad buscan rutas de fuga o defectos. Un sello fuerte puede contener un canal o contaminación, y un envase actualmente hermético puede carecer de margen de distribución. Utilice pruebas complementarias de resistencia, integridad, acondicionamiento y distribución seleccionadas según el envase y los riesgos de falla.
¿El Cumplimiento de Contacto con Alimentos Aplica a Cada Alimento y Temperatura?
No. Las autorizaciones, declaraciones y evidencia de migración tienen un alcance que puede depender de la sustancia o artículo, el fabricante, el tipo de alimento, el tiempo de contacto, la temperatura, el uso repetido y el mercado. Haga coincidir la documentación con la construcción completa y las condiciones previstas; no extienda una declaración del proveedor más allá de lo que respalda explícitamente.
¿Puede el Envase Flexible para Alimentos Ser Reciclable y de Alta Barrera?
Puede ser posible, pero la respuesta depende de la tecnología de barrera, la construcción total, las tintas, los adhesivos, los cierres, el protocolo de reciclaje objetivo, la infraestructura local y el rendimiento requerido por el alimento. Trate la reciclabilidad y la barrera como dos especificaciones que deben validarse conjuntamente. No elimine la protección de una manera que aumente la pérdida de alimentos, y no publique una afirmación sin calificaciones sin evidencia actualizada específica del mercado.
Related Bestypack Resources
- Soluciones de embalaje en cadena de frío para alimentos
- ¿Cuáles Son los Diferentes Tipos de Embalaje Aislante Común?
- Guía de Películas Termosellables: Aplicaciones, Tipos, Funciones
- La Diferencia Entre Poliolefina, PVC y Polietileno
- La guía definitiva: todos los tipos de envasado de espuma
- Guía definitiva sobre la película BOPE: beneficios, aplicaciones, tipos
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German