
La espuma de empaque no es un solo material. Es una familia de materiales celulares y formatos de empaque utilizados para amortiguar, bloquear, sujetar, proteger superficies, rellenar vacíos o controlar la transferencia de calor. La elección correcta depende de los modos de daño del producto, su masa, geometría, ruta de distribución, plan de reutilización y opciones de recuperación—no solo del nombre de la resina o la densidad. Los compradores deben preseleccionar candidatos, solicitar datos específicos para las condiciones, construir prototipos y probar el producto empacado completo antes de liberar un diseño.
Qué es la espuma de embalaje—y qué no puede demostrar
Para el contexto de prueba y especificación, revise las normas de materiales de empaque de ISO y registre el método exacto, las condiciones, la dirección y las unidades.
El empaque de espuma coloca una capa celular compresible entre un producto y los peligros que pueda encontrar. Dependiendo de su geometría, la espuma puede absorber parte de la energía del impacto, reducir el movimiento del producto, distribuir una carga sobre un área más grande, prevenir la abrasión o ayudar a retardar la transferencia de calor. Un empaque completo puede combinar varias de estas funciones: un tapón moldeado puede posicionar un electrodoméstico, una almohadilla suave puede proteger un acabado, y una pared aislada puede respaldar una estrategia de control de temperatura.
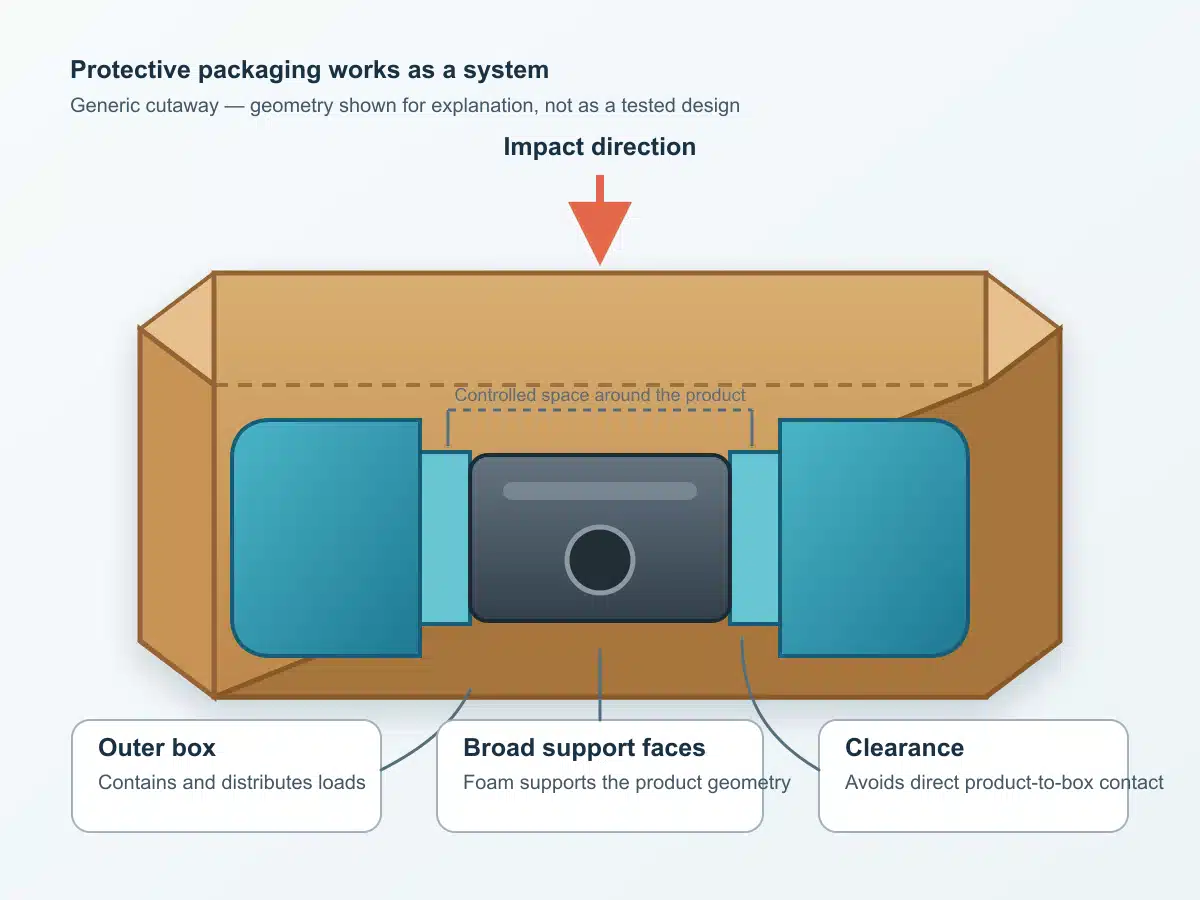
Estas funciones están relacionadas, pero no son intercambiables. Un material que resiste la compresión puede ser demasiado rígido para un producto frágil y liviano. Una espuma suave que previene rayones puede no controlar una caída severa. Los datos de aislamiento térmico no establecen la duración de un contenedor de cadena de frío, y un color antiestático no demuestra una clasificación de resistencia eléctrica.
Las descripciones de familias de materiales son, por lo tanto, herramientas de selección preliminar. Ayudan a un equipo a decidir qué muestras y datos solicitar. No establecen que un grado, espesor, área de contacto o empaque particular protegerá un producto en una ruta definida. La norma ASTM D1596 limita explícitamente los resultados de amortiguamiento dinámico al material y las condiciones de prueba utilizadas; la geometría del empaque y otras variables pueden cambiar el impacto transmitido. La decisión final de diseño pertenece a un programa documentado de validación de producto-empaque.
Importante: Lo que el comprador debe solicitar: identificación del grado y perfil de disolución del proveedor. diseño de espuma a partir de una etiqueta genérica de material, densidad o afirmación de marketing. Conecte el grado y la construcción exactos con el producto, la geometría del empaque, los peligros de distribución, predefinidos, y la evidencia de prueba.
Los Tres Ejes de la Espuma de Embalaje: Resina, Estructura Celular y Formato
Los nombres de las espumas a menudo combinan tres ejes de clasificación diferentes. Mantenerlos separados hace que las discusiones con proveedores sean más claras y previene comparaciones falsas.
| Eje de clasificación | Lo que describe | Ejemplos | Por qué es importante |
|---|---|---|---|
| Familia de polímero | El polímero base o sistema polimérico | PE, PU, PS, PP, EVA | Influye en el rango de comportamientos mecánicos, químicos, térmicos y de conversión posibles |
| Estructura celular | Qué tan abiertas o cerradas están las celdas | Celda abierta, celda cerrada, reticulada | Influye en el flujo de aire, la absorción de líquidos, la respuesta a la compresión y la sensación superficial |
| Formato de suministro | Cómo se fabrica y utiliza el sistema de amortiguación | Lámina, tablero, pieza moldeada, almohadilla convoluta, relleno suelto, espuma in situ | Controla la geometría, el herramental, el ensamblaje, la eficiencia de volumen y el comportamiento a nivel de empaque |
Una cuarta etiqueta puede describir una función en lugar de un nuevo material base. “Antiestático”, “conductivo”, “retardante de llama” y “de base biológica” identifican una formulación, tratamiento o afirmación que requiere su propia evidencia. Dos espumas de PE visualmente similares pueden tener diferente tamaño de celda, densidad, aditivos, reticulación, comportamiento superficial y curvas de amortiguación.
Espuma de celda abierta vs. celda cerrada
Las espumas de celda abierta contienen poros interconectados que permiten que el aire se mueva a través de gran parte de la estructura. El poliuretano flexible es un ejemplo común en embalaje. Estas espumas pueden adaptarse suavemente alrededor de superficies irregulares o delicadas, pero su respuesta a la compresión, humedad, líquidos y carga repetida varía según el grado.
Las espumas de celda cerrada contienen celdas en gran parte encerradas. Muchos productos de PE, EPP, EPS, XPS y EVA caen en esta categoría amplia. A menudo ofrecen menor absorción de líquidos y una respuesta más firme que las espumas flexibles de celda abierta, pero “celda cerrada” no es una especificación de rendimiento. La resistencia al agua, la recuperación, la rigidez, estabilidad dimensional, y la compatibilidad química aún requieren evidencia específica del grado.
Familia de materiales vs. tratamiento funcional
Un tratamiento funcional debe redactarse como un requisito vinculado a un material y un método de prueba. Por ejemplo, los electrónicos sensibles a descargas electrostáticas son un peligro; la espuma disipadora de estática con resistencia reportada por el proveedor bajo condiciones de acondicionamiento declaradas es un candidato.
Espuma de Polietileno: PE, EPE y XLPE
Polietileno La espuma se fabrica ampliamente en almohadillas, bandejas, bloques de esquina, insertos para estuches, envoltura en láminas y ensamblajes laminados. EPE generalmente se refiere a polietileno expandido, mientras que XLPE se refiere a espuma de polietileno reticulado. Los proveedores también pueden usar nombres de marca o de proceso, por lo que la etiqueta comercial siempre debe estar conectada a una hoja de datos técnicos y una muestra física.
Las espumas de la familia PE se preseleccionan comúnmente cuando un empaque necesita una amortiguación de celda cerrada relativamente resiliente, protección de superficie, tolerancia a la humedad o fabricación a partir de láminas y tableros. La reticulación puede producir una apariencia más fina y uniforme y un comportamiento mecánico diferente, lo que puede ser útil para empaques de presentación o insertos de corte de precisión. Estas tendencias generales no hacen que cada grado de XLPE sea más resistente ni que cada grado de EPE sea más económico en el empaque final.
Las ventajas típicas incluyen fabricación limpia, una gama de opciones de firmeza y la capacidad de laminar capas o combinar la espuma con cartón corrugado y otros sustratos. Las limitaciones pueden incluir almacenamiento voluminoso, desperdicio por corte sustractivo, deformación permanente después de cargas severas y rutas de recuperación que dependen de la recolección local y la construcción final.
Dónde encajan las espumas de la familia PE
Los candidatos de la familia PE a menudo se evalúan para componentes industriales, electrónica, instrumentos, estuches reutilizables, electrodomésticos y productos con superficies que no deben rozar contra una pared de cartón corrugado. El ingeniero de empaque aún necesita la masa del producto, el área de soporte, la fragilidad o umbral de daño, los peligros esperados de caída y vibración, el rango de temperatura, la compatibilidad superficial y los ciclos de reutilización requeridos.
Para un artículo pesado, un grado más firme puede resistir la compresión excesiva; para un artículo liviano y delicado, ese mismo grado puede transmitir demasiado impacto. Use datos de amortiguación al espesor y carga estática previstos para seleccionar prototipos. Confirme que los adhesivos, limpiadores, aceites, recubrimientos y superficies del producto sean compatibles en lugar de asumir compatibilidad basándose en el nombre PE.
Espuma de Poliuretano: PU Flexible y Variantes Reticuladas
La espuma de poliuretano flexible generalmente se selecciona por su suavidad, conformabilidad y capacidad de soportar formas delicadas con presión de contacto relativamente baja. Se corta comúnmente en interiores de estuches, almohadillas de tapa, conjuntos convolutos e insertos para instrumentos o productos sensibles a la presentación. Una estructura de celda abierta también puede permitir el flujo de aire, lo que distingue a muchos productos de PU flexible de los candidatos de PE de celda cerrada.
La compensación es que el PU flexible no es una clase de rendimiento única. La firmeza, la densidad, el asentamiento por compresión, la recuperación, el tamaño de celda, el flujo de aire, la respuesta a la humedad, exposición a UV, conformado o doblado, adhesión de impresión, y el envejecimiento pueden diferir sustancialmente. Una sensación suave durante la inspección manual no establece el rendimiento de amortiguamiento dinámico. Algunos grados también pueden retener partículas, líquidos u olores de maneras que importan para entornos limpios o la presentación.
El poliuretano reticulado tiene una estructura esquelética deliberadamente abierta. Se utiliza a menudo donde el flujo de aire, drenaje, filtración o porosidad controlada es parte de la aplicación. Esas funciones no son automáticamente beneficios de embalaje; deben estar vinculadas a un requisito específico del producto.
Dónde encaja la espuma de PU
El PU flexible a menudo se considera para equipos livianos o delicados, superficies ópticas o cosméticas, estuches de presentación, restricción de tapa y formas irregulares que se benefician de una conformidad suave. Puede suministrarse como lámina plana, espuma convoluta, piezas troqueladas o insertos mecanizados.
Antes de la aprobación, verifique si el producto puede tolerar el contacto directo, si la humedad o los contaminantes pueden entrar en las celdas, cómo se recupera la espuma después de la compresión repetida y si la respuesta de amortiguación coincide con la carga estática esperada. Para aplicaciones médicas, alimentarias, de sala limpia o de emisiones controladas, use un archivo de material específico de la aplicación; una descripción genérica de PU no puede establecer la idoneidad.
Espuma de Poliestireno: EPS y XPS
El poliestireno expandido (EPS) se fabrica expandiendo y moldeando perlas de poliestireno. En embalaje aparece comúnmente como tapones moldeados, bloques de esquina, cajas aisladas, paneles o formas de relleno suelto. Su estructura rígida y liviana puede posicionar un producto, distribuir cargas de compresión, proporcionar amortiguación dentro de un rango de carga diseñado y contribuir al aislamiento térmico.
El poliestireno extruido (XPS) se fabrica como tablero o lámina continua de celda cerrada y generalmente se corta o fabrica en lugar de moldearse con perlas en una forma específica del producto. Es más familiar en aplicaciones de aislamiento, pero puede usarse en componentes de empaque donde su forma de lámina y comportamiento térmico se ajusten al diseño.
El EPS puede ser rentable a escala cuando la geometría moldeada y el herramental están justificados. También puede fracturarse o desprender partículas bajo algunas condiciones de manejo, ocupar un volumen de almacenamiento sustancial y ser difícil de canalizar a través de sistemas de recuperación locales. El XPS tiene una estructura y economía de fabricación diferentes; los términos no deben tratarse como intercambiables.
Protección moldeada, aislamiento y límites de diseño
Una pieza moldeada de EPS puede integrar nervaduras, cavidades y características de soporte de carga que mantienen un producto separado de la caja exterior. Esa geometría puede ser tan importante como la propia espuma. Secciones delgadas, transiciones bruscas, proyecciones sin soporte y cargas concentradas pueden crear puntos débiles. Los cambios de herramienta también cuestan más que modificar un inserto fabricado.
Para el envío aislado, la espuma es solo una parte de un sistema térmico. El espesor de pared, las uniones, el cierre, la carga útil, el refrigerante, el perfil ambiental, el procedimiento de empaque y la duración del envío influyen en el rendimiento. Los datos de material no pueden calificar un contenedor de temperatura controlada. Use un plan de prueba térmica documentado para el empaque completo y la ruta.
Nota: La EPA de EE. UU. declara que muy pocos programas de recolección en la acera en EE. UU. aceptan espuma de poliestireno. La disponibilidad difiere según la ubicación, por lo que una identidad de resina “reciclable” no es una afirmación suficiente de fin de vida útil.
EPP, EVA y Espumas Funcionales Especiales
Algunos requisitos van más allá de PE, PU y poliestireno. El polipropileno expandido fundido (EPP), el acetato de etileno-vinilo (EVA) y las espumas con funciones específicas pueden ser útiles cuando el empaque debe soportar impactos repetidos, proporcionar un acabado particular, controlar la electricidad estática o cumplir otra condición documentada.
EPP y EVA
El EPP es una espuma de polipropileno moldeada de celda cerrada comúnmente considerada para embalaje duradero, contenedores retornables, componentes automotrices y otros sistemas de múltiples ciclos. Puede recuperarse después de cargas repetidas mejor que muchos candidatos rígidos de un solo viaje, pero la reutilización no es automática. La geometría moldeada, bisagras o accesorios, el proceso de limpieza, la regla de inspección de daños, la tasa de logística inversa y el conteo real de ciclos determinan si el sistema entrega valor.
La espuma de EVA está disponible en una amplia gama de firmeza, color, textura y formulación. A menudo se fabrica en insertos de exhibición, interiores de estuches, sellos, almohadillas y componentes que requieren una superficie fina o flexibilidad controlada. El contenido de acetato de vinilo y la formulación influyen en el comportamiento, por lo que “EVA” por sí solo no puede establecer el rendimiento químico, térmico, de amortiguación o de cumplimiento.
Afirmaciones antiestáticas, conductivas, retardantes de llama y de base biológica
Las funciones especiales requieren un registro completo de afirmaciones. Para el control de ESD, defina el dispositivo protegido, la zona de empaque, el rango objetivo de resistencia eléctrica, el acondicionamiento, el método de prueba y la duración del rendimiento. Para el comportamiento frente a la llama, identifique la norma exacta, la construcción de la probeta, el espesor, la orientación y el nivel de aceptación. No infiera ninguna propiedad a partir del color o la categoría del proveedor.
El contenido de base biológica describe el origen de la materia prima, no necesariamente la biodegradabilidad o compostabilidad. Una afirmación de compostabilidad necesita un marco de prueba reconocido, alcance de certificación, tipo de instalación objetivo y acceso a una vía de recolección. Las afirmaciones de retardante de llama, antimicrobiano, contacto con alimentos, bajas emisiones y contenido reciclado también necesitan documentos específicos del grado. Hasta que esa evidencia esté disponible, trate la característica como una cuestión de adquisición, no como una conclusión de artículo.
Advertencia: Los tratamientos funcionales pueden cambiar la amortiguación, adhesión, envejecimiento, recuperación, reciclaje o comportamiento de contacto superficial. Revalide el grado tratado real en lugar de aplicar resultados de una espuma base sin tratar.
Formatos Comunes de Esp
The same polymer can perform differently when supplied as a thin wrap, laminated block, molded end cap, convoluted lid pad, loose-fill piece, or foam-in-place system. Format selection affects tooling, labor, storage volume, tolerances, replaceability, and the way loads enter the cushion.
Fabricated, molded, loose-fill, and foam-in-place systems
| Formato | Typical design value | Pregunta principal de calificación | Limitación importante |
|---|---|---|---|
| Sheet, plank, wrap | Muestreo rápido, capas apiladas, protección de superficies | ¿Se controlan el espesor, las uniones, la laminación y el área de contacto? | El corte puede generar desperdicio y las capas ensambladas pueden desplazarse |
| Insertos troquelados o cortados por CNC | Cavidades precisas y compromiso de herramienta de bajo a medio | ¿Son adecuados los espesores mínimos de pared, las tolerancias y la orientación? | Un ajuste cosmético ajustado no demuestra protección contra impactos |
| Pieza moldeada | Nervaduras integradas, esquinas y geometría repetible de alto volumen | ¿El herramental reproduce la geometría y densidad validadas? | Los cambios de diseño pueden requerir modificaciones del herramental |
| Almohadilla convoluta | Sujeción flexible en formas variables | ¿La geometría máxima genera contacto y compresión aceptables? | El contacto puntual y la deformación permanente pueden variar |
| Relleno suelto | Relleno de vacíos para formas mixtas | ¿Se evita que el producto migre a través del relleno? | El asentamiento, el polvo y la colocación inconsistente pueden reducir el control |
| Espuma aplicada en sitio | Se adapta alrededor de productos complejos o variables | ¿Se controlan la mezcla, la expansión, la película, la caja, el curado y los pasos del operador? | La variabilidad del proceso afecta la almohadilla terminada |
La espuma aplicada en sitio merece un tratamiento separado porque se forma dentro del empaque. La norma ASTM D4168 evalúa la película, la espuma y la caja en conjunto tal como se usan. Ese enfoque a nivel de empaque no debe reemplazarse con datos de una probeta de espuma prefabricada no relacionada.
Cómo elegir empaques de espuma para un producto real
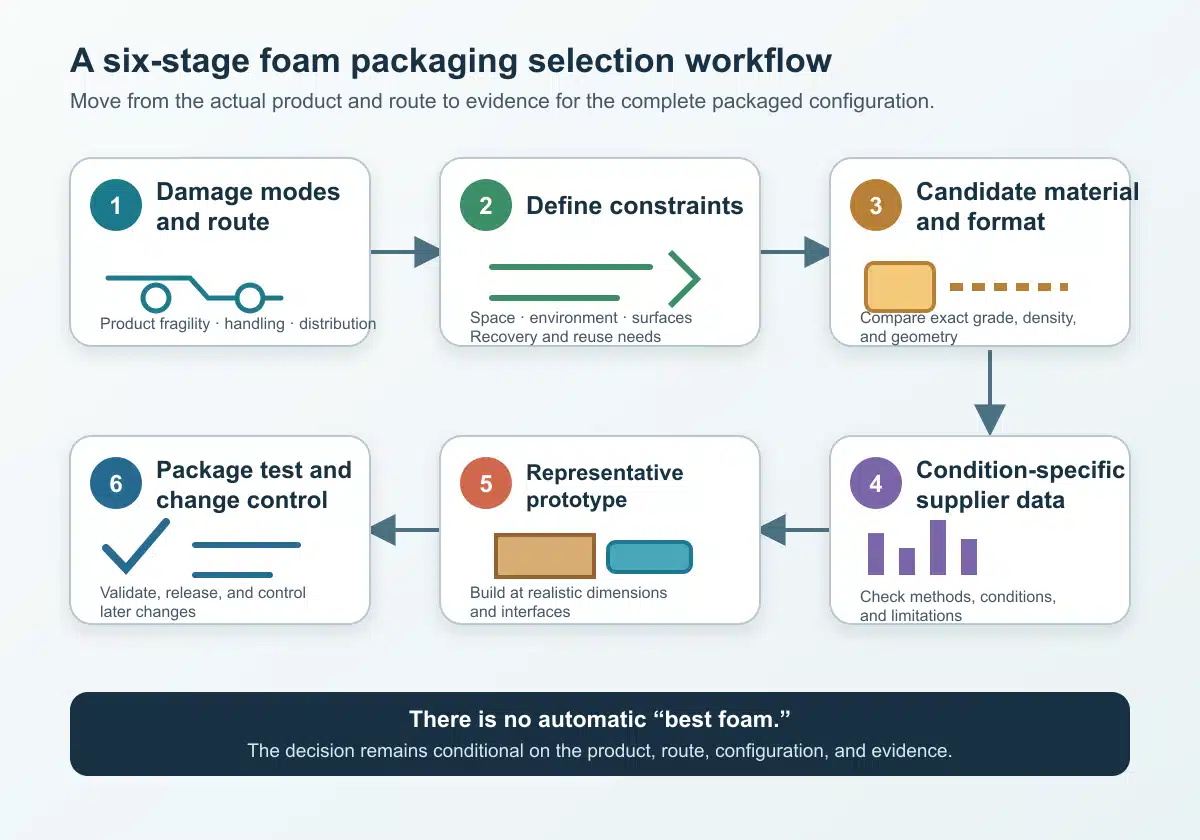
Un proceso de selección confiable comienza con el producto y la ruta, no con un material favorito. El objetivo es eliminar candidatos no adecuados, solicitar evidencia comparable y prototipar un número reducido de sistemas defendibles.
Comenzar con los modos de daño y los peligros de distribución
| Entrada | Preguntas a responder | Cómo cambia la lista corta |
|---|---|---|
| Fragilidad del producto | ¿Qué falla primero: alineación, vidrio, uniones soldadas, carcasa, acabado, sellado o calibración? | Establece límites permisibles de impacto, vibración, abrasión y compresión |
| Masa y área de apoyo | ¿Cómo se soporta el peso en cada orientación probable del empaque? | Determina la carga estática en cada cara de la almohadilla |
| Ruta de distribución | ¿Paquetería, tarima, aire, mar, mensajería, circuito retornable o ruta mixta? | Define caídas probables, vibración, compresión, manejo y clima |
| Superficie y limpieza | ¿El producto puede tolerar partículas, fricción, transferencia de plastificante, humedad u olor? | Filtra la estructura celular, la fabricación, los revestimientos y los materiales de contacto |
| Temperatura y productos químicos | ¿Qué temperaturas, limpiadores, aceites, adhesivos o refrigerantes están presentes? | Requiere verificaciones de compatibilidad y acondicionamiento |
| Uso ESD o regulado | ¿Existe algún requisito eléctrico, de contacto con alimentos, médico o de resistencia a la llama? | Requiere métodos y documentación específicos por grado |
No convierta esta matriz en una respuesta automática de material. Cada fila aporta restricciones. Un candidato permanece en la lista corta solo cuando el proveedor puede proporcionar datos relevantes y se puede probar un prototipo.
Traduzca los requisitos a una solicitud breve para el proveedor
Utilice una solicitud consistente para que los proveedores respondan sobre la misma base:
- Describa el producto, la masa, las dimensiones, el centro de gravedad, las superficies sensibles y los puntos de apoyo permitidos.
- Indique los modos de daño conocidos, la información de fragilidad y los criterios de aceptación. Marque las estimaciones como estimaciones.
- Describa la unidad de envío, la orientación, la ruta, el método de manejo, el clima, el apilamiento y los ciclos de reutilización esperados.
- Solicite la familia de polímero exacta, el grado, la densidad, la estructura celular, el espesor, las tolerancias, el método de fabricación y los requisitos de acondicionamiento.
- Solicite curvas de amortiguación o datos de compresión a espesores, cargas estáticas, condiciones de caída y secuencias de impacto repetido relevantes. Pida el método y los detalles de las probetas.
- Identifique la documentación ESD, de limpieza, química, térmica, de contacto con alimentos, de resistencia a la llama, de contenido reciclado o de fin de vida útil que aplique al grado real.
- Acuerde cantidades de prototipo, criterios de inspección, procedimiento de prueba, acondicionamiento de muestras, definición de falla, control de cambios y verificación de producción.
La solicitud también debe identificar lo que una respuesta del proveedor no demuestra. Una declaración de resina no establece el desempeño del empaque; una curva de amortiguación no establece un sistema de envío completo; y una muestra de laboratorio exitosa no autoriza cambios no controlados en densidad, fuente, geometría, adhesivo o procesamiento.
De las Curvas de Amortiguación a la Validación del Producto Empacado
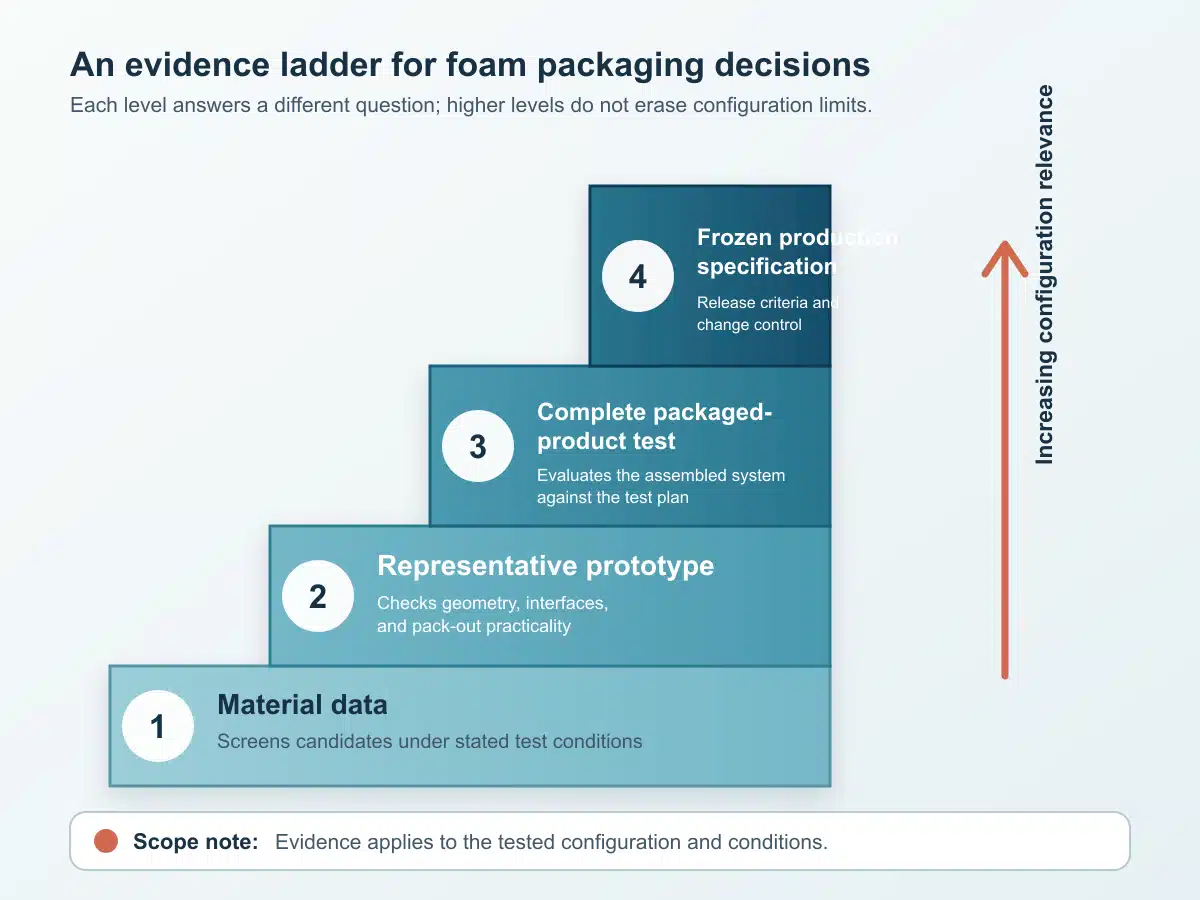
La selección de espuma avanza a través de una escalera de evidencia. Cada paso responde una pregunta diferente, y ningún paso debe promoverse más allá de su alcance.
Lo que una curva de amortiguación puede indicarle
Una curva de amortiguamiento dinámico se relaciona.
Al revisar una curva, confirme el grado exacto, la densidad, el espesor, la altura de caída o la severidad de entrada, el rango de carga estática, el número y orden de impactos, el acondicionamiento de temperatura y humedad, y si la primera caída se trata por separado de las caídas posteriores. No digitalice un gráfico de marketing sin etiquetar y lo trate como una garantía de diseño. Si las condiciones difieren del proyecto, solicite nuevos datos o muestras de prueba.
Prototipo y prueba del empaque completo
Utilice una cadena de validación por etapas:
- Caracterice el producto. Registre dimensiones, propiedades de masa, componentes sensibles, restricciones de superficie, verificaciones operativas y criterios de falla.
- Caracterice los materiales candidatos. Verifique la identidad del grado, dimensiones, tolerancias, acondicionamiento, comportamiento de amortiguación o compresión, y cualquier tratamiento funcional.
- Construya prototipos representativos. Utilice geometría de producción, empaque exterior, sellos, adhesivos, películas, cierres, carga útil e instrucciones de ensamblaje.
- Seleccione la prueba de distribución. Ajuste el procedimiento y la intensidad a la ruta real. ISTA recomienda comprender cómo se envían, manipulan y almacenan los paquetes antes de seleccionar una prueba.
- Ejecute la secuencia acordada. La norma ASTM D4169 proporciona un marco de ciclo de distribución para evaluar una unidad de envío a través de peligros secuenciales; otros procedimientos pueden adaptarse a paquetes individuales, cargas unitizadas o entornos personalizados.
- Inspeccione el producto y el empaque. Aplique criterios de aceptación predefinidos, documente los eventos transmitidos cuando se utilice instrumentación, y registre tanto el daño del producto como la deformación de la espuma.
- Cierre el ciclo. Corrija el diseño, repita las pruebas afectadas, congele la lista de materiales y la geometría validadas, y defina controles de cambios de producción.
Superar un procedimiento de laboratorio es evidencia para la configuración probada y los criterios de aceptación. No es una certificación universal para cada producto, ruta, carga útil o cambio de fabricación.
Sostenibilidad, Reutilización y Realidad del Fin de Vida Útil
Las decisiones de sostenibilidad deben comenzar con la protección requerida. Un empaque más liviano que aumenta los daños y los envíos de reemplazo puede no mejorar el sistema total. Después de cumplir con el rendimiento, compare la masa del material, el volumen cúbico del empaque, los desechos de producción, los ciclos de reutilización, la eficiencia del transporte, el contenido reciclado, y las rutas de recuperación realistas utilizando supuestos documentados.
La reutilización puede ser valiosa cuando la espuma conserva su función, regresa a una alta tasa, puede inspeccionarse o limpiarse, y evita más material de un solo viaje de lo que consume el bucle de retorno. Una caja reutilizable de EPP que nunca regresa no es un sistema de reutilización. Un inserto de un solo viaje puede ser a veces la opción de menor riesgo cuando la logística inversa, la contaminación o la inspección de daños no pueden controlarse.
Una verificación práctica de recuperación
- Identifique cada componente en el empaque terminado, incluidos espumas, películas, adhesivos, etiquetas, cartón corrugado, recubrimientos y accesorios.
- Pregunte al destinatario o reciclador previsto si la forma exacta, el color, la densidad, la limpieza y el volumen son aceptados—no solo si la resina es teóricamente reciclable.
- Defina la recolección, separación, compactación, almacenamiento y transporte. La espuma de baja densidad puede ser antieconómica de mover sin un volumen limpio suficiente.
- Obtenga documentación sobre contenido reciclado, contenido de base biológica, devolución o reclamos de procesamiento y confirme su alcance.
- Redacte instrucciones de eliminación específicas para cada mercado. La EPA de EE. UU. señala que las reglas locales difieren y que muy pocos programas de recolección en la acera en EE. UU. aceptan espuma de poliestireno.
- Vuelva a verificar la ruta cuando cambien materiales, proveedores, mercados, etiquetas o socios de recuperación.
Evite términos incondicionales como “ecológico”, “cero residuos”, “100% reciclable”, “biodegradable” o “compostable”. En su lugar, indique la característica de diseño, la evidencia, la geografía y las condiciones.
Preguntas Frecuentes Sobre Empaques de Espuma
¿Qué tipo de espuma es mejor para empaques?
No existe una espuma universalmente mejor. El mejor candidato es aquel que cumple con los requisitos de choque, vibración, compresión, abrasión, térmicos, limpieza, ESD, reutilización, costo y recuperación del producto en el empaque probado. Comience con los modos de daño y los peligros de distribución, luego compare grados exactos utilizando datos relevantes y prototipos.
¿La espuma de celda cerrada es siempre mejor que la de celda abierta?
No. Los materiales de celda cerrada pueden ser útiles cuando la firmeza, la menor absorción de líquidos o la manipulación repetida son importantes. Las espumas de celda abierta pueden adaptarse más suavemente o permitir el flujo de aire. La elección correcta depende de la presión de contacto, la respuesta de amortiguación, la humedad, la limpieza, la recuperación y el grado real—no solo de la etiqueta de celda.
¿La espuma de mayor densidad siempre proporciona más protección?
No. Una espuma más densa o rígida puede transmitir choque excesivo a un producto liviano y frágil, mientras que una espuma demasiado blanda puede comprimirse completamente bajo una carga pesada. Ajuste el material y el espesor exactos a la carga estática y la severidad de entrada con datos de amortiguación específicos de la condición, luego valide el empaque completo.
¿Puede reutilizarse el empaque de espuma?
Depende. La reutilización es práctica cuando la espuma y la geometría sobreviven los ciclos previstos, permanecen limpias y dimensionalmente aceptables, regresan de manera confiable y pueden inspeccionarse según criterios de rechazo definidos. Revalide después de cambios en material, producto, ruta, limpieza o geometría.
¿Es reciclable el empaque de espuma?
A veces, pero la reciclabilidad técnica no garantiza la recolección o el reciclaje real. La resina, el entrecruzamiento, el color, los aditivos, la contaminación, los materiales adheridos, el equipo local, la demanda del mercado y la economía del transporte son factores relevantes. Pregunte al programa receptor o reciclador sobre la espuma terminada exacta y proporcione instrucciones específicas de ubicación.
¿Qué información debe recibir un proveedor de empaques de espuma?
Proporcione la masa y dimensiones del producto, puntos de apoyo, fragilidad o criterios de daño, superficies sensibles, ruta de distribución, clima, orientación del empaque, objetivo de reutilización, necesidades ESD o regulatorias, y metas de recuperación. Solicite al proveedor que devuelva la identidad del grado, construcción, tolerancias, datos de rendimiento específicos de la condición, documentos aplicables, detalles del prototipo y términos de control de cambios.
Related Bestypack Resources
- Soluciones de embalaje en cadena de frío para alimentos
- ¿Cuáles Son los Diferentes Tipos de Embalaje Aislante Común?
- Empaque Flexible de Alimentos: Una Guía de lo que Usted
- Películas de CPP: Soluciones Óptimas de Embalaje Flexible
- Guía de Películas Termosellables: Aplicaciones, Tipos, Funciones
- La Diferencia Entre Poliolefina, PVC y Polietileno
- Guía definitiva sobre la película BOPE: beneficios, aplicaciones, tipos
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German