
Filme CPP pode ser eficaz teia de embalagem flexível, camada selante, substrato metalizado ou camada interna especializada—mas somente quando seu grau e função designada correspondem ao produto, laminado, linha de envase, ambiente de distribuição e mercado-alvo. A tarefa prática, portanto, não é perguntar se o CPP é o “melhor”. É definir as funções da embalagem, selecionar uma família de graus adequada, solicitar evidências comparáveis dos fornecedores e validar o filme por meio de ensaios laboratoriais, de conversão, de máquina e de embalagem final antes da aprovação.
O Que São Filmes de CPP — e O Que a Fundição Altera?
Para conhecimento sobre polímeros, consulte o NIH PubChem visão geral do polipropileno antes de comparar alegações sobre filmes acabados.
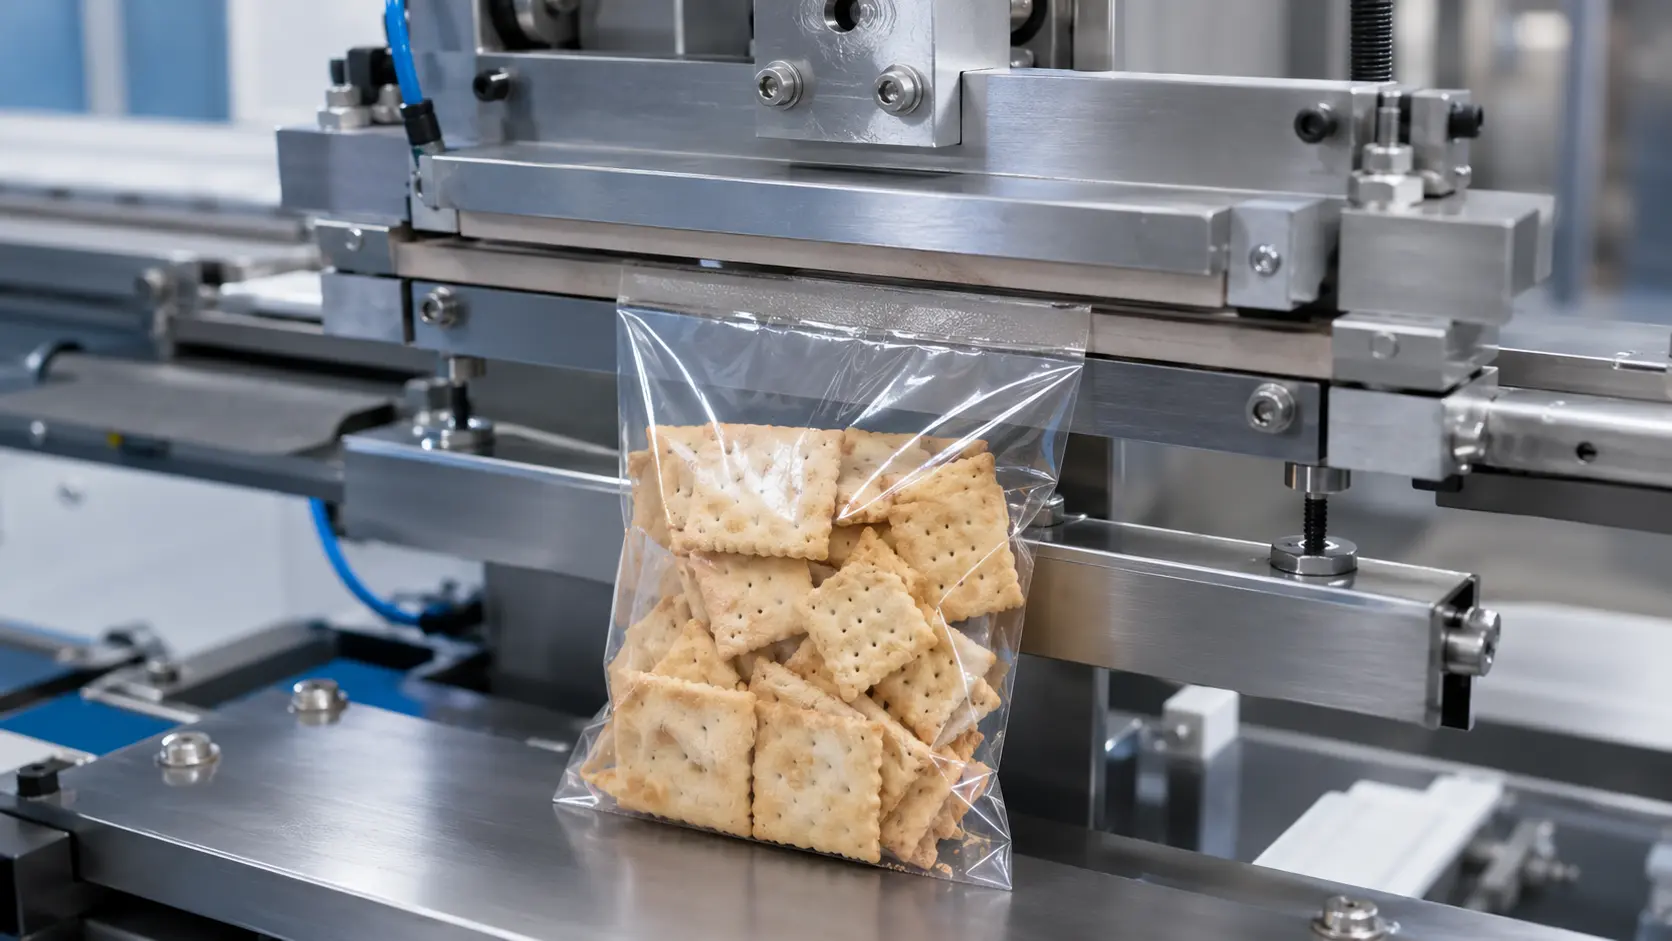
CPP significa fundido polypropylene filme. Em um processo típico de filme fundido, a formulação de polipropileno fundido sai de uma matriz plana, é depositada sobre um rolo resfriado e solidificada em uma teia contínua. O filme final pode conter mais de uma camada coextrusada e pode incluir modificadores de selagem, aditivos deslizantes ou antibloqueio, pigmentos ou outros componentes funcionais. “CPP” descreve, portanto, uma família de materiais e uma rota de fabricação, não uma formulação fixa ou especificação de desempenho.
Diferentemente do BOPP, que é deliberadamente estirado nas direções máquina e transversal, o CPP não é orientado biaxialmente. Essa diferença ajuda a explicar por que muitos graus de CPP são selecionados onde flexibilidade, tolerância a impactos, conformabilidade ou função selante são relevantes, enquanto filmes orientados são frequentemente selecionados onde rigidez, a estabilidade dimensional, ou função de teia externa para impressão são relevantes. Essas são tendências, não garantias. O grau do polímero, o design das camadas, a espessura, o resfriamento, o pacote de aditivos, o tratamento de superfície, o condicionamento e o método de ensaio podem alterar materialmente o resultado.
A comparação correta é consequentemente entre graus nomeados sob condições equivalentes. Uma equipe de embalagem não deve copiar um valor de tração, névoa, coeficiente de atrito, selagem ou barreira de uma descrição genérica de CPP para uma especificação. Deve obter a ficha técnica aplicável, observar o método e as condições dos corpos de prova e verificar as propriedades que controlam a embalagem pretendida. A fundição estabelece um ponto de partida útil; o grau final e o sistema de embalagem determinam o desempenho comercial.
Onde o CPP se Encaixa em uma Embalagem Flexível
O CPP pode desempenhar várias funções diferentes, e cada função cria uma especificação diferente. Uma teia de CPP transparente pode formar uma embalagem simples ou sobrembalagem quando o produto necessita de proteção moderada e o próprio filme pode atender às necessidades de conversão e selagem. Em um laminado, o CPP frequentemente serve como selante do lado do produto enquanto outra teia fornece proteção de impressão, rigidez, heat resistance, ou barreira adicional. Um grau de CPP metalizável pode suportar uma camada de metal depositada. Uma teia interna especializada pode ser projetada para funções como selagem controlada, comportamento antinévoa ou processamento térmico.
A função designada deve ser definida por escrito antes de o comprador solicitar um grau ou espessura:
- Uma teia autônoma deve fornecer por si só os requisitos de manuseio, aparência, selagem, superfície e proteção.
- Uma camada selante deve interagir corretamente com a superfície de selagem oposta, mandíbulas de selagem, condições de contaminação, carga de envase, tempo de resfriamento e geometria da embalagem.
- Uma teia metalizada deve suportar a adesão do metal e preservar a barreira exigida após conversão, flexão e formação da embalagem.
- Uma camada interna especializada deve ser respaldada por evidências específicas do grau para a função declarada e as condições completas de uso final.
Tecido Autônomo, Camada Selante ou Camada Interna Funcional?
Essas funções não são intercambiáveis. Uma embalagem autônoma transparente pode priorizar clareza, resistência ao bloqueio, comportamento ao rasgo e selagem simples. Uma teia laminada para snacks pode usar CPP principalmente para formação de selagem e hot tack, enquanto a teia externa carrega impressão reversa e rigidez. Uma bolsa processada termicamente pode exigir um grau de CPP resistente a retorta, adesivo compatível, camadas externas adequadas, cura validada e testes térmicos completos da embalagem. Um nome de material não pode comprovar esse sistema.
Comece atribuindo responsabilidades para selagem, impressão, barreira, proteção mecânica, exposição ao calor e documentação regulatória. O CPP é ideal somente quando suas responsabilidades são explícitas e as funções restantes são deliberadamente atribuídas a outros elementos.
Traduza as Tendências de Propriedades do CPP em Requisitos de Embalagem
As listas de propriedades tornam-se úteis somente após serem traduzidas em requisitos mensuráveis de embalagem e processo. “Flexível”, por exemplo, pode significar que uma teia se conforma a um produto irregular, tolera impactos ou proporciona uma sensação mais macia ao toque. Isso não define automaticamente resistência à perfuração, propagação de rasgo, comportamento a flexão, ou desempenho em queda. Da mesma forma, “transparente” não define um valor aceitável de névoa, meta de brilho, limite de defeitos visuais ou condição de envelhecimento.
Tendências Mecânicas e Ópticas
Muitos graus de CPP são comparativamente flexíveis e podem apresentar tenacidade útil para aplicações de selante e sacos. A evidência relevante ainda depende da direção do corpo de prova, espessura, condicionamento e método. Resultados de tração devem identificar as direções máquina e transversal; ensaios de rasgo e impacto devem identificar o método selecionado; névoa e brilho devem identificar o padrão do instrumento e a preparação do corpo de prova. Resultados obtidos com métodos ou espessuras diferentes não devem ser colocados em uma simples tabela de vencedor versus perdedor.
As necessidades ópticas também pertencem à construção completa. Impressão reversa, adesivo, metalização, revestimentos e exposição ao calor podem alterar a aparência do tecido convertido. Um rolo transparente que parece aceitável antes da laminação pode não atender ao padrão final da embalagem após cura, corte, selagem e distribuição.
Selagem, Tratamento de Superfície, COF e Realidade da Barreira
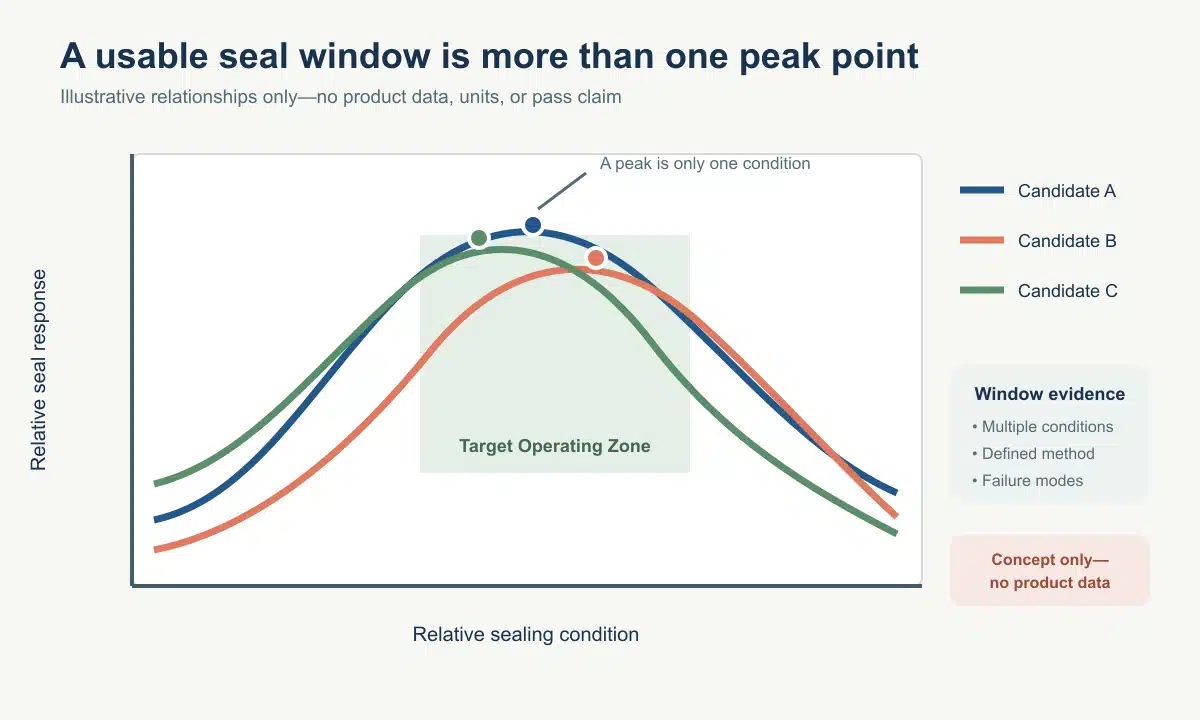
O desempenho da selagem depende da formulação da camada selante e de sua superfície de contato, não apenas das letras CPP. A janela operacional útil é uma curva produzida em função de temperatura, pressão, tempo de permanência, resfriamento, geometria das mandíbulas, velocidade de linha e contaminação realista—não um único resultado de força máxima. A ASTM F88/F88M-23 pode ser usada para medir a resistência do selo quando a configuração do corpo de prova, a técnica de suporte, o modo de falha e a base de relato são controlados; o comportamento de hot tack requer um método adequado à selagem a quente e à carga da linha.
O tratamento de superfície e coeficiente de atrito são igualmente operacionais. O tratamento deve ser adequado à tinta, adesivo, revestimento ou metalização pretendidos e deve ser verificado na idade relevante. O COF deve ser acordado por lado, direção, condicionamento, método e faixa de aceitação, pois deslizamento excessivo ou insuficiente pode afetar bobinagem, registro, alimentação e comportamento em pilhas.
Alegações de barreira exigem a maior contenção. CPP transparente não modificado é frequentemente considerado para aplicações sensíveis à umidade, mas a transmissão de oxigênio e vapor de água nunca é comprovada por essa declaração geral. Relatórios de OTR e WVTR precisam do filme ou laminado exato, espessura, lado de ensaio, temperatura, umidade relativa, gás, unidade e método. A metalização ou outra camada de barreira pode alterar o desempenho, mas flexão, furos de alfinete, selagens e geometria da embalagem podem alterá-lo novamente.
Corresponda a Família de Graus de CPP à Função
Os nomes de famílias de graus são rótulos úteis de triagem. Eles não são critérios de aceitação. Os compradores devem usá-los para solicitar o pacote técnico correto e, em seguida, comparar graus nomeados sob o briefing de aplicação e o plano de testes.
Graus Transparentes de Uso Geral e Funcionais
Graus transparentes de uso geral podem atender a embalagens simples, sobrembalagens ou camadas selantes de laminados quando suas propriedades ópticas, comportamento mecânico, surface treatment, deslizamento, resistência ao bloqueio e resposta de selagem atendem ao projeto. Graus transparentes funcionais podem ter como alvo menor temperatura de iniciação de selagem, maior hot tack, comportamento antinévoa, abertura controlada, desempenho antiestático ou outras necessidades.
Cada modificador pode criar trade-offs. Sistemas de deslizamento e antibloqueio podem afetar óptica, tratamento, impressão, laminação ou selagem. Uma menor tendência de iniciação de selagem não comprova por si só hot tack adequado ou integridade da selagem. final. O comportamento antinévoa depende da formulação, umidade, temperatura, tempo e ambiente alimentar. O comportamento de fácil abertura depende da interface completa de selagem e do método de abertura. O fornecedor deve identificar o grau, a construção, a função pretendida, os limites de armazenamento, o método de ensaio e qual validação downstream permanece necessária.
Graus Metalizáveis e Resistentes a Retorta
Um grau de CPP metalizável é projetado para aceitar uma camada de metal depositada, mas a equipe de embalagem ainda deve especificar adesão do metal, densidade óptica ou outro controle de deposição, método e condições de barreira, durabilidade à flexão, selabilidade e compatibilidade com o laminado. O rolo convertido e a embalagem acabada — não apenas uma amostra de filme não convertido — devem ser avaliados.
O CPP resistente a retorta é outra família especializada. A adequação não pode ser inferida do comportamento de fusão do polipropileno ou da palavra “retorta”. O grau exato, espessura, design de selagem, adesivo, tinta, teias externas, cura, construção da bolsa, temperatura do processo, pressão, tempo, resfriamento, química do produto e documentação regulatória são todos relevantes. O processamento térmico pode expor delaminação, distorção, fluência da selagem, odor, extraíveis ou alterações de barreira que não eram visíveis em um teste de filme à temperatura ambiente. A aprovação pertence, portanto, à estrutura completa e ao janela de processo.
Projete o Laminado em Torno da Função Designada do CPP
Um laminado funciona dividindo funções entre camadas e interfaces. O mapa de funções a seguir é um guia de design, não uma lista de estruturas pré-aprovadas.
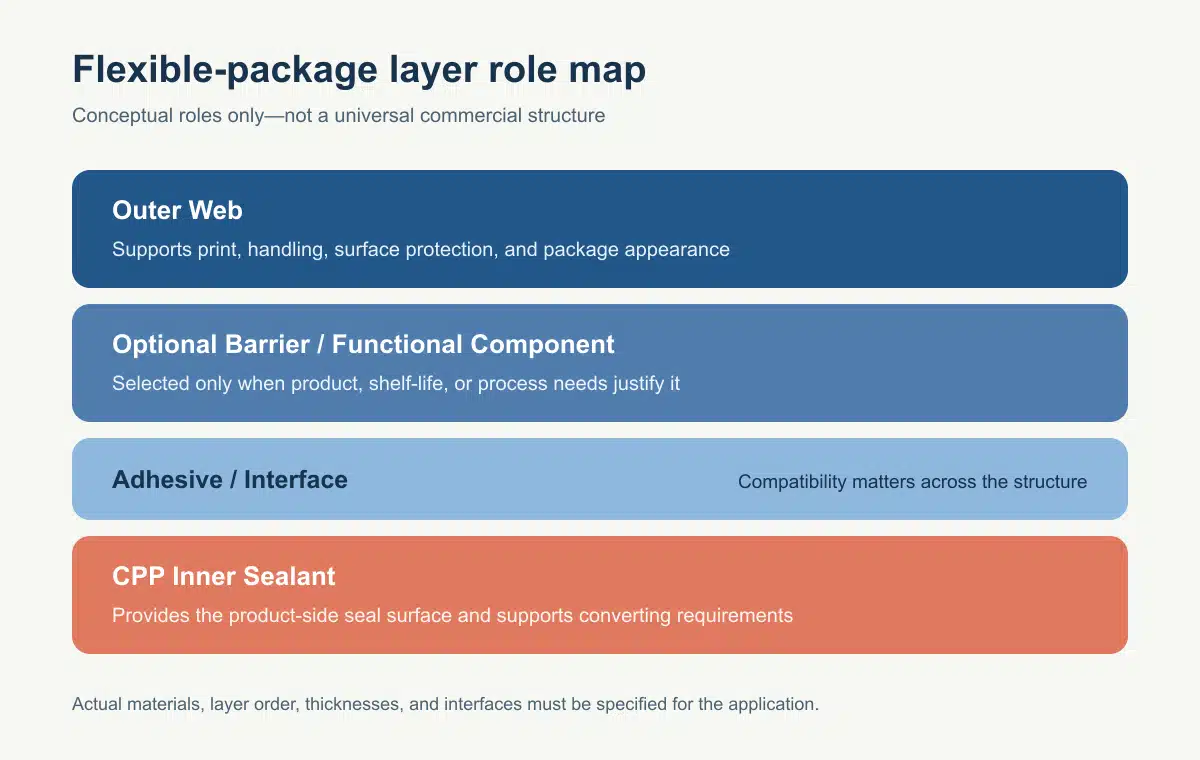
Tecido Externo, Componente de Barreira, Adesivo e Responsabilidades do Selante
| Elemento | Responsabilidade típica | Rótulo da família de polímeros | Importante Limitação |
|---|---|---|---|
| Tecido externo | Suporte de impressão, rigidez, proteção contra abrasão, resistência ao calor, controle dimensional | Dados do grau, tratamento, ensaio de impressão, resultados térmicos e mecânicos | Pode não fornecer a selagem ou barreira necessária |
| Componente de barreira | Controlar a transmissão de oxigênio, vapor de água, aroma ou luz | Relatórios de OTR/WVTR ou outros relevantes com condições; dados de laminado flexionado quando necessário | Um valor de filme ou camada depositada pode não representar a embalagem selada |
| Tinta, primer, revestimento e adesivo | Gráficos, compatibilidade de interface, formação de ligação, resistência química e térmica | Declarações de compatibilidade do fornecedor, peso de revestimento, condições de cura, evidências de ligação e migração | Cura ou química incorreta pode comprometer toda a construção |
| Tecido interno de CPP | Superfície de contato com o produto, resposta de selagem, tenacidade, função funcional selecionada | Ficha técnica exata do grau, curva de selagem, hot tack, COF, tratamento, arquivos mecânicos e regulatórios | Não se pode assumir que o CPP fornece todas as funções de proteção |
Uma estrutura BOPP/CPP, PET/CPP, PA/CPP, metalizada ou contendo folha de alumínio pode ser razoável em uma aplicação definida, mas as abreviações omitem informações críticas. Graus e espessuras das camadas, posição da impressão, química do adesivo e peso de revestimento, preparação da superfície, tempo de cura, corte, design da embalagem e uso final devem ser especificados. Mesmo um conceito totalmente de polipropileno precisa de avaliação de tintas, adesivos, revestimentos, acessórios, coleta, triagem e as diretrizes aplicáveis de design para reciclagem antes de qualquer declaração de reciclabilidade.
A questão de design não é “Qual laminado comum devemos copiar?” É “Qual elemento é responsável por cada requisito, e quais interfaces podem falhar?” Essa questão produz uma estrutura testável em vez de uma promessa baseada em nome de material.
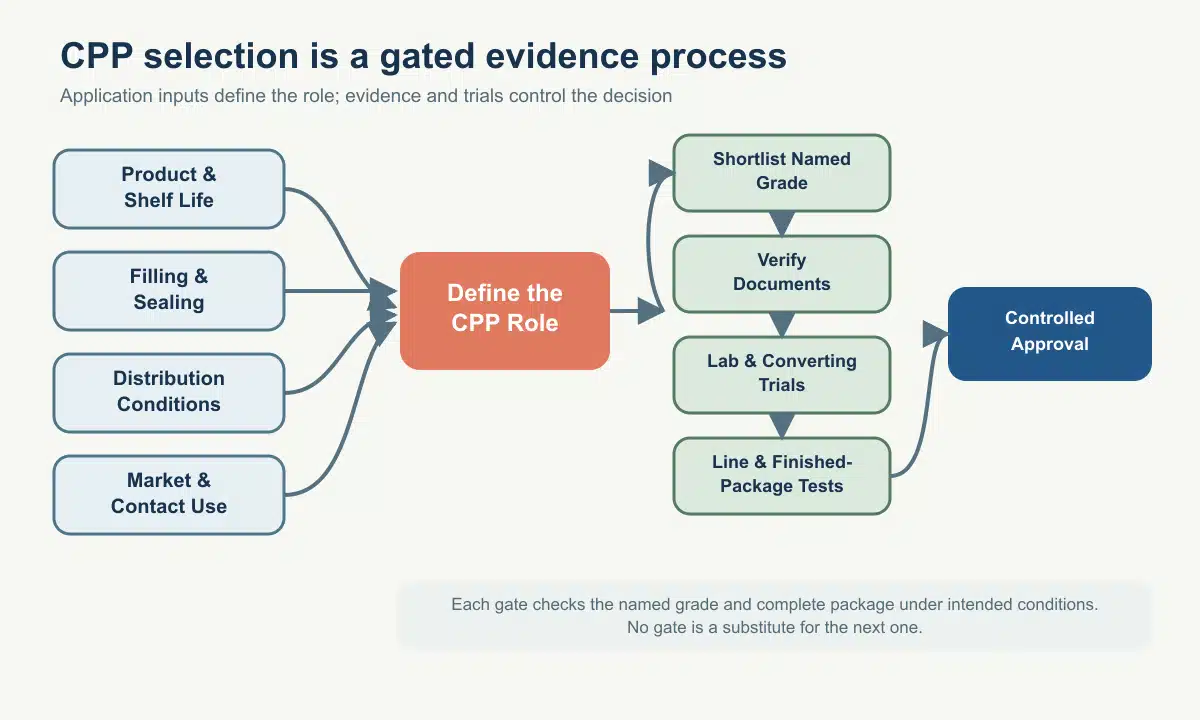
Construa o Briefing de Aplicação Antes de Selecionar o Filme
Um briefing de aplicação útil converte o produto embalado e o processo em requisitos que um fornecedor de filme, conversor e empacotador podem interpretar consistentemente. Comece com o produto: composição, teor de óleo ou aroma, sensibilidade à umidade e oxigênio, bordas afiadas, temperatura de enchimento, contaminação por partículas, massa da porção e vida útil esperada. Em seguida, defina o formato da embalagem, geometria da selagem, impressão e aparência, tensões de distribuição, clima de armazenamento e mercado de descarte.
Produto, Vida Útil, Linha, Distribuição e Entradas de Mercado
| Área de entrada | Perguntas a responder | Decisão resultante de CPP | Verificação necessária |
|---|---|---|---|
| Produto e vida útil | O que causa a deterioração? Qual período de proteção e clima de armazenamento são necessários? | CPP autônomo, selante CPP com barreira separada, ou outra rota de material | Trabalho específico de barreira e vida útil do produto |
| Enchimento e selagem | VFFS, HFFS, bolsa pré-formada, tampa termossoldável ou embalagem manual? Qual tipo de mandíbula, velocidade, carga de selagem e contaminação ocorrem? | Formulação do selante, espessura, COF, hot-tack e lista restrita de janela de selagem | Curvas de selagem em laboratório seguidas de testes em linha |
| Exposição mecânica | Existem bordas afiadas, quedas, flexão, compressão ou manuseio congelado? | Requisitos de tenacidade, resistência à perfuração, rasgo e suporte do laminado | Testes de filme e embalagem específicos por direção e condição |
| Aparência e conversão | Transparente ou opaco? Impressão superficial ou reversa? Metalizado, revestido, laminado ou não laminado? | Alvo óptico, lado tratado, adesão metálica e requisitos de ligação | Testes de impressão, laminação, cura, corte e visuais |
| Mercado e uso em contato | Qual país, tipo de alimento, tempo de contato, temperatura e condição de uso repetido se aplicam? | Pacote de documentação e possíveis restrições de formulação | Declarações específicas do produto e evidências de migração |
Para projetos de contato alimentar nos EUA, o 21 CFR 177.1520 descreve condições para polímeros olefínicos listados, mas uma entrada regulatória para.
Concluir esta brief antes de solicitar amostras evita o erro comum de comparar ofertas tecnicamente diferentes sob o mesmo nome.
Validar o Filme, Selante, Laminado e Embalagem Acabada
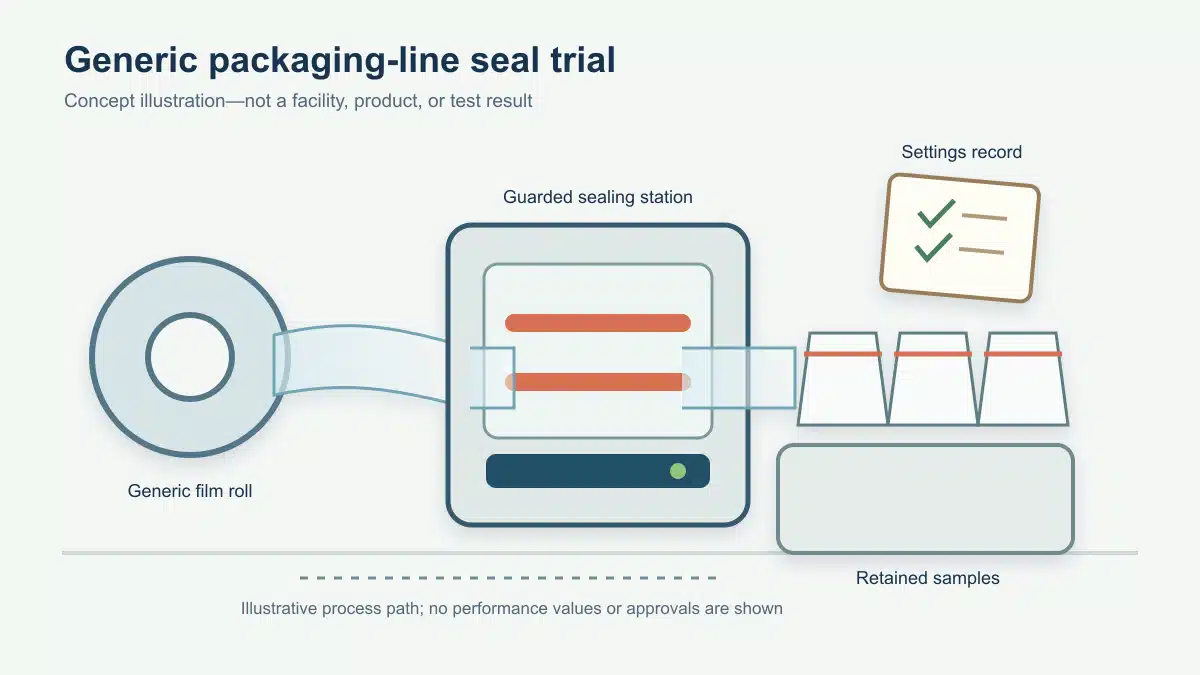
A validação deve avançar da revisão de evidências de baixo custo para testes cada vez mais realistas. Critérios de aceitação, identidade da amostra, métodos, condições, partes responsáveis e regras de controle de mudanças devem ser acordados antes do início do teste.
- Confirmar o grau exato, construção das camadas, espessura, lado tratado, funções dos aditivos, geometria do rolo, lote de produção, condição de armazenamento e revisão do documento.
- Revisar a documentação técnica, de contato com alimentos, migração e sustentabilidade aplicável contra o mercado e uso pretendidos. Registrar o que cada documento não cobre.
- Testar propriedades do filme e do laminado sob condicionamento definido. Métodos candidatos podem incluir ASTM D882 para propriedades de tração, ASTM D1894 para COF estático e cinético, ASTM D3985 para transmissão de oxigênio, ASTM F1249 para transmissão de vapor de água e um método apropriado de rasgo, impacto, ligação ou tratamento. Confirmar a edição atual e a adequação antes do uso.
- Estabelecer curvas de selagem e comportamento de hot-tack usando o par de selagem real, temperatura realista, pressão, tempo de permanência, resfriamento, geometria da mandíbula, contaminação e condições de carga da máquina.
- Executar testes de impressão, metalização, laminação, cura, corte, fabricação de bolsas e embalagem que representem ambientes comerciais. Preservar amostras retidas e dados de processo.
- Testar a embalagem acabada para os riscos identificados na brief de aplicação, como vazamento, integridade da selagem, estouro, queda, compressão, flexão, processamento térmico, distribuição ou vida útil.
Medir Curvas de Selagem e Hot Tack sob Condições Realistas
A ASTM F88/F88M mede a força necessária para separar uma tira de teste contendo uma selagem e identifica o modo de falha. Técnica, largura do corpo de prova, configuração de descascamento, velocidade do teste, condicionamento e localização da falha podem afetar a interpretação. Uma força de pico sem uma série de temperaturas de selagem pode ocultar uma janela operacional estreita ou instável.
O hot tack aborda o comportamento de suporte de carga de uma selagem enquanto ela permanece quente. É especialmente importante quando um envase vertical ou descarga rápida carrega a selagem antes do resfriamento completo. As temperaturas de teste devem abranger a operação realista, e os resultados devem ser relacionados à massa do produto, contaminação, tempo de resfriamento e a velocidade da linha. Nem um ensaio laboratorial de selagem nem um resultado de hot tack substituem a observação das selagens na máquina comercial.
Confirmar Usinabilidade, Durabilidade, Barreira e Integridade da Embalagem
| Área de verificação | Registrar com cada resultado | O que o resultado não pode provar isoladamente |
|---|---|---|
| COF e enrolamento | Método, lados testados, direção, condicionamento, idade, localização no rolo | Alimentação estável em todas as máquinas ou após armazenamento prolongado |
| Mecânico e óptico | Método, espessura, MD/TD, condicionamento, unidades, corpo de prova e lote | Desempenho de um grau, calibre, laminado ou bolsa diferentes |
| OTR e WVTR | Estrutura completa, espessura, lado testado, temperatura, UR, gás e unidades | Vida útil real ou barreira da embalagem selada sem correlação |
| Selagem e ligação | Par de selagem, configurações da mandíbula, técnica de descascamento, modo de falha, cura e idade da amostra | Distribuição sem vazamentos ou desempenho em processo térmico |
| Embalagem final | Formato da embalagem, enchimento, processo, ambiente, tamanho da amostra e regra de aceitação | Cada lote de produção, a menos que os controles de processo e o monitoramento sejam mantidos |
Evitar Falhas Comuns na Seleção de CPP
As falhas de seleção frequentemente começam quando uma tendência útil do material é tratada como garantia de embalagem final. Uma selagem fraca pode vir da camada selante errada, temperatura insuficiente, variação de pressão ou tempo de permanência, contaminação, tratamento no lado da selagem, migração de aditivos, resfriamento deficiente ou embalagem distorcida.
Tabela de Diagnóstico Sintoma-para-Variável
| Sintoma | Variáveis possíveis — não um diagnóstico | Evidências a coletar | Etapa responsável para revisão |
|---|---|---|---|
| Resistência de selagem baixa ou variável | Incompatibilidade de grau, temperatura, pressão, tempo de permanência, contaminação, espessura do filme,, perfil das mandíbulas, resfriamento | Curva de selagem, mapa da mandíbula, modo de falha, identificação de lote e lado | Seleção do filme, fabricação de bolsas, linha de embalagem |
| Selagem abre imediatamente após o enchimento | Insuficiente aderência a quente (hot tack), alta carga de enchimento, resfriamento curto, contaminação, velocidade de linha | Curva de hot tack, tempo de descarga, massa do produto e vídeo | Seleção de filme e linha de empacotamento |
| Deslizamento ou arrasto da teia (web) | COF fora da faixa, orientação do lado errado, idade, temperatura, poeira, condição dos rolos | COF específico por lado, trajeto da teia, tensão e histórico do rolo | Filme, corte e linha de empacotamento |
| A adesão da laminação é fraco | Decaimento do tratamento, mistura ou gramatura do adesivo, cura, umidade, compatibilidade com tinta | Dados de superfície, lote do adesivo, gramatura, registro de cura, modo de falha da adesão | Impressão e laminação |
| Barreira diminui após a conversão | Dano ao metal, trincas por flexão, furos de agulha, vazamento na selagem, incompatibilidade das condições de teste | Testes de barreira antes/depois, microscopia, protocolo de flexão, resultados de vazamento da embalagem | Metalização, laminação e fabricação de sachês |
| Sachê retortável deforma ou delamina | Grau ou adesivo incompatível, cura inadequada, fluência da selagem, severidade do processo | Estrutura completa, registro de cura, perfil de retorta, resultados de selagem e adesão | Projeto da estrutura, conversão e processo térmico |
Alterar várias variáveis ao mesmo tempo obscurece a causa. Mantenha a identidade da amostra e as condições de teste, altere um fator controlado quando prático e preserve tanto as amostras aprovadas quanto as reprovadas. Se um sintoma apresentar risco de segurança ou regulatório, isole o material afetado e envolva as equipes responsáveis de qualidade e técnica antes de prosseguir com a produção.
Especificar e adquirir filme CPP com evidências comparáveis
Uma RFQ comparável descreve a aplicação e solicita a cada fornecedor candidato os mesmos campos. No mínimo, incluir:
- função exata do filme, formato da embalagem, tipo de produto, mercado-alvo, condições de contato, objetivo de vida de prateleira, método de enchimento, velocidade de linha, geometria da selagem, distribuição e armazenamento;
- nome do grau, descrição do polímero e das camadas, espessuras nominal total e por camada, tolerâncias, largura, comprimento do rolo, núcleo, diâmetro máximo do rolo, direção de enrolamento, política de emendas e embalagem;
- tipo e lado do tratamento, exigência de dinas ou outra exigência de superfície na produção e no uso, COF por lado, intenção de deslizamento e antibloqueio, alvos ópticos e limites de defeitos;
- curva de selagem e dados de hot tack com o par de selagem, método e configurações; dados mecânicos, de barreira, adesão, térmicos ou funcionais com métodos, unidades, direções e condições;
- declarações de contato com alimentos, migração ou arquivos de suporte para o mercado e uso declarados; evidências controladas de sustentabilidade quando relevantes;
- identidade do lote de amostra, campos do certificado de análise, revisões de documentos, orientações de vida de prateleira e armazenamento, regras de notificação e compromisso de controle de mudanças.
Use uma planilha de comparação que separe valores típicos declarados pelo fornecedor dos limites de especificação garantidos e dos critérios de aceitação do projeto.
| Tipo de campo | Resposta do fornecedor | Tratamento pelo comprador |
|---|---|---|
| Dados típicos | Descreve comportamento esperado ou representativo | Usar para triagem, não para aceitação automática |
| Especificação garantida | Define um limite de fornecimento controlado e método | Confirmar que cobre o requisito crítico e a base de teste |
| Documento regulatório | Aplica-se a um produto, mercado e escopo de uso nomeados | Verificar formulação, data, restrições e condições pretendidas |
| Resultado de teste | Descreve amostras identificadas sob condições registradas | Correlacionar com equipamentos comerciais e testes de embalagem final |
A aprovação deve identificar o grau aceito, estrutura, documentos de lote, janela de processo, testes de embalagem, regras de desvio e gatilhos de requalificação. Um preço menor por quilograma não é necessariamente um custo menor por produto embalado se.
Perguntas frequentes sobre filmes CPP para embalagens flexíveis
O filme CPP é sempre selável a quente?
Não. Muitos graus de CPP são.
O filme CPP é um material de alta barreira?
Não apenas pelo nome do material.
Quando o CPP deve ser usado em vez de BOPP ou PE?
Depende da função atribuída à camada. O CPP é frequentemente pré-selecionado como selante flexível ou teia interna especializada; o BOPP é frequentemente pré-selecionado como teia de suporte ou impressão orientada e rígida; graus de PE podem ser preferidos para outras necessidades de selagem, tenacidade, processo ou design para reciclagem. Compare graus nomeados contra o mesmo briefing de aplicação, em vez de escolher pelo acrônimo do polímero.
O filme CPP pode ser usado para embalagens em autoclave?
Sim, mas apenas um grau de CPP adequado para retorta dentro de uma estrutura completa validada e processo térmico deve ser considerado. Confirme filme, adesivo, tinta, teia externa, cura, selagem, geometria do sachê, química do produto, perfil de retorta, documentos de contato com alimentos e desempenho da embalagem pós-retorta. CPP de uso geral não é automaticamente adequado para retorta.
Quais dados um fornecedor de filme CPP deve fornecer?
O fornecedor deve identificar o grau, material e construção das camadas, espessura e tolerâncias do rolo, tratamento, COF, óptica, propriedades mecânicas, dados de selagem e hot tack, dados de barreira aplicáveis, métodos e condições, orientações de armazenamento, arquivos regulatórios, status típico versus garantido, controle de mudanças e rastreabilidade do lote de amostra. Pergunte o que cada documento não cobre.
Como uma equipe de embalagem deve aprovar uma mudança de filme CPP?
Use revisão de equivalência controlada, não a alegação de que dois filmes são ambos CPP. Compare formulação ou construção, especificações críticas, métodos, certificados e escopo regulatório; execute testes baseados em risco de laboratório, conversão, linha, embalagem final e vida de prateleira; documente desvios; e defina gatilhos de requalificação. A aprovação deve aplicar-se apenas ao grau, estrutura, janela de processo, embalagem, mercado e conjunto de evidências identificados.
Recursos Relacionados da Bestypack
- Embalagens Flexíveis para Alimentos — Um Guia sobre o Que Você
- A Diferença Entre Poliolefina, PVC e Polietileno
- Guia Definitivo sobre Filme BOPE: Benefícios, Aplicações, Tipos
- Quais São os Diferentes Tipos de Embalagens de Isolamento Comuns?
- Guia de Filme Selável a Quente: Aplicações, Tipos, Funções
- Soluções de Embalagem para Cadeia de Frio de Alimentos
- O Guia Definitivo: Todos os Tipos de Embalagens de Espuma
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German