
Filme selável a quente não é um material único com uma temperatura de selagem fixa. Trata-se de um filme de embalagem cuja superfície de selagem é projetada para aderir a uma superfície compatível quando a combinação adequada de calor, pressão, tempo de permanência e resfriamento é aplicada. Para compradores e engenheiros de embalagem, a tarefa prática é adequar a estrutura do filme ao produto, ao formato da embalagem, à máquina, ao requisito de abertura e ao método de validação — não apenas escolher PE, PP ou PET pelo nome.
O Que É Filme Selável a Quente?
Em embalagens solúveis em água, o filme de PVA normalmente significa filme à base de poli(álcool vinílico), um polímero sintético também escrito como PVOH. Seu grande número de grupos hidroxila confere-lhe forte afinidade pela água e um comportamento útil de formação de filme. O desempenho do filme comercial, no entanto, vem da formulação e do processo completos — não apenas do nome do polímero. PVOH é a abreviação mais clara para poli(álcool vinílico), pois PVA é usado informalmente às vezes para poli(acetato de vinila). O poli(álcool vinílico) é geralmente produzido por hidrólise ou alcoólise do poli(acetato de vinila). A extensão dessa conversão é chamada de grau de hidrólise. polymer provisions before approving a finished-film claim.

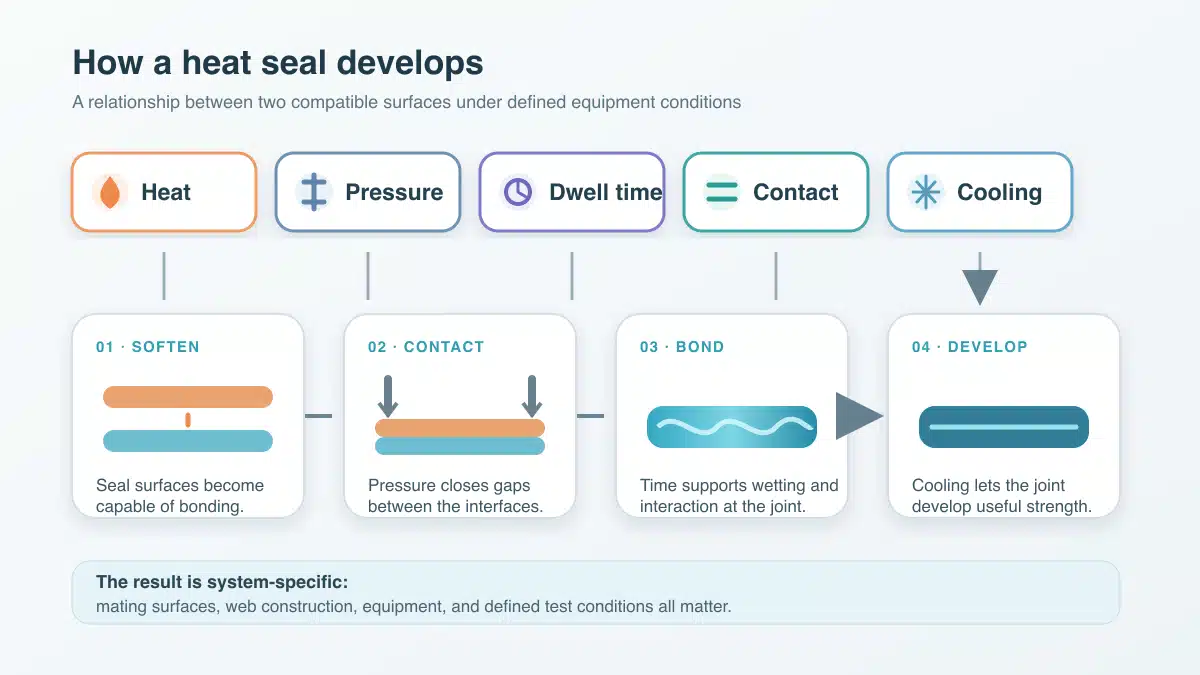
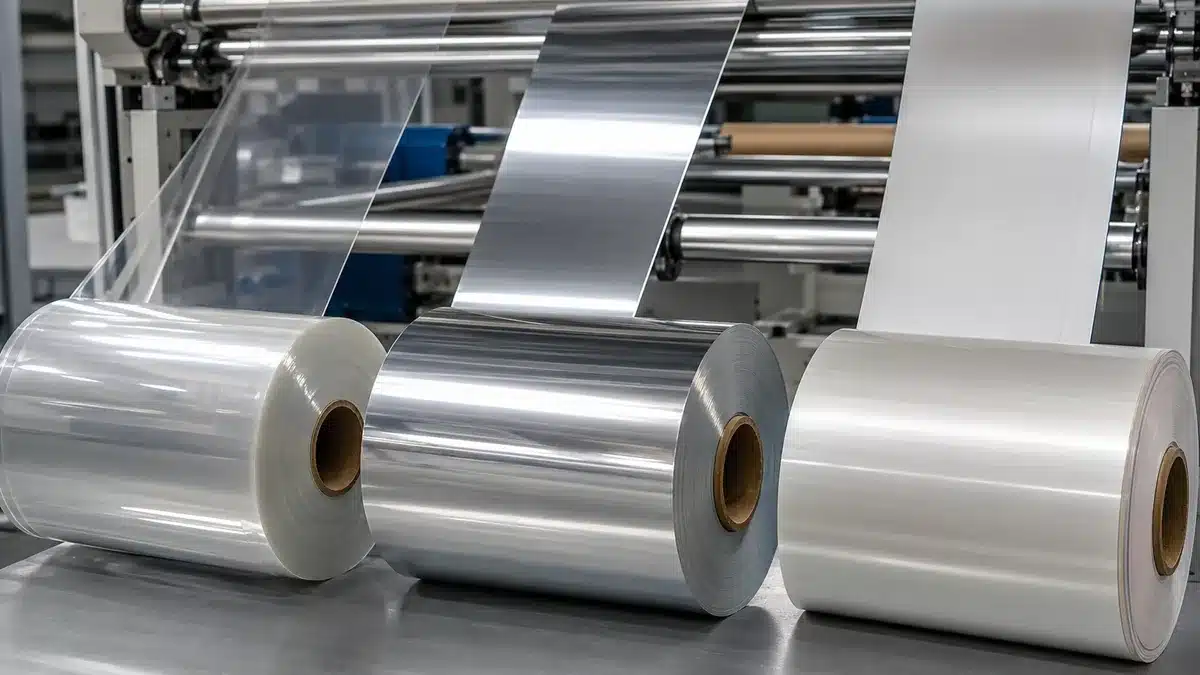
Um filme selável a quente possui pelo menos uma superfície que pode formar uma ligação útil consigo mesma ou com um material de acoplamento compatível durante um ciclo de selagem controlado. A superfície de selagem pode ser o polímero em massa, uma camada de selante coextrudada, um revestimento ou a camada interna de um laminado. O calor amolece essa superfície; a pressão aproxima as interfaces em contato íntimo; o tempo permite a molhagem e a interação molecular; e o resfriamento permite que a junta desenvolva resistência.
Esta definição é deliberadamente mais ampla do que “filme retrátil multicamadas”. Muitos filmes flexíveis podem ser selados a quente sem serem filmes retráteis, e um filme de suporte pode contribuir com rigidez, imprimibilidade, resistência à perfuração, ou barreira, enquanto uma camada diferente realiza a selagem. O mesmo filme nominal também pode se comportar de maneira diferente quando selado a outro filme, bandeja, revestimento ou superfície contaminada. Portanto, a selabilidade deve ser sempre declarada como uma relação entre duas superfícies sob condições definidas. A configuração da temperatura da mandíbula, por si só, não é uma propriedade completa do material, pois a temperatura real da interface depende da espessura do filme, da estrutura, do equipamento, do tempo de permanência e da transferência de calor.
Quais Funções um Filme Selável a Quente Desempenha?
A camada de selagem cria um fechamento, mas a função comercial é mais ampla. Uma estrutura qualificada deve sobreviver ao processo de enchimento e selagem, proteger o produto pretendido durante a distribuição e abrir da maneira pretendida. Essas funções podem puxar o design em direções diferentes, portanto, devem ser especificadas separadamente.
Fechamento da Embalagem e Proteção do Produto
A selagem une as bordas da embalagem ou fixa uma tampa a uma bandeja, copo ou outro filme. A resistência necessária depende da geometria da embalagem, da massa do produto, do espaço livre, das cargas de manuseio e de o consumidor precisar ou não abrir por pelagem. Resistência de selagem é útil para controle de processo, mas não é idêntica à resistência a vazamentos ou à vida útil. Uma embalagem pode apresentar alta força de pico de pelagem e ainda conter um canal, dobra, área contaminada ou defeito de transição de selagem.
Desempenho de Barreira também pertence ao pacote completo. Não se deve presumir que uma camada de selante forneça proteção contra oxigênio ou vapor de água apenas porque sela bem. Qualquer alegação de barreira exige a estrutura final, espessura, método de teste, temperatura, umidade relativa, lado testado e unidade.
Desempenho em Linha e Hot Tack
Em máquinas verticais de formação-enchimento-selagem ou outros equipamentos de alta velocidade, uma selagem pode suportar o peso do produto ou a tensão do filme antes de esfriar. A adesão a quente descreve a resistência dessa selagem ainda quente e é diferente da resistência medida após o condicionamento. A ASTM F1921/F1921M cobre testes instrumentados de adesão a quente de superfícies termoplásticas de selagem imediatamente após a formação da selagem.
A capacidade de processamento também depende de rastreamento do filme, rigidez, planicidade, coeficiente de atrito, ondulação, eletricidade estática, registro e da forma como a estrutura transfere calor. Uma baixa temperatura de iniciação de selagem em laboratório pode ser útil, mas não garante maior produção se o filme bloquear, deslizar mal, distorcer ou precisar de resfriamento mais longo.
Pelabilidade e Abertura pelo Consumidor
Algumas embalagens exigem uma selagem de fusão permanente; outras precisam de uma pelagem controlada. Um sistema pelável deve equilibrar a força de abertura, a continuidade da selagem e o modo de falha. O resultado desejado pode ser pelagem interfacial, ruptura coesiva dentro do selante ou outro modo deliberadamente qualificado. “Fácil de abrir” é incompleto sem a superfície de acoplamento, as condições de selagem, a geometria da pelagem, a taxa de teste e a faixa de força aceitável.
Uma selagem excessivamente forte pode ser um defeito quando os usuários não conseguem abrir a embalagem de forma limpa. Por outro lado, uma baixa força de abertura pode indicar contato incompleto ou contaminação. O alvo deve vir do requisito de uso da embalagem e da avaliação de risco, não de uma preferência genérica por resistência máxima.
Principais Tipos de Filme Selável a Quente
Os tipos de filme são melhor agrupados por estrutura e função de selagem. As famílias de polímeros fornecem um vocabulário inicial, mas graus, comonômeros, densidade, cristalinidade, aditivos, espessura da camada e surface treatment podem alterar materialmente o comportamento.
Filmes Selantes de PE e CPP
PolietilenoFilmes e camadas de selante à base de PE são amplamente utilizados porque suas formulações podem ser ajustadas para flexibilidade, iniciação de selagem, adesão a quente, tolerância a contaminação e tenacidade. Podem ser filmes monocamada, filmes coextrudados ou o selante interno de um laminado. “PE” sozinho não identifica densidade, mistura, pacote de aditivos, status de contato com alimentos ou janela de selagem.
Fundição polypropylene (CPP) pode servir como filme de selante em laminações orientadas de polipropileno e outras estruturas que exigem transparência, heat resistance, ou compatibilidade com um design de embalagem à base de PP. O CPP não é intercambiável com todas as superfícies de PP. O grau exato, a orientação da camada, o material de acoplamento e as condições da embalagem ainda exigem testes.
Filmes Orientados Seláveis a Quente e Filmes Revestidos
Filmes orientados como BOPP ou BOPET frequentemente fornecem rigidez, óptica, comportamento dimensional, suporte de impressão ou outras funções. Uma versão selável a quente pode usar uma pele coextrudada ou um revestimento, ou o filme orientado pode ser laminado a um selante separado de PE ou CPP. Essa distinção importa: as propriedades do filme de suporte não podem ser automaticamente atribuídas à superfície de selagem, e o comportamento de selagem de um grau revestido não pode ser generalizado para todos os filmes de BOPP ou PET.
Revestimentos de selagem a quente também podem fazer filmes, folhas de alumínio, papel ou substratos não tecidos aderirem a um contraparte definido. A química do revestimento, gramatura, secagem, armazenamento, ativação e o substrato de contato afetam o desempenho. Um fornecedor deve identificar para que o revestimento foi projetado selar e quais condições ou documentação regulatória se aplicam.
Estruturas Peláveis e de Tampas Especializadas
A tampa pode usar filmes revestidos, camadas peláveis coextrudadas ou laminados projetados para selar a APET, CPET, PP, PE revestido, alumínio ou outras superfícies de recipientes. A compatibilidade deve ser demonstrada com a bandeja ou copo real, pois os nomes nominais das resinas não capturam a formulação da superfície, conteúdo reciclado, as condições de moldagem ou a contaminação.
Estruturas especializadas podem ter como alvo desempenho antirembaçamento, compatibilidade com esterilização, uso em autoclave ou forno, comportamento de selagem através de contaminação ou ventilação controlada. Cada função adicional traz suas próprias condições de teste. Um filme que sela com sucesso em condições de distribuição em temperatura ambiente não deve ser presumido adequado para autoclave, micro-ondas, forno, esterilização médica ou contato químico agressivo sem evidência específica do produto.
Onde São Usados Filmes Seláveis a Quente?
A selagem a quente aparece em embalagens de alimentos, médicas, farmacêuticas, de cuidados pessoais, domésticas e industriais. A aplicação determina qual falha importa mais e quais evidências devem ser solicitadas.
| Embalagem ou aplicação | Tarefa típica de selagem | Importante Perguntas de qualificação | Limite / Fronteira |
|---|---|---|---|
| Fluxo de embalagem horizontal | Selagem fin ou lap mais selagens de extremidade | A adesão a quente se mantém a a velocidade da linha? O selante é compatível com áreas impressas ou tratadas? | Migalhas do produto, óleos e tensão do filme podem alterar os resultados. |
| Sachet de formação-enchimento-selagem vertical | Selagem traseira e selagens transversais carregadas | A selagem quente pode suportar o peso do produto? É necessária tolerância à contaminação? | O hot tack de laboratório deve ser correlacionado com a sequência de produção. |
| Sachet pré-formado | Selagem superior final | A selagem atravessa zíperes, pregas ou transições de laminado de forma consistente? | Mudanças locais de espessura podem criar canais. |
| Tampas para bandejas ou copos | Selagem de filme a borda rígida ou semirrígida | A selagem é permanente ou pelável? A química da borda é consistente? | Use o recipiente real e as condições do produto. |
| Embalagem médica ou farmacêutica | Selagem controlada ao redor de um item estéril ou sensível | Quais requisitos de esterilização, envelhecimento, abertura e integridade se aplicam? | Dados gerais de embalagem não podem substituir o plano de validação regulamentado. |
| Saco industrial ou envoltório protetor | Fechamento para manuseio ou contenção | Quais cargas de tensão, perfuração, temperatura e distribuição se aplicam? | Um resultado forte de pelagem sozinho não prova contenção. |
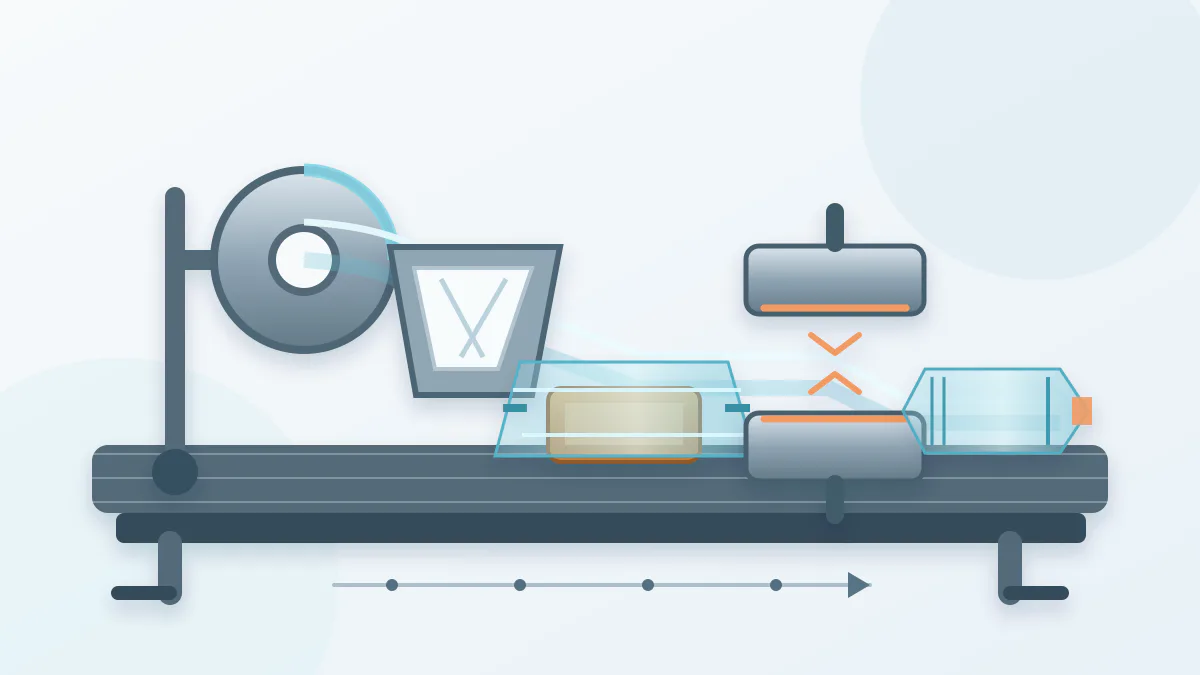
Este mapa de aplicações é uma ferramenta de escopo, não uma recomendação de grau. O formato da embalagem deve ser avaliado juntamente com o estado do produto, temperatura de enchimento, armazenamento, distribuição, abertura pelo consumidor e requisitos regulatórios aplicáveis.
A Janela de Selagem: Temperatura, Pressão, Tempo de Permanência e Resfriamento
Um processo robusto tem uma janela na qual selagens aceitáveis se formam apesar da variação normal. Definir apenas um ponto de ajuste de temperatura da mandíbula não deixa evidência de tolerância a mudanças de material, máquina ou ambiente.
- Defina as superfícies de contato e a orientação do espécime. Confirme qual lado sela com qual, as espessuras total e da camada de selante, e se impressão, revestimento, tratamento ou contaminação podem entrar na área de selagem.
- Controle pressão e tempo de permanência enquanto varia a temperatura. Estudos de selagem a quente em laboratório comumente variam um fator enquanto mantêm os outros constantes. A ASTM F2029 fornece práticas para preparar selagens a quente em laboratório, mas adverte que equipamentos de laboratório e produção podem diferir em escala, área de selagem e velocidade.
- Meça a resposta após um atraso definido. Use a resistência de selagem após resfriamento para a junta condicionada e hot tack quando o carregamento imediato pós-selagem for relevante. Registre o modo de falha, bem como a força.
- Identifique a região utilizável, não apenas a primeira ligação. O limite inferior deve atender ao requisito da aplicação; o limite superior deve evitar distorção, encolhimento, queima, aderência ou danos a outras camadas.
- Correlacione a janela de laboratório com a linha de produção. Verifique a condição real das mandíbulas, uniformidade de temperatura, tempo de contato, velocidade do web, resfriamento, contaminação do produto, tensão e transições da embalagem.
Importante: A temperatura da mandíbula é uma configuração do equipamento, não uma garantia transferível da temperatura na interface. A curva de selagem do fornecedor é apenas um ponto de partida quando sua estrutura, preparação de amostras, pressão, tempo de permanência, condicionamento e método de teste são conhecidos.
Como Selecionar um Filme Termossoldável
A seleção começa com a função da embalagem e termina com evidências de materiais e equipamentos representativos. A matriz abaixo mantém a comparação em dimensões comuns.
| Entrada de seleção | Perguntas a responder | Rótulo da família de polímeros |
|---|---|---|
| Produto | Seco, oleoso, empoeirado, úmido, cortante, enchimento a quente, refrigerado ou congelado? | Descrição do produto, condições de enchimento, desafio de contaminação |
| Formato da embalagem | Flow wrap, sachê VFFS, sachê pré-fabricado, tampa termossoldável, sachê individual ou saco industrial? | Desenho, geometria da selagem, áreas de transição, alvo de abertura |
| Superfície de contato | Autosselagem, filme a filme, filme a bandeja ou substrato revestido? | Material/grau exato e identificação da superfície |
| Máquina | Mandíbulas rotativas ou de placa, velocidade, controle de pressão, tempo de permanência, resfriamento? | Modelo da máquina, padrão das mandíbulas, mapa de temperatura, configurações atuais |
| Desempenho | Permanente, peelable, hot tack, barreira, perfuração, óptica? | Métodos de teste, unidades, condições, faixas-alvo, modos de falha |
| Uso final | Distribuição, refrigeração, congelamento, aquecimento, esterilização ou envelhecimento? | Protocolo representativo de condicionamento e validação |
Use a matriz para rejeitar atalhos falsos. Um filme com menor temperatura de iniciação de selagem não é automaticamente a melhor escolha; uma janela estável mais ampla, hot tack adequado, modo de falha previsível e manuseio confiável do web podem ser mais importantes. Da mesma forma, uma alta força final de selagem pode ser inadequada para uma tampa de fácil abertura.
Selecione no máximo o número de estruturas que o teste de linha possa avaliar adequadamente. Exija amostras de produção representativa, registre a identidade do rolo e do lote e congele o método de comparação antes de interpretar ficha técnica do fornecedor.
Como Testar e Qualificar o Sistema de Selagem
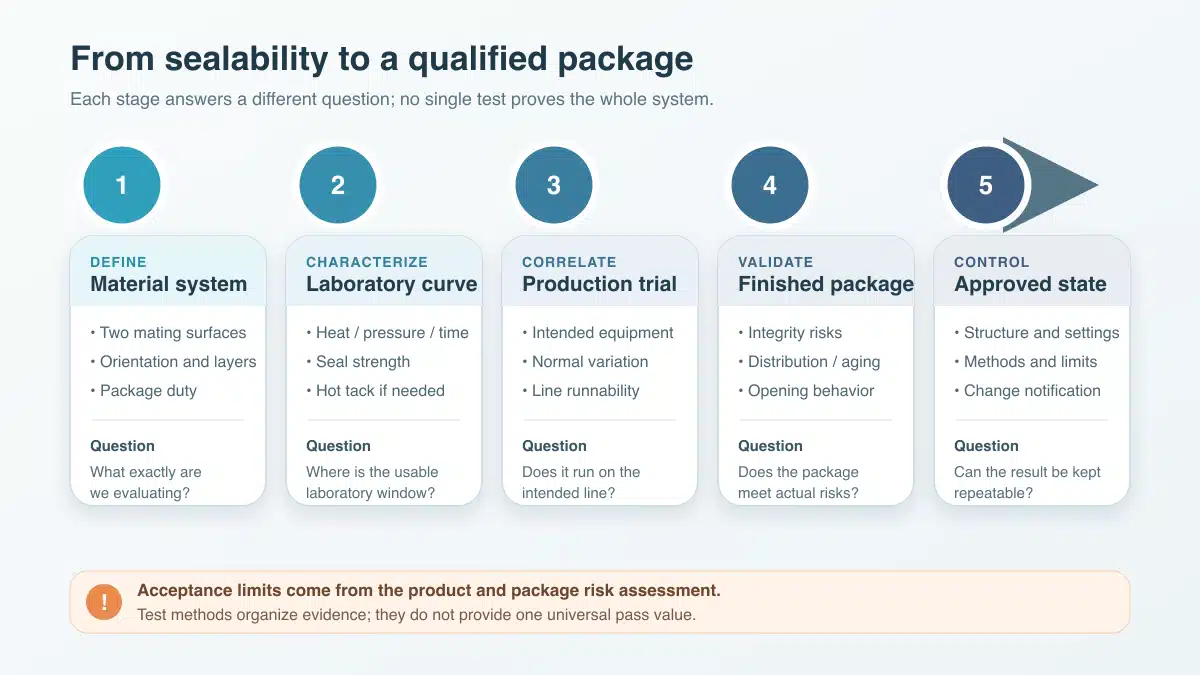
A qualificação deve avançar da caracterização controlada de materiais para embalagens representativas e, em seguida, para produção monitorada. Os limites de aceitação devem vir da avaliação de risco do produto e da embalagem; os métodos ASTM não fornecem um valor universal de aprovação.
Construa uma Curva de Selagem em Laboratório
Use orientação representativa do filme e superfícies de contato. Prepare selagens em uma faixa planejada de temperaturas, controlando pressão e tempo de permanência de acordo com um procedimento documentado, como ASTM F2029. Condicione e teste as tiras de forma consistente.
ASTM F88/F88M mede a força necessária para separar uma tira contendo a selagem e exige que a configuração do teste e o modo de falha sejam considerados. Registre a largura do corpo de prova, arranjo das garras, taxa de separação, condicionamento, força máxima ou média conforme aplicável, e se a falha é interfacial, coesiva, delaminação, alongamento ou ruptura do material.
Quando uma embalagem carrega a selagem antes do resfriamento, adicione testes instrumentados de hot tack com base na ASTM F1921/F1921M. Relate temperatura de selagem, pressão, tempo de permanência, tempo de atraso, taxa de separação e comportamento de falha. Não combine resultados de resistência de selagem após resfriamento e hot tack como se medissem o mesmo estado.
Confirme o Desempenho na Linha de Produção
Execute cada candidato no equipamento pretendido usando um plano de teste documentado. Desafie as fontes normais de variação: temperatura de partida e estado estacionário, velocidade, pressão das mandíbulas, desgaste das mandíbulas, tensão do web, registro, contaminação da selagem, foles, zíperes, emendas e interseções de selagem final/traseira. Amostre ao longo do tempo e dos rolos, não apenas após os ajustes serem calibrados.
Em seguida, teste a embalagem acabada para seus riscos reais. Dependendo do formato, isso pode incluir inspeção visual da selagem, métodos de vazamento ou integridade, testes de pressão interna, simulação de distribuição, condicionamento, envelhecimento ou avaliação de abertura pelo consumidor. Um teste de tira de selagem e um teste de integridade da embalagem inteira respondem a perguntas diferentes.
Documente a estrutura aprovada, fornecedor, identidade do rolo, configurações, janela medida, métodos de teste, limites de aceitação e modos de falha. Estabeleça controle de mudanças para resina, selante, espessura, revestimento, tratamento, fonte da bandeja, tinta, adesivo, máquina e método de teste. Isso transforma um teste bem-sucedido em uma qualificação repetível, em vez de uma configuração única.
O que Incluir em um RFQ de Filme Termossoldável
Um RFQ útil dá ao fornecedor contexto suficiente para propor uma estrutura testável e torna as ofertas concorrentes comparáveis. Inclua:
- produto embalado, estado de enchimento, risco de contaminação e condições de contato;
- formato da embalagem, dimensões, geometria da selagem, superfícies de contato e requisito de abertura;
- estrutura atual e motivo da mudança, se aplicável;
- modelo do equipamento, modo de selagem, padrão das mandíbulas, velocidade da linha, tempo de permanência, controle de pressão e resfriamento;
- espessura total, largura, rolo, núcleo, bobinagem, tratamento, impressão, laminação e requisitos de COF;
- desempenho exigido de selagem permanente, peel, hot tack, barreira, óptica, mecânica ou temperatura;
- o método de teste exato, geometria do corpo de prova, condicionamento, unidades, faixa-alvo e relato do modo de falha;
- mercado-alvo e necessidades específicas do produto de contato com alimentos, migração, médico ou outros documentos;
- quantidade de rolos de amostra, requisito de lote representativo, plano de teste de linha e expectativas de notificação de mudanças.
Peça ao fornecedor que declare o que cada documento suporta e o que não suporta. Nos Estados Unidos, as disposições de polímeros ou revestimentos nas Partes 175 e 177 do 21 CFR são condicionais à composição e às condições de uso pretendidas; elas não tornam todo filme termossoldável acabado automaticamente conforme. Evite o atalho “filme aprovado pela FDA”, a menos que uma base regulatória precisa e o escopo do produto estejam documentados.
Perguntas Frequentes
Todo Filme Plástico é Termossoldável?
Não. Um filme deve ter uma superfície que possa formar a ligação necessária com a superfície de acoplamento pretendida dentro de um janela de processo. prático. Alguns filmes de suporte precisam de um selante coextrudado, revestimento ou camada interna laminada. O tratamento de superfície que melhora a impressão ou a laminação não torna automaticamente um filme selável a quente. Confirme os lados exatos, a estrutura e os dados de selagem do fornecedor e, em seguida, teste material representativo.
Qual é a Diferença Entre Resistência de Selagem e Hot Tack?
A resistência de selagem geralmente descreve a força necessária para separar uma selagem após ela ter resfriado e sido condicionada sob o método selecionado. Hot tack é a resistência da selagem enquanto ainda está quente, logo após a formação. O hot tack é especialmente relevante quando o peso do produto ou o movimento da máquina carrega uma selagem recém-formada. As duas medições exigem suas próprias condições e não devem ser substituídas uma pela outra.
Um Único Filme Pode Selar em Qualquer Bandeja ou Web?
Não. A compatibilidade depende de ambas as superfícies de selagem, incluindo grau da resina, revestimento, aditivos, conteúdo reciclado, condição da superfície e contaminação. Um filme de tampa que sela em uma bandeja de APET, PP ou revestida pode não produzir a mesma janela ou comportamento de peel em outra fonte. Qualifique a combinação real de filme e recipiente, incluindo a variação normal do fornecedor.
Uma Menor Temperatura de Iniciação de Selagem Sempre Significa uma Linha Mais Rápida?
Não. Ela pode reduzir o calor necessário para começar a formar uma ligação mensurável, mas a velocidade da linha também depende do hot tack, tempo de permanência, resfriamento, transferência de calor através do web, liberação das mandíbulas, COF, rastreamento e da selagem final exigida. Compare a janela útil completa e os resultados do teste de produção, em vez de um único valor de iniciação.
Uma Selagem Térmica Forte Prova que a Embalagem Está Livre de Vazamentos?
Não. Uma tira pode mostrar alta força de separação enquanto uma embalagem acabada tem um canal, ruga, região contaminada ou vazamento na transição. O teste de resistência de selagem é valioso para o controle de material e processo, mas os métodos de integridade da embalagem devem abordar a geometria completa do fechamento e o tamanho relevante do defeito ou risco de distribuição. Use ambos quando a avaliação de risco assim o exigir.
A selabilidade térmica comprova a conformidade para contato com alimentos?
Não. A selabilidade térmica é uma característica de desempenho. A adequação para contato com alimentos depende da composição final do produto, dos insumos de fabricação, do mercado-alvo, do tipo de alimento, do tempo de contato, da temperatura e de outras condições de uso. Solicite uma declaração atual e específica do produto, bem como a documentação de suporte para a aplicação pretendida. O nome de um polímero, uma referência regulatória genérica, um logotipo ou um teste de selagem bem-sucedido não constituem evidência suficiente.
Recursos Relacionados da Bestypack
- Embalagens Flexíveis para Alimentos — Um Guia sobre o Que Você
- A Diferença Entre Poliolefina, PVC e Polietileno
- Soluções de Embalagem para Cadeia de Frio de Alimentos
- Quais São os Diferentes Tipos de Embalagens de Isolamento Comuns?
- O Guia Definitivo: Todos os Tipos de Embalagens de Espuma
- Guia Definitivo sobre Filme BOPE: Benefícios, Aplicações, Tipos
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German