
BOPP filme é um excelente componente de embalagem flexível quando seu grau, superfície, barreira, comportamento de selagem e formato do rolo correspondem ao produto e à linha de empacotamento. Não é uma embalagem universal por si só. Os compradores devem decidir qual função a camada de BOPP deve desempenhar, comparar dados de teste condicionados e validar a estrutura completa no equipamento pretendido. Este guia transforma a palavra “perfeito” em uma questão prática de seleção: perfeito para qual produto, processo, mercado e meta de desempenho?
O que é filme BOPP?
Para conhecimento sobre polímeros, consulte o NIH PubChem visão geral do polipropileno antes de comparar alegações sobre filmes acabados.
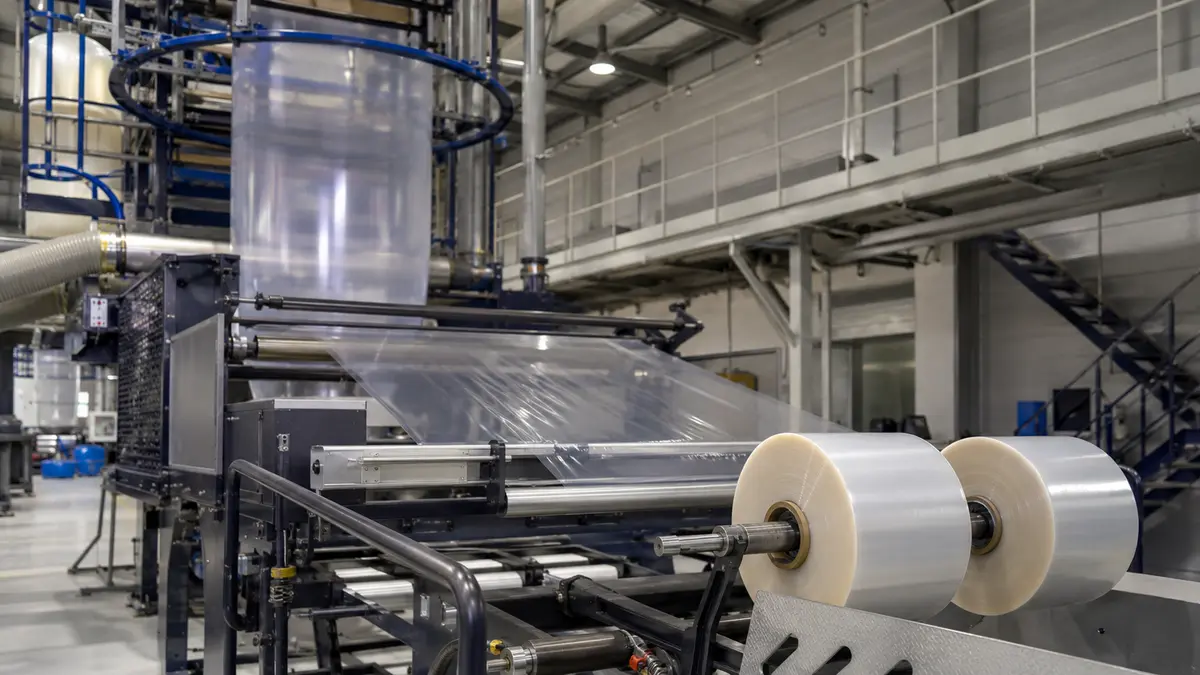
BOPP significa biaxialmente orientado polypropylene. Na produção, um filme de polipropileno é esticado tanto na direção da máquina (MD) quanto na direção transversal (TD). A definição da NIST usa essas duas direções para distinguir o BOPP do polipropileno que não passou pelo mesmo processo de orientação biaxial.
Essa definição descreve o substrato, não todos os produtos vendidos sob o rótulo BOPP. Filmes comerciais podem ser monocamada ou multicamada, transparentes ou opacos, seláveis ou não seláveis, revestidos, metalizados, tratados, cavitados ou projetados para rótulos e fitas. Um laminado impresso contendo BOPP também pode incluir CPP, PE, adesivo, tinta, revestimento ou outra camada de barreira. Seu desempenho de embalagem pertence à construção completa e ao processo de conversão — não apenas ao nome do material de quatro letras.
Para aquisição, solicite aos fornecedores que identifiquem o grau exato, a construção interna do filme, os lados tratado e selável, a espessura e a função pretendida da camada. Isso evita um erro comum de categoria: comparar um filme de impressão simples com um envoltório termosselável ou um filme com revestimento de barreira como se fossem intercambiáveis.
Como a Orientação Biaxial Muda o Polipropileno
Linhas industriais podem esticar o filme sequencialmente — primeiro em uma direção e depois na outra — ou usar um caminho simultâneo. A orientação reorganiza as cadeias poliméricas e as regiões cristalinas. O resultado pode melhorar rigidez, comportamento de tração, óptica, consistência dimensional ou barreira em relação a uma referência não orientada, mas a magnitude e o equilíbrio MD/TD dependem da resina, razão de estiramento, temperatura, fixação térmica, espessura e projeto das camadas. A visão geral da Springer sobre processos de BOPP, portanto, sustenta um mecanismo, não uma ficha técnica universal.
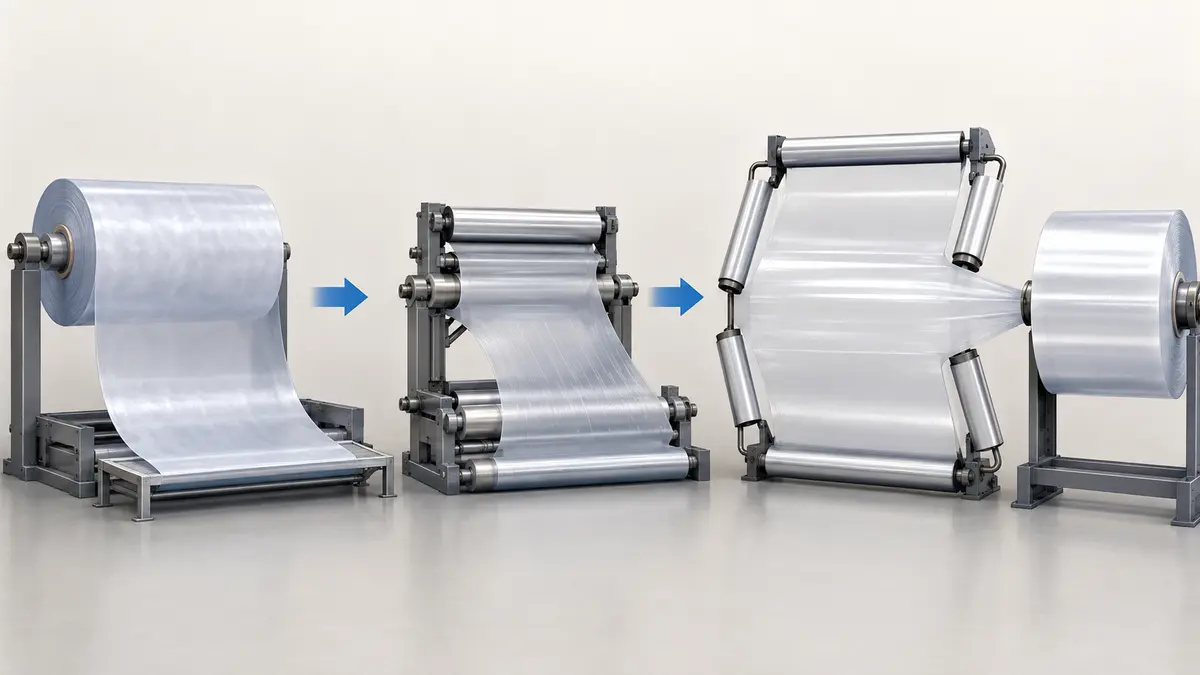
A conclusão prática é simples: a orientação cria uma plataforma de engenharia útil, enquanto o projeto do grau determina o filme entregável. Um diagrama de processo deve mostrar extrusão da resina, estiramento MD, estiramento TD, fixação térmica, surface treatment, bobinagem e as etapas separadas a jusante de impressão, revestimento, metalização, laminação e formação da embalagem.
Por que o BOPP Funciona em Embalagens Flexíveis
O BOPP é valioso porque um único filme fino pode contribuir com várias funções: rigidez para manuseio do filme, superfície óptica transparente ou projetada, resistência à umidade, interface de impressão ou laminação e — em graus selecionados — uma superfície termosselável. Essas funções o tornam útil como filme externo de impressão, envoltório, face de rótulo, suporte de fita ou monofilme especializado.
As limitações importam igualmente . Os valores mecânicos variam conforme MD e TD. Névoa e brilho dependem do método, geometria, acabamento e espessura. As taxas de transmissão de oxigênio e vapor de água dependem do filme ou laminado preciso, espessura, temperatura, umidade relativa e método de teste. Um valor de catálogo é geralmente um dado de teste típico, não um limite de aceitação de compra ou uma garantia de que a embalagem final do cliente terá desempenho idêntico.
Funções Mecânicas e Ópticas
A orientação geralmente confere ao BOPP uma sensação nítida e útil resistência à tração,, rigidez, clareza e brilho. Essas características podem melhorar registro, apresentação e manuseio do filme, mas não significam que o filme seja igualmente resistente em todos os modos de falha. Resistência à tração, alongamento, propagação de rasgo, resposta à perfuração e encolhimento respondem a perguntas diferentes. Os resultados de MD e TD devem permanecer separados.
A linguagem óptica também exige disciplina. “Transparente”, “alto brilho”, “fosco”, “perolizado” e “opaco” não são pontos em uma escala universal. A névoa pode ser medida sob ASTM D1003, enquanto o brilho especular pode ser relatado sob ASTM D2457 em um ângulo definido. Um filme fosco ou cavitado é projetado intencionalmente para uma aparência diferente de um filme transparente de alto brilho. Compare graus semelhantes usando o mesmo método e espessura.
Barreira de Umidade, Limites de Oxigênio e Contexto Estrutural
O BOPP simples geralmente fornece resistência útil ao vapor de água, o que é uma das razões para sua presença em estruturas de alimentos secos e confeitos. O BOPP padrão geralmente não é selecionado como uma forte barreira de oxigênio, por si só. Revestimentos, metalização a vácuo ou uma camada de barreira dedicada podem alterar substancialmente tanto a OTR quanto a WVTR.
Nunca compare um número de filme nu com uma meta de laminado acabado sem alinhar as condições. A ASTM F1249 aborda a transmissão de vapor de água, enquanto a ASTM D3985 é amplamente utilizada para transmissão de oxigênio através de filmes. Os relatórios devem declarar temperatura, umidade relativa em cada lado, espessura, área de teste ou orientação, unidades e se o resultado se aplica a um filme plano ou a uma embalagem completa. A selagem, dobras, furos de agulha, impressão, danos à metalização e interfaces do laminado podem tornar o desempenho da embalagem diferente de um espécime de filme intacto.
Aplicações Comuns de Filmes BOPP
As aplicações do BOPP são mais fáceis de entender mapeando cada formato para a função que o filme fornece. Uma lista de mercados sem funções de camada incentiva falsas equivalências. A mesma família de polímeros pode ser formulada de maneira muito diferente para um laminado de lanches, rótulo envolvente, face de pressão sensível, fita adesiva ou envoltório de cartucho.
Use o seguinte mapa de função para aplicação como ferramenta de triagem:
- Embalagem flexível de alimentos: superfície de impressão transparente, rigidez, resistência à umidade ou função especial de selagem/barreira.
- Rótulos: rigidez da face, aparência de impressão, comportamento de corte, resistência à umidade e compatibilidade com adesivo e recipiente.
- Fitas: suporte dimensionalmente estável com tratamento controlado e adesão ao sistema de revestimento.
- Envoltório: óptica, dobrabilidade, deslizamento, comportamento antiestático, resposta de encolhimento e uma janela de selagem adequada.
- Laminação de papel ou papelão: aparência decorativa, resistência a abrasão, opacidade ou compatibilidade com laminação úmida/extrusão.
Embalagens de Alimentos e Confeitos
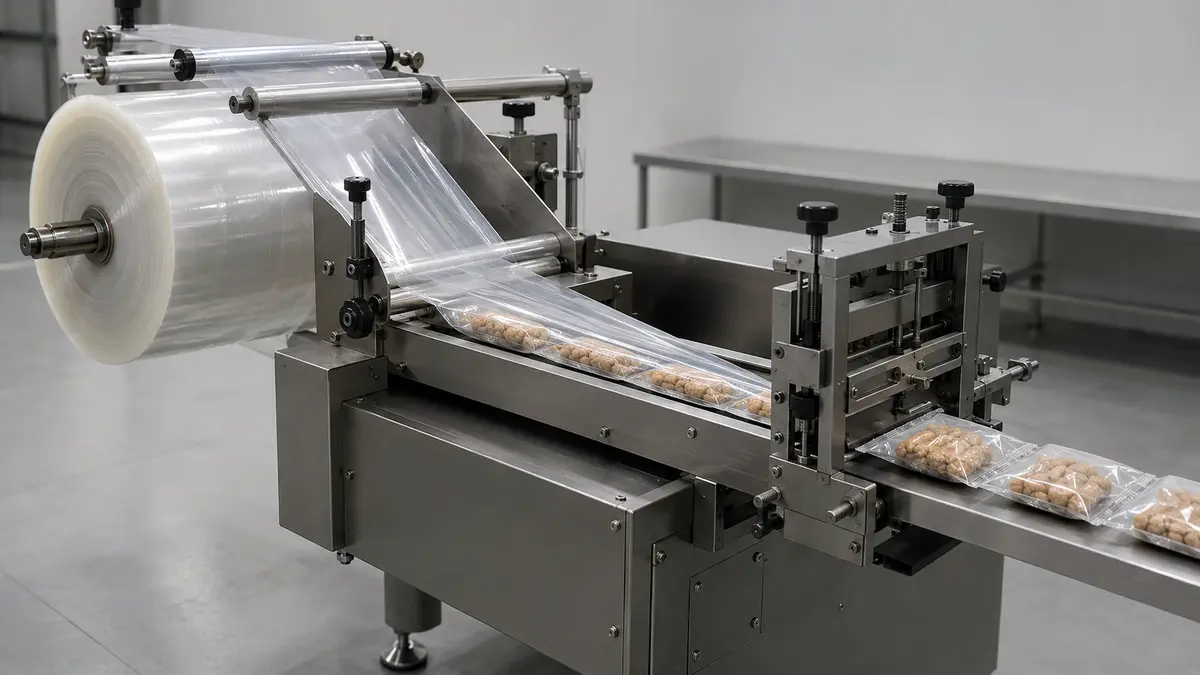
Em embalagens de lanches, panificação, confeitos e alimentos secos, o BOPP frequentemente atua como camada externa de impressão e rigidez. Um BOPP selável pode funcionar como monofilme para certos usos de envoltório ou fluxo contínuo. Outras estruturas combinam BOPP com CPP ou PE para selagem, BOPP metalizado para melhor luz e o desempenho da barreira, ou um revestimento para um requisito específico de aroma, oxigênio, óleo mineral ou selagem.
O produto decide a estrutura. Óleo, aroma, sensibilidade à umidade, sensibilidade ao oxigênio, sensibilidade à luz, vida útil alvo, temperatura de enchimento e geometria da embalagem devem ser definidos antes da seleção do filme. A documentação de contato com alimentos deve corresponder ao grau exato, formulação, mercado, tipo de alimento, temperatura de contato e duração. Uma lista geral de aplicações de embalagens de alimentos do fornecedor não é um certificado global de conformidade.
Rótulos, Fitas, Envoltórios e Usos Industriais
Rótulos de pressão sensível usam BOPP como face combinada com adesivo e liner de liberação. Rótulos envolventes adicionam comportamento de emenda, rigidez, a estabilidade dimensional, e considerações de reciclagem de garrafas. Rótulos moldados no molde exigem outro conjunto de propriedades de alimentação, estática, corte e moldagem.
O suporte de fita tipicamente requer comportamento de tração controlado, tratamento, espessura, bobinagem e compatibilidade com sistemas adesivos hot-melt, à base de água, à base de solvente ou outros. Graus de envoltório podem priorizar selabilidade, deslizamento a quente, desempenho antiestático, óptica ou encolhimento controlado. Graus industriais decorativos e de laminação podem, em vez disso, enfatizar opacidade, toque fosco, recepção de impressão ou resistência de adesão. Cada uso exige sua própria ficha técnica, plano de testes e verificações de produto acabado.
Tipos de Filmes BOPP e Opções de Superfície
As variantes de BOPP devem ser classificadas pela mudança de engenharia que cria sua função. Os eixos principais são camada de selagem, revestimento de superfície, metalização, aparência, densidade, tratamento e geometria de uso final. Os nomes dos fornecedores não são padronizados, portanto a seleção deve sempre retornar à descrição do grau e aos dados de teste.
Sinais úteis de seleção incluem:
- Simples ou não selável: escolhido para impressão, laminação, fita ou outros usos onde a selagem é fornecida em outro lugar.
- Termosselável: uma ou ambas as superfícies usam uma pele funcional ou revestimento de menor ponto de fusão.
- Revestido: acrílico, PVdC ou outro revestimento adiciona uma função definida de selagem, barreira, impressão ou aroma.
- Metalizado: uma fina camada metálica altera barreira de luz, aparência e transmissão de gás/umidade.
- Branco, cavitado, fosco ou perolizado: aparência e densidade são projetadas para opacidade, rendimento, toque ou funções de rótulo/embalagem.
Filmes Simples, Termosseláveis, Revestidos e Metalizados
O BOPP liso não é necessariamente selável termicamente a si mesmo. Um grau selável identifica qual lado sela e deve fornecer uma temperatura de iniciação de selagem, uma janela de temperatura utilizável, a resistência do selo, e dados de hot-tack sob pressão e tempo de permanência especificados. Filmes revestidos podem ampliar a janela de selagem ou melhorar a barreira, mas o revestimento também afeta as avaliações de tinta, adesivo, regulamentação e reciclagem.
O BOPP metalizado não é simplesmente “BOPP prateado”. Densidade óptica, adesão do metal, resistência a furos, danos por manuseio e barreira sob condições de teste definidas são importantes. A impressão ou laminação sobre a camada metálica introduz interfaces adicionais. Para qualquer superfície funcional, registre qual face é tratada, revestida, metalizada, imprimível, laminável ou selável e confirme o rolo. direção de enrolamento.
Graus Branco, Fosco, Cavitado e para Rótulos
Filmes brancos podem ser pigmentados, cavitados ou construídos com múltiplas camadas funcionais. A cavitação reduz a densidade aparente e pode aumentar a opacidade e o rendimento, mas altera a rigidez, a selagem, a barreira e o comportamento mecânico. Graus foscos trocam alto brilho especular por uma aparência de superfície controlada; graus para rótulos podem ser otimizados para corte, conformabilidade, controle estático, compatibilidade com adesivos ou aplicação em recipientes.
Não substitua um nome descritivo de família por uma especificação. Dois filmes “BOPP branco” podem ter densidade, opacidade, espessura, selabilidade, tratamento de superfície e processo pretendido diferentes. Reduza a lista à família e, em seguida, aprove o grau real.
BOPP vs. CPP, BOPET e PE
Esses filmes são opções complementares de engenharia, não concorrentes em uma única classificação geral. A comparação correta usa os mesmos eixos e separa a camada externa, a camada de barreira e a função de selante.
| Família de filme | Pontos fortes típicos | Papel estrutural comum | Importante Limitação a verificar |
|---|---|---|---|
| BOPP | Rigidez, óptica, resistência à umidade, desempenho de impressão e rótulos | Camada externa de impressão, sobrenvolta, face de rótulo, suporte de fita, monofilme especializado | Graus padrão podem não selar bem e geralmente precisam de auxílio para forte barreira a oxigênio |
| CPP | Toque mais macio, resposta ao impacto, ampla utilidade de selagem térmica, opções de hot-tack | Camada selante interna, camada de selagem PP para retorta ou uso geral | Menor rigidez e comportamento térmico/óptico diferente do BOPP orientado |
| BOPET | Rigidez em baixa espessura, estabilidade dimensional, heat resistance, barreira a gases útil | Camada externa de impressão ou camada técnica em laminados | Frequentemente necessita de um selante separado e pode complicar as metas de design monopolímero |
| PE | Tenacidade, flexibilidade, selabilidade, amplo uso em filmes e sachês | Selante ou camada primária em estruturas de PE | Óptica, rigidez, resposta à temperatura e rota de reciclagem dependem fortemente do grau e da construção do PE |
Um laminado BOPP/CPP é comum porque as camadas dividem o trabalho: o BOPP pode suportar impressão e rigidez enquanto o CPP fornece a superfície de selagem. BOPP/PE segue uma lógica funcional semelhante. Estruturas BOPP/BOPP podem suportar uma estratégia de design orientado a PP, mas revestimentos, tintas, adesivos, metalização e fechamentos ainda afetam a reciclabilidade e o desempenho. Compare dados em nível de grau e realize testes; não converta esta tabela em uma regra genérica de substituição.
Considerações sobre Impressão, Laminação e Selagem
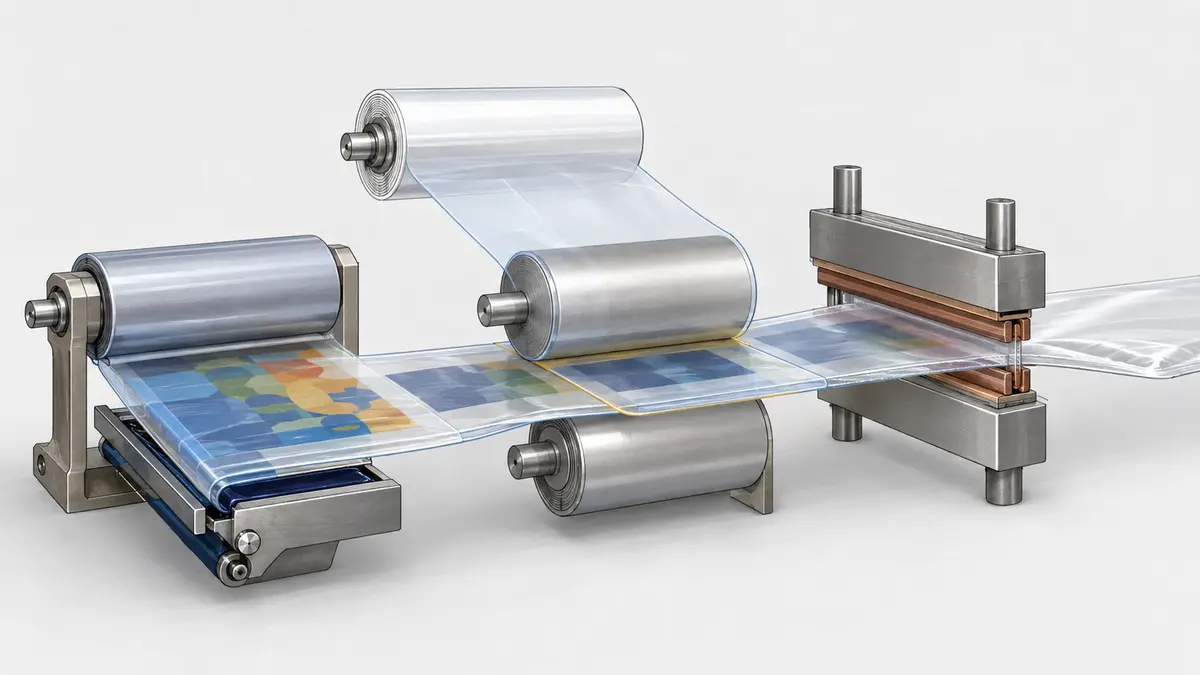
A maioria das falhas de conversão ocorre nas interfaces: tinta para filme, adesivo para filme, uma camada de laminado para outra, ou selante para selante. Um polímero quimicamente correto ainda pode ter mau desempenho se a energia de superfície, o COF, o bobinamento, a cura, as condições de selagem ou a geometria do equipamento estiverem incompatíveis.
A cadeia de solução de problemas deve seguir o processo. Confirme a face fornecida e a idade do tratamento; verifique a compatibilidade da tinta ou adesivo e o peso de aplicação; controle a secagem ou cura; meça a ligação ou selagem após o período correto de condicionamento; em seguida, teste o manuseio do rolo e a formação da embalagem em velocidade representativa. Alterar várias variáveis ao mesmo tempo oculta a causa real.
Tratamento de Superfície e Compatibilidade com Tinta ou Adesivo
O polipropileno tem baixa energia de superfície nativa, portanto o tratamento corona é comumente utilizado para melhorar a molhabilidade e a adesão. O valor de tratamento especificado deve identificar o lado e o método. O tratamento pode decair durante o armazenamento e pode ser afetado por aditivos, contaminação, manuseio e condições ambientais.
O teste de dyne é uma verificação útil de recebimento ou processo, mas não comprova a adesão final. A química da tinta, o equilíbrio de solvente ou água, a limpeza da superfície, a secagem, a seleção do adesivo, o peso de revestimento, as condições do nip e a cura permanecem importantes. Inclua os fornecedores de tinta e adesivo do conversor no plano de testes, particularmente para estruturas metalizadas, revestidas, foscas, de alto deslizamento ou em contato com alimentos.
Camada de Selagem e Compatibilidade com a Linha de Embalagem
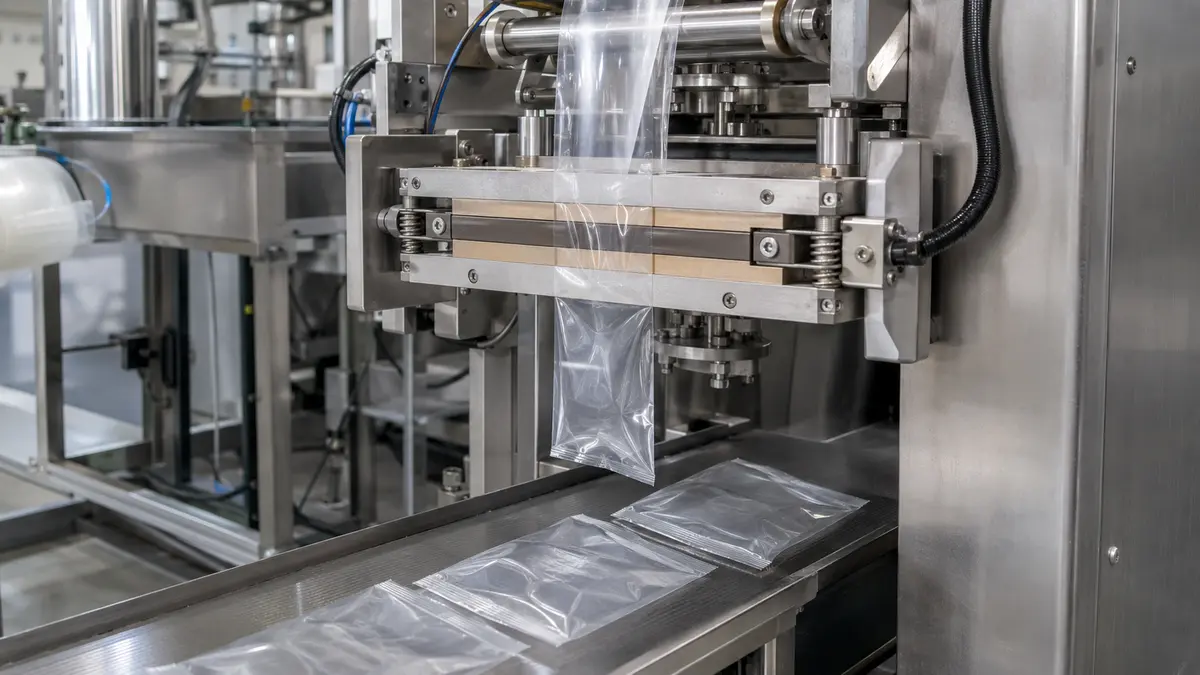
A selabilidade é uma propriedade do sistema. Registre as superfícies de selagem em contato, temperatura da mandíbula, pressão, tempo de permanência, resfriamento, contaminação e a velocidade da linha. O hot-tack mede a resistência da selagem enquanto ainda está quente; a resistência da selagem resfriada mede um estado diferente. Ambos podem ser importantes em VFFS porque a carga do produto pode atingir a selagem transversal logo após a abertura das mandíbulas.
O COF é igualmente operacional. O COF estático e cinético pode afetar o desenrolamento, o percurso no colar de formação, o rastreamento, o empilhamento e a alimentação. “Quanto menor, melhor” é inseguro: atrito excessivo pode causar arrasto ou rugas, enquanto atrito insuficiente pode criar rastreamento ou empilhamento instáveis. Teste o rolo real na máquina pretendida em condições de partida, velocidade alvo, paradas, emendas e fim de rolo.
Especificações e Condições de Teste Relevantes
Um RFQ e uma especificação de compra úteis tornam ficha técnica do fornecedor comparáveis. Separe valores nominais ou típicos dos limites de aceitação e distinga um método de teste da especificação acordada. A tabela abaixo é um mínimo prático, não um plano de teste universal.
| Campo | O que especificar | Controles de interpretação |
|---|---|---|
| Grau e construção | Grau do fornecedor, design das camadas, faces seláveis/tratadas/revestidas | Aplicação pretendida e papel estrutural |
| Espessura e rendimento | Espessura nominal, tolerância, peso base ou área por massa | Método de medição, premissas de densidade, amostragem por lote |
| Geometria do rolo | Largura/tolerância, diâmetro interno do núcleo, diâmetro externo, comprimento ou peso, direção de bobinamento, limites de emenda | Máximos da máquina, padrão de paletização, qualidade do rolo |
| Superfície e COF | Lado/nível de tratamento; COF estático e cinético | ASTM D2578/D1894 ou método acordado, faces em contato, condicionamento |
| Óptica | Haze, ângulo de brilho, opacidade ou densidade óptica conforme aplicável | ASTM D1003/D2457 ou método acordado, espessura, face |
| Mecânicas | Tração e alongamento MD/TD, encolhimento, rasgo ou perfuração relevante | Método, direção do corpo de prova, temperatura, tempo, condicionamento |
Espessura, Rendimento, Geometria do Rolo e Coeficiente de Atrito
A espessura afeta a rigidez, o rendimento, a barreira, a resposta de selagem e o custo por metro quadrado. Uma ordem de compra deve declarar unidades e tolerância, não apenas um valor nominal em mícrons. Os cálculos de rendimento precisam da densidade correta; filmes cavitados exigem atenção especial porque a densidade aparente difere de um filme sólido transparente.
As informações do rolo são dados de produção, não detalhes de envio. Confirme largura, tolerância de largura, diâmetro interno do núcleo, diâmetro externo máximo, comprimento do rolo ou peso líquido, direção de bobinamento, lado tratado para dentro/fora, número e marcação de emendas, qualidade da borda, limites de telescopagem e embalagem. O COF deve identificar ambas as superfícies em contato e se o resultado relatado é estático ou cinético.
Dados Ópticos, Mecânicos, de Barreira e de Selagem
Especifique apenas propriedades vinculadas ao risco da embalagem. Embalagens de exibição transparentes podem precisar de haze e brilho; um filme para fita ou rótulo pode priorizar módulo, encolhimento, tratamento e bobinamento; um alimento sensível à vida de prateleira pode exigir OTR/WVTR e integridade da embalagem; uma linha VFFS rápida pode exigir curvas de selagem, hot-tack, COF e comportamento antiestático.
Pergunte se os valores são típicos, mínimos, máximos ou uma faixa controlada. Para aceitação, defina amostragem, condicionamento, edição do método, unidades e regras de disposição. Um certificado de análise é útil apenas se relatar os parâmetros acordados para o lote fornecido.
Como Selecionar e Validar uma Estrutura de BOPP
A seleção deve ser um processo de engenharia com etapas controladas, não uma escolha de catálogo. Cada etapa gera informações necessárias para a próxima e impede que um filme promissor seja aprovado antes que o sistema de embalagem seja comprovado.
- Definir o produto: sensibilidade à umidade, oxigênio, aroma, óleo, luz, temperatura e danos físicos; vida de prateleira alvo e critérios de falha.
- Definir a embalagem: formato, dimensões, selagens, comportamento de abertura, área de impressão, alvo de barreira e se o BOPP é camada externa, selante, monofilme, face de rótulo ou suporte.
- Definir a conversão: processo de impressão, tinta, tratamento, laminação adesiva ou por extrusão, cura, metalização ou revestimento, corte e direção do rolo.
- Definir a linha de envase: HFFS, VFFS, sobreembalagem, rotulagem ou equipamento de revestimento; velocidade, trajeto do filme, rolo máximo, geometria de formação, mandíbulas de selagem, pressão, tempo de permanência e janela operacional.
- Congelar uma especificação candidata: grau, espessura, formato do rolo, métodos e condições de propriedade, limites de aceitação, documentos regulatórios e rastreabilidade.
- Testar em etapas: triagem em laboratório, ensaio no conversor, rolos de teste na linha de produção, verificações de integridade da embalagem e distribuição e, em seguida, trabalho de vida de prateleira ou estabilidade do produto, conforme necessário.
- Liberar com controles: amostra aprovada, especificação assinada, regras de notificação de alteração, documentação de lote, inspeções de recebimento e critérios para revalidação.
Construir a Especificação a partir das Necessidades de Produto, Processo e Distribuição
Começar pelos modos de falha. Um lanche sensível à umidade, um produto sensível a aroma, um rótulo de garrafa e uma fita adesiva não precisam do mesmo BOPP. Traduzir cada risco em um requisito mensurável e, em seguida, atribuí-lo à camada ou processo responsável. Incluir temperatura de transporte, umidade, compressão, vibração, queda e condições de armazenamento quando relevantes.
For food contact Avaliar cada substância no artigo de contato final sob as condições de uso pretendidas. A orientação da FDA enfatiza composição, migração, tipo de alimento, temperatura e duração, em vez de uma aprovação genérica de polímero. Revisão específica de mercado semelhante é necessária em outros locais. A liberação comercial deve aguardar as etapas de produto, linha de conversão, distribuição, conformidade e vida de prateleira.
Limites de Reciclabilidade e Declarações de Sustentabilidade
O BOPP pertence à família do polipropileno, mas esse fato por si só não torna uma embalagem acabada reciclável em todos os mercados. O Guia de Design da APR separa design, acesso à coleta, aceitação do programa e valor no mercado final. A RecyClass e a CEFLEX também avaliam a estrutura completa, incluindo tintas, adesivos, revestimentos, barreiras, metalização, rótulos, fechamentos, produto residual e comportamento de triagem.
Uma avaliação responsável deve:
- Identificar o país-alvo e o caminho de coleta.
- Avaliar a embalagem inteira, não apenas a camada de filme dominante.
- Verificar a capacidade de triagem e a compatibilidade com o fluxo de reciclagem de PP flexível pretendido.
- Testar revestimentos, adesivos, pigmentos, barreiras ou outras inovações não familiares sob o protocolo aplicável.
- Distinguir “projetado para reciclagem” da aceitação local real e do acesso do consumidor.
- Qualificar a linguagem de marketing e reter evidências atuais.
Nos Estados Unidos, os Guias Verdes da FTC afirmam que declarações de reciclabilidade sem qualificação dependem de instalações de reciclagem apropriadas estarem disponíveis para pelo menos 60% dos consumidores ou comunidades onde o item é vendido. Outros mercados usam regras e infraestruturas diferentes. Redução de peso, proteção do produto, conteúdo reciclado, reciclabilidade e impacto no ciclo de vida são dimensões de sustentabilidade separadas; a melhoria em uma não deve ser apresentada como prova de todas as outras.
Perguntas Frequentes
O Filme de BOPP é Termosselável?
Alguns filmes de BOPP são termosseláveis e outros não. Um grau selante utiliza uma pele funcional ou revestimento em um ou ambos os lados, enquanto graus de impressão ou laminação padrão podem não selar de forma confiável entre si. Confirmar a face selante, temperatura de iniciação de selagem, janela útil, aderência a quente, resistência da selagem após resfriamento, pressão, tempo de permanência e condições da máquina. Os valores da ficha técnica do fornecedor são pontos de partida para ensaios, não configurações universais.
O Filme de BOPP é uma Boa Barreira a Oxigênio?
O BOPP padrão é geralmente considerado mais útil para resistência à umidade do que para forte barreira a oxigênio. Metalização, revestimentos de PVdC ou outros, e camadas de barreira adicionais podem reduzir significativamente a OTR. Comparar o filme ou laminado exato sob um método nomeado, com temperatura, UR, espessura, face de teste e unidades. Selagens da embalagem e danos de conversão também devem ser validados.
O Filme de BOPP Pode Ser Usado para Embalagens de Alimentos?
Sim, graus adequados de BOPP são amplamente utilizados em embalagens de alimentos. A conformidade não é automática para cada grau ou mercado. Verificar a formulação e construção completas para a jurisdição-alvo, tipo de alimento, temperatura de contato, duração e condições de uso. Obter declarações atuais específicas do grau e documentação de migração ou suporte, quando necessário.
Qual É a Diferença Entre BOPP e CPP?
O BOPP é estirado tanto em MD quanto em TD e é geralmente mais rígido e mais firme. O CPP é produzido por processo de filme fundido sem orientação biaxial e é geralmente mais macio, mais flexível e frequentemente bem adequado para funções selantes. Muitos laminados usam ambos: BOPP externamente para impressão e rigidez, CPP internamente para selagem. As propriedades em nível de grau ainda controlam a decisão.
O Filme de BOPP é Reciclável?
Ele pode ser compatível com um design de reciclagem de PP, mas a embalagem completa e o sistema local determinam a declaração. Verificar equilíbrio de polímeros, tintas, adesivos, revestimentos, camadas de barreira, metalização, rótulos, fechamentos, comportamento de triagem, acesso à coleta, aceitação do programa e mercados finais sob a orientação atual do país onde a embalagem é vendida.
O Que Deve Ser Incluído em um RFQ de Filme de BOPP?
Incluir o produto e a aplicação, o papel da camada de BOPP, a estrutura atual ou alvo, o tipo de grau, espessura e tolerância, largura, comprimento ou peso do rolo, diâmetro interno do núcleo, diâmetro externo máximo, direção do enrolamento, tratamento e lados de selagem, COF, alvos de barreira e selagem com condições de teste, processo de impressão/laminação, tipo de máquina e velocidade, quantidade, destino, embalagem, documentos regulatórios, rastreabilidade, amostras, necessidades de rolos de ensaio e expectativas de notificação de alteração.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German