
BOPP film is an excellent flexibele-verpakkingscomponent wanneer de kwaliteit, het oppervlak, de barrière, het sealg edrag en de rolvorm overeenkomen met het product en de verpakkingslijn. Het is op zichzelf geen universele verpakking. Kopers moeten beslissen welke functie de BOPP-laag moet vervullen, geconditioneerde testgegevens vergelijken en de volledige structuur valideren op de beoogde apparatuur. Deze gids verandert het woord “perfect” in een praktische selectievraag: perfect voor welk product, welk proces, welke markt en welk prestatiedoel?
Wat is BOPP-folie?
Raadpleeg voor polymeerachtergrond de NIH PubChem polypropyleen overzicht voordat u claims over afgewerkte folie vergelijkt.
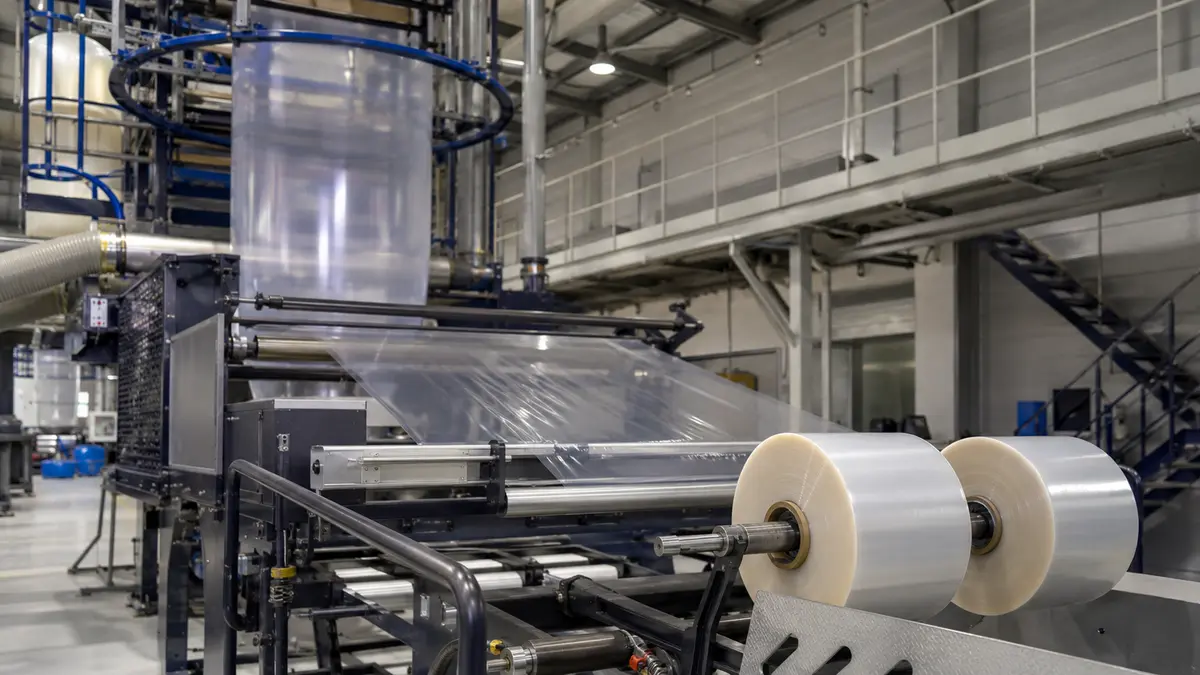
BOPP staat voor biaxiaal georiënteerd polypropyleen. In de productie wordt een polypropyleenbaan gerekt in zowel de machine richting (MD) als de dwarsrichting (TD). De NIST-definitie gebruikt deze twee richtingen om BOPP te onderscheiden van polypropyleen dat niet hetzelfde tweeassige oriëntatieproces heeft ondergaan.
Die definitie beschrijft het substraat, niet elk product dat onder het BOPP-label wordt verkocht. Commerciële films kunnen mono- of meerlaags zijn, helder of ondoorzichtig, sealbaar of niet-sealbaar, gecoat, gemetalliseerd, behandeld, gecaviteerd, of ontworpen voor labels en tapes. Een bedrukte laminaat met BOPP kan ook CPP, PE, lijm, inkt, coating of een andere barrièrelaag bevatten. De verpakkingsprestatie behoort toe aan de volledige constructie en het conversieproces—niet alleen aan de vierletterige materiaalnaam.
Voor inkoop, vraag leveranciers om de exacte kwaliteit, interne filmconstructie, behandelde en sealbare zijden, dikte en beoogde laagrol te identificeren. Dit voorkomt een veelvoorkomende categoriefout: het vergelijken van een gewone printbaan met een hitte-sealbare omwikkelfilm of een barrièregecoate film alsof ze onderling uitwisselbaar zijn.
Hoe Biaxiale Oriëntatie Polypropyleen Verandert
Industriële lijnen kunnen film sequentieel rekken—eerst in de ene richting en dan in de andere—of een gelijktijdige route gebruiken. Oriëntatie reorganiseert polymeerketens en kristallijne gebieden. Het resultaat kan stijfheid, trekgedrag, optiek, dimensionale consistentie of barrière verbeteren ten opzichte van een niet-georiënteerde referentie, maar de omvang en de MD/TD-balans hangen af van hars, rekre verhouding, temperatuur, hittefixering, dikte en laagontwerp. Het Springer-overzicht van BOPP-processen ondersteunt daarom een mechanisme, niet een universeel gegevensblad.
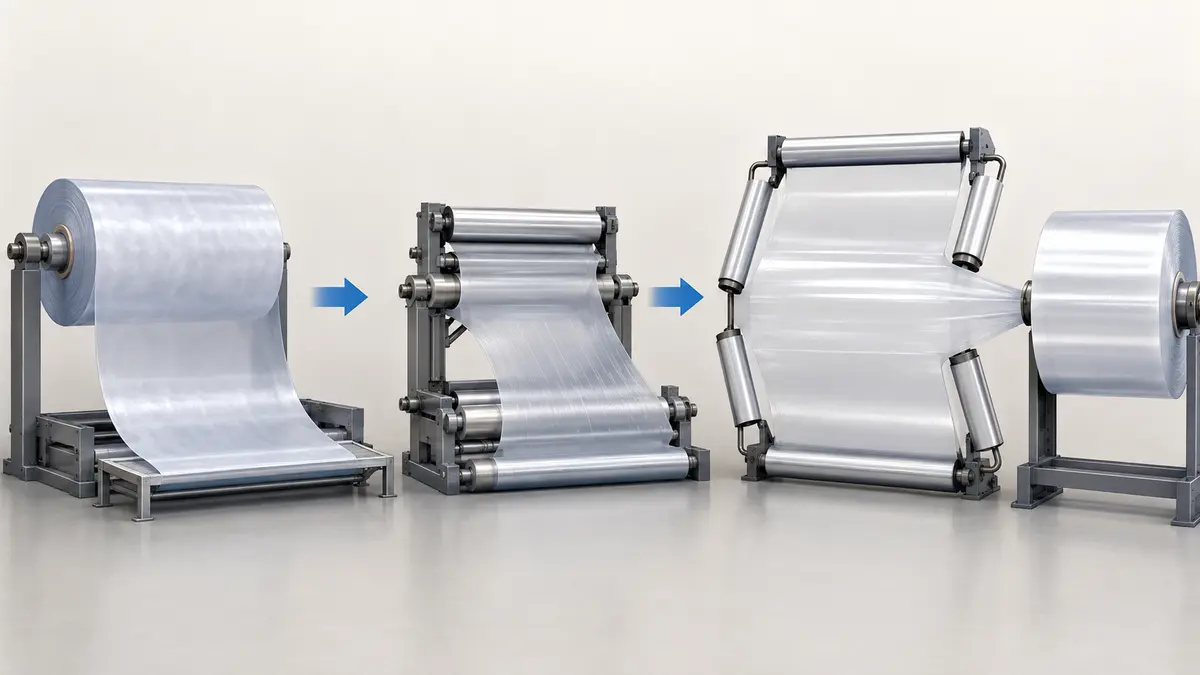
De praktische conclusie is eenvoudig: oriëntatie creëert een nuttig technisch platform, terwijl het kwaliteitsontwerp de leverbare film bepaalt. Een procesdiagram moet harsextrusie, MD-rekken, TD-rekken, hittefixering, oppervlaktebehandeling, wikkelen, en de afzonderlijke stroomafwaartse stappen van printen, coaten, metalliseren, lamineren en verpakkingsvorming tonen.
Waarom BOPP Werkt in Flexibele Verpakkingen
BOPP is waardevol omdat één dunne baan verschillende functies kan bijdragen: stijfheid voor baanhantering, een helder of technisch optisch oppervlak, vochtbestendigheid, een print- of laminaatinterface, en—in geselecteerde kwaliteiten—een hitte-sealoppervlak. Deze functies maken het nuttig als buitenste printbaan, omwikkelfilm, label facestock, tape-rug of gespecialiseerde mono-baan.
De beperkingen zijn net zo belangrijk. Mechanische waarden variëren per MD en TD. Haze en glans hangen af van de methode, geometrie, afwerking en dikte. Zuurstof- en waterdampdoorlatendheid hangen af van de precieze film of laminaat, dikte, temperatuur, relatieve vochtigheid en testmethode. Een cataloguswaarde is meestal typische testgegevens, geen aankoopacceptatielimiet of een garantie dat de afgewerkte verpakking van de klant identiek zal presteren.
Mechanische en Optische Functies
Oriëntatie geeft BOPP gewoonlijk een knapperig gevoel en nuttige treksterkte, stijfheid, helderheid en glans. Deze eigenschappen kunnen registratie, presentatie en baanhantering verbeteren, maar ze betekenen niet dat de film in elke faalmodus even sterk is. Treksterkte, rek, scheurpropagatie, punctieweerstand en krimp beantwoorden verschillende vragen. MD- en TD-resultaten moeten gescheiden blijven.
Optische taal vereist ook discipline. “Helder,” “hoogglans,” “mat,” “parelmoer” en “ondoorzichtig” zijn geen punten op één universele schaal. Haze kan worden gemeten volgens ASTM D1003, terwijl spiegelglans kan worden gerapporteerd volgens ASTM D2457 onder een gedefinieerde hoek. Een matte of gecaviteerde film is opzettelijk ontworpen voor een ander uiterlijk dan een heldere hoogglansbaan. Vergelijk gelijksoortige kwaliteiten met dezelfde methode en dikte.
Vochtbarrière, Zuurstofgrenzen en Structurele Context
Gewone BOPP biedt vaak nuttige weerstand tegen waterdamp, wat een reden is dat het voorkomt in droogvoedsel- en suikerwerkstructuren. Standaard BOPP wordt over het algemeen niet geselecteerd als een sterke zuurstofbarrière op zichzelf. Coatings, vacuümmetallisatie of een speciale barrièrelaag kunnen zowel OTR als WVTR aanzienlijk veranderen.
Vergelijk nooit een kale-film getal met een doelstelling voor een afgewerkte laminaat zonder de omstandigheden op elkaar af te stemmen. ASTM F1249 behandelt waterdamptransmissie, terwijl ASTM D3985 veel wordt gebruikt voor zuurstoftransmissie door films. Rapporten moeten temperatuur, relatieve vochtigheid aan elke zijde, dikte, testoppervlak of oriëntatie, eenheden, en of het resultaat van toepassing is op een vlakke baan of een voltooide verpakking vermelden. De seal, vouwen, spelden gaatjes, bedrukking, metallisatieschade en laminaatinterfaces kunnen ervoor zorgen dat de verpakkingsprestatie verschilt van een onberispelijk filmspecimen.
Veelvoorkomende BOPP-filma pplicaties
BOPP-toepassingen zijn het gemakkelijkst te begrijpen door elk formaat te koppelen aan de functie die de film levert. Een lijst van markten zonder laagrollen bevordert valse gelijkstelling. Dezelfde polymeerfamilie kan zeer verschillend worden geformuleerd voor een snacklaminaat, wikkellabel, drukgevoelige facestock, plakband of doosomwikkeling.
Gebruik de volgende functie-naar-toepassingskaart als screeningsinstrument:
- Flexibele voedselverpakking: helder printoppervlak, stijfheid, vochtbestendigheid of een speciale seal/barrièrefunctie.
- Labels: facestock-stijfheid, printuiterlijk, snijgedrag, vochtbestendigheid en compatibiliteit met lijm en container.
- Tape: dimensionaal stabiele rug met gecontroleerde behandeling en hechting aan het coatingsysteem.
- Omwikkeling: optiek, vouwbaarheid, slip, antistatisch gedrag, krimprespons en een geschikt sealvenster.
- Papier- of kartonlaminatie: decoratief uiterlijk, krasbestendigheid, opaciteit of nat-/extrusielaminatiecompatibiliteit.
Voedsel- en Suikerwerkverpakking
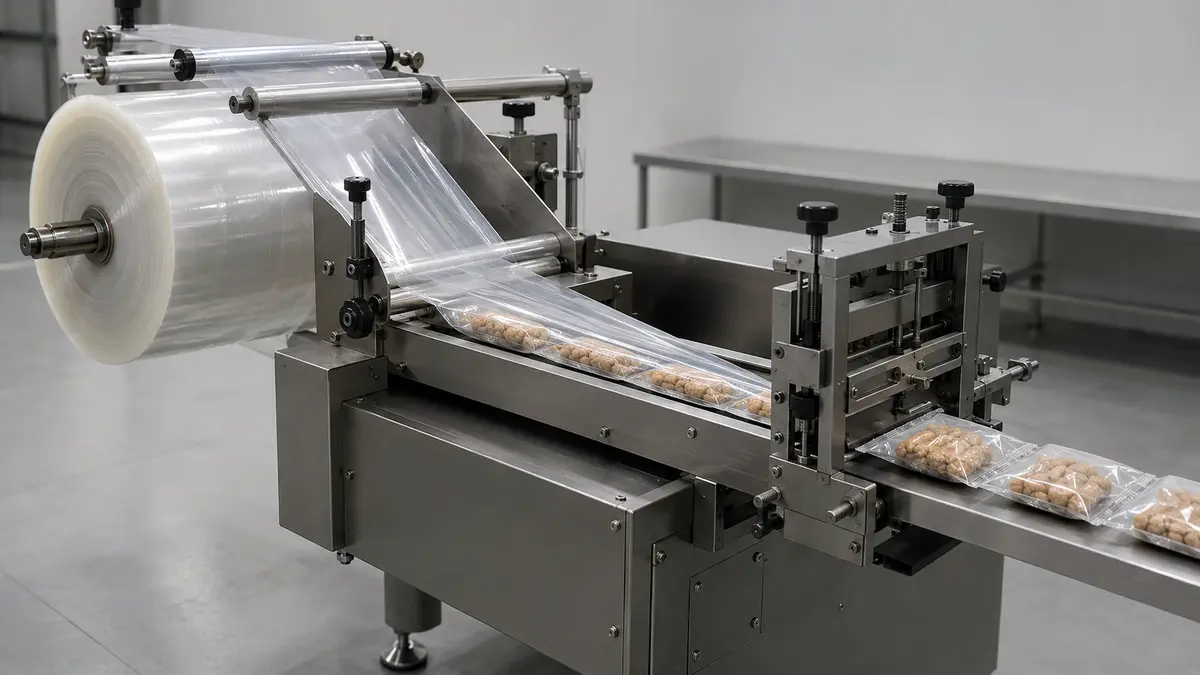
In snack-, bakkerij-, suikerwerk- en droogvoedselverpakkingen fungeert BOPP vaak als de buitenste print- en stijfheidslaag. Een sealbare BOPP kan werken als mono-baan voor bepaalde omwikkel- of flow-wrap-toepassingen. Andere structuren combineren BOPP met CPP of PE voor sealen, gemetalliseerde BOPP voor verbeterde licht- en barrièreprestaties, of een coating voor een specifieke aroma-, zuurstof-, mineraalolie- of sealvereiste.
Het product bepaalt de structuur. Olie, aroma, vochtgevoeligheid, zuurstofgevoeligheid, lichtgevoeligheid, beoogde houdbaarheid, vultemperatuur en verpakkingsgeometrie moeten worden gedefinieerd vóór filmselectie. Voedselcontactdocumentatie moet overeenkomen met de exacte kwaliteit, formulering, markt, voedseltype, contacttemperatuur en -duur. Een algemene voedselverpakkingstoepassingslijst van een leverancier is geen wereldwijd conformiteitscertificaat.
Labels, Tapes, Omwikkelingen en Industriële Toepassingen
Drukgevoelige labels gebruiken BOPP als facestock gecombineerd met lijm en release liner. Wikkellabels voegen naadgedrag, stijfheid, dimensionale stabiliteit, en flesrecyclingoverwegingen toe. In-mold labels vereisen een andere set van aanvoer-, statische, snij- en vormgevingseigenschappen.
Tape-rug vereist doorgaans gecontroleerd trekgedrag, behandeling, dikte, wikkelen en compatibiliteit met hot-melt, watergedragen, oplosmiddelgedragen of andere lijmsystemen. Omwikkelkwaliteiten kunnen prioriteit geven aan sealbaarheid, hete slip, antistatische prestaties, optiek of gecontroleerde krimp. Industriële decoratieve en laminatiekwaliteiten kunnen in plaats daarvan de nadruk leggen op opaciteit, mat gevoel, printontvangst of hechtsterkte. Elk gebruik vereist zijn eigen TDS, proefplan en controles van het eindproduct.
BOPP-filmtypen en Oppervlakteopties
BOPP-varianten moeten worden geclassificeerd op basis van de technische wijziging die hun functie creëert. De hoofdassen zijn seallaag, oppervlaktecoating, metallisatie, uiterlijk, dichtheid, behandeling en eindgebruiksgeometrie. Leveranciersnamen zijn niet gestandaardiseerd, dus selectie moet altijd terugkeren naar de kwaliteitsbeschrijving en testgegevens.
Nuttige selectieaanwijzingen omvatten:
- Gewoon of niet-sealbaar: gekozen voor print, laminatie, tape of andere toepassingen waar sealen elders wordt verzorgd.
- Hitte-sealbaar: één of beide oppervlakken gebruiken een huid of coating met lager smeltpunt.
- Gecoat: acryl, PVdC of een andere coating voegt een gedefinieerde seal-, barrière-, print- of aromafunctie toe.
- Gemetalliseerd: een dunne metaallaag verandert lichtbarrière, uiterlijk en gas-/vochttransmissie.
- Wit, gecaviteerd, mat of parelmoer: uiterlijk en dichtheid zijn technisch ontworpen voor opaciteit, rendement, gevoel of label-/verpakkingsfuncties.
Gewone, Hitte-Sealbare, Gecoate en Gemetalliseerde Films
Gewone BOPP is niet noodzakelijkerwijs hitte-sealbaar op zichzelf. Een hitte-sealbare kwaliteit identificeert welke zijde sealt en moet een sealinitiatietemperatuur, bruikbaar temperatuurvenster, de zegelsterkte, en hot-tack gegevens onder gespecificeerde druk en verblijftijd. Gecoate films kunnen het sealvenster verbreden of de barrière verbeteren, maar de coating beïnvloedt ook de evaluaties van inkt, lijm, regelgeving en recycling.
Gemetalliseerd BOPP is niet simpelweg “zilver BOPP.” Optische dichtheid, metaaladhesie, gaatjesweerstand, handling-schade en barrière onder gedefinieerde testomstandigheden zijn van belang. Bedrukken of lamineren over de metaallaag introduceert extra grensvlakken. Voor elk functioneel oppervlak dient te worden vastgelegd welk zijvlak is behandeld, gecoat, gemetalliseerd, bedrukbaar, lamineerbaar of sealbaar, en bevestig de rol. wikkelrichting.
Witte, matte, gecaviteerde en labelkwaliteiten
Witte films kunnen gepigmenteerd, gecaviteerd of opgebouwd zijn met meerdere functionele lagen. Cavitatie verlaagt de schijnbare dichtheid en kan de opaciteit en opbrengst verhogen, maar verandert de stijfheid, sealing, barrière en het mechanisch gedrag. Matte kwaliteiten ruilen hoge spiegelglans in voor een gecontroleerd oppervlakte-uiterlijk; labelkwaliteiten kunnen geoptimaliseerd zijn voor snijden, conformeerbaarheid, statische controle, lijmcompatibiliteit of containerapplicatie.
Vervang een specificatie niet door een beschrijvende familienaam. Twee “witte BOPP” films kunnen verschillende dichtheid, opaciteit, dikte, sealbaarheid, oppervlaktebehandeling en beoogd proces hebben. Maak een shortlist van de familie en keur vervolgens de daadwerkelijke kwaliteit goed.
BOPP vs. CPP, BOPET en PE
Deze films zijn complementaire technische opties, geen deelnemers aan één enkele algemene rangschikking. De juiste vergelijking gebruikt dezelfde assen en scheidt de buitenste baan, barrièrelaag en sealantrol.
| Foliefamilie | Typische sterke punten | Veelvoorkomende structurele rol | Belangrijk beperking om te verifiëren |
|---|---|---|---|
| BOPP | Stijfheid, optiek, vochtweerstand, print- en labelprestaties | Buitenste printbaan, overwrap, facestock, tape-drager, speciale mono-baan | Standaardkwaliteiten sealen mogelijk niet goed en hebben meestal hulp nodig voor een sterke zuurstofbarrière |
| CPP | Zachter gevoel, slagvastheid, brede hitteseal-toepasbaarheid, hot-tack opties | Binnenste sealantbaan, retort- of algemene PP-seallaag | Lagere stijfheid en ander warmte- en optisch gedrag dan georiënteerd BOPP |
| BOPET | Stijfheid bij laag gewicht, dimensionale stabiliteit, heat resistance, bruikbare gasbarrière | Buitenste print- of technische laag in laminaten | Vereist vaak een aparte sealant en kan mono-polymeer ontwerpdoelen compliceren |
| PE | Taaiheid, flexibiliteit, sealbaarheid, breed gebruik in film en zakken | Sealant- of primaire baan in PE-structuren | Optiek, stijfheid, temperatuurrespons en recyclingroute hangen sterk af van de PE-kwaliteit en -constructie |
Een BOPP/CPP-laminaat is gebruikelijk omdat de lagen het werk verdelen: BOPP kan print en stijfheid ondersteunen terwijl CPP het sealoppervlak levert. BOPP/PE volgt een vergelijkbare functionele logica. BOPP/BOPP-structuren kunnen een PP-gericht ontwerp ondersteunen, maar coatings, inkten, lijmen, metallisatie en sluitingen beïnvloeden nog steeds recyclebaarheid en prestaties. Vergelijk gegevens op kwaliteitsniveau en voer proeven uit; zet deze tabel niet om in een algemene vervangingsregel.
Overwegingen bij printen, lamineren en sealen
De meeste conversiefouten treden op bij grensvlakken: inkt op film, lijm op film, de ene laminaatlaag op de andere, of sealant op sealant. Een chemisch correct polymeer kan toch slecht presteren als oppervlakte-energie, COF, wikkeling, uitharding, sealcondities of apparatuurgeometrie niet op elkaar zijn afgestemd.
De storingszoekketen moet het proces volgen. Bevestig het geleverde zijvlak en de ouderdom van de behandeling; verifieer inkt- of lijmcompatibiliteit en applicatiegewicht; beheers drogen of uitharden; meet hechting of seal na de juiste conditioneringstijd; test vervolgens rolhantering en vorming van verpakkingen op representatieve snelheid. Het tegelijkertijd wijzigen van meerdere variabelen verbergt de werkelijke oorzaak.
Oppervlaktebehandeling en inkt- of lijmcompatibiliteit
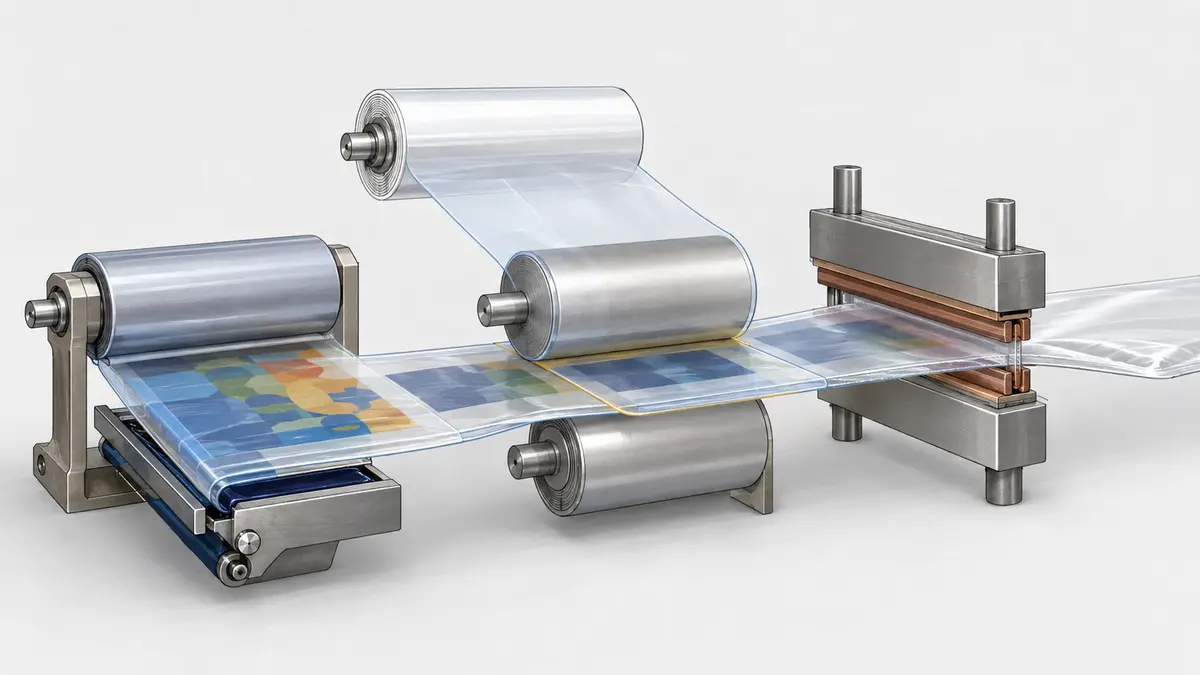
Polypropyleen heeft een lage oorspronkelijke oppervlakte-energie, dus coronabehandeling wordt vaak gebruikt om bevochtiging en hechting te verbeteren. De gespecificeerde behandelingswaarde moet het zijvlak en de methode identificeren. Behandeling kan vervallen tijdens opslag en kan worden beïnvloed door additieven, verontreiniging, handling en omgevingsomstandigheden.
Dynetesten is een nuttige ingangs- of procescontrole, maar bewijst geen definitieve hechting. Inktchemie, oplosmiddel- of waterbalans, oppervlaktereinheid, drogen, lijmselectie, coatinggewicht, nipcondities en uitharding blijven allemaal belangrijk. Betrek de inkt- en lijmleveranciers van de converter in het proefplan, vooral voor gemetalliseerde, gecoate, matte, high-slip of voedselcontactstructuren.
Seallaag en compatibiliteit met verpakkingslijnen
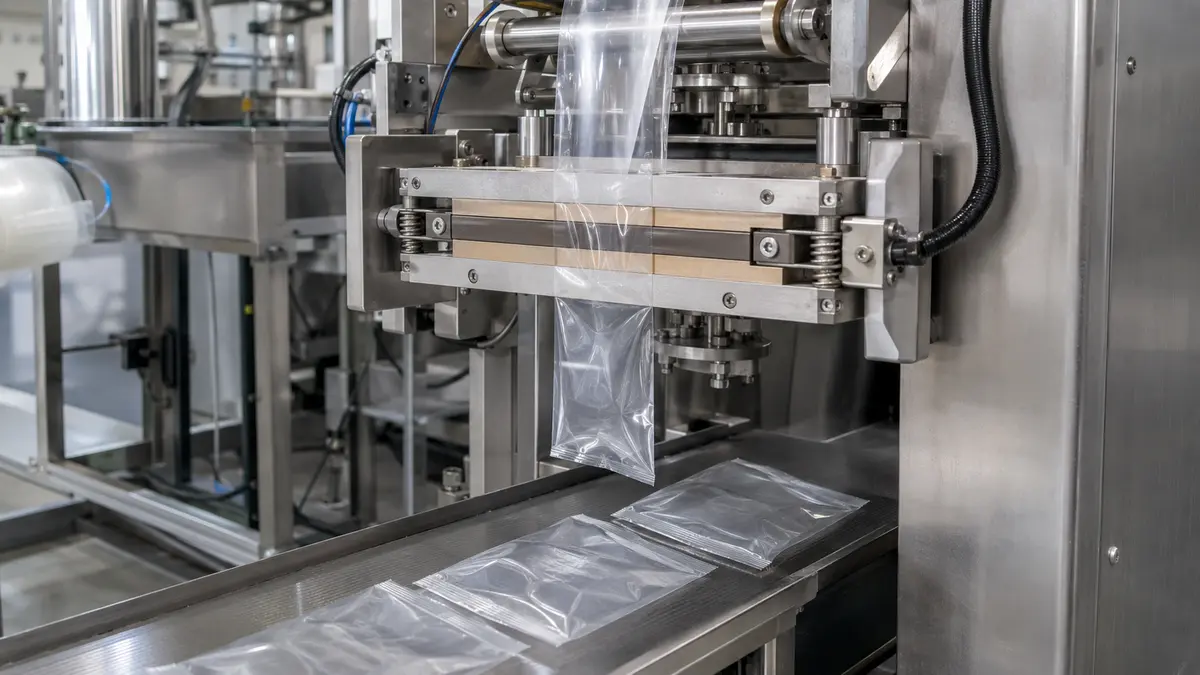
Sealbaarheid is een systeemeigenschap. Registreer de contactmakende sealoppervlakken, beklemtemperatuur, druk, verblijftijd, koeling, verontreiniging en lijnsnelheid. Hot tack meet de weerstand van de seal terwijl deze nog heet is; gekoelde sealsterkte meet een andere toestand. Beide kunnen van belang zijn bij VFFS omdat productbelasting de transversale seal kort na het openen van de bekken kan bereiken.
COF is eveneens operationeel. Statische en kinetische COF kunnen het afwikkelen, de vormkraagbaan, tracking, stapelen en aanvoeren beïnvloeden. “Lager is beter” is onveilig: te veel wrijving kan sleep of kreukels veroorzaken, terwijl te weinig instabiele tracking of stapeling kan creëren. Test de daadwerkelijke rol op de beoogde machine over opstart, doelsnelheid, stops, splices en einde-rol-condities.
Specificaties en testomstandigheden die ertoe doen
Een bruikbare RFQ en inkoopspecificatie maken leveranciersgegevens vergelijkbaar. Scheid nominale of typische waarden van acceptatiegrenzen en onderscheid een testmethode van de overeengekomen specificatie. Onderstaande tabel is een praktisch minimum en geen universeel testplan.
| Veld | Wat te specificeren | Interpretatiecontroles |
|---|---|---|
| Kwaliteit en constructie | Leverancierskwaliteit, laagontwerp, sealbare/behandelde/gecoate zijvlakken | Beoogde toepassing en structurele rol |
| Dikte en opbrengst | Nominale dikte, tolerantie, basisgewicht of oppervlakte per massa | Meetmethode, dichtheidsaannames, partijbemonstering |
| Rolgeometrie | Breedte/tolerantie, kerndiameter, buitendiameter, lengte of gewicht, wikkelrichting, splice-limieten | Machinemaxima, palletpatroon, rolkwaliteit |
| Oppervlak en COF | Behandelingszijde/-niveau; statische en kinetische COF | ASTM D2578/D1894 of overeengekomen methode, contactmakende zijvlakken, conditionering |
| Optics | Haze, glanshoek, opaciteit of optische dichtheid indien van toepassing | ASTM D1003/D2457 of overeengekomen methode, dikte, zijvlak |
| Mechanisch | Treksterkte en rek MD/TD, krimp, relevante scheur- of perforatieweerstand | Methode, monsterrichting, temperatuur, tijd, conditionering |
Dikte, opbrengst, rolgeometrie en wrijvingscoëfficiënt
Dikte beïnvloedt stijfheid, opbrengst, barrière, sealrespons en kosten per vierkante meter. Een inkooporder moet eenheden en tolerantie vermelden, niet alleen een nominale micronwaarde. Opbrengstberekeningen vereisen de juiste dichtheid; gecaviteerde films vereisen speciale aandacht omdat de schijnbare dichtheid verschilt van een massieve heldere baan.
Rolinformatie is productiedata, geen verzendtrivia. Bevestig breedte, breedtetolerantie, kerndiameter, maximale buitendiameter, rollengte of nettogewicht, wikkelrichting, behandelde zijde in/uit, aantal en markering van splices, randkwaliteit, telescoperinglimieten en verpakking. COF moet beide contactmakende oppervlakken identificeren en of het gerapporteerde resultaat statisch of kinetisch is.
Optische, mechanische, barrière- en sealgegevens
Specificeer alleen eigenschappen die verband houden met het verpakkingsrisico. Transparante displayverpakking kan haze en glans vereisen; een tape- of labelbaan kan prioriteit geven aan modulus, krimp, behandeling en wikkeling; een houdbaarheidsgevoelig voedingsmiddel kan OTR/WVTR en pakketintegriteit vereisen; een snelle VFFS-lijn kan sealcurves, hot tack, COF en antistatisch gedrag vereisen.
Vraag of waarden typisch, minimaal, maximaal of een gecontroleerd bereik zijn. Definieer voor acceptatie bemonstering, conditionering, methode-editie, eenheden en afhandelingsregels. Een analysecertificaat is alleen nuttig als het de overeengekomen parameters voor de geleverde partij rapporteert.
Hoe een BOPP-structuur te selecteren en valideren
Selectie moet een gefaseerd engineeringproces zijn, geen keuze uit een catalogus. Elke fase produceert informatie die nodig is voor de volgende en voorkomt dat een veelbelovende film wordt goedgekeurd voordat het verpakkingssysteem is bewezen.
- Definieer het product: gevoeligheid voor vocht, zuurstof, aroma, olie, licht, temperatuur en fysieke schade; beoogde houdbaarheid en faalcriteria.
- Definieer de verpakking: formaat, afmetingen, seals, openingsgedrag, printoppervlak, barrièredoelstelling en of BOPP een buitenlaag, sealant, mono-web, facestock of backing is.
- Definieer de conversie: drukproces, inkt, behandeling, lijm- of extrusielaminatie, uitharding, metallisatie of coating, snijden en rolrichting.
- Definieer de verpakkingslijn: HFFS, VFFS, overwrap, labeling of coatingapparatuur; snelheid, webpad, maximale rol, vormgeometrie, sealbekken, druk, verblijftijd en bedieningsvenster.
- Bevries een kandidaatspecificatie: kwaliteit, dikte, rolformaat, eigenschapsmethoden en -condities, acceptatiegrenzen, wettelijke documenten en traceerbaarheid.
- Test in fasen: laboratoriumscreening, conversieproef, proefrollen op de productielijn, verpakkingsintegriteit en distributiecontroles, en vervolgens producthoudbaarheids- of stabiliteitswerkzaamheden indien vereist.
- Vrijgave met controles: goedgekeurd monster, ondertekende specificatie, wijzigingsmeldingsregels, partijdocumentatie, inkomende controles en criteria voor hervalidatie.
Bouw de specificatie op vanuit product-, proces- en distributiebehoeften.
Begin met faalwijzen. Een vochtgevoelig tussendoortje, een aromagevoelig product, een flesetiket en plakband hebben niet dezelfde BOPP nodig. Vertaal elk risico naar een meetbare eis en wijs deze toe aan de verantwoordelijke laag of proces. Neem transporttemperatuur, luchtvochtigheid, compressie, trillingen, vallen en opslagomstandigheden mee waar relevant.
For food contact Evalueer elke stof in het eindproduct dat in contact komt met voedsel onder de beoogde gebruiksomstandigheden. FDA-richtlijnen benadrukken samenstelling, migratie, voedseltype, temperatuur en duur in plaats van een generieke polymeer-goedkeuring. Een soortgelijke marktspecifieke beoordeling is elders nodig. Commerciële vrijgave moet wachten tot de productconversie, lijn, distributie, naleving en houdbaarheidsfasen zijn doorlopen.
Recyclebaarheid en grenzen van duurzaamheidsclaims.
BOPP behoort tot de polypropyleenfamilie, maar dat feit alleen maakt een eindverpakking niet in elke markt recyclebaar. De APR Design Guide onderscheidt ontwerp, inzamelingsmogelijkheid, programma-acceptatie en eindmarktwaarde. RecyClass en CEFLEX evalueren eveneens de volledige structuur, inclusief inkten, lijmen, coatings, barrières, metallisatie, etiketten, sluitingen, productresten en sorteergedrag.
Een verantwoorde beoordeling zou moeten:
- Het doelland en het inzamelingstraject identificeren.
- De volledige verpakking evalueren, niet alleen de dominante filmlaag.
- Sorteerbaarheid en compatibiliteit met de beoogde PP-flexibele recyclingstroom controleren.
- Onbekende coatings, lijmen, pigmenten, barrières of andere innovaties testen volgens het toepasselijke protocol.
- Onderscheid maken tussen “ontworpen voor recycling” en daadwerkelijke lokale acceptatie en toegang voor consumenten.
- Marketingtaal kwalificeren en actueel bewijs behouden.
In de Verenigde Staten stellen de FTC Green Guides dat ongekwalificeerde recyclebaarheidsclaims afhangen van de beschikbaarheid van geschikte recyclingfaciliteiten voor ten minste 60% van de consumenten of gemeenschappen waar het product wordt verkocht. Andere markten hanteren andere regels en infrastructuren. Gewichtsreductie, productbescherming, gerecycled materiaal, recyclebaarheid en levenscyclusimpact zijn afzonderlijke duurzaamheidsdimensies; verbetering op één gebied mag niet worden gepresenteerd als bewijs van alle andere.
Veelgestelde vragen
Is BOPP-film hitteverzegelbaar?
Sommige BOPP-films zijn hitteverzegelbaar en sommige niet. Een sealbare kwaliteit gebruikt een functionele huid of coating aan één of beide zijden, terwijl gewone print- of laminatiekwaliteiten mogelijk niet betrouwbaar aan zichzelf sealen. Bevestig het sealbare vlak, de seal-aanvangstemperatuur, het bruikbare venster, hot tack, gekoelde sealsterkte, druk, verblijftijd en machinecondities. Leveranciers-TDS-waarden zijn startpunten voor proeven, geen universele instellingen.
Is BOPP-film een goede zuurstofbarrière?
Standaard BOPP wordt doorgaans meer geschikt geacht voor vochtbestendigheid dan voor een sterke zuurstofbarrière. Metallisatie, PVdC of andere coatings en toegevoegde barrièrelagen kunnen de OTR aanzienlijk verlagen. Vergelijk de exacte film of het laminaat onder een benoemde methode, met temperatuur, RV, dikte, testzijde en eenheden. Verpakkingsseals en conversieschade moeten eveneens worden gevalideerd.
Kan BOPP-film worden gebruikt voor voedselverpakkingen?
Ja, geschikte BOPP-kwaliteiten worden veelvuldig gebruikt in voedselverpakkingen. Naleving is niet automatisch voor elke kwaliteit of markt. Verifieer de volledige formulering en constructie voor het beoogde rechtsgebied, voedseltype, contacttemperatuur, duur en gebruiksomstandigheden. Verkrijg actuele, kwaliteitsspecifieke verklaringen en migratie- of ondersteunende documentatie waar vereist.
Wat is het verschil tussen BOPP en CPP?
BOPP wordt in zowel MD als TD gerekt en is over het algemeen stijver en knapperiger. CPP wordt vervaardigd via een cast-filmproces zonder biaxiale oriëntatie en is over het algemeen zachter, flexibeler en vaak goed geschikt voor sealanttaken. Veel laminaten gebruiken beide: BOPP aan de buitenzijde voor print en stijfheid, CPP aan de binnenzijde voor het sealen. Kwaliteitspecifieke eigenschappen blijven bepalend voor de beslissing.
Is BOPP-film recyclebaar?
Het kan compatibel zijn met een PP-recyclingontwerp, maar de volledige verpakking en het lokale systeem bepalen de claim. Controleer polymeerbalans, inkten, lijmen, coatings, barrièrelagen, metallisatie, etiketten, sluitingen, sorteergedrag, inzamelingsmogelijkheid, programma-acceptatie en eindmarkten volgens de huidige richtlijnen voor het land waar de verpakking wordt verkocht.
Wat moet een RFQ voor BOPP-film bevatten?
Neem het product en de toepassing op, de rol van de BOPP-laag, de huidige of beoogde structuur, kwaliteitstype, dikte en tolerantie, breedte, rollengte of -gewicht, kerndiameter, maximale buitendiameter, wikkelrichting, behandelings- en sealzijden, COF, barrière- en sealdoelstellingen met testcondities, print-/laminatieproces, machinetype en -snelheid, hoeveelheid, bestemming, verpakking, wettelijke documenten, traceerbaarheid, monsters, proefrolbehoeften en wijzigingsmeldingsverwachtingen.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German