
BOPP La película es un excelente componente de empaque flexible cuando su grado, superficie, barrera, comportamiento de sellado y formato de rollo coinciden con el producto y la línea de envasado. No es un empaque universal por sí sola. Los compradores deben decidir qué función debe cumplir la capa de BOPP, comparar los datos de prueba acondicionados y validar la estructura completa en el equipo previsto. Esta guía convierte la palabra “perfecto” en una pregunta práctica de selección: ¿perfecto para qué producto, proceso, mercado y objetivo de rendimiento?
¿Qué es la película BOPP?
Para conocer los antecedentes de los polímeros, consulte el NIH PubChem Descripción general del polipropileno antes de comparar las afirmaciones sobre la película terminada.
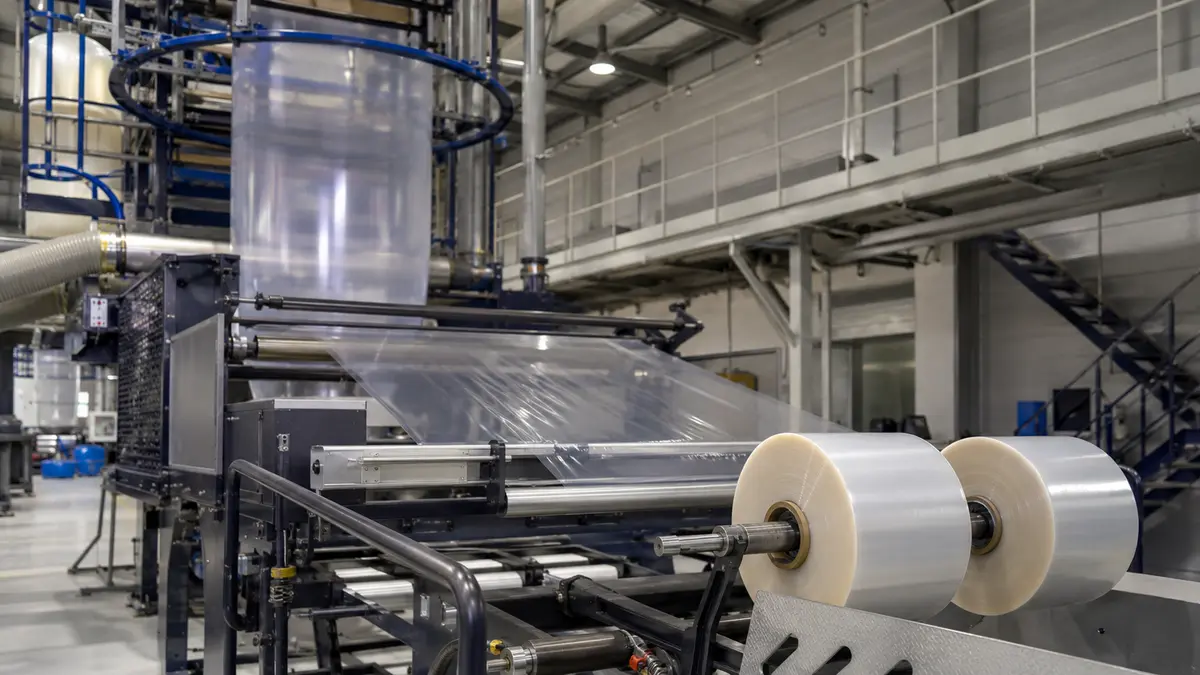
BOPP significa biaxialmente orientado fundido. En la producción, una banda de polipropileno se estira tanto en la dirección de la máquina (MD) como en la dirección transversal (TD). La definición de NIST utiliza esas dos direcciones para distinguir el BOPP del polipropileno que no ha pasado por el mismo proceso de orientación biaxial.
Esa definición describe el sustrato, no todos los productos vendidos bajo la etiqueta BOPP. Las películas comerciales pueden ser monocapa o multicapa, transparentes u opacas, sellables o no sellables, recubiertas, metalizadas, tratadas, cavitadas o diseñadas para etiquetas y cintas. Un laminado impreso que contiene BOPP también puede incluir CPP, PE, adhesivo, tinta, recubrimiento u otra capa de barrera. Su rendimiento de empaque pertenece a la construcción completa y al proceso de conversión, no solo al nombre del material de cuatro letras.
Para la adquisición, solicite a los proveedores que identifiquen el grado exacto, la construcción interna de la película, los lados tratados y sellables, el espesor y el rol previsto de la capa. Esto evita un error categórico común: comparar una banda de impresión simple con un sobreenvoltura termosellable o una película con recubrimiento de barrera como si fueran intercambiables.
Cómo la Orientación Biaxial Cambia el Polipropileno
Las líneas industriales pueden estirar la película secuencialmente—primero en una dirección y luego en la otra—o utilizar una ruta simultánea. La orientación reorganiza las cadenas de polímeros y las regiones cristalinas. El resultado puede mejorar la rigidez, el comportamiento de tracción, la óptica, la consistencia dimensional o la barrera en comparación con una referencia no orientada, pero la magnitud y el equilibrio MD/TD dependen de la resina, relación de estiramiento, temperatura, termofijado, espesor y diseño de capas. La revisión de Springer sobre procesos de BOPP respalda, por lo tanto, un mecanismo, no una hoja de datos universal.
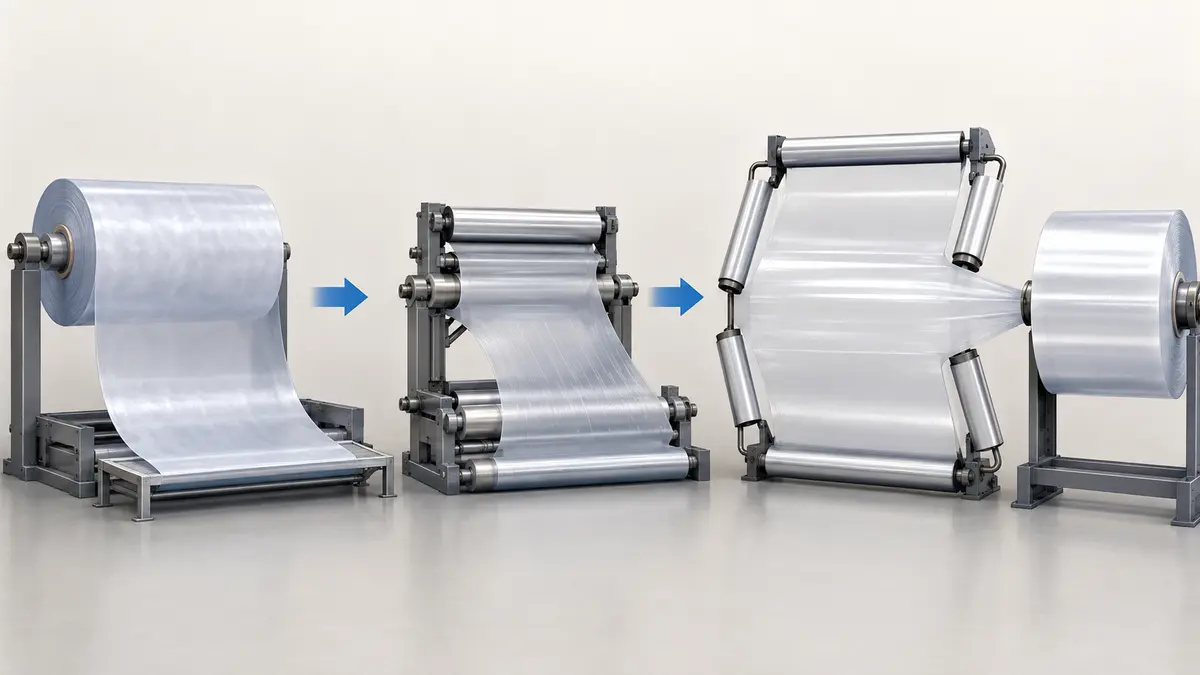
La conclusión práctica es simple: la orientación crea una plataforma de ingeniería útil, mientras que el diseño del grado determina la película entregable. Un diagrama de proceso debe mostrar la extrusión de resina, el estiramiento MD, el estiramiento TD, el termofijado, tratamiento superficial,, el bobinado y los pasos posteriores separados de impresión, recubrimiento, metalización, laminación y formación del empaque.
Por Qué el BOPP Funciona en Empaques Flexibles
El BOPP es valioso porque una banda delgada puede contribuir con varias funciones: rigidez para el manejo de la banda, una superficie óptica transparente o diseñada, resistencia a la humedad, una interfaz de impresión o laminación y—en grados seleccionados—una superficie de termosellado. Esas funciones lo hacen útil como banda de impresión exterior, sobreenvoltura, facestock de etiquetas, respaldo de cinta o mono-banda especializada.
Las limitaciones también importan igualmente. Los valores mecánicos varían según MD y TD. La neblina y el brillo dependen del método, la geometría, el acabado y el calibre. Las tasas de transmisión de oxígeno y vapor de agua dependen de la película o laminado preciso, el espesor, la temperatura, la humedad relativa y el método de prueba. Un valor de catálogo es generalmente un dato de prueba típico, no un límite de aceptación de compra ni una garantía de que el empaque final del cliente funcionará de manera idéntica.
Funciones Mecánicas y Ópticas
La orientación comúnmente le da al BOPP una sensación nítida y útil resistencia a la tracción, rigidez, claridad y brillo. Estas características pueden mejorar el registro, la presentación y el manejo de la banda, pero no significan que la película sea igualmente resistente en todos los modos de falla. La resistencia a la tracción, el alargamiento, la propagación del desgarro, la respuesta a la punción y la contracción responden a diferentes preguntas. Los resultados de MD y TD deben permanecer separados.
El lenguaje óptico también necesita disciplina. “Transparente”, “alto brillo”, “mate”, “perlado” y “opaco” no son puntos en una escala universal. La neblina puede medirse bajo ASTM D1003, mientras que el brillo especular puede informarse bajo ASTM D2457 en un ángulo definido. Una película mate o cavitada está diseñada intencionalmente para una apariencia diferente a la de una banda transparente de alto brillo. Compare grados similares utilizando el mismo método y espesor.
Barrera de Humedad, Límites de Oxígeno y Contexto Estructural
El BOPP simple a menudo proporciona una resistencia útil al vapor de agua, que es una de las razones por las que aparece en estructuras de alimentos secos y confitería. El BOPP estándar generalmente no se selecciona como una barrera fuerte La barrera al oxígeno por sí solo. Los recubrimientos, la metalización al vacío o una capa de barrera dedicada pueden cambiar tanto la OTR como la WVTR sustancialmente.
Nunca compare un número de película desnuda con un objetivo de laminado terminado sin alinear las condiciones. ASTM F1249 aborda la transmisión de vapor de agua, mientras que ASTM D3985 se utiliza ampliamente para la transmisión de oxígeno a través de películas. Los informes deben indicar la temperatura, la humedad relativa en cada lado, el espesor, el área de prueba u orientación, las unidades y si el resultado se aplica a una banda plana o a un empaque completo. El sello, los pliegues, los pinholes, la impresión, el daño por metalización y las interfaces del laminado pueden hacer que el rendimiento del empaque sea diferente al de una muestra de película prístina.
Aplicaciones Comunes de Película de BOPP
Las aplicaciones de BOPP son más fáciles de entender mapeando cada formato a la función que la película proporciona. Una lista de mercados sin roles de capa fomenta una falsa equivalencia. La misma familia de polímeros puede formularse de manera muy diferente para un laminado de snacks, una etiqueta envolvente, un facestock autoadhesivo, una cinta adhesiva o una sobreenvoltura de cartón.
Utilice el siguiente mapa de función-aplicación como herramienta de selección preliminar:
- Empaque flexible de alimentos: superficie de impresión transparente, rigidez, resistencia a la humedad o una función especializada de sellado/barrera.
- Etiquetas: rigidez del facestock, apariencia de impresión, comportamiento de troquelado, resistencia a la humedad y compatibilidad con adhesivo y contenedor.
- Cinta: respaldo dimensionalmente estable con tratamiento controlado y adhesión al sistema de recubrimiento.
- Sobreenvoltura: óptica, plegabilidad, deslizamiento, comportamiento antiestático, respuesta de contracción y una ventana de sellado adecuada.
- Laminación de papel o cartón: apariencia decorativa, resistencia al roce, opacidad o compatibilidad con laminación húmeda/extrusión.
Empaque de Alimentos y Confitería
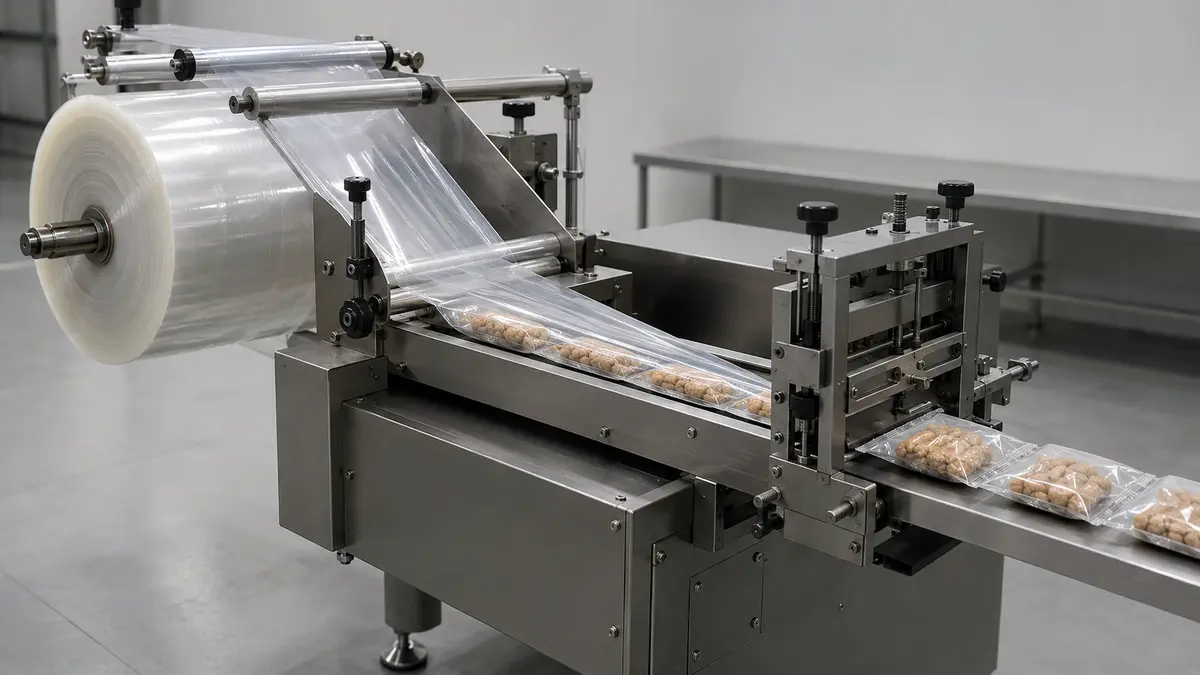
En empaques de snacks, panadería, confitería y alimentos secos, el BOPP a menudo actúa como la capa exterior de impresión y rigidez. Una con capas funcionales puede superponerse con un CPP rígido especial. El espesor, el diseño de capas, los aditivos, los recubrimientos, el tratamiento y las condiciones de ensayo pueden mover cualquiera de las películas fuera de la tendencia de la familia. puede funcionar como mono-banda para ciertos usos de sobreenvoltura o flow-wrap. Otras estructuras combinan BOPP con CPP o PE para sellado, BOPP metalizado para mejorar la luz y el rendimiento de barrera, o un recubrimiento para un requisito específico de aroma, oxígeno, aceite mineral o sellado.
El producto decide la estructura. El aceite, el aroma, la sensibilidad a la humedad, la sensibilidad al oxígeno, la sensibilidad a la luz, la vida útil objetivo, la temperatura de llenado y la geometría del empaque deben definirse antes de la selección de la película. La documentación de contacto con alimentos debe coincidir con el grado exacto, la formulación, el mercado, el tipo de alimento, la temperatura de contacto y la duración. La lista general de aplicaciones de empaque de alimentos de un proveedor no es un certificado de cumplimiento global.
Etiquetas, Cintas, Sobreenvolturas y Usos Industriales
Las etiquetas autoadhesivas utilizan BOPP como facestock combinado con adhesivo y liner de liberación. Las etiquetas envolventes añaden comportamiento de costura, rigidez, estabilidad dimensional, y consideraciones de reciclaje de botellas. Las etiquetas en molde requieren otro conjunto de propiedades de alimentación, estática, troquelado y moldeo.
El respaldo de cinta típicamente necesita un comportamiento de tracción controlado, tratamiento, espesor, bobinado y compatibilidad con sistemas adhesivos hot-melt, a base de agua, a base de solvente u otros. Los grados de sobreenvoltura pueden priorizar la sellabilidad, el deslizamiento en caliente, el rendimiento antiestático, la óptica o la contracción controlada. Los grados industriales decorativos y de laminación pueden enfatizar en cambio la opacidad, la sensación mate, la recepción de impresión o la fuerza de unión. Cada uso requiere su propia TDS, plan de pruebas y verificaciones de producto terminado.
Tipos de Película de BOPP y Opciones de Superficie
Las variantes de BOPP deben clasificarse por el cambio de ingeniería que crea su función. Los ejes principales son la capa de sellado, el recubrimiento de superficie, la metalización, la apariencia, la densidad, el tratamiento y la geometría de uso final. Los nombres de los proveedores no están estandarizados, por lo que la selección siempre debe volver a la descripción del grado y los datos de prueba.
Las señales de selección útiles incluyen:
- Simple o no sellable: elegido para impresión, laminación, cinta u otros usos donde el sellado se proporciona en otro lugar.
- Termosellable: una o ambas superficies utilizan una piel funcional o recubrimiento de menor punto de fusión.
- Recubierta: acrílico, PVdC u otro recubrimiento añade una función definida de sellado, barrera, impresión o aroma.
- Metalizada: una capa metálica delgada cambia la barrera de luz, la apariencia y la transmisión de gas/humedad.
- Blanca, cavitada, mate o perlada: la apariencia y la densidad están diseñadas para opacidad, rendimiento, sensación o funciones de etiqueta/empaque.
Películas Simples, Termosellables, Recubiertas y Metalizadas
El BOPP simple no es necesariamente termosellable consigo mismo. Un grado termosellable identifica qué lado sella y debe proporcionar una temperatura de iniciación de sellado, una ventana de temperatura utilizable, la resistencia del sellado,, y datos de hot-tack bajo presión y tiempo de permanencia especificados. Las películas recubiertas pueden ampliar la ventana de sellado o mejorar la barrera, pero el recubrimiento también afecta las evaluaciones de tinta, adhesivo, regulatorias y de reciclaje.
El BOPP metalizado no es simplemente “BOPP plateado”. La densidad óptica, la adhesión del metal, la resistencia a los pinholes, el daño por manipulación y la barrera bajo condiciones de prueba definidas son importantes. La impresión o laminación sobre la capa metálica introduce interfaces adicionales. Para cualquier superficie funcional, registre qué cara está tratada, recubierta, metalizada, imprimible, laminable o sellable, y confirme el rollo. dirección de bobinado,.
Grados Blanco, Mate, Cavitado y para Etiquetas
Las películas blancas pueden ser pigmentadas, cavitadas o construidas con múltiples capas funcionales. La cavitación reduce la densidad aparente y puede aumentar la opacidad y el rendimiento, pero cambia la rigidez, el sellado, la barrera y el comportamiento mecánico. Los grados mate intercambian alto brillo especular por una apariencia superficial controlada; los grados para etiquetas pueden estar optimizados para troquelado, conformabilidad, control de estática, compatibilidad con adhesivos o aplicación en envases.
No sustituya un nombre de familia descriptivo por una especificación. Dos películas de “BOPP blanco” pueden tener diferente densidad, opacidad, espesor, sellabilidad, tratamiento superficial y proceso previsto. Preseleccione la familia y luego apruebe el grado real.
BOPP vs. CPP, BOPET y PE
Estas películas son opciones complementarias de ingeniería, no contendientes en una única clasificación general. La comparación correcta utiliza los mismos ejes y separa la capa exterior, la capa de barrera y el rol del sellante.
| Familia de película | Fortalezas típicas | Rol estructural común | Importante: Limitación a verificar |
|---|---|---|---|
| BOPP | Rigidez, óptica, resistencia a la humedad, rendimiento de impresión y etiquetado | Capa exterior de impresión, sobreenvoltura, facestock, respaldo de cinta, mono-película especializada | Los grados estándar pueden no sellar bien y generalmente necesitan ayuda para una barrera fuerte de oxígeno |
| CPP | Tacto más suave, respuesta al impacto, amplia utilidad de sellado por calor, opciones de hot-tack | Capa sellante interna, capa de sellado de PP retort o de uso general | Menor rigidez y diferente comportamiento térmico/óptico que el BOPP orientado |
| BOPET | Rigidez a bajo calibre, estabilidad dimensional, resistencia al calor, barrera de gas útil | Capa exterior de impresión o capa técnica en laminados | A menudo necesita un sellante separado y puede complicar los objetivos de diseño mono-polímero |
| PE | Tenacidad, flexibilidad, sellabilidad, amplio uso en películas y bolsas | Sellante o capa primaria en estructuras de PE | La óptica, rigidez, respuesta térmica y ruta de reciclaje dependen en gran medida del grado y la construcción del PE |
Un laminado BOPP/CPP es común porque las capas dividen el trabajo: el BOPP puede soportar la impresión y la rigidez mientras que el CPP proporciona la superficie de sellado. BOPP/PE sigue una lógica funcional similar. Las estructuras BOPP/BOPP pueden soportar una estrategia de diseño orientada a PP, pero los recubrimientos, tintas, adhesivos, metalización y cierres aún afectan la reciclabilidad y el rendimiento. Compare datos a nivel de grado y realice pruebas; no convierta esta tabla en una regla general de sustitución.
Consideraciones de Impresión, Laminación y Sellado
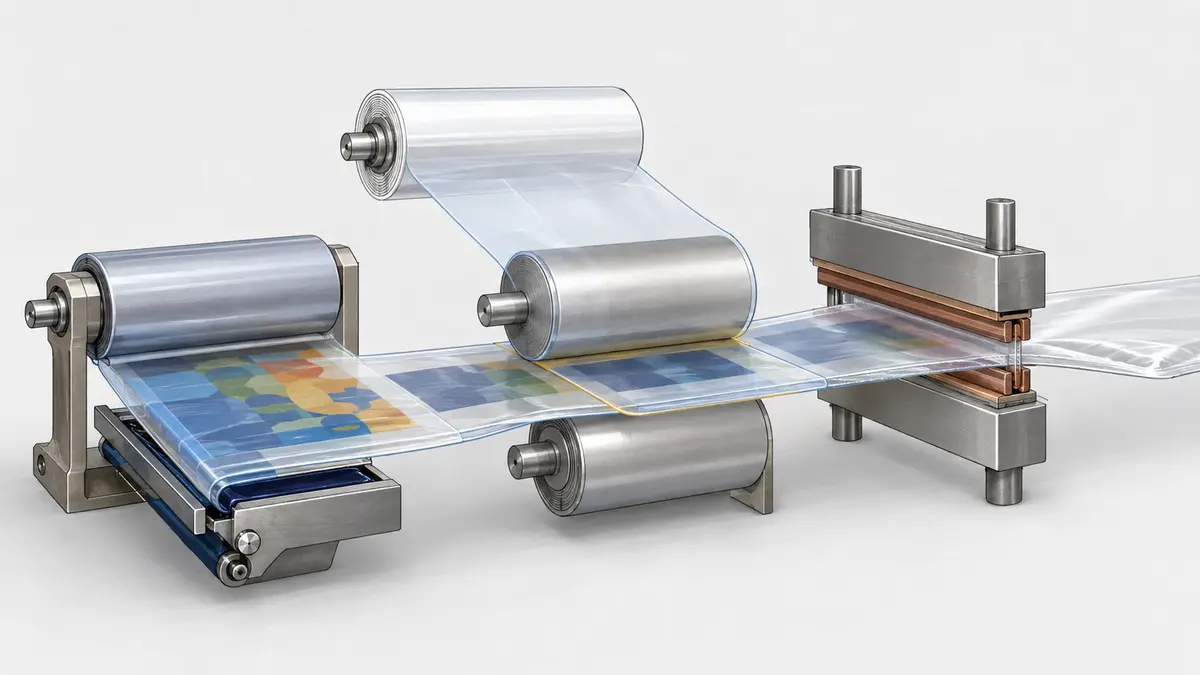
La mayoría de las fallas de conversión ocurren en las interfaces: tinta a película, adhesivo a película, una capa de laminado a otra, o sellante a sellante. Un polímero químicamente correcto puede funcionar mal si la energía superficial, el COF, el bobinado, el curado, las condiciones de sellado o la geometría del equipo no coinciden.
La cadena de resolución de problemas debe seguir el proceso. Confirme la cara suministrada y la edad del tratamiento; verifique la compatibilidad de tinta o adhesivo y el peso de aplicación; controle el secado o curado; mida la unión o el sello después del período de acondicionamiento correcto; luego pruebe la manipulación del rollo y la formación del paquete a velocidad representativa. Cambiar varias variables a la vez oculta la causa real.
Tratamiento Superficial y Compatibilidad de Tinta o Adhesivo
El polipropileno tiene baja energía superficial nativa, por lo que el tratamiento corona se usa comúnmente para mejorar la humectación y la adhesión. El valor de tratamiento especificado debe identificar el lado y el método. El tratamiento puede decaer durante el almacenamiento y puede verse afectado por aditivos, contaminación, manipulación y condiciones ambientales.
La prueba de dyne es una verificación útil de entrada o de proceso, pero no prueba la adhesión final. La química de la tinta, el equilibrio de solvente o agua, la limpieza superficial, el secado, la selección del adhesivo, el peso de recubrimiento, las condiciones del nip y el curado siguen siendo importantes. Use los proveedores de tinta y adhesivo del convertidor en el plan de pruebas, particularmente para estructuras metalizadas, recubiertas, mates, de alto deslizamiento o de contacto con alimentos.
Capa de Sellado y Compatibilidad con la Línea de Envasado
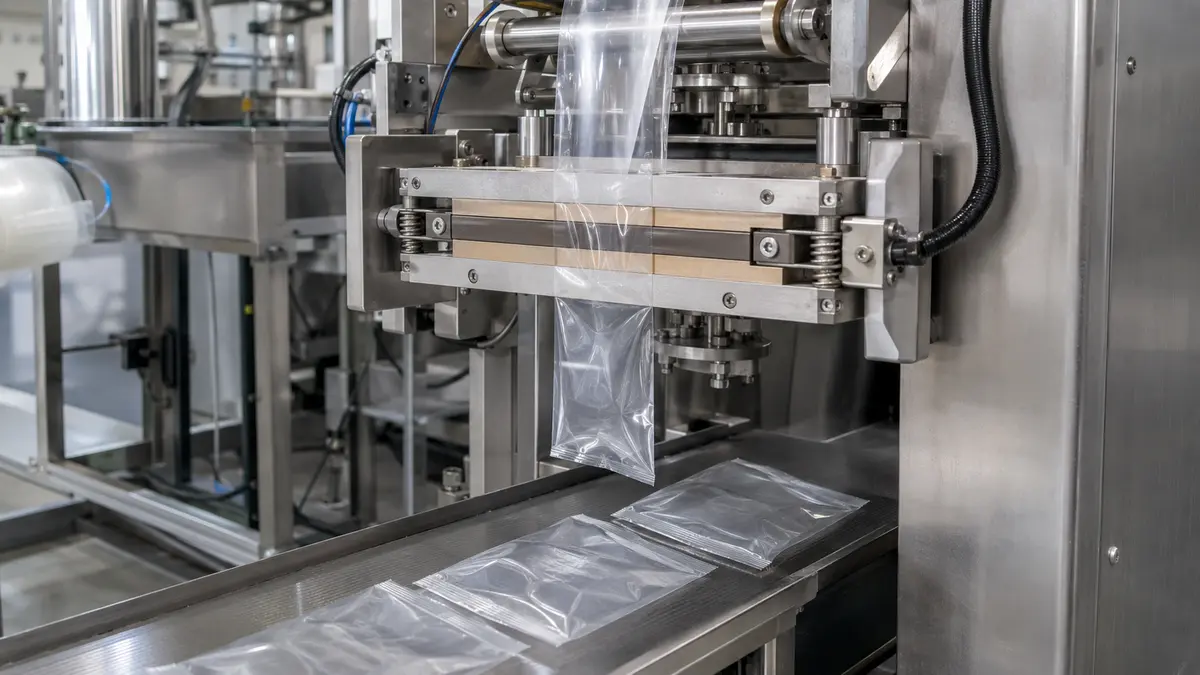
La sellabilidad es una propiedad del sistema. Registre las superficies de sellado en contacto, la temperatura de las mordazas, la presión, el tiempo de permanencia, el enfriamiento, la contaminación y la velocidad de línea. El hot-tack mide la resistencia del sello mientras aún está caliente; la resistencia del sello enfriado mide un estado diferente. Ambos pueden ser importantes en VFFS porque la carga del producto puede alcanzar el sello transversal poco después de que se abren las mordazas.
El COF es igualmente operativo. El COF estático y cinético puede afectar el desenrollado, el recorrido por el collar de formación, el seguimiento, el apilado y la alimentación. “Menor es mejor” no es seguro: demasiada fricción puede causar arrastre o arrugas, mientras que muy poca puede crear seguimiento o apilado inestable. Pruebe el rollo real en la máquina prevista en condiciones de arranque, velocidad objetivo, paradas, empalmes y fin de rollo.
Especificaciones y Condiciones de Prueba Relevantes
Una RFQ y especificación de compra útiles hacen hoja de datos del comparable. Separe los valores nominales o típicos de los límites de aceptación, y distinga un método de prueba de la especificación acordada. La tabla siguiente es un mínimo práctico más que un plan de prueba universal.
| Campo | Qué especificar | Controles de interpretación |
|---|---|---|
| Grado y construcción | Grado del proveedor, diseño de capas, caras sellables/tratadas/recubiertas | Aplicación prevista y rol estructural |
| Espesor y rendimiento | Calibre nominal, tolerancia, peso base o área por masa | Método de medición, supuestos de densidad, muestreo de lote |
| Geometría del rollo | Ancho/tolerancia, diámetro interior del núcleo, diámetro exterior, longitud o peso, dirección de bobinado, límites de empalme | Máximos de la máquina, patrón de paletizado, calidad del rollo |
| Superficie y COF | Lado/nivel de tratamiento; COF estático y cinético | ASTM D2578/D1894 o método acordado, caras en contacto, acondicionamiento |
| Óptica | Haze, ángulo de brillo, opacidad o densidad óptica según corresponda | ASTM D1003/D2457 o método acordado, espesor, cara |
| Mecánicas | Tensión y elongación MD/TD, contracción, desgarro o punzonado relevante | Método, dirección de la muestra, temperatura, tiempo, acondicionamiento |
Espesor, Rendimiento, Geometría del Rollo y Coeficiente de Fricción
El espesor afecta la rigidez, el rendimiento, la barrera, la respuesta de sellado y el costo por metro cuadrado. Una orden de compra debe indicar unidades y tolerancia, no solo un valor nominal en micras. Los cálculos de rendimiento necesitan la densidad correcta; las películas cavitadas requieren atención especial porque la densidad aparente difiere de una película sólida transparente.
La información del rollo es dato de producción, no trivia de envío. Confirme ancho, tolerancia de ancho, diámetro interior del núcleo, diámetro exterior máximo, longitud o peso neto, dirección de bobinado, lado tratado hacia adentro/afuera, número y marcado de empalmes, calidad del borde, límites de telescopaje y empaque. El COF debe identificar ambas superficies en contacto y si el resultado reportado es estático o cinético.
Datos Ópticos, Mecánicos, de Barrera y de Sellado
Especifique solo propiedades vinculadas al riesgo del paquete. El empaque transparente de exhibición puede necesitar haze y brillo; una película para cinta o etiqueta puede priorizar módulo, contracción, tratamiento y bobinado; un alimento sensible a la vida útil puede requerir OTR/WVTR e integridad del paquete; una línea VFFS rápida puede requerir curvas de sellado, hot-tack, COF y comportamiento antiestático.
Pregunte si los valores son típicos, mínimos, máximos o un rango controlado. Para la aceptación, defina muestreo, acondicionamiento, edición del método, unidades y reglas de disposición. Un certificado de análisis es útil solo si reporta los parámetros acordados para el lote suministrado.
Cómo Seleccionar y Validar una Estructura de BOPP
La selección debe ser un proceso de ingeniería con compuertas de aprobación, no una elección de catálogo. Cada compuerta genera la información necesaria para la siguiente y evita que una película prometedora sea aprobada antes de que el sistema de empaque esté demostrado.
- Definir el producto: sensibilidad a la humedad, oxígeno, aroma, aceite, luz, temperatura y daño físico; vida útil objetivo y criterios de falla.
- Definir el empaque: formato, dimensiones, sellos, comportamiento de apertura, área de impresión, objetivo de barrera, y si el BOPP es una capa exterior, sellante, mono-película, cara de etiqueta o respaldo.
- Definir la conversión: proceso de impresión, tinta, tratamiento, laminación adhesiva o por extrusión, curado, metalización o recubrimiento, corte longitudinal y dirección del rollo.
- Definir la línea de envasado: HFFS, VFFS, sobreenvoltura, etiquetado o equipo de recubrimiento; velocidad, trayectoria de la banda, rollo máximo, geometría de formación, mordazas de sellado, presión, tiempo de permanencia y ventana operativa.
- Congelar una especificación candidata: grado, calibre, formato de rollo, métodos y condiciones de propiedad, límites de aceptación, documentos regulatorios y trazabilidad.
- Probar por etapas: cribado en laboratorio, prueba en convertidor, rollos de prueba en la línea de producción, integridad del empaque y verificaciones de distribución, luego trabajo de vida útil o estabilidad del producto según se requiera.
- Liberar con controles: muestra aprobada, especificación firmada, reglas de notificación de cambios, documentación de lote, inspecciones de recepción y criterios de revalidación.
Construir la especificación a partir de las necesidades del producto, proceso y distribución.
Comenzar con los modos de falla. Un snack sensible a la humedad, un producto sensible al aroma, una etiqueta de botella y una cinta adhesiva no requieren el mismo BOPP. Traducir cada riesgo en un requisito medible y asignarlo a la capa o proceso responsable. Incluir temperatura de transporte, humedad, compresión, vibración, caída y condiciones de almacenamiento cuando sea relevante.
Para el contacto con alimentos Evaluar cada sustancia en el artículo de contacto final bajo las condiciones de uso previstas. La guía de la FDA enfatiza la composición, migración, tipo de alimento, temperatura y duración, más que una aprobación genérica de polímero. Se necesita una revisión específica por mercado en otros lugares. La liberación comercial debe esperar hasta que se superen las compuertas de conversión del producto, distribución, cumplimiento y vida útil.
Límites de las afirmaciones de reciclabilidad y sostenibilidad.
El BOPP pertenece a la familia del polipropileno, pero ese hecho por sí solo no hace que un empaque terminado sea reciclable en todos los mercados. La Guía de Diseño de APR separa diseño, acceso de recolección, aceptación del programa y valor del mercado final. RecyClass y CEFLEX también evalúan la estructura completa, incluyendo tintas, adhesivos, recubrimientos, barreras, metalización, etiquetas, cierres, producto residual y comportamiento de clasificación.
Una evaluación responsable debe:
- Identificar el país objetivo y la vía de recolección.
- Evaluar el empaque completo, no solo la capa de película dominante.
- Verificar la clasificabilidad y compatibilidad con el flujo de reciclaje flexible de PP previsto.
- Probar recubrimientos, adhesivos, pigmentos, barreras u otras innovaciones desconocidas bajo el protocolo aplicable.
- Distinguir “diseñado para reciclaje” de la aceptación local real y el acceso del consumidor.
- Calificar el lenguaje de marketing y conservar la evidencia actual.
En los Estados Unidos, las Guías Verdes de la FTC establecen que las afirmaciones de reciclabilidad sin calificación dependen de que existan instalaciones de reciclaje apropiadas disponibles para al menos el 60% de los consumidores o comunidades donde se vende el artículo. Otros mercados utilizan reglas e infraestructura diferentes. La reducción de peso, la protección del producto, el contenido reciclado, la reciclabilidad y el impacto del ciclo de vida son dimensiones de sostenibilidad separadas; la mejora en una no debe presentarse como prueba de todas las demás.
Preguntas Frecuentes
¿Es el film de BOPP termosellable?
Algunos films de BOPP son termosellables y otros no. Un grado sellable utiliza una piel funcional o recubrimiento en uno o ambos lados, mientras que los grados de impresión o laminación estándar pueden no sellarse de manera confiable entre sí. Confirmar la cara sellable, la temperatura de iniciación del sellado, la ventana útil, el tack en caliente, la resistencia del sellado en frío, la presión, el tiempo de permanencia y las condiciones de la máquina. Los valores de la TDS del proveedor son puntos de partida para pruebas, no configuraciones universales.
¿Es el film de BOPP una buena barrera al oxígeno?
El BOPP estándar generalmente se considera más útil para la resistencia a la humedad que para una barrera fuerte al oxígeno. La metalización, los recubrimientos de PVdC u otros, y las capas de barrera adicionales pueden reducir significativamente la OTR. Comparar el film o laminado exacto bajo un método designado, con temperatura, HR, espesor, cara de prueba y unidades. Los sellos del empaque y el daño por conversión también deben validarse.
¿Puede utilizarse el film de BOPP para envases de alimentos?
Sí, los grados adecuados de BOPP se utilizan ampliamente en envases de alimentos. El cumplimiento no es automático para cada grado o mercado. Verificar la formulación y construcción completas para la jurisdicción objetivo, tipo de alimento, temperatura de contacto, duración y condiciones de uso. Obtener declaraciones actuales específicas del grado y documentación de migración o de respaldo cuando se requiera.
¿Cuál es la diferencia entre BOPP y CPP?
El BOPP se estira tanto en MD como en TD y generalmente es más rígido y crujiente. El CPP se fabrica mediante un proceso de película fundida sin orientación biaxial y generalmente es más suave, más flexible y a menudo adecuado para funciones sellantes. Muchos laminados utilizan ambos: BOPP en el exterior para impresión y rigidez, CPP en el interior para sellado. Las propiedades a nivel de grado siguen controlando la decisión.
¿Es reciclable el film de BOPP?
Puede ser compatible con un diseño de reciclaje de PP, pero el empaque completo y el sistema local determinan la afirmación. Verificar el balance de polímeros, tintas, adhesivos, recubrimientos, capas de barrera, metalización, etiquetas, cierres, comportamiento de clasificación, acceso de recolección, aceptación del programa y mercados finales bajo la guía vigente del país donde se vende el empaque.
¿Qué debe incluir una solicitud de cotización (RFQ) de film de BOPP?
Incluir el producto y la aplicación, el rol de la capa de BOPP, la estructura actual o objetivo, el tipo de grado, espesor y tolerancia, ancho, longitud o peso del rollo, diámetro interior del núcleo, diámetro exterior máximo, dirección de bobinado, tratamiento y caras de sellado, COF, objetivos de barrera y sellado con condiciones de prueba, proceso de impresión/laminación, tipo de máquina y velocidad, cantidad, destino, embalaje, documentos regulatorios, trazabilidad, muestras, necesidades de rollos de prueba y expectativas de notificación de cambios.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German