
Embalagem flexível O filme não é um único material. Pode ser um filme polimérico simples, uma tela revestida ou metalizada, uma coextrusão ou um laminado, no qual cada camada desempenha uma função diferente. A escolha correta depende do produto embalado, da vida útil necessária, do sistema de selagem, dos equipamentos de conversão e envase, dos riscos de distribuição, da aparência, do mercado-alvo e do design de fim de vida. Utilize nomes de famílias de filmes para criar uma lista inicial e, em seguida, verifique o grau exato, a estrutura, a espessura, as condições de teste, os documentos de conformidade e os resultados de ensaios antes da aprovação.
O que é considerado um filme flexível para embalagem?
Para contexto regulatório, consulte a FDA dos EUA FDA dos EUA sobre embalagens de alimentos antes de aprovar um uso pretendido de contato com alimentos.
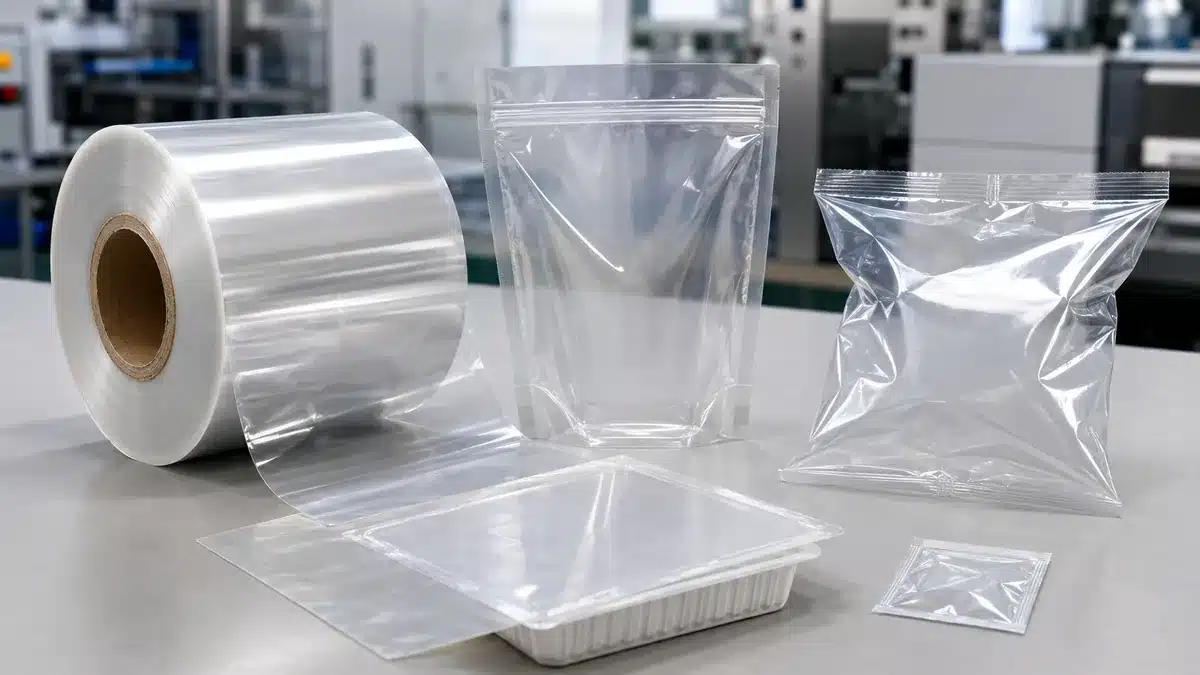
Um filme flexível para embalagem é uma teia fina e contínua que pode ser convertida em invólucros, tampas, sachês, sacos, bolsas, rótulos ou uma camada dentro de outra estrutura flexível. A palavra filme descreve a forma física; não identifica uma única composição química ou um nível de desempenho.
Os nomes comerciais frequentemente combinam diferentes eixos de classificação. PE, PP, PET, PA e EVOH identificam famílias de polímeros. BOPP, BOPET, e BOPA identificam formas de filmes orientados; CPP identifica filme fundido polypropylene. “Metalizado” descreve uma camada de metal depositada, enquanto “laminado” e “coextrusão” descrevem formas de combinar camadas. Portanto, um comprador precisa mais do que um acrônimo de material. Grau, orientação, aditivos, tratamento, revestimento, ordem das camadas, espessura, adesivo, localização da impressão e selante influenciam a estrutura final.
Principais Tipos de Filmes Flexíveis para Embalagem
A maneira mais útil de comparar famílias de filmes é pela função que um grau específico pode desempenhar em uma estrutura. As descrições abaixo são pontos de partida, não especificações universais.
Polietileno (PE)
O PE inclui várias famílias de resinas e formas de filme, incluindo LDPE, LLDPE, HDPE, graus à base de metaloceno e blendas. Em embalagens flexíveis, uma camada de PE é frequentemente considerada quando flexibilidade, resistência e comportamento de selagem a quente são importantes. Alguns graus de PE são projetados para fundição ou filme soprado, enquanto outros visam início de selagem, aderência a quente, clareza, rigidez ou desempenho contra perfuração.
Essas propriedades não são intercambiáveis entre os graus de PE. Um resin de selante que apresenta bom desempenho em uma determinada temperatura de mandíbula, pressão, tempo de permanência, velocidade de linha e nível de contaminação pode se comportar de forma diferente em outra máquina ou contra outra superfície de selagem. Solicite a designação exata do resina ou filme e valide o conjunto completo janela de selagem em vez de tratar “PE” como uma especificação.
Polipropileno (PP)
Os filmes de PP incluem polipropileno fundido e polipropileno orientado, entre outras formas. A orientação altera o comportamento mecânico, óptico, de contração e processamento do filme, portanto, CPP e BOPP não devem ser tratados como sinônimos. O BOPP é comumente avaliado quando é necessária uma teia clara, rígida, imprimível ou com função de gerenciamento de umidade; o CPP pode ser considerado quando uma camada selante de PP não orientado ou uma camada de conversão é adequada.
A barreira real, resistência ao calor, capacidade de selagem, coeficiente de atrito, e maquinabilidade dependem do resina, orientação, espessura, tratamento de superfície, revestimentos e estrutura. Um filme de PP revestido ou coextrudado pode se comportar de forma muito diferente de um filme homopolímero não revestido. Compare dados de fornecedores apenas quando a construção da amostra e as condições de teste forem equivalentes.
Poliéster (PET)
Embalagem o filme de PET é comumente fornecido como PET biaxialmente orientado PET, frequentemente chamado de BOPET. Graus específicos podem oferecer a estabilidade dimensional, resistência mecânica, clareza óptica, tratamentos de superfície, revestimentos, funções de selagem a quente ou metalização. Essas características podem tornar o PET um candidato para uma tela de impressão ou estrutural, mas o nome do polímero base por si só não estabelece desempenho de barreira ou selagem.
Uma teia de PET simples, um PET com revestimento de barreira e um PET metalizado são materiais diferentes. Registre o revestimento ou metalização exatos, o lado tratado, as interfaces de impressão e adesivo, a espessura e a exposição térmica pretendida. Se um grau de PET não for em si um selante, a embalagem precisará de uma camada ou revestimento de selagem compatível.
Poliamida (PA ou Nylon)
A PA é uma família de polímeros que inclui diferentes químicas de nylon e formas de filme orientadas ou não orientadas. As equipes de embalagem frequentemente avaliam a PA onde a tenacidade, a durabilidade à flexão ou a resistência à perfuração e à formação de furos de agulha são importantes. A PA biaxialmente orientada, ou BOPA, é uma forma comercial, mas não é representativa de todos os graus de PA.
A umidade pode afetar o comportamento de algumas poliamidas, e diferentes graus variam em barreira, rigidez, resposta à termoformagem, heat resistance, e adesão. Defina o estado de condicionamento e o ambiente de teste ao comparar resultados. Em um laminado ou coextrusão, confirme também as camadas de ligação ou adesivos e como a camada de PA interage com o produto, processo e condições de distribuição.
Camadas de Barreira, Revestimentos e Folha Metálica
Algumas estruturas adicionam uma camada de barreira funcional em vez de depender do filme estrutural ou selante principal. O EVOH é um exemplo de polímero de barreira ao oxigênio usado em construções multicamadas. Seu desempenho é sensível à composição e às condições ambientais, incluindo umidade, portanto, as camadas circundantes e as condições de teste são importantes. Revestimentos de barreira e metal depositado também podem alterar o desempenho em relação ao oxigênio, umidade, luz, aroma ou superfície, mas a química do revestimento, gramatura, continuidade, flexão e histórico de conversão devem ser conhecidos.
A folha de alumínio é utilizado quando uma forte barreira à luz, oxigênio e barreira contra umidade, é necessária, mas a embalagem convertida ainda precisa de espessura adequada, controle de trincas por flexão, controle de furos, qualidade de laminação e integridade de selagem. O filme polimérico metalizado não é o mesmo que folha metálica. Sua barreira depende da camada metálica, substrato, defeitos, manuseio e estrutura final.
| Família de material ou camada | Razão comum para avaliá-la | Itens principais a verificar |
|---|---|---|
| PE | Flexibilidade, tenacidade ou função selante | Grau, família de densidade, mistura, espessura, janela de selagem, aderência a quente, COF, tratamento |
| PP | Teia clara e rígida, teia orientada ou função selante de PP | Forma CPP ou BOPP, revestimento, tratamento, espessura, contração, comportamento de selagem |
| PET | Teia estrutural ou de impressão, estabilidade dimensional ou substrato revestido/metalizado | Grau, orientação, lado tratado, revestimento ou camada metálica, espessura, camada selante |
| PA | Função crítica de tenacidade, flexão ou resistência à perfuração | Química da PA, orientação, condicionamento, espessura, adesão, condições de termoformagem |
| EVOH ou revestimento de barreira | Barreira funcional ao oxigênio, aroma ou outra | Química, espessura ou gramatura, umidade, lado de teste, camadas protetoras |
| A folha de alumínio | Função de barreira à luz, oxigênio e umidade | Espessura da folha metálica, furos, trincas por flexão, adesivo, danos de conversão, integridade da selagem |
Filmes de Camada Única vs. Estruturas Multicamadas
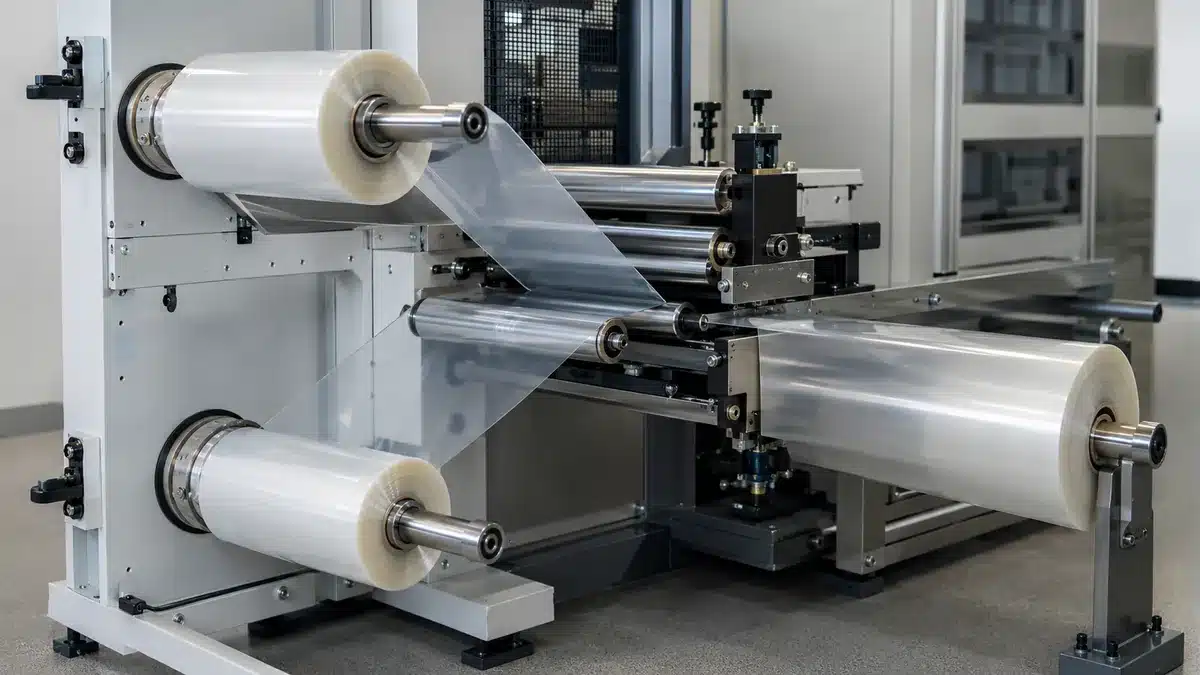
Um filme de camada única pode ser apropriado quando um material atende às necessidades mecânicas, ópticas, de barreira, selagem, processamento e regulatórias exigidas. Isso simplifica a lista de materiais e pode simplificar a avaliação de fim de vida, mas nem “camada única” nem “monomaterial” provam que a embalagem final é compatível com um fluxo de reciclagem específico.
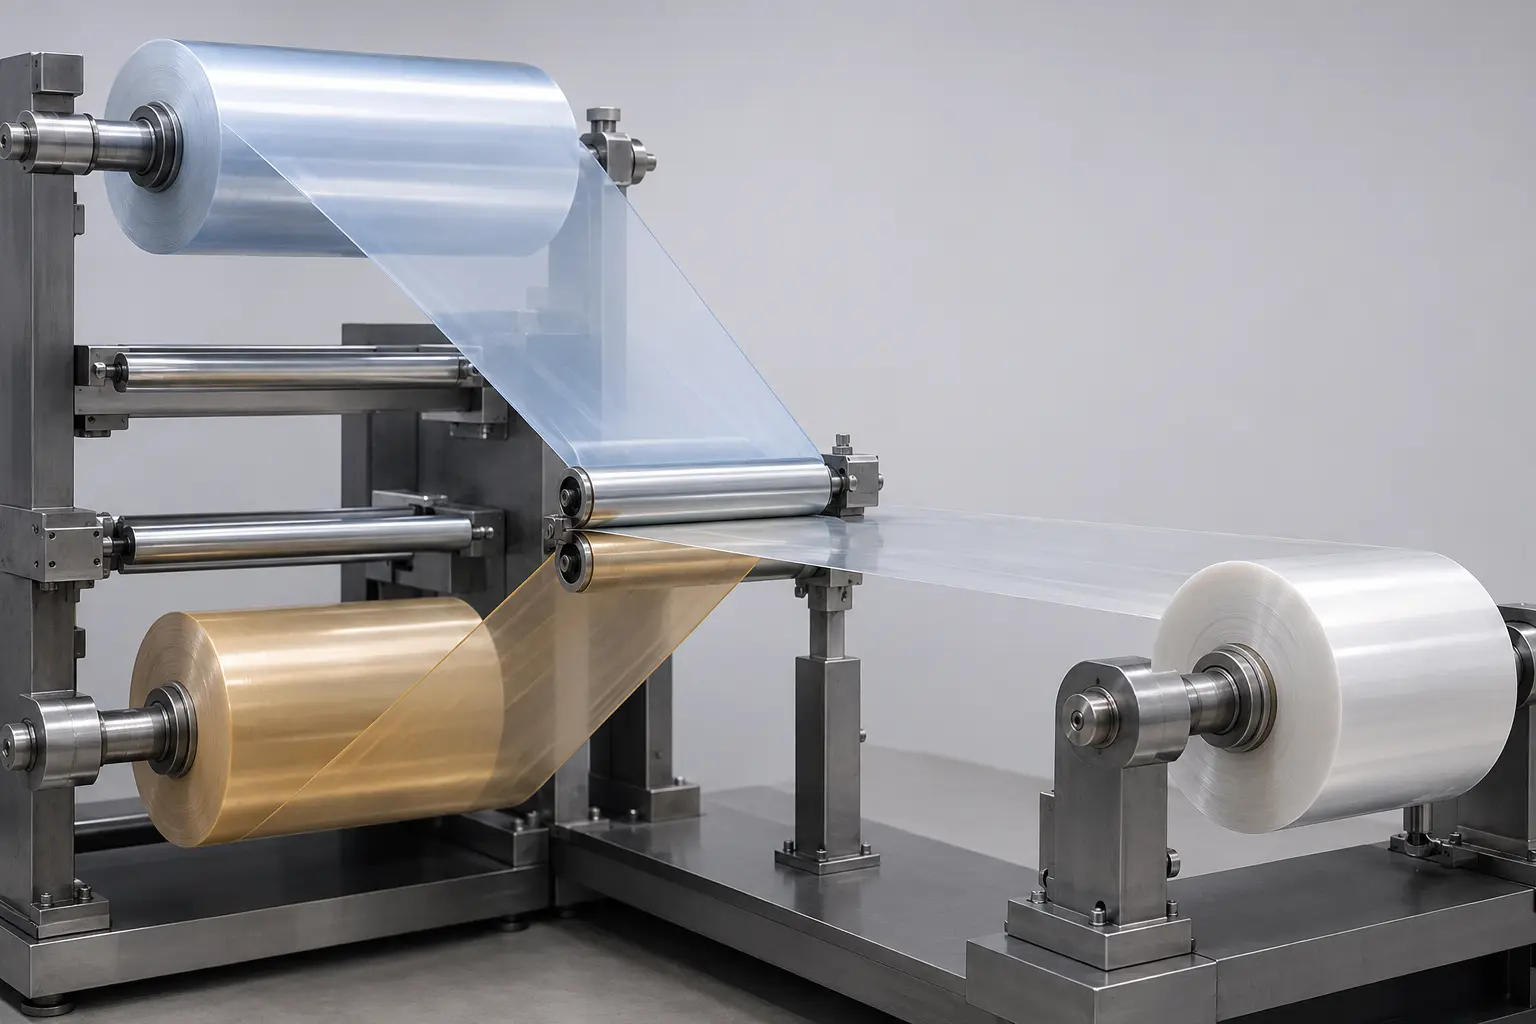
Estruturas multicamadas combinam funções. Uma camada pode carregar impressão e fornecer rigidez; outra pode fornecer barreira ao oxigênio ou luz; e uma camada interna pode criar a superfície de contato com o produto e selagem a quente. As camadas podem ser combinadas por coextrusão, laminação adesiva, laminação por extrusão, revestimento ou metalização. O benefício é a personalização funcional.
| Construção | Por que pode ser selecionada | Principal contrapartida | Foco da verificação |
|---|---|---|---|
| Filme de camada única | Um grau pode atender aos requisitos da aplicação | Menos maneiras de separar funções | Consistência do grau, selagem, mecânica, barreira e ensaio em máquina |
| Filme coextrudado | Múltiplas camadas poliméricas são formadas em uma única operação de fabricação de filme | A compatibilidade das camadas e o controle de espessura são críticos | Sequência de camadas, camadas de ligação, espessuras individuais e total, estabilidade da matriz e da linha |
| Estrutura laminada | Teias separadas fornecem funções complementares de impressão, barreira, rigidez ou selagem | Considerações sobre adesivo, cura, ligação e resíduos | Identidade da teia, sistema adesivo, resistência da ligação, cura, migração, risco de delaminação |
| Revestido ou filme metalizado | Uma superfície funcional fina altera o comportamento de barreira, selagem, impressão ou óptico | Defeitos, flexão e danos superficiais podem reduzir a função | Continuidade do revestimento ou metal, adesão, tratamento, durabilidade à flexão, barreira condicionada |
| Laminado de folha metálica | É necessária uma função de barreira muito forte contra luz e gases | Furos, fissuras por flexão e complexidade de reciclagem exigem controle | Espessura da folha, danos de conversão, ligação do laminado, selagem e integridade total da embalagem |
Importante: Uma ficha técnica de camada não estabelece o desempenho de uma embalagem impressa, laminada, convertida, preenchida e selada. Valide a construção final e a embalagem sob condições representativas.
Como as Propriedades do Filme Afetam o Desempenho da Embalagem
Palavras de propriedade tornam-se especificações úteis apenas quando conectadas a uma amostra, método, unidade, direção e ambiente. “Forte”, “claro”, “alta barreira,” e “selagem fácil” não são requisitos comparáveis por si só.
Requisitos de Barreira e Vida de Prateleira
Comece pelos mecanismos de deterioração do produto. Sensibilidade ao oxigênio, ganho ou perda de umidade, transferência de aroma, exposição à luz, gordura, produtos químicos e riscos microbianos são problemas diferentes. Um filme que controla um pode não controlar outro. A vida de prateleira também depende do formato da embalagem, área de selagem, espaço livre, processo de enchimento, temperatura de armazenamento, tempo de distribuição e do próprio produto.
Para taxa de transmissão de oxigênio e a taxa de transmissão de vapor de água, defina o método de teste, temperatura, umidade relativa, espessura da amostra, lado de teste, condições de gás ou vapor e unidades. Diferencie a permeabilidade típica de um resina da transmissão medida de uma coextrusão ou laminado acabado. Se a embalagem for flexionada, vincada, pasteurizada, retortada, congelada ou armazenada em umidade variável, teste o estado relevante condicionado e pós-processo.
Selagem e Integridade da Embalagem
O desempenho de selagem é uma propriedade do sistema. A camada de selagem, superfície oposta, contaminação, design da mandíbula, temperatura, pressão, tempo de permanência, resfriamento, a velocidade da linha, e geometria da embalagem contribuem. Um resultado de resistência de selagem deve identificar a largura do espécime, configuração de pelagem, velocidade de teste, condicionamento, modo de falha e unidades. Não deve ser apresentado como um valor universal desvinculado do método.
A resistência de selagem também não é o mesmo que integridade total da embalagem. Testes de vazamento, estouro, fluência, penetração de corante, decaimento a vácuo ou distribuição respondem a diferentes perguntas. Selecione métodos que correspondam à embalagem e ao risco de falha, depois defina critérios de aceitação antes do ensaio. Para embalagens de fácil abertura, tanto o limite inferior de integridade quanto o objetivo superior de força de abertura podem ser importantes.
Requisitos Mecânicos e Ópticos
Os requisitos mecânicos podem incluir resistência à tração, e alongamento nas direções máquina e transversal, módulo, rasgo, perfuração, resistência ao impacto de dardo, durabilidade à flexão, bloqueio, deslizamento e estabilidade dimensional. Método, geometria do espécime, direção, espessura, condicionamento e velocidade de teste afetam os resultados. Não compare dados de MD com dados de TD ou valores gerados por métodos diferentes como se fossem equivalentes.
Os requisitos ópticos e de superfície podem incluir turbidez, transmitância, brilho, cor, aparência de impressão, energia superficial, coeficiente de atrito e resistência ao atrito. Essas propriedades podem mudar após tratamento, impressão, revestimento, laminação, cura e envelhecimento. Os testes em máquina devem avaliar o rastreamento da teia, tensão, estática, registro, formação, corte, selagem e manuseio da embalagem — não apenas os dados laboratoriais do rolo.
| Requisito | Contexto mínimo para um resultado comparável | O que o resultado não prova por si só |
|---|---|---|
| OTR ou WVTR | Método, temperatura, UR, espessura, lado de teste, unidades, estrutura da amostra | Vida de prateleira real ou desempenho após cada etapa de conversão |
| Resistência de selagem | Método, materiais de selagem, temperatura, pressão, tempo de permanência, largura do espécime, configuração de pelagem, modo de falha | Estanqueidade a vazamentos ou sobrevivência à distribuição de toda a embalagem |
| Tração ou alongamento | Método, espessura, MD/TD, condicionamento, velocidade de teste e geometria do espécime | Rasgo, perfuração ou comportamento em máquina |
| Turbidez, brilho ou COF | Método, par ou lado da superfície, condicionamento e estado de tratamento | Qualidade de impressão, velocidade da linha ou aceitação do consumidor |
| Integridade da embalagem | Método específico da embalagem, estado preenchido ou vazio, condicionamento e limite de aceitação | Conformidade para um formato, produto ou rota de distribuição diferente |
Como Escolher um Filme para Embalagem Flexível
- Defina o produto embalado e os riscos de falha. Registre composição, sensibilidade a oxigênio, umidade, luz, aroma ou produtos químicos, bordas afiadas, temperatura de enchimento e interação esperada com a embalagem.
- Defina a embalagem e as condições de distribuição. Especifique formato, dimensões, peso de enchimento, espaço livre, temperatura e umidade de armazenamento, duração da distribuição, quedas, vibração, compressão, flexão, congelamento, aquecimento, pasteurização ou exposição a retorta, quando aplicável.
- Traduza os riscos em requisitos funcionais. Identifique o comportamento de selagem necessário, barreira, tenacidade, rigidez, óptica, superfície de impressão, comportamento de abertura e manuseio. Use critérios mensuráveis e métodos acordados quando houver evidências disponíveis.
- Mapeie as funções para as camadas. Decida qual teia fornece controle de impressão e estrutural, qual camada fornece barreira e qual camada entra em contato com o produto e sela. Evite escolher toda a embalagem a partir de um único acrônimo de material.
- Verifique a compatibilidade de conversão e enchimento. Registre impressão, revestimento, adesivo, cura, corte, formação, tipo de mandíbula, faixa de temperatura, tempo de permanência, velocidade da linha, tensão da teia, necessidades de COF e sistemas de detecção.
- Revise os requisitos de conformidade e fim de vida útil. Vincule contato com alimentos, migração, conteúdo reciclado, reciclabilidade, compostabilidade ou outras alegações ao mercado-alvo, estrutura final, uso pretendido e documentos de suporte.
- Execute amostras controladas e testes de embalagem. Aprove a estrutura exata somente após comparar evidências do fornecedor, testes do filme recebido, desempenho da máquina, testes da embalagem selada e validação representativa de vida de prateleira ou distribuição.
O que Colocar em um RFQ ou Teste de Amostra
Um RFQ tecnicamente completo permite que os fornecedores proponham estruturas comparáveis e declarem o que suas evidências realmente cobrem. Inclua:
- produto embalado, ingredientes ou preocupações de contato químico, estado de enchimento, temperatura de enchimento e vida de prateleira alvo;
- formato da embalagem, dimensões nominais, peso de enchimento, recurso de abertura, geometria de selagem e qualquer válvula, zíper, bico, rótulo ou acessório;
- estrutura alvo, se conhecida, incluindo ordem das camadas, espessura total e por camada, localização da impressão, tratamento, revestimento, metalização, adesivo e selante.;
- equipamentos de conversão e enchimento, largura da bobina, núcleo, limites de diâmetro ou peso do rolo, direção de desenrolamento, velocidade da linha, tensão, tipo de mandíbula, temperatura, pressão, tempo de permanência e necessidades de registro;
- testes mecânicos, ópticos, de barreira, de selagem e de integridade da embalagem necessários, com métodos, condições, unidades, direções, amostragem e critérios de aceitação;
- condições de armazenamento e distribuição, incluindo temperatura, umidade, flexão, compressão, vibração, queda, congelamento, enchimento a quente, pasteurização ou exposição a autoclave, conforme aplicável;
- país ou região de destino, uso regulamentado para contato com alimentos ou outros, tempo e temperatura de contato, e declarações solicitadas, relatórios de migração, relatórios de teste ou certificados;
- objetivo de fim de vida e o sistema específico de reciclagem ou compostagem, diretriz, protocolo e características completas da embalagem a serem avaliadas;
- quantidade de amostras, plano de teste, expectativas de controle de alterações, rastreabilidade, responsabilidade pela aprovação e as evidências exatas que o fornecedor deve devolver.
Se um valor alvo ainda não for conhecido, rotule-o como um item de desenvolvimento, em vez de inventar uma tolerância. Mantenha amostras aprovadas, especificações, métodos de teste e registros de alterações vinculados ao grau e à estrutura exatos.
Verificações de Conformidade e Sustentabilidade
A adequação para contato com alimentos não é estabelecida por um nome de polímero, um logotipo ou a frase "grau alimentício". A cadeia de evidências deve conectar a formulação exata e a estrutura final.
A reciclabilidade também é específica ao design e ao sistema. O polímero base, densidade, cor, impressão, revestimentos, adesivos, camadas de barreira, metalização, rótulos, zíperes, bicos e resíduos do produto podem afetar a compatibilidade com coleta, triagem e reprocessamento. Uma avaliação de design para reciclagem não prova automaticamente que a embalagem é coletada e reciclada em todos os locais.
- Problema: uma alegação ampla como “reciclável” ou “em conformidade com a UE” é anexada a um filme não especificado.
- Causa: evidências para uma resina, camada, amostra ou mercado são generalizadas para a embalagem completa.
- Consequência: a alegação pode não corresponder à construção final, condições de uso, infraestrutura local ou regras atuais.
- Controle: identifique a estrutura e o mercado exatos, aplique a regra ou protocolo oficial atual, obtenha documentos específicos do produto e retenha a avaliação com a especificação aprovada.
Importante: Conteúdo de base biológica, biodegradabilidade, compostabilidade industrial, compostabilidade doméstica, conteúdo reciclado, e reciclabilidade são alegações diferentes. Cada uma precisa de sua própria definição, teste ou evidência de cadeia de custódia, escopo de mercado e condições de descarte.
Conclusão Principal: Selecione a Estrutura, Depois Verifique-a
PE, PP, PET, PA, EVOH, revestimentos, filmes metalizados, e folha de alumínio são blocos de construção — não respostas completas. Primeiro, defina os requisitos do produto, embalagem, processo, distribuição, mercado e fim de vida. Em seguida, atribua cada função necessária a um grau e camada, documente a construção exata e teste-a sob condições representativas. A aprovação final deve estar vinculada a documentos do fornecedor, amostras controladas, testes de máquina, resultados de integridade da embalagem e quaisquer avaliações necessárias de vida útil, migração ou reciclabilidade. Quando uma condição mudar, reavalie as evidências em vez de assumir que o resultado anterior ainda se aplica.
Recursos Relacionados da Bestypack
- Filme BOPP para Laminação Térmica
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German