
PET filme metalizado combina um substrato de poliéster biaxialmente orientado com uma camada metálica depositada extremamente fina, geralmente de alumínio. O resultado é um filme refletivo e leve, utilizado quando um laminado necessita de proteção mais forte contra oxigênio, umidade, aroma ou luz do que o PET claro isoladamente pode oferecer. No entanto, “PET metalizado” é uma família de materiais, não uma especificação completa. Grau, superfície, condições de teste de barreira, projeto do laminado, processo de conversão, uso em contato com alimentos e rota de fim de vida devem ser todos validados para a embalagem final.
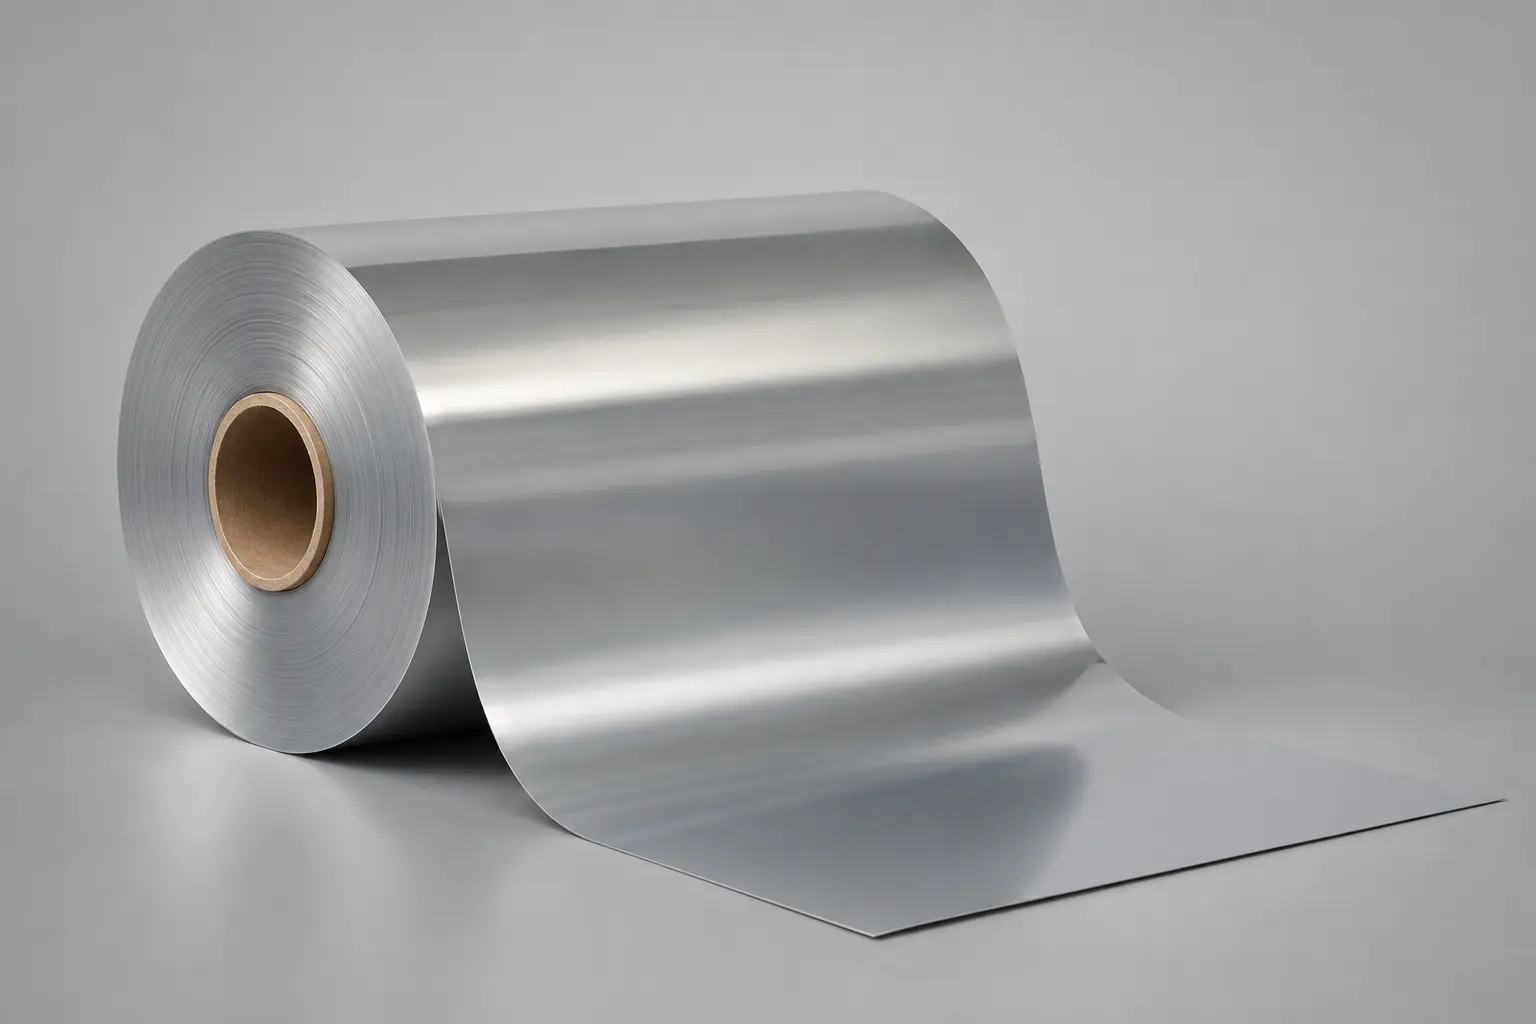
O Que É Filme PET Metalizado?
For U.S. food-contact context, review the eCFR polymer provisions before approving a finished-film claim.
Em embalagens solúveis em água, o filme de PVA normalmente significa filme à base de poli(álcool vinílico), um polímero sintético também escrito como PVOH. Seu grande número de grupos hidroxila confere-lhe forte afinidade pela água e um comportamento útil de formação de filme. O desempenho do filme comercial, no entanto, vem da formulação e do processo completos — não apenas do nome do polímero. contexto, revise as disposições sobre polímeros do eCFR antes de aprovar uma alegação de filme acabado.
O filme PET metalizado é comumente produzido pela deposição de alumínio sobre uma superfície de PET biaxialmente orientado tereftalato de polietileno, Isso mantém a resistência útil da tira e a estabilidade dimensional do substrato de PET, ao mesmo tempo em que adiciona uma superfície reflexiva opaca e um perfil de barreira substancialmente diferente. A camada depositada é muito mais fina.
Terminologia PET, BOPET e MetPET
PET identifica o polímero, polietileno tereftalato. BOPET significa que o filme PET foi estirado nas direções máquina e transversal para desenvolver um substrato de filme balanceado. MetPET, PET metalizado, BOPET metalizado e PET aluminizado são comumente usados para BOPET com uma camada metálica depositada. Esses rótulos não revelam a espessura do filme, surface treatment, densidade óptica, nível de barreira ou qual lado é destinado à impressão ou laminação.
Filme versus papel-alumínio
O PET metalizado não deve ser descrito como papel-alumínio simplesmente por ter aparência metálica. Papel-alumínio é uma folha metálica autossustentável; PET metalizado é um filme polimérico com um revestimento metálico fino. Essa diferença afeta o comportamento à flexão, dobra morta, opacidade, condutividade, estratégia de selagem, conversão e reciclagem. Portanto, uma aparência brilhante não pode estabelecer equivalência funcional. A comparação correta começa pela barreira exigida.
Como o Filme PET É Metalizado
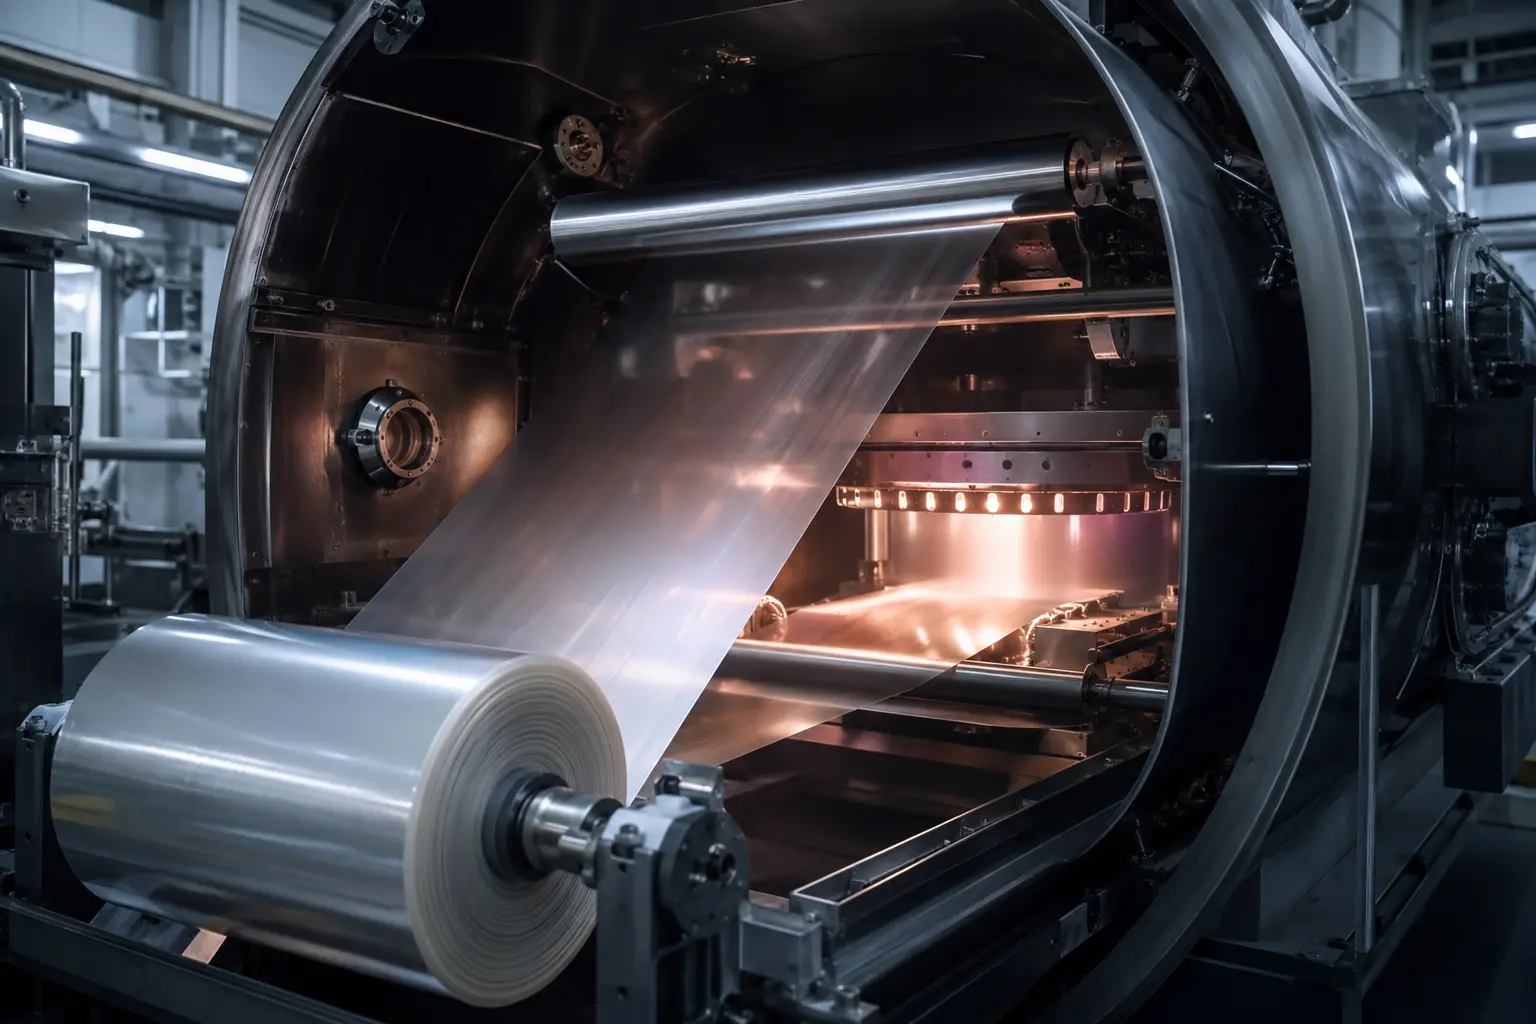
A metalização a vácuo é um processo de revestimento controlado. O alumínio é aquecido dentro de uma câmara de baixa pressão até vaporizar e, em seguida, condensa sobre o tecido PET em movimento. A aparente simplicidade esconde vários controles interativos: limpeza do filme base, química da superfície, estabilidade do vácuo, taxa de evaporação, temperatura do tecido, a velocidade da linha, bobinagem e manuseio a jusante influenciam todos a continuidade e a adesão da camada metálica.
Preparação do filme base e da superfície
A superfície do PET deve estar limpa, plana e adequada para a adesão metálica pretendida. Aditivos, contaminação, riscos, géis, nível de tratamento ou rugosidade superficial podem afetar a deposição e criar áreas fracas ou descontínuas. Alguns graus utilizam uma superfície modificada ou revestida para melhorar a adesão do metal; outros fornecem uma superfície tratada separada para tinta ou adesivo de laminação. O conversor deve identificar o lado metálico, o lado não metálico tratado e qualquer primer ou revestimento, em vez de assumir que ambas as faces se comportam da mesma forma.
Deposição a vácuo e controle da camada metálica
Na câmara, um vapor de alumínio controlado atinge o tecido em movimento e forma a camada metálica. O controle do processo visa uma deposição consistente em toda a largura do tecido e ao longo do rolo. A densidade óptica é frequentemente usada como indicador prático de produção, mas não substitui completamente os testes de transmissão de oxigênio ou vapor de água. Leituras ópticas semelhantes podem ainda mascarar diferenças causadas por furos de agulha, qualidade do substrato, adesão do metal ou danos posteriores.
O fluxo de trabalho de produção pode ser resumido como:
- Selecionar e condicionar o filme base PET correto.
- Limpar e preparar a superfície destinada à metalização.
- Evacuar a câmara e estabilizar o processo de deposição.
- Depositar alumínio controlando a velocidade do tecido, a temperatura e a uniformidade do revestimento.
- Rebobinar sob tensão controlada e proteger a superfície metálica contra danos.
- Inspecionar, cortar, amostrar e classificar o rolo conforme a especificação acordada.
Bobinagem, corte e inspeção
A superfície metálica é vulnerável a abrasão, bloqueio, riscos e transferência se a pressão de bobinagem ou o manuseio forem mal controlados. O corte pode introduzir danos nas bordas ou detritos, enquanto a tensão excessiva pode criar rugas ou esticar o tecido. A inspeção deve, portanto, combinar verificações visuais e de qualidade do rolo com testes funcionais acordados. Um rolo com aparência uniformemente brilhante pode ainda falhar em um requisito de adesão do metal, barreira ou laminação.
Principais Propriedades de Desempenho — e Seus Limites
A metalização pode melhorar várias funções úteis ao mesmo tempo, mas a melhoria não é automática nem universal. O desempenho depende do grau do PET, continuidade do metal, revestimentos, espessura, armazenamento, histórico de conversão e do laminado final. Os valores relatados devem sempre estar vinculados a um método de teste, espécime, condicionamento, temperatura, umidade, unidades e lado testado quando relevante.
Barreira a oxigênio, umidade, aroma e luz
A camada de alumínio cria um caminho mais longo e mais difícil para oxigênio e vapor de água e fornece forte opacidade à luz visível. Isso pode ajudar a proteger alimentos sensíveis à oxidação, aromas, sabores, cores, óleos e outros conteúdos sensíveis à luz. No entanto, furos de agulha, riscos, arrancamento do metal, flexão, defeitos de selagem e características de embalagem mal formadas podem degradar a barreira medida no filme plano.
A ASTM D3985-24 cobre testes de transmissão de oxigênio para filmes e laminados usando um sensor coulométrico, enquanto a ASTM F1249-25 cobre testes de transmissão de vapor de água com um sensor infravermelho modulado. Um valor de OTR ou WVTR só é significativo com seu método e condições. A vida de prateleira da embalagem final também depende das selagens e da área da embalagem.
Importante: Dados do fornecedor As fichas técnicas podem apresentar valores típicos válidos para um grau nomeado, mas esses números não se tornam uma especificação universal de PET metalizado nem uma garantia da embalagem final. Confirme o grau, unidades, temperatura, umidade relativa, orientação da amostra e se o valor se aplica antes ou depois da laminação e flexão.
Comportamento mecânico, térmico, óptico e elétrico
O substrato BOPET normalmente contribui.
Resultados mecânicos, de encolhimento, coeficiente de atrito, densidade óptica e adesão do metal devem ser lidos como propriedades separadas. Uma alta densidade óptica não prova resistência de adesão adequada; um filme plano resistente não prova durabilidade à flexão; e a capacidade de temperatura do PET não estabelece a heat resistance de tintas, adesivos, revestimentos, selagens ou do produto embalado.
Graus, Superfícies e Construções Comuns
“PET metalizado” abrange graus projetados para diferentes prioridades. Dois filmes com a mesma espessura nominal podem diferir em química de superfície, adesão do metal, melhoria de barreira, rugosidade, comportamento de bobinagem, densidade óptica ou adequação para impressão e laminação. A qualificação deve ser baseada no grau exato e na designação de superfície, não em um nome genérico de material.
Graus padrão, de alta barreira e de adesão aprimorada
Categorias funcionais comuns incluem:
- PET metalizado padrão para uso geral em barreira e laminados decorativos.
- Graus de alta ou ultra-alta barreira que utilizam controle mais rigoroso do substrato e da deposição e, às vezes, revestimentos adicionais de barreira ou proteção.
- Graus de adesão metálica aprimorada para estruturas expostas a adesivos exigentes, laminação por extrusão ou condições do produto.
- Graus tratados para impressão ou adesão com uma superfície não metálica designada para tintas ou adesivos.
- Graus quimicamente resistentes, termoestáveis, de liberação, condutivos ou ópticos especiais para aplicações técnicas.
Essas categorias não são intercambiáveis. A ficha técnica do fornecedor deve indicar a superfície pretendida, espessuras disponíveis, direção de enrolamento, valores típicos, métodos de teste e limitações.
Funções típicas em laminados
O PET metalizado é frequentemente uma camada de barreira e suporte de impressão dentro de uma estrutura multicamadas. Um tecido separado de PE, CPP ou outro selante pode fornecer selagem térmica, contato com o produto, resistência à perfuração, ou desempenho de selagem a baixa temperatura. Papel, BOPP, poliamida ou outra camada de PET podem adicionar rigidez, resistência, aparência ou funções de processamento.
A ordem correta das camadas depende de onde os gráficos estão posicionados, qual superfície recebe o adesivo, se o metal precisa de proteção e o que toca o produto. Estruturas como PET impresso/adesivo/MetPET/selante ou filme externo impresso/adesivo/MetPET podem ser exemplos conceituais úteis, mas não são especificações prontas para produção. Química do adesivo, gramatura do revestimento, cura, solventes residuais, escolha do selante e compatibilidade com o produto ainda exigem testes.
Onde os Filmes PET Metalizados São Usados
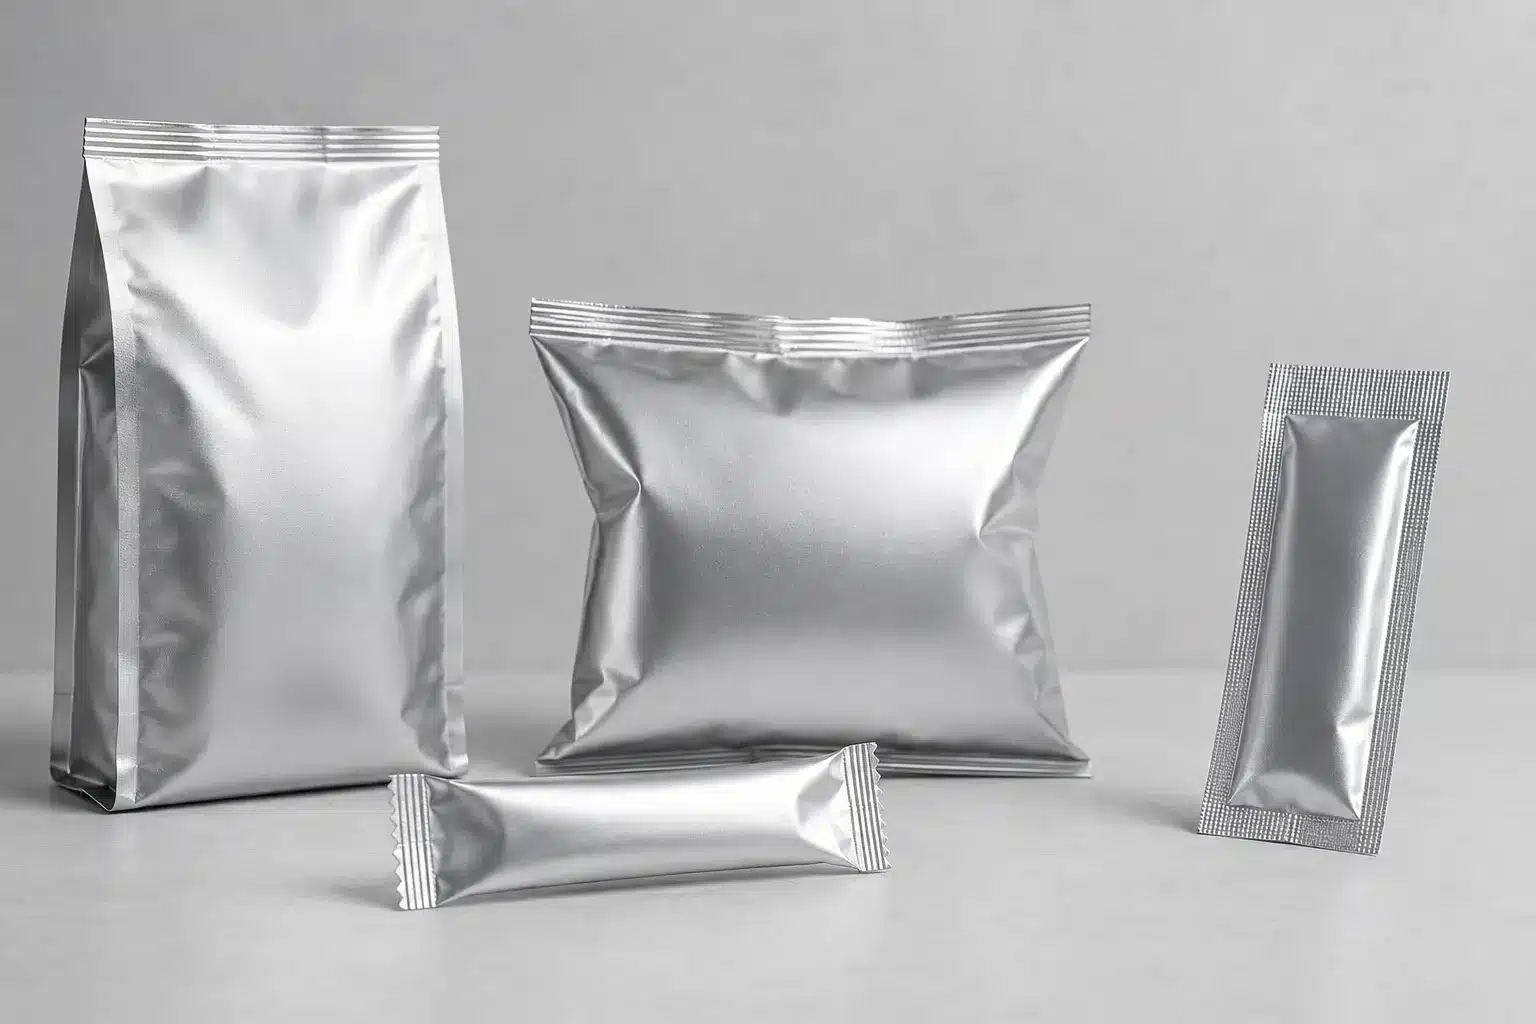
O PET metalizado é considerado quando um projeto precisa de uma combinação de barreira, opacidade, aparência refletiva, resistência do tecido e baixa massa de material. Os nomes das aplicações são apenas um ponto de partida; a adequação real decorre da sensibilidade do produto, vida de prateleira exigida, rota de conversão, geometria da embalagem, condições de enchimento e mercado-alvo.
Embalagem flexível
| Cenário de aplicação | Principal necessidade de proteção | O que verificar | Importante Limitação |
|---|---|---|---|
| Café, chá e produtos secos para bebidas | Aroma, oxigênio, umidade e luz | Barreira após laminação, selagens, válvulas e flexão na distribuição | Dados de filme plano não preveem a embalagem completa |
| Salgadinhos e confeitos | Umidade, oxigênio, luz e aparência na prateleira | Integridade da selagem, resistência à flexão, COF e maquinabilidade | PET metalizado geralmente requer um selante separado |
| Pós e produtos nutricionais | Controle de umidade, oxigênio e odor | Compatibilidade do produto, migração, contaminação da selagem e desempenho em quedas | O status de contato com alimentos é específico da estrutura e do uso |
| Alimentos para animais de estimação e alimentos secos | Aroma, oxigênio, umidade e manuseio mecânico | Tenacidade do laminado, selagens, dobras e condições de armazenamento | Conteúdos pesados ou cortantes podem exigir tenacidade adicional |
| Tampas e bolsas especiais | Barreira, a estabilidade dimensional, e gráficos | Comportamento de abertura ou selagem, exposição ao calor e contato com o produto | A identidade do PET por si só não estabelece capacidade de selagem |
Rótulos, isolamento e usos técnicos
Fora da embalagem flexível de alimentos, o PET metalizado pode ser utilizado em rótulos decorativos, isolamento refletivo, construções de cabos ou elétricas, sistemas de controle térmico, tratamentos de janelas e gráficos especiais. Esses usos podem priorizar refletividade, emissividade, condutividade, comportamento dielétrico, estabilidade dimensional ou aparência, em vez de barreira para embalagens de alimentos. Aplicações elétricas ou térmicas exigem seus próprios métodos e normas de segurança; dados de OTR ou WVTR de embalagens não podem qualificá-las.
Como o PET Metalizado se Compara a Materiais Alternativos
Nenhum material de barreira único vence em todas as aplicações. Uma comparação defensável utiliza os mesmos eixos de decisão e avalia a estrutura final.
| Opção de material | Pontos fortes típicos | Compensações típicas | Melhor pergunta a fazer |
|---|---|---|---|
| PET metalizado | Forte proteção contra oxigênio, umidade, aroma e luz, com propriedades do substrato PET e aparência metálica | Opaco; a camada metálica pode ser danificada; geralmente requer laminação com um selante; a estrutura pode complicar a reciclagem | O grau mantém a barreira necessária após conversão e distribuição? |
| A folha de alumínio | Barreira muito alta quando intacto, opacidade, dobra permanente e resistência ao calor | Pode apresentar furos ou trincas por flexão dependendo da espessura e do manuseio; mais pesado; rota de conversão e reciclagem diferente | A barreira de nível de folha de alumínio é necessária após flexão e conformação? |
| BOPP metalizado | Bom potencial de barreira à umidade, menor densidade e opções com selagem térmica integrada | Menor resistência ao calor e estabilidade dimensional que o PET em muitas comparações; barreira de oxigênio, e o comportamento de processamento são específicos do grau | Umidade, selagem ou estabilidade dimensional é o requisito dominante? |
| PET revestido com AlOx ou SiOx transparente | Transparência mais barreira aprimorada e estabilidade dimensional do PET | Durabilidade do revestimento, custo, desempenho em retorta ou flexão e capacidade do fornecedor variam | A visibilidade do produto vale o risco diferente de barreira e conversão? |
| PET transparente | Transparência, suporte de impressão, resistência e estabilidade dimensional | Barreira inferior a um grau metalizado ou revestido com óxido apropriado | A barreira de base é suficiente para o produto e a meta de vida útil? |
A tabela é qualitativa. A seleção final deve utilizar condições de teste comparáveis, amostras reais de laminado e a embalagem completa — não descrições de marketing isoladas.
Considerações de Conversão e Processamento
O PET metalizado deve sobreviver à impressão, laminação, cura, corte, conformação, selagem e distribuição sem danos inaceitáveis ao metal ou perda de adesão. O conversor deve fixar o mapa de superfícies e a direção do enrolamento antes do teste: qual lado é o metal, qual lado é tratado, qual lado recebe tinta ou adesivo e qual camada fica voltada para o produto.
Impressão e laminação
Alguns graus fornecem uma superfície não metálica especificamente modificada para tintas ou adesivos; outros permitem sistemas selecionados no lado metálico. A compatibilidade não é universal. A química de tintas e adesivos, energia de superfície, primer, gramatura do revestimento, secagem, tempo de cura, solvente residual, pressão do nip e temperatura do substrato podem afetar a adesão e a aparência. Um teste documentado deve verificar adesões inicial e após envelhecimento, arrancamento de metal, tunelamento, curvatura, odor e barreira após a laminação.
Importante: Não assuma que um processo de laminação à base de água, solvente, sem solvente, por extrusão ou revestimento por extrusão é compatível porque outro grau de PET metalizado o utilizou com sucesso. Siga as instruções técnicas exatas do grau e valide a estrutura completa.
Manuseio do substrato, selagem e operações a jusante
Controle a tensão e a pressão do nip para evitar rugas, arranhões, bloqueio ou transferência de metal. Proteja as bordas do rolo e a face metalizada durante transporte e armazenamento. Confirme coeficiente de atrito e o comportamento estático nas condições de operação, pois ambos podem afetar a alimentação e o enrolamento.
O PET metalizado normalmente não é a camada de selagem térmica, a menos que o grau selecionado tenha função de selagem comprovada. Valide a temperatura de iniciação do selante escolhido, a aderência a quente, janela de selagem, pressão, tempo de permanência e tolerância à contaminação na máquina real. Avalie também a inserção de fundo, inserção de zíper, corte a laser, perfuração, válvulas e requisitos de micro-ondas ou detecção de metal; cada operação pode alterar o comportamento da embalagem.
Como Especificar e Validar Filme de PET Metalizado
Uma especificação útil conecta o rolo à embalagem final. Ela deve permitir que diferentes fornecedores cotem a mesma tarefa e que equipes de qualidade distingam um problema de material de um problema de conversão.
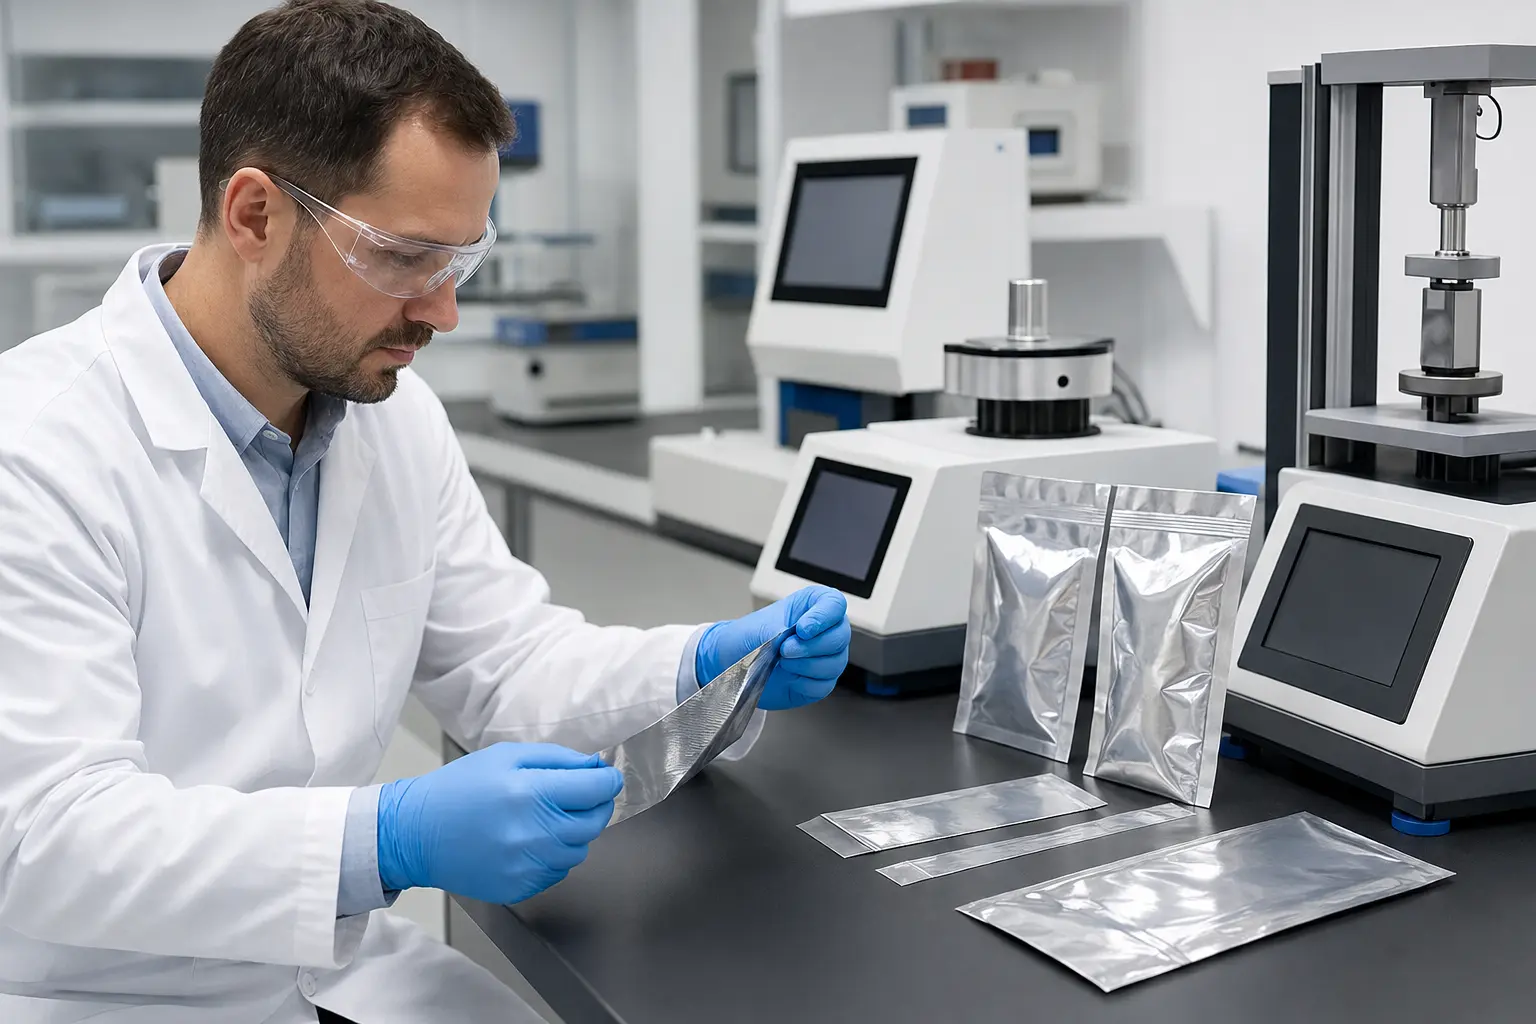
- Defina o briefing da aplicação. Registre o produto, formato da embalagem, processo de enchimento, vida útil alvo, armazenamento, distribuição, sensibilidade à luz, sensibilidade ao aroma e mercado final.
- Defina a construção. Indique o material e a função de cada camada, espessuras total e por camada, selante, camada adesiva ou de extrusão, localização da tinta, superfície de contato com o produto e orientação do lado metálico.
- Especifique a geometria do rolo. Incluir largura, tolerância, comprimento ou peso do rolo, núcleo, diâmetro máximo do rolo, regras de emenda, sentido de enrolamento e embalagem.
- Escolher requisitos mensuráveis do filme. Considerar espessura, densidade óptica, adesão metálica, nível de tratamento, COF, comportamento de tração ou retração e defeitos de aparência somente onde forem relevantes para o processo.
- Especificar métodos e condições de barreira. Declarar métodos de OTR e WVTR, temperatura, umidade relativa, unidades, orientação do corpo de prova, condicionamento e se o ensaio é realizado em filme cru, laminado, laminado flexionado ou embalagem acabada.
- Revisar a documentação. Obter a ficha técnica atual, especificação, formato do certificado de análise, informações de segurança, declarações regulatórias, termos de controle de alterações e expectativas de rastreabilidade.
- Realizar ensaios de conversão. Verificar impressão, cura do adesivo, desenvolvimento da adesão, arrancamento de metal, corte, enrolamento, selagem e desempenho da máquina.
- Validar a embalagem acabada. Testar selagens, vazamentos, barreira, flexão, quedas ou riscos de distribuição, compatibilidade com o produto, riscos sensoriais e vida útil utilizando protocolos apropriados à embalagem real.
- Definir critérios de liberação. Acordar amostragem, limites de aceitação, regras de reteste, tratamento de não conformidades e a diferença entre dados típicos e valores de especificação garantidos.
Documentação Regulatória e de Contato com Alimentos
PET, alumínio ou uma descrição familiar de laminado não estabelece por si só conformidade para contato com alimentos. Os requisitos aplicáveis dependem do mercado, de cada camada e substância, do tipo de alimento, do contato direto ou indireto, do tempo e temperatura de contato, do processamento e das condições de uso pretendidas.
Para uma avaliação de contato com alimentos na UE, o dossiê pode precisar abordar:
- Regulamento (CE) n.º 1935/2004 — princípios gerais de segurança, inércia, rastreabilidade e documentação.
- Regulamento (CE) n.º 2023/2006 da Comissão — boas práticas de fabricação.
- Regulamento (UE) n.º 10/2011 da Comissão — camadas plásticas aplicáveis, incluindo restrições de composição, migração global e específica, condições de ensaio e requisitos de Declaração de Conformidade.
- Regras ou medidas nacionais para componentes não totalmente harmonizados no nível da UE, como certas tintas, adesivos, revestimentos ou aspectos relacionados a metais.
- Condições máximas previsíveis do artigo final em relação a alimento, tempo, temperatura e processamento.
Outros mercados exigem sua própria revisão. Uma declaração deve identificar o material ou grau, o local de fabricação quando relevante, a legislação aplicável, as limitações, a data ou versão e as evidências de suporte. Não deve ser silenciosamente estendida a outra espessura, revestimento, adesivo, laminado, alimento ou condição de uso.
Importante: “Grau alimentício” não substitui um pacote de conformidade atual e compatível com o escopo, nem uma avaliação de migração.
Considerações sobre Reciclabilidade e Fim de Vida Útil
A metalização utiliza muito menos alumínio do que a folha metálica, mas a baixa massa metálica não torna automaticamente a embalagem final reciclável. Embalagens flexíveis frequentemente combinam PET com.
Os relatórios de testes da CEFLEX indicam que.
Uma avaliação responsável de fim de vida útil deve:
- Identificar cada material e sua porcentagem na embalagem acabada.
- Selecionar o fluxo de coleta e reciclagem alvo em um mercado nomeado.
- Verificar as diretrizes atuais de design parada Agência de Proteção Ambiental dos EUA (EPA) para esse fluxo.
- Avaliar tamanho, forma, cor, impressão, metalização, adesivos, fechamentos e resíduos em conjunto.
- Realizar testes de triagem ou reciclagem quando o design estiver fora das diretrizes reconhecidas.
- Manter as alegações de “reciclável”, “conteúdo reciclado,” “de base biológica” e “compostável” separadas e baseadas em evidências.
Modos Comuns de Falha e Solução de Problemas
A solução de problemas deve começar pelo sintoma, pelo rolo e posição afetados, pelo histórico do processo e pelas amostras retidas. A tabela lista direções prováveis para investigação — não diagnósticos remotos.
| Sintoma | Causas possíveis | Verificações a realizar | Não assumir |
|---|---|---|---|
| Aparência irregular ou furos de agulha | Contaminação do filme base, defeitos superficiais, deposição instável, riscos | Mapear defeitos ao longo da teia e do rolo; inspecionar o substrato; comparar densidade óptica e barreira | Brilho por si só comprova barreira |
| Baixa adesão metálica ou arrancamento de metal | Superfície errada, tratamento fraco, adesivo incompatível, cura incompleta, tensão excessiva | Confirmar lado e grau; medir tratamento; revisar química, gramatura, cura, modo de falha no descascamento | Todos os adesivos funcionam no lado metálico |
| Barreira pior após laminação ou flexão | Dano ao metal, interação com adesivo, rugas, furos de agulha, dobras, selagens deficientes | Testar filme cru, laminado, laminado flexionado e embalagem acabada sob condições equivalentes | OTR/WVTR do filme cru prevê o desempenho da bolsa |
| Rugas, curvatura ou telescopagem | Desequilíbrio de tensão, perfil de espessura, calor, pressão do nip, dureza do enrolamento | Revisar perfil do rolo, registros de tensão, temperatura, alinhamento e armazenamento | O metalizador é a única causa possível |
| Delaminação, odor ou tunelamento | Química incompatível, cura insuficiente, solvente residual, ataque do produto | Verificar proporção de mistura, secagem, cura, solvente retido, envelhecimento da adesão e exposição ao produto | A adesão inicial comprova o desempenho de longo prazo |
| Vazamentos na selagem | Selante errado, contaminação, janela estreita, variação de temperatura/pressão/tempo de permanência | Selagem de curvas, hot tack, ensaios de contaminação, teste de vazamento, mapeamento de mandíbulas | O próprio PET metalizado proporciona a selagem |
Quando uma falha aparecer, preserve a rastreabilidade: fornecedor, grau, lote, rolo, posição de corte, data, armazenamento, configurações de processo e orientação da amostra. Altere uma variável controlada por vez para que a ação corretiva possa ser verificada.
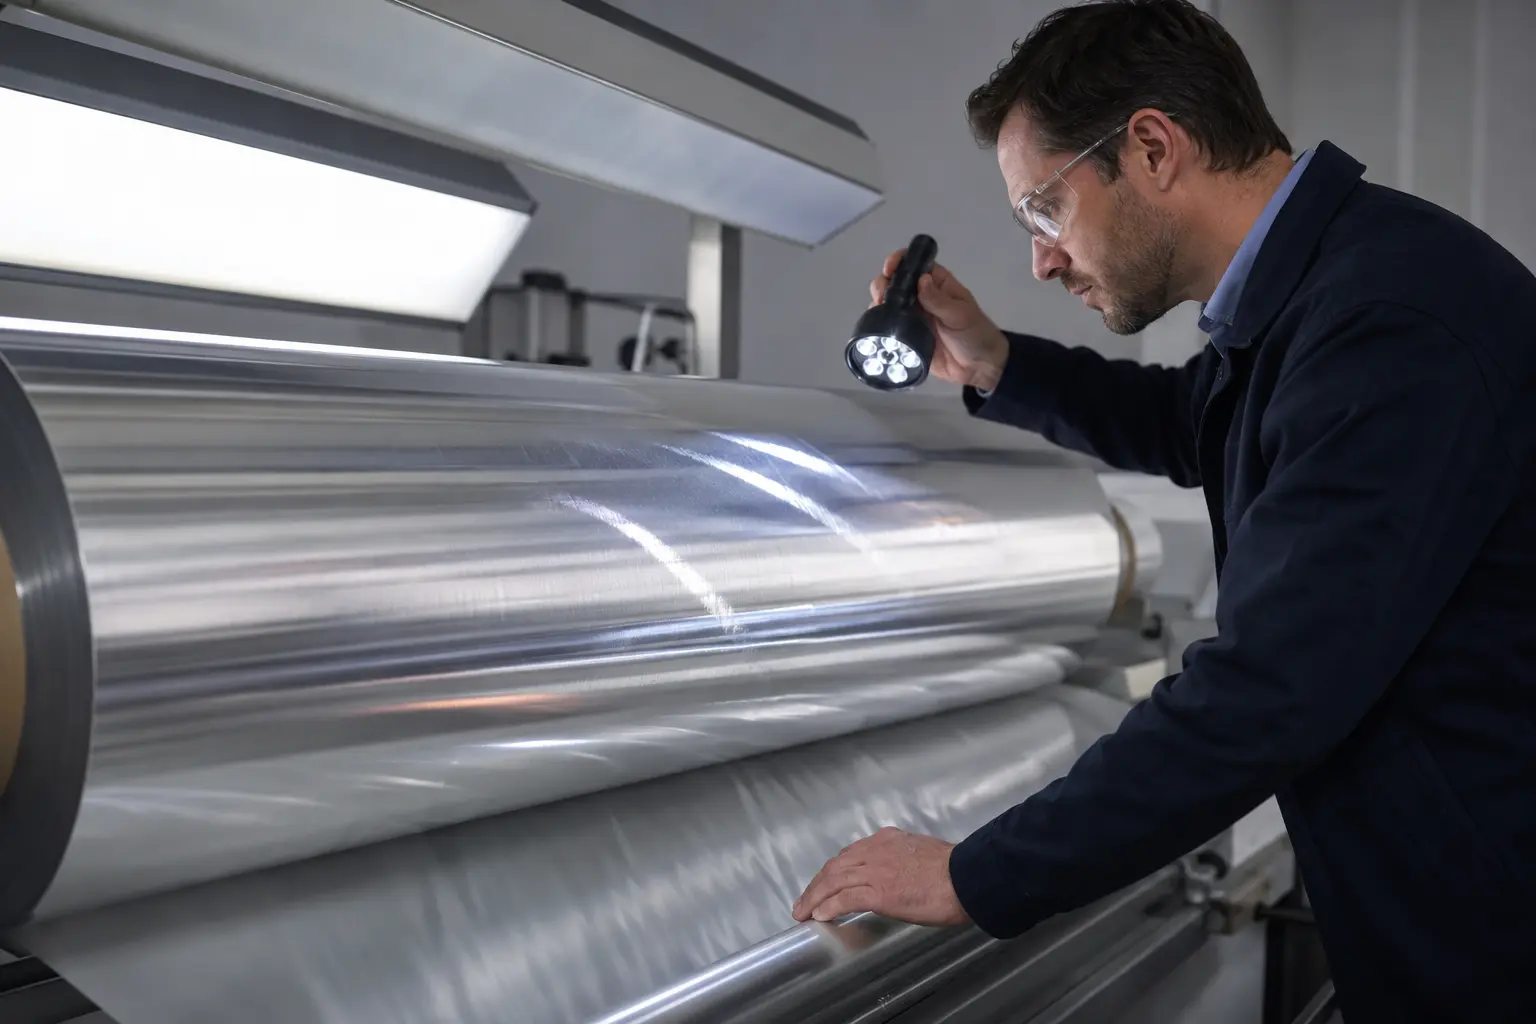
Lista de Verificação para Seleção Final
O filme de PET metalizado pode ser um forte componente de barreira e aparência, mas a seleção deve permanecer baseada em evidências. Antes da aprovação, confirme se o arquivo de qualificação contém:
- Um briefing claro de produto, embalagem, vida de prateleira, processo, distribuição e mercado.
- O grau exato do filme, espessura, tratamentos de superfície, lado metalizado, direção do enrolamento e geometria do rolo.
- Um desenho completo do laminado com funções das camadas, tintas, adesivos, revestimentos, selante e superfície de contato com o produto.
- Requisitos comparáveis de OTR e WVTR com métodos, temperatura, umidade, unidades, condicionamento e estado do espécime.
- Critérios relevantes de densidade óptica, adesão do metal, tratamento, COF, mecânicos, térmicos e de aparência.
- Documentos técnicos, de qualidade, rastreabilidade, controle de mudanças e regulatórios atuais.
- Evidências de ensaios para impressão, laminação, corte, enrolamento, selagem e operações especiais.
- Evidências da embalagem final para barreira, integridade da selagem, flexão, distribuição, compatibilidade com o produto e vida de prateleira.
- Uma avaliação de fim de vida específica do mercado para toda a embalagem.
A conclusão mais segura é condicional: aprovar um grau específico de PET metalizado somente para a construção validada, janela de processo, produto e mercado. Se qualquer um desses insumos mudar, revise as evidências antes de dar continuidade à aprovação.
Recursos Relacionados da Bestypack
- Filme PET Refletivo
- Guia do Filme PET: Propriedades, Vantagens, Aplicações
- Os Usos e Vantagens do Filme PET
- Fabricante e Fornecedor de Filme Metalizado
- Filme Metalizado
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German