
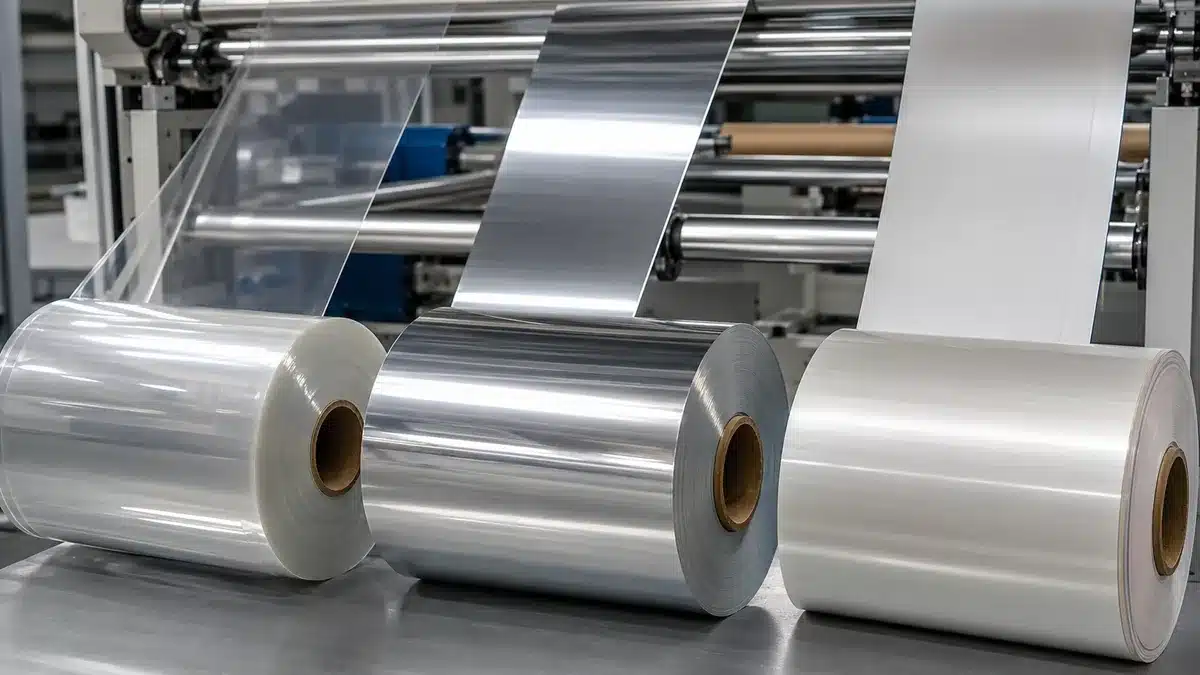
Il film termosaldabile non è un materiale singolo con un'unica temperatura di saldatura fissa. Si tratta di un tessuto da imballaggio la cui superficie di saldatura è progettata per aderire a una superficie compatibile quando vengono applicate la giusta combinazione di calore, pressione, tempo di permanenza e raffreddamento. Per gli acquirenti e gli ingegneri del packaging, il compito pratico è abbinare la struttura del film al prodotto, al formato di confezione, alla macchina, al requisito di apertura e al metodo di validazione—non semplicemente scegliere PE, PP o PET per nome.
Cos'è un Film Termosaldabile?
Per il contesto di contatto alimentare negli Stati Uniti, consultare le disposizioni sui polimeri dell'eCFR prima di approvare una dichiarazione relativa al film finito.

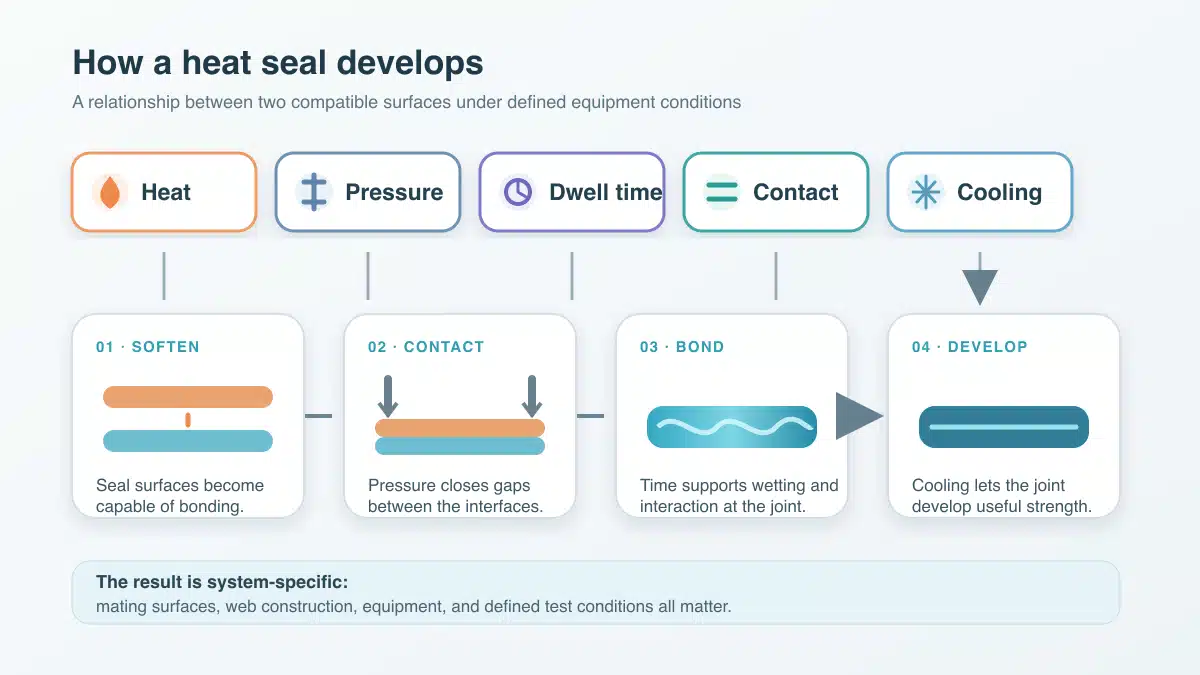
Un film termosaldabile ha almeno una superficie in grado di formare un legame utile con se stessa o con un materiale di accoppiamento compatibile durante un ciclo di saldatura controllato. La superficie di saldatura può essere il polimero di massa, uno strato sigillante coestruso, un rivestimento o lo strato interno di un laminato. Il calore ammorbidisce tale superficie; la pressione porta le interfacce a contatto intimo; il tempo consente la bagnatura e l'interazione molecolare; e il raffreddamento permette al giunto di sviluppare resistenza.
Questa definizione è volutamente più ampia di “film termoretraibile multistrato”. Molti tessuti flessibili possono essere termosaldati senza essere film termoretraibili, e un tessuto di supporto può contribuire con rigidità, stampabilità, la resistenza alla perforazione,, o barriera mentre un diverso strato svolge la funzione di saldatura. Lo stesso film nominale può anche comportarsi diversamente quando viene saldato a un altro tessuto, vassoio, rivestimento o superficie contaminata. Pertanto, la saldabilità deve sempre essere dichiarata come una relazione tra due superfici in condizioni definite. Un'impostazione della sola temperatura delle ganasce non è una proprietà completa del materiale, poiché la temperatura effettiva dell'interfaccia dipende dallo spessore del tessuto, dalla struttura, dall'attrezzatura, dal tempo di permanenza e dal trasferimento di calore.
Quali Funzioni Svolge un Film Termosaldabile?
Lo strato sigillante crea una chiusura, ma la funzione commerciale è più ampia. Una struttura qualificata deve sopravvivere al processo di riempimento e saldatura, proteggere il prodotto previsto attraverso la distribuzione e aprirsi nel modo previsto. Queste funzioni possono tirare il progetto in direzioni diverse, quindi dovrebbero essere specificate separatamente.
Chiusura della Confezione e Protezione del Prodotto
La saldatura unisce i bordi della confezione o fissa un coperchio a un vassoio, una tazza o un altro tessuto. La resistenza richiesta dipende dalla geometria della confezione, dalla massa del prodotto, dallo spazio di testa, dai carichi di movimentazione e dal fatto che il consumatore debba aprirla tramite pelatura. Resistenza di sigillatura è utile per il controllo di processo, ma non è identica alla resistenza alle perdite o alla durata di conservazione. Una confezione può mostrare un'elevata forza di pelatura di picco e contenere comunque un canale, una piega, un'area contaminata o un difetto di transizione della saldatura.
Barrier performance appartiene anche alla confezione completa. Non si deve presumere che uno strato sigillante fornisca protezione da ossigeno o vapore acqueo semplicemente perché sigilla bene. Qualsiasi dichiarazione di barriera richiede la struttura finita, lo spessore, il metodo di prova, la temperatura, l'umidità relativa, il lato di prova e l'unità di misura.
Scorrevolezza di Linea e Hot Tack
Su macchine verticali form-fill-seal o altre attrezzature ad alta velocità, una saldatura può sopportare il peso del prodotto o la tensione del tessuto prima di raffreddarsi. Il hot tack descrive la resistenza di quella saldatura ancora calda ed è diverso dalla resistenza misurata dopo il condizionamento. La norma ASTM F1921/F1921M copre le prove strumentali di hot tack su superfici termoplastiche di saldatura immediatamente dopo la formazione della saldatura.
La scorrevolezza dipende anche da tracciamento del tessuto, rigidità, planarità, **coefficient of friction**, arricciamento, carica elettrostatica, registrazione e dal modo in cui la struttura trasferisce il calore. Una bassa temperatura di inizio saldatura in laboratorio può essere utile, ma non garantisce una produzione più rapida se il tessuto si blocca, scivola male, si deforma o richiede un raffreddamento più lungo.
Pelabilità e Apertura da Parte del Consumatore
Alcune confezioni richiedono una saldatura a fusione permanente; altre necessitano di una pelatura controllata. Un sistema pelabile deve bilanciare forza di apertura, continuità della saldatura e modalità di rottura. Il risultato desiderato potrebbe essere una pelatura interfacciale, una rottura coesiva all'interno del sigillante o un'altra modalità deliberatamente qualificata. “Easy peel” è incompleto senza la superficie di accoppiamento, le condizioni di saldatura, la geometria di pelatura, la velocità di prova e l'intervallo di forza accettabile.
Una saldatura eccessivamente resistente può essere un difetto quando gli utenti non riescono ad aprire la confezione in modo pulito. Al contrario, una bassa forza di apertura può indicare contatto incompleto o contaminazione. L'obiettivo dovrebbe derivare dal requisito d'uso della confezione e dalla valutazione del rischio, non da una preferenza generica per la massima resistenza.
Principali Tipi di Film Termosaldabili
I tipi di film sono meglio raggruppati per struttura e ruolo di saldatura. Le famiglie di polimeri forniscono un vocabolario di partenza, ma i gradi, i comonomeri, la densità, la cristallinità, gli additivi, lo spessore degli strati e surface treatment possono modificare sostanzialmente il comportamento.
Film Sigillanti in PE e CPP
PolietileneI film e gli strati sigillanti a base di PE sono ampiamente utilizzati perché le loro formulazioni possono essere regolate per flessibilità, inizio saldatura, hot tack, tolleranza alla contaminazione e tenacità. Possono essere film monostrato, tessuti coestrusi o lo strato sigillante interno di un laminato. “PE” da solo non identifica densità, miscela, pacchetto additivi, stato di idoneità al contatto alimentare o finestra di saldatura.
Colato polypropylene (CPPIl CPP può servire come tessuto sigillante in laminazioni orientate al polipropilene e altre strutture che richiedono chiarezza, resistenza al calore, o compatibilità con un design di confezione a base di PP. Il CPP non è intercambiabile con ogni superficie in PP. Il grado esatto, l'orientamento degli strati, il materiale di accoppiamento e le condizioni della confezione richiedono comunque prove.
Film Orientati Termosaldabili e Film Rivestiti
I film orientati come BOPP o BOPET forniscono spesso rigidità, ottica, comportamento dimensionale, supporto di stampa o altre funzioni. Una versione termosaldabile può utilizzare una pelle coestrusa o un rivestimento, oppure il film orientato può essere laminato a un sigillante separato in PE o CPP. Questa distinzione è importante: le proprietà del film di supporto non possono essere automaticamente assegnate alla superficie di saldatura, e il comportamento di saldatura di un grado rivestito non può essere generalizzato a tutti i film BOPP o PET.
I rivestimenti termosaldanti possono anche far aderire film, alluminio, carta o substrati non tessuti a un corrispondente definito. La chimica del rivestimento, il peso del rivestimento, l'essiccazione, lo stoccaggio, l'attivazione e il substrato di accoppiamento influenzano tutti le prestazioni. Un fornitore dovrebbe identificare a cosa è progettato per sigillare il rivestimento e quali condizioni o documentazione normativa si applicano.
Strutture Pelabili e di Chiusura Specialistiche
I coperchi possono utilizzare tessuti rivestiti, strati pelabili coestrusi o laminati progettati per sigillare su APET, CPET, PP, PE rivestito, alluminio o altre superfici di contenitori. La compatibilità deve essere dimostrata con il vassoio o la tazza effettivi, poiché i nomi nominali delle resine non catturano la formulazione superficiale, contenuto riciclato, le condizioni di stampaggio o la contaminazione.
Le strutture specialistiche possono mirare a prestazioni antiappannamento, compatibilità con la sterilizzazione, uso in autoclave o forno, comportamento di saldatura attraverso contaminazione o sfiato controllato. Ogni funzione aggiunta comporta le proprie condizioni di prova. Un film che sigilla con successo in condizioni di distribuzione a temperatura ambiente non dovrebbe essere considerato adatto per autoclave, microonde, forno, sterilizzazione medica o contatto chimico aggressivo senza evidenze specifiche del prodotto.
Dove Sono Utilizzati i Film Termosaldabili?
La termosaldatura appare in tutto il packaging alimentare, medico, farmaceutico, per la cura personale, domestico e industriale. L'applicazione determina quale guasto conta di più e quali evidenze dovrebbero essere richieste.
| Confezione o applicazione | Compito tipico di saldatura | Importante: Domande di qualificazione | Confine |
|---|---|---|---|
| Flow wrap orizzontale | Saldatura a pinna o a sovrapposizione più saldature di testa | Il hot tack regge a la velocità di linea? Il sigillante è compatibile con aree stampate o trattate? | Briciole di prodotto, oli e tensione del film possono modificare i risultati. |
| Bustina verticale form-fill-seal | Saldatura posteriore e saldature trasversali caricate | La saldatura calda può sostenere il peso del prodotto? È richiesta tolleranza alla contaminazione? | L'hot tack di laboratorio deve essere correlato con la sequenza di produzione. |
| Bustina preconfezionata | Saldatura finale superiore | La saldatura attraversa cerniere, soffietti o transizioni di laminato in modo coerente? | Le variazioni locali di spessore possono creare canali. |
| Chiusura di vassoio o coppa | Film su bordo rigido o semirigido | La saldatura è permanente o pelabile? La chimica del bordo è coerente? | Utilizzare il contenitore effettivo e le condizioni del prodotto. |
| Confezione medica o farmaceutica | Saldatura controllata attorno a un articolo sterile o sensibile | Quali requisiti di sterilizzazione, invecchiamento, apertura e integrità si applicano? | I dati generali sul packaging non possono sostituire il piano di validazione regolamentato. |
| Sacco industriale o involucro protettivo | Chiusura per movimentazione o contenimento | Quali sollecitazioni di carico, perforazione, temperatura e distribuzione si applicano? | Un forte risultato di pelatura da solo non dimostra il contenimento. |
Questa mappa applicativa è uno strumento di inquadramento, non una raccomandazione di grado. Il formato di confezione dovrebbe essere valutato insieme allo stato del prodotto, alla temperatura di riempimento, allo stoccaggio, alla distribuzione, all'apertura da parte del consumatore e ai requisiti normativi applicabili.
La Finestra di Saldatura: Temperatura, Pressione, Tempo di Permanenza e Raffreddamento
Un processo robusto ha una finestra in cui si formano saldature accettabili nonostante la variazione normale. Definire solo un punto di impostazione della temperatura della ganascia non lascia alcuna evidenza di tolleranza ai cambiamenti di materiale, macchina o ambiente.
- Impostare le superfici di accoppiamento e l'orientamento del campione. Confermare quale lato sigilla con quale, gli spessori totali e dello strato sigillante, e se stampa, rivestimento, trattamento o contaminazione possono entrare nell'area di saldatura.
- Controllare pressione e tempo di permanenza variando la temperatura. Gli studi di saldatura in laboratorio comunemente variano un fattore mantenendo gli altri costanti. L'ASTM F2029 fornisce pratiche per la preparazione di saldature di laboratorio, ma avverte che le attrezzature di laboratorio e di produzione possono differire in scala, area di saldatura e velocità.
- Misurare la risposta dopo un ritardo definito. Utilizzare la resistenza della saldatura raffreddata per il giunto condizionato e l'hot tack quando rilevante per il carico immediato post-saldatura. Registrare sia la modalità di rottura che la forza.
- Identificare la regione utilizzabile, non solo la prima saldatura. Il limite inferiore deve soddisfare il requisito applicativo; il limite superiore deve evitare distorsioni, ritiro, bruciatura, adesione o danni ad altri strati.
- Correlare la finestra di laboratorio con la linea di produzione. Verificare le condizioni effettive delle ganasce, l'uniformità della temperatura, il tempo di contatto, la velocità del nastro, il raffreddamento, la contaminazione del prodotto, la tensione e le transizioni di confezionamento.
Importante: La temperatura delle ganasce è un'impostazione dell'apparecchiatura, non una garanzia trasferibile della temperatura interfacciale. La curva di saldatura del fornitore è solo un punto di partenza quando la struttura, la preparazione del campione, la pressione, il tempo di permanenza, il condizionamento e il metodo di prova sono noti.
Come selezionare un film termosaldabile
La selezione inizia con il requisito dell'imballaggio e termina con evidenze provenienti da materiali e attrezzature rappresentativi. La matrice seguente mantiene il confronto su dimensioni comuni.
| Input di selezione | Domande a cui rispondere | Etichetta della famiglia polimerica |
|---|---|---|
| Prodotto | Prodotto secco, oleoso, polveroso, umido, tagliente, riempito a caldo, refrigerato o congelato? | Descrizione del prodotto, condizioni di riempimento, sfida di contaminazione |
| Formato di confezionamento | Flow wrap, busta VFFS, busta preconfezionata, coperchio, bustina o sacco industriale? | Disegno, geometria della saldatura, aree di transizione, obiettivo di apertura |
| Superficie di accoppiamento | Autosaldante, film-su-film, film-su-vassoio o substrato rivestito? | Identificazione esatta di materiale/grado e superficie |
| Macchina | Ganasce rotative o piatte, velocità, controllo della pressione, tempo di permanenza, raffreddamento? | Modello di macchina, schema delle ganasce, mappa termica, impostazioni attuali |
| Prestazioni | Permanente, pelabile, hot tack, barriera, perforazione, ottica? | Metodi di prova, unità, condizioni, intervalli target, modalità di rottura |
| Uso finale | Distribuzione, refrigerazione, congelamento, riscaldamento, sterilizzazione o invecchiamento? | Protocollo di condizionamento e validazione rappresentativo |
Utilizzare la matrice per rifiutare scorciatoie errate. Un film con una temperatura di inizio saldatura più bassa non è automaticamente la scelta migliore; una finestra stabile più ampia, un adeguato hot tack, una modalità di rottura prevedibile e una gestione affidabile del nastro possono essere più importanti. Allo stesso modo, un'elevata forza di saldatura finale può essere inadatta per un coperchio ad apertura facile.
Selezionare non più strutture di quante la prova di linea possa testare adeguatamente. Richiedere campioni dalla produzione rappresentativa, registrare l'identità del rotolo e del lotto e congelare il metodo di confronto prima di interpretare **supplier data**.
Come testare e qualificare il sistema di saldatura
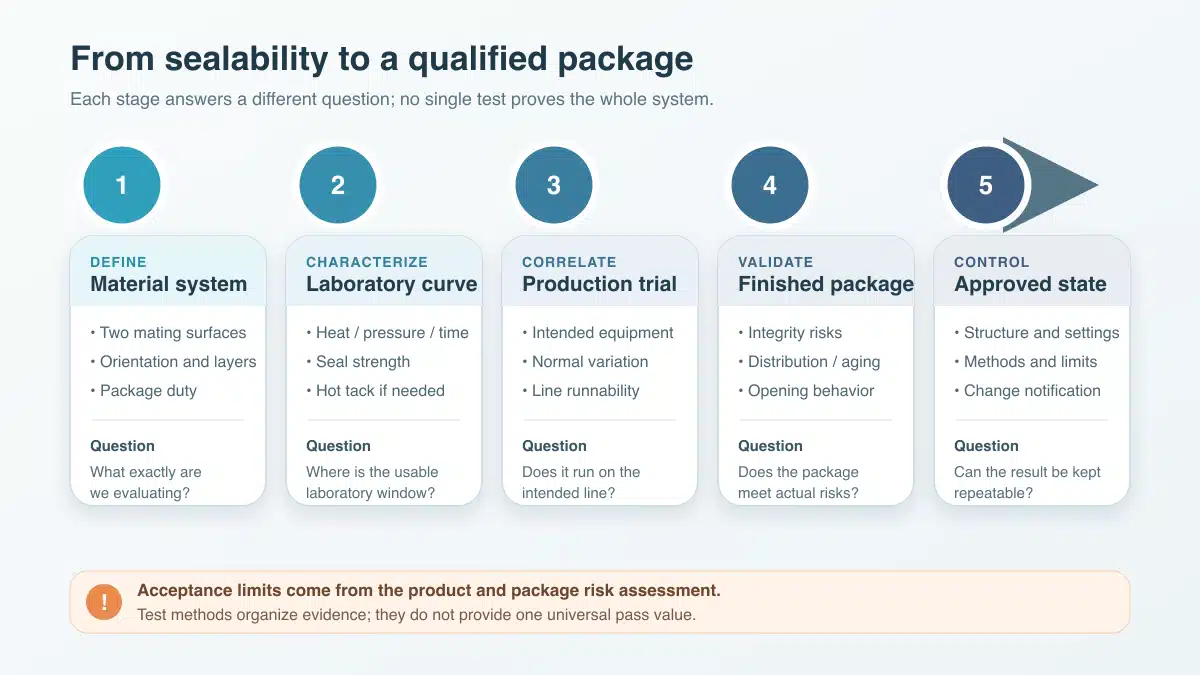
La qualificazione deve passare dalla caratterizzazione controllata del materiale a confezioni rappresentative e poi alla produzione monitorata. I limiti di accettazione devono derivare dalla valutazione del rischio del prodotto e della confezione; i metodi ASTM non forniscono un valore di superamento universale.
Costruire una curva di saldatura di laboratorio
Utilizzare orientamento del film e superfici di accoppiamento rappresentativi. Preparare saldature su un intervallo di temperature pianificato controllando pressione e tempo di permanenza secondo una procedura documentata come ASTM F2029. Condizionare e testare le strisce in modo coerente.
ASTM F88/F88M misura la forza necessaria per separare una striscia contenente la saldatura e richiede che la configurazione di prova e la modalità di rottura siano considerate. Registrare larghezza del campione, disposizione delle pinze, velocità di pelatura, condizionamento, forza massima o media a seconda dei casi, e se la rottura è interfacciale, coesiva, delaminazione, allungamento o rottura del materiale.
Quando una confezione carica la saldatura prima del raffreddamento, aggiungere test di hot tack strumentato basati su ASTM F1921/F1921M. Riportare temperatura di saldatura, pressione, tempo di permanenza, tempo di ritardo, velocità di separazione e comportamento di rottura. Non combinare risultati di resistenza della saldatura raffreddata e hot tack come se misurassero lo stesso stato.
Confermare le prestazioni sulla linea di produzione
Eseguire ciascun candidato sull'attrezzatura prevista utilizzando un piano di prova documentato. Sfidare le normali fonti di variazione: temperatura di avvio e a regime, velocità, pressione delle ganasce, usura delle ganasce, tensione del nastro, registrazione, contaminazione della saldatura, soffietti, cerniere, giunzioni e intersezioni saldatura finale/saldatura posteriore. Campionare nel tempo e tra i rotoli, non solo dopo aver ottimizzato le impostazioni.
Quindi testare la confezione finita per i suoi rischi effettivi. A seconda del formato, ciò può includere ispezione visiva della saldatura, metodi di tenuta o integrità, prove di pressione interna, simulazione di distribuzione, condizionamento, invecchiamento o valutazione dell'apertura da parte del consumatore. Un test su striscia saldata e un test di integrità dell'intera confezione rispondono a domande diverse.
Documentare la struttura approvata, il fornitore, l'identità del rotolo, le impostazioni, la finestra misurata, i metodi di prova, i limiti di accettazione e le modalità di rottura. Stabilire il controllo delle modifiche per resina, sigillante, spessore, rivestimento, trattamento, fonte del vassoio, inchiostro, adesivo, macchina e metodo di prova. Questo trasforma una prova riuscita in una qualificazione ripetibile piuttosto che in un'impostazione una tantum.
Cosa inserire in una richiesta di preventivo (RFQ) per film termosaldabile
Una RFQ utile fornisce al fornitore abbastanza contesto per proporre una struttura testabile e rende comparabili le offerte concorrenti. Includere:
- prodotto confezionato, stato di riempimento, rischio di contaminazione e condizioni di contatto;
- formato di confezionamento, dimensioni, geometria della saldatura, superfici di accoppiamento e requisito di apertura;
- struttura attuale e motivo della modifica, se applicabile;
- modello di attrezzatura, modalità di saldatura, schema delle ganasce, velocità di linea, tempo di permanenza, controllo della pressione e raffreddamento;
- spessore totale, larghezza, rotolo, nucleo, avvolgimento, trattamento, stampa, laminazione e requisiti di COF;
- prestazioni richieste per saldatura permanente, pelabilità, hot tack, barriera, ottica, meccanica o temperatura;
- metodo di prova esatto, geometria del campione, condizionamento, unità, intervallo target e segnalazione della modalità di rottura;
- mercato di destinazione e requisiti documentali specifici del prodotto per contatto alimentare, migrazione, uso medico o altri;
- quantità di rotoli campione, requisito di lotto rappresentativo, piano di prova di linea e aspettative di notifica delle modifiche.
Chiedere al fornitore di dichiarare cosa supporta e cosa non supporta ciascun documento. Negli Stati Uniti, le disposizioni su polimeri o rivestimenti in 21 CFR Parti 175 e 177 sono condizionate alla composizione e alle condizioni d'uso previste; non rendono automaticamente conforme ogni film termosaldabile finito. Evitare la scorciatoia “film approvato FDA” a meno che non sia documentata una base normativa precisa e l'ambito del prodotto.
Domande Frequenti
Ogni film plastico è termosaldabile?
No. Un film deve avere una superficie in grado di formare il legame richiesto con la superficie di accoppiamento prevista entro un tempo pratico finestra di processo. Alcuni film di supporto necessitano di un sigillante coestruso, un rivestimento o uno strato interno laminato. Il trattamento superficiale che migliora la stampa o la laminazione non rende automaticamente un film termosaldabile. Confermare i lati esatti, la struttura e i dati di saldatura del fornitore, quindi testare materiale rappresentativo.
Qual è la differenza tra resistenza della saldatura e hot tack?
La resistenza della saldatura di solito descrive la forza necessaria per separare una saldatura dopo che si è raffreddata ed è stata condizionata secondo il metodo selezionato. L'hot tack è la resistenza della saldatura mentre è ancora calda, poco dopo la formazione. L'hot tack è particolarmente rilevante quando il peso del prodotto o il movimento della macchina caricano una saldatura fresca. Le due misurazioni richiedono condizioni proprie e non devono essere sostituite l'una con l'altra.
Un singolo film può saldarsi a ogni vassoio o nastro?
No. La compatibilità dipende da entrambe le superfici di saldatura, inclusi grado di resina, rivestimento, additivi, contenuto riciclato, condizione superficiale e contaminazione. Un film di copertura che si salda a un vassoio APET, PP o rivestito può non produrre la stessa finestra o lo stesso comportamento di pelabilità su un'altra fonte. Qualificare la combinazione effettiva di film e contenitore, inclusa la normale variazione del fornitore.
Una temperatura di inizio saldatura più bassa significa sempre una linea più veloce?
No. Può ridurre l'apporto di calore necessario per iniziare a formare un legame misurabile, ma la velocità di linea dipende anche da hot tack, tempo di permanenza, raffreddamento, trasferimento di calore attraverso il nastro, rilascio delle ganasce, COF, tracciamento e saldatura finale richiesta. Confrontare l'intera finestra utilizzabile e i risultati delle prove di produzione piuttosto che un singolo valore di inizio.
Una saldatura forte dimostra che la confezione è a tenuta?
No. Una striscia può mostrare un'elevata forza di separazione mentre una confezione finita presenta un canale, una piega, una regione contaminata o una perdita nelle transizioni. Il test di resistenza della saldatura è prezioso per il controllo di materiale e processo, ma i metodi di integrità della confezione devono affrontare la geometria completa di chiusura e la dimensione del difetto o il rischio di distribuzione rilevante. Utilizzare entrambi quando la valutazione del rischio lo richiede.
La sigillabilità a caldo dimostra la conformità al contatto alimentare?
No. La sigillabilità a caldo è una caratteristica prestazionale. L'idoneità al contatto alimentare dipende dalla composizione finale del prodotto, dagli input di produzione, dal mercato di destinazione, dal tipo di alimento, dal tempo di contatto, dalla temperatura e da altre condizioni d'uso. Richiedere una dichiarazione aggiornata specifica per il prodotto e la documentazione di supporto per l'applicazione prevista. Il nome di un polimero, un riferimento normativo generico, un logo o una prova di sigillatura riuscita non costituiscono evidenza sufficiente.
Risorse Correlate di Bestypack
- Flexible Food Packaging A Guide to What You
- La Differenza Tra Poliolefina, PVC e Polietilene
- Soluzioni di Imballaggio per la Catena del Freddo Alimentare
- Quali Sono i Diversi Tipi di Imballaggio Isolante Comune?
- La Guida Definitiva: Tutti i Tipi di Imballaggio in Schiuma
- Guida completa al film BOPE: vantaggi, applicazioni, tipi
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German