
Il BOPE è un film di polietilene bi-orientato. Sta attirando attenzione nel packaging flessibile perché l'orientamento può conferire al polietilene maggiore rigidità, resistenza, qualità ottica e utilità di conversione, mantenendo al contempo il polimero di base nella famiglia dei PE. Questa combinazione può aiutare i progettisti a realizzare imballaggi ricchi di PE o mono-PE, ma non rende ogni grado di BOPE saldabile, adatto al contatto alimentare, conforme alle normative o riciclabile in ogni mercato. La domanda utile non è semplicemente “Il BOPE è buono?” ma “Quale costruzione in BOPE svolge quale funzione in questo imballaggio, in quali condizioni verificate?”
Questa guida spiega come viene prodotto il BOPE, perché i suoi vantaggi sono condizionali, quali tipi sono venduti, dove viene utilizzato e come gli acquirenti dovrebbero specificare e validare un film prima della produzione.
Cos'è il film BOPE?
For polymer background, consult the NIH PubChem panoramica sul polietilene before comparing finished-film claims.
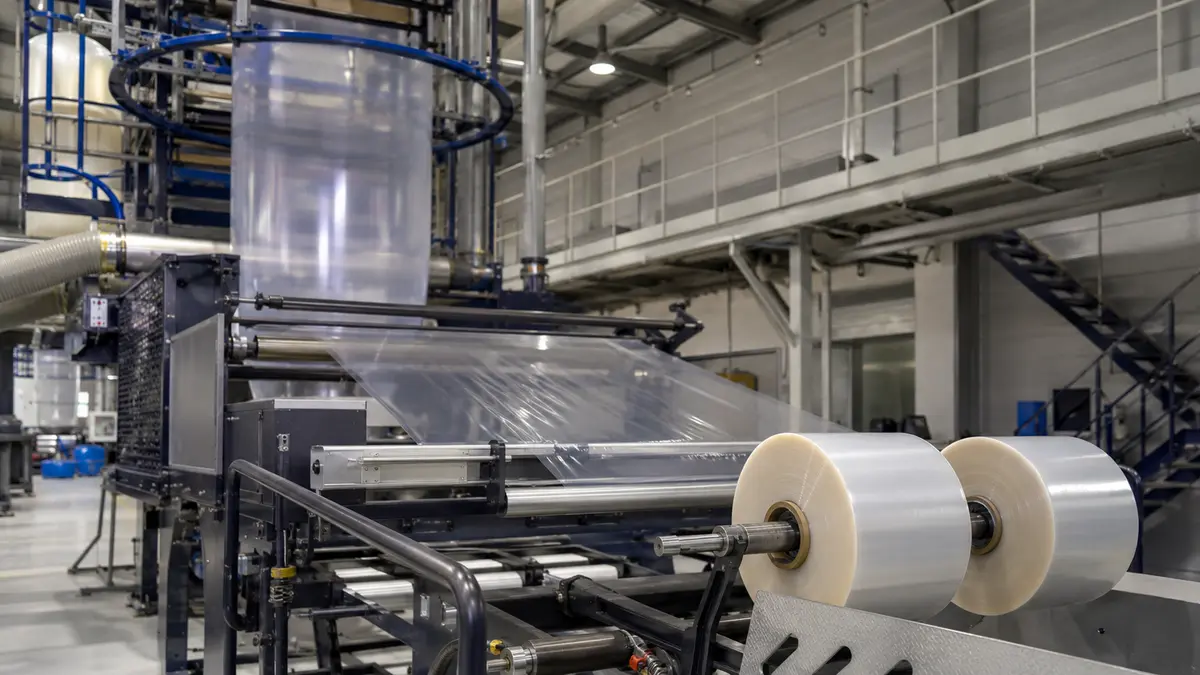
BOPE sta per polietilene bi-orientato. Un foglio ricco di polietilene viene stirato sia nella direzione macchina (MD) sia nella direzione trasversale (TD), quindi stabilizzato e rifinito per l'uso previsto. La fase di orientamento modifica la struttura del materiale e può creare un nastro più sottile, rigido, trasparente ed equilibrato rispetto a un film di PE non orientato pertinente.
Il BOPE è una famiglia di film, non una formula unica. Le costruzioni commerciali possono utilizzare LLDPE, HDPE, miscele, più strati coestrusi, pelli saldabili, superfici trattate, rivestimenti, cavitazione, metallizzazione o altre caratteristiche funzionali. Il nome del grado e la scheda tecnica del fornitore contano quindi più del solo acronimo.
Come l'orientamento bi-assiale modifica il polietilene
In un percorso comune con telaio a pinze, resine PE selezionate vengono fuse e coestrusi in un foglio spesso. Il foglio viene raffreddato, riscaldato nuovamente a un intervallo di stiramento controllato, stirato in direzione macchina (MD) da rulli che operano a velocità differenti e stirato ulteriormente.
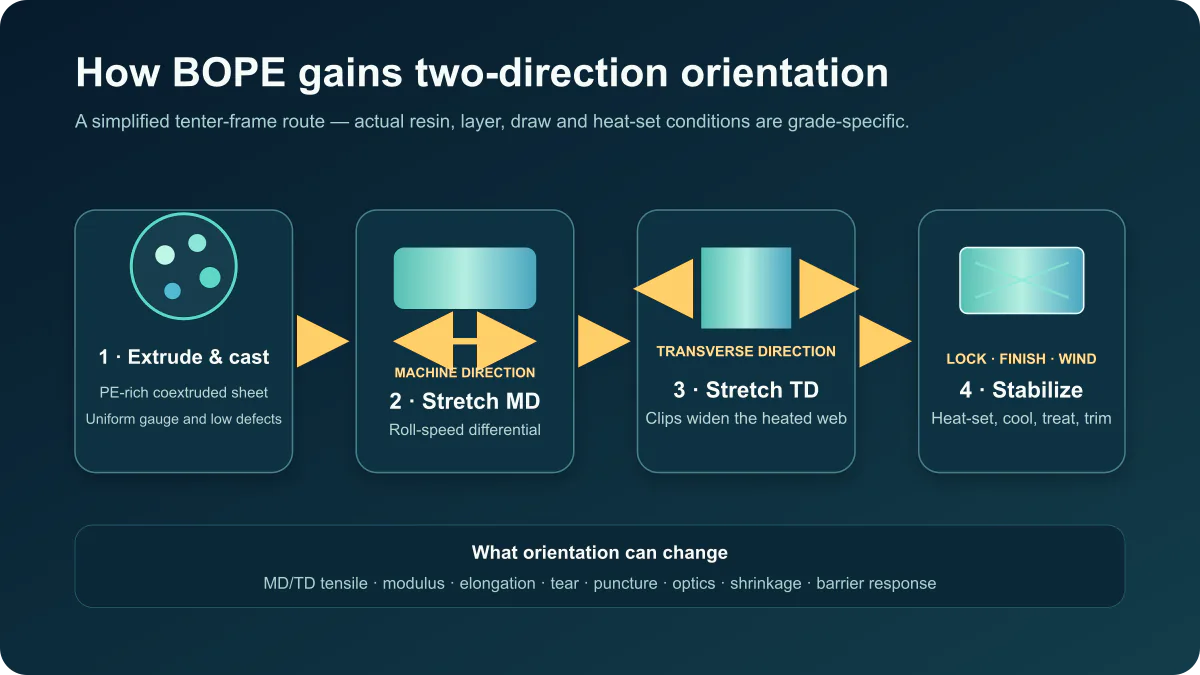
L'orientamento allinea le catene polimeriche in due direzioni e modifica cristallinità e morfologia. La conseguente resistenza a trazione, modulo elastico, allungamento, resistenza alla lacerazione, alla perforazione, proprietà ottiche, ritiro e risposta barriera dipendono dall'architettura della resina, dal design degli strati, dai rapporti di stiramento, dalle temperature, dal termofissaggio, dallo spessore e dal controllo di processo. La mini-rassegna del 2026 di Zhang e Zhuravlev su Polymer descrive la tecnologia BOPE, le materie prime, i vantaggi per l'imballaggio e le sfide ingegneristiche rimanenti.
Alcuni produttori utilizzano lo stiramento sequenziale a telaio; esistono anche altri percorsi bi-assiali. Il BOPE non deve essere confuso con l'MDO-PE, che è principalmente orientato in MD. Né deve essere confuso con il normale PE soffiato, semplicemente perché tutti e tre appartengono alla famiglia del polietilene.
Cosa non specifica il nome BOPE
Il nome BOPE non dice all'acquirente se il film è:
- a base di LLDPE, HDPE o una miscela;
- monostrato o coestruso;
- termosalabile, non saldabile o saldabile solo su un lato;
- trattato su un lato, su entrambi i lati o non trattato;
- trasparente, opaco, cavitato, opacizzato, rivestito o metallizzato;
- progettato come nastro di stampa, nastro saldante, supporto barriera, mononastro o strato di laminazione;
- adatto a un particolare prodotto, processo di riempimento, temperatura di stoccaggio o obiettivo di durata di conservazione;
- conforme per uno specifico uso a contatto con alimenti e mercato;
- compatibile con il sistema di raccolta, selezione e riciclo dove sarà venduto l'imballaggio finito.
Regola fondamentale: Trattare il BOPE come punto di partenza di una famiglia di materiali. Approvare il grado esatto, la struttura, i lati funzionali, le condizioni di prova, il percorso di conversione e l'imballaggio finito.
Vantaggi principali del film BOPE
Il valore del BOPE deriva dalla combinazione della chimica del PE con l'orientamento bidirezionale. I vantaggi seguenti sono motivi comuni per valutare il BOPE, ma ciascuno deve essere confermato per il grado e l'imballaggio esatti.
Resistenza, rigidità e potenziale di riduzione dello spessore
L'orientamento può aumentare la resistenza a trazione e il modulo, riducendo l'allungamento rispetto a un film di PE non orientato comparabile. Il nastro più rigido può migliorare la movimentazione, la registrazione di stampa, la stabilità dei pouch e il controllo macchina. Una maggiore resistenza o prestazioni di perforazione possono anche supportare la riduzione dello spessore, utilizzando meno materiale mantenendo una funzione definita dell'imballaggio.
La riduzione dello spessore è un risultato progettuale, non una percentuale fissa. Un film più sottile può modificare l'inizio della lacerazione, il comportamento di saldatura, la durabilità alla flessione, la barriera, la tensione del nastro e la sensazione al tatto dell'imballo. Confrontare le strutture candidate a parità di prestazione finale dell'imballo, non solo a parità di spessore. La norma ASTM D882-26 osserva inoltre che i risultati di trazione dipendono dalle dimensioni del provino, dalle ganasce, dalla misurazione dell'estensione, dalla velocità di prova, dalla preparazione e dallo spessore; pertanto, i dati del fornitore devono essere normalizzati prima del confronto.
La rigidità non è la stessa cosa della tenacità. Un film ad alto modulo può comunque fallire un requisito di bordo tagliente, caduta, lacerazione o fessurazione da flessione. Utilizzare il metodo che rappresenta il guasto previsto.
Chiarezza, lucentezza e prestazioni di conversione
I gradi BOPE trasparenti possono offrire trasparenza e lucentezza attraenti. Un nastro controllato e più piatto può supportare operazioni di stampa flessografica o rotocalco, laminazione, rivestimento, taglio e form-fill-seal. Le superfici trattate possono migliorare la bagnabilità, ma il livello di trattamento può decadere durante lo stoccaggio e non prova da solo l'adesione di inchiostro o adesivo.
Il comportamento ottico e di conversione rimane specifico del grado. Densità della resina, additivi, antiblocco, scivolosità, struttura degli strati, orientamento, termofissaggio, trattamento superficiale ed età del film possono modificare velo, lucentezza, coefficiente di attrito (COF), staticità, bloccaggio, arricciamento e avvolgimento. Specificare sia l'obiettivo estetico sia il processo a valle che deve raggiungerlo.
Potenziale per un design di imballaggio ricco di PE
Il BOPE può fornire un nastro orientato per stampa o strutturale, mentre uno strato di PE soffiato o colato fornisce saldatura e tenacità. Questo crea un percorso per sostituire alcuni laminati PET/PE, BOPA/PE o altri laminati a polimeri misti con strutture ricche di PE dove il requisito prestazionale completo può ancora essere soddisfatto. Brückner riporta esempi di mercato che spaziano da alimenti secchi e freschi, snack, uso pesante e packaging ad alta barriera, descrivendo anche il BOPE come una piattaforma in via di sviluppo che richiede coordinamento della catena del valore.
“Ricco di PE” o “tutto PE” non equivale automaticamente a “riciclabile”. I principi progettuali CEFLEX favoriscono il mono-PE o il mono-PP dove possibile, ma richiedono anche attenzione a barriere, rivestimenti, inchiostri, adesivi, dimensioni, struttura e caratteristiche aggiuntive. RecyClass valuta allo stesso modo l'imballo completo e la compatibilità di ogni componente. Devono inoltre esistere sistemi locali di raccolta, selezione e riciclo.
Tipi comuni di film BOPE
Non esiste una tassonomia universale del BOPE. I fornitori raggruppano i film per famiglia di resina, superficie funzionale, aspetto o ruolo nell'imballaggio. Utilizzare le seguenti categorie per formulare una richiesta, quindi confermare cosa intende ciascun fornitore.
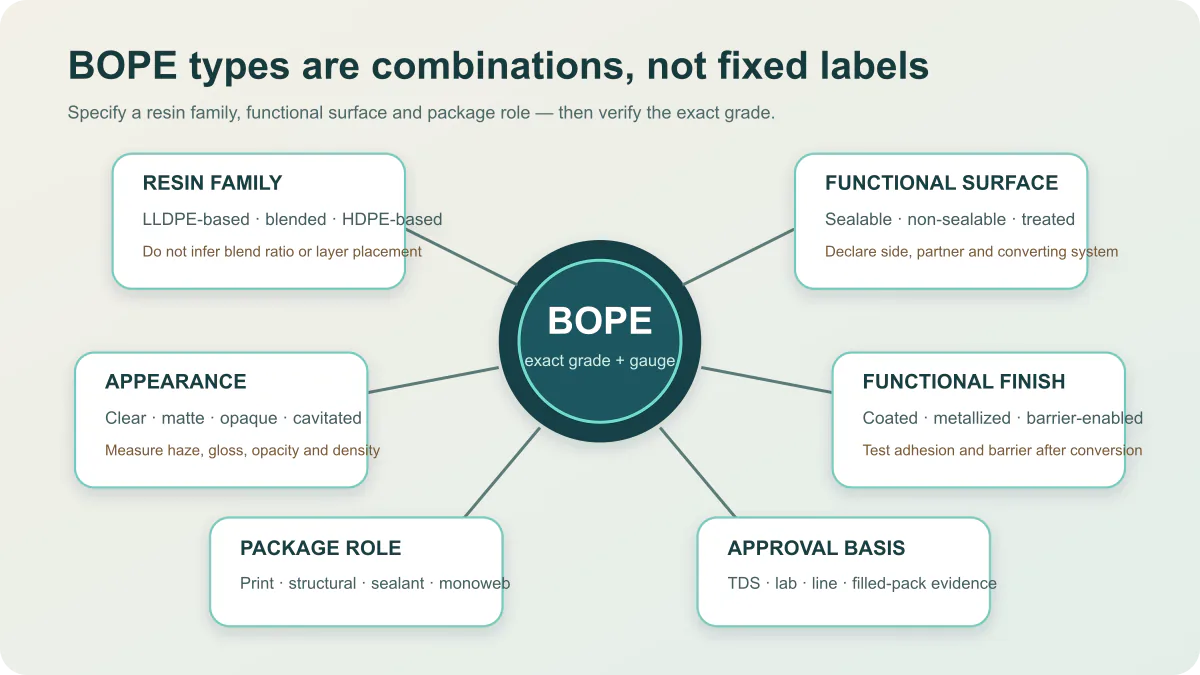
BOPE a base di LLDPE, miscelato e a base di HDPE
- BOPE a base di LLDPE è spesso posizionato per tenacità, trasparenza, stampa, laminati flessibili o costruzioni saldabili. Le proprietà esatte dipendono dal design della resina e dagli strati di pelle.
- BOPE miscelato LLDPE/HDPE può bilanciare tenacità con maggiore rigidità, risposta termica, ottica e idoneità al rivestimento. Il rapporto di miscelazione e il posizionamento degli strati sono proprietari e non devono essere dedotti dall'etichetta.
- BOPE a base di HDPE può mirare a maggiore rigidità, resistenza termica, deposizione di barriera o ruolo di nastro esterno. Può comportarsi diversamente in termini di impatto, lacerazione, saldatura e conversione rispetto a una famiglia a densità inferiore.
I portafogli commerciali distinguono famiglie a base di LLDPE, miscelate LLDPE/HDPE e a base di HDPE per diversi ruoli di stampa, rivestimento, laminazione e metallizzazione. Queste categorie dimostrano la pratica di mercato; non sono uno standard seguito da tutti i fornitori.
BOPE saldabile, non saldabile e trattato
BOPE non saldabile serve comunemente come nastro di stampa, strato strutturale, substrato di rivestimento o strato intermedio, mentre un altro strato forma la saldatura. BOPE termosalabile utilizza una pelle o costruzione progettata e può supportare un mononastro o un laminato BOPE/PE. BOPE con trattamento superficiale è preparato per un lato specifico di stampa, rivestimento o laminazione.
Per un grado saldabile, richiedere più della temperatura di inizio saldatura. Definire il partner di saldatura, temperatura, pressione, tempo di permanenza, velocità di linea, adesione a caldo, resistenza della saldatura raffreddata, condizioni di contaminazione e modalità di rottura. La norma ASTM F88/F88M-23 misura la forza necessaria per separare una saldatura e richiede una tecnica coerente; non sostituisce i test di tenuta, scoppio, integrità dell'imballo o distribuzione.
Per un grado trattato, registrare il lato trattato, il trattamento alla produzione, il minimo in conversione, le condizioni di stoccaggio, l'età del film e i risultati di adesione con l'inchiostro, il rivestimento o l'adesivo effettivi dopo polimerizzazione e invecchiamento.
Gradi trasparenti, opacizzati, opachi, cavitati, rivestiti e metallizzati
I gradi trasparenti enfatizzano la visibilità del prodotto e l'aspetto di stampa. I gradi opacizzati o opachi modificano la presentazione sullo scaffale. Il BOPE cavitato introduce vuoti per alterare densità, opacità, rigidità e sensazione al tatto. I film rivestiti o metallizzati possono aggiungere resistenza al calore, comportamento di saldatura, barriera all'ossigeno o all'umidità o protezione dalla luce.
Nessun nome di aspetto o finitura prova le prestazioni. Rivestimenti e metallizzazione richiedono chimica o costruzione definite, controllo del rivestimento o del metallo, adesione, densità ottica dove pertinente, criteri di porosità, condizioni di prova barriera e test post-conversione. La barriera può deteriorarsi dopo flessione, stampa, laminazione, taglio, saldatura o distribuzione.
Applicazioni principali del film BOPE
Il BOPE è più convincente dove un imballaggio necessita di un nastro orientato ma il progetto vuole anche rimanere all'interno, o avvicinarsi, al flusso di materiale PE.
| Applicazioni | Ruolo tipico del BOPE | Perché può essere preso in considerazione | Ciò che ancora controlla l'approvazione |
|---|---|---|---|
| Alimenti surgelati e prodotti freschi | Strato esterno stampato, strato saldabile o strato laminato | Resistenza al freddo, resistenza alla perforazione, trasparenza, potenziale struttura ricca di PE | Caduta, perforazione, contaminazione della saldatura, invecchiamento in congelatore, appannamento, durata di conservazione |
| Alimenti secchi, snack e confetteria | Strato di stampa, monostrato, strato rivestito o metallizzato | Rigidità, ottica, contributo all'umidità, lavorabilità | OTR/WVTR, barriera a luce e aromi, saldature, velocità di linea, studio della durata di conservazione |
| Alimenti per animali domestici e prodotti pesanti | Strato strutturale esterno o intermedio | Resistenza, perforazione, rigidità, potenziale di riduzione dello spessore | Caduta, scorrimento, flessione, integrità della saldatura, abuso distributivo |
| Ricariche per cura della casa e personale | Strato strutturale stampato in un sacchetto ricco di PE | Grafica, rigidità, tenacità, costruzione a base di famiglia PE | Compatibilità chimica, cricche da stress, caduta, perdite, sistema di saldatura e beccuccio |
| Etichette e laminati tecnici | Substrato stampabile, rivestito o strutturale | Trasparenza o opacità, controllo dimensionale, opzioni di superficie | Adesione, fustellatura, erogazione, arricciamento, invecchiamento, ambiente di utilizzo finale |
Imballaggi per alimenti, surgelati e prodotti secchi
Il BOPE può essere utilizzato in buste pillow, flow wrap, buste stand-up, buste preconfezionate e rollstock per alimenti secchi, prodotti freschi o surgelati, snack, confetteria, formaggi e altri prodotti. Il suo ruolo può essere la stampa, la rigidità, la resistenza alla perforazione, il supporto per rivestimenti o la saldatura. La struttura completa—non il nome BOPE—deve garantire le prestazioni richieste in termini di ossigeno, umidità, aromi, luce e integrità dell'imballaggio.
Lo stato di idoneità al contatto alimentare appartiene alla composizione esatta e alle condizioni d'uso. Il 21 CFR 177.1520 copre specifici polimeri olefinici soggetti alle sue disposizioni e specifiche; non significa che qualsiasi film BOPE finito sia automaticamente autorizzato per ogni alimento, temperatura o durata di contatto. Ottenere dichiarazioni aggiornate e specifiche per grado, relative al mercato di destinazione e alle condizioni previste.
Buste per prodotti liquidi, cura della casa e personale
Le buste ricaricabili per detersivi, prodotti per la pulizia e cura personale possono beneficiare della rigidità del BOPE, della qualità di stampa e delle prestazioni meccaniche in laminati ricchi di PE. Tuttavia, i contenuti liquidi possono evidenziare debolezze legate a stress cracking, permeazione, rigonfiamento, saldatura, fitment e caduta che non sono visibili in una scheda tecnica di trazione.
Testare la formulazione effettiva, la concentrazione, lo spazio di testa, il fitment o beccuccio, il design della saldatura, la temperatura di stoccaggio, l'orientamento e il ciclo distributivo. Una busta che supera il test con acqua potrebbe non superare il test con il detersivo reale o con prodotti a base oleosa.
Alimenti per animali domestici, usi pesanti, industriali e tecnici
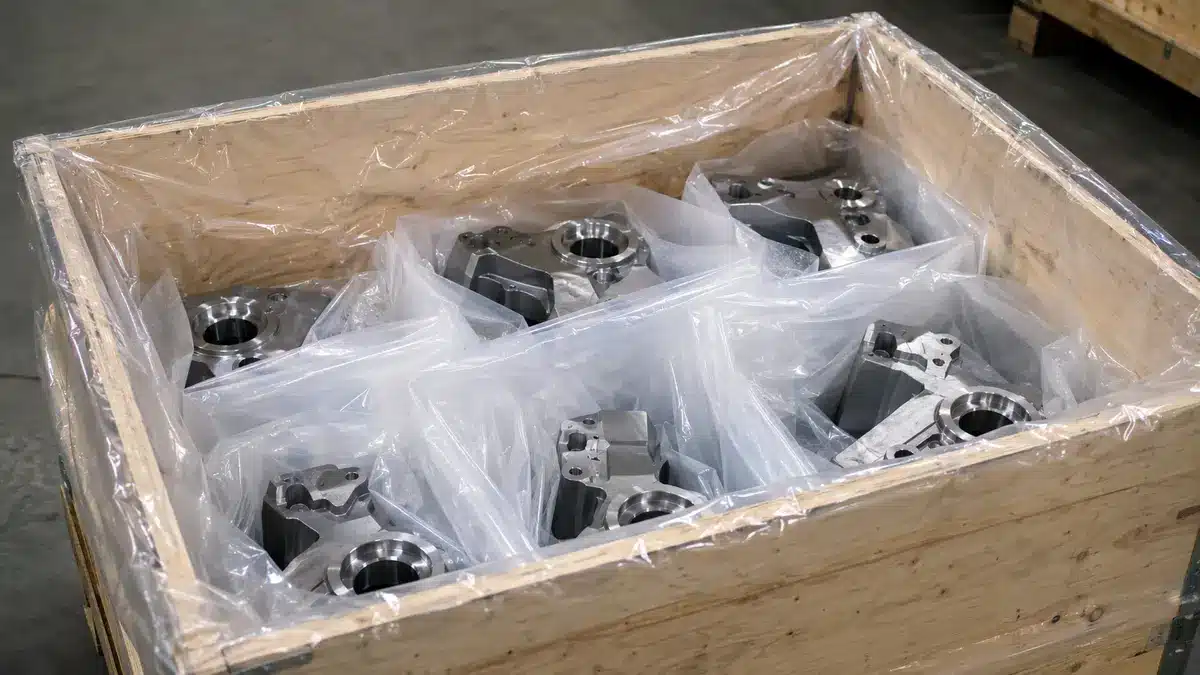
Alimenti per animali domestici, riso, prodotti chimici secchi, imballaggi e-commerce e altri contenuti più pesanti possono utilizzare il BOPE come strato strutturale dove perforazione, scorrimento, caduta e movimentazione sono rilevanti. Gli usi tecnici possono includere etichette, substrati per rivestimenti e laminati speciali. Queste applicazioni spesso richiedono più della semplice resistenza a trazione: propagazione della lacerazione, durabilità alla flessione, abrasione, adesione superficiale, elettricità statica, stabilità dimensionale e comportamento al carico a lungo termine possono essere dominanti.
Eseguire prove con peso di riempimento rappresentativo, geometria dell'imballaggio, saldature, configurazione di pallet o cartone e condizioni ambientali. Non estrapolare un risultato di un piccolo provino da laboratorio a una busta grande riempita senza test sull'imballaggio.
Come il BOPE si integra in una struttura mono-PE
Il BOPE contribuisce spesso come strato orientato, stampabile o strutturale. Un film PE soffiato o cast può fornire saldatura, tenacità e compatibilità con i fitment. Un rivestimento, una metallizzazione o un sottile strato barriera possono essere aggiunti quando il prodotto richiede maggiore protezione da ossigeno, aromi, luce o umidità.
Strato di stampa, strato strutturale o strato sigillante
L'assegnazione del ruolo deve essere esplicita. Se il BOPE è lo strato esterno di stampa, verificare stampabilità, stabilità termica, tensione del nastro, laminazione, abrasione e arricciamento. Se è strutturale, verificare le proprietà MD e TD, perforazione, lacerazione, flessione e abuso sull'imballaggio riempito. Se sigilla, mappare la finestra di saldatura, l'hot tack, la tolleranza alla contaminazione e l'integrità dell'imballaggio.
A uno strato non deve essere attribuita una funzione per la quale non è stato testato. Lo strato esterno può contribuire alla rigidità ma non alla saldatura; il sigillante può contribuire all'impatto ma non alla stampa; un rivestimento barriera può soddisfare l'OTR iniziale ma rompersi durante la conversione.
La riciclabilità è una questione di imballaggio finito
Un film BOPE è polietilene, ma un imballo commerciale contiene anche inchiostri, adesivi, rivestimenti, barriere, etichette, cerniere, beccucci, valvole e residui di prodotto. CEFLEX raccomanda strutture mono-PE dove possibile e fornisce regole progettuali per questi elementi aggiuntivi. Il RecyClass Design Book 2025 tratta allo stesso modo la riciclabilità come una questione di progettazione dell'imballo e di sistema di riciclo.
Le dichiarazioni devono identificare il protocollo di valutazione, la versione, l'area geografica, la configurazione dell'imballaggio, il risultato del test e l'accesso alla raccolta e al riciclo. “Progettato per il riciclo”, “compatibile”, “riciclabile” e “riciclato su larga scala” non sono dichiarazioni intercambiabili.
Limitazioni e Modalità di Guasto da Verificare
Il BOPE può risolvere problemi utili di imballaggio, ma diverse ipotesi creano guasti evitabili:
- L'orientamento diventa una dichiarazione di prestazione universale. La famiglia di resina, lo spessore, l'equilibrio di stiramento, il termofissaggio e il design degli strati possono produrre risultati MD/TD molto diversi.
- La rigidità diventa resistenza alla perforazione o all'impatto. Sono proprietà diverse. Utilizzare il metodo specifico per il guasto sul film e sull'imballaggio finito.
- Il PE diventa una barriera elevata all'ossigeno. Il PE semplice è solitamente scelto più per il comportamento all'umidità che per una forte barriera all'ossigeno. Rivestimenti, metallizzazione, EVOH o un'altra soluzione possono essere necessari e devono essere testati dopo la conversione.
- Una pelle saldabile diventa un'ampia finestra operativa. L'inizio della saldatura, l'hot tack, la resistenza a freddo, la tolleranza alla contaminazione e la distorsione possono limitare la velocità reale della linea.
- Il trattamento diventa adesione permanente. L'energia superficiale può cambiare con l'età del film, lo stoccaggio, la migrazione degli additivi, la movimentazione e la conversione.
- La riduzione dello spessore diventa un risparmio automatico di materiale. Una struttura più sottile che causa scarti, perdite, rotture, linee più lente o una ridotta durata di conservazione non è una riduzione riuscita.
- Tutto-PE diventa riciclabile ovunque. L'imballaggio completo e il sistema locale determinano la dichiarazione.
- L'identità di polietilene diventa approvazione per il contatto alimentare. Le sostanze esatte, le limitazioni, il tipo di alimento, il tempo, la temperatura e il mercato devono corrispondere alla documentazione.
Avvertenza: Una scheda tecnica favorevole seleziona un candidato BOPE. Non qualifica il laminato stampato, la saldatura, la busta, il processo di riempimento, la durata di conservazione o la dichiarazione di riciclabilità.
Come scegliere il film BOPE
Utilizzare una sequenza basata sull'applicazione:
- Definire il prodotto e l'imballaggio. Registrare la chimica del prodotto, la sensibilità, il peso di riempimento, il formato, il metodo di apertura, l'obiettivo di durata di conservazione, lo stoccaggio, la distribuzione e il mercato.
- Assegnare il compito del BOPE. Stabilire se deve garantire stampa, rigidità, resistenza alla perforazione, sigillabilità, substrato per rivestimento, supporto barriera o una combinazione di questi.
- Identificare le modalità di guasto dominanti. Considerare ossigeno, umidità, luce, aromi, flessione, perforazione, strappo, scorrimento viscoso, caduta, contaminazione della sigillatura, attacco chimico, calore e instabilità di linea.
- Selezionare una famiglia di costruzione. Scegliere base LLDPE, miscelata o base HDPE; sigillabile o non sigillabile; trasparente, opaco, cavitato, rivestito o metallizzato; e lato trattato.
- Normalizzare le evidenze fornite dai fornitori. Confrontare lo stesso spessore, direzione, metodo, condizionamento, unità di misura, tipo di valore e costruzione del campione.
- Verificare la progettazione per il riciclo e la conformità normativa. Applicare il protocollo vigente per il mercato di destinazione all'intero imballaggio e ottenere documenti normativi specifici per il grado di materiale.
- Validare progressivamente. Passare dai documenti ai campioni, alle prove di laboratorio, alle prove di conversione, alle prove su imballaggi riempiti e a una produzione controllata.
| Esigenza dominante | Direzione BOPE da investigare | Controlli essenziali |
|---|---|---|
| Strato esterno stampato trasparente | BOPE trasparente trattato con adeguata stabilità termica | Velatura, lucentezza, trattamento, adesione dell'inchiostro, risposta termica, laminazione, abrasione |
| Monofilm sigillabile o laminato | BOPE sigillabile o BOPE abbinato a un sigillante in PE | Mappa di sigillatura, hot tack, distorsione, contaminazione, perdite, scoppio, prova di linea |
| Maggiore rigidità o deposizione di barriera | BOPE miscelato o ricco di HDPE | Proprietà MD/TD, ritiro, adesione del rivestimento/metallizzazione, barriera dopo flessione |
| Prodotto congelato o con bordi taglienti | Costruzione BOPE più resistente adattata alla geometria dell'imballaggio | Perforazione, caduta, condizionamento a freddo, strappo, sigillature, prova distributiva |
| Bustina barriera ricca di PE | BOPE più barriera/rivestimento compatibile e sigillante in PE | OTR/WVTR dopo conversione, flessione, protocollo di riciclabilità, studio di shelf-life |
Cosa inserire in una specifica di film BOPE
Una specifica utile separa identità, condizioni di prova e regole di accettazione.
| Gruppo di specifica | Campi da definire | Etichetta della famiglia polimerica |
|---|---|---|
| Identità e costruzione | Grado del fornitore, famiglia di resina, struttura degli strati, skin funzionali, lati di sigillatura e trattamento, rivestimento o metallizzazione | TDS corrente, dichiarazione di costruzione, campione di riferimento approvato |
| Dimensioni e rotolo | Spessore nominale e tolleranza, larghezza, lunghezza o massa, anima, diametro esterno, direzione di avvolgimento, giunzioni, formazione della bobina | Metodo di misurazione, mappa della bobina, standard di imballaggio |
| Ottiche e aspetto | Velatura, lucentezza, opacità o colore, gel, graffi, pieghe, aspetto metallico | Metodo di prova, lato del campione, limiti, standard visivo |
| Meccaniche e termiche | Trazione MD/TD, modulo ed allungamento; strappo, perforazione, impatto, ritiro o variazione dimensionale se pertinente | Metodi, condizionamento, temperatura, unità di misura, tipo di valore |
| Surface and machinability | Lato trattato e valore minimo in conversione, COF, elettrostatica, scivolamento, bloccaggio, sistema inchiostro/adesivo | Età del film, stoccaggio, metodo, prove con inchiostro/adesivo e di linea |
| Barriera | OTR, WVTR, requisito di luce o aroma; controllo del rivestimento o del metallo | Temperatura esatta, UR, lato, spessore, unità, metodo, risultati post-conversione |
Evitare di confrontare il risultato tipico di un fornitore con il minimo garantito di un altro. Dichiarare se ogni valore è tipico, target, minimo, massimo o intervallo di accettazione.
Come validare il BOPE prima della produzione
La qualifica deve ridurre l'incertezza per fasi:
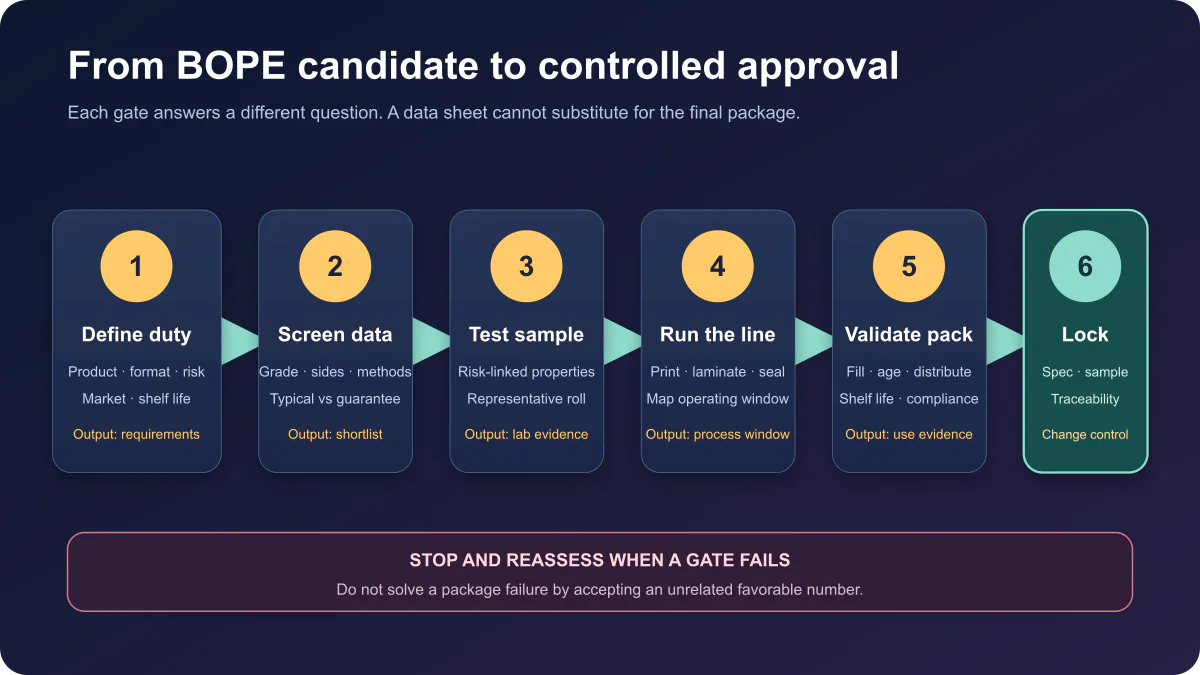
- Screening documentale: confermare identità del grado, costruzione, lati funzionali, metodi e condizioni di prova, ambito normativo, stoccaggio e shelf-life.
- Controlli su campioni rappresentativi: Misurare le proprietà legate ai principali rischi dell'imballo. Per la trasmissione dell'umidità, la norma ASTM F1249-25 enfatizza l'accordo su campionamento, standardizzazione, condizioni di prova e criteri di accettazione.
- Prova di conversione: utilizzare inchiostri, adesivi, rivestimenti, reticolazione, tensione del nastro, velocità, esposizione termica, taglio e condizioni di confezionamento previsti.
- Studio della finestra operativa: mappare le impostazioni stabili invece di dimostrare un singolo punto favorevole. Includere avviamento, variazione normale, variazioni di velocità e contaminazione prevista.
- Convalida dell'imballo riempito: testare il prodotto reale, il riempimento, le guarnizioni, i dispositivi di chiusura, l'invecchiamento, le cadute, la compressione, le vibrazioni, l'esposizione al freddo o al calore e la durata di conservazione, se applicabile.
- Produzione controllata in serie: verificare più rotoli o lotti, la capacità del processo, i difetti, la resa e la tracciabilità prima dell'approvazione commerciale.
- Bloccare il pacchetto di approvazione: conservare la specifica firmata, il riferimento approvato, la grafica e la versione della struttura, la finestra di processo, le evidenze, la regola di controllo delle modifiche e i fattori scatenanti della riqualificazione.
Per il lavoro sulla barriera, riportare OTR e WVTR con temperatura, umidità relativa, spessore, lato, unità di misura e metodo. La norma ASTM F2622-20 tratta la trasmissione dell'ossigeno come un importante determinante della protezione dell'imballo, ma non l'unico. Un risultato di trasmissione su provino non è una garanzia di durata di conservazione dell'imballo. Saldature, microfori, flessione, interazione con il prodotto, spazio di testa e stoccaggio contano ancora.
Domande Frequenti
Il film BOPE è lo stesso del MDO-PE?
No. Il BOPE è orientato in MD e TD; il MDO-PE è orientato principalmente in MD. I processi creano comportamenti direzionali, termici, ottici e di strappo diversi. Entrambi possono essere utili negli imballi ricchi di PE, e alcune strutture combinano strati di PE orientato e non orientato.
Ogni film BOPE è termosaldabile?
No. Alcuni gradi sono veli di stampa o strutturali non saldabili; altri utilizzano uno strato superficiale saldabile o un rivestimento. Verificare il lato di saldatura, il materiale accoppiato, la temperatura, la pressione, il tempo di permanenza, l'adesione a caldo, la resistenza a freddo, la tolleranza alla contaminazione e la modalità di rottura per la costruzione esatta.
Il BOPE è un film ad alta barriera?
Non solo in base al nome della famiglia. Il BOPE semplice può fornire una utile resistenza all'umidità, ma i requisiti di ossigeno, aroma e luce possono richiedere un rivestimento, una metallizzazione, uno strato barriera o un laminato. Testare la struttura convertita dopo flessione e realizzazione dell'imballo.
Il BOPE può essere utilizzato per l'imballaggio alimentare?
Potenzialmente, quando le resine esatte, gli additivi, i rivestimenti, gli inchiostri, gli adesivi e la costruzione finita sono conformi per l'alimento previsto, il tempo, la temperatura e il mercato. Richiedere dichiarazioni aggiornate e prove a sostegno per il grado nominato e l'uso previsto.
Il film BOPE è riciclabile?
Il BOPE è polietilene e può supportare il design mono-PE. L'affermazione finale dipende dall'imballo completo, dal protocollo vigente di progettazione per il riciclo, dalla raccolta e selezione locale, dalla compatibilità di ritrattamento e dalle regole di dichiarazione. Valutare l'imballo effettivamente stampato, laminato, saldato e dotato di chiusure, non solo il film di base.
Specificare il Ruolo, Non Solo il BOPE
Il BOPE può combinare la rigidità, la resistenza e l'aspetto di un film orientato con la flessibilità progettuale del polietilene. Il suo caso d'uso più forte non è un'affermazione di sostituzione universale; è un ruolo assegnato con cura in un imballo verificato. Definire il rischio del prodotto, selezionare la corretta famiglia BOPE e i lati funzionali, normalizzare i dati del fornitore, testare la conversione e l'imballo riempito, e documentare la base finale di riciclo e conformità. Questo processo trasforma “BOPE” da un acronimo promettente in una specifica di imballaggio controllata.
Risorse Correlate di Bestypack
- La Differenza Tra Poliolefina, PVC e Polietilene
- Flexible Food Packaging A Guide to What You
- Film in CPP: Soluzioni Ottimali per Imballaggi Flessibili
- Guida alla pellicola termosaldata: Applicazioni, Tipi, Funzioni
- Soluzioni di Imballaggio per la Catena del Freddo Alimentare
- Quali Sono i Diversi Tipi di Imballaggio Isolante Comune?
- La Guida Definitiva: Tutti i Tipi di Imballaggio in Schiuma
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German