
La selezione del film in PE inizia con l'imballaggio e il processo, non con un acronimo di resina o uno spessore familiare. Una specifica affidabile, utili, sigillatura, comportamento in conversione, protezione e.
Standard
For polymer background, consult the NIH PubChem panoramica sul polietilene before comparing finished-film claims.
Per informazioni di base sui polimeri, consultare il riepilogo del polietilene di NIH PubChem prima di confrontare le affermazioni relative al film finito.
Il primo standard è una dichiarazione completa del caso d'uso. “Film in PE per un.
Mappare le Condizioni d'Uso
Utilizzare una matrice dei requisiti per separare i fatti dalle ipotesi. Essa.
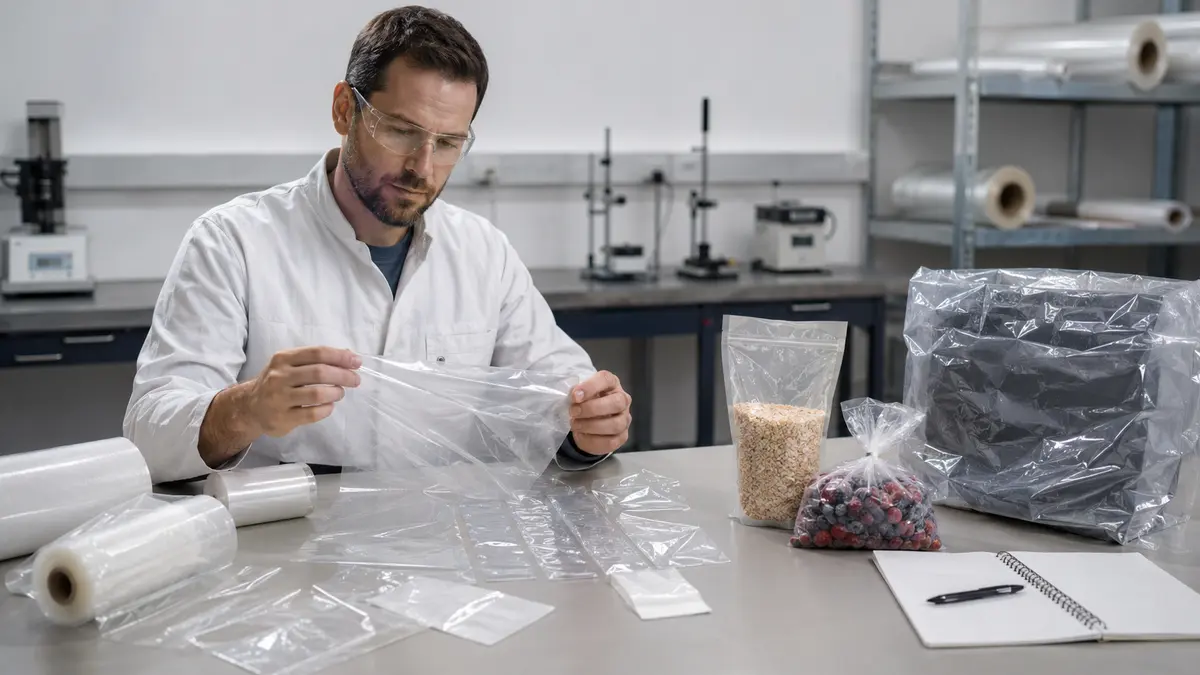
| **Input** | Domande a cui rispondere | Perché modifica la selezione |
|---|---|---|
| Prodotto | Il prodotto è asciutto, bagnato, oleoso, abrasivo, tagliente, polveroso o chimicamente | Influenza la resistenza alla contaminazione, il rischio di foratura, |
| **Formato di confezionamento** | Il film è una parete di sacchetto, un rivestimento, un sigillante per laminati, uno strato di copertura, | Definisce quali superfici e funzioni il film deve fornire |
| Processo | Conversione con soffiaggio o colata, stampa, laminazione, VFFS, HFFS, produzione di | Stabilisce le esigenze termiche, di attrito, di trattamento, di rigidità e di gestione dei rotoli |
| **Ambiente** | Temperatura ambiente, refrigerata, congelata, riempimento a caldo, umida, esterna o | Modifica la tenacità, stabilità dimensionale, gli additivi e i requisiti di |
| Distribuzione | Quali rischi di carico, caduta, vibrazione, compressione, abrasione o bordi taglienti | Determina quali test meccanici e sull'imballaggio sono pertinenti |
| Mercato | Quali normative sul contatto alimentare, chimiche, di riciclo, di etichettatura o del cliente | Determina i documenti e le condizioni di prova richiesti |
Per il contatto con prodotti chimici o sensibili, la compatibilità non può“polietilene.” La resina esatta, gli additivi,.
Classificare le Modalità di Guasto
Successivamente, classificare i guasti in base alla conseguenza e alla probabilità. Le preoccupazioni tipiche.
Trasformare ogni rischio ad alta priorità in un controllo di accettazione. Un.
Standard
Il PE è una famiglia di polimeri, non una specifica di film finito. LDPE, È molto robusto con una flessibilità significativamente migliorata rispetto all'LDPE. Offre una resistenza agli urti superiore e protezione contro strappi e perforazioni. È più durevole e fornisce migliori prestazioni protettive., HDPE, PE catalizzato con metallocene, plastomeri e altri.
Separare la
Le tendenze generali possono guidare il primo prototipo.
La richiesta di quotazione (RFQ) dovrebbe pertanto identificare:
- Il ruolo previsto del film: nastro autonomo, sigillante, nastro di stampa, rivestimento, Film estensibile, film termoretraibile o un'altra funzione.
- La famiglia di resine o il grado approvato quando è realmente fisso, oltre a.
- Struttura monostrato o coestrusa, con sequenza degli strati e.
- Qualsiasi orientamento, come MDO-PE o BOPE, e le proprietà.
- Additivi funzionali come scivolante, antiblocco, antistatico, antiappannante,.
- Trattamento superficiale, rivestimento, stampa, adesivo e interfacce di.
Un additivo può risolvere un problema e crearne un altro. La migrazione dello scivolante.
Specificare l'Architettura
In un film coestruso, “PE” non spiega quale strato contatta il prodotto,.
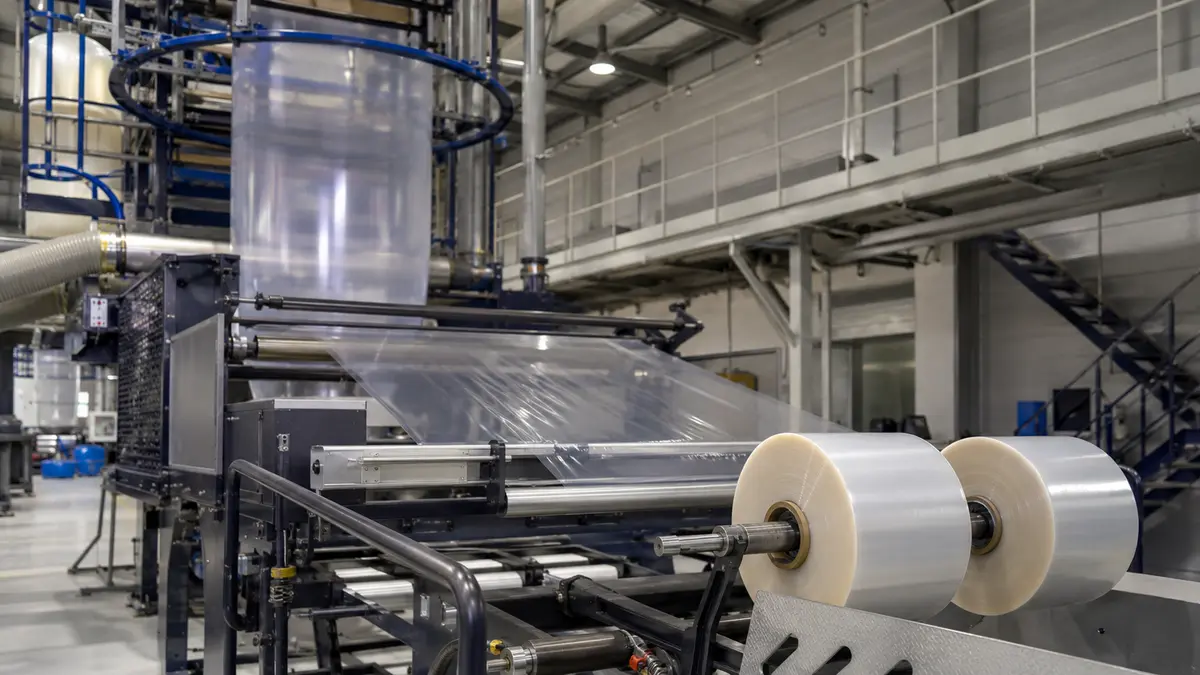
Per un laminato, includere l'altro nastro, il rivestimento, l'adesivo, la posizione barriera all’ossigeno, l'integrità dell'imballaggio, la compatibilità.
Importante: Una descrizione di mono-PE è un.
Standard 3:
I dati dimensionali devono descrivere sia il film sia il rotolo consegnato.
Controllare Spessore e Larghezza
Lo spessore influisce sull'uso del materiale e su molte proprietà misurate, ma.
La larghezza deve includere la sua tolleranza e il punto di riferimento, come la.
| Campo | Contenuto minimo della specifica |
|---|---|
| Spessore | Valore nominale, unità, tolleranza, metodo, posizioni di campionamento e |
| Larghezza | Larghezza nominale della fenditura, tolleranza, condizione dei bordi e metodo di misurazione |
| Lunghezza o massa del rotolo | Base dichiarata, tolleranza, trattamento delle giunzioni e metodo di verifica |
| Anima | Materiale, diametro interno, lunghezza, condizione della parete e sporgenza consentita |
| Diametro del rotolo | Diametro esterno massimo e, ove utile, diametro esterno target |
| Avvolgimento | Direzione di avvolgimento, Orientamento della superficie, aspettative di tensione e criteri di durezza del rotolo o di difettosità |
Definire la formazione del rotolo e l'avvolgimento
Il rotolo deve essere compatibile con lo svolgitore, il metodo di sollevamento, il sistema di stoccaggio e i limiti della linea. Definire massa massima del rotolo e diametro esterno, dimensioni e condizioni del nucleo, direzione di avvolgimento, orientamento della superficie trattata o sigillata, numero di giunzioni e relativa marcatura, nonché l'imballaggio per il trasporto.
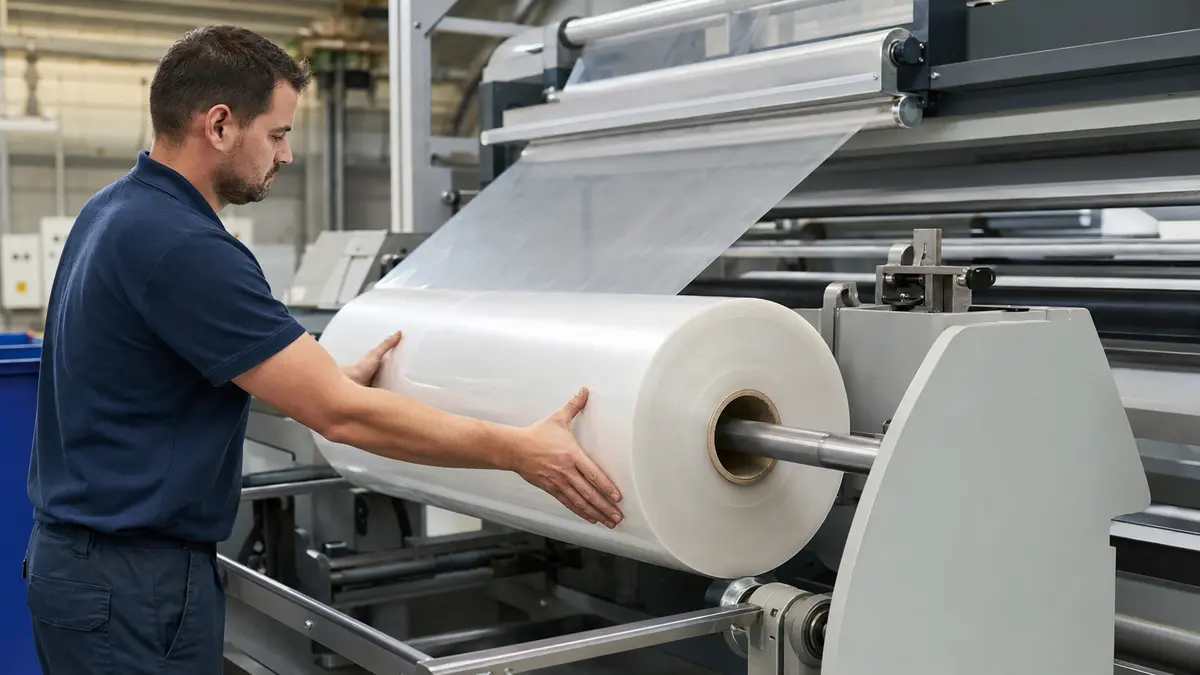
I difetti del rotolo possono rendere inutilizzabile una pellicola altrimenti accettabile. Concordare criteri di accettazione per telescopaggio, stellatura, bloccaggio, grinze, bordi allentati, nuclei schiacciati, strati disallineati, contaminazione, gel, granulosità e danni ai bordi. Questi sono criteri visivi e di manipolazione, pertanto l'illuminazione di ispezione, la lunghezza del campione, la dimensione dei difetti, la frequenza e le regole di destinazione devono essere sufficientemente chiare affinché entrambe le parti possano applicarle in modo coerente.
Standard 4: Abbinare le prestazioni meccaniche alla modalità di guasto
L'approvazione meccanica deve utilizzare prove che riproducano o selezionino il meccanismo di guasto rilevante. Resistenza alla trazione Da sola non descrive la perforazione, l'inizio dello strappo, la propagazione dello strappo, l'impatto, lo scorrimento viscoso, il mantenimento del carico o la sopravvivenza dell'imballaggio finito.
Selezionare le prove meccaniche appropriate
| Rischio o quesito progettuale | Categoria di misurazione utile | Condizioni da registrare |
|---|---|---|
| Tensione e rigidità del nastro | Resistenza a trazione, allungamento e modulo, ad esempio ASTM D882 ove applicabile | Direzione MD/TD, spessore, geometria del provino, distanza tra le ganasce o uso di estensimetro, velocità, condizionamento |
| Impatto improvviso | Prova di caduta del dardo, ad esempio ASTM D1709 ove applicabile | Metodo, preparazione del provino, spessore, condizionamento, definizione del guasto |
| Propagazione da intaglio o da bordo | Metodo Elmendorf o altro metodo di strappo appropriato | Direzione MD/TD, geometria dell'intaglio, metodo, spessore, condizionamento |
| Contatto con prodotto tagliente | Metodo di perforazione o impatto con sonda concordato per la struttura | Geometria della sonda, velocità, supporto, lato testato, criterio di guasto |
| Uso su pallet o in stiro | Stiro, forza di trattenimento, mantenimento del carico o prova di contenimento, Pre-stiro, attrezzatura di applicazione, geometria del carico, tempo, temperatura, Imballaggio finito | Prova di caduta, vibrazione, compressione, tenuta o altra prova a livello di imballaggio |
| Massa dell'imballaggio, riempimento, sigillature, condizionamento, sequenza, criterio di accettazione | L'ASTM D882 copre le proprietà di trazione di pellicole e fogli plastici sottili, ma i risultati dipendono comunque dalla preparazione del provino, dalla direzione, dallo spessore, dalla misurazione della deformazione, dalla velocità e dal condizionamento. La norma indica come misurare; non stabilisce il valore target corretto per un imballaggio non specificato. | Confrontare i risultati solo in condizioni corrispondenti |
Solo quando.
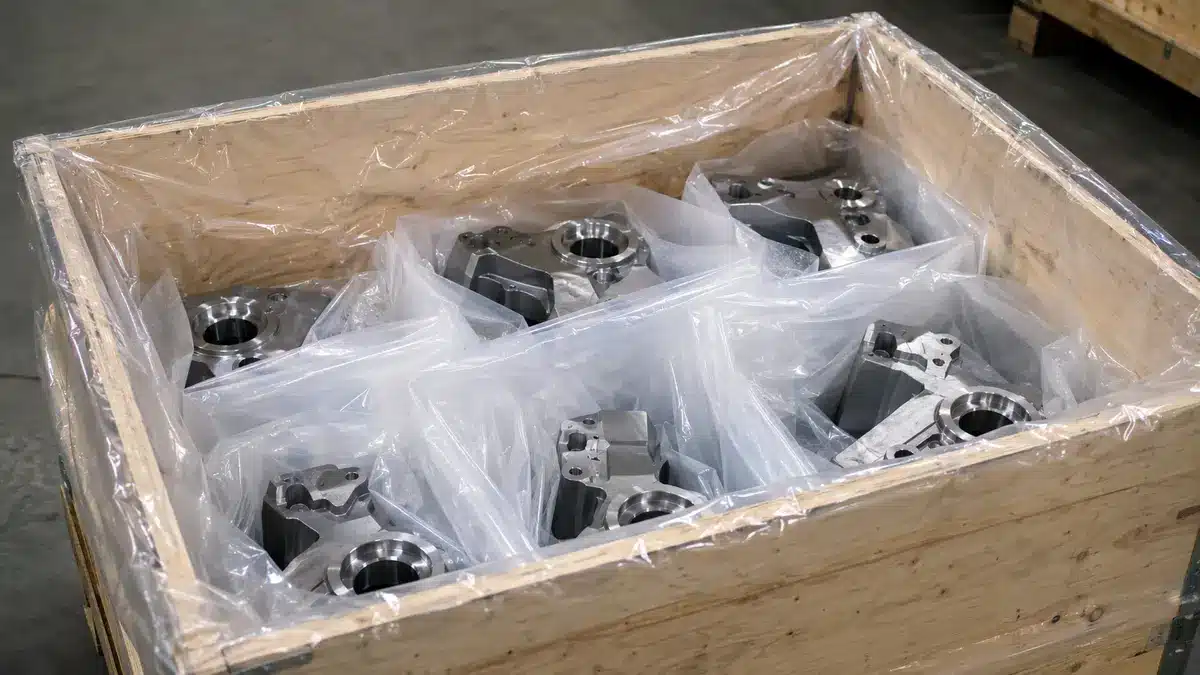
Illustrazione concettuale di un'applicazione di rivestimento industriale in cui i rischi di perforazione e strappo devono essere verificati.
Confrontare **supplier data** Utilizzare prove di laboratorio per selezionare e controllare il materiale, quindi confermare l'imballaggio finito in condizioni realistiche di riempimento, movimentazione, stoccaggio e distribuzione. Un risultato sulle proprietà della pellicola non dimostra automaticamente le prestazioni dell'imballaggio.
Importante: Standard 5: Specificare il comportamento di sigillatura e termico.
Per un nastro sigillante o uno strato di sigillatura, definire un intervallo di sigillatura praticabile piuttosto che un singolo valore di resistenza della sigillatura. Il comportamento rilevante dipende dalle due superfici da sigillare, dal design delle ganasce, dalla temperatura, dalla pressione, dal tempo di permanenza, dalla velocità di linea, dal raffreddamento, dalla contaminazione e dal carico applicato all'imballaggio prima che la sigillatura si sviluppi completamente.
Definire la finestra di sigillatura
Identificare l'esatta coppia di sigillatura, includendo quali strati vengono a contatto e se la sigillatura è PE-PE, PE-altro polimero o PE-superficie rivestita. finestra di processo Impostare l'intervallo macchina previsto per temperatura, pressione, tempo di permanenza, velocità e raffreddamento.
Creare sigillature in tale intervallo utilizzando attrezzature rappresentative o impostazioni di laboratorio.
Utilizzare una sequenza controllata:
- Misurare e registrare la modalità di guasto utilizzando un metodo concordato come ASTM F88/F88M ove applicabile.
- Valutare l'adesione a caldo quando l'imballaggio sollecita la sigillatura prima che si sia raffreddata.
- Ripetere con contaminazione realistica, residui di prodotto, pieghe o storia termica quando queste sono condizioni di processo credibili.
- L'ASTM F88/F88M misura la forza necessaria per separare una striscia sigillata e identifica come il provino si guasta. I risultati sono influenzati dalla configurazione del provino e dalla deformazione del materiale. Riportare la tecnica, la larghezza, la velocità di trazione, il condizionamento, le impostazioni di sigillatura, la base di picco o media e la modalità di guasto, piuttosto che citare un valore isolato. della saldatura a freddo Verificare l'intero imballaggio, non solo una striscia sigillata.
- Una striscia resistente può coesistere con perdite canalizzate, grinze, contaminazione, angoli deboli o pellicola danneggiata. Dopo aver definito la finestra di laboratorio, far funzionare la linea di confezionamento target con rotoli rappresentativi della produzione. Mettere alla prova l'avvio, la velocità normale, la velocità massima pianificata, le fermate, i riavvii e la variazione ambientale prevista.
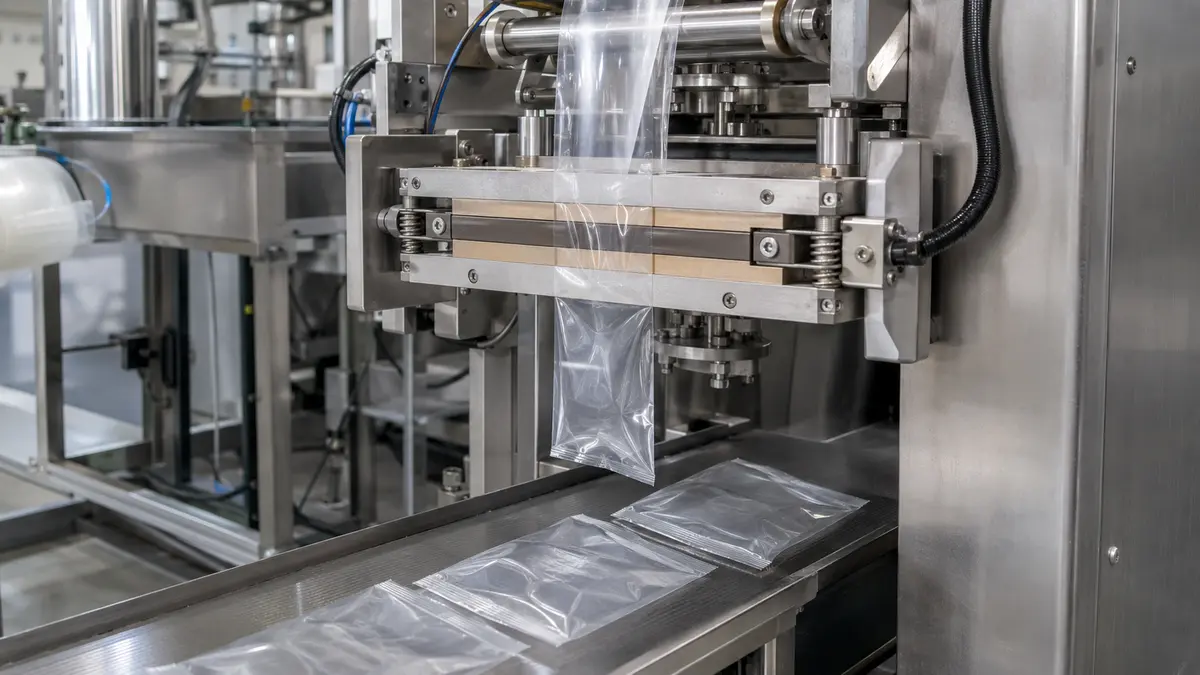
- Illustrazione concettuale della sigillatura termica di pellicola in PE su una linea di confezionamento; impostazioni e prestazioni richiedono prove reali.
Ispezionare le sigillature ed eseguire le prove di integrità dell'imballaggio appropriate al formato e al prodotto. Registrare se il guasto avviene all'interno della sigillatura, al bordo della sigillatura, attraverso la pellicola o altrove nell'imballaggio. Anche l'esposizione termica al di fuori della sigillatura è rilevante: uso in congelatore, riempimento a caldo, tunnel di calore, stoccaggio vicino ad attrezzature calde o sterilizzazione possono modificare il comportamento della pellicola e della sigillatura e devono essere validati separatamente.
"Sigillatura a bassa temperatura", "ampia finestra di sigillatura" e "forte adesione a caldo" richiedono materiali definiti, impostazioni delle attrezzature, metodi di prova e limiti di accettazione. Non sono trasferibili da una scheda tecnica di resina a ogni pellicola finita.
Standard 6: Controllare le proprietà superficiali, ottiche e di conversione.
Inspect seals and perform the package-integrity tests appropriate to the format and product. Record whether failure occurs within the seal, at the seal edge, through the film, or elsewhere in the package. Thermal exposure outside sealing also matters: freezer use, hot fill, heat tunnels, storage near warm equipment, or sterilization can change film and seal behavior and must be validated separately.
Importante: “Low-temperature seal,” “wide seal window,” and “strong hot tack” require defined materials, equipment settings, test methods, and acceptance limits. They are not transferable from a resin brochure to every finished film.
Standard 6: Control Surface, Optical, and Converting Properties
The film surfaces interact with metal guides, belts, forming collars, ink, adhesive, product, and other film layers. Their behavior can drift with additive bloom, storage time, temperature, treatment decay, contamination, and processing. Surface and optical requirements therefore need a time point, test method, and intended interface.
Abbinare COF, Bloccaggio e Trattamento al Processo
| Proprietà | Cosa definire | Perché è importante |
|---|---|---|
| COF statico e cinetico | Coppia di superfici, identità interno/esterno, metodo, condizionamento, età dopo la produzione e temperatura di prova | Influenza lo svolgimento, l'orientamento, l'impilamento, l'alimentazione e la movimentazione degli imballi |
| Bloccaggio | Superfici a contatto, pressione, tempo, temperatura e criterio di separazione | Filtra l'adesione indesiderata in rotoli o sacchetti impilati |
| Trattamento superficiale | Lato trattato, metodo, valore target e minimo al tempo concordato, metodo di prova, stoccaggio e politica di ritrattamento | Supporta la bagnabilità e l'adesione per inchiostri, rivestimenti e adesivi per laminazione |
| Pulizia | Limiti per particelle, gel, granelli, odori, residui e movimentazione | Protegge stampa, sigillatura, aspetto e prodotti sensibili |
La ASTM D1894 misura il COF statico e cinetico in condizioni specificate. Avverte inoltre che l'età della superficie e la migrazione superficiale tempo-dipendente degli additivi scivolanti possono influenzare i risultati. Per questo motivo, identificare quando viene misurato il COF e testare l'esatta coppia di superfici utilizzata in linea. Un “COF ideale” universale non esiste.
L'approvazione per stampa e laminazione deve includere l'inchiostro, il primer, il rivestimento o l'adesivo effettivi e le relative istruzioni del fornitore. Una lettura dell'energia superficiale può supportare il controllo di processo, ma da sola non dimostra la resistenza del legame, la resistenza allo sfregamento dell'inchiostro, la polimerizzazione o le prestazioni a lungo termine della laminazione.
Definire i Criteri di Aspetto con Metodi di Prova
Chiarezza, velatura, lucentezza, colore, opacità e struttura superficiale possono essere rilevanti per l'ispezione del prodotto, la stampa in controstampa, la lettura del codice a barre o la presentazione del marchio. Utilizzare metodi applicabili come ASTM D1003 per la velatura e la trasmittanza luminosa o ASTM D2457 per la lucentezza speculare, registrando spessore, condizione del campione, geometria dello strumento e superficie testata.
Aggiungere limiti per difetti visivi dove l'aspetto è critico. Definire l'area di ispezione, l'illuminazione, la distanza di visione, il tipo di difetto, la soglia dimensionale, la frequenza e il conteggio accettabile. Questo è più ripetibile di termini come “chiarezza premium” o “film pulito”.”
Standard 7: Verificare i Requisiti di Barriera, Normativi e di Fine Vita
Le dichiarazioni relative a barriera, contatto alimentare e riciclabilità rispondono a domande diverse. Non dovrebbero essere raggruppate in una vaga affermazione che un film sia “sicuro, protettivo e sostenibile”. Ciascuna richiede un uso target, un metodo, un mercato e una traccia documentale.
Condizionare le Dichiarazioni di Barriera
Il PE spesso funge da strato di controllo dell'umidità o di sigillatura, ma le prestazioni di barriera variano con resina, spessore, orientamento, additivi, strati, rivestimenti, temperatura, umidità e l'imballo completo. Se la durata di conservazione dipende dalla protezione dal vapore acqueo o dall'ossigeno, iniziare dalla sensibilità del prodotto e da una variazione accettabile nel tempo, quindi stabilire il requisito a livello di imballo.
| Requisito | Etichetta della famiglia polimerica | Condizioni critiche |
|---|---|---|
| WVTR | Rapporto di prova utilizzando un metodo concordato come ASTM F1249 dove applicabile | Temperatura, umidità relativa o differenza di pressione del vapore, spessore, lato di prova, area, unità |
| OTR | Rapporto di prova utilizzando un metodo concordato per la trasmissione dell'ossigeno | Temperatura, umidità, concentrazione di ossigeno, spessore, lato di prova, area, unità |
| Protezione dalla luce o dagli aromi | Metodo adatto al prodotto e alla struttura completa | Lunghezza d'onda o composto, esposizione, formato dell'imballo, limite di accettazione |
| Durata di conservazione | Protocollo e dati per l'imballo finito e il prodotto | Riempimento, spazio di testa, sigillature, distribuzione e stoccaggio, programma di campionamento, criterio di fallimento |
La ASTM F1249 nota che acquirente e venditore dovrebbero concordare su campionamento, standardizzazione, condizioni e del riciclatore o del programma. Avverte inoltre di non assumere relazioni semplici tra WVTR, spessore e differenza di pressione del vapore per ogni materiale. Riportare le condizioni con ogni risultato ed evitare la frase non qualificata “alta barriera.”
Collegare Conformità e Dichiarazioni di Riciclabilità al Mercato Target
Per il contatto alimentare negli Stati Uniti, il 21 CFR 177.1520 copre specifici polimeri olefinici soggetti a disposizioni, specifiche e condizioni d'uso dichiarate. Non rende ogni film in PE “approvato FDA”. Additivi, coloranti, rivestimenti, adesivi, contenuto riciclato, componenti multistrato, tipo di alimento, temperatura e durata del contatto possono modificare l'evidenza applicabile.
Nell'Unione Europea, il Regolamento (UE) n. 10/2011 controlla i materiali plastici a contatto con alimenti attraverso regole di composizione, restrizioni, limiti di migrazione, condizioni di prova e documentazione della catena di fornitura. Richiedere una dichiarazione e una motivazione di migrazione di supporto o dati di prova che corrispondano all'esatta struttura finita e all'uso previsto.
Il design per il riciclo deve essere valutato rispetto alle linee guida e alle infrastrutture attuali del mercato target. Valutare l'imballo completo—inclusi altri polimeri, inchiostri, pigmenti, rivestimenti, barriere, adesivi, cerniere, valvole, etichette e residui—rispetto al flusso di riciclo del PE target. La compatibilità tecnica non dimostra che ogni località raccolga, selezioni e ricicli l'imballo.
Importante: Non utilizzare dichiarazioni incondizionate come “food grade”, “approvato FDA”, “conforme UE” o “100% riciclabile” senza un supporto specifico per prodotto, struttura, uso, mercato e documentazione.
Standard 8: Approvare Campioni, Evidenze del Fornitore e Controllo delle Modifiche
Lo standard finale converte le sette aree tecniche in un processo controllato di acquisto e qualità. Un preventivo dovrebbe identificare la stessa struttura, unità, metodi, condizioni e formato di consegna per ogni fornitore. Altrimenti, un prezzo basso o un valore di proprietà attraente potrebbe rappresentare un film diverso.
Costruire una RFQ Comparabile e un Piano di Approvazione
La RFQ dovrebbe indicare:
- Prodotto, funzione dell'imballo, stato di contatto, attrezzatura, intervallo di velocità, ambiente, percorso di distribuzione e mercato target.
- Famiglia di film, restrizioni sul grado, sequenza degli strati, spessore totale e per strato, additivi, colore, trattamento e interfacce di stampa o laminazione.
- Larghezza, base di lunghezza o massa, nucleo, diametro e massa massimi del rotolo, direzione di avvolgimento, regole per le giunzioni, protezione del rotolo e criteri di difetto.
- Metodi di prova meccanici, di sigillatura, termici, superficiali, ottici, di barriera e di imballo con unità, condizioni, campionamento e limiti di accettazione.
- Documenti richiesti per contatto alimentare, chimici, riciclo, qualità, origine o cliente, ciascuno collegato al proprio ambito e validità.
- Quantità di prova, processo di riferimento approvato, regole di modifica, volume previsto, metodo di imballaggio e dati richiesti con ogni lotto.
Utilizzare un'approvazione a fasi: revisione documentale, screening di laboratorio, prova di conversione, imballaggio-Laminato stampato termostabile, prova dell'imballo riempito e qualificazione produttiva controllata. Conservare il film approvato e i campioni di imballo in condizioni adeguate, insieme alle impostazioni e ai risultati che hanno determinato la decisione.
Bloccare la Tracciabilità e la Notifica di Modifica
Definire gli identificatori che collegano un rotolo consegnato ai record di produzione: codice prodotto o grado, lotto o partita, linea e data dove appropriato, numero di rotolo, dimensioni, stato di ispezione e campi del certificato di analisi. Concordare il campionamento del lotto, la gestione della non conformità, il contenimento, l'indagine, la sostituzione e le aspettative di conservazione dei record.
La notifica di modifica deve coprire il grado di resina o la miscela del fornitore o il rapporto degli strati, gli additivi, il pigmento, l'orientamento, la linea di estrusione o il principale.
Un certificato del sistema di gestione può supportare.
Risorse Correlate di Bestypack
- Film BOPP per laminazione termica
- Guida al Film per Laminazione: Cosa Devi Sapere
- Differenze: Film BOPP vs Film BOPET vs Film BOPA
- Shrink Wrap vs. Stretch Wrap: Qual è la differenza?
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German