
BOPP, BOPET, e BOPA sono tutti film orientati biassialmente, ma non sono intercambiabili. BOPP è polipropilene orientato, BOPET è polietilene tereftalato orientato, e BOPA è poliammide orientata, spesso chiamata nylon orientato. I diversi polimeri di base conferiscono a ciascuna famiglia un diverso equilibrio di resistenza all'umidità, barriera ai gas, rigidità, tenacità, risposta termica, densità, comportamento superficiale e opzioni di conversione.
Per un acquirente di imballaggi, la risposta breve più sicura è: selezionare BOPP quando sono importanti la resistenza all'umidità, la trasparenza, la resa e un'ampia gamma di finiture di imballaggio; selezionare BOPET quando sono importanti la rigidità, stabilità dimensionale, la registrazione di stampa o la conversione esposta al calore; e selezionare BOPA quando la resistenza alla perforazione, la tenacità, la flessione, l'imballaggio sottovuoto o i contenuti con bordi taglienti rappresentano il rischio principale. Quindi testare il grado esatto e il laminato completo. Rivestimenti, metallizzazione, strati sigillanti, spessore, umidità, bilanciamento dell'orientamento e l'imballaggio finito possono modificare il risultato.
Confronto rapido: BOPP vs BOPET vs BOPA
Per il contesto del contatto alimentare negli Stati Uniti, consultare l'eCFR. sui polimeri dell'eCFR prima di approvare una dichiarazione relativa al film finito.
Per il contesto Contesto: rivedere le disposizioni eCFR relative ai polimeri prima di approvare una richiesta di film finito.
La tabella seguente è a.
| Asse decisionale | La pellicola BOPP | Il film BOPET | Film BOPA |
|---|---|---|---|
| Polimero di base | Polipropilene (PP) | Polietilene Tereftalato (PET) | Poliammide (PA/nylon)) |
| Sensazione tipica e ruolo strutturale | Leggero, trasparente, relativamente rigido e spesso utilizzato come strato esterno, etichetta, sovraimballo o nastro speciale | Rigido, resistente, dimensionalmente stabile nastro strutturale e di stampa | Nastro strutturale tenace, flessibile, resistente alla perforazione web |
| Tendenza legata all'umidità | Spesso il punto di partenza più forte per la resistenza al vapore acqueo tra i tre | Utile ma comunemente meno resistente all'umidità rispetto ai gradi comparabili di imballaggio in BOPP | L'assorbimento di umidità può modificare dimensioni, meccanica e barriera; i dati specifici delle condizioni sono essenziali |
| Tendenza all'ossigeno/aromi | Il film semplice di solito necessita di un altro strato, rivestimento o metallizzazione per obiettivi impegnativi | Spesso un punto di partenza più forte rispetto al BOPP semplice, ma non un film universale ad alta barriera | Può fornire una barriera utile all'ossigeno e agli aromi, specialmente in condizioni controllate di secchezza; l'umidità è importante |
| Tendenza termica e dimensionale | Margine termico/dimensionale inferiore rispetto al tipico BOPET; il grado e il processo controllano comunque | Spesso scelto per stampa, laminazione, metallizzazione o lavorazione esposta al calore | I gradi speciali possono servire imballaggi termici impegnativi, ma gli effetti dell'umidità e del laminato completo devono essere validati |
| Tenacità e perforazione | Prestazioni meccaniche utili ma di solito non la prima scelta per carichi di perforazione severi | Robusto e rigido ma può essere meno tollerante del BOPA sotto stress da bordi taglienti o flessione ripetuta | Primo candidato comune quando tenacità, perforazione, flessione o aspirazione sottovuoto sono critiche |
Nessuna pellicola è ottimale in isolamento. La pellicola corretta dipende dalla modalità di cedimento.
Limite decisionale: Confrontare i film solo quando sono noti spessore, trattamento, metodo di prova, direzione, temperatura, umidità relativa, storia del campione, unità e stato del laminato. Un nome di famiglia non controlla queste variabili.
Perché l'Orientamento Biassiale Non Rende Questi Film Equivalenti
L'orientamento biassiale stira un nastro polimerico nella direzione macchina (MD) e nella direzione trasversale (TD) in condizioni termiche controllate. Il processo riorganizza le catene molecolari e può migliorare o riequilibrare rigidità, comportamento a trazione, trasparenza, risposta dimensionale e barriera. Il profilo finale dipende dai rapporti di stiro, temperature, termofissaggio, rilassamento, additivi, progettazione dello strato e dal polimero stesso.
L'orientamento quindi modifica il materiale, ma non cancella le differenze chimiche tra polipropilene, poliestere e poliammide. Due film con “BOP” nel nome possono ancora rispondere diversamente a vapore acqueo, ossigeno, calore, impatto, solventi, adesivi e umidità.
Polimero di Base e Orientamento Sono Variabili Separate
Il BOPP inizia con polipropilene a.
Il percorso di orientamento modifica quindi ciascun polimero di base. Un film biassiale bilanciato può comportarsi diversamente da un grado orientato sequenzialmente, simultaneamente, a telaio, tubolare, rivestito o coestruso. I dati MD e TD dovrebbero sempre essere etichettati; un valore medio può nascondere la direzione in cui un imballaggio si guasta.
Grado, Spessore, Rivestimenti e Laminazione Modificano il Risultato
I film commerciali sono prodotti ingegnerizzati, non fogli di polimero puro. Il BOPP può includere pelli termosaldabili, cavitazione, pigmenti bianchi, superfici opache, pacchetti antistatici o metallizzazione. Il BOPET può essere trattato chimicamente, stabilizzato termicamente, metallizzabile, rivestito, bianco, opaco, termoretraibile o progettato per chiusure speciali e ruoli industriali. Il BOPA può essere bilanciato per stampa, sottovuoto, autoclave o altre applicazioni impegnative di laminazione.
Lo spessore influisce su rigidità, resa, propagazione della lacerazione, perforazione, manipolazione e velocità di trasmissione misurate. Rivestimenti e metallizzazione possono modificare la barriera a gas, aromi, umidità o luce. Adesivi, inchiostri, primer, sigillanti e condizioni di polimerizzazione alterano il laminato. Una proprietà riportata per un nastro base semplice non può essere trasferita automaticamente a un film rivestito o convertito.
Film BOPP: Punti di Forza, Limiti e Ruoli Tipici
Il BOPP è un film di polipropilene orientato biassialmente. Nell'imballaggio, è apprezzato per la sua bassa densità, aspetto ottico, resistenza all'umidità, ampia base di conversione e disponibilità in costruzioni trasparenti, bianche, perlate, opache, metallizzate, per etichette, nastri e termosaldabili.
Motivi tipici per inserire il BOPP in una shortlist includono:
- buona visibilità del prodotto e lucentezza nei gradi trasparenti;
- utile resistenza alla trasmissione del vapore acqueo per prodotti secchi o sensibili all'umidità;
- elevata resa superficiale per una data massa, poiché il PP è meno denso del PET o del PA;
- un'ampia gamma di finiture superficiali, pelli saldabili, rivestimenti e versioni metallizzate;
- uso consolidato in snack, confetteria, prodotti da forno, etichette, nastri, sovraimballi e laminati ricchi di PP;
- rigidità e lavorabilità adatte a molte operazioni di confezionamento ed etichettatura ad alta velocità.
I limiti sono altrettanto importanti: importante. Il BOPP semplice non è automaticamente un film barriera all'ossigeno, agli aromi o alla luce. L'energia superficiale deve solitamente essere aumentata e mantenuta per la stampa, il rivestimento o la laminazione. Un grado omopolimero trasparente potrebbe non sigillarsi da solo, e anche un grado saldabile necessita di conferma per quanto riguarda il lato di saldatura, il partner, la finestra temperatura-pressione-tempo, l'adesione a caldo e la tolleranza alla contaminazione. Il ritiro termico e il comportamento dimensionale possono limitare i processi di stampa, rivestimento o confezionamento ad alta temperatura rispetto al BOPET progettato per scopi specifici.
Scegliere un grado di BOPP in base al ruolo: web esterno per stampa, etichetta, monoweb, web barriera rivestito, web metallizzato o strato saldabile. Non dare per scontato che un film per etichette, un film per nastri, un film per snack e un film speciale per retort siano intercambiabili solo perché condividono il nome BOPP.
Film BOPET: Punti di forza, Limiti e Ruoli Tipici
Il BOPET è un film di polietilene tereftalato orientato biassialmente, comunemente chiamato film di poliestere. Viene spesso scelto come web esterno o strutturale resistente, rigido e dimensionalmente stabile. Questo profilo supporta stampa, metallizzazione, rivestimento, laminazione e processi di precisione in cui il calore o la tensione del nastro potrebbero deformare un substrato meno stabile.
Motivi tipici per inserire il BOPET in una shortlist includono:
- elevata rigidità e prestazioni a trazione per web strutturali sottili;
- buona stabilità dimensionale per stampa, registrazione, rivestimento, metallizzazione e laminazione;
- un utile punto di partenza per la barriera all'ossigeno e agli aromi rispetto a molti film poliolefinici semplici;
- buona trasparenza e aspetto superficiale nei gradi trasparenti per imballaggio;
- compatibilità con metallizzazione e rivestimenti funzionali per barriere più elevate o superfici speciali;
- utilizzo in laminati stampati, strutture per caffè e alimenti per animali domestici, coperchi, buste, etichette e film tecnici.
Il BOPET ha comunque i suoi confini. Un grado trasparente semplice non è necessariamente un imballaggio completo ad alta barriera. Il WVTR può essere meno favorevole rispetto al BOPP per alcuni spessori e condizioni, e la barriera può variare con rivestimenti, flessione, qualità della metallizzazione e umidità. Il BOPET standard normalmente non fornisce la funzione sigillante attesa da PE, CPP o da uno strato di saldatura speciale. Può richiedere un rivestimento o un web interno separato.
“Anche ”resistente al calore" necessita di un metodo. La variazione dimensionale, il ritiro, la ritenzione della trazione, l'esposizione alle ganasce di saldatura, l'esposizione al forno, il riempimento a caldo, la sterilizzazione e il retort sono test diversi. Un grado di BOPET termostabilizzato utilizzato come web esterno non può dimostrare che l'adesivo, il sigillante, l'inchiostro o la busta finita sopravvivano allo stesso processo.
Film BOPA: Punti di forza, Limiti e Ruoli Tipici
Il BOPA è un film di poliammide orientato biassialmente, chiamato anche nylon orientato biassialmente o BON. Viene spesso inserito in shortlist quando l'imballaggio deve tollerare bordi taglienti, tiro sottovuoto, flessione, urti, movimentazione a freddo o abusi distributivi che potrebbero perforare o incrinare un web meno cedevole.
Motivi tipici per inserire il BOPA in una shortlist includono:
- forte resistenza alla perforazione, agli urti e alla flessione per prodotti impegnativi;
- tenacità e allungamento che possono aiutare un laminato a conformarsi attorno a contenuti irregolari;
- utile barriera all'ossigeno e agli aromi in condizioni opportunamente definite;
- idoneità come strato strutturale in confezioni sottovuoto, confezioni per alimenti surgelati, imballaggi per carne e formaggio, strutture per prodotti liquidi o con bordi taglienti;
- disponibilità in gradi progettati per stampa, laminazione, orientamento bilanciato, retort o altre funzioni specialistiche.
Il confine principale del BOPA è l'umidità. La poliammide assorbe acqua dall'ambiente, e il condizionamento può modificare modulo, resistenza, dimensioni e prestazioni di barriera ai gas.Un risultato di laboratorio a secco non può essere applicato automaticamente a una sala di riempimento umida, a una confezione refrigerata, a un processo in acqua calda o a un lungo periodo di stoccaggio. Le schede tecniche dovrebbero indicare il precondizionamento, la temperatura di prova, l'umidità relativa, lo spessore del campione e se il test è stato eseguito prima o dopo la conversione.. Il BOPA è generalmente utilizzato come strato strutturale o barriera piuttosto che come superficie di saldatura finale. Viene spesso laminato a PE, CPP o un altro sigillante appropriato per il prodotto e il processo. "Nylon" inoltre non significa "grado per retort". L'idoneità al retort appartiene all'esatto BOPA, adesivo, inchiostro, sigillante, busta, prodotto, ciclo di processo, raffreddamento e movimentazione post-processo.
Avvertenza sul BOPA:.
Chiedere se i valori sono stati misurati su film secco, condizionato o in equilibrio di umidità. Se la risposta manca, il confronto è incompleto. Differenze Affiancate che Contano nell'Imballaggio.
Il confronto più utile mantiene tutti e tre i film sugli stessi assi decisionali. Separa inoltre le tendenze del film di base dalle proprietà che derivano da un rivestimento, una metallizzazione o un laminato.
Barriera all'Ossigeno, all'Umidità, agli Aromi e alla Luce.
Il BOPP è spesso il primo candidato per prodotti secchi sensibili all'umidità perché molti gradi per imballaggio forniscono una utile resistenza al vapore acqueo. La sua barriera all'ossigeno e agli aromi su film semplice può essere insufficiente per alimenti sensibili, quindi vengono comunemente valutati rivestimenti, metallizzazioni o altri strati del laminato.
Il BOPET può fornire un punto di partenza per la barriera all'ossigeno e agli aromi su film semplice più forte del BOPP, mentre la sua posizione sulla barriera all'umidità dipende dal grado, dallo spessore e dalle condizioni. Il BOPA può offrire una utile barriera all'ossigeno e agli aromi ma è fortemente influenzato dall'umidità assorbita e dall'umidità di prova. Né "barriera" né "barriera al nylon" sono un risultato di shelf-life.
La metallizzazione può aggiungere protezione dalla luce e migliorare la barriera misurata ai gas o al vapore per tutte e tre le famiglie, ma contano densità ottica, fori, adesione del metallo, flessione, rivestimento, posizione dello strato e storia di conversione. Misurare il web o il laminato esatto dopo gli stress che rappresentano la produzione e la distribuzione.“PET afferma che.
il tasso di trasmissione dell'ossigeno.
L'ASTM D3985-24 stabilisce che richiede similmente condizioni WVTR concordate e avverte che le semplici relazioni spessore-pressione di vapore non sempre si applicano. è un fattore determinante importante della protezione dell'imballaggio, ma non l'unico fattore determinante, e che acquirente e venditore dovrebbero concordare su campionamento, standardizzazione, condizioni di prova e criteri di accettazione. L'ASTM F1249-25 richiede analogamente condizioni WVTR concordate e avverte che le semplici relazioni tra spessore e pressione di vapore non sempre si applicano.
Queste tendenze non sostituiscono la selezione dei test.
, modulo, allungamento, innesco dello strappo, propagazione dello strappo, perforazione, urto, flessione e caduta della confezione sono diverse modalità di rottura. Un film rigido può ancora essere vulnerabile a un intaglio specifico; un film tenace può ancora cedere a una saldatura o a un legame del laminato.
nota che i risultati di trazione variano con lo spessore del campione, la preparazione, la velocità di prova, i morsetti, la misurazione dell'estensione e le dimensioni. Per i confronti tra film, riportare MD e TD separatamente, utilizzare campioni e metodi comparabili ed evitare di utilizzare la resistenza a trazione come sostituto per i test di perforazione o abuso della confezione. Resistenza alla trazione, Calore, Stabilità Dimensionale e Saldatura.
L'ASTM D882-26 osserva che i risultati della prova di trazione variano con lo spessore del provino, la preparazione, la velocità di prova, le morse, la misurazione dell'estensione e le dimensioni. Per i confronti tra pellicole, riportare separatamente MD e TD, utilizzare provini e metodi comparabili ed evitare di utilizzare la resistenza alla trazione come sostituto delle prove di perforazione o di abuso dell'imballaggio.
Nessuno dei tre nomi di famiglia di materiali dimostra la saldabilità a caldo. Il BOPP è ampiamente disponibile con pelli o rivestimenti saldabili, mentre il BOPET e il BOPA standard spesso si affidano a un sigillante separato in PE, CPP, rivestito o coestruso. Il confronto significativo include il partner di saldatura, la temperatura dell'interfaccia, la pressione, il tempo di permanenza, il design della ganascia, la velocità della linea, la contaminazione, l'adesione a caldo, la resistenza a freddo.
Riempimento a caldo, pastorizzazione, sterilizzazione in acqua bollente, retort, uso in forno ed esposizione a microonde non sono intercambiabili. Validare la confezione effettivamente riempita per il profilo tempo-temperatura-pressione e la sequenza di raffreddamento previsti.
Trasparenza, Stampa, Rivestimento e Laminazione della saldatura a freddo, e la modalità di rottura.
I gradi trasparenti di tutte e tre le famiglie possono fornire una buona visibilità, ma trasparenza, opacità, lucentezza, colore, gel, graffi e difetti superficiali rimangono specifici del grado e dello spessore. Il BOPP è ben consolidato per applicazioni di imballaggio ed etichettatura ad alta lucentezza; il BOPET è apprezzato come piattaforma stabile per stampa e rivestimento; il BOPA può fornire una utile superficie polare ma richiede comunque un sistema di inchiostro, trattamento, primer o adesivo approvato.
Le letture del trattamento superficiale sono dati di screening, non garanzie di adesione. Specificare quale lato è trattato, il livello minimo in conversione, l'età massima del film, le condizioni di stoccaggio, l'identità di inchiostro o adesivo, il peso del rivestimento, la polimerizzazione, i limiti residui ove pertinenti e la resistenza del legame dopo invecchiamento o processo termico. Gli additivi scivolanti e antiblocco possono migrare e modificare sia il COF che l'adesione.
Densità, Resa, Costo e Disponibilità.
La minore densità del BOPP spesso fornisce una maggiore area di film per unità di massa allo stesso spessore, il che può favorire la resa. Il BOPET e il BOPA sono più densi, ma uno strato più rigido o tenace può soddisfare il compito dell'imballaggio con uno spessore diverso. Confrontare il prezzo per chilogrammo senza confrontare spessore, area, scarto,.
, strati barriera, fasi adesive e costo del guasto può portare alla struttura sbagliata.
Anche la disponibilità è importante. I gradi standard di BOPP e BOPET possono essere ampiamente disponibili a magazzino, mentre un BOPA specifico, un grado per retort, pelabile, ad alta barriera o trattato speciale può richiedere tempi di consegna o minimi diversi. Queste sono condizioni del fornitore e del mercato, non proprietà permanenti del materiale. Chiedere il formato di fornitura corrente, la larghezza, la gamma di spessori, il lato di trattamento, l'ambito della certificazione, il controllo delle modifiche e il piano di contingenza., la velocità di linea, Come Scegliere BOPP, BOPET o BOPA in Base all'Applicazione.
Iniziare con il guasto dell'imballaggio che deve essere prevenuto: assorbimento di umidità, ossidazione, perdita di aromi, esposizione alla luce, perforazione, flessione, rottura della saldatura, distorsione termica, scarsa registrazione, delaminazione o un'incompatibilità a fine vita. Quindi assegnare a ciascuno strato un compito.
How to Choose BOPP, BOPET, or BOPA by Application
Start with the package failure that must be prevented: moisture pickup, oxidation, aroma loss, light exposure, puncture, flex cracking, seal failure, heat distortion, poor registration, delamination, or an end-of-life incompatibility. Then assign each layer a job.
Snack secchi, confetteria, etichette e sovraimballaggio
Il BOPP è spesso la prima scelta per snack secchi, confetteria, sovraimballaggio di prodotti da forno, etichette e presentazioni trasparenti al dettaglio, grazie alla resistenza all'umidità, alla trasparenza, alla bassa densità, alla rigidità, alle finiture e alla disponibilità di versioni termosaldabili o metallizzate. L'imballaggio potrebbe comunque necessitare di uno strato barriera contro ossigeno, aromi o luce, a seconda del prodotto e dell'obiettivo di shelf-life.
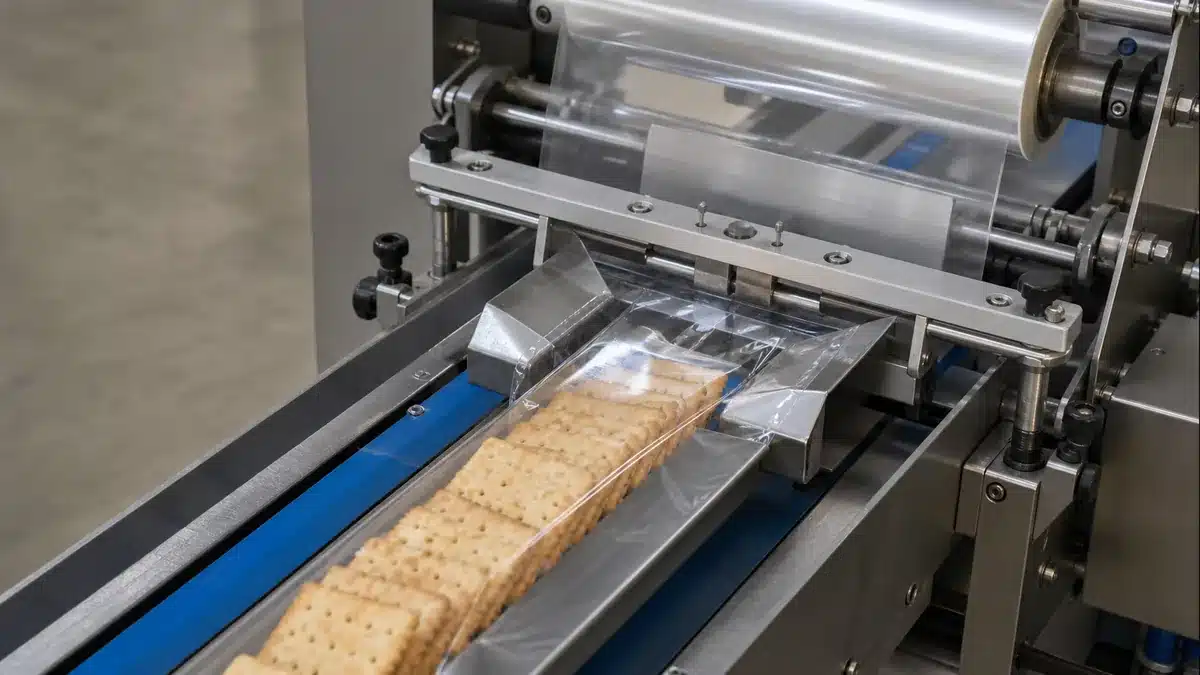
Il BOPET può essere preferito come strato esterno stampato o metallizzato quando la stabilità dimensionale, l'esposizione al calore o una specifica struttura barriera determinano il progetto. Il BOPA è meno probabile venga scelto esclusivamente per un semplice sovraimballaggio di prodotti secchi, ma può entrare nel laminato se i rischi di foratura o abuso lo giustificano.
Laminati stampati e trasformazione con esposizione al calore
Il BOPET è un comune strato esterno di partenza per laminati stampati in inversione, poiché la sua rigidità e stabilità dimensionale supportano la registrazione, l'applicazione di adesivo, la polimerizzazione, il taglio e la produzione di buste. Una struttura BOPET/PE o BOPET/CPP è un esempio generale di separazione dei ruoli: il poliestere supporta la stampa e la struttura; lo strato interno fornisce la saldatura.
Il BOPP può fungere da strato esterno stampato in molte strutture per snack, confetteria e ricche di PP, specialmente dove la resa, la resistenza all'umidità o un percorso progettuale orientato al PP sono importanti. Il BOPA può fungere da resistente strato strutturale intermedio o esterno in imballaggi che richiedono resistenza all'abuso. L'esatto inchiostro, adesivo, ritenzione di solventi, polimerizzazione, COF, arricciamento e sigillante rimangono specifici per l'imballaggio.
Prodotti sottovuoto, surgelati e con bordi taglienti
Il BOPA è spesso il primo candidato come film strutturale per carne con osso, formaggio, alimenti surgelati, confezioni sottovuoto, confezioni per liquidi o prodotti con spigoli duri, poiché foratura, flessione, impatto e manipolazione a freddo possono determinare il cedimento. È generalmente abbinato a un sigillante e possibilmente a un altro strato barriera o strutturale.
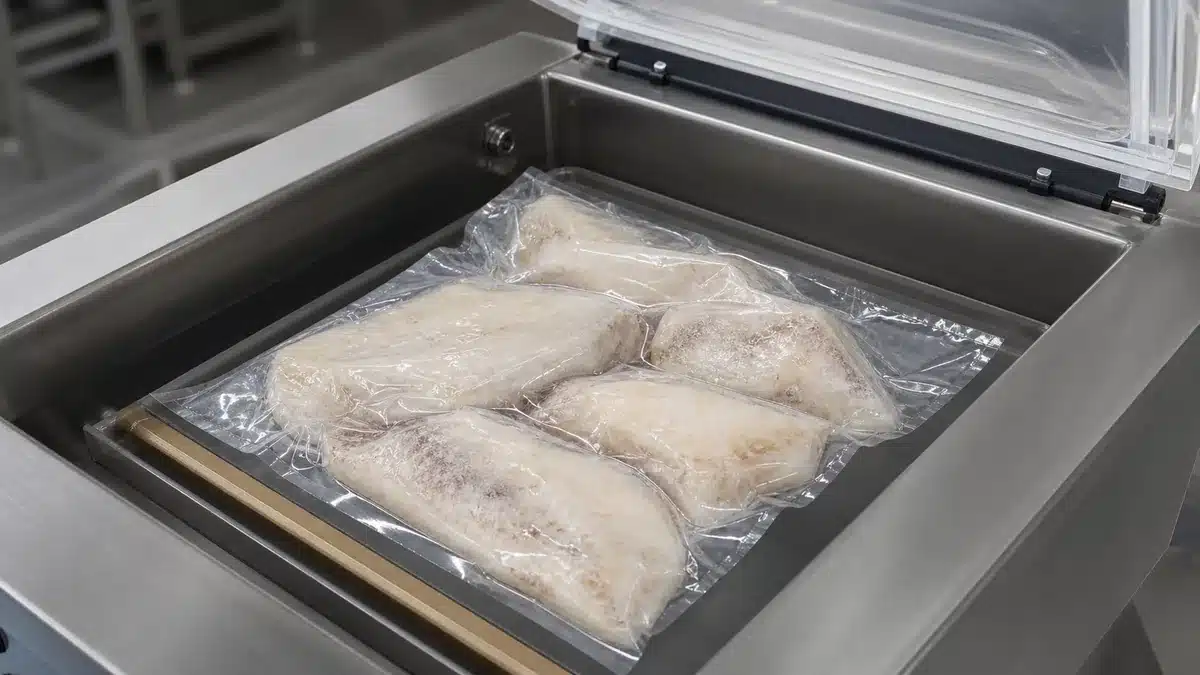
Il BOPET può contribuire con rigidità, stampa e stabilità dimensionale, mentre il BOPP può contribuire con resistenza all'umidità o una superficie speciale. La scelta finale dipende dal fatto che l'imballaggio debba adattarsi al prodotto, resistere a bordi taglienti, rimanere trasparente dopo il congelamento, superare una caduta, mantenere la barriera dopo la flessione o tollerare un processo termico.
Scegliere il Ruolo dello Strato, Non Solo il Nome del Film
Molti imballaggi di successo utilizzano più di un materiale perché i requisiti sono in conflitto. Uno strato esterno stampato rigido e uno strato intermedio resistente possono essere abbinati a un sigillante a bassa temperatura. Uno strato metallizzato può trasportare la barriera mentre un altro strato protegge il metallo. Una struttura ricca di PP può utilizzare materiali speciali.
| Funzione dell'imballaggio | Primo candidato probabile | Possibile strato complementare | Ciò che ancora controlla l'approvazione |
|---|---|---|---|
| Snack secco sensibile all'umidità | BOPP | Rivestimento, metallizzazione o strato sigillante | Studio della shelf-life del prodotto, tenuta delle saldature, obiettivo luce/ossigeno, prova su linea, Laminato stampato termostabile |
| PE, CPP, rivestimento, foglio di alluminio o strato barriera | BOPET | Registrazione, adesione, polimerizzazione, esposizione al calore, prestazioni di barriera e saldatura | Prodotto sottovuoto o con bordi taglienti |
| Strato sigillante in PE/CPP e strato opzionale per stampa/barriera | BOPA | Foratura, flessione, condizionamento a freddo, trazione sottovuoto, saldature e distribuzione | Imballaggio opaco ad alta barriera |
| Grado metallizzato o rivestito della famiglia adatta | Strati protettivi e sigillanti | Test OTR/WVTR/luce dopo flessione e trasformazione | Obiettivo progettuale ricco di PP |
| BOPP speciale e/o CPP | Componenti compatibili a base di PP | Linea guida attuale per la progettazione al riciclo e percorso effettivo di raccolta/ritrattamento | Come Confrontare Schede Tecniche, Campioni e Prove su Linea |
La selezione è affidabile solo quanto il metodo di confronto. Una scheda tecnica fornisce informazioni di screening; una specifica concordata controlla l'acquisto; una prova su linea dimostra la convertibilità; e una validazione dell'imballaggio finito affronta l'uso finale.
Rendere Confrontabili i Dati delle Proprietà.
Creare un foglio di confronto che preservi ogni condizione. Includere almeno:
grado esatto, struttura dello strato, rivestimento o metallizzazione, spessore nominale e tolleranza;
- metodo di prova ed edizione, preparazione del campione, direzione, condizionamento, temperatura, umidità relativa, lato di prova e unità;
- valore tipico rispetto al limite garantito, frequenza di campionamento e regola di accettazione;
- campi ottici, meccanici, superficiali, di attrito, bloccaggio, ritiro, barriera e termici rilevanti per l'imballaggio;
- età del film, condizioni di stoccaggio, lato trattato e trattamento minimo in fase di trasformazione;
- documenti specifici del mercato per contatto alimentare o altri usi regolamentati per il grado esatto e le condizioni previste;
- impegni di controllo delle modifiche e tracciabilità.;
- Non classificare i film utilizzando dati tipici di un fornitore e limiti di specifica di un altro. Non confrontare OTR o WVTR a diversa umidità o temperatura. Non confrontare MD di un film con TD di un altro. Quando un metodo è assente, richiederlo prima di trarre una conclusione.
Validare Stampa, Laminazione, Saldatura e Lavorabilità in Macchina.
Far passare rotoli rappresentativi attraverso la sequenza prevista di stampa, rivestimento, metallizzazione, laminazione, polimerizzazione, taglio, produzione di buste e riempimento. Registrare tensione, temperatura, velocità, lato superficie, età del trattamento, inchiostro, adesivo, grammatura del rivestimento, polimerizzazione, geometria del rotolo, COF, carica statica e condizioni ambientali.
Mappare la finestra operativa piuttosto che dimostrare un'unica impostazione favorevole. Per la saldatura, variare temperatura, pressione, tempo di contatto e contaminazione come appropriato, quindi riportare adesione a caldo, resistenza a freddo, modalità di cedimento, comportamento di perdite o scoppio e prestazioni dopo invecchiamento, congelamento, pastorizzazione, retort o distribuzione. Per i laminati, valutare l'adesione e l'aspetto agli intervalli di polimerizzazione e invecchiamento richiesti.
Verificare il Contatto Alimentare e la Sostenibilità a Livello di Struttura Finale.
La revisione del contatto alimentare si applica alle sostanze esatte, all'articolo, al tipo di alimento, al tempo di contatto e alla temperatura. La FDA
La revisione del contatto alimentare si applica alle sostanze esatte, all'articolo, al tipo di alimento, al tempo di contatto e alla temperatura. La classificazione FDA dei Tipi di Alimenti e delle Condizioni d'Uso per le Sostanze a Contatto con gli Alimenti distingue alimenti acquosi, acidi, grassi, alcolici, da forno e secchi, e differenzia gli usi sterilizzati, a riempimento caldo, a temperatura ambiente, refrigerati, congelati, irradiati e ad alta temperatura. Una dichiarazione per una pellicola e una condizione non può essere estesa automaticamente a un altro laminato o processo.
Quale Film è Migliore per l'Imballaggio Alimentare?.
Domande Frequenti
Nessuna famiglia di film è la migliore per ogni alimento. Il BOPPP spesso apre la shortlist per prodotti secchi sensibili all'umidità e imballaggi trasparenti ad alta resa. Il BOPET spesso apre la shortlist per laminati stampati stabili o trasformazione con esposizione al calore. Il BOPA spesso apre la shortlist per confezioni sottovuoto, surgelate, flessibili o che richiedono resistenza alla foratura. La sensibilità dell'alimento, la shelf-life, il formato dell'imballaggio, il sigillante, il processo, la distribuzione e le condizioni normative determinano la struttura.
Il BOPP, il BOPET o il BOPA Possono Essere Termosaldati da Soli?.
Dipende dal grado e dalla superficie. Il BOPP è ampiamente disponibile con pelli o rivestimenti termosaldabili; il BOPET e il BOPA standard utilizzano comunemente uno strato sigillante separato, sebbene esistano versioni sigillabili speciali. Richiedere una matrice di saldatura per il film esatto, il partner, la temperatura, la pressione, il tempo di contatto, la contaminazione e la velocità di linea.
Il BOPP, il BOPET e il BOPA Possono Sostituirsi a Vicenda?.
Non come sostituzioni dirette. Un cambiamento può alterare rigidità, tensione, registrazione, ritiro, barriera, risposta all'umidità, foratura, COF, stampa, polimerizzazione dell'adesivo, saldatura, geometria della busta, shelf-life e valutazione del riciclo. Rivalutare le evidenze a monte e a valle interessate ogni volta che la famiglia di film, il grado, lo spessore o la superficie cambiano.
Uno di Questi Film è Più Riciclabile?.
La risposta dipende dall'imballaggio completo e dal sistema di destinazione. Una struttura ricca di PP può allinearsi con un flusso di riciclo del PP in un mercato, mentre un laminato contenente PET o PA può affrontare diversi percorsi di cernita e ritrattamento. Nessun nome di famiglia di film prova la raccolta, la compatibilità o un mercato finale. Applicare la linea guida locale attuale all'imballaggio finale.
Utilizzare la Famiglia di Film come Shortlist, Non come Specifica.
Use the Film Family as a Shortlist, Not a Specification
BOPP, BOPET e BOPA risolvono ciascuno diversi problemi di imballaggio. Il BOPP contribuisce spesso alla resistenza all'umidità, all'aspetto ottico, alla resa e a formati versatili. Il BOPET contribuisce spesso alla rigidità, alla stabilità dimensionale, alle prestazioni di stampa e rivestimento e alla capacità di conversione esposta al calore. Il BOPA contribuisce spesso alla tenacità, la resistenza alla perforazione,, alle prestazioni di flessione e alla robustezza per imballaggi sottovuoto o congelati.
Prima dell'approvazione, definire:
- il prodotto esatto, il formato dell'imballaggio, il ruolo dello strato e i rischi di guasto;
- il grado, lo spessore, il rivestimento, la metallizzazione, il trattamento e i dettagli di avvolgimento;
- metodi di prova comparabili, direzioni, condizionamento, temperatura, umidità, unità e limiti;
- le prove di stampa, laminazione, sigillatura, riempimento, termiche, di distribuzione e di durata di conservazione;
- le evidenze di conformità per il contatto alimentare e altre normative per il mercato e l'uso previsti;
- la base dell'imballaggio completo per qualsiasi dichiarazione di riciclo o sostenibilità;
- il campione approvato, i campi del certificato e i requisiti di controllo delle modifiche.
Tale processo trasforma un confronto generico tra BOPP, BOPET e BOPA in una decisione di imballaggio difendibile, senza trattare le tendenze tipiche delle famiglie di film come garanzie di prodotto.
Risorse Correlate di Bestypack
- Produttore e Fornitore di Film BOPP
- Guida al film BOPP: Applicazioni, Vantaggi, Caratteristiche
- Tipi di film per imballaggi flessibili: una guida completa
- La Guida Definitiva: Film BOPA
- Film BOPA – Film in nylon
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German