
PET Il film combina un utile equilibrio tra rigidità, stabilità dimensionale, qualità ottica e resistenza ai processi. Queste caratteristiche ne fanno un substrato comune in imballaggi flessibili misti, etichette, isolamento elettrico, grafica e laminati industriali. Tuttavia, il “film in PET” è una famiglia di materiali, non una specifica completa. Orientamento, grado, spessore, trattamento, rivestimento, metallizzazione e gli altri strati di una struttura possono tutti modificarne le prestazioni. Questa guida spiega dove il film in PET aggiunge valore, dove presenta limiti e cosa un acquirente dovrebbe verificare prima di approvare un film o una costruzione finita.
Cos'è il Film in PET?
Per il contesto del contatto alimentare negli Stati Uniti, consultare l'eCFR. sui polimeri dell'eCFR prima di approvare una dichiarazione relativa al film finito.
Per il contesto Contesto: rivedere le disposizioni eCFR relative ai polimeri prima di approvare una richiesta di film finito.
PET, Film in Poliestere e BOPET
Il PET è polietilene tereftalato orientato, un poliestere termoplastico. Il termine può descrivere resina, lastra rigida, imballaggi stampati, fibre o film, quindi il formato deve essere sempre specificato. Nei mercati dei film, “film in poliestere” indica comunemente il film in PET.
BOPET significa orientato biassialmente il film in PET. Viene stirato nella direzione macchina (MD) e nella direzione trasversale (TD) durante la produzione. Molti film tecnici e per imballaggi in PET sono BOPET, ma film in PET e BOPET non dovrebbero essere considerati sinonimi perfetti: una costruzione in PET amorfa, colata, rivestita, termosaldabile o altrimenti specializzata può avere una storia produttiva e un profilo prestazionale diversi.
Perché l'Orientamento Biassiale è Importante
Lo stiramento di un film in due direzioni riorganizza la sua struttura polimerica. In un processo BOPET ben controllato, l'orientamento contribuisce a rigidità, comportamento a trazione, controllo dimensionale e uniformità ottica. Anche l'equilibrio tra MD e TD è importante; i risultati misurati in una direzione non possono essere automaticamente attribuiti all'altra.
L'orientamento non crea un insieme universale di proprietà. La progettazione della resina, i rapporti di stiramento, il termofissaggio, gli additivi, lo spessore e i successivi trattamenti influenzano tutti il film finito. Gli acquirenti dovrebbero pertanto considerare il BOPET come una categoria.
Varianti Comuni del Film in PET
I film commerciali in PET sono progettati per diverse funzioni. Le categorie comuni includono gradi trasparenti, bianchi, opachi, satinati, trattati, rivestiti, termosaldabili, metallizzati, a basso ritiro e per isolamento elettrico. Alcuni sono progettati come supporti esterni stampabili; altri agiscono come substrati per coperchi, distaccanti, portanti, ottici o isolanti.
Queste etichette descrivono una funzione prevista, non una costruzione completa. Ad esempio, il PET termosaldabile può utilizzare una superficie di saldatura coestrusa o rivestita, mentre il PET metallizzato aggiunge uno strato metallico molto sottile. Il lato da.
Proprietà Chiave del Film in PET
Comportamento Meccanico e Dimensionale
Il film in PET è comunemente scelto quando un nastro necessita di rigidità e stabilità dimensionale. Queste caratteristiche possono supportare il trasporto del nastro, la registrazione di stampa, il taglio, la laminazione e la manipolazione di substrati sottili. Resistenza alla trazione, allungamento, modulo, comportamento a lacerazione, comportamento a perforazione e ritiro sono proprietà separate, tuttavia; un forte risultato a trazione non prova la resistenza a ogni modalità di danno.
Per lastre plastiche sottili, i dati a trazione possono essere generati secondo ASTM D882 o ISO 527-3. Un rapporto utile identifica il grado del film, lo spessore nominale e misurato, la direzione del provino, il condizionamento, la velocità di prova, le unità e la versione del metodo. I risultati provenienti da metodi diversi o direzioni MD/TD non dovrebbero essere direttamente confrontati senza una correlazione giustificata.
Comportamento Ottico e Superficiale
I gradi di PET trasparente possono fornire elevata trasparenza, velatura controllata e lucentezza, mentre i gradi bianchi, opachi o caricati producono deliberatamente aspetto diverso. ASTM D1003 è comunemente utilizzato per velatura e trasmittanza luminosa, ma il metodo di prova, la condizione del campione, lo spessore e surface treatment rimangono parte del risultato.
Il comportamento superficiale è ugualmente importante importante nella trasformazione. Il trattamento o il primer possono migliorare la bagnabilità e l'adesione per inchiostri, adesivi o rivestimenti. Le scelte di scorrimento e antiblocco influenzano l'avvolgimento e la movimentazione in macchina. ASTM D1894 copre i coefficienti di attrito statico e cinetico, tuttavia il COF può variare con le facce testate, la velocità, la temperatura, l'invecchiamento superficiale e la migrazione degli additivi. Un singolo valore non può garantire il comportamento su una linea specifica.
Comportamento Termico e Chimico
Il film in PET è apprezzato per mantenere le dimensioni attraverso condizioni di processo che deformerebbero alcuni film più morbidi. Questo può aiutare durante la stampa, l'essiccazione, la laminazione, il contatto con le ganasce di saldatura o applicazioni selezionate ad alta temperatura. L'intervallo di temperatura utilizzabile è comunque dipendente dal grado e dal tempo. La storia del termofissaggio, il carico, il tempo di permanenza, l'obiettivo di ritiro, i rivestimenti, gli adesivi e gli strati adiacenti influenzano tutti la finestra di processo.
Il PET resiste anche a molti oli, grassi e sostanze chimiche, ma “resistente agli agenti chimici” non è un'affermazione illimitata. La compatibilità deve essere verificata rispetto alla sostanza effettiva, alla concentrazione, alla temperatura, al tempo di contatto, allo stress e all'ambiente di pulizia. Un risultato del film base non convalida automaticamente una struttura stampata, rivestita o laminata.
Comportamento Barriera ed Elettrico
Il PET non rivestito può contribuire a una barriera contro l'ossigeno e gli aromi, mentre la sua barriera al vapore acqueo potrebbe non essere la scelta migliore rispetto ad alcuni film poliolefinici. Il tasso di trasmissione dell'ossigeno (OTR) effettivo e il tasso di trasmissione del vapore acqueo (WVTR) dipendono dal grado, dallo spessore, dalla temperatura, dall'umidità relativa, dalla faccia di prova e dalla costruzione. Rivestimenti, metallizzazioni e laminazioni possono modificare sostanzialmente questi tassi.
ASTM D3985 e ASTM F1249 sono esempi di metodi utilizzati per OTR e WVTR. Un rapporto comparabile indica la versione del metodo, le unità, la temperatura, l'umidità, lo spessore del provino, la direzione o faccia di prova, il condizionamento e se il campione è un monofilm o un laminato completo.
Alcuni gradi di PET sono utilizzati anche come film dielettrici. L'idoneità elettrica richiede valori specifici del grado e gli standard applicabili di isolamento, tensione, temperatura, invecchiamento e sicurezza; un'affermazione generica sul PET non approva un film per un progetto elettrico.
Importante: Le descrizioni della famiglia di materiali sono utili per una selezione preliminare. Non sostituiscono una scheda tecnica specifica del grado, un rapporto di prova controllato, una prova di trasformazione o una validazione dell'imballaggio finito.
Vantaggi del Film in PET
Gestione Affidabile del Nastro e Registrazione di Stampa
La rigidità e la stabilità dimensionale possono aiutare il PET a viaggiare in modo prevedibile attraverso le apparecchiature di stampa, rivestimento, laminazione e taglio. Un nastro stabile può supportare la lunghezza di ripetizione, la registrazione colore su colore e la tensione controllata, specialmente quando il processo include calore. Una superficie liscia e un trattamento appropriato possono anche supportare grafica di alta qualità.
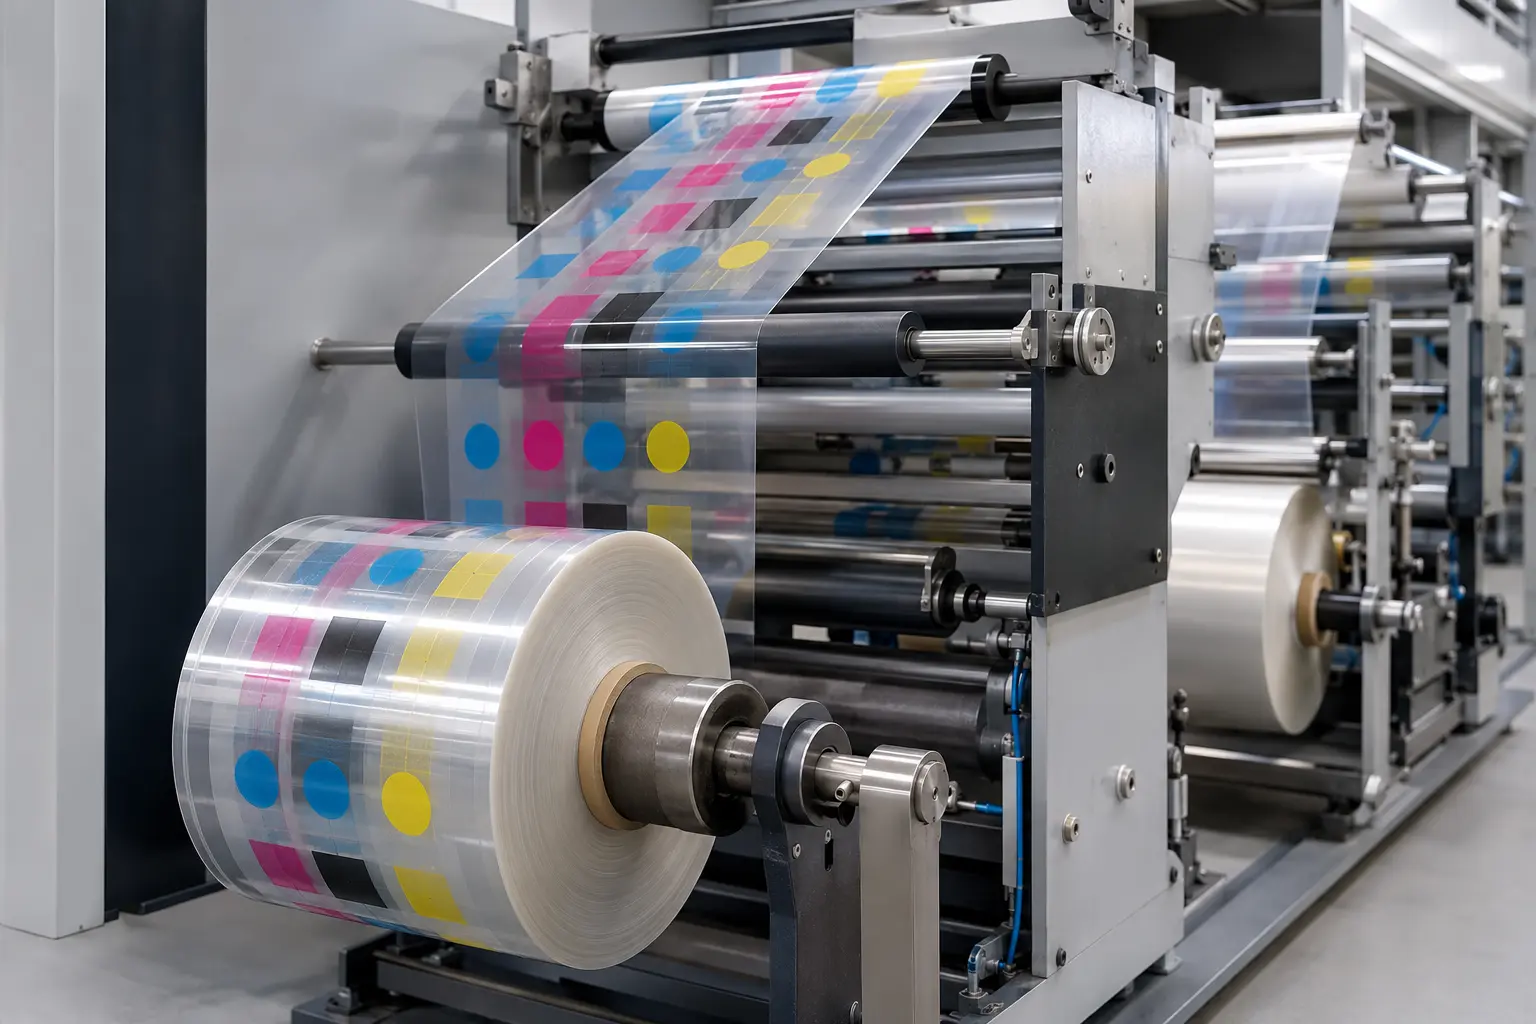
Il vantaggio pratico è una ridotta variazione di processo, non una compatibilità automatica con la linea. La formazione della bobina, la planarità, il profilo di spessore, la qualità delle giunzioni, le condizioni superficiali, il comportamento statico, il COF, la tensione di avvolgimento e le impostazioni dell'apparecchiatura devono comunque adattarsi alla linea del trasformatore.
Prestazioni Utili a Basso Spessore
Poiché il PET orientato può combinare rigidità e prestazioni a trazione, può fornire una funzione di supporto esterno o portante a uno spessore relativamente sottile. Questo può ridurre l'ingombro o creare spazio per un altro strato funzionale in un laminato.
La riduzione dello spessore è sicura solo quando la costruzione più sottile mantiene i requisiti di stampa, movimentazione, barriera, saldatura, resistenza all'abuso e integrità dell'imballaggio. L'unità economica dovrebbe essere l'imballaggio qualificato o l'area trasformata utilizzabile, non lo spessore del film da solo. Resa, densità, scarto, efficienza di linea e rischio di guasto possono modificare il costo reale.
Una Piattaforma Versatile per Strati Funzionali
Il PET fornisce un substrato stabile per primer, rivestimenti duri, rivestimenti distaccanti, rivestimenti barriera, deposizione di metallo, adesivi e altri strati funzionali. Può quindi fungere da supporto strutturale o stampabile mentre un altro strato fornisce saldabilità, protezione dall'umidità, barriera alla luce, comportamento di pelatura o prestazioni a contatto con il prodotto.
Questa versatilità è preziosa perché le funzioni possono essere assegnate deliberatamente. Crea anche un onere di verifica: ogni rivestimento, adesivo, inchiostro e film complementare modifica la costruzione che deve essere testata e valutata.
Limitazioni e Compromessi
Il PET Base Non è un Universale Sigillante
Molti gradi BOPET standard sono utilizzati come supporti esterni o di rinforzo piuttosto che come superficie sigillante. Una saldatura affidabile può richiedere un grado di PET termosaldabile, un rivestimento o uno strato sigillante laminato in PE, CPP o altro materiale.
Resistenza di sigillatura è significativo solo con le due superfici di saldatura, temperatura, pressione, tempo di permanenza, larghezza del provino, condizionamento, metodo di pelatura e modalità di rottura definiti. ASTM F88/F88M misura la resistenza della saldatura per materiali barriera flessibili, ma anche una buona saldatura di laboratorio non prova di per sé l'adesione a caldo, la tolleranza alla contaminazione, la resistenza alle perdite o le prestazioni su una linea di produzione.
Barriera e Durabilità Dipendono dalla Costruzione
Frasi non qualificate come “alta barriera”, “resistente alla perforazione” o “resistente alla lacerazione” nascondono importanti distinzioni. Il PET base, il PET rivestito, il PET metallizzato e i laminati contenenti PET possono avere comportamenti molto diversi in termini di OTR, WVTR, barriera alla luce, cricche da flessione, propagazione della lacerazione e perforazione. Difetti di metallizzazione o flessione del laminato possono anche influenzare la barriera dopo la trasformazione e la distribuzione.
L'imballaggio dovrebbe essere progettato a partire dalle modalità di guasto del prodotto. La sensibilità all'ossigeno, il guadagno o la perdita di umidità, il trasferimento di aromi, l'esposizione alla luce, i contenuti taglienti, gli eventi di caduta e lo stress della saldatura possono richiedere diversi strati e test. Nessuna singola proprietà del PET prova la durata di conservazione o l'integrità completa dell'imballaggio.
Riciclo e Conformità Sono Specifici dell'Imballaggio
Il PET è un polimero riconosciuto nei sistemi di riciclo consolidati, ma questo fatto non rende ogni film in PET o laminato contenente PET riciclabile in ogni mercato. Formato, dimensioni, accesso alla raccolta, selezione, inchiostri, rivestimenti, adesivi, metallizzazione, etichette, chiusure e altri polimeri possono influenzare la compatibilità con un flusso target. Le linee guida APR e RecyClass valutano quindi le caratteristiche dell'imballaggio e i protocolli di test, non solo il nome del polimero.
Lo stato di contatto con gli alimenti è ugualmente specifico. Il materiale completo e i suoi componenti devono essere valutati per il mercato di destinazione, il tipo di alimento, il lato a contatto, la temperatura e la durata. Il Regolamento UE n. 10/2011 e i quadri normativi FDA statunitensi per il contatto con gli alimenti non supportano un'affermazione generica di “film in PET sicuro per alimenti”.
Avvertenza: Non utilizzare il nome di una resina, il simbolo di riciclo, un certificato di gestione o una dichiarazione del fornitore come sostituto dei documenti attuali richiesti per il grado, la struttura, l'uso e il mercato specifici.
Applicazioni del film in PET
Imballaggio Flessibile
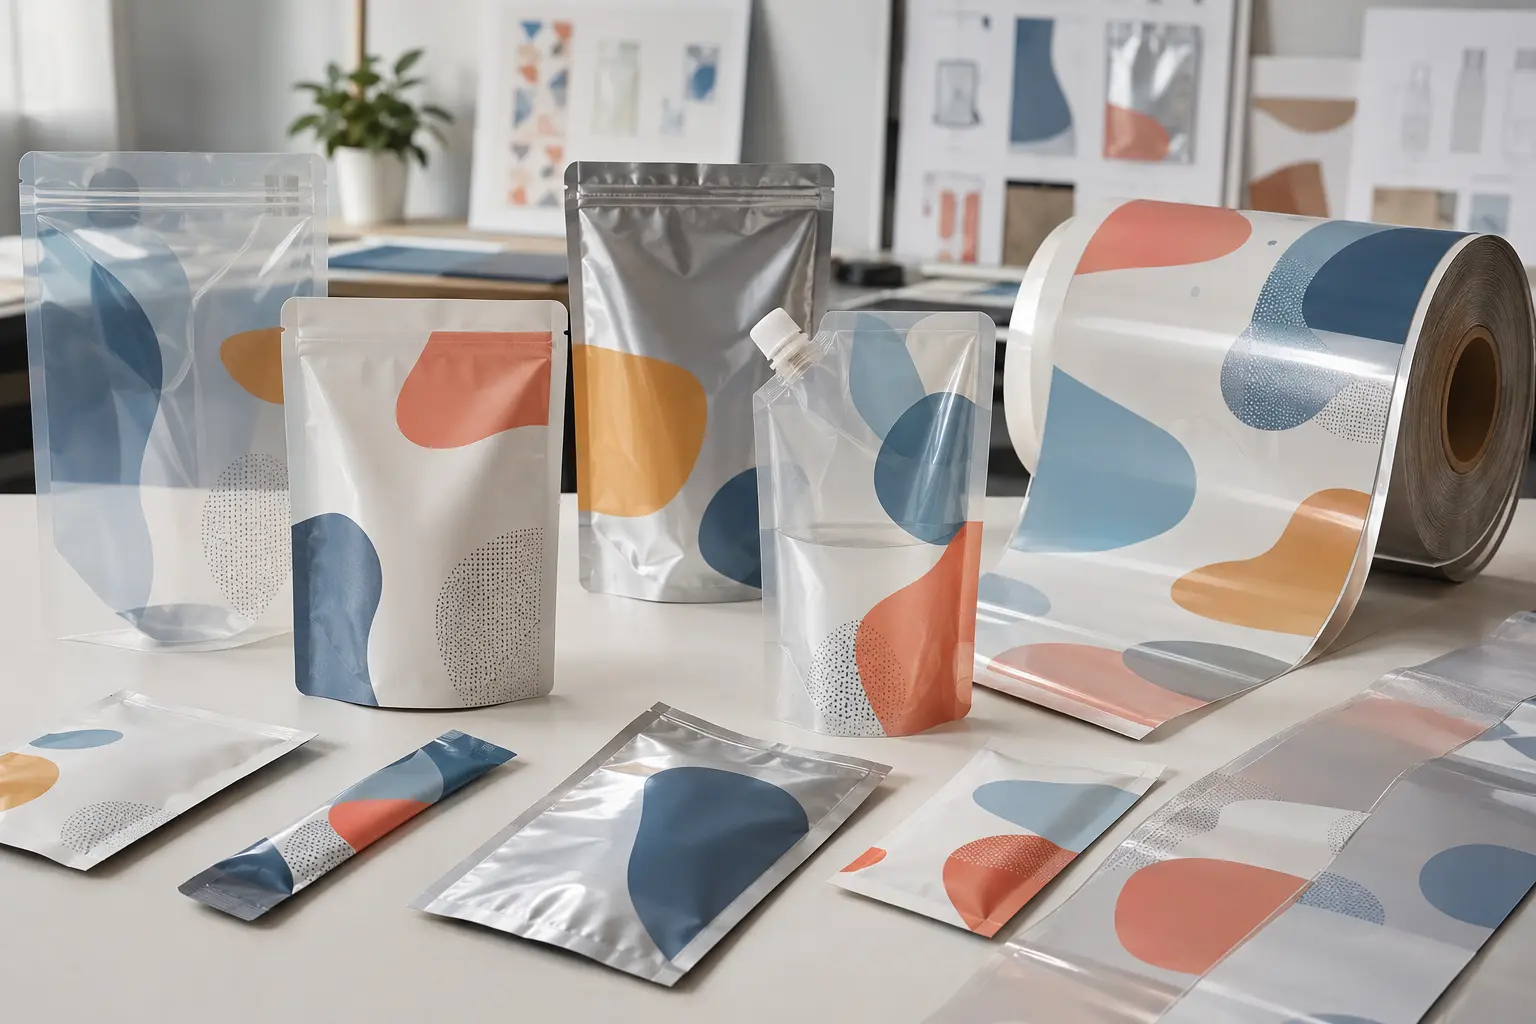
In imballaggi flessibili misti, il BOPET funge comunemente da strato esterno stampato, strato strutturale o supporto per un rivestimento barriera o uno strato metallico. Può essere presente in buste, sacchetti, coperchi, confezioni flow-wrap o rotoli quando il design richiede rigidità, grafica, resistenza al calore o un contributo alla barriera all'ossigeno.
Le funzioni di sigillante e contatto con il prodotto provengono spesso da un altro strato. La struttura approvata deve corrispondere al contenuto, al processo di riempimento e sigillatura, all'obiettivo di durata di conservazione, ai rischi di distribuzione e ai requisiti applicabili di contatto alimentare o sicurezza del prodotto.
Applicazioni per Etichette, Grafica e Rilascio
Il film in PET viene utilizzato per etichette durevoli, sovrapposizioni grafiche, componenti di interruttori a membrana, liner di rilascio e supporti per stampa o rivestimento. La sua stabilità dimensionale e la qualità superficiale possono essere utili quando sono importanti la registrazione, il taglio laser, la trasparenza o una superficie rivestita uniforme.
La selezione deve considerare la chimica di stampa o rivestimento, il lato trattato, l'adesione, la forza di rilascio, l'esposizione a graffi, l'invecchiamento all'aperto, il controllo dell'elettricità statica, la planarità e il comportamento del liner. Un grado grafico non è automaticamente un grado per imballaggio alimentare o elettrico.
Usi Elettrici ed Elettronici
Film in PET selezionati vengono utilizzati in motori, trasformatori, cavi, condensatori, circuiti flessibili, display e costruzioni di interruttori a membrana. I loro ruoli possono includere isolamento elettrico, spaziatura, supporto, protezione ottica o funzioni di supporto per la lavorazione.
Si tratta di applicazioni ingegneristiche. Lo spessore del film, le proprietà dielettriche, la classe termica, il comportamento alla fiamma, la resistenza all'idrolisi o all'invecchiamento, la pulizia, i rivestimenti e i requisiti normativi devono essere verificati in base al progetto del dispositivo. I dati del film per imballaggio non devono essere trasferiti in una specifica elettrica.
Usi Industriali e Speciali
Il PET può essere utilizzato anche in nastri, costruzioni sensibili alla pressione, laminati protettivi, componenti solari e per batterie, processi di stampaggio o trasferimento, spessori e altri usi tecnici. Il film può essere scelto per planarità, resistenza, risposta al calore, comportamento al rilascio, trasparenza o capacità di ricevere un rivestimento funzionale.
Gli usi speciali dipendono spesso più dalla superficie o dal composito che dal solo nucleo di PET. La qualificazione deve coprire il materiale convertito completo e le sollecitazioni che subirà durante la produzione e il servizio.
Come Rivestimenti e Laminazioni Modificano le Prestazioni
Trattamento Superficiale e Primer
Il trattamento corona o altri trattamenti superficiali possono aumentare l'energia superficiale, mentre i primer possono promuovere la compatibilità con inchiostri, adesivi o rivestimenti selezionati. I trattamenti possono degradarsi o contaminarsi durante lo stoccaggio e la movimentazione, pertanto il lato trattato, il metodo di prova, il requisito minimo, la data di produzione, l'imballaggio e le condizioni di stoccaggio devono essere controllati.
La bagnabilità è solo una parte dell'adesione. La chimica dell'inchiostro o dell'adesivo, la polimerizzazione, il peso del rivestimento, il solvente residuo, la pulizia superficiale e le condizioni di invecchiamento possono determinare se il legame sopravvive alla conversione e all'uso.
Rivestimenti e Metallizzazione
I rivestimenti possono aggiungere sigillabilità a caldo, rilascio, resistenza all'abrasione, comportamento antistatico, risposta ai raggi UV o una migliore barriera ai gas. La metallizzazione può aggiungere opacità, riflettività e un contributo più forte alla barriera alla luce o ai gas. I rivestimenti inorganici trasparenti possono mirare alla barriera mantenendo la visibilità.
Le prestazioni dipendono dall'identità del rivestimento, dallo spessore, dall'uniformità, dall'adesione, dai fori, dalla flessione e dalle condizioni di prova. La barriera deve essere misurata sul grado effettivamente rivestito o metallizzato e, quando pertinente, nuovamente dopo laminazione, piegatura, formatura o simulazione di distribuzione.
Laminazioni e Strati Sigillanti
La laminazione consente al PET di fornire rigidità, stampabilità o stabilità termica mentre un altro strato fornisce sigillatura, tenacità, barriera all'umidità, compatibilità chimica o contatto con il prodotto. Questa divisione delle funzioni è comune, ma il risultato è un nuovo sistema di materiali.
La scelta dell'adesivo, la polimerizzazione, la forza di adesione, i residui, la posizione di stampa, la sequenza degli strati, gli spessori totali e individuali e l'identità del sigillante sono tutti importanti. La specifica finale deve mostrare l'ordine degli strati dall'esterno all'interno e definire quale superficie viene testata. I dati dei componenti non possono essere sommati per prevedere le prestazioni del laminato finito.
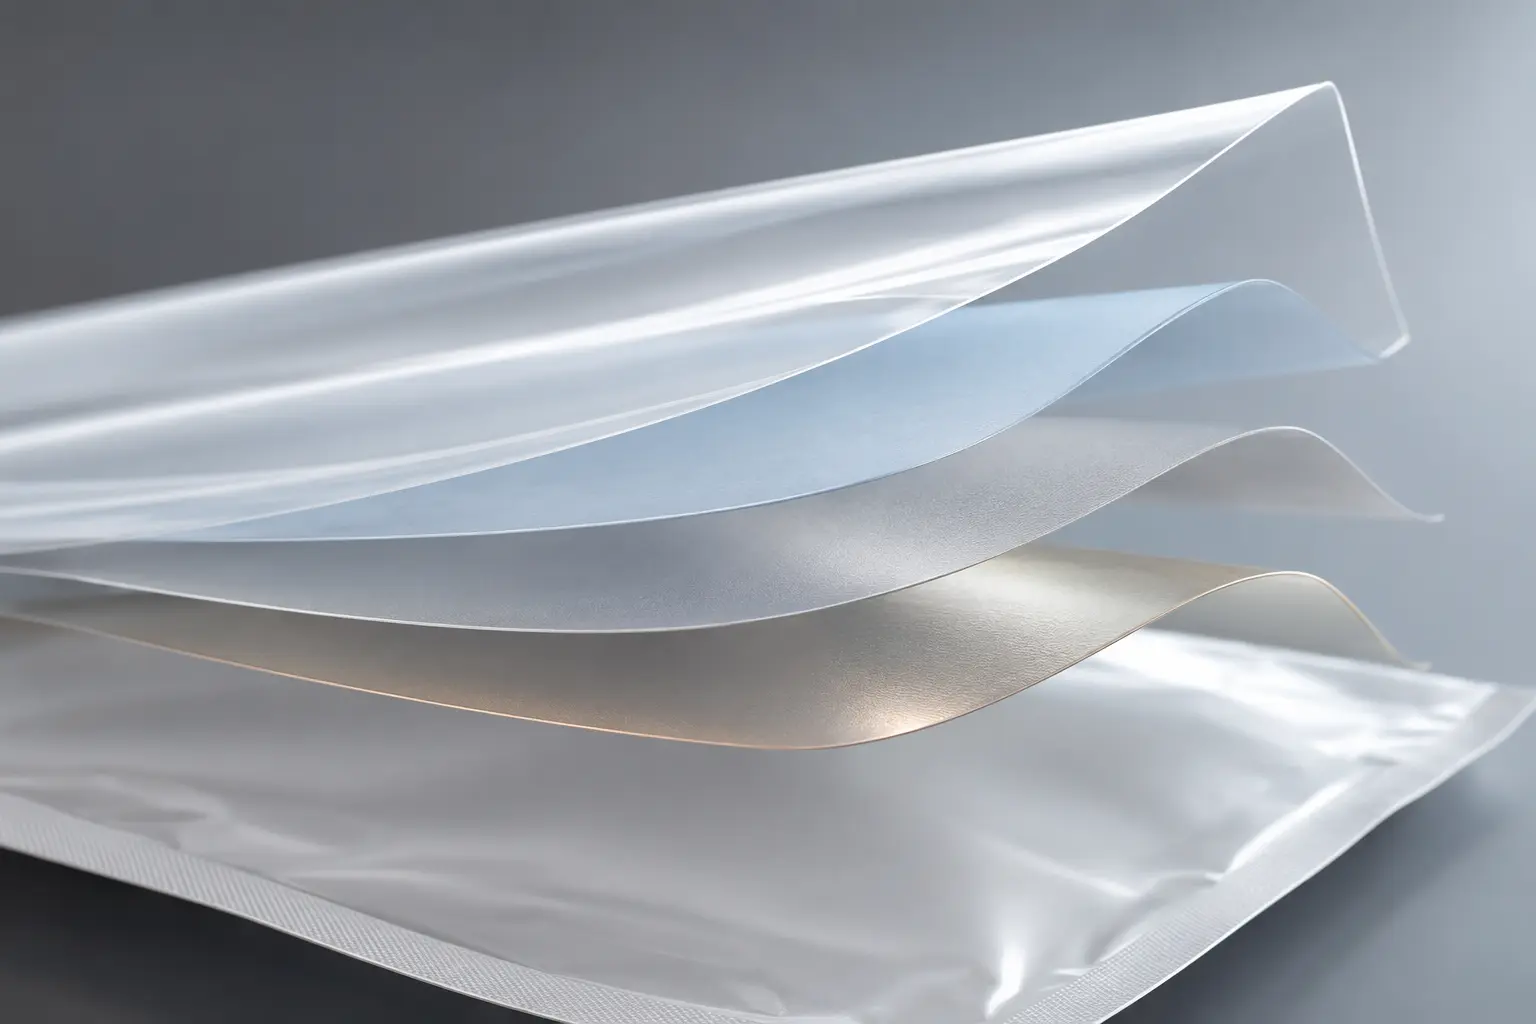
Importante: Ogni volta che il PET viene modificato o combinato, ripetere i test che governano l'uso finale. Un certificato del film di base non copre automaticamente una versione rivestita, stampata, metallizzata o laminata.
Film in PET vs Altri Film per Imballaggio
Nessuna famiglia di film è universalmente superiore. I seguenti confronti sono tendenze di screening; i gradi commerciali, lo spessore, l'orientamento, gli additivi, i rivestimenti e il design del laminato possono modificare il risultato.
| Confronto | Tendenza del PET | Tendenza dell'alternativa | Implicazione per la selezione |
|---|---|---|---|
| PET vs BOPP | Maggiore rigidità e stabilità dimensionale; utile resistenza al calore e contributo alla barriera all'ossigeno | Densità inferiore e spesso opzioni di barriera all'umidità e sigillatura native più forti | Selezionare PET per strati esterni stampati stabili; selezionare BOPP dove dominano bassa densità, barriera all'umidità o sigillabilità |
| PET vs PE e CPP | Strato strutturale o esterno più rigido; di solito necessita di una superficie di sigillatura definita | Strati sigillanti più morbidi e tenaci con ampio uso nell'imballaggio | Combinare i ruoli in un laminato o scegliere un mono-film solo dopo prove di movimentazione e sigillatura |
| PET vs BOPA | Substrato stabile e trasparente con resistenza bilanciata | Spesso selezionato quando dominano tenacità, resistenza alla flessione e prestazioni di perforazione | Testare l'imballaggio effettivo quando contenuti taglienti o flessione sono critici |
PET vs BOPP
Il PET è spesso preselezionato per stabilità dimensionale, resistenza al calore e una superficie di stampa stabile. Il BOPP può essere interessante per la sua densità inferiore, barriera all'umiditàUn risultato di laboratorio a secco non può essere applicato automaticamente a una sala di riempimento umida, a una confezione refrigerata, a un processo in acqua calda o a un lungo periodo di stoccaggio. Le schede tecniche dovrebbero indicare il precondizionamento, la temperatura di prova, l'umidità relativa, lo spessore del campione e se il test è stato eseguito prima o dopo la conversione., e gamma di gradi sigillabili. Il comportamento all'ossigeno e all'umidità deve essere confrontato utilizzando le stesse unità e condizioni, mentre il costo deve essere confrontato per imballaggio qualificato o area utilizzabile, non solo per chilogrammo.
PET vs PE e CPP
PE e CPP agiscono comunemente come strati sigillanti flessibili o a contatto con il prodotto. Il PET fornisce più spesso lo strato stampato o di supporto più rigido. Questo è il motivo per cui i concetti PET/PE e PET/CPP sono comuni, ma questi nomi sono incompleti: grado, spessore, adesivo, posizione di stampa, stato di contatto alimentare e condizioni di sigillatura richiedono ancora una definizione.
PET vs BOPA
Il BOPA, o film di poliammide orientato biassialmente, è spesso considerato per applicazioni impegnative di tenacità e perforazione. Il PET può offrire un diverso equilibrio di stabilità dimensionale, ottica e costo. La risposta all'umidità, la barriera, lo strappo, la perforazione, la flessione e il comportamento di conversione devono essere testati su strutture rappresentative piuttosto che dedotti dalle reputazioni delle famiglie di polimeri.
Come Specificare e Validare il Film in PET
Definire l'Applicazione e il Processo
Iniziare con il prodotto confezionato o la funzione tecnica, non con un polimero preferito. Registrare:
- il ruolo richiesto dello strato di PET;
- contenuti, lato di contatto, processo di riempimento, temperatura d'uso e obiettivo di durata di conservazione;
- condizioni di stampa, rivestimento, laminazione, taglio, sigillatura, formatura e velocità di linea;
- modalità di guasto meccaniche, ottiche, di barriera, elettriche e dimensionali; e
- mercati di destinazione, documenti di conformità e obiettivo di progettazione per il riciclo.
Questi input determinano se il progetto necessita di BOPET trasparente, un grado stampato trattato, PET rivestito o metallizzato, PET sigillabile a caldo, un grado elettrico o una diversa famiglia di film.
Richiedere Dati Tecnici Comparabili
Chiedere al fornitore di identificare il grado esatto, il tipo di film, lo spessore e la tolleranza, la larghezza, i dettagli di avvolgimento e anima, il lato trattato, la finitura superficiale e la durata di stoccaggio. Per ogni valore critico, richiedere il metodo di prova e la versione, le unità, la temperatura, l'umidità, il condizionamento, la direzione o la faccia del campione e la descrizione del campione.
Per un laminato, registrare la sequenza completa degli strati dall'esterno all'interno, gli spessori individuali, le identità di adesivo e rivestimento, la posizione di stampa, le condizioni di polimerizzazione e lo strato a contatto con il prodotto. I documenti di conformità per contatto alimentare, contenuto riciclato o altri devono identificare l'entità legale, il sito o l'ambito del prodotto, il mercato, l'uso previsto, la data e le limitazioni.
Eseguire Prove di Conversione e di Imballaggio
Utilizzare un'approvazione a fasi piuttosto che fare affidamento solo su una scheda tecnica:
- ispezionare le condizioni del rotolo, l'identificazione, le dimensioni e la tracciabilità del certificato;
- confermare le proprietà critiche di laboratorio utilizzando metodi concordati;
- far passare il film attraverso processi di stampa, rivestimento, laminazione, taglio, sigillatura o formatura con impostazioni rappresentative;
- valutare la struttura convertita per adesione, aspetto, barriera, sigilli, integrità e resistenza all'uso pertinente; e
- documentare le impostazioni approvate, del riciclatore o del programma, i requisiti di campionamento e di controllo delle modifiche.
Una prova dovrebbe rappresentare le attrezzature di produzione e l'imballaggio previsto. Se il grado, lo spessore, il trattamento, il rivestimento, l'adesivo, l'inchiostro, il sigillante, il sito del fornitore o la finestra di processo cambiano, rivalutare le prove interessate da tale modifica.
Domande Frequenti
Il film in PET può essere termosaldato?
Dipende. Il BOPET standard è spesso utilizzato come supporto o strato esterno, mentre la sigillatura è fornita da un rivestimento, una superficie termosaldante coestrusa o un sigillante laminato come PE o CPP. Confermare le due superfici di sigillatura, la temperatura, la pressione, il tempo di permanenza, la necessità di hot-tack, il metodo di pelatura e la finestra della linea di produzione.
Il film in PET è un materiale ad alta barriera?
Non come affermazione di categoria incondizionata. Il PET di base può contribuire alla resistenza all'ossigeno e agli aromi, ma OTR e WVTR variano in base al grado, allo spessore, all'umidità, alla temperatura e alla costruzione. La metallizzazione, i rivestimenti barriera o le laminazioni possono produrre tassi di trasmissione molto più bassi. Confrontare i risultati effettivi con lo stesso metodo, unità e condizioni.
Il film in PET è sicuro per gli alimenti?
Dipende dal film esatto e dall'uso. Resina, additivi, rivestimenti, inchiostri, adesivi, contenuto riciclato, e altri strati devono essere coperti per il mercato di destinazione, il tipo di alimento, il lato a contatto, la temperatura e la durata. Richiedere la dichiarazione corrente e la documentazione di supporto sulla migrazione o conformità richiesta per la costruzione completa.
Il film in PET può essere riciclato?
Dipende dal formato e dal sistema locale. Un articolo in PET pulito può essere tecnicamente compatibile con un flusso PET definito, ma i film flessibili e gli imballaggi multistrato possono incontrare limiti di raccolta, smistamento e riprocessamento. Valutare l'imballaggio completo secondo le linee guida locali attuali del programma di riciclo di destinazione; non dedurre la riciclabilità dal solo nome o simbolo PET.
Risorse Correlate di Bestypack
- Film in PET e PETG: Qual è la Differenza?
- Film in poliestere Soft Touch – Film PET opaco
- Film PET per torsione (Twist Film)
- Usi e vantaggi del film in PET
- BOPET
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German