
PET Le film combine un équilibre utile de rigidité, la stabilité dimensionnelle, la qualité optique et la résistance aux procédés. Ces qualités en font un substrat courant dans emballages souples mixtes, les étiquettes, l'isolation électrique, les graphiques et les stratifiés industriels. Pourtant, le “ film PET ” constitue une famille de matériaux, et non une spécification complète. L'orientation, le grade, l'épaisseur, le traitement, le revêtement, la métallisation et les autres couches d'une structure peuvent tous modifier les performances. Ce guide explique où le film PET apporte de la valeur, où il présente des limites, et ce qu'un acheteur doit vérifier avant d'approuver un film ou une construction finie.
Qu'est-ce que le film PET ?
Pour le contexte de contact alimentaire aux États-Unis, consultez l'eCFR. de l'eCFR avant d'approuver une déclaration concernant un film fini.
Pour un contexte contexte, examinez les dispositions relatives aux polymères de l'eCFR avant d'approuver une revendication relative à un film fini.
PET, film polyester et BOPET
Le PET est polyéthylène téréphtalate orienté, un polyester thermoplastique. Le terme peut désigner la résine, la feuille rigide, l'emballage moulé, les fibres ou le film, le format doit donc toujours être précisé. Sur les marchés du film, “ film polyester ” désigne généralement le film PET.
BOPET signifie orienté biaxialement le film PET. Il est étiré dans le sens machine (MD) et le sens travers (TD) lors de la fabrication. De nombreux films PET techniques et d'emballage sont des BOPET, mais le film PET et le BOPET ne doivent pas être considérés comme des synonymes parfaits : une construction PET amorphe, coulée, revêtue, thermoscellable ou autrement spécialisée peut avoir un historique de fabrication et un profil de performance différents.
Pourquoi l'orientation biaxiale est importante
L'étirage d'un film dans deux directions réorganise sa structure polymère. Dans un procédé BOPET bien contrôlé, l'orientation contribue à la rigidité, au comportement en traction, au contrôle dimensionnel et à l'uniformité optique. L'équilibre entre MD et TD est également important ; les résultats mesurés dans une direction ne peuvent pas être automatiquement attribués à l'autre.
L'orientation ne crée pas un ensemble universel de propriétés. La conception de la résine, les ratios d'étirage, le traitement thermique, les additifs, l'épaisseur et le traitement ultérieur influencent tous le film fini. Les acheteurs doivent donc utiliser BOPET comme catégorie.
Variantes courantes du film PET
Les films PET commerciaux sont conçus pour différentes fonctions. Les catégories courantes incluent les qualités transparentes, blanches, opaques, mates, traitées, revêtues, thermoscellables, métallisées, à faible retrait et pour isolation électrique. Certains sont conçus comme des nappes extérieures imprimables ; d'autres servent de substrats pour opercules, de libération, de support, optiques ou isolants.
Ces étiquettes décrivent une fonction prévue et non une construction complète. Par exemple, le PET thermoscellable peut utiliser une surface de scellage coextrudée ou revêtue, tandis que le PET métallisé ajoute une couche métallique très fine. Le côté à.
Propriétés clés du film PET
Comportement mécanique et dimensionnel
Le film PET est couramment sélectionné lorsqu'une nappe nécessite rigidité et stabilité dimensionnelle. Ces caractéristiques peuvent faciliter le transport de la nappe, le repérage d'impression, le découpage, le laminage et la manipulation de substrats minces. Résistance à la traction, L'allongement, le module, le comportement à la déchirure, à la perforation et le retrait sont des propriétés distinctes ; un résultat de traction élevé ne prouve pas la résistance à tous les modes d'endommagement.
Pour les feuilles plastiques minces, les données de traction peuvent être générées selon ASTM D882 ou ISO 527-3. Un rapport utile identifie la qualité du film, l'épaisseur nominale et mesurée, la direction de l'éprouvette, le conditionnement, la vitesse d'essai, les unités et la version de la méthode. Les résultats provenant de différentes méthodes ou directions MD/TD ne doivent pas être directement classés sans une corrélation justifiée.
Comportement optique et de surface
Les qualités de PET transparent peuvent offrir une transparence élevée, un voile contrôlé et une brillance, tandis que les qualités blanches, mates ou chargées produisent délibérément des apparences différentes. ASTM D1003 est couramment utilisé pour le voile et la transmission lumineuse, mais la méthode d'essai, l'état de l'échantillon, l'épaisseur et traitement de surface, restent partie intégrante du résultat.
Le comportement de surface est tout aussi importante important dans la transformation. Un traitement ou une primaire peut améliorer le mouillage et l'adhérence pour les encres, adhésifs ou revêtements. Les choix d'anti-glisse et d'anti-bloc affectent le bobinage et la manipulation en machine. ASTM D1894 couvre les coefficients de frottement statique et cinétique, mais le COF peut varier selon les faces testées, la vitesse, la température, le vieillissement de surface et la migration des additifs. Une seule valeur ne peut garantir le comportement sur une ligne spécifique.
Comportement thermique et chimique
Le film PET est apprécié pour le maintien de ses dimensions dans des conditions de procédé qui déformeraient certains films plus souples. Cela peut être utile lors de l'impression, du séchage, du laminage, du contact avec les mâchoires de scellage ou dans certaines applications à haute température. La plage de température utilisable dépend néanmoins de la qualité et du temps. L'historique de thermofixage, la charge, le temps de maintien, l'objectif de retrait, les revêtements, les adhésifs et les couches adjacentes influencent tous la Fenêtre de processus.
Le PET résiste également à de nombreuses huiles, graisses et produits chimiques, mais “ résistant aux produits chimiques ” n'est pas une affirmation illimitée. La compatibilité doit être vérifiée par rapport à la substance réelle, à la concentration, à la température, au temps de contact, à la contrainte et à l'environnement de nettoyage. Un résultat sur film de base ne valide pas automatiquement une structure imprimée, revêtue ou stratifiée.
Comportement barrière et électrique
Le PET non revêtu peut contribuer à une barrière à l'oxygène et aux arômes, tandis que sa barrière à la vapeur d'eau peut ne pas être le meilleur choix par rapport à certains films polyoléfiniques. Le taux de transmission d'oxygène (OTR) et le taux de transmission de vapeur d’eau (WVTR) réels dépendent de la qualité, de l'épaisseur, de la température, de l'humidité relative, de la face testée et de la construction. Les revêtements, la métallisation et les stratifications peuvent modifier ces taux de manière substantielle.
ASTM D3985 et ASTM F1249 sont des exemples de méthodes utilisées pour l'OTR et le WVTR. Un rapport comparable indique la version de la méthode, les unités, la température, l'humidité, l'épaisseur de l'éprouvette, la direction ou la face testée, le conditionnement, et si l'échantillon est un mono-film ou un stratifié complet.
Certaines qualités de PET sont également utilisées comme films diélectriques. L'adéquation électrique nécessite des valeurs spécifiques à la qualité ainsi que les normes applicables d'isolation, de tension, de température, de vieillissement et de sécurité ; une déclaration générique sur le PET n'approuve pas un film pour une conception électrique.
Important : Les descriptions de familles de matériaux sont utiles pour le criblage. Elles ne remplacent pas une fiche technique spécifique à une qualité, un rapport d'essai contrôlé, un essai de transformation ou une validation d'emballage fini.
Avantages du film PET
Manipulation fiable de la nappe et repérage d'impression
La rigidité et la stabilité dimensionnelle peuvent aider le PET à se déplacer de manière prévisible dans les équipements d'impression, de revêtement, de laminage et de refendage. Une nappe stable peut favoriser la longueur de répétition, le repérage couleur à couleur et une tension contrôlée, surtout lorsque le procédé inclut de la chaleur. Une surface lisse et un traitement approprié peuvent également soutenir des graphiques de haute qualité.
L'avantage pratique est une réduction de la variation du procédé, et non une compatibilité automatique avec la ligne. La formation de la bobine, la planéité, le profil d'épaisseur, la qualité des jonctions, l'état de surface, le comportement statique, le COF, la tension de bobinage et les réglages de l'équipement doivent encore s'adapter à la ligne du transformateur.
Performance utile à faible épaisseur
Parce que le PET orienté peut combiner rigidité et performance en traction, il peut remplir une fonction de nappe extérieure ou de support à une épaisseur relativement faible. Cela peut réduire l'encombrement ou créer de l'espace pour une autre couche fonctionnelle dans un stratifié.
La réduction d'épaisseur n'est sûre que lorsque la construction plus mince maintient les exigences d'impression, de manipulation, de barrière, de scellage, de résistance à l'abus et d'intégrité de l'emballage. L'unité économique doit être l'emballage qualifié ou la surface transformée utilisable, et non film thickness seul. Le rendement, la densité, les déchets, l'efficacité de la ligne et le risque de défaillance peuvent modifier le coût réel.
Une plateforme polyvalente pour les couches fonctionnelles
Le PET fournit un substrat stable pour les primaires, les revêtements durs, les revêtements anti-adhésifs, les revêtements barrière, le dépôt métallique, les adhésifs et autres couches fonctionnelles. Il peut donc servir de nappe structurelle ou imprimable tandis qu'une autre couche assure la scellabilité, la protection contre l'humidité, la barrière à la lumière, le comportement au pelage ou la performance de contact avec le produit.
Cette polyvalence est précieuse car les fonctions peuvent être attribuées délibérément. Elle crée également une charge de vérification : chaque revêtement, adhésif, encre et film compagnon modifie la construction qui doit être testée et évaluée.
Limites et compromis
Le PET de base n'est pas un scellant universel
De nombreuses qualités BOPET standard sont utilisées comme nappes extérieures ou de support plutôt que comme surface de scellage. Un scellage fiable peut nécessiter une qualité de PET thermoscellable, un revêtement ou une couche de scellage stratifiée en PE, CPP ou autre.
Résistance de scellage n'a de sens qu'avec les deux surfaces de scellage, la température, la pression, le temps de maintien, la largeur de l'éprouvette, le conditionnement, la méthode de pelage et le mode de défaillance définis. ASTM F88/F88M mesure la résistance du scellage pour les matériaux barrières souples, mais même un bon scellage en laboratoire ne prouve pas en soi la résistance à chaud, la tolérance à la contamination, la résistance aux fuites ou la performance sur une ligne de production.
La barrière et la durabilité dépendent de la construction
Des phrases non qualifiées telles que “ haute barrière ”, “ résistant à la perforation ” ou “ résistant à la déchirure ” masquent des distinctions importantes. Le PET de base, le PET revêtu, le PET métallisé et les stratifiés contenant du PET peuvent avoir des comportements très différents en matière d'OTR, WVTR, barrière à la lumière, fissuration par flexions, propagation de déchirure et perforation. Les défauts de métallisation ou la flexion du stratifié peuvent également affecter la barrière après transformation et distribution.
L'emballage doit être conçu à partir des modes de défaillance du produit. La sensibilité à l'oxygène, le gain ou la perte d'humidité, le transfert d'arômes, l'exposition à la lumière, les contenus tranchants, les chutes et la contrainte de scellage peuvent nécessiter différentes couches et tests. Aucune propriété unique du PET ne prouve la durée de conservation ou l'intégrité complète de l'emballage.
Le recyclage et la conformité sont spécifiques à l'emballage
Le PET est un polymère reconnu dans les systèmes de recyclage établis, mais ce fait ne rend pas chaque film PET ou stratifié contenant du PET recyclable dans tous les marchés. Le format, les dimensions, l'accès à la collecte, le tri, les encres, les revêtements, les adhésifs, la métallisation, les étiquettes, les fermetures et autres polymères peuvent affecter la compatibilité avec un flux cible. Les directives APR et RecyClass évaluent donc les caractéristiques de l'emballage et les protocoles de test, et non le seul nom du polymère.
Le statut de contact alimentaire est également spécifique. Le matériau complet et ses composants doivent être évalués pour le marché de destination, le type d'aliment, le côté de contact, la température et la durée. Le règlement UE n° 10/2011 et les cadres FDA américains pour le contact alimentaire ne soutiennent pas une affirmation générale de “ film PET sans danger pour les aliments ”.
Avertissement : N'utilisez pas un nom de résine, un symbole de recyclage, un certificat de gestion ou une déclaration de fournisseur comme substitut aux documents actuels requis pour la qualité, la structure, l'utilisation et le marché exacts.
Applications du film PET
Emballage flexible
Dans emballages souples mixtes, le BOPET sert couramment de voile extérieur imprimé, de couche structurelle ou de support pour un revêtement barrière ou une couche métallique. Il peut apparaître dans les sachets, les dosettes, les opercules, les emballages sous film flow-wrap ou les rouleaux lorsque la conception nécessite de la rigidité, des graphismes, une résistance à la chaleur ou une contribution à la barrière à l'oxygène.
La fonction d'étanchéité et de contact avec le produit provient souvent d'une autre couche. La structure approuvée doit correspondre au contenu, au processus de remplissage et de scellage, à l'objectif de durée de conservation, aux risques de distribution et aux exigences applicables en matière de contact alimentaire ou de sécurité du produit.
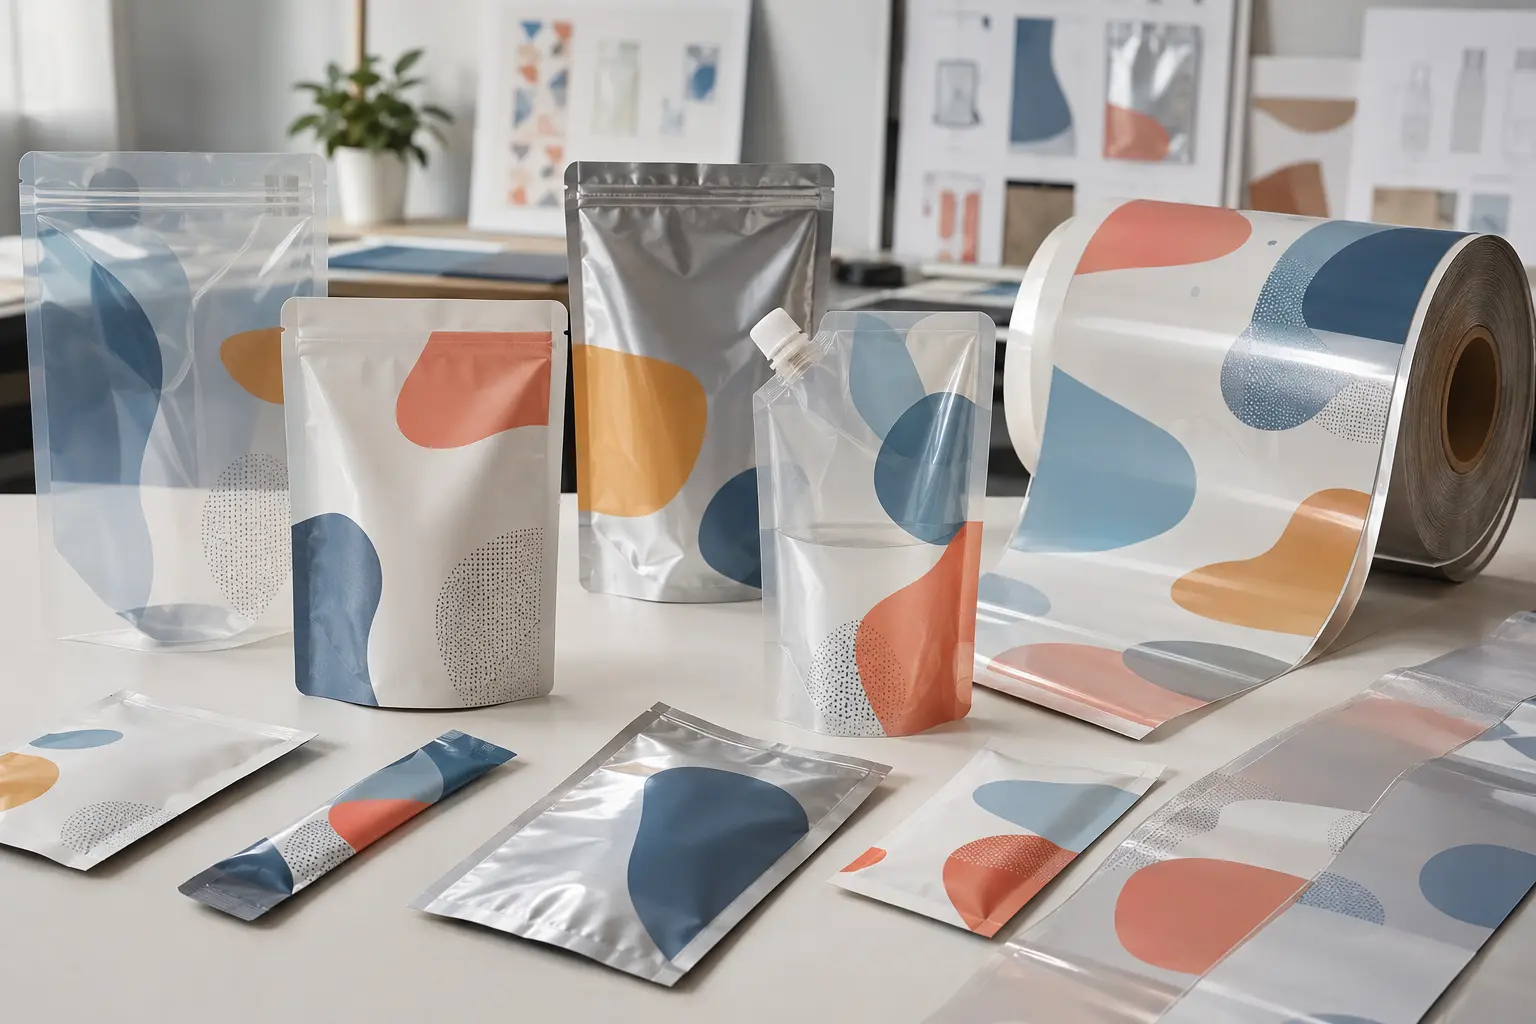
Applications d'étiquettes, de graphismes et de libération
Le film PET est utilisé pour les étiquettes durables, les revêtements graphiques, les composants de membranes tactiles, les liners de libération et les supports d'impression ou de revêtement. Sa stabilité dimensionnelle et sa qualité de surface peuvent être utiles lorsque le repérage, la découpe, la clarté ou une surface revêtue homogène sont importants.
La sélection doit tenir compte de la chimie d'impression ou de revêtement, du côté traité, de l'adhérence, de la force de libération, de l'exposition aux rayures, du vieillissement extérieur, du contrôle de l'électricité statique, de la planéité et du comportement du liner. Un grade graphique n'est pas automatiquement un grade pour emballage alimentaire ou électrique.
Utilisations électriques et électroniques
Certains films PET sont utilisés dans les constructions de moteurs, transformateurs, câbles, condensateurs, circuits flexibles, écrans et membranes tactiles. Leurs rôles peuvent inclure l'isolation électrique, l'espacement, le support, la protection optique ou les fonctions de support de traitement.
Ce sont des applications techniques. L'épaisseur du film, les propriétés diélectriques, la classe thermique, le comportement au feu, la résistance à l'hydrolyse ou au vieillissement, la propreté, les revêtements et les exigences réglementaires doivent être vérifiés par rapport à la conception du dispositif. Les données des films d'emballage ne doivent pas être transférées dans une spécification électrique.
Utilisations industrielles et spécialisées
Le PET peut également être utilisé dans les rubans adhésifs, les constructions auto-adhésives, les stratifiés de protection, les composants solaires et de batteries, les processus d'estampage ou de transfert, les cales et autres usages techniques. Le film peut être choisi pour sa planéité, sa résistance, sa réponse thermique, son comportement de libération, sa clarté ou sa capacité à recevoir un revêtement fonctionnel.
Les utilisations spécialisées dépendent souvent davantage de la surface ou du composite que du seul cœur en PET. La qualification doit couvrir l'ensemble du matériau converti et les contraintes qu'il subira lors de la fabrication et de l'utilisation.
Comment les revêtements et les stratifications modifient les performances
Traitement de surface et primaires
Le traitement corona ou autre traitement de surface peut augmenter l'énergie de surface, tandis que les primaires peuvent favoriser la compatibilité avec certaines encres, adhésifs ou revêtements. Les traitements peuvent se dégrader ou se contaminer pendant le stockage et la manipulation, de sorte que le côté traité, la méthode d'essai, l'exigence minimale, la date de production, l'emballage et les conditions de stockage doivent être contrôlés.
Le mouillage n'est qu'une partie de l'adhérence. La chimie de l'encre ou de l'adhésif, le durcissement, le grammage du revêtement, les solvants résiduels, la propreté de la surface et les conditions de vieillissement peuvent déterminer si la liaison résiste à la conversion et à l'utilisation.
Revêtements et métallisation
Les revêtements peuvent ajouter une thermoscellabilité, une libération, une résistance à l'abrasion, un comportement antistatique, une réponse aux UV ou une meilleure barrière aux gaz. La métallisation peut ajouter de l'opacité, de la réflectivité et une contribution plus forte à la barrière à la lumière ou aux gaz. Les revêtements inorganiques transparents peuvent cibler la barrière tout en conservant la visibilité.
Les performances dépendent de l'identité du revêtement, de l'épaisseur, de l'uniformité, de l'adhérence, des piqûres, de la flexion et des conditions d'essai. La barrière doit être mesurée sur le grade réellement revêtu ou métallisé et, le cas échéant, à nouveau après stratification, plissage, formage ou simulation de distribution.
Stratifications et couches d'étanchéité
La stratification permet au PET d'apporter de la rigidité, une imprimabilité ou une stabilité thermique tandis qu'un autre voile apporte l'étanchéité, la ténacité, moisture barrier, la compatibilité chimique ou le contact avec le produit. Cette division des fonctions est courante, mais le résultat est un nouveau système de matériau.
Le choix de l'adhésif, le durcissement, la force de liaison, les résidus, la position d'impression, la séquence des couches, les épaisseurs totales et individuelles, et l'identité du scellant sont tous importants. La spécification finale doit indiquer l'ordre des couches de l'extérieur vers l'intérieur et définir quelle surface est testée. Les données des composants ne peuvent pas être additionnées pour prédire les performances du stratifié fini.
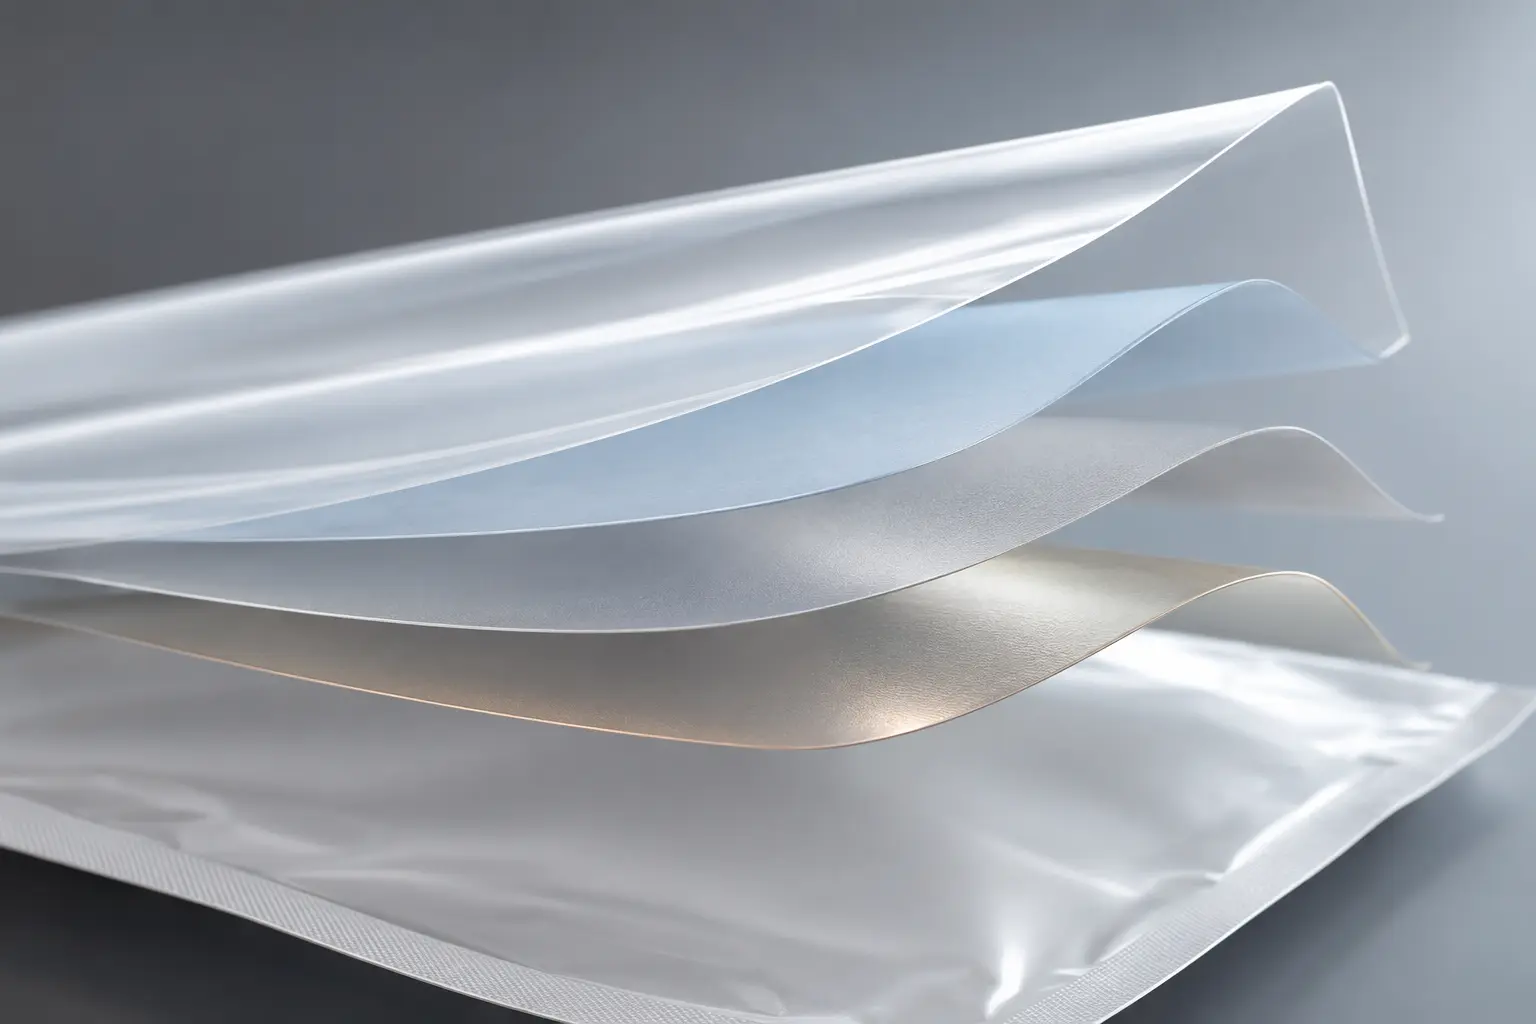
Important : Chaque fois que le PET est modifié ou combiné, répétez les tests qui régissent l'utilisation finale. Un certificat de film de base ne couvre pas automatiquement une version revêtue, imprimée, métallisée ou stratifiée.
Film PET vs autres films d'emballage
Aucune famille de films n'est universellement supérieure. Les comparaisons suivantes sont des tendances de sélection ; les grades commerciaux, l'épaisseur, l'orientation, les additifs, les revêtements et la conception du stratifié peuvent modifier le résultat.
| Comparaison | Tendance du PET | Tendance alternative | Implication pour la sélection |
|---|---|---|---|
| PET vs BOPP | Rigidité et stabilité dimensionnelle plus élevées ; utile résistance à la chaleur et contribution à la barrière à l'oxygène | Densité plus faible et souvent barrière à l'humidité plus forte et options de scellage natives | Sélectionner le PET pour les voiles extérieurs stables imprimés ; sélectionner le BOPP là où la faible densité, la barrière à l'humidité ou la scellabilité dominent |
| PET vs PE et CPP | Voile structurel ou extérieur plus rigide ; nécessite généralement une surface de scellage définie | Voiles d'étanchéité plus souples et plus résistants avec une large utilisation dans l'emballage | Combiner les rôles dans un stratifié ou choisir un mono-voile uniquement après des essais de manipulation et de scellage |
| PET vs BOPA | Substrat stable et clair avec une résistance équilibrée | Souvent sélectionné lorsque la ténacité, la résistance à la flexion et la performance à la perforation dominent | Tester l'emballage réel lorsque le contenu est tranchant ou que la flexion est critique |
PET vs BOPP
Le PET est souvent présélectionné pour sa stabilité dimensionnelle, sa résistance à la chaleur et sa surface d'impression stable. Le BOPP peut être attractif pour sa densité plus faible, sa résistance à l'humiditéUn résultat de laboratoire sec ne peut pas être appliqué automatiquement à une salle de remplissage humide, un emballage réfrigéré, un processus à l'eau chaude ou une longue période de stockage. Les fiches techniques doivent indiquer le préconditionnement, la température d'essai, l'humidité relative, l'épaisseur de l'échantillon et si les tests ont eu lieu avant ou après la conversion., et sa gamme de grades scellables. Le comportement à l'oxygène et à l'humidité doit être comparé en utilisant les mêmes unités et conditions, tandis que le coût doit être comparé par emballage qualifié ou surface utilisable plutôt que par kilogramme seul.
PET vs PE et CPP
Le PE et le CPP agissent couramment comme couches d'étanchéité flexibles ou de contact avec le produit. Le PET fournit plus souvent la couche imprimée ou de support plus rigide. C'est pourquoi les concepts PET/PE et PET/CPP sont courants, mais ces noms sont incomplets : le grade, l'épaisseur, l'adhésif, la position d'impression, le statut de contact alimentaire et les conditions de scellage nécessitent encore une définition.
PET vs BOPA
Le BOPA, ou film de polyamide orienté biaxialement, est souvent envisagé pour des applications exigeant une ténacité et une résistance à la perforation élevées. Le PET peut offrir un équilibre différent de stabilité dimensionnelle, d'optique et de coût. La réponse à l'humidité, la barrière, la déchirure, la perforation, la flexion et le comportement en conversion doivent être testés sur des structures représentatives plutôt que déduits des réputations des familles de polymères.
Comment spécifier et valider le film PET
Définir l'application et le processus
Commencez par le produit emballé ou la fonction technique, et non par un polymère préféré. Enregistrez :
- le rôle requis de la couche PET ;
- le contenu, le côté contact, le processus de remplissage, la température d'utilisation et l'objectif de durée de conservation ;
- les conditions d'impression, de revêtement, de stratification, de refendage, de scellage, de formage et de vitesse de ligne ;
- les modes de défaillance mécaniques, optiques, de barrière, électriques et dimensionnels ; et
- les marchés de destination, les documents de conformité et l'objectif de conception pour le recyclage.
Ces entrées déterminent si le projet nécessite un BOPET clair, un grade d'impression traité, un PET revêtu ou métallisé, un PET thermoscellable, un grade électrique ou une famille de films différente.
Demander des données techniques comparables
Demandez au fournisseur d'identifier le grade exact, le type de film, l'épaisseur et la tolérance, la largeur, les détails du bobinage et du mandrin, le côté traité, la finition de surface et la durée de conservation. Pour chaque valeur critique, demandez la méthode d'essai et la version, les unités, la température, l'humidité, le conditionnement, la direction ou la face de l'échantillon, et la description de l'échantillon.
Pour un stratifié, enregistrez la séquence complète des couches de l'extérieur vers l'intérieur, les épaisseurs individuelles, les identités de l'adhésif et du revêtement, la position d'impression, les conditions de durcissement et la couche de contact avec le produit. Les documents de conformité pour le contact alimentaire, le contenu recyclé ou autres doivent identifier l'entité juridique, le site ou la portée du produit, le marché, l'utilisation prévue, la date et les limitations.
Effectuer des essais de conversion et d'emballage
Utilisez une approbation par étapes plutôt que de vous fier uniquement à une fiche technique :
- inspectez l'état du rouleau, l'identification, les dimensions et la traçabilité du certificat ;
- confirmez les propriétés critiques en laboratoire en utilisant des méthodes convenues ;
- Faire passer le film dans les procédés d'impression, d'enduction, de laminage, de refendage, de scellage ou de formage à des réglages représentatifs ;
- Évaluer la structure transformée du point de vue de l'adhérence, de l'aspect, des propriétés barrières, des scellés, de l'intégrité et des contraintes pertinentes ;
- Documenter les réglages approuvés ;, écrits du recycleur ou du programme, ainsi que les exigences en matière d'échantillonnage et de contrôle des modifications.
Un essai doit représenter l'équipement de production et l'emballage prévu. Si la qualité, l'épaisseur, le traitement, l'enduction, l'adhésif, l'encre, le scellant, le site du fournisseur ou la fenêtre de procédé changent, réévaluer les tests affectés par ce changement.
Foire aux questions
Le film PET peut-il être thermoscellé ?
Cela dépend. Le BOPET standard est souvent utilisé comme support ou voile extérieur, tandis que le scellage est assuré par une enduction, une surface de thermoscellage coextrudée ou un scellant laminé tel que le PE ou le CPP. Confirmer les deux surfaces de scellage, la température, la pression, le temps de maintien, le besoin en résistance à chaud, la méthode de pelage et la fenêtre de la ligne de production.
Le film PET est-il un matériau à haute barrière ?
Pas en tant que catégorie inconditionnelle. Le PET de base peut contribuer à la résistance à l'oxygène et aux arômes, mais le TRO et le TAV varient selon la qualité, l'épaisseur, l'humidité, la température et la construction. La métallisation, les enductions barrières ou les laminages peuvent produire des taux de transmission beaucoup plus faibles. Comparer les résultats réels selon la même méthode, les mêmes unités et les mêmes conditions.
Le film PET est-il sûr pour les aliments ?
Cela dépend du film exact et de son utilisation. La résine, les additifs, les enductions, les encres, les adhésifs, contenu recyclé, et les autres couches doivent être couverts pour le marché cible, le type d'aliment, le côté de contact, la température et la durée. Demander la déclaration en vigueur ainsi que la documentation justificative de migration ou de conformité requise pour la construction complète.
Le film PET peut-il être recyclé ?
Cela dépend du format et du système local. Un article en PET propre peut être techniquement compatible avec un flux PET défini, mais les films souples et les emballages multicouches peuvent rencontrer des limites de collecte, de tri et de retraitement. Évaluer l'emballage complet par rapport aux directives locales actuelles du programme de recyclage cible ; ne pas déduire la recyclabilité du seul nom ou symbole PET.
Ressources connexes de Bestypack
- Films PET et PETG : Quelle est la différence ?
- Film polyester à toucher doux, film PET mat
- Film PET torsadé
- Utilisations et avantages du film PET
- BOPET
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German