
PET et le PETG appartiennent à la même famille de polyesters, mais ils ne constituent pas des spécifications de film interchangeables. Le PET peut être fourni sous forme amorphe, cristallisée ou biaxialement orientée, tandis que le PETG est un copolyester modifié au glycol conçu pour résister à la cristallisation et rester plus facile à former. En pratique, le PET favorise souvent la rigidité, la stabilité dimensionnelle, et les filières d’emballage établies ; le PETG favorise souvent la ténacité et le formage complexe. Le choix correct dépend toujours du grade, de l’orientation, de la structure des couches, de l’épaisseur, du procédé, de l’utilisation finale et de la documentation requise.
Ce que signifient PET et PETG
Pour le contexte de contact alimentaire aux États-Unis, consultez l'eCFR. de l'eCFR avant d'approuver une déclaration concernant un film fini.
Pour un contexte contexte, examinez les dispositions relatives aux polymères de l'eCFR avant d'approuver une revendication relative à un film fini.
Le G supplémentaire n'est pas une étiquette cosmétique. Il signale une modification de la chimie du polymère qui change la manière dont le matériau cristallise et se comporte lors du chauffage. Cette distinction aide à expliquer les différences de traitement habituelles, mais elle ne crée pas une règle universelle.
PET : Une famille de formes de film polyester
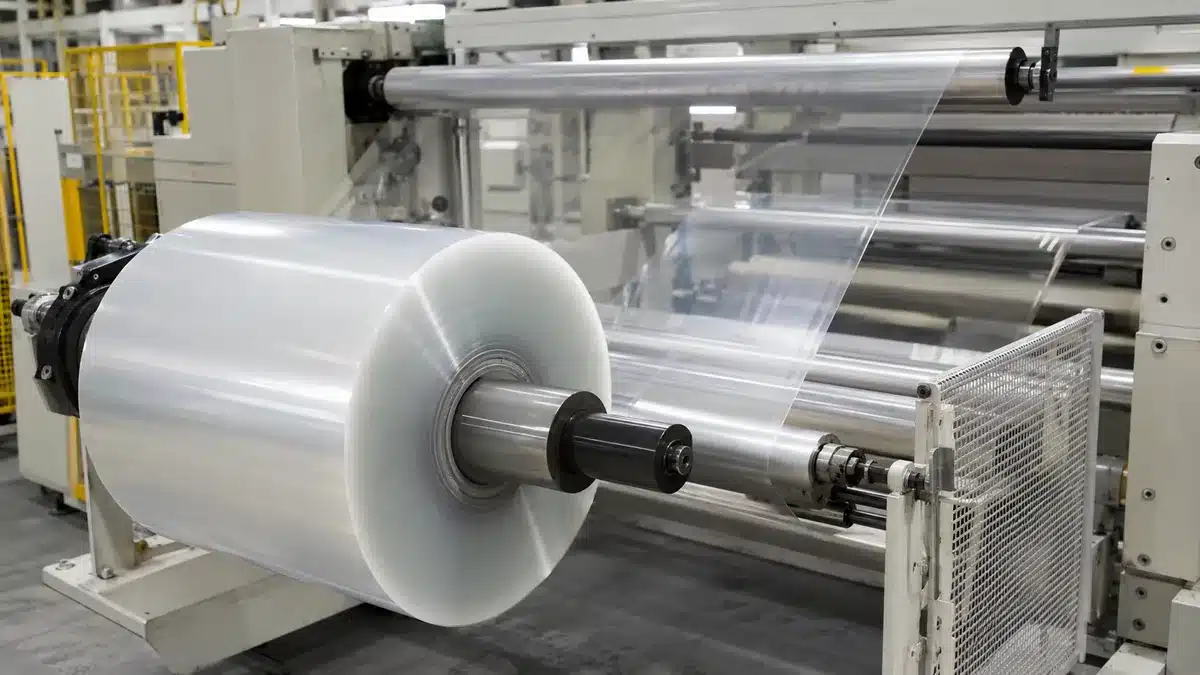
PET signifie polyéthylène téréphtalate orienté, un polyester thermoplastique. Dans Dans le domaine de l'emballage, cependant, le terme “ film PET ” peut désigner des formes matériellement différentes. L'APET est une forme amorphe, généralement transparente, utilisée pour les feuilles et films thermoformables. Le CPET est délibérément cristallisé pour les applications nécessitant une résistance accrue la stabilité dimensionnelle à température élevée. BOPET est étiré dans les sens machine et transversal, produisant un film orienté couramment utilisé comme bande rigide et dimensionnellement stable pour l'impression, le laminage, les applications électriques ou les procédés.
Ces formes ne doivent pas être traitées comme une seule.
PETG : Un copolyester modifié au glycol
Le PETG est un polyester modifié au glycol. De nombreux copolyesters PETG commerciaux utilisent un comonomère tel que le cyclohexanediméthanol pour perturber l'arrangement régulier des chaînes qui soutiendrait autrement la cristallisation. Le matériau résultant est généralement amorphe, transparent, résistant et plus facile à thermoformer sans opacité liée à la cristallisation. La chimie exacte reste spécifique au grade, donc “ modifié au glycol ” ne doit pas être interprété comme une recette fixe.
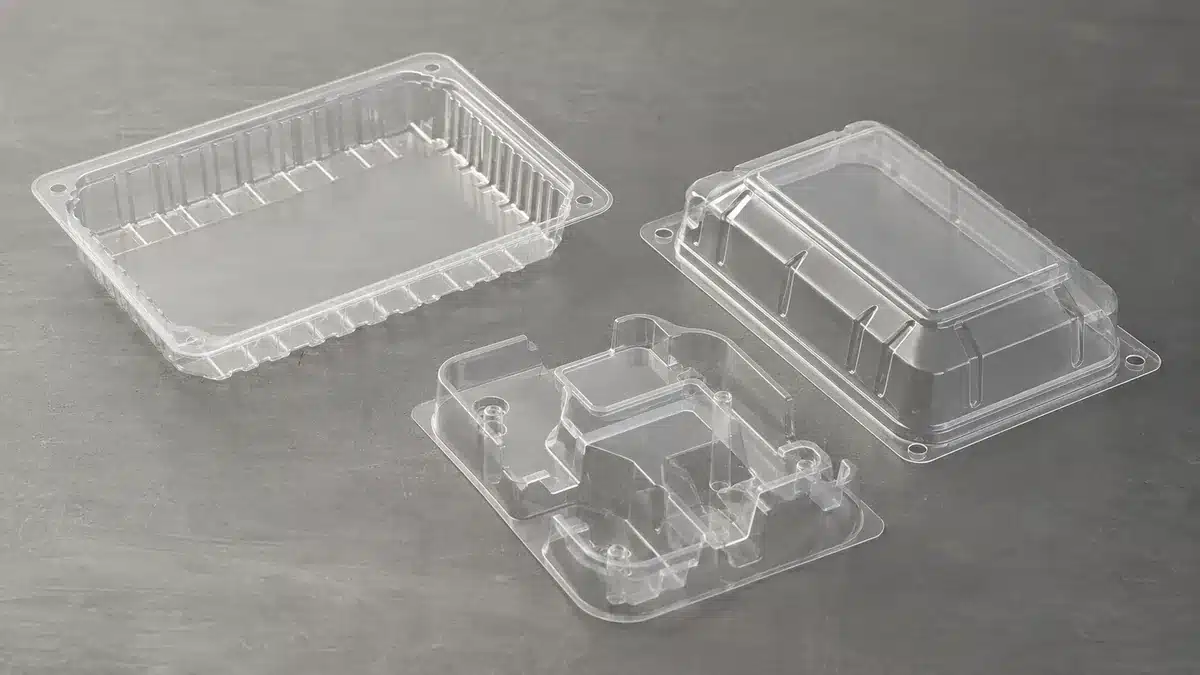
Le PETG apparaît également dans plus d'un contexte de film. Une feuille ou un film thermoformable relativement épais peut être choisi pour les plateaux, couvercles, présentoirs ou composants d'emballage médical. Des grades spéciaux de PETG rétractable peuvent être utilisés pour les manchons rétractables. Ces produits ont différentes épaisseurs, historiques d'orientation, courbes de retrait, exigences d'impression et implications en fin de vie.
Film PET vs PETG : Comparaison côte à côte
Le tableau suivant décrit les tendances directionnelles courantes. C'est un outil de sélection, pas un substitut à une fiche technique, un échantillon ou un essai contrôlé.
| Axe de comparaison | le film PET famille | Film PETG famille | Implication pour l'acheteur |
|---|---|---|---|
| Structure du polymère | Peut être amorphe, cristallisé ou orienté | Généralement un copolyester amorphe modifié au glycol | Préciser la forme exacte du PET ou le grade du PETG |
| Rigidité et stabilité dimensionnelle | Souvent favorisé dans les formes orientées ou cristallisées | Généralement moins rigide mais plus résistant dans les formes thermoformables transparentes comparables | Définir si la rigidité ou la tolérance aux chocs est plus importante importante |
| Résistance aux chocs et ténacité au formage | Dépend fortement de la forme et de l'orientation ; l'APET peut être plus sensible lors du formage profond | Souvent choisi pour la ténacité et les formages profonds ou complexes | Comparer les performances des pièces formées, pas seulement les données du film plat |
| Comportement au thermoformage | L'APET nécessite une fenêtre contrôlée ; le BOPET n'est pas un substitut direct pour la feuille de thermoformage | Offre souvent une fenêtre de formage plus large et plus tolérante | Effectuer un moule et essai en ligne. avec le grade candidat |
| Comportement optique | Des grades transparents sont disponibles ; la cristallisation ou le traitement peuvent introduire de l'opacité | Conserve généralement la clarté pendant le formage | Spécifier les méthodes et conditions de mesure de l'opacité et de la transmission lumineuse |
| Réponse à la chaleur | Le PET orienté ou cristallisé peut offrir une forte stabilité dimensionnelle, selon le grade et le traitement thermique | Le PETG amorphe ramollit généralement à une température plus basse que les formes de PET thermostabilisées | Définir la température de service et les limites de changement dimensionnel |
Important : Ne jamais comparer résistance à la traction, le voile, le retrait, le taux de transmission d’oxygène (OTR), le taux de transmission de vapeur d’eau (WVTR) ou la résistance de scellage sans faire correspondre la construction de l’échantillon, l’épaisseur, la direction, la méthode d’essai, la température, l’humidité et autres conditions pertinentes. Une valeur typique n’est pas une spécification garantie.
Pourquoi la construction du film change la réponse
“ PET contre PETG ” n’est que la première question de filtrage. La question d’ingénierie la plus utile est : quel grade et quelle construction de film fonctionneront dans le procédé et l’emballage prévus ? Un nom de polymère de base ne divulgue pas l’orientation, la séquence des couches, les additifs, les revêtements, les traitements, contenu recyclé, ou la chimie de l’agent de scellage.
Orientation, Cristallinité et Qualité
L'orientation peut transformer le PET d'une feuille amorphe thermoformable en un voile mince, résistant et stable. Le BOPET acquiert une structure directionnelle par étirage, de sorte que les données dans le sens machine et dans le sens travers sont importantes. Le thermofixage peut réduire davantage le retrait pour les applications exigeant un contrôle dimensionnel. En revanche, les qualités de thermoformage PETG sont conçues pour rester amorphes et formables ; les qualités de retrait PETG sont délibérément conçues pour se contracter sous un chauffage contrôlé.
Cette différence explique également pourquoi une phrase telle que “ le PET a une meilleure résistance à la chaleur” est incomplète. Un grade BOPET thermofixé ou CPET peut conserver ses dimensions dans des conditions qui ramolliraient un grade PETG amorphe, mais l’APET, le CPET, le BOPET et le PETG ne peuvent pas être classés de manière responsable sans nommer les grades, épaisseurs et conditions d’essai réels.
Revêtements, Couches d'Operculage et Stratifiés
La conception de la surface et des couches peut être aussi importante que le polymère de base. Une primaire peut améliorer l’adhérence à une encre ou un adhésif particulier. Un revêtement thermoscellable peut transformer une bande structurelle en PET en un composant d’opercule. La métallisation ou un revêtement barrière transparent peut modifier les performances en matière d’oxygène et d’arômes. Un laminé peut ajouter la résistance à la perforation, un comportement de scellage, une rigidité ou une protection contre l’humidité.
Ces ajouts modifient également le travail d'approbation. L'acheteur doit enregistrer la séquence des couches, l'épaisseur individuelle et totale, la position d'impression, l'adhésif ou le revêtement, les conditions de durcissement, le côté traité et le côté contact alimentaire prévu. L'emballage fini – et non la résine pure – détermine la compatibilité de scellage, de barrière, de migration et de recyclage.
Remarque : Les données d'une résine ou d'un film de base d'un fournisseur peuvent soutenir le criblage des matériaux, mais elles ne peuvent pas prouver la performance d'un emballage imprimé, revêtu, stratifié, thermoformé ou scellé.
En quoi les Exigences de Transformation Diffèrent
La résistance à la cristallisation du PETG le rend généralement plus tolérant lors du formage, tandis que la transformation du PET dépend fortement du fait que l'entrée soit de l'APET, du CPET, du BOPET ou une autre construction. La comparaison correcte des procédés commence donc par la forme réelle du film et l'équipement du client.
Thermoformage
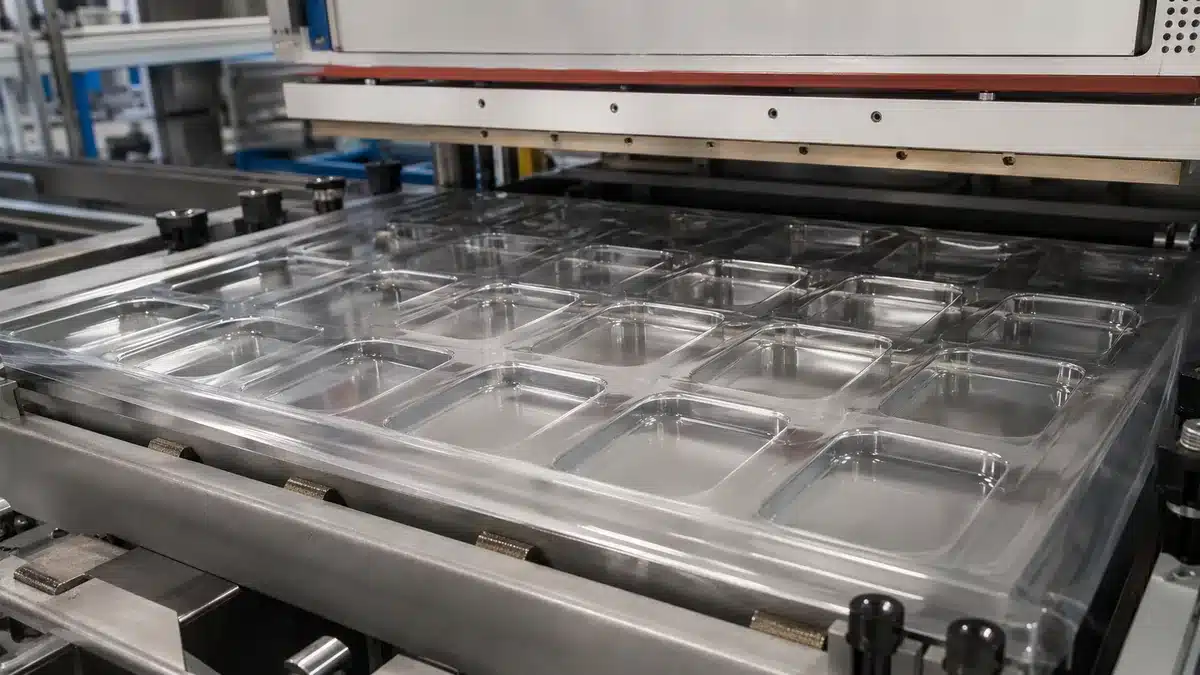
Pour une pièce thermoformée transparente, le PETG est souvent présélectionné lorsque les grandes profondeurs d'emboutissage, les détails fins, la ténacité ou la clarté après formage sont des priorités. L'APET peut être une option de thermoformage économique, mais le contrôle de la température, le séchage, l'uniformité du chauffage, le rapport d'étirage, la température du moule, le refroidissement et le comportement d'ébarbage doivent être gérés pour la qualité et la géométrie. Le BOPET est normalement sélectionné comme un voile de film orienté, et on ne suppose pas qu'il se comporte comme une feuille d'APET.
Les températures de formage publiées par un fournisseur ne doivent pas être transférées à une autre qualité. Validez les réglages du chauffage, la température de la feuille, le temps de cycle, les conditions d'assistance par poinçon, la géométrie du moule, la distribution de l'épaisseur de paroi, le voile, le blanchiment sous contrainte, la qualité d'ébarbage et la stabilité dimensionnelle sur la ligne de production. Si la stérilisation est pertinente, qualifiez l'emballage formé complet après le processus de stérilisation nommé et la dose ou le cycle.
Impression, Scellage et Façonnage
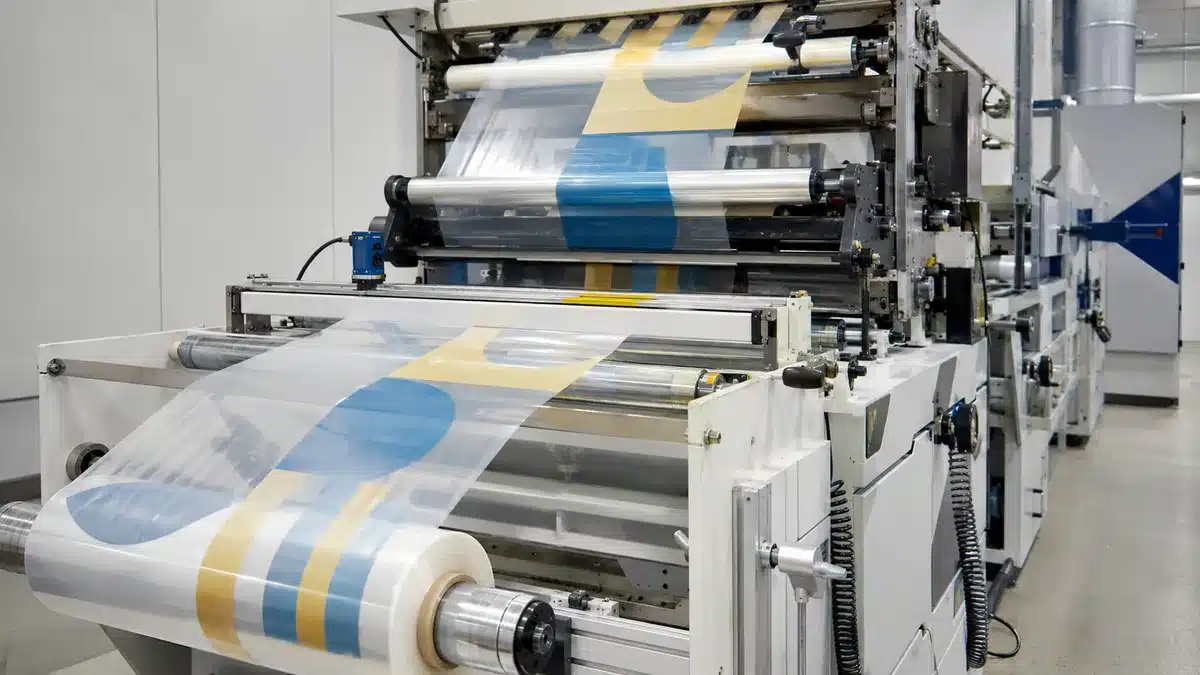
Les films PET et PETG peuvent tous deux être imprimés, revêtus, stratifiés, découpés ou scellés, mais leur aptitude à ces opérations n'est pas garantie par le nom du polymère. Confirmez quel côté est traité, la méthode et l'âge du traitement, la méthode de mesure de l'énergie de surface, la famille d'encre ou d'adhésif, le grammage du revêtement, le programme de durcissement et toute primaire. Pour les manchons rétractables, validez la distorsion d'impression, la chimie de la soudure, la courbe de retrait, la géométrie de la bouteille et les conditions du tunnel.
Pour le scellage, identifier les deux surfaces de scellage et mesurer une fenêtre de scellage plutôt que de se fier à.
Important : La compatibilité machine est établie par un essai contrôlé. Une faible température de formage, une surface “ imprimable ” ou une description “ thermoscellable ” ne suffisent pas à prédire la vitesse de production, les rebuts, l'apparence ou l'intégrité de l'emballage.
Où les Films PET et PETG S'Appliquent Généralement
Les applications typiques peuvent guider une présélection, à condition qu'elles ne soient pas confondues avec une approbation de qualité.
| Scénario | Pourquoi le PET peut être présélectionné | Pourquoi le PETG peut être présélectionné | Éléments à vérifier |
|---|---|---|---|
| Imprimé ou laminé emballages souples mixtes résistant, flexible et résistant à la perforation | Rigidité du BOPET, manutention, stabilité dimensionnelle, et qualités traitées ou revêtues disponibles | Moins couramment le voile structurel par défaut | Épaisseur, traitement, adhérence encre/adhésif, COF, retrait, barrière |
| Barquette alimentaire ou de consommation thermoformée transparente | Disponibilité de l'APET, clarté, rigidité, et conceptions d'emballage établies | Ténacité, géométrie complexe, ou clarté de formage | Rapport d'étirage, distribution de paroi, ébarbage, impact, scellage, documents contact alimentaire |
| Composant thermoformé médical ou de protection | Les qualités PET peuvent convenir à des conceptions et procédés définis | Le PETG est souvent considéré pour sa ténacité et son formage détaillé | Méthode de stérilisation, vieillissement, intégrité de l'emballage, extractibles/migration selon le cas |
| Film d'operculage ou film polyester scellable | Les qualités PET revêtues ou coextrudées peuvent fournir un opercule structurel | Certaines qualités PETG sélectionnées peuvent offrir des options de scellage | Partenaire de scellage, fenêtre de scellage, mode de pelage, buée, intégrité de l'emballage |
| Manchon rétractable ou étiquette de forme | Des qualités PET rétractables spécialisées existent | PETG un film rétractable est largement utilisé pour les formes à fort retrait | courbe de retrait MD/TD, force de rétraction, distorsion d’impression, couture, tunnel, conception pour le recyclage |
| Surface d'affichage, graphique ou de protection | Les qualités PET transparentes peuvent offrir rigidité et options de surface | Le PETG peut offrir ténacité et facilité de fabrication | Résistance aux rayures/résistance chimique, exposition aux UV, formage ou pliage, adhérence d’impression |
Un même marché peut utiliser l'une ou l'autre famille pour différentes raisons. Un acheteur de barquettes rigides peut prioriser le coût et la rigidité, tandis qu'un concepteur de barquettes médicales peut accorder plus de poids au détail de formage, à la tolérance aux chocs ou à un cycle de stérilisation qualifié. Le nom de l'application seul ne résout jamais le choix.
Considérations sur le Contact Alimentaire et le Recyclage
Le statut de contact alimentaire et la recyclabilité sont des questions distinctes. Aucune ne peut être répondue de manière fiable en disant qu'un matériau est “ PET ” ou “ PETG ”. Les deux nécessitent une formulation, une construction, une utilisation prévue et un marché définis.
Documentation sur le Contact Alimentaire
Aux États-Unis, la base réglementaire doit couvrir chaque substance susceptible de migrer raisonnablement de l’article dans les conditions d’utilisation prévues. La FDA explique que le statut réglementaire global d’un matériau en contact avec les aliments dépend du statut de ses substances individuelles, tandis que le 21 CFR 177.1630 identifie certains polyéthylène polymères phtalates et conditions prescrites. Ces références ne couvrent pas automatiquement chaque formulation de PETG, additif, revêtement, adhésif, colorant ou condition d’utilisation.
Pour une demande d’achat, une déclaration ou un certificat de conformité actuel lié au grade et à la construction exacts est requis. Il doit identifier le marché cible, le type d’aliment, le côté de contact, le temps et la température de contact, ainsi que toute limitation d’utilisation. Pour l’Union européenne, le fournisseur doit traiter.
Compatibilité de Recyclage
Le PET dispose de filières de recyclage établies dans de nombreux marchés, mais la collecte et l'acceptation varient selon le type d'emballage et le lieu. Il ne faut pas supposer que le PETG suit la même voie simplement parce que son nom commence par PET. L'Association of Plastic Recyclers évalue la conception complète des emballages PET et note que les composants, y compris certaines constructions PETG, peuvent affecter le tri, le rendement ou la qualité du PET recyclé.
Pour une revendication défendable, identifier le format de l’emballage, la couleur, les étiquettes ou manchons, les encres, les adhésifs, les revêtements, les fermetures, le comportement de densité et le flux de recyclage cible. Ensuite, utiliser la conception actuelle pourdirectives de recyclage et, si nécessaire, des tests. “ Techniquement recyclable ” n’est pas la même chose qu’être collecté, trié et retraité à grande échelle sur le marché du client.
Avertissement : Ne placez pas d'affirmation inconditionnelle de type “ sûr pour les aliments ”, “ approuvé FDA ”, “ conforme UE ” ou “ 100% recyclable ” sur un film PET ou PETG sans documentation spécifique au produit et un périmètre défini.
Comment Spécifier un Film PET ou PETG dans un RFQ
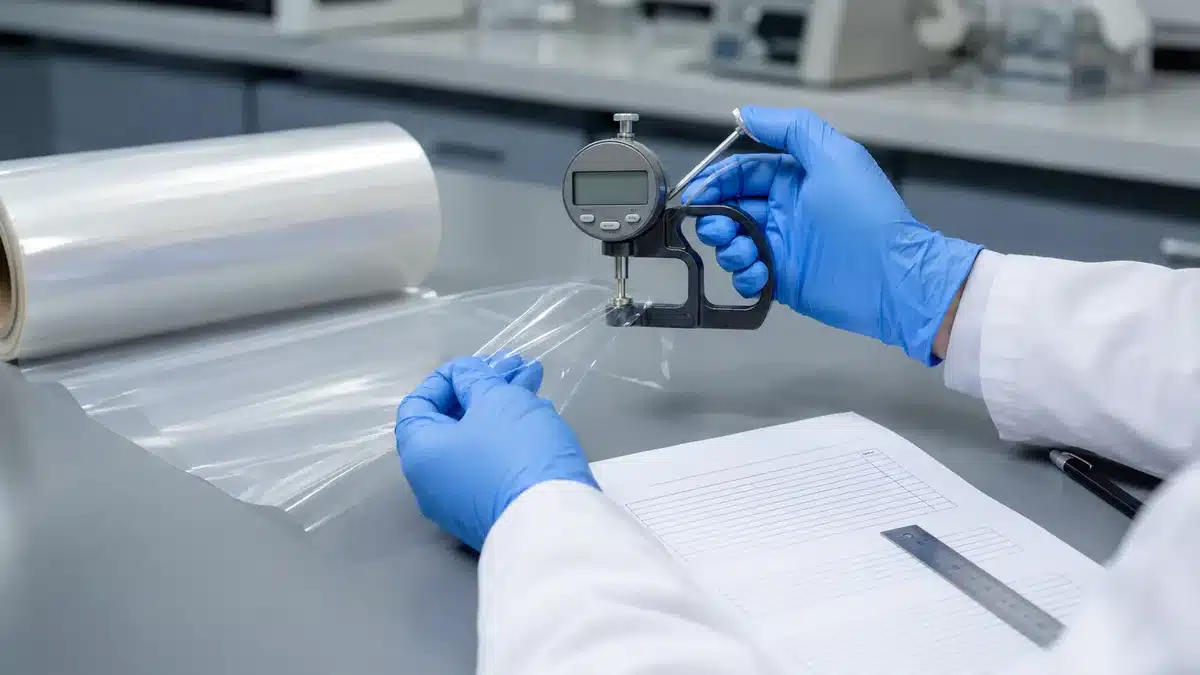
Un RFQ utile donne aux fournisseurs suffisamment d'informations pour proposer des constructions comparables et identifier les lacunes dans les preuves. Incluez :
- Famille et forme du matériau : APET, CPET, BOPET, qualité de thermoformage PETG, qualité de retrait PETG, ou une construction multicouche définie.
- Qualité ou code produit, séquence des couches, épaisseur totale, épaisseur individuelle des couches le cas échéant, couleur et exigence de contenu recyclé.
- Largeur, longueur de rouleau, winding direction, taille du mandrin, diamètre maximal du rouleau, limite de jonction, qualité des bords et tolérances dimensionnelles.
- Orientation, exigence de retrait ou de stabilité dimensionnelle, incluant les directions MD/TD, la température, le temps et la méthode d'essai.
- Procédé de formage, impression, laminage, enduction, refendage, scellage ou tunnel de rétraction, ainsi que les conditions machine et d'essai disponibles.
- Traitement de surface côté primaire ou adhérence, méthode d’énergie de surface, encre, adhésif, revêtement, durcissement et exigences de résistance de liaison.
- Essais mécaniques et optiques, incluant l'épaisseur de l'éprouvette, les directions MD/TD, le conditionnement, l'édition de la méthode, les unités et les limites d'acceptation.
- Exigences OTR ou WVTR avec température, humidité relative, gaz, côté d'essai, épaisseur, unités et méthode.
- Exigences de scellage avec partenaire de scellage, température, pression, temps de maintien, conditionnement, méthode de pelage et mode de défaillance souhaité.
- Utilisation finale, sensibilité du produit, température de remplissage ou de stockage, risques de distribution, objectif de durée de conservation et essais d'intégrité de l'emballage.
- Marché cible et documentation requise sur le contact alimentaire, la migration, le contenu recyclé, le recyclage ou autres conformités.
- Quantité d'échantillons, plan d'essai pilote, critères d'approbation, attentes en matière de contrôle des modifications et documents devant accompagner les lots de production.
Si les fournisseurs ne peuvent pas fournir de données dans des conditions appariées, traiter les réponses comme des informations de criblage plutôt que comme une comparaison valide des performances.
Quel film choisir ?
Choisir le PET lorsqu’une forme définie de PET offre la rigidité, la stabilité dimensionnelle, le comportement de procédé, la disponibilité et la voie d’emballage nécessaires. Le BOPET est souvent le candidat le plus solide pour une bande structurelle mince d’impression ou de laminage ; l’APET peut convenir au thermoformage transparent lorsque sa Fenêtre de processus et les performances de la pièce finale sont acceptables.
Choisir le PETG lorsque la ténacité, le détail de formage, une réponse de thermoformage tolérante ou une exigence spécifique de manchon rétractable l'emportent sur son coût potentiel et les contraintes liées au flux de recyclage. Ne pas le sélectionner simplement parce qu'il est décrit comme “ meilleur PET ”.”
La décision finale doit suivre une séquence contrôlée :
- Verrouiller la qualité exacte et la construction.
- Comparer les données fournisseur uniquement dans des méthodes et conditions appariées.
- Effectuer des essais de formage, impression, scellage, rétraction et emballage reflétant la production.
- Vérifier les documents de conformité au contact alimentaire ou autres pour le marché et l'utilisation prévus.
- Évaluer l'emballage complet par rapport aux directives locales actuelles de recyclage.
- Approuver un échantillon conservé et une spécification mutuellement convenue avant la production.
Le PET et le PETG sont tous deux des familles de films polyester utiles. Le meilleur choix est celui dont la construction documentée, la fenêtre de procédé, les performances de l'emballage fini et les exigences du marché correspondent à l'application réelle.
Ressources connexes de Bestypack
- BOPET
- Film polyester vs film PET : quelles sont les différences ?
- Film polyester à toucher doux, film PET mat
- Guide du film PET : Propriétés, avantages, applications
- Utilisations et avantages du film PET
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German