PET e PETG appartengono alla stessa famiglia dei poliesteri, ma non sono specifiche di film intercambiabili. Il PET può essere fornito in forme amorfe, cristallizzate o biassialmente orientate, mentre il PETG è un copoliestere modificato con glicole, progettato per resistere alla cristallizzazione e rimanere più facile da formare. In pratica, il PET favorisce spesso la rigidità, stabilità dimensionale, e flussi di imballaggio consolidati; il PETG favorisce spesso la tenacità e la formatura complessa. La scelta corretta dipende comunque dal grado, dall'orientamento, dalla struttura dello strato, dallo spessore, dal processo, dall'uso finale e dalla documentazione richiesta.
Cosa Significano PET e PETG
Per il contesto del contatto alimentare negli Stati Uniti, consultare l'eCFR. sui polimeri dell'eCFR prima di approvare una dichiarazione relativa al film finito.
Per il contesto Contesto: rivedere le disposizioni eCFR relative ai polimeri prima di approvare una richiesta di film finito.
La G aggiuntiva non è un'etichetta puramente estetica: segnala un cambiamento nella chimica del polimero che modifica il modo in cui il materiale cristallizza e si comporta durante il riscaldamento. Questa distinzione aiuta a spiegare le differenze abituali di lavorazione, ma non crea una regola universale.
PET: Una Famiglia di Forme di Film Poliestere
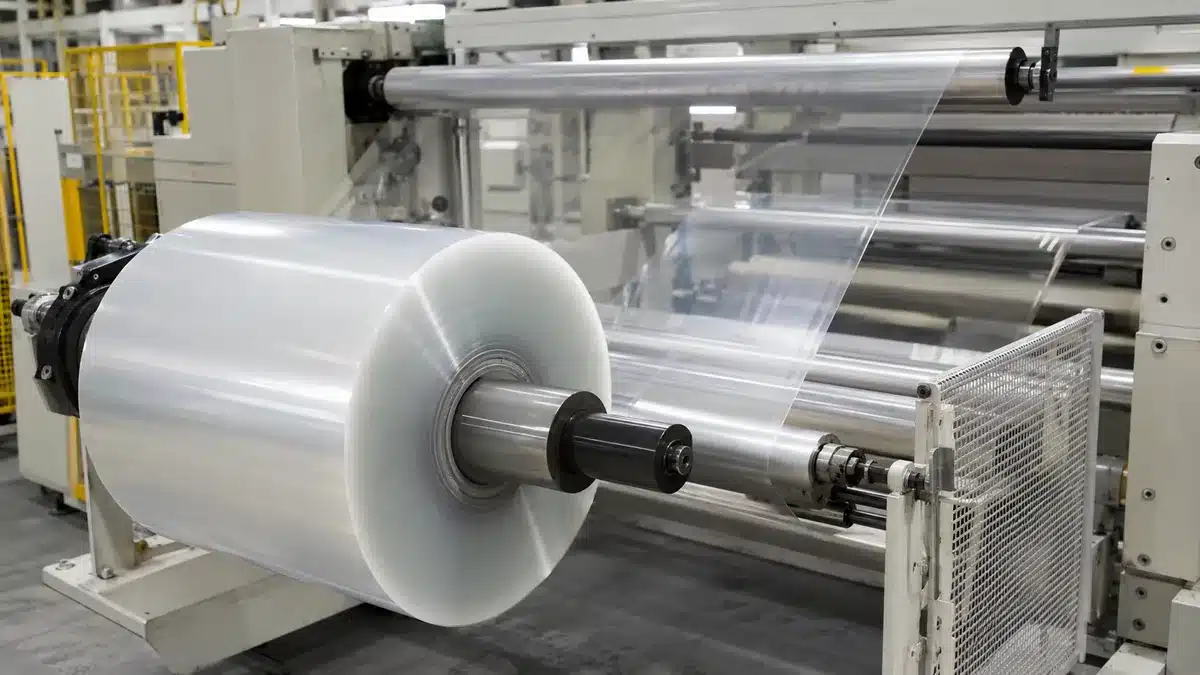
PET significa polietilene tereftalato orientato, un poliestere termoplastico. In Nel settore dell'imballaggio, tuttavia, il termine “film in PET” può riferirsi a forme materialmente diverse. L'APET è una forma amorfa, generalmente trasparente, utilizzata per pellicole e film termoformabili. Il CPET è deliberatamente cristallizzato per applicazioni che richiedono una maggiore resistenza stabilità dimensionale a temperature elevate. BOPET Viene stirato sia nella direzione macchina che in quella trasversale, producendo un film orientato comunemente utilizzato come supporto rigido e dimensionalmente stabile per stampa, laminazione, applicazioni elettriche o processi industriali.
Queste forme non dovrebbero essere trattate come un'unica entità.
PETG: Un Copoliestere Modificato con Glicole
Il PETG è un poliestere modificato con glicole. Molti copoliesteri PETG commerciali utilizzano un comonomero come il cicloesandimetanolo per interrompere la disposizione regolare della catena che altrimenti favorirebbe la cristallizzazione. Il materiale risultante è tipicamente amorfo, trasparente, tenace e più facile da termoformare senza opacità legata alla cristallizzazione. La chimica esatta rimane specifica per grado, quindi “modificato con glicole” non dovrebbe essere interpretato come una ricetta fissa.
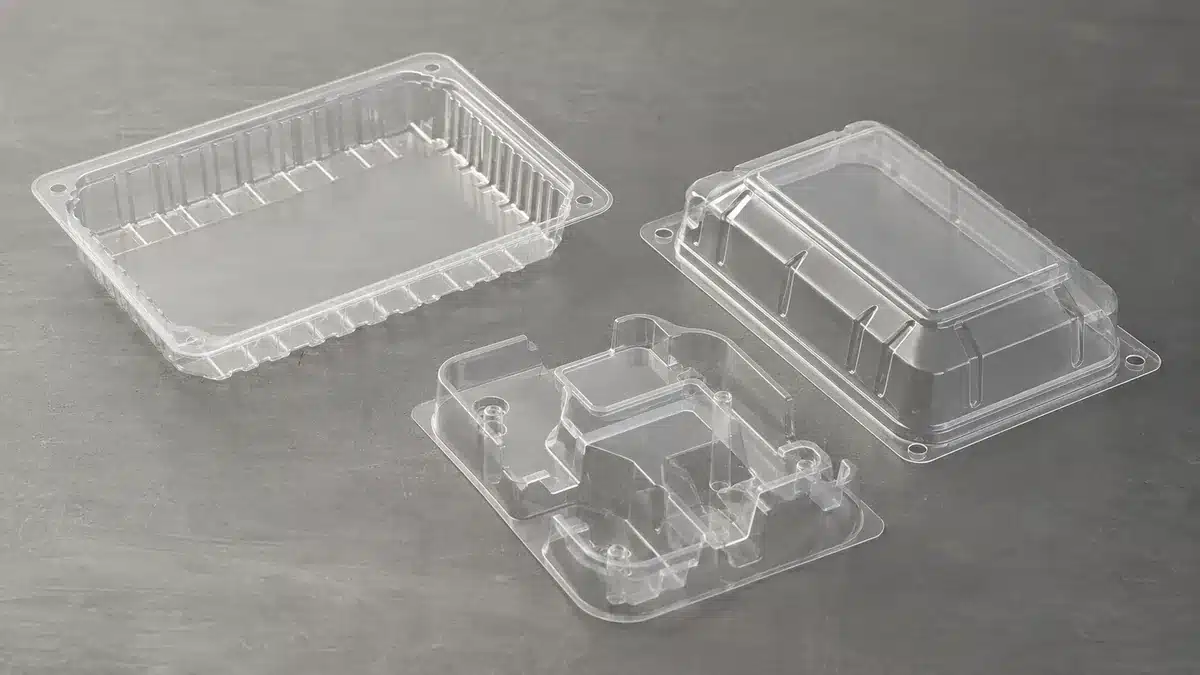
Il PETG appare anche in più contesti di film. Lastre o film termoformabili relativamente spessi possono essere scelti per vassoi, coperchi, espositori o componenti di imballaggi medicali. Gradi speciali di PETG per ritiro possono essere utilizzati per manicotti termoretraibili. Questi prodotti hanno spessori, storie di orientamento, curve di ritiro, requisiti di stampa e implicazioni di fine vita diversi.
Film PET vs PETG: Confronto Affiancato
La tabella seguente descrive tendenze direzionali comuni. È uno strumento di screening, non un sostituto di una scheda tecnica, di un campione o di un test controllato.
| Asse di confronto | il film in PET famiglia | Film in PETG famiglia | Implicazione per l'acquirente |
|---|---|---|---|
| Struttura del polimero | Può essere amorfo, cristallizzato o orientato | Tipicamente un copoliestere amorfo modificato con glicole | Specificare la forma esatta di PET o il grado di PETG |
| Rigidità e stabilità dimensionale | Spesso favorita nelle forme orientate o cristallizzate | Solitamente meno rigido ma più tenace in forme termoformabili trasparenti comparabili | Definire se la rigidità o la resistenza all'impatto sia più importante importante |
| Resistenza all'impatto e tenacità di formatura | Dipende fortemente dalla forma e dall'orientamento; l'APET può essere più sensibile durante la formatura profonda | Spesso scelto per tenacità e formatura profonda o complessa | Confrontare le prestazioni del pezzo formato, non solo i dati del film piatto |
| Comportamento in termoformatura | L'APET necessita di una finestra controllata; il BOPET non è un sostituto diretto per lastre termoformabili | Spesso offre una finestra di formatura più ampia e tollerante | Eseguire uno stampo e Laminato stampato termostabile con il grado candidato |
| Comportamento ottico | Sono disponibili gradi trasparenti; la cristallizzazione o la lavorazione possono introdurre opacità | Comunemente mantiene la trasparenza durante la formatura | Specificare i metodi e le condizioni per opacità e trasmissione luminosa |
| Risposta al calore | Il PET orientato o cristallizzato può fornire una forte stabilità dimensionale, a seconda del grado e del trattamento termico | Il PETG amorfo generalmente si ammorbidisce a una temperatura inferiore rispetto alle forme di PET termostabilizzate | Definire la temperatura di servizio e i limiti di variazione dimensionale |
Importante: Non confrontare mai tensile strength, opacità, ritiro, OTR, WVTR o resistenza alla saldatura senza abbinare la costruzione del campione, lo spessore, la direzione, il metodo di prova, la temperatura, l'umidità e altre condizioni pertinenti. Un valore tipico non è una specifica garantita.
Perché la Costruzione del Film Cambia la Risposta
“PET contro PETG” è solo la prima domanda di screening. La domanda ingegneristica più utile è: quale grado e costruzione del film funzioneranno nel processo e nell'imballaggio previsti? Il nome di un polimero di base non rivela l'orientamento, la sequenza degli strati, gli additivi, i rivestimenti, i trattamenti, contenuto riciclato, o la chimica del sigillante.
Orientamento, Cristallinità e Grado
L'orientamento può trasformare il PET da un foglio amorfo termoformabile in un nastro sottile, resistente e stabile. Il BOPET acquisisce una struttura direzionale attraverso lo stiramento, pertanto i dati relativi alla direzione macchina e alla direzione trasversale sono importanti. Il termofissaggio può ridurre ulteriormente il ritiro per applicazioni che richiedono un controllo dimensionale. Al contrario, i gradi PETG per termoformatura sono progettati per rimanere amorfi e formabili; i gradi PETG per ritiro sono deliberatamente ingegnerizzati per contrarsi sotto riscaldamento controllato.
Questa differenza spiega anche perché una frase come “il PET ha una migliore resistenza al calore” è incompleta. Un grado BOPET o CPET termofissato può mantenere le dimensioni in condizioni che ammorbidirebbero un grado PETG amorfo, ma APET, CPET, BOPET e PETG non possono essere classificati in modo responsabile senza nominare i gradi, gli spessori e le condizioni di prova effettivi.
Rivestimenti, Strati di Saldatura e Laminati
La progettazione della superficie e degli strati può essere importante quanto il polimero di base. Un primer può migliorare l'adesione a un particolare inchiostro o adesivo. Un rivestimento termosaldante può trasformare un nastro strutturale in PET in un componente per coperchi. La metallizzazione o un rivestimento barriera trasparente possono modificare le prestazioni relative a ossigeno e aromi. Un laminato può aggiungere la resistenza alla perforazione,, comportamento di saldatura, rigidità o protezione dall'umidità.
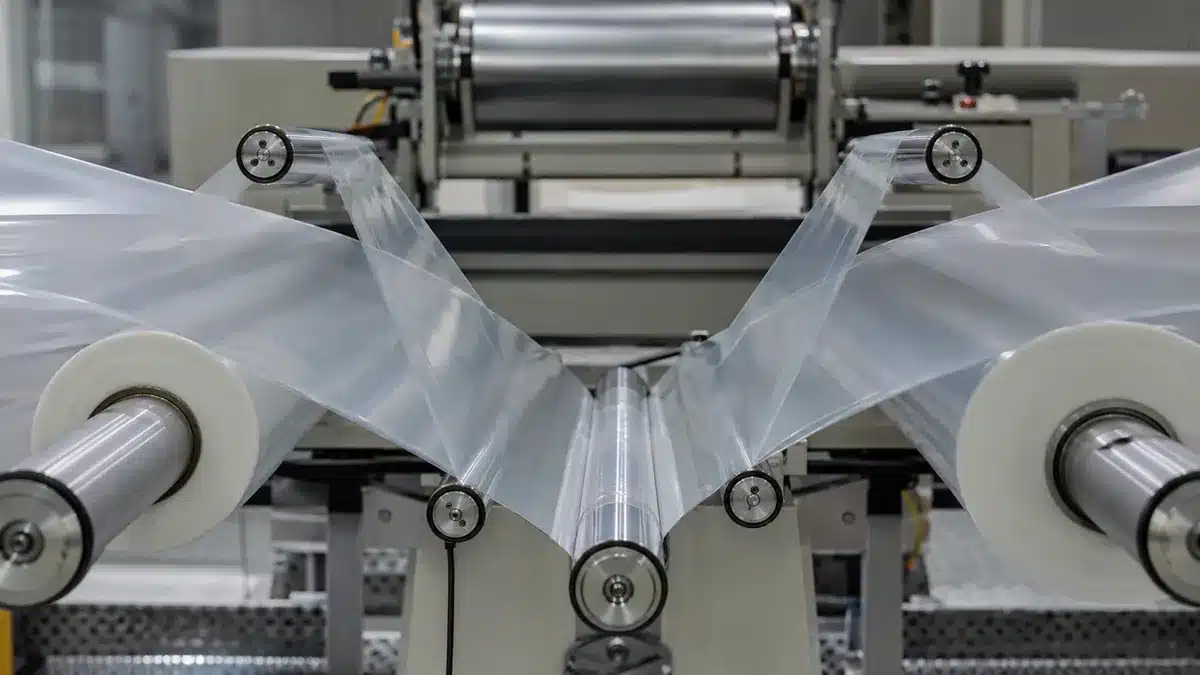
Queste aggiunte modificano anche il lavoro di approvazione. L'acquirente deve registrare la sequenza degli strati, lo spessore individuale e totale, la posizione di stampa, l'adesivo o il rivestimento, le condizioni di polimerizzazione, il lato trattato e il lato a contatto con gli alimenti previsto. È la confezione finita, non la resina pura, a determinare la compatibilità di saldatura, barriera, migrazione e riciclo.
Nota: I dati sulla resina o sul film di base di un fornitore possono supportare lo screening dei materiali, ma non possono dimostrare le prestazioni di una confezione stampata, rivestita, laminata, termoformata o sigillata.
Come Differiscono i Requisiti di Lavorazione
La resistenza alla cristallizzazione del PETG lo rende solitamente più tollerante durante la formatura, mentre la lavorazione del PET dipende fortemente dal fatto che l'input sia APET, CPET, BOPET o un'altra costruzione. Il confronto corretto della lavorazione inizia quindi con la forma effettiva del film e l'attrezzatura del cliente.
Termoformatura
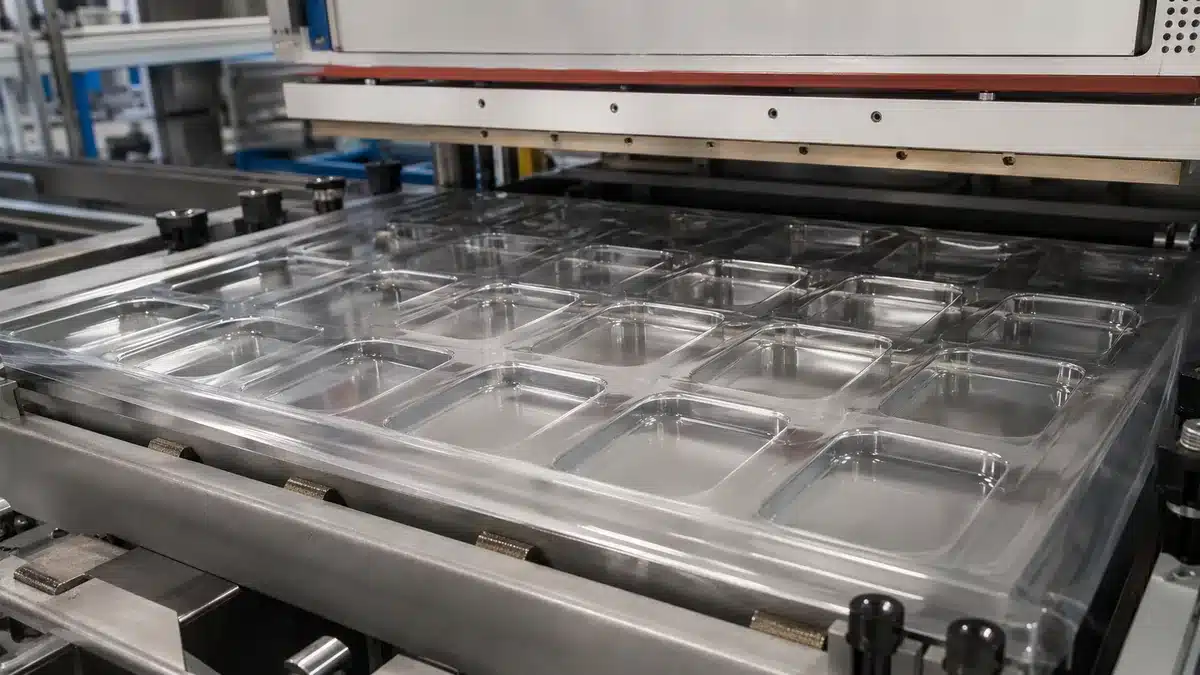
Per un pezzo termoformato trasparente, il PETG è spesso preso in considerazione quando sono prioritarie alte profondità di imbutitura, dettagli precisi, tenacità o chiarezza dopo la formatura. L'APET può essere un'opzione di termoformatura economicamente vantaggiosa, ma il controllo della temperatura, l'essiccazione, l'uniformità del riscaldamento, il rapporto di stiro, la temperatura dello stampo, il raffreddamento e il comportamento di rifilatura devono essere gestiti per il grado e la geometria specifici. Il BOPET viene normalmente selezionato come nastro di film orientato, non si presume si comporti come un foglio di APET.
Le temperature di formatura pubblicate da un fornitore non devono essere trasferite a un altro grado. Validare le impostazioni del riscaldatore, la temperatura del foglio, il tempo di ciclo, le condizioni dell'assistenza a tampone, la geometria dello stampo, la distribuzione dello spessore della parete, la velatura, l'imbianchimento da stress, la qualità di rifilatura e la stabilità dimensionale sulla linea di produzione. Se la sterilizzazione è rilevante, qualificare la confezione formata completa dopo il processo di sterilizzazione e la dose o il ciclo nominati.
Stampa, Saldatura e Convertitura
Sia i film in PET che quelli in PETG possono essere stampati, rivestiti, laminati, tagliati o sigillati, ma la loro idoneità a queste operazioni non è garantita dal nome del polimero. Confermare quale lato è trattato, il metodo e l'età del trattamento, il metodo di prova dell'energia superficiale, la famiglia di inchiostri o adesivi, il peso del rivestimento, il programma di polimerizzazione e l'eventuale primer. Per le guaine termoretraibili, validare la distorsione di stampa, la chimica della giuntura, la curva di ritiro, la geometria della bottiglia e le condizioni del tunnel.
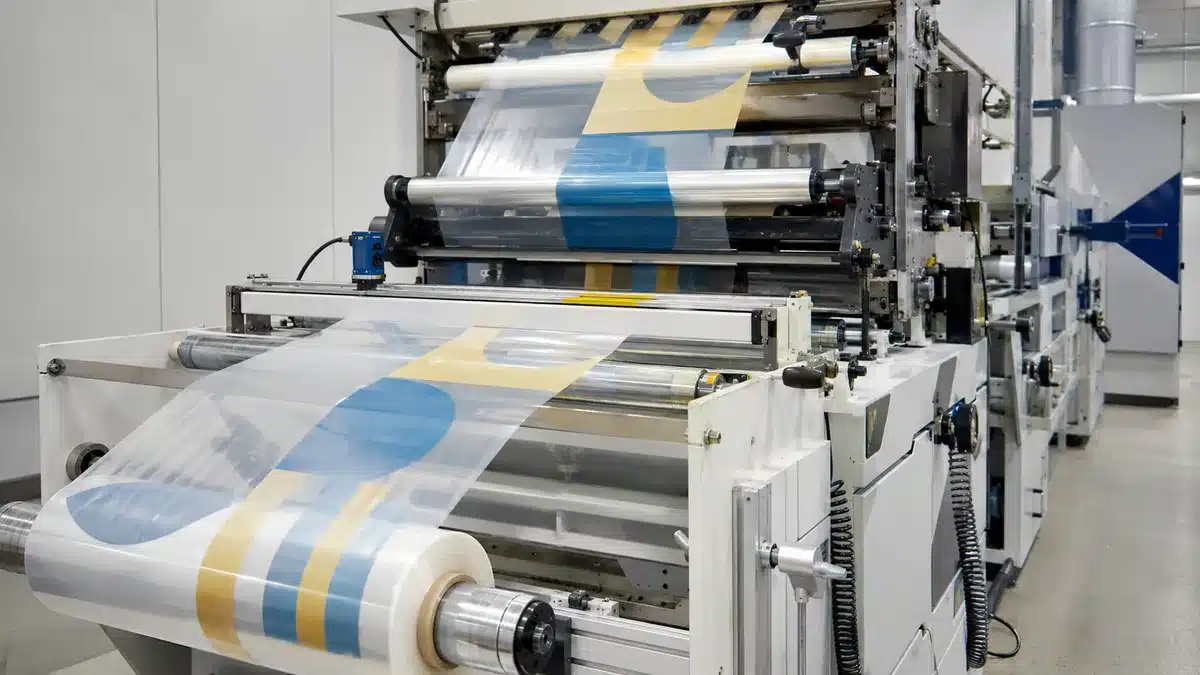
Per la saldatura, identificare entrambe le superfici di saldatura e misurare un finestra di sigillatura piuttosto che basarsi su.
Importante: La compatibilità con la macchina viene stabilita mediante una prova controllata. Una bassa temperatura di formatura, una superficie “stampabile” o una descrizione “termosaldante” non sono sufficienti per prevedere la velocità di produzione, lo scarto, l'aspetto o l'integrità della confezione.
Dove si Collocano Comunemente i Film in PET e PETG
Le applicazioni tipiche possono guidare una selezione preliminare, a condizione che non vengano scambiate per un'approvazione del grado.
| Scenario | Perché il PET potrebbe essere preso in considerazione | Perché il PETG potrebbe essere preso in considerazione | Cosa verificare |
|---|---|---|---|
| Stampato o laminato imballaggi flessibili misti web | Rigidità del BOPET, maneggevolezza, stabilità dimensionale e gradi trattati o rivestiti disponibili | Meno comunemente il nastro strutturale predefinito | Spessore, trattamento, adesione inchiostro/adesivo, COF, ritiro, barriera |
| Vassoio trasparente termoformato per alimenti o consumo | Disponibilità di APET, chiarezza, rigidità e design di confezione consolidati | Tenacità, geometria complessa o chiarezza di formatura | Rapporto di stiro, distribuzione parete, rifilatura, impatto, saldatura, documenti contatto alimenti |
| Componente termoformato medicale o protettivo | I gradi PET possono essere adatti a design e processi definiti | Il PETG è spesso considerato per tenacità e formatura dettagliata | Metodo di sterilizzazione, invecchiamento, integrità della confezione, sostanze estraibili/migrazione se applicabile |
| Coperchio o film poliestere saldabile | I gradi PET rivestiti o coestrusi possono fornire un coperchio strutturale | Gradi PETG selezionati possono offrire opzioni di saldatura | Partner di saldatura, finestra di saldatura, modalità di pelatura, appannamento, integrità della confezione |
| Guaina termoretraibile o etichetta sagomata | Esistono gradi PET speciali per ritiro | PETG film termoretraibile è ampiamente utilizzato per forme ad alto ritiro | curva di ritiro MD/TD, forza di restringimento, distorsione di stampa, giunzione, tunnel, progettazione per il riciclo |
| Superficie per esposizione, grafica o protezione | I gradi PET trasparenti possono fornire rigidità e opzioni di superficie | Il PETG può offrire tenacità e facilità di fabbricazione | Resistenza ai graffi/chimica, esposizione ai raggi UV, formatura o piegatura, adesione della stampa |
Lo stesso mercato può utilizzare entrambe le famiglie per ragioni diverse. Un acquirente di vaschette rigide può dare priorità al costo e alla rigidità, mentre un progettista di vaschette medicali può dare maggior peso al dettaglio di formatura, alla tolleranza all'impatto o a un ciclo di sterilizzazione qualificato. Il solo nome dell'applicazione non risolve mai la scelta.
Considerazioni sul Contatto Alimentare e sul Riciclo
Lo stato di idoneità al contatto con gli alimenti e la riciclabilità sono questioni separate. Nessuna delle due può essere risolta in modo affidabile affermando che un materiale è “PET” o “PETG”. Entrambe richiedono una formulazione, una costruzione, un uso previsto e un mercato definiti.
Documentazione per il Contatto Alimentare
Negli Stati Uniti, la base normativa deve coprire ogni sostanza che possa ragionevolmente migrare dall'articolo nelle condizioni d'uso previste. La FDA spiega che lo stato normativo complessivo di un materiale a contatto con gli alimenti dipende dallo stato delle sue singole sostanze, mentre il 21 CFR 177.1630 identifica alcuni polietilene polimeri a base di ftalati e condizioni prescritte. Tali riferimenti non coprono automaticamente ogni formulazione di PETG, additivo, rivestimento, adesivo, colorante o condizione d'uso.
Per un ordine di acquisto, richiedere una dichiarazione corrente o una dichiarazione di conformità legata al grado e alla costruzione esatti. Deve identificare il mercato di destinazione, il tipo di alimento, il lato a contatto, il tempo di contatto, la temperatura e eventuali limitazioni d'uso. Per l'Unione Europea, il fornitore deve affrontare.
Compatibilità con il Riciclo
Il PET ha flussi di riciclo consolidati in molti mercati, ma la raccolta e l'accettazione variano in base al tipo di imballaggio e alla località. Non si deve presumere che il PETG segua lo stesso percorso semplicemente perché il suo nome inizia con PET. L'Association of Plastic Recyclers valuta il design completo degli imballaggi in PET e osserva che i componenti, incluse alcune costruzioni in PETG, possono influenzare la cernita, la resa o la qualità del PET riciclato.
Per un'affermazione difendibile, identificare il formato dell'imballaggio, il colore, le etichette o i manicotti, gli inchiostri, gli adesivi, i rivestimenti, le chiusure, il comportamento della densità e il flusso di riciclo target. Quindi utilizzare la progettazione attuale perdell’EPA degli Stati Uniti e, quando richiesto, test. “Tecnicamente riciclabile” non è la stessa cosa di essere raccolto, selezionato e riprocessato su larga scala nel mercato del cliente.
Avvertenza: Non apporre un'affermazione incondizionata di “sicuro per alimenti”, “approvato FDA”, “conforme UE” o “riciclabile al 100%” su un film in PET o PETG senza documentazione specifica del prodotto e un ambito definito.
Come Specificare un Film in PET o PETG in un RFQ
Un RFQ utile fornisce ai fornitori informazioni sufficienti per quotare costruzioni comparabili e identificare lacune nelle evidenze. Includere:
- Famiglia e forma del materiale: APET, CPET, BOPET, grado PETG per termoformatura, grado PETG per ritiro o una costruzione multistrato definita.
- Grado o codice prodotto, sequenza degli strati, spessore totale, spessore dei singoli strati ove pertinente, colore e requisito di contenuto riciclato.
- Larghezza, lunghezza del rotolo, direzione di avvolgimento, dimensione del nucleo, diametro massimo del rotolo, limite di giunzione, qualità del bordo e tolleranze dimensionali.
- Requisiti di orientamento, ritiro o stabilità dimensionale, inclusi direzione MD/TD, temperatura, tempo e metodo di prova.
- Processi di formatura, stampa, laminazione, rivestimento, taglio, sigillatura o tunnel di termoretrazione, oltre a macchine disponibili e condizioni di prova.
- Trattamento superficiale o lato primer, metodo di energia superficiale, inchiostro, adesivo, rivestimento, polimerizzazione e requisiti di resistenza dell'incollaggio.
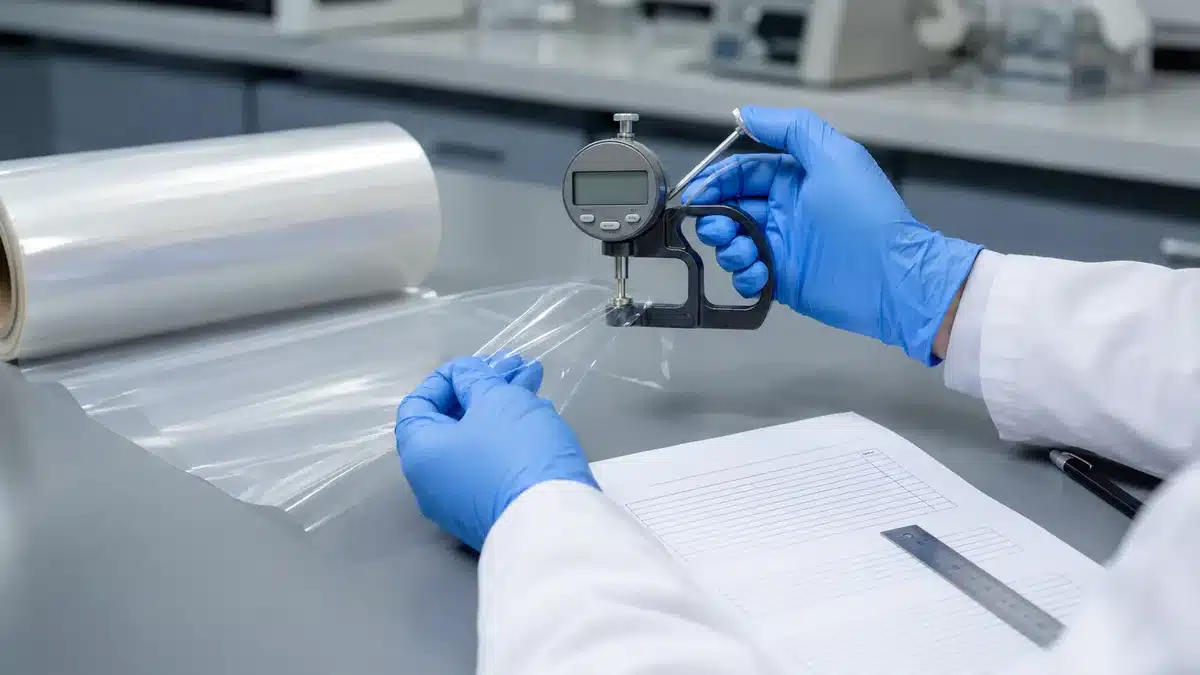
- Prove meccaniche e ottiche, inclusi spessore del campione, direzione MD/TD, condizionamento, edizione del metodo, unità di misura e limiti di accettazione.
- Requisiti di OTR o WVTR con temperatura, umidità relativa, gas, lato di prova, spessore, unità di misura e metodo.
- Requisiti di sigillatura con partner di sigillatura, temperatura, pressione, tempo di permanenza, condizionamento, metodo di pelatura e modalità di rottura desiderata.
- Utilizzo finale, sensibilità del prodotto, temperatura di riempimento o stoccaggio, rischi di distribuzione, obiettivo di durata di conservazione e test di integrità dell'imballaggio.
- Mercato di destinazione e documentazione richiesta per contatto alimentare, migrazione, contenuto riciclato, riciclabilità o altra conformità normativa.
- Quantità di campioni, piano di prova pilota, criteri di approvazione, aspettative di controllo delle modifiche e documenti che devono accompagnare i lotti di produzione.
Se i fornitori non possono restituire dati in condizioni corrispondenti, trattare le risposte come informazioni di screening piuttosto che come un valido confronto delle prestazioni.
Quale film dovresti scegliere?
Scegliere il PET quando una forma definita di PET fornisce la rigidità, la stabilità dimensionale, il comportamento di processo, la disponibilità e il percorso di imballaggio necessari. Il BOPET è spesso il candidato più forte per un nastro strutturale sottile per stampa o laminazione; l'APET può essere adatto per la termoformatura trasparente quando la sua finestra di processo e le prestazioni del pezzo finale sono accettabili.
Scegli PETG quando la tenacità, il dettaglio di formatura, una risposta di termoformatura indulgente o un requisito specifico di manicotto termoretraibile superano i suoi potenziali costi e vincoli nel flusso di riciclo. Non selezionarlo semplicemente perché descritto come “PET migliore”.”
La decisione finale dovrebbe seguire una sequenza controllata:
- Bloccare il grado e la costruzione esatti.
- Confrontare **supplier data** solo con metodi e condizioni corrispondenti.
- Eseguire test di formatura, stampa, sigillatura, termoretrazione e imballaggio che riflettano la produzione.
- Verificare i documenti di conformità per contatto alimentare o altri requisiti per il mercato e l'uso previsti.
- Valutare l'imballaggio completo secondo le attuali linee guida locali sul riciclo.
- Approvare un campione conservato e una specifica concordata reciprocamente prima della produzione.
PET e PETG sono entrambe utili famiglie di film in poliestere. La scelta migliore è quella la cui costruzione documentata, finestra di processo, prestazioni dell'imballaggio finito e requisiti di mercato sono allineati con l'applicazione reale.
Risorse Correlate di Bestypack
- BOPET
- Film in poliestere vs. Film in PET: quali sono le differenze?
- Film in poliestere Soft Touch – Film PET opaco
- Guida al Film in PET: Proprietà, Vantaggi, Applicazioni
- Usi e vantaggi del film in PET
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German