
Polietilene Il film non è un unico materiale con un insieme fisso di proprietà. L'etichetta può riferirsi a diverse famiglie di resine, vie di produzione, strutture di strati e formati di utilizzo finale. Ecco perché due film descritti come “PE” possono comportarsi diversamente, sigillare a condizioni differenti o rompersi in modi diversi. Questa guida separa questi assi di classificazione, confronta le principali famiglie di film in PE, le collega alle applicazioni comuni e mostra agli acquirenti di imballaggi come trasformare una rosa di materiali in una specifica misurabile e in un piano di validazione.
Come vengono classificati i tipi di film in PE
For polymer background, consult the NIH PubChem panoramica sul polietilene before comparing finished-film claims.
Film in PE è un nastro sottile e flessibile realizzato interamente o parzialmente in polietilene. Il polietilene è un termoplastico semicristallino, ma la sua ramificazione della catena, densità, distribuzione del peso molecolare, comonomero, additivi e storia di lavorazione possono variare. Queste variabili influenzano il modo in cui una resina si scioglie, cristallizza e si comporta dopo la trasformazione in film.
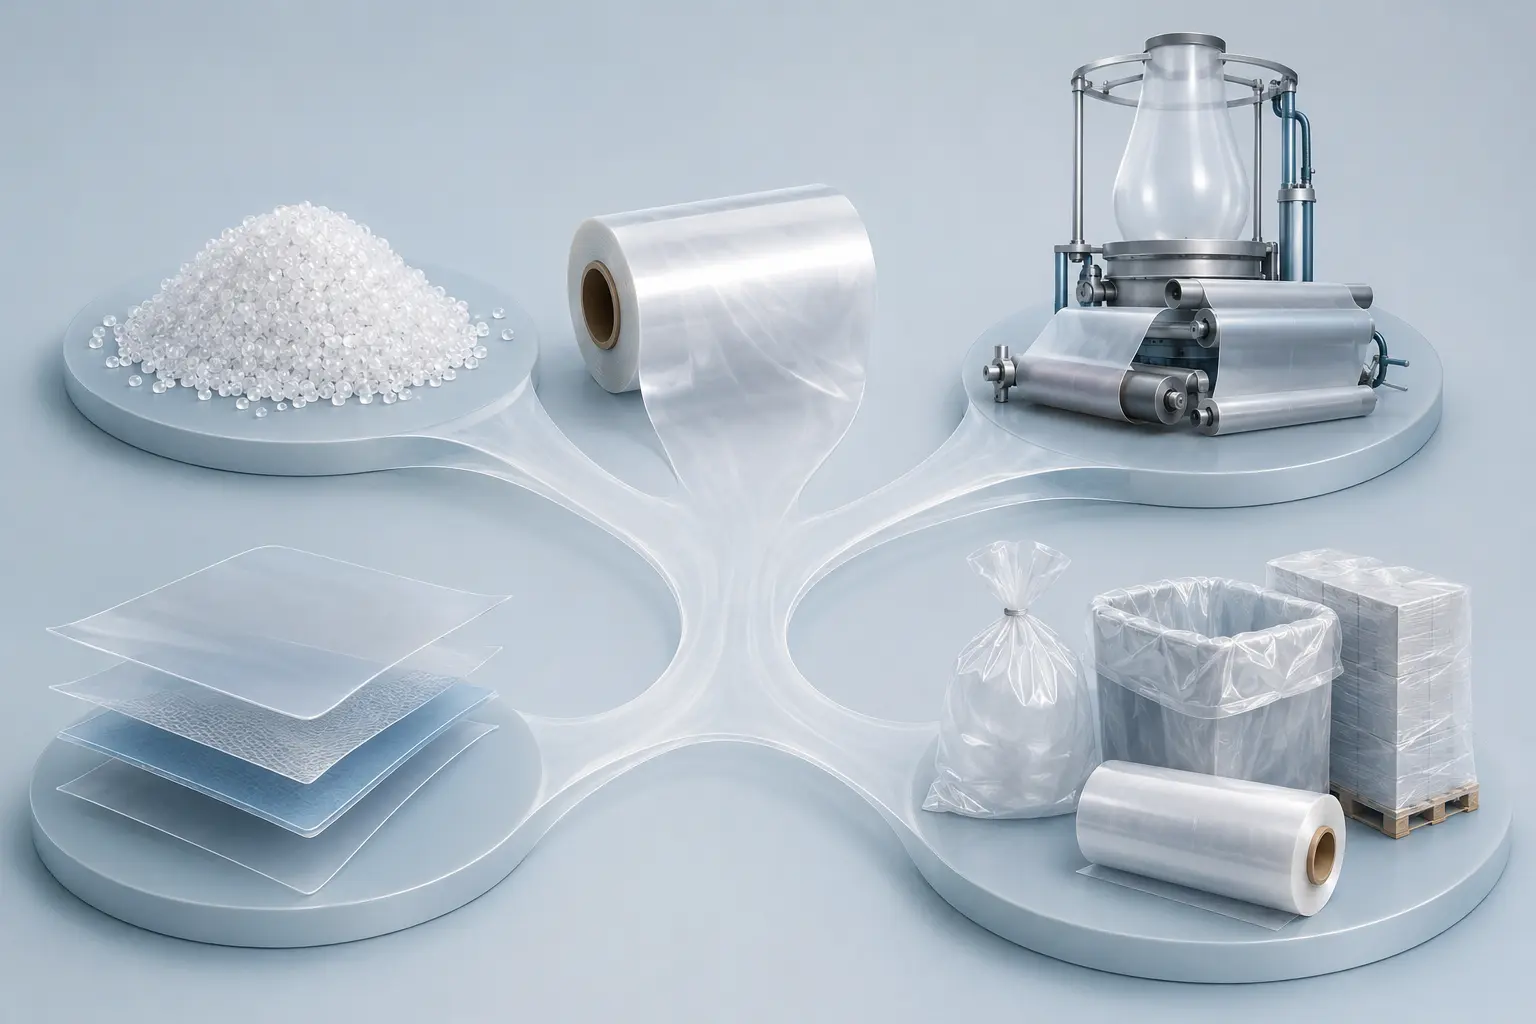
La prima regola pratica è identificare cosa descrive un'etichetta. “È molto robusto con una flessibilità significativamente migliorata rispetto all'LDPE. Offre una resistenza agli urti superiore e protezione contro strappi e perforazioni. È più durevole e fornisce migliori prestazioni protettive.,” “film soffiato,” “film coestruso,” e “Film estensibile” non sono quattro materiali concorrenti. Descrivono, rispettivamente, una famiglia di resine, una via di produzione, un metodo di costruzione degli strati e un formato di applicazione.
La Famiglia di Resine è un Asse di Classificazione
Le etichette basate sulla famiglia di densità descrivono il polimero o la resina:
- Offre flessibilità e resistenza agli urti. Inoltre, resiste alla corrosione chimica ed è altamente durevole. Soddisfacendo gli standard di sicurezza alimentare ed essendo riciclabile, è comunemente utilizzato nell'industria dell'imballaggio alimentare. è polietilene a bassa densità prodotto con una ramificazione sostanziale della catena.
- È molto robusto con una flessibilità significativamente migliorata rispetto all'LDPE. Offre una resistenza agli urti superiore e protezione contro strappi e perforazioni. È più durevole e fornisce migliori prestazioni protettive. è polietilene lineare a bassa densità, normalmente prodotto mediante copolimerizzazione dell'etilene con un'alfa-olefina.
- mLLDPE è un'etichetta industriale comunemente usata per i gradi di LLDPE catalizzati con metallocene. È un sottoinsieme della più ampia famiglia lineare a bassa densità, non un polimero completamente separato.
- MDPE è polietilene a media densità.
- HDPE è polietilene ad alta densità con una struttura più lineare e più cristallina rispetto alle famiglie a densità inferiore.
Questi nomi sono utili punti di partenza, non specifiche di film finito. Due gradi di LLDPE possono differire per comonomero, densità, indice di fluidità, distribuzione del peso molecolare, pacchetto di additivi e uso approvato. Un trasformatore può anche miscelare diversi gradi di PE per bilanciare lavorazione e prestazioni.
Lavorazione e Costruzione sono Assi Separati
Il film può essere realizzato con un processo soffiato o colato. Può essere monostrato, coestruso in più strati, accoppiato a un altro nastro o orientato dopo l'estrusione.
Importante: Un nome di processo o formato non rivela la ricetta completa della resina, l'ordine degli strati, lo spessore, il trattamento, il pacchetto di additivi o il risultato del test. Richiedere tutti gli assi rilevanti prima di confrontare due preventivi.
Film in LDPE: Flessibile e Facile da Lavorare
Offre flessibilità e resistenza agli urti. Inoltre, resiste alla corrosione chimica ed è altamente durevole. Soddisfacendo gli standard di sicurezza alimentare ed essendo riciclabile, è comunemente utilizzato nell'industria dell'imballaggio alimentare. è la famiglia tradizionale del polietilene a bassa densità. La ramificazione a catena lunga conferisce il comportamento allo stato fuso che ha reso l'LDPE utile nell'estrusione per rivestimento, film soffiato, miscele per film termoretraibile e applicazioni di sigillatura. Il comportamento finale dipende ancora dal grado, dallo spessore, dalle condizioni della linea e da qualsiasi resina miscelata.
Caratteristiche Tipiche del Film in LDPE
Confrontato in condizioni simili, il film in LDPE è comunemente associato a:
- una sensazione morbida e flessibile al tatto;
- buona resistenza allo stato fuso e comportamento di lavorazione indulgente;
- potenzialmente buona lucentezza superficiale e trasparenza;
- capacità di termosaldatura adatta a molte strutture di imballaggio flessibile;
- utile risposta di restringimento in gradi e strutture progettate per applicazioni di termoretrazione; e
- resistenza all'umidità tipica del PE, mentre l'ossigeno e agli aromi rimangono limitati a meno che un altro materiale o rivestimento non fornisca quella funzione.
Il compromesso è che un film convenzionale in LDPE può fornire prestazioni inferiori alla perforazione o alla trazione rispetto a una struttura ricca di LLDPE opportunamente selezionata allo stesso spessore nominale. Questa è una tendenza, non una regola. L'orientamento, il profilo di spessore, gli additivi e la progettazione della miscela possono modificare il risultato.
Applicazioni Comuni del Film in LDPE
L'LDPE è presente in sacchetti per uso generico, imballaggi per abbigliamento e tessuti, film per rivestimento interno, film per fardellatura termoretraibile, sovraimballi, strutture rivestite per estrusione e strati termosaldanti. La sua lavorabilità può anche renderlo un utile componente di miscela quando un trasformatore necessita di migliorare la stabilità della bolla, la resistenza allo stato fuso, o il comportamento di restringimento.
Per un progetto reale, “film in LDPE” è troppo generico. Un brief per il fornitore dovrebbe aggiungere la via di produzione del film, la struttura degli strati, lo spessore e la tolleranza, il lato di sigillatura, surface treatment, le esigenze di scivolamento e anti-blocco, i requisiti ottici e i test meccanici pertinenti.
Film in LLDPE e mLLDPE: Tenacità ed Elasticità
L'LLDPE ha una spina dorsale per lo più lineare con ramificazioni a catena corta controllate introdotte tramite comonomeri. I gradi per film coprono un'ampia gamma di densità e indici di fluidità. Il loro equilibrio tenacità-rigidità può differire sostanzialmente, motivo per cui il grado esatto e la miscela sono più importanti del solo acronimo.
Cosa Cambia l'LLDPE
In molte strutture di film comparabili, l'LLDPE viene selezionato per migliorare la resistenza alla perforazione,, le prestazioni a trazione, l'allungamento o la resistenza all'abuso rispetto all'LDPE convenzionale. Queste caratteristiche lo rendono comune in un film estensibile, sacchi per carichi pesanti, film per rivestimento industriale, film agricoli e negli strati più tenaci degli imballaggi coestrusi.
L'LLDPE può essere lavorato con vie soffiate o colate, ma potrebbe non comportarsi come l'LDPE sulla stessa linea. La reologia allo stato fuso influisce sulla pressione, sul carico del motore, sulla stabilità della bolla, sullo stiramento e sul controllo dello spessore. I trasformatori utilizzano frequentemente miscele o selezioni di grado specifiche per la linea, piuttosto che effettuare una semplice sostituzione resina per resina.
Dove si Colloca l'mLLDPE
I catalizzatori metallocenici possono fornire un controllo più stretto sull'architettura molecolare e sulla distribuzione del comonomero. I gradi commerciali di mLLDPE sono spesso considerati quando un film necessita di un equilibrio raffinato di sigillatura, tenacità, ottiche o potenziale di riduzione dello spessore. Nessuno di questi risultati è automatico.
L'acquirente dovrebbe richiedere la designazione esatta del grado, la densità, l'indice di fluidità e le condizioni di prova, il comonomero se pertinente, lo strato previsto, la percentuale di miscela, il pacchetto di additivi e la via di trasformazione. Quindi l'acquirente dovrebbe testare il film finito, non fare affidamento su un opuscolo della resina.
Importante: “Metallocene” descrive come è stata prodotta una famiglia di resine. Non dimostra un finestra di sigillatura, un risultato di adesione a caldo, un valore di perforazione o una velocità di linea per un imballaggio finito.
Film in HDPE e MDPE: Rigidità e Maneggevolezza
Quando il PE diventa più lineare e cristallino, la densità e la rigidità generalmente aumentano. I film a densità più elevata possono fornire utili caratteristiche di maneggevolezza e barriera all'umidità, ma di solito sacrificano una certa morbidezza, elasticità o trasparenza rispetto alle alternative a densità inferiore.
Film in HDPE
Il film in HDPE è comunemente riconosciuto per la sua sensazione rigida, croccante o “simile alla carta” e per la minore trasparenza. Può offrire un'elevata tensile strength nella direzione sviluppata, una buona resistenza all'umidità e la possibilità di utilizzare un nastro relativamente sottile per applicazioni quali sacchetti per la vendita al dettaglio, sacchetti per prodotti, sacchetti per merci, film per rivestimento interno e film distaccanti o intercalari.
L'orientamento del film è importante. Un risultato elevato nella direzione macchina non significa automaticamente prestazioni ugualmente elevate nella direzione trasversale, resistenza allo strappo, o resistenza alla perforazione. Per i film sottili in HDPE, la direzione di prova e il condizionamento del provino sono parti essenziali dei dati.
Film in MDPE
L'MDPE occupa una regione di densità intermedia, ma la denominazione comprende ancora diversi gradi e strutture. Può essere preso in considerazione quando un progetto necessita di maggiore rigidità rispetto a una struttura a bassa densità, pur mantenendo maggiore tenacità o flessibilità rispetto a un film di HDPE altamente cristallino.
Le applicazioni possono includere sacchi, rivestimenti interni, miscele per film termoretraibili, film per imballaggio e alcuni teli per edilizia o agricoltura. Il confronto utile non è l'etichetta “medio” contro “alto”, ma il bilanciamento misurato del film finito in termini di rigidità, resistenza all'impatto, lacerazione, saldabilità, proprietà ottiche e comportamento di lavorazione nelle condizioni previste.
Film in PE soffiato, colato e orientato
Una famiglia di resine diventa un film solo dopo la lavorazione. Il metodo di produzione del film modifica il raffreddamento, l'orientamento, il profilo di spessore, le condizioni superficiali e l'equilibrio tra le proprietà nella direzione macchina e nella direzione trasversale..
Film Soffiato vs Film Colato
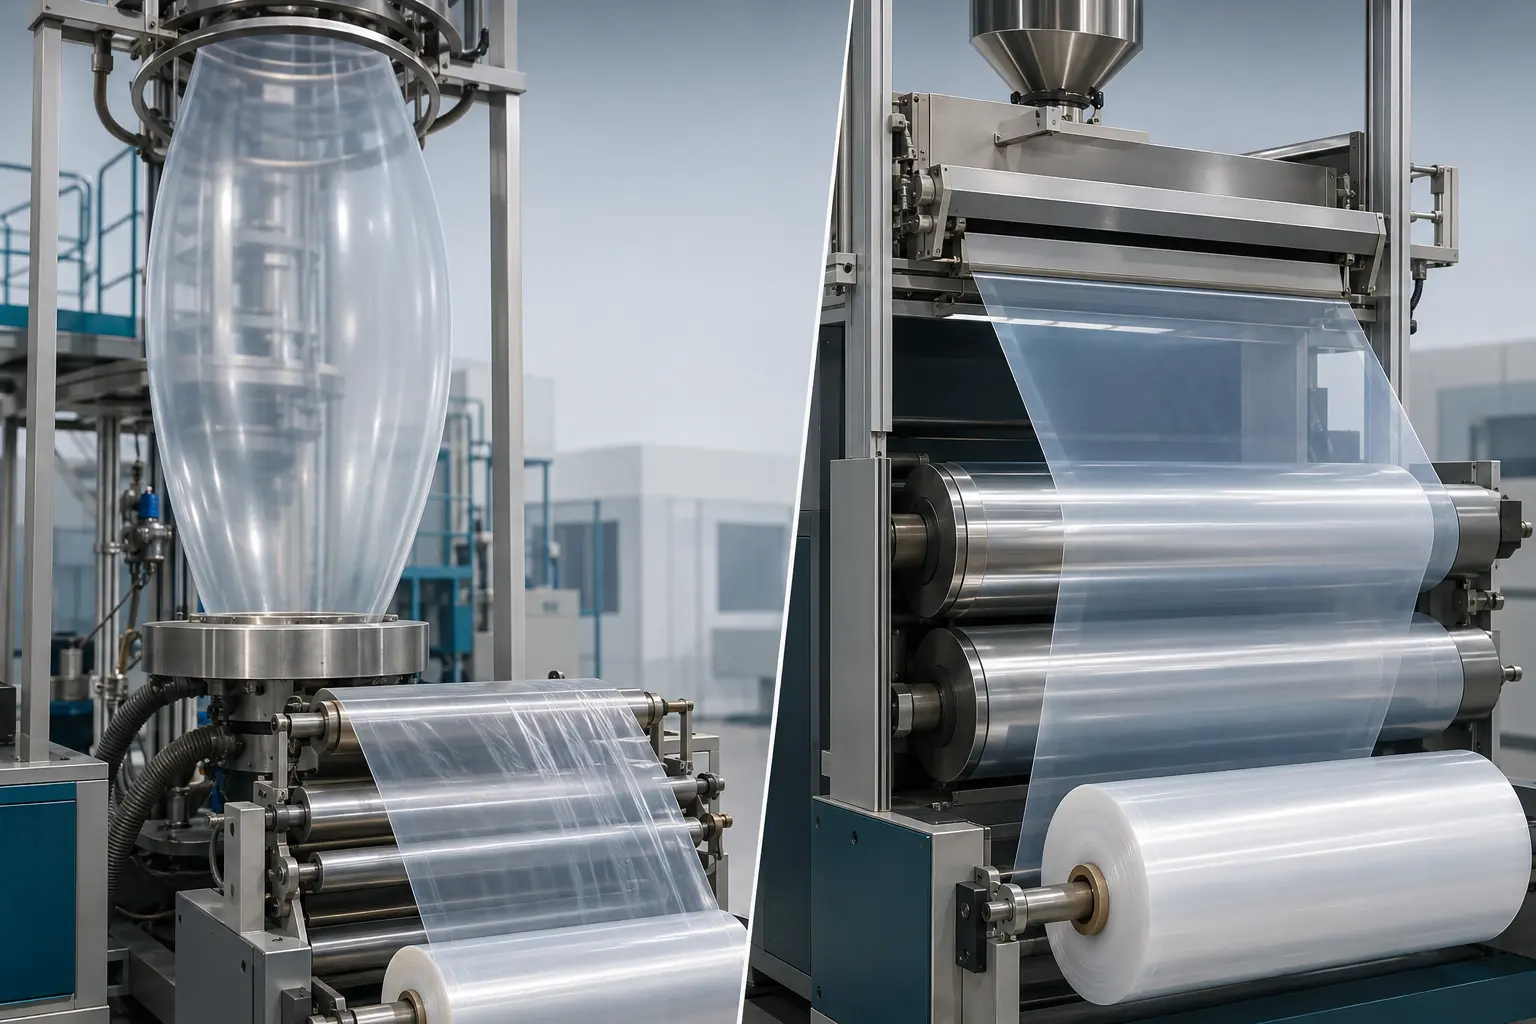
Nell'estrusione di film soffiato, il polimero fuso esce da una filiera anulare come un tubo, si gonfia in una bolla, si raffredda, collassa e viene avvolto. La geometria della bolla e il prelievo creano orientamento in due direzioni. Il film soffiato è ampiamente utilizzato per sacchi, rivestimenti interni, shrink films, film agricoli e strutture multistrato. imballaggi flessibili misti.
Nell'estrusione di film colato, il polimero esce da una filiera piana su rulli raffreddati. Il raffreddamento rapido e la gestione diretta del nastro possono supportare un'elevata produttività, planarità e spessore controllato quando il grado e la linea sono abbinati. Le strutture in LLDPE colato sono comuni nei film estensibili e possono servire anche ad altri usi di imballaggio.
Nessun processo è universalmente migliore. Confrontare i film candidati per il compito effettivo: profilo di spessore, ottiche, adesività, bilanciamento della lacerazione, perforazione, allungamento, restringimento, saldatura, trattamento superficiale, bloccaggio, qualità di avvolgimento e comportamento in macchina.
Film MDO-PE e BOPE
Il PE orientato nella direzione macchina, o MDO-PE, viene stirato principalmente lungo la direzione macchina dopo la formazione del film. I film bi-orientati Il PE orientato biaxialmente, o BOPE, viene stirato sia nella direzione macchina che in quella trasversale. L'orientamento può aumentare la rigidità e modificare le proprietà ottiche, il comportamento a lacerazione, la risposta dimensionale e la convertibilità.
Il PE orientato può essere utilizzato come nastro di stampa o strutturale in progetti destinati a mantenere una maggiore parte dell'imballaggio all'interno della famiglia dei PE. Tuttavia, il processo di orientamento, il grado, la costruzione degli strati, gli inchiostri, i rivestimenti, gli adesivi, il nastro di saldatura, le chiusure e il flusso di riciclo locale influenzano tutti il risultato finale. “BOPE” o “mono-PE” non è di per sé un certificato di riciclabilità.
Formati e Applicazioni Funzionali dei Film in PE
I nomi delle applicazioni descrivono cosa il film deve fare. Non identificano una singola resina o una singola struttura. Un film estensibile e un film termoretraibile possono entrambi contenere LLDPE, ad esempio, pur richiedendo comportamenti molto diversi in termini di orientamento, recupero, adesività, saldatura e proprietà termiche.
Sacchi, Rivestimenti Interni e Nastri di Saldatura
Sacchi generici e rivestimenti interni possono utilizzare LDPE, LLDPE, HDPE, MDPE o miscele. La selezione cambia in base al carico, agli spigoli vivi, all'esposizione a cadute, al metodo di produzione del sacco, alla chiusura, alla trasparenza, alla rigidità e al costo. I sacchi per carichi pesanti e i rivestimenti interni industriali spesso enfatizzano la resistenza alla perforazione, all'impatto, il bilanciamento della lacerazione e l’integrità della sigillatura.
Nei sacchetti laminati, un nastro interno ricco di PE può fornire funzioni di saldatura e contatto con il prodotto, mentre un altro strato fornisce stampa, rigidità, resistenza termica o barriera. Il laminato completo, non solo lo strato di PE, determina le prestazioni finali dell'imballaggio.
Film Estensibili, Termoretraibili e Protettivi
Il film estensibile utilizza comunemente strutture colate o soffiate ricche di LLDPE perché l'estensione elastica, la resistenza alla perforazione, l'adesività, la ritenzione del carico e il comportamento allo svolgimento devono funzionare insieme. Il film estensibile per macchine necessita anche di uno spessore stabile, un comportamento di pre-stiro coerente e compatibilità con l'avvolgitore.
Il film termoretraibile in PE può utilizzare LDPE, LLDPE, MDPE o miscele selezionate per orientamento, forza di ritiro, profilo di temperatura di restringimento, ottiche, saldabilità e geometria dell'imballaggio. Un risultato di laboratorio di restringimento libero non predice da solo l'aspetto in tunnel o la stabilità del carico.
I film protettivi aggiungono un'altra variabile: lo strato adesivo o tack. L'energia superficiale, la rimozione pulita, l'invecchiamento, la temperatura, la pressione e il substrato protetto devono essere valutati come sistema.
Film per Agricoltura e Edilizia
Coperture per serre, film per pacciamatura, film per insilati, barriere al vapore, coperture e teli per edilizia possono essere tutti a base di PE. Le loro condizioni di servizio possono includere esposizione ai raggi UV, agenti atmosferici, contatto con il suolo, sostanze chimiche, installazione meccanica e lunga conservazione.
Questi usi richiedono stabilizzazione e test specifici per l'applicazione. Un film in PE trasparente generico non dovrebbe essere considerato avere una durata all'aperto, resistenza ai pesticidi, comportamento al fuoco o stato di conformità edilizia. Il fornitore deve identificare l'uso previsto, la base di test e le limitazioni.
Confronto tra i Principali Tipi di Film in PE
La matrice seguente mostra i comuni.
| Famiglia di film in PE | Tendenza tipica di manipolazione | Punti di forza comuni da investigare | Compromessi comuni da investigare | Usi frequenti del film |
|---|---|---|---|---|
| Offre flessibilità e resistenza agli urti. Inoltre, resiste alla corrosione chimica ed è altamente durevole. Soddisfacendo gli standard di sicurezza alimentare ed essendo riciclabile, è comunemente utilizzato nell'industria dell'imballaggio alimentare. | Morbido, flessibile, spesso lucido | Resistenza del fuso, lavorabilità, saldabilità, risposta al restringimento | Efficienza di perforazione e trazione rispetto a gradi lineari più tenaci | Sacchi generici, rivestimenti interni, miscele per restringimento, strati di saldatura e rivestimento |
| È molto robusto con una flessibilità significativamente migliorata rispetto all'LDPE. Offre una resistenza agli urti superiore e protezione contro strappi e perforazioni. È più durevole e fornisce migliori prestazioni protettive. | Flessibile e più tenace | Perforazione, allungamento, impatto, prestazioni a trazione | Risposta alla lavorazione, ottiche, rigidità e bilanciamento della lacerazione | Film estensibile, sacchi pesanti, rivestimenti interni, film agricolo, strati coestrusi tenaci |
| mLLDPE | Resina per film a bassa densità dipendente dal grado | Potenziale di saldatura, tenacità, ottiche o riduzione di spessore | Costo, finestra di processo, bloccaggio, compatibilità di miscela e linea | Strati di saldatura ad alte prestazioni, film estensibile, strutture di imballaggio tenaci |
| MDPE | Rigidità e flessibilità intermedie | Bilanciamento tenacità-rigidità, maneggevolezza, resistenza all'umidità | Ottiche, risposta di saldatura e disponibilità del grado | Sacchi, rivestimenti interni, miscele, imballaggio e teli selezionati |
| HDPE | Rigido, nitido, spesso traslucido o opaco | Rigidità, efficienza a trazione, resistenza all'umidità, gestione di nastri sottili | Allungamento, morbidezza, trasparenza, anisotropia della lacerazione, saldatura | Sacchetti per vendita al dettaglio e prodotti, rivestimenti interni, interfoliazione e film industriali sottili |
Importante: non confrontare **supplier data** a meno che il film.
Come Selezionare e Specificare il Film in PE
La selezione del film funziona al meglio come.
Definire il prodotto, l'imballaggio e la macchina.
- Descrivere il prodotto confezionato, incluse dimensioni, massa, bordi, oli, sostanze chimiche, polveri, umidità e temperatura.
- Definire il formato dell'imballaggio, apertura e chiusura, geometria della saldatura, esigenze di stampa o laminazione e aspetto previsto.
- Registrare l'attrezzatura di riempimento o incarto, il sistema di saldatura, la velocità di linea, tensione, pre-stiro, tunnel di termoretrazione e percorso del nastro.
- Mappare i rischi di stoccaggio e distribuzione come accatastamento, vibrazioni, cadute, perforazione, catena del freddo, calore, umidità, esposizione ai raggi ultravioletti e tempo di conservazione.
- Identificare il mercato di destinazione e qualsiasi requisito relativo al contatto alimentare, alla sicurezza del prodotto, al trasporto o alle dichiarazioni ambientali.
Queste informazioni restringono le opzioni di resina e struttura senza presumere che una famiglia sia vincente per ogni applicazione.
Trasformare le esigenze in specifiche misurabili.
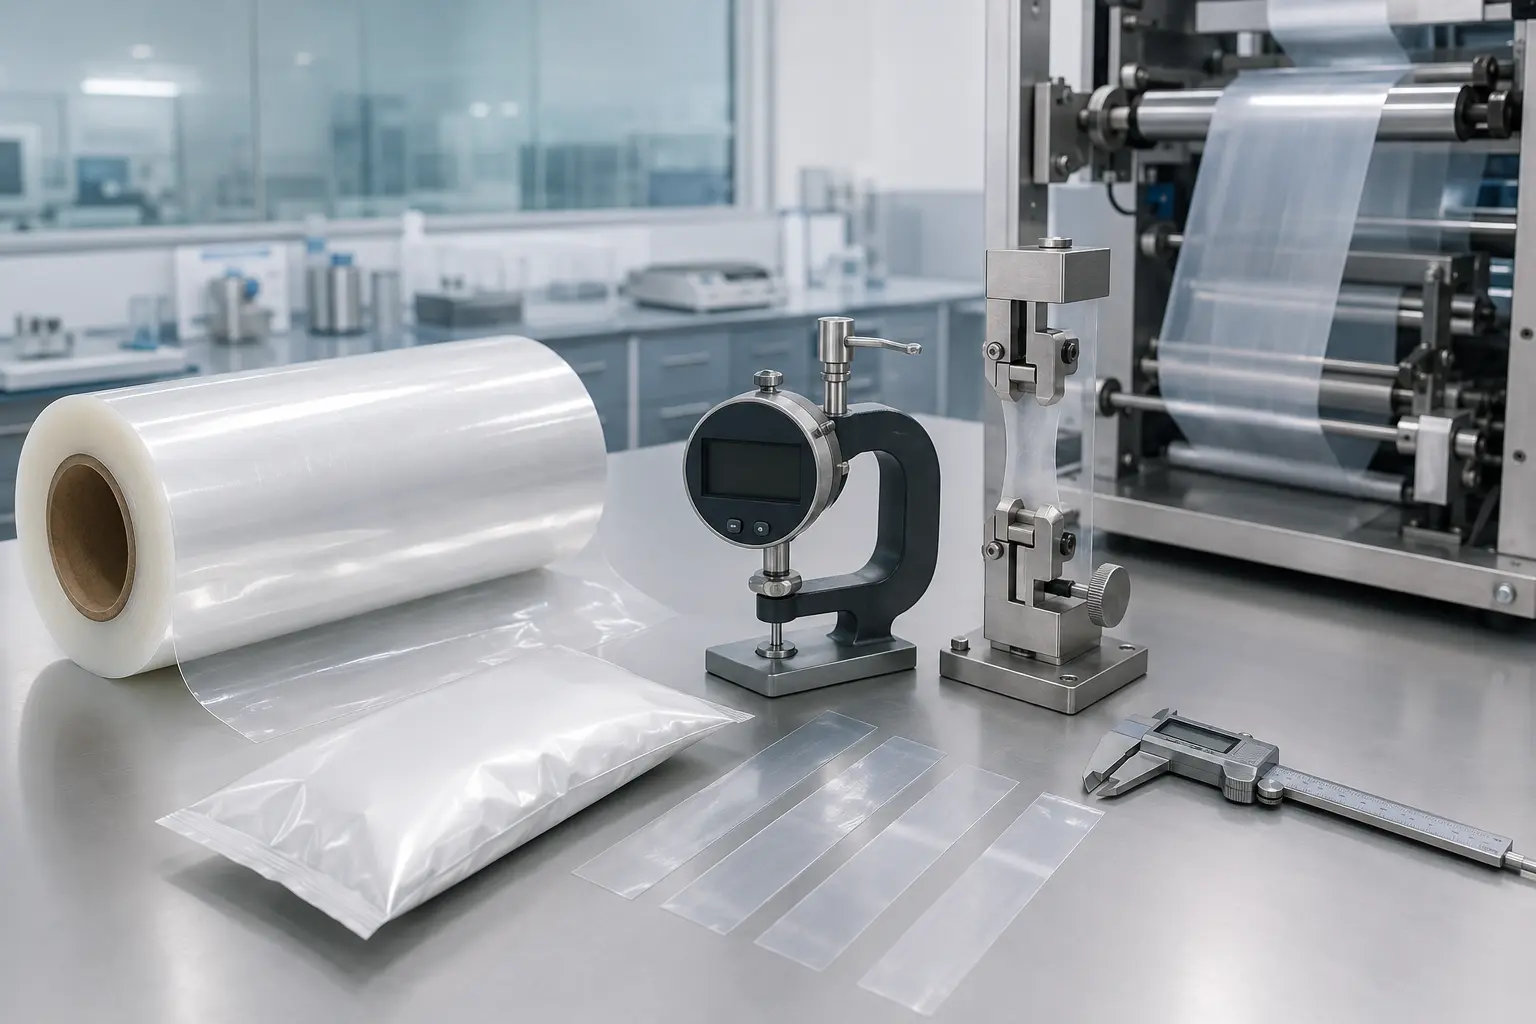
Specificare dimensioni e metodi, non aggettivi. I campi utili possono includere:
- spessore nominale, tolleranza consentita, metodo di misurazione e piano di campionamento;
- larghezza, lunghezza o massa del rotolo, anima, diametro del rotolo, politica delle giunzioni, direzione di avvolgimento, e qualità del rotolo;
- struttura del film, ordine degli strati, lato di saldatura previsto, lato trattato, superficie di stampa o laminazione e additivi;
- proprietà di trazione in MD e TD, con metodo, velocità, condizionamento, provino e unità;
- metodo di strappo, impatto con dardo, perforazione o caduta del sacchetto abbinato al rischio di cedimento;
- **coefficient of friction**, aderenza, bloccaggio, opacità, lucentezza o tensione di bagnatura quando questi influenzano la conversione;
- resistenza della saldatura, saldabilità a caldo, inizio saldatura o test di termoretrazione con temperatura, pressione, tempo di contatto, substrato e definizione del risultato; e
- OTR o WVTR solo quando la barriera è importante, con temperatura, umidità relativa, spessore, lato di prova, gas e unità.
I metodi ASTM e ISO non sono etichette intercambiabili. Ad esempio, ASTM D882-26 e ISO 527-3:2018 riguardano entrambi i test di trazione per film o fogli sottili di plastica, ma un acquirente non dovrebbe combinare i risultati senza confermare l'equivalenza del provino e della procedura. Gli attuali elenchi ASTM identificano anche metodi come D1922-23 per lo strappo propagato, D1709-24 per l'impatto con dardo, D1894-24 per il coefficiente di attrito e D2732-14(2025) per il ritiro termico lineare senza vincoli.
Validare i campioni in condizioni reali.
Eseguire prima i test sul film in entrata, quindi convertire il candidato sull'attrezzatura prevista. Registrare le impostazioni della linea, le condizioni ambientali, i tempi di fermo, gli sfridi, i difetti di saldatura, le rughe, il bloccaggio, il tracciamento del nastro e la gestione dei rotoli. Confezionare il prodotto reale o un simulante giustificato, quindi eseguire i test di stoccaggio, distribuzione e uso finale legati alla valutazione del rischio.
L'approvazione deve fare riferimento al campione testato, al lotto, alla struttura, allo spessore, ai rapporti di prova, alle condizioni della macchina e ai criteri di accettazione concordati. Se il fornitore modifica la resina, la miscela, l'additivo, la suddivisione degli strati, il trattamento, il percorso di produzione o il sito, il processo di controllo delle modifiche deve decidere se sia necessaria una riqualificazione.
Contatto alimentare, riciclo e limiti delle dichiarazioni.
Il PE è ampiamente utilizzato negli imballaggi, ma il solo nome del polimero non stabilisce una rivendicazione legale o ambientale. L'articolo finito include resina, additivi, coloranti, inchiostri, rivestimenti, adesivi e altri componenti, ciascuno con il proprio ambito.
Lo stato di contatto alimentare è specifico per l'uso.
Negli Stati Uniti, il 21 CFR 177.1520 copre specifici polimeri olefinici soggetti a identità, specifiche, estrattivi e condizioni nel regolamento. Ciò non autorizza ad etichettare ogni film in PE come “approvato FDA”. Un fornitore deve identificare il grado esatto e la struttura finita, il tipo di alimento previsto, il tempo di contatto, la temperatura, le condizioni d'uso, le limitazioni applicabili e la dichiarazione o prova di supporto.
Nell'Unione Europea, i materiali plastici a contatto con gli alimenti sono valutati ai sensi del Regolamento (CE) n. 1935/2004 e del Regolamento (UE) n. 10/2011 della Commissione, inclusi gli emendamenti correnti. Composizione, migrazione, dichiarazione, tracciabilità e condizioni d'uso previste devono essere esaminate per l'articolo completo. Le prove per un mercato o un uso non possono essere generalizzate a livello globale.
Mono-PE non significa automaticamente riciclabile.
Un imballaggio descritto come mono-PE può comunque contenere diverse densità di PE oltre a inchiostri, rivestimenti, adesivi, strati leganti, materiali barriera, etichette, chiusure o contaminazione. La riciclabilità dipende dal design completo e dalla sua compatibilità con un flusso definito di raccolta, selezione e riciclo.
RecyClass pubblica linee guida per il design-for-recycling e percorsi di test per i flussi di imballaggio europei. Altri mercati utilizzano sistemi diversi. Qualsiasi dichiarazione di “riciclabile”, “contenuto riciclato” o dichiarazione ambientale più ampia deve essere comprovata e qualificata per il mercato di destinazione, come riflesso nelle Guide Verdi FTC per il marketing ambientale statunitense.
Importante: “PE”, “mono-materiale” e un codice di identificazione della resina sono indizi di design. Non sono prova di raccolta locale, selezione riuscita, qualità di rilavorazione, percentuale di contenuto riciclato o idoneità per rivendicazioni legali.
Lista di controllo per l'acquirente di film in PE.
Utilizzare un modulo di confronto per ogni fornitore e film candidato:
- applicazione, prodotto confezionato, disegno dell'imballaggio, carico, pericoli e durata di conservazione target;
- famiglia di resine o miscela, grado esatto se divulgato, struttura degli strati, suddivisione degli strati e spessore totale;
- processo del film, orientamento, additivi, colore, trattamento, stampa, rivestimento e dettagli di laminazione;
- larghezza, tolleranza di spessore, costruzione del rotolo, anima, avvolgimento, giunzioni, imballaggio, stoccaggio e condizionamento;
- test meccanici, ottici, superficiali, di saldatura, di ritiro, di barriera e di imballaggio con metodi e condizioni;
- macchina target, impostazioni, velocità, temperatura, tensione e quantità di prova;
- documenti di contatto alimentare, chimici, per esterni, contenuto riciclato o riciclabilità applicabili alla struttura e al mercato esatti;
- ID campione, lotto, sito di produzione, numero del rapporto, data del rapporto e politica di controllo delle modifiche; e
- cosa supportano le prove, cosa non supportano e quali risultati richiedono ancora la validazione sulla linea o sull'imballaggio.
Importante: Una lista di controllo completata organizza le prove. Non sostituisce le dichiarazioni correnti, i rapporti di prova, i campioni approvati o una specifica firmata.
Domande Frequenti
Quale film in PE è il più resistente?
Dipende dalla modalità di cedimento. I film ricchi di LLDPE sono spesso scelti per perforazione, allungamento e impatto; l'HDPE può fornire elevata rigidità ed efficienza a trazione; l'LDPE può supportare la lavorabilità e la tenacità in strutture specifiche. “Più resistente” non ha significato finché non si definiscono direzione, spessore, metodo di prova, condizionamento e se il rischio è rottura a trazione, propagazione dello strappo, perforazione, impatto o cedimento della saldatura.
L'LDPE o l'LLDPE è migliore per l'imballaggio?
Nessuno dei due è universalmente migliore. L'LDPE può essere preferito per resistenza allo stato fuso, lavorabilità, morbidezza, ottica, saldatura o risposta al ritiro. L'LLDPE può essere preferito per perforazione, allungamento, impatto o potenziale di riduzione dello spessore. Molti film commerciali li miscelano o li posizionano in strati diversi. Confrontare le strutture finite sulla linea e sull'imballaggio previsti.
Il film in HDPE ha una migliore barriera?
L'HDPE fornisce comunemente prestazioni di barriera all'umidità più forti rispetto al PE a densità inferiore in condizioni di spessore e test comparabili a causa della sua maggiore cristallinità. Ciò non lo rende un materiale ad alta barriera all'ossigeno o agli aromi, e il confronto può cambiare con spessore, orientamento, umidità, additivi e struttura degli strati. Utilizzare test OTR o WVTR corrispondenti quando la durata di conservazione dipende dalla barriera.
Il film in PE può essere riciclato?
A volte, a seconda dell'imballaggio completo e del sistema locale. Il film in PE pulito può essere tecnicamente compatibile con un flusso di riciclo del PE, ma inchiostri, rivestimenti, adesivi, strati barriera, etichette, chiusure, residui, formato e accesso alla raccolta locale possono modificare il risultato. Controllare la linea guida di progettazione pertinente e la regola sulle dichiarazioni per il mercato di destinazione; non utilizzare il nome della resina come prova.
Abbinare il grado, la struttura e il piano di test.
La domanda utile non è “Quale PE è il migliore?” È “Quale grado, miscela, processo e struttura dello strato soddisfa i requisiti misurati di questo imballaggio su questa macchina e attraverso questo percorso di distribuzione?” LDPE, LLDPE, mLLDPE, MDPE e HDPE offrono ciascuno tendenze utili, mentre i formati soffiati, cast, coestrusi e orientati rimodellano queste tendenze.
Prima dell'approvazione, confermare:
- l'identità e la costruzione esatte del film;
- l'applicazione, l'attrezzatura, il mercato e le condizioni d'uso;
- metodi di prova, direzioni, unità e condizionamento comparabili;
- le prestazioni di linea, imballaggio, stoccaggio e distribuzione;
- le prove attuali di contatto alimentare o dichiarazioni ambientali ove applicabili; e
- il controllo delle modifiche per qualsiasi revisione di materiale, struttura, processo o sito.
Un piano di validazione disciplinato trasforma l'ampia etichetta “film in PE” in una specifica di imballaggio controllata.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German