
BOPP, BOPET, en BOPA zijn allemaal biaxiaal georiënteerde films, maar ze zijn niet uitwisselbaar. BOPP is georiënteerd polypropyleen, BOPET is georiënteerd polyethyleentereftalaat, en BOPA is georiënteerd polyamide, vaak georiënteerd nylon genoemd. De verschillende basispolymeren geven elke familie een andere balans van vochtbestendigheid, gasbarrière, stijfheid, taaiheid, warmtegedrag, dichtheid, oppervlaktegedrag en conversiemogelijkheden.
Voor een verpakkingsinkoper is het veiligste korte antwoord: kies BOPP wanneer vochtbestendigheid, helderheid, rendement en een breed scala aan verpakkingsafwerkingen van belang zijn; kies BOPET wanneer stijfheid, dimensionale stabiliteit, drukregistratie of warmteblootgestelde conversie belangrijk is; en kies BOPA wanneer perforatiebestendigheid, taaiheid, buiging, vacuümverpakking of scherpe inhoud het beheersende risico vormen. Test vervolgens de exacte kwaliteit en de volledige laminaat. Coatings, metallisatie, sealantlagen, dikte, vochtigheid, oriëntatiebalans en de afgewerkte verpakking kunnen het resultaat veranderen.
Snelle vergelijking: BOPP vs BOPET vs BOPA
Voor de Amerikaanse voedselcontactcontext, raadpleeg de eCFR. Een ondubbelzinnige leveranciersspecificatie moet daarom “polyvinylalcohol (PVOH)” vermelden en de kwaliteit of filmfamilie identificeren. De polymeernaam alleen onthult niet de additieven van de film, het resterende acetaatgehalte, de dikte, de seallaag, het oplossingsprofiel of de beoogde toepassing. Keur geen film goed die alleen als “PVA” wordt beschreven. Bevestig de volledige polymeernaam, de eindfilmkwaliteit en het toepassingsspecifieke gegevensblad.
In wateroplosbare verpakkingen betekent PVA-film normaal gesproken film op basis van polyvinylalcohol, een synthetisch polymeer ook geschreven als PVOH. Het grote aantal hydroxylgroepen geeft het een sterke affiniteit voor water en nuttig filmvormend gedrag. De commerciële filmprestaties komen echter van de volledige formulering en het proces—niet alleen van de polymeernaam. context, raadpleeg de eCFR-polymeerbepalingen voordat u een claim voor een afgewerkte film goedkeurt.
De onderstaande tabel is a.
| Beslissingsas | BOPP film | BOPET-folie | BOPA-folie |
|---|---|---|---|
| Basispolymeer | Polypropyleen (PP) | Polyethyleen tereftalaat (PET) | Polyamide (PA/nylon)) |
| Typisch gevoel en structurele rol | Licht, helder, relatief stijf en vaak gebruikt als buitenlaag, label, wikkel of speciale baan | Stijf, sterk, dimensionaal stabiel structurele en drukbaan | Taai, flexibel, perforatiebestendig structureel web |
| Vochtgerelateerde neiging | Vaak het sterkste waterdampbestendige startpunt van de drie | Nuttig maar vaak minder vochtbestendig dan vergelijkbare BOPP-verpakkingskwaliteiten | Vochtabsorptie kan afmetingen, mechanica en barrière veranderen; conditiespecifieke gegevens zijn essentieel |
| Zuurstof/aroma-neiging | Gewone film heeft meestal een andere laag, coating of metallisatie nodig voor veeleisende doelen | Vaak een sterker startpunt dan gewone BOPP, maar geen universele hoge-barrièrefilm | Kan nuttige zuurstof en aromabarrière, bieden, vooral onder gecontroleerde droge omstandigheden; vochtigheid is van belang |
| Warmte- en dimensionale neiging | Lagere warmte/dimensionale marge dan typische BOPET; kwaliteit en proces bepalen nog steeds | Vaak gekozen voor warmteblootgesteld drukken, lamineren, metalliseren of verwerken | Speciale kwaliteiten kunnen veeleisende thermische verpakkingen dienen, maar vocht- en volledige laminaateffecten moeten worden gevalideerd |
| Taaiheid en perforatie | Nuttig mechanische prestaties maar meestal niet de eerste keuze voor zware perforatieplicht | Sterk en stijf maar kan minder vergevingsgezind zijn dan BOPA onder scherpe rand- of herhaalde buigspanning | Vaak eerste kandidaat wanneer taaiheid, perforatie, buiging of vacuümtrekking kritisch zijn |
Geen enkele laag is op zichzelf het beste. De juiste film hangt af van het faalmechanisme.
Beslissingsgrens: Vergelijk films alleen wanneer dikte, behandeling, testmethode, richting, temperatuur, relatieve vochtigheid, monsterhistorie, eenheden en laminaatstatus bekend zijn. Een familienaam beheerst die variabelen niet.
Waarom biaxiale oriëntatie deze films niet gelijkwaardig maakt
Biaxiale oriëntatie rekt een polymeerbaan uit in de machinerichting (MD) en dwarsrichting (TD) onder gecontroleerde thermische omstandigheden. Het proces herschikt moleculaire ketens en kan stijfheid, trekgedrag, helderheid, dimensionale respons en barrière verbeteren of herbalanceren. Het uiteindelijke profiel hangt af van reksverhoudingen, temperaturen, warmte-instelling, relaxatie, additieven, laagontwerp en het polymeer zelf.
Oriëntatie verandert dus het materiaal, maar wist de chemische verschillen tussen polypropyleen, polyester en polyamide niet uit. Twee films met “BOP” in hun naam kunnen nog steeds verschillend reageren op waterdamp, zuurstof, warmte, impact, oplosmiddelen, lijmen en vochtigheid.
Basispolymeer en oriëntatie zijn afzonderlijke variabelen
BOPP begint met polypropyleen a.
De oriëntatieroute wijzigt vervolgens elk basismateriaal. Een gebalanceerde biaxiale film kan zich anders gedragen dan een sequentieel georiënteerde, gelijktijdig georiënteerde, getenterde, buisvormige, gecoate of coëxtrusiekwaliteit. MD- en TD-gegevens moeten altijd gelabeld blijven; een gemiddelde waarde kan de richting verbergen waarin een verpakking faalt.
Kwaliteit, dikte, coatings en laminering veranderen het resultaat
Commerciële films zijn technische producten, geen zuivere polymeerplaten. BOPP kan hittezegelbare huiden, cavitatie, witte pigmenten, matte oppervlakken, antistatische pakketten of metallisatie bevatten. BOPET kan chemisch worden behandeld, hittestabiel gemaakt, metalliseerbaar, gecoat, wit, ondoorzichtig, krimpbaar of ontworpen voor speciale deksel- en industriële rollen. BOPA kan worden gebalanceerd voor druk, vacuüm, retort of andere veeleisende laminaattoepassingen.
Dikte beïnvloedt stijfheid, rendement, scheurpropagatie, perforatie, hantering en gemeten transmissiesnelheden. Coatings en metallisatie kunnen gas-, aroma-, vocht- of lichtbarrière veranderen. Lijmen, inkten, primers, sealants en uithardingscondities wijzigen het laminaat. Een eigenschap die is gerapporteerd voor een gewone basisbaan kan niet automatisch worden overgedragen naar een gecoate of geconverteerde versie.
BOPP-film: Sterktes, beperkingen en typische rollen
BOPP is biaxiaal georiënteerde polypropyleenfilm. In verpakkingen wordt het gewaardeerd om zijn lage dichtheid, optische verschijning, vochtbestendigheid, brede conversiebasis en beschikbaarheid in heldere, witte, parelmoerachtige, matte, gemetalliseerde, label-, tape- en hittezegelbare constructies.
Typische redenen om BOPP te kiezen zijn onder andere:
- goede productzichtbaarheid en glans in heldere kwaliteiten;
- nuttige weerstand tegen waterdampoverdracht voor droge of vochtgevoelige producten;
- hoog oppervlakterendement voor een gegeven massa omdat PP minder dicht is dan PET of PA;
- een breed scala aan oppervlakteafwerkingen, zegelbare huiden, coatings en gemetalliseerde versies;
- gevestigd gebruik in snacks, zoetwaren, bakkerijproducten, labels, tapes, wikkels en PP-rijke laminaten;
- stijfheid en machineerbaarheid geschikt voor veel hogesnelheidsverpakkings- en labeloperaties.
De beperkingen zijn evenzeer belangrijk. Gewoon BOPP is niet automatisch een zuurstof-, aroma- of lichtbarrière folie. De oppervlaktespanning moet meestal worden verhoogd en behouden voor bedrukken, coaten of lamineren. Een heldere homopolymeerkwaliteit kan mogelijk niet zelf afsluiten, en zelfs een afsluitbare kwaliteit vereist bevestiging van de afsluitzijde, de partner, het temperatuur-druk-tijdvenster, de hete hechting en de tolerantie voor verontreiniging. Thermische krimp en dimensionaal gedrag kunnen processen bij hoge temperatuur, zoals bedrukken, coaten of verpakken, beperken in vergelijking met speciaal ontworpen BOPET.
Kies een BOPP-kwaliteit op basis van de rol: buitenste bedrukbare baan, label, monoweb, gecoate barrièrebaan, gemetalliseerde baan of afsluitbare laag. Neem niet aan dat een labelfolie, tapefolie, snackfolie en retort-geschikte speciale folie onderling uitwisselbaar zijn, alleen omdat ze de naam BOPP delen.
BOPET-folie: Sterktes, Beperkingen en Typische Rollen
BOPET is biaxiaal georiënteerde polyethyleentereftalaatfolie, ook wel polyesterfolie genoemd. Het wordt vaak gekozen als een sterke, stijve, dimensionaal stabiele buitenste of structurele baan. Dit profiel ondersteunt nauwkeurig bedrukken, metalliseren, coaten, lamineren en processen waarbij warmte of baanspanning een minder stabiel substraat zou kunnen vervormen.
Typische redenen om BOPET te overwegen zijn:
- hoge stijfheid en trekprestaties voor dunne structurele banen;
- goede dimensionale stabiliteit voor bedrukken, registratie, coaten, metalliseren en lamineren;
- een nuttig startpunt voor zuurstof- en aromabarrière in vergelijking met veel gewone polyolefinefolies;
- goede helderheid en oppervlakte-uiterlijk in transparante verpakkingskwaliteiten;
- compatibiliteit met metallisatie en functionele coatings voor hogere barrière of speciale oppervlakken;
- gebruik in bedrukte laminaten, koffie- en huisdiervoerstructuren, deksels, zakken, labels en technische folies.
BOPET kent nog steeds grenzen. Een gewone transparante kwaliteit is niet noodzakelijkerwijs een complete hoogwaardige barrièreverpakking. De WVTR kan voor sommige diktes en omstandigheden ongunstiger zijn dan BOPP, en de barrière kan veranderen met coatings, buigen, metallisatiekwaliteit en vochtigheid. Standaard BOPET biedt normaal gesproken niet de afsluitfunctie die verwacht wordt van PE, CPP of een speciale afsluitlaag. Het vereist mogelijk een coating of een aparte binnenbaan.
“Hittebestendig” vereist ook een methode. Dimensionale verandering, krimp, treksterktebehoud, blootstelling aan sealkaken, ovenblootstelling, heet vullen, sterilisatie en retort zijn verschillende tests. Een hittestabiele BOPET-kwaliteit die als buitenbaan wordt gebruikt, kan niet bewijzen dat de lijm, het sealant, de inkt of de afgewerkte zak hetzelfde proces overleeft.
BOPA-folie: Sterktes, Beperkingen en Typische Rollen
BOPA is biaxiaal georiënteerde polyamidefolie, ook wel biaxiaal georiënteerd nylon of BON genoemd. Het wordt vaak overwogen wanneer de verpakking scherpe randen, vacuümtrekken, buigen, stoten, koude verwerking of distributiemisbruik moet weerstaan die een minder vergevingsgezinde baan zouden kunnen doorboren of barsten.
Typische redenen om BOPA te overwegen zijn:
- sterke weerstand tegen doorboring, stoten en buigscheuren voor veeleisende producten;
- taaiheid en rek die een laminaat kunnen helpen zich rond onregelmatige inhoud te vormen;
- nuttige zuurstof- en aromabarrière onder passend gedefinieerde omstandigheden;
- geschiktheid als structurele laag in vacuümverpakkingen, diepvriesverpakkingen, vlees- en kaasverpakkingen, structuren voor vloeibare of scherpe producten;
- beschikbaarheid in kwaliteiten die zijn ontworpen voor bedrukken, lamineren, gebalanceerde oriëntatie, retort of andere specialistische taken.
De centrale grens van BOPA is vocht. Polyamide absorbeert water uit de omgeving en conditionering kan de modulus, sterkte, afmetingen en gasbarrière veranderen.barrièreprestaties. Een droog laboratoriumresultaat kan niet automatisch worden toegepast op een vochtige vulruimte, een gekoelde verpakking, een heetwaterproces of een lange opslagperiode. Gegevensbladen moeten de voorconditionering, testtemperatuur, relatieve vochtigheid, monsterdikte vermelden en of de test voor of na conversie plaatsvond.
BOPA wordt over het algemeen gebruikt als structurele of barrièrelaag, niet als het uiteindelijke afsluitoppervlak. Het wordt vaak gelamineerd aan PE, CPP of een ander sealant dat geschikt is voor het product en proces. “Nylon” betekent ook niet “retort-kwaliteit”. Retort-geschiktheid is afhankelijk van de exacte BOPA, lijm, inkt, sealant, zak, product, procescyclus, koeling en nabehandeling.
BOPA-waarschuwing: Vraag of waarden zijn gemeten op droge, geconditioneerde of vochtgeëquilibreerde folie. Als het antwoord ontbreekt, is de vergelijking onvolledig.
Zij-aan-Zij Verschillen die van Belang Zijn in Verpakkingen
De meest bruikbare vergelijking houdt alle drie de folies op dezelfde beslissingsassen. Het scheidt ook de basisfolie-eigenschappen van eigenschappen die afkomstig zijn van een coating, metallisatie of laminaat.
Zuurstof-, Vocht-, Aroma- en Lichtbarrière
BOPP is vaak de eerste kandidaat voor vochtgevoelige droge producten omdat veel verpakkingskwaliteiten een nuttige waterdampweerstand bieden. De zuurstof- en aromabarrière van de gewone folie kan onvoldoende zijn voor gevoelige voedingsmiddelen, dus coatings, metallisatie of andere laminaatlagen worden vaak geëvalueerd.
BOPET kan een sterker startpunt voor zuurstof- en aromabarrière bieden dan BOPP, terwijl de vochtbarrièrepositie afhangt van de kwaliteit, dikte en omstandigheden. BOPA kan een nuttige zuurstof- en aromabarrière bieden, maar wordt sterk beïnvloed door geabsorbeerd vocht en testvochtigheid. Noch “barrière" noch "nylonbarrière" is een houdbaarheidsresultaat.“PET Metallisatie kan lichtbescherming toevoegen en de gemeten gas- of dampbarrière voor alle drie de families verbeteren, maar optische dichtheid, gaatjes, metaalhechting, buigen, coating, laagpositie en conversiegeschiedenis zijn van belang. Meet de exacte baan of het laminaat na de spanningen die productie en distributie vertegenwoordigen.
stelt dat.
ASTM D3985-24 stelt dat een belangrijke bepalende factor is voor verpakkingsbescherming, maar niet de enige bepalende factor, en dat koper en verkoper overeenstemming moeten bereiken over bemonstering, standaardisatie, testomstandigheden en acceptatiecriteria. een belangrijke bepalende factor is voor de bescherming door verpakkingen, maar niet de enige bepalende factor, en dat koper en verkoper overeenstemming moeten bereiken over bemonstering, standaardisatie, testomstandigheden en acceptatiecriteria. ASTM F1249-25 vereist eveneens overeengekomen WVTR-omstandigheden en waarschuwt dat eenvoudige dikte- en dampspanningsrelaties niet altijd van toepassing zijn.
BOPET staat meestal bovenaan de shortlist wanneer een stijve, dimensionaal stabiele structurele baan gewenst is. BOPA staat meestal bovenaan wanneer doorboring, stoten, buigen of scherpe randen domineren. BOPP biedt nuttige stijfheid-gewichtsverhouding en algemene mechanische prestaties voor veel verpakkings-, label- en wikkeltoepassingen.
Deze tendensen vervangen geen testselectie.
, modulus, rek, scheurinitiatie, scheurpropagatie, doorboring, stoot, buigscheuren en valtest van verpakkingen zijn verschillende faalwijzen. Een stijve folie kan nog steeds kwetsbaar zijn voor een specifieke inkeping; een taaie folie kan nog steeds falen bij een seal of laminaatverbinding. Treksterkte, merkt op dat trekresultaten variëren met de dikte van het monster, de voorbereiding, de testsnelheid, de klemmen, de rekmeting en de afmetingen. Voor folievergelijkingen, rapporteer MD en TD afzonderlijk, gebruik vergelijkbare monsters en methoden, en vermijd het gebruik van treksterkte als vervanging voor doorboor- of verpakkingsmisbruiktests.
ASTM D882-26 merkt op dat trekresultaten variëren met de dikte van het proefstuk, de voorbereiding, de testsnelheid, de klemmen, de rekmeting en de afmetingen. Voor filmvergelijkingen moeten MD en TD afzonderlijk worden gerapporteerd, vergelijkbare proefstukken en methoden worden gebruikt, en treksterkte mag niet worden gebruikt als vervanging voor perforatie- of verpakkingsmisbruiktests.
BOPET wordt vaak gekozen als buitenbaan wanneer bedrukken, coaten, lamineren, metalliseren of het maken van verpakkingen het materiaal blootstelt aan warmte en spanning. BOPP kan een smaller dimensionaal venster hebben onder vergelijkbare omstandigheden, hoewel hittevaste en speciale kwaliteiten dat evenwicht kunnen veranderen. BOPA's thermische geschiktheid hangt af van de hars, oriëntatie, conditionering en het volledige laminaat.
Geen van de drie materiaalfamilienamen bewijst hitteafsluitbaarheid. BOPP is breed verkrijgbaar met afsluitbare huiden of coatings, terwijl standaard BOPET en BOPA vaak afhankelijk zijn van een apart PE, CPP, gecoat of co-geëxtrudeerd sealant. De zinvolle vergelijking omvat de sealpartner, grensvlaktemperatuur, druk, verblijftijd, kaakontwerp, lijnsnelheid, verontreiniging, hete hechting, gekoelde sealsterkte.
Heet vullen, pasteuriseren, koken in water steriliseren, retort, ovengebruik en magnetronblootstelling zijn niet uitwisselbaar. Valideer de daadwerkelijke gevulde verpakking voor het beoogde tijd-temperatuur-drukprofiel en koelsequentie. de zegelsterkte, en faalwijze.
Helderheid, Bedrukken, Coaten en Lamineren.
Heldere kwaliteiten van alle drie de families kunnen een goede zichtbaarheid bieden, maar helderheid, waas, glans, kleur, geltjes, krassen en oppervlaktedefecten blijven kwaliteits- en diktespecifiek. BOPP is gevestigd voor hoogglans verpakkingen en labeltoepassingen; BOPET wordt gewaardeerd als een stabiel bedruk- en coatingplatform; BOPA kan een nuttig polair oppervlak bieden, maar vereist nog steeds een goedgekeurd inkt-, behandelings-, primer- of lijmsysteem.
Oppervlaktebehandelingsmetingen zijn screeningsgegevens, geen hechtingsgaranties. Specificeer welke zijde is behandeld, het minimale niveau bij conversie, de maximale folieleeftijd, opslagomstandigheden, inkt- of lijmidentiteit, coatinggewicht, uitharding, residulimieten waar relevant, en hechtsterkte na veroudering of thermische verwerking. Glij- en antiblokadditieven kunnen migreren en zowel de COF als de hechting veranderen.
Dichtheid, Rendement, Kosten en Beschikbaarheid.
De lagere dichtheid van BOPP geeft vaak meer folieoppervlak per massa-eenheid bij dezelfde dikte, wat het rendement ten goede kan komen. BOPET en BOPA zijn dichter, maar een stijvere of taaidere laag kan de verpakkingstaak vervullen bij een andere dikte. Het vergelijken van de prijs per kilogram zonder rekening te houden met dikte, oppervlakte, afval, barrièrelagen, lijmstappen en faalkosten kan naar de verkeerde structuur leiden.
Beschikbaarheid is ook van belang. Standaard BOPP- en BOPET-kwaliteiten kunnen breed op voorraad zijn, terwijl een specifieke BOPA, retort-, peelbare, hoogwaardige barrière- of speciaal behandelde kwaliteit andere doorlooptijden of minima kan vereisen. Dit zijn leveranciers- en marktomstandigheden, geen permanente materiaaleigenschappen. Vraag naar het huidige leveringsformaat, breedte, diktebereik, behandelingszijde, certificeringsomvang, wijzigingsbeheer en noodplan., lijnsnelheid, Hoe Kiest u BOPP, BOPET of BOPA per Toepassing.
Begin met het verpakkingsfalen dat voorkomen moet worden: vochtopname, oxidatie, aromaverlies, lichtblootstelling, doorboring, buigscheuren, sealfalen, warmtevervorming, slechte registratie, delaminatie of een incompatibiliteit aan het einde van de levensduur. Wijs vervolgens elke laag een taak toe.
Droge Snacks, Snoepgoed, Labels en Wikkelfolie
BOPP is vaak de eerste kandidaat voor droge snacks, snoepgoed, bakkerijwikkels, labels en heldere retailpresentatie vanwege de beschikbaarheid van vochtbestendigheid, helderheid, lage dichtheid, stijfheid, afwerkingen en afsluitbare of gemetalliseerde versies. De verpakking heeft mogelijk nog steeds een zuurstof-, aroma- of lichtbarrièrelaag nodig, afhankelijk van het product en de beoogde houdbaarheidstermijn.
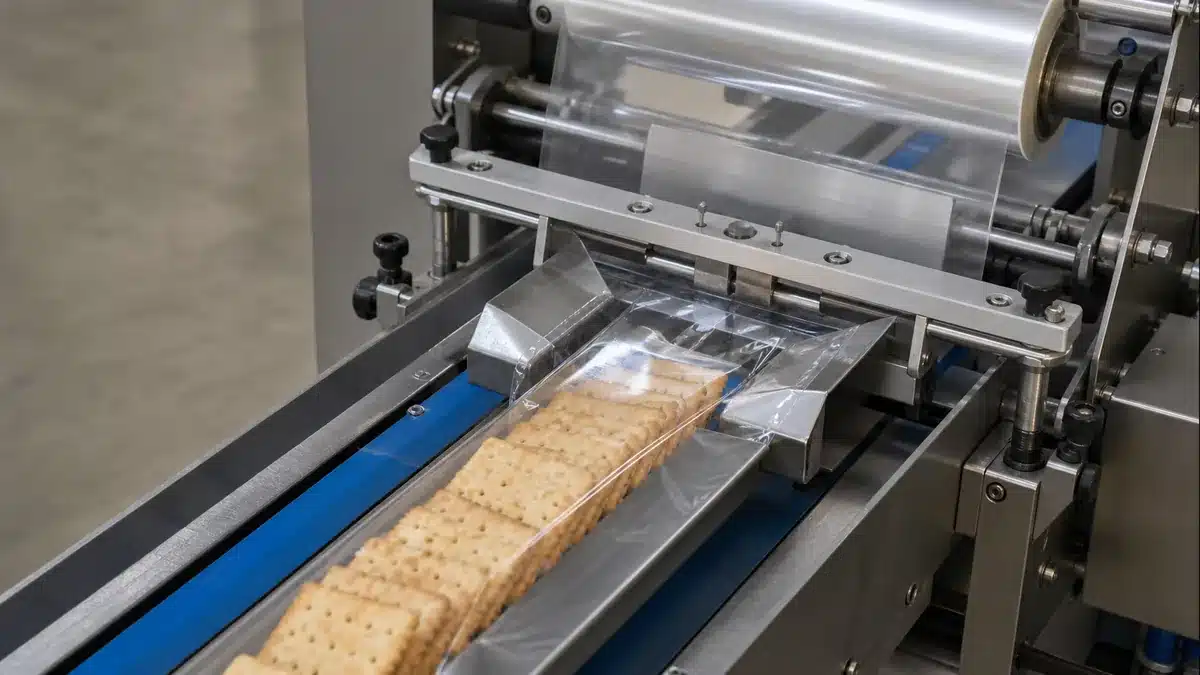
Conceptillustratie van flowverpakking voor droge producten. De scène vertegenwoordigt geen specifieke BOPP-kwaliteit, klantverpakking, voedselcontactgoedkeuring of BestY Pack-productielijn.
BOPET heeft mogelijk de voorkeur als bedrukte of gemetalliseerde buitenbaan wanneer dimensionale stabiliteit, warmteblootstelling of een specifieke barrièreconstructie het ontwerp bepaalt. BOPA wordt minder snel gekozen voor een eenvoudige droge wikkelfolie, maar kan in het laminaat worden opgenomen als doorboor- of misbruikrisico's dit rechtvaardigen.
BOPET is een gebruikelijke startbaan voor omgekeerd bedrukte laminaten omdat de stijfheid en dimensionale stabiliteit registratie, lijmcoating, uitharding, snijden en zakkenmaken kunnen ondersteunen. Een BOPET/PE of BOPET/CPP structuur is een algemeen voorbeeld van rolscheiding: het polyester ondersteunt bedrukken en structuur; de binnenbaan zorgt voor het afsluiten.
Conceptillustratie van algemene baangeleiding voor druk- of laminaatconversie; het is geen bewijs van een specifieke BOPET-kwaliteit, procesresultaat of BestY Pack-faciliteit.
BOPP kan dienen als bedrukte buitenbaan in veel snack-, snoepgoed- en PP-rijke structuren, vooral waar rendement, vochtbestendigheid of een PP-gericht ontwerppad belangrijk is. BOPA kan dienen als de taaie middelste of buitenste structurele laag in verpakkingen die misbruikbestendigheid vereisen. De exacte inkt, lijm, oplosmiddelretentie, uitharding, COF, kromtrekken en sealant blijven verpakkingsspecifiek.
BOPP can serve as a printed outer web in many snack, confectionery, and PP-rich structures, especially where yield, moisture resistance, or a PP-oriented design path is important. BOPA may serve as the tough middle or outer structural layer in packages requiring abuse resistance. The exact ink, adhesive, solvent retention, cure, COF, curl, and sealant remain package-specific.
Vacuum, Frozen, and Sharp-Edged Products
BOPA is vaak de eerste kandidaat voor structurele folie bij vlees met been, kaas, diepvriesproducten, vacuümverpakkingen, vloeistofverpakkingen of producten met harde hoeken, omdat perforatie, buiging, impact en koudebehandeling de kans op falen kunnen bepalen. Het wordt doorgaans gecombineerd met een sealant en eventueel een extra barrière- of structurele laag.
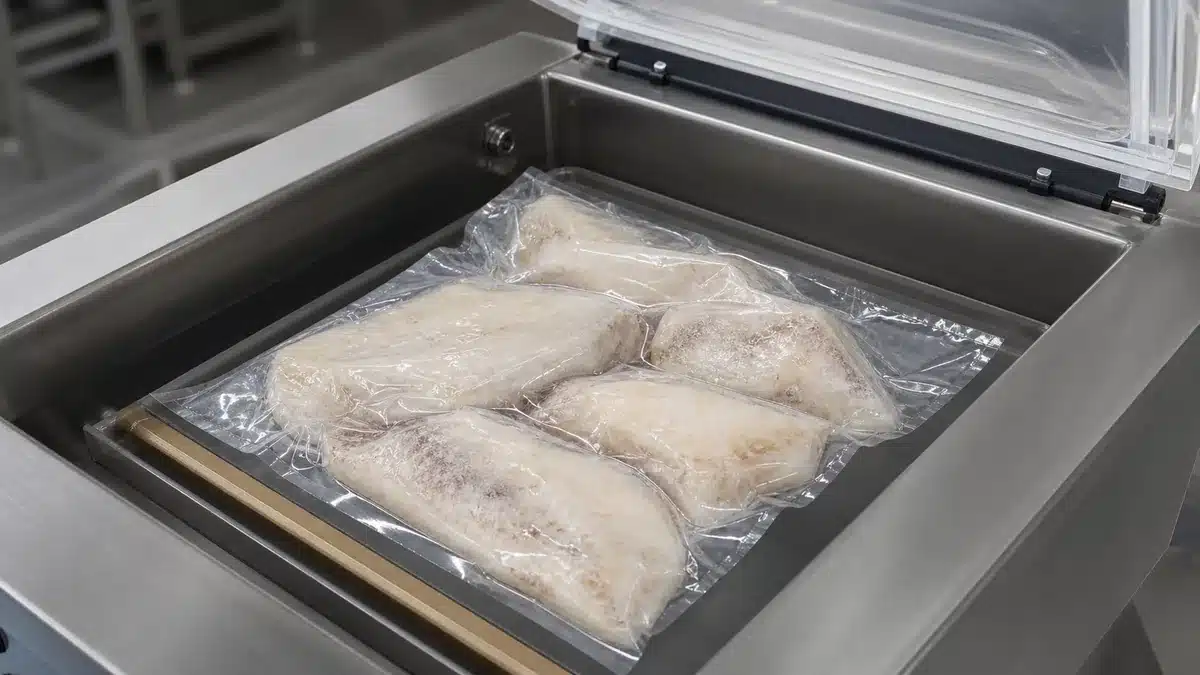
BOPET kan bijdragen aan stijfheid, bedrukbaarheid en maatvastheid, terwijl BOPP kan bijdragen aan vochtbestendigheid of een speciaal oppervlak. De uiteindelijke keuze hangt af van of de verpakking om het product moet worden getrokken, bestand moet zijn tegen scherpe randen, helder moet blijven na invriezen, een val moet overleven, de barrière moet behouden na buiging, of een thermisch proces moet doorstaan.
Kies de laagfunctie, niet alleen de folienaam
Veel succesvolle verpakkingen gebruiken meer dan één materiaal omdat de eisen conflicteren. Een stijve buitenste printbaan en een taaie middelste laag kunnen worden gecombineerd met een lage-temperatuur sealant. Een gemetalliseerde laag kan de barrière dragen terwijl een andere laag het metaal beschermt. Een PP-rijke structuur kan speciale materialen gebruiken.
| Verpakkingstaak | Waarschijnlijke eerste kandidaat | Mogelijke complementaire laag | Wat nog steeds de goedkeuring bepaalt |
|---|---|---|---|
| Vochtgevoelig droog tussendoortje | BOPP | Coating, metallisatie of sealantbaan | Houdbaarheidsstudie product, seals, licht/zuurstofdoelstelling, lijnproef |
| Hittestabiel gelamineerd drukwerk | BOPET | PE, CPP, coating, folie of barrièrelaag | Registratie, hechting, uitharding, blootstelling aan hitte, barrière- en sealprestaties |
| Vacuüm- of scherpgerand product | BOPA | PE/CPP sealant en optionele print-/barrièrebaan | Perforatie, buiging, koudeconditionering, vacuümtrekken, seals en distributie |
| Hoogbarrière ondoorzichtige verpakking | Gemetalliseerde of gecoate kwaliteit uit de geschikte familie | Beschermende en sealantlagen | OTR/WVTR/lichttesten na buiging en conversie |
| PP-rijk ontwerpdoel | Speciale BOPP en/of CPP | Compatibele PP-gebaseerde componenten | Huidige richtlijn voor ontwerp-voor-recycling en daadwerkelijke inzamel-/reprocessingroute |
Hoe gegevensbladen, monsters en lijntesten te vergelijken
De selectie is slechts zo betrouwbaar als de vergelijkingsmethode. Een gegevensblad levert screeningsinformatie; een overeengekomen specificatie beheerst de inkoop; een lijntest bewijst de converteerbaarheid; en een validatie van de eindverpakking adresseert het eindgebruik.
Maak eigenschapsgegevens vergelijkbaar
Stel een vergelijkingsblad samen dat elke conditie behoudt. Neem minimaal op:
- exacte kwaliteit, laagstructuur, coating of metallisatie, nominale dikte en tolerantie;
- testmethode en -editie, monsterbereiding, richting, conditionering, temperatuur, relatieve vochtigheid, testzijde en eenheden;
- typische waarde versus gegarandeerde limiet, bemonsteringsfrequentie en acceptatieregel;
- optische, mechanische, oppervlakte-, wrijvings-, blokkerings-, krimp-, barrière- en thermische velden relevant voor de verpakking;
- folieleeftijd, opslagcondities, behandelingszijde en minimale behandeling bij conversie;
- marktspecifieke voedselcontact- of andere gereguleerde gebruiksdocumenten voor de exacte kwaliteit en beoogde omstandigheden;
- wijzigingsbeheer- en traceerbaarheidsverplichtingen.
Rangschik folies niet met typische gegevens van de ene leverancier en specificatielimieten van een andere. Vergelijk OTR of WVTR niet bij verschillende luchtvochtigheid of temperatuur. Vergelijk MD van de ene folie niet met TD van een andere. Wanneer een methode ontbreekt, vraag er dan naar voordat u een conclusie trekt.
Valideer printen, lamineren, sealen en machineerbaarheid
Laat representatieve rollen door de beoogde print-, coating-, metallisatie-, laminatie-, uithardings-, snij-, zakvormings- en vuilvolgorde lopen. Registreer spanning, temperatuur, snelheid, oppervlaktezijde, behandelingsleeftijd, inkt, lijm, coatinggewicht, uitharding, rolgeometrie, COF, statische en omgevingscondities.
Breng het operationele venster in kaart in plaats van één gunstige instelling te bewijzen. Varieer voor sealen de temperatuur, druk, verblijftijd en vervuiling indien van toepassing, en rapporteer vervolgens hot tack, gekoelde sterkte, faalwijze, lek- of barstgedrag, en prestaties na veroudering, invriezen, pasteurisatie, retort of distributie. Evalueer voor laminaten de hechting en het uiterlijk bij de vereiste uithardings- en verouderingsintervallen.
Controleer voedselcontact en duurzaamheid op eindstructuurniveau
De beoordeling van voedselcontact is van toepassing op de exacte stoffen, het artikel, het voedseltype, de contacttijd en de temperatuur. De FDA's Food Types & Conditions of Use for Food Contact Substances maakt onderscheid tussen waterige, zure, vette, alcoholische, bakkerij- en droge voedingsmiddelen en onderscheidt gesteriliseerd, warmgevuld, kamertemperatuur, gekoeld, bevroren, bestraald en gebruik bij hoge temperaturen. Een verklaring voor één film en conditie kan niet automatisch worden uitgebreid naar een ander laminaat of proces.
Duurzaamheidsclaims vereisen ook een volledige verpakking en marktgrens. Polymeeridentiteit houdt geen rekening met coatings, metallisatie, inkten, lijmen, labels, sealants, sluitingen, residu, inzameling, sortering of reprocessing. “Monmateriaal”, “recyclebaar”, “lagere koolstof” en “dunner” hebben elk een gedefinieerde beoordelingsmethode en reikwijdte nodig. Vergelijk de functionele verpakking, niet een enkele laag geïsoleerd.
Veelgestelde vragen
Welke folie is het beste voor voedselverpakkingen?
Geen enkele foliefamilie is het beste voor elk voedingsmiddel. BOPP staat vaak bovenaan de shortlist voor vochtgevoelige droge producten en hoogrenderende heldere verpakkingen. BOPET staat vaak bovenaan de shortlist voor stabiele gelamineerde drukwerken of hitteblootgestelde conversie. BOPA staat vaak bovenaan de shortlist voor vacuüm-, diepvries-, flexibele of perforatiegevoelige verpakkingen. Gevoeligheid van het voedsel, houdbaarheid, verpakkingsformaat, sealant, proces, distributie en regelgevende omstandigheden bepalen de structuur.
Kunnen BOPP, BOPET of BOPA op zichzelf worden hittegelaagd?
Het hangt af van de kwaliteit en het oppervlak. BOPP is algemeen verkrijgbaar met hittegelaagde huiden of coatings; standaard BOPET en BOPA gebruiken gewoonlijk een aparte sealantlaag, hoewel er speciale sealbare versies bestaan. Vraag een sealmatrix voor de exacte folie, partner, temperatuur, druk, verblijftijd, vervuiling en lijnsnelheid.
Kunnen BOPP, BOPET en BOPA elkaar vervangen?
Niet als directe vervangingen. Een wijziging kan stijfheid, spanning, registratie, krimp, barrière, vochtreactie, perforatie, COF, print, lijmuitharding, sealen, zakgeometrie, houdbaarheid en recyclingbeoordeling veranderen. Valideer de getroffen stroomopwaartse en stroomafwaartse bewijzen opnieuw wanneer de foliefamilie, kwaliteit, dikte of het oppervlak verandert.
Is een van deze folies beter recyclebaar?
Het antwoord hangt af van de volledige verpakking en het bestemmingssysteem. Een PP-rijke structuur kan in de ene markt aansluiten bij een PP-recyclingstroom, terwijl een PET- of PA-bevattend laminaat te maken kan krijgen met andere sorteerroutes en verwerkingsroutes. Geen enkele foliefamilienaam bewijst inzameling, compatibiliteit of een eindmarkt. Pas de huidige lokale richtlijn toe op de uiteindelijke verpakking.
Gebruik de foliefamilie als een shortlist, niet als een specificatie
BOPP, BOPET en BOPA lossen elk verschillende verpakkingsproblemen op. BOPP draagt vaak bij aan vochtbestendigheid, optisch uiterlijk, rendement en veelzijdige formaten. BOPET draagt vaak bij aan stijfheid, maatvastheid, print- en coatingprestaties en hitteblootgestelde conversiecapaciteit. BOPA draagt vaak bij aan taaiheid, penetratieweerstand, buigprestaties en robuustheid bij vacuüm- of diepvriesverpakkingen.
Definieer vóór goedkeuring:
- het exacte product, verpakkingsformaat, laagfunctie en faalrisico's;
- de kwaliteit, dikte, coating, metallisatie, behandeling en wikkeldetails;
- vergelijkbare testmethoden, richtingen, conditionering, temperatuur, vochtigheid, eenheden en limieten;
- de print-, laminatie-, seal-, vul-, thermische, distributie- en houdbaarheidsproeven;
- voedselcontact- en andere nalevingsbewijzen voor de beoogde markt en het beoogde gebruik;
- de volledige verpakkingsbasis voor elke recycling- of duurzaamheidsclaim;
- het goedgekeurde monster, certificaatvelden en wijzigingsbeheervereisten.
Dat proces zet een brede BOPP-versus-BOPET-versus-BOPA-vergelijking om in een verdedigbare verpakkingsbeslissing, zonder typische filmfamilie-eigenschappen als productgaranties te behandelen.
Gerelateerde Bestypack-bronnen
- BOPP-folie Fabrikant & Leverancier
- BOPP-foliegids: Toepassingen, voordelen, kenmerken
- Soorten flexibele verpakkingsfolies: een complete gids
- De Ultieme Gids: BOPA-folies
- BOPA-folie – Nylonfolie
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German