
Il film termoretraibile e BOPP Le pellicole possono produrre confezioni flessibili chiare e attraenti, ma non sono nomi di materiali paralleli. La pellicola termoretraibile è definita principalmente dal suo comportamento quando riscaldata; il BOPP è definito dalla sua polypropylene chimica e dal processo di orientamento biassiale. Questa distinzione influisce su attrezzature, forma della confezione, sigillatura, grafica, test e acquisti. Questa guida confronta i due senza presupporre che ogni qualità abbia la stessa struttura o prestazione.
La Risposta Breve
For polymer background, consult the NIH PubChem polypropylene overview before comparing finished-film claims.
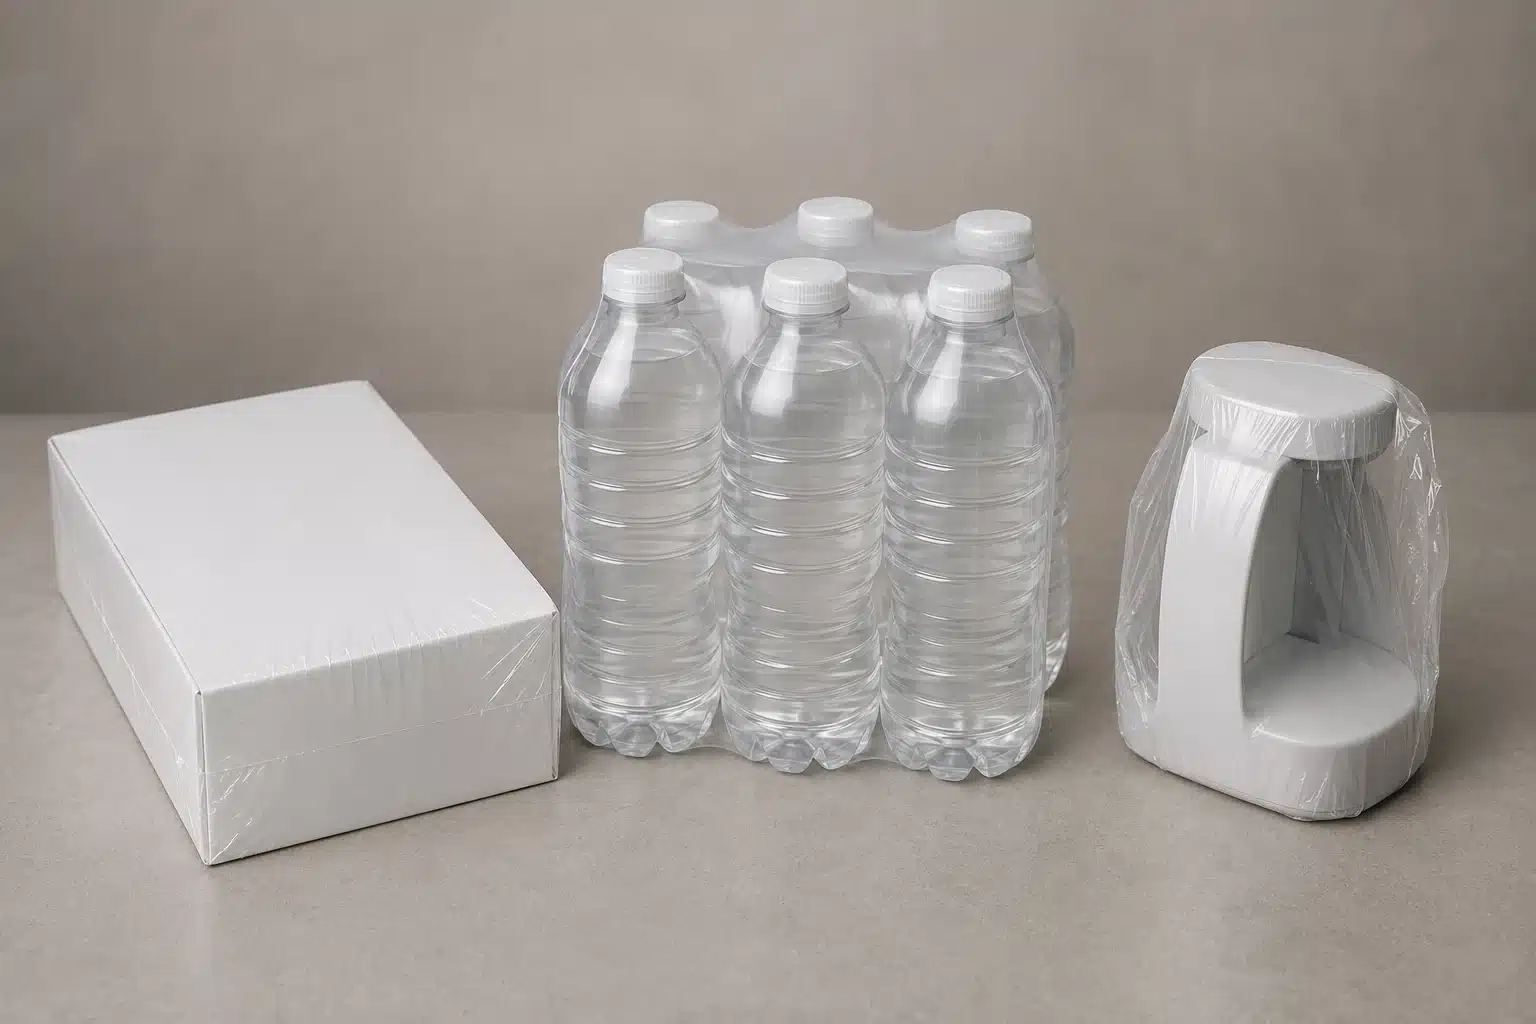
Scegliere il film termoretraibile quando la confezione deve aderire al prodotto o al fascio dopo l'applicazione di calore. Scegliere un film BOPP standard per imballaggio quando l'applicazione richiede un nastro con controllo dimensionale per sovraincarto, confezionamento flow pack, stampa, laminazione, etichette o nastro adesivo. Tuttavia, non trattare.
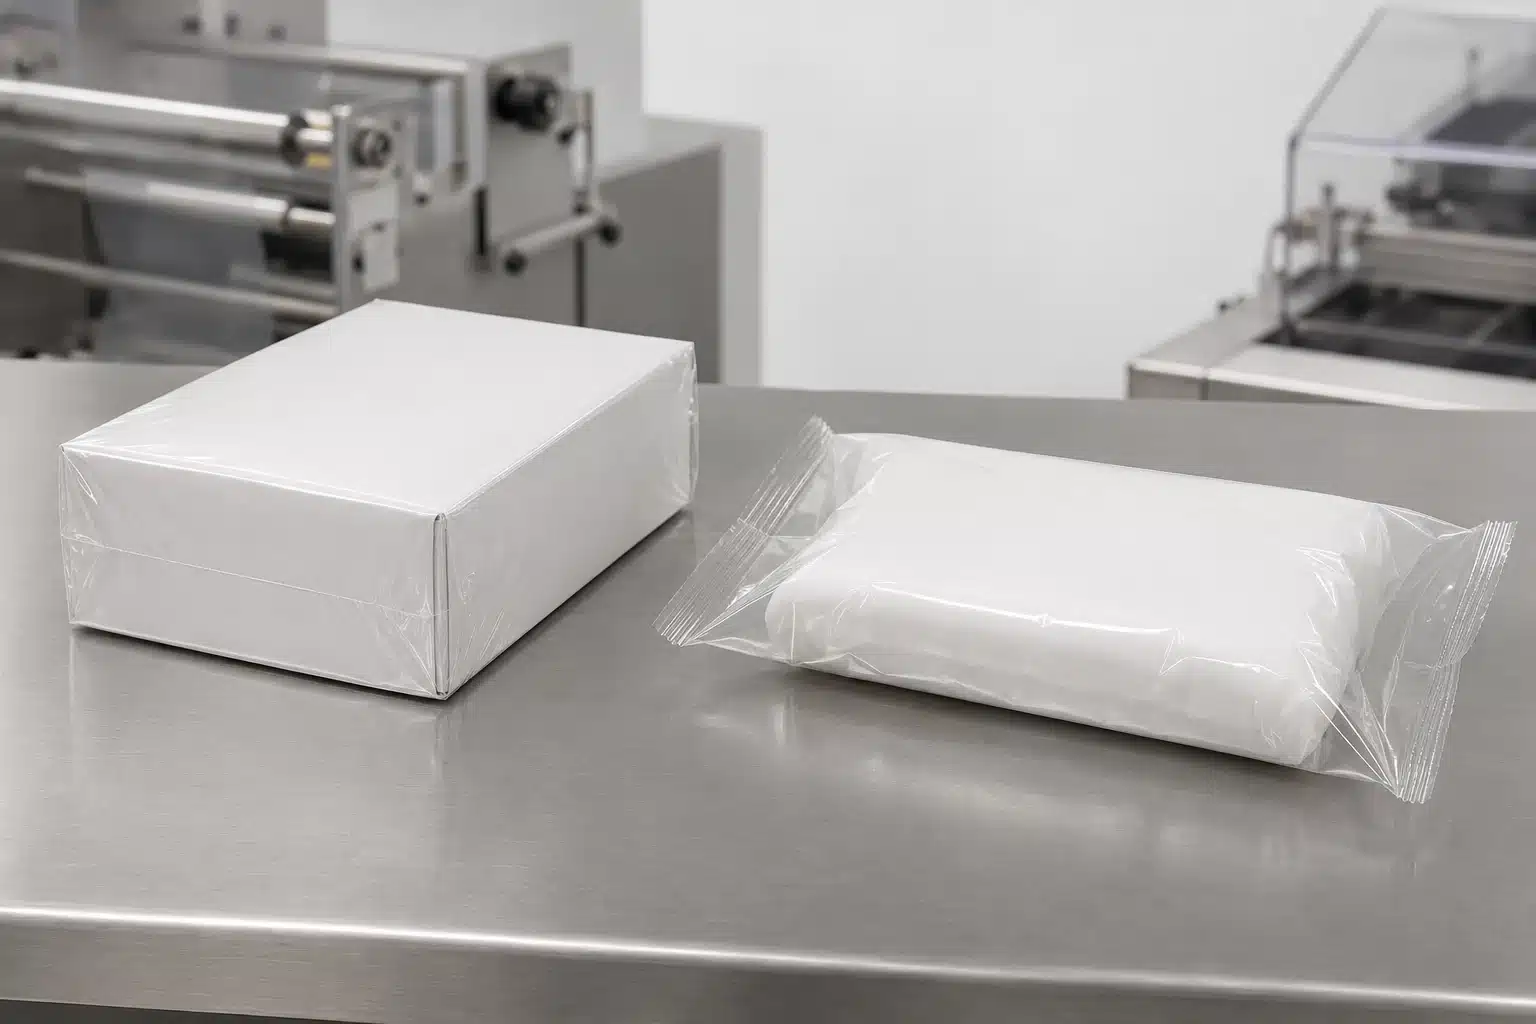
La distinzione più rapida e utile è:
- La pellicola termoretraibile descrive una funzione di imballaggio. La pellicola viene sigillata attorno all'articolo e poi esposta a un ciclo di calore controllato in modo che si contragga.
- Il BOPP descrive un materiale e un metodo di produzione. La pellicola di polipropilene viene stirata nella direzione macchina (MD) e nella direzione trasversale (TD) per creare una pellicola orientata.
- La qualità esatta controlla ancora le prestazioni. Resina, struttura degli strati, orientamento, rivestimento, strato di sigillatura, spessore, perforazione, trattamento e condizioni di test possono modificare il risultato.
Primo, Confrontare le Categorie Corrette
La Pellicola Termoretraibile è una Categoria Funzionale
“Pellicola termoretraibile” non identifica un singolo polimero. Le pellicole commerciali shrink films possono essere basate su polietilene, miscele poliolefiniche o coestrusi, PVC, polipropilene, materiali a base di PET o altre strutture progettate per scopi specifici. Possono anche essere fornite come pellicola avvolta singola, pellicola a centro piega, tubolare, sacchetti o pellicola per fasciatura.
Ciò che unisce questi prodotti è la contrazione dimensionale controllata sotto calore. Durante la produzione, l'orientamento e lo stress interno vengono introdotti nella pellicola. Un successivo ciclo di calore rilascia parte di quello stress immagazzinato.
Questa ampia categoria include pellicole ottimizzate per diversi lavori. Un involucro trasparente per esposizione al dettaglio, una pellicola pesante per fasciatura di bevande e un'etichetta termoretraibile possono essere tutti chiamati pellicola termoretraibile, ma i loro polimeri, spessori, curve di restringimento, forze di restringimento, comportamento di sigillatura e requisiti di attrezzatura possono essere molto diversi.
Il BOPP è una Descrizione di Materiale e Processo
BOPP significa PET biassialmente orientato polipropilene biassialmente orientato. Il nastro di polipropilene viene stirato sia in MD che in TD durante la produzione. L'orientamento può aumentare la rigidità, il comportamento a trazione, il controllo dimensionale e le prestazioni ottiche rispetto a un nastro di polipropilene non orientato, ma le proprietà utilizzabili dipendono ancora dalla formulazione e dalla costruzione.
Il BOPP è comunemente convertito in gradi trasparenti, bianchi, opachi, rivestiti, metallizzati, stampabili, termosaldabili, per etichette, nastro adesivo, sovraimballaggio e laminazione. Un grado base.
di sovraimballaggio BOPP standard e pellicole per flow-pack sono normalmente selezionati per rimanere controllati durante il processo di imballaggio piuttosto che contrarsi strettamente in un tunnel di restringimento. Il BOPP termoretraibile speciale è l'eccezione. importante Pertanto, la domanda di approvvigionamento non è semplicemente “pellicola termoretraibile o BOPP?” È “Quale funzione esatta della pellicola e quale qualità richiedono questa confezione e questa linea?”
Pellicola Termoretraibile vs Pellicola BOPP: Differenze Chiave
La tabella confronta ruoli comuni, non proprietà garantite. La scheda tecnica di un fornitore e un test controllato Laminato stampato termostabile devono confermare la qualità esatta.
| Asse di confronto | Il film termoretraibile | Pellicola standard BOPP per imballaggio |
|---|---|---|
| Base della categoria | Categoria funzionale definita dalla contrazione indotta dal calore | Pellicola di polipropilene definita dall'orientamento biassiale |
| Azione primaria della confezione | Si contrae attorno a un prodotto, vassoio, cartone o fascio | Avvolge, piega, sigilla, lamina, etichetta o rinforza senza fare affidamento sul restringimento in tunnel |
| Esposizione al calore | Di solito necessita di una fase di restringimento controllato dopo la sigillatura | Può utilizzare calore di sigillatura, ma i gradi standard non si basano su un tunnel di restringimento per formare la confezione |
| Gamma di materiali | Può includere diverse famiglie di polimeri e strutture multistrato | A base di polipropilene; rivestimento, metallizzazione e strati di sigillatura variano per qualità |
| Aspetto tipico della confezione | Involucro stretto e aderente; l'aspetto finale dipende dalla pellicola il bilanciamento del restringimento e dalla configurazione del tunnel | Controllo nitido del nastro, superficie di stampa e aspetto della piega o dell'involucro; dipende da rigidità e lavorabilità |
| Formati di conversione comuni | Centro piega, avvolto singolo, tubolare, sacchetti e pellicola per fasciatura | Nastro avvolto singolo per flow-pack, sovraimballaggio, laminazione, etichette e nastro adesivo |
Come Ogni Pellicola Funziona sulle Attrezzature di Imballaggio
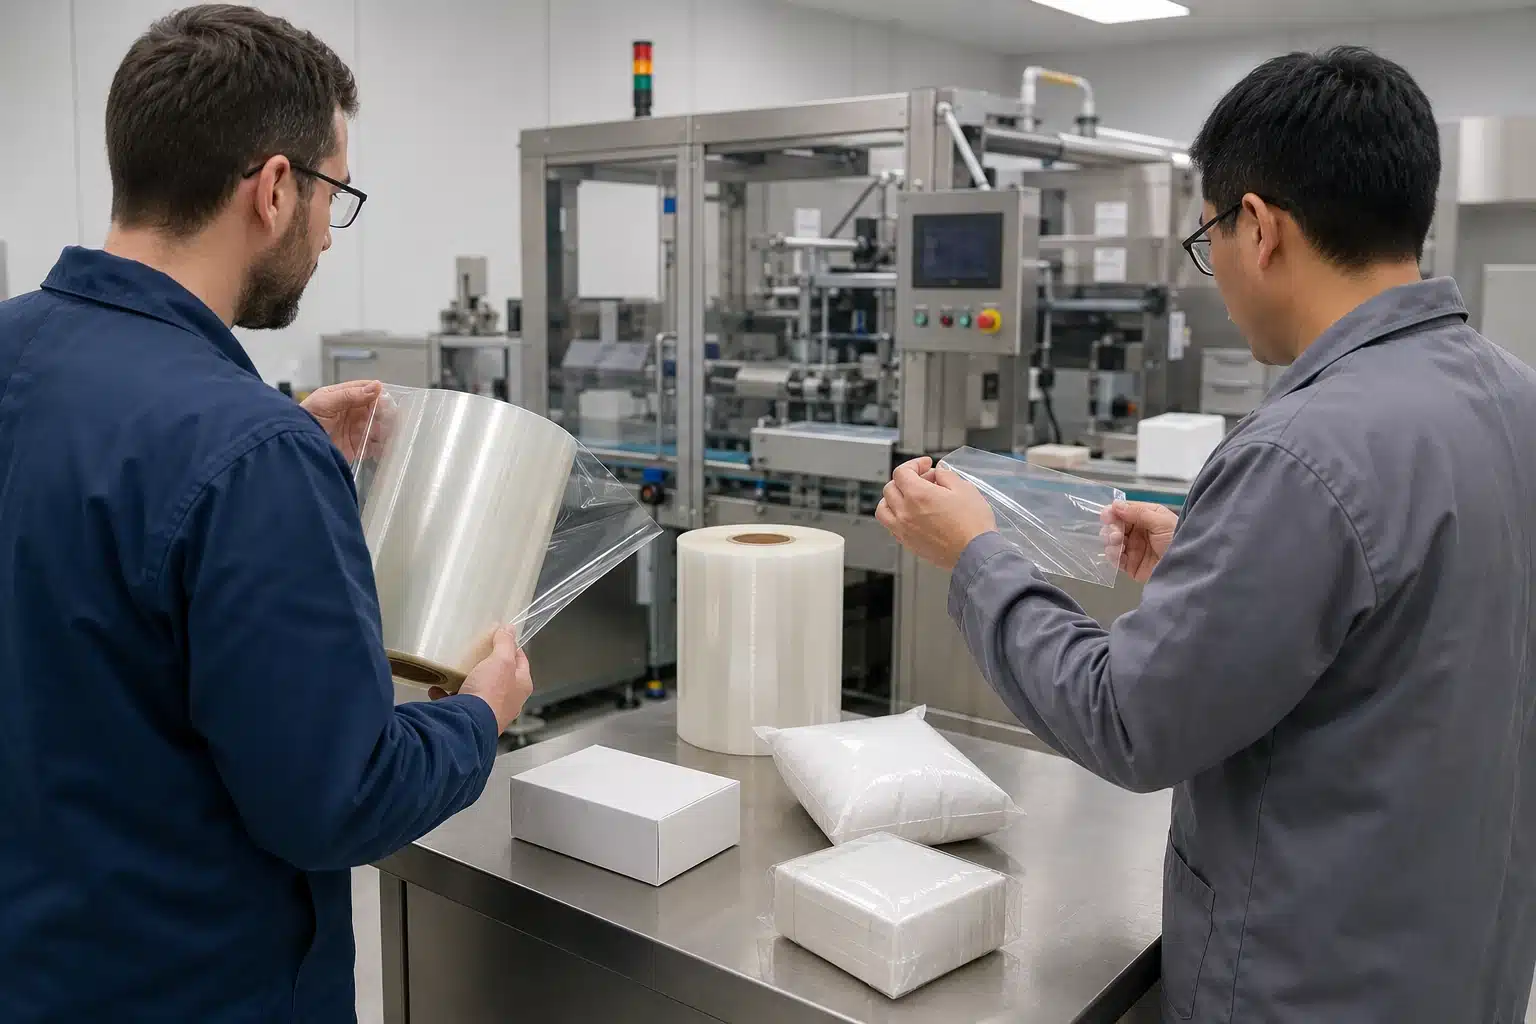
Una Linea Tipica per Pellicola Termoretraibile
Un tipico processo di restringimento al dettaglio inizia posizionando un prodotto all'interno di una busta di pellicola o formando la pellicola attorno ad esso. Un sistema di sigillatura chiude la pellicola, lasciando spesso un bordo di rifilo o un'area di sigillatura. La confezione passa quindi attraverso un tunnel di calore o riceve aria calda controllata. La pellicola si contrae, l'aria fuoriesce attraverso l'apertura della confezione o perforazioni progettate, e il raffreddamento aiuta a fissare la forma finale.
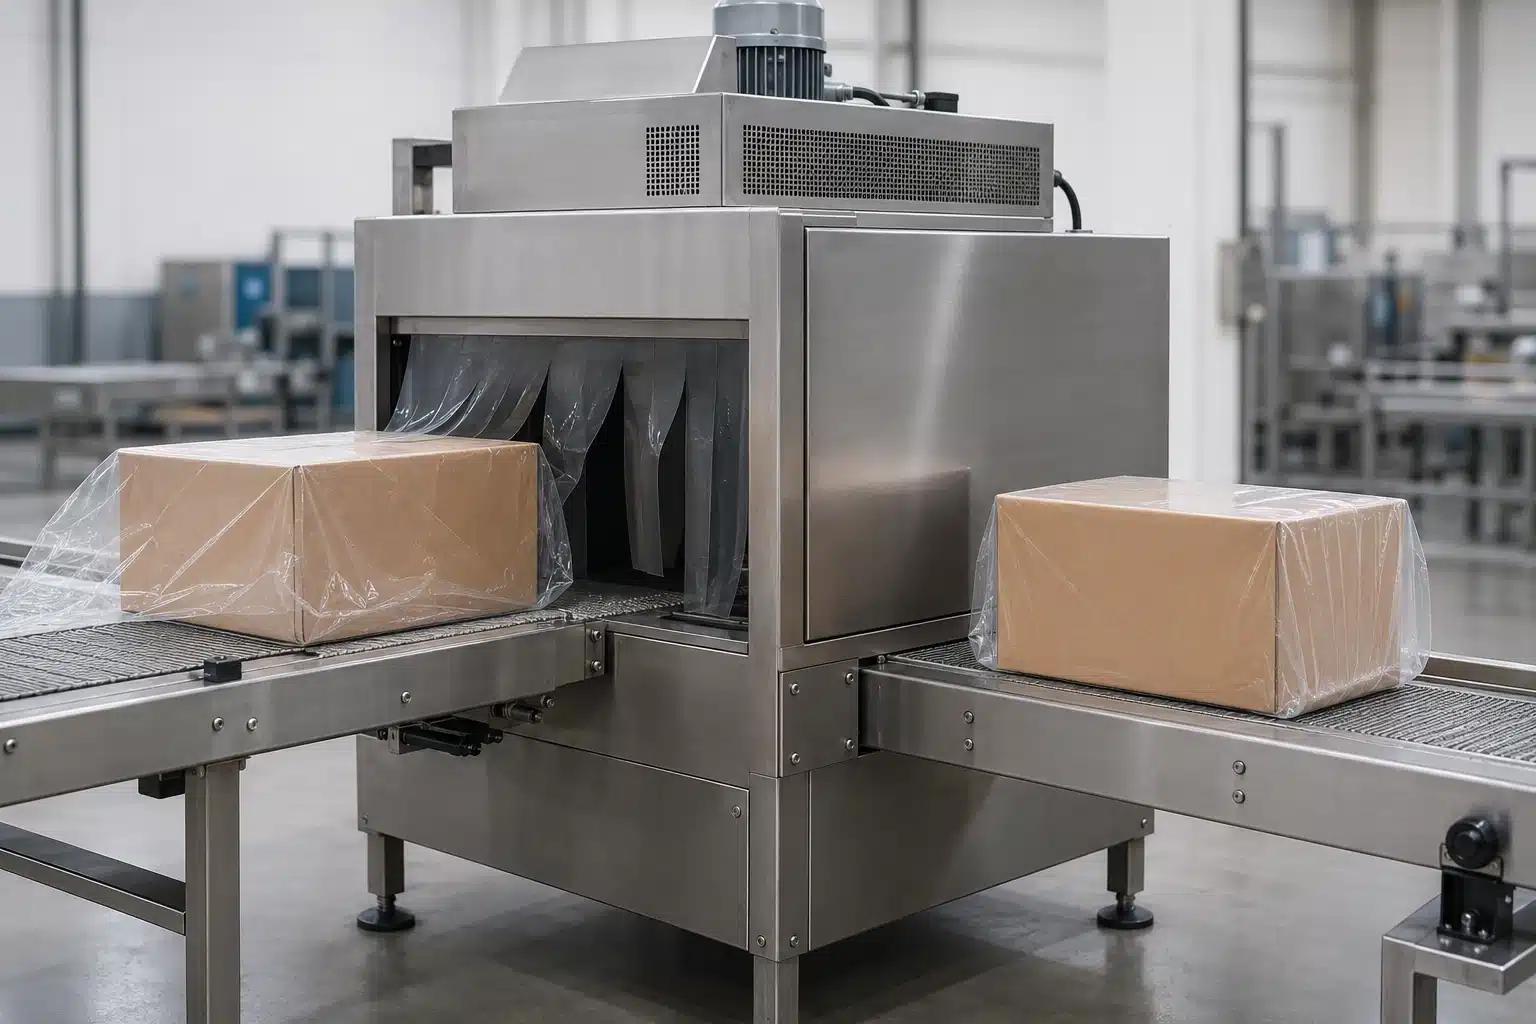
La sequenza è importante:
- Formare la pellicola attorno al prodotto. Il larghezza del film, La larghezza, la lunghezza e la presentazione devono lasciare materiale sufficiente per una chiusura solida senza eccessiva pellicola allentata.
- Creare la sigillatura. Temperatura, pressione, tempo di permanenza, contaminazione e costruzione della pellicola influenzano la qualità della sigillatura.
- Applicare un profilo di calore controllato. La sola temperatura dell'aria non è un'impostazione completa; il tempo di esposizione, il flusso d'aria, la velocità del nastro trasportatore, la geometria della confezione e la sensibilità al calore del prodotto sono tutti importanti.
- Ispezionare la confezione raffreddata. Rughe, “orecchie di cane”, rigonfiamenti, bruciature, sigillature aperte, distorsioni e strappi agli angoli possono indicare una mancata corrispondenza tra pellicola, dell'imballaggio completo conta inoltre. La miscela di resine, la reticolazione, la stampa, gli inchiostri, gli adesivi, le etichette, le caratteristiche metallizzate, i componenti di carta e la contaminazione del prodotto possono modificare una valutazione. La domanda corretta non è astrattamente "Il POF è riciclabile?", ma "Questo imballaggio finito è compatibile con il sistema di riciclo previsto nel mercato di vendita?", prodotto e condizioni del tunnel.
Una pellicola che appare accettabile in un test di restringimento di laboratorio senza vincoli può comunque funzionare male su una confezione reale perché il prodotto limita la contrazione e crea un'esposizione al calore non uniforme. I test sulle confezioni sono quindi essenziali.
Una Linea Tipica per Sovraimballaggio o Flow-Pack con BOPP
In un processo standard di sovraimballaggio o flow-pack orizzontale con BOPP, il nastro viene svolto sotto tensione controllata, guidato e piegato attorno al prodotto, sigillato con una superficie di sigillatura compatibile e tagliato in confezioni individuali. I lavori stampati possono anche richiedere la registrazione.
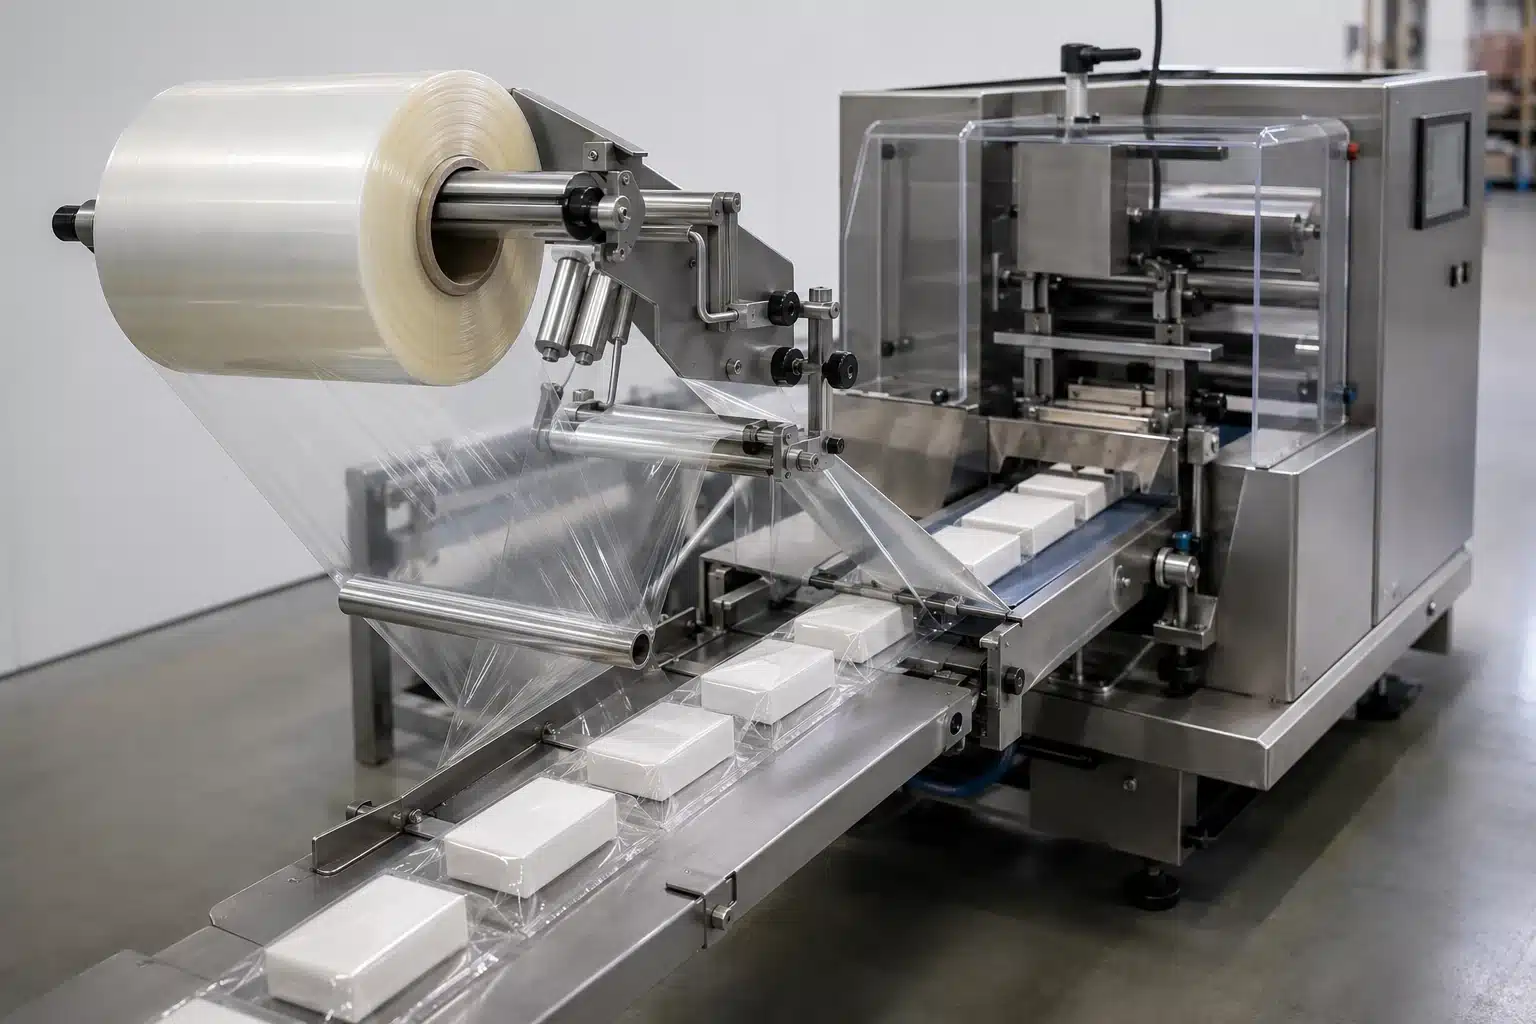
For this line, key variables include unwind direction, dimensioni del rotolo, splice quality, film stiffness, thickness consistency, static behavior, treatment level, COF, seal-layer orientation, sealing temperature, pressure, dwell time, cooling, and line speed. BOPP used as a print or lamination web also requires compatibility with inks, adhesives, coatings, and curing conditions.
Heat-sensitive products do not automatically make every BOPP grade suitable. Sealing can still expose the package to localized heat, and the complete process must be evaluated. The important distinction is that standard BOPP does not need whole-pack heat contraction to create its final shape.
Where Each Film Commonly Fits
Common Shrink-Film Jobs
Shrink film is commonly considered when the film must follow the outside shape of a pack or stabilize several items as one unit. Examples include:
- clear display wrapping around cartons, printed matter, games, household items, and prepared packs;
- multipacks and transport bundles, where the exact polyethylene-based film and load design must be validated;
- irregular products that benefit from a conformal enclosure, provided corners and protrusions do not exceed the film’s puncture and tear capability;
- tamper-evident outer bands or sleeves, when the complete closure design meets the application’s requirements; and
- shrink labels or sleeves, using a grade designed for the container geometry, print process, and shrink profile.
These examples do not make one shrink film interchangeable with another. A display-grade POF film is not automatically a replacement for a heavy PE bundling film or a high-shrink sleeve-label film.
Common BOPP Film Jobs
Standard BOPP is often considered where web stiffness, controlled machinability, print presentation, or a polypropylene-based converting surface is useful. Common jobs include:
- flow-wrapped snacks, bakery items, confectionery, and other products after the full structure and barrier needs are defined;
- carton and pack overwraps that use folding and sealing rather than tunnel shrink;
- print or outer webs in laminated flexible structures;
- pressure-sensitive and wraparound labels;
- adhesive-tape backing; and
- graphic lamination and protective surface applications.
BOPP may be only one layer of the final package. The sealant, barrier layer, coating, metallization, adhesive, ink, and product-contact layer can determine whether the complete structure works. Naming only the BOPP layer is not enough to specify a finished package.
Performance Claims That Need Grade-Specific Data
Shrink Response and Shrink Force
A procurement sheet should not state only “high shrink” or “balanced shrink.” It should identify the method and report MD and TD results at relevant temperatures and exposure times. The full shrink curve can be more useful than a single maximum because a tunnel creates a time-temperature history, not one isolated point.
La forza di ritiro o il comportamento di tension is different from free shrink. Two films can contract by a similar percentage while applying different force to the product. Excess force may distort a light carton, tray, cap, or soft product; insufficient force may leave a loose pack. The acceptable result therefore depends on both the film and the packaged item.
Seal, Strength, Optics, and Barrier
Broad claims such as “BOPP has better barrier” or “shrink film is tougher” are unsafe without narrowing the comparison. Shrink film covers multiple polymers, while BOPP covers many constructions and surface treatments. Thickness and test direction can change mechanical results; perforation can change package behavior; metallization and coating can change barrier; and a seal layer can change sealing performance.
Use matched methods and conditions:
- ASTM D882 can support tensile testing of thin plastic sheeting, but the report must identify thickness, specimen direction, conditioning, and test settings.
- ASTM D1894 covers static and kinetic coefficients of friction for film surfaces. Surface aging, additives, contacting surfaces, and method differences affect comparability.
- ASTM F88/F88M measures della saldatura a freddo in flexible barrier materials, but the film pair, sealing conditions, specimen configuration, and failure mode must be recorded.
- ASTM D1003 can be used for haze and luminous transmittance; “clear” should not replace measured optical data when appearance is critical.
- ASTM D3985 addresses oxygen transmission through defined films and structures. OTR needs the structure, thickness, temperature, relative humidity, test side, gas, and units.
Importante: A resin family, generic film name, or isolated typical value does not prove the performance of a printed, coated, laminated, perforated, or production-scale package.
A Practical Selection Framework
Use the packaging task to select the film, then use testing to select the grade.
- Define the final package action. Decide whether the web must contract around the pack, form a non-shrinking wrap, become a printed laminate layer, function as a label, or stabilize a bundle.
- Describe the product and geometry. Record dimensions, mass, edges, protrusions, ventilation needs, heat sensitivity, compression sensitivity, oil or moisture exposure, and expected shelf or distribution conditions.
- Map the existing equipment. Identify the sealer, heat tunnel, flow wrapper, overwrapper, labeler, laminator, web width, core, unwind direction, maximum roll diameter, speed range, and control limits.
- Define package performance. Set measurable requirements for appearance, shrink balance, shrink force, seal integrity, puncture or tear behavior, stiffness, COF, barrier, print adhesion, and tamper evidence as applicable.
- Request exact-grade data. Compare documents only when the material, structure, thickness, method, units, and conditions are equivalent.
- Run a controlled trial. Record film lot, sicure della macchina, ambient conditions, speed, scrap, downtime, defect types, package temperature, and finished-pack results.
- Evaluate total operating impact. Compare yield, roll changes, energy, throughput, rework, rejects, maintenance, and protection—not roll price alone.
- Lock the approved specification. Reference the approved sample, grade, construction, roll format, critical test limits, documents, change-control expectations, and acceptance plan.
If the application changes, repeat the relevant checks. A film approved for one SKU, machine, or structure should not automatically be extended to another.
What to Ask Suppliers to Document
A useful request for quotation or technical review should ask for comparable, grade-specific evidence:
- product name, grade, polymer family, layer sequence, seal layer, coating, metallization, additives or treatments relevant to the application;
- total thickness and tolerance, layer thickness where relevant, width, roll length, core, roll diameter, unwind direction, and splice limits;
- Per i gradi termoretraibili, fornire i risultati di restringimento MD/TD nell'intervallo di temperatura pertinente, tempo di esposizione, metodo di prova, forza di restringimento o tensione ove necessario, e raccomandazioni. finestra di processo;
- Comportamento di innesco della saldatura e finestra operativa di saldatura, inclusi temperatura, pressione, tempo di permanenza, superficie di accoppiamento, metodo di prova, configurazione di pelatura e modalità di rottura.;
- Dati di trazione, lacerazione, perforazione e impatto con metodo, spessore, direzione MD/TD, condizionamento e unità di misura.;
- Dati di opacità, trasmittanza, lucentezza, trattamento superficiale, adesione di stampa e COF con metodo e identificazione della superficie.;
- OTR e WVTR solo quando richiesti, con struttura completa, spessore, temperatura, umidità, lato di prova, gas e unità di misura.;
- Dichiarazioni di compatibilità per inchiostro, adesivo, rivestimento, processo di stampa, metodo di saldatura e macchina previsti.;
- Documenti per il contatto alimentare o altri accessi al mercato legati al grado esatto, alla struttura, al tipo di alimento previsto, alla condizione di contatto, alla temperatura, al tempo e al mercato di destinazione.
- Identità del rotolo campione, tracciabilità del lotto, processo di controllo delle modifiche e un piano scritto di prova e accettazione.
Etichette di marketing come “food grade”, “premium”, “alta barriera,” o “riciclabile” non sostituiscono la documentazione specifica. Chiedere cosa dimostra ciascun documento—e cosa non dimostra.
Domande Frequenti
Il film BOPP può essere anche un film termoretraibile?
Sì. I gradi speciali di BOPP possono essere progettati con un comportamento di restringimento controllato. Questo è il motivo per cui il confronto “film termoretraibile vs BOPP” non è una distinzione chimicamente esclusiva. Quando un fornitore offre BOPP termoretraibile, richiedere la curva di restringimento MD/TD, la forza di restringimento, la struttura di saldatura, le tolleranze dimensionali e la macchina/applicazione prevista. Non applicare ipotesi basate sul film BOPP standard per sovraimballaggio a quel grado.
Quale film costa meno?
Dipende. Il prezzo per chilogrammo o rotolo non è sufficiente. Spessore, densità, area della confezione, resa utilizzabile, lunghezza del rotolo, velocità, energia, richiesta del tunnel, scarti, tempi di fermo, manutenzione, struttura stampata e confezioni scartate possono ribaltare un apparente vantaggio nel prezzo del materiale. Confrontare il costo per confezione accettata nella finestra operativa validata.
Posso passare da un film termoretraibile al BOPP senza cambiare attrezzatura?
Di solito no, come semplice sostituzione diretta. Una linea per termoretrazione si basa sulla formazione della confezione, sulla saldatura e sul riscaldamento controllato dell'intera confezione. Una linea standard per flow-wrap o sovraimballaggio BOPP si basa sul trasporto stabile del nastro, sulla piegatura o formatura, su superfici di saldatura compatibili e sul taglio. Anche quando una macchina può gestire diverse famiglie di film, le impostazioni di utensili, temperatura, tensione, tempo di permanenza, velocità, perforazione e movimentazione devono essere regolate.
Uno dei due film è automaticamente adatto per l'imballaggio alimentare?
No. Il solo nome del polimero non stabilisce l'idoneità al contatto alimentare. La resina esatta, gli additivi, i rivestimenti, gli inchiostri, gli adesivi, la disposizione degli strati, i controlli di produzione, l'alimento previsto, il tempo di contatto, la temperatura e il mercato di destinazione determinano quale documentazione e quali prove di migrazione o conformità sono richieste. Verificare i requisiti ufficiali correnti e le dichiarazioni specifiche del prodotto prima dell'approvazione.
Conclusione: Scegliere in base alla funzione della confezione, non al nome del film
Il film termoretraibile e il BOPP risolvono diverse esigenze di imballaggio nelle loro forme più comuni. Il film termoretraibile utilizza una contrazione controllata indotta dal calore per creare un imballaggio o un fascio conforme. Il BOPP standard fornisce un nastro di polipropilene orientato per avvolgimento, stampa, laminazione, etichettatura o nastro adesivo senza dipendere da un tunnel per modellare la confezione. Il BOPP termoretraibile speciale è l'eccezione che dimostra perché il linguaggio basato sul grado sia importante.
Prima di scegliere, confermare tre cose:
- la funzione finale della confezione e i vincoli del prodotto;
- la costruzione esatta del film e le prestazioni misurate secondo metodi e condizioni dichiarati; e
- la compatibilità sulla linea prevista attraverso una prova di produzione documentata.
Questa evidenza produce una specifica difendibile. Un nome generico di film non lo fa.
Risorse Correlate di Bestypack

- Film BOPP per laminazione termica
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German