
Schrumpffolie und BOPP Folien können sowohl klare, attraktive flexible Verpackungen erzeugen, sind jedoch keine parallelen Materialbezeichnungen. Schrumpffolie wird hauptsächlich durch ihr Verhalten bei Erwärmung definiert; BOPP wird durch seine Chemie und den biaxialen Orientierungsprozess definiert. polypropylene Diese Unterscheidung wirkt sich auf Ausrüstung, Verpackungsform, Siegeln, Grafiken, Prüfung und Beschaffung aus. Dieser Leitfaden vergleicht die beiden, ohne anzunehmen, dass jede Qualität die gleiche Struktur oder Leistung aufweist.
Die Kurzantwort
Für polymerchemische Hintergründe konsultieren Sie NIH PubChem. Polypropylen-Überblick bevor Sie Angaben zu fertigen Folien vergleichen.
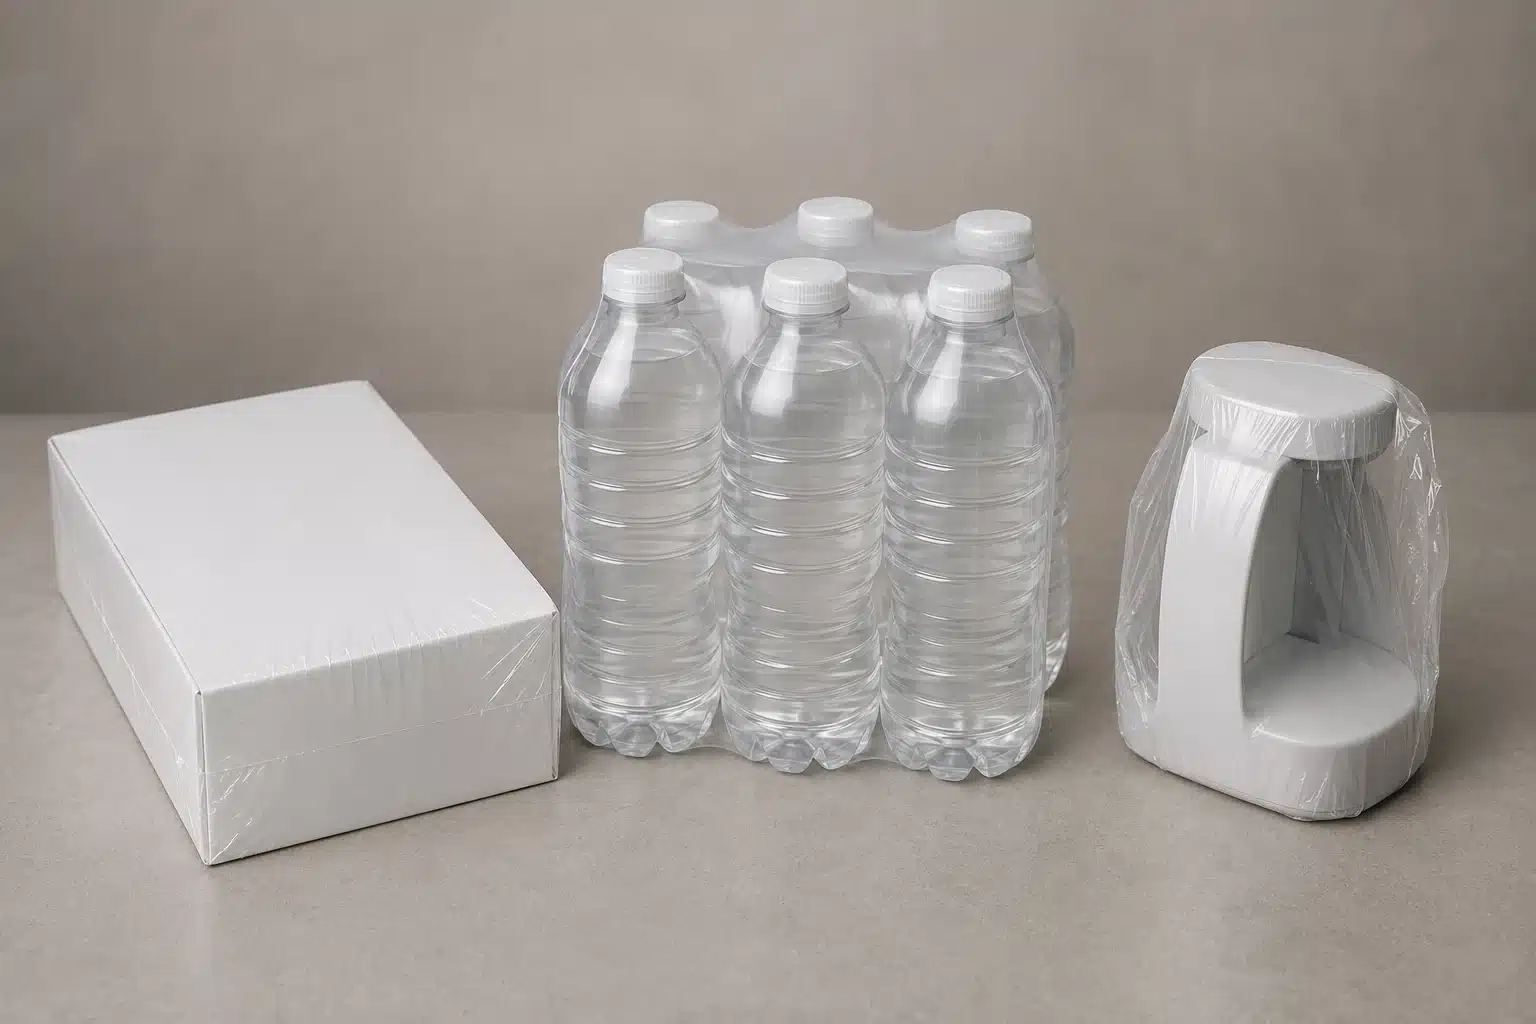
Wählen Sie Schrumpffolie, wenn sich die Verpackung nach Wärmezufuhr um ein Produkt oder ein Bündel zusammenziehen muss. Wählen Sie eine Standard-BOPP-Verpackungsfolie, wenn die Anwendung eine maßhaltige Bahn für Überverpackung, Flowpacking, Bedrucken, Kaschieren, Etiketten oder Klebeband erfordert. Behandeln Sie diese jedoch nicht als austauschbar.
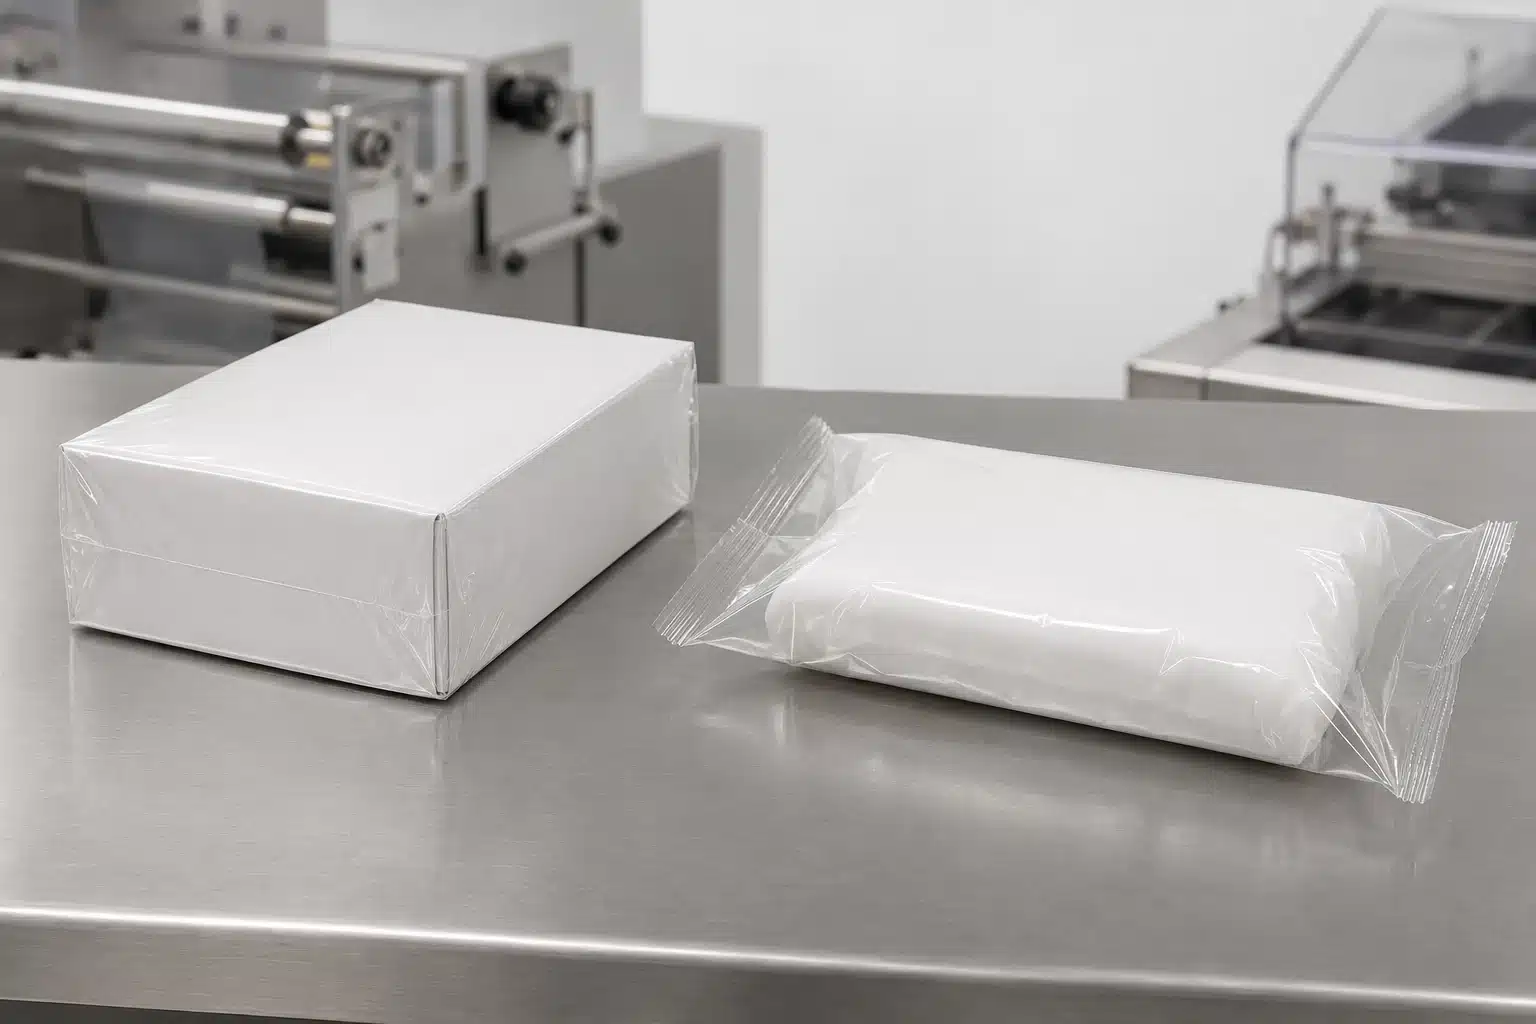
Die schnellste brauchbare Unterscheidung ist:
- Schrumpffolie beschreibt eine Verpackungsfunktion. Die Folie wird um den Gegenstand versiegelt und dann einem kontrollierten Wärmezyklus ausgesetzt, sodass sie schrumpft.
- BOPP beschreibt ein Material und einen Herstellungsweg. Polypropylenfolie wird in Maschinenrichtung (MD) und Querrichtung (TD) gereckt, um eine orientierte Folie zu erzeugen.
- Die genaue Qualität bestimmt dennoch die Leistung. Harz, Schichtaufbau, Orientierung, Beschichtung, Siegelschicht, Dicke, Perforation, Behandlung und Prüfbedingungen können das Ergebnis verändern.
Vergleichen Sie zunächst die richtigen Kategorien
Schrumpffolie ist eine funktionale Kategorie
“Schrumpffolie” bezeichnet kein einzelnes Polymer. Handelsübliche Schrumpffolien können auf Polyolefin-Mischungen oder -Koextrusionen, PVC, Polypropylen, PET-basierten Materialien oder anderen zweckbestimmten Strukturen basieren. Sie können auch als einseitig gewickelte Folie, Mittelfalzfolie, Schlauchfolie, Beutel oder Bündelfolie geliefert werden. Schrumpffolien Was diese Produkte verbindet, ist die kontrollierte Dimensionsänderung (Schrumpf) unter Hitze. Während der Herstellung werden Orientierung und innere Spannungen in die Folie eingebracht. Ein späterer Wärmezyklus setzt einen Teil dieser gespeicherten Spannung frei. Polyethylen, Diese breite Kategorie umfasst Folien, die für verschiedene Aufgaben optimiert sind. Eine klare Einzelhandels-Präsentationsverpackung, eine schwere Getränkegebindefolie und ein Schrumpfschlauch-Etikett können alle als Schrumpffolie bezeichnet werden, dennoch können sich ihre Polymere, Dicken, Schrumpfkurven, Schrumpfkräfte, Siegelverhalten und Ausrüstungsanforderungen stark unterscheiden.
BOPP ist eine Material- und Prozessbeschreibung.
BOPP bedeutet biaxial orientiertes Polypropylen. Die Polypropylenbahn wird während der Herstellung sowohl in MD als auch in TD gereckt. Die Orientierung kann Steifigkeit, Zugverhalten, Maßhaltigkeit und optische Eigenschaften im Vergleich zu einer nicht orientierten Polypropylenbahn verbessern, aber die nutzbaren Eigenschaften hängen dennoch von der Formulierung und Konstruktion ab.
BOPP wird üblicherweise in klare, weiße, matte, beschichtete, metallisierte, bedruckbare, siegelfähige Etiketten-, Klebeband-, Umhüllungs- und Kaschierqualitäten umgewandelt. Eine grundlegende Standard-BOPP-Umhüllungs- und Flowpack-Folie wird normalerweise so ausgewählt, dass sie während des Verpackungsprozesses kontrolliert bleibt, anstatt in einem Schrumpftunnel stark zu schrumpfen. Spezielle schrumpfbare BOPP-Folien sind die Ausnahme. Daher lautet die Beschaffungsfrage nicht einfach „Schrumpffolie oder BOPP?“, sondern „Welche genaue Folienfunktion und -qualität benötigt diese Verpackung und Linie?“
Schrumpffolie vs. BOPP-Folie: Hauptunterschiede biaxial orientiertes Die Tabelle vergleicht übliche Rollen, nicht zugesicherte Eigenschaften. Ein technisches Datenblatt des Lieferanten und ein kontrollierter Versuch müssen die genaue Qualität bestätigen.
Standard-BOPP-Verpackungsfolie.
Kategoriebasis wichtig Funktionale Kategorie, definiert durch hitzeinduzierte Kontraktion“
Polypropylenfolie, definiert durch biaxiale Orientierung
Primäre Verpackungsaktion Linienversuch Schrumpft um ein Produkt, Tablett, Karton oder Bündel.
| Vergleichsachse | Schrumpffolie | Umhüllt, faltet, versiegelt, kaschiert, etikettiert oder verstärkt ohne Abhängigkeit von Tunnelschrumpf |
|---|---|---|
| Benötigt in der Regel eine kontrollierte Schrumpfphase nach dem Siegeln | Kann Siegelhitze nutzen, aber Standardqualitäten verlassen sich nicht auf einen Schrumpftunnel zur Formgebung | Materialspektrum |
| Kann mehrere Polymerfamilien und mehrschichtige Strukturen umfassen | Polypropylen-basiert; Beschichtung, Metallisierung und Siegelschichten variieren je nach Qualität | Typisches Verpackungserscheinungsbild |
| Hitzeeinwirkung | Enge, anliegende Umhüllung; endgültiges Aussehen hängt von der Folie und Tunneleinstellung ab | Saubere Bahnkontrolle, Druckoberfläche und Falz- oder Umhüllungsbild; abhängig von Steifigkeit und Verarbeitbarkeit |
| Übliche Konfektionierungsformate | Mittelfalz, einseitig gewickelt, Schlauchfolie, Beutel und Bündelfolie | Einseitig gewickelte Bahn für Flowpack, Umhüllung, Kaschierung, Etiketten und Klebeband |
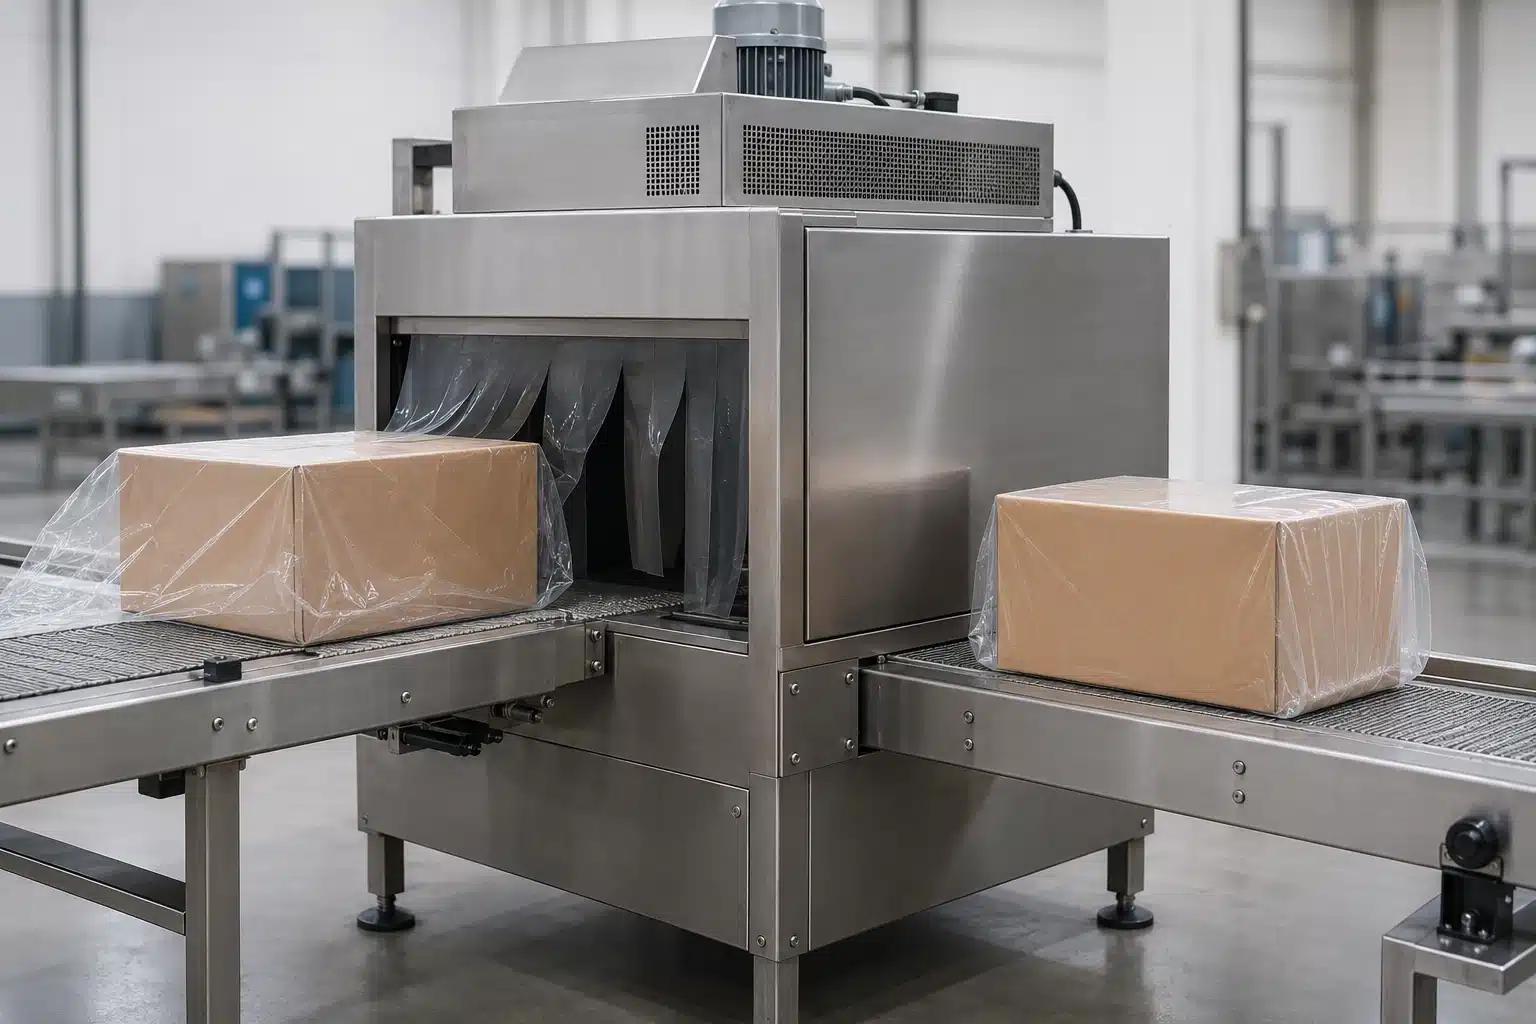
| Wie jede Folie auf Verpackungsmaschinen läuft | Eine typische Schrumpffolienlinie Schrumpfbalance Ein typischer Einzelhandels-Schrumpfprozess beginnt damit, dass ein Produkt in einen Folienumschlag gelegt wird oder Folie darum geformt wird. Ein Siegelsystem schließt die Folie, wobei oft ein Rand oder Siegelbereich verbleibt. Das Paket durchläuft dann einen Heißlufttunnel oder wird kontrollierter Heißluft ausgesetzt. Die Folie schrumpft, Luft entweicht durch die Paketöffnung oder vorgesehene Perforationen, und das Abkühlen hilft, die endgültige Form zu fixieren. | Konzeptillustration: Ein typischer Schrumpfprozess versiegelt die Folie vor der kontrollierten Erwärmung des gesamten Pakets. |
| Die Reihenfolge ist wichtig: | Folie um das Produkt formen. Folienbreite, -länge und -präsentation müssen genügend Material für eine sichere Umhüllung ohne übermäßige lose Folie lassen. | Siegel erzeugen. Temperatur, Druck, Verweilzeit, Verschmutzung und Folienaufbau beeinflussen die Siegelqualität. |
Kontrolliertes Wärmeprofil anwenden. Die reine Lufttemperatur ist keine vollständige Einstellung; Einwirkzeit, Luftstrom, Fördergeschwindigkeit, Paketgeometrie und Produktwärmeempfindlichkeit sind alle relevant.
Gekühltes Paket prüfen. Falten, „Hundeohren“, Ballonbildung, Durchbrennen, offene Siegel, Verformung und Eckrisse können auf eine Nichtübereinstimmung zwischen Folie, Produkt und Tunnelbedingungen hinweisen.
Eine Folie, die in einem ungehinderten Laborschrumpftest akzeptabel erscheint, kann sich auf einem realen Paket schlecht verhalten, da das Produkt die Schrumpfung behindert und eine ungleichmäßige Hitzeeinwirkung erzeugt. Paketversuche sind daher unerlässlich.
In einem Standard-BOPP-Umhüllungs- oder Horizontal-Flowpack-Prozess wird die Bahn unter kontrollierter Spannung abgewickelt, geführt und um das Produkt gefaltet, mit einer kompatiblen Siegeloberfläche versiegelt und in einzelne Pakete geschnitten. Bedruckte Ware kann auch eine Registerhaltung erfordern.
- Form the film around the product. Die Folienbreite, length, and presentation must leave enough material for a sound enclosure without excessive loose film.
- Create the seal. Temperature, pressure, dwell time, contamination, and film construction affect seal quality.
- Apply a controlled heat profile. Air temperature alone is not a complete setting; exposure time, airflow, conveyor speed, pack geometry, and product heat sensitivity all matter.
- Inspect the cooled pack. Wrinkles, “dog ears,” ballooning, burn-through, open seals, distortion, and corner tears can indicate a mismatch among film, Verpackungsdesign, and tunnel conditions.
A film that looks acceptable in an unrestrained laboratory shrink test may still perform poorly on a real pack because the product restrains contraction and creates uneven heat exposure. Package trials are therefore essential.
A Typical BOPP Overwrap or Flow-Wrap Line
In a standard BOPP overwrap or horizontal flow-wrap process the web is unwound under controlled tension guided and folded around the product sealed with a compatible seal surface and cut into individual packs Printed work may also require registration.
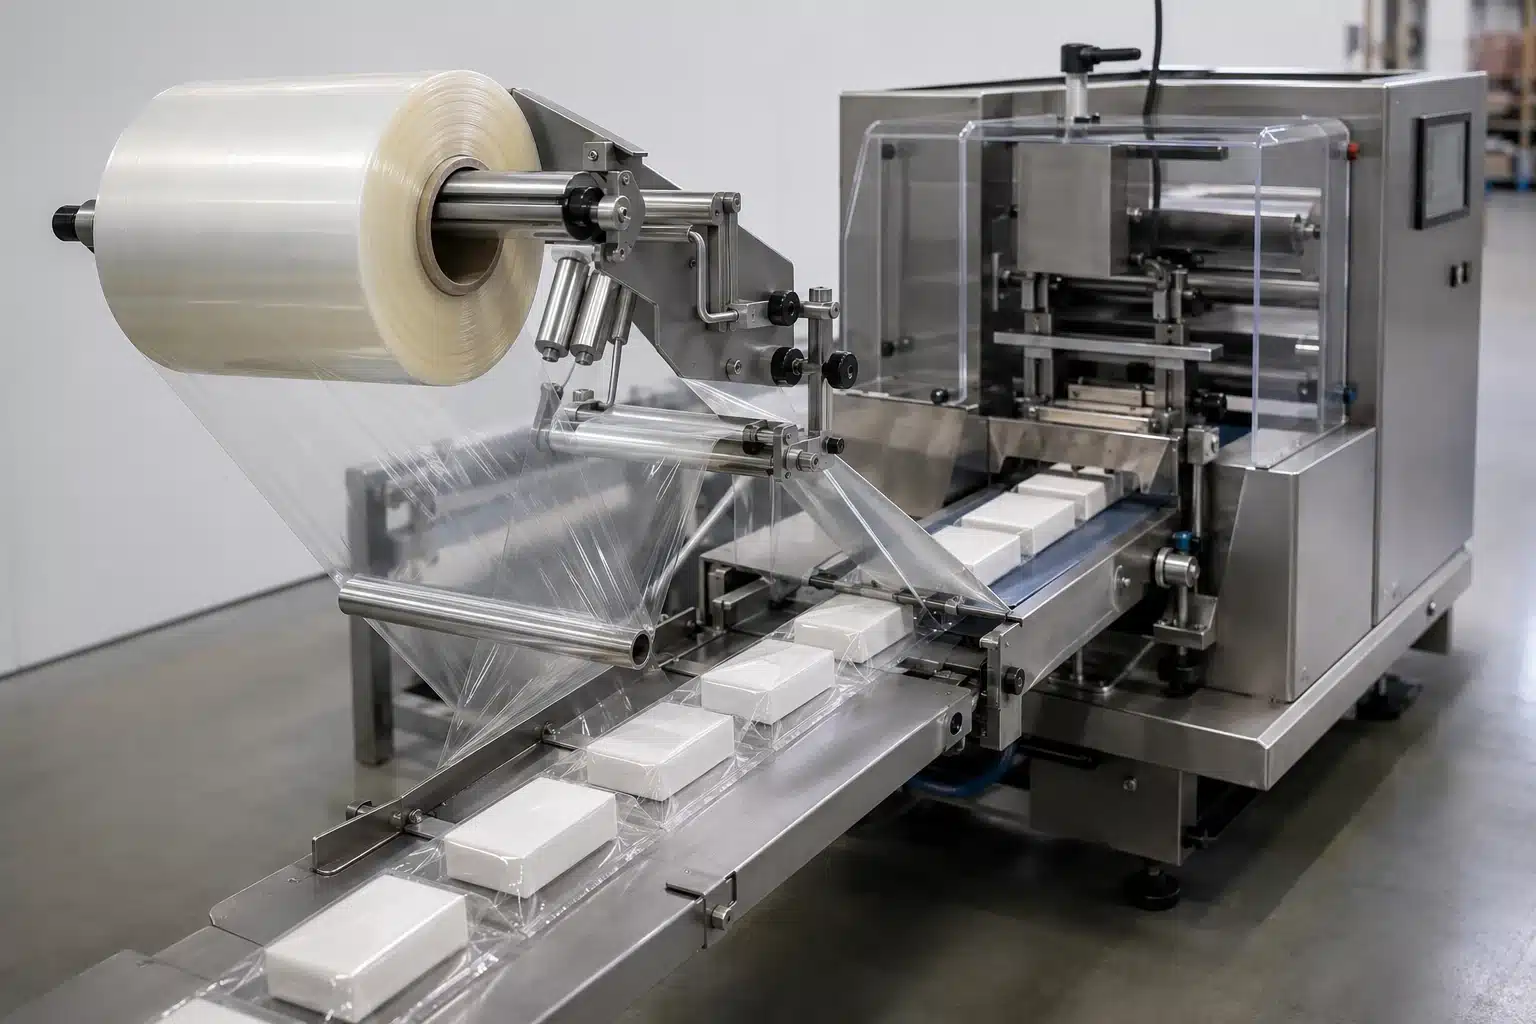
Für diese Linie umfassen die wichtigsten Variablen die Abwickelrichtung, roll dimensions, die Spleißqualität, die Foliensteifigkeit, die Dickengleichmäßigkeit, das elektrostatische Verhalten, den Behandlungsgrad, den Reibungskoeffizienten (COF), die Orientierung der Siegelschicht, die Siegeltemperatur, den Druck, die Verweilzeit, die Kühlung und die Linien geschwindigkeit. BOPP, das als Druck- oder Laminierbahn verwendet wird, muss zudem mit Druckfarben, Klebstoffen, Beschichtungen und Aushärtungsbedingungen kompatibel sein.
Hitzeempfindliche Produkte machen nicht automatisch jede BOPP-Sorte geeignet. Das Siegeln kann das Paket dennoch lokaler Hitze aussetzen, und der gesamte Prozess muss bewertet werden. Der wichtige Unterschied besteht darin, dass Standard-BOPP keine vollständige Hitzeschrumpfung der Verpackung benötigt, um seine endgültige Form zu erreichen.
Wo jede Folie üblicherweise eingesetzt wird
Übliche Schrumpffolien-Anwendungen
Schrumpffolie wird in der Regel dann in Betracht gezogen, wenn die Folie der äußeren Form einer Verpackung folgen oder mehrere Artikel als eine Einheit stabilisieren muss. Beispiele hierfür sind:
- Klarsicht-Umhüllungen von Kartons, Drucksachen, Spielen, Haushaltsartikeln und vorbereiteten Packungen;
- Mehrfachpackungen und Transportbündel, bei denen die genaue Polyethylen-basierte Folie und das Lastdesign validiert werden müssen;
- unregelmäßige Produkte, die von einer formschlüssigen Umhüllung profitieren, sofern Ecken und Vorsprünge die Durchstoß- und Reißfestigkeit der Folie nicht überschreiten;
- manipulationssichere Außenbänder oder -hülsen, wenn das gesamte Verschlussdesign die Anforderungen der Anwendung erfüllt; und
- Schrumpfetiketten oder -hülsen, die eine für die Behältergeometrie, das Druckverfahren und das Schrumpfprofil ausgelegte Folienqualität verwenden.
Diese Beispiele bedeuten nicht, dass eine Schrumpffolie gegen eine andere austauschbar ist. Eine Folie in Display-Qualität POF ist nicht automatisch ein Ersatz für eine schwere PE-Bündelungsfolie oder eine Hochschrumpf-Etikettenhülsenfolie.
Übliche BOPP-Folien-Anwendungen
Standard-BOPP wird oft dort in Betracht gezogen, wo Bahnsteifigkeit, kontrollierte Verarbeitbarkeit, Druckdarstellung oder eine polypropylenbasierte Verarbeitungsoberfläche von Vorteil sind. Übliche Anwendungen umfassen:
- Schlauchbeutelverpackte Snacks, Backwaren, Süßwaren und andere Produkte, nachdem der vollständige Aufbau und die Barriereanforderungen definiert sind;
- Karton- und Packungsüberverpackungen, die Falten und Siegeln anstelle von Tunnelschrumpf verwenden;
- Druck- oder Außenbahnen in laminierten flexiblen Strukturen;
- Haft- und Wickelettiketten;
- Klebebandträger; und
- Grafiklaminierung und schützende Oberflächenanwendungen.
BOPP kann nur eine Schicht der endgültigen Verpackung sein. Das Siegelmittel, die Barriereschicht, die Beschichtung, die Metallisierung, der Klebstoff, die Druckfarbe und die produktsberührende Schicht können bestimmen, ob die gesamte Struktur funktioniert. Die alleinige Nennung der BOPP-Schicht reicht nicht aus, um eine fertige Verpackung zu spezifizieren.
Leistungsbehauptungen, die sortenspezifische Daten erfordern
Schrumpfverhalten und Schrumpfkraft
Ein Beschaffungsblatt sollte nicht nur “hohe Schrumpfung” oder “ausgeglichene Schrumpfung” angeben. Es sollte die Methode identifizieren und MD- und TD-Ergebnisse bei relevanten Temperaturen und Einwirkzeiten angeben. Die vollständige Schrumpfkurve kann nützlicher sein als ein einzelner Maximalwert, da ein Tunnel ein Zeit-Temperatur-Profil erzeugt, keinen isolierten Punkt.
Schrumpfkraft oder das Schrumpfverhalten Spannung unterscheidet sich vom freien Schrumpf. Zwei Folien können um einen ähnlichen Prozentsatz schrumpfen, dabei jedoch unterschiedliche Kräfte auf das Produkt ausüben. Übermäßige Kraft kann einen leichten Karton, eine Schale, einen Verschluss oder ein weiches Produkt verformen; unzureichende Kraft kann zu einer losen Verpackung führen. Das akzeptable Ergebnis hängt daher sowohl von der Folie als auch vom verpackten Gegenstand ab.
Siegelung, Festigkeit, Optik und Barriere
Allgemeine Behauptungen wie “BOPP hat eine bessere Barriere” oder “Schrumpffolie ist robuster” sind ohne eine Eingrenzung des Vergleichs unsicher. Schrumpffolie umfasst mehrere Polymere, während BOPP viele Konstruktionen und Oberflächenbehandlungen abdeckt. Dicke und Prüfrichtung können mechanische Ergebnisse verändern; Perforation kann das Verhalten der Verpackung verändern; Metallisierung und Beschichtung können die Barriere verändern; und eine Siegelschicht kann die Siegelleistung verändern.
Verwenden Sie abgestimmte Methoden und Bedingungen:
- ASTM D882 kann die Zugprüfung von dünnen Kunststofffolien unterstützen, aber der Bericht muss Dicke, Probekörperrichtung, Konditionierung und Prüfeinstellungen identifizieren.
- ASTM D1894 behandelt die statischen und kinetischen Reibungskoeffizienten von Folienoberflächen. Oberflächenalterung, Additive, Kontaktflächen und Methodenunterschiede beeinflussen die Vergleichbarkeit.
- ASTM F88/F88M misst Siegelfestigkeit in flexiblen Barrierematerialien, aber das Folienpaar, die Siegelbedingungen, die Probenkonfiguration und die Versagensart müssen aufgezeichnet werden.
- ASTM D1003 kann für Trübung und Lichtdurchlässigkeit verwendet werden; “klar” sollte gemessene optische Daten nicht ersetzen, wenn das Erscheinungsbild kritisch ist.
- ASTM D3985 befasst sich mit der Sauerstoffdurchlässigkeit durch definierte Folien und Strukturen. Der OTR benötigt die Struktur, Dicke, Temperatur, relative Luftfeuchtigkeit, Prüfseite, Gas und Einheiten.
Wichtig: Eine Harzfamilie, ein generischer Folienname oder ein isolierter typischer Wert beweisen nicht die Leistung einer bedruckten, beschichteten, laminierten, perforierten oder im Produktionsmaßstab hergestellten Verpackung.
Ein praktischer Auswahlrahmen
Verwenden Sie die Verpackungsaufgabe, um die Folie auszuwählen, und verwenden Sie dann Tests, um die Sorte auszuwählen.
- Definieren Sie die endgültige Verpackungsaktion. Entscheiden Sie, ob die Bahn um die Verpackung schrumpfen, eine nicht schrumpfende Umhüllung bilden, eine bedruckte Laminatschicht werden, als Etikett fungieren oder ein Bündel stabilisieren muss.
- Beschreiben Sie das Produkt und die Geometrie. Notieren Sie Abmessungen, Masse, Kanten, Vorsprünge, Belüftungsanforderungen, Hitzeempfindlichkeit, Druckempfindlichkeit, Öl- oder Feuchtigkeitseinwirkung sowie erwartete Haltbarkeits- oder Vertriebsbedingungen.
- Erfassen Sie die vorhandene Ausrüstung. Identifizieren Sie den Siegler, den Heiztunnel, den Schlauchbeutelmaschine, den Überverpacker, den Etikettierer, den Laminierer, die Bahnbreite, den Kern, die Abwickelrichtung, den maximalen Rollendurchmesser, den Geschwindigkeitsbereich und die Steuergrenzen.
- Definieren Sie die Verpackungsleistung. Legen Sie messbare Anforderungen an Aussehen, Schrumpfbalance, Schrumpfkraft, Siegelintegrität, Durchstoß- oder Reißverhalten, Steifigkeit, COF, Barriere, Druckhaftung, und ggf. Manipulationssicherheit fest.
- Fordern Sie exakte Sortendaten an. Vergleichen Sie Dokumente nur, wenn Material, Struktur, Dicke, Methode, Einheiten und Bedingungen gleichwertig sind.
- Führen Sie einen kontrollierten Versuch durch. Notieren Sie Foliencharge, Maschineneinstellungen, Umgebungsbedingungen, Geschwindigkeit, Ausschuss, Stillstandszeiten, Fehlerarten, Verpackungstemperatur und Ergebnisse der fertigen Verpackung.
- Bewerten Sie die gesamte betriebliche Auswirkung. Vergleichen Sie Ausbeute, Rollenwechsel, Energie, Durchsatz, Nacharbeit, Ausschuss, Wartung und Schutz – nicht nur den Rollenpreis.
- Legen Sie die genehmigte Spezifikation fest. Referenzieren Sie die genehmigte Muster, Sorte, Konstruktion, Rollenformat, kritische Prüfgrenzen, Dokumente, Erwartungen an das Änderungsmanagement und den Abnahmeplan.
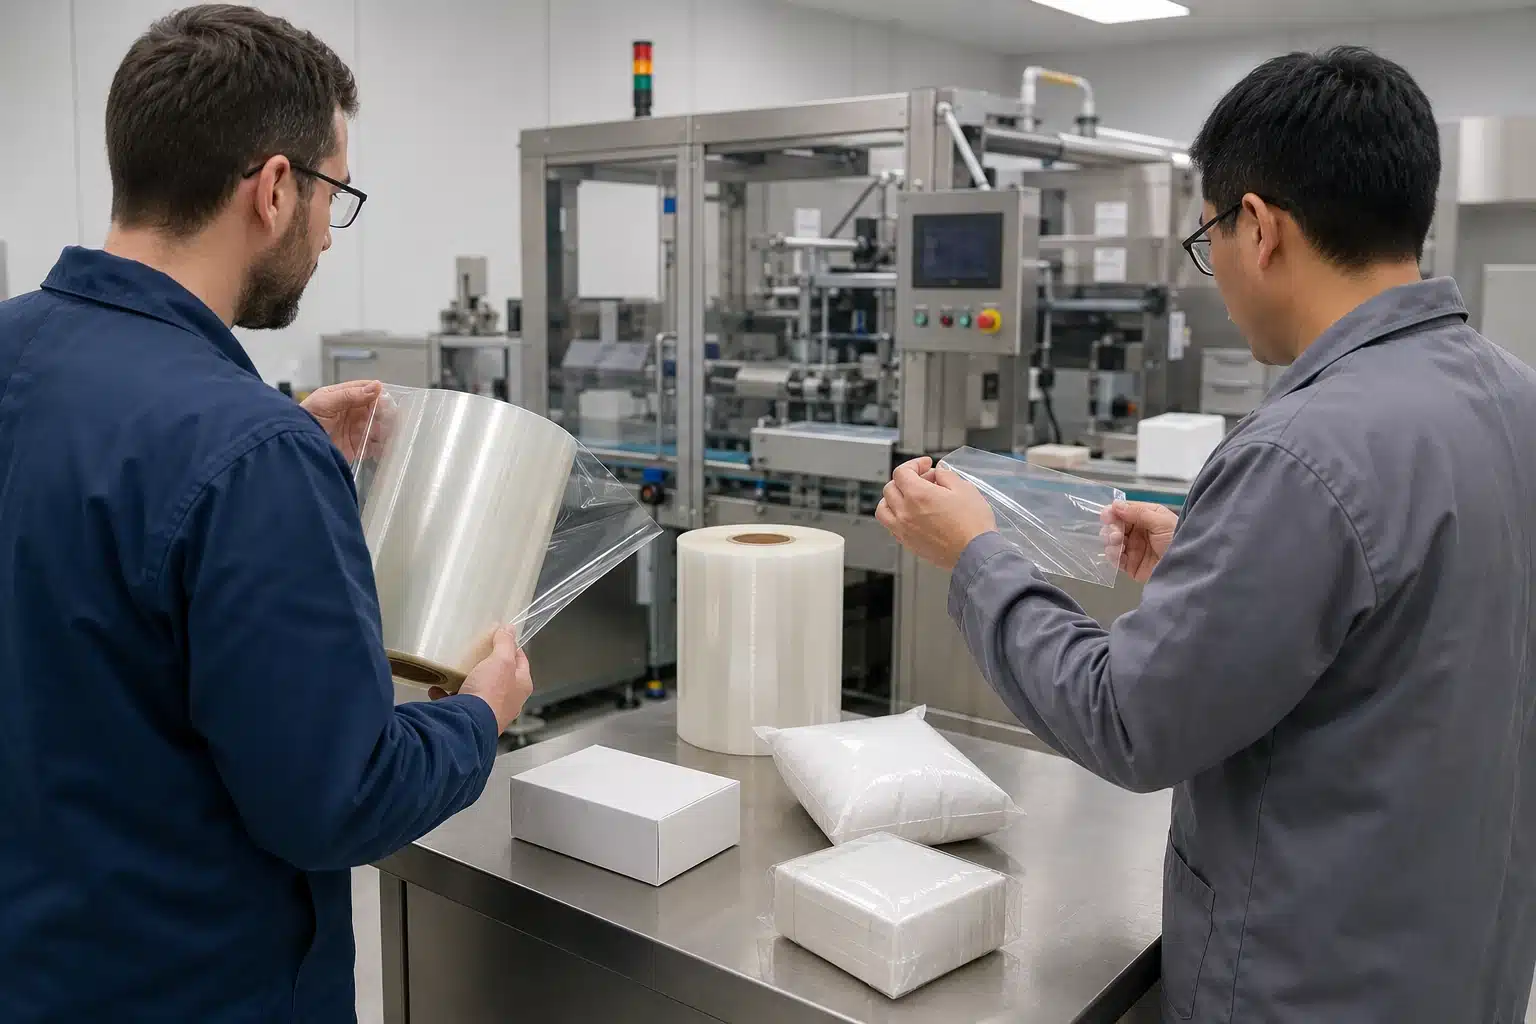
Wenn sich die Anwendung ändert, wiederholen Sie die relevanten Prüfungen. Eine für eine SKU, Maschine oder Struktur zugelassene Folie sollte nicht automatisch auf eine andere übertragen werden.
Was Sie von Lieferanten zur Dokumentation verlangen sollten
Eine nützliche Angebotsanfrage oder technische Überprüfung sollte vergleichbare, sortenspezifische Nachweise anfordern:
- Produktname, Sorte, Polymerfamilie, Schichtenfolge, Siegelschicht, Beschichtung, Metallisierung, Additive oder Behandlungen, die für die Anwendung relevant sind;
- Gesamtdicke und Toleranz, ggf. Schichtdicke, Breite, Rollenlänge, Kern, Rollendurchmesser, Abwickelrichtung und Stoßgrenzen;
- für Schrumpffolien: MD/TD-Schrumpfergebnisse über den relevanten Temperaturbereich, Einwirkzeit, Prüfmethode, ggf. Schrumpfkraft oder -spannung sowie empfohlene Werte; Prozessfenster;
- Siegelfähigkeitsverhalten und Betriebssiegelfenster, einschließlich Temperatur, Druck, Verweilzeit, Gegenfläche, Prüfmethode, Schälkonfiguration und Versagensart;
- Zug-, Reiß-, Durchstoß- und Schlagdaten mit Methode, Dicke, MD/TD-Richtung, Konditionierung und Einheiten;
- Trübung, Transmissionsgrad, Glanz, Oberflächenbehandlung, Druckhaftung und COF-Daten mit Methode und Oberflächenkennzeichnung;
- OTR und WVTR nur bei Bedarf, mit vollständigem Aufbau, Dicke, Temperatur, Feuchtigkeit, Prüfseite, Gas und Einheiten;
- Kompatibilitätserklärungen für die vorgesehene Farbe, den Klebstoff, die Beschichtung, das Druckverfahren, die Siegelmethode und die Maschine;
- Dokumente für Lebensmittelkontakt oder andere Marktzugänge, die auf die genaue Sorte, den Aufbau, die vorgesehene Lebensmittelart, die Kontaktbedingungen, die Temperatur, die Zeit und den Zielmarkt bezogen sind; und
- Identität der Musterrolle, Chargenrückverfolgbarkeit, Änderungsmanagementprozess sowie ein schriftlicher Versuchs- und Abnahmeplan.
Marketingbezeichnungen wie “lebensmittelecht”, “Premium”, “Hochbarriere,” oder “recycelbar” ersetzen keine umfassende Dokumentation. Fragen Sie, was jedes Dokument belegt – und was nicht.
Häufig gestellte Fragen
Kann BOPP-Folie auch eine Schrumpffolie sein?
Ja. Spezielle BOPP-Sorten können mit kontrolliertem Schrumpfverhalten ausgelegt werden. Daher ist “Schrumpffolie versus BOPP” kein chemisch ausschließender Vergleich. Wenn ein Lieferant schrumpfbares BOPP anbietet, fordern Sie die MD/TD-Schrumpfkurve, Schrumpfkraft, Siegelfolienkonstruktion, Maßtoleranzen sowie die vorgesehene Maschine/Anwendung an. Übertragen Sie keine Annahmen von Standard-BOPP-Einschlagfolien auf diese Sorte.
Welche Folie ist kostengünstiger?
Das hängt ab. Der Preis pro Kilogramm oder Rolle reicht nicht aus. Stärke, Dichte, Verpackungsfläche, nutzbarer Ertrag, Rollenlänge, Geschwindigkeit, Energie, Tunnelleistung, Ausschuss, Stillstandszeiten, Wartung, bedruckte Struktur und zurückgewiesene Packungen können einen scheinbaren Materialpreisvorteil umkehren. Vergleichen Sie die Kosten pro akzeptierter Packung im validierten Betriebsfenster.
Kann ich ohne Gerätewechsel zwischen Schrumpffolie und BOPP wechseln?
In der Regel nicht als einfacher Austausch. Eine Schrumpflinie basiert auf Packungsformung, Siegeln und kontrollierter Ganzpackungserwärmung. Eine Standard-BOPP-Flow-Wrap- oder Einschlaglinie basiert auf stabilem Bahntransport, Falten oder Formen, kompatiblen Siegelflächen und Schneiden. Selbst wenn eine Maschine mehrere Folienfamilien verarbeiten kann, müssen Werkzeuge, Temperatur, Spannung, Verweilzeit, Geschwindigkeit, Perforation und Handhabungseinstellungen angepasst werden.
Ist eine der Folien automatisch für Lebensmittelverpackungen geeignet?
Nein. Der Polymername allein begründet keine Lebensmittelkontakt-Eignung. Das genaue Harz, Additive, Beschichtungen, Druckfarben, Klebstoffe, Schichtanordnung, Herstellungskontrollen, vorgesehene Lebensmittel, Kontaktzeit, Temperatur und Zielmarkt bestimmen, welche Dokumentation sowie Migrations- oder Konformitätsnachweise erforderlich sind. Prüfen Sie vor der Freigabe die aktuellen offiziellen Anforderungen und produktspezifischen Erklärungen.
Fazit: Wählen Sie nach Packungsfunktion, nicht nach Folienname
Schrumpffolie und BOPP lösen in ihren häufigsten Formen unterschiedliche Verpackungsaufgaben. Schrumpffolie nutzt kontrollierte wärmeinduzierte Kontraktion, um eine formschlüssige Packung oder ein Bündel zu erzeugen. Standard-BOPP bietet eine orientierte Polypropylenbahn zum Wickeln, Bedrucken, Kaschieren, Etikettieren oder für Klebeband, ohne dass ein Tunnel zur Formgebung der Packung erforderlich ist. Spezielles schrumpfbares BOPP ist die Ausnahme, die zeigt, warum sortenspezifische Sprache wichtig ist.
Bestätigen Sie vor der Wahl drei Dinge:
- die endgültige Packungsfunktion und Produkteinschränkungen;
- die genaue Folienkonstruktion und gemessene Leistung unter angegebenen Methoden und Bedingungen; und
- die Kompatibilität auf der vorgesehenen Linie durch einen dokumentierten Produktionsversuch.
Diese Nachweise ergeben eine belastbare Spezifikation. Ein generischer Folienname tut dies nicht.
Verwandte Bestypack-Ressourcen

- BOPP-Thermolaminierfolie
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German