
シュリンクフィルム および BOPP フィルムは、鮮明で魅力的な柔軟性のある包装を実現できますが、これらは並列的な材料名称ではありません。収縮フィルムは主に加熱時の挙動によって定義され、BOPPはその ポリプロピレン 化学的性質と二軸延伸プロセスによって定義されます。この違いは、装置、包装形状、シーリング、印刷、試験、および購買に影響を及ぼします。本ガイドでは、すべてのグレードが同一の構造や性能を持つと仮定せずに、両者を比較します。.
簡潔な回答
ポリマーの背景情報については、NIH PubChemを参照してください。 ポリプロピレンの概要 を参照してから、完成フィルムの性能主張を比較すること。.
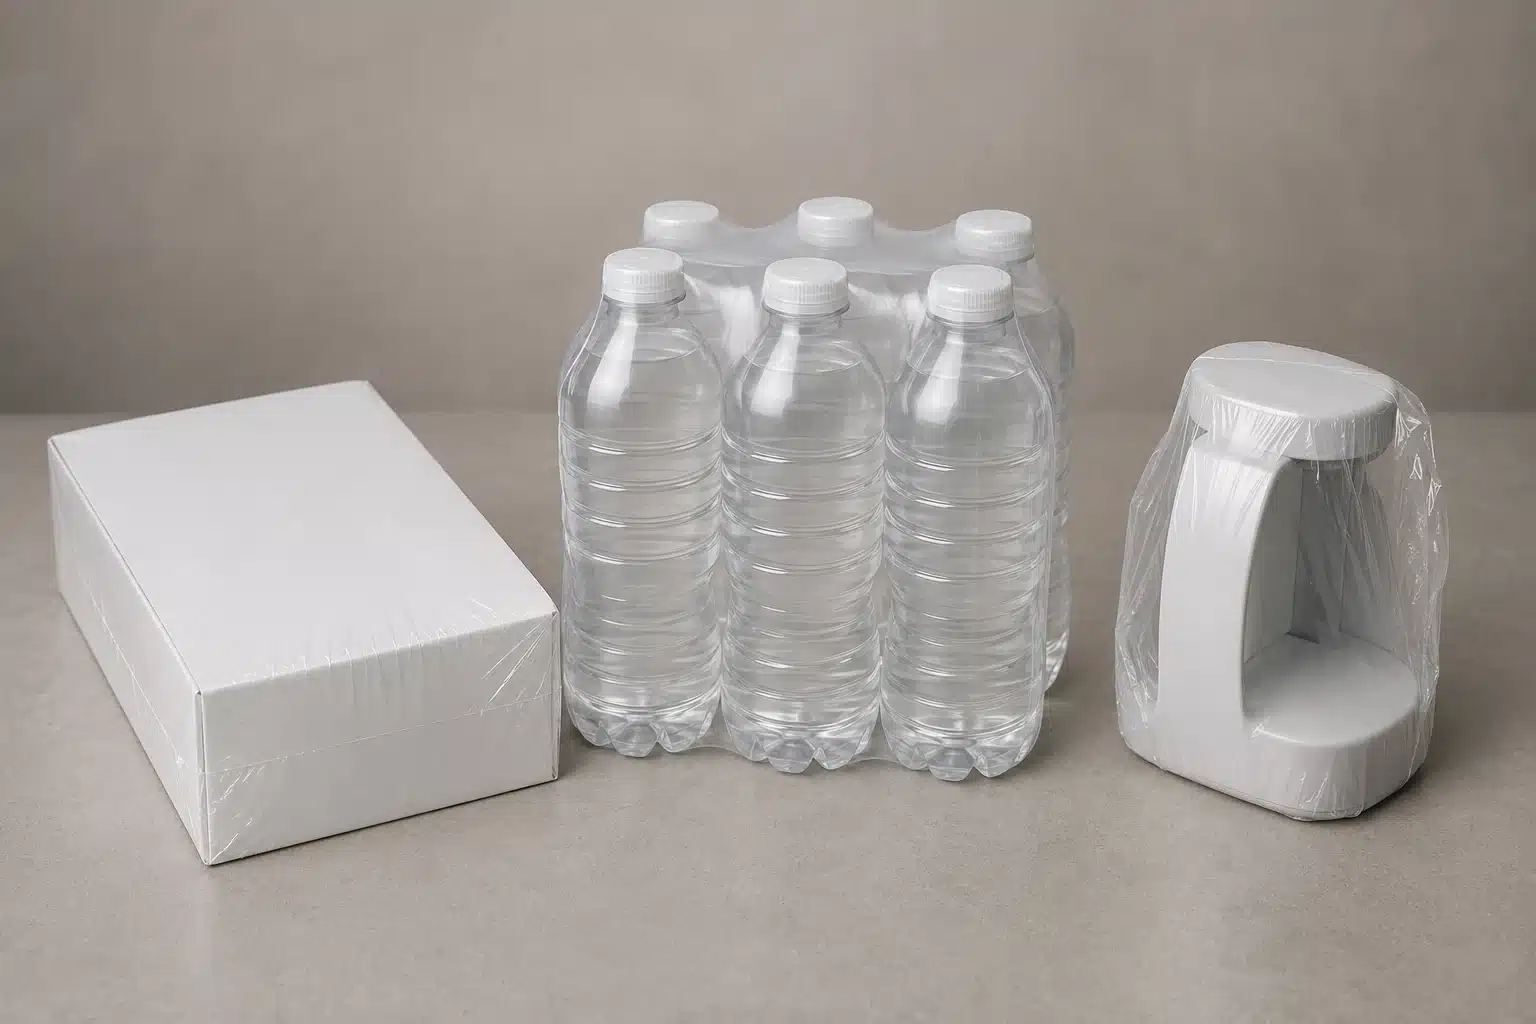
包装が製品や束に密着する必要があり、加熱後に収縮させる場合にはシュリンクフィルムを選択してください。寸法管理されたウェブが必要なオーバーラップ、フロー包装、印刷、ラミネーション、ラベル、またはテープ用途には、標準的なBOPP包装フィルムを選択してください。ただし、これらを同一に扱わないでください。.
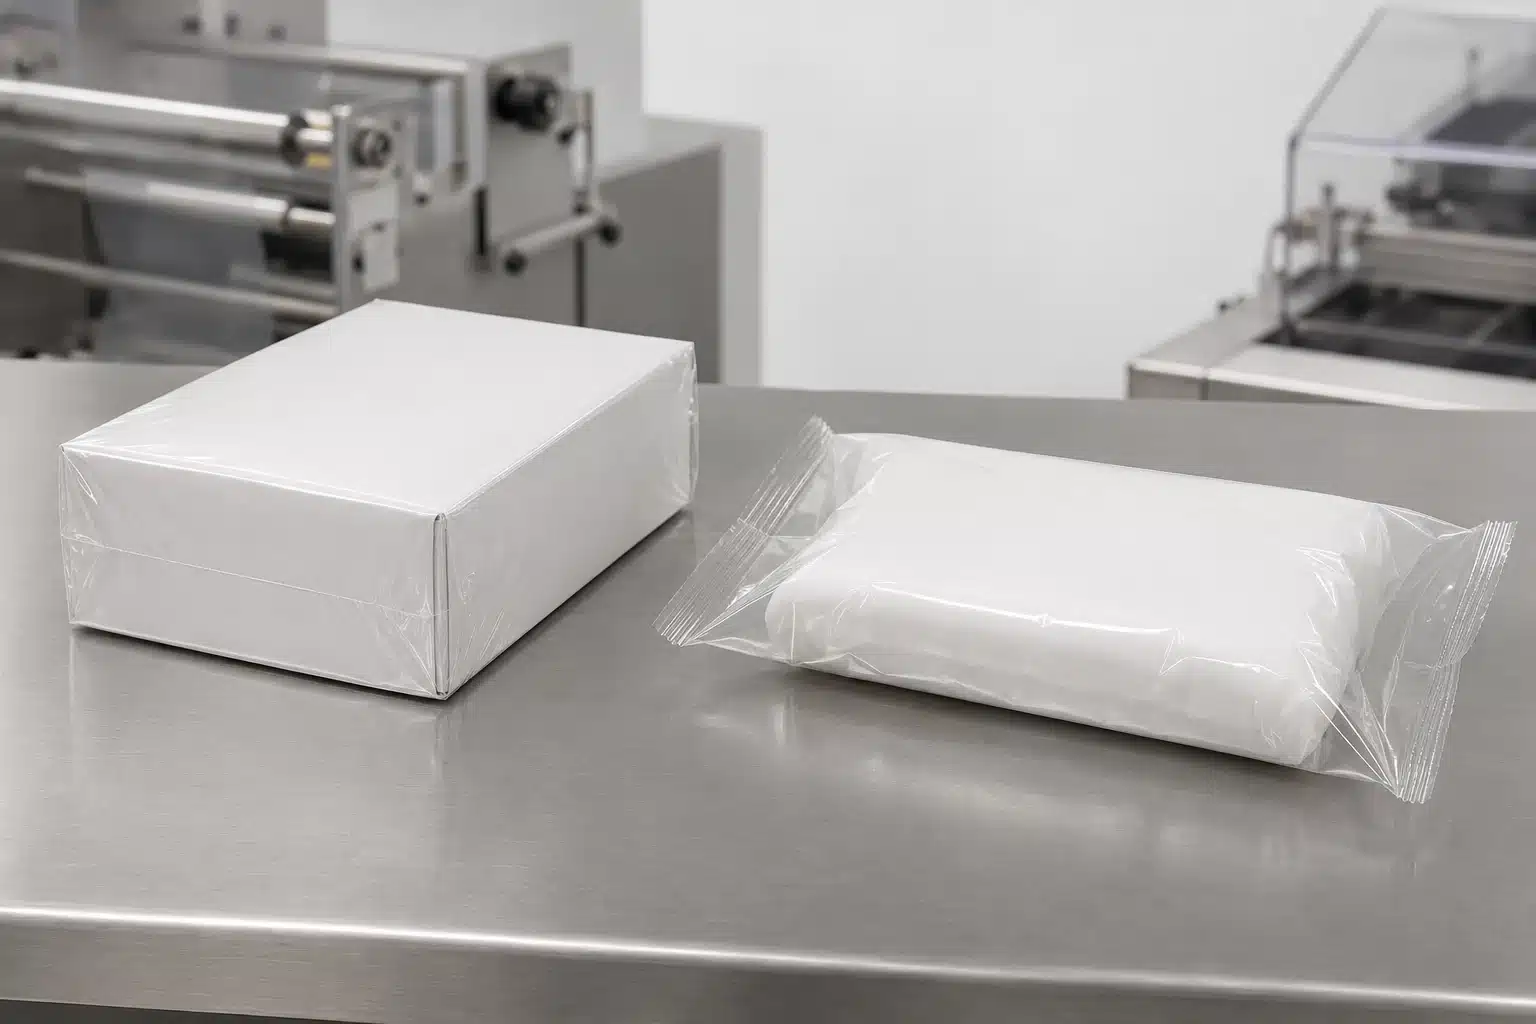
最も迅速な実用的な区別は以下の通りです:
- 収縮フィルムは包装機能を表します。. フィルムは製品の周りでシールされ、その後制御された加熱サイクルにさらされて収縮します。.
- BOPPは材料と製造方法を表します。. ポリプロピレンフィルムは、機械方向(MD)と横方向(TD)に延伸され、配向フィルムが生成されます。.
- 正確なグレードが依然として性能を制御します。. 樹脂、層構造、配向、コーティング、シール層、厚み、穴あけ、処理、および試験条件が結果を変える可能性があります。.
まず、適切なカテゴリを比較する
収縮フィルムは機能カテゴリである
“「収縮フィルム」は単一のポリマーを特定しません。市販品は 収縮フィルム 以下に基づく場合がある ポリエチレン, 、ポリオレフィンブレンドまたは共押出、PVC、ポリプロピレン、PET系材料、またはその他の目的に設計された構造に基づく場合があります。また、単巻きフィルム、センター折りフィルム、チューブ、バッグ、またはバンドル用フィルムとして供給される場合もあります。.
これらの製品を結びつけるのは、加熱下での制御された寸法収縮です。製造中に配向と内部応力がフィルムに導入され、後の加熱サイクルでその蓄積された一部が解放されます。.
この広範なカテゴリには、異なる用途に最適化されたフィルムが含まれます。明確な小売陳列用ラップ、重い飲料バンドル用フィルム、および収縮スリーブラベルはすべて収縮フィルムと呼ばれることがありますが、それらのポリマー、厚み、収縮曲線、収縮力、シール挙動、および装置要件は大きく異なる場合があります。.
BOPPは材料とプロセスの説明である
BOPPは 二軸延伸 ポリプロピレンを意味します。ポリプロピレンウェブは製造中にMDとTDの両方で延伸されます。配向により、未配向のポリプロピレンウェブと比較して、剛性、引張挙動、寸法制御、および光学性能が向上する可能性がありますが、使用可能な特性は依然として配合と構造に依存します。.
BOPPは一般的に、透明、白色、艶消し、コーティング、メタライズ、印刷可能、ヒートシール可能、ラベル、テープ、オーバーラップ、およびラミネートグレードに加工されます。基本的な.
標準的なBOPPオーバーラップおよびフロー包装フィルムは、通常、収縮トンネルで強く収縮するのではなく、包装プロセスを通じて制御された状態を維持するように選択されます。特殊な収縮性BOPPは ベースポリマーは最初のスクリーニング要素であり、最終的な答えではありません。完全なフィルムには、あらゆる層、着色剤、粘着システム、ラベル、テープ、印刷、および使用中に付着した材料も含まれます。各特徴は、選別、洗浄、再処理、またはリサイクル樹脂の品質に影響を与える可能性があります。 例外です。したがって、調達の質問は単に「収縮フィルムかBOPPか?」ではありません。「この包装とラインには、どの正確なフィルム機能とグレードが必要か?」です。“
収縮フィルム vs BOPPフィルム:主な違い
以下の表は、一般的な役割を比較したものであり、保証された特性ではありません。サプライヤーの技術データシートと管理された ライン試験 により、正確なグレードを確認する必要があります。.
| 比较轴 | シュリンクフィルム | 標準的なBOPP包装フィルム |
|---|---|---|
| カテゴリの基準 | 熱誘起収縮によって定義される機能カテゴリ | 二軸延伸によって定義されるポリプロピレンフィルム |
| 主な包装動作 | 製品、トレイ、カートン、またはバンドルの周りに収縮 | トンネル収縮に依存せずに、包装、折り畳み、シール、ラミネート、ラベル貼り、または補強を行う |
| 熱暴露 | 通常、シール後に制御された収縮段階が必要 | シール熱を使用する場合があるが、標準グレードは収縮トンネルに依存して形成しない |
| 材料範囲 | 複数のポリマーファミリーと多層構造を含む可能性がある | ポリプロピレン系;コーティング、メタライゼーション、およびシール層はグレードによって異なる |
| 典型的な包装外観 | タイトで密着した包囲;最終外観は shrink balance およびトンネル設定に依存 | 鮮明なウェブ制御、印刷面、および折り畳みまたは包装外観;剛性と加工性に依存 |
| 一般的な加工形態 | センター折り、単巻き、チューブ、バッグ、およびバンドル用フィルム | フロー包装、オーバーラップ、ラミネート、ラベル、およびテープ用の単巻きウェブ |
各フィルムが包装装置上でどのように動作するか
典型的な収縮フィルムライン
典型的な小売用収縮プロセスは、製品をフィルムエンベロープ内に配置するか、フィルムを製品の周りに成形することから始まります。シールシステムがフィルムを閉じ、多くの場合、トリムまたはシール領域を残します。その後、包装は加熱トンネルを通過するか、制御された熱風を受けます。フィルムが収縮し、包装開口部または設計された穴あけから空気が逃げ、冷却により最終形状が固定されます。.
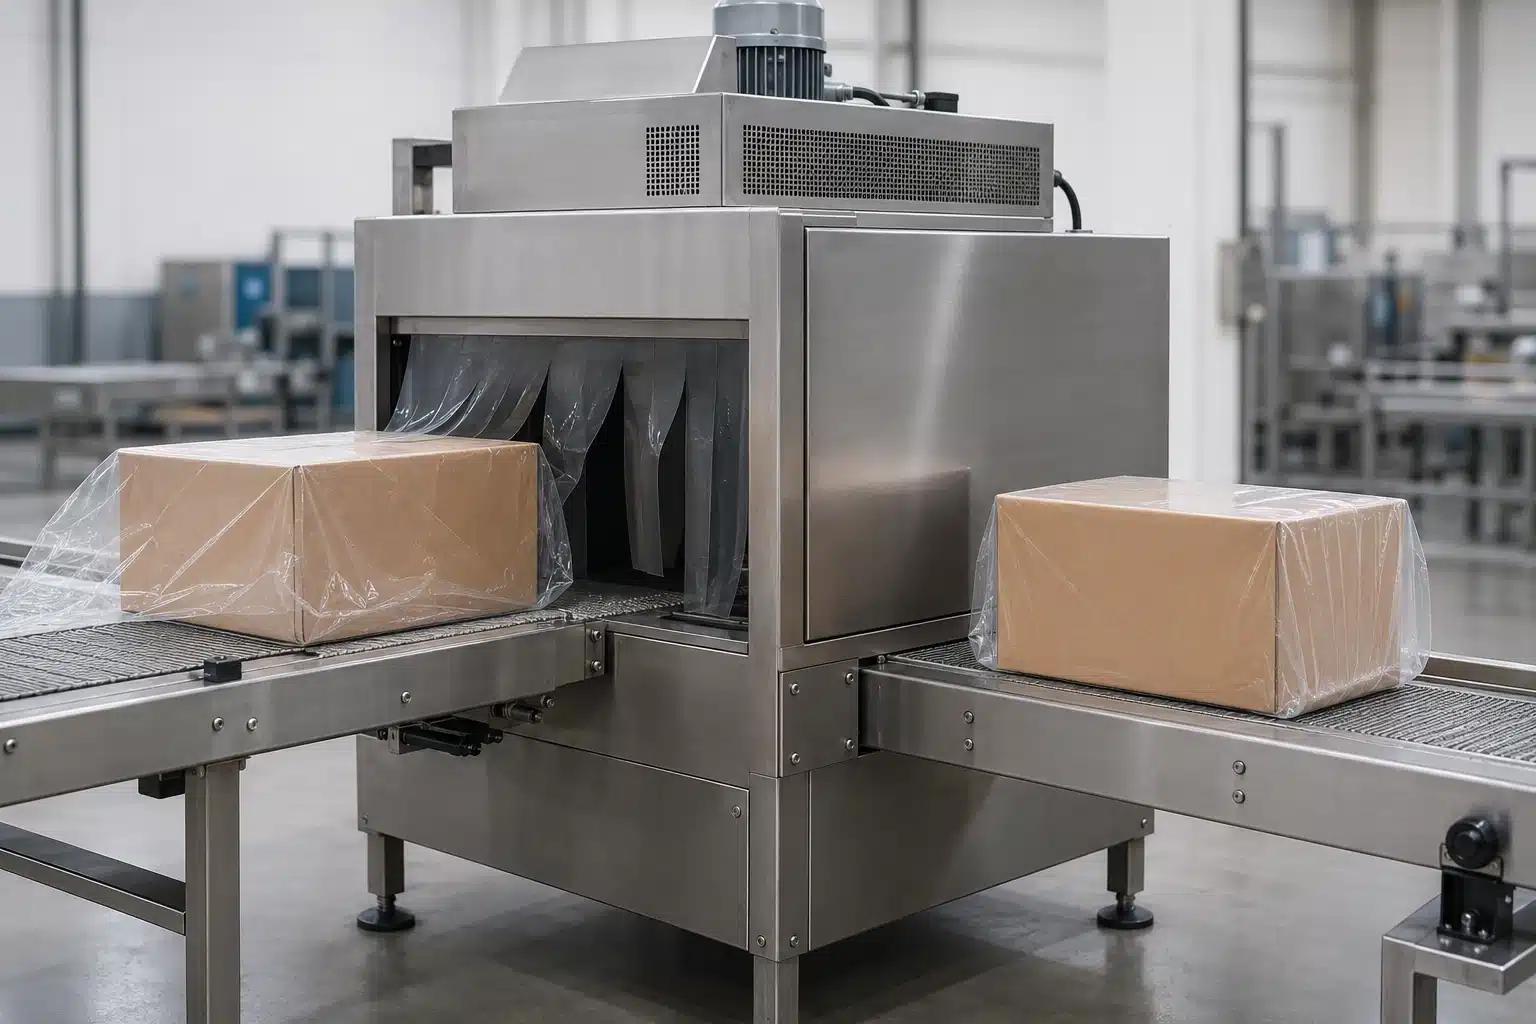
順序が重要です:
- 製品の周りにフィルムを成形します。. The フィルム幅, 、長さ、および提示は、過剰な緩みフィルムなしで確実な包囲を実現するために十分な材料を残す必要があります。.
- シールを作成します。. 温度、圧力、滞留時間、汚染、およびフィルム構造がシール品質に影響します。.
- 制御された熱プロファイルを適用します。. 空気温度だけでは完全な設定ではありません。暴露時間、気流、コンベア速度、包装形状、および製品の熱感受性がすべて重要です。.
- 冷却された包装を検査します。. しわ、「犬の耳」、バルーニング、焼け抜け、シールの開き、歪み、および角の破れは、フィルムと, パッケージデザイン, 、およびトンネル条件。.
拘束のない実験室での収縮試験で許容可能に見えるフィルムでも、実際の包装では製品が収縮を抑制し、不均一な熱曝露を生じさせるため、性能が低下する可能性がある。したがって、包装トライアルは不可欠である。.
典型的なBOPPオーバーラップまたはフローパックライン
標準的なBOPPオーバーラップまたは水平フローパック工程では、ウェブは制御された張力で巻き出され、製品の周りにガイドされ折り畳まれ、適合するシール面で密封され、個別のパックに切断される。印刷加工品では見当合わせも必要となる場合がある。.
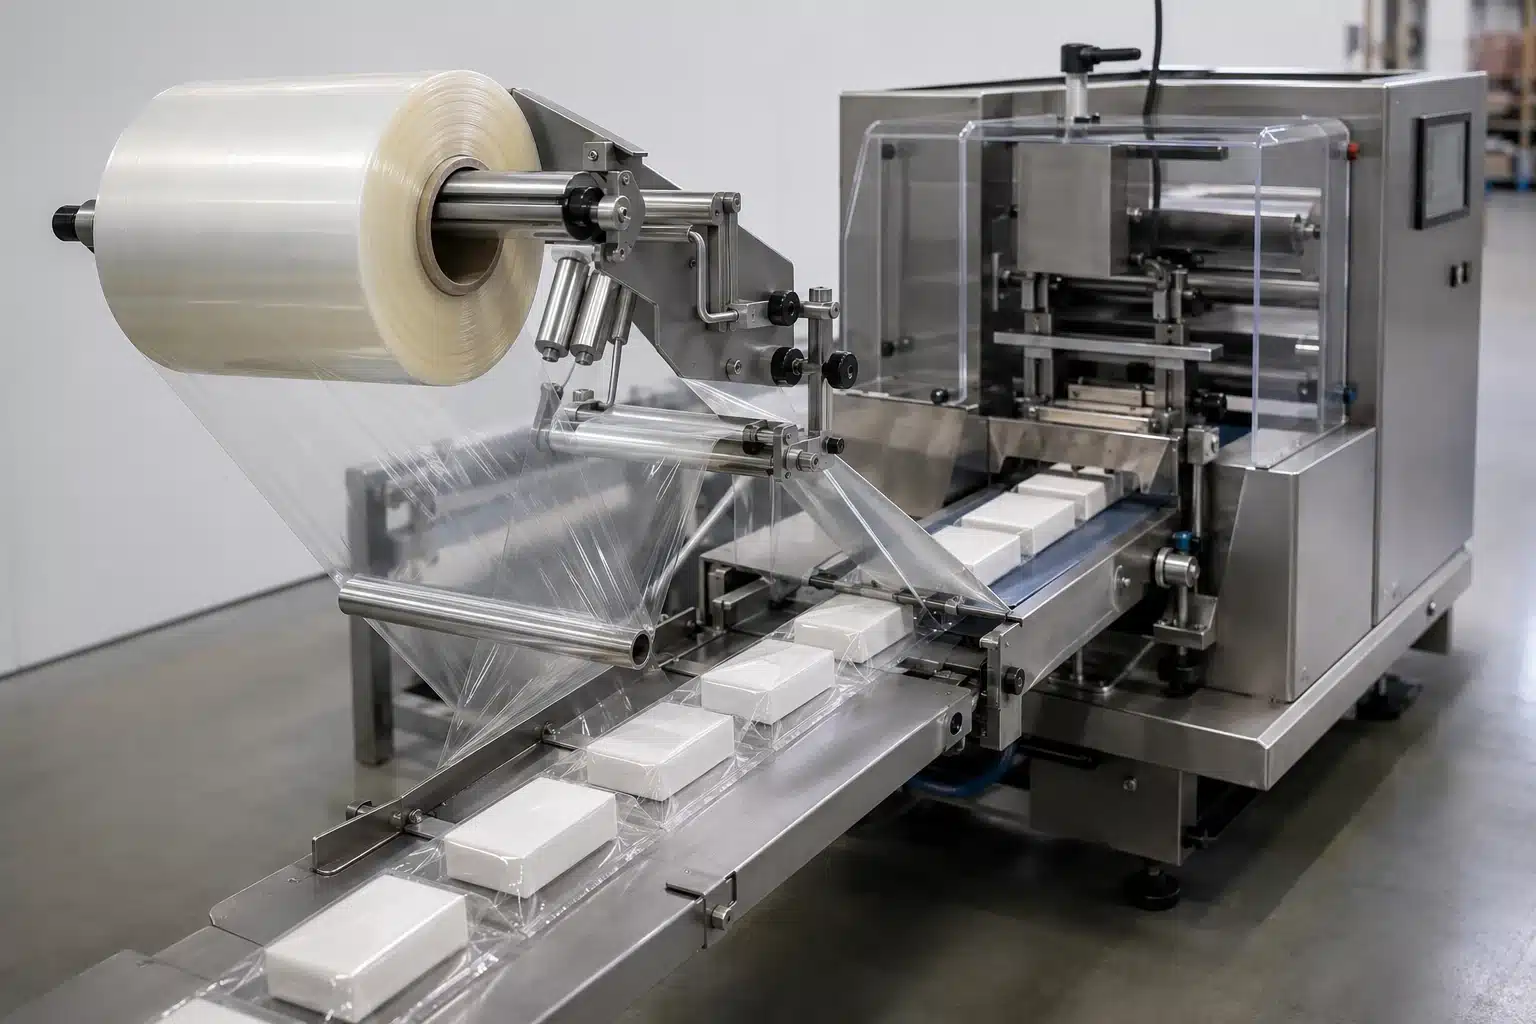
このラインにおいて、主要な変数には巻き出し方向、, ロール寸法, 、スプライス品質、フィルム剛性、厚み均一性、静電気特性、処理レベル、COF、シール層の配向、シール温度、圧力、滞留時間、冷却、およびライン速度が含まれる。印刷またはラミネーション用ウェブとして使用されるBOPPは、インキ、接着剤、コーティング、および硬化条件との適合性も必要とする。.
熱に敏感な製品であっても、すべてのBOPPグレードが自動的に適切となるわけではない。シールによって包装が局所的な熱にさらされる可能性があり、工程全体を評価する必要がある。重要な違いは、標準的なBOPPは最終形状を作り出すために包装全体の熱収縮を必要としない点である。.
各フィルムが一般的に適する用途
一般的な収縮フィルムの用途
収縮フィルムは、フィルムが包装の外形に沿う必要がある場合や、複数のアイテムを1つのユニットとして安定させる必要がある場合に一般的に検討される。例としては以下が挙げられる:
- カートン、印刷物、ゲーム、家庭用品、および調製済みパックの周りの透明なディスプレイ包装;;
- マルチパックおよび輸送用バンドル(正確なポリエチレンベースのフィルムと荷重設計を検証する必要がある);;
- 不規則な形状の製品で、包み込むような外装が有効なもの(ただし、角や突起がフィルムの耐パンク性および耐引裂性を超えない場合);;
- 開封防止用の外側バンドまたはスリーブ(完全な密閉設計が用途の要件を満たす場合);および
- 収縮ラベルまたはスリーブ(容器の形状、印刷工程、および収縮プロファイルに合わせて設計されたグレードを使用)。.
これらの例は、ある収縮フィルムが別のものと互換性があることを意味するものではない。ディスプレイグレードの POF フィルムが、自動的に高密度PE結束フィルムや高収縮スリーブラベルフィルムの代替となるわけではない。.
一般的なBOPPフィルムの用途
標準的なBOPPは、ウェブ剛性、制御された加工性、印刷表現、またはポリプロピレンベースの加工表面が有用な場合にしばしば検討される。一般的な用途には以下が含まれる:
- フローパックされたスナック、ベーカリー製品、菓子類、およびその他の製品(完全な構造とバリア要件が定義された後);;
- トンネル収縮ではなく折り畳みとシールを使用するカートンおよびパックのオーバーラップ;;
- ラミネートフレキシブル構造における印刷用または外側ウェブ;;
- 感圧ラベルおよび巻き付けラベル;;
- 粘着テープの基材;および
- グラフィックラミネーションおよび保護表面用途。.
BOPPは最終包装の単なる一層である場合がある。シーラント、バリア層、コーティング、メタライゼーション、接着剤、インキ、および製品接触層が、完全な構造が機能するかどうかを決定する可能性がある。BOPP層のみを指定しても、完成した包装を特定するには不十分である。.
グレード固有のデータを必要とする性能主張
収縮応答および収縮力
調達仕様書には「高収縮」または「バランス収縮」とだけ記載すべきではない。方法を特定し、関連する温度および曝露時間におけるMDおよびTDの結果を報告すべきである。完全な収縮曲線は単一の最大値よりも有用である。なぜなら、トンネルは孤立した一点ではなく、時間-温度履歴を生成するからである。.
収縮力 または収縮 張力は自由収縮とは異なる。2つのフィルムが同様の収縮率を示しても、製品に加える力は異なる場合がある。過剰な力は軽量のカートン、トレイ、キャップ、または柔らかい製品を変形させる可能性があり、不十分な力は緩い包装を残す可能性がある。したがって、許容可能な結果はフィルムと包装品目の両方に依存する。.
シール、強度、光学特性、およびバリア
「BOPPはバリア性が優れている」や「収縮フィルムはより強靭である」などの広範な主張は、比較を絞り込まなければ安全ではない。収縮フィルムは複数のポリマーをカバーする一方、BOPPは多くの構造と表面処理をカバーする。厚みと試験方向は機械的特性を変える可能性があり、穿孔は包装挙動を変える可能性があり、メタライゼーションとコーティングはバリア性を変える可能性があり、シール層はシール性能を変える可能性がある。.
整合した方法と条件を使用すること:
- ASTM D882は薄いプラスチックシートの引張試験をサポートできるが、報告書には厚み、試験片方向、コンディショニング、および試験設定を明記しなければならない。.
- ASTM D1894はフィルム表面の静摩擦係数および動摩擦係数をカバーする。表面経年変化、添加剤、接触面、および方法の違いが比較可能性に影響を与える。.
- ASTM F88/F88Mは シール強度 をフレキシブルバリア材料で測定するが、フィルムの組み合わせ、シール条件、試験片構成、および破壊モードを記録しなければならない。.
- ASTM D1003はヘイズおよび光線透過率に使用できる。外観が重要な場合、「透明」という表現が測定された光学データを代替すべきではない。.
- ASTM D3985は、定義されたフィルムおよび構造を通る酸素透過性を扱う。OTRには、構造、厚み、温度、相対湿度、試験面、ガス、および単位が必要である。.
重要: 樹脂ファミリー、一般的なフィルム名、または単独の代表値では、印刷、コーティング、ラミネート、穿孔、または量産規模の包装の性能を証明することはできない。.
実用的な選定フレームワーク
包装タスクを使用してフィルムを選定し、その後試験を使用してグレードを選定すること。.
- 最終的な包装の動作を定義する。. ウェブが包装の周りで収縮する必要があるか、非収縮性のラップを形成するか、印刷ラミネート層になるか、ラベルとして機能するか、またはバンドルを安定化させるかを決定する。.
- 製品と形状を記述する。. 寸法、質量、エッジ、突起、換気要件、熱感受性、圧縮感受性、油または湿気への曝露、および予想される保存または流通条件を記録する。.
- 既存の設備をマッピングする。. シーラー、加熱トンネル、フローパッカー、オーバーラッパー、ラベラー、ラミネーター、ウェブ幅、コア、巻き出し方向、最大ロール径、速度範囲、および制御限界を特定する。.
- 包装性能を定義する。. 外観、収縮バランス、収縮力、シール完全性、耐パンク性または耐引裂性、剛性、COF、バリア、, 印刷密着性, 、および該当する場合は開封防止性について、測定可能な要件を設定する。.
- 正確なグレードデータを要求する。. 材料、構造、厚み、方法、単位、および条件が同等である場合にのみ、文書を比較すること。.
- 管理されたトライアルを実施する。. フィルムロット、, machine settings, 、環境条件、速度、スクラップ、ダウンタイム、欠陥タイプ、包装温度、および完成パックの結果を記録する。.
- 総合的な運用影響を評価する。. 歩留まり、ロール交換、エネルギー、スループット、手直し、不良品、メンテナンス、および保護を比較すること。ロール価格のみではない。.
- 承認された仕様書をロックすること。. 承認されたサンプル、グレード、構造、ロール形式、重要試験限界値、文書、変更管理の期待事項、および受入計画を参照すること。.
アプリケーションが変更された場合は、該当する確認を繰り返すこと。あるSKU、機械、または構造に対して承認されたフィルムを、自動的に別のものに適用してはならない。.
サプライヤーに文書化を依頼すべき事項
有用な見積依頼書または技術レビューでは、比較可能でグレード固有のエビデンスを求めるべきである:
- 製品名、グレード、ポリマーファミリー、層構成、シール層、コーティング、メタライゼーション、アプリケーションに関連する添加剤または処理;;
- 総厚さと許容差、該当する場合は層厚さ、幅、ロール長さ、コア、ロール直径、巻出し方向、およびスプライス制限;;
- シュリンクグレードの場合、該当する温度範囲におけるMD/TDシュリンク結果、暴露時間、試験方法、必要に応じてシュリンク力または張力、および推奨事項; process window;
- シール開始挙動と動作シールウィンドウ(温度、圧力、滞留時間、対向面、試験方法、剥離構成、および破壊モードを含む);;
- 引張、引裂、突刺、および衝撃データ(方法、厚さ、MD/TD方向、調湿条件、および単位を含む);;
- ヘイズ、透過率、グロス、表面処理、印刷密着性、およびCOFデータ(方法と表面識別を含む);;
- 必要な場合のみOTRおよびWVTR(完全な構造、厚さ、温度、湿度、試験面、ガス、および単位を含む);;
- 対象のインク、接着剤、コーティング、印刷プロセス、シール方法、および機械に関する適合性声明;;
- 正確なグレード、構造、対象食品種類、接触条件、温度、時間、および対象市場に関連付けられた食品接触またはその他の市場アクセス文書;および
- サンプルロールの識別、ロットトレーサビリティ、変更管理プロセス、および文書化された試験と受入計画。.
「フードグレード」、「プレミアム」、「リサイクル可能」などのマーケティングラベルは、範囲を定めた文書の代わりにはならない。各文書が何を証明し、何を証明しないのかを問うこと。“高バリア,BOPPフィルムはシュリンクフィルムにもなり得るか?.
よくある質問
はい。特殊BOPPグレードは、制御されたシュリンク挙動を持つように設計できる。これが「シュリンクフィルム対BOPP」が化学的に排他的な比較ではない理由である。サプライヤーが収縮性BOPPを提供する場合は、MD/TDシュリンク曲線、シュリンク力、シール構造、寸法許容差、および対象機械/アプリケーションを要求すること。標準的なBOPPオーバーラップフィルムの前提をそのグレードに適用してはならない。
どのフィルムがより低コストか?.
状況による。1キログラムまたはロールあたりの価格だけでは不十分である。ゲージ、密度、パッケージ面積、有効歩留まり、ロール長さ、速度、エネルギー、トンネル要求、スクラップ、ダウンタイム、メンテナンス、印刷構造、および不合格パッケージが、見かけ上の材料費優位性を覆す可能性がある。検証された動作ウィンドウにおける、受入パッケージあたりのコストを比較すること。
装置を変更せずにシュリンクフィルムとBOPPを切り替えられるか?.
通常は、単純なドロップイン交換ではない。シュリンクラインは、パッケージ形成、シール、および制御されたパッケージ全体の加熱に依存する。標準的なBOPPフローラップまたはオーバーラップラインは、安定したウェブ搬送、折り畳みまたは成形、適合するシール面、および切断に依存する。1台の機械で複数のフィルムファミリーを処理できる場合でも、ツーリング、温度、張力、滞留時間、速度、穴あけ、およびハンドリング設定の調整が必要である。
どちらかのフィルムが自動的に食品包装に適しているか?.
いいえ。ポリマー名だけでは食品接触適合性は確立されない。正確な樹脂、添加剤、コーティング、インク、接着剤、層構成、製造管理、対象食品、接触時間、温度、および対象市場が、どの文書、移行試験またはコンプライアンスエビデンスが必要かを決定する。承認前に、現在の公式要件と製品固有の宣言を確認すること。
結論:フィルム名ではなく、パッケージ機能で選択すること.
シュリンクフィルムとBOPPは、最も一般的な形態において異なる包装タスクを解決する。シュリンクフィルムは、制御された熱による収縮を利用して、密着したパックまたはバンドルを作成する。標準的なBOPPは、トンネルによるパッケージ形状形成に依存せずに、包装、印刷、ラミネート、ラベリング、またはテープ用の配向ポリプロピレンウェブを提供する。特殊収縮性BOPPは、なぜグレードレベルの表現が重要かを証明する例外である。
選択前に、以下の3点を確認すること:.
最終的なパッケージ機能と製品制約;
- 明示された方法と条件下での、正確なフィルム構造と測定性能;および;
- 文書化された生産試験による、対象ラインでの適合性。
- そのエビデンスが防御可能な仕様書を生み出す。一般的なフィルム名はそれを生み出さない。.
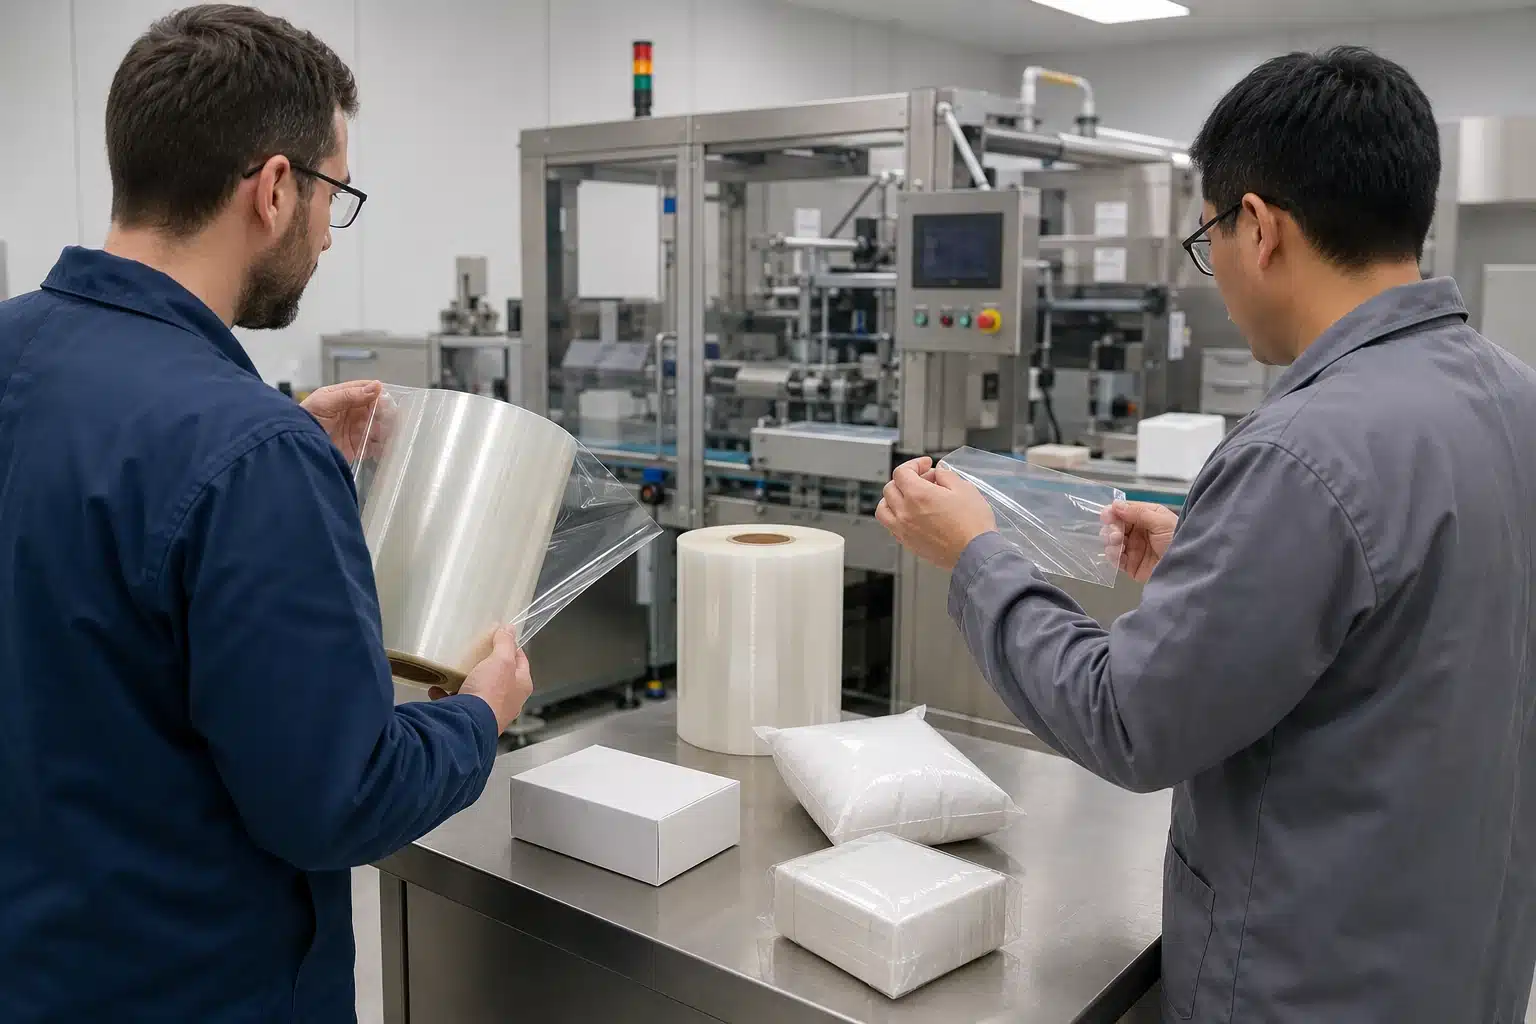
透明なシュリンク包装されたカートンと、透明なBOPPピロースタイルパッケージの並置。.
関連するBestypackリソース

- BOPPサーマルラミネーションフィルム
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German