
フレキシブル包装 フィルムは、単一の普遍的な工程や固定されたレシピによって製造されるわけではない。 完成したウェブは、押出、延伸、処理、印刷、コーティング、ラミネート、硬化、スリット、加工を経ることがあるが、実際の工程は包装仕様に依存する。プロセスを最も確実に理解する方法は、管理された引き継ぎに従うことである。各段階は定義された入力を受け取り、測定可能な方法でウェブを変化させ、関連するチェックが完了した後にのみそれをリリースする。.
プロセスは包装要件から始まる
環境に関する主張については、米国EPAの設計基準と比較すること。 ストレッチフィルムが伸びる、見た目が似ている、または樹脂識別コードが付いているという理由だけで、一般のリサイクル容器に入れないでください。まず収集経路を確認してください。 技術的なリサイクル可能性は、適切な条件下で材料が使用可能なリサイクル原料に処理できるかどうかを問うものです。実際的な受入可能性は、実際の使用済み状態のフィルムが、その材料を選別・販売する収集プログラムに参加できるかどうかを問います。フィルムは最初の問いには合格しても、適切な収集がないために二番目の問いに不合格となる場合があります。.
その区別が重要なのは、「リサイクル可能なポリマーから作られている」という記述と「この使用済みフィルムはリサイクルされる」という記述が同じではないからです。 米国EPAのリサイクル指針および実際の地域収集システムに沿った設計。.
製造は、樹脂が 押出機に入る前、または入荷したフィルムロールが印刷機に達する前に始まる。最初のタスクは、包装された製品、流通経路、充填工程、およびターゲット市場を、仕様化および検証可能な要件に変換することである。このステップがなければ、技術的に優れたラインでも、誤ったフィルムを生産する可能性がある。.
製品を測定可能な入力に変換する
設計チームは、 包装が直面しなければならない条件を定義する必要がある。これには以下が含まれる:
- 酸素、水分、光、香りの損失、グリース、または化学物質に対する 製品の感受性;;
- 充填工程、充填 温度、該当する場合は滅菌または低温殺菌への曝露;;
- 包装形態、シール 形状、開封方法、および必要な剛性または柔軟性;;
- 包装ラインの方向、ウェブ 幅、見当合わせの必要性、摩擦特性、およびシール方法;;
- 流通負荷、保管温度 および湿度、想定される取り扱い、および目標保存期間;;
- グラフィック外観、透明性、光沢, 、表面感触、および印刷保護の必要性;ならびに
- 対象市場、食品接触 条件、移行範囲、表示規則、および文書化が必要な持続可能性に関する主張。.
これらの入力は、リスク とインターフェースを記述する。これらは自動的にポリマーを選択したり、性能レベルを証明したりするものではない。例えば、「“高バリア”」という要求は、透過物質、目標速度、試験方法、温度、相対湿度、厚さ、試験面、および単位が定義されるまで不完全です。.
材料とプロセス仕様を確定する
次のステップは、 入力を管理された仕様に変換することである。その記録は、ポリマーまたは入荷基材、層構成、総厚および各層厚、処理面、印刷面、コーティングまたは接着剤システム、巻き方向、完成幅、ロール長さ、コア、スプライスルール、サンプリング計画、試験方法、および acceptance criteria. を特定する場合がある。ラミネートの場合は、層の順序を明確にする必要がある。.
重要: 「PE、PP、PET、PA、EVOH」または「メタライズドフィルム」などの 材料名は、それ自体ではバリア性、シール性, 耐熱性, 、食品接触ステータス、またはリサイクル性を証明しない。これらの結論は、正確な構造、添加剤、厚さ、加工履歴、試験条件、用途、および市場に依存する。.
承認された仕様は、原材料のリリース、生産レシピ、工程内チェック、最終試験、ラベリング、および変更管理のための共通の参照点となります。コンバーターが押出を行わずに既製フィルムを購入する場合も、同じ論理が適用されます。入庫ウェブは、さらなる加工の前に、合意された要件に対して識別およびリリースされなければなりません。.
ベースフィルムの形成
フィルム形成は、ポリマー配合物を連続的なウェブに変えます。樹脂の取り扱い、溶融、濾過、流れ分布、冷却、厚さ制御、および巻き取りはすべて、ウェブが印刷、ラミネート、スリット、シール、または包装機でどれだけ一貫して処理できるかに影響を与えます。以下の3つの方法は、異なるプロセスアーキテクチャを説明するものであり、最終的な性能を保証するものとして互換性があるわけではありません。.
インフレーションフィルム押出
インフレーションフィルム押出では、1つまたは複数の溶融ポリマー流が環状ダイを通ってチューブを形成します。空気がチューブを膨らませてバブルにし、外部または内部冷却が熱を除去します。バブルは安定化され、フレームを通って折り畳まれ、ニップロールを通って引き取られ、平折りチューブとして巻き取られるか、またはウェブにスリットされます。.
オペレーターは、溶融状態、出力、エアフロー、冷却、バブル形状、引き取り、厚みプロファイル、および巻き取りなどの変数を制御する。共押出ラインは異なるポリマーを別々の層に配置できるが、層の数と種類は実際の構造仕様に基づく必要がある。バブル挙動と冷却履歴は、ゲージプロファイル、光学的外観、機械的バランス、および下流のウェブハンドリングに影響を与えるため、リリースは「“ブローフィルム.”
キャストフィルム押出
キャストフィルム押出では、溶融ポリマーがフラットダイから幅広のシートとして出て、温度制御された冷却ロールに接触します。急速で制御された冷却によりウェブが固化した後、エッジ制御、オプションの処理、厚さ測定、トリミング、および巻き取りを通過します。.
このルートは、直接的なフラットウェブ経路を提供し、ダイプロファイルと巻き取り形状の精密な制御をサポートできる。しかし、実際の透明性、光沢、厚みばらつき、摩擦、シール応答、および機械的特性は、配合、層設計、冷却、ライン条件、および試験方法に依存する。したがって、キャストルートは、すべての キャストフィルム が同様に動作するという仮定ではなく、構造固有の試験を通じて選択されるべきである。.
二軸延伸フィルム
二軸延伸 フィルムは、初期シートが形成された後、制御された延伸シーケンスを追加します。プロセスに応じて、ウェブは縦方向および横方向に延伸され、その後、処理、巻き取り、およびスリットの前に熱固定またはその他の方法で安定化されます。BOPPおよびBOPETは一般的な例ですが、ポリマー、延伸条件、コーティング、および最終層設計が使用可能な結果を決定します。.
延伸は、寸法、光学、および機械的挙動を大幅に変化させる可能性があります。また、方向依存の結果を生み出す可能性もあります。したがって、引張、収縮、引裂、および寸法データには、明確に識別された縦方向および横方向の方法と条件が必要です。延伸された基材は、後で印刷、コーティング、メタライズ、またはラミネートされる場合があります。これらの下流工程は、そのように評価されなければならない新しい構造を生成します。.
表面処理と印刷
印刷は、移動するウェブ上にグラフィックおよび機能情報を配置します。良好な印刷出力は、アートワークだけに依存するわけではありません。基材表面、処理経過時間、ウェブ張力、見当合わせ制御、インキシステム、乾燥または硬化能力、および検査計画が一つのプロセスとして機能しなければなりません。.
表面処理とウェブ準備
印刷またはコーティングの前に、入庫ロールはその識別情報、表面、幅、巻き取り、および欠陥要件に対してチェックされます。次に、ウェブは制御された張力とガイダンスゾーンを通して巻き出されます。基材とインキまたはコーティングシステムがより高い表面受容性を必要とする場合、コロナ処理または他の承認された方法などの処理が使用されることがあります。処理面と処理状態はトレーサブルでなければなりません。.
ウェブハンドリングは重要です。なぜなら、張力と位置合わせのバランスが悪いと、薄いフィルムは伸び、しわになり、蛇行し、または空気を巻き込む可能性があるからです。生産記録は、入庫ロールID、処理条件、セットアップ、および検査結果を関連付ける必要があります。公称処理値だけでは、接着の永続的な保証にはなりません。基材、経時変化、保管、インキまたはコーティング、および測定方法も重要です。.
印刷と乾燥
典型的な印刷シーケンスは次のとおりです。
- アートワーク、色目標、リピート長、印刷面、および見当合わせ基準を承認する。.
- リリースされた基材ロールを装填して識別し、安定したウェブ張力とガイダンスを確立する。.
- 承認されたインキシステムを、選択されたフレキソ、グラビア、デジタル、またはその他の検証済みプロセスを通じて計量および転写する。.
- 各色またはコーティングを、 line speed および下流工程のために十分に乾燥または硬化させる。.
- 印刷されたロールをトレーサブルに保ちながら、見当合わせ、色、欠陥、およびリピートの一貫性を検査する。.
米国EPAは、フレキソ印刷を、隆起したフレキシブルプレート表面が基材にインキを転写する凸版印刷プロセスであり、フレキシブル包装材料への適合性に言及していると説明しています。そのプロセス説明は、インキ、乾燥機設定、処理レベル、または色公差を選択するものではありません。これらの値は、承認されたインキ-基材システムおよびコンバーターの検証済み操作ウィンドウに属します。.
コーティングとラミネート
多くの包装は、単一のウェブだけでは提供できない機能を必要とします。コーティングは定義された表面機能を追加でき、ラミネートは2つ以上のウェブを1つの構造に結合します。層順序が重要です。外面、印刷位置、バリア層、シーラント、接着剤またはタイ層、および製品接触面は、承認された構成と一致しなければなりません。.
接着剤ラミネート
接着剤ラミネーションでは、接着剤が一方のウェブに計量塗布され、もう一方のウェブが制御された圧力と張力の下で接合される。システムによっては、ウェブを組み合わせる前に溶剤または水が除去されるか、または無溶剤反応型接着剤がラミネーション後にその特性を発現する場合がある。正確な混合、塗布量、乾燥、ニップ、巻き取り、および硬化条件は、接着剤 サプライヤーデータ および検証された構造に基づく。.
プロセス記録は、両方の親ロール、接着剤バッチまたは成分、該当する場合は混合データ、コーティングおよびライン条件、ラミネートロールID、ならびに必要な硬化またはコンディショニング状態をリンクする必要があります。接着評価では、実際の基材ペア、処理、印刷範囲、接着剤、硬化条件、および試験方法を考慮する必要があります。別の構造からの値を自動的に転送することはできません。.
押出ラミネートとコーティング
押出ラミネートは、ウェブ間に溶融ポリマー層を導入してニップで接合し、押出コーティングは、基材に溶融ポリマーを塗布してコーティングされたウェブを形成します。樹脂選定、溶融状態、エアギャップ、基材準備、ニップ条件、冷却、およびライン速度は、接着性および完成ウェブの挙動と相互作用します。.
これらのルートは、フィルム、紙、箔、またはその他の承認された基材を組み合わせたりコーティングしたりできるが、適合性試験および最終用途試験の必要性を排除するものではない。タイ層、プライマー、または 表面處理、 は、構成によっては依然として必要となる場合がある。.
警告: ラミネートは、自動的にバリア性、移行安全性、シール性能、またはパッケージ完全性を証明するものではありません。これらの主張には、正確な完成構造、完全なプロセス条件、適切なコンディショニングまたは硬化、およびアプリケーション固有の試験エビデンスが必要です。.
硬化、スリット、検査、および巻き戻し
仕上げ加工は、マスターロールを、次のプロセスまたは顧客インターフェースに適合する安定した識別されたロールに変換します。硬化またはコンディショニングが必要な場合、下流作業を早すぎる段階で開始すると、誤解を招く接着結果を生み出したり、後で欠陥を生じさせたりする可能性があります。ロールの準備ができたかどうかは、一般的な業界標準時間ではなく、承認された材料システムによって決定されます。.
管理された仕上げシーケンスは次のとおりです。
- 承認された時間および環境要件の下でロールを保持、硬化、またはコンディショニングし、さらなる処理が可能になった時点を記録する。.
- ロールを装填する前に、ロールの識別情報、構造、硬化状態、およびスリット計画を確認する。.
- 適切な張力、ガイダンス、および欠陥検査でマスターロールを巻き出す。.
- 端をトリミングし、ウェブを指定された完成幅にスリットし、その際にゴミ、エッジ品質、およびレーン位置を管理する。.
- 各レーンを指定された方向、コア、ロール長さまたは直径、スプライスルール、およびロールビルド要件に従って巻き戻す。.
- 完成ロールを検査し、固有のロールIDを割り当て、ラベルを貼り、保管または輸送のために保護し、親ロールおよび生産記録にリンクする。.
スリットは単に幅に切断すること以上のものです。張力の分離不良、拡散、位置合わせ不良、または巻き取り不良は、テレスコーピング、しわ、傷、ブロッキング、ゆるいエッジ、または一貫して巻き出せないロールを生み出す可能性があります。許容される幅公差、スプライス数、欠陥レベル、およびロール形状は、合意書に明記されなければなりません。単一の数値セットがすべてのフィルムまたは機械に適合するわけではありません。.
ロールストックの包装形態への加工
一部の製造範囲は、印刷またはラミネートされたロールストックで終了します。他のものは、プレメイドのパウチ、バッグ、蓋材、ラベル、または機械対応コンポーネントにまで及びます。この区別は重要です。なぜなら、加工により新しい形状、シール、カット、穴、場合によっては剛性フィットメントが導入されるからです。また、試験すべき内容も変わります。.
パウチおよびバッグ製造
パウチ機は巻き出されたウェブを繰り出し、成形部を通過させ、必要に応じて縦シールおよび横シールを形成し、シール部を冷却または安定化させた後、ウェブを個別の包装体に切断する。レジストレーション制御により、印刷されたグラフィックと切断位置およびシール位置が連動する。ジッパー、切り欠き、吊り下げ穴、バルブ、またはその他の承認された機能を、設計された順序に従って追加することができる。.
シール温度、圧力、滞留時間、ジョー設計、ウェブ速度、層の配向、および冷却は相互に作用する。ASTM F88/F88Mのような実験室におけるシール強度試験方法は、シールを含む試験片を剥離するのに必要な力を測定し、工程管理を支援することができるが、その結果は試験片の形状と材料の挙動に左右される。それ自体で、漏れ防止性、開封性、輸送耐性、または包装体全体の完全性を証明するものではない。.
継手および最終包装工程
注出口、キャップ、バルブ、またはその他の継手は、フレキシブル部品とリジッド部品の間のインターフェースを形成する。これらの挿入およびシールには、適合性のある材料、管理された位置合わせ、検証された熱的または接合プロセス、および包装レベルでの検査が必要となる。充填は、別途顧客または共同包装業者が行う工程となる場合があり、フィルム製造の固有の工程として提示すべきではない。.
最終包装の検証には、シール検査、漏れまたは完全性試験、寸法検査、開封力評価、充填包装試験、流通試験、および必要に応じた保存期間試験が含まれ得る。方法は包装形態とリスクに適合しなければならない。平板フィルムで測定された引張特性、バリア性、またはシール性の結果が、そのまま成形、充填、輸送された包装体を代表することはない。.
品質管理は一連のゲートである
品質管理 各段階が、自らが生成または影響を与え得る特性をチェックする場合に最も効果的である。最終検査まで待つと、問題の原因を特定することが難しくなる。したがって、管理計画は、入荷リリース、プロセス監視、中間ロール承認、完成フィルム試験、および該当する場合は包装検証を結び付けるべきである。.
工程内管理
一般的な工程内チェックには、樹脂が含まれる。.
自動化された検査と測定はカバレッジを向上させることができるが、定義されたサンプリング計画、校正された機器、対応ルール、または処分権限に代わるものではない。検出された偏差には、調整、分別、承認に基づく手直し、調査、または不合格といった文書化された対応が必要である。.
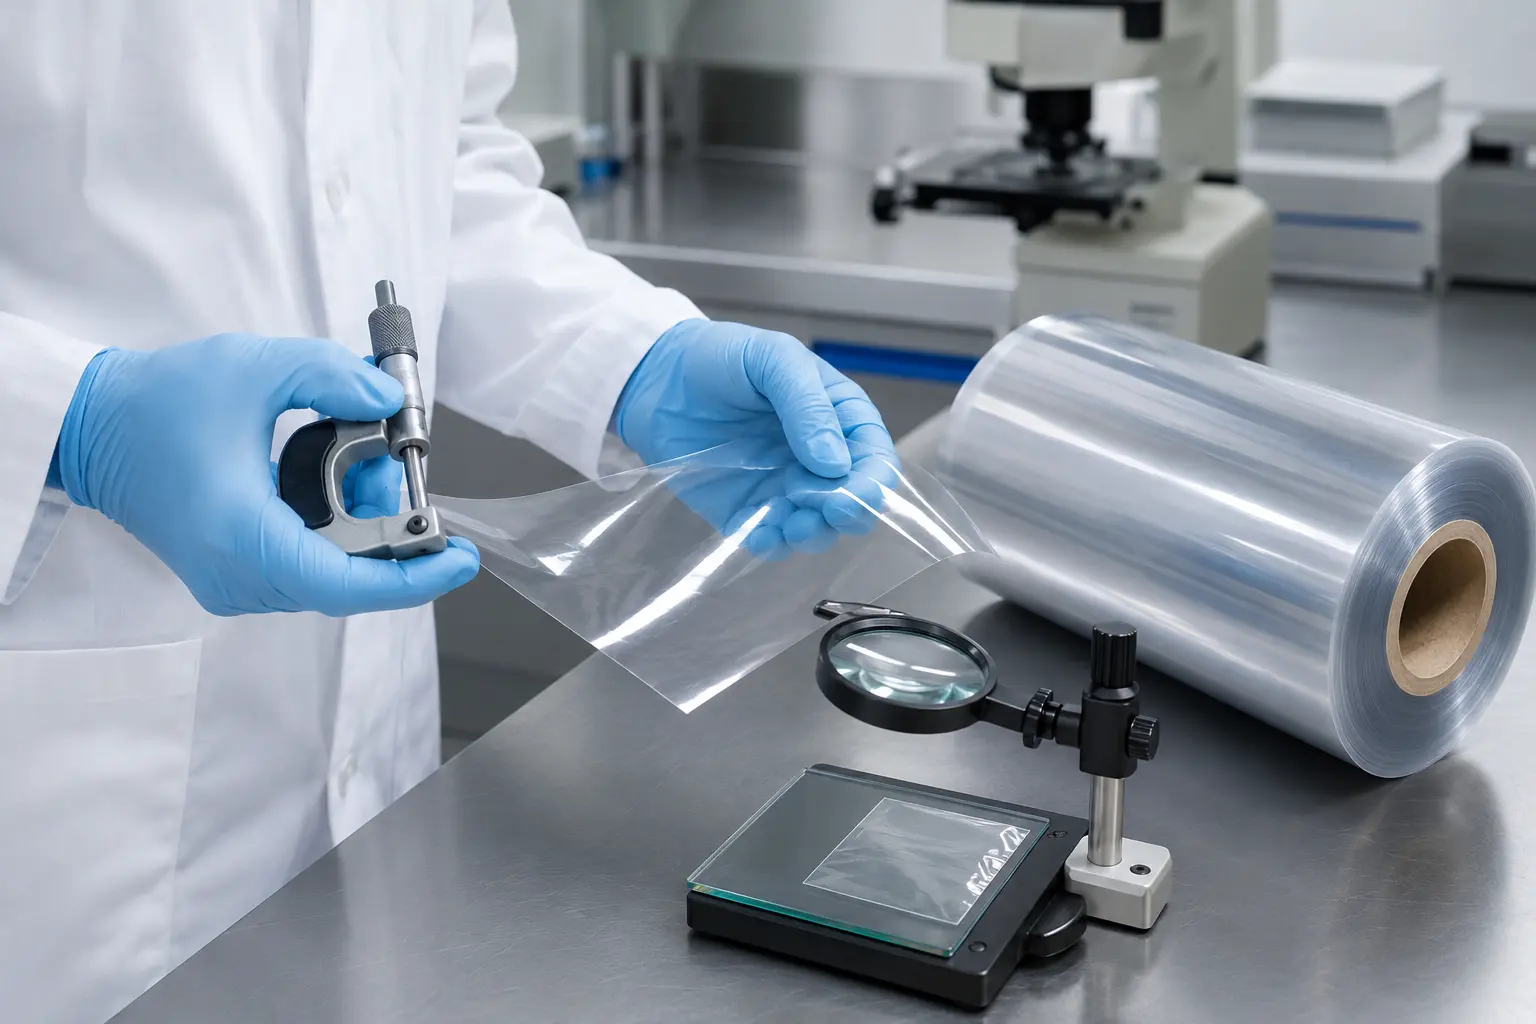
最終リリース試験
最終試験セットは、仕様書に記載されたリスクから選択されるべきである。以下の例は、方法が何に対処できるか、および何を依然として合意しなければならないかを示している。.
| 管理項目 | 方法またはチェックの例 | 記録すべき条件 | 境界 |
|---|---|---|---|
| 厚さは合意されたプロファイル内にあるか? | 指定された機械式または非接触式厚さ測定方法 | 機器、測定点、方向、単位、統計値 | 単一の平均値では、幅方向または流れ方向の変動が隠れる可能性がある。. |
| フィルムは引張に対してどのように応答するか? | ASTM D882 または合意されたISO法 | 厚さ、試験片方向、調湿条件、速度、単位 | 異なる方法またはMD/TD方向からの結果は、直接互換性がない。. |
| 表面摩擦は取り扱いに適しているか? | ASTM D1894 または合意された方法 | 表面の組み合わせ、方向、試験片の経時、調湿条件、速度 | COFは表面、工程履歴、添加剤、および経時変化により変化し得る。. |
| 透明フィルムは光学的要求を満たしているか? | ASTM D1003 または合意された方法 | 試験片の状態、調湿条件、機器手順 | ヘイズまたは透過率は、印刷外観またはバリア性を証明するものではない。. |
| What is the 酸素透過度? | ASTM D3985 またはその他の合意された方法 | 構造、厚さ、温度、相対湿度、試験面、ガス種、単位 | OTR単独では、保存期間または包装体全体の性能を確立するものではない。. |
| What is the 水蒸気透過率? | ASTM F1249 またはその他の合意された方法 | 構造、厚さ、温度、相対湿度、試験面、単位 | WVTR結果は条件に依存し、構造間で一般化すべきではない。. |
注記:試験規格は方法を特定するものであり、普遍的な受入限度を特定するものではない。購入者と供給者は、最新版、サンプリング、試験片の準備、コンディショニング、単位、および受入基準について合意すべきである。もし.
購入者が指定し検証すべき事項
有用な購入仕様書は、完成形態とリリースに必要なエビデンスを結び付けるものである。承認前に、購入者は以下を行うべきである:
- 製品、接触条件、充填工程、包装図面、機械インターフェース、流通環境、および対象市場を提供すること;;
- 正確な構造を特定するか、または供給者に管理された層構成、総厚および各層厚、処理面および印刷面、コーティングまたは接着剤システム、およびシーラントを提出させること;;
- ロール幅、長さまたは直径、コア、, 巻き方向, 、スプライスルール、見当合わせ、欠陥基準、サンプリング、単位、および受入限度を定義する;;
- 実際の製品または構成、サンプルまたはロット、方法版、条件、方向、単位、日付、および試験機関を明記した試験報告書を要求すること;;
- フィルムレベルのエビデンスを、シール、パウチ、充填包装、流通、および保存期間のエビデンスから分離すること;;
- 正確な構造、対象食品または製品、時間、温度、および対象市場に照らして、食品接触または移行に関する文書を検証すること;;
- 完成包装レベルおよび意図された回収または認証システムにおいて、リサイクル性、, リサイクル含有量, 、バイオベース、またはコンポスタビリティに関する主張の裏付けを要求する;;
- 商業承認前に、文書化された条件下で印刷、ラミネート、シール、および包装ラインのトライアルを実施すること;;
- 参考サンプルを承認し、その仕様書および製造ロットとの関係を明確に保つこと;および
- 樹脂グレード、層構造、添加剤、インキ、接着剤、処理、工程ルート、サイト、試験方法、またはその他の管理されたインプットに関する変更通知手順を確立すること。.
このチェックリストは、サプライヤー資格認定またはアプリケーション試験に代わるものではない。その目的は、「ラミネート PEフィルム”」のような広範な記述が、完全で試験可能な合意の代わりとなることを防ぐことである。.
よくある質問
すべてのフレキシブル包装がすべての製造工程を経るのか?
いいえ。単純な単層ロールは、印刷やラミネーションなしで、押出、処理、スリット、巻き取りが行われる場合がある。コンバーターは、延伸またはキャストされた基材を購入し、印刷から始める場合がある。印刷されたラミネートは、パウチに加工される代わりに、ロールストックとして納品される場合がある。正しいルートは.
フィルム製造とコンバーティングの違いは何か?
フィルム製造は、一般的に、ブロー成形やキャスト押出、または延伸プロセスによってポリマーからベースウェブを形成することを指す。コンバーティングは、処理、印刷、コーティング、ラミネート、スリット、巻き直し、穴あけ、または製袋加工を通じて既存のウェブを変化させる。企業によってこれらの用語の使い方は異なるため、発注書には正確な開始材料と納入形態を明記すべきである。.
フレキシブルフィルムの仕様書にはどの試験を記載すべきか?
それはリスクと用途に依存する。寸法とロール構成は通常、基本事項である。機械的特性、光学特性、摩擦特性、バリア性、シール性、移行性、包装完全性、および流通試験は、定義された要求事項に応える場合にのみ追加されるべきである。各項目には、方法、版、該当する場合は試験片条件、方向、単位、サンプリングルール、および合格基準が必要である。これらの詳細なしに試験名を羅列しただけでは、完全な管理計画とはならない。.
管理されたプロセスが検証可能なフィルムを生み出す
軟包装フィルムの製造プロセスは、一連の制御された遷移の連鎖として捉えるのが最も適切です。要求仕様が構造を定義し、フィルム成形によって基材ウェブが形成され、印刷、コーティング、ラミネーションによって設計機能が付与され、硬化、スリット、巻き戻しによって安定したロールが準備され、必要に応じて包装加工によってシール形状と最終形状が創出されます。品質ゲートは、トレーサブルな記録と条件固有の試験を通じて各工程を連携させます。.
フィルムを承認する前に、正確な構成、プロセス範囲、試験方法、適用条件、包装レベルでの責任範囲、および変更管理を検証してください。そのエビデンスこそが、汎用的な材料名やプロセスラベルではなく、完成したフィルムを技術審査に適したものとするのです。.
関連するBestypackリソース
- BOPPサーマルラミネーションフィルム
- ラミネートフィルムガイド:知っておくべきこと
- 相違点:BOPPフィルム vs BOPETフィルム vs BOPAフィルム
- ポリエステルフィルムとPETフィルム:その違いとは?
- BOPPフィルム:完璧な軟包装ソリューション
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German