
Гибкая упаковка Плёнка не изготавливается по единой универсальной линии или по одному фиксированному рецепту. Готовая плёнка может быть экструдирована, ориентирована, обработана, напечатана, покрыта, ламинирована, отверждена, разрезана и преобразована, однако фактический маршрут зависит от спецификации упаковки. Наиболее надёжный способ понять процесс — проследить за контролируемыми передачами: каждый этап получает определённый входной материал, изменяет плёнку измеримым образом и отпускает её только после завершения соответствующих проверок.
Процесс начинается с требований к упаковке
Для экологических заявлений сравните конструкцию с требованиями Агентства по охране окружающей среды США (EPA). Агентства по охране окружающей среды США (EPA) и фактической местной системой сбора.
Для экологических заявлений сравните Дизайн в соответствии с рекомендациями Агентства по охране окружающей среды США по переработке и фактической местной системой сбора отходов.
Производство начинается до того, как смола поступает в экструдер или рулон поступающей плёнки достигает пресса. Первая задача — преобразовать упакованный продукт, маршрут распределения, операцию наполнения и целевой рынок в требования, которые можно специфицировать и проверить. Без этого шага технически хорошо работающая линия всё равно может произвести неправильную плёнку.
Преобразуйте продукт в измеримые входные данные
Проектная группа должна определить условия, с которыми должна столкнуться упаковка, включая:
- чувствительность продукта к кислороду, влаге, свету, потере аромата, жиру или химическим веществам;
- процесс наполнения, температуру наполнения, воздействие стерилизации или пастеризации, если применимо;
- формат упаковки, геометрию шва, метод открывания, а также требуемую жёсткость или гибкость;
- направление упаковочной линии, ширину плёнки, требования к регистрации, фрикционное поведение и метод запечатывания;
- нагрузки при распределении, температуру хранения и влажность, ожидаемое обращение и целевой срок годности;
- графический вид, прозрачность, глянец, тактильные ощущения поверхности и требования к защите печати; а также
- целевой рынок, условия контакта с пищевыми продуктами, область миграции, правила маркировки и заявления об устойчивости, требующие документации.
Эти входные данные описывают риски и интерфейсы. Они не выбирают автоматически полимер и не подтверждают уровень производительности. Например, запрос на “высокий барьер” является неполным, пока не определены проникающее вещество, целевая скорость, метод испытаний, температура, относительная влажность, толщина, сторона испытаний и единица измерения.
Зафиксируйте спецификацию материала и процесса
Следующий шаг — преобразовать входные данные в контролируемую спецификацию. Эта запись может определять полимер или поступающую подложку, порядок слоёв, общую толщину и толщину слоёв, сторону обработки, сторону печати, систему покрытия или клея, направление намотки, готовую ширину, длину рулона, сердечник, правила сращивания, план отбора проб, методы испытаний и критерии приемки,. Для ламината она также должна однозначно указывать последовательность слоёв.
Важно: Название материала, такое как ПЭ, ПП, ПЭТ, ПА, ЭВСО или “металлизированная плёнка”, само по себе не доказывает барьерные свойства, способность к запечатыванию, термостойкости, статус контакта с пищевыми продуктами или пригодность к вторичной переработке. Эти выводы зависят от точной структуры, добавок, толщины, истории обработки, условий испытаний, применения и рынка.
Утвержденная спецификация становится общим эталоном для выпуска сырья, производственных рецептур, промежуточных проверок, окончательных испытаний, маркировки и управления изменениями. Если переработчик покупает готовую пленку, а не экструдирует ее, применяется та же логика: входящее полотно должно быть идентифицировано и выпущено в соответствии с согласованными требованиями перед дальнейшей обработкой.
Формирование базовой пленки
Формирование пленки превращает полимерную композицию в непрерывное полотно. Обращение со смолой, плавление, фильтрация, распределение потока, охлаждение, контроль толщины и намотка — все это влияет на то, насколько стабильно полотно может быть напечатано, ламинировано, разрезано, запечатано или обработано на упаковочной машине. Три маршрута, описанные ниже, представляют различные архитектуры процессов; они не являются взаимозаменяемыми гарантиями конечных характеристик.
Экструзия с раздувом рукава
При экструзии с раздувом рукава один или несколько потоков расплавленного полимера проходят через кольцевую головку, образуя рукав. Воздух надувает рукав в пузырь, в то время как внешнее или внутреннее охлаждение отводит тепло. Пузырь стабилизируется, схлопывается через раму, протягивается через отжимные валы и наматывается в виде плоско сложенного рукава или разрезается на полотна.
Операторы контролируют такие переменные, как состояние расплава, производительность, поток воздуха, охлаждение, геометрия пузыря, вытяжка, профиль толщины и намотка. Линия соэкструзии может размещать разные полимеры в отдельных слоях, но количество и идентичность слоёв должны исходить из фактической спецификации структуры. Поведение пузыря и история охлаждения влияют на профиль толщины, оптический вид, механический баланс и последующую обработку плёнки, поэтому выпуск должен основываться на измеренных результатах, а не на общем утверждении о “выдувной плёнки.”
Экструзия с поливом на охлаждающий вал
При экструзии с поливом на охлаждающий вал расплавленный полимер выходит из плоской головки в виде широкого листа и контактирует с охлаждающим валом с контролируемой температурой. Быстрое контролируемое охлаждение затвердевает полотно до того, как оно пройдет через контроль кромки, необязательную обработку, измерение толщины, обрезку и намотку.
Маршрут обеспечивает прямой путь для плоской плёнки и может поддерживать точный контроль профиля фильеры и геометрии намотки. Однако фактическая прозрачность, глянец, изменение толщины, трение, реакция на запечатывание и механические свойства зависят от рецептуры, конструкции слоёв, охлаждения, условий линии и метода испытаний. Поэтому литой маршрут следует выбирать на основе испытаний, специфичных для структуры, а не исходя из предположения, что каждая литая плёнка ведёт себя одинаково.
Биаксиально ориентированная пленка
Биаксиально ориентированные пленки добавляют контролируемую последовательность растяжения после формирования исходного листа. В зависимости от процесса полотно растягивается в машинном направлении и поперечном направлении, а затем термофиксируется или иным образом стабилизируется перед обработкой, намоткой и резкой. БОПП и БОПЭТФ являются знакомыми примерами, но полимер, условия вытяжки, покрытие и окончательная конструкция слоя определяют пригодный к использованию результат.
Ориентация может существенно изменить размерное, оптическое и механическое поведение. Она также может создать результаты, зависящие от направления. Поэтому данные по прочности на растяжение, усадке, разрыву и размерам требуют четко идентифицированных методов и условий для машинного и поперечного направлений. Ориентированная подложка впоследствии может быть напечатана, покрыта, металлизирована или ламинирована; эти последующие операции создают новую структуру, которая должна оцениваться как таковая.
Подготовка поверхности и печать
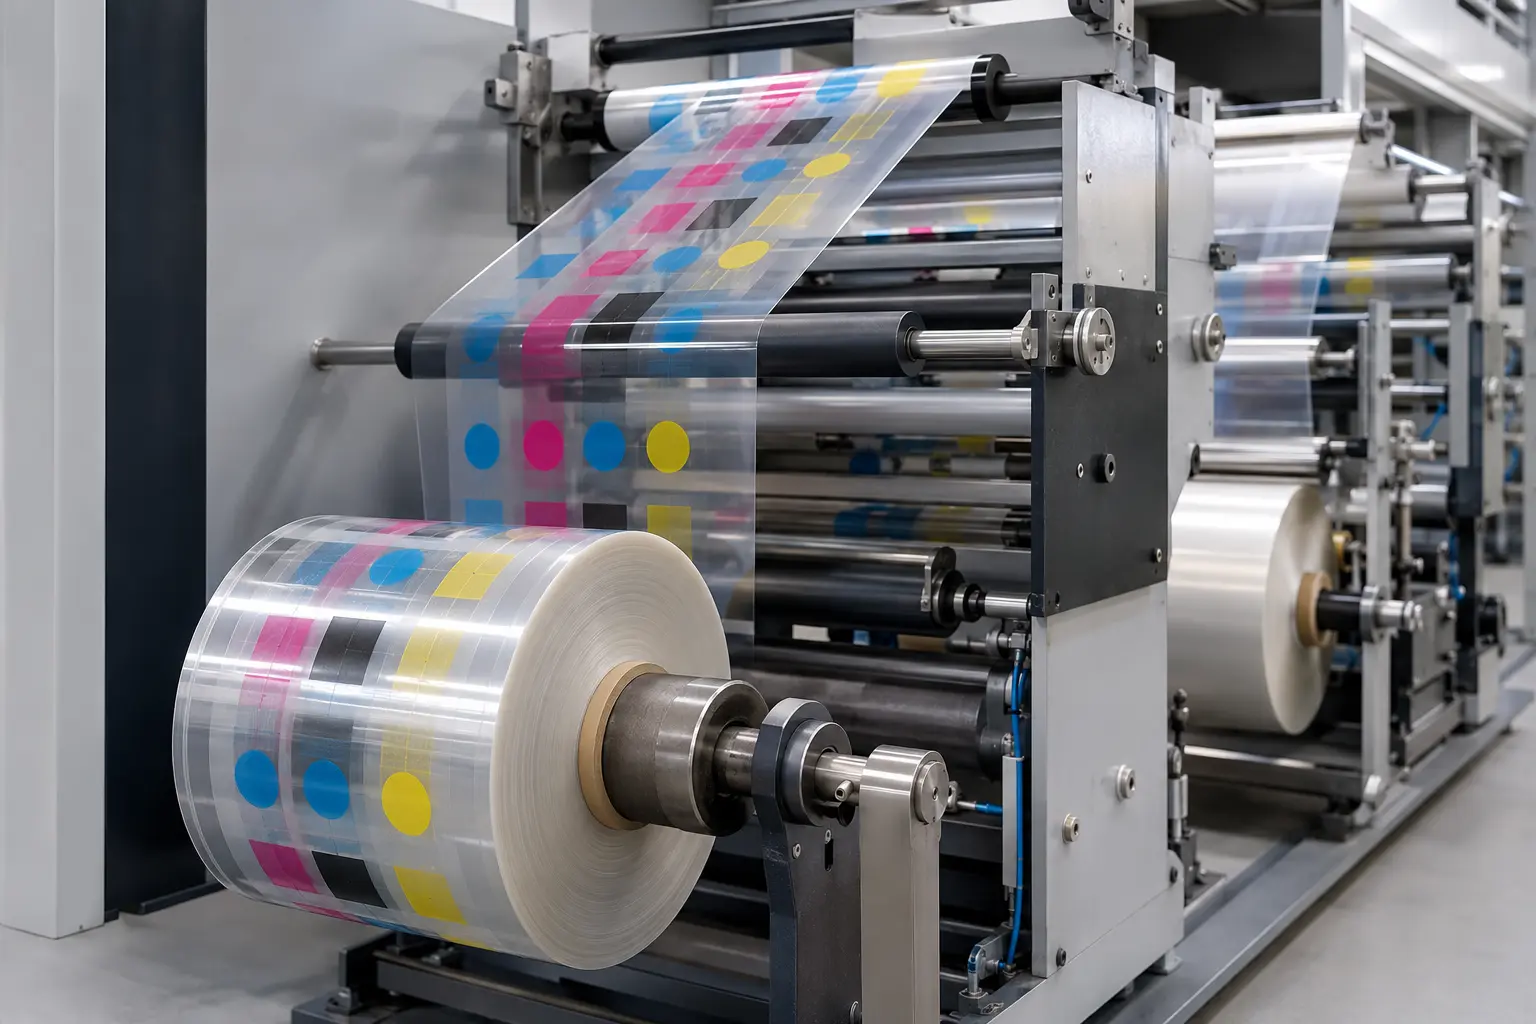
Печать наносит графику и функциональную информацию на движущееся полотно. Хороший результат печати зависит не только от графического дизайна: поверхность подложки, время обработки, натяжение полотна, контроль регистрации, система красок, мощность сушки или отверждения и план контроля должны работать как единый процесс.
Обработка поверхности и подготовка полотна
Перед печатью или нанесением покрытия входящий рулон проверяется на соответствие требованиям по идентификации, поверхности, ширине, намотке и дефектам. Затем полотно разматывается через зоны контролируемого натяжения и направления. Обработка, такая как коронный разряд или другой утвержденный метод, может использоваться, когда подложка и система краски или покрытия требуют большей восприимчивости поверхности. Обработанная сторона и статус обработки должны оставаться прослеживаемыми.
Обращение с полотном имеет значение, потому что тонкая пленка может растягиваться, морщиться, смещаться или захватывать воздух, если натяжение и выравнивание плохо согласованы. Производственная запись должна связывать идентификатор входящего рулона, условия обработки, настройку и результат контроля. Одно лишь номинальное значение обработки не является постоянным обещанием адгезии; подложка, старение, хранение, краска или покрытие и метод измерения также имеют значение.
Печать и сушка
Типичная последовательность печати:
- Утвердить графический дизайн, цветовые мишени, длину раппорта, сторону печати и стандарт регистрации.
- Загрузить и идентифицировать выпущенный рулон подложки, затем установить стабильное натяжение полотна и направление.
- Дозировать и перенести утвержденную систему красок через выбранный флексографский, глубокий, цифровой или другой валидированный процесс.
- Высушивайте или отверждайте каждый цвет или покрытие в достаточной степени для скорость линии и последующего процесса.
- Проверить регистрацию, цвет, дефекты и согласованность раппорта, сохраняя при этом прослеживаемость напечатанного рулона.
Агентство по охране окружающей среды США описывает флексографию как процесс рельефной печати, при котором выступающие гибкие поверхности печатной формы переносят краску на подложку, и отмечает ее пригодность для гибких упаковочных материалов. Это описание процесса не выбирает краску, настройки сушилки, уровень обработки или цветовой допуск. Эти значения относятся к утвержденной системе «краска-подложка» и валидированному рабочему окну переработчика.
Нанесение покрытия и ламинирование
Многие упаковки нуждаются в функциях, которые одно полотно не обеспечивает самостоятельно. Нанесение покрытия может добавить определенную функцию поверхности, в то время как ламинирование объединяет два или более полотен в одну структуру. Порядок слоев имеет значение: внешняя сторона, место печати, барьерный слой, герметизирующий слой, клеевой или связующий слой и сторона, контактирующая с продуктом, должны соответствовать утвержденной конструкции.
Клеевое ламинирование
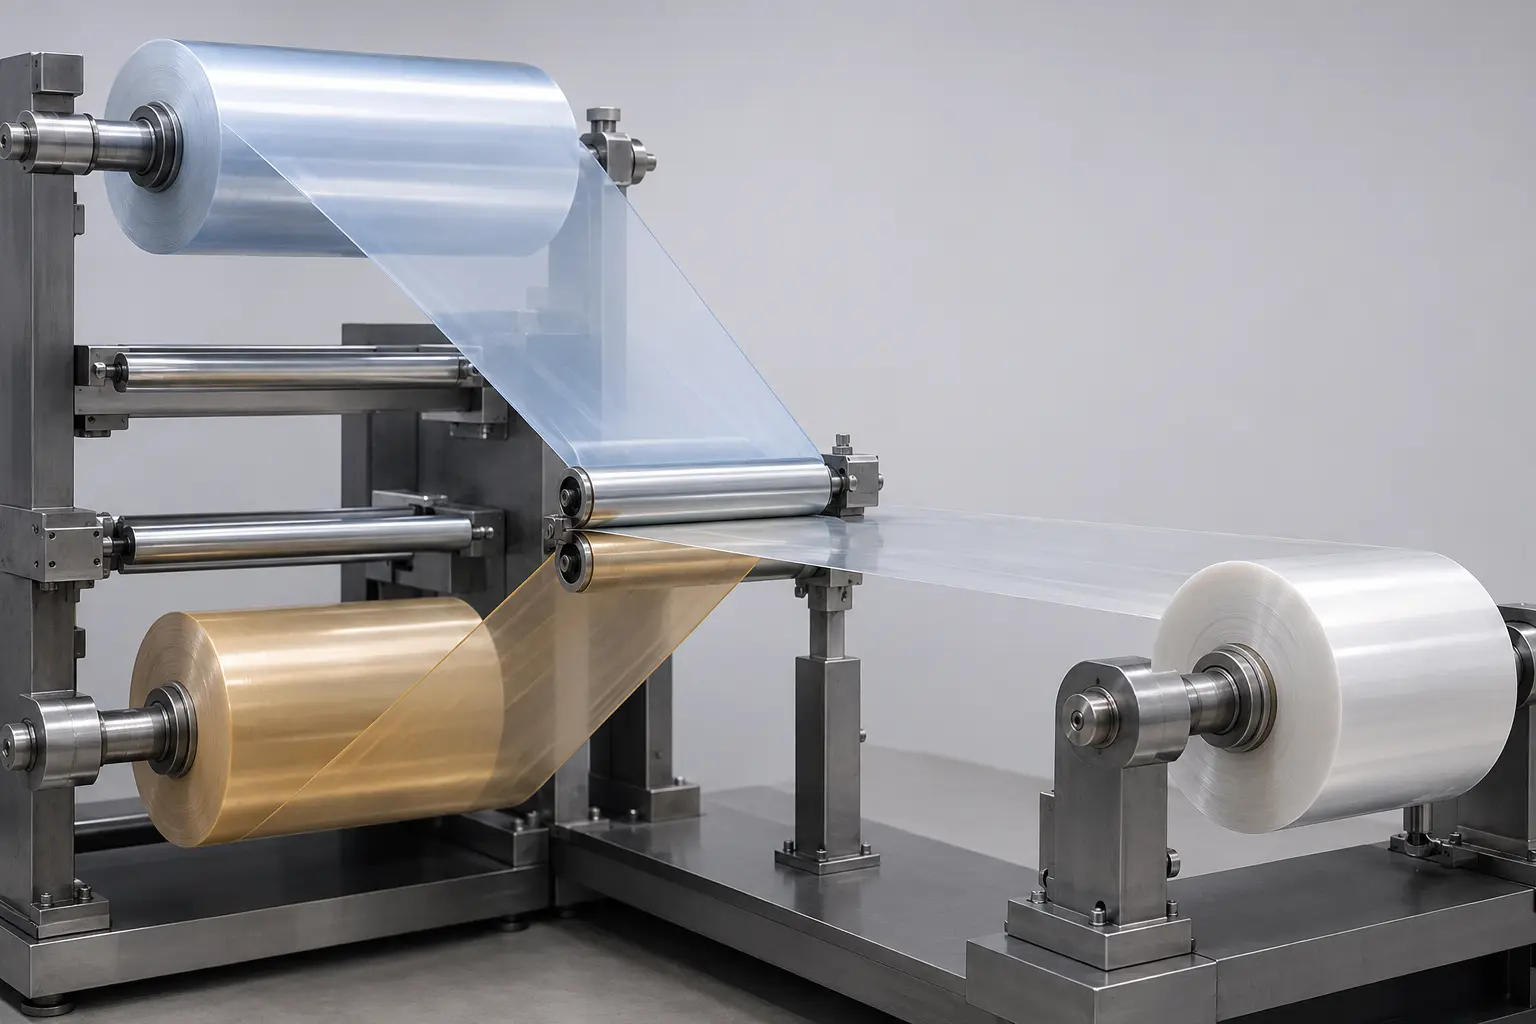
При клеевом ламинировании клей дозируется на одну плёнку, а другая плёнка соединяется под контролируемым давлением и натяжением. В зависимости от системы, растворитель или вода могут быть удалены до соединения плёнок, или безрастворительный реактивный клей может развивать свои свойства после ламинирования. Точные условия смешивания, веса покрытия, сушки, зазора, намотки и отверждения берутся из данных поставщика клея и подтверждённой структуры.
Запись процесса должна связывать оба исходных рулона, партию клея или компоненты, данные о смешивании, где применимо, условия нанесения покрытия и линии, идентификатор ламинированного рулона и требуемый статус отверждения или кондиционирования. Оценка связи должна учитывать фактическую пару подложек, обработку, покрытие краской, клей, условия отверждения и метод испытаний. Значение из другой структуры не может быть автоматически перенесено.
Экструзионное ламинирование и нанесение покрытия
Экструзионное ламинирование вводит слой расплавленного полимера между полотнами и соединяет их в ниппеле, в то время как экструзионное нанесение покрытия наносит расплавленный полимер на подложку для формирования полотна с покрытием. Выбор смолы, состояние расплава, воздушный зазор, подготовка подложки, условия ниппеля, охлаждение и скорость линии взаимодействуют с адгезией и поведением готового полотна.
Эти маршруты могут комбинировать или покрывать плёнки, бумагу, фольгу или другие одобренные подложки, но они не устраняют необходимость в испытаниях на совместимость и проверке конечного использования. Связующий слой, грунтовка или обработка поверхности всё ещё могут потребоваться в зависимости от конструкции.
Предупреждение: Ламинирование автоматически не доказывает барьерные свойства, безопасность миграции, эксплуатационные характеристики шва или целостность упаковки. Эти утверждения требуют точной готовой структуры, полных условий процесса, соответствующего кондиционирования или отверждения и доказательств испытаний, специфичных для применения.
Отверждение, резка, контроль и перемотка
Отделка преобразует маточный рулон в стабильные, идентифицированные рулоны, которые соответствуют требованиям следующего процесса или заказчика. Когда требуется отверждение или кондиционирование, начало последующих работ слишком рано может привести к вводящим в заблуждение результатам по связи или создать дефекты в дальнейшем. Утвержденная система материалов, а не общее отраслевое время, определяет, когда рулон готов.
Контролируемая последовательность отделки:
- Выдерживать, отверждать или кондиционировать рулон в соответствии с утвержденными временными и экологическими требованиями и записывать, когда он становится пригодным для дальнейшей обработки.
- Проверить идентификацию рулона, структуру, статус отверждения и план резки перед его загрузкой.
- Размотать маточный рулон с соответствующим натяжением, направлением и контролем дефектов.
- Обрезать кромки и разрезать полотно на заданные готовые ширины, контролируя облой, качество кромки и положение дорожек.
- Перемотать каждую дорожку в соответствии с заданным направлением, сердечником, длиной или диаметром рулона, правилами сращивания и требованиями к формированию рулона.
- Проверить готовые рулоны, присвоить уникальные идентификаторы рулонов, промаркировать их, защитить для хранения или транспортировки и связать их с маточным рулоном и производственной записью.
Резка — это не просто нарезка по ширине. Плохая изоляция натяжения, разводка, выравнивание или намотка могут привести к телескопированию, морщинам, царапинам, слипанию, рыхлым кромкам или рулонам, которые не разматываются равномерно. Допустимый допуск по ширине, количество сращиваний, уровень дефектов и геометрия рулона должны быть указаны в соглашении; ни один единый набор цифр не подходит для каждой пленки или машины.
Преобразование рулонного материала в упаковочные форматы
Некоторые производственные области заканчиваются печатным или ламинированным рулонным материалом. Другие продолжаются до готовых пакетов, мешков, крышек, этикеток или компонентов, готовых к использованию на машине. Это различие имеет значение, поскольку преобразование вводит новую геометрию, швы, разрезы, отверстия, а иногда и жесткие фитинги. Оно также изменяет то, что должно быть протестировано.
Изготовление пакетов и мешков
Пакетоделательная машина разматывает полотно, направляет его через формование, создает продольные и поперечные швы по мере необходимости, охлаждает или стабилизирует швы и разрезает полотно на отдельные пакеты. Системы контроля регистрации связывают нанесенную графику с положениями реза и шва. Молнии, надрывы, отверстия для подвешивания, клапаны или другие согласованные элементы могут быть добавлены в заданной последовательности.
Температура шва, давление, время выдержки, конструкция губок, скорость полотна, ориентация слоев и охлаждение взаимодействуют друг с другом. Лабораторный метод определения прочности шва, такой как ASTM F88/F88M, может измерить усилие, необходимое для разделения полоски, содержащей шов, и может поддерживать контроль процесса, но результат зависит от геометрии образца и свойств материала. Сам по себе он не доказывает герметичность, удобство вскрытия, сохранность при транспортировке или целостность всего пакета.
Операции с фитингами и готовым пакетом
Носики, крышки, клапаны или другие фитинги создают интерфейсы между гибкими и жесткими компонентами. Их вставка и запайка требуют совместимых материалов, контролируемого выравнивания, валидированного термического или соединительного процесса, а также контроля на уровне пакета. Фасовка может быть отдельной операцией заказчика или соупаковщика и не должна представляться как неотъемлемый этап производства пленки.
Валидация готового пакета может включать контроль шва, тестирование на герметичность или целостность, проверку размеров, оценку усилия открывания, испытания наполненных пакетов, дистрибуционные тесты и, при необходимости, исследования срока годности. Метод должен соответствовать формату пакета и рискам. Результат испытаний на растяжение, барьерные свойства или прочность шва, полученный на плоской пленке, не может автоматически представлять сформованный, наполненный и транспортированный пакет.
Контроль качества — это серия этапов
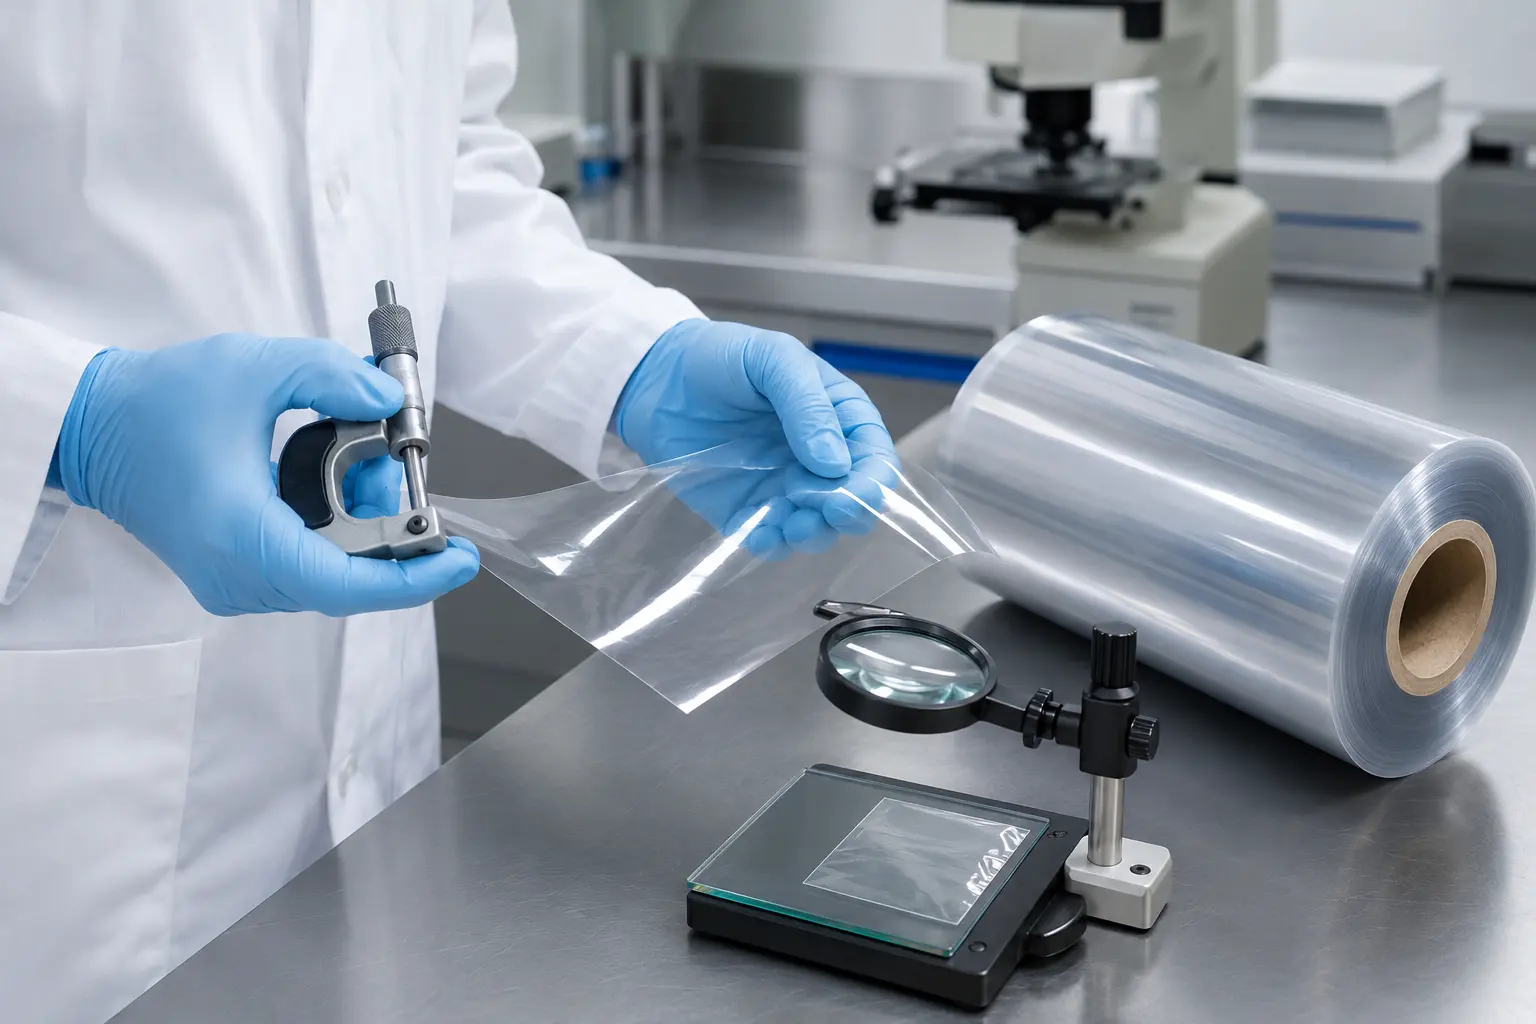
Контроль качества Наиболее эффективен, когда каждый этап проверяет характеристики, которые он может создать или нарушить. Ожидание до финального контроля затрудняет изоляцию источника проблемы. Поэтому план контроля должен связывать входной контроль, мониторинг процесса, промежуточное утверждение рулонов, испытания готовой плёнки и, когда применимо, валидацию упаковки.
Внутрипроцессный контроль
Распространённые промежуточные проверки включают смолу.
Автоматизированный контроль и измерения могут улучшить охват, но они не заменяют определенный план отбора проб, калиброванное оборудование, правила реагирования или полномочия по принятию решений. Выявленное отклонение требует документированного действия: отрегулировать, изолировать, переработать с разрешения, расследовать или отбраковать.
Финальные приемочные испытания
Финальный набор тестов должен выбираться исходя из рисков, указанных в спецификации. Примеры ниже показывают, что может охватывать метод и что еще необходимо согласовать.
| Контрольный вопрос | Пример метода или проверки | Условия, которые должны быть зафиксированы | Граница |
|---|---|---|---|
| Находится ли толщина в пределах согласованного профиля? | Указанный механический или бесконтактный метод измерения толщины | Прибор, точки, направление, единицы измерения, статистика | Одно среднее значение может скрывать вариацию по ширине или длине полотна. |
| Как пленка реагирует на растяжение? | ASTM D882 или согласованный метод ISO | Толщина, направление образца, кондиционирование, скорость, единицы измерения | Результаты, полученные разными методами или в направлениях MD/TD, не являются напрямую взаимозаменяемыми. |
| Подходит ли поверхностное трение для обращения? | ASTM D1894 или согласованный метод | Пара поверхностей, ориентация, возраст образца, кондиционирование, скорость | Коэффициент трения может изменяться в зависимости от поверхности, истории процесса, добавок и старения. |
| Соответствует ли прозрачная пленка оптическим требованиям? | ASTM D1003 или согласованный метод | Состояние образца, кондиционирование, процедура прибора | Мутность или светопропускание не доказывают качество печати или барьерные свойства. |
| Какова скорость передачи кислорода? | ASTM D3985 или другой согласованный метод | Структура, толщина, температура, относительная влажность, тестируемая сторона, газ, единицы измерения | Сама по себе OTR не устанавливает срок годности или характеристики всего пакета. |
| Какова скорости пропускания водяного пара? | ASTM F1249 или другой согласованный метод | Структура, толщина, температура, относительная влажность, тестируемая сторона, единицы измерения | Результаты WVTR зависят от условий и не должны обобщаться для разных структур. |
Примечание: Стандарт испытаний определяет метод, а не универсальный предел приемки. Покупатель и поставщик должны согласовать текущую редакцию, подготовку образцов, кондиционирование, единицы измерения и критерии приемки. Если.
Что покупатели должны указывать и проверять
Полезная спецификация закупки связывает готовый формат с доказательствами, необходимыми для выпуска. Перед утверждением покупатели должны:
- предоставить информацию о продукте, условиях контакта, процессе фасовки, чертеже пакета, интерфейсе с оборудованием, среде дистрибуции и целевом рынке;
- указать точную структуру или потребовать от поставщика предоставить контролируемую последовательность слоев, общую толщину и толщину слоев, стороны обработки и печати, систему покрытия или клея, а также герметизирующий слой;
- определите ширину рулона, длину или диаметр, сердечник, направление намотки, правила сращивания, регистрацию, критерии дефектов, отбор проб, единицы измерения и пределы приемки;
- запрашивать протоколы испытаний, в которых указаны фактический продукт или конструкция, образец или партия, редакция метода, условия, направление, единицы измерения, дата и лаборатория;
- отделять доказательства на уровне пленки от доказательств на уровне шва, пакета, наполненного пакета, дистрибуции и срока годности;
- проверять документацию по контакту с пищевыми продуктами или миграции на соответствие точной структуре, предполагаемому пищевому продукту или продукту, времени, температуре и целевому рынку;
- требуйте подтверждения пригодности к вторичной переработке, содержание вторичного сырья., биоосновы или компостируемости на уровне готовой упаковки и в предполагаемой системе сбора или сертификации;
- проводить пробные испытания печати, ламинации, запайки и упаковочной линии в документированных условиях перед коммерческим утверждением;
- утвердить эталонный образец и четко поддерживать его связь со спецификацией и производственной партией; и
- установить уведомление об изменениях для марки смолы, структуры слоев, добавки, краски, клея, обработки, технологического маршрута, площадки, метода испытаний или других контролируемых входных параметров.
Этот контрольный список не заменяет квалификацию поставщика или испытания применения. Его цель — предотвратить использование широкого описания, такого как “ламинированная PE-плёнка”, вместо полного, проверяемого соглашения.
Часто задаваемые вопросы
Проходит ли каждый гибкий упаковочный материал через все этапы производства?
Нет. Простой однослойный рулон может быть экструдирован, обработан, разрезан и намотан без печати или ламинирования. Конвертер может приобрести ориентированную или литую подложку и начать с печати. Напечатанный ламинат может быть поставлен в виде рулонного материала вместо изготовления пакетов. Правильный маршрут.
В чем разница между производством пленки и переработкой (конвертингом)?
Производство пленки обычно относится к формированию базового полотна из полимера, например, методом экструзии с раздувом или плоскощелевой экструзии или с помощью процесса ориентации. Переработка (конвертинг) изменяет существующее полотно посредством обработки, печати, нанесения покрытия, ламинации, резки, перемотки, перфорации или изготовления пакетов. Компании используют эти термины по-разному, поэтому в заказе на поставку должны быть указаны точный исходный материал и формат поставки.
Какие испытания должны быть включены в спецификацию на гибкую пленку?
Это зависит от рисков и области применения. Размеры и конструкция рулона обычно являются основными. Механические, оптические, фрикционные, барьерные, шовные, миграционные, тесты на целостность пакета и дистрибуционные испытания следует добавлять только тогда, когда они отвечают на определенное требование. Каждая позиция требует указания метода, редакции, состояния образца, направления (где применимо), единиц измерения, правила отбора проб и приемочных критериев. Скопированный список названий тестов без этих деталей не является полным планом контроля.
Контролируемый процесс производит проверяемую пленку
Процесс производства гибкой упаковочной пленки лучше всего понимать как цепочку контролируемых переходов. Требования определяют структуру; формирование пленки создает базовое полотно; печать, нанесение покрытия и ламинирование добавляют заданные функции; отверждение, резка и перемотка подготавливают стабильные рулоны; а дополнительная конвертация упаковки создает швы и конечную геометрию. Контрольные точки качества связывают этапы через отслеживаемые записи и испытания, специфичные для конкретных условий.
Перед утверждением пленки необходимо проверить точную конструкцию, объем процесса, методы испытаний, условия применения, обязанности на уровне упаковки и меры контроля изменений. Именно эти доказательства, а не общее название материала или обозначение процесса, делают готовую пленку пригодной для технической экспертизы.
Связанные ресурсы Bestypack
- BOPP-плёнка для термоламинирования
- Руководство по ламинирующей пленке: что необходимо знать
- Различия: пленка BOPP против пленки BOPET против пленки BOPA
- Полиэфирная плёнка против PET-плёнки: в чём различия?
- Плёнка BOPP: идеальное решение для гибкой упаковки
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German