Ламинирующая плёнка — это плёночное полотно, используемое для покрытия другого материала или в качестве одного из слоёв многослойного ламината. Правильный выбор зависит не только от глянца, толщины или названия полимера. Покупатель должен определить принимающую подложку, процесс склеивания, оборудование, последующую переработку, конечное применение и приёмочные испытания. Данное руководство объясняет основные конструкции и методы, а затем преобразует их в практический путь запроса котировок (RFQ) и валидации для послепечатной отделки и гибкой упаковки.
Что такое ламинирующая плёнка?
Для нормативного контекста обратитесь к документам Управления по санитарному надзору за качеством пищевых продуктов и медикаментов США (FDA). по упаковке пищевых продуктов перед утверждением предполагаемого использования в контакте с пищевыми продуктами.
Для получения нормативной информации обращайтесь к 美国FDA在批准预期食品接触用途之前的食品包装指南。.
“”Ламинирующая плёнка» — это функциональное описание, а не одно спецификация материала.. Оно может обозначать предварительно покрытую плёнку, наносимую на запечатанную бумагу или картон, либо плёночное полотно, соединяемое с другим гибким полотном в процессе переработки упаковки. Эти применения объединяет цель — соединение поверхностей или слоёв, — но они не обязательно используют один и тот же клей, оборудование, технологический диапазон или план испытаний.
Прежде чем сравнивать варианты, укажите, что будет ламинироваться, какая поверхность будет обращена наружу, каким образом будет создано соединение и каким нагрузкам должно соответствовать готовое изделие. Этот контекст предотвращает распространённую ошибку при закупках: рассмотрение продуктов со схожими названиями как взаимозаменяемых.
Ламинирующая плёнка для послепечатной отделки
В послепечатной отделке, ламинирующая плёнка обычно покрывает запечатанный лист, бумагу, картон, фотографию, этикетку или графическое изображение. Термоплёнка содержит слой, который активируется под действием контролируемого тепла и давления. Самоклеящаяся плёнка соединяется под давлением в зоне контакта (nip) без аналогичного этапа термической активации. Некоторые непокрытые плёнки наносятся с использованием отдельно поставляемого жидкого клея.
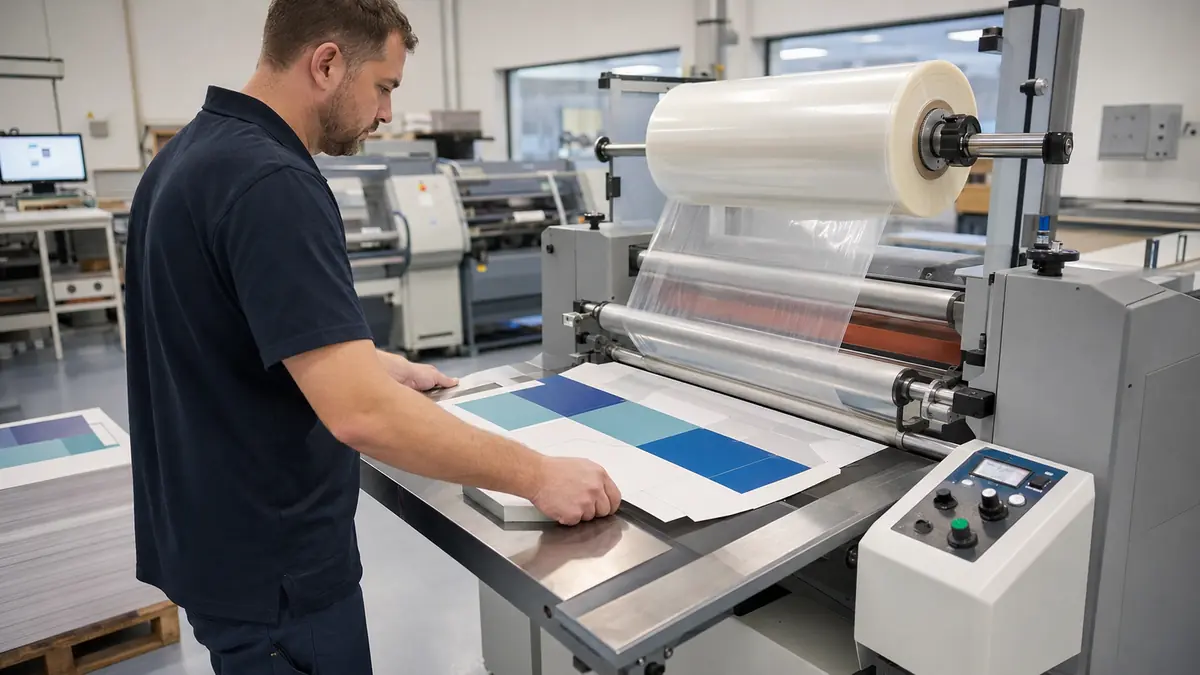
Готовая поверхность может быть глянцевой, матовой, текстурированной или тактильной, однако внешний вид — лишь одна ось выбора. Ширина пленки, Ширина, диаметр рулона, гильза, толщина, поведение при активации, запечатанная поверхность, система красок, а также последующие операции, такие как фальцовка, биговка, тиснение фольгой, нанесение покрытия или высечка, также влияют на пригодность.
Ламинирующая плёнка для гибкой упаковки
В гибкой упаковке данный термин может относиться к одному полотну в ламинате, а не к готовому продукту с клеевым покрытием. Переработчик может соединять запечатанную или незапечатанную пластиковую плёнку, бумагу или фольгу с использованием отдельно дозируемого клея или экструзионного слоя. Полученная структура может распределять функции печатаемости, прочности, герметизации, оптических свойств, барьера или обращения между различными слоями.
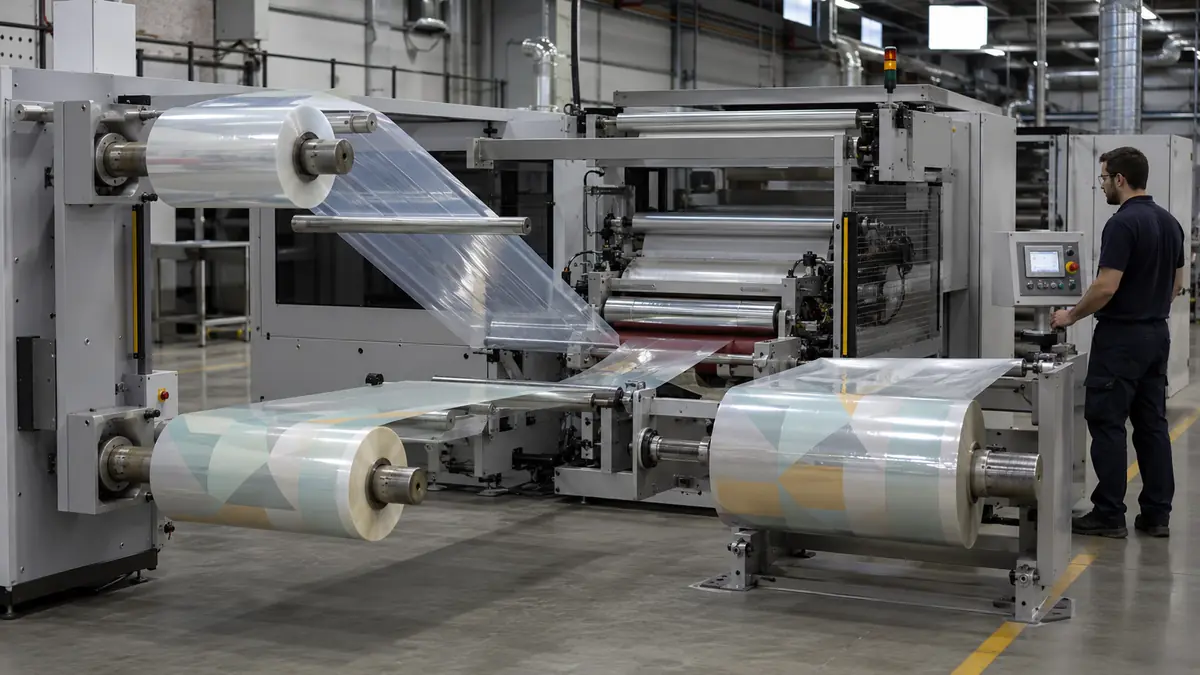
Только название материала не устанавливает эти функции. Марка полимера, ориентация, последовательность слоёв, индивидуальная и общая толщина, обработка поверхности, краска, клей, отверждение и окончательная переработка — всё имеет значение. Структура, предназначенная для пищевых, медицинских или иных контролируемых применений, также требует документации, специфичной для продукта и рынка; название полимера не является доказательством соответствия.
Как устроена ламинирующая плёнка
Полезная спецификация разделяет базовую плёнку, связующий слой и принимающую подложку. Границы раздела между этими компонентами так же важно, важны, как и сами компоненты. Поэтому поставщику необходима полная конструкция и процесс, а не просто запрос на “ПЭТ-ламинирующую плёнку” или “матовую BOPP.”
Базовая плёнка
Базовая плёнка — это непрерывное полотно, которое обеспечивает отделку или выполняет функцию в составе ламината. В продуктах для послепечатной отделки обычно используются ориентированные пластиковые плёнки, в то время как в структурах для гибкой упаковки могут применяться BOPP, ПЭТ, ПА, ПЭ, другие полимерные полотна, бумага или фольга в различных комбинациях. Эти аббревиатуры обозначают семейства полимеров, а не полные эксплуатационные характеристики.
Для закупок зафиксируйте точную марку или утверждённый эквивалент, ориентацию, поверхность или покрытие, толщину и допуск, ширину, направление намотки, обработанную сторону и соответствующие размеры рулона. Если оптические, механические или размерные свойства важны, укажите метод испытаний, направление образца, кондиционирование, единицы измерения и диапазон приемлемости, а не полагайтесь на такие прилагательные, как “прозрачный”, “прочный” или “стабильный”.”
Клей, покрытие или связующий слой
Склеивающий слой может быть нанесён на заводе на термо- или самоклеящуюся плёнку, нанесён переработчиком в виде жидкого клея или сформирован как расплавленный экструзионный или связующий слой. Это не эквивалентные пути. Каждый имеет свою химию, требования к хранению, контроль нанесения, взаимодействие с красками и покрытиями, а также время готовности.
Для отдельно наносимого клея контролируемые входные параметры могут включать идентификацию компонента, соотношение смешивания (где применимо), вес покрытия и метод измерения, вязкость или температуру, условия сушки, условия в зоне контакта (nip) и историю отверждения. Для предварительно покрытой плёнки соответствующий поставщика клея технический паспорт должен определять совместимые условия активации и хранения. В обоих случаях фактические производственные параметры должны быть установлены на предполагаемой машине и подложке.
Принимающая подложка
Принимающая подложка — это поверхность, к которой приклеивается плёнка. Это может быть пористая бумага, мелованный картон, лист с цифровой или офсетной печатью, другая пластиковая плёнка, фольга или покрытое полотно. Химия и состояние поверхности могут измениться после печати, хранения, обработки или воздействия, поэтому простого указания подложки недостаточно.
В запросе предложения (RFQ) следует указать марку подложки, систему покрытия или красок, обработанную или печатную сторону, соответствующую подготовку поверхности, возраст отпечатка или полотна, а также чувствительность к теплу или давлению. Загрязнения, добавки, остаточный растворитель или влага, а также недостаточная или ухудшенная обработка поверхности могут повлиять на смачивание и адгезию. Поэтому испытание с использованием репрезентативного производственного материала более значимо, чем испытание на стандартном чистом листе.
Основные методы ламинирования
Четыре метода, описанные ниже, различаются в основном тем, откуда берётся склеивающий слой и как он активируется. Таблица является инструментом предварительного отбора; она не заменяет технический паспорт продукта или испытание на оборудовании.
| обеспечивает более сбалансированную структуру пленки. Ориентация также более однородна. Однако он технически сложен. Параметры производственного процесса также трудно контролировать. Наиболее критичным является контроль температуры, который влияет на качество и однородность пленки. | Способ склеивания | Типичный вопрос проекта | Критические параметры контроля |
|---|---|---|---|
| Термоламинирование | Предварительно нанесённый слой активируется контролируемым теплом и давлением в зоне контакта | Может ли печатная подложка и плёнка выдержать требуемый температурный и силовой диапазон? | Ориентация плёнки, температура валов, давление, скорость, состояние зоны контакта, возраст отпечатка, коробление |
| Самоклеящееся ламинирование (чувствительное к давлению) | Липкий клей соединяется под давлением | Является ли подложка термочувствительной, и может ли процесс контролировать захваченный воздух и выравнивание? | Обращение с защитным слоем, давление в зоне контакта, чистота, натяжение, скорость нанесения, смачивание клея |
| Клеевое ламинирование | Жидкий или реактивный клей дозируется между полотнами | Какое семейство клеев и график отверждения подходят для плёнок, краски, конечного применения и линии? | Смешивание или разбавление, вес покрытия, сушка (где требуется), зона контакта, натяжение, отверждение, остаточные вещества |
| Экструзионное ламинирование | Расплавленный полимер или связующий слой вводится между движущимися полотнами | Могут ли полотна и экструзионный слой обеспечить требуемое соединение и поведение при переработке? | Выбор смолы или связующего слоя, условия плавления и зоны контакта, температура полотна, натяжение, обработка, равномерность слоя |
Термоламинирование
Термоламинирование Распространено в послепечатной отделке, поскольку плёнка и активирующий слой поступают в виде одного рулона. Тепло размягчает или активирует склеивающий слой, в то время как давление в зоне контакта приводит его в соприкосновение с печатной подложкой. Рабочий диапазон относится к конкретной комбинации плёнки, отпечатка и оборудования; температура, скопированная с другого продукта, не является безопасным значением настройки.
Низкая температура может привести к неполному смачиванию или слабым участкам, в то время как чрезмерное тепло может деформировать чувствительные отпечатки, усилить коробление или вызвать другие проблемы с внешним видом. Скорость, состояние валов, давление в зоне контакта, влажность листа и кроющая способность краски взаимодействуют с температурой. Записывайте полную настройку во время утверждения, чтобы можно было воспроизвести удачное испытание.
Самоклеящееся ламинирование (чувствительное к давлению)
Самоклеящаяся плёнка часто выбирается, когда отпечаток или подложка не должны проходить через этап термоактивации. Клей уже присутствует и образует контакт под давлением в зоне контакта. Это исключает один источник теплового воздействия, но не устраняет необходимость контроля процесса.
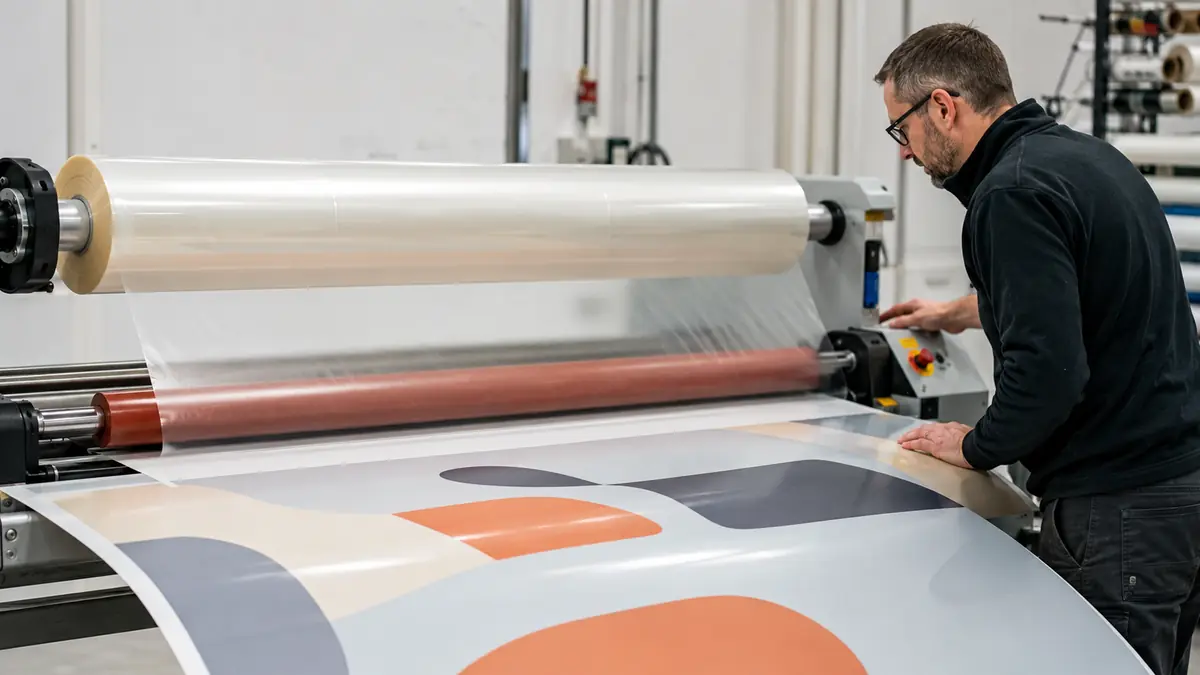
Пыль, текстура поверхности, плохое выравнивание, неконтролируемое натяжение, недостаточное давление в зоне контакта и захваченный воздух могут оставаться видимыми под прозрачной плёнкой. Выбор клея также должен соответствовать подложке, предполагаемому обращению, условиям окружающей среды (наружным или внутренним, где применимо) и любым последующим операциям резки или формовки. Не предполагайте, что “холодный” означает универсальную совместимость с подложкой.
Клеевое ламинирование
Клеевое ламинирование является центральным для многих структур гибкой упаковки. Безрастворные, растворительные и водные системы входят в число доступных семейств; соответствующий выбор зависит от конкретных плёнок, системы красок и покрытий, оборудования, производственного контроля, конечного применения и требуемой документации. Технические данные и нормативная документация поставщика клея должны соответствовать предлагаемой конструкции.
Дозирование, смешивание, сушка, зона контакта, намотка и отверждение — все влияют на конечный интерфейс. Ламинат может выглядеть приемлемо сразу после производства, но выйти из строя позже, если не контролировать отверждение, остаточные вещества или совместимость на границе раздела. Поэтому планы отбора проб должны включать указанный интервал кондиционирования или отверждения и, при необходимости, проверки после последующей переработки или воздействия окружающей среды.
Экструзионное ламинирование
Экструзионное ламинирование соединяет полотна путём введения расплавленного полимерного слоя между ними перед зоной контакта. Этот слой может скреплять подложки и обеспечивать толщину или выполнять другую функциональную роль. Этот метод требует, чтобы плёнки, обработка поверхности, экструзионный материал, подача расплава, зона контакта, охлаждение и обращение с полотном работали как единая система.
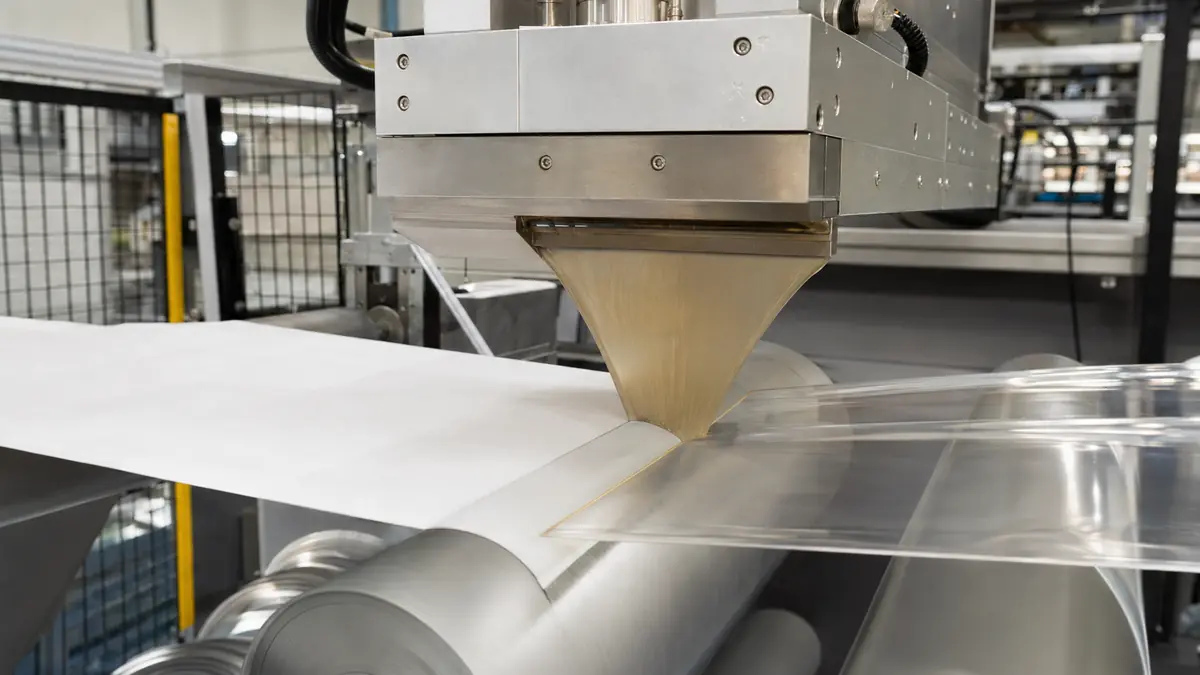
Его не следует путать с простой покупкой более толстой однослойной плёнки. Экструзионный слой становится частью конструкции ламината, и его идентичность и толщина должны быть указаны. Адгезия, равномерность толщины, коробление, внешний вид и последующая герметизация или формовка должны быть проверены на репрезентативном производственном материале.
Что должен обеспечивать ламинат
Начните с функций, затем выбирайте конструкцию и процесс. Ламинат может удовлетворять нескольким из следующих требований, но ни одно из них не должно предполагаться только потому, что был добавлен другой слой:
- Правильно отображать печать: Обрабатываться в соответствии с назначением:.
- Handle as intended: define stiffness, flexibility, lay-flat behavior, fold or crease performance, puncture or tear needs, and the relevant MD/TD direction.
- Защитите поверхность: Определите воздействие истирания, влаги, света, химикатов, очистки, температуры или многократного обращения, а также проведите испытание или имитацию использования.
- Выполните конвертацию: Подтвердите операции резки, перемотки, вырубки, фальцовки, высечки, изготовления пакетов, формования или другие операции на предполагаемом оборудовании.
- Выполните герметизацию при необходимости: Определите герметизирующий слой, сопрягаемую поверхность, машину, температуру, давление, время выдержки и метод определения прочности на отслаивание или разрыв. Соединение ламината и герметизация упаковки — это отдельные границы раздела.
- Обеспечьте измеряемый барьер при необходимости: Укажите OTR или WVTR с указанием метода, температуры, относительной влажности, толщины образца, испытуемой стороны, газа или пара и единиц измерения.
- Соответствуйте требованиям конечного использования и рынка: Определите содержимое, тип контакта, время, температуру, воздействие стерилизации или реторты (если применимо), целевой рынок, а также требуемые декларации или отчеты.
Техническое задание проекта должно различать обязательные критерии приемки, и желательные характеристики. Это делает компромиссы видимыми и предотвращает ситуацию, когда отделке поверхности уделяется больше внимания, чем целостности соединения, переработке или документации.
Как выбрать ламинирующую пленку
Используйте фиксированную последовательность, чтобы решения по материалу, процессу и валидации оставались взаимосвязанными.
- Определите область применения и принимающую подложку.
- Согласуйте выбранную пленку и связующий слой с процессом и оборудованием.
- Проверьте каждую последующую операцию и воздействие при конечном использовании.
- Согласуйте условия испытаний, методы испытаний и критерии приемки.
- Зафиксируйте утверждённую структуру, технологический диапазон по результатам линейных испытаний., и документацию.
Определите область применения
Опишите готовое изделие, прежде чем называть пленку. Укажите, является ли работа печатным листом, складной коробкой, этикеткой, графическим изображением, пакетом, крышкой (lidding web) или другим ламинатом; ламинируется одна или обе стороны; какая поверхность является видимой или герметизируемой. При необходимости добавьте предполагаемые условия обращения, хранения, рабочую температуру, содержимое и целевой срок хранения.
Затем точно определите принимающую подложку. Для печати укажите процесс печати, чернила или тонер, покрытие, площадь запечатки, бумагу или картон и время выдержки перед ламинированием. Для гибких полотен укажите полную предлагаемую последовательность слоев, расположение печати, обработанные стороны, индивидуальные толщины и то, какой интерфейс соединяется.
Согласуйте пленку с процессом
Подтвердите, что ламинатор может обрабатывать ширину плёнки, гильзу, диаметр рулона, диапазон натяжения полотна, направление намотки и маршрут активации или нанесения покрытия. Для термоплёнки используйте указания поставщика по эксплуатации в качестве отправной точки. Для самоклеящейся плёнки проверьте обращение с антиадгезионным слоем и контроль зоны контакта (nip). Для клея,.
Совместимость должна включать чернила, покрытие, грунтовку и клей, а не только базовую пленку. Запросите актуальные технические данные и данные по безопасности у соответствующих поставщиков, затем проведите контролируемое испытание. Запишите партии материалов, настройки, условия окружающей среды и наблюдаемые результаты, чтобы сравнение было воспроизводимым.
Проверьте последующую конвертацию
Визуально приемлемый ламинированный рулон все еще может выйти из строя при фальцовке, резке, изготовлении пакетов, термосваривании, формовании или использовании. Включите эти этапы в испытание. Следите за трещинами, отслаиванием, скручиванием, туннелированием, взаимодействием с чернилами, слипанием (blocking), потерей совмещения (registration), загрязнением сварного шва или неприемлемой жесткостью.
наносимого отдельно, проверьте дозирование, смешивание и условия нанесения., устойчивости к проколу,, Если упаковка зависит от барьера, герметизируемости, отслаивания,.
Распространенные проблемы ламинирования и на что они указывают
Видимые симптомы сужают область расследования, но редко доказывают одну причину. Сохраняйте образцы дефектов и сравнивайте их с записями о материале, оборудовании, окружающей среде и отверждении перед изменением настроек.
| Симптом | Возможные группы причин | Контролируемые проверки |
|---|---|---|
| Посеребрение (silvering), помутнение или плохая прозрачность | Неполное смачивание (wet-out), текстура поверхности, воздух, загрязнение, несовместимое покрытие или клей, недостаточная активация | Сравните обработанные и запечатанные поверхности, проверьте состояние зазора между валами (nip) и роликов, просмотрите данные по активации или нанесению покрытия, проверьте репрезентативные контрольные образцы |
| Пузыри или вздутия | Захваченный воздух, влага или летучие вещества, проблема с сушкой или отверждением, загрязнение, термочувствительность | Отметьте, когда появляется дефект, проверьте кондиционирование подложки, историю сушки и отверждения, осмотрите интерфейс, не предполагая одну причину |
| Скручивание (curl) или плохая плоскостность | Неравномерное натяжение полотна, термическая усадка, дисбаланс влажности, асимметричная конструкция, условия намотки | Запишите ориентацию MD/TD, натяжение, температуру, влажность подложки, толщину слоев и состояние рулона |
| Складки или туннелирование | Обращение с полотном, дисбаланс натяжения, изменение размеров, слабое или неполное соединение, условия хранения или отверждения | Нанесите на карту направление и время появления дефекта, проверьте выравнивание и натяжение по полотну, сравните до и после отверждения или хранения |
| Расслоение (delamination) или подъем кромки | Низкая поверхностная энергия, загрязнение, неправильный выбор или смешивание клея, низкое или неравномерное нанесение покрытия, недостаточная активация или отверждение, несовместимость чернил или покрытия | Определите интерфейс разрушения, проверьте данные по обработке и нанесению покрытия, кондиционируйте образцы единообразно и сравните сопоставимые тесты на адгезию |
| Слипание (blocking) или перенос в рулоне | Избыточное тепло или давление, напряжение при намотке, неполное отверждение, поверхностное взаимодействие, температура хранения | Проверьте записи перемотки и хранения, осмотрите обе контактирующие поверхности и подтвердите требования к антиадгезии (release) или отверждению |
Изменяйте один контролируемый фактор за раз, где это практически возможно. Если несколько переменных меняются одновременно, следующий образец может выглядеть лучше, не раскрывая причины, и проблема может вернуться при масштабировании.
Как валидировать ламинированную структуру
Валидация должна связывать испытание с решением. Определите образец, кондиционирование, версию метода, оборудование, направление, единицы измерения и критерий приемки до начала тестирования. Используйте одинаковую конструкцию и толщину для сравнений и сохраняйте как режим разрушения, так и числовой результат.
Адгезия и внешний вид
Визуальный осмотр должен проводиться с использованием согласованного освещения, расстояния просмотра, фона и пределов дефектов. Оценка соединения должна определять, какой интерфейс разделился и произошло ли разрушение когезионно, адгезионно, в слое чернил или покрытия, или путем разрыва или растяжения подложки.
ASTM F904-22 является одним из возможных справочных документов для разделения слоев и сравнения прочности связи аналогичных гибких ламинатов. Его область применения предостерегает от прямого сравнения разных материалов или толщин, поскольку изгибающее усилие влияет на результат. Техническое задание на проект все равно должно содержать ширину образца, подготовку к разделению, кондиционирование, геометрию и скорость испытания, единицы отчетности и критерии приемки.
Конвертация и эксплуатационные характеристики упаковки
или другого функционального свойства, испытайте фактический ламинат или готовую упаковку по согласованному методу и в согласованных условиях. Не заменяйте технический паспорт смолы или результат, полученный на другой структуре, толщине, направлении или в другой испытательной среде. размерную стабильность, Проведите утверждённый ламинат через предполагаемый последующий процесс в репрезентативных условиях. Проверьте.
Для барьерных требований используйте метод, подходящий для целевого свойства и структуры. Например, ASTM D3985-24 рассматривает пропускание кислорода через пленку и подобные листовые материалы. Отчет должен содержать температуру, относительную влажность (где применимо), толщину образца, испытуемую сторону, газ, единицы измерения, кондиционирование и точную структуру. WVTR требует такой же дисциплины в отношении применимого метода и условий.
Доказательства соответствия и устойчивости
совмещение, резку, фальцовку, формовку, герметизацию и обращение с готовой упаковкой. Если герметизация упаковки имеет значение, ASTM F88/F88M-23 является возможным методом для измерения силы, необходимой для разделения шва, и фиксации характера разрушения; сам по себе он не является испытанием целостности всей упаковки или универсальным пределом приемлемости.
Заявления о контакте с пищевыми продуктами или других регулируемых применениях требуют документации для точного продукта или структуры, целевого рынка, содержимого или типа контакта, температуры и времени. Заявление поставщика о смоле или одном слое.
Важно: Стандарты определяют методы или руководства; они не предоставляют критерии приемки вашего проекта и не подтверждают эксплуатационные характеристики продукта BestY Pack. Утверждение требует точного указания материала, структуры, процесса, объема отчета и спецификации покупателя-поставщика.
Что включить в запрос коммерческого предложения (RFQ) на ламинирующую плёнку
Полезный RFQ предоставляет поставщику достаточно информации для предложения проверяемой конструкции и выявления пробелов в доказательствах. Включите:
- готовое применение, содержимое, целевой рынок, условия эксплуатации и ожидаемый срок хранения, где это применимо;
- полную предлагаемую последовательность слоёв, положение печати, наружные и внутренние стороны, а также склеиваемый интерфейс;
- базовую плёнку или марку подложки, ориентацию, индивидуальную и общую толщину, допуск, ширину, сердечник, максимальный диаметр рулона, направление намотки и обработанную сторону;
- процесс печати, систему чернил или тонера, покрытие или грунтовку, площадь покрытия и минимальное время выдержки перед ламинированием;
- метод ламинирования, модель или конфигурацию машины, ограничения по полотну и температуре, диапазон скоростей, возможности прижимного вала и натяжения, ограничения по сушке или отверждению, а также доступные средства дозирования;
- требуемые внешний вид, обрабатываемость, механические, барьерные, герметизирующие, химические, термические и конверсионные характеристики, каждая с указанием метода, условий, единиц измерения и критериев приемки, где применимо;
- последующие операции, такие как продольная резка, фальцовка, высечка, тиснение фольгой, изготовление пакетов, формование, наполнение, запечатывание, стерилизация, пастеризация, ретортирование, замораживание или транспортное моделирование;
- требуемые TDS, SDS, декларации, документы о миграции или соответствии, протоколы испытаний, условия управления изменениями и область целевого рынка;
- количество образцов или пробных партий, используемую репрезентативную подложку, план испытаний, обязанности по утверждению и хранение утверждённого эталона.
Попросите поставщика указать допущения и исключения. Технически честное “ещё не проверено” полезнее, чем широкое заявление, которое невозможно привязать к конструкции, методу или отчёту.
Часто задаваемые вопросы
Всегда ли ламинирующая плёнка предварительно покрыта клеем?
недостаточно. Экологические заявления также относятся к.
Можно ли использовать одну ламинирующую плёнку на любом ламинаторе?
Нет. Оборудование различается по полезной ширине, ограничениям сердечника и рулона, нагреву, прижимному валу, давлению, натяжению полотна, обработке отделочного слоя, нанесению покрытия, сушке, отверждению и контролю скорости. Даже если рулон физически подходит, плёнка, клей, чернила и подложка всё равно требуют контролируемого машинного испытания.
Улучшает ли ламинирование автоматически барьерные свойства?
Никакой барьер не зависит от точных значений толщины слоёв материалов, покрытий, дефектов адгезии, конверсии и условий испытаний. Добавление а.
Подлежит ли ламинированная плёнка вторичной переработке?
полной структуре и процессу.
Контрольный список окончательного выбора
Перед утверждением ламинирующей плёнки убедитесь, что:
- контекст финишной обработки печати или гибкой упаковки явно указан;
- определены базовая плёнка, связующий слой, принимающая подложка, последовательность слоёв, толщины, обработанные стороны и положение печати;
- формат рулона и полный маршрут ламинирования соответствуют предполагаемому оборудованию;
- последующие операции конверсии и воздействия конечного использования включены в испытание;
- требования к внешнему виду, склеиванию, герметизации, барьерным, механическим свойствам и упаковке используют согласованные методы, условия, единицы измерения и критерии приемки;
- заявления о соответствии и экологические заявления подтверждены для точной структуры, использования, рынка и объёма документа;
- Нет термических и самоклеящихся плёнок для послепечатной отделки, настроек машины,, Это зависит от полной;
- сохранены утверждённый образец, спецификация, отчёты и обязанности по управлению изменениями.
Заполнение этого контрольного списка означает, что проект готов к контролируемому образцу и программе утверждения. Это не заменяет эту программу. Самое безопасное решение по ламинирующей плёнке — то, которое связывает каждую требуемую функцию с определённой конструкцией, совместимым процессом и воспроизводимыми доказательствами.
Связанные ресурсы Bestypack
- Полное руководство по металлизированным PET-пленкам
- Металлизированная PET-пленка
- Производитель и поставщик BOPET-плёнки
- Процесс производства гибкой упаковочной плёнки
- BOPP
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German