
Laminierfolie ist eine Folienbahn, die dazu dient, ein anderes Material zu bedecken oder eine Lage eines mehrschichtigen Laminats zu bilden. Die richtige Wahl hängt von mehr ab als nur von Glanz, Dicke oder Polymername. Käufer müssen das aufnehmende Substrat, den Verbindungsprozess, die Ausrüstung, die nachgelagerte Verarbeitung, den Endverwendungszweck und die Freigabeprüfungen definieren. Dieser Leitfaden erläutert die wichtigsten Aufbauten und Verfahren und überführt sie in einen praktischen Anfrage- und Validierungspfad für die Druckweiterverarbeitung und flexibler Verpackung.
Was ist Laminierfolie?
Für regulatorische Zusammenhänge konsultieren Sie bitte die U.S. FDA (amerikanische Lebensmittel- und Arzneimittelbehörde). Lebensmittelverpackungsleitlinien der US-amerikanischen FDA , bevor Sie eine beabsichtigte Verwendung im Lebensmittelkontakt genehmigen.
Für den regulatorischen Kontext konsultieren Sie die FDA-Leitlinie der USA zu Lebensmittelverpackungen vor der Genehmigung einer beabsichtigten Verwendung im Lebensmittelkontakt.
“”Laminierfolie“ ist eine funktionale Beschreibung, nicht eine Materialspezifikation. Sie kann eine vorbeschichtete Folie bezeichnen, die auf bedrucktes Papier oder Karton aufgebracht wird, oder eine Folienbahn, die während der Verpackungsherstellung mit einer anderen flexiblen Bahn verbunden wird. Diese Anwendungen teilen einen Zweck – das Verbinden von Oberflächen oder Schichten –, verwenden jedoch nicht zwangsläufig denselben Klebstoff, dieselbe Ausrüstung, dasselbe Prozessfenster oder denselben Prüfplan.
Bevor Optionen verglichen werden, ist festzulegen, was laminiert wird, welche Oberfläche nach außen zeigt, wie die Verbindung erzeugt wird und was das fertige Produkt aushalten muss. Dieser Kontext verhindert einen häufigen Einkaufsfehler: Produkte mit ähnlichen Namen als austauschbar zu behandeln.
Laminierfolie für die Druckveredelung
In der Druckweiterverarbeitung, Laminierfolie bedeckt in der Regel ein bedrucktes Blatt, Papier, Karton, Fotografie, Etikett oder Grafik. Eine Thermofolie trägt eine Schicht, die unter kontrollierter Wärme und Druck aktiviert wird. Eine druckempfindliche Folie verbindet sich unter Anpressdruck ohne denselben Wärmeaktivierungsschritt. Einige unbeschichtete Folien werden mit einem separat zugeführten Flüssigklebstoff aufgebracht.
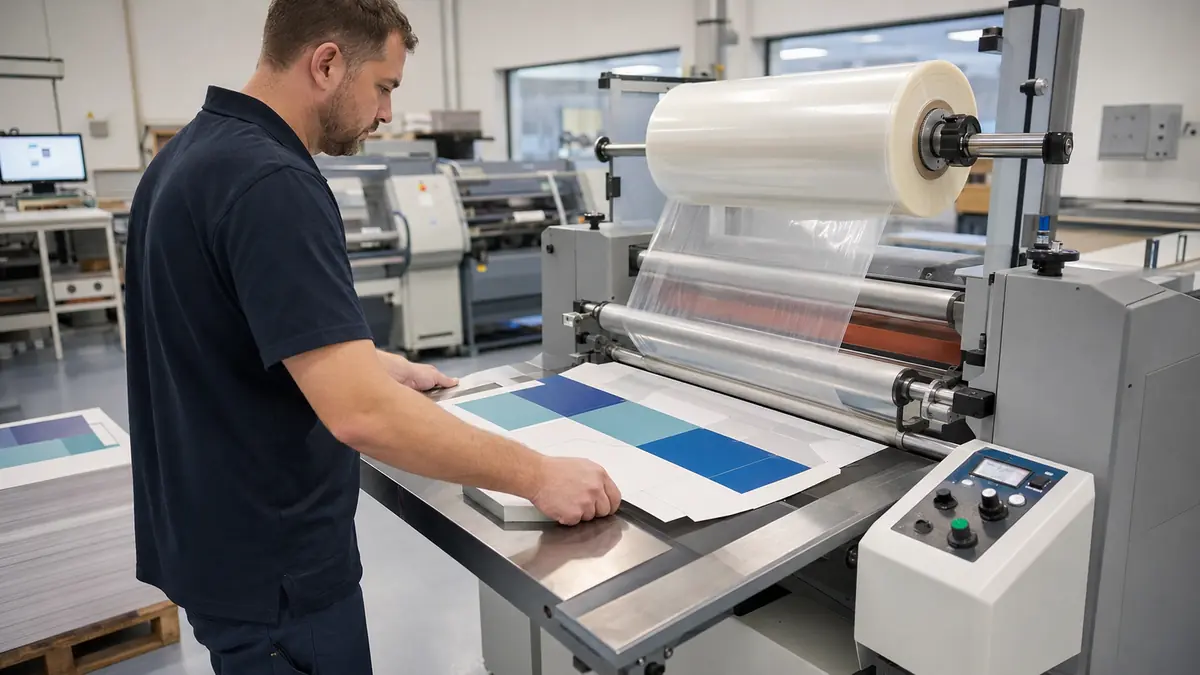
Die fertige Oberfläche kann glänzend, matt, strukturiert oder taktil sein, aber das Erscheinungsbild ist nur eine Auswahlachse. Folienbreite, Rollendurchmesser, Kern, Dicke, Aktivierungsverhalten, bedruckte Oberfläche, Farbsystem und spätere Vorgänge wie Falzen, Rillen, Heißfolienprägung, Beschichten oder Stanzen beeinflussen ebenfalls die Eignung.
Laminierfolie für flexible Verpackungen
In der flexiblen Verpackung kann der Begriff eine Bahn in einem Laminat bezeichnen und nicht ein gebrauchsfertiges, klebstoffbeschichtetes Produkt. Ein Konfektionär kann bedruckte oder unbedruckte Kunststofffolie, Papier oder Folie mit einem separat dosierten Klebstoff oder einer Extrusionsschicht verbinden. Die resultierende Struktur kann Bedruckbarkeit, Zähigkeit, Siegelfähigkeit, optische, Barriere- oder Handhabungsfunktionen auf verschiedene Schichten verteilen.
Der Materialname allein begründet diese Funktionen nicht. Polymerqualität, Orientierung, Schichtreihenfolge, Einzel- und Gesamtdicke, Wie Herstellung und Schichtaufbau die Folieneigenschaften verändern, Farbe, Klebstoff, Aushärtung und endgültige Konfektionierung sind alle von Bedeutung. Eine Struktur, die für Lebensmittel-, Medizin- oder andere kontrollierte Anwendungen vorgesehen ist, benötigt zudem produkt- und marktspezifische Dokumentation; der Polymername ist kein Nachweis der Konformität.
Wie Laminierfolie aufgebaut ist
Eine brauchbare Spezifikation trennt die Basisfolie, die Verbindungsschicht und das aufnehmende Substrat. Die Grenzflächen zwischen diesen Komponenten sind so wichtig wie die Komponenten selbst. Ein Lieferant benötigt daher den vollständigen Aufbau und Prozess, nicht nur eine Anfrage nach “PET-Laminierfolie” oder “matter BOPP.”
Basisfolie
Die Basisfolie ist die durchgehende Bahn, die die Oberfläche trägt oder eine Funktion zum Laminat beiträgt. Produkte für die Druckveredelung verwenden üblicherweise orientierte Kunststofffolien, während flexible Verpackungsstrukturen BOPP, PET, PA, PE, andere Polymerbahnen, Papier oder Folie in verschiedenen Kombinationen nutzen können. Diese Abkürzungen identifizieren Polymerfamilien, nicht die vollständige Leistungsfähigkeit.
Für den Einkauf sind die genaue Qualität oder zugelassene Äquivalente, Orientierung, Oberfläche oder Beschichtung, Dicke und Toleranz, Breite, Wickelrichtung, behandelte Seite und relevante Rollenabmessungen zu erfassen. Wenn optische, mechanische oder dimensionale Eigenschaften wichtig sind, sind Prüfmethode, Probekörperrichtung, Konditionierung, Einheiten und Akzeptanzbereich anzugeben, anstatt sich auf Adjektive wie “klar”, “stark” oder “stabil” zu verlassen.”
Klebstoff-, Beschichtungs- oder Haftvermittlerschicht
Die Verbindungsschicht kann werksseitig auf eine Thermo- oder Haftklebefolie aufgebracht, vom Konfektionierer als Flüssigklebstoff appliziert oder als geschmolzene Extrusions- oder Haftvermittlerschicht ausgebildet werden. Dies sind keine gleichwertigen Wege. Jeder hat seine eigene Chemie, Lagerungsanforderungen, Applikationskontrollen, Wechselwirkungen mit Farben und Beschichtungen sowie Bereitschaftszeit.
Bei einem separat aufgetragenen Klebstoff können die kontrollierten Eingangsgrößen Komponentenidentität, Mischungsverhältnis (sofern zutreffend), Beschichtungsgewicht und Messmethode, Viskosität oder Temperatur, Trocknungsbedingungen, Nip-Bedingungen und Aushärtungsverlauf umfassen. Bei einer vorbeschichteten Folie sollte das anwendbare Lieferantendaten Datenblatt kompatible Aktivierungs- und Lagerbedingungen definieren. In beiden Fällen müssen die tatsächlichen Produktionseinstellungen auf der vorgesehenen Maschine und dem Substrat ermittelt werden.
Aufnehmendes Substrat
Das aufnehmende Substrat ist die Oberfläche, mit der die Folie verbunden wird. Es kann sich um poröses Papier, beschichteten Karton, einen digital oder konventionell bedruckten Bogen, eine andere Kunststofffolie, Folie oder eine beschichtete Bahn handeln. Oberflächenchemie und -zustand können sich nach dem Druck, der Lagerung, Handhabung oder Behandlung ändern, daher reicht die Nennung des Substrats nicht aus.
Die RFQ sollte die Substratqualität, das Beschichtungs- oder Farbsystem, die behandelte oder bedruckte Seite, die relevante Oberflächenvorbereitung, das Alter des Drucks oder der Bahn sowie jede Hitze- oder Druckempfindlichkeit identifizieren. Verunreinigungen, Additive, Lösemittel- oder Feuchtigkeitsrückstände sowie unzureichende oder abgebaute Oberflächenbehandlungen können die Benetzung und Haftung beeinträchtigen. Ein Versuch mit repräsentativem Produktionsmaterial ist daher aussagekräftiger als ein Versuch auf einem generischen sauberen Blatt.
Wichtigste Laminierverfahren
Die vier unten aufgeführten Verfahren unterscheiden sich hauptsächlich darin, woher die Verbindungsschicht stammt und wie sie aktiviert wird. Die Tabelle dient als Orientierungshilfe; sie ersetzt nicht das Produktdatenblatt oder einen Maschinenversuch.
| Verfahren | Verbindungsweg | Typische Projektfrage | Kritische Steuerungsgrößen |
|---|---|---|---|
| Thermolaminierung | Eine vorab aufgebrachte Schicht wird mit kontrollierter Hitze und Anpressdruck aktiviert | Können das bedruckte Substrat und die Folie das erforderliche Temperatur- und Druckfenster tolerieren? | Folienorientierung, Walzentemperatur, Druck, Geschwindigkeit, Nip-Zustand, Druckalter, Wölbung |
| Haftklebelaminierung | Ein klebriger Klebstoff verbindet sich unter Druck | Ist das Substrat hitzeempfindlich, und kann der Prozess eingeschlossene Luft und Ausrichtung kontrollieren? | Trennpapierhandhabung, Anpressdruck, Sauberkeit, Spannung, Applikationsgeschwindigkeit, Klebstoffbenetzung |
| Klebstofflaminierung | Ein flüssiger oder reaktiver Klebstoff wird zwischen den Bahnen dosiert | Welche Klebstofffamilie und welcher Aushärteplan passen zu den Folien, der Farbe, dem Endverwendungszweck und der Linie? | Mischung oder Verdünnung, Beschichtungsgewicht, Trocknung (falls erforderlich), Nip, Spannung, Aushärtung, Rückstände |
| Extrusionslaminierung | Ein geschmolzenes Polymer oder eine Haftvermittlerschicht wird zwischen bewegte Bahnen eingebracht | Können die Bahnen und die Extrusionsschicht die erforderliche Verbindung und das Verarbeitungsverhalten bilden? | Harz- oder Haftvermittlerauswahl, Schmelz- und Nip-Bedingungen, Bahntemperatur, Spannung, Behandlung, Schichtgleichmäßigkeit |
Thermolaminierung
Thermolaminierung ist in der Druckveredelung üblich, da die Folie und die Aktivierungsschicht als eine Rolle ankommen. Hitze erweicht oder aktiviert die Verbindungsschicht, während der Anpressdruck sie mit dem bedruckten Substrat in Kontakt bringt. Das nutzbare Fenster gehört zur exakten Kombination aus Folie, Druck und Maschine; eine von einem anderen Produkt übernommene Temperatur ist kein sicherer Einstellwert.
Niedrige Temperatur kann unvollständige Benetzung oder schwache Stellen hinterlassen, während übermäßige Hitze empfindliche Drucke verziehen, die Wölbung verstärken oder andere optische Probleme verursachen kann. Geschwindigkeit, Walzenzustand, Anpressdruck, Blattfeuchte und Farbdeckung interagieren mit der Temperatur. Notieren Sie den vollständigen Aufbau während der Freigabe, damit ein guter Versuch reproduziert werden kann.
Haftklebelaminierung
Haftklebefolie wird oft gewählt, wenn der Druck oder das Substrat keinen thermischen Aktivierungsschritt durchlaufen soll. Der Klebstoff ist bereits vorhanden und bildet unter Anpressdruck einen Kontakt. Dies vermeidet eine Hitzequelle, hebt jedoch die Prozesskontrolle nicht auf.
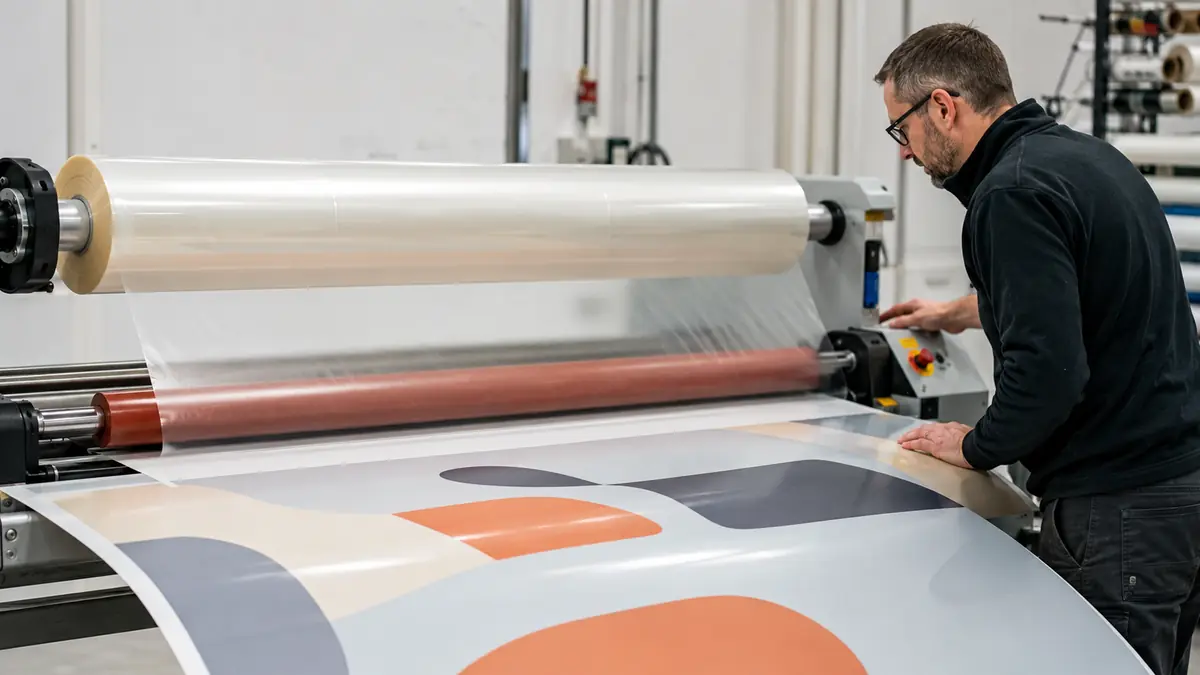
Staub, Oberflächentextur, schlechte Ausrichtung, unkontrollierte Spannung, unzureichender Nip und eingeschlossene Luft können unter einer klaren Folie sichtbar bleiben. Die Klebstoffwahl muss zudem zum Substrat, der erwarteten Handhabung, der relevanten Umgebung (innen/außen) und jeder späteren Schneid- oder Formgebung passen. Gehen Sie nicht davon aus, dass “kalt” universelle Substratkompatibilität bedeutet.
Klebstofflaminierung
Die Klebstofflaminierung ist zentral für viele flexible Verpackungsstrukturen. Lösemittelfreie, lösemittelbasierte und wasserbasierte Systeme gehören zu den verfügbaren Familien; die geeignete Wahl hängt von den genauen Folien, dem Farb- und Beschichtungssystem, der Ausrüstung, den Produktionskontrollen, dem Endverwendungszweck und den erforderlichen Dokumenten ab. Die technischen Daten und die regulatorische Dokumentation des Klebstofflieferanten müssen mit der vorgeschlagenen Konstruktion übereinstimmen.
Dosierung, Mischung, Trocknung, Nip, Wicklung und Aushärtung beeinflussen alle die endgültige Grenzfläche. Ein Laminat kann unmittelbar nach der Produktion akzeptabel aussehen, aber später versagen, wenn Aushärtung, Rückstände oder Grenzflächenkompatibilität nicht kontrolliert werden. Probenahmepläne sollten daher das spezifizierte Konditionierungs- oder Aushärteintervall und, sofern relevant, Prüfungen nach der nachgelagerten Konfektionierung oder Umwelteinwirkung umfassen.
Extrusionslaminierung
Die Extrusionslaminierung verbindet Bahnen, indem vor dem Nip eine geschmolzene Polymerschicht zwischen sie eingebracht wird. Diese Schicht kann die Substrate verbinden und Dicke oder eine andere funktionale Rolle beitragen. Das Verfahren erfordert, dass Folien, Oberflächenbehandlung, Extrusionsmaterial, Schmelzezufuhr, Nip, Kühlung und Bahnhandhabung als ein System zusammenarbeiten.
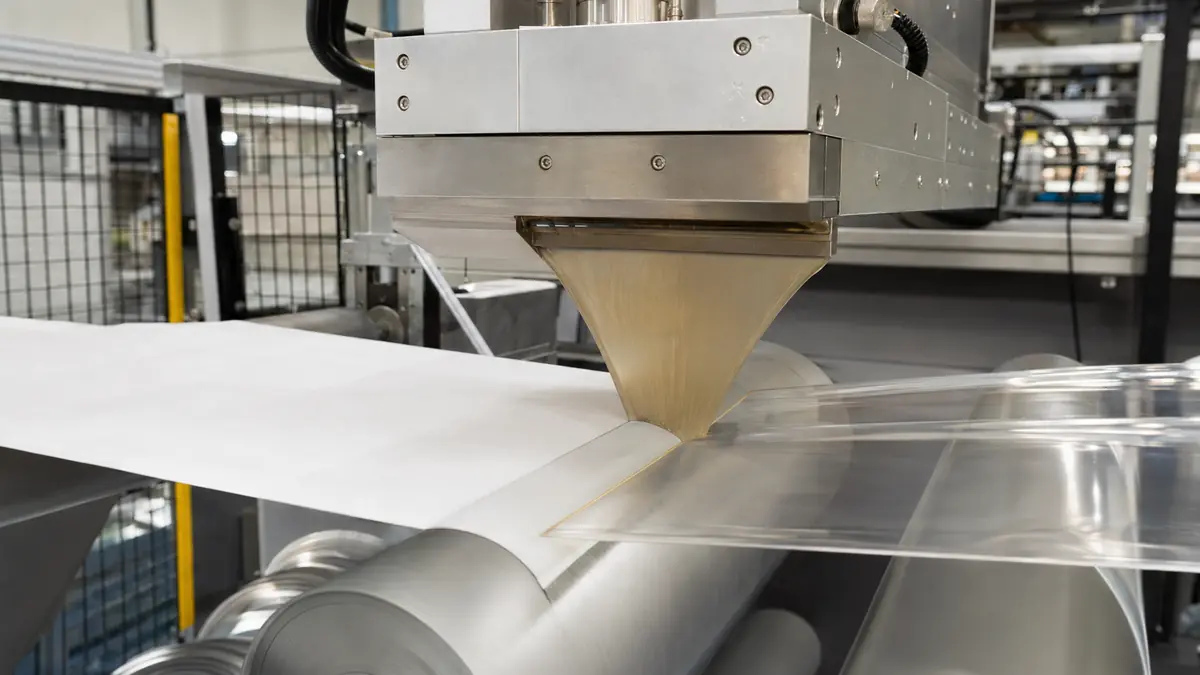
Es sollte nicht mit dem bloßen Kauf einer dickeren Einzelfolie verwechselt werden. Die Extrusionsschicht wird Teil der Laminatkonstruktion, und ihre Identität und Dicke müssen spezifiziert werden. Haftung, Dickenverteilung, Wölbung, Aussehen und nachgelagertes Siegeln oder Formen sollten an repräsentativem Produktionsmaterial geprüft werden.
Was das Laminat leisten muss
Beginnen Sie mit den Funktionen, dann wählen Sie die Konstruktion und den Prozess. Ein Laminat muss möglicherweise mehrere der folgenden Anforderungen erfüllen, aber keine sollte allein aufgrund des Hinzufügens einer weiteren Schicht als gegeben angenommen werden:
- Den Druck korrekt präsentieren: Wie vorgesehen handhabbar sein:.
- Handle as intended: define stiffness, flexibility, lay-flat behavior, fold or crease performance, puncture or tear needs, and the relevant MD/TD direction.
- Die Oberfläche schützen: Belastung durch Abrieb, Feuchtigkeit, Licht, Chemikalien, Reinigung, Temperatur oder wiederholte Handhabung identifizieren, zusammen mit einem Test oder einer Nutzungssimulation.
- Konvertierung durchführen: Schneiden, Umwickeln, Stanzen, Falzen, Formstanzung, Beutelherstellung, Formgebung oder andere Vorgänge auf der vorgesehenen Ausrüstung bestätigen.
- Bei Bedarf versiegeln: Siegellageschicht, Gegenfläche, Maschine, Temperatur, Druck, Verweilzeit und Schäl- oder Festigkeitsmethode identifizieren. Laminierverbund und Paketsiegel sind getrennte Grenzflächen.
- Bei Bedarf eine gemessene Barriere bereitstellen: OTR oder WVTR mit Methode, Temperatur, relativer Luftfeuchtigkeit, Probendicke, Prüfseite, Gas oder Dampf und Einheiten angeben.
- Endanwendungs- und Marktanforderungen erfüllen: Inhalt, Kontaktart, Zeit, Temperatur, ggf. Sterilisations- oder Retortbelastung, Zielmarkt sowie erforderliche Erklärungen oder Berichte definieren.
Eine Projektspezifikation sollte zwingende des Recyclers oder Programms von wünschenswerten Merkmalen unterscheiden. Das macht Abwägungen sichtbar und verhindert, dass eine Oberflächenbeschaffenheit mehr Aufmerksamkeit erhält als Verbundintegrität, Konfektionierung oder Dokumentation.
So wählen Sie eine Laminierfolie aus
Verwenden Sie eine festgelegte Reihenfolge, damit Material-, Prozess- und Validierungsentscheidungen verbunden bleiben.
- Definieren Sie die Anwendung und das aufnehmende Substrat.
- Passen Sie die Kandidatenfolie und die Haftschicht an den Prozess und die Ausrüstung an.
- Überprüfen Sie jeden nachgelagerten Arbeitsschritt und die Endanwendungsbelastung.
- Stimmen Sie Versuchsbedingungen, Prüfmethoden und Akzeptanzkriterien ab.
- Die genehmigte Struktur, Prozessfenster, und Dokumentation festschreiben.
Definieren Sie die Anwendung
Beschreiben Sie den fertigen Gegenstand, bevor Sie eine Folie benennen. Geben Sie an, ob es sich um einen Druckbogen, eine Faltschachtel, ein Etikett, eine Grafik, einen Beutel, eine Deckelfolie oder ein anderes Laminat handelt; ob eine oder beide Seiten laminiert werden; und welche Oberfläche sichtbar oder siegelfähig ist. Fügen Sie gegebenenfalls die erwartete Handhabung, Lagerung, Gebrauchstemperatur, den Inhalt und das angestrebte Haltbarkeitsdatum hinzu.
Identifizieren Sie dann das aufnehmende Substrat genau. Geben Sie für den Druck das Druckverfahren, die Tinte oder den Toner, die Beschichtung, den Farbdeckungsgrad, das Papier oder den Karton sowie das Alter vor der Laminierung an. Geben Sie für flexible Bahnen die vollständige vorgeschlagene Schichtreihenfolge, die Druckposition, die behandelten Seiten, die Einzeldicken und die zu verbindende Grenzfläche an.
Passen Sie die Folie an den Prozess an
Bestätigen, dass der Laminator Folienbreite, Kern, Rollendurchmesser, Bahnspannungsbereich, Wickelrichtung und Aktivierungs- oder Beschichtungsweg verarbeiten kann. Bei Thermofolie die vom Lieferanten angegebene Betriebsanleitung als Ausgangspunkt verwenden. Bei druckempfindlicher Folie Freigabehandhabung und Nip-Kontrolle verifizieren. Bei Klebstoff.
Die Kompatibilität muss die Tinte, Beschichtung, Grundierung und den Klebstoff umfassen – nicht nur die Basisfolie. Fordern Sie aktuelle technische und Sicherheitsdaten von den relevanten Lieferanten an und führen Sie dann einen kontrollierten Versuch durch. Notieren Sie Materialchargen, Einstellungen, Umgebungsbedingungen und beobachtete Ergebnisse, damit der Vergleich reproduzierbar ist.
Überprüfen Sie die nachgelagerte Konvertierung
Eine optisch akzeptable laminierte Rolle kann dennoch beim Falzen, Schneiden, Beutelmachen, Heißsiegeln, Formen oder Gebrauch versagen. Beziehen Sie diese Schritte in den Versuch ein. Achten Sie auf Risse, Ablösungen, Rollneigung, Tunneling, Tinteninteraktion, Blocken, Passergenauigkeitsverlust, Siegelkontamination oder unannehmbare Steifigkeit.
Wenn das Paket auf Barriere, Siegelfähigkeit, Schälverhalten, Durchstoßfestigkeit, oder einer anderen funktionalen Eigenschaft beruht, das tatsächliche Laminat oder fertige Paket unter der vereinbarten Methode und den vereinbarten Bedingungen prüfen. Kein Harzdatenblatt oder ein Ergebnis aus einer anderen Struktur, Dicke, Richtung oder Prüfumgebung als Ersatz verwenden.
Häufige Laminierungsprobleme und ihre Bedeutung
Sichtbare Symptome grenzen die Untersuchung ein, beweisen aber selten eine einzige Ursache. Bewahren Sie Fehlermuster auf und vergleichen Sie sie mit den Aufzeichnungen über Material, Maschine, Umgebung und Aushärtung, bevor Sie Einstellungen ändern.
| Symptom | Mögliche Ursachengruppen | Kontrollierte Prüfungen |
|---|---|---|
| Versilberung, Trübung oder schlechte Klarheit | Unvollständige Benetzung, Oberflächentextur, Luft, Verunreinigung, inkompatible Beschichtung oder Klebstoff, unzureichende Aktivierung | Behandelte und bedruckte Oberflächen vergleichen, Nip- und Walzenzustand prüfen, Aktivierungs- oder Beschichtungsdaten überprüfen, repräsentative Kontrollmuster prüfen |
| Blasen oder blasenartige Bereiche | Eingeschlossene Luft, Feuchtigkeit oder flüchtige Bestandteile, Trocknungs- oder Aushärtungsproblem, Verunreinigung, Temperaturempfindlichkeit | Notieren Sie, wann der Fehler auftritt, überprüfen Sie die Substratkonditionierung, die Trocknungs- und Aushärtungshistorie und untersuchen Sie die Grenzfläche, ohne von einer einzigen Ursache auszugehen |
| Rollneigung oder schlechtes Flachliegen | Ungleiche Bahnspannung, thermische Schrumpfung, Feuchtigkeitsungleichgewicht, asymmetrischer Aufbau, Wickelbedingungen | MD/TD-Orientierung, Spannung, Temperatur, Substratfeuchte, Schichtdicke und Rollenzustand aufzeichnen |
| Falten oder Tunneling | Bahnführung, Spannungsungleichgewicht, Dimensionsänderung, schwache oder unvollständige Verbindung, Lagerungs- oder Aushärtungsbedingungen | Fehlerrichtung und -zeitpunkt kartieren, Ausrichtung und Spannung pro Bahn überprüfen, vor und nach der Aushärtung oder Lagerung vergleichen |
| Delamination oder Kantenablösung | Niedrige Oberflächenenergie, Verunreinigung, falsche Klebstoffwahl oder -mischung, niedrige oder ungleichmäßige Beschichtung, unzureichende Aktivierung oder Aushärtung, Tinten- oder Beschichtungsinkompatibilität | Die Versagensgrenzfläche identifizieren, Behandlungs- und Beschichtungsdaten überprüfen, Proben konsistent konditionieren und gleichartige Verbundtests vergleichen |
| Blocken oder Übertragung in der Rolle | Überschüssige Hitze oder Druck, Wickelspannung, unvollständige Aushärtung, Oberflächenwechselwirkung, Lagertemperatur | Wickel- und Lageraufzeichnungen überprüfen, beide Kontaktoberflächen inspizieren und Freigabe- oder Aushärtungsanforderungen bestätigen |
Ändern Sie nach Möglichkeit jeweils nur einen kontrollierten Faktor. Wenn mehrere Variablen gleichzeitig geändert werden, mag die nächste Probe besser aussehen, ohne dass der Grund ersichtlich ist, und das Problem kann beim Hochskalieren wieder auftreten.
So validieren Sie eine laminierte Struktur
Die Validierung sollte einen Test mit einer Entscheidung verbinden. Definieren Sie die Probe, Konditionierung, Methodenversion, Ausrüstung, Richtung, Einheiten und Akzeptanzkriterien vor dem Test. Verwenden Sie für Vergleiche denselben Aufbau und dieselbe Dicke und bewahren Sie sowohl die Versagensart als auch das numerische Ergebnis.
Verbund und Aussehen
Die Sichtprüfung sollte unter vereinbarter Beleuchtung, Betrachtungsabstand, Hintergrund und Fehlergrenzen erfolgen. Die Verbundbewertung sollte identifizieren, welche Grenzfläche sich getrennt hat und ob der Bruch kohäsiv, adhäsiv, in der Tinte oder Beschichtung oder durch Reißen oder Dehnen des Substrats erfolgte.
ASTM F904-22 ist eine mögliche Referenz zum Trennen von Lagen und Vergleichen der Verbundfestigkeit ähnlicher flexibler Laminate. Ihr Anwendungsbereich warnt vor einem direkten Vergleich über verschiedene Materialien oder Dicken hinweg, da die Biegekraft zum Ergebnis beiträgt. Die Projektspezifikation benötigt dennoch Probenbreite, Trennvorbereitung, Konditionierung, Prüfgeometrie und -geschwindigkeit, Berichtseinheiten und Akzeptanzkriterien.
Konvertierungs- und Packungsleistung
Das genehmigte Laminat durch den vorgesehenen nachgelagerten Prozess unter repräsentativen Bedingungen führen. Prüfen: dimensional stability, Passer, Schneiden, Falzen, Formen, Siegeln und Handhabung des fertigen Pakets. Wo Paketsiegel relevant sind, ist ASTM F88/F88M-23 eine mögliche Methode zur Messung der Kraft, die zum Trennen einer Siegelnaht erforderlich ist, und zur Aufzeichnung des Versagensmodus; sie ist für sich genommen kein Ganzpaket-Integritätstest oder universeller Grenzwert.
Verwenden Sie für Barriereanforderungen eine für die Zieleigenschaft und -struktur geeignete Methode. Beispielsweise befasst sich ASTM D3985-24 mit der Sauerstoffdurchlässigkeit durch Folien und verwandte Bahnmaterialien. Ein Bericht muss Temperatur, ggf. relative Luftfeuchtigkeit, Probendicke, Prüfseite, Gas, Einheiten, Konditionierung und die genaue Struktur enthalten. WVTR erfordert dieselbe Disziplin mit ihrer anwendbaren Methode und ihren Bedingungen.
Konformitäts- und Nachhaltigkeitsnachweise
Behauptungen zu Lebensmittelkontakt oder anderen regulierten Anwendungen erfordern Dokumentation für das genaue Produkt oder die Struktur, den Zielmarkt, den Inhalt oder Kontakttyp, die Temperatur und die Zeit. Eine Lieferantenaussage über ein Harz oder eine Schicht.
Umweltbezogene Behauptungen gehören ebenfalls zu.
Wichtig: Normen definieren Methoden oder Leitlinien; sie liefern weder die Akzeptanzkriterien Ihres Projekts noch belegen sie die Leistungsfähigkeit von BestY Pack Produkten. Die Freigabe erfordert das exakte Material, die Struktur, den Prozess, den Berichtsumfang sowie die Spezifikation zwischen Käufer und Lieferant.
Was in eine Anfrage für Laminierfolie (RFQ) aufgenommen werden sollte
Eine nützliche RFQ gibt dem Lieferanten ausreichend Informationen, um eine prüfbare Konstruktion vorzuschlagen und Nachweislücken zu identifizieren. Enthalten sein sollten:
- die fertige Anwendung, der Inhalt, der Zielmarkt, die Einsatzbedingungen und gegebenenfalls die erwartete Haltbarkeit;
- die vollständige vorgeschlagene Schichtfolge, die Druckposition, die Außen- und Innenseiten sowie die zu verbindende Grenzfläche;
- die Basisfolie oder das Substrat mit Qualität, Orientierung, Einzel- und Gesamtdicke, Toleranz, Breite, Kern, maximalem Rollendurchmesser, Wickelrichtung und behandelter Seite;
- das Druckverfahren, das Tinten- oder Tonersystem, die Beschichtung oder Grundierung, die Abdeckung und die Mindestalterungszeit vor der Laminierung;
- das Laminierverfahren, die Maschinenkonfiguration, Bahn- und Temperaturgrenzen, der Geschwindigkeitsbereich, die Walzenspalt- und Spannungsmöglichkeiten, die Trocknungs- oder Aushärtungsbeschränkungen sowie verfügbare Dosiersteuerungen;
- die erforderliche optische, handhabungstechnische, mechanische, barriere-, siegel-, chemische, thermische und verarbeitungstechnische Leistung, jeweils mit Methode, Bedingungen, Einheiten und gegebenenfalls Akzeptanzkriterien;
- nachgelagerte Prozesse wie Schneiden, Falzen, Stanzen, Folienprägen, Beutelherstellung, Formen, Befüllen, Verschließen, Sterilisieren, Pasteurisieren, Retortieren, Gefrieren oder Transportsimulation;
- erforderliche TDS, SDS, Erklärungen, Migrations- oder Konformitätsdokumente, Prüfberichte, Änderungskontrollbedingungen und der Umfang des Zielmarktes;
- die Muster- oder Versuchsmenge, das zu verwendende repräsentative Substrat, der Versuchsplan, die Freigabeverantwortlichkeiten und die Aufbewahrung des freigegebenen Referenzmusters.
Fordern Sie den Lieferanten auf, Annahmen und Ausschlüsse zu nennen. Eine technisch ehrliche Aussage “noch nicht verifiziert” ist nützlicher als eine pauschale Behauptung, die keiner Struktur, Methode oder keinem Bericht zugeordnet werden kann.
Häufig gestellte Fragen
Ist Laminierfolie immer mit Klebstoff vorbeschichtet?
Keine Thermischen und druckempfindlichen Druckweiterverarbeitungs-.
Kann eine Laminierfolie auf jedem Laminiergerät verwendet werden?
Nein. Die Geräte unterscheiden sich in nutzbarer Breite, Kern- und Rollengrenzen, Heizung, Walzenspalt, Druck, Bahnspannung, Trennfollenhandhabung, Beschichtung, Trocknung, Aushärtung und Geschwindigkeitsregelung. Selbst wenn die Rolle physisch passt, erfordern Folie, Klebstoff, Tinte und Substrat dennoch einen kontrollierten Maschinenversuch.
Verbessert die Laminierung automatisch die Barriereleistung?
Keine Barriere hängt von den exakten Materialien, Schichtdicken, Beschichtungen, Klebstoffen, Defekten, Umwandlungen und Prüfbedingungen ab. Hinzufügen eines.
Ist laminierte Folie recycelbar?
Es hängt von der vollständigen.
Abschließende Auswahl-Checkliste
Bevor Sie eine Laminierfolie freigeben, bestätigen Sie, dass:
- der Kontext der Druckveredelung oder der flexiblen Verpackung eindeutig ist;
- die Basisfolie, die Haftschicht, das aufnehmende Substrat, die Schichtfolge, die Dicken, die behandelten Seiten und die Druckposition definiert sind;
- das Rollenformat und der gesamte Laminierweg mit der vorgesehenen Ausrüstung übereinstimmen;
- nachgelagerte Verarbeitungs- und Endanwendungsbelastungen im Versuch enthalten sind;
- optische, Haft-, Siegel-, Barriere-, mechanische und Verpackungsanforderungen vereinbarte Methoden, Bedingungen, Einheiten und Akzeptanzkriterien verwenden;
- Konformitäts- und Umwelterklärungen für die genaue Struktur, Verwendung, den Markt und den Dokumentenumfang vorliegen;
- Materialchargen, Maschineneinstellungen, Konditionierung oder Aushärtung und Versagensmodi werden aufgezeichnet;
- das freigegebene Muster, die Spezifikation, die Berichte und die Verantwortlichkeiten für die Änderungskontrolle aufbewahrt werden.
Das Ausfüllen dieser Checkliste bedeutet, dass das Projekt für ein kontrolliertes Muster- und Freigabeprogramm bereit ist. Es ersetzt dieses Programm nicht. Die sicherste Entscheidung für Laminierfolie ist die, die jede angeforderte Funktion mit einer definierten Konstruktion, einem kompatiblen Prozess und reproduzierbaren Nachweisen verknüpft.
Verwandte Bestypack-Ressourcen
- Der vollständige Leitfaden zu PET-metallisierten Folien
- Metallisierte PET-Folie
- BOPET-Folienhersteller und -lieferant
- Herstellungsprozess von flexiblen Verpackungsfolien
- BOPP
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German