
Die Herstellung von Stretchfolie ist ein kontinuierlicher Umwandlungsprozess: Ein definiertes Harzsystem wird dosiert, geschmolzen, gefiltert, als Gieß- oder Blasfolie geformt, gekühlt, gewickelt, geschnitten, geprüft und als Fertigrollen freigegeben. Jede Stufe verändert das, was der Käufer letztendlich erfährt – Dickentoleranz, Haftung, Durchstoßverhalten, Dehnungsverhalten, Abwickelkraft, Rollengeometrie und load stability. Eine brauchbare Spezifikation beginnt daher mit der Anwendungsart des Wickelns und der Prüfmethode, nicht mit einem Harznamen oder einer einzelnen Hauptkenngröße.
Verstehen Sie die beiden Herstellungswege
Für polymerchemische Hintergründe konsultieren Sie NIH PubChem. Überblick über Polyethylen bevor Sie Angaben zu fertigen Folien vergleichen.
For polymer background, consult Bevor die Behauptungen über den fertigen Film verglichen werden, ist die NIH-PubChem-Übersicht zu Polyethylen zu berücksichtigen.
Polyolefinfolie wird üblicherweise durch Gießfolien- oder Blasfolienextrusion. Beide Verfahren schmelzen ein Thermoplast im Extruder und pressen es durch eine Düse, unterscheiden sich jedoch in der Bildung und Kühlung der Bahn. Der LyondellBasell-Leitfaden zur Polyolefin-Folienextrusion beschreibt beide Methoden und zeigt, warum Prozessbedingungen, Düsendesign, Kühlung und Abzug gemeinsam betrachtet werden müssen und nicht als austauschbare Einstellungen behandelt werden dürfen.
Gießfolienextrusion für Stretchfolie
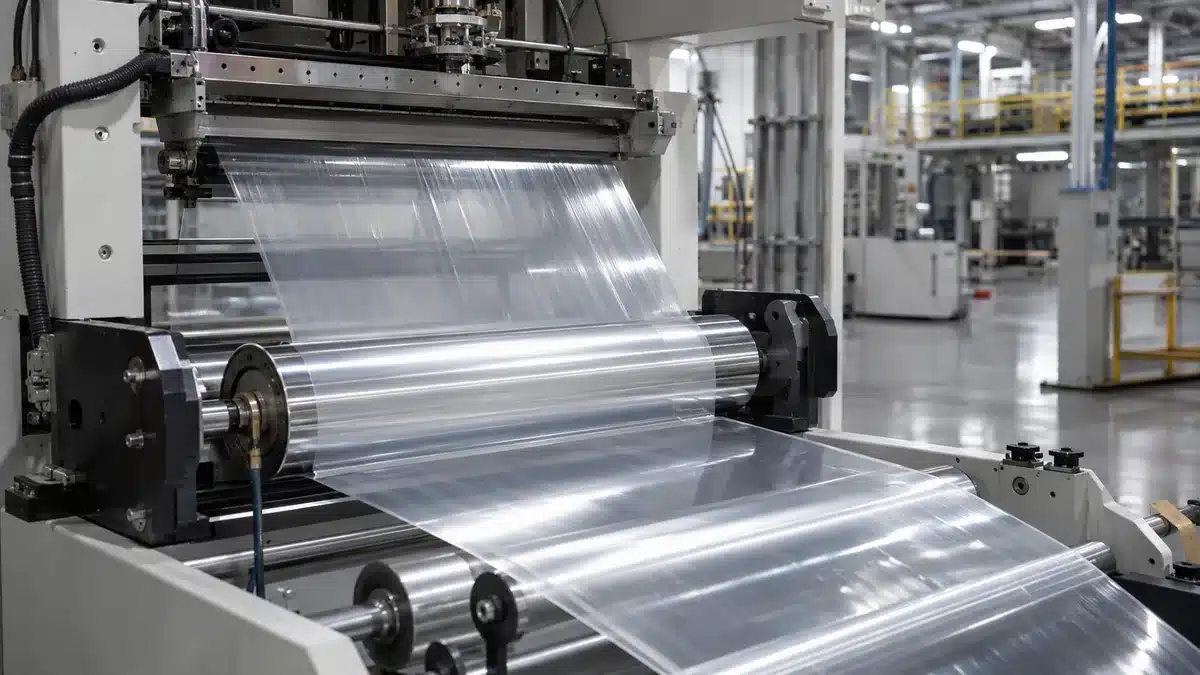
In einer Gießlinie, speisen ein oder mehrere Extruder eine Flachdüse. Die Schmelze tritt als breiter Vorhang aus, trifft auf eine temperaturgeregelte Kühlwalze, verfestigt sich schnell und durchläuft anschließend Bahnführungs- und Wickelstationen. Schnelles Abkühlen kann ein klares Erscheinungsbild und eine enge Dickenkontrolle unterstützen, aber das Ergebnis hängt dennoch vom genauen Harz, der Schichtanordnung, dem Düsenprofil, dem Luftspalt, dem Kühlkontakt, die Linengeschwindigkeit, und den Wickelbedingungen ab.
Blasfolienextrusion für Stretchfolie
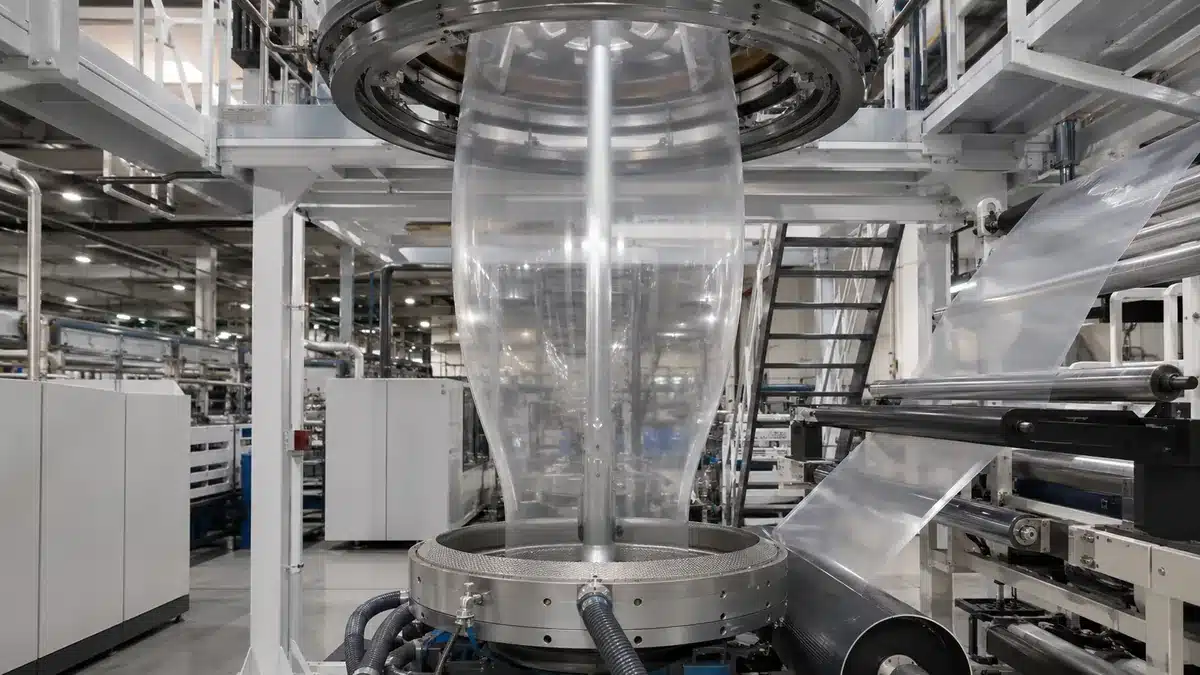
In einer Blaslinie, tritt die Schmelze als Schlauch aus einer Ringdüse aus. Innendruck bläst den Schlauch zu einer Blase auf, ein Luftring kühlt sie, und ein Kollabiergestell führt sie vor dem Abquetschen und Aufwickeln in eine flache Bahn über. Blasengeometrie und Kühlung erzeugen eine Orientierung sowohl in Maschinen- als auch in Querrichtung. Das macht nicht jede Blasfolie in jedem Test stärker; Dicke, Rezeptur, Probekörperrichtung, Methode und Konditionierung bestimmen weiterhin jeden gültigen Vergleich.
Wichtig: Gießen und Blasen sind Herstellungswege, keine vollständigen Leistungsklassen. Eine Beschaffungsentscheidung muss tatsächliche Folien spezifikationen und Prüfberichte unter übereinstimmenden Methoden und Bedingungen vergleichen.
Schritt 1: Definieren Sie die Spezifikation der Fertigrolle
Die Produktionskontrolle beginnt mit einer Spezifikation, die den Anwendungsfall beschreibt. “LLDPE-Stretchfolie ” ist nicht ausreichend, da dieselbe Polymerfamilie zu unterschiedlichen Strukturen, Dicken, Haftkonfigurationen und Rollenformaten verarbeitet werden kann. Das Fertigungsteam benötigt messbare Ziele und einen Freigabeplan, bevor es ein Rezept oder eine Linieneinstellung auswählt.
- Anwendung: Handwicklung, Maschinenwicklung, Power-Pre-Stretch, Bündelung oder eine andere definierte Verwendung.
- Last und Ausrüstung: Palettengeometrie, Kantengefahren, Gewichtsverteilung, Wickelmuster, Wagentyp und verfügbare Pre-Stretch-Einstellung.
- Folienkonstruktion: Gieß- oder Blasverfahren, einschichtige oder koextrudierte Ausführung, Haftseite, Farbe, Wie Herstellung und Schichtaufbau die Folieneigenschaften verändern, und produktspezifische Additivfunktionen.
- Abmessungen: Nenndicke, zulässige Toleranz und Messmethode, Breite, Rollenlänge oder Nettomasse, Kerndurchmesser und maximaler Rollendurchmesser.
- Leistungsmerkmale: Zugverhalten, Durchstoß- oder Schlagverhalten, Haftung, Reibungskoeffizient, Abwickelkraft, elastische Rückstellung und gegebenenfalls angewandte Lastrückhaltung.
- Rückverfolgbarkeit: Chargendefinition, Probenahmeplan, Konditionierung, des Recyclers oder Programms, Aufzeichnungen und Erwartungen an das Änderungsmanagement.
Ein Käufer sollte angeben, welche Werte nominal, welche garantierte Grenzwerte und welche nur zur Information sind. Die Prüfrichtung ist wichtig: Daten aus der Maschinenrichtung sollten nicht durch Daten aus der Querrichtung ersetzt werden. Ebenso ist ein Laborfolienergebnis nicht automatisch ein angewandtes Palettenergebnis.
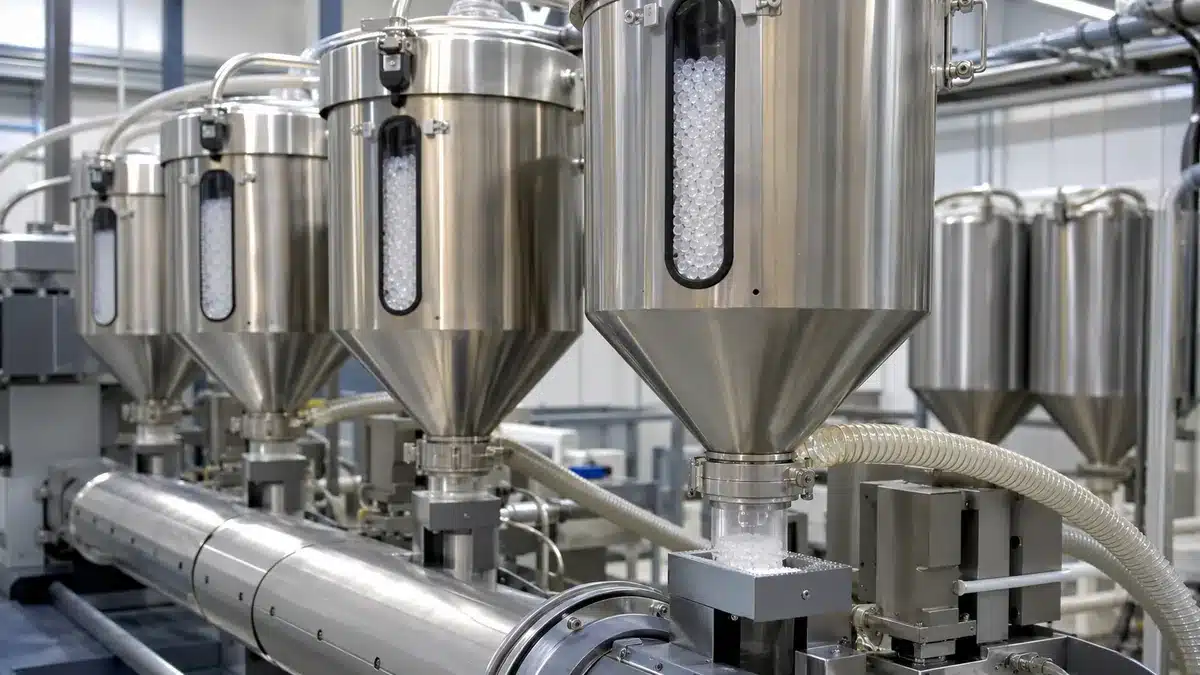
Schritt 2: Auswählen und Dosieren des Harzsystems
Lineares Polyethylen niedriger Dichte Polyethylen wird häufig in Stretchfolienformulierungen verwendet, während andere Polyethylen-Qualitäten oder kompatible Modifikatoren je nach Verarbeitung oder Zielsetzung ausgewählt werden können. Die LyondellBasell-Anwendungsseite für Stretchfolien weist darauf hin, dass Kunden LLDPE-, LDPE- und HDPE-Qualitäten in Mischungen oder koextrudierten Schichten für unterschiedliche Funktionen einsetzen. Diese allgemeine Anleitung definiert keine BestY-Pack-Formel und belegt nicht die Leistung eines fertigen Films.
Die genehmigte Rezeptur kann ein Basisharz, ein Haftsystem, Verarbeitungshilfsmittel, Antiblock- oder Gleitmittelkomponenten, Farbkonzentrat, UV-Stabilisator oder andere Additive umfassen. Jeder Bestandteil muss mit der gewählten Struktur und dem Zielverwendungszweck kompatibel sein. Angaben zu Lebensmittelkontakt, Rezyklatanteil oder Nachhaltigkeit erfordern produkt- und marktspezifische Dokumentation; ein Polymername oder ein Lieferantenprospekt allein ist nicht ausreichend.
- Überprüfen Sie die Identität von Harz und Additiv anhand der genehmigten Rezeptur und aktueller Lieferantendokumente.
- Schützen Sie Pellets und Konzentrate vor Kontamination, Vermischung und nicht zugelassenem Mahlgut oder Spülmaterial.
- Dosieren Sie jede Komponente mit kalibrierter Ausrüstung, die für die erforderliche Dosiergenauigkeit geeignet ist.
- Notieren Sie Chargennummern, tatsächliche Dosier einstellungen, Linienzuordnung und etwaige genehmigte Abweichungen.
Trocknung oder besondere Handhabung sollte genau den Anweisungen des Materiallieferanten folgen; es sollte nicht allein deshalb angenommen werden, weil das Material als Polyethylen bezeichnet wird. Bei einer koextrudierten Folie hat jeder Extruder seinen eigenen Zuführstrom, sodass ein Dosierfehler das Schichtverhältnis verändern kann, selbst wenn das Gesamt die Folien akzeptabel erscheint.
Schritt 3: Schmelzen, Mischen und Filtern des Polymers
Im Extruder fördert eine rotierende Schnecke Pellets durch beheizte Zylinderzonen. Wärme vom Zylinder und Scherung von der Schnecke erzeugen eine druckbeaufschlagte, homogene Schmelze. Das korrekte Temperaturprofil ist sorten-, schnecken-, leistungs- und anlagenspezifisch; die Veröffentlichung einer universellen Schmelztemperatur wäre irreführend.
- Stellen Sie eine stabile Zufuhr her, bevor Sie die Leistung erhöhen, damit die Schnecke nicht zwischen unterversorgten und überfluteten Bedingungen wechselt.
- Zylinder-, Adapter-, Verteiler- und Düsentemperaturen innerhalb des genehmigten Prozessfenster.
- Überwachen Sie Schmelzedruck, Motorlast und Schmelzetemperatur auf Trends, anstatt sich nur auf Heizungssollwerte zu verlassen.
- Führen Sie die Schmelze durch das genehmigte Siebpaket oder Filtersystem und wechseln Sie es nach einem dokumentierten Kriterium.
- Gleichen Sie bei der Koextrusion die Extruderleistungen aus und führen Sie die Ströme in der genehmigten Schichtreihenfolge und dem genehmigten Verhältnis zusammen.
Ungeschmolzene Partikel, degradiertes Polymer, Kontamination, instabiler Druck oder schlechte Schichtverteilung können später als Gels, Düsenlinien, Schwachstellen, optische Fehler oder inkonsistente Haftung auftreten. Ein Filter kann einige Verunreinigungen entfernen, aber er kann eine inkompatible Formulierung oder übermäßige Verweilzeit nicht korrigieren.
Schritt 4: Formen und Kühlen der Folie
Die Düse wandelt die druckbeaufschlagte Schmelze in eine kontinuierliche Folie um, und die Kühlung fixiert einen Großteil der resultierenden Morphologie und Bahnstabilität. Dies ist der Punkt, an dem sich die Gieß- und Blasverfahren am deutlichsten unterscheiden.
In einer Gießlinie
Die Flachdüse verteilt die Schmelze über die Breite. Automatische oder manuelle Düseneinstellung, Schmelzegleichmäßigkeit, Deckelung, Luftspalt, Vakuum- oder Luftmesserunterstützung, Kühlwalzentemperatur und Walzenkontakt können die Dicke und das Oberflächenerscheinungsbild beeinflussen. Die Ränder werden normalerweise beschnitten, da Einzug und Kanteninstabilität sie für die verkaufsfähige Bahn ungeeignet machen können. Der Randbeschnitt darf nur unter einer genehmigten, rückverfolgbaren Rezepturregel recycelt werden.
In einer Blaslinie
Die Ringdüse formt einen Schmelzschlauch, der aufgeblasen und nach oben gezogen wird. Aufblasverhältnis, Abzugsgeschwindigkeit, Taulinienposition, Kühlluftgleichgewicht, Blasenstabilität, Kollapsgeometrie und Abzugsausrichtung interagieren mit der Dicke und der MD/TD-Orientierung. Bediener sollten das genehmigte Prozessfenster kontrollieren und gemessene Folien ergebnisse verwenden; eine stabil aussehende Blase allein beweist keine konforme Folie.
Keines der beiden Verfahren erfordert eine separate Verstreckstufe für jede herkömmliche Stretchfolie. Das Dehnungsverhalten kann aus dem Harzsystem und der während der Formgebung und des Abzugs entwickelten Orientierung resultieren. Eine Vorreckung oder ein zusätzlicher Orientierungsschritt in der Fertigung ist produktspezifisch und sollte separat dokumentiert und nicht vorausgesetzt werden.
Schritt 5: Stabilisieren von Dicke, Haftung und Bahnspannung
Nach der Verfestigung muss die Linie die Bahn flach und zentriert halten, während sie das Dickenprofil, die Oberflächenwechselwirkung und die Spannung kontrolliert. Diese Kontrollen sind miteinander verbunden: Eine Dickenbande kann eine harte Spur in der Rolle erzeugen, übermäßige Spannung kann dünne Bereiche verstrecken, und ein ungeeignetes Haftungs-Gleitmittel-Gleichgewicht kann Blockieren oder instabilen Transport verursachen.
- Verfolgen Sie die Dicke über die Bahn und entlang der Rolle mit der genehmigten Kontakt- oder berührungslosen Methode.
- Bestätigen Sie, welche Seite haften soll, und schützen Sie diese Oberfläche vor Kontamination oder unbeabsichtigter Behandlung.
- Koordinieren Sie Abzugsdruck, Abzugsverhältnis, Führungsausrichtung und Spannungszonen, so dass die Bahn faltenfrei läuft.
- Berücksichtigen Sie Additivmigration oder Konditionierungszeit, wenn die genehmigte Formulierung die Haftung oder den Reibungskoeffizienten zeitabhängig macht.
- Trennen Sie Sichtprüfungen von Leistungsprüfungen; eine klare Rolle kann dennoch bei Dicken-, Rückstell-, Durchstoß- oder Lasttests versagen.
Dicken ergebnisse benötigen das Instrument, die Probenahmestellen, die Einheit und die statistische Behandlung. Reibungskoeffizient-Ergebnisse benötigen die Folienseite, die Gegenfläche, die Konditionierung, die Geschwindigkeit und die Prüfbedingungen. Haftungsergebnisse erfordern ebenfalls eine definierte Methode und einen gedehnten oder ungedehnten Zustand. Ohne diese Details sind Zahlen von verschiedenen Lieferanten nicht sicher vergleichbar.
Schritt 6: Wickeln der Mutterrolle
Das Wickeln überführt eine kontinuierliche Bahn in eine stabile Mutterrolle, die gelagert und weiterverarbeitet werden kann. Der Wickler koordiniert Bahnspannung, Anpress- oder Andruckdruck, Drehmoment, Geschwindigkeit, Rollendurchmesser, Kernzustand und Formatwechsel. Das bevorzugte Taper- und Druckprofil hängt von Folien-Gauge-, Haftung, Modul, Rollenbreite und dem nachgelagerten Abwickeln ab.
- Überprüfen Sie den Kern und richten Sie ihn vor der Übergabe auf die Bahn aus.
- Einen sicheren Start ohne Falten, eingeschlossene Fremdkörper oder übermäßigen lokalen Druck gewährleisten.
- Spannung und Walzendruck entsprechend dem zugelassenen Wickelrezept anpassen, wenn der Durchmesser zunimmt.
- Kantenausrichtung, Faltenbildung, eingeschlossene Luft, harte Bänder, Teleskopieren und Rollentemperatur überwachen.
- Die Rolle schließen, die Charge identifizieren und vor Umformung oder Beschädigung vor der Weiterverarbeitung schützen.
Eine Mutterrolle kann die Folieneigenschaftstests bestehen und dennoch schlecht weiterverarbeitet werden, wenn sie zu hart, zu weich oder ungleichmäßig gewickelt ist. Die Wickelqualität ist daher Teil der Produktleistung, nicht nur eine Frage der Lagerbequemlichkeit.
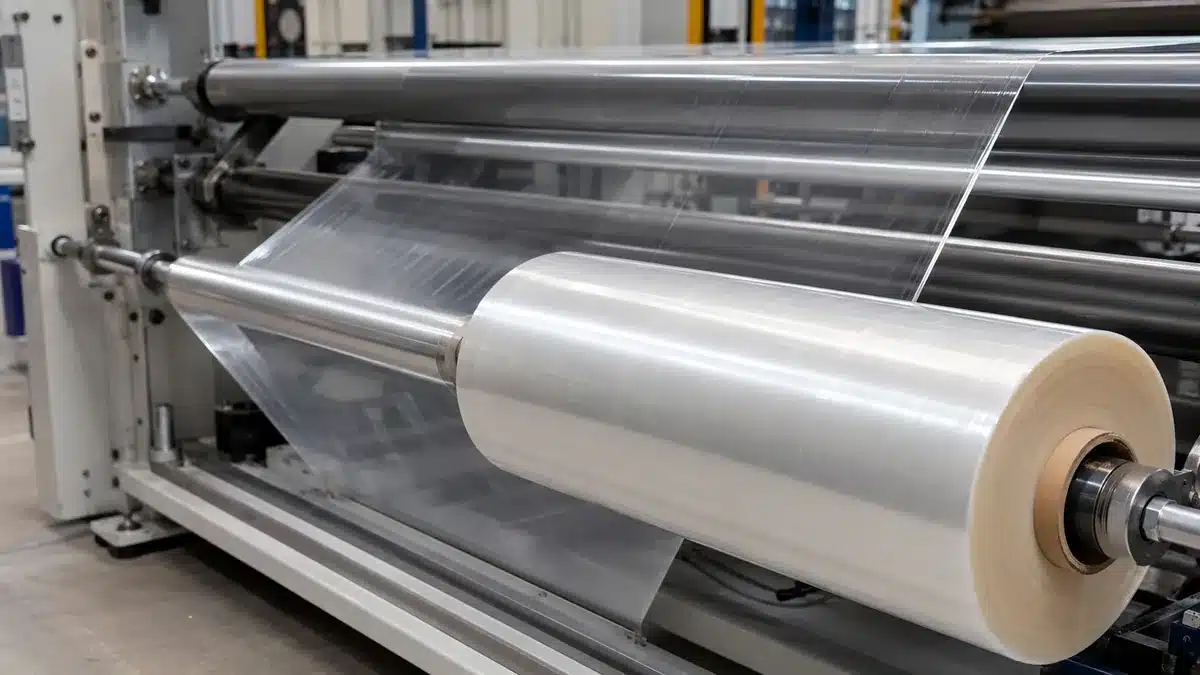
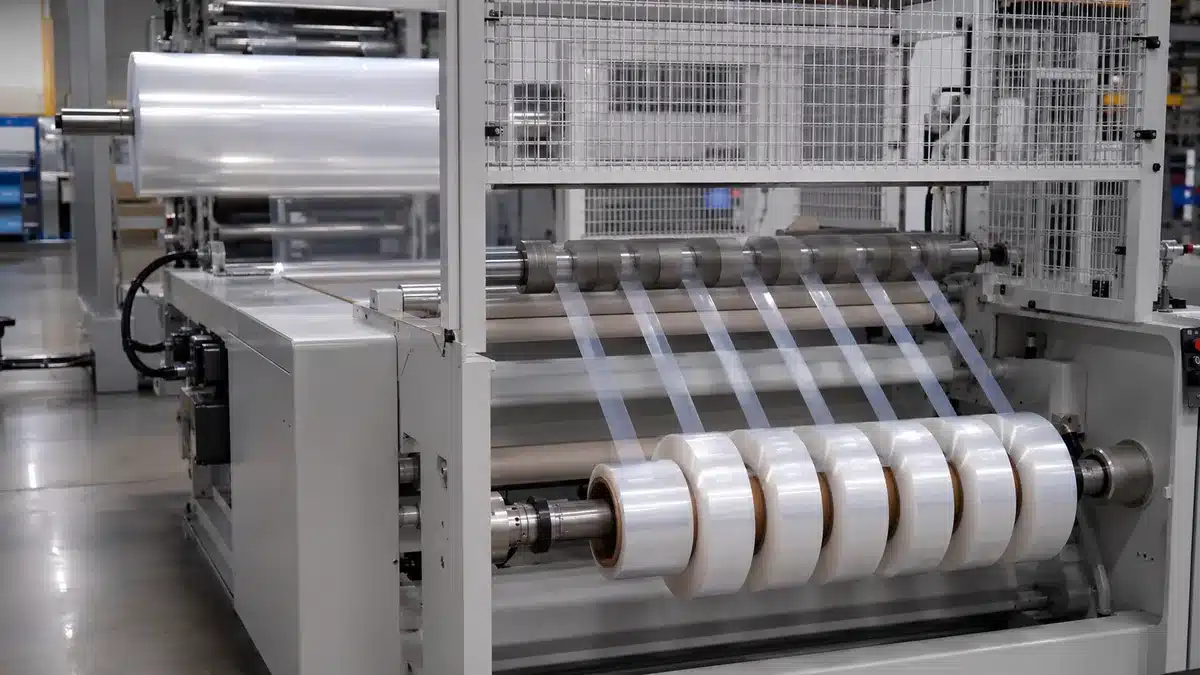
Schritt 7: Fertigrollen schneiden und umwickeln
Schneiden und Umwickeln wandeln die.
- Die Identität und den Freigabestatus der Mutterrolle vor dem Einlegen überprüfen.
- Die Schneidmethode, den Messerzustand, die Bahnführung und die fertigen Breiten einstellen.
- Abwickelbremse, Zwischenspannung, Aufwickeldrehmoment und Anpressdruck steuern.
- Kantenqualität, Breite, Rollenaufbau, Kernausrichtung, Teleskopieren und Blockbildung während des Laufs prüfen.
- Die Rollenlänge oder Nettomasse mit der festgelegten Methode bestätigen, dann die Rolle für Rückverfolgbarkeit und Transport etikettieren und verpacken.
Eine saubere Schnittkante ist wichtig, da Kantenschäden bei der maschinellen Hochgeschwindigkeitsumwicklung Risse verursachen können. Die Rollengeometrie beeinflusst auch die Wagenbeladung und das Abwickelverhalten. Die Abnahme sollte daher dimensions- und funktionsbezogene Prüfungen umfassen, nicht nur das Erscheinungsbild der äußeren Umwicklung.
Schritt 8: Die Produktionscharge testen und freigeben
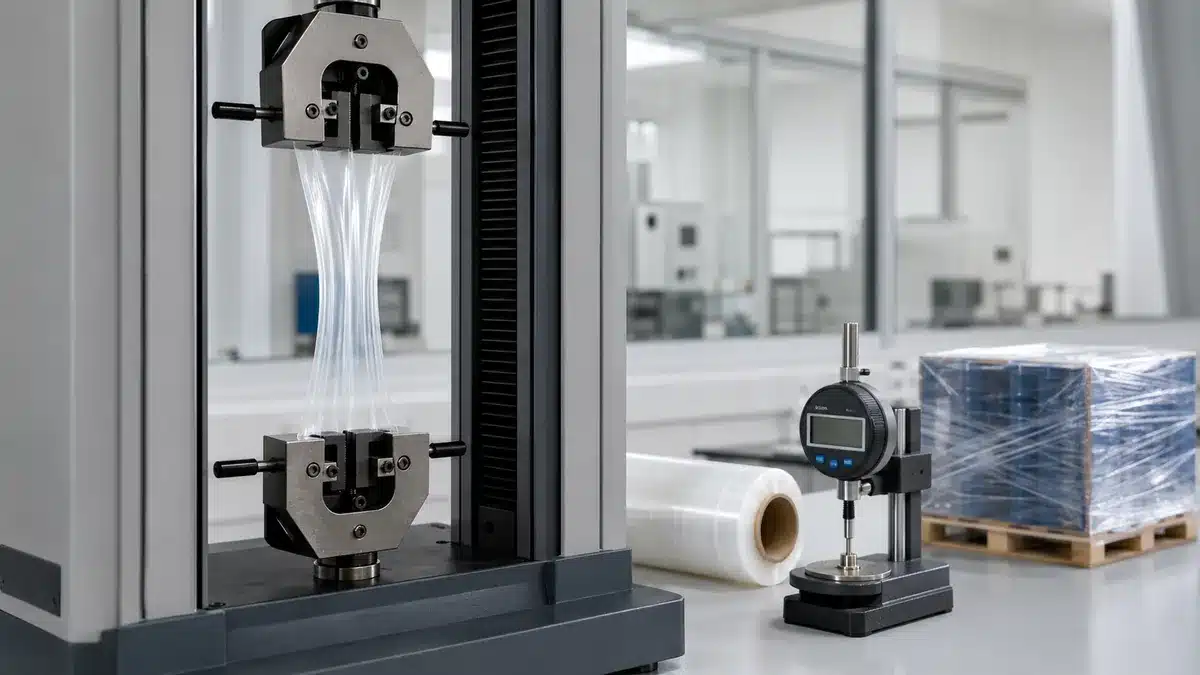
Die Freigabeprüfung sollte die Folienspezifikation mit der Wickelanwendung verbinden. Der aktuelle ASTM-Katalog umfasst Methoden für Dünnfolien-Zugeigenschaften, Schlagzähigkeit, Reibung, Klebrigkeit, Rückstellung und angewandte Stretchfolienleistung. Die Methodenausgabe, die Probenkonditionierung, die Dicke, die Folienrichtung, die Geschwindigkeit, das Gerät, die Einheit und der Probenahmeplan müssen mit jedem berichteten Ergebnis mitgeliefert werden.
Überprüfung auf Folienebene
- Dicke: Das vereinbarte Probenahmeschema und Instrument verwenden; Nennwert, Einzelmesswerte und Abweichung wie spezifiziert melden.
- Zugeigenschaften: ASTM D882-26 behandelt die Zugeigenschaften von dünnen Kunststofffolien; MD und TD getrennt melden, wo erforderlich.
- Schlag- oder Durchstoßfestigkeit: ASTM D1709-24 behandelt den Schlag mit freifallendem Fallgewicht, während für den Stretchfoliendurchstoß eine andere vereinbarte Methode verwendet werden kann; unterschiedliche Methoden oder Dicken nicht normieren.
- Reibung und Klebrigkeit: ASTM D1894-24 behandelt den statischen und kinetischen Reibungskoeffizienten (COF), und ASTM D5458-95(2025) behandelt die Abzugsklebrigkeit von Stretchfolie unter gedehnten und ungedehnten Bedingungen.
- Rückstellung und Retention: ASTM D5459-95(2025) behandelt die elastische Rückstellung in Maschinenrichtung, bleibende Verformung und Spannungsretention.
Überprüfung der angewandten Last
Folienwerte allein können die Palettenstabilität nicht beweisen. Angewandte Versuche sollten die Last, die Wickelmaschine, die Vordehnungseinstellung, das Foliengewicht, das Wickelmuster, die Messung der Haltekraft, die Handhabungssequenz und die Akzeptanzgrenze definieren. ASTM listet D8314-20(2025) für die Leistungsprüfung von angewandten Stretchfolien und andere Methoden für die Vibrations- und Stoßprüfung von unitisierten Lasten auf. Verwenden Sie die für das Projekt vereinbarte Ausgabe und Verfahrensweise.
Die Labor- und Produktionsaufzeichnungen sollten die beprobte Charge identifizieren und bestätigen, dass die Prüfmethode für die Behauptung geeignet ist. Ein Managementsystemzertifikat ersetzt keine Folienprüfung, und ein bestandener Folientest ersetzt keine validierte Last, wenn das Distributionsrisiko die Entscheidung ist.
Häufige Fehler und deren Untersuchungspfad
Ein sichtbares Symptom hat selten nur eine Ursache. Die Untersuchung sollte mit der betroffenen Rolle und Charge beginnen und dann rückwärts durch Konvertierung, Wicklung, Bahnführung, Kühlung, Düse, Filtration, Extrusion und Materialaufzeichnungen fortschreiten. Die Tabelle listet zu untersuchende Kontrollrichtungen auf, keine automatischen Diagnosen.
| Symptom | Zu untersuchende Prozessbereiche | Überprüfung |
|---|---|---|
| Dickenbänder oder ungleichmäßige Rollenhärte | Düsenprofil, Schmelzehomogenität, Kühlung, Dickenregelung, Spannung und Walzendruck | Querprofil-Dickenkarte, Rollenhärteprofil, Prozesstrends |
| Gels, Punkte oder Düsenlinien | Materialidentität, Verunreinigung, Verweilzeit, Filtration, Düsenzustand | Fehlerprobe, Siebwechselaufzeichnung, Spül- und Materialchargenhistorie |
| Falten oder Teleskopieren | Bahnausrichtung, Spannungszonen, Walzenspalt, Kernzustand, Rollenlagerung | Rollengeometrie, Spannungsrezept, Kantenausrichtung und Lageraufzeichnung |
| Geringe oder ungleichmäßige Klebrigkeit | Klebseitenorientierung, Dosierung, Oberflächenkontamination, Konditionierungszeit | Definierte Klebrigkeitsmethode, Folienseite, Chargenalter und Konditionierung |
| Blockbildung oder schwieriges Abwickeln | Additivbilanz, Wickeldruck, Lagertemperatur, Folienoberfläche | Abwickelkraft-Trend, Rollenhärte, Lagerhistorie und COF- oder Klebrigkeitstest |
| Vorzeitige Risse im Gebrauch | Kantenqualität, dünne Stellen, Gels, Durchstoßbelastung, Wicklereinstellungen | Kanteninspektion, Dickenkarte, Zug- oder Durchstoßdaten und angewandter Versuch |
Korrekturmaßnahmen sollten an neuem Material verifiziert werden, nicht nur aus einer geänderten Maschineneinstellung abgeleitet werden. Wenn mehr als eine Variable geändert wird, sollten die Aufzeichnungen genügend Informationen enthalten, um zu bestimmen, welche Änderung das Ergebnis tatsächlich beeinflusst hat.
Was Käufer vor der Freigabe überprüfen sollten
Ein Fertigungsüberblick ist am nützlichsten, wenn er die Lieferantenqualifizierung verbessert. Fordern Sie Nachweise an, die die angebotene Rolle mit der vorgeschlagenen Ausrüstung und Last verbinden, und vermeiden Sie Anfragen nach unbegründeten universellen Behauptungen.
- Welcher Guss- oder Blasweg, welche Schichtstruktur, welche Harztypen und welche Additivfunktionen gelten für das angebotene Produkt?
- Welche Abmessungen werden kontrolliert, mit welcher Methode und mit welcher Toleranz und welchem Probenahmeplan?
- Welche Seite klebt, wie werden COF und Klebrigkeit gemessen, und wie beeinflusst die Konditionierungszeit die Freigabeprüfung?
- Welche Zug-, Durchstoß- oder Schlag-, Rückstell-, Abwickel- und Rollenaufbauprüfungen sind im Zertifikat oder Chargenprotokoll enthalten?
- Welche Wickelmaschine, Vordehnung, Last, welches Wickelmuster und welche Distributionssequenz werden für die Anwendungsvalidierung verwendet?
- Welche Änderungen an Harz, Additiv, Schichtverhältnis, Linie, Düse, Kern oder Prüfmethode erfordern eine Benachrichtigung oder erneute Qualifizierung?
- Wenn Lebensmittelkontakt, recycelter Anteil, oder eine andere regulierte Angabe relevant ist: Welches genaue Produkt, welche Struktur, welcher Markt, welche Verwendung, Zeit und Temperatur sind durch die Dokumente abgedeckt?
Der sicherste Freigabeweg ist eine kontrollierte Probe oder ein Versuch unter Verwendung der vorgesehenen Verpackung und einer repräsentativen Last, gefolgt von einer schriftlichen Spezifikation, die die Prüfbedingungen und Änderungskontrollregeln festhält. Dieser Ansatz wandelt Prozesswissen in Nachweise für die tatsächliche Kaufentscheidung um.
Fazit: Die Fertigungskontrolle muss dem Anwendungsfall entsprechen
Stretchfolie wird durch eine verkettete Abfolge von Spezifikationsmaterialkontrolle, Extrusion, Folienbildung, Kühlung, Bahnführung, Wicklung, Konfektionierung und Verifizierung hergestellt. Gieß- und.
Verwandte Bestypack-Ressourcen
- Maschinen-Stretchfolie, geblasen und gegossen
- Guss-Stretchfolie
- PE-Stretchfolie – Polyethylen-Verpackungsfolie
- Stretchfolie
- Arten von PE-Folie: Eigenschaften und Anwendungen
- Herstellungsprozess von flexiblen Verpackungsfolien
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German