
A fabricação de filme stretch é um processo contínuo de conversão: um sistema de resina definido é dosado, fundido, filtrado, formado como filme fundido ou soprado, resfriado, bobinado, cortado, testado e liberado como rolos acabados. Cada etapa altera o que o comprador experimenta em última análise—consistência de calibre, aderência, comportamento à perfuração, resposta ao estiramento, força de desenrolamento, geometria do rolo e estabilidade de carga. Uma especificação útil, portanto, começa pela aplicação de embalagem e pelo método de ensaio, não por um nome de resina ou por uma única propriedade de destaque.
Entenda as Duas Rotas de Fabricação
Para informações sobre polímeros, consulte o NIH PubChem visão geral do polietileno antes de comparar alegações sobre filmes acabados.
Para conhecimento sobre polímeros, consulte Antes de comparar as alegações sobre o filme acabado, consulte a visão geral do polietileno no NIH PubChem.
O filme poliolefínico é comumente produzido por Extrusão de filme fundido ou extrusão de filme soprado. Ambas as rotas fundem um termoplástico em uma extrusora e o forçam através de uma matriz, mas formam e resfriam o filme de maneiras diferentes. O guia de extrusão de filmes de poliolefinas da LyondellBasell descreve ambos os métodos e mostra por que as condições de processo, o projeto da matriz, o resfriamento e o estiramento devem ser considerados em conjunto, em vez de tratados como configurações intercambiáveis.
Extrusão de filme stretch fundido
A matriz anelar forma um tubo fundido, que é inflado e puxado para cima. A taxa de sopro, a velocidade de saída, a posição da linha de congelamento, o equilíbrio do ar de resfriamento, a estabilidade da bolha, a geometria de colapso e o alinhamento da pinça interagem com a espessura e a orientação MD/TD. Os operadores devem controlar a janela de processo aprovada e usar resultados medidos do filme; uma bolha de aparência estável por si só não prova um filme conforme., uma ou mais extrusoras alimentam uma matriz plana. O fundido sai como uma cortina larga, entra em contato com um rolo de resfriamento com temperatura controlada, solidifica rapidamente e segue pelas estações de manuseio do filme e bobinamento. O rápido resfriamento pode favorecer aparência clara e controle rigoroso de calibre, mas o resultado ainda depende da resina exata, da disposição das camadas, do perfil da matriz, do entreferro, do contato de resfriamento, a velocidade da linha, e das condições de bobinamento.
Extrusão de filme stretch soprado
Etapa 5: Estabilize a Espessura, Aderência e Tensão da Teia, o fundido sai de uma matriz anelar como um tubo. O ar interno infla o tubo formando uma bolha, um anel de ar a resfria, e uma estrutura de colapso converte a bolha em um filme plano antes do nip e do bobinamento. A geometria da bolha e o resfriamento criam orientação tanto na direção da máquina quanto na direção transversal. Isso não torna cada filme soprado mais resistente em todos os ensaios; espessura, formulação, direção do corpo de prova, método e condicionamento ainda controlam qualquer comparação válida.
Importante: Fundido e soprado são rotas de fabricação, não graus completos de desempenho. Uma decisão de fornecimento deve comparar especificações reais de filme e relatórios de ensaio sob métodos e condições equivalentes.
Etapa 1: Defina a Especificação do Rolo Acabado
O controle de produção começa com uma especificação que descreve o caso de uso. “Filme stretch de LLDPE ” não é suficiente porque a mesma família de polímeros pode ser processada em diferentes estruturas, espessuras, configurações de aderência e formatos de rolo. A equipe de fabricação precisa de metas mensuráveis e um plano de liberação antes de selecionar uma receita ou configuração de linha.
- Aplicação: Embalagem manual, embalagem em máquina, pré-estiramento motorizado, agrupamento ou outro uso definido.
- Carga e equipamento: geometria do palete, perigos nas bordas, distribuição de peso, padrão de embalagem, tipo de carro e configuração de pré-estiramento disponível. Construção do filme: rota fundida ou soprada, design de monocamada ou coextrudado, lado de aderência, cor, tratamento de superfície e quaisquer funções de aditivos específicos do produto.
- Dimensões: espessura nominal, tolerância permitida e método de medição, largura, comprimento do rolo ou massa líquida, diâmetro interno do núcleo e diâmetro máximo do rolo. rota fundida ou soprada, projeto monocamada ou coextrudado, lado de aderência, cor, surface treatment, e quaisquer funções aditivas específicas do produto.
- Rastreabilidade: definição de lote, plano de amostragem, condicionamento, critérios de aceitação, registros e expectativas de controle de alterações. Um comprador deve declarar quais valores são nominais, quais são limites garantidos e quais são apenas para informação. A direção do teste é importante: dados da direção da máquina não devem ser substituídos por dados da direção transversal. Da mesma forma, um resultado de filme em laboratório não é automaticamente um resultado de palete aplicado.
- Desempenho: resposta à tração, comportamento à perfuração ou impacto, aderência, coeficiente de atrito, força de desenrolamento, recuperação elástica e contenção de carga aplicada, quando relevante.
- O polietileno linear de baixa densidade é amplamente utilizado em formulações de filme stretch, enquanto outros graus de polietileno ou modificadores compatíveis podem ser selecionados para processamento ou funções específicas. definição de lote, plano de amostragem, condicionamento, critérios de aceitação, registros e expectativas de controle de mudanças.
observa que os clientes usam graus de LLDPE, LDPE e HDPE em misturas ou camadas coextrudadas para diferentes funções. Essa orientação geral não define uma fórmula da BestY Pack nem comprova o desempenho de um filme acabado.
A lista de materiais aprovada pode incluir uma resina base, um sistema de aderência, auxiliar de processamento, componente antibloqueio ou antideslizante, concentrado de cor, estabilizador UV ou outros aditivos. Cada ingrediente deve ser compatível com a estrutura escolhida e o uso pretendido. Alegações de contato com alimentos, conteúdo reciclado ou sustentabilidade exigem documentação específica do produto e do mercado; um nome de polímero ou folheto de fornecedor por si só não é suficiente.
O polietileno linear de baixa densidade polietileno é amplamente utilizado em formulações de filme stretch, enquanto outros graus de polietileno ou modificadores compatíveis podem ser selecionados para processamento ou funções específicas. A página de aplicação de filme stretch da LyondellBasell observa que os clientes utilizam graus de LLDPE, LDPE e HDPE em misturas ou camadas coextrudadas para diferentes funções. Essa orientação geral não define uma fórmula específica da BestY Pack nem comprova o desempenho de um filme acabado.
Registre números de lote, configurações reais de alimentação, designação de linha e qualquer desvio aprovado.
- A secagem ou o manuseio especial devem seguir as instruções exatas do fornecedor do material; não deve ser assumido apenas porque o material é chamado de polietileno. Em um filme coextrudado, cada extrusora tem seu próprio fluxo de alimentação, portanto, um erro de dosagem pode alterar a proporção das camadas, mesmo quando a espessura total do filme parece aceitável.
- Ilustração conceitual de dosagem fechada de material para extrusão de filme stretch; não é uma instalação ou formulação da BestY Pack.
- Etapa 3: Funda, Misture e Filtre o Polímero.
- Dentro da extrusora, um parafuso rotativo transporta pellets através de zonas aquecidas do cilindro. O calor do cilindro e o cisalhamento do parafuso produzem um fundido pressurizado e homogêneo. O perfil de temperatura correto é específico para o grau, parafuso, produção e equipamento; publicar uma temperatura de fusão universal seria enganoso.
A secagem ou o manuseio especial deve seguir exatamente as instruções do fornecedor do material; não deve ser presumido apenas porque o material é chamado de polietileno. Em um filme coextrudado, cada extrusora tem seu próprio fluxo de alimentação, portanto, um erro de dosagem pode alterar a proporção das camadas mesmo quando o espessura do filme, total aparenta estar aceitável.
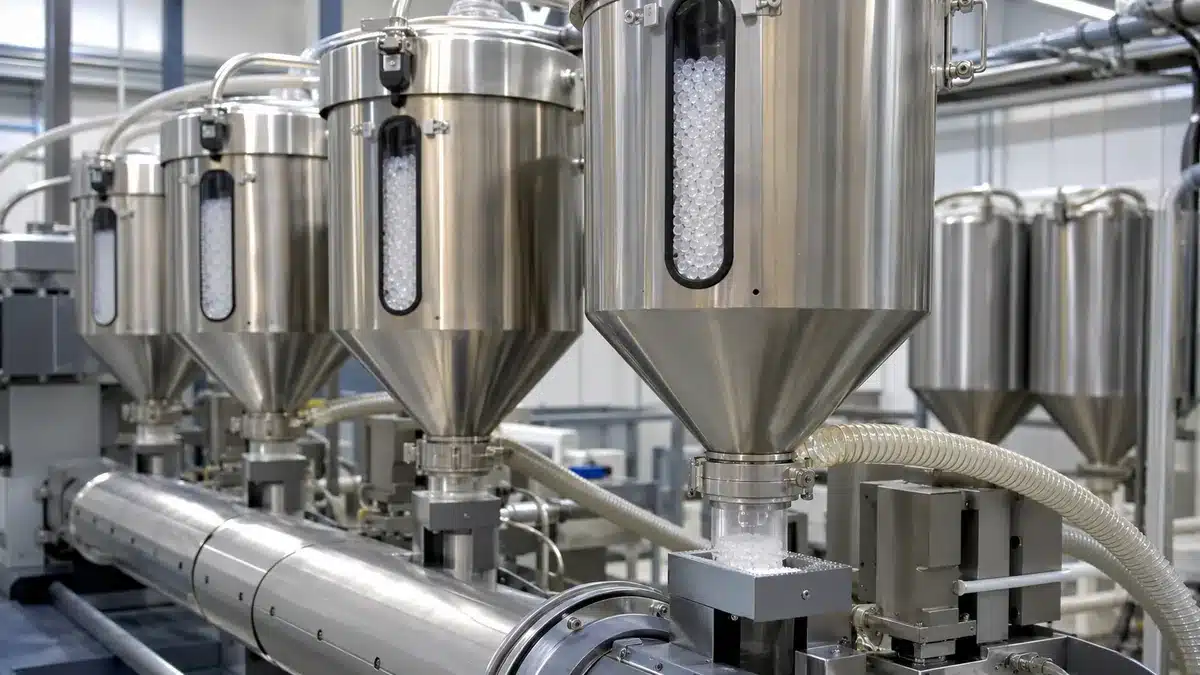
Monitore a pressão do fundido, a carga do motor e a temperatura do fundido para tendências, em vez de confiar apenas nos pontos de ajuste do aquecedor.
Passe o fundido através do pacote de tela ou sistema de filtração aprovado e troque-o usando um critério documentado.
- Para coextrusão, equilibre as saídas das extrusoras e combine os fluxos na ordem e proporção de camadas aprovadas.
- Controlar as temperaturas do cilindro, adaptador, bloco de alimentação e matriz dentro da janela de processo.
- Etapa 4: Forme e Resfrie o Filme.
- A matriz converte o fundido pressurizado em um filme contínuo, e o resfriamento fixa grande parte da morfologia resultante e da estabilidade da teia. Este é o ponto onde as rotas fundida e soprada divergem mais visivelmente.
- Em uma linha de fundição.
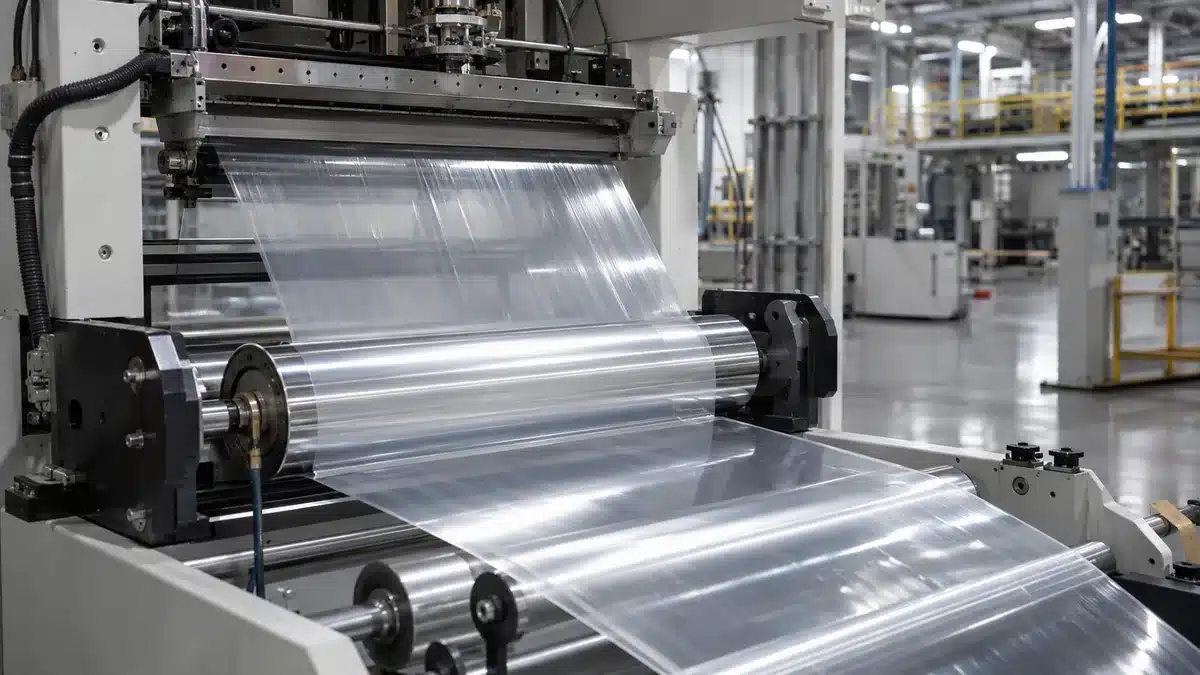
A matriz plana distribui o fundido ao longo da largura. O ajuste automático ou manual da matriz, a uniformidade do fundido, o revestimento das bordas, o espaço de ar, a assistência a vácuo ou faca de ar, a temperatura do rolo de resfriamento e o contato do rolo podem influenciar a espessura e a aparência da superfície. As bordas são normalmente aparadas porque o estreitamento e a instabilidade das bordas podem torná-las inadequadas para a teia comercializável. O refilo das bordas pode ser reciclado apenas sob uma regra de formulação aprovada e rastreável.
Ilustração conceitual da formação de filme fundido e resfriamento em rolo de resfriamento; não é equipamento ou evidência de produção da BestY Pack.
Em uma linha de sopro.
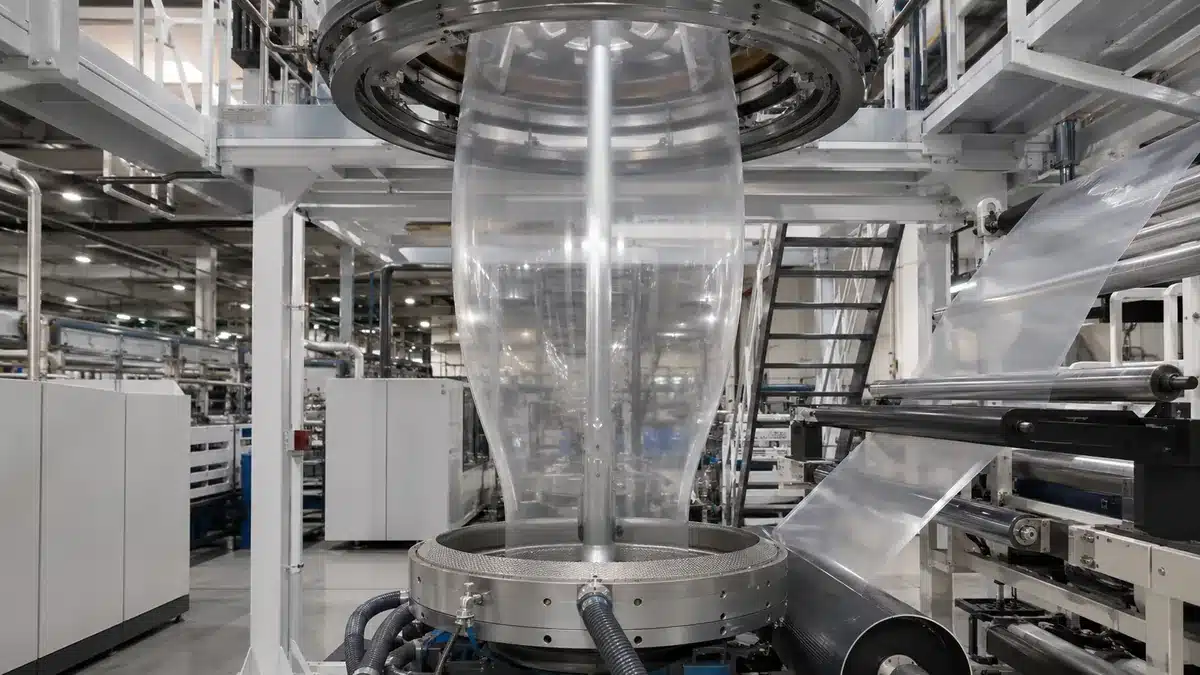
A matriz anelar forma um tubo fundido, que é inflado e puxado para cima. A taxa de sopro, a velocidade de saída, a posição da linha de congelamento, o equilíbrio do ar de resfriamento, a estabilidade da bolha, a geometria de colapso e o alinhamento da pinça interagem com a espessura e a orientação MD/TD. Os operadores devem controlar a janela de processo aprovada e usar resultados medidos do filme; uma bolha de aparência estável por si só não prova um filme conforme.
Ilustração conceitual da formação e resfriamento da bolha de filme soprado; não é equipamento ou evidência de produção da BestY Pack.
Etapa 5: Estabilize a Espessura, Aderência e Tensão da Teia
Após a solidificação, a linha deve manter a teia plana e centralizada, controlando o perfil de espessura, a interação da superfície e a tensão. Esses controles estão conectados: uma faixa de espessura pode criar uma pista dura no rolo, tensão excessiva pode esticar áreas finas, e um equilíbrio inadequado de aderência ou deslizamento pode causar bloqueio ou transporte instável.
aprovada. Nenhuma das rotas exige uma etapa separada de estiramento para cada Filme esticável. convencional. O comportamento de estiramento pode vir do sistema de resina e da orientação desenvolvida durante a formação e o estiramento do filme. Um pré-estiramento na fabricação ou uma etapa adicional de orientação é específico do produto e deve ser documentado separadamente, não presumido.
Coordene a pressão da pinça, a taxa de estiramento, o alinhamento dos guias e as zonas de tensão para que a teia se desloque sem rugas.
Permita o tempo de migração ou condicionamento de aditivos quando a formulação aprovada tornar a aderência ou o COF dependentes do tempo.
- Separe as verificações de aparência das verificações de desempenho; um rolo claro ainda pode falhar nos testes de espessura, recuperação, perfuração ou carga.
- Os resultados de espessura precisam do instrumento, locais de amostragem, unidade e tratamento estatístico. Os resultados de COF precisam do lado do filme, superfície de contato, condicionamento, velocidade e condições de teste. Os resultados de aderência também exigem um método definido e estado esticado ou não esticado. Sem esses detalhes, números de diferentes fornecedores não são seguramente comparáveis.
- Etapa 6: Bobine o Rolo Mestre.
- A bobinagem transforma uma teia contínua em um rolo mestre estável que pode ser armazenado e convertido. A bobinadeira coordena a tensão da teia, a pressão da pinça ou de contato, o torque, a velocidade, o diâmetro do rolo, a condição do núcleo e a troca. O perfil de conicidade e pressão preferido depende da espessura do filme, aderência, módulo, largura do rolo e desenrolamento a jusante.
- Inspecione o núcleo e alinhe-o à teia antes da transferência.
Thickness results need the instrument, sampling locations, unit, and statistical treatment. COF results need the film side, mating surface, conditioning, speed, and test conditions. Cling results likewise require a defined method and stretched or unstretched state. Without those details, numbers from different suppliers are not safely comparable.
Step 6: Wind the Master Roll
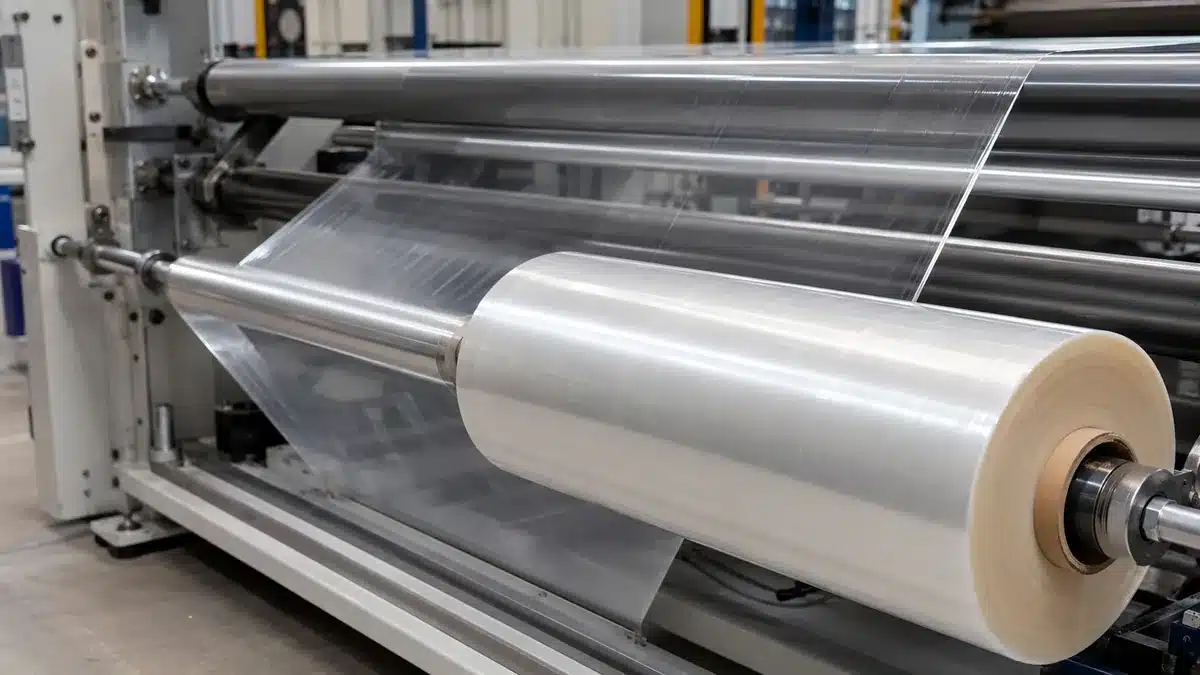
O bobinamento transforma um filme contínuo em um rolo mestre estável que pode ser armazenado e convertido. O bobinador coordena a tensão do filme, a pressão do nip ou do rolo de contato, o torque, a velocidade, o diâmetro do rolo, a condição do núcleo e a troca de rolos. O perfil preferido de redução de tensão e pressão depende da espessura do filme, aderência, módulo, largura do rolo e desenrolamento a jusante.
- Inspect the core and align it to the web before the transfer.
- Estabelecer uma partida segura, sem dobras, detritos retidos ou pressão local excessiva.
- Ajustar a tensão e a pressão do nip à medida que o diâmetro aumenta, de acordo com a receita de bobinagem aprovada.
- Monitorar o alinhamento das bordas, rugas, ar arrastado, faixas duras, telescopagem e temperatura do rolo.
- Fechar o rolo, identificar o lote e protegê-lo contra deformação ou contaminação antes da conversão.
Um rolo mestre pode passar nos testes de propriedades do filme e ainda assim converter-se mal se for bobinado com muita força, muita folga ou de forma irregular. A qualidade da bobinagem é, portanto, parte do desempenho do produto, não apenas uma conveniência de armazenamento.
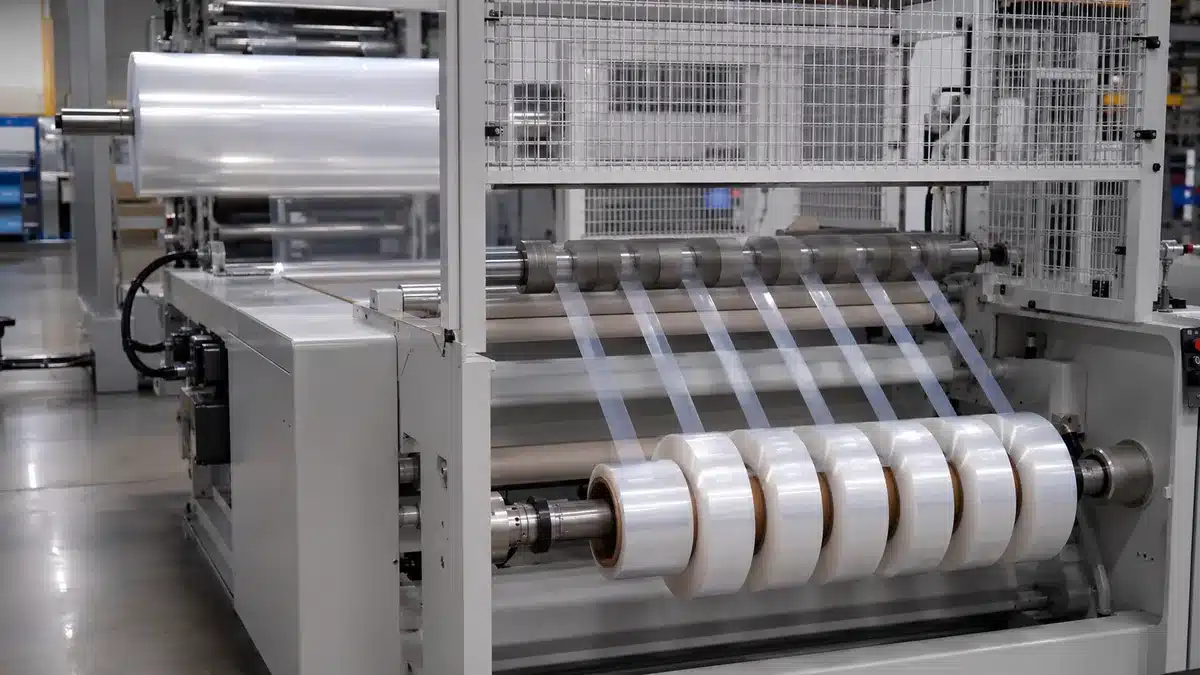
Etapa 7: Cortar e Rebobinar Rolos Acabados
O corte e o rebobinamento convertem o.
- Verificar a identidade e o status de liberação do rolo mestre antes de carregá-lo.
- Definir o método de corte, condição da lâmina, trajeto da teia e larguras finais.
- Controlar o freio de desbobinagem, a tensão intermediária, o torque de rebobinagem e a pressão de contato.
- Verificar a qualidade da borda, largura, formação do rolo, alinhamento do núcleo, telescopagem e bloqueio durante a operação.
- Confirmar o comprimento ou a massa líquida do rolo pelo método declarado, em seguida, etiquetar e embalar o rolo para rastreabilidade e transporte.
Uma borda de corte limpa é importante porque danos na borda podem iniciar rasgos durante a embalagem em máquinas de alta velocidade. A geometria do rolo também afeta o carregamento no carro e o comportamento de desbobinagem. A aceitação deve, portanto, incluir verificações dimensionais e funcionais, não apenas a aparência da embalagem externa.
Etapa 8: Testar e Liberar o Lote de Produção
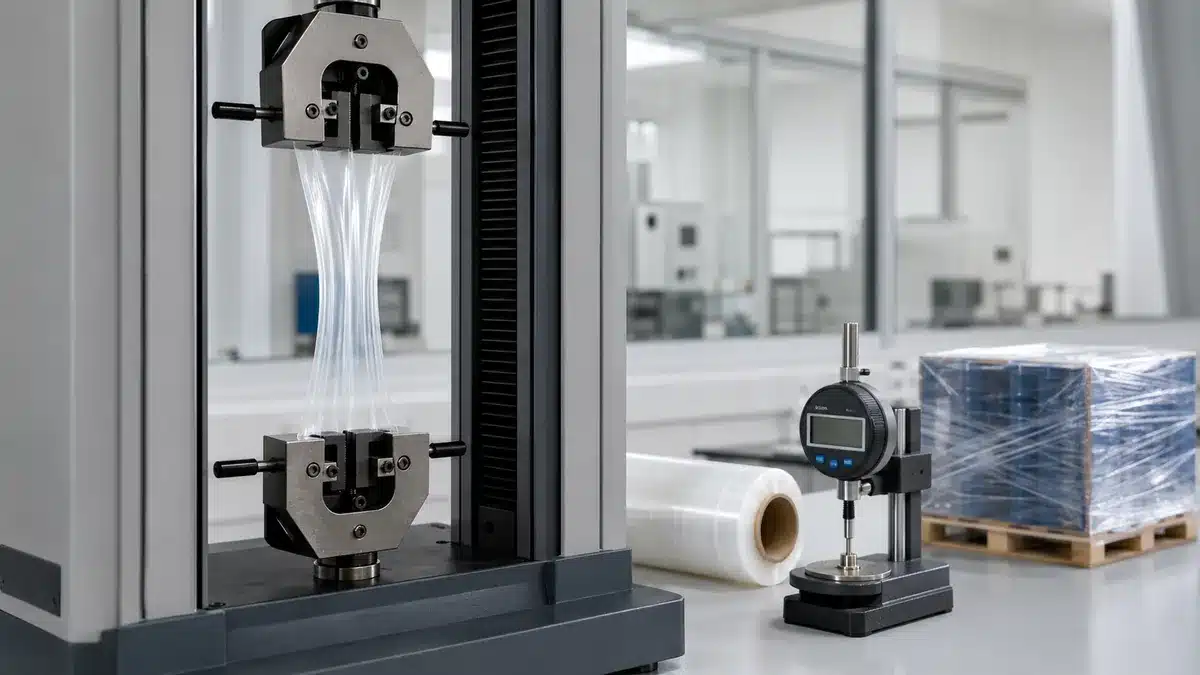
Os testes de liberação devem conectar a especificação do filme à aplicação de embalagem. O catálogo atual da ASTM inclui métodos para propriedades de tração de filmes finos, impacto, atrito, aderência, recuperação e desempenho de filme stretch aplicado. A edição do método, condicionamento da amostra, espessura, direção do filme, velocidade, aparelho, unidade e plano de amostragem devem acompanhar qualquer resultado relatado.
Verificação a nível de filme
- Espessura: usar o padrão de amostragem e instrumento acordados; relatar nominal, leituras individuais e variação conforme especificado.
- Propriedades de tração: ASTM D882-26 cobre propriedades de tração de chapas plásticas finas; relatar MD e TD separadamente quando exigido.
- Impacto ou perfuração: ASTM D1709-24 aborda o impacto de dardo em queda livre, enquanto a perfuração de filme stretch pode usar outro método acordado; não normalizar métodos ou espessuras diferentes.
- Atrito e aderência: ASTM D1894-24 aborda o COF estático e cinético, e ASTM D5458-95(2025) aborda a aderência por pelagem de filme stretch em condições esticadas e não esticadas.
- Recuperação e retenção: ASTM D5459-95(2025) aborda a recuperação elástica na direção da máquina, deformação permanente e retenção de tensão.
Verificação de carga aplicada
Os dados do filme não podem, por si só, comprovar a estabilidade do palete. Os ensaios aplicados devem definir a carga, a embaladora, o ajuste de pré-estiramento, o peso do filme, o padrão de embalagem, a medição da força de contenção, a sequência de manuseio e o limite de aceitação. A ASTM lista D8314-20(2025) para testes de desempenho de filmes stretch aplicados e outros métodos para avaliação de vibração e impacto de cargas unitizadas. Usar a edição e o procedimento acordados para o projeto.
Os registros do laboratório e da produção devem identificar o lote amostrado e confirmar que o método de teste é apropriado para a alegação. Um certificado de sistema de gestão não substitui o teste do filme, e um teste de filme aprovado não substitui uma carga validada quando o risco de distribuição é a decisão.
Defeitos Comuns e Seu Caminho de Investigação
Um sintoma visível raramente tem apenas uma causa. A investigação deve começar pelo rolo e lote afetados, depois retroceder através dos registros de conversão, bobinagem, manuseio da teia, resfriamento, matriz, filtração, extrusão e material. A tabela lista direções de controle a investigar, não diagnósticos automáticos.
| Sintoma | Áreas de processo a investigar | Verificação |
|---|---|---|
| Faixas de espessura ou dureza irregular do rolo | Perfil da matriz, uniformidade do fundido, resfriamento, controle de espessura, tensão e nip | Mapa de espessura transversal, perfil de dureza do rolo, tendências do processo |
| Géis, pontos ou linhas de matriz | Identidade do material, contaminação, tempo de residência, filtração, condição da matriz | Amostra do defeito, registro de troca de tela, histórico de purga e lote de material |
| Rugas ou telescopagem | Alinhamento da teia, zonas de tensão, nip, condição do núcleo, armazenamento do rolo | Geometria do rolo, receita de tensão, alinhamento da borda e registro de armazenamento |
| Aderência baixa ou irregular | Orientação do lado aderente, dosagem, contaminação superficial, tempo de condicionamento | Método de aderência definido, lado do filme, idade do lote e condicionamento |
| Bloqueio ou desbobinagem difícil | Equilíbrio de aditivos, pressão de bobinagem, temperatura de armazenamento, superfície do filme | Tendência da força de desbobinagem, dureza do rolo, histórico de armazenamento e teste de COF ou aderência |
| Rasgos prematuros em uso | Qualidade da borda, pontos finos, géis, exposição a perfuração, configurações da embaladora | Inspeção da borda, mapa de espessura, dados de tração ou perfuração e ensaio aplicado |
A ação corretiva deve ser verificada em material novo, não inferida apenas a partir de uma alteração de configuração da máquina. Quando mais de uma variável muda, o registro deve preservar informações suficientes para determinar qual alteração realmente afetou o resultado.
O que os Compradores Devem Verificar Antes da Aprovação
Uma visão geral da fabricação é mais útil quando melhora a qualificação do fornecedor. Solicitar evidências que conectem o rolo oferecido ao equipamento e carga propostos, evitando solicitações de alegações universais não fundamentadas.
- Qual rota de fundição ou sopro, estrutura de camadas, graus de resina e funções de aditivos se aplicam ao item cotado?
- Quais dimensões são controladas, por qual método, e com qual tolerância e plano de amostragem?
- Qual lado adere, como são medidos o COF e a aderência, e como o tempo de condicionamento afeta os testes de liberação?
- Quais verificações de tração, perfuração ou impacto, recuperação, desbobinagem e formação do rolo estão incluídas no certificado ou registro do lote?
- Qual embaladora, pré-estiramento, carga, padrão de embalagem e sequência de distribuição serão usados para a validação da aplicação?
- Quais alterações na resina, aditivo, proporção de camadas, linha, matriz, núcleo ou método de teste exigem notificação ou requalificação?
- . Se contato com alimentos, conteúdo reciclado, ou outra alegação regulamentada for relevante, qual produto exato, estrutura, mercado, uso, tempo e temperatura são cobertos pelos documentos?
O caminho de aprovação mais seguro é uma amostra controlada ou ensaio utilizando o invólucro pretendido e a carga representativa, seguido por uma especificação escrita que capture as condições de teste e as regras de controle de alterações. Essa abordagem converte o conhecimento do processo em evidência para a decisão real de compra.
Conclusão: O Controle de Fabricação Deve Corresponder ao Caso de Uso
O filme stretch é produzido por meio de uma sequência interligada de controle de especificação de material, extrusão, formação do filme, resfriamento, manuseio do filme, bobinagem, conversão e verificação. Fundido e.
Recursos Relacionados da Bestypack
- Filme Esticável para Máquina – Sopro e Fundido
- Filme Esticável Fundido
- Filme Esticável de PE - Filme de Embalagem de Polietileno
- Filme esticável
- Tipos de Filme de PE: Características e Aplicações
- Processo de Fabricação de Filme para Embalagem Flexível
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German