
Stretch hood 通常是第一个 需要评估的系统,当托盘线需要无热膜应用、可重复自动化,以及能够在相容负载沉降时保持包裹性的罩体时。当热收缩在复杂轮廓周围有价值,且产品、初级包装和设施能够承受受控热处理时,收缩罩可能仍然适用。这两种选择都不应仅凭通用 espessura do filme, 或机器手册来批准。安全的决策需结合精确的薄膜、设备设置、托盘几何形状、分销风险、总成本以及代表性负载试验的结果。.
Como funcionam o Stretch Hood e o Shrink Hood
Para informações sobre polímeros, consulte o NIH PubChem visão geral do polietileno antes de comparar alegações sobre filmes acabados.
Para conhecimento sobre polímeros, consulte o NIH PubChem polietileno Visão geral antes de comparar alegações sobre o filme acabado.
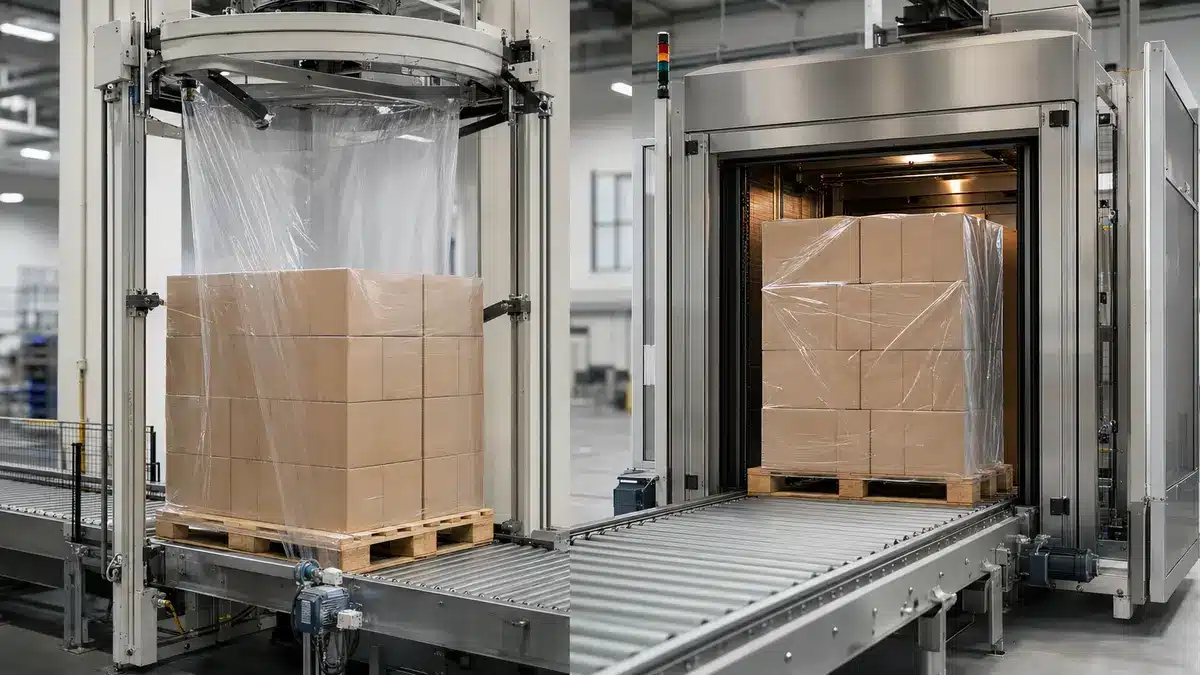
这两种系统可能 都以管状薄膜为起点,但它们产生力的方式不同。这一物理差异影响设备、应用过程中产品的暴露程度、关键的薄膜特性,以及在验证过程中必须控制的变量。.
Stretch hood: estiramento mecânico e recuperação elástica
拉伸罩机展开 管状薄膜,形成所需长度的罩体,机械地拉伸其周长,并将其降至托盘负载上方。当拉伸元件释放薄膜时,弹性回复将罩体拉向负载。根据所选配置,罩体可覆盖顶部和侧面,并可围绕托盘底座定位。.
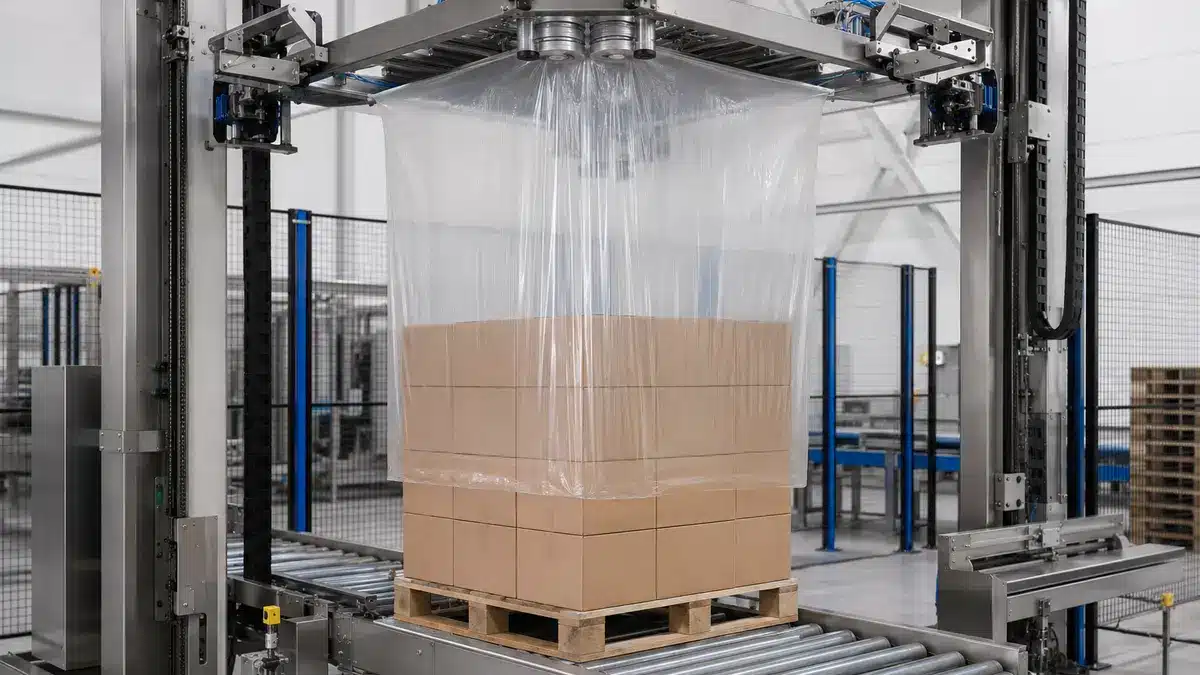
由此产生的包裹性为 não.
Shrink hood: contração térmica ao redor da carga
O processo de encolhimento por capa coloca uma capa tubular relativamente folgada sobre o palete e, em seguida, aplica calor controlado. O filme se contrai à medida que sua orientação molecular é liberada, puxando a capa em direção aos contornos da carga. O resultado depende do comportamento de encolhimento do filme nas direções máquina e transversal, do perfil de temperatura-tempo aplicado, do tamanho da capa e do fluxo de ar de selagem.
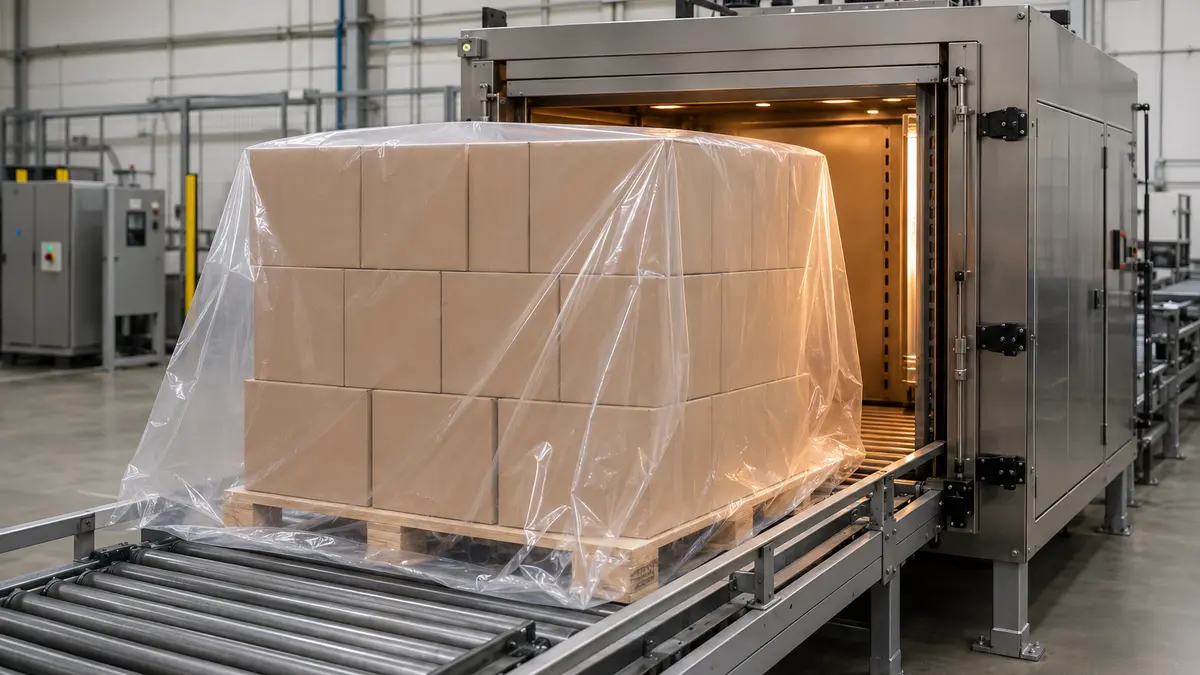
热适应性可能 有用,但紧密的视觉贴合本身并不能证明 estabilidade de carga 或保护。不均匀加热可能导致局部变薄、褶皱、不完全收缩、孔洞或不一致的力。买方还必须确认产品以及循环过程中暴露的每个初级或次级包装材料的热耐受性。实验室收缩值仅在以下情况下才有意义。.
Comparação lado a lado para compradores técnicos
将表格用作 筛选工具。每一行指出一个可能的差异,以及在将其转化为采购结论之前所需的证据。.
| Eixo de comparação | Stretch hood | Shrink hood | A mesma disciplina se aplica a alegações de compostabilidade, biodegradação e descarte. 验证 |
|---|---|---|---|
| Mecanismo de geração de força | 机械拉伸后 弹性回复 | 热量激活薄膜收缩 围绕负载 | 应用设置、产生的力 分布,以及调节后的性能 |
| Exposição do produto ao calor | Nenhuma etapa de calor para encolhimento do filme | Produto e embalagem são expostos a um processo de calor definido | Temperaturas máximas de superfície e internas em locais representativos |
| Ajuste à geometria da carga | Requer um tamanho de capuz compatível, janela de estiramento e perfil de canto | Pode se ajustar a contornos quando o aquecimento é suficientemente uniforme | Testes de carga regular, irregular, rebaixada, saliente e no pior caso |
| Resposta ao assentamento | A recuperação elástica pode ajudar a manter o contato à medida que uma carga compatível se acomoda | O comportamento final depende do filme encolhido, movimento da carga e relaxamento | Contenção retida após armazenamento, vibração, manuseio e assentamento |
| Equipamento e utilidades | Equipamento de formação e estiramento mecânico do capuz; sem túnel de encolhimento ou queimador | Aplicação do capuz mais um sistema de encolhimento a gás ou elétrico, dependendo do projeto | Potência instalada, combustível, ventilação, gerenciamento de calor, proteções e pegada da linha |
| Especificação do filme | Propriedades de estiramento, recuperação, perfuração, propagação de rasgo, selagem e atrito são importantes | MD/TD收缩响应、, força de retração, 热暴露、密封和穿刺行为至关重要 | Construção exata, dimensões, tolerâncias, métodos, direções, condições e unidades |
Importante: 没有任何一行证明任一系统对特定托盘更优。仅凭薄膜厚度并非公平比较,视觉上紧致的罩体也不是安全分销性能的证据。应在相同的条件下比较完整且经批准的配置 critérios de aceitação.
Onde o Stretch Hood Geralmente é o Melhor Ponto de Partida
O stretch hood é comumente o candidato de primeiro teste mais forte quando o briefing operacional favorece um processo de aplicação a frio e a carga se encaixa em uma janela de estiramento repetível. Condições úteis de triagem incluem:
- O produto, rótulo, adesivo, revestimento ou embalagem primária tem tolerância ao calor restrita ou incerta.
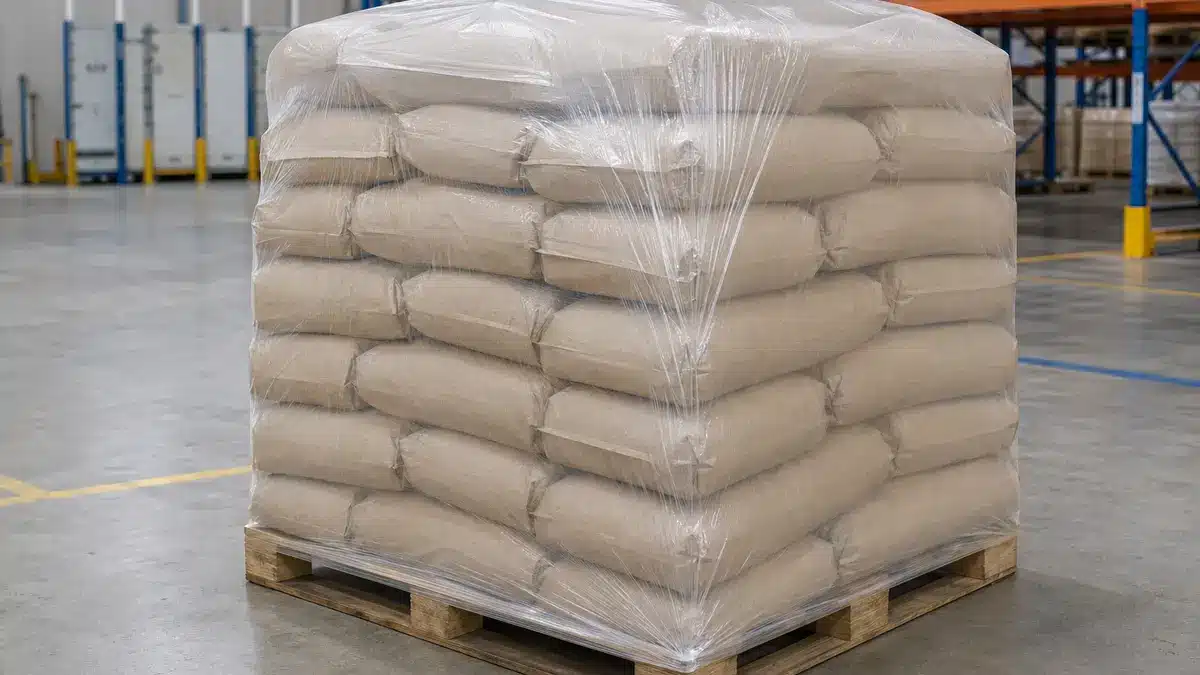
- Cargas em caixas ou sacos têm uma pegada razoavelmente controlada e podem se acomodar durante armazenamento ou distribuição.
- A linha precisa de manuseio automatizado de formatos em uma faixa definida de alturas ou tamanhos de paletes.
- É necessária cobertura superior e lateral, inspeção visual ou leitura de código de barras, sujeito ao design real do capô e às propriedades ópticas do filme.
- A instalação deseja evitar a adição de uma etapa de retração aquecida a gás ou eletricamente e seus requisitos associados de utilidades e gerenciamento de calor.
- A fábrica pode controlar bordas afiadas, saliências, condição do palete, centralização do filme e o programa de estiramento.
A principal limitação é a compatibilidade, não a falta de vantagens promocionais. O stretch hood pode falhar quando o tamanho do tubo selecionado está errado, a janela de estiramento e recuperação do filme não corresponde à máquina, cantos iniciam perfurações, a carga deforma sob compressão, ou o capô não consegue engatar o palete conforme pretendido. Cargas muito irregulares podem causar pontes e tensão concentrada. Um teste bem-sucedido, portanto, requer mais do que uma amostra que parece aceitável imediatamente após a aplicação; ele precisa de desempenho retido após a sequência esperada de condicionamento e manuseio.
Onde o Shrink Hood Ainda Pode Ser Adequado
O shrink hood continua sendo uma opção viável quando a conformidade térmica controlada resolve um problema de carga que uma configuração prática de stretch hood não resolve. Pode merecer um teste quando:
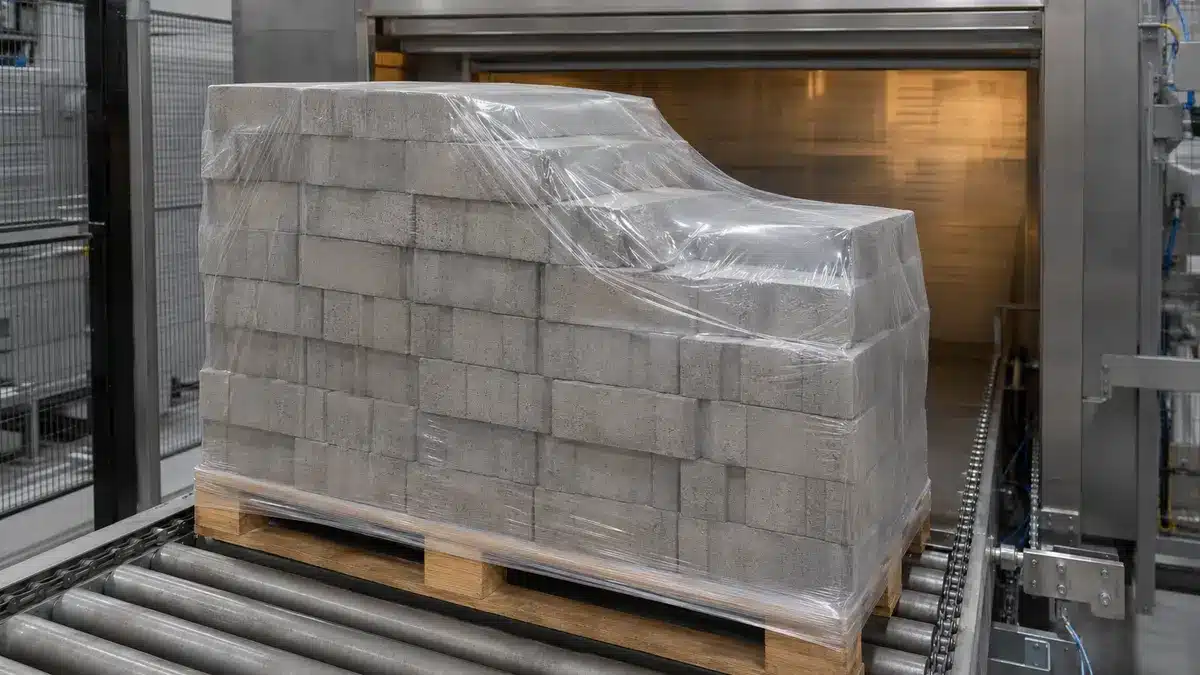
- A carga possui reentrâncias profundas, seções transversais variáveis ou uma pegada substancialmente menor que o palete, e puxar o filme em direção a esses contornos tem um valor funcional definido.
- O produto e todos os componentes de embalagem expostos podem tolerar o perfil de calor medido sem distorção, adesão, descoloração, perda de resistência ou outros danos.
- Uma linha de shrink hood existente já possui receitas validadas, operadores treinados, ventilação adequada e um histórico de manutenção aceitável.
- O requisito de proteção ou contenção já foi demonstrado com um design de capô e padrão de aquecimento específicos.
Essas condições não tornam o shrink hood inerentemente mais estável. O calor pode ser sombreado pela carga, concentrado nas bordas ou aplicado de forma desigual. A espessura e a força do filme resultantes podem variar por localização. O processo também introduz uma fonte de calor, controles térmicos e cargas na instalação que devem ser incluídos na revisão de segurança, utilidades, manutenção e custo.
Aviso: Não use “o produto não deformou visivelmente” como critério de aceitação de calor. Defina limites de temperatura para o produto e a embalagem, meça pontos quentes representativos e áreas protegidas, e inspecione a função após o período completo de condicionamento.
Compare o Custo Total com Dados da Fábrica
A questão econômica útil não é qual filme tem o menor preço por quilograma. É qual configuração aprovada produz um palete aceitável ao menor custo total e risco verificados para a produção necessária.
Use um limite contábil para ambos os sistemas:
Custo por palete aceito = (filme + energia de aplicação + mão de obra direta + manutenção planejada + paradas não planejadas + perda por troca + sucata/retrabalho + capital alocado + custo de dano medido) ÷ paletes aceitos
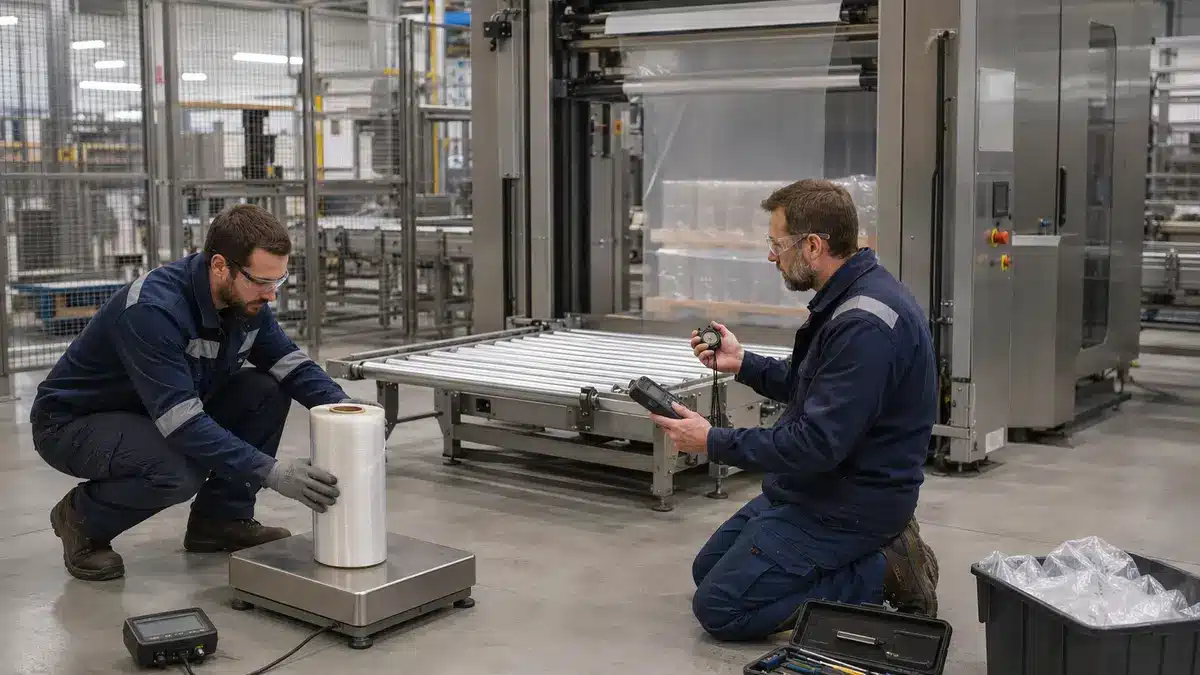
Defina a moeda, o período de tempo, o volume de produção, o método de alocação e a regra de aceitação antes de coletar os dados. Em seguida, meça:
- Massa de filme por palete, incluindo selos, pontas, capôs rejeitados, sucata de inicialização e sucata de troca.
- Eletricidade e combustível atribuíveis ao processo de hooding, usando unidades consistentes e um período tarifário declarado.
- Mão de obra para operação, troca de rolos, limpeza, ajuste, verificações de qualidade e retrabalho.
- Peças e serviços planejados, além da duração e causa das paradas não planejadas.
- Tempo de troca e o número de paletes não conformes antes que o processo retorne ao controle.
- Danos, contaminação, entrada de água, deslocamento de carga, falha na leitura de etiquetas e outros defeitos definidos pelo comprador.
- Produção aceita na mistura de carga necessária, em vez da taxa máxima de ciclo mecânico de um folheto.
Este modelo pode mostrar por que um filme de preço mais alto ainda pode reduzir o custo, ou por que uma máquina familiar pode permanecer econômica em volume modesto. Também pode revelar que uma economia alegada desaparece quando sucata, gerenciamento de calor, trocas ou paletes reprovados são contabilizados. O cálculo é uma entrada para a aprovação, não um substituto para a validação técnica.
Especifique o Filme, a Máquina e a Carga Juntos
O desempenho do hooding é uma interação entre material, equipamento, carga e ambiente de distribuição. Um RFQ útil mantém essas entradas conectadas para que os fornecedores não estejam comparando suposições diferentes.
Dados do filme a serem solicitados
Solicite uma especificação específica do produto, em vez de uma descrição genérica de resina:
- Construção de polímero e camadas no nível que o fornecedor tem permissão para divulgar, além da espessura total, tolerância e o método de espessura.
- 平折宽度、边角尺寸、卷长、卷芯、卷径、, direção de enrolamento, 以及尺寸公差。.
- Construção do selo e o teste usado para avaliá-lo.
- Para stretch hood, a janela de estiramento recomendada da máquina, definição de recuperação ou força retida, e o tempo e condições usados para medição.
- Para shrink hood, comportamento de retração MD e TD e força de retração em temperaturas e tempos de exposição declarados.
- Dados de tração, perfuração ou impacto, rasgo e coeficiente de atrito somente quando o relatório identificar a direção do corpo de prova, espessura, condicionamento, edição do método, procedimento e unidades.
- 添加剂、印刷、, surface treatment, 紫外线稳定、打孔、滑爽或防粘连特性仅在它们是所提供结构的一部分时才纳入考虑。.
ASTM D882 aborda propriedades de tração de filmes finos, ASTM D1709 aborda impacto de dardo em queda livre sob seus procedimentos declarados, e ASTM D1894 aborda coeficientes de atrito estático e cinético sob condições especificadas. ASTM D2732 aborda retração térmica linear irrestrita a uma determinada temperatura do corpo de prova. Esses métodos medem propriedades diferentes; nenhum prova independentemente a estabilidade final do palete.
Dados do equipamento e da instalação a serem solicitados
Exija que a proposta do equipamento declare:
- Dimensões mínimas e máximas do palete e da carga, deslocamentos permitidos e formatos de carga validados.
- Formatos de filme, mudanças de formato automáticas ou manuais, procedimento de troca de rolo, manuseio de emendas e lógica de rejeição.
- Definição do ciclo e taxa testada para a mistura de carga real do comprador, incluindo restrições a montante e a jusante.
- Configurações de estiramento ou receitas de aquecimento, parâmetros controlados, alarmes, captura de dados e acesso a receitas.
- Carga elétrica, ar comprimido, combustível, ventilação, rejeição de calor, espaço no chão, proteção e interfaces de segurança necessárias.
- Tarefas de manutenção preventiva, peças de desgaste, acesso de serviço esperado, suporte para solução de problemas e peças de reposição críticas.
Para shrink hood, inclua a fonte de calor, controle de fluxo de ar, exaustão, verificações de temperatura de superfície e limites de calor do produto. Para stretch hood, inclua o mecanismo de estiramento, controles de energia armazenada, confiabilidade de abertura do filme e repetibilidade da configuração de força. Estas são questões do equipamento; elas não podem ser respondidas apenas pela ficha técnica do filme.
Dados de carga e distribuição a serem fornecidos
Dê a cada licitante o mesmo perfil de carga:
- Material do palete, dimensões, condição do estrado, folga inferior e quaisquer características afiadas ou danificadas.
- Altura e pegada mínima, nominal e máxima da carga; peso; centro de gravidade; saliência ou sub-saliência.
- Padrão de empilhamento, número de camadas, compressibilidade, comportamento de assentamento, atrito superficial, vazios, reentrâncias, saliências e cantos vivos.
- Limites de calor, limites de pressão, sensibilidade à umidade, sensibilidade à abrasão e aparência aceitável do produto e da embalagem primária.
- Equipamento de manuseio, número de transferências, empilhamento, duração do armazenamento, exposição externa, faixa de temperatura e umidade e modo de transporte.
- Danos definidos, deformação permitida, defeitos de selo ou capô, limites de entrada de água e outros critérios de aceitação.
Sem essas entradas, duas cotações podem usar diferentes tamanhos de capô, massas de filme, taxas de máquina ou suposições de proteção e parecer comparáveis quando não são.
Valide a Escolha Antes da Aprovação
A aprovação deve seguir uma sequência controlada:
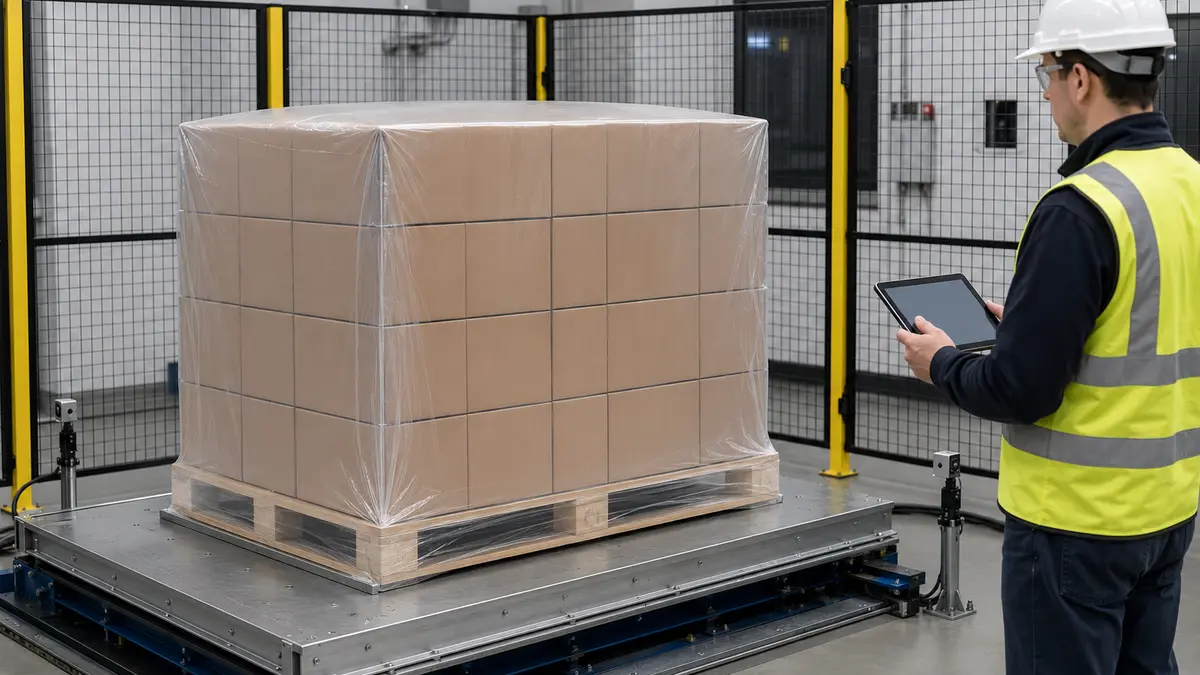
- Escolha cargas representativas e desafiadoras. Inclua extremos dimensionais, o padrão de empilhamento menos estável, cantos aceitáveis mais afiados, variação esperada do palete, componentes sensíveis ao calor e cargas que assentam.
- Congele a configuração do teste. Registre a identificação e o lote do filme, a construção ou especificação declarada, dimensões, receita da máquina, configurações de estiramento ou perfil de calor, condições ambientes e operador.
- Inspecionar a qualidade da aplicação. Verificar abertura do capuz, vedação, centralização, cobertura superior, tensão nos cantos, engate no palete, furos, rugas, afinamento local, compressão do produto e evidências de efeitos térmicos.
- Condicionar as cargas unitizadas. Utilizar o tempo de armazenamento esperado e a sequência ambiental antes de julgar a contenção retida. Incluir assentamento, empilhamento e exposição externa ou à umidade quando fizerem parte da rota real.
- Realizar testes de manuseio e distribuição que correspondam ao objetivo. O Procedimento ISTA 3E é aplicável a produtos embalados similares em cargas unitizadas para entrega em caminhão completo; não é um teste de rota universal. A EUMOS 40509:2020 aborda a rigidez da carga unitizada sob seu método dinâmico especificado. Selecionar qualquer procedimento com um laboratório qualificado ou engenheiro de embalagem e declarar o que ele cobre e omite.
- Medir os insumos operacionais durante o mesmo ensaio. Registrar massa do filme, energia, tempo de ciclo, troca de formato, rejeitos, intervenções, paradas não programadas e retrabalho utilizando definições consistentes.
- Aprovar uma configuração delimitada. Vincular o filme aceito, dimensões, receita da máquina, família de carga, rota e critérios de aprovação. Definir quais alterações exigem revisão ou requalificação.
Importante: Um relatório de propriedades do filme e um teste de carga unitizada respondem a perguntas diferentes. Requalificar quando uma construção de material, espessura, dimensão do capuz, padrão de palete, receita da máquina, perfil térmico, produto ou rota de distribuição mudar o suficiente para afetar a evidência aprovada.
Regra de Seleção Final
Escolher o stretch hood como ensaio provisório inicial quando a aplicação sem calor, geometria de carga compatível, recuperação elástica e controle automatizado de formato estiverem alinhados com o briefing operacional. Manter o shrink hood na comparação quando a conformidade térmica medida resolver um problema específico de geometria ou proteção, a carga total tolerar o perfil térmico e a instalação puder suportar os controles necessários.
O vencedor final é a configuração delimitada de filme-máquina-carga que atender aos critérios acordados de manuseio e distribuição pelo menor custo verificado por palete aceito. Se nenhuma configuração for aprovada, revisar a carga, palete, proteção de bordas, design do capuz, especificação do filme ou receita da máquina e testar novamente. Um rótulo de sistema não é uma aprovação.
Recursos Relacionados da Bestypack
- Shrink Wrap vs. Stretch Wrap: Qual é a diferença?
- Quantos Paletes um Rolo de Filme Stretch Pode Cobrir?
- Filme Esticável para Máquina – Sopro e Fundido
- Selecione a Largura e Espessura Adequadas do Filme Esticável
- Como Reduzir a Espessura do Filme Esticável para Reduzir Custos?
- Espessura do Filme Esticável: O Que Você Precisa Saber
Recursos Relacionados da Bestypack
- Shrink Wrap vs. Stretch Wrap: Qual é a diferença?
- Quantos Paletes um Rolo de Filme Stretch Pode Cobrir?
- Filme Esticável para Máquina – Sopro e Fundido
- Selecione a Largura e Espessura Adequadas do Filme Esticável
- Como Reduzir a Espessura do Filme Esticável para Reduzir Custos?
- Espessura do Filme Esticável: O Que Você Precisa Saber
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German