
Стретч-худ (растягивающийся колпак) обычно первой системой, которую следует оценивать, когда паллетная линия нуждается в безнагревном нанесении плёнки, повторяемой автоматизации и колпаке, способном сохранять удерживающую способность по мере осадки совместимого груза. Термоусадочный колпак может по-прежнему подходить, когда термическая усадка вокруг сложных контуров имеет ценность, а продукт, первичная упаковка и объект могут выдержать контролируемый термический процесс. Ни один из вариантов не должен утверждаться на основе общих только толщина пленки. или машинных брошюр. Безопасное решение сочетает точную плёнку, настройки оборудования, геометрию паллета, риски при транспортировке, совокупную стоимость и результаты испытаний на репрезентативных грузах.
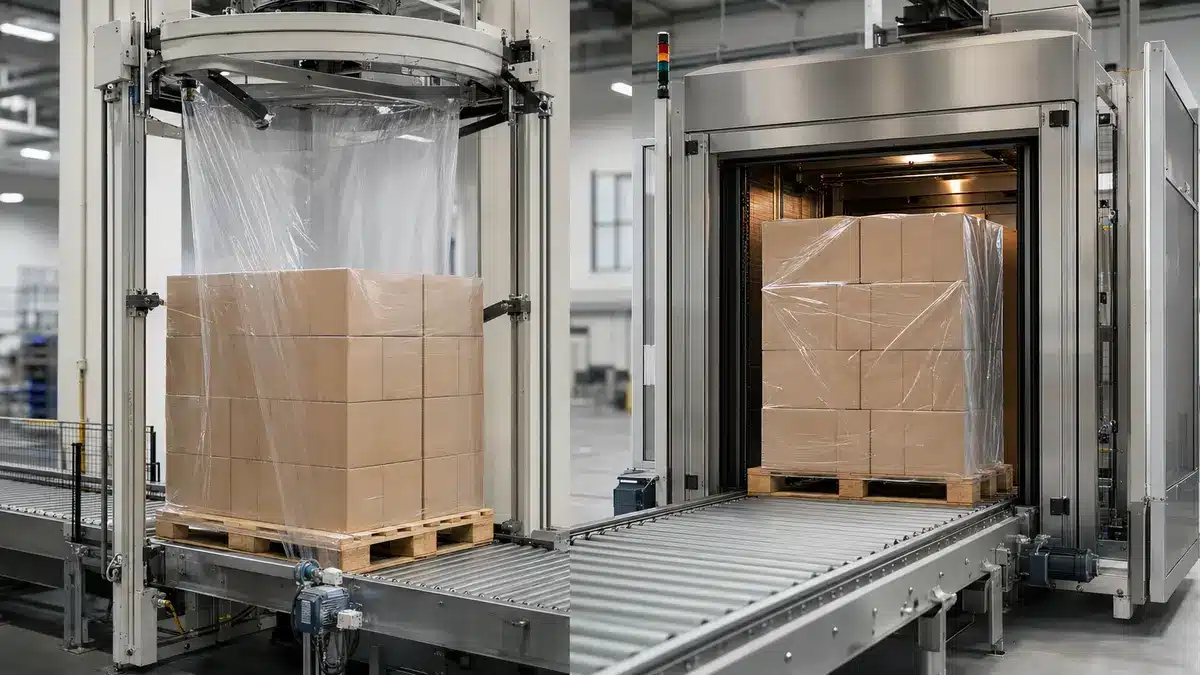
Как работают стретч-худ и термоусадочный колпак
Для информации о полимерах обратитесь к NIH PubChem обзор полиэтилена перед сравнением заявлений о готовой пленке.
Для получения информации о полимерной основе обратитесь к NIH PubChem. полиэтилена Обзор перед сравнением заявлений о готовой плёнке.
Обе системы могут начинаться с рукавной плёнки, но они создают усилие разными способами. Это физическое различие влияет на оборудование, воздействие на продукт в процессе нанесения, значимые свойства плёнки и переменные, которые необходимо контролировать при квалификации.
Стретч-худ: механическое растяжение и эластичное восстановление
Машина для натяжного колпака раскрывает рукавную плёнку, формирует колпак требуемой длины, механически растягивает его по окружности и опускает на паллетный груз. Когда растягивающие элементы отпускают плёнку, эластичное восстановление притягивает колпак к грузу. В зависимости от выбранной конфигурации колпак может покрывать верх и боковые стороны, а также может быть расположен вокруг основания паллета.
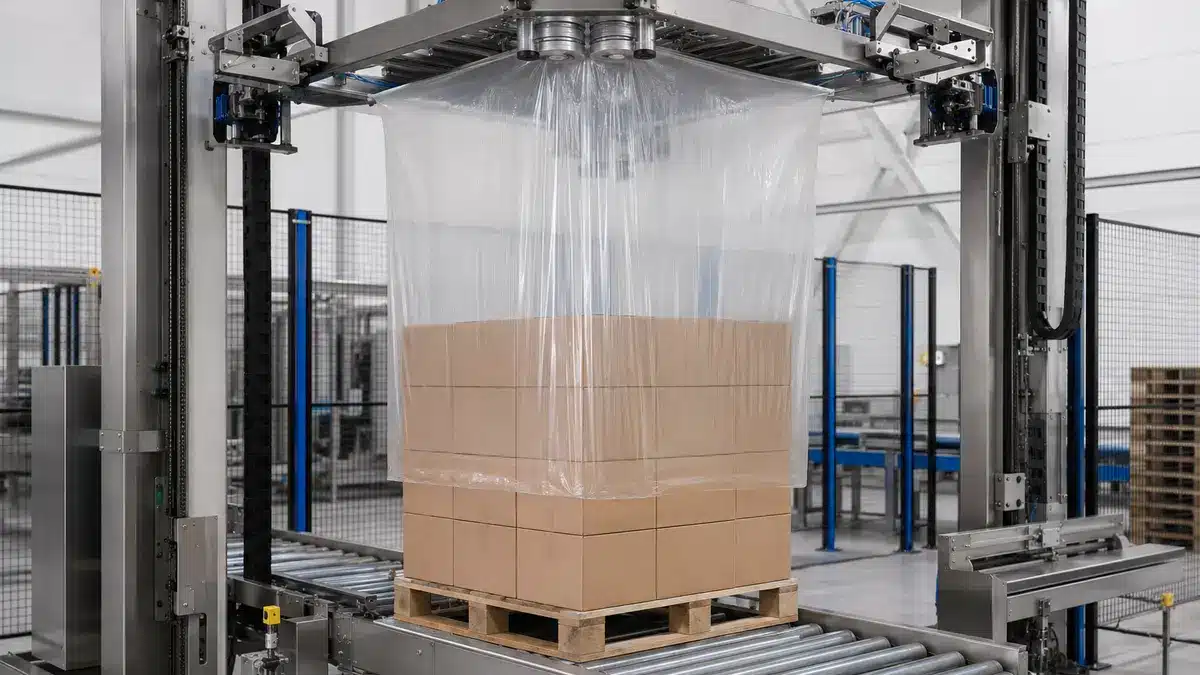
Результирующая удерживающая способность нет.
Термоусадочный колпак: термическая усадка вокруг груза
Процесс термоусадочного колпака заключается в размещении относительно свободного tubular-колпака над паллетой с последующим применением контролируемого нагрева. Плёнка сокращается по мере высвобождения её молекулярной ориентации, притягивая колпак к контурам груза. Результат зависит от поведения плёнки при усадке как в машинном, так и в поперечном направлениях, применяемого температурно-временного профиля, размера колпака, герметизации и воздушного потока.
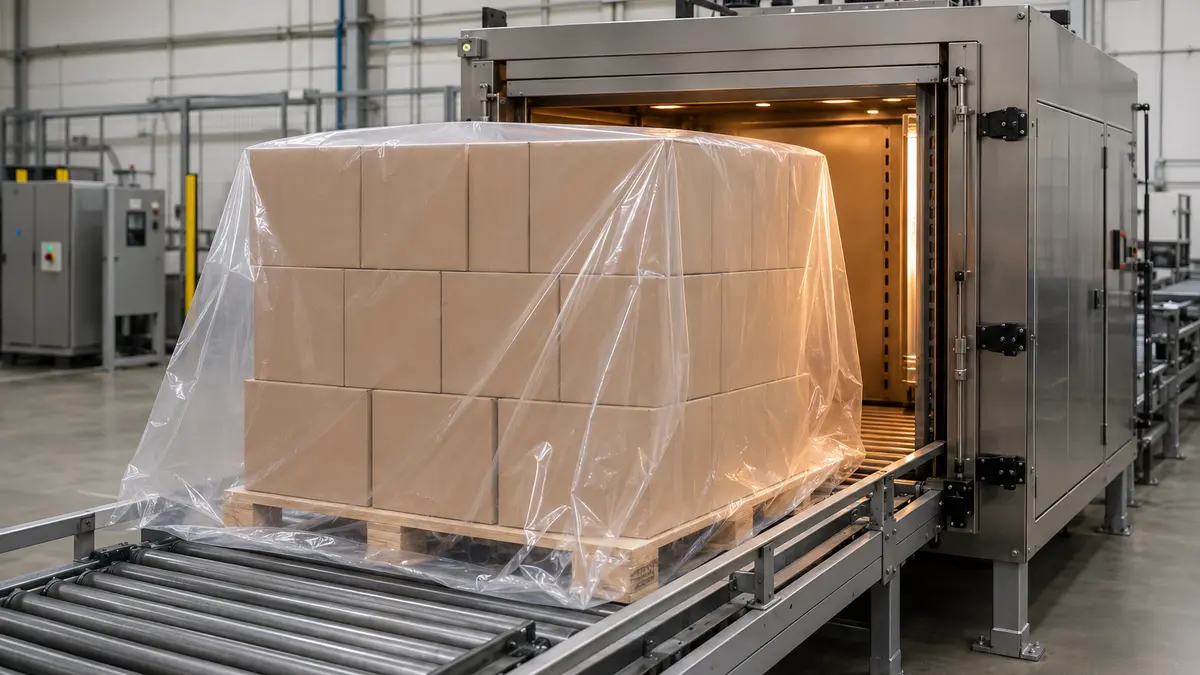
Термическая конформность может быть полезной, но близкое визуальное прилегание само по себе не доказывает стабильности груза или защиту. Неравномерный нагрев может вызвать локальное утоньшение, складки, неполную усадку, отверстия или неравномерное усилие. Покупатель также должен подтвердить термостойкость продукта и всех первичных или вторичных упаковочных материалов, подвергающихся воздействию в ходе цикла. Лабораторное значение усадки имеет смысл только при.
Сравнение бок о бок для технических покупателей
Используйте таблицу как инструмент предварительного отбора. Каждая строка указывает на вероятное различие и доказательства, необходимые до того, как оно станет выводом для закупки.
| Ось сравнения | Стретч-худ (растягивающийся колпак) | Термоусадочный колпак | What the buyer should Проверьте |
|---|---|---|---|
| Механизм создания усилия | Механическое растяжение с последующим эластичным восстановлением | Тепло активирует сокращение плёнки вокруг груза | Применяемые настройки, распределение результирующего усилия и характеристики после кондиционирования |
| Тепловое воздействие на продукт | Отсутствие этапа нагрева для усадки плёнки | Продукт и упаковка подвергаются определённому термическому процессу | Максимальные поверхностные и внутренние температуры в репрезентативных точках |
| Соответствие геометрии груза | Требует совместимого размера колпака, окна растяжения и профиля углов | Может притягиваться к контурам при достаточно равномерном нагреве | Испытания на обычных, нестандартных, утопленных, выступающих и наихудших грузах |
| Реакция на усадку | Эластичное восстановление может помочь поддерживать контакт по мере усадки совместимого груза | Конечное поведение зависит от усаженной плёнки, перемещения груза и релаксации | Сохранённая удерживающая способность после хранения, вибрации, обработки и усадки |
| Оборудование и инженерные системы | Оборудование для формирования и механического растяжения колпака; отсутствие усадочного туннеля или горелки | Нанесение колпака плюс газовая или электрическая система усадки, в зависимости от конструкции | Установленная мощность, топливо, вентиляция, управление теплом, ограждения и занимаемая площадь линии |
| Спецификация плёнки | Важны характеристики растяжения, восстановления, прокола, распространения разрыва, сварки и трения | Реакция на усадку в MD/TD, усадочного усилия,, термическое воздействие, герметизация и поведение при проколе имеют значение | Точная конструкция, размеры, допуски, методы, направления, условия и единицы измерения |
Важно: Ни одна строка не доказывает, что какая-либо система лучше для конкретного паллета. Только толщина плёнки не является справедливым сравнением, а визуально плотный колпак не является доказательством безопасной транспортной эффективности. Сравнивайте полные, утверждённые конфигурации в одинаковых критерии приемки,.
Где стретч-худ обычно является лучшей отправной точкой
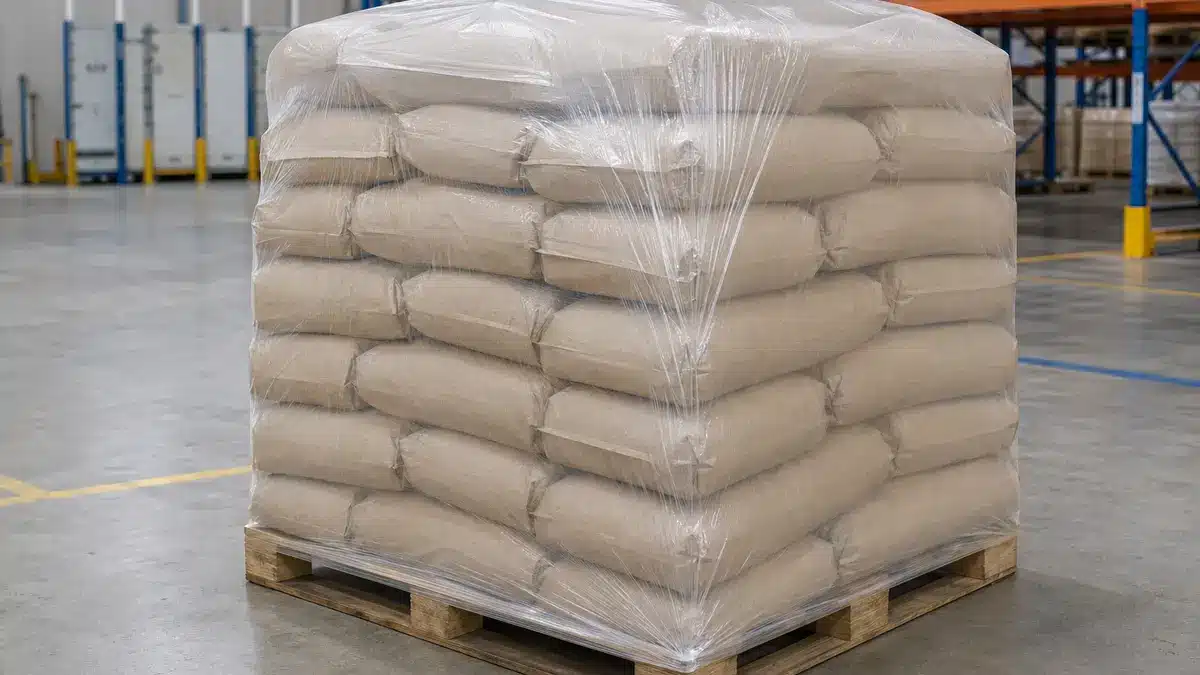
Стретч-худ часто является более предпочтительным кандидатом для первого испытания, когда эксплуатационные требования отдают предпочтение холодному процессу нанесения, а груз вписывается в повторяемое окно растяжения. Полезные условия для предварительного отбора включают:
- Продукт, этикетка, клей, покрытие или первичная упаковка имеют ограниченную или неопределённую термостойкость.
- Мешковые или коробочные грузы имеют контролируемую площадь основания и могут давать усадку при хранении или транспортировке.
- Линия требует автоматизированной обработки форматов в заданном диапазоне высот или размеров паллет.
- Требуется верхне-боковое покрытие, визуальный контроль или считывание штрих-кода в зависимости от фактической конструкции кожуха и оптических свойств пленки.
- Предприятие стремится избежать установки газовой или электрической стадии усадки, а также связанных с ней требований к инженерным сетям и управлению теплом.
- Завод может контролировать острые кромки, выступы, состояние поддона, центровку пленки и программу растяжения.
Основным ограничением является совместимость, а не отсутствие рекламных преимуществ. Стретч-кожух может выйти из строя, если выбран неправильный размер рукава, окно растяжения и восстановления пленки не соответствует машине, углы инициируют проколы, груз деформируется под сжатием или кожух не может зацепиться за поддон должным образом. Сильно нерегулярные грузы могут вызвать перемычки и концентрированные напряжения. Поэтому успешное испытание требует большего, чем просто образец, который выглядит приемлемым сразу после нанесения; оно требует сохранения рабочих характеристик после ожидаемой последовательности кондиционирования и обработки.
Где термоусадочный кожух все еще может подойти
Термоусадочный кожух остается надежным вариантом, когда контролируемая термическая конформность решает проблему груза, которую практичная конфигурация стретч-кожуха не решает. Он может заслуживать испытания, когда:
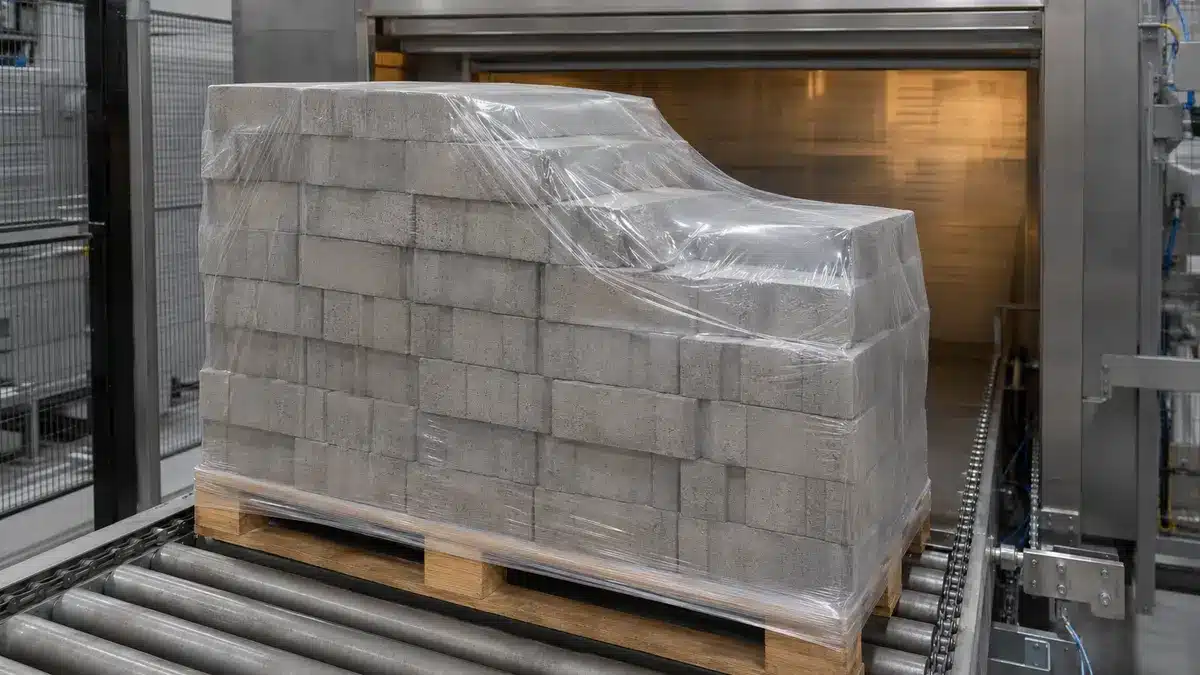
- Груз имеет глубокие впадины, изменяющиеся поперечные сечения или площадь основания, существенно меньшую, чем поддон, и притягивание пленки к этим контурам имеет определенную функциональную ценность.
- Продукт и все открытые компоненты упаковки могут выдерживать измеренный тепловой профиль без деформации, адгезии, обесцвечивания, потери прочности или других повреждений.
- Существующая линия термоусадочного кожуха уже имеет проверенные рецептуры, обученных операторов, адекватную вентиляцию и приемлемую историю технического обслуживания.
- Требование к защите или удержанию уже было продемонстрировано с конкретной конструкцией кожуха и режимом нагрева.
Эти условия не делают термоусадочный кожух по своей сути более стабильным. Тепло может быть затенено грузом, сконцентрировано на краях или приложено неравномерно. Результирующая толщина пленки и усилие могут варьироваться в зависимости от места. Процесс также вводит источник тепла, средства терморегулирования и нагрузки на предприятие, которые должны быть включены в проверку безопасности, инженерные сети, техническое обслуживание и стоимость.
Предупреждение: Не используйте “продукт не деформировался видимо” в качестве критерия тепловой приемлемости. Определите температурные пределы для продукта и упаковки, измерьте репрезентативные горячие точки и экранированные зоны, а также проверьте функциональность после полного периода кондиционирования.
Сравните общую стоимость с заводскими данными
Полезный экономический вопрос заключается не в том, какая пленка имеет более низкую цену за килограмм. А в том, какая утвержденная конфигурация производит приемлемый поддон с наименьшей подтвержденной общей стоимостью и риском для требуемого объема выпуска.
Используйте единые границы учета для обеих систем:
Стоимость за принятый поддон = (пленка + энергия нанесения + прямой труд + плановое обслуживание + незапланированные простои + потери при переналадке + брак/переделка + распределенный капитал + измеренные затраты на повреждения) ÷ принятые поддоны
Определите валюту, временной период, объем производства, метод распределения и правило приемки перед сбором данных. Затем измерьте:
- Масса пленки на поддон, включая швы, хвосты, отбракованные кожухи, пусковые отходы и отходы при переналадке.
- Электроэнергия и топливо, относящиеся к процессу кожухования, с использованием согласованных единиц и указанного тарифного периода.
- Труд для эксплуатации, смены рулонов, очистки, настройки, контроля качества и переделки.
- Запланированные запасные части и обслуживание, а также продолжительность и причина незапланированных остановок.
- Время переналадки и количество несоответствующих поддонов до возврата процесса под контроль.
- Повреждения, загрязнение, попадание воды, смещение груза, ошибки считывания этикеток и другие дефекты, определенные покупателем.
- Принятая пропускная способность при требуемом ассортименте грузов, а не максимальная механическая скорость цикла из брошюры.
Эта модель может показать, почему более дорогая пленка все же может снизить стоимость, или почему знакомая машина может оставаться экономичной при скромных объемах. Она также может выявить, что заявленная экономия исчезает при учете брака, управления теплом, переналадок или бракованных поддонов. Расчет является исходными данными для утверждения, а не заменой технической валидации.
Определите пленку, машину и груз вместе
Производительность кожухования является результатом взаимодействия материала, оборудования, груза и среды распределения. Полезный RFQ сохраняет эти входные данные связанными, чтобы поставщики не сравнивали разные допущения.
Данные по пленке, которые необходимо запросить
Запросите спецификацию для конкретного продукта, а не общее описание смолы:
- Полимерная и слойная конструкция на уровне, который поставщику разрешено раскрывать, плюс общая толщина, допуск и метод измерения толщины.
- Ширина в сложенном виде, размеры фальца, длина рулона, втулка, диаметр рулона, направление намотки, и допуски на размеры.
- Конструкция шва и тест, используемый для его оценки.
- Для стретч-кожуха: рекомендуемое окно растяжения машины, определение восстановления или остаточного усилия, а также время и условия, используемые для измерения.
- Для термоусадочного кожуха: поведение усадки в MD и TD направлениях и усилие усадки при указанных температурах и времени воздействия.
- Данные по прочности на растяжение, прокол или удар, раздиру и коэффициенту трения только в том случае, если в отчете указаны направление образца, толщина, кондиционирование, версия метода, процедура и единицы измерения.
- Добавки, печать, обработка поверхности, УФ-стабилизация, перфорация, скольжение или антиблокирующие свойства — только если они являются частью предлагаемой конструкции.
ASTM D882 касается свойств на растяжение тонких пленок, ASTM D1709 касается удара свободно падающим дротиком в соответствии с указанными процедурами, а ASTM D1894 касается статического и кинетического коэффициентов трения в заданных условиях. ASTM D2732 касается ненапряженной линейной термической усадки при заданной температуре образца. Эти методы измеряют различные свойства; ни один из них независимо не доказывает конечную стабильность поддона.
Данные по оборудованию и предприятию, которые необходимо запросить
Потребуйте, чтобы предложение по оборудованию содержало:
- Минимальные и максимальные размеры поддона и груза, допустимые смещения и подтвержденные формы груза.
- Форматы пленки, автоматическая или ручная смена формата, процедура смены рулона, обработка сварных швов (splice) и логика отбраковки.
- Определение цикла и проверенная скорость для фактического ассортимента грузов покупателя, включая ограничения выше и ниже по потоку.
- Настройки растяжения или рецепты нагрева, контролируемые параметры, сигнализация, сбор данных и доступ к рецептам.
- Электрическая нагрузка, сжатый воздух, топливо, вентиляция, отвод тепла, площадь пола, ограждения и требуемые интерфейсы безопасности.
- Задачи профилактического обслуживания, изнашиваемые детали, ожидаемый доступ для обслуживания, поддержка устранения неисправностей и критически важные запасные части.
Для термоусадочного кожуха включите источник тепла, управление воздушным потоком, вытяжку, проверки температуры поверхности и тепловые пределы продукта. Для стретч-кожуха включите механизм растяжения, контроль накопленной энергии, надежность раскрытия пленки и повторяемость настройки усилия. Это вопросы к оборудованию; на них нельзя ответить, используя только технический паспорт пленки.
Данные по грузу и распределению для предоставления
Предоставьте каждому участнику торгов одинаковый профиль груза:
- Материал поддона, размеры, состояние настила, зазор снизу, а также любые острые или поврежденные особенности.
- Минимальная, номинальная и максимальная высота груза и площадь основания; вес; центр тяжести; свес или недосвес.
- Схема укладки, количество слоев, сжимаемость, поведение при осадке, поверхностное трение, пустоты, впадины, выступы и острые углы.
- Тепловые пределы продукта и первичной упаковки, пределы давления, чувствительность к влаге, чувствительность к истиранию и приемлемый внешний вид.
- Погрузочно-разгрузочное оборудование, количество перевалок, штабелирование, продолжительность хранения, воздействие внешней среды, диапазон температур и влажности, а также вид транспорта.
- Определенные повреждения, допустимая деформация, дефекты швов или кожуха, пределы попадания воды и другие критерии приемки.
Без этих исходных данных два коммерческих предложения могут использовать разные размеры кожухов, массы пленки, производительность машин или допущения по защите и казаться сопоставимыми, когда это не так.
Подтвердите выбор перед утверждением
Утверждение должно следовать контролируемой последовательности:
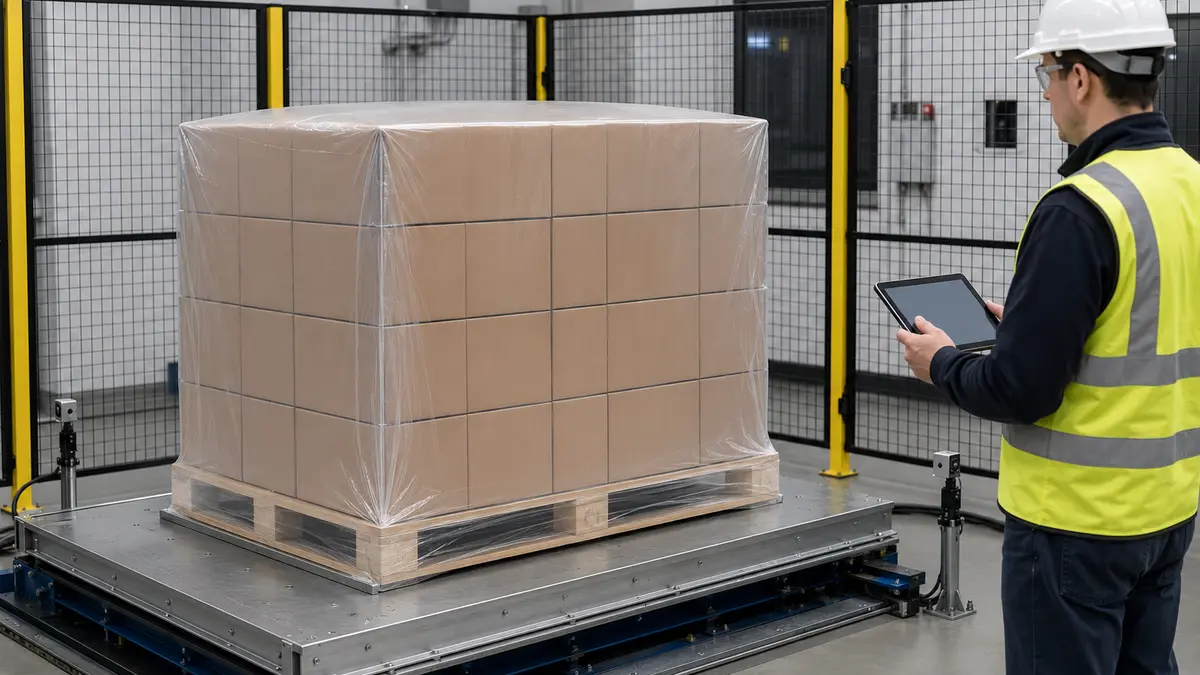
- Выберите репрезентативные и сложные грузы. Включите крайние значения размеров, наименее стабильную схему укладки, самые острые допустимые углы, ожидаемые вариации поддона, термочувствительные компоненты и грузы, которые дают осадку.
- Зафиксируйте конфигурацию испытания. Запишите идентификацию и партию пленки, конструкцию или заявленную спецификацию, размеры, рецепт машины, настройки растяжения или тепловой профиль, условия окружающей среды и оператора.
- Проверить качество нанесения покрытия. Проверить открытие капюшона, герметичность, центровку, покрытие верха, напряжение в углах, сцепление с поддоном, отверстия, складки, локальное утонение, сжатие продукта и признаки термического воздействия.
- Кондиционировать штабелированные грузовые единицы. Использовать ожидаемое время хранения и последовательность условий окружающей среды перед оценкой сохраненной удерживающей способности. Включить осадку, штабелирование, а также воздействие наружных условий или влажности, если они являются частью реального маршрута.
- Провести испытания на погрузочно-разгрузочные работы и распределение, соответствующие поставленной цели. Процедура ISTA 3E распространяется на аналогичные упакованные продукты в штабелированных грузовых единицах для доставки полными фурами; это не универсальный маршрутный тест. EUMOS 40509:2020 рассматривает жесткость грузовой единицы в рамках своего заданного динамического метода. Выберите любую процедуру с участием квалифицированной лаборатории или инженера по упаковке и укажите, что она охватывает и что опускает.
- Измерить эксплуатационные параметры в ходе того же испытания. Зафиксировать массу пленки, энергопотребление, время цикла, переналадку, брак, вмешательства, простои и переработку, используя согласованные определения.
- Утвердить ограниченную конфигурацию. Увязать принятую пленку, размеры, рецепт машины, семейство грузов, маршрут и критерии приемки. Определить, какие изменения требуют пересмотра или переквалификации.
Важно: Отчет о свойствах пленки и испытание грузовой единицы отвечают на разные вопросы. Переквалификация требуется, когда конструкция материала, толщина, размер капюшона, схема укладки на поддоне, рецепт машины, температурный профиль, продукт или маршрут распределения изменяются настолько, что влияют на утвержденные доказательства.
Окончательное правило выбора
Выбрать стретч-капюшон в качестве предварительного первого варианта, когда безнагревное нанесение, совместимая геометрия груза, эластичное восстановление и автоматизированный контроль формата соответствуют эксплуатационному заданию. Оставить термоусадочный капюшон для сравнения, когда измеренная термическая конформность решает определенную проблему геометрии или защиты, полный груз выдерживает температурный профиль, а объект может обеспечить требуемые средства контроля.
Окончательным победителем является ограниченная конфигурация «пленка-машина-груз», которая проходит согласованные критерии погрузочно-разгрузочных работ и распределения при наименьшей подтвержденной стоимости на принятый поддон. Если ни одна из конфигураций не проходит, пересмотрите груз, поддон, защиту кромок, конструкцию капюшона, спецификацию пленки или рецепт машины и проведите испытание снова. Ярлык системы не является утверждением.
Связанные ресурсы Bestypack
- Термоусадочная пленка против стретч-пленки: в чем разница?
- Сколько поддонов можно обмотать одним рулоном стрейч-плёнки?
- Машинная стрейч-плёнка (выдувная и литая)
- Выбор подходящей ширины и толщины стретч-пленки
- Как снизить толщину стретч-пленки для сокращения расходов?
- Толщина стретч-пленки: что нужно знать
Связанные ресурсы Bestypack
- Термоусадочная пленка против стретч-пленки: в чем разница?
- Сколько поддонов можно обмотать одним рулоном стрейч-плёнки?
- Машинная стрейч-плёнка (выдувная и литая)
- Выбор подходящей ширины и толщины стретч-пленки
- Как снизить толщину стретч-пленки для сокращения расходов?
- Толщина стретч-пленки: что нужно знать
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German