
Термоусадочная плёнка и стрейч-плёнка стягиваются принципиально разными способами. Термоусадочная плёнка размещается вокруг продукта или упаковочной единицы, после чего подвергается контролируемому нагреву, который заставляет плёнку сокращаться и принимать форму упаковки. Стрейч-плёнка растягивается в процессе нанесения — чаще всего вокруг паллетной загрузки — и создаваемое натяжение с последующим восстановлением способствует удержанию груза. Практическая граница, таким образом, проходит не по принципу “какая плёнка прочнее?”, а по вопросу “какую упаковочную задачу должна выполнять система?”
Выбор осуществляется с учётом уровня упаковки, геометрии продукта, чувствительности к нагреву, рисков при дистрибуции, требований к презентации, оборудования и метода валидации. Розничная мультиупаковка и складской паллет могут требовать прозрачной плёнки, однако им необходимы разные параметры нанесения и разные критерии подтверждения успешности. Перед запросом коммерческого предложения определите продукт или груз, метод нанесения, значимые виды отказов и критерии приёмки готовой упаковки или грузовой единицы.
Краткий ответ: тепловая усадка против эластичного натяжения
Для получения информации о полимерной основе обратитесь к NIH PubChem. обзор полиэтилена перед сравнением заявлений о готовой пленке.
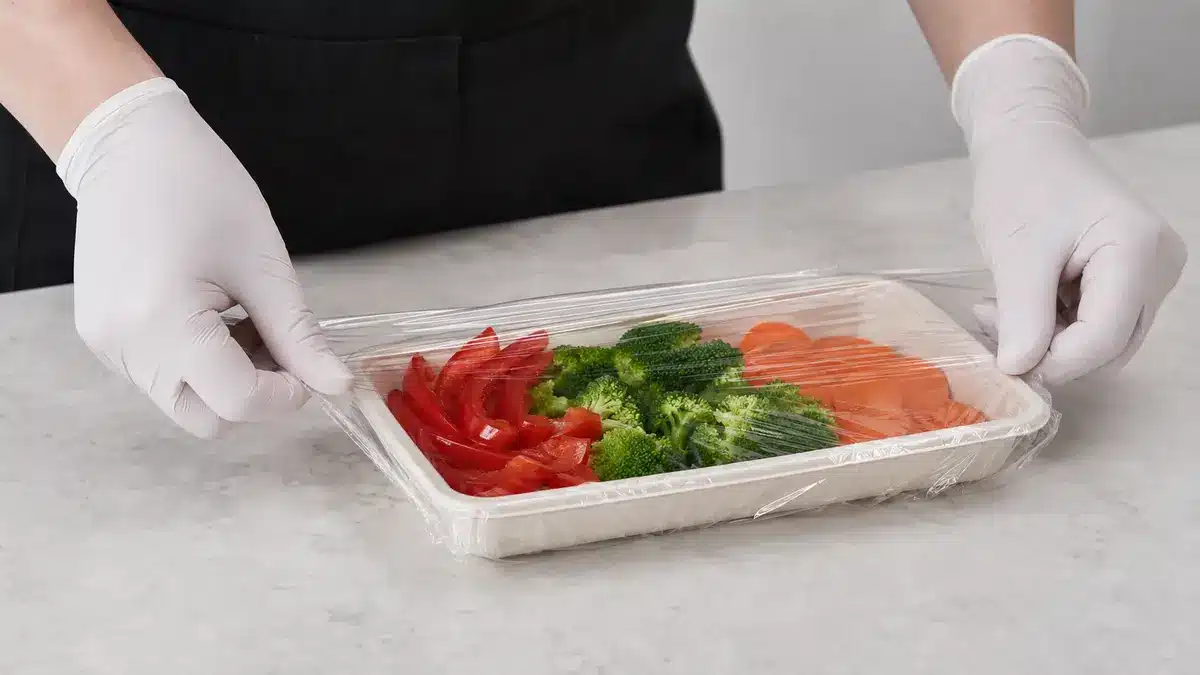
Словарь ISO по упаковке отражает ключевое различие: термоусадочную пленку плёнка уменьшается в размерах при нагреве, принимая форму упакованных изделий, тогда как стрейч-плёнка растягивается в процессе нанесения. Это различие определяет оборудование, параметры технологического контроля и наиболее типичный уровень упаковки для каждой системы.
Термоусадочная плёнка, как правило, выбирается, когда плёнка должна образовывать плотно прилегающую оболочку вокруг отдельного продукта, лотка, связки или мультиупаковки. Операция обычно включает размещение плёнки, этап запайки или формирования оболочки и контролируемый этап нагрева. Стрейч-плёнка, как правило, выбирается, когда паллетированный или иным образом унитизированный груз требует удержания при обработке, хранении и дистрибуции. Она наматывается с контролируемым удлинением и натяжением, без термоусадочного туннеля.
Это типичные области применения,, а не абсолютные запреты. Крупные промышленные грузы могут использовать термоусадочные чехлы, а узкие стрейч-плёнки могут скреплять небольшие изделия. Сначала определите требуемую функцию:
- Если приоритетом является плотно облегающая упаковка продукта или связки — рассмотрите термоусадочную систему.
- Если приоритетом является стабилизация грузовой единицы за счёт приложенного натяжения — рассмотрите стрейч-систему.
- Если обе функции необходимы — задайте и валидируйте их раздельно.
Ни одно из названий не подтверждает эксплуатационные характеристики готовой упаковки. Плёнка, наносящее оборудование, продукт или груз и технологический режим должны задаваться совместно.
Что такое термоусадочная плёнка и как она работает
Термоусадочная плёнка изготавливается таким образом, что молекулярная ориентация закладывается в структуру плёнки. При воздействии соответствующей температуры часть этой ориентации высвобождается, и плёнка сокращается. Величина и сила сокращения зависят от материала, конструкции, истории производства, направления, температуры и времени. Именно поэтому “процент усадки” сам по себе является неполной спецификацией для закупки.
ASTM D2732 описывает метод определения свободной линейной термической усадки, тогда как ASTM D2838 описывает усилие усадки и связанное с ним поведение высвобождения ориентации. Эти методы отвечают на разные вопросы: насколько изменяется размер свободного образца и какое усилие плёнка может создать при заданном ограничении. Ни один из результатов по отдельности не предсказывает, будут ли у готовой упаковки чистые углы, надёжные швы или приемлемая деформация продукта.
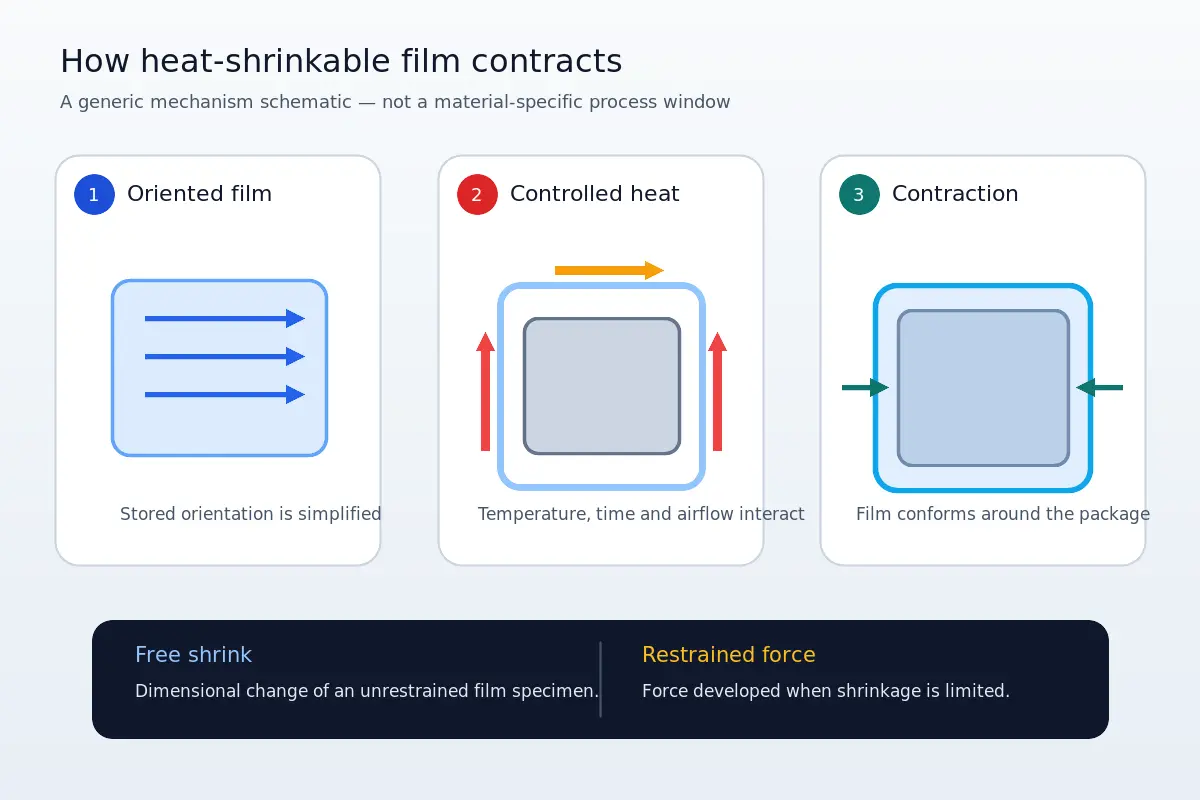
Как тепло заставляет ориентированную плёнку сокращаться
Цикл термоусадочной упаковки обычно включает три связанных этапа: создание плёнки подходящего размера, запайку в местах, где конструкцию упаковки, требуется шов, и воздействие контролируемого тепла. В туннеле температура, скорость конвейера, время выдержки, воздушный поток и расстояние между продуктами действуют совместно. Рекомендации производителей оборудования, таких как Heat Seal и Kallfass, подчёркивают необходимость настройки на основе испытаний, поскольку плёнки и продукты не работают при одном универсальном режиме.
Избыток плёнки, недостаточная эвакуация воздуха,, преждевременный контакт плёнки с продуктом, неравномерный нагрев или неподходящее усилие усадки могут привести к образованию складок, «ушек», «рыбьих глаз», прожогов или деформации. Стабильный процесс технологический диапазон по результатам линейных испытаний. относится к конкретной плёнке, продукту, размеру пакета, системе запайки, туннелю, воздушному потоку и скорости линии.
Распространённые семейства термоусадочных плёнок
Коммерческие семейства термоусадочных плёнок включают полиолефиновые и полиэтилена конструкции, при этом ПВХ также присутствуют на некоторых рынках и в некоторых применениях. Эти обозначения являются лишь отправной точкой. Конструкция плёнки, толщина, баланс усадки по направлениям, усилие усадки, поведение при запайке, прочность, оптические свойства, скольжение, перфорация и совместимость с оборудованием могут различаться в пределах одного широкого семейства полимеров.
Покупателю следует избегать предположения, что каждая плёнка с маркировкой “POF”, “PE” или “PVC” имеет одинаковый температурный диапазон, усилие, прозрачность, статус контакта с пищевыми продуктами или маршрут переработки. Запросите точные данные по продукту, определите применимые методы и условия и проведите испытания плёнки на предполагаемой упаковке и оборудовании.
Что такое стрейч-плёнка и как она работает
Стрейч-плёнка наносится путём удлинения плёнки по мере её оборота вокруг группы изделий или грузовой единицы. Нанесённая плёнка стремится восстановиться, что создаёт направленное внутрь усилие на груз. Липкость помогает соседним слоям оставаться вместе, а схема намотки определяет, где накапливаются слои и как плёнка связывает груз с паллетом.
Предварительное растяжение — важно,, важный параметр, но не полная мера эффективности. Плёнка может быть удлинена в каретке, а затем подвергнута дополнительному растяжению в процессе нанесения. Конечный результат зависит от плёнки, системы предварительного растяжения, вторичного растяжения, усилия намотки, количества слоёв, перекрытия, обработки верха и низа, профиля груза и условий окружающей среды. Высокий процент предварительного растяжения автоматически не означает достаточное удержание.
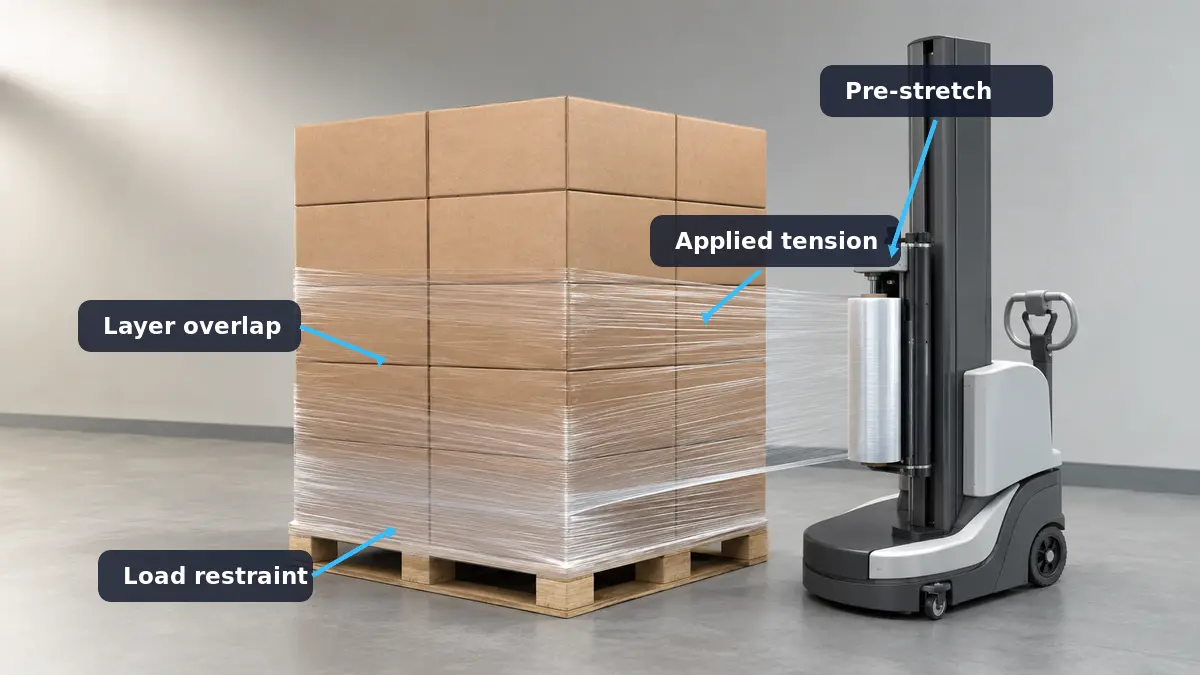
Как предварительное растяжение и эластичное восстановление создают удерживающее усилие
Полезной рабочей концепцией является удерживающего усилия усилие удержания на конкретной высоте груза. В упрощённой зависимости оно отражает приложенное усилие намотки, умноженное на эффективное количество слоёв плёнки на данной высоте. Поскольку схема намотки создаёт разное количество слоёв на разных высотах, удержание следует проверять в местах, где груз нуждается в поддержке, а не предполагать его на основании одной настройки машины.
Эта зависимость имеет ограничения. Транспортировка добавляет вибрацию, удары, обработку и изменения во времени; жёсткость груза, прочность картонных коробок, трение, пустоты, свесы и выступающие элементы также влияют на устойчивость. Поэтому ASTM D8314 рассматривает приложенное Стретч-плёнка усилие и намоточное оборудование, а не только изолированное свойство рулона.
Распространённые семейства стрейч-плёночных материалов
LLDPE и связанные с ним полиэтиленовые смолы являются распространёнными компонентами структур стрейч-плёнок, поскольку конвертеры могут проектировать комбинации удлинения, прочности, устойчивости к проколу,, липкости и технологичности. Литые и выдувные плёнки также могут различаться по ощущению при работе и балансу свойств. Это решения по рецептуре и конвертации, а не универсальные рейтинги.
Страница поставщика смолы может объяснить, почему используется то или иное семейство смол, но она не может подтвердить эксплуатационные характеристики готового рулона на конкретном паллете. Покупателям необходимы спецификация готовой плёнки, формат рулона, совместимость с оборудованием, условия нанесения и валидация на уровне груза.
Термоусадочная плёнка против стрейч-плёнки: сравнительные различия
Наиболее полезное сравнение сохраняет одинаковые оси и отделяет типичное применение от подтверждения эксплуатационных характеристик.
| Ось принятия решений | Термоусадочная плёнка | 拉伸缠绕膜 | 需要验证的内容 |
|---|---|---|---|
| Механизм стягивания | Плёнка сокращается после контролируемого нагрева | Плёнка удлиняется в процессе нанесения и удерживает за счёт приложенного натяжения и восстановления | Точная плёнка, технологический режим нанесения и готовый результат |
| Типичный уровень упаковки | Отдельный продукт, лоток, связка или мультиупаковка | Паллетированный или унитизированный груз | Фактическая упаковочная функция, включая пограничные случаи |
| Основное оборудование | Подача плёнки или упаковка в мешок, запайщик при необходимости, термотоннель или контролируемый источник тепла | Ручной дозатор, полуавтоматический упаковщик или автоматическая система обмотки | Производительность оборудования, формат плёнки, системы управления, ограждения и интеграция в линию |
| Воздействие на продукт | Продукт и упаковка подвергаются процессу термоусадки | Для обычной стретч-обмотки нагрев для усадки не требуется | Чувствительность к теплу, риск деформации, конденсация и условия окружающей среды |
| Внешний вид | Позволяет создавать плотно прилегающую розничную или групповую упаковку | Прозрачная плёнка обеспечивает видимость груза, однако нахлёст и рисунок обмотки остаются видимыми | Оптические свойства плёнки, а также швы, складки, нахлёст, загрязнения и технологический процесс |
| Путь валидации | Свойства усадки плёнки, а также испытания швов и готовой упаковки | Свойства плёнки, а также оценка нанесённой плёнки, груза, обращения и транспортировки | Методы, условия, опасности и критерии приемки, |
Данная таблица не определяет универсального победителя. Для коммерческого сравнения необходимы данные по материалам, трудозатратам, энергопотреблению, времени безотказной работы, браку, повреждениям, техническому обслуживанию и капитальным затратам при эквивалентных критериях приёмки для конкретного объекта.
Какие упаковочные задачи соответствуют каждой системе?
Начните с упаковываемого объекта и рисков, которым он должен противостоять. Один и тот же продукт может использовать термоусадочную плёнку на уровне продажной единицы и стретч-плёнку на уровне распределительного паллета. Эти слои не являются избыточными, если они выполняют разные функции.
Розничные товары, мультипаки и групповые упаковки
Термоусадочная упаковка часто является практичным решением, когда a.
Стретч-объединение в группы может рассматриваться для некоторых небольших групп или длинных изделий, когда нагрев нежелателен и достаточна обмотка с натяжением. Это следует рассматривать как отдельное применение, а не как доказательство взаимозаменяемости паллетной стретч-плёнки и термоусадочной плёнки.
Паллетные грузы, складирование и дистрибуция
Стретч-обмотка является традиционной отправной точкой для многих паллетных грузов, поскольку она позволяет объединить коробки или мешки в единое целое и, при правильном нанесении, закрепить груз на паллете. Груз по-прежнему требует правильной схемы укладки на паллет, надлежащей первичной и вторичной упаковки, допустимого свеса, а также контроля острых кромок и выступающих элементов.
| Упаковочная задача | Типичное соответствие системы | Ключевой исходный параметр | Верификация | Важное ограничение |
|---|---|---|---|---|
| Плотный розничный мультипак | Термоусадочная плёнка | Геометрия продукта, чувствительность к теплу, внешний вид | Испытание шва и готовой упаковки | Тепло и усадочного усилия, могут повлиять на продукт |
| Лотковая группа для перемещения | Часто термоусадочная плёнка | Жёсткость лотка, усилие плёнки, отверстия | Испытание целостности группы и обращения | Не является автоматически транспортным паллетом |
| Стабильный паллет с картонными коробками | легко преобразовать, но оно неполноценно как решение о закупке. Обоснованное утверждение связывает измеренную толщину с конкретной пленкой, допустимым отклонением, обмотчиком, рецептом обмотки, грузом и условиями распределения. Ключевые действия просты: | Профиль груза, сцепление с паллетом, опасности маршрута | Испытание удержания и дистрибуции | Плёнка не может исправить неправильно сформированный груз |
| Паллет неправильной формы или с острыми кромками | Стретч-обмотка с дополнительными аксессуарами системы или другой метод объединения в единицу | Выступающие элементы, защита кромок, смещение груза | Контролируемое испытание обмотки и транспортное моделирование | Проколы и разрывы плёнки могут быть доминирующим фактором |
| Группа продуктов, чувствительных к теплу | Обычно стретч-обмотка или система без нагрева | Температурный предел продукта и требуемая функция | Испытание продукта и упаковки | Стретч-обмотка может не обеспечить желаемое розничное закрытие |
| Наружное или длительное воздействие | Зависит от конкретного применения | Погодные условия, УФ-излучение, продолжительность, верхняя защита | Экологические испытания и испытания с учётом маршрута | Рекомендации для внутренней стретч-обмотки не могут быть автоматически распространены на другие условия |
Окончательный выбор может включать лотки, угловые защитные профили, верхние листы или стяжные ремни. Оценивайте всю систему в целом, а не только плёнку.
Оборудование, производительность и эксплуатационные последствия
Линия термоусадки координирует формирование оболочки, запайку, подачу тепла, воздушный поток, движение конвейера и охлаждение. Стретч-операция варьируется от ручного дозатора до полностью автоматического упаковщика с механическим предварительным растяжением, датчиками нагрузки, автоматическим креплением плёнки и управлением линией. Решение об оборудовании должно следовать за семейством продуктов или грузов и требуемым уровнем контроля процесса.
Термоусадочные тоннели, запайщики и управление нагревом
Для термоусадочной упаковки производительность зависит от интервала между изделиями, цикла запайки, восстановления тоннеля, распределения тепла, воздушного потока, переналадки, охлаждения и последующей обработки. Повышение температуры для компенсации чрезмерной скорости может привести к дефектам, а не к полезному выходу продукции.
Покупателям следует учитывать чувствительность продукта к теплу, ограждения, вентиляцию, доступ для технического обслуживания, точность управления и руководство OEM-производителя. Следует запрашивать информацию о том, какой стабильный диапазон параметров обеспечивает приемлемую упаковку на предполагаемом оборудовании без повреждения продукта.
Ручные и машинные системы стретч-обмотки
Ручная обмотка обеспечивает гибкость и низкий порог входа по капитальным затратам, однако результат существенно зависит от техники оператора и эргономики рулона. Автоматические обмотчики могут повысить воспроизводимость и интегрировать предварительную вытяжку с приводом и рецепты, но при этом добавляют требования к пространству, обслуживанию, обучению и интеграции в линию.
Не предполагайте универсальную производительность или точку окупаемости. Задокументируйте структуру грузопотока, удерживающие характеристики, цикл обмотки, смены плёнки, обрывы, работу оператора, обслуживание, время безотказной работы и ограничения линии. Машинная плёнка должна соответствовать каретке и системам управления.
Как покупателям следует специфицировать и валидировать систему плёнки
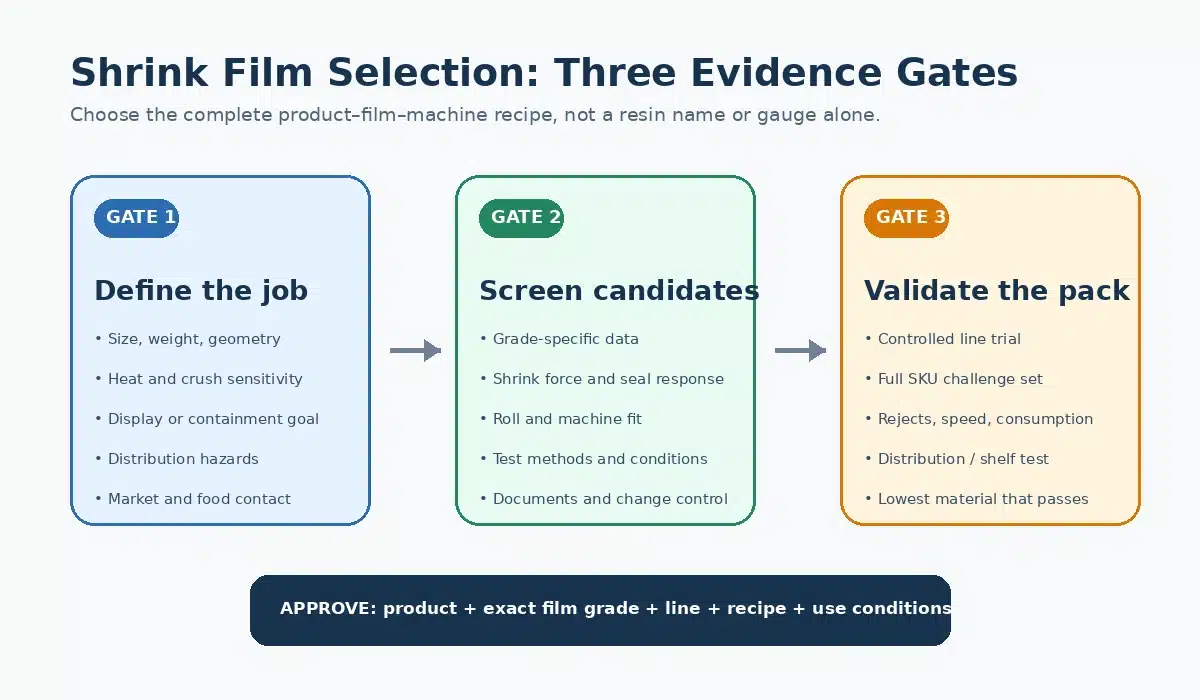
Полезная спецификация разделяет идентификацию плёнки, условия применения и приёмку готовой системы. Она также указывает метод испытаний и условия, вместо запроса расплывчатых свойств, таких как “прочная”, “высокая усадка” или “тяжёлого режима”.”
Составьте полное техническое задание для поставщика
До запроса котировки предоставьте как можно больше из следующих исходных данных:
- Описание продукта, пакета или единицы груза, размеры, масса, геометрия, а также фотографии или чертежи.
- Уровень упаковки и требуемая функция: презентация, заключение в оболочку, пакетирование, защита от пыли, стабилизация паллеты или другая определённая задача.
- Формат плёнки, ширина, диапазон толщины, Размеры рулона,, сердечник, направление размотки и текущая идентификация плёнки.
- Марка и модель оборудования, система запайки или каретка предварительной вытяжки, диапазон управления, скорость линии, и ограничения по переналадке.
- Чувствительность продукта к теплу для применений с усадкой; профиль нагрузки, схема паллетирования, свес, выступающие элементы и требование к сцеплению с паллетой для применений с растяжением.
- Маршрут хранения и дистрибуции, продолжительность, температура, влажность, обращение, вибрация, удары и воздействие внешней среды.
- Текущие отказы, сохранённые образцы, фотографии дефектов, рецепты, прослеживаемость партий и расход материала на принятую упаковку или груз.
- Требуемые документы, применимые методы испытаний, план отбора проб, критерии приёмки, объём заказа и количество для испытаний.
Эти поля помогают поставщику рекомендовать конфигурацию, подлежащую тестированию. Они не позволяют поставщику — или данной статье — гарантировать результат без испытаний.
Проведите валидацию готовой упаковки или единицы груза
Используйте поэтапный процесс валидации:
- Подтвердите идентификацию плёнки, размеры, конструкцию, формат рулона и соответствующую документацию на продукт.
- Проверьте свойства на уровне плёнки с указанием методов и условий. Для усадочной плёнки различайте свободную усадку и усадку с принудительным усилием.
- Установите рецепт оборудования на репрезентативных продуктах или грузах. Зафиксируйте настройки, массу плёнки, наблюдения, дефекты и прослеживаемость.
- Протестируйте готовую упаковку или нанесённую обмотку на соответствие определённым критериям приёмки.
- Смоделируйте соответствующие риски обращения и дистрибуции, используя подходящий протокол, например процедуру ISTA для единиц груза, где это применимо.
- Проведите контролируемое производственное испытание и контролируйте переналадку, время безотказной работы, отходы, обрывы плёнки, повреждения и работу оператора.
- Утвердите спецификацию, диапазон рецептов, метод контроля и процесс управления изменениями.
Стандарты предоставляют методы, а не автоматические пороги приёмки. Покупатель должен определить допустимые целостность сварного шва, деформацию продукта, смещение груза, повреждения и результаты обращения для фактического маршрута.
Типичные ошибки выбора и режимы отказов
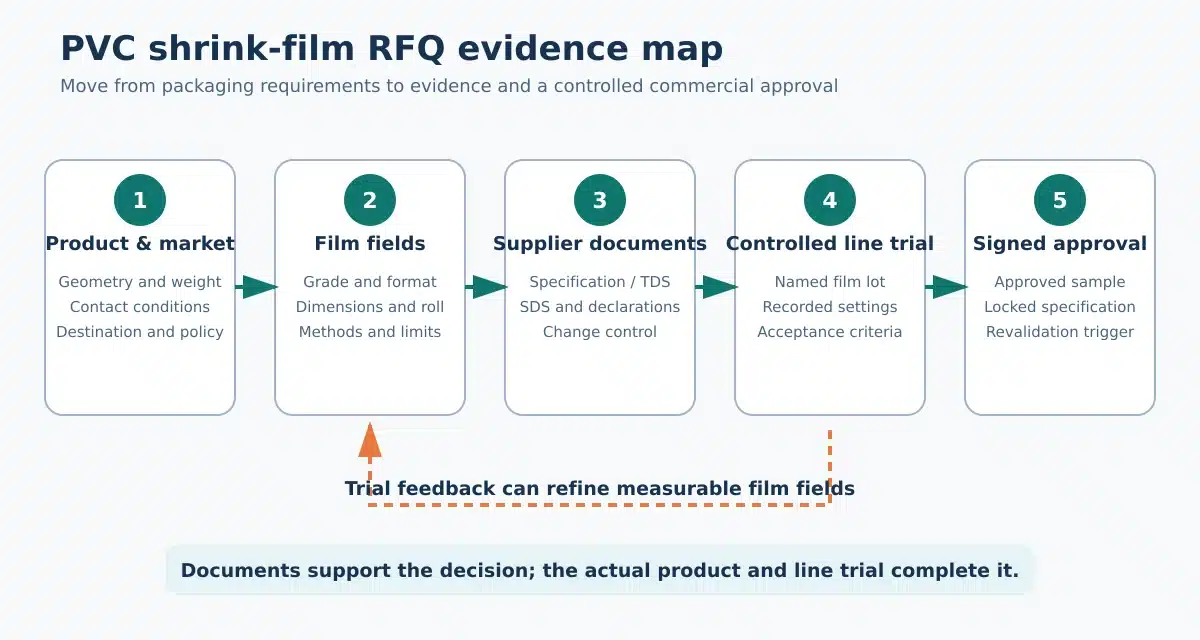
Устраняйте неисправности системы, а не только плёнки
Самая дорогостоящая ошибка — часто диагностика “плохой плёнки” до проверки упаковочной системы. Дисциплинированный анализ последовательно проходит через продукт или груз, идентификацию плёнки, состояние оборудования, рецепт применения, окружающую среду и тестирование готового результата.
Дефекты усадки могут иметь пересекающиеся причины. «Собачьи уши», складки, «рыбьи глаза», слабые швы, прожоги или деформация могут быть связаны с размером плёнки, перфорацией, запайкой, нагревом, временем выдержки, воздушным потоком, контактом с продуктом, или поведение-балансом усилий. Симптом начинает расследование; он не доказывает одну причину.
Обрывы стретч-плёнки могут быть связаны с выступающими элементами, свесом, повреждёнными рулонами, дефектами плёнки, заправкой, состоянием каретки, неисправностями зажимов, настройками или несоответствием плёнки оборудованию. Нестабильность может отражать схему паллетирования, сжатие картонных коробок, недостаточную поддержку, плохое сцепление с паллетой или непроверенный риск дистрибуции.
Для любой из систем:
- Проверьте точную плёнку и партию перед изменением настроек.
- Безопасно осмотрите геометрию продукта или груза и состояние оборудования.
- Сравните текущий рецепт с утверждённым базовым уровнем.
- Изменяйте одну определённую переменную за раз, где это практически возможно.
- Сохраняйте образцы и документируйте дефекты, настройки, окружающую среду и результат.
- Передавайте вопросы по оборудованию, безопасности или совместимости с продуктом соответствующему OEM-производителю, поставщику плёнки или специалисту по тестированию упаковки.
Избегайте копирования общих числовых настроек; корректировка для одной комбинации плёнка-продукт-оборудование может навредить другой.
Часто задаваемые вопросы
Можно ли подвергать стретч-плёнку термоусадке?
Нет. Обычная стретч-плёнка предназначена для удлинения при нанесении; усадочная плёнка предназначена для сокращения под действием контролируемого тепла. Нагрев неуказанной стретч-плёнки не создаёт валидированную усадочную упаковку и может привести к повреждениям. Используйте указанную термоусадочную плёнку и совместимое оборудование.
Можно ли использовать усадочную плёнку на паллетах?
Да, некоторые промышленные системы используют термоусадочные чехлы на крупных грузах. Обычная паллетная стретч-обмотка остаётся основным маршрутом для единиц груза в руководствах по стретч-плёнке. Выбирайте на основе геометрии груза, защиты, термического процесса, оборудования, маршрута и валидации; использование на паллете не делает системы взаимозаменяемыми.
Какая обмотка обеспечивает лучшую видимость продукта?
Обе могут использовать прозрачную плёнку. Видимость зависит от конструкции, толщины, дымки, глянца, швов, складок, нахлёста, загрязнений и качества нанесения. Сравнивайте оптические данные для конкретного продукта и принятые образцы упаковок, а не названия категорий.
Какой вариант использует меньше плёнки?
Ни один из них не всегда использует меньше. Сравнивайте массу плёнки на принятую упаковку или груз при эквивалентных критериях. Расход стретч-плёнки зависит от плёнки, предварительной вытяжки, рисунка обмотки, слоёв и груза; расход усадочной плёнки зависит от размеров, толщины, отходов, геометрии и выхода. Уменьшение толщины засчитывается только в том случае, если система по-прежнему проходит валидацию.
Подлежат ли усадочная и стретч-плёнка вторичной переработке?
Некоторые чистые полиэтиленовые плёнки могут быть совместимы с потоком переработки плёнок, но возможность переработки не доказывается простым обозначением упаковки как “ПЭ”. Полная конструкция — включая слои, этикетки, краски, клеи, металл, цвет, загрязнения и крепления — имеет значение, как объясняется в руководстве APR PE Flexible. Сбор также является локальным. Например, руководство штата Нью-Йорк включает определённые чистые стретч- и усадочных пленок, в контексте сбора плёнок, но это не устанавливает приёмку в других местах. Подтвердите местную программу и точную конструкцию упаковки.
Какую информацию следует отправить поставщику плёнки?
Отправьте применение, размеры, массу, изображения, требуемую функцию, текущую плёнку и отказы, оборудование, ограничения процесса, маршрут, объём, документы, методы, критерии и план испытаний. Добавьте чувствительность к теплу и детали туннеля для усадочной плёнки; добавьте схему паллетирования, профиль нагрузки, систему предварительной вытяжки, рисунок обмотки и сцепление с паллетой для стретч-плёнки.
Выбирайте систему вокруг упаковочной задачи
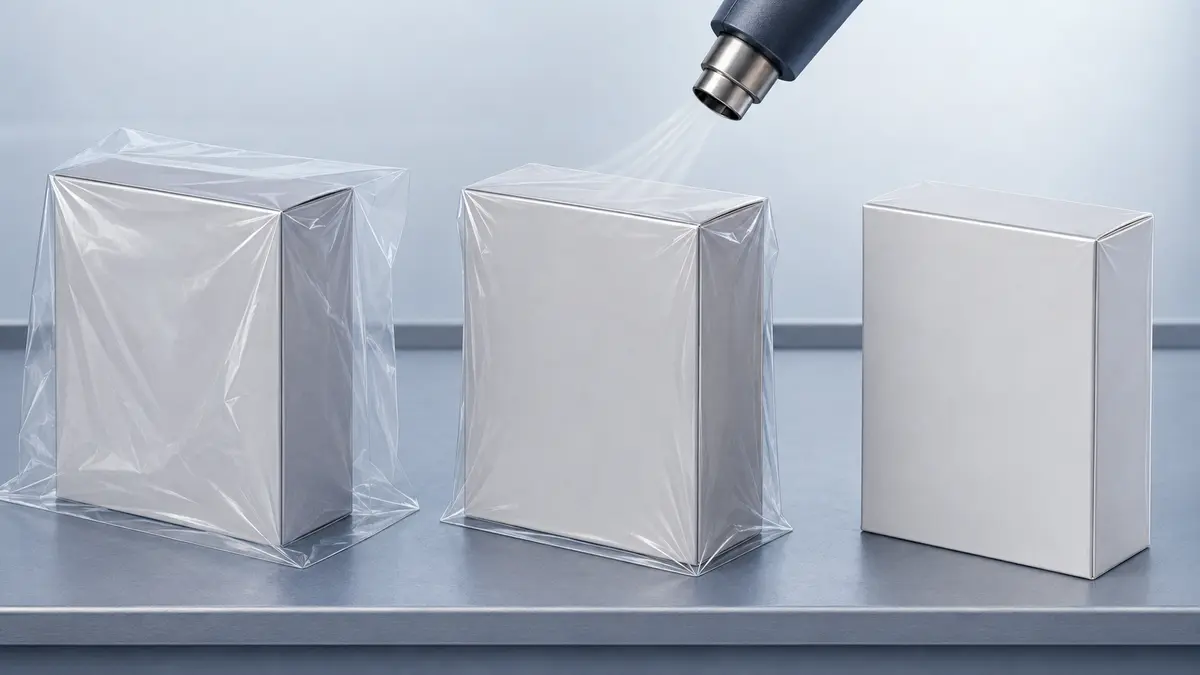
Выбирайте усадочную плёнку, когда валидированная задача требует термоактивируемого облегания продукта, лотка или пакета. Выбирайте стретч-плёнку, когда валидированная задача требует объединения груза на основе натяжения. Когда требуются обе функции, укажите их как отдельные слои упаковочной системы, а не заставляйте одну плёнку выполнять все задачи.
Название категории — это только начало спецификации. Определите объект, функцию, оборудование, процесс, риски, критерии приёмки и требуемые доказательства. Затем проведите испытания точной плёнки на репрезентативных продуктах или грузах и валидируйте готовый результат. Поставщик может ответить более эффективно, когда запрос содержит реальные эксплуатационные данные, а покупатель может сравнивать предложения на эквивалентной, тестируемой основе.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German