
Filme de laminação é uma tira de filme usada para cobrir outro material ou tornar-se uma camada de um laminado multicamadas. A escolha correta depende de mais do que brilho, espessura ou nome do polímero. Os compradores devem definir o substrato receptor, o processo de adesão, o equipamento, a conversão downstream, o uso final e os testes de aprovação. Este guia explica as principais construções e métodos e, em seguida, os transforma em um RFQ prático e um caminho de validação para acabamento de impressão e embalagens flexíveis..
O Que É Filme de Laminação?
Para contexto regulatório, consulte a FDA dos EUA FDA dos EUA sobre embalagens de alimentos antes de aprovar um uso pretendido de contato com alimentos.
Para contexto regulatório, consulte A orientação da FDA dos EUA sobre embalagens de alimentos antes da aprovação de um uso pretendido de contato com alimentos.
“”Filme de laminação" é uma descrição funcional, não uma especificação completa de material. Pode descrever um filme pré-revestido aplicado a papel ou papelão impresso, ou uma tira de filme unida a outra tira flexível durante a conversão da embalagem. Esses usos compartilham um propósito — combinar superfícies ou camadas — mas não necessariamente utilizam o mesmo adesivo, equipamento, janela de processo ou plano de teste.
Antes de comparar opções, declare o que será laminado, qual superfície ficará voltada para fora, como a adesão será criada e o que o item finalizado deve suportar. Esse contexto evita um erro comum de compra: tratar produtos com nomes semelhantes como intercambiáveis.
Filme de Laminação para Acabamento de Impressão
No acabamento de impressão,, o filme de laminação geralmente cobre uma folha impressa, papel, papelão, fotografia, etiqueta ou gráfico. Um filme térmico possui uma camada que é ativada sob calor e pressão controlados. Um filme sensível à pressão adere sob pressão de nip sem a mesma etapa de ativação por calor. Alguns filmes não revestidos são aplicados com um adesivo líquido fornecido separadamente.
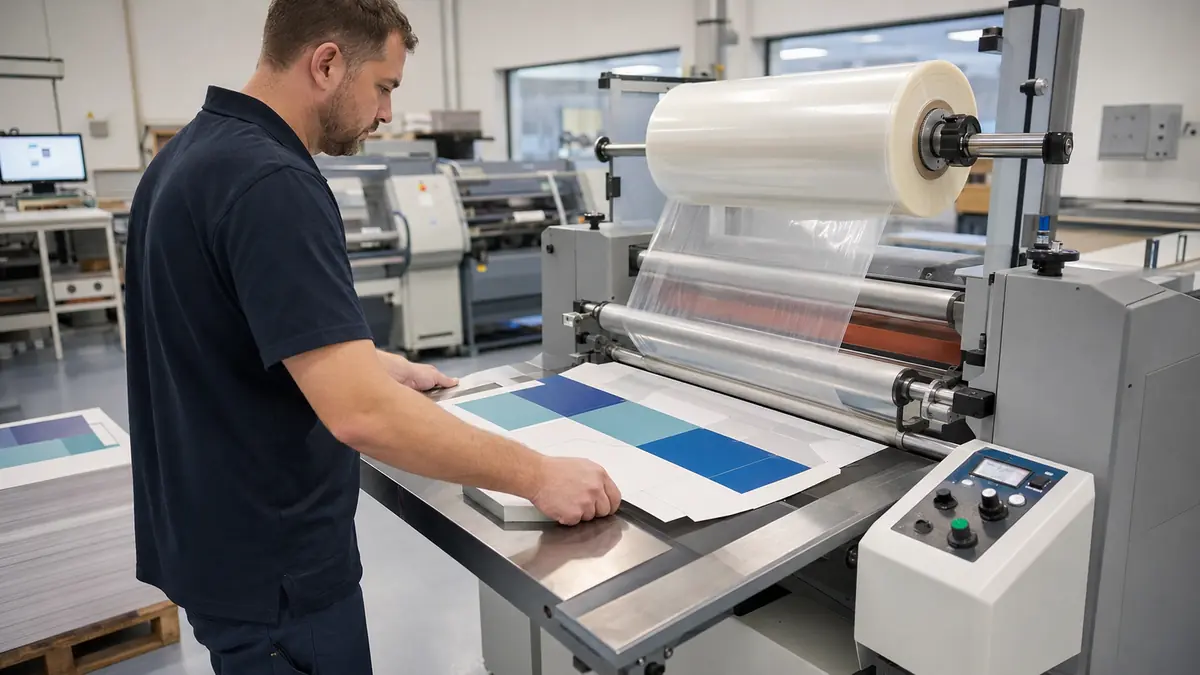
A superfície finalizada pode ser brilhante, fosca, texturizada ou tátil, mas a aparência é apenas um eixo de seleção. Largura do filme, diâmetro do rolo, núcleo, espessura, comportamento de ativação, superfície impressa, sistema de tinta e operações posteriores, como dobra, vinco, estampagem a quente, revestimento ou corte a laser, também influenciam a adequação.
Filme de Laminação para Embalagens Flexíveis
Em embalagens flexíveis, o termo pode se referir a uma tira em um laminado, em vez de um produto revestido com adesivo pronto para uso. Um conversor pode unir filme plástico impresso ou não impresso, papel ou folha metálica usando um adesivo medido separadamente ou uma camada de extrusão. A estrutura resultante pode distribuir funções de impressão, resistência, selagem, óptica, barreira ou manuseio entre diferentes camadas.
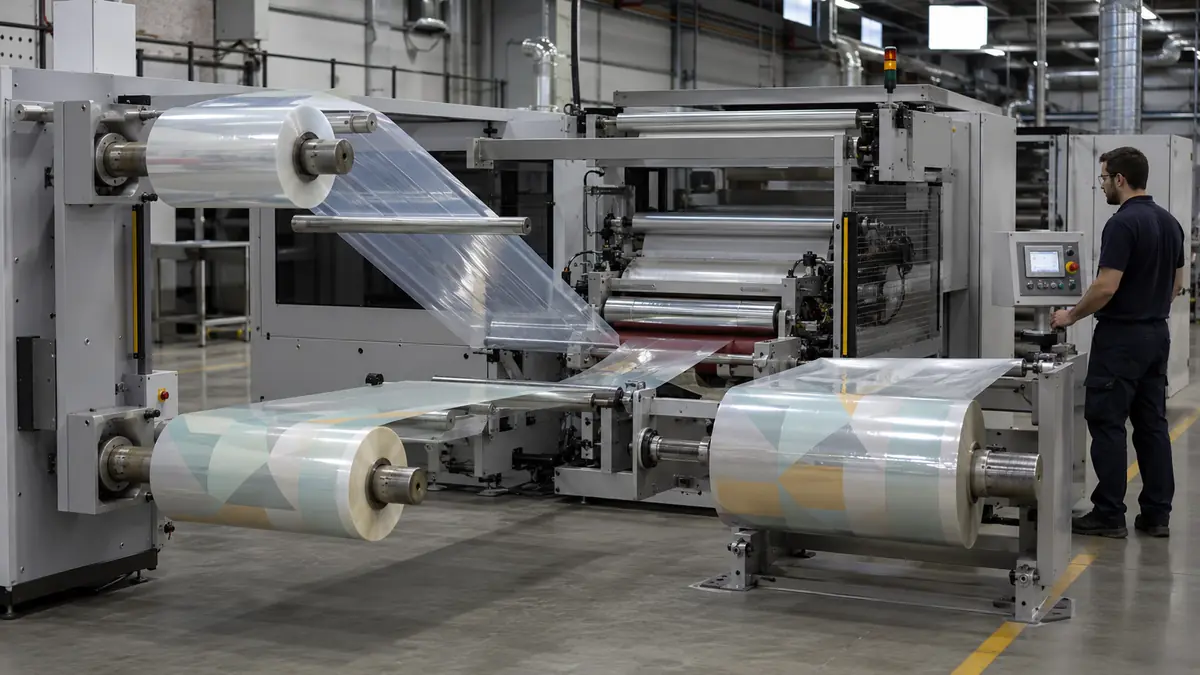
O nome do material sozinho não estabelece essas funções. O grau do polímero, orientação, sequência de camadas, espessura individual e total, surface treatment, tinta, adesivo, cura e conversão final são todos importantes. Uma estrutura destinada a uso alimentício, médico ou outro uso controlado também precisa de documentação específica do produto e do mercado; o nome do polímero não é evidência de conformidade.
Como o Filme de Laminação É Construído
Uma especificação útil separa o filme base, a camada de adesão e o substrato receptor. As interfaces entre esses componentes são tão important quanto os próprios componentes. Portanto, um fornecedor precisa da construção e do processo completos, não apenas de uma solicitação de “filme de laminação PET” ou “fosco BOPP.”
Filme Base
O filme base é a película contínua que carrega o acabamento ou contribui com uma função para o laminado. Produtos para acabamento de impressão geralmente usam filmes plásticos orientados, enquanto estruturas de embalagens flexíveis podem usar BOPP, PET, PA, PE, outras películas poliméricas, papel ou folha de alumínio em diferentes combinações. Essas abreviações identificam famílias de polímeros, não o desempenho completo.
Para compras, registre o grau exato ou equivalente aprovado, orientação, superfície ou revestimento, espessura e tolerância, largura, direção de enrolamento, lado tratado e dimensões relevantes do rolo. Se propriedades ópticas, mecânicas ou dimensionais forem importantes, especifique o método de teste, direção do corpo de prova, condicionamento, unidades e faixa de aceitação, em vez de confiar em adjetivos como “claro”, “forte” ou “estável”.”
Adesivo, Revestimento ou Camada de Ligação
A camada de adesão pode ser aplicada em fábrica a um filme térmico ou autoadesivo, aplicada pelo conversor como um adesivo líquido, ou formada como uma extrusão fundida ou camada de ligação. Estas não são rotas equivalentes. Cada uma tem sua própria química, requisitos de armazenamento, controles de aplicação, interação com tintas e revestimentos e tempo de preparo.
Para um adesivo aplicado separadamente, as entradas controladas podem incluir a identidade do componente, proporção de mistura quando aplicável, peso de revestimento e método de medição, viscosidade ou temperatura, condições de secagem, condições de nip e histórico de cura. Para um filme pré-revestido, a ficha técnica do fornecedor deve definir condições compatíveis de ativação e armazenamento. Em ambos os casos, as configurações reais de produção devem ser estabelecidas na máquina e no substrato pretendidos.
Substrato Receptor
O substrato receptor é a superfície à qual o filme adere. Pode ser papel poroso, cartão revestido, uma folha impressa digital ou convencionalmente, outro filme plástico, folha de alumínio ou uma película revestida. A química e a condição da superfície podem mudar após a impressão, armazenamento, manuseio ou tratamento, portanto, nomear o substrato não é suficiente.
A RFQ deve identificar o grau do substrato, o sistema de revestimento ou tinta, o lado tratado ou impresso, a preparação de superfície relevante, a idade da impressão ou película e qualquer sensibilidade ao calor ou pressão. Contaminação, aditivos, solvente residual ou umidade, e tratamento de superfície insuficiente ou degradado podem afetar a molhagem e a adesão. Portanto, um teste usando material de produção representativo é mais significativo do que um teste em uma folha limpa genérica.
Principais Métodos de Laminação
Os quatro métodos abaixo diferem principalmente na origem da camada de adesão e em como ela é ativada. A tabela é uma ferramenta de triagem; ela não substitui a ficha técnica do produto ou um teste em máquina.
| produz uma estrutura de filme mais equilibrada. A orientação também é mais semelhante. No entanto, é tecnicamente difícil. Os parâmetros do processo de produção também são difíceis de controlar. O mais crítico é o controle de temperatura. Isso afeta a qualidade e a uniformidade do filme. | Rota de adesão | Pergunta típica do projeto | Controles críticos |
|---|---|---|---|
| Laminação térmica | Uma camada pré-aplicada é ativada com calor e pressão de contato controlados | O substrato impresso e o filme podem tolerar a janela térmica e de pressão necessária? | Orientação do filme, temperatura do rolo, pressão, velocidade, condição do contato, idade da impressão, curvatura |
| Laminação autoadesiva (sensível à pressão) | Um adesivo pegajoso adere sob pressão | O substrato é sensível ao calor, e o processo pode controlar o ar aprisionado e o alinhamento? | Manuseio do liner, pressão de contato, limpeza, tensão, velocidade de aplicação, molhagem do adesivo |
| Laminação com adesivo | Um adesivo líquido ou reativo é dosado entre as películas | Qual família de adesivo e cronograma de cura se adequam aos filmes, tinta, uso final e linha? | Mistura ou diluição, peso de revestimento, secagem quando necessário, contato, tensão, cura, resíduos |
| Laminação por extrusão | Um polímero fundido ou camada de ligação é introduzido entre películas em movimento | As películas e a camada de extrusão podem formar a adesão e o comportamento de conversão necessários? | Seleção de resina ou camada de ligação, condições de fusão e contato, temperatura da película, tensão, tratamento, uniformidade da camada |
Laminação Térmica
Laminação térmica É comum no acabamento de impressão porque o filme e a camada de ativação chegam como um único rolo. O calor amolece ou ativa a camada de adesão enquanto a pressão de contato a traz em contato com o substrato impresso. A janela utilizável pertence à combinação exata de filme, impressão e máquina; uma temperatura copiada de outro produto não é um valor de configuração seguro.
A baixa temperatura pode deixar molhagem incompleta ou áreas fracas, enquanto o calor excessivo pode distorcer impressões sensíveis, aumentar a curvatura ou criar outros problemas de aparência. Velocidade, condição do rolo, pressão de contato, umidade da folha e cobertura de tinta interagem com a temperatura. Registre a configuração completa durante a aprovação para que um bom teste possa ser reproduzido.
Laminação Autoadesiva (Sensível à Pressão)
O filme autoadesivo é frequentemente selecionado quando a impressão ou o substrato não deve passar por uma etapa de ativação térmica. O adesivo já está presente e forma contato sob pressão de contato. Isso evita uma fonte de exposição ao calor, mas não elimina o controle do processo.
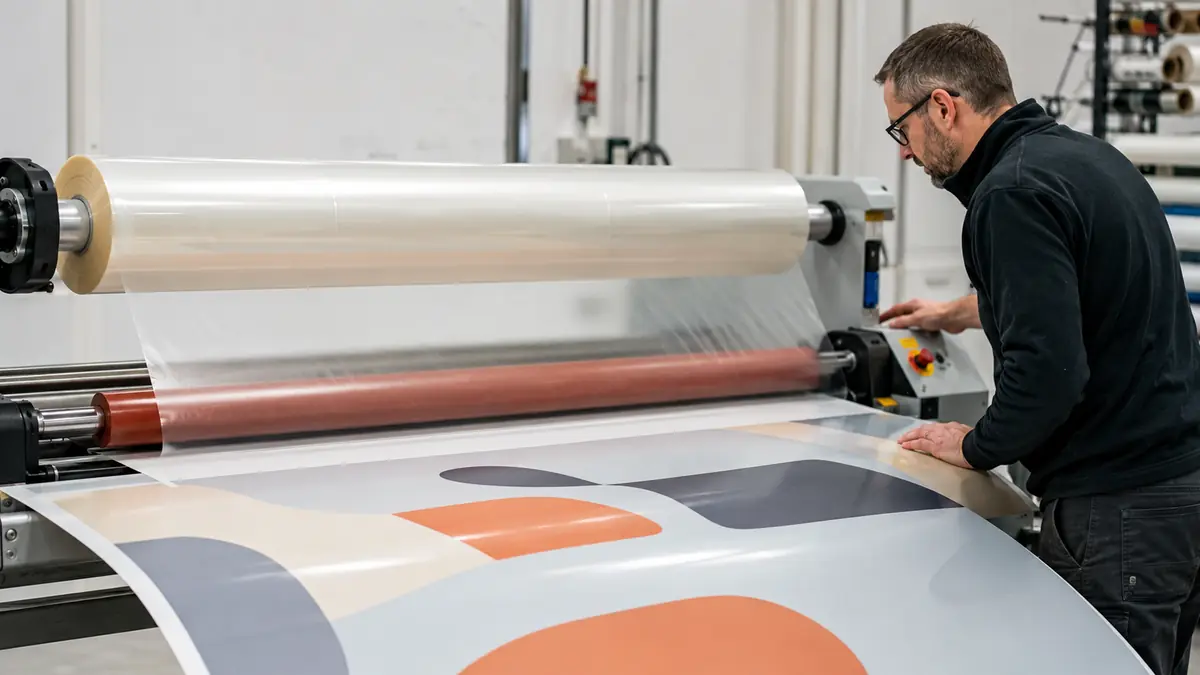
Poeira, textura superficial, mau alinhamento, tensão descontrolada, contato insuficiente e ar aprisionado podem permanecer visíveis sob um filme transparente. A escolha do adesivo também deve corresponder ao substrato, ao manuseio esperado, ao ambiente externo ou interno, quando relevante, e a qualquer corte ou conformação posterior. Não presuma que “frio” significa compatibilidade universal com o substrato.
Laminação com Adesivo
A laminação com adesivo é central para muitas estruturas de embalagens flexíveis. Sistemas sem solvente, à base de solvente e à base de água estão entre as famílias disponíveis; a escolha apropriada depende dos filmes exatos, do sistema de tinta e revestimento, do equipamento, dos controles de produção, do uso final e dos documentos necessários. Os dados técnicos e a documentação regulatória do fornecedor do adesivo devem corresponder à construção proposta.
Dosagem, mistura, secagem, contato, enrolamento e cura afetam a interface final. Um laminado pode parecer aceitável imediatamente após a produção, mas falhar posteriormente se a cura, os resíduos ou a compatibilidade interfacial não forem controlados. Os planos de amostragem devem, portanto, incluir o intervalo de condicionamento ou cura especificado e, quando relevante, verificações após a conversão subsequente ou exposição ambiental.
Laminação por Extrusão
A laminação por extrusão une películas introduzindo uma camada de polímero fundido entre elas antes do contato. Essa camada pode unir os substratos e contribuir com espessura ou outra função funcional. A rota exige que os filmes, o tratamento de superfície, o material de extrusão, a entrega do fundido, o contato, o resfriamento e o manuseio da película funcionem como um sistema único.
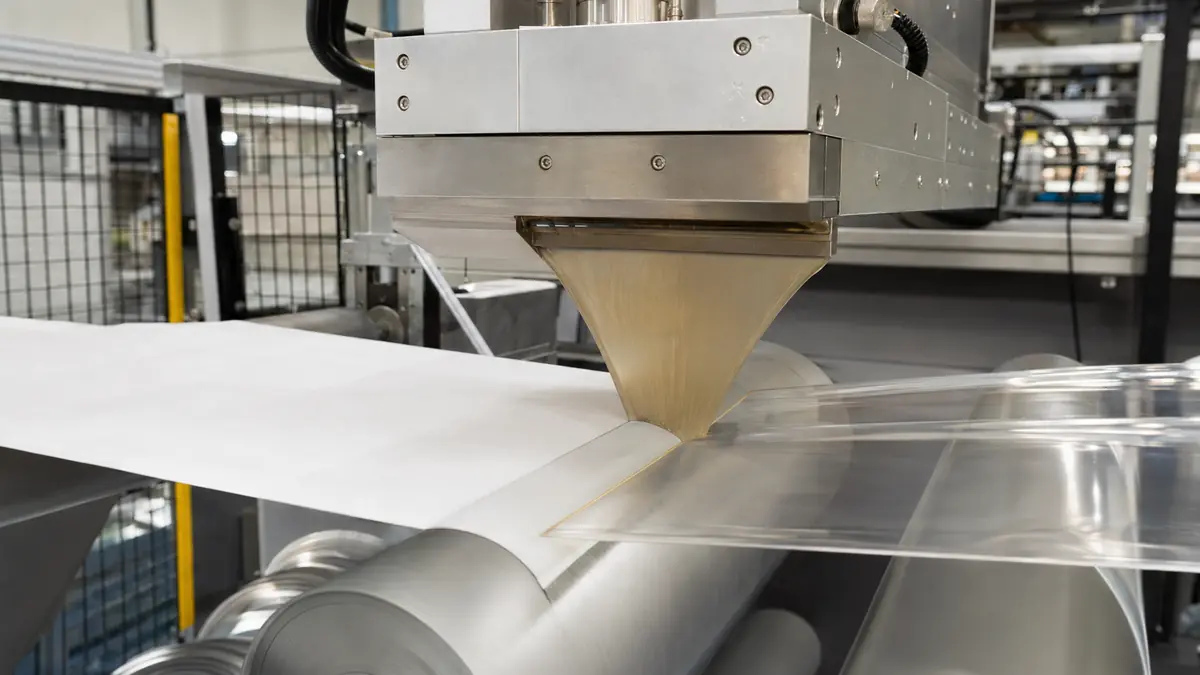
Não deve ser confundido com simplesmente comprar um filme único mais espesso. A camada de extrusão torna-se parte da construção do laminado, e sua identidade e espessura precisam ser especificadas. A adesão, a uniformidade da bitola, a curvatura, a aparência e a selagem ou conformação subsequente devem ser verificadas em material de produção representativo.
O Que o Laminado Deve Fazer
Comece com as funções, depois escolha a construção e o processo. Um laminado pode precisar satisfazer vários dos seguintes requisitos, mas nenhum deve ser assumido meramente porque outra camada foi adicionada:
- Apresentar a impressão corretamente: Manusear conforme pretendido:.
- Handle as intended: define stiffness, flexibility, lay-flat behavior, fold or crease performance, puncture or tear needs, and the relevant MD/TD direction.
- Proteja a superfície: Identifique a exposição à abrasão, umidade, luz, produtos químicos, limpeza, temperatura ou manuseio repetido, juntamente com um teste ou simulação de uso.
- Execute a conversão: Confirme as operações de corte longitudinal, rebobinamento, corte, dobra, corte por matriz, fabricação de bolsas, conformação ou outras operações no equipamento pretendido.
- Sele onde necessário: identifique a camada de selagem, superfície de contato, máquina, temperatura, pressão, tempo de permanência e método de resistência ao descolamento ou resistência. A adesão da laminação e a selagem da embalagem são interfaces separadas.
- Forneça barreira medida onde necessário: Informe a OTR ou WVTR com o método, temperatura, umidade relativa, espessura do corpo de prova, lado do teste, gás ou vapor e unidades.
- Atenda aos requisitos de uso final e de mercado: Defina o conteúdo, o tipo de contato, o tempo, a temperatura, a exposição a esterilização ou autoclave, se aplicável, o mercado-alvo e as declarações ou relatórios necessários.
Uma especificação de projeto deve distinguir características obrigatórias critérios de aceitação de características desejáveis. Isso torna as compensações visíveis e evita que um acabamento de superfície receba mais atenção do que a integridade da adesão, conversão ou documentação.
Como Escolher o Filme de Laminação
Use uma sequência fixa para que as decisões de material, processo e validação permaneçam conectadas.
- Defina a aplicação e o substrato receptor.
- Combine o filme candidato e a camada de adesão com o processo e o equipamento.
- Verifique cada operação downstream e a exposição de uso final.
- Acorde as condições de teste, os métodos de teste e os critérios de aceitação.
- Bloqueie a estrutura aprovada, janela de processo, e documentação.
Defina a Aplicação
Descreva o item acabado antes de nomear um filme. Inclua se o trabalho é uma folha impressa, cartão dobrável, etiqueta, gráfico, bolsa, tampa de selagem ou outro laminado; se um ou ambos os lados são laminados; e qual superfície é visível ou selável. Adicione o manuseio esperado, armazenamento, temperatura de serviço, conteúdo e objetivo de vida útil, quando relevante.
Em seguida, identifique o substrato receptor com precisão. Para impressão, inclua o processo de impressão, tinta ou toner, revestimento, cobertura de tinta, papel ou cartão e idade antes da laminação. Para teias flexíveis, declare a sequência completa de camadas proposta, localização da impressão, lados tratados, espessuras individuais e qual interface está sendo unida.
Combine o Filme com o Processo
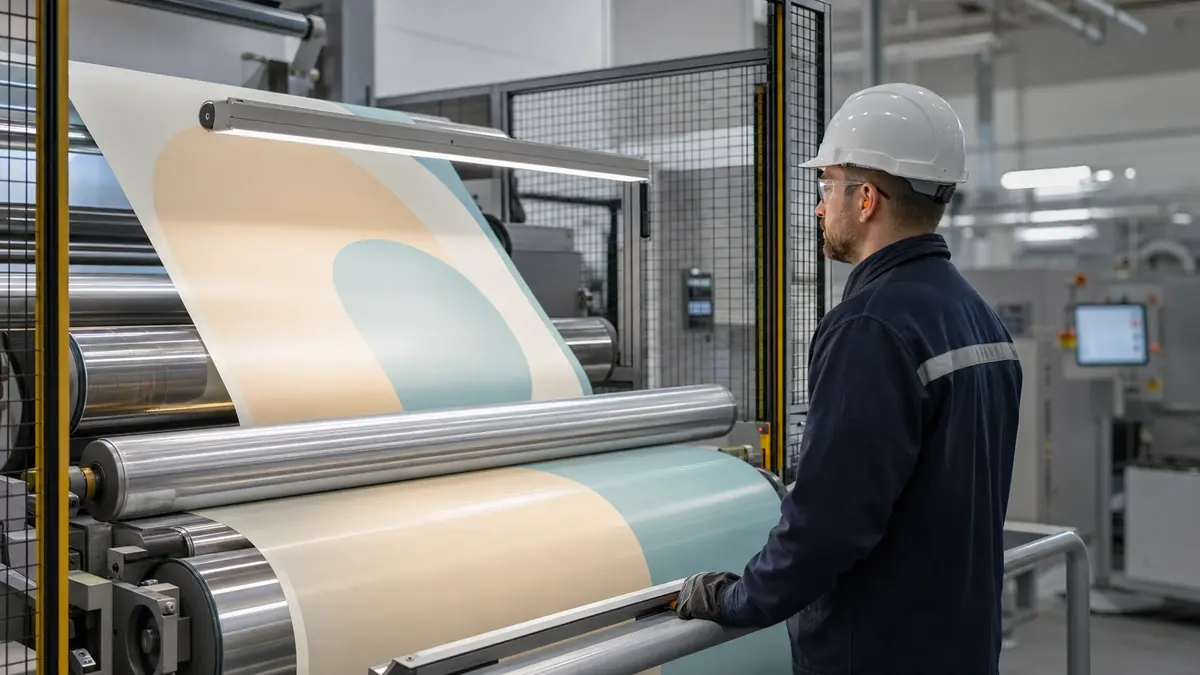
Confirme que a laminadora pode lidar com a largura do filme, diâmetro do núcleo do rolo, faixa de tensão da tira, direção de enrolamento e rota de ativação ou revestimento. Para filme térmico, use as orientações operacionais especificadas pelo fornecedor como ponto de partida. Para filme sensível à pressão, verifique o manuseio da liberação e o controle do nip. Para adesivo.
A compatibilidade deve incluir a tinta, o revestimento, o primer e o adesivo – não apenas o filme base. Solicite dados técnicos e de segurança atuais dos fornecedores relevantes e, em seguida, realize um teste controlado. Registre os lotes de material, configurações, condições ambientais e resultados observados para que a comparação seja reproduzível.
Verifique a Conversão Downstream
Um rolo laminado visualmente aceitável pode ainda falhar durante a dobra, corte longitudinal, fabricação de sacos, selagem a quente, conformação ou uso. Inclua essas etapas no teste. Observe rachaduras, levantamento, curvatura, tunelamento, interação com tinta, bloqueio, perda de registro, contaminação da selagem ou rigidez inaceitável.
Se a embalagem depender de barreira, selabilidade, descolamento, resistência à perfuração, ou outra propriedade funcional, teste o laminado real ou a embalagem finalizada sob o método e condições acordados. Não substitua uma ficha técnica de resina ou um resultado de uma estrutura, espessura, direção ou ambiente de teste diferente.
Problemas Comuns de Laminação e o que Indicam
Sintomas visíveis restringem a investigação, mas raramente provam uma única causa. Preserve amostras de defeitos e compare-as com os registros de material, máquina, ambiente e cura antes de alterar as configurações.
| Sintoma | Famílias de causas possíveis | Verificações controladas |
|---|---|---|
| Prateamento, névoa ou baixa clareza | Molhagem incompleta, textura superficial, ar, contaminação, revestimento ou adesivo incompatível, ativação insuficiente | Compare superfícies tratadas e impressas, inspecione a condição do nip e do rolo, revise dados de ativação ou revestimento, verifique amostras de controle representativas |
| Bolhas ou áreas semelhantes a bolhas | Ar aprisionado, umidade ou voláteis, problema de secagem ou cura, contaminação, sensibilidade térmica | Observe quando o defeito aparece, revise o condicionamento do substrato, o histórico de secagem e cura e inspecione a interface sem assumir uma única causa |
| Curvatura ou mau nivelamento | Tensão desigual da teia, encolhimento térmico, desequilíbrio de umidade, construção assimétrica, condições de enrolamento | Registre a orientação MD/TD, tensão, temperatura, umidade do substrato, espessura da camada e condição do rolo |
| Rugas ou tunelamento | Manuseio da teia, desequilíbrio de tensão, mudança dimensional, adesão fraca ou incompleta, condições de armazenamento ou cura | Mapeie a direção e o tempo do defeito, verifique o alinhamento e a tensão por teia, compare antes e depois da cura ou armazenamento |
| Delaminação ou levantamento de borda | Baixa energia superficial, contaminação, escolha ou mistura incorreta de adesivo, revestimento baixo ou irregular, ativação ou cura insuficiente, incompatibilidade de tinta ou revestimento | Identifique a interface de falha, revise os dados de tratamento e revestimento, condicione os corpos de prova de forma consistente e compare testes de adesão semelhantes |
| Bloqueio ou transferência no rolo | Excesso de calor ou pressão, tensão de enrolamento, cura incompleta, interação superficial, temperatura de armazenamento | Revise os registros de rebobinamento e armazenamento, inspecione ambas as superfícies de contato e confirme os requisitos de liberação ou cura |
Altere um fator controlado de cada vez, quando prático. Se várias variáveis mudarem juntas, a próxima amostra pode parecer melhor sem revelar o porquê, e o problema pode retornar durante a ampliação de escala.
Como Validar uma Estrutura Laminada
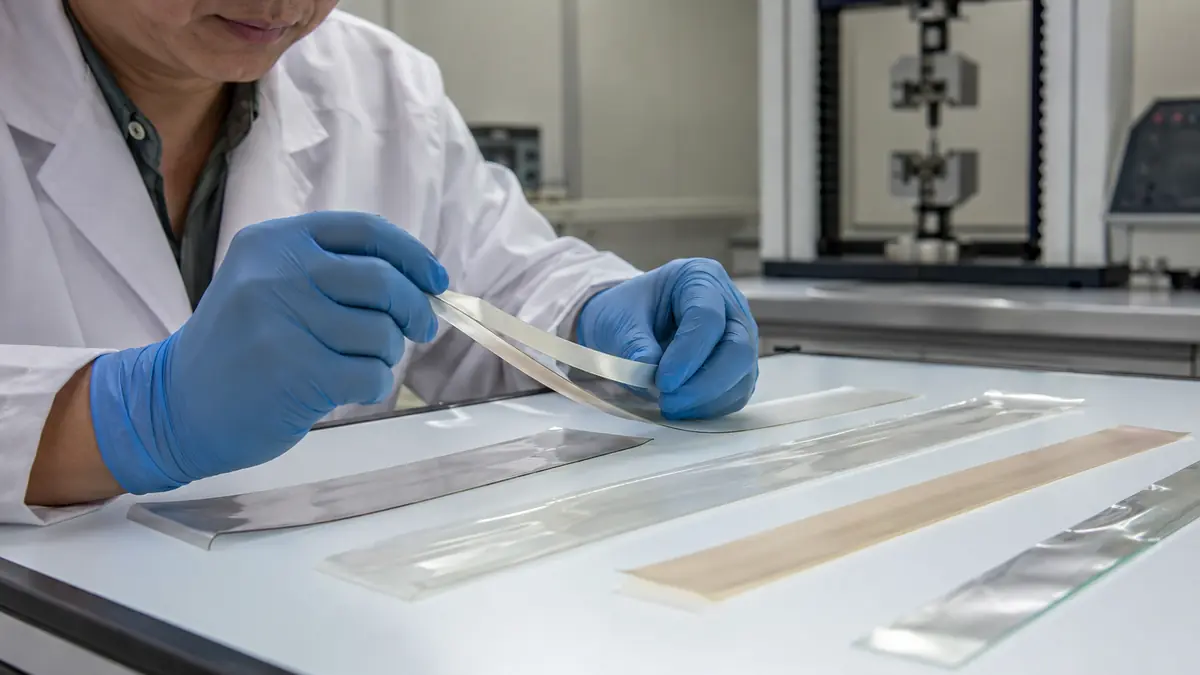
A validação deve conectar um teste a uma decisão. Defina o corpo de prova, condicionamento, versão do método, equipamento, direção, unidades e critério de aceitação antes do teste. Use a mesma construção e espessura para comparações e preserve o modo de falha, bem como o resultado numérico.
Adesão e Aparência
A inspeção visual deve usar iluminação, distância de visualização, fundo e limites de defeito acordados. A avaliação da adesão deve identificar qual interface se separou e se a falha ocorreu coesivamente, adesivamente, na tinta ou revestimento, ou por rasgamento ou estiramento do substrato.
A ASTM F904-22 é uma referência possível para separar camadas e comparar a resistência de adesão de laminados flexíveis semelhantes. Seu escopo adverte contra a comparação direta entre diferentes materiais ou espessuras porque a força de flexão contribui para o resultado. A especificação do projeto ainda precisa da largura do corpo de prova, preparação da separação, condicionamento, geometria e taxa de teste, unidades de relatório e critérios de aceitação.
Desempenho de Conversão e Embalagem
Execute o laminado aprovado através do processo downstream pretendido em condições representativas. Verifique a estabilidade dimensional, registro, corte, dobra, formação, selagem e manuseio da embalagem finalizada. Quando as selagens da embalagem forem importantes, a ASTM F88/F88M-23 é um método possível para medir a força necessária para separar uma selagem e registrar o modo de falha; não é, por si só, um teste de integridade de toda a embalagem ou um limite universal de aprovação.
Para requisitos de barreira, use um método adequado para a propriedade e estrutura alvo. Por exemplo, a ASTM D3985-24 aborda a transmissão de oxigênio através de filmes e materiais de folha relacionados. Um relatório deve reter temperatura, umidade relativa quando aplicável, espessura do corpo de prova, lado do teste, gás, unidades, condicionamento e a estrutura exata. A WVTR precisa da mesma disciplina com seu método e condições aplicáveis.
Evidências de Conformidade e Sustentabilidade
Alegações de contato com alimentos ou outros usos regulamentados exigem documentação para o produto exato ou estrutura, mercado-alvo, conteúdo ou tipo de contato, temperatura e tempo. Uma declaração do fornecedor sobre uma resina ou uma camada.
Alegações ambientais também pertencem a.
Importante: As normas definem métodos ou orientações; elas não fornecem os critérios de aceitação do seu projeto e não comprovam o desempenho do produto BestY Pack. A aprovação requer o material, estrutura, processo, escopo do relatório e especificação comprador-fornecedor exatos.
O que incluir em uma RFQ (Solicitação de Cotação) de Filme para Laminação
Uma RFQ útil fornece ao fornecedor informações suficientes para propor uma construção testável e identificar lacunas de evidência. Inclua:
- aplicação final, conteúdo, mercado-alvo, condições de serviço e vida útil esperada, quando relevante;
- sequência completa de camadas proposta, posição da impressão, faces externa e interna, e a interface a ser unida;
- grau do filme base ou substrato, orientação, espessura individual e total, tolerância, largura, núcleo, diâmetro máximo do rolo, direção do enrolamento e lado tratado;
- processo de impressão, sistema de tinta ou toner, revestimento ou primer, cobertura e tempo mínimo de envelhecimento antes da laminação;
- método de laminação, modelo ou configuração da máquina, limites de teia e temperatura, faixa de velocidade, capacidades de nip e tensão, restrições de secagem ou cura, e controles de medição disponíveis;
- requisitos de aparência, manuseio, mecânicos, barreira, selagem, químicos, térmicos e de conversão, cada um com método, condições, unidades e critérios de aceitação, quando aplicável;
- operações downstream, como corte longitudinal, dobra, corte a die, estampagem a quente, fabricação de sachês, conformação, enchimento, selagem, esterilização, pasteurização, autoclave, congelamento ou simulação de transporte;
- TDS (Ficha Técnica), SDS (Ficha de Segurança), declaração, documentos de migração ou conformidade, relatórios de teste, termos de controle de alterações e escopo do mercado-alvo;
- quantidade de amostra ou teste, substrato representativo a ser utilizado, plano de teste, responsabilidades de aprovação e retenção da referência aprovada.
Solicite ao fornecedor que declare suposições e exclusões. Uma declaração tecnicamente honesta de “ainda não verificado” é mais útil do que uma afirmação ampla que não pode ser vinculada a uma estrutura, método ou relatório.
Perguntas Frequentes
O filme para laminação é sempre pré-revestido com adesivo?
Nenhum acabamento de impressão térmico e sensível à pressão.
Um único filme para laminação pode ser usado em qualquer laminadora?
Não. Os equipamentos diferem em largura útil, limites de núcleo e rolo, aquecimento, nip, pressão, tensão da teia, manuseio de liberação, revestimento, secagem, cura e controle de velocidade. Mesmo que o rolo se encaixe fisicamente, o filme, adesivo, tinta e substrato ainda precisam de um teste controlado na máquina.
A laminação melhora automaticamente o desempenho de barreira?
Nenhuma Barreira depende das espessuras exatas das camadas de materiais, revestimentos, adesivos, defeitos, conversão e condições de teste. Adicionando um(a).
O filme laminado é reciclável?
Depende do completo.
Lista de Verificação para Seleção Final
Antes de aprovar um filme para laminação, confirme que:
- o contexto de acabamento gráfico ou embalagem flexível está explícito;
- o filme base, camada de ligação, substrato receptor, sequência de camadas, espessuras, lados tratados e posição da impressão estão definidos;
- o formato do rolo e a rota completa de laminação correspondem ao equipamento pretendido;
- as exposições de conversão downstream e uso final estão incluídas no teste;
- os requisitos de aparência, adesão, selagem, barreira, mecânicos e de embalagem utilizam métodos, condições, unidades e critérios de aceitação acordados;
- as declarações de conformidade e ambientais são suportadas para a estrutura, uso, mercado e escopo documental exatos;
- lotes de material, de máquina, condicionamento ou cura, e modos de falha são registrados;
- a amostra aprovada, especificação, relatórios e responsabilidades de controle de alterações são retidos.
Completar esta lista de verificação significa que o projeto está pronto para um programa controlado de amostra e aprovação. Isso não substitui esse programa. A decisão mais segura sobre filme para laminação é aquela que vincula cada função solicitada a uma construção definida, processo compatível e evidência reproduzível.
Recursos Relacionados da Bestypack
- Guia Completo sobre Filmes Metalizados de PET
- Filme Metalizado de PET
- Fabricante e Fornecedor de Filme BOPET
- Processo de Fabricação de Filme para Embalagem Flexível
- BOPP
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German