
La película de laminación es una banda de película utilizada para cubrir otro material o convertirse en una capa de un laminado multicapa. La elección correcta depende de más que el brillo, el espesor o el nombre del polímero. Los compradores deben definir el sustrato receptor, el proceso de adhesión, el equipo, la conversión posterior, el uso final y las pruebas de aprobación. Esta guía explica las principales construcciones y métodos, y luego los convierte en una solicitud de cotización práctica y una ruta de validación para el acabado de impresión y empaque flexible mixto.
¿Qué es la película laminante?
Para el contexto regulatorio, consulte la de la FDA de EE. UU. antes de aprobar un uso previsto en contacto con alimentos.
Para el contexto normativo, consulte La guía de la FDA de EE. UU. sobre envases de alimentos antes de aprobar un uso previsto en contacto con alimentos.
“”Película de laminación" es una descripción funcional, no una especificación completa de material. Puede describir una película previamente recubierta aplicada a papel impreso o cartón, o una banda de película unida a otra banda flexible durante la conversión de envases. Estos usos comparten un propósito—combinar superficies o capas—pero no necesariamente utilizan el mismo adhesivo, equipo, ventana de proceso o plan de pruebas.
Antes de comparar opciones, indique qué se va a laminar, qué superficie quedará hacia afuera, cómo se creará la unión y qué debe soportar el artículo terminado. Este contexto previene un error común de compra: tratar productos con nombres similares como intercambiables.
Película laminante para acabado de impresión
En el acabado de impresión,, la película de laminación generalmente cubre una hoja impresa, papel, cartulina, fotografía, etiqueta o gráfico. Una película térmica lleva una capa que se activa bajo calor y presión controlados. Una película autoadhesiva se adhiere bajo presión de contacto sin el mismo paso de activación por calor. Algunas películas sin recubrimiento se aplican con un adhesivo líquido suministrado por separado.
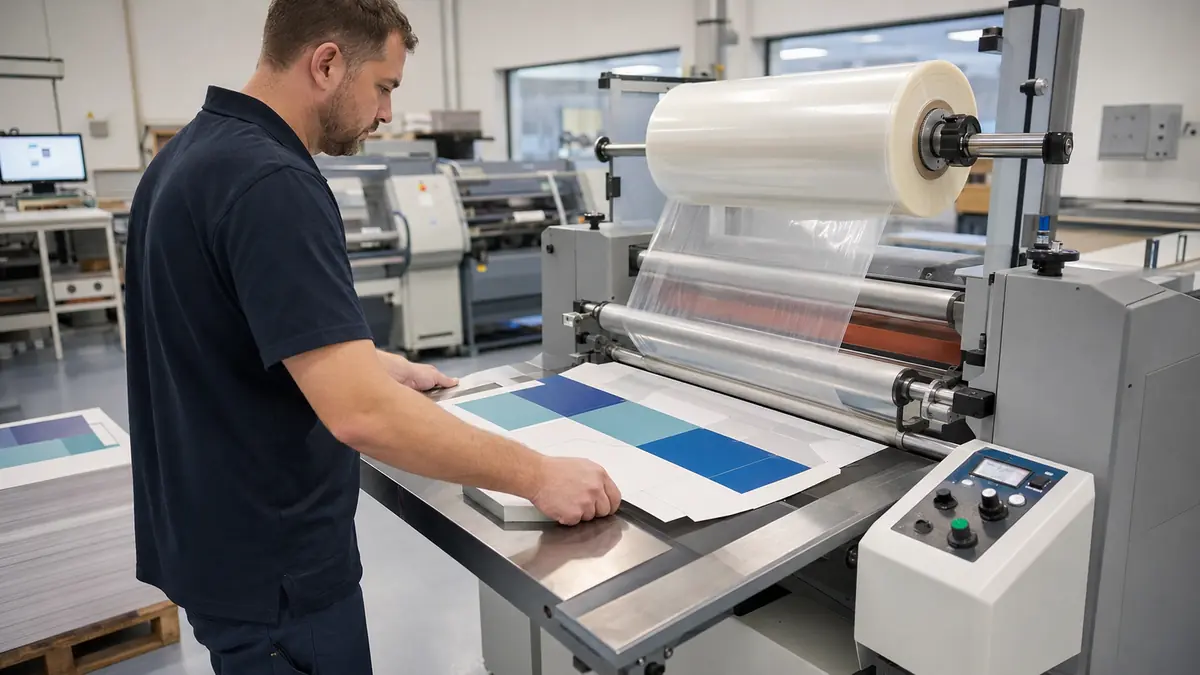
La superficie terminada puede ser brillante, mate, texturizada o táctil, pero la apariencia es solo un eje de selección. Ancho de la película, el diámetro del rollo, el núcleo, el espesor, el comportamiento de activación, la superficie impresa, el sistema de tinta y operaciones posteriores como plegado, hendido, estampado en caliente, recubrimiento o troquelado también influyen en la idoneidad.
Película laminante para empaque flexible
En envases flexibles, el término puede referirse a una banda en un laminado en lugar de un producto listo para usar con recubrimiento adhesivo. Un convertidor puede unir película plástica impresa o sin imprimir, papel o lámina de aluminio utilizando un adhesivo medido por separado o una capa de extrusión. La estructura resultante puede distribuir funciones de imprimibilidad, resistencia, sellado, ópticas, de barrera o de manejo entre diferentes capas.
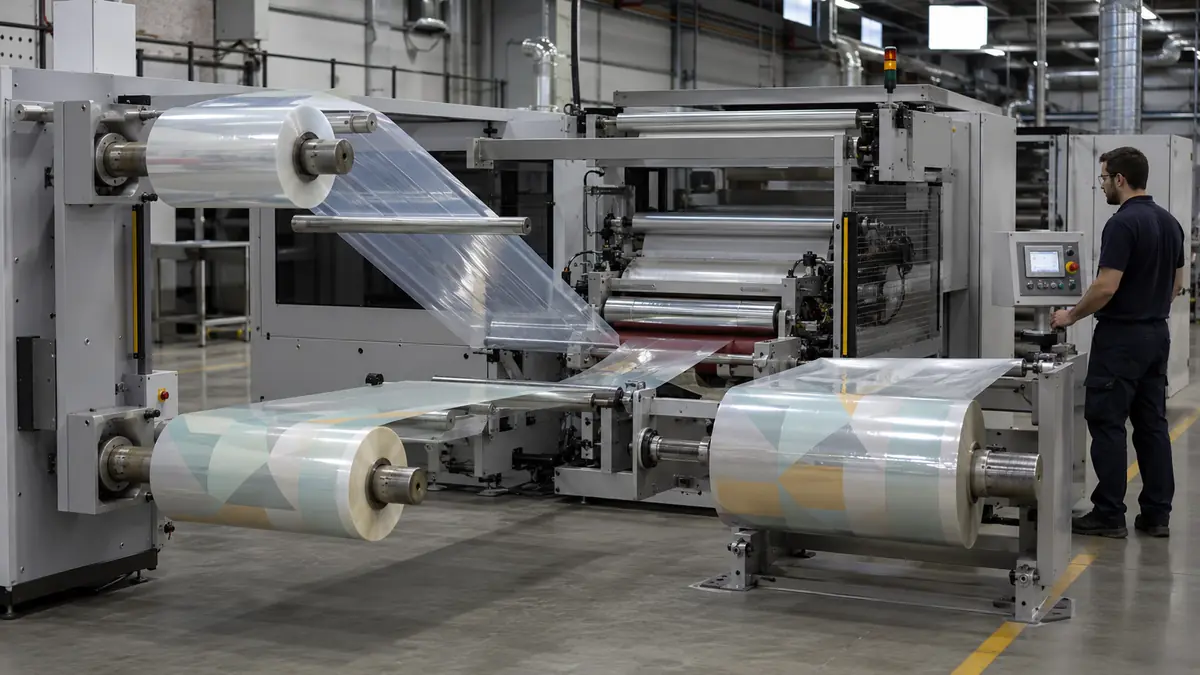
El nombre del material por sí solo no establece esas funciones. El grado del polímero, la orientación, la secuencia de capas, el espesor individual y total, tratamiento superficial,, la tinta, el adhesivo, el curado y la conversión final son todos relevantes. Una estructura destinada a uso alimentario, médico u otro uso controlado también necesita documentación específica del producto y del mercado; el nombre del polímero no es evidencia de cumplimiento.
Cómo se construye la película laminante
Una especificación útil separa la película base, la capa de unión y el sustrato receptor. Las interfaces entre esos componentes son tan importante como los propios componentes. Por lo tanto, un proveedor necesita la construcción completa y el proceso, no solo una solicitud de “película de laminación de PET” o “mate BOPP.”
Película base
La película base es la banda continua que porta el acabado o contribuye con una función al laminado. Los productos para acabado de impresión comúnmente utilizan películas plásticas orientadas, mientras que las estructuras de empaque flexible pueden usar BOPP, PET, PA, PE, otras bandas de polímero, papel o aluminio en diferentes combinaciones. Estas abreviaturas identifican familias de polímeros, no un rendimiento completo.
Para la compra, registre el grado exacto o el equivalente aprobado, la orientación, la superficie o el recubrimiento, el espesor y la tolerancia, el ancho, dirección de bobinado,, el lado tratado y las dimensiones relevantes del rollo. Si las propiedades ópticas, mecánicas o dimensionales son importantes, especifique el método de prueba, la dirección de la muestra, el acondicionamiento, las unidades y el rango de aceptación en lugar de depender de adjetivos como “claro”, “fuerte” o “estable”.”
Adhesivo, recubrimiento o capa de unión
La capa de unión puede ser aplicada en fábrica a una película térmica o autoadhesiva, aplicada por el convertidor como un adhesivo líquido, o formada como una extrusión fundida o capa de unión. Estas no son rutas equivalentes. Cada una tiene su propia química, requisitos de almacenamiento, controles de aplicación, interacción con tintas y recubrimientos, y tiempo de preparación.
Para un adhesivo aplicado por separado, los insumos controlados pueden incluir la identidad del componente, la relación de mezcla cuando corresponda, el peso de recubrimiento y el método de medición, la viscosidad o temperatura, las condiciones de secado, las condiciones de contacto y el historial de curado. Para una película previamente recubierta, la hoja de datos del hoja aplicable debe definir las condiciones compatibles de activación y almacenamiento. En ambos casos, los ajustes reales de producción deben establecerse en la máquina y el sustrato previstos.
Sustrato receptor
El sustrato receptor es la superficie a la que se adhiere la película. Puede ser papel poroso, cartón recubierto, una hoja impresa digital o convencionalmente, otra película plástica, aluminio o una banda recubierta. La química y condición de la superficie pueden cambiar después de la impresión, el almacenamiento, el manejo o el tratamiento, por lo que nombrar el sustrato no es suficiente.
La RFQ debe identificar el grado del sustrato, el sistema de recubrimiento o tinta, el lado tratado o impreso, la preparación superficial relevante, la edad de la impresión o banda, y cualquier sensibilidad al calor o la presión. La contaminación, los aditivos, el disolvente o la humedad residual, y el tratamiento superficial insuficiente o degradado pueden afectar la humectación y la adhesión. Por lo tanto, una prueba con material de producción representativo es más significativa que una prueba en una hoja limpia genérica.
Principales métodos de laminación
Los cuatro métodos siguientes difieren principalmente en el origen de la capa de unión y cómo se activa. La tabla es una herramienta de selección; no reemplaza la hoja de datos del producto ni una prueba en máquina.
| produce una estructura de película más equilibrada. La orientación también es más similar. Sin embargo, es técnicamente difícil. Los parámetros del proceso de producción también son difíciles de controlar. Lo más crítico es el control de la temperatura. Esto afecta la calidad y uniformidad de la película. | Ruta de unión | Pregunta típica del proyecto | Controles críticos |
|---|---|---|---|
| Laminación térmica | Una capa pre-aplicada se activa con calor controlado y presión de contacto | ¿Pueden el sustrato impreso y la película tolerar la ventana térmica y de presión requerida? | Orientación de la película, temperatura del rodillo, presión, velocidad, condición de contacto, edad de la impresión, curvatura |
| Laminación autoadhesiva | Un adhesivo pegajoso se adhiere bajo presión | ¿Es el sustrato sensible al calor, y puede el proceso controlar el aire atrapado y la alineación? | Manejo del release, presión de contacto, limpieza, tensión, velocidad de aplicación, humectación del adhesivo |
| Laminación con adhesivo | Un adhesivo líquido o reactivo se dosifica entre las bandas | ¿Qué familia de adhesivo y programa de curado se adaptan a las películas, la tinta, el uso final y la línea? | Mezcla o dilución, peso del recubrimiento, secado cuando sea necesario, contacto, tensión, curado, residuos |
| Laminación por extrusión | Un polímero fundido o capa de unión se introduce entre bandas en movimiento | ¿Pueden las bandas y la capa de extrusión formar la unión y el comportamiento de conversión requeridos? | Selección de resina o capa de unión, condiciones de fusión y contacto, temperatura de la banda, tensión, tratamiento, uniformidad de la capa |
Laminación térmica
Laminación térmica Es común en el acabado de impresión porque la película y la capa de activación llegan como un solo rollo. El calor ablanda o activa la capa de unión mientras la presión de contacto la pone en contacto con el sustrato impreso. La ventana utilizable pertenece a la combinación exacta de película, impresión y máquina; una temperatura copiada de otro producto no es un valor de configuración seguro.
Una temperatura baja puede dejar una humectación incompleta o áreas débiles, mientras que un calor excesivo puede distorsionar impresiones sensibles, aumentar la curvatura o crear otros problemas de apariencia. La velocidad, la condición del rodillo, la presión de contacto, la humedad de la hoja y la cobertura de tinta interactúan con la temperatura. Registre la configuración completa durante la aprobación para que una prueba buena pueda reproducirse.
Laminación autoadhesiva
La película autoadhesiva a menudo se selecciona cuando la impresión o el sustrato no deben pasar por un paso de activación térmica. El adhesivo ya está presente y forma contacto bajo presión de contacto. Esto evita una fuente de exposición al calor, pero no elimina el control del proceso.
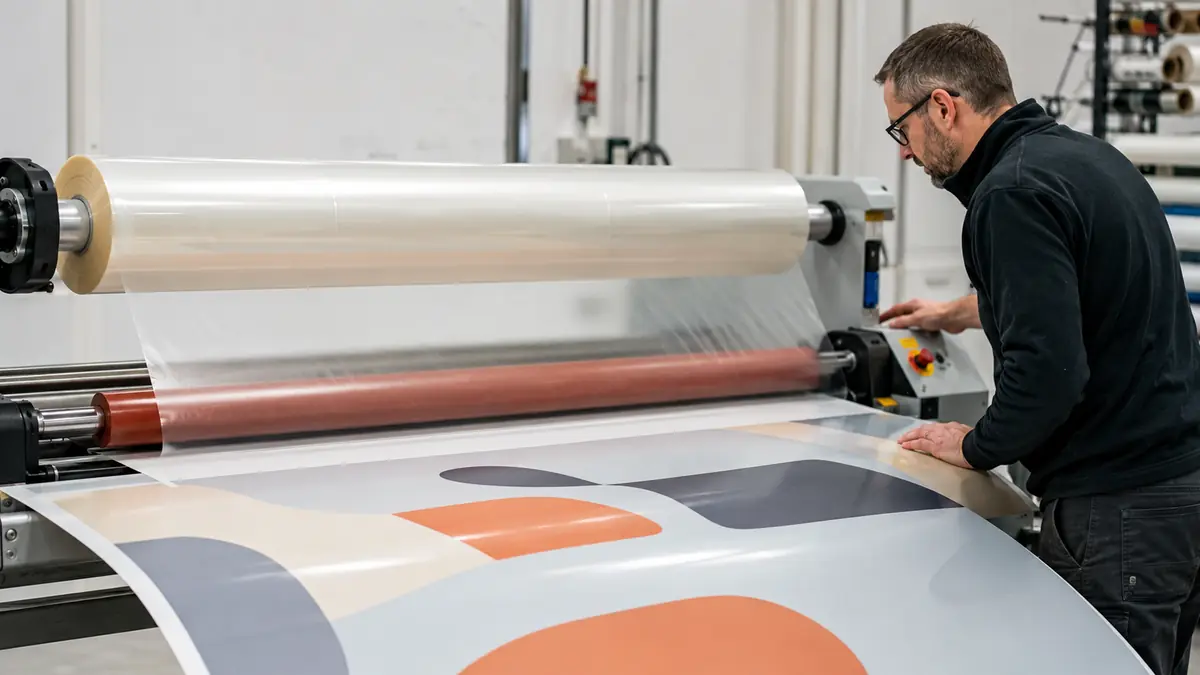
El polvo, la textura de la superficie, la mala alineación, la tensión no controlada, el contacto insuficiente y el aire atrapado pueden permanecer visibles bajo una película transparente. La elección del adhesivo también debe coincidir con el sustrato, el manejo esperado, el entorno exterior o interior cuando corresponda, y cualquier corte o conformado posterior. No asuma que “en frío” significa compatibilidad universal con el sustrato.
Laminación con adhesivo
La laminación con adhesivo es central en muchas estructuras de empaque flexible. Los sistemas sin disolvente, a base de disolvente y a base de agua se encuentran entre las familias disponibles; la elección adecuada depende de las películas exactas, el sistema de tinta y recubrimiento, el equipo, los controles de producción, el uso final y los documentos requeridos. Los datos técnicos del proveedor del adhesivo y la documentación reglamentaria deben coincidir con la construcción propuesta.
La dosificación, mezcla, secado, contacto, bobinado y curado afectan la interfaz final. Un laminado puede verse aceptable inmediatamente después de la producción, pero fallar más tarde si el curado, los residuos o la compatibilidad interfacial no se controlan. Por lo tanto, los planes de muestreo deben incluir el intervalo de acondicionamiento o curado especificado y, cuando sea relevante, verificaciones después de la conversión posterior o la exposición ambiental.
Laminación por extrusión
La laminación por extrusión une bandas introduciendo una capa de polímero fundido entre ellas antes del contacto. Esa capa puede unir los sustratos y contribuir con grosor u otro rol funcional. La ruta requiere que las películas, el tratamiento superficial, el material de extrusión, la entrega del fundido, el contacto, el enfriamiento y el manejo de la banda funcionen como un solo sistema.
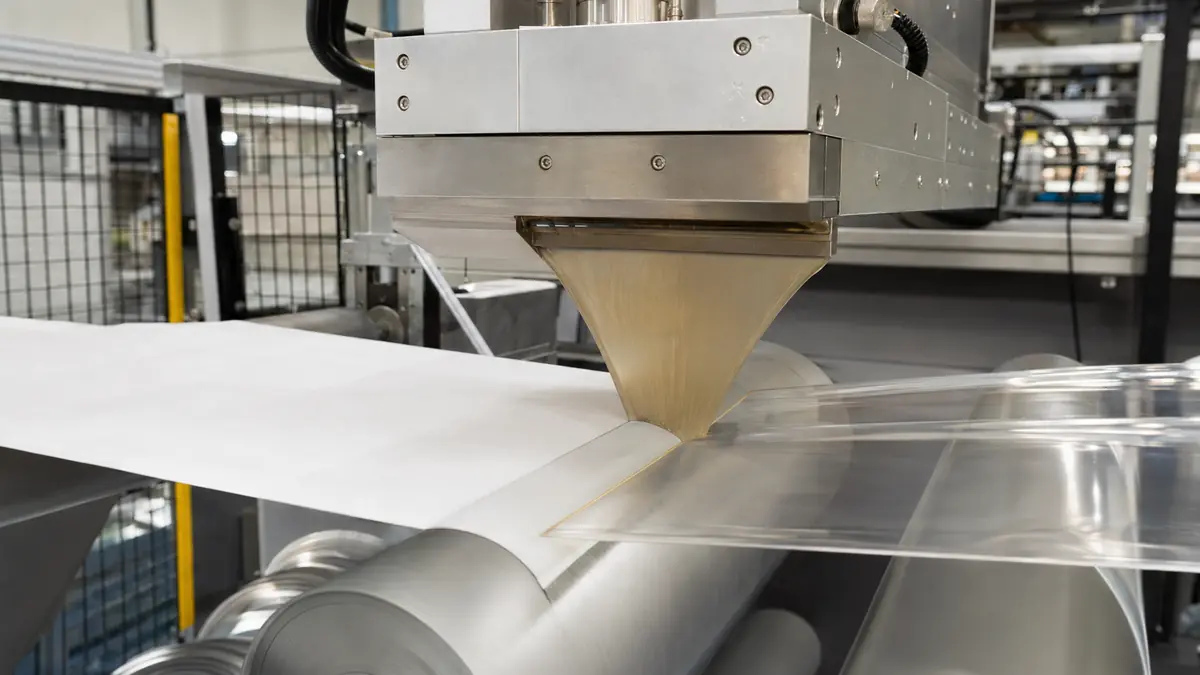
No debe confundirse con simplemente comprar una película individual más gruesa. La capa de extrusión se convierte en parte de la construcción del laminado, y su identidad y grosor deben especificarse. La adhesión, la uniformidad del calibre, la curvatura, la apariencia y el sellado o conformado posterior deben verificarse en material de producción representativo.
Qué debe hacer el laminado
Comience con las funciones, luego elija la construcción y el proceso. Un laminado puede necesitar satisfacer varios de los siguientes requisitos, pero ninguno debe asumirse simplemente porque se haya agregado otra capa:
- Presentar la impresión correctamente: defina brillo, mate, turbidez, claridad, cambio de color, textura, comportamiento al roce y límites cosméticos aceptables con muestras o métodos acordados.
- Manipular según lo previsto: defina rigidez, flexibilidad, comportamiento de planitud, rendimiento en pliegue o marcado, necesidades de punzonado o desgarro, y la dirección MD/TD relevante.
- Proteger la superficie: Identificar la exposición a abrasión, humedad, luz, productos químicos, limpieza, temperatura o manipulación repetida, junto con una prueba o simulación de uso.
- Realizar la conversión: Confirmar las operaciones de corte longitudinal, rebobinado, corte, plegado, troquelado, fabricación de bolsas, conformado u otras operaciones en el equipo previsto.
- Sellar donde sea necesario: identifique la capa sellante, la superficie de contacto, la máquina, la temperatura, la presión, el tiempo de permanencia y el método de pelado o resistencia. La unión de laminación y el sellado del envase son interfaces separadas.
- Proporcionar una barrera medida donde sea necesario: Indicar la TRO o la TVA con el método, la temperatura, la humedad relativa, el espesor de la muestra, el lado de prueba, el gas o vapor y las unidades.
- Cumplir con los requisitos del uso final y del mercado: Definir el contenido, el tipo de contacto, el tiempo, la temperatura, la exposición a esterilización o retorta si corresponde, el mercado objetivo y las declaraciones o informes requeridos.
Una especificación de proyecto debe distinguir las características obligatorias predefinidos de las deseables. Esto hace visibles las compensaciones y evita que un acabado superficial reciba más atención que la integridad de la unión, la conversión o la documentación.
Cómo elegir una película de laminación
Utilice una secuencia fija para que las decisiones sobre material, proceso y validación permanezcan conectadas.
- Defina la aplicación y el sustrato receptor.
- Haga coincidir la película candidata y la capa de unión con el proceso y el equipo.
- Verifique cada operación posterior y la exposición en el uso final.
- Acuerde las condiciones de prueba, los métodos de ensayo y los criterios de aceptación.
- Fije la estructura aprobada, Tratarlos como cambios registrados separados dentro de un plan de calificación. Establecer primero la línea base actual. Cuando se instale la película candidata, usar una condición de inicio compatible con el equipo y la película, luego ajustar una variable a la vez. Una configuración de preestiramiento que funciona para una película puede no ser válida para otra., y la documentación.
Defina la aplicación
Describa el artículo terminado antes de nombrar una película. Incluya si el trabajo es una hoja impresa, un cartón plegable, una etiqueta, un gráfico, una bolsa, una banda para tapas u otro laminado; si uno o ambos lados están laminados; y qué superficie es visible o sellable. Añada la manipulación esperada, el almacenamiento, la temperatura de servicio, el contenido y el objetivo de vida útil cuando sea relevante.
Luego, identifique el sustrato receptor con precisión. Para impresión, incluya el proceso de impresión, la tinta o tóner, el recubrimiento, la cobertura de tinta, el papel o cartón y la edad antes de la laminación. Para bandas flexibles, indique la secuencia completa de capas propuesta, la ubicación de la impresión, los lados tratados, los espesores individuales y qué interfaz se está uniendo.
Haga coincidir la película con el proceso
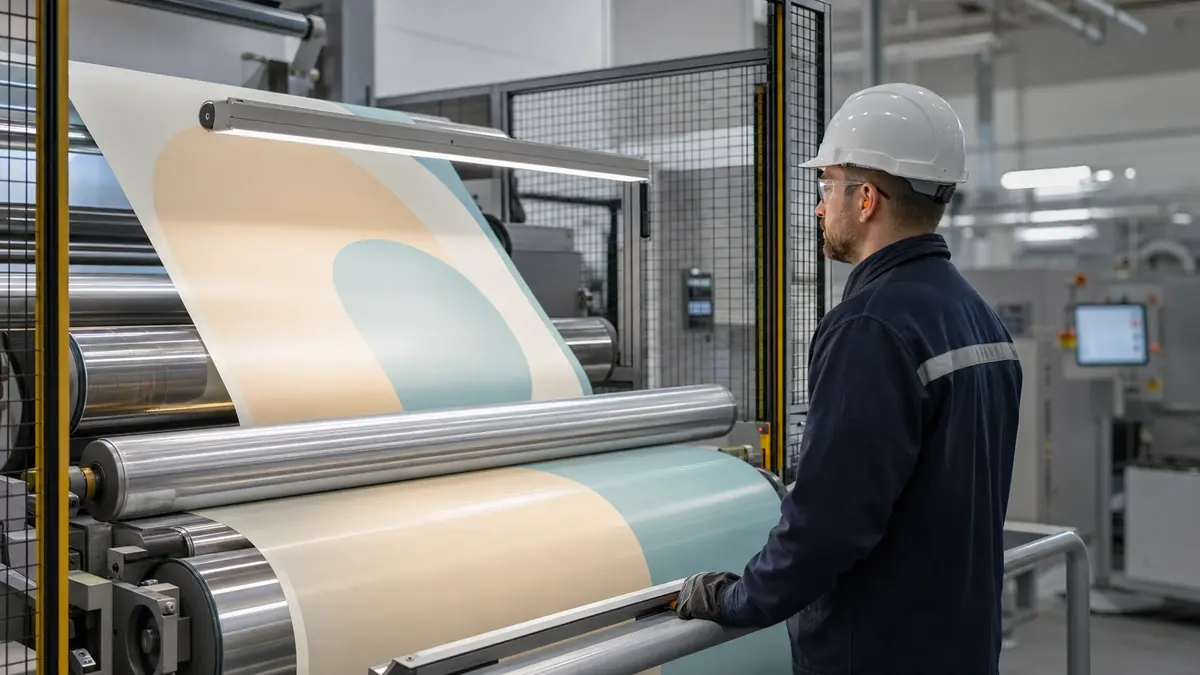
Confirme que la laminadora puede manejar el ancho de la película, el diámetro del núcleo del rollo, el rango de tensión de la banda, la dirección de bobinado y la ruta de activación o recubrimiento. Para película térmica, use la guía operativa especificada por el proveedor como punto de partida. Para película autoadhesiva, verifique el manejo del liberador y el control de contacto. Para adhesivo.
La compatibilidad debe incluir la tinta, el recubrimiento, la imprimación y el adhesivo, no solo la película base. Solicite los datos técnicos y de seguridad actuales a los proveedores relevantes, luego realice una prueba controlada. Registre los lotes de material, las configuraciones, las condiciones ambientales y los resultados observados para que la comparación sea reproducible.
Verifique la conversión posterior
Un rollo laminado visualmente aceptable puede aún fallar durante el plegado, corte longitudinal, fabricación de bolsas, sellado térmico, conformado o uso. Incluya esos pasos en la prueba. Esté atento a grietas, levantamientos, curvaturas, formación de túneles, interacción con la tinta, bloqueo, pérdida de registro, contaminación del sello o rigidez inaceptable.
Si el envase depende de barrera, sellabilidad, pelado, la resistencia a la punción, u otra propiedad funcional, pruebe el laminado real o el envase terminado bajo el método y las condiciones acordados. No sustituya una hoja de datos de resina ni un resultado de una estructura, espesor, dirección o entorno de prueba diferente.
Problemas comunes de laminación y lo que indican
Los síntomas visibles acotan la investigación pero rara vez prueban una sola causa. Conserve muestras del defecto y compárelas con los registros del material, la máquina, el entorno y el curado antes de cambiar las configuraciones.
| Síntoma | Familias de causas posibles | Comprobaciones controladas |
|---|---|---|
| Plateado, velo o poca claridad | Mojado incompleto, textura superficial, aire, contaminación, recubrimiento o adhesivo incompatible, activación insuficiente | Compare las superficies tratadas e impresas, inspeccione el estado del punto de presión y los rodillos, revise los datos de activación o recubrimiento, verifique muestras de control representativas |
| Áreas de burbujas o ampollas | Aire atrapado, humedad o volátiles, problema de secado o curado, contaminación, sensibilidad térmica | Observe cuándo aparece el defecto, revise el acondicionamiento del sustrato, el historial de secado y curado, e inspeccione la interfaz sin asumir una sola causa |
| Curvatura o mala planitud | Tensión desigual de la banda, contracción térmica, desequilibrio de humedad, construcción asimétrica, condiciones de bobinado | Registre la orientación MD/TD, la tensión, la temperatura, la humedad del sustrato, el espesor de la capa y el estado del rollo |
| Arrugas o formación de túneles | Manejo de la banda, desequilibrio de tensión, cambio dimensional, unión débil o incompleta, condiciones de almacenamiento o curado | Mapee la dirección y el momento del defecto, verifique la alineación y la tensión por banda, compare antes y después del curado o almacenamiento |
| Delaminación o levantamiento de bordes | Baja energía superficial, contaminación, elección o mezcla incorrecta del adhesivo, recubrimiento bajo o desigual, activación o curado insuficientes, incompatibilidad de tinta o recubrimiento | Identifique la interfaz de falla, revise los datos de tratamiento y recubrimiento, acondicione las muestras de manera consistente y compare pruebas de unión similares |
| Bloqueo o transferencia en el rollo | Exceso de calor o presión, tensión de bobinado, curado incompleto, interacción superficial, temperatura de almacenamiento | Revise los registros de rebobinado y almacenamiento, inspeccione ambas superficies en contacto y confirme los requisitos de liberación o curado |
Cambie un factor controlado a la vez cuando sea práctico. Si varias variables se mueven juntas, la siguiente muestra puede verse mejor sin revelar por qué, y el problema puede reaparecer durante el escalado.
Cómo validar una estructura laminada
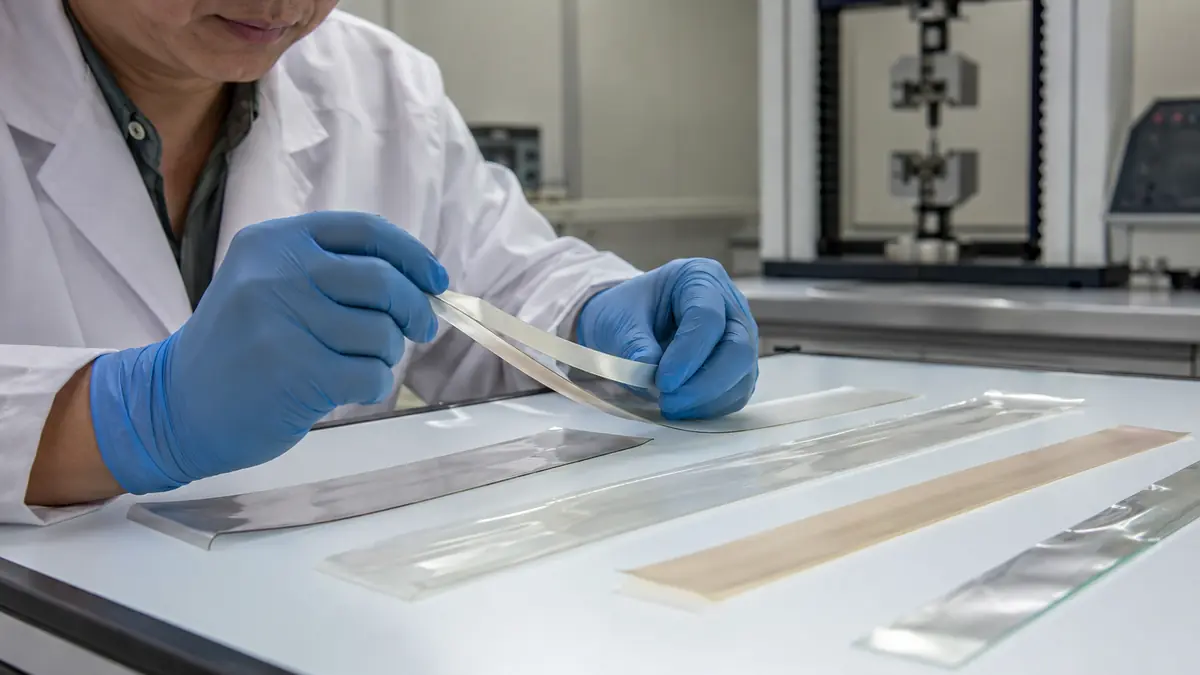
La validación debe conectar una prueba con una decisión. Defina la muestra, el acondicionamiento, la versión del método, el equipo, la dirección, las unidades y el criterio de aceptación antes de la prueba. Utilice la misma construcción y espesor para las comparaciones, y conserve el modo de falla junto con el resultado numérico.
Unión y apariencia
La inspección visual debe utilizar iluminación, distancia de visualización, fondo y límites de defectos acordados. La evaluación de la unión debe identificar qué interfaz se separó y si la falla ocurrió de manera cohesiva, adhesiva, en la tinta o recubrimiento, o por desgarro o estiramiento del sustrato.
La norma ASTM F904-22 es una posible referencia para separar capas y comparar la resistencia de unión de laminados flexibles similares. Su alcance advierte contra la comparación directa entre diferentes materiales o espesores porque la fuerza de flexión contribuye al resultado. La especificación del proyecto aún necesita el ancho de la muestra, la preparación de la separación, el acondicionamiento, la geometría y velocidad de prueba, las unidades de informe y los criterios de aceptación.
Rendimiento de conversión y del envase
Ejecute el laminado aprobado a través del proceso posterior previsto en condiciones representativas. Verifique estabilidad dimensional, registro, corte, plegado, formado, sellado y manejo del envase terminado. Cuando los sellos del envase sean relevantes, ASTM F88/F88M-23 es un método posible para medir la fuerza requerida para separar un sello y registrar el modo de falla; no es, por sí mismo, una prueba de integridad del envase completo ni un límite de aprobación universal.
Para los requisitos de barrera, utilice un método adecuado para la propiedad y estructura objetivo. Por ejemplo, la norma ASTM D3985-24 aborda la transmisión de oxígeno a través de películas y materiales de láminas relacionados. Un informe debe retener la temperatura, la humedad relativa cuando corresponda, el espesor de la muestra, el lado de prueba, el gas, las unidades, el acondicionamiento y la estructura exacta. La TVA necesita la misma disciplina con su método y condiciones aplicables.
Evidencia de cumplimiento y sostenibilidad
Las afirmaciones de contacto con alimentos u otros usos regulados requieren documentación para el producto o estructura exacta, el mercado objetivo, el contenido o tipo de contacto, la temperatura y el tiempo. Una declaración del proveedor sobre una resina o una capa.
Las afirmaciones ambientales también pertenecen a.
Importante: Las normas definen métodos o guías; no proporcionan los criterios de aceptación de su proyecto y no prueban el rendimiento del producto de BestY Pack. La aprobación requiere el material, la estructura, el proceso, el alcance del informe y la especificación comprador-proveedor exactos.
Qué incluir en una solicitud de cotización (RFQ) para película laminada
Una RFQ útil proporciona al proveedor suficiente información para proponer una construcción comprobable e identificar vacíos en la evidencia. Incluya:
- aplicación final, contenido, mercado objetivo, condiciones de servicio y vida útil esperada cuando corresponda;
- secuencia completa de capas propuesta, posición de impresión, caras exterior e interior, y la interfaz a unir;
- película base o grado de sustrato, orientación, espesor individual y total, tolerancia, ancho, núcleo, diámetro máximo del rollo, dirección de bobinado y lado tratado;
- proceso de impresión, sistema de tinta o tóner, recubrimiento o imprimación, cobertura y tiempo mínimo de envejecimiento antes del laminado;
- método de laminado, modelo o configuración de la máquina, límites de banda y temperatura, rango de velocidad, capacidades de presión y tensión, restricciones de secado o curado, y controles de dosificación disponibles;
- requisitos de apariencia, manipulación, mecánicos, barrera, sellado, químicos, térmicos y de conversión, cada uno con método, condiciones, unidades y criterios de aceptación cuando corresponda;
- operaciones posteriores como corte, plegado, troquelado, estampado en caliente, fabricación de bolsas, formado, llenado, sellado, esterilización, pasteurización, retorta, congelación o simulación de transporte;
- TDS, SDS, declaración, documentos de migración o cumplimiento, informes de prueba, términos de control de cambios y alcance del mercado objetivo;
- cantidad de muestra o prueba, sustrato representativo a utilizar, plan de prueba, responsabilidades de aprobación y retención de referencia aprobada.
Solicite al proveedor que indique supuestos y exclusiones. Una declaración técnicamente honesta de “aún no verificado” es más útil que una afirmación amplia que no pueda vincularse a una estructura, método o informe.
Preguntas Frecuentes
¿La película laminada siempre viene pre-recubierta con adhesivo?
No hay películas térmicas y autoadhesivas para acabado de impresión.
¿Puede una misma película laminada funcionar en cualquier laminadora?
No. Los equipos difieren en ancho utilizable, límites de núcleo y rollo, calentamiento, presión, tensión de banda, manejo de liberación, recubrimiento, secado, curado y control de velocidad. Incluso si el rollo encaja físicamente, la película, el adhesivo, la tinta y el sustrato aún requieren una prueba controlada en la máquina.
¿El laminado mejora automáticamente el rendimiento de barrera?
Ninguna Barrera depende de los espesores exactos de las capas de materiales, recubrimientos, adhesivos, defectos, conversión y condiciones de prueba. Añadiendo una.
¿La película laminada es reciclable?
Depende de la completa.
Lista de verificación final de selección
Antes de aprobar una película laminada, confirme que:
- el contexto de acabado de impresión o empaque flexible sea explícito;
- la película base, la capa adhesiva, el sustrato receptor, la secuencia de capas, los espesores, los lados tratados y la posición de impresión estén definidos;
- el formato del rollo y la ruta completa de laminado coincidan con el equipo previsto;
- las exposiciones posteriores de conversión y uso final estén incluidas en la prueba;
- los requisitos de apariencia, adhesión, sellado, barrera, mecánicos y de empaque utilicen métodos, condiciones, unidades y criterios de aceptación acordados;
- las declaraciones de cumplimiento y ambientales estén respaldadas para la estructura, uso, mercado y alcance documental exactos;
- lotes de material, de la máquina, acondicionamiento o curado, y los modos de falla se registran;
- la muestra aprobada, especificación, informes y responsabilidades de control de cambios se conserven.
Completar esta lista de verificación significa que el proyecto está listo para un programa controlado de muestras y aprobación. No reemplaza dicho programa. La decisión más segura sobre película laminada es aquella que vincula cada función solicitada con una construcción definida, un proceso compatible y evidencia reproducible.
Related Bestypack Resources
- Guía completa sobre películas metalizadas de PET
- Película de PET metalizado
- Fabricante y Proveedor de Película BOPET
- Proceso de fabricación de película de embalaje flexible
- BOPP
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German