
Термоусадочная плёнка и BOPP Плёнка может создавать как прозрачные, так и привлекательные гибкие упаковки, однако это не параллельные названия материалов. Термоусадочная плёнка определяется в первую очередь своим поведением при нагреве; BOPP определяется своим химическим составом и процессом двухосной ориентации. полипропиленовую Это различие влияет на оборудование, форму упаковки, герметизацию, графику, тестирование и закупки. Данное руководство сравнивает эти два типа, не предполагая, что каждая марка имеет одинаковую структуру или эксплуатационные характеристики.
Краткий ответ
Для информации о полимерах обратитесь к NIH PubChem Обзор полипропилена перед сравнением заявлений о готовой пленке.
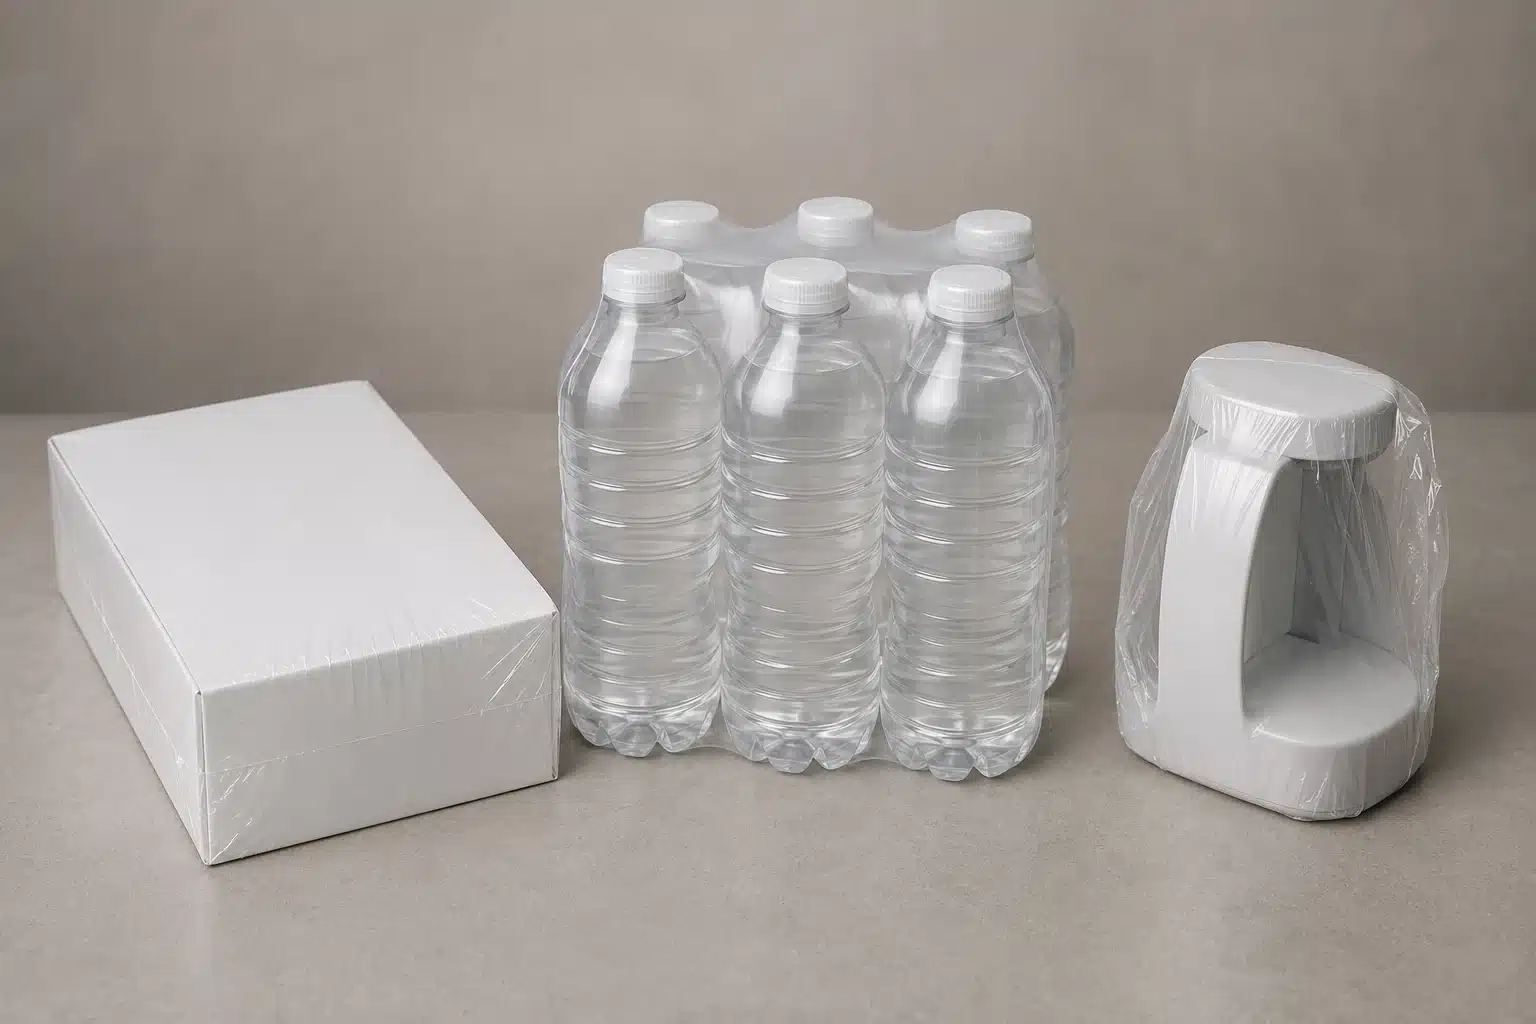
Выбирайте термоусадочную плёнку, когда упаковка должна обжиматься вокруг продукта или группы изделий после воздействия тепла. Выбирайте стандартную BOPP-упаковочную плёнку, когда задача требует полотна с контролируемыми размерами для обёртывания, горизонтальной упаковки (flow wrapping), печати, ламинации, этикеток или ленты. Однако не рассматривайте их как взаимозаменяемые.
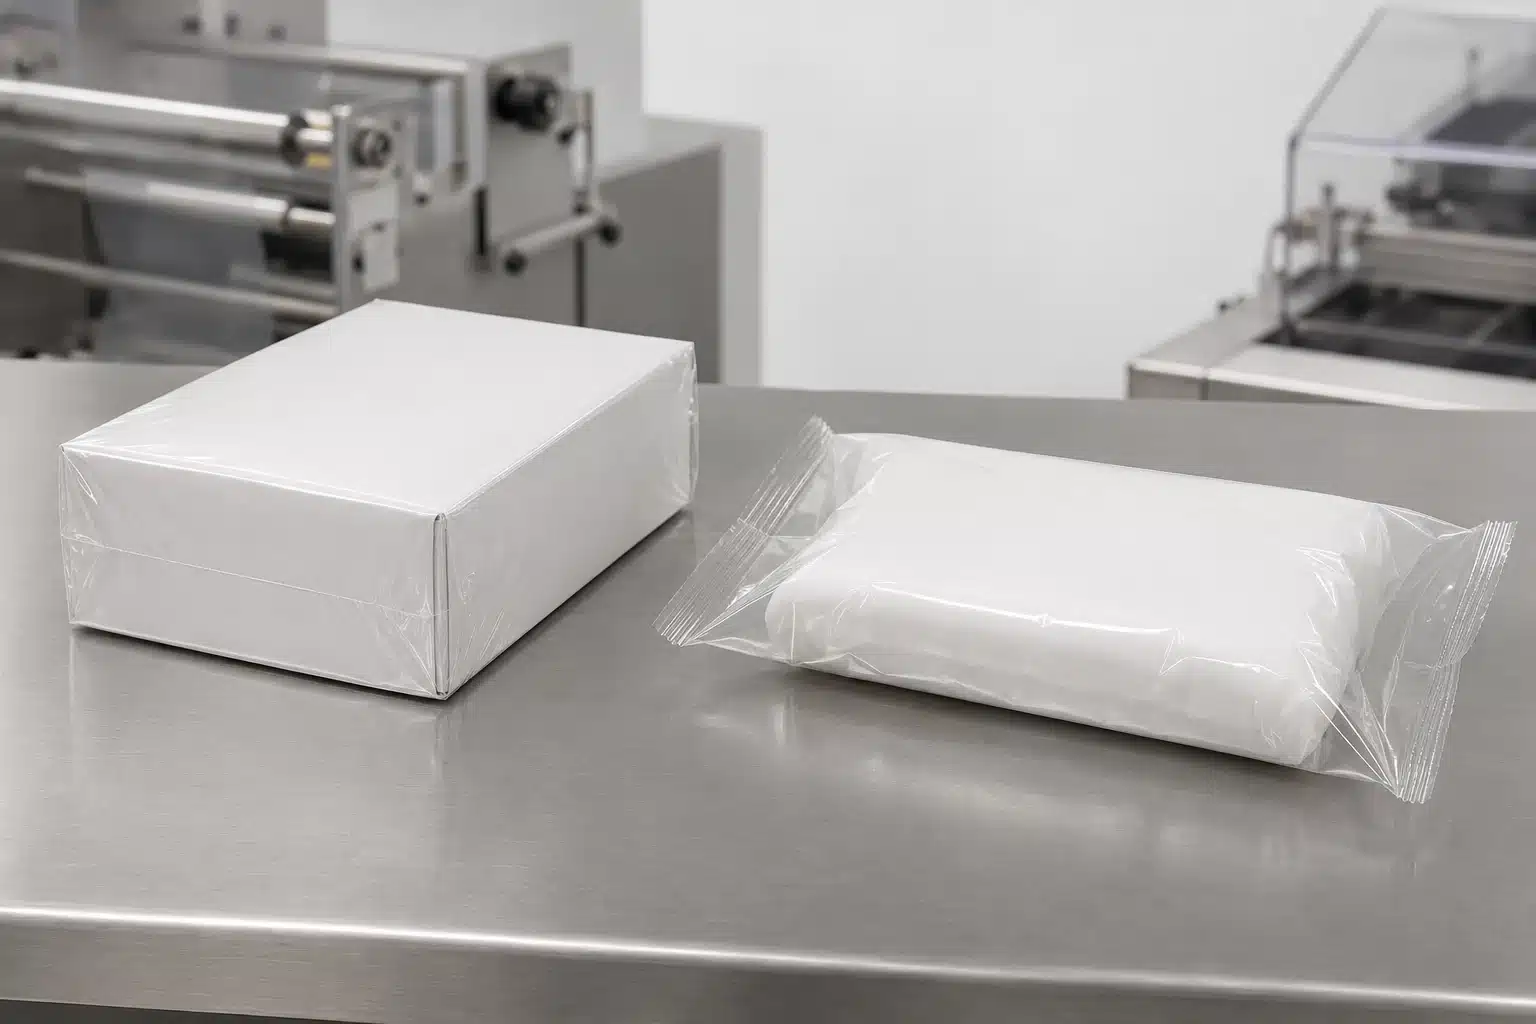
Самое быстрое практическое различие заключается в следующем:
- Термоусадочная плёнка описывает функцию упаковки. Плёнка герметизируется вокруг изделия, а затем подвергается контролируемому тепловому циклу, в результате чего она сжимается.
- BOPP описывает материал и способ производства. Полипропиленовая плёнка растягивается в продольном направлении (MD) и поперечном направлении (TD) для создания ориентированной плёнки.
- Конкретная марка всё ещё определяет эксплуатационные характеристики. Смола, слоистая структура, ориентация, покрытие, герметизирующий слой, толщина, перфорация, обработка и условия испытаний могут изменить результат.
Во-первых, сравните правильные категории
Термоусадочная плёнка — это функциональная категория
“Термоусадочная плёнка” не идентифицирует один полимер. Коммерческие варианты могут быть основаны на полиолефиновых смесях или соэкструзиях, ПВХ, полипропилене, материалах на основе ПЭТФ или других специально разработанных структурах. Они также могут поставляться в виде однонамотанной плёнки, плёнки со сгибом, рукава, пакетов или обвязочной плёнки. усадочных пленок, Что объединяет эти продукты, так это контролируемое размерное сжатие под воздействием тепла. В процессе производства в плёнку вводятся ориентация и внутренние напряжения. Последующий тепловой цикл высвобождает часть накопленного напряжения. полиэтилена, Эта широкая категория включает плёнки, оптимизированные для различных задач. Прозрачная розничная упаковка, тяжёлая обвязочная плёнка для напитков и термоусадочная этикетка могут называться термоусадочной плёнкой, однако их полимеры, толщина, кривые усадки, усилие усадки, поведение при герметизации и требования к оборудованию могут сильно различаться.
BOPP — это описание материала и процесса.
BOPP означает двухосно-ориентированный полипропилен. Полипропиленовое полотно растягивается как в MD, так и в TD в процессе производства. Ориентация может повысить жёсткость, прочностные характеристики, контроль размеров и оптические свойства по сравнению с неориентированным полипропиленовым полотном, но полезные свойства всё равно зависят от состава и конструкции.
BOPP обычно перерабатывается в прозрачные, белые, матовые, с покрытием, металлизированные, пригодные для печати, термосвариваемые, этикеточные, ленточные, обёрточные и ламинационные марки. Базовая стандартная обёрточная плёнка BOPP и плёнка для горизонтальной упаковки обычно выбираются так, чтобы оставаться стабильными в процессе упаковки, а не плотно сжиматься в термоусадочном туннеле. Специальная термоусадочная BOPP является исключением.
Поэтому вопрос закупки не просто «термоусадочная плёнка или BOPP?» Это «Какая именно функция плёнки и марка требуется для данной упаковки и линии?» двухосноориентированный Термоусадочная плёнка против плёнки BOPP: ключевые различия.
В таблице сравниваются типичные роли, а не гарантированные свойства. Технический паспорт поставщика и контролируемые испытания должны подтвердить конкретную марку.
Стандартная упаковочная плёнка BOPP важно, Основа категории“
Функциональная категория, определяемая усадкой под воздействием тепла
Полипропиленовая плёнка, определяемая двухосной ориентацией пробный пуск линии Основное действие в упаковке.
| Ось сравнения | Термоусадочная плёнка | Обжимается вокруг продукта, поддона, коробки или связки |
|---|---|---|
| Обёртывает, складывает, герметизирует, ламинирует, маркирует или армирует без использования туннельной усадки | Воздействие тепла | Обычно требует стадии контролируемой усадки после герметизации |
| Может использовать тепло для герметизации, но стандартные марки не полагаются на термоусадочный туннель для формирования | Диапазон материалов | Может включать несколько семейств полимеров и многослойные структуры |
| На основе полипропилена; покрытие, металлизация и герметизирующие слои варьируются в зависимости от марки | Типичный внешний вид упаковки | Плотное, облегающее покрытие; окончательный вид зависит от продукта и настроек туннеля |
| Чёткий контроль полотна, поверхность для печати и внешний вид сгиба или обёртки; зависит от жёсткости и технологичности | Распространённые форматы переработки | Со сгибом, однонамотанная, рукав, пакеты и обвязочная плёнка |
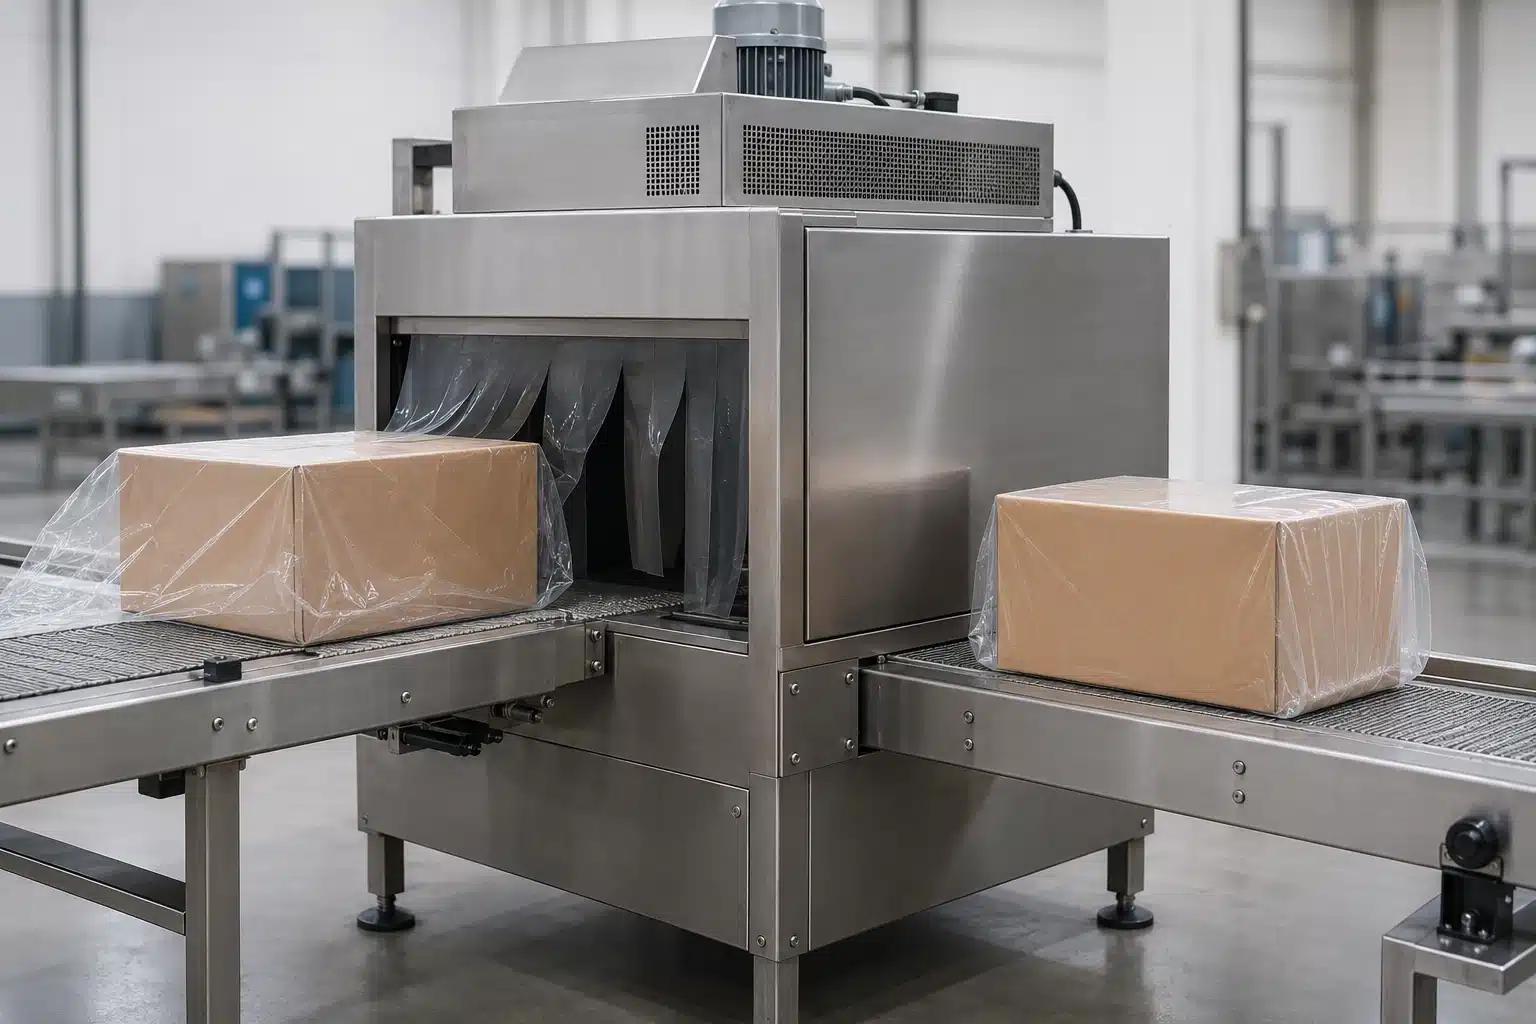
| Однонамотанное полотно для горизонтальной упаковки, обёртки, ламинации, этикеток и ленты | Как каждая плёнка работает на упаковочном оборудовании баланс усадки Типичная линия для термоусадочной плёнки | Типичный процесс розничной усадки начинается с размещения продукта внутри плёночного конверта или формирования плёнки вокруг него. Система герметизации закрывает плёнку, часто оставляя обрезь или зону шва. Затем упаковка проходит через тепловой туннель или подвергается воздействию контролируемого горячего воздуха. Плёнка сжимается, воздух выходит через отверстие упаковки или предусмотренную перфорацию, а охлаждение помогает зафиксировать конечную форму. |
| Иллюстрация концепции: типичный процесс усадки герметизирует плёнку перед контролируемым нагревом всей упаковки. | Последовательность имеет значение: | Сформируйте плёнку вокруг продукта. Размер, длина и подача должны оставлять достаточно материала для надёжного покрытия без излишков свободной плёнки. |
Создайте шов. Температура, давление, время выдержки, загрязнение и конструкция плёнки влияют на качество шва.
Примените контролируемый тепловой профиль. Температура воздуха сама по себе не является полной настройкой; время воздействия, поток воздуха, скорость конвейера, геометрия упаковки и чувствительность продукта к теплу — все это имеет значение.
Осмотрите охлаждённую упаковку. Морщины, «собачьи уши», вздутие, прожоги, открытые швы, деформация и разрывы по углам могут указывать на несоответствие между плёнкой, продуктом и условиями в туннеле.
Типичная линия для обёртки BOPP или горизонтальной упаковки (flow wrap)
- Form the film around the product. Толщина ширина пленки, length, and presentation must leave enough material for a sound enclosure without excessive loose film.
- Create the seal. Temperature, pressure, dwell time, contamination, and film construction affect seal quality.
- Apply a controlled heat profile. Air temperature alone is not a complete setting; exposure time, airflow, conveyor speed, pack geometry, and product heat sensitivity all matter.
- Inspect the cooled pack. Wrinkles, “dog ears,” ballooning, burn-through, open seals, distortion, and corner tears can indicate a mismatch among film, конструкцию упаковки,, and tunnel conditions.
A film that looks acceptable in an unrestrained laboratory shrink test may still perform poorly on a real pack because the product restrains contraction and creates uneven heat exposure. Package trials are therefore essential.
A Typical BOPP Overwrap or Flow-Wrap Line
В стандартном процессе обертки BOPP (биаксиально-ориентированная полипропиленовая пленка) или горизонтальной флоу-упаковки полотно разматывается под контролируемым натяжением, направляется и складывается вокруг продукта, герметизируется с помощью совместимой поверхности запайки и разрезается на отдельные упаковки. Печатные работы также могут требовать регистрации.
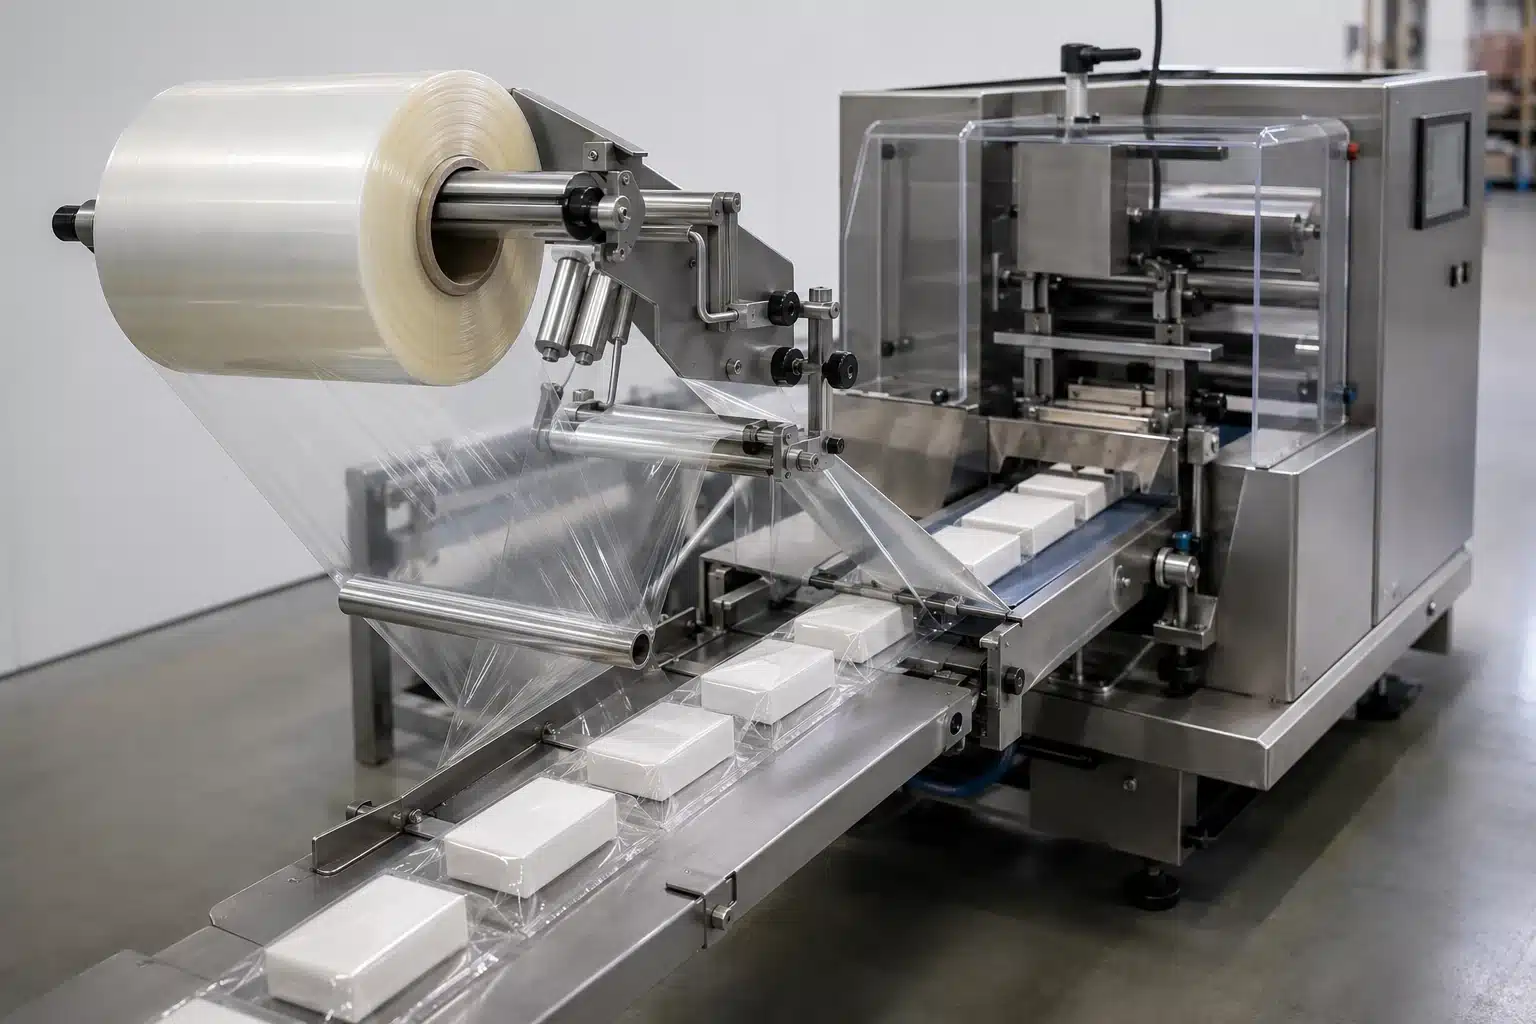
Для данной линии ключевые переменные включают направление размотки, Размеры рулона,, качество сращивания, жесткость пленки, однородность толщины, статическое поведение, уровень обработки, коэффициент трения (COF), ориентацию слоя запайки, температуру запайки, давление, время выдержки, охлаждение и скорость линии. BOPP, используемая в качестве печатного или ламинационного полотна, также требует совместимости с красками, клеями, покрытиями и условиями отверждения.
Термочувствительные продукты не делают автоматически каждый сорт BOPP подходящим. Запайка все еще может подвергать упаковку локальному нагреву, и весь процесс должен быть оценен. Важное различие заключается в том, что стандартная BOPP не требует термической усадки всей упаковки для создания своей конечной формы.
Где обычно применяется каждая пленка
Типичные задачи для термоусадочной пленки
Термоусадочная пленка обычно рассматривается, когда пленка должна повторять внешнюю форму упаковки или стабилизировать несколько предметов как одно целое. Примеры включают:
- прозрачная демонстрационная обертка вокруг картонных коробок, печатной продукции, игр, хозяйственных товаров и готовых упаковок;
- мультиупаковки и транспортные связки, где точный состав полиэтиленовой пленки и конструкция нагрузки должны быть проверены;
- изделия неправильной формы, которые выигрывают от облегающей оболочки, при условии, что углы и выступы не превышают способность пленки к проколу и разрыву;
- защитные от вскрытия внешние ленты или рукава, когда полная конструкция закрытия соответствует требованиям применения; и
- термоусадочные этикетки или рукава, с использованием сорта, предназначенного для геометрии контейнера, процесса печати и профиля усадки.
Эти примеры не означают, что одна термоусадочная пленка взаимозаменяема с другой. Демонстрационная пленка POF не является автоматически заменой для тяжелой полиэтиленовой обвязочной пленки или высокоусадочной пленки для рукавных этикеток.
Типичные задачи для пленки BOPP
Стандартная BOPP часто рассматривается там, где полезны жесткость полотна, контролируемая обрабатываемость на машине, качество печати или полипропиленовая конвертируемая поверхность. Типичные задачи включают:
- флоу-упакованные закуски, хлебобулочные изделия, кондитерские изделия и другие продукты после определения полной структуры и барьерных требований;
- обертки для коробок и упаковок, которые используют складывание и запайку, а не туннельную усадку;
- печатные или внешние полотна в ламинированных гибких структурах;
- самоклеящиеся и оберточные этикетки;
- основа для клейкой ленты; и
- графическая ламинация и защитные поверхностные применения.
BOPP может быть только одним слоем конечной упаковки. Герметизирующий слой, барьерный слой, покрытие, металлизация, клей, краска и слой, контактирующий с продуктом, могут определять, работает ли вся структура. Указание только слоя BOPP недостаточно для спецификации готовой упаковки.
Заявления о характеристиках, требующие данных по конкретному сорту
Реакция на усадку и усилие усадки
В закупочной спецификации не должно быть указано только “высокая усадка” или “сбалансированная усадка”. В ней следует указать метод и сообщить результаты по машинному (MD) и поперечному (TD) направлениям при соответствующих температурах и времени воздействия. Полная кривая усадки может быть более полезной, чем единичное максимальное значение, поскольку туннель создает временную температурную историю, а не одну изолированную точку.
Усилие усадки или поведение Усилие усадки отличается от свободной усадки. Две пленки могут сокращаться на аналогичный процент, прикладывая при этом разное усилие к продукту. Избыточное усилие может деформировать легкую коробку, лоток, крышку или мягкий продукт; недостаточное усилие может оставить упаковку свободной. Таким образом, приемлемый результат зависит как от пленки, так и от упакованного предмета.
Запайка, прочность, оптические свойства и барьер
Широкие заявления, такие как “BOPP имеет лучший барьер” или “термоусадочная пленка прочнее”, небезопасны без сужения сравнения. Термоусадочная пленка охватывает несколько полимеров, в то время как BOPP охватывает множество конструкций и поверхностных обработок. Толщина и направление испытаний могут изменить механические результаты; перфорация может изменить поведение упаковки; металлизация и покрытие могут изменить барьер; а слой запайки может изменить герметизирующие характеристики.
Используйте согласованные методы и условия:
- ASTM D882 может поддерживать испытания на растяжение тонких пластиковых листов, но отчет должен указывать толщину, направление образца, кондиционирование и настройки испытаний.
- ASTM D1894 охватывает статические и кинетические коэффициенты трения для поверхностей пленок. Старение поверхности, добавки, контактирующие поверхности и различия в методах влияют на сопоставимость.
- ASTM F88/F88M измеряет прочность запайки прочность сварного шва в гибких барьерных материалах, но пара пленок, условия запайки, конфигурация образца и тип разрушения должны быть зафиксированы.
- ASTM D1003 может использоваться для определения мутности и светопропускания; “прозрачный” не должен заменять измеренные оптические данные, когда внешний вид критичен.
- ASTM D3985 касается пропускания кислорода через определенные пленки и структуры. Скорость пропускания кислорода (OTR) требует указания структуры, толщины, температуры, относительной влажности, стороны испытания, газа и единиц измерения.
Важно: Семейство смол, общее название пленки или изолированное типовое значение не доказывают характеристики напечатанной, покрытой, ламинированной, перфорированной или произведенной в промышленном масштабе упаковки.
Практическая схема выбора
Используйте упаковочную задачу для выбора пленки, затем используйте тестирование для выбора сорта.
- Определите конечное действие упаковки. Решите, должно ли полотно сокращаться вокруг упаковки, образовывать неусадочную обертку, стать печатным ламинационным слоем, функционировать как этикетка или стабилизировать связку.
- Опишите продукт и геометрию. Запишите размеры, массу, края, выступы, потребности в вентиляции, чувствительность к теплу, чувствительность к сжатию, воздействие масла или влаги, а также ожидаемые условия хранения или распределения.
- Нанесите на карту существующее оборудование. Определите запайщик, термоусадочный туннель, флоу-упаковщик, оберточную машину, этикетировщик, ламинатор, ширину полотна, сердечник, направление размотки, максимальный диаметр рулона, диапазон скоростей и контрольные пределы.
- Определите характеристики упаковки. Установите измеримые требования к внешнему виду, балансу усадки, усилию усадки, целостности запайки, поведению при проколе или разрыве, жесткости, COF, барьеру, адгезии печати, и защите от вскрытия, если применимо.
- Запросите данные по точному сорту. Сравнивайте документы только тогда, когда материал, структура, толщина, метод, единицы измерения и условия эквивалентны.
- Проведите контролируемое испытание. Запишите партию пленки, настроек машины,, условия окружающей среды, скорость, отходы, время простоя, типы дефектов, температуру упаковки и результаты готовой упаковки.
- Оцените общее эксплуатационное воздействие. Сравните выход, смену рулонов, энергопотребление, производительность, переработку, брак, обслуживание и защиту, а не только цену рулона.
- Зафиксируйте утвержденную спецификацию. Ссылайтесь на утвержденный образец, сорт, конструкцию, формат рулона, критические пределы испытаний, документы, ожидания по управлению изменениями и план приемки.
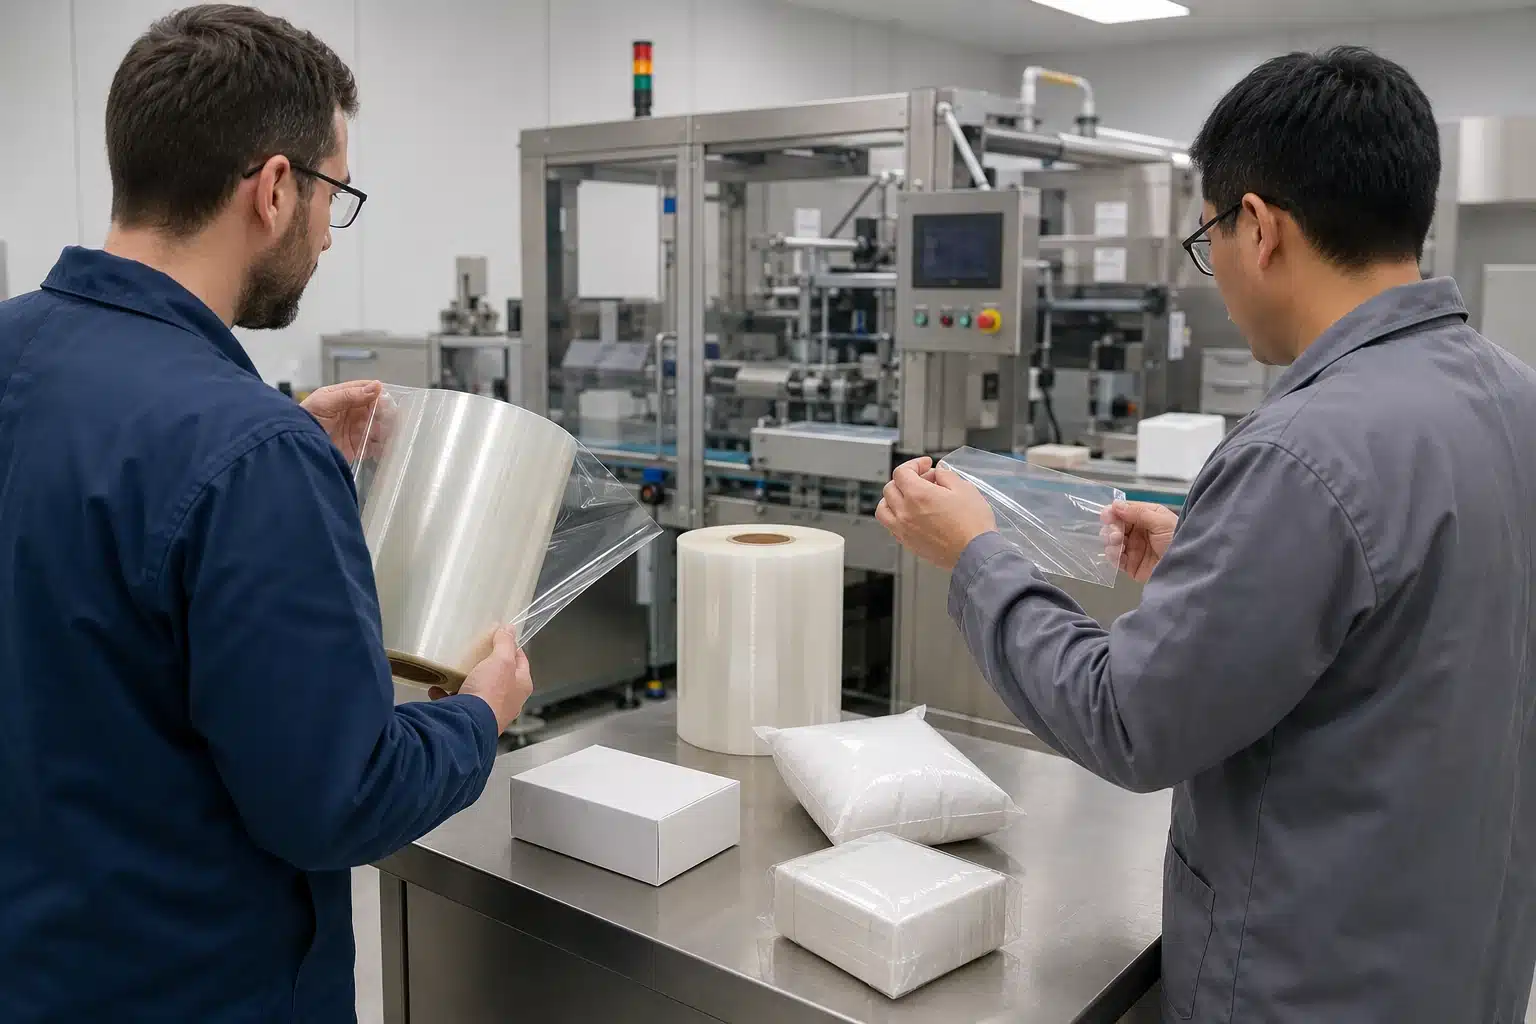
Если применение меняется, повторите соответствующие проверки. Пленка, одобренная для одного SKU, машины или структуры, не должна автоматически распространяться на другое.
Что запрашивать у поставщиков для документирования
Полезный запрос котировок или технический обзор должен запрашивать сопоставимые данные по конкретному сорту:
- название продукта, сорт, семейство полимеров, последовательность слоев, слой запайки, покрытие, металлизация, добавки или обработки, имеющие отношение к применению.;
- общая толщина и допуск, толщина слоя (где применимо), ширина, длина рулона, сердечник, диаметр рулона, направление размотки и пределы сращивания;
- для усадочных марок: результаты усадки в машинном/поперечном направлениях (MD/TD) в соответствующем диапазоне температур, время выдержки, метод испытаний, усилие или напряжение усадки (при необходимости) и рекомендуемые параметры; технологический диапазон по результатам линейных испытаний.;
- поведение при инициировании запайки и рабочее окно запайки, включая температуру, давление, время выдержки, сопрягаемую поверхность, метод испытаний, конфигурацию отслаивания и тип разрушения;
- данные по прочности на растяжение, разрыв, прокол и ударную нагрузку с указанием метода, толщины, направления MD/TD, кондиционирования и единиц измерения;
- данные по мутности, светопропусканию, глянцу, поверхностной обработке, адгезии печати и коэффициенту трения (COF) с указанием метода и идентификации поверхности;
- данные по кислородопроницаемости (OTR) и паропроницаемости (WVTR) только при необходимости, с указанием полной структуры, толщины, температуры, влажности, испытуемой стороны, газа и единиц измерения;
- заявления о совместимости для предполагаемых краски, клея, покрытия, процесса печати, метода запайки и оборудования;
- документы для контакта с пищевыми продуктами или доступа на другие рынки, привязанные к точной марке, структуре, предполагаемому типу пищевого продукта, условиям контакта, температуре, времени и целевому рынку;
- идентификация пробного рулона, прослеживаемость партии, процесс управления изменениями и письменный план испытаний и приемки;.
маркетинговые ярлыки, такие как “пищевой”, “премиум”, “высокий барьер,” или “пригодный для вторичной переработки”, не заменяют документированные требования. Спрашивайте, что каждый документ доказывает — и чего он не доказывает.
Часто задаваемые вопросы
Может ли пленка BOPP также быть усадочной пленкой?
Да. Специальные марки BOPP могут быть разработаны с контролируемым усадочным поведением. Поэтому сравнение “усадочная пленка против BOPP” не является химически исключающим. Когда поставщик предлагает усадочную BOPP, запрашивайте кривую усадки MD/TD, усилие усадки, конструкцию запайки, допуски по размерам и предполагаемое оборудование/применение. Не применяйте допущения, основанные на стандартной оберточной пленке BOPP, к этой марке.
Какая пленка стоит дешевле?
Это зависит от обстоятельств. Цена за килограмм или рулон недостаточна. Толщина, плотность, площадь упаковки, полезный выход, длина рулона, скорость, энергопотребление, потребность в туннеле, отходы, время простоя, обслуживание, печатная структура и бракованные упаковки могут нивелировать кажущееся преимущество в цене материала. Сравнивайте стоимость за принятую упаковку в подтвержденном рабочем окне.
Можно ли переключиться между усадочной пленкой и BOPP без изменения оборудования?
Обычно это не простая замена. Линия усадки зависит от формирования упаковки, запайки и контролируемого нагрева всей упаковки. Стандартная линия flow-wrap или overwrap для BOPP зависит от стабильной транспортировки полотна, складывания/формирования, совместимых поверхностей запайки и резки. Даже если одна машина может работать с несколькими семействами пленок, требуются настройки инструмента, температуры, натяжения, времени выдержки, скорости, перфорации и обработки.
Подходит ли любая из этих пленок автоматически для упаковки пищевых продуктов?
Нет. Одно только название полимера не устанавливает пригодность для контакта с пищевыми продуктами. Точная смола, добавки, покрытия, краски, клеи, расположение слоев, производственный контроль, предполагаемый пищевой продукт, время контакта, температура и целевой рынок определяют, какие документы и доказательства миграции или соответствия требуются. Перед утверждением проверяйте текущие официальные требования и заявления, специфичные для продукта.
Вывод: выбирайте по функции упаковки, а не по названию пленки
Усадочная пленка и BOPP решают разные задачи упаковки в своих наиболее распространенных формах. Усадочная пленка использует контролируемое тепловое сжатие для создания плотно облегающей упаковки или связки. Стандартная BOPP представляет собой ориентированное полипропиленовое полотно для обертывания, печати, ламинирования, этикетирования или ленты без необходимости использования туннеля для формирования упаковки. Специальная усадочная BOPP является исключением, которое доказывает, почему важна терминология на уровне марки.
Перед выбором подтвердите три вещи:
- конечную функцию упаковки и ограничения продукта;
- точную конструкцию пленки и измеренные характеристики при указанных методах и условиях;
- совместимость на предполагаемой линии через документированное производственное испытание.
Эти доказательства дают обоснованную спецификацию. Общее название пленки — нет.
Связанные ресурсы Bestypack

- BOPP-плёнка для термоламинирования
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German