
BOPE é filme de polietileno biaxialmente orientado. Está atraindo atenção em embalagens flexíveis porque a orientação pode conferir ao polietileno maior rigidez, resistência, qualidade óptica e utilidade de conversão, mantendo o polímero base na família do PE. Essa combinação pode ajudar designers a criar embalagens ricas em PE ou mono-PE, mas não torna todos os graus de BOPE seláveis, de alta barreira, em conformidade para contato com alimentos ou recicláveis em todos os mercados. A pergunta útil não é simplesmente “BOPE é bom?” É “Qual construção de BOPE desempenha qual função nesta embalagem, sob quais condições verificadas?”
Este guia explica como o BOPE é produzido, por que seus benefícios são condicionais, quais tipos são comercializados, onde é utilizado e como compradores devem especificar e validar um filme antes da produção.
O que é filme BOPE?
Para informações sobre polímeros, consulte o NIH PubChem visão geral do polietileno antes de comparar alegações sobre filmes acabados.
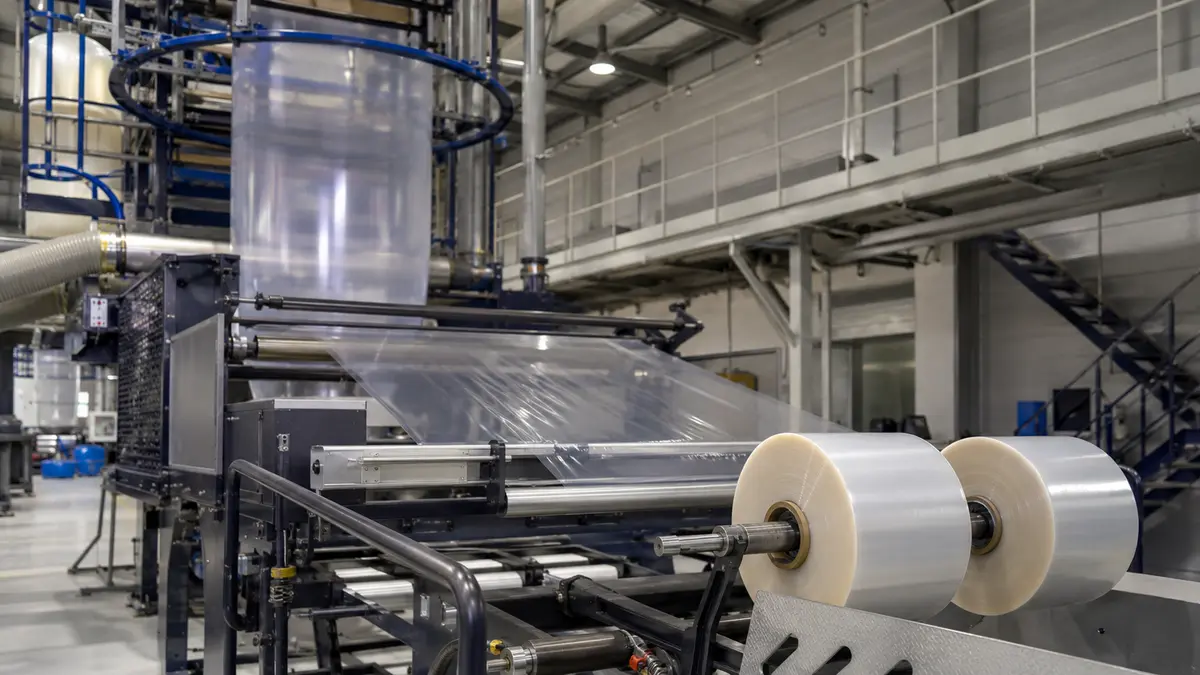
BOPE significa polietileno biaxialmente orientado. Uma folha rica em polietileno é esticada tanto na direção da máquina (MD) quanto na direção transversal (TD), depois estabilizada e finalizada para seu uso pretendido. A etapa de orientação altera a estrutura do material e pode criar um filme mais fino, mais rígido, mais transparente e mais equilibrado do que um filme de PE não orientado relevante.
BOPE é uma família de filmes, não uma fórmula única. Construções comerciais podem usar LLDPE, HDPE, blendas, múltiplas camadas coextrudadas, camadas seláveis, superfícies tratadas, revestimentos, cavitação, metalização ou outras características funcionais. O nome do grau e a ficha técnica do fornecedor são, portanto, mais importantes do que apenas o acrônimo.
Como a orientação biaxial altera o polietileno
Em uma rota comum de tenter-frame, resinas PE selecionadas são fundidas e coextrudadas em uma folha espessa. A folha é resfriada, reaquecida a uma faixa controlada de estiramento, estirada no sentido máquina (MD) por rolos operando em velocidades diferentes e estirada no sentido transversal (TD).
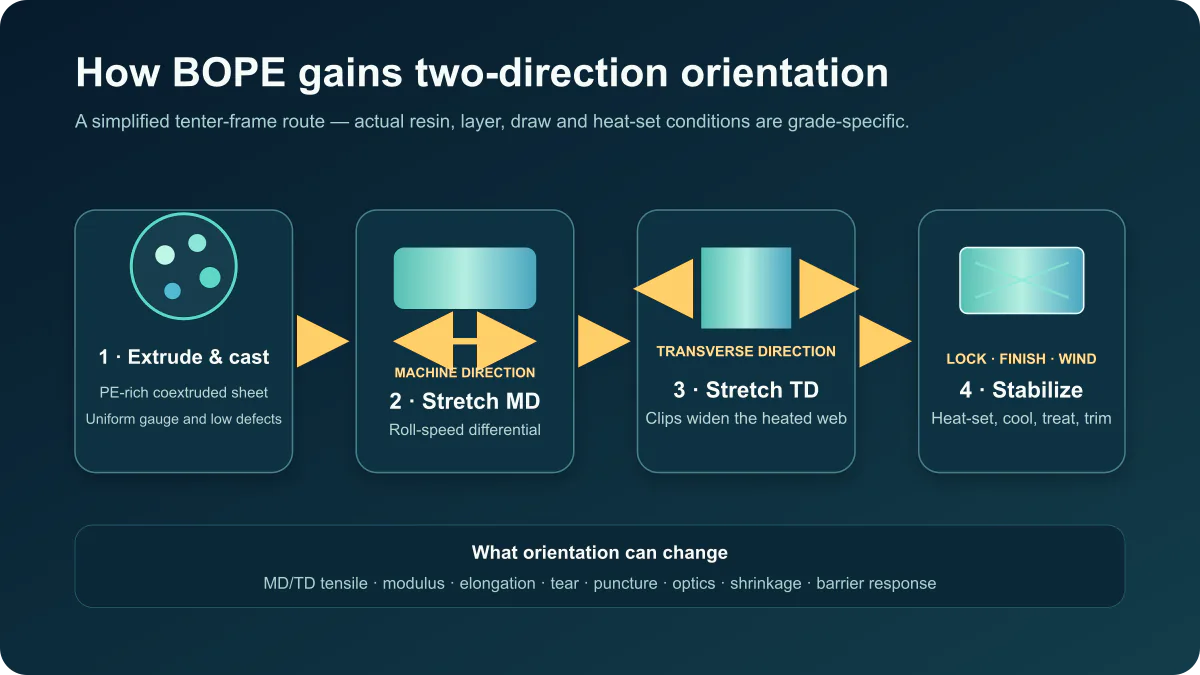
A orientação alinha as cadeias poliméricas em duas direções e altera a cristalinidade e a morfologia. A resistência à tração resultante, o módulo, o alongamento, o rasgamento, a perfuração, a óptica, a retração e a resposta de barreira dependem da arquitetura da resina, do projeto das camadas, das taxas de estiramento, das temperaturas, do ajuste térmico, da espessura e do controle de processo. A mini-revisão de 2026 de Zhang e Zhuravlev na Polymer descreve a tecnologia BOPE, as matérias-primas, as vantagens para embalagens e os desafios remanescentes de engenharia.
Alguns produtores usam estiramento sequencial em estiradeira com pinças; outras rotas biaxiais também existem. BOPE não deve ser confundido com MDO-PE, que é orientado principalmente em MD. Também não deve ser confundido com PE soprado comum, simplesmente porque todos os três pertencem à família do polietileno.
O que o nome BOPE não especifica
O nome BOPE não informa ao comprador se o filme é:
- à base de LLDPE, à base de HDPE ou uma blenda;
- monocamada ou coextrudado;
- termossoldável, não soldável ou soldável em apenas um lado;
- tratado em um lado, em ambos os lados ou não tratado;
- transparente, opaco, cavitado, fosco, revestido ou metalizado;
- projetado como teia de impressão, teia selante, suporte de barreira, monoteia ou camada de laminação;
- adequado para um produto específico, processo de envase, temperatura de armazenamento ou meta de vida útil;
- em conformidade para um uso específico de contato com alimentos e mercado;
- compatível com o sistema de coleta, triagem e reciclagem onde a embalagem final será vendida.
Regra central: Trate o BOPE como um ponto de partida de família de materiais. Aprove o grau exato, estrutura, lados funcionais, condições de teste, rota de conversão e embalagem final.
Principais benefícios do filme BOPE
O valor do BOPE vem da combinação da química do PE com orientação bidirecional. Os benefícios abaixo são razões comuns para investigar o BOPE, mas cada um deve ser confirmado para o grau e a embalagem exatos.
Resistência, rigidez e potencial de redução de espessura
A orientação pode aumentar a resistência à tração e o módulo, reduzindo o alongamento em relação a um filme de PE não orientado comparável. A teia mais rígida pode melhorar o manuseio, o registro de impressão, a estabilidade de pé de sachês e o controle de máquina. Maior resistência ou desempenho de perfuração também pode suportar a redução de espessura — usando menos material enquanto mantém uma função definida da embalagem.
A redução de espessura (downgauging) é um resultado de projeto, não uma porcentagem fixa. Um filme mais fino pode alterar a iniciação de rasgo, o comportamento de selagem, a durabilidade à flexão, a barreira, a tensão da teia e a sensação tátil da embalagem. Compare estruturas candidatas em igualdade de desempenho final da embalagem, não apenas em igualdade de espessura. A ASTM D882-26 também observa que os resultados de tração dependem das dimensões do corpo de prova, das garras, da medição de extensão, da velocidade de ensaio, da preparação e da espessura; portanto, os dados do fornecedor devem ser normalizados antes da comparação.
Rigidez não é o mesmo que tenacidade. Um filme de alto módulo pode ainda falhar em requisitos de borda afiada, queda, rasgo ou fissura por flexão. Use o método que representa a falha esperada.
Clareza, brilho e desempenho de conversão
Graus transparentes de BOPE podem fornecer transparência e brilho atraentes. Uma teia controlada e mais plana pode suportar operações de impressão flexográfica ou rotogravura, laminação, revestimento, corte e selagem vertical (form-fill-seal). Superfícies tratadas podem melhorar a molhabilidade, mas o nível de tratamento pode decair durante o armazenamento e não prova por si só a adesão de tinta ou adesivo.
O comportamento óptico e de conversão permanece específico do grau. Densidade da resina, aditivos, antibloqueio, deslizamento, estrutura de camadas, orientação, termofixação, tratamento de superfície e idade do filme podem alterar névoa, brilho, coeficiente de atrito (COF), estática, bloqueio, ondulação e bobinagem. Especifique tanto o alvo de aparência quanto o processo downstream que deve alcançá-lo.
Potencial para design de embalagem rica em PE
O BOPE pode fornecer uma teia orientada de impressão ou estrutural, enquanto uma camada de PE soprado ou fundido fornece selagem e tenacidade. Isso cria um caminho para substituir alguns laminados de PET/PE, BOPA/PE ou outros polímeros mistos por estruturas ricas em PE, onde o requisito completo de desempenho ainda pode ser atendido. A Brückner relata exemplos de mercado abrangendo alimentos secos e frescos, lanches, uso pesado e embalagens de alta barreira, ao mesmo tempo em que descreve o BOPE como uma plataforma em desenvolvimento que requer coordenação da cadeia de valor.
“Rico em PE” ou “todo PE” não é automaticamente equivalente a “reciclável”. Os princípios de projeto da CEFLEX favorecem mono-PE ou mono-PP sempre que possível, mas também exigem atenção a barreiras, revestimentos, tintas, adesivos, tamanho, construção e características adicionais. A RecyClass também avalia a embalagem completa e a compatibilidade de cada componente. A existência de acesso local a coleta, triagem e reprocessamento também é necessária.
Tipos comuns de filme BOPE
Não existe uma taxonomia universal de BOPE. Fornecedores agrupam filmes por família de resina, superfície funcional, aparência ou papel na embalagem. Use as categorias abaixo para construir uma consulta e depois confirme o que cada fornecedor significa.
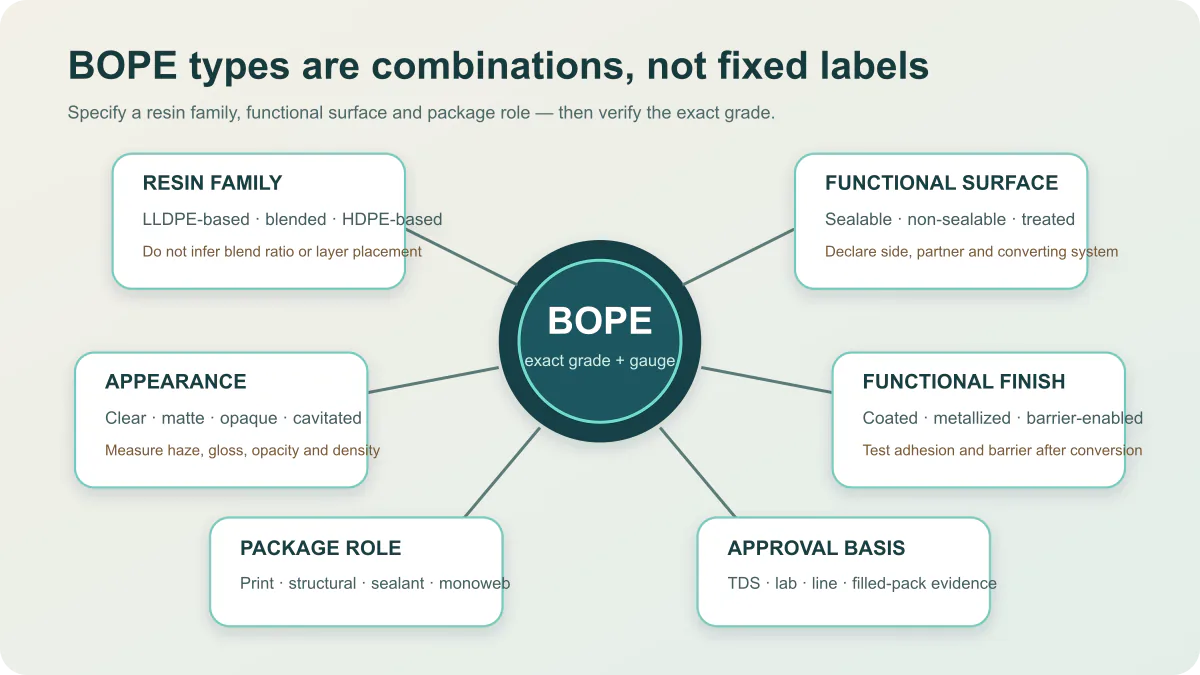
BOPE à base de LLDPE, blendas e à base de HDPE
- BOPE à base de LLDPE é frequentemente posicionado para tenacidade, clareza, impressão, laminados flexíveis ou construções seláveis. As propriedades exatas dependem do design da resina e das camadas de pele.
- BOPE com blenda de LLDPE/HDPE pode equilibrar tenacidade com maior rigidez, resposta térmica, óptica e adequação a revestimentos. A proporção da blenda e a colocação das camadas são proprietárias e não devem ser inferidas pelo rótulo.
- BOPE à base de HDPE pode visar maior rigidez, resistência térmica, deposição de barreira ou um papel de teia externa. Pode se comportar de maneira diferente em impacto, rasgo, selagem e conversão em comparação com uma família de menor densidade.
Portfólios comerciais distinguem famílias à base de LLDPE, blenda de LLDPE/HDPE e à base de HDPE para diferentes papéis de impressão, revestimento, laminação e metalização. Essas categorias demonstram a prática de mercado; não são um padrão que todos os fornecedores seguem.
BOPE selável, não selável e tratado
BOPE não selável comumente serve como teia de impressão, camada estrutural, substrato de revestimento ou camada intermediária, enquanto outra camada forma a selagem. BOPE termossoldável usa uma pele ou construção projetada e pode suportar uma monoteia ou laminado BOPE/PE. BOPE com tratamento de superfície é preparado para um lado especificado de impressão, revestimento ou laminação.
Para um grau selável, solicite mais do que a temperatura de iniciação de selagem. Defina o parceiro de selagem, a temperatura, a pressão, o tempo de permanência, a velocidade da linha, o hot tack, a resistência da selagem após resfriamento, a condição de contaminação e o modo de falha. A ASTM F88/F88M-23 mede a força necessária para separar uma selagem e enfatiza a consistência da técnica; ela não substitui os ensaios de vazamento, estouro, integridade da embalagem ou distribuição.
Para um grau tratado, registre o lado tratado, o tratamento na fabricação, o mínimo na conversão, condições de armazenamento, idade do filme e resultados de adesão com a tinta, revestimento ou adesivo reais após cura e envelhecimento.
Graus transparentes, foscos, opacos, cavitados, revestidos e metalizados
Graus transparentes enfatizam a visibilidade do produto e a aparência de impressão. Graus foscos ou opacos alteram a apresentação na prateleira. BOPE cavitado introduz vazios para alterar densidade, opacidade, rigidez e sensação tátil. Filmes revestidos ou metalizados podem adicionar resistência térmica, comportamento de selagem, barreira a oxigênio ou umidade, ou proteção contra luz.
Nenhum nome de aparência ou acabamento prova desempenho. Revestimentos e metalização precisam de química ou construção definida, controle de revestimento ou metal, adesão, densidade óptica quando relevante, critérios de pinhole, condições de teste de barreira e testes pós-conversão. A barreira pode se deteriorar após flexão, impressão, laminação, corte, selagem ou distribuição.
Principais aplicações do filme BOPE
O BOPE é mais atraente onde uma embalagem precisa de uma teia orientada, mas o projeto também deseja permanecer dentro, ou se aproximar, do fluxo de material de PE.
| Aplicação | Função típica do BOPE | Por que pode ser pré-selecionado | O que ainda controla a aprovação |
|---|---|---|---|
| Alimentos congelados e hortifrutigranjeiros | Camada externa impressa, camada selável ou camada laminada | Resistência ao frio, resistência à perfuração, transparência, potencial de estrutura rica em PE | Queda, perfuração, contaminação de selagem, envelhecimento em congelador, embaçamento, vida útil |
| Alimentos secos, salgadinhos e confeitos | Teia de impressão, monoteia, camada revestida ou metalizada | Rigidez, óptica, contribuição de umidade, capacidade de processamento em máquina | OTR/WVTR, barreira a luz e aroma, selagens, velocidade de linha, estudo de vida útil |
| Alimentos para animais de estimação e produtos pesados | Teia estrutural externa ou intermediária | Resistência, perfuração, rigidez, potencial de redução de espessura | Queda, fluência, trinca por flexão, integridade de selagem, abuso na distribuição |
| Refis para cuidados domésticos e pessoais | Teia estrutural impressa em bolsa rica em PE | Gráficos, rigidez, resistência, construção da família PE | Compatibilidade química, trinca por estresse, queda, vazamento, sistema de selagem e bico |
| Rótulos e laminados técnicos | Substrato imprimível, revestido ou estrutural | Transparência ou opacidade, controle dimensional, opções de superfície | Adesão, corte em matriz, dispensação, curvatura, envelhecimento, ambiente de uso final |
Embalagens de alimentos, congelados e produtos secos
O BOPE pode ser usado em embalagens tipo almofada, flow wraps, bolsas stand-up, bolsas pré-fabricadas e rolos para alimentos secos, hortifrutigranjeiros frescos ou congelados, salgadinhos, confeitos, queijos e outros produtos. Sua função pode ser impressão, rigidez, resistência à perfuração, suporte de revestimento ou selagem. A estrutura completa — não o nome BOPE — deve fornecer o desempenho exigido de oxigênio, umidade, aroma, luz e integridade da embalagem.
O status de contato com alimentos também pertence à composição exata e às condições de uso. O 21 CFR 177.1520 abrange polímeros olefínicos específicos sujeitos às suas disposições e especificações; isso não significa que qualquer filme BOPE acabado esteja automaticamente autorizado para todos os alimentos, temperaturas ou durações de contato. Obtenha declarações atuais e específicas do grau para o mercado-alvo e as condições pretendidas.
Bolsas para uso doméstico, cuidados pessoais e produtos líquidos
Refis de lavanderia, limpeza e cuidados pessoais podem se beneficiar da rigidez do BOPE, qualidade de impressão e desempenho mecânico em laminados ricos em PE. No entanto, conteúdos líquidos podem expor fragilidades de trinca por estresse, permeação, inchamento, selagem, bico e queda que não são visíveis em uma ficha técnica de tração.
Teste a formulação real, concentração, espaço livre, bico ou válvula, projeto de selagem, temperatura de armazenamento, orientação e ciclo de distribuição. Uma bolsa que sobrevive ao teste com água pode não sobreviver ao detergente real ou ao produto à base de óleo.
Alimentos para animais de estimação, uso pesado, industrial e técnico
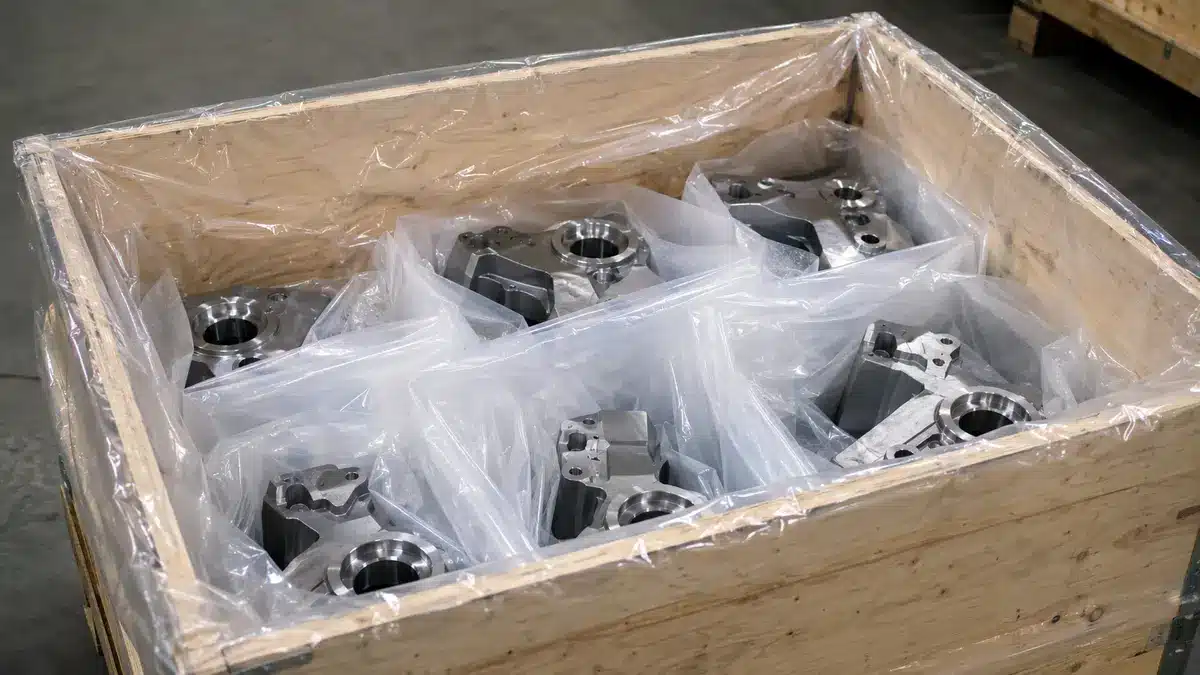
Alimentos para animais de estimação, arroz, produtos químicos secos, embalagens de e-commerce e outros conteúdos mais pesados podem usar BOPE como camada estrutural onde perfuração, fluência, queda e manuseio são relevantes. Usos técnicos podem incluir rótulos, substratos de revestimento e laminados especiais. Essas aplicações frequentemente exigem mais do que alta resistência à tração: propagação de rasgo, durabilidade à flexão, abrasão, adesão superficial, eletricidade estática, estabilidade dimensional e comportamento de carga de longo prazo podem ser dominantes.
Realize testes com peso preenchido representativo, geometria da embalagem, selagens, configuração de palete ou caixa e condições ambientais. Não extrapole um resultado de amostra de laboratório pequeno para uma bolsa grande preenchida sem testes de embalagem.
Como o BOPE se encaixa em uma estrutura mono-PE
O BOPE frequentemente contribui com a teia orientada, imprimível ou estrutural. Um filme de PE soprado ou fundido pode fornecer selagem, resistência e compatibilidade com bicos. Um revestimento, metalização ou camada de barreira fina pode ser adicionado quando o produto precisa de mais proteção contra oxigênio, aroma, luz ou umidade.
Teia de impressão, teia estrutural ou teia selante
A atribuição de função deve ser explícita. Se o BOPE é a teia externa de impressão, verifique imprimibilidade, estabilidade térmica, tensão da teia, laminação, atrito e curvatura. Se for estrutural, verifique propriedades MD e TD, perfuração, rasgo, flexão e abuso da embalagem preenchida. Se selar, mapeie a janela de selagem, hot tack, tolerância à contaminação e integridade da embalagem.
Uma camada não deve receber crédito por uma função que não foi testada para desempenhar. A teia externa pode ajudar na rigidez, mas não na selagem; o selante pode ajudar no impacto, mas não na impressão; um revestimento de barreira pode atender ao OTR inicial, mas trincar durante a conversão.
A reciclabilidade é uma questão da embalagem acabada
Um filme BOPE é polietileno, mas uma embalagem comercial também contém tintas, adesivos, revestimentos, barreiras, rótulos, zíperes, bicos, válvulas e resíduos do produto. A CEFLEX recomenda estruturas mono-PE sempre que possível e fornece regras de projeto para esses elementos adicionais. O RecyClass Design Book de 2025 trata igualmente a reciclabilidade como uma questão de projeto da embalagem e do sistema de reciclagem.
As declarações devem identificar o protocolo de avaliação, versão, geografia, configuração da embalagem, resultado do teste e acesso à coleta e reciclagem. “Projetado para reciclagem”, “compatível”, “reciclável” e “reciclado em escala” não são declarações intercambiáveis.
Limitações e Modos de Falha a Verificar
O BOPE pode resolver problemas úteis de embalagem, mas várias suposições criam falhas evitáveis:
- A orientação se torna uma declaração universal de desempenho. Família de resina, espessura, equilíbrio de estiramento, fixação térmica e design de camadas podem produzir resultados MD/TD muito diferentes.
- A rigidez se torna resistência à perfuração ou impacto. Essas são propriedades diferentes. Use o método específico de falha no filme e na embalagem acabada.
- O PE se torna uma barreira de alto oxigênio. O PE comum geralmente é selecionado mais pelo comportamento de umidade do que pela forte barreira de oxigênio. Revestimentos, metalização, EVOH ou outra solução podem ser necessários e devem ser testados após a conversão.
- Uma pele selável se torna uma ampla janela operacional. Início de selagem, hot tack, resistência resfriada, tolerância à contaminação e distorção podem limitar a velocidade real da linha.
- O tratamento se torna adesão permanente. A energia superficial pode mudar com a idade do filme, armazenamento, migração de aditivos, manuseio e conversão.
- A redução de espessura se torna economia automática de material. Uma estrutura mais fina que causa rejeição, vazamentos, quebras, linhas mais lentas ou vida útil reduzida não é uma redução bem-sucedida.
- Todo PE se torna reciclável em qualquer lugar. A embalagem completa e o sistema local determinam a declaração.
- A identidade de polietileno se torna aprovação de contato com alimentos. Substâncias exatas, limitações, tipo de alimento, tempo, temperatura e mercado devem corresponder à documentação.
Aviso: Uma ficha técnica favorável tria um candidato a BOPE. Ela não qualifica o laminado impresso, a selagem, a bolsa, o processo de enchimento, a vida útil ou a declaração de reciclagem.
Como escolher filme BOPE
Use uma sequência de aplicação em primeiro lugar:
- Defina o produto e a embalagem. Registre a química do produto, sensibilidade, peso preenchido, formato, método de abertura, meta de vida útil, armazenamento, distribuição e mercado.
- Atribua a função do BOPE. Decidir se deve fornecer impressão, rigidez, resistência à perfuração, selagem, substrato de revestimento, suporte de barreira ou uma combinação.
- Identificar os modos de falha dominantes. Considerar oxigênio, umidade, luz, aroma, flexão, perfuração, rasgo, fluência, queda, contaminação de selagem, ataque químico, calor e instabilidade de linha.
- Selecionar uma família de construção. Escolher à base de LLDPE, blendas ou à base de HDPE; selável ou não selável; transparente, opaco, cavitado, revestido ou metalizado; e lado tratado.
- Normalizar as evidências dos fornecedores. Comparar a mesma bitola, direção, método, condicionamento, unidades, tipo de valor e construção da amostra.
- Verificar design para reciclagem e conformidade. Aplicar o protocolo vigente para o mercado-alvo à embalagem completa e obter documentos regulatórios de grau exato.
- Validar progressivamente. Avançar de documentos para amostras, testes laboratoriais, ensaios de conversão, testes de embalagem preenchida e uma produção controlada.
| Necessidade dominante | Direção BOPE a investigar | Verificações essenciais |
|---|---|---|
| Teia externa impressa transparente | BOPE transparente tratado com estabilidade térmica adequada | Nebulosidade, brilho, tratamento, adesão de tinta, resposta térmica, laminação, atrito |
| Monoteia selável ou laminado | BOPE selável ou BOPE combinado com selante de PE | Mapa de selagem, hot tack, distorção, contaminação, vazamento, estouro, ensaio de linha |
| Maior rigidez ou deposição de barreira | BOPE com blendas ou rico em HDPE | Propriedades MD/TD, encolhimento, adesão de revestimento/metalização, barreira flexionada |
| Produto congelado ou com bordas afiadas | Construção BOPE mais resistente adequada à geometria da embalagem | Perfuração, queda, condicionamento a frio, rasgo, selagens, ensaio de distribuição |
| Bolsa de barreira rica em PE | BOPE mais barreira/revestimento compatível e selante de PE | OTR/WVTR após conversão, flexão, protocolo de reciclabilidade, estudo de vida útil |
O que Incluir em uma Especificação de Filme BOPE
Uma especificação útil separa identidade, condições de teste e regras de aceitação.
| Grupo de especificação | Campos a definir | Rótulo da família de polímeros |
|---|---|---|
| Identidade e construção | Grau do fornecedor, família de resina, estrutura de camadas, camadas funcionais, lados de selagem e tratamento, revestimento ou metalização | TDS atual, declaração de construção, amostra de referência aprovada |
| Dimensões e rolo | Bitola nominal e tolerância, largura, comprimento ou massa, núcleo, diâmetro externo, direção de enrolamento, emendas, formação do rolo | Método de medição, mapa do rolo, padrão de embalagem |
| Óptica e aparência | Nebulosidade, brilho, opacidade ou cor, géis, riscos, rugas, aparência metálica | Método de teste, lado da amostra, limites, padrão visual |
| Mecânico e térmico | Tração MD/TD, módulo e alongamento; rasgo, perfuração, impacto, encolhimento ou alteração dimensional conforme aplicável | Métodos, condicionamento, temperatura, unidades, tipo de valor |
| Superfície e usinabilidade | Lado de tratamento e mínimo na conversão, COF, estática, deslizamento, bloqueio, sistema de impressão/adesivo | Idade do filme, armazenamento, método, ensaios de tinta/adesivo e de linha |
| Barreira | OTR, WVTR, requisito de luz ou aroma; controle de revestimento ou metal | Temperatura exata, umidade relativa, lado, bitola, unidades, método, resultados pós-conversão |
Evitar comparar o resultado típico de um fornecedor com o mínimo garantido de outro. Indicar se cada número é típico, alvo, mínimo, máximo ou faixa de aceitação.
Como Validar BOPE Antes da Produção
A qualificação deve reduzir a incerteza em etapas:
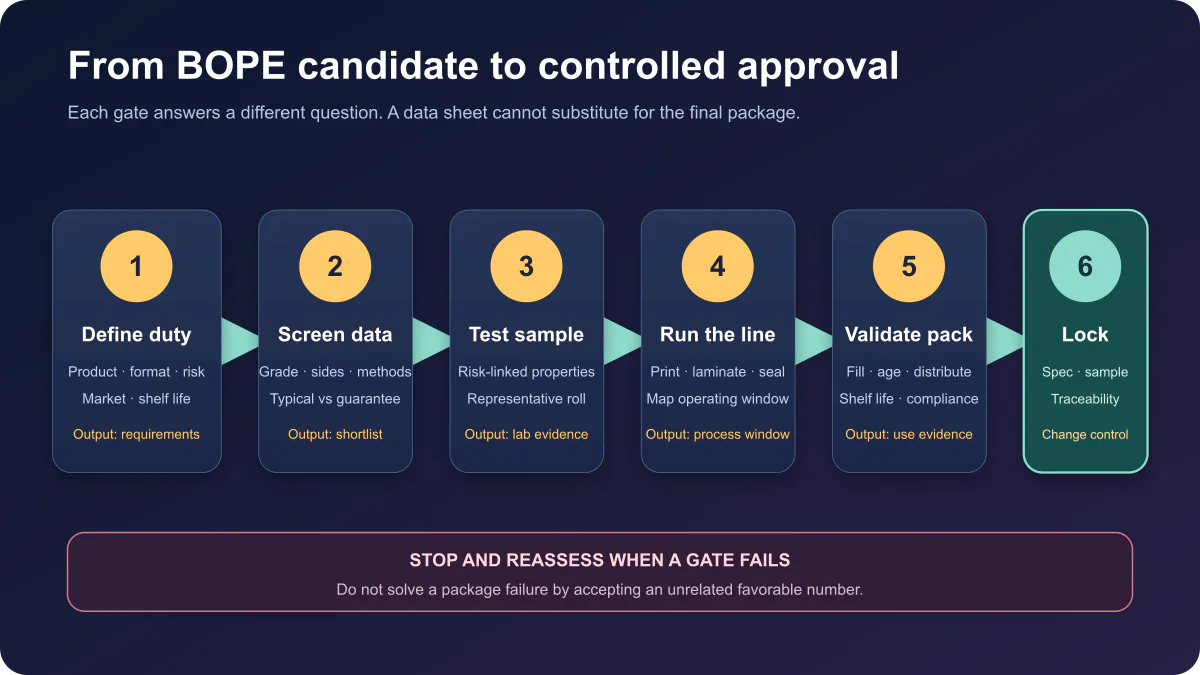
- Triagem documental: confirmar identidade do grau, construção, lados funcionais, métodos e condições de teste, escopo regulatório, armazenamento e vida útil.
- Verificações de amostras representativas: Meça as propriedades vinculadas aos principais riscos da embalagem. Para transmissão de umidade, a ASTM F1249-25 enfatiza amostragem acordada, padronização, condições de ensaio e critérios de aceitação.
- Ensaio de conversão: utilizar tintas, adesivos, revestimentos, cura, tensão da teia, velocidade, exposição térmica, corte e condições de formação de sacos pretendidos.
- Estudo da janela operacional: Mapear configurações estáveis em vez de comprovar um único ponto favorável. Incluir partida, variação normal, mudanças de velocidade e contaminação antecipada.
- Validação de embalagem preenchida: Testar produto real, enchimento, selagens, encaixes, envelhecimento, quedas, compressão, vibração, exposição ao calor ou frio e vida de prateleira, conforme aplicável.
- Produção controlada: Verificar múltiplos rolos ou lotes, capacidade do processo, defeitos, rendimento e rastreabilidade antes da aprovação comercial.
- Bloquear o pacote de aprovação: Reter a especificação assinada, referência aprovada, versão de arte e estrutura, janela de processo, evidências, regra de controle de mudanças e gatilhos de requalificação.
Para trabalhos de barreira, relate OTR e WVTR com temperatura, umidade relativa, espessura, lado, unidades e método. A ASTM F2622-20 trata a transmissão de oxigênio como um determinante importante da proteção da embalagem, mas não o único determinante. Um resultado de transmissão em corpo de prova não é uma garantia de vida útil da embalagem. Selagens, furos de agulha, flexão, interação com o produto, espaço livre (headspace) e armazenamento ainda importam.
Perguntas Frequentes
O filme BOPE é o mesmo que MDO-PE?
Não. O BOPE é orientado em MD e TD; o MDO-PE é orientado principalmente em MD. Os processos criam comportamentos direcionais, térmicos, ópticos e de rasgo diferentes. Ambos podem ser úteis em embalagens ricas em PE, e algumas estruturas combinam camadas de PE orientado e não orientado.
Todo filme BOPE é selável a quente?
Não. Alguns graus são teias estruturais ou de impressão não seláveis; outros utilizam uma pele ou revestimento selável. Confirmar o lado de selagem, parceiro, temperatura, pressão, tempo de permanência, aderência a quente, resistência após resfriamento, tolerância à contaminação e modo de falha para a construção exata.
O BOPE é um filme de alta barreira?
Não apenas pelo nome da família. O BOPE comum pode fornecer resistência útil à umidade, mas requisitos de oxigênio, aroma e luz podem exigir revestimento, metalização, camada de barreira ou laminação. Testar a estrutura convertida após flexão e fabricação da embalagem.
O BOPE pode ser usado para embalagens de alimentos?
Potencialmente, quando as resinas, aditivos, revestimentos, tintas, adesivos e construção final exatos estiverem em conformidade para o alimento, tempo, temperatura e mercado pretendidos. Solicitar declarações atuais e evidências de suporte para o grau e uso nomeados.
O filme BOPE é reciclável?
O BOPE é polietileno e pode suportar o design mono-PE. A afirmação final depende da embalagem completa, protocolo atual de design para reciclagem, coleta e triagem locais, compatibilidade de reprocessamento e regras de declaração. Avaliar a embalagem real impressa, laminada, selada e com encaixes — não apenas o filme base.
Especificar o Papel, Não Apenas BOPE
O BOPE pode combinar a rigidez, resistência e aparência de um filme orientado com a flexibilidade de design do polietileno. Seu caso de uso mais forte não é uma afirmação universal de substituição; é um papel cuidadosamente atribuído em uma embalagem verificada. Definir o risco do produto, selecionar a família correta de BOPE e os lados funcionais, normalizar dados de fornecedores, testar a conversão e a embalagem preenchida, e documentar a base final de reciclagem e conformidade. Esse processo transforma “BOPE” de um acrônimo promissor em uma especificação de embalagem controlada.
Recursos Relacionados da Bestypack
- A Diferença Entre Poliolefina, PVC e Polietileno
- Embalagens Flexíveis para Alimentos — Um Guia sobre o Que Você
- Filmes de CPP: Soluções Ideais de Embalagem Flexível
- Guia de Filme Selável a Quente: Aplicações, Tipos, Funções
- Soluções de Embalagem para Cadeia de Frio de Alimentos
- Quais São os Diferentes Tipos de Embalagens de Isolamento Comuns?
- O Guia Definitivo: Todos os Tipos de Embalagens de Espuma
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German