
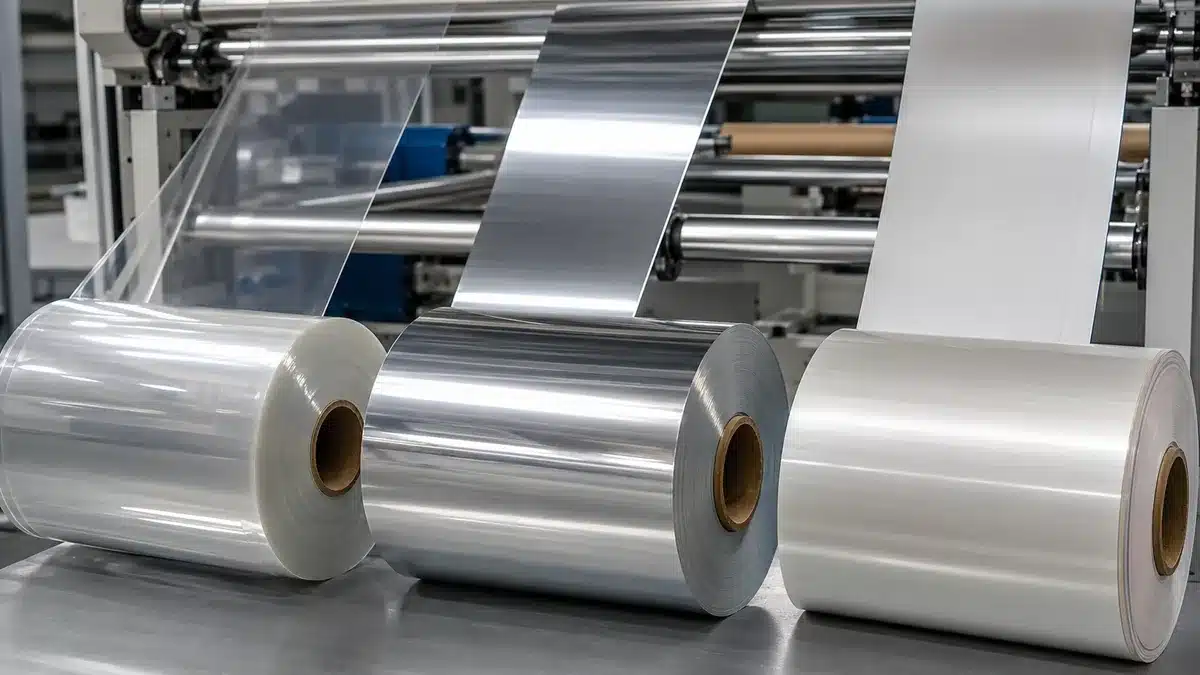
Le film thermoscellable n'est pas un matériau unique avec une température de scellage fixe. Il s'agit d'une bande d'emballage dont la surface de scellage est conçue pour adhérer à une surface compatible lorsque la bonne combinaison de chaleur, de pression, de temps de maintien et de refroidissement est appliquée. Pour les acheteurs et les ingénieurs d'emballage, la tâche pratique consiste à adapter la structure du film au produit, au format d'emballage, à la machine, à l'exigence d'ouverture et à la méthode de validation — et non simplement à choisir du PE, du PP ou du PET par leur nom.
Qu'est-ce qu'un film thermoscellable ?
Pour un contexte de contact alimentaire aux États-Unis, consultez les dispositions relatives aux polymères de l'eCFR avant d'approuver une déclaration concernant un film fini.

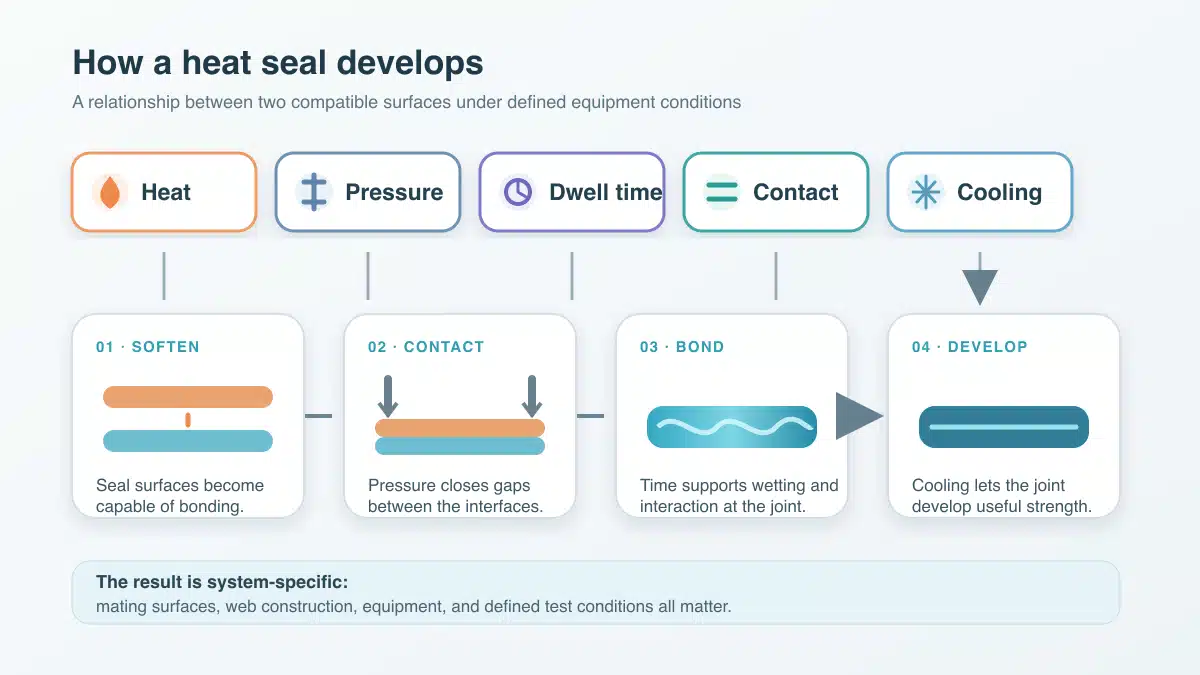
Un film thermoscellable possède au moins une surface capable de former une liaison utile avec elle-même ou avec un matériau de contrepartie compatible au cours d'un cycle de scellage contrôlé. La surface de scellage peut être le polymère de masse, une couche de scellage coextrudée, un revêtement ou la couche interne d'un stratifié. La chaleur ramollit cette surface ; la pression amène les interfaces en contact intime ; le temps permet le mouillage et l'interaction moléculaire ; et le refroidissement permet au joint de développer sa résistance.
Cette définition est volontairement plus large que “ film rétractable multicouche ”. De nombreuses bandes souples peuvent être thermoscellées sans être des films rétractables, et une bande de support peut apporter de la rigidité, de l'imprimabilité, la résistance à la perforation, ou une barrière tandis qu'une autre couche assure le scellage. Le même film nominal peut également se comporter différemment lorsqu'il est scellé à une autre bande, un plateau, un revêtement ou une surface contaminée. Par conséquent, la scellabilité doit toujours être énoncée comme une relation entre deux surfaces dans des conditions définies. Un réglage de température de mâchoire seul ne constitue pas une propriété matérielle complète, car la température réelle de l'interface dépend de l'épaisseur de la bande, de la structure, de l'équipement, du temps de maintien et du transfert de chaleur.
Quelles fonctions un film thermoscellable remplit-il ?
La couche de scellage crée une fermeture, mais la fonction commerciale est plus large. Une structure qualifiée doit survivre au processus de remplissage et de scellage, protéger le produit prévu tout au long de la distribution et s'ouvrir de la manière prévue. Ces fonctions peuvent tirer la conception dans des directions différentes, elles doivent donc être spécifiées séparément.
Fermeture de l'emballage et protection du produit
Le joint assemble les bords de l'emballage ou lie un opercule à un plateau, une coupelle ou une autre bande. Sa résistance requise dépend de la géométrie de l'emballage, de la masse du produit, de l'espace de tête, des charges de manutention et de la nécessité ou non pour le consommateur de le décoller pour l'ouvrir. Résistance de scellage est utile pour le contrôle des procédés, mais n'est pas identique à l'étanchéité aux fuites ou à la durée de conservation. Un emballage peut présenter une force de pelage maximale élevée et contenir néanmoins un canal, un pli, une zone contaminée ou un défaut de transition de scellage.
La performance barrière appartient également à l'emballage complet. Une couche de scellage ne doit pas être présumée offrir une protection contre l'oxygène ou la vapeur d'eau simplement parce qu'elle scelle bien. Toute revendication de barrière nécessite la structure finie, l'épaisseur, la méthode d'essai, la température, l'humidité relative, le côté testé et l'unité.
Aptitude à la cadence de production et résistance à chaud
Sur les machines verticales de formage-remplissage-scellage ou autres équipements à grande vitesse, un joint peut supporter le poids du produit ou la tension de la bande avant son refroidissement. Le hot tack décrit la résistance de ce joint encore chaud et diffère de la résistance mesurée après conditionnement. L'ASTM F1921/F1921M couvre les essais instrumentés de hot tack des surfaces de scellage thermoplastiques immédiatement après la formation du joint.
La bonne aptitude au défilement dépend également de l'alignement de la bande, de la rigidité, de la planéité, coefficient de frottement, du gondolage, de l'électricité statique, du repérage et de la manière dont la structure transfère la chaleur. Une faible température d'initiation de scellage en laboratoire peut être utile, mais elle ne garantit pas un rendement plus rapide si la bande adhère, glisse mal, se déforme ou nécessite un refroidissement plus long.
Pelabilité et ouverture par le consommateur
Certains emballages nécessitent un joint de fusion permanent ; d'autres nécessitent un pelage contrôlé. Un système pelable doit équilibrer la force d'ouverture, la continuité du joint et le mode de défaillance. Le résultat souhaité peut être un pelage interfacial, une rupture cohésive au sein d'un scellant, ou un autre mode délibérément qualifié. “ Facile à ouvrir ” est incomplet sans la surface de contrepartie, les conditions de scellage, la géométrie de pelage, la vitesse d'essai et la plage de force acceptable.
Un joint excessivement résistant peut constituer un défaut lorsque les utilisateurs ne peuvent pas ouvrir l'emballage proprement. À l'inverse, une faible force d'ouverture peut indiquer un contact incomplet ou une contamination. La cible doit découler de l'exigence d'utilisation de l'emballage et de l'évaluation des risques, et non d'une préférence générique pour une résistance maximale.
Principaux types de films thermoscellables
Les types de films sont mieux regroupés par structure et rôle de scellage. Les familles de polymères fournissent un vocabulaire de départ, mais les qualités, les comonomères, la densité, la cristallinité, les additifs, l'épaisseur des couches et traitement de surface, peuvent modifier considérablement le comportement.
Films scellants en PE et CPP
PolyéthylèneLes films et couches de scellage à base de sont largement utilisés car leurs formulations peuvent être ajustées pour la flexibilité, l'initiation du scellage, le hot tack, la tolérance à la contamination et la ténacité. Ils peuvent être des films monocouches, des bandes coextrudées ou la couche de scellage interne d'un stratifié. “ PE ” seul n'identifie pas la densité, le mélange, le package d'additifs, le statut de contact alimentaire ou la fenêtre de scellage.
Coulé polypropylene (CPP) peut servir de bande de scellage dans les stratifiés orientés polypropylène et d'autres structures nécessitant de la clarté, résistance à la chaleur, ou une compatibilité avec une conception d'emballage à base de PP. Le CPP n'est pas interchangeable avec toutes les surfaces en PP. La qualité exacte, l'orientation des couches, le matériau de contrepartie et les conditions de l'emballage nécessitent toujours des essais.
Films orientés thermoscellables et supports revêtus
Les films orientés tels que le BOPP ou le BOPET apportent souvent rigidité, optique, comportement dimensionnel, support d'impression ou d'autres fonctions. Une version thermoscellable peut utiliser une peau coextrudée ou un revêtement, ou le support orienté peut être laminé avec un scellant PE ou CPP séparé. Cette distinction est importante : les propriétés du support ne peuvent pas être automatiquement attribuées à la surface de scellage, et le comportement de scellage d'une qualité revêtue ne peut pas être généralisé à tous les films BOPP ou PET.
Les revêtements thermoscellables peuvent également permettre à des substrats de film, d'aluminium, de papier ou de non-tissé de se lier à un contrepartie définie. La chimie du revêtement, le grammage, le séchage, le stockage, l'activation et le substrat de contact affectent tous la performance. Un fournisseur doit identifier à quoi le revêtement est conçu pour sceller et quelles conditions ou documents réglementaires s'appliquent.
Structures d'operculage pelables et spécialisées
Les opercules peuvent utiliser des bandes revêtues, des couches pelables coextrudées ou des stratifiés conçus pour sceller sur des surfaces en APET, CPET, PP, PE revêtu, aluminium ou autres surfaces de contenants. La compatibilité doit être démontrée avec le plateau ou la coupelle réel, car les noms de résines nominaux ne capturent pas la formulation de surface, contenu recyclé, les conditions de moulage ou la contamination.
Les structures spécialisées peuvent cibler la performance antibuée, la compatibilité avec la stérilisation, l'utilisation en autoclave ou au four, le comportement de scellage à travers la contamination ou l'éventage contrôlé. Chaque fonction ajoutée apporte ses propres conditions d'essai. Un film qui scelle avec succès dans des conditions de distribution à température ambiante ne doit pas être présumé adapté à l'autoclave, au micro-ondes, au four, à la stérilisation médicale ou au contact chimique agressif sans preuve spécifique au produit.
Où les films thermoscellables sont-ils utilisés ?
Le thermoscellage apparaît dans l'emballage alimentaire, médical, pharmaceutique, d'hygiène personnelle, ménager et industriel. L'application détermine quelle défaillance importe le plus et quelles preuves doivent être demandées.
| Emballage ou application | Tâche de scellage typique | Important questions de qualification | Limite |
|---|---|---|---|
| Enveloppe horizontale (flow wrap) | Joint en aileron ou par recouvrement plus joints d'extrémité | Le hot tack tient-il à la vitesse de ligne? Le scellant est-il compatible avec les zones imprimées ou traitées ? | Les miettes de produit, les huiles et la tension du support peuvent modifier les résultats. |
| Sachet vertical formage-remplissage-scellage | Joint arrière et joints transversaux chargés | Le joint chaud peut-il supporter le poids du produit ? Une tolérance à la contamination est-elle requise ? | La résistance à chaud en laboratoire doit être corrélée avec la séquence de production. |
| Sachet préformé | Joint de fermeture supérieur final | Le joint traverse-t-il les fermetures à glissière, les soufflets ou les transitions de stratifié de manière cohérente ? | Les variations locales d'épaisseur peuvent créer des canaux. |
| Operculage de barquette ou de coupelle | Film sur rebord rigide ou semi-rigide | Le joint est-il permanent ou pelable ? La chimie du rebord est-elle cohérente ? | Utiliser le contenant réel et les conditions du produit. |
| Emballage médical ou pharmaceutique | Joint contrôlé autour d'un article stérile ou sensible | Quelles exigences de stérilisation, de vieillissement, d'ouverture et d'intégrité s'appliquent ? | Les données générales d'emballage ne peuvent pas remplacer le plan de validation réglementé. |
| Sac industriel ou enveloppe de protection | Fermeture pour la manutention ou le confinement | Quelles contraintes de charge, de perforation, de température et de distribution s'appliquent ? | Un résultat de pelage élevé seul ne prouve pas le confinement. |
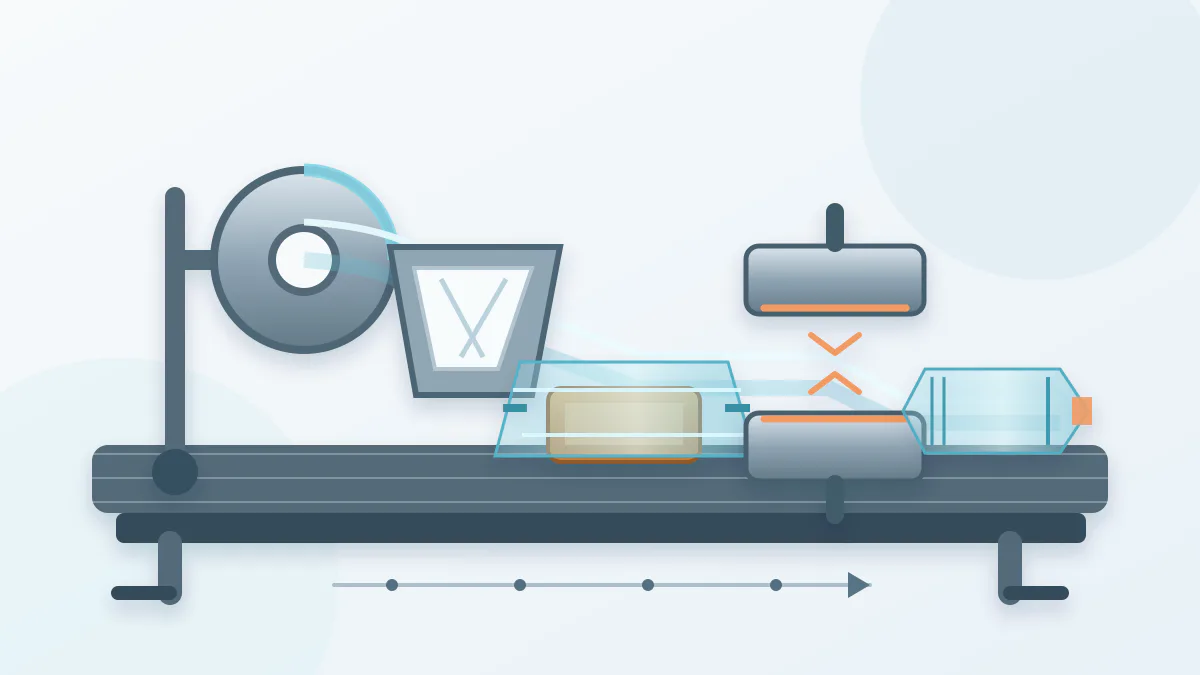
Cette carte d'applications est un outil de cadrage, non une recommandation de qualité. Le format d'emballage doit être évalué conjointement avec l'état du produit, la température de remplissage, le stockage, la distribution, l'ouverture par le consommateur et les exigences réglementaires applicables.
La fenêtre de scellage : température, pression, temps de maintien et refroidissement
Un processus robuste dispose d'une fenêtre dans laquelle des joints acceptables se forment malgré les variations normales. Définir un seul point de consigne de température de mâchoire ne laisse aucune preuve de tolérance aux variations de matériau, de machine ou d'environnement.
- Définir les surfaces de contact et l'orientation de l'échantillon. Confirmer quel côté scelle sur quel côté, les épaisseurs totale et de la couche scellante, et si l'impression, le revêtement, le traitement ou la contamination peuvent pénétrer dans la zone de scellage.
- Contrôler la pression et le temps de maintien tout en faisant varier la température. Les études de thermoscellage en laboratoire font généralement varier un facteur tout en maintenant les autres constants. L'ASTM F2029 fournit des pratiques pour la préparation de joints thermoscellés en laboratoire, mais elle avertit que les équipements de laboratoire et de production peuvent différer en échelle, en surface de scellage et en vitesse.
- Mesurer la réponse après un délai défini. Utiliser la résistance de scellage refroidie pour le joint conditionné et le hot tack lorsqu’une mise en charge immédiate après scellage est pertinente. Enregistrer le mode de défaillance ainsi que la force.
- Identifier la région utilisable, et non seulement la première liaison. La limite inférieure doit satisfaire l’exigence d’application ; la limite supérieure doit éviter toute distorsion, rétraction, brûlure, collage ou endommagement des autres couches.
- Corréler la fenêtre de laboratoire avec la ligne de production. Vérifier l’état réel des mâchoires, l’uniformité de température, le temps de contact, la vitesse du web, le refroidissement, la contamination du produit, la tension et les transitions d’emballage.
Important : La température des mâchoires est un réglage d’équipement, et non une garantie transférable de la température d’interface. La courbe de scellage d’un fournisseur n’est qu’un point de départ uniquement si sa structure, la préparation des échantillons, la pression, le temps de maintien, le conditionnement et la méthode d’essai sont connus.
Comment sélectionner un film thermoscellable
La sélection commence par l’exigence de l’emballage et se termine par des preuves issues de matériaux et d’équipements représentatifs. La matrice ci-dessous maintient la comparaison sur des dimensions communes.
| Données d’entrée de sélection | Questions à répondre | Preuves à demander |
|---|---|---|
| Produit | Sec, huileux, poussiéreux, humide, tranchant, rempli à chaud, réfrigéré, ou congelé ? | Description du produit, conditions de remplissage, défi de contamination |
| Format d’emballage | Flow wrap, sachet VFFS, sachet préformé, opercule, sachet individuel, ou sac industriel ? | Dessin, géométrie de scellage, zones de transition, cible d’ouverture |
| Surface de contact | Auto-scellage, film sur film, film sur barquette, ou substrat revêtu ? | Identification exacte du matériau/grade et de la surface |
| Machine | Mâchoires rotatives ou plates, vitesse, contrôle de pression, temps de maintien, refroidissement ? | Modèle de machine, motif de mâchoires, carte de température, réglages actuels |
| Performance | Permanent, pelable, hot tack, barrière, perforation, optique ? | Méthodes d’essai, unités, conditions, plages cibles, modes de défaillance |
| Utilisation finale | Distribution, réfrigération, congélation, chauffage, stérilisation, ou vieillissement ? | Protocole de conditionnement et de validation représentatif |
Utiliser la matrice pour rejeter les raccourcis trompeurs. Un film avec une température d’initiation de scellage plus basse n’est pas automatiquement le meilleur choix ; une fenêtre stable plus large, un hot tack adéquat, un mode de défaillance prévisible et une gestion fiable du web peuvent être plus importants. De même, une force de scellage finale élevée peut être inadaptée à un opercule facile à ouvrir.
Présélectionnez uniquement les structures que l'essai en ligne peut tester correctement. Exigez des échantillons issus de la production représentative, enregistrez l'identité du rouleau et du lot, et figez la méthode de comparaison avant d'interpréter les données fournisseur.
Comment tester et qualifier le système de scellage
La qualification doit passer d’une caractérisation contrôlée des matériaux à des emballages représentatifs, puis à une production surveillée. Les limites d’acceptation doivent provenir de l’évaluation des risques du produit et de l’emballage ; les méthodes ASTM ne fournissent pas de valeur de réussite universelle.
Construire une courbe de scellage en laboratoire
Utiliser une orientation de film et des surfaces de contact représentatives. Préparer des scellages sur une plage de températures planifiée tout en contrôlant la pression et le temps de maintien selon une procédure documentée telle que l’ASTM F2029. Conditionner et tester les bandes de manière cohérente.
L’ASTM F88/F88M mesure la force requise pour séparer une bande contenant le scellage et exige que la configuration d’essai et le mode de défaillance soient pris en compte. Enregistrer la largeur de l’échantillon, la disposition des pinces, la vitesse de pelage, le conditionnement, la force maximale ou moyenne selon le cas, et si la défaillance est interfaciale, cohésive, par délamination, par allongement ou par rupture du matériau.
Lorsqu’un emballage charge le scellage avant refroidissement, ajouter un essai de hot tack instrumenté basé sur l’ASTM F1921/F1921M. Rapporter la température de scellage, la pression, le temps de maintien, le délai, la vitesse de séparation et le comportement de défaillance. Ne pas combiner les résultats de résistance de scellage refroidie et de hot tack comme s’ils mesuraient le même état.
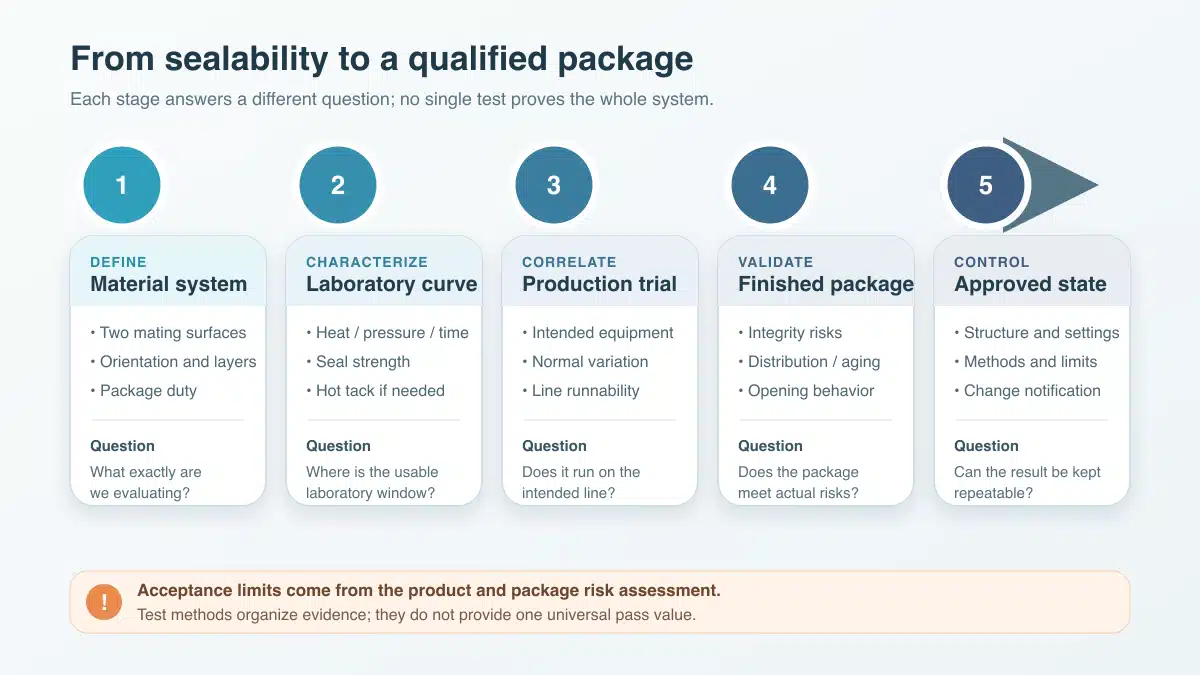
Confirmer la performance sur la ligne de production
Tester chaque candidat sur l’équipement prévu en utilisant un plan d’essai documenté. Mettre en défi les sources normales de variation : température de démarrage et en régime permanent, vitesse, pression des mâchoires, usure des mâchoires, tension du web, repérage, contamination du scellage, soufflets, fermetures éclair, jonctions et intersections de scellage final/arrière. Échantillonner dans le temps et sur plusieurs rouleaux plutôt que seulement après le réglage des paramètres.
Tester ensuite l’emballage fini pour ses risques réels. Selon le format, cela peut inclure l’inspection visuelle du scellage, les méthodes de fuite ou d’intégrité, les essais de pression interne, la simulation de distribution, le conditionnement, le vieillissement ou l’évaluation de l’ouverture par le consommateur. Un essai sur bande de scellage et un essai d’intégrité sur emballage complet répondent à des questions différentes.
Documenter la structure approuvée, le fournisseur, l’identité du rouleau, les réglages, la fenêtre mesurée, les méthodes d’essai, les limites d’acceptation et les modes de défaillance. Établir un contrôle des modifications pour la résine, le scellant, l’épaisseur, le revêtement, le traitement, la source de barquette, l’encre, l’adhésif, la machine et la méthode d’essai. Cela transforme un essai réussi en une qualification reproductible plutôt qu’en un réglage ponctuel.
Que mettre dans une demande de devis (RFQ) pour un film thermoscellable
Une RFQ utile donne au fournisseur suffisamment de contexte pour proposer une structure testable et rend les offres concurrentes comparables. Inclure :
- le produit emballé, l’état de remplissage, le risque de contamination et les conditions de contact ;
- le format d’emballage, les dimensions, la géométrie de scellage, les surfaces de contact et l’exigence d’ouverture ;
- la structure actuelle et la raison du changement, le cas échéant ;
- le modèle d’équipement, le mode de scellage, le motif de mâchoires, la vitesse de ligne, le temps de maintien, le contrôle de pression et le refroidissement ;
- l’épaisseur totale, la largeur, le rouleau, le noyau, l’enroulement, le traitement, l’impression, la lamination et les exigences de COF ;
- les performances requises en matière de scellage permanent, de pelage, de hot tack, de barrière, optiques, mécaniques ou de température ;
- la méthode d’essai exacte, la géométrie des échantillons, le conditionnement, les unités, la plage cible et le rapport de mode de défaillance ;
- le marché cible et les besoins spécifiques au produit en matière de contact alimentaire, de migration, de documentation médicale ou autre ;
- la quantité de rouleaux d’échantillons, l’exigence de lot représentatif, le plan d’essai en ligne et les attentes en matière de notification de changement.
Demander au fournisseur de préciser ce que chaque document soutient et ne soutient pas. Aux États-Unis, les dispositions relatives aux polymères ou revêtements dans les 21 CFR Parties 175 et 177 sont conditionnelles à la composition et aux conditions d’utilisation prévues ; elles ne rendent pas automatiquement chaque film thermoscellable fini conforme. Éviter l’expression simplifiée “ film approuvé FDA ” à moins qu’une base réglementaire précise et un champ d’application produit soient documentés.
Foire aux questions
Tous les films plastiques sont-ils thermoscellables ?
Non. Un film doit avoir une surface capable de former la liaison requise avec la surface de contrepartie prévue dans un délai pratique Fenêtre de processus. Certains films de support nécessitent une couche de scellage coextrudée, un revêtement ou une couche interne stratifiée. Le traitement de surface qui améliore l'impression ou la stratification ne rend pas automatiquement un film thermoscellable. Confirmez les côtés exacts, la structure et les données de scellage du fournisseur, puis testez le matériau représentatif.
Quelle est la différence entre la résistance de scellage et le hot tack ?
La résistance de scellage décrit généralement la force nécessaire pour séparer un scellage après qu’il a refroidi et a été conditionné selon la méthode choisie. Le hot tack est la résistance du scellage alors qu’il est encore chaud, peu après sa formation. Le hot tack est particulièrement pertinent lorsque le poids du produit ou le mouvement de la machine charge un scellage fraîchement formé. Les deux mesures nécessitent leurs propres conditions et ne doivent pas être substituées l’une à l’autre.
Un seul film peut-il sceller sur toutes les barquettes ou tous les webs ?
Non. La compatibilité dépend des deux surfaces de scellage, y compris le grade de résine, le revêtement, les additifs, le contenu recyclé, l’état de surface et la contamination. Un film opercule qui scelle sur une barquette en APET, PP ou revêtue peut ne pas produire la même fenêtre ou le même comportement de pelage sur une autre source. Qualifier la combinaison réelle film et contenant, y compris la variation normale du fournisseur.
Une température d’initiation de scellage plus basse signifie-t-elle toujours une ligne plus rapide ?
Non. Elle peut réduire l’apport de chaleur nécessaire pour commencer à former une liaison mesurable, mais la vitesse de ligne dépend également du hot tack, du temps de maintien, du refroidissement, du transfert de chaleur à travers le web, du relâchement des mâchoires, du COF, du suivi de piste et du scellage final requis. Comparer la fenêtre utile complète et les résultats d’essais de production plutôt qu’une seule valeur d’initiation.
Un scellage thermique fort prouve-t-il que l’emballage est sans fuite ?
Non. Une bande peut montrer une force de séparation élevée tandis qu’un emballage fini présente un canal, un pli, une zone contaminée ou une fuite de transition. L’essai de résistance de scellage est précieux pour le contrôle des matériaux et des procédés, mais les méthodes d’intégrité de l’emballage doivent traiter la géométrie complète de fermeture et la taille de défaut pertinente ou le risque de distribution. Utiliser les deux lorsque l’évaluation des risques l’exige.
La scellabilité à chaud prouve-t-elle la conformité au contact alimentaire ?
Non. La scellabilité à chaud est une caractéristique de performance. L'aptitude au contact alimentaire dépend de la composition finale, des intrants de fabrication, du marché cible, du type d'aliment, de la durée de contact, de la température et des autres conditions d'utilisation. Demandez une déclaration actuelle spécifique au produit ainsi que la documentation justificative pour l'application envisagée. Un nom de polymère, une référence réglementaire générique, un logo ou un essai de scellage réussi ne constituent pas une preuve suffisante.
Ressources connexes de Bestypack
- Emballage alimentaire flexible : un guide pour ce que vous
- La différence entre le polyoléfine, le PVC et le polyéthylène
- Solutions d'emballage pour la chaîne du froid des aliments
- Quels sont les différents types d’emballages isolants courants ?
- Le Guide Ultime : Tous les Types d'Emballage en Mousse
- Guide ultime du film BOPE : avantages, applications, types
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German