
Il film termoretraibile a reticolazione incrociata è spesso il candidato iniziale più resistente per imballaggi impegnativi, ma non è automaticamente il film migliore. Il film non reticolato può essere pienamente adeguato per prodotti di routine, linee stabili o imballaggi sensibili alle distorsioni. Il confronto utile, quindi, non riguarda solo l'etichetta. Gli acquirenti dovrebbero confrontare un grado e uno spessore esatti mediante utili, comportamento di saldatura, risposta al ritiro, ottica, finestra operativa e costo totale per imballaggio accettato—quindi confermare il risultato sul prodotto e sull'attrezzatura previsti.
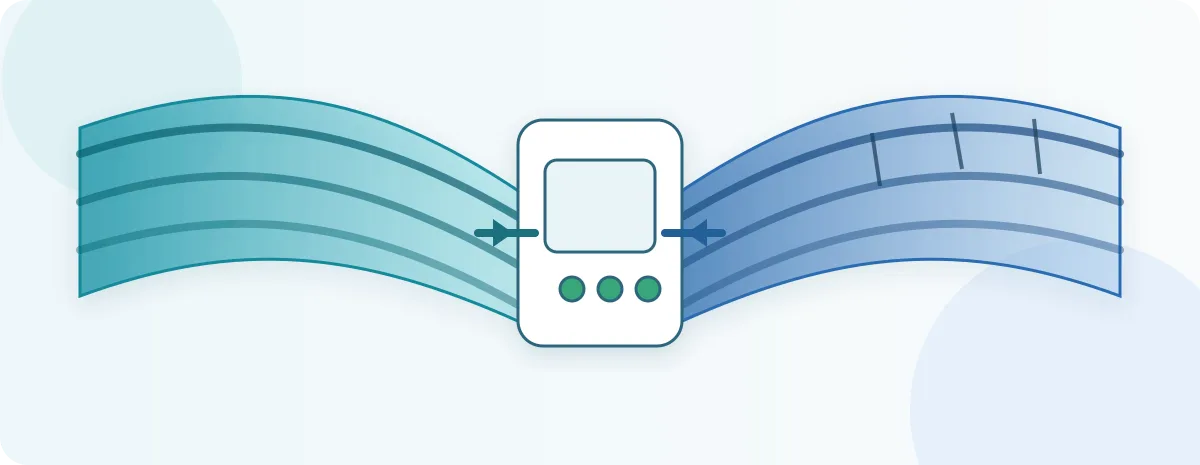
Cosa significa reticolazione nel film termoretraibile poliolefinico
Per il contesto normativo, consultare le linee guida della FDA statunitense sugli imballaggi alimentari prima di approvare un uso previsto a contatto con gli alimenti.
In questo articolo, entrambe le opzioni sono rappresenta il punto di partenza generico più valido. famiglie di film destinate a lavori di imballaggio comparabili. La reticolazione descrive un'ulteriore modifica della rete polimerica. Non identifica ogni strato di resina, additivo, condizione di orientamento, surface treatment, o valore prestazionale nel film finito. Queste variabili rimangono parte della specifica di grado.
Come l'irradiazione può creare legami tra catene polimeriche
I produttori industriali di film possono esporre una struttura polimerica a radiazioni ionizzanti, come un fascio di elettroni. L'energia crea siti reattivi nel polimero. Alcuni siti formano legami tra catene adiacenti, producendo una rete inter-catena. L'Agenzia Internazionale per l'Energia Atomica descrive questo come una rete tridimensionale creata da legame diretto tra catene polimeriche.
Tale rete può modificare come.
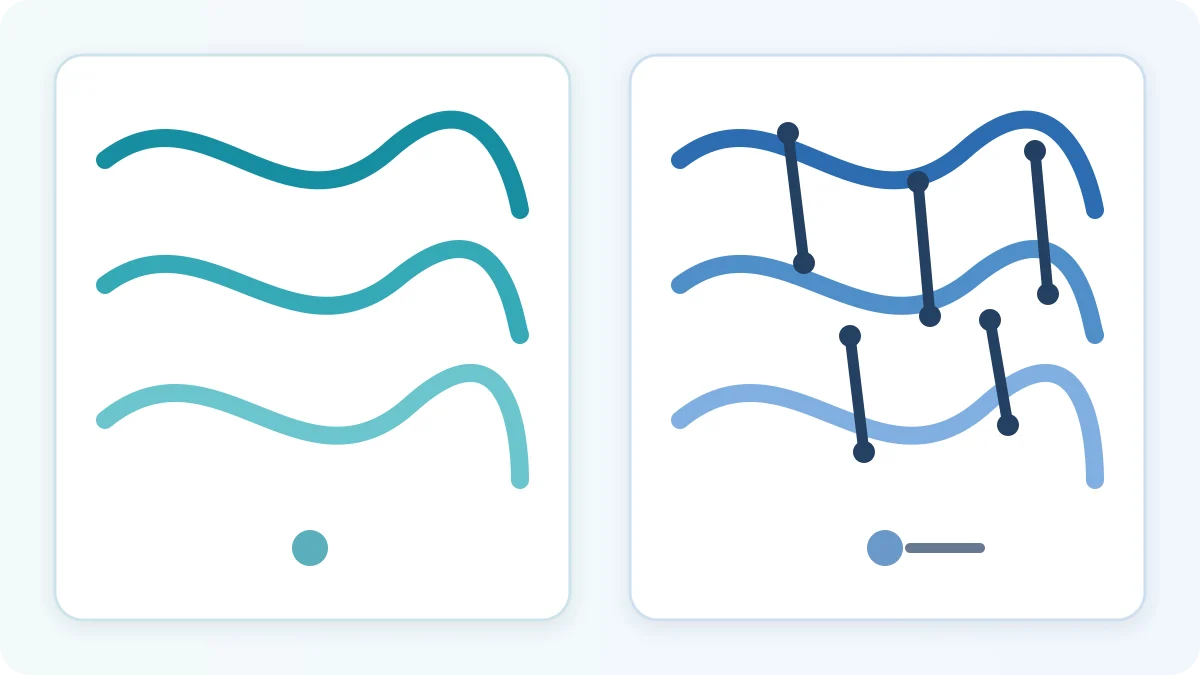
Cosa significa non reticolato—e cosa non ti dice
Non reticolato generalmente significa che il film non ha ricevuto il passaggio di reticolazione intenzionale utilizzato per il grado di confronto. Non significa che il film sia monostrato, debole, lento, opaco o di bassa qualità. Un film standard può comunque utilizzare più strati, resine selezionate, orientamento controllato, sistemi antiblocco e design del sigillante.
La definizione negativa inoltre dice poco su spessore, forza di ritiro, ritiro libero, temperatura di inizio saldatura, resistenza all’impatto, o ottica. Questi valori devono provenire dal grado nominato, misurati con metodi e condizioni dichiarati. Chiedere ai fornitori di descrivere la costruzione a un livello commercialmente appropriato e di fornire dati specifici per grado. Se due offerte differiscono per famiglia di resine, struttura degli strati, spessore o applicazione prevista, il confronto non è un test pulito della sola reticolazione.
Film termoretraibile reticolato vs. non reticolato a colpo d'occhio
La tabella mostra utili tendenze di selezione, non regole di categoria garantite. Un grado standard ad alte prestazioni può superare un grado reticolato inadatto su una particolare linea. Utilizzare ogni riga per decidere quali evidenze dal fornitore o misurazioni di prova siano necessarie.
| Asse di confronto | Film reticolato: ipotesi iniziale utile | Film non reticolato: ipotesi iniziale utile | Cosa verificare |
|---|---|---|---|
| Tolleranza agli abusi | Spesso in lista ristretta per bordi taglienti, carichi pesanti, forature ripetute o movimentazione brusca | Spesso adatto dove la geometria del prodotto e gli abusi distributivi sono moderati | Spessore esatto, metodo di foratura o impatto e guasti nelle prove su imballaggio |
| Finestra operativa di saldatura | I gradi selezionati possono tollerare condizioni di saldatura variabili o impegnative | I gradi standard selezionati possono comunque funzionare velocemente con tempi di pressione brevi e saldature resistenti | Temperatura di saldatura, pressione, tempo di permanenza, raffreddamento, forza e modalità di rottura |
| Comportamento al ritiro | Può supportare forme impegnative o una più ampia latitudine di processo in un grado nominato | Può essere sufficiente per imballaggi stabili; gradi speciali possono offrire basso forza di restringimento | Ritiro libero, forza trattenuta, distorsione, temperatura e tempo |
| Ottica | Elevata trasparenza e brillantezza sono disponibili nei gradi nominati | Elevata trasparenza e brillantezza sono disponibili anche nei gradi nominati | Stesso spessore, metodo di torbidità, geometria di brillantezza e condizione superficiale |
| Il Downgauging | La tenacità può creare un'opportunità di prova a spessore inferiore | I gradi standard alleggeriti possono anche essere economici | Produzione accettata, protezione, resa per rotolo, scarti e danni |
| Adattamento alla linea | Un candidato forte per operazioni ad alto rischio o variabili | Un candidato forte per applicazioni consolidate e stabili | Saldatrice effettiva, tunnel, velocità, flusso d'aria, perforazione e stato di manutenzione |
La differenza pratica è il livello e il tipo di capacità disponibile in una formulazione specifica. Nessuna delle due categorie elimina la necessità di confrontare elementi simili con elementi simili. Le tabelle dei fornitori dovrebbero utilizzare le stesse unità, metodi di prova, direzioni del materiale, base di spessore e condizionamento ove possibile.
Resistenza, resistenza alla foratura e integrità della saldatura
“Più resistente” è troppo generico per l'approvazione di un film. Allungare un provino, propagare uno strappo, avviare un danno da impatto e separare una saldatura sono eventi diversi. Ciascuno richiede una prova appropriata e un'interpretazione a livello di imballaggio.
Tenacità del corpo del film: foratura, strappo e impatto
L'ASTM D882 riguarda le proprietà a trazione di film plastici sottili. I risultati dipendono dallo spessore del provino, dalla preparazione, dalla velocità di prova, dalla distanza tra le ganasce e dalla direzione. L'ASTM D1922 misura la propagazione resistenza allo strappo, non la forza necessaria per creare il taglio iniziale e non la tenacità totale dell'imballaggio. I risultati MD e TD devono rimanere separati.
Anche i metodi di impatto rispondono a domande diverse. L'ASTM D1709 riporta la massa del dardo associata al guasto del 50% dei provini secondo un metodo definito. Il Metodo A e il Metodo B non sono intercambiabili. L'ASTM D4272 misura l'energia assorbita attraverso l'impatto e il guasto, quindi non deve essere presentata come un numero equivalente.
Per un confronto equo tra gradi, registrare lo spessore effettivo e testare i film nella stessa direzione e nelle stesse condizioni. Quindi collegare i risultati di laboratorio al guasto osservato nell'uso. Un angolo tagliente di cartone può causare una foratura localizzata. Un'intaccatura vicino a una saldatura può diventare uno strappo propagato. Un multipack caduto può creare carichi di impatto e saldatura insieme. Nessun singolo valore prevede tutti e tre.
Comportamento della saldatura: resistenza, consistenza e modalità di rottura
Il corpo di un film può sopravvivere alla movimentazione mentre la sua saldatura cede. Al contrario, un'elevata forza di pelatura può nascondere una rottura indesiderata nel film accanto alla saldatura. L'ASTM F88/F88M misura la forza richiesta per separare una saldatura di materiale flessibile e richiede che venga registrata la modalità di rottura. La tecnica di prova deve rimanere coerente perché il supporto del provino e la geometria di pelatura influenzano il risultato.
Costruire uno studio sulla saldatura attorno al processo reale. Registrare temperatura di saldatura, tempo di permanenza, pressione, condizione delle ganasce, raffreddamento, la velocità di linea, larghezza del provino, velocità di trazione, condizionamento e modalità di rottura. Campionare attraverso la finestra operativa prevista, non solo alla migliore impostazione. Confrontare la forza media e la variazione, quindi ispezionare per pelatura, rottura coesiva, strappo accanto alla saldatura, bruciatura, canali o contaminazione.
L'ASTM fornisce un metodo, non un limite di accettazione universale. L'acquirente deve stabilire i limiti in base alla massa dell'imballaggio, alla movimentazione, alle aspettative di apertura, ai pericoli distributivi e al rischio di qualità. Il film preferito è quello che rimane ripetutamente all'interno di quella finestra specifica dell'applicazione.
Risposta al ritiro, ottica e comportamento sulla linea di confezionamento
Percentuale di ritiro, forza, aspetto e comportamento macchina interagiscono. Un film che appare eccellente in un bagno di laboratorio senza vincoli può distorcere un prodotto flessibile o comportarsi diversamente in un tunnel con flusso d'aria irregolare. Approvare questi attributi come sistema.
Forza di ritiro, ritiro libero e distorsione del prodotto
Il ritiro libero e la forza di ritiro non sono sinonimi. L'ASTM D2732 determina la variazione dimensionale lineare senza vincoli di un film plastico a una temperatura specificata. Aiuta a descrivere quanto un provino può contrarsi quando è libero di muoversi. L'ASTM D2838 riguarda la tensione di ritiro e lo stress di rilascio dell'orientamento sotto vincolo.
Registrare temperatura, tempo di esposizione, direzione MD e TD, preparazione del campione e procedura. Una percentuale di ritiro libero più elevata non crea automaticamente una confezione migliore. Il film deve tirare il nastro nella forma desiderata senza schiacciare i vassoi, piegare il cartoncino, piegare componenti delicati o creare stress eccessivo sui bordi. I prodotti sensibili alla distorsione possono richiedere un grado con forza di ritiro deliberatamente inferiore, anche quando è disponibile un grado più resistente.
Chiarezza, torbidità (haze), lucentezza ed effetti del calibro
La chiarezza è spesso utilizzata come termine commerciale generico. Un confronto controllato dovrebbe separare torbidità, lucentezza, difetti visibili, grinze e presentazione della stampa. La norma ASTM D1003 copre la torbidità e la trasmittanza luminosa per materie plastiche trasparenti. La norma ASTM D2457 copre la lucentezza speculare a geometrie definite. Un risultato di torbidità e un risultato di lucentezza non sono intercambiabili.
Confrontare i campioni allo stesso calibro effettivo con lo stesso metodo di misurazione e la stessa orientazione della superficie. Lo spessore ridotto può influenzare la movimentazione e l'aspetto finale anche quando il sistema di resina è invariato. Ispezionare inoltre la confezione finita in condizioni di illuminazione concordate. L'ottica di laboratorio non può rappresentare completamente grinze, orecchie di cane, saldature, schemi di perforazione, abrasioni o l'effetto visivo della tensione del film su grafiche stampate.
Impostazioni di saldatrice e tunnel, produttività e residui
Iniziare con le impostazioni attuali qualificate e una macchina mantenuta correttamente. Quindi registrare le modifiche anziché affidarsi a indicazioni generiche come “più calore” o “meno calore”.
- Registrare temperatura o potenza della saldatrice, tempo di permanenza, pressione, condizioni di lama o filo, raffreddamento e tensione del film.
- Registrare le temperature delle zone del tunnel, velocità del trasportatore, direzione del flusso d'aria, posizione delle serrande e spaziatura dei prodotti.
- Contare le confezioni accettate, gli scarti di avvio, le bruciature, le saldature deboli o aperte, le grinze, le orecchie di cane, le distorsioni e le rilavorazioni.
- Registrare il tracciamento del film, l'elettricità statica, le prestazioni di perforazione, la durata dei cambi formato, le fermate e i depositi sui componenti di saldatura.
- Conservare campioni dal funzionamento normale e dai limiti della finestra operativa accettabile.
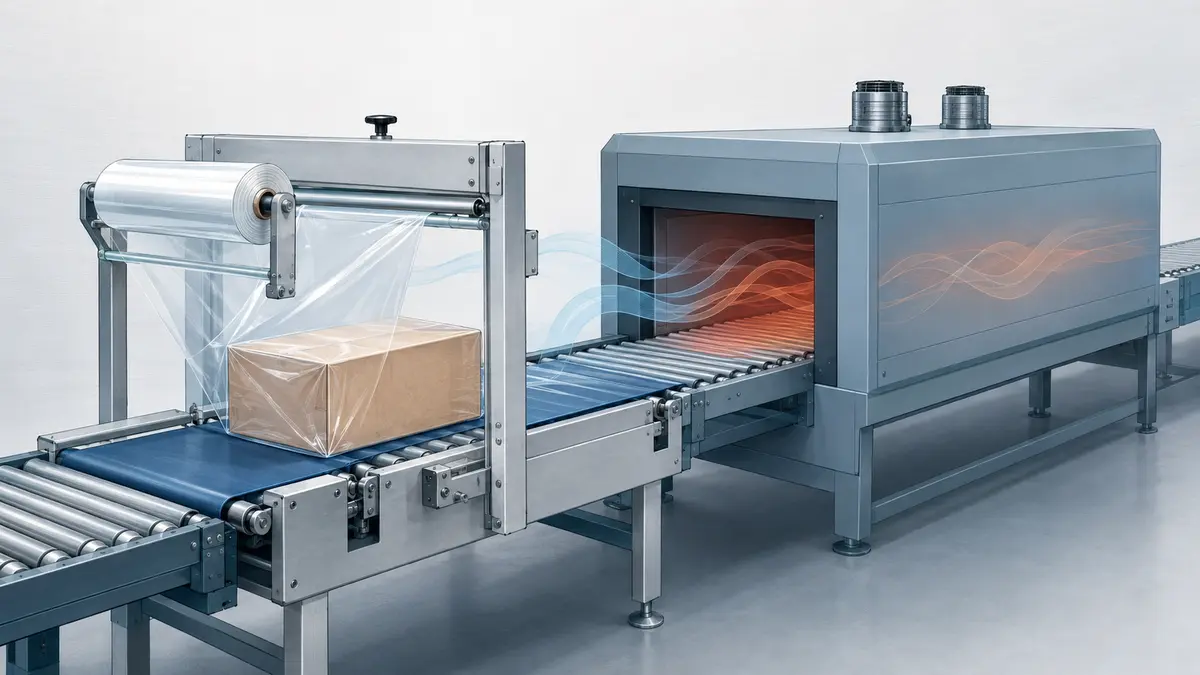
Calore eccessivo del tunnel, scarso flusso d'aria, perforazione errata, tensione instabile o parti di saldatura usurate possono simulare un problema del film. Correggere gli evidenti guasti dell'attrezzatura prima di dichiarare inadatta una delle due categorie. Una finestra operativa più ampia è preziosa solo quando il grado target la dimostra sulla linea dell'acquirente.
Quando il Film Termoretraibile a Reticolazione (Cross-Linked) è il Miglior Punto di Partenza
Il film a reticolazione merita priorità quando il costo o la frequenza dei guasti della confezione è elevato e un fornitore offre un grado progettato per quel rischio. È una decisione di shortlist, non una decisione di approvazione.
Prodotti ad alto rischio e linee ad alta produttività
Utilizzare la seguente matrice per tradurre un segnale di rischio in un'azione di prova.
| Condizione osservata | Perché un grado a reticolazione può essere inserito per primo in shortlist | Evidenze di prova richieste | Importante: Limite |
|---|---|---|---|
| Angoli vivi o punti di contatto irregolari | Una maggiore tolleranza agli abusi può ridurre l'innesco locale di forature o strappi | Conteggio dei guasti per posizione, campioni conservati, verifica d'impatto o distribuzione | Geometria e calibro controllano comunque la concentrazione dello stress |
| Multipack pesanti | Carichi più elevati possono combinare stress sul corpo del film e sulla saldatura | Modalità di rottura della saldatura, test di sollevamento/movimentazione, simulazione di distribuzione | Un film resistente non ripara una saldatura sottodimensionata |
| Bruciature frequenti o saldature variabili | Un grado specifico può offrire una finestra di saldatura dimostrata più ampia | Mappa della finestra su velocità, tempo di permanenza, temperatura e pressione | Diagnosticare prima le condizioni delle ganasce e la tensione |
| Linea ad alta produttività con fermate costose | Una maggiore latitudine di lavorazione o un calibro validato inferiore possono migliorare la produttività | Confezioni accettate all'ora, fermate, scarti, cambi rotolo | L'alta velocità da sola non richiede reticolazione |
| Danni attuali alla confezione o guasti sul campo | Una maggiore tenacità può risolvere un guasto identificato sul corpo del film | Evidenze di analisi delle cause profonde e prova di trasporto rappresentativa | Il film non può correggere ogni causa legata al prodotto o alla macchina |
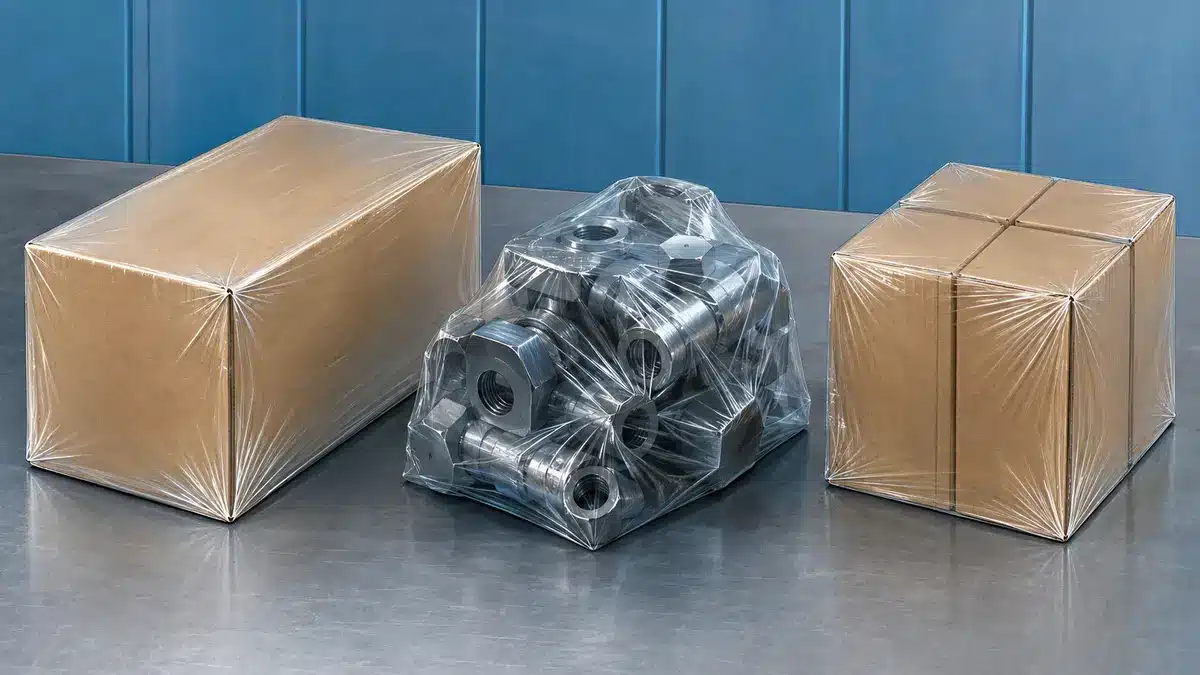
Il film a reticolazione è anche un primo tentativo ragionevole quando l'acquirente desidera esplorare la riduzione del calibro senza rinunciare alla protezione. Il calibro inferiore deve comunque soddisfare i criteri di saldatura, ritiro, aspetto, movimentazione e distribuzione. Non trattare una dichiarazione generica del portafoglio del fornitore come prova per ogni grado a reticolazione.
Quando il Film Termoretraibile Non Reticolato (Cross-Linked) Può Essere la Scelta Migliore
Il film standard dovrebbe rimanere in shortlist quando l'applicazione è prevedibile e le prestazioni richieste sono già raggiunte. Acquistare più capacità di quanto la confezione utilizzi può aggiungere lavoro di qualificazione senza migliorare la produzione accettata.
Prodotti standard, attrezzature esistenti e disciplina dei costi
Un grado non reticolato può essere il primo tentativo migliore quando i prodotti hanno geometria liscia, massa moderata, esposizione limitata ad abusi e dimensioni di confezione stabili. Può anche adattarsi a una linea consolidata con una finestra operativa documentata e un basso tasso di scarto. È importante notare che un grado standard può comunque essere progettato per operazioni ad alta velocità, brevi tempi di permanenza in saldatura, saldature resistenti e buone proprietà ottiche. Queste sono caratteristiche da verificare, non proprietà esclusive di una delle due categorie.
Mantenere il candidato standard quando supera questi controlli:
- Il film attuale non mostra guasti ricorrenti di foratura, impatto, strappo o saldatura.
- La saldatrice e il tunnel operano in modo costante alla produttività richiesta senza una finestra stretta o instabile.
- I limiti di aspetto, ritiro, distorsione e movimentazione sono soddisfatti al calibro proposto.
- I test di distribuzione e la storia sul campo mostrano una protezione adeguata.
- Il costo per confezione accettata è competitivo dopo aver conteggiato scarti, tempi di fermo, manodopera, energia e danni.
Per vassoi delicati, prodotti cartacei o componenti facilmente deformabili, specificare direttamente la bassa forza di ritiro richiesta. Non presumere che il non reticolato significhi automaticamente una forza inferiore. Approvare il grado specifico sul prodotto reale.
Confrontare il Costo Totale di Confezionamento, Non Solo il Prezzo del Film
Il prezzo del rotolo è un input, non il risultato economico. Calibro, dimensioni del rotolo, resa, cambi formato, scarti, velocità, energia, rilavorazioni e danni possono ribaltare un apparente vantaggio di prezzo. Confrontare i candidati con lo stesso perimetro contabile e un periodo di produzione rappresentativo.
Un modello di costo per confezione accettata
Utilizzare questo modello simbolico:
Costo per confezione accettata = (film consumato + manodopera operativa diretta + costo di cambio formato + costo di fermo macchina + scarti e rilavorazioni + energia attribuibile + danni o resi legati alla confezione) ÷ confezioni accettate prodotte
Definire ogni variabile prima della prova. Il film consumato deve derivare dall'utilizzo effettivo del rotolo o da lunghezza e larghezza verificate, non solo dal conteggio nominale delle confezioni. Il costo di cambio formato può includere produzione persa e manodopera. Il fermo macchina richiede una regola di costo concordata. L'energia deve essere inclusa solo quando può essere misurata o stimata in modo coerente. Danni e resi richiedono un confine causale e temporale chiaro.
Il denominatore è costituito dalle confezioni accettate, non dai cicli totali. Le confezioni scartate hanno consumato materiale e tempo macchina ma non hanno creato output utilizzabile. Segnalare gli scarti di avvio separatamente affinché una breve dimostrazione non li nasconda.
Calibri più sottili possono aumentare la resa per area. Rotoli più lunghi possono ridurre i cambi rotolo. Nessuno dei due garantisce un costo totale inferiore. Un film più sottile che crea saldature deboli, distorsioni o più danni sul campo può essere più costoso. Un film a prezzo più elevato può essere economico se i guadagni misurati in termini di uptime o protezione superano il suo premio. Utilizzare i dati di produzione dell'acquirente; i case study del fornitore sono ipotesi, non previsioni di risparmio.
Come Validare un Film Termoretraibile Prima di Approvarlo
L'approvazione deve combinare evidenze di linea controllate, dati di laboratorio consapevoli del metodo e documentazione di approvvigionamento. Definire i criteri di superamento/fallimento prima di vedere il risultato. Altrimenti, i team possono inconsciamente spostare l'obiettivo verso il fornitore preferito.
Eseguire una prova controllata su macchina e confezionamento
- Congelare la baseline. Registrare il grado attuale, il lotto, lo spessore effettivo, le dimensioni del rotolo, la configurazione del prodotto, le condizioni della macchina, le impostazioni, la resa, i difetti, gli scarti e del riciclatore o del programma.
- Confermare la comparabilità. Abbinare larghezza e applicazione prevista. Documentare struttura, spessore nominale, spessore misurato, lotto, stoccaggio e condizionamento per ciascun candidato.
- Modificare una sola variabile del materiale alla volta. Partire da un’impostazione sicura consigliata dal fornitore, quindi mappare la finestra operativa mantenendo stabili prodotto, operatori, schema di confezionamento e regole di ispezione.
- Misurare sia gli esiti di processo sia quelli del confezionamento. Contare output accettati, scarti, interruzioni, cambi rotolo, cedimenti delle saldature, bruciature, grinze, distorsioni, problemi ottici e danni al corpo del film.
- Mettere alla prova il confezionamento. Eseguire le verifiche pertinenti di movimentazione, impatto, punta acuminata, distribuzione, invecchiamento o ambientali. Utilizzare lo stesso protocollo per ogni candidato.
- Rivedere costo totale e rischio. Calcolare il costo per confezione accettata, esaminare le modalità di guasto e documentare ogni compromesso. Ripetere se la prova è stata troppo breve o non rappresentativa.
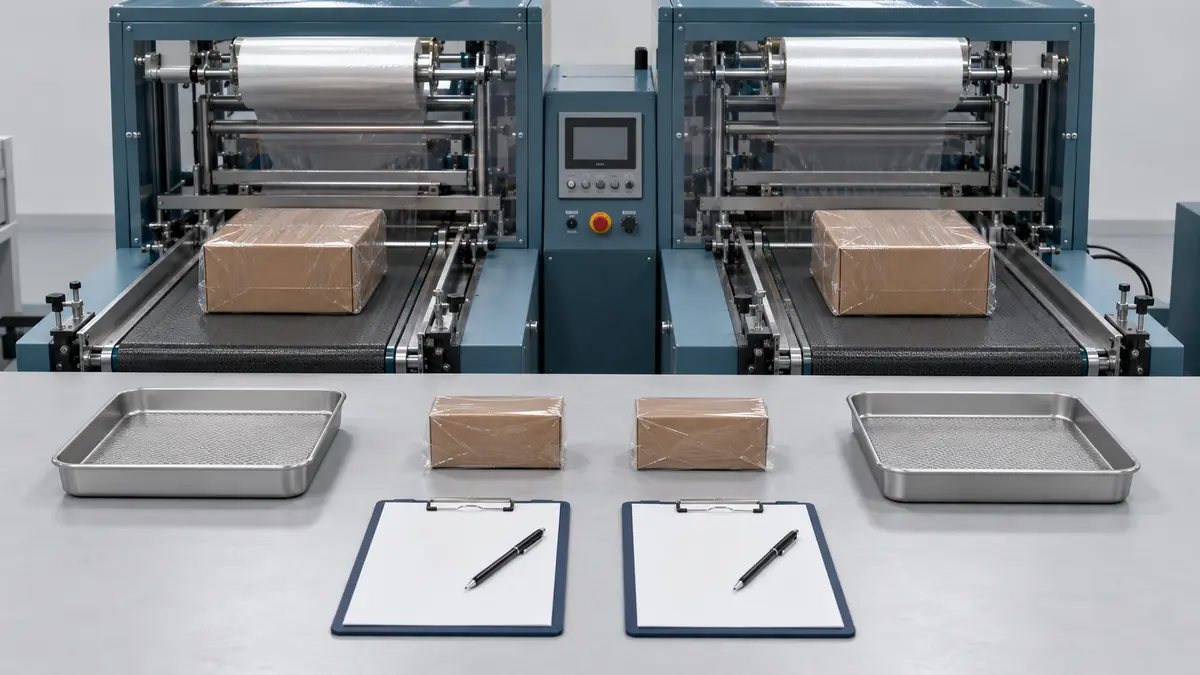
Conservare campioni di riferimento e osservazioni grezze. Una singola confezione attraente prodotta con un’impostazione ottimizzata non è sufficiente per stabilire una finestra produttiva robusta.
Specificare test, condizioni e prove documentali per la RFQ
I rapporti di laboratorio sono comparabili solo quando la loro base è visibile. L’ASTM D618 fornisce pratiche di condizionamento per le materie plastiche. L’ASTM D6988 riguarda la determinazione dello spessore per campioni di film. Questi controlli contano perché spessore e condizionamento possono modificare i risultati meccanici.
Richiedere quanto segue nella RFQ o nel foglio di confronto tecnico:
- Produttore, grado esatto, descrizione della struttura, identificativo del lotto o della partita, data di produzione e uso previsto.
- Spessore nominale e tolleranza, metodo di misurazione dello spessore, larghezza, lunghezza, anima, direzione di avvolgimento, diametro massimo del rotolo e politica delle giunzioni.
- Metodo di prova ed edizione, direzione del campione, condizionamento, temperatura, umidità, velocità e unità di misura per ciascun valore riportato.
- Dati di trazione, lacerazione, impatto o perforazione pertinenti al rischio; metodo di saldatura, condizioni di saldatura, forza, variabilità e modalità di guasto.
- Valori di ritiro libero in MD e TD con tempo e temperatura; dati di forza di contrazione vincolata quando la distorsione è rilevante.
- Opacità e lucentezza con metodo e geometria dichiarati, più criteri di aspetto per la confezione finita.
- Chiara identificazione dei valori tipici rispetto ai limiti di specifica garantiti.
- Documenti di conformità specifici per prodotto e mercato ove richiesti, oltre a supporto per rotoli campione e prove di linea.
Le norme definiscono le procedure di prova. Non determinano la resistenza minima dell’acquirente, l’opacità massima, la distorsione accettabile o il tasso di produzione richiesto. Inserire tali limiti nel piano di approvazione.
Domande Frequenti
Il film termoretraibile a polimeri reticolati è sempre più resistente del film non reticolato?
No. Un grado reticolato con nome specifico può presentare valori più elevati in test selezionati, ma la “resistenza” copre diverse proprietà non equivalenti. Confrontare grado esatto, spessore effettivo, direzione MD o TD, condizionamento e metodo. Trazione, lacerazione propagata, impatto a dardo, impatto totale, perforazione e forza di saldatura rispondono a domande diverse.
Il film reticolato può essere sempre ridotto di spessore?
No. Una maggiore tenacità può creare un’utile opportunità di riduzione dello spessore, ma lo spessore inferiore deve preservare la resa di confezioni accettate. Verificare saldature, ritiro, aspetto, movimentazione, protezione durante la distribuzione, finestra operativa, resa del rotolo, scarti e costo totale. Non esiste una riduzione di spessore universalmente sicura.
Il film reticolato richiede più calore nel tunnel?
Non necessariamente. La richiesta di calore dipende dal grado esatto, dallo spessore, dal design del tunnel, dal flusso d’aria, dalla velocità del trasportatore, dalla perforazione, dalla geometria della confezione e dall’aspetto desiderato. Utilizzare le indicazioni iniziali del fornitore, quindi mappare la finestra operativa. Non assegnare una regola di temperatura unica a nessuna delle due categorie.
Quale film è migliore per prodotti appuntiti o irregolari?
Il film reticolato è spesso il primo candidato più sensato perché i gradi selezionati sono progettati per forme impegnative e rischio di perforazione. Non è obbligatorio. Individuare i punti di stress reali, confrontare spessori adeguati, ispezionare il posizionamento delle saldature ed eseguire una prova rappresentativa di movimentazione o Registrazione congiunta: acquisire la baseline e la massa del film candidato, la base del costo consegnato, le impostazioni, le rivoluzioni, le misurazioni di contenimento, le rotture, i tempi di fermo, i riavvolgimenti, i difetti, la configurazione di prova, il risultato positivo/negativo e le deviazioni. prima dell’approvazione.
Il film termoretraibile non reticolato è più riciclabile?
Non si può concludere ciò dal solo stato di reticolazione. L’APR Design Guide valuta l’imballaggio nel contesto del design completo e del percorso di riciclo. Struttura, accessori, inchiostri, etichette, raccolta, selezione, rilavorazione, accettazione e mercati finali possono tutti essere rilevanti. Valutare la confezione esatta nel suo mercato di destinazione ed evitare una conclusione incondizionata dichiarazione di riciclabilità.
Quali dati devono fornire i fornitori per un confronto equo?
Richiedere grado esatto e identificativo del lotto, struttura, spessore e dimensioni, metodi di prova ed edizioni, dati MD/TD, condizionamento e impostazioni di prova, valori tipici rispetto ai limiti di specifica, evidenze di conformità applicabili e supporto per le prove. Se la base di un valore è mancante, trattarlo come non comparabile fino a chiarimento.
Scegliere in base all’idoneità verificata, non solo all’etichetta
Il film reticolato è un forte candidato iniziale per geometrie impegnative, abuso, condizioni di saldatura variabili o una prova di riduzione spessore attentamente controllata. Il film non reticolato può essere la scelta migliore quando un grado standard soddisfa già i requisiti di confezione, linea, aspetto, protezione e costo. Nessuna delle due etichette costituisce un’approvazione.
Definire prima i rischi di guasto e i limiti di accettazione. Confrontare i gradi esatti con gli stessi metodi, base di spessore, prodotto, attrezzatura e perimetro contabile. Quindi approvare il film che produce saldature stabili, ritiro e ottica accettabili, prodotti protetti, produttività affidabile e il costo più basso difendibile per confezione accettata.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German