
Сшитая термоусадочная плёнка часто является более прочным исходным кандидатом для требовательных упаковок, но она не автоматически является лучшей плёнкой. Несшитая плёнка может быть полностью достаточной для стандартных продуктов, стабильных линий или упаковок, чувствительных к деформации. Поэтому полезное сравнение — это не только сам ярлык. Покупателям следует сравнивать конкретную марку и толщину по механические характеристики,, поведению при запайке, реакции на усадку, оптическим свойствам, рабочему окну и общей стоимости за принятую упаковку — затем подтверждать результат на предполагаемом продукте и оборудовании.
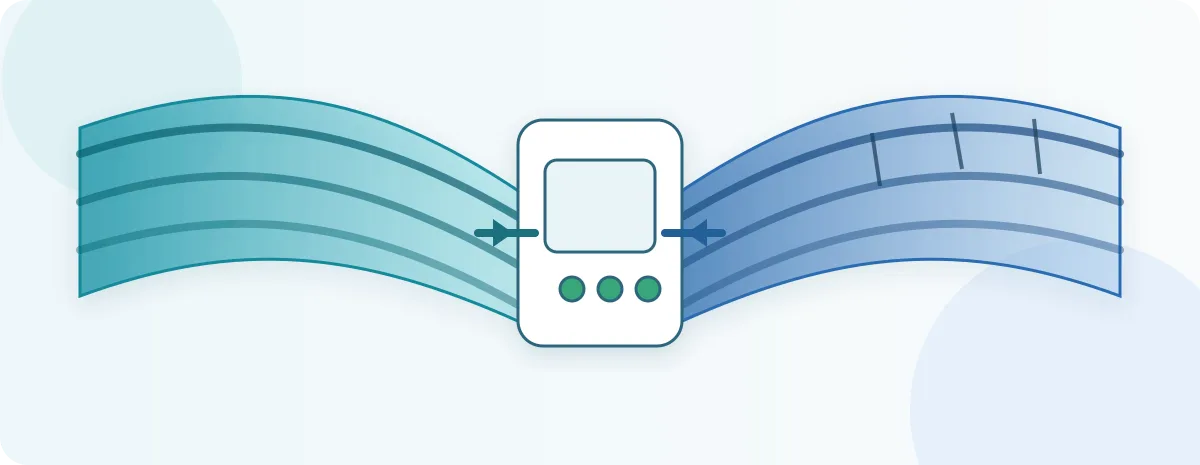
Что означает сшивка в полиолефиновой термоусадочной плёнке
Для получения нормативной информации обращайтесь к руководству Управления по санитарному надзору за качеством пищевых продуктов и медикаментов США (FDA) по упаковке пищевых продуктов перед утверждением предполагаемого использования в контакте с пищевыми продуктами.
В данной статье оба варианта представляют собой полиолефиновой термоусадочной семейства плёнок, предназначенных для сопоставимых упаковочных задач. Сшивка описывает дополнительное изменение полимерной сетки. Она не определяет каждый смоляной слой, добавку, условия ориентации, обработка поверхности, или эксплуатационные показатели готовой плёнки. Эти переменные остаются частью спецификации марки.
Как облучение может создавать связи между полимерными цепями
Промышленные производители плёнок могут подвергать полимерную структуру ионизирующему излучению, например, пучку электронов. Энергия создаёт реакционноспособные участки в полимере. Некоторые участки образуют связи между соседними цепями, создавая межцепную сетку. Международное агентство по атомной энергии описывает это как трёхмерную сетку, созданную прямым связыванием между полимерными цепями.
Эта сетка может изменять следующим образом.
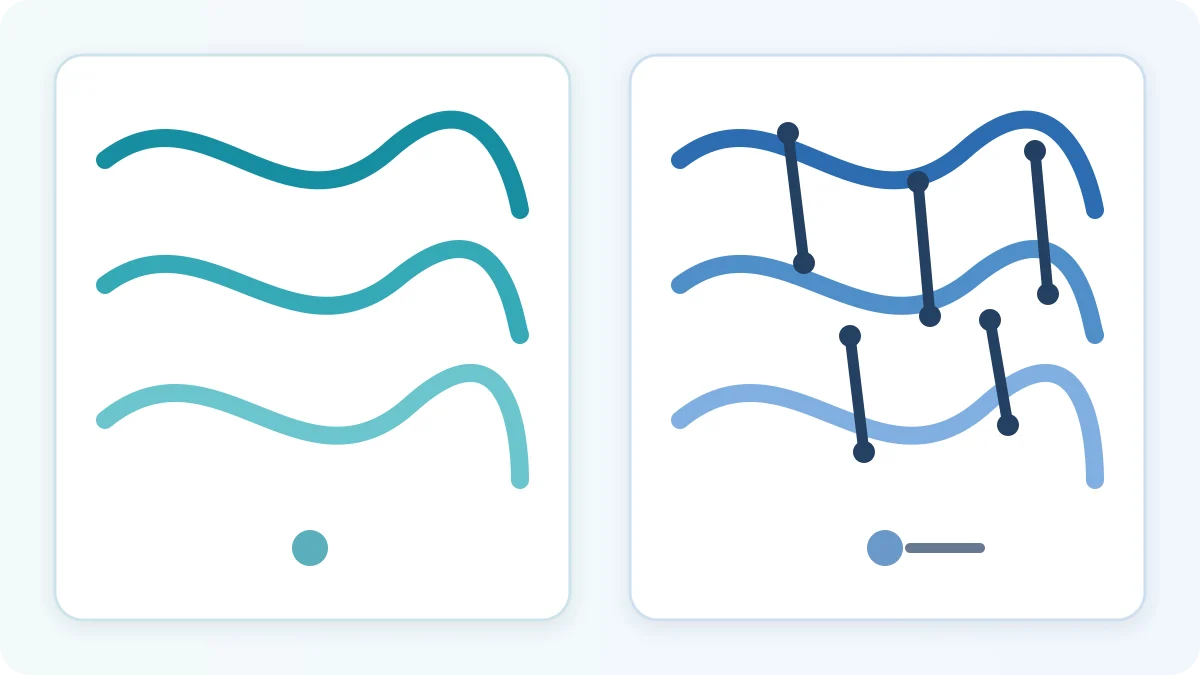
Что означает несшитая плёнка — и чего она не сообщает
Несшитая, как правило, означает, что плёнка не подвергалась преднамеренному этапу сшивки, используемому для сравнительной марки. Это не означает, что плёнка является однослойным материалом, слабой, медленной, мутной или низкокачественной. Стандартная плёнка может по-прежнему использовать несколько слоёв, подобранные смолы, контролируемую ориентацию, системы скольжения и конструкцию герметизирующего слоя.
Негативное определение также мало говорит о толщине, усилии усадки, свободной усадке, температуре инициации запайки, ударной вязкости, или оптических свойствах. Эти значения должны поступать от конкретной марки, измеренные с указанными методами и условиями. Просите поставщиков описать конструкцию на коммерчески приемлемом уровне и предоставить данные по конкретной марке. Если два предложения различаются по семейству смол, структуре слоёв, толщине или предполагаемому применению, сравнение не является чистым тестом только сшивки.
Сшитая и несшитая термоусадочная плёнка: краткий обзор
Таблица показывает полезные тенденции выбора, а не гарантированные категорийные правила. Высокопроизводительная стандартная марка может превзойти неподходящую сшитую марку на конкретной линии. Используйте каждую строку, чтобы определить, какие доказательства от поставщика или пробные измерения необходимы.
| Ось сравнения | Сшитая плёнка: полезная исходная гипотеза | Несшитая плёнка: полезная исходная гипотеза | 需要验证的内容 |
|---|---|---|---|
| Устойчивость к повреждениям | Часто рассматривается для острых кромок, тяжёлых упаковок, многократных проколов или грубого обращения | Часто подходит там, где геометрия продукта и распределительные нагрузки умеренные | Точная толщина, метод прокола или удара, а также отказы при пробной упаковке |
| Рабочее окно запайки | Отдельные марки могут выдерживать переменные или требовательные условия запайки | Отдельные стандартные марки могут по-прежнему работать быстро с коротким временем выдержки и прочными швами | Температура запайки, давление, время выдержки, охлаждение, усилие и тип отказа |
| Характер усадки | Может поддерживать сложные формы или более широкий технологический допуск в конкретной марке | Может быть достаточной для стабильных упаковок; специальные марки могут обеспечивать низкую усадочного усилия, | Свободная усадка, усилие при ограничении, деформация, температура и время |
| Оптические свойства | Высокая прозрачность и глянец доступны в конкретных марках | Высокая прозрачность и глянец также доступны в конкретных марках | Одинаковая толщина, метод измерения мутности, геометрия глянца и состояние поверхности |
| Даунгейджинг | Прочность может создать возможность для испытаний при меньшей толщине | Облегчённые стандартные марки также могут быть экономичными | Принятый выход, защита, выход рулона, брак и повреждения |
| Совместимость с линией | Сильный кандидат для операций с высоким риском или переменными условиями | Сильный кандидат для проверенных, стабильных применений | Фактическое состояние запайщика, туннеля, скорости, воздушного потока, перфорации и обслуживания |
Практическое различие заключается в уровне и типе возможностей, доступных в конкретной рецептуре. Ни одна категория не устраняет необходимость сравнивать сопоставимое с сопоставимым. Таблицы поставщиков должны использовать одинаковые единицы, методы испытаний, направления материала, базовую толщину и кондиционирование, где это возможно.
Прочность, стойкость к проколу и целостность запайки
“Прочнее” — слишком широкое понятие для одобрения плёнки. Растяжение образца, распространение разрыва, инициация ударного повреждения и разъединение шва — это разные события. Каждое требует соответствующего испытания и интерпретации на уровне упаковки.
Прочность тела плёнки: прокол, разрыв и удар
ASTM D882 касается свойств при растяжении тонких пластиковых листов. Результаты зависят от толщины образца, подготовки, скорости испытания, расстояния между захватами и направления. ASTM D1922 измеряет распространение сопротивления раздиру, а не усилие, необходимое для создания начального надреза, и не общую прочность упаковки. Результаты по MD и TD должны оставаться раздельными.
Методы удара также отвечают на разные вопросы. ASTM D1709 сообщает массу дротика, связанную с отказом 50% образцов по определённому методу. Метод A и Метод B не взаимозаменяемы. ASTM D4272 измеряет энергию, поглощённую при ударе и разрушении, поэтому его не следует представлять как эквивалентное число.
Для справедливого сравнения марок фиксируйте фактическую толщину и испытывайте плёнки в одном направлении при одинаковых условиях. Затем свяжите лабораторные результаты с отказом, наблюдаемым при эксплуатации. Острый угол картонной коробки может вызвать локальный прокол. Зазубрина возле шва может стать распространяющимся разрывом. Упавшая мультиупаковка может создать одновременно ударные и шовные нагрузки. Ни одно значение не предсказывает все три случая.
Поведение запайки: прочность, стабильность и тип отказа
Тело плёнки может выдерживать обращение, в то время как её шов выходит из строя. И наоборот, высокое усилие отслаивания может скрывать нежелательный отказ в плёнке рядом со швом. ASTM F88/F88M измеряет усилие, необходимое для разделения шва из гибкого материала, и требует фиксировать тип отказа. Методика испытания должна оставаться неизменной, поскольку поддержка образца и геометрия отслаивания влияют на результат.
Постройте исследование шва вокруг фактического процесса. Фиксируйте температуру запайки, время выдержки, давление, состояние губок, охлаждение, скорость линии, ширину образца, скорость растяжения, кондиционирование и тип отказа. Отбирайте образцы по всему ожидаемому рабочему окну, а не только при наилучших настройках. Сравнивайте среднее усилие и вариативность, затем проверяйте на отслаивание, когезионный отказ, разрыв рядом со швом, прожог, каналы или загрязнения.
ASTM предоставляет метод, а не универсальный предел приемлемости. Покупатель должен устанавливать пределы исходя из массы упаковки, обращения, ожиданий по открыванию, распределительных рисков и качества. Предпочтительная плёнка — та, которая стабильно остаётся в пределах этого специфичного для применения окна.
Реакция на усадку, оптические свойства и поведение на упаковочной линии
Процент усадки, усилие, внешний вид и поведение на машине взаимосвязаны. Плёнка, которая отлично выглядит в ненагруженной лабораторной ванне, может деформировать гибкий продукт или вести себя иначе в туннеле с неравномерным воздушным потоком. Одобряйте эти свойства как систему.
Усилие усадки, свободная усадка и деформация продукта
Свободная усадка и усилие усадки — не синонимы. ASTM D2732 определяет ненагруженное линейное изменение размеров пластиковой плёнки при заданной температуре. Он помогает описать, насколько образец может сократиться, когда он свободен в движении. ASTM D2838 касается напряжения усадки и напряжения релаксации ориентации при ограничении.
Зафиксируйте температуру, время экспозиции, направления MD и TD, подготовку образцов и методику. Более высокий процент свободной усадки не означает автоматически создание лучшей упаковки. Плёнка должна стягивать полотно в требуемую форму, не сминая лотки, не деформируя картон, не повреждая хрупкие компоненты и не создавая чрезмерных краевых напряжений. Для продукции, чувствительной к деформации, может потребоваться марка с заведомо более низким усилием усадки, даже если доступна более прочная марка.
Прозрачность, мутность, глянец и влияние толщины
Прозрачность часто используется как широкий коммерческий термин. Контролируемое сравнение должно разделять мутность, глянец, видимые дефекты, складки и качество печати. ASTM D1003 охватывает мутность и коэффициент пропускания света для прозрачных пластмасс. ASTM D2457 охватывает зеркальный блеск при заданных геометриях. Результат измерения мутности и результат измерения глянца не взаимозаменяемы.
Сравнивайте образцы при одинаковой фактической толщине, одним и тем же методом измерения и с одинаковой ориентацией поверхности. Уменьшение толщины может повлиять на обращение с плёнкой и конечный внешний вид, даже если полимерная система не изменилась. Также осматривайте готовую упаковку при согласованном освещении. Лабораторная оптика не может полностью отразить складки, «собачьи уши», сварные швы, рисунок перфорации, потёртости или визуальный эффект натяжения плёнки над печатными изображениями.
Настройки сварщика и туннеля, производительность и остатки
Начните с текущих аттестованных настроек и обслуживаемого оборудования. Затем фиксируйте изменения, а не полагайтесь на общие утверждения типа “больше тепла” или “меньше тепла”.
- Записывайте температуру или мощность сварщика, время выдержки, давление, состояние ножа или проволоки, охлаждение и натяжение плёнки.
- Записывайте температуры зон туннеля, скорость конвейера, направление воздушного потока, положение заслонок и расстояние между изделиями.
- Подсчитывайте принятые упаковки, отходы при запуске, прожоги, слабые или незапечатанные швы, складки, «собачьи уши», деформации и переработку.
- Фиксируйте отслеживание плёнки, статическое электричество, характеристики перфорации, продолжительность переналадки, остановки и отложения на сварочных элементах.
- Сохраняйте образцы из нормального режима работы и из крайних точек допустимого рабочего диапазона.
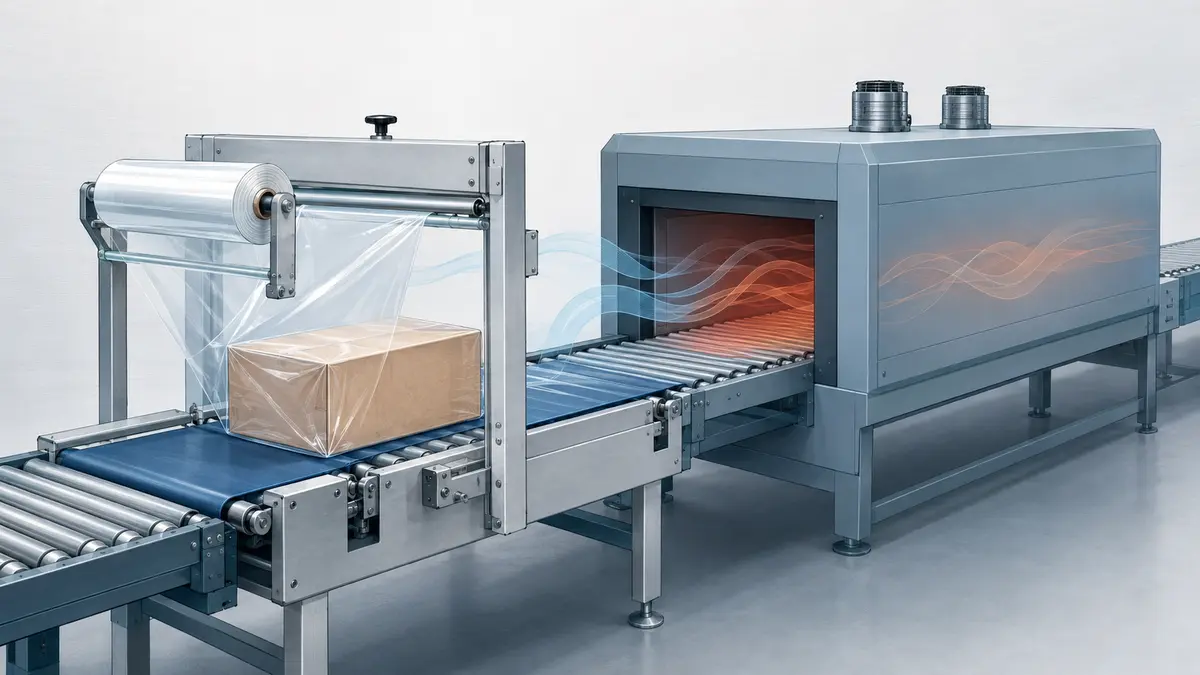
Избыточное тепло туннеля, плохой воздушный поток, неправильная перфорация, нестабильное натяжение или изношенные сварочные детали могут имитировать проблему с плёнкой. Устраните очевидные неисправности оборудования, прежде чем объявлять какую-либо категорию непригодной. Более широкий рабочий диапазон ценен только тогда, когда целевая марка демонстрирует его на линии покупателя.
Когда сшитая термоусадочная плёнка является лучшей отправной точкой
Сшитая плёнка заслуживает приоритета, когда стоимость или частота отказов упаковки высока, а поставщик предлагает марку, разработанную для этого риска. Это решение о включении в короткий список, а не решение об одобрении.
Продукция с высоким риском и линии с высокой производительностью
Используйте следующую матрицу для преобразования сигнала риска в пробное действие.
| Наблюдаемое состояние | Почему сшитая марка может быть включена в короткий список в первую очередь | Требуемые доказательства по результатам испытаний | Важно Граница |
|---|---|---|---|
| Острые углы или нерегулярные точки контакта | Повышенная устойчивость к повреждениям может снизить локальное возникновение проколов или разрывов | Количество отказов по местам, сохранённые образцы, проверка ударных нагрузок или распределения | Геометрия и толщина по-прежнему контролируют концентрацию напряжений |
| Тяжёлые мультиупаковки | Более высокие нагрузки могут сочетать напряжения в теле плёнки и в сварном шве | Характер отказа шва, испытание на подъём/перемещение, моделирование распределения | Прочная плёнка не исправляет заниженный размер сварного шва |
| Частые прожоги или нестабильные сварные швы | Конкретная марка может предложить более широкий подтверждённый диапазон сварки | Карта диапазона по скорости, времени выдержки, температуре и давлению | Сначала диагностируйте состояние губок и натяжение |
| Высокопроизводительная линия с дорогостоящими остановками | Более широкие технологические допуски или меньшая подтверждённая толщина могут повысить производительность | Принятые упаковки в час, остановки, отходы, смены рулонов | Высокая скорость сама по себе не требует сшивания |
| Текущие повреждения упаковки или отказы в полевых условиях | Повышенная прочность может устранить выявленный отказ тела плёнки | Доказательства первопричины и репрезентативное транспортное испытание | Плёнка не может исправить каждую причину, связанную с продуктом или оборудованием |
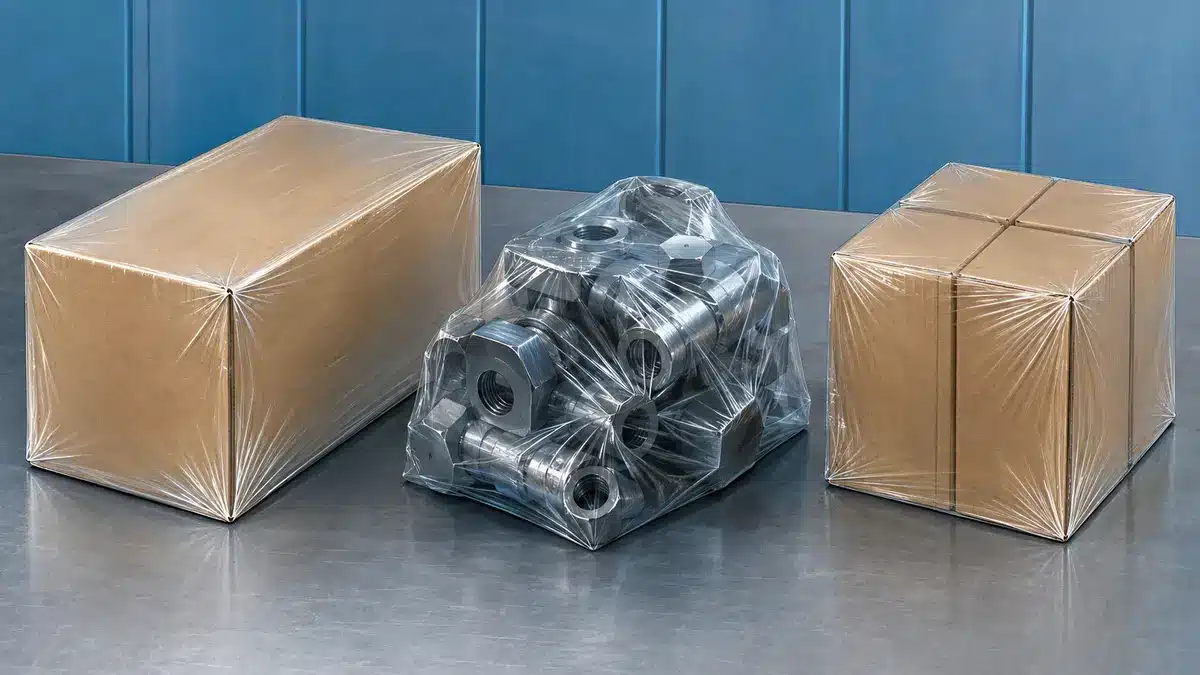
Сшитая плёнка также является разумным первым испытанием, когда покупатель хочет изучить возможность уменьшения толщины без потери защиты. Меньшая толщина должна по-прежнему соответствовать критериям сварки, усадки, внешнего вида, обращения и распределения. Не рассматривайте общее заявление поставщика о портфеле продукции как доказательство для каждой сшитой марки.
Когда несшитая термоусадочная плёнка может подойти лучше
Стандартная плёнка должна оставаться в коротком списке, когда применение предсказуемо и требуемые характеристики уже достигнуты. Покупка большей функциональности, чем использует упаковка, может добавить работу по квалификации без улучшения принятой продукции.
Стандартная продукция, существующее оборудование и дисциплина затрат
Несшитая марка может быть лучшим первым испытанием, когда продукция имеет гладкую геометрию, умеренную массу, ограниченное воздействие повреждений и стабильные размеры упаковки. Она также может подойти для действующей линии с задокументированным рабочим диапазоном и низким уровнем брака. Важно отметить, что стандартная марка также может быть разработана для высокоскоростной работы, короткого времени сварки, прочных швов и хорошей оптики. Это заявления о марке, которые необходимо проверить, а не исключительные свойства какой-либо категории.
Сохраняйте стандартного кандидата, если он проходит следующие проверки:
- Текущая плёнка не демонстрирует повторяющихся отказов при проколе, ударе, разрыве или сварке.
- Сварщик и туннель работают стабильно при требуемой производительности без узкого или нестабильного диапазона.
- Требования к внешнему виду, усадке, деформации и обращению соблюдаются при предлагаемой толщине.
- Испытания распределения и полевая история показывают адекватную защиту.
- Стоимость за принятую упаковку является конкурентоспособной после учёта отходов, простоев, трудозатрат, энергии и повреждений.
Для деликатных лотков, бумажной продукции или легко деформируемых компонентов указывайте требуемое низкое усилие усадки напрямую. Не предполагайте, что несшитая плёнка автоматически означает более низкое усилие. Одобряйте конкретную марку на реальном продукте.
Сравнивайте общую стоимость упаковки, а не только цену плёнки
Цена рулона — это входной параметр, а не экономический результат. Толщина, Размеры рулона,, выход площади, переналадки, отходы, скорость, энергия, переработка и повреждения могут изменить кажущееся ценовое преимущество. Сравнивайте кандидатов в одних и тех же учётных границах и за репрезентативный производственный период.
Модель стоимости за принятую упаковку
Используйте следующую символическую модель:
Стоимость за принятую упаковку = (израсходованная плёнка + прямые операционные трудозатраты + стоимость переналадки + стоимость простоев + отходы и переработка + относимые затраты на энергию + повреждения или возвраты, связанные с упаковкой) ÷ произведённые принятые упаковки
Определите каждую переменную до начала испытания. Израсходованная плёнка должна рассчитываться на основе фактического расхода рулона или подтверждённой длины и ширины, а не только номинального количества упаковок. Стоимость переналадки может включать потери производства и трудозатраты. Для простоев необходимо согласованное правило расчёта затрат. Энергия должна включаться только тогда, когда её можно измерить или последовательно оценить. Повреждения и возвраты требуют чётких причинно-следственных и временных границ.
Знаменатель — это принятые упаковки, а не общее количество циклов. Бракованные упаковки потребляли материал и машинное время, но не создавали полезной продукции. Указывайте отходы при запуске отдельно, чтобы короткая демонстрация не скрывала их.
Меньшая толщина может увеличить выход площади. Более длинные рулоны могут сократить количество смен рулонов. Ни то, ни другое не гарантирует снижение общей стоимости. Более тонкая плёнка, создающая слабые швы, деформацию или больше полевых повреждений, может оказаться более дорогой. Более дорогая плёнка может быть экономичной, если измеренное увеличение времени работы или защиты превышает её надбавку к цене. Используйте производственные данные покупателя; тематические исследования поставщика — это гипотезы, а не прогнозы экономии.
Как провести валидацию термоусадочной плёнки перед её одобрением
Одобрение должно сочетать контролируемые данные с линии, лабораторные данные с учётом методики и закупочную документацию. Определите критерии прохождения/непрохождения до получения результата. В противном случае команды могут бессознательно сдвигать критерии в пользу предпочтительного поставщика.
Провести контролируемое машинное и упаковочное испытание
- Зафиксировать исходный уровень (базовую линию). Зафиксировать текущий сорт, партию, фактическую толщину, размеры рулона, конфигурацию продукта, состояние машины, настройки, выход продукции, дефекты, отходы и критерии приемки,.
- Подтвердить сопоставимость. Согласовать ширину и целевое применение. Задокументировать конструкцию, номинальную толщину, измеренную толщину, партию, условия хранения и кондиционирования для каждого кандидата.
- Менять только один материальный параметр за раз. Начинать с безопасных настроек, рекомендованных поставщиком, затем определить рабочее окно при стабильных параметрах продукта, операторов, схемы упаковки и правил контроля.
- Измерять как показатели процесса, так и результаты упаковки. Учитывать принятую продукцию, брак, остановки, смену рулонов, отказы сварных швов, прожоги, складки, деформацию, проблемы с оптикой и повреждения плёнки.
- Подвергнуть упаковку испытаниям. Провести соответствующие проверки на обращение, ударные нагрузки, острые предметы, распределение, старение или воздействие окружающей среды. Использовать одинаковый протокол для каждого кандидата.
- Оценить совокупные затраты и риски. Рассчитать стоимость принятой упаковки, проанализировать виды отказов и задокументировать все компромиссы. Повторить испытание, если прогон был слишком коротким или непоказательным.
Сохранять контрольные образцы и первичные наблюдения. Одна привлекательная упаковка, изготовленная при оптимизированных настройках, недостаточна для установления надёжного производственного окна.
Указать испытания, условия и требования к доказательствам в запросе котировок (RFQ)
Лабораторные отчёты сопоставимы только при видимости их основы. ASTM D618 устанавливает практики кондиционирования для пластмасс. ASTM D6988 касается определения толщины плёночных образцов. Эти контроли важны, поскольку толщина и кондиционирование могут изменять механические результаты.
Запросить следующее в RFQ или в таблице технического сравнения:
- Производитель, точный сорт, описание конструкции, идентификатор партии, дата производства и целевое применение.
- Номинальная толщина и допуск, метод измерения толщины, ширина, длина, сердечник, направление намотки, максимальный диаметр рулона и политика соединения полотен.
- Метод испытания и редакция, направление образца, кондиционирование, температура, влажность, скорость и единицы измерения для каждого указанного значения.
- Данные по растяжению, раздиру, ударной нагрузке или проколу, соответствующие риску; метод сварки, условия сварки, усилие, вариативность и вид отказа.
- Значения свободной усадки по MD и TD с указанием времени и температуры; данные по усилию ограниченной усадки, если важна деформация.
- Показатели мутности и глянца с указанием метода и геометрии, а также критерии внешнего вида готовой упаковки.
- Чёткое разграничение типичных значений и гарантированных пределов по спецификации.
- Документы соответствия, специфичные для продукта и рынка, где требуется, а также поддержка в виде пробных рулонов и производственных испытаний.
Стандарты определяют процедуры испытаний. Они не устанавливают минимальную прочность, максимальную мутность, допустимую деформацию или требуемую производительность для покупателя. Эти пределы должны быть указаны в плане утверждения.
Часто задаваемые вопросы
Является ли сшитая термоусадочная плёнка всегда прочнее несшитой?
Нет. Конкретный сорт сшитой плёнки может показывать более высокие значения в отдельных испытаниях, но “прочность” охватывает несколько неэквивалентных свойств. Сравнивать необходимо точный сорт, фактическую толщину, направление MD или TD, кондиционирование и метод. Растяжение, раздир, ударная нагрузка падающим грузом, общая ударная нагрузка, прокол и усилие сварного шва отвечают на разные вопросы.
Можно ли всегда уменьшать толщину сшитой плёнки?
Нет. Повышенная прочность может создать возможность для обоснованного уменьшения толщины, но меньшая толщина должна сохранять выход принятой упаковки. Необходимо проверить сварные швы, усадку, внешний вид, обращение, защиту при распределении, рабочее окно, выход рулона, брак и совокупные затраты. Универсального безопасного снижения толщины не существует.
Требует ли сшитая плёнка больше тепла в туннеле?
Не обязательно. Потребность в тепле зависит от точного сорта, толщины, конструкции туннеля, воздушного потока, скорости конвейера, перфорации, геометрии упаковки и желаемого внешнего вида. Использовать начальные рекомендации поставщика, затем определить рабочее окно. Не следует назначать единое температурное правило для любой из категорий.
Какая плёнка лучше подходит для острых или нерегулярных продуктов?
Сшитая плёнка часто является более разумным первым кандидатом, поскольку отдельные сорта разработаны для сложных форм и риска прокола. Это не обязательно. Необходимо определить реальные точки напряжения, сравнить подходящие толщины, проверить расположение сварных швов и провести репрезентативное испытание на обращение или Совместная запись: зафиксировать базовую и кандидатную массу плёнки, основу расчёта стоимости поставки, настройки, количество оборотов, измерения удержания, обрывы, простои, повторные обмотки, дефекты, конфигурацию испытания, результат «пройдено/не пройдено» и отклонения. перед утверждением.
Является ли несшитая термоусадочная плёнка более пригодной для переработки?
Это нельзя заключить только на основании статуса сшивки. Руководство по дизайну APR оценивает упаковку в контексте полной конструкции и пути переработки. Конструкция, дополнительные элементы, краски, этикетки, сбор, сортировка, переработка, приёмка и конечные рынки — всё может иметь значение. Оценивать необходимо конкретную упаковку на целевом рынке и избегать безусловного заявление о возможности переработки.
Какие данные должны предоставлять поставщики для справедливого сравнения?
Запросить точный сорт и идентификатор партии, конструкцию, толщину и размеры, методы и редакции испытаний, данные по MD/TD, условия кондиционирования и испытаний, типичные значения в сравнении с пределами спецификации, применимые документы соответствия и поддержку испытаний. Если основа значения отсутствует, считать его несопоставимым до уточнения.
Выбирать по подтверждённому соответствию, а не только по ярлыку
Сшитая плёнка является сильным начальным кандидатом для сложной геометрии, интенсивной эксплуатации, переменных условий сварки или тщательно контролируемого испытания по снижению толщины. Несшитая плёнка может быть лучшим выбором, когда стандартный сорт уже удовлетворяет требованиям к упаковке, линии, внешнему виду, защите и стоимости. Ни один ярлык не является утверждением.
Сначала определить риски отказов и пределы приемки. Сравнить точные сорта по одинаковым методам, базе толщины, продукту, оборудованию и границам учёта. Затем утвердить плёнку, которая обеспечивает стабильные сварные швы, приемлемую усадку и оптику, защиту продукта, надёжную производительность и наименьшую обоснованную стоимость за принятую упаковку.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German