
Cross-linked shrink film is often the stronger starting candidate for demanding packs, but it is not automatically the better film. Non-cross-linked film may be fully adequate for routine products, stable lines, or distortion-sensitive packages. The useful comparison is therefore not the label alone. Buyers should compare an exact grade and gauge by desempenho mecânico,, seal behavior, shrink response, optics, operating window, and total cost per accepted package—then confirm the result on the intended product and equipment.
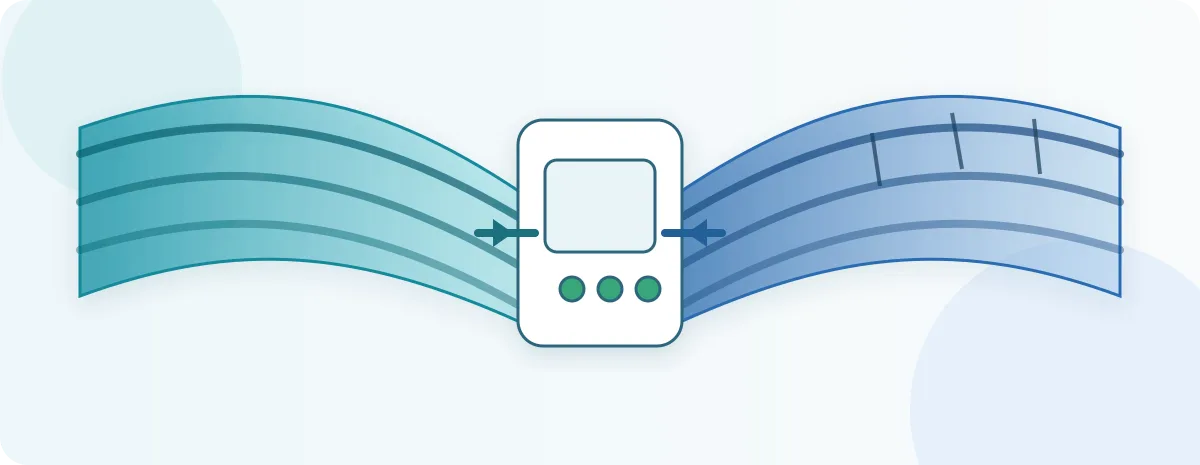
What Cross-Linking Means in Polyolefin Shrink Film
Para contexto regulatório, consulte a orientação da FDA dos EUA sobre embalagens de alimentos antes de aprovar um uso pretendido de contato com alimentos.
In this article, both choices are filme encolhível de poliolefina film families intended for comparable packaging work. Cross-linking describes an additional polymer-network change. It does not identify every resin layer, additive, orientation condition, surface treatment, or performance value in the finished film. Those variables remain part of the grade specification.
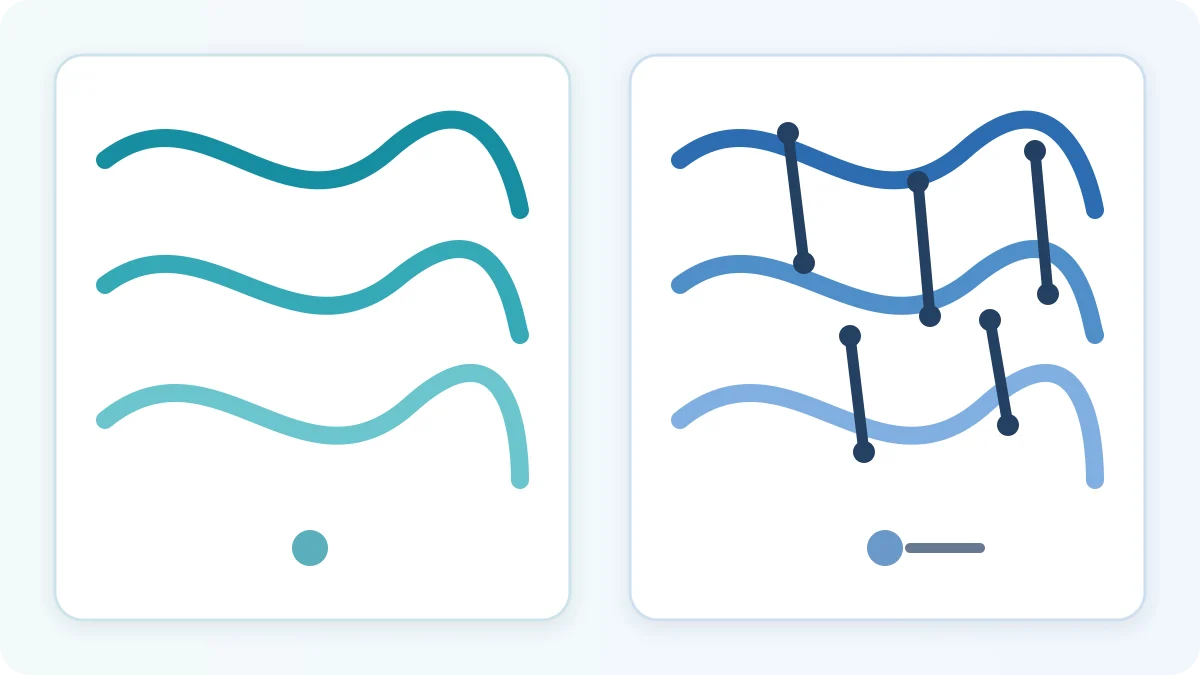
How irradiation can create links between polymer chains
Industrial film producers can expose a polymer structure to ionizing radiation, such as an electron beam. The energy creates reactive sites in the polymer. Some sites form bonds between neighboring chains, producing an inter-chain network. The International Atomic Energy Agency describes this as a three-dimensional network created by direct bonding between polymer chains.
That network can change how.
What non-cross-linked means—and what it does not tell you
Non-cross-linked generally means the film has not received the intentional cross-linking step used for the comparison grade. It does not mean the film is a single-layer material, weak, slow, cloudy, or low quality. A standard film can still use multiple layers, selected resins, controlled orientation, slip systems, and sealant design.
The negative definition also says little about gauge, shrink force, free shrink, seal initiation, resistência ao impacto, or optics. Those values must come from the named grade, measured with stated methods and conditions. Ask suppliers to describe the construction at a commercially appropriate level and to return grade-specific data. If two offers differ in resin family, layer structure, gauge, or intended application, the comparison is not a clean test of cross-linking alone.
Cross-Linked vs. Non-Cross-Linked Shrink Film at a Glance
The table shows useful selection tendencies, not guaranteed category rules. A high-performance standard grade can outperform an unsuitable cross-linked grade on a particular line. Use each row to decide what supplier evidence or trial measurement is needed.
| Eixo de comparação | Cross-linked film: useful starting hypothesis | Non-cross-linked film: useful starting hypothesis | O que verificar |
|---|---|---|---|
| Abuse tolerance | Often shortlisted for sharp edges, heavy packs, repeated punctures, or rough handling | Often suitable where product geometry and distribution abuse are modest | Exact gauge, puncture or impact method, and package trial failures |
| Seal operating window | Selected grades may tolerate variable or demanding sealing conditions | Selected standard grades may still run fast with short dwell and strong seals | Seal temperature, pressure, dwell, cooling, force, and failure mode |
| Comportamento de encolhimento | May support demanding shapes or wider processing latitude in a named grade | May be sufficient for stable packages; special grades can offer low força de retração | Free shrink, restrained force, distortion, temperature, and time |
| Óptica | High clarity and gloss are available in named grades | High clarity and gloss are also available in named grades | Same gauge, haze method, gloss geometry, and surface condition |
| O Downgauging | Toughness may create a trial opportunity at lower gauge | Lightweight standard grades can also be economical | Accepted output, protection, roll yield, rejects, and damage |
| Line fit | A strong candidate for high-risk or variable operations | A strong candidate for proven, stable applications | Actual sealer, tunnel, speed, airflow, perforation, and maintenance state |
The practical difference is the level and type of capability available in a specific formulation. Neither category eliminates the need to compare like with like. Supplier tables should use the same units, test methods, material directions, gauge basis, and conditioning wherever possible.
Strength, Puncture Resistance, and Seal Integrity
“Stronger” is too broad for film approval. Stretching a specimen, propagating a tear, initiating impact damage, and pulling apart a seal are different events. Each needs an appropriate test and a package-level interpretation.
Film-body toughness: puncture, tear, and impact
ASTM D882 addresses tensile properties of thin plastic sheeting. Results depend on specimen thickness, preparation, test speed, grip separation, and direction. ASTM D1922 measures propagation rasgos, not the force needed to create the initial cut and not total package toughness. MD and TD results should remain separate.
Impact methods also answer different questions. ASTM D1709 reports the dart mass associated with 50% specimen failure under a defined method. Method A and Method B are not interchangeable. ASTM D4272 measures energy absorbed through impact and failure, so it should not be presented as an equivalent number.
For a fair grade comparison, record actual thickness and test films in the same direction under the same conditions. Then connect laboratory results to the failure observed in use. A sharp carton corner may drive local puncture. A nick near a seal may become a propagation tear. A dropped multi-pack may create impact and seal loads together. No single value predicts all three.
Seal behavior: strength, consistency, and failure mode
A film body can survive handling while its seal fails. Conversely, a high peel force can hide an undesirable failure in the film beside the seal. ASTM F88/F88M measures the force required to separate a flexible-material seal and calls for the failure mode to be recorded. The test technique must remain consistent because specimen support and peel geometry affect the result.
Build a seal study around the actual process. Record seal temperature, dwell time, pressure, jaw condition, cooling, a velocidade da linha, specimen width, pull speed, conditioning, and failure mode. Sample across the expected operating window, not only at the best setting. Compare average force and variation, then inspect for peel, cohesive failure, tearing next to the seal, burn-through, channels, or contamination.
ASTM provides a method, not a universal acceptance limit. The buyer must set limits from package mass, handling, opening expectations, distribution hazards, and quality risk. The preferred film is the one that repeatedly stays inside that application-specific window.
Shrink Response, Optics, and Packaging-Line Behavior
Shrink percentage, force, appearance, and machine behavior interact. A film that looks excellent in an unrestrained laboratory bath may distort a flexible product or behave differently in a tunnel with uneven airflow. Approve these attributes as a system.
Shrink force, free shrink, and product distortion
Free shrink and shrink force are not synonyms. ASTM D2732 determines the unrestrained linear dimensional change of a plastic film at a specified temperature. It helps describe how much a specimen can contract when it is free to move. ASTM D2838 addresses shrink tension and orientation release stress under restraint.
Registre temperatura, tempo de exposição, direção MD e TD, preparação do corpo de prova e procedimento. Uma porcentagem maior de encolhimento livre não cria automaticamente uma embalagem melhor. O filme deve puxar a teia para a forma desejada sem esmagar bandejas, enrolar papel-cartão, dobrar componentes delicados ou criar tensão excessiva nas bordas. Produtos sensíveis a distorções podem necessitar de um grau com força de encolhimento deliberadamente menor, mesmo quando um grau mais resistente estiver disponível.
Clareza, névoa, brilho e efeitos de espessura
Clareza é frequentemente usada como um termo comercial amplo. Uma comparação controlada deve separar névoa, brilho, defeitos visíveis, rugas e apresentação de impressão. A ASTM D1003 cobre névoa e transmitância luminosa para plásticos transparentes. A ASTM D2457 cobre brilho especular em geometrias definidas. Um resultado de névoa e um resultado de brilho não são intercambiáveis.
Compare amostras na mesma espessura real, com o mesmo método de medição e orientação de superfície. A espessura reduzida pode afetar o manuseio e a aparência final, mesmo quando o sistema de resina permanece inalterado. Inspecione também a embalagem acabada sob iluminação acordada. A óptica de laboratório não pode representar totalmente rugas, orelhas de cachorro, selagens, padrões de perfuração, arranhões ou o efeito visual da tensão do filme sobre gráficos impressos.
Configurações da seladora e do túnel, produtividade e resíduos
Comece com as configurações atuais qualificadas e uma máquina mantida. Em seguida, registre as alterações em vez de depender de uma alegação genérica de “mais calor” ou “menos calor”.
- Registre temperatura ou potência da seladora, tempo de permanência, pressão, condição da faca ou do fio, resfriamento e tensão do filme.
- Registre temperaturas das zonas do túnel, velocidade do transportador, direção do fluxo de ar, posição do damper e espaçamento dos produtos.
- Conte embalagens aceitas, resíduos de inicialização, queima, selagens fracas ou abertas, rugas, orelhas de cachorro, distorções e retrabalho.
- Registre o rastreamento do filme, eletricidade estática, desempenho de perfuração, duração da troca, paradas e depósitos nos componentes de selagem.
- Retenha amostras da operação normal e das bordas da janela operacional aceitável.
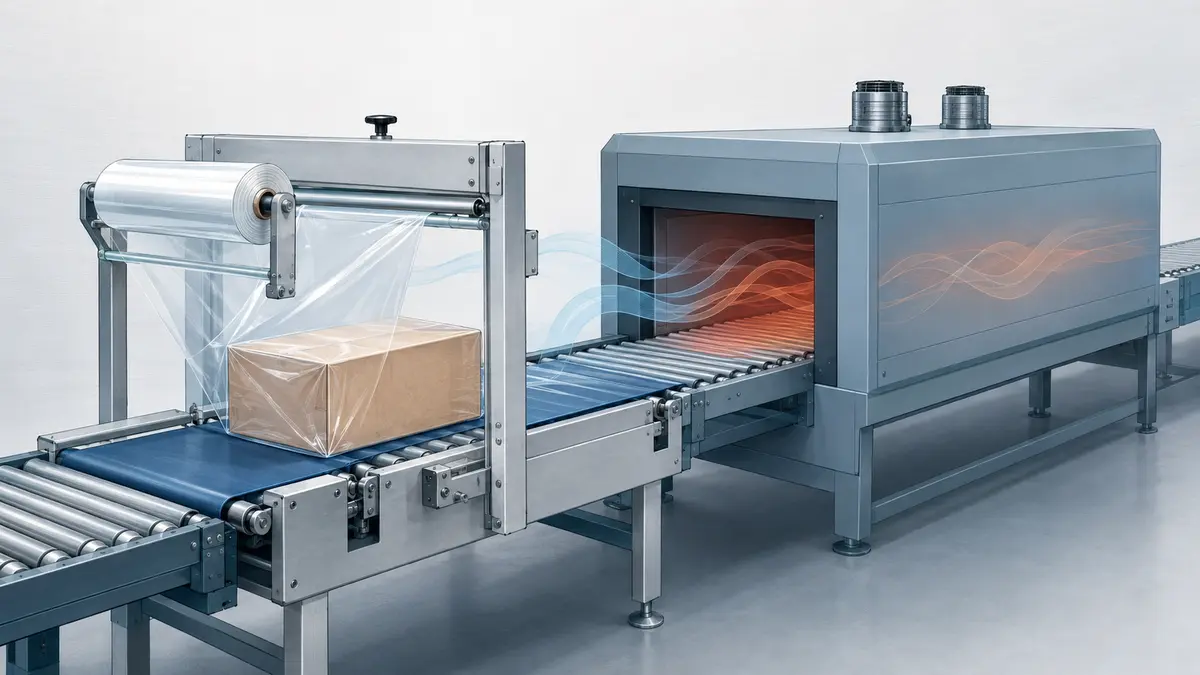
Excesso de calor no túnel, fluxo de ar inadequado, perfuração incorreta, tensão instável ou componentes de selagem desgastados podem se assemelhar a um problema do filme. Corrija falhas óbvias do equipamento antes de declarar qualquer categoria inadequada. Uma janela operacional mais ampla só é valiosa quando o grau alvo a demonstra na linha do comprador.
Quando o Filme de Encolhimento Reticulado é o Melhor Ponto de Partida
O filme reticulado merece prioridade quando o custo ou a frequência de falhas da embalagem é alto e um fornecedor oferece um grau projetado para esse risco. É uma decisão de lista restrita, não uma decisão de aprovação.
Produtos de alto risco e linhas de alta produtividade
Use a seguinte matriz para traduzir um sinal de risco em uma ação de teste.
| Condição observada | Por que um grau reticulado pode ser priorizado na lista restrita | Evidência de teste necessária | Importante Limitação |
|---|---|---|---|
| Cantos afiados ou pontos de contato irregulares | Maior tolerância a abusos pode reduzir o início local de perfuração ou rasgo | Contagem de falhas por local, amostras retidas, verificação de impacto ou distribuição | Geometria e espessura ainda controlam a concentração de tensão |
| Multipacks pesados | Cargas mais altas podem combinar tensão no corpo do filme e na selagem | Modo de falha da selagem, teste de elevação/manuseio, simulação de distribuição | Filme resistente não repara uma selagem subdimensionada |
| Queima frequente ou selagens variáveis | Um grau nomeado pode oferecer uma janela de selagem demonstrada mais ampla | Mapa da janela em velocidade, permanência, temperatura e pressão | Diagnostique a condição das garras e a tensão primeiro |
| Linha de alta produtividade com paradas custosas | Maior latitude de processamento ou uma espessura validada menor pode melhorar a produtividade | Embalagens aceitas por hora, paradas, resíduos, trocas de rolos | Alta velocidade por si só não exige reticulação |
| Danos atuais na embalagem ou falhas em campo | Tenacidade adicional pode resolver uma falha identificada no corpo do filme | Evidência de causa raiz e teste representativo de transporte | O filme não pode corrigir toda causa de produto ou máquina |
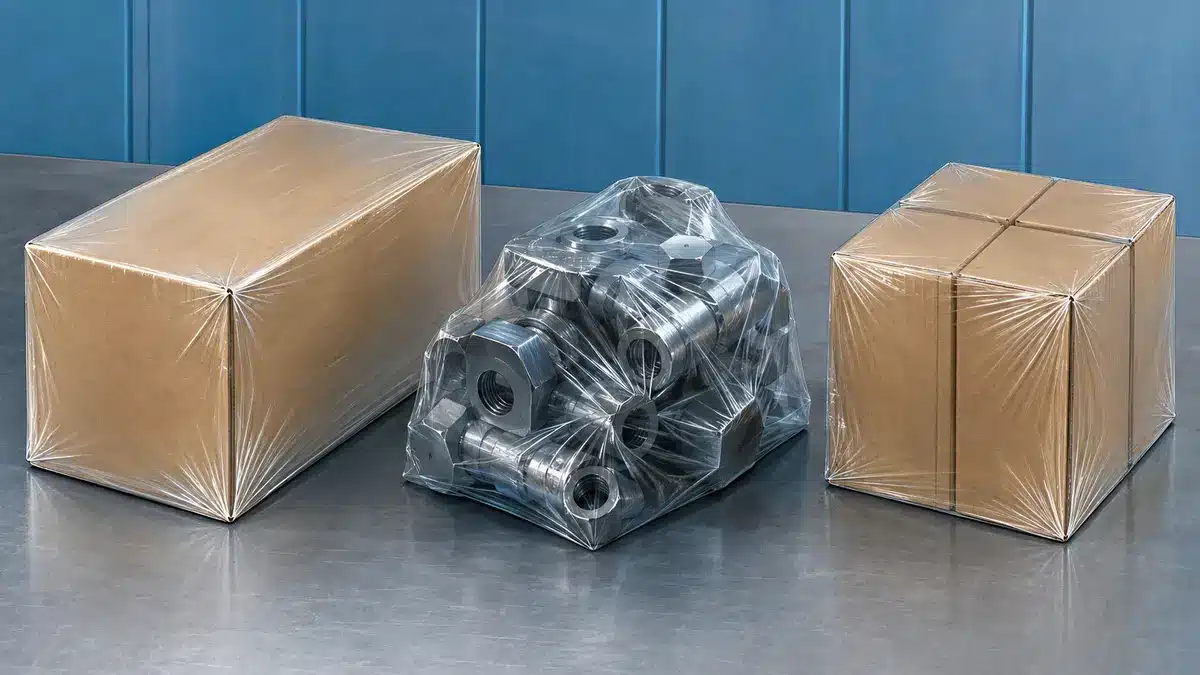
O filme reticulado também é um primeiro teste razoável quando o comprador deseja explorar a redução de espessura sem abrir mão da proteção. A espessura menor ainda deve atender aos critérios de selagem, encolhimento, aparência, manuseio e distribuição. Não trate uma declaração ampla do portfólio do fornecedor como prova para cada grau reticulado.
Quando o Filme de Encolhimento Não Reticulado Pode Ser o Mais Adequado
O filme padrão deve permanecer na lista restrita quando a aplicação é previsível e o desempenho exigido já é alcançado. Comprar mais capacidade do que a embalagem utiliza pode adicionar trabalho de qualificação sem melhorar a produção aceita.
Produtos padrão, equipamentos existentes e disciplina de custos
Um grau não reticulado pode ser o melhor primeiro teste quando os produtos têm geometria suave, massa moderada, exposição limitada a abusos e dimensões de embalagem estáveis. Também pode se adequar a uma linha estabelecida com janela operacional documentada e baixa taxa de rejeição. Importante: um grau padrão ainda pode ser projetado para operação em alta velocidade, curto tempo de permanência de selagem, selagens fortes e boa óptica. Essas são alegações de grau a serem verificadas, não propriedades exclusivas de qualquer categoria.
Mantenha o candidato padrão quando ele passar nestas verificações:
- O filme atual não apresenta falhas recorrentes de perfuração, impacto, rasgo ou selagem.
- A seladora e o túnel operam consistentemente na produtividade exigida, sem janela estreita ou instável.
- Aparência, encolhimento, distorção e limites de manuseio são atendidos na espessura proposta.
- Testes de distribuição e histórico de campo mostram proteção adequada.
- O custo por embalagem aceita é competitivo após contabilizar resíduos, paradas, mão de obra, energia e danos.
Para bandejas delicadas, produtos de papel ou componentes facilmente distorcidos, especifique diretamente a baixa força de encolhimento exigida. Não presuma que não reticulado significa automaticamente menor força. Aprove o grau nomeado no produto real.
Compare o Custo Total da Embalagem, Não Apenas o Preço do Filme
O preço do rolo é um insumo, não o resultado econômico. Espessura, dimensões do rolo, rendimento, trocas, sucata, velocidade, energia, retrabalho e danos podem reverter uma aparente vantagem de preço. Compare candidatos dentro do mesmo limite contábil e período de produção representativo.
Um modelo de custo por embalagem aceita
Use este modelo simbólico:
Custo por embalagem aceita = (filme consumido + mão de obra operacional direta + custo de troca + custo de parada + sucata e retrabalho + energia atribuível + danos ou devoluções relacionados à embalagem) ÷ embalagens aceitas produzidas
Defina cada variável antes do teste. O filme consumido deve vir do uso real do rolo ou de comprimento e largura verificados, não apenas da contagem nominal de embalagens. O custo de troca pode incluir produção perdida e mão de obra. Paradas precisam de uma regra de custeio acordada. A energia deve ser incluída apenas quando puder ser medida ou estimada de forma consistente. Danos e devoluções precisam de um limite claro de causa e tempo.
O denominador é embalagens aceitas, não ciclos totais. Pacotes rejeitados consumiram material e tempo de máquina, mas não criaram produção utilizável. Relate os resíduos de inicialização separadamente para que uma demonstração curta não os oculte.
Espessuras menores podem aumentar o rendimento por área. Rolos mais longos podem reduzir trocas de rolos. Nenhum dos dois garante menor custo total. Um filme mais fino que cria selagens fracas, distorção ou mais danos em campo pode ser mais caro. Um filme de preço mais alto pode ser econômico se os ganhos medidos de tempo de operação ou proteção excederem seu prêmio. Use os dados de produção do comprador; estudos de caso de fornecedores são hipóteses, não previsões de economia.
Como Validar um Filme de Encolhimento Antes de Aprová-lo
A aprovação deve combinar evidência controlada de linha, dados de laboratório com consciência metodológica e documentação de compras. Defina critérios de aprovação/reprovação antes de ver o resultado. Caso contrário, as equipes podem inconscientemente mover as metas em direção ao fornecedor preferido.
Conduzir um ensaio controlado de máquina e embalagem
- Congelar a linha de base. Registrar o grau atual, lote, bitola real, dimensões do rolo, configuração do produto, condição da máquina, ajustes, produção, defeitos, desperdício e critérios de aceitação.
- Confirmar a comparabilidade. Corresponder à largura e à aplicação pretendida. Documentar a construção, bitola nominal, espessura medida, lote, armazenamento e condicionamento para cada candidato.
- Alterar uma variável de material de cada vez. Partir de um ajuste seguro recomendado pelo fornecedor e, em seguida, mapear a janela operacional mantendo o produto, os operadores, o padrão de embalagem e as regras de inspeção estáveis.
- Medir tanto os resultados do processo quanto os da embalagem. Contabilizar a produção aceita, rejeitos, interrupções, trocas de rolo, falhas de selagem, queima, enrugamento, distorção, problemas ópticos e danos ao corpo do filme.
- Desafiar a embalagem. Realizar as verificações relevantes de manuseio, impacto, ponta afiada, distribuição, envelhecimento ou ambientais. Utilizar o mesmo protocolo para cada candidato.
- Revisar o custo total e o risco. Calcular o custo por embalagem aceita, examinar os modos de falha e documentar qualquer compensação. Repetir se o ensaio foi curto demais ou não representativo.
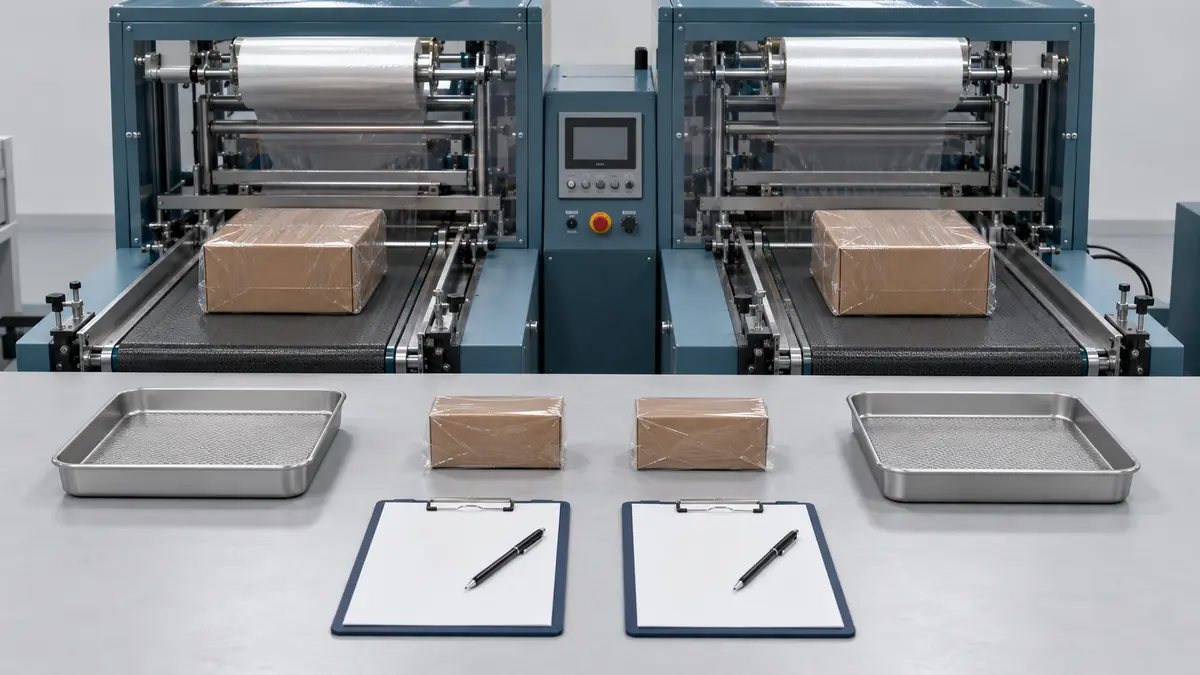
Manter amostras retidas e observações brutas. Uma única embalagem atraente produzida em um ajuste otimizado não é suficiente para estabelecer uma janela de produção robusta.
Especificar testes, condições e evidências para a solicitação de cotação (RFQ)
Relatórios laboratoriais são comparáveis somente quando sua base é visível. A ASTM D618 fornece práticas de condicionamento para plásticos. A ASTM D6988 trata da determinação de espessura para amostras de filme. Esses controles são importantes porque a bitola e o condicionamento podem alterar os resultados mecânicos.
Solicitar o seguinte na RFQ ou na planilha de comparação técnica:
- Fabricante, grau exato, descrição da construção, identificação do lote ou partida, data de produção e uso pretendido.
- Bitola nominal e tolerância, método de medição de espessura, largura, comprimento, núcleo, direção de enrolamento, diâmetro máximo do rolo e política de emendas.
- Método de ensaio e edição, direção do corpo de prova, condicionamento, temperatura, umidade, velocidade e unidades para cada valor reportado.
- Dados de tração, rasgo, impacto ou perfuração relevantes ao risco; método de selagem, condições de selagem, força, variabilidade e modo de falha.
- Valores de encolhimento livre em MD e TD com tempo e temperatura; dados de força de restrição ao encolhimento quando a distorção for relevante.
- Névoa (haze) e brilho com o método e a geometria declarados, além dos critérios de aparência da embalagem acabada.
- Identificação clara de valores típicos versus limites de especificação garantidos.
- Documentos de conformidade específicos do produto e do mercado, quando exigidos, além de suporte para rolos de amostra e ensaios em linha.
As normas definem procedimentos de ensaio. Elas não decidem a resistência mínima do comprador, a névoa máxima, a distorção aceitável ou a taxa de produção exigida. Coloque esses limites no plano de aprovação.
Perguntas Frequentes
O filme termoencolhível reticulado é sempre mais resistente que o filme não reticulado?
Não. Um grau reticulado específico pode apresentar valores mais altos em ensaios selecionados, mas “resistência” abrange várias propriedades não equivalentes. Compare o grau exato, a bitola real, a direção MD ou TD, o condicionamento e o método. Tração, rasgo de propagação, impacto de dardo, impacto total, perfuração e força de selagem respondem a perguntas diferentes.
O filme reticulado pode sempre ser reduzido em bitola?
Não. A tenacidade adicional pode criar uma oportunidade útil de redução de bitola, mas a bitola inferior deve preservar a produção de embalagens aceitas. Verifique selagens, encolhimento, aparência, manuseio, proteção na distribuição, janela operacional, rendimento do rolo, rejeitos e custo total. Não existe uma redução segura universal de bitola.
O filme reticulado exige mais calor no túnel?
Não necessariamente. A demanda de calor depende do grau exato, da bitola, do projeto do túnel, do fluxo de ar, da velocidade do transportador, da perfuração, da geometria da embalagem e da aparência desejada. Use as orientações iniciais do fornecedor e, em seguida, mapeie a janela operacional. Não atribua uma única regra de temperatura a qualquer uma das categorias.
Qual filme é melhor para produtos pontiagudos ou irregulares?
O filme reticulado é frequentemente o primeiro candidato mais sensato, pois graus selecionados são direcionados a formas exigentes e risco de perfuração. Não é obrigatório. Localize os pontos reais de tensão, compare bitolas adequadas, inspecione o posicionamento das selagens e realize um ensaio representativo de manuseio ou distribuição com espessura equivalente antes da aprovação.
O filme termoencolhível não reticulado é mais reciclável?
Isso não pode ser concluído apenas com base no status de reticulação. O Guia de Design da APR avalia a embalagem no contexto do design completo e do caminho de reciclagem. Construção, acessórios, tintas, rótulos, coleta, triagem, reprocessamento, aceitação e mercados finais podem ser relevantes. Avalie a embalagem exata no mercado de destino e evite uma declaração de reciclabilidade.
Que dados os fornecedores devem fornecer para uma comparação justa?
Solicite o grau exato e a identificação do lote, construção, bitola e dimensões, métodos de ensaio e edições, dados de MD/TD, condicionamento e configurações de ensaio, valores típicos versus limites de especificação, evidências de conformidade aplicáveis e suporte para ensaios. Se a base de um valor estiver ausente, trate-o como não comparável até que seja esclarecido.
Escolha pela Adequação Verificada, Não Apenas pelo Rótulo
O filme reticulado é um forte candidato inicial para geometrias exigentes, abuso, condições variáveis de selagem ou um ensaio cuidadosamente controlado de redução de bitola. O filme não reticulado pode ser a melhor opção quando um grau padrão já atende aos requisitos de embalagem, linha, aparência, proteção e custo. Nenhum dos rótulos é uma aprovação.
Defina primeiro os riscos de falha e os limites de aceitação. Compare graus exatos com os mesmos métodos, base de bitola, produto, equipamento e limite contábil. Em seguida, aprove o filme que produz selagens estáveis, encolhimento e óptica aceitáveis, produtos protegidos, produtividade confiável e o menor custo defensável por embalagem aceita.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German